EP0100774A1 - Verfahren und Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke - Google Patents
Verfahren und Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke Download PDFInfo
- Publication number
- EP0100774A1 EP0100774A1 EP82107159A EP82107159A EP0100774A1 EP 0100774 A1 EP0100774 A1 EP 0100774A1 EP 82107159 A EP82107159 A EP 82107159A EP 82107159 A EP82107159 A EP 82107159A EP 0100774 A1 EP0100774 A1 EP 0100774A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressure
- endless
- workpiece
- impregnating
- endless belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 239000007788 liquid Substances 0.000 title claims abstract description 46
- 238000000034 method Methods 0.000 title claims description 21
- 230000035515 penetration Effects 0.000 title abstract description 6
- 239000011248 coating agent Substances 0.000 title 1
- 238000000576 coating method Methods 0.000 title 1
- 239000002023 wood Substances 0.000 claims abstract description 15
- 238000003825 pressing Methods 0.000 claims description 8
- 238000001914 filtration Methods 0.000 claims description 4
- 238000012958 reprocessing Methods 0.000 claims description 2
- 238000004064 recycling Methods 0.000 claims 1
- 239000012530 fluid Substances 0.000 abstract 1
- 238000005470 impregnation Methods 0.000 description 13
- 230000000694 effects Effects 0.000 description 8
- 238000011161 development Methods 0.000 description 7
- 239000003795 chemical substances by application Substances 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000010521 absorption reaction Methods 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- QNRATNLHPGXHMA-XZHTYLCXSA-N (r)-(6-ethoxyquinolin-4-yl)-[(2s,4s,5r)-5-ethyl-1-azabicyclo[2.2.2]octan-2-yl]methanol;hydrochloride Chemical compound Cl.C([C@H]([C@H](C1)CC)C2)CN1[C@@H]2[C@H](O)C1=CC=NC2=CC=C(OCC)C=C21 QNRATNLHPGXHMA-XZHTYLCXSA-N 0.000 description 1
- 230000033228 biological regulation Effects 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000012432 intermediate storage Methods 0.000 description 1
- 210000003734 kidney Anatomy 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000004321 preservation Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 239000012858 resilient material Substances 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000012549 training Methods 0.000 description 1
- 238000009827 uniform distribution Methods 0.000 description 1
- 230000035899 viability Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D7/00—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials
- B05D7/06—Processes, other than flocking, specially adapted for applying liquids or other fluent materials to particular surfaces or for applying particular liquids or other fluent materials to wood
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/006—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to the edges of essentially flat articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/14—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a travelling band
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27K—PROCESSES, APPARATUS OR SELECTION OF SUBSTANCES FOR IMPREGNATING, STAINING, DYEING, BLEACHING OF WOOD OR SIMILAR MATERIALS, OR TREATING OF WOOD OR SIMILAR MATERIALS WITH PERMEANT LIQUIDS, NOT OTHERWISE PROVIDED FOR; CHEMICAL OR PHYSICAL TREATMENT OF CORK, CANE, REED, STRAW OR SIMILAR MATERIALS
- B27K3/00—Impregnating wood, e.g. impregnation pretreatment, for example puncturing; Wood impregnation aids not directly involved in the impregnation process
- B27K3/02—Processes; Apparatus
- B27K3/08—Impregnating by pressure, e.g. vacuum impregnation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27K—PROCESSES, APPARATUS OR SELECTION OF SUBSTANCES FOR IMPREGNATING, STAINING, DYEING, BLEACHING OF WOOD OR SIMILAR MATERIALS, OR TREATING OF WOOD OR SIMILAR MATERIALS WITH PERMEANT LIQUIDS, NOT OTHERWISE PROVIDED FOR; CHEMICAL OR PHYSICAL TREATMENT OF CORK, CANE, REED, STRAW OR SIMILAR MATERIALS
- B27K3/00—Impregnating wood, e.g. impregnation pretreatment, for example puncturing; Wood impregnation aids not directly involved in the impregnation process
- B27K3/02—Processes; Apparatus
- B27K3/08—Impregnating by pressure, e.g. vacuum impregnation
- B27K3/10—Apparatus
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D1/00—Processes for applying liquids or other fluent materials
- B05D1/40—Distributing applied liquids or other fluent materials by members moving relatively to surface
- B05D1/42—Distributing applied liquids or other fluent materials by members moving relatively to surface by non-rotary members
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D—PROCESSES FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05D3/00—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials
- B05D3/12—Pretreatment of surfaces to which liquids or other fluent materials are to be applied; After-treatment of applied coatings, e.g. intermediate treating of an applied coating preparatory to subsequent applications of liquids or other fluent materials by mechanical means
Definitions
- the invention relates to a method for the continuous application or introduction of impregnating and / or .Lasier liquid to elongated, at least superficially made of wood, in which the impregnating and / or glazing liquid applied to the workpieces to a limited extent, the excess amount flowing away in a circuit is collected and reused after filtration, and a device for performing the method.
- the invention has for its object to provide a method and an apparatus with which the impregnation and / or glazing of wood in can be carried out in a single continuous process, the impregnating liquid being able to be applied to the wood or introduced into the wood in precisely metered quantities.
- the invention is based on DE-PS 24 02 805 and DE-GM 80 10 753.
- the teachings of the aforementioned German patent make it possible for the treatment agent, ie impregnating and / or glazing agent, to be lost in the circuit to guide, recycle and apply to the woods.
- the impregnating and / or glazing liquid is introduced into a large number of small-volume, deformable, workpiece-side open chambers on the first contact with the workpiece surface and is pressed into the workpiece by controlled pressure from the chambers.
- the workpiece surface is completely covered by a large number of small-volume deformable, but open on the workpiece side, which is flooded with impregnating and / or glazing liquid on contact with the workpiece surface will. Due to the material properties, the chambers seal on the workpiece or wood surface, and there is now a very precisely metered amount of impregnating and / or glazing liquid on the workpiece surface. If a pressure is now exerted on these chambers, under the effect of which they deform or decrease in volume and at the same time increase their sealing pressure on the workpiece surface, there is only one way for the impregnating and / or glazing liquid, namely that via Workpiece surface into the pore structure of the workpiece.
- the metering of the amount of impregnating and / or glazing liquid to be introduced is additionally ensured by the fact that the large number of small-volume chambers are only slightly deformed or reduced in large quantities in the case of small amounts of impregnating and / or glazing liquid to be introduced.
- the advantage of the method designed according to the invention is, inter alia, that by opening up the surface in many small-volume chambers, the impregnating and / or glazing liquid can be pressed into the workpiece with extremely high pressures, which would otherwise be possible, for. B. can be realized in the boiler printing process only with considerable technical effort and do not even guarantee a uniform distribution of the impregnating and / or glazing liquid over the workpiece surface.
- the pressure on the impregnating and / or glazing liquid is increased in a controlled manner after its first contact with the workpiece surface. This ensures a technologically optimal impregnation process because the gradual increase in pressure promotes the desired penetration of the impregnating and / or glazing liquid into the interior of the wood.
- the device designed according to the invention for solving the underlying task consists of conveying means for the workpieces, application devices for the impregnating and / or glazing liquid, and conveying, collecting and filtering devices for circulating and reprocessing the impregnating and / or glazing liquid.
- the device according to the invention is characterized in that the application devices for the impregnating and / or glazing liquid consist of endless belts lying in pairs on opposite workpiece surfaces, driven at the same speed as the workpieces, the surfaces of which on the workpiece side are provided with a plurality of small-volume, deformable chambers by means of upright, resilient webs are, the respective workpiece-side strand (belt part between drive and deflection roller) of each endless belt closely adjacent pressure rollers are assigned controlled deformation of the chambers, and that directly at the workpiece entry end of the endless belts connected to the circulation of the impregnating and / or glazing liquid for filling the Chambers of the end strips with impregnating and / or glazing liquid are provided.
- the application devices for the impregnating and / or glazing liquid consist of endless belts lying in pairs on opposite workpiece surfaces, driven at the same speed as the workpieces, the surfaces of which on the workpiece side are provided with a plurality of small-volume, deformable chambers by means of upright, resilient
- the endless belt pairs can be adapted to the cross sections of the workpieces. They can also be converted so that polygonal asymmetrical or round cross sections of workpieces are possible.
- the opposing pairs of endless belts are expediently interchangeable and adjustable in position in the device so that it can meet all possible practical requirements. It is also very easy to replace the endless belts in order to specify different volumes of the small-volume chambers with regard to the dosage of the impregnating and / or glazing liquid.
- the endless belts which are equipped on the workpiece side with webs made of resilient workpiece, to form the small-volume chambers Expediently web arrangements which result in quadrangular, rhombic or diamond-shaped or square-shaped chamber cross sections, the tips or corners of the quadrangular cross sections pointing in the direction of tape travel.
- the gradually increasing pressure on the impregnating and / or glazing liquid is achieved.
- the adjustability of the wedge angle ensures exact dosing on the one hand, but it also allows the pressure strength to be adapted to the respective porosity of the workpieces and to generate higher, workpiece-adapted pressures for workpieces that are difficult to impregnate.
- each endless belt unit can be supported as a whole in the mentioned rocker arm bearing, the asymmetrical arrangement of the rocker arm bearings in relation to the length of the cheeks ensures that that the pressure effect on the workpiece outlet side is higher. It is conceivable to arrange the rocker arm bearings so as to be adjustable with respect to the cheeks in the longitudinal direction of the endless belts in order to change the course of the pressure increase over the length of the endless belt.
- the rocker arm bearings are suitable as suitable points of application for applying the working pressure, and in the case of opposing endless belts belonging to a pair, one rocker arm bearing can serve as an abutment and the other as a point of application for a pressure generator.
- a further development according to claim 10 is particularly advantageous if the workpieces are not 100% straight, because the endless belt pairs can then temporarily adapt to changes in the longitudinal course within the scope of the floating storage.
- the pressure generators which are decisive for the fact that the small-volume chambers are deformed and thus the working pressure for introducing the impregnating and / or glazing liquid is generated, can expediently be used in a variety of different ways in the manner already mentioned, in only one of the endless belts belonging to a pair or, at the same time, can be designed to act like pliers on both. Each type has its special advantages.
- the training according to claim 11 has the advantage that the working pressure can be kept constant while working, but can also be changed while working.
- the springs according to claim 12 are significantly more reliable than systems for generating hydraulic or pneumatic pressure, with its e-R gelanlagen. They are also considerably cheaper in terms of purchase and maintenance, but they also have the disadvantage that temporary increases and decreases in pressure, the extent of which depends on the spring characteristic, have to be accepted with larger workpiece tolerances.
- the pressure generators are designed as threaded spindles. However, it is assumed that the workpieces have narrow tolerances or accurate surfaces.
- a softer entry of the workpieces into the gap between the endless belts is achieved due to the larger diameter of the deflection roller on the workpiece entry side. In this way, wear on the web structures of the endless belt surfaces is reduced.
- pressure devices are used which surround the endless belt both laterally on the outer edges and on the back, from where the pressure is applied, without gaps, so that reliably and under all conditions and in particular also at high pressures a steadily increasing impregnation pressure is generated because the endless belt cannot deflect sideways or give in against the direction of pressure.
- the lateral guide effect the brackets on the outer link chains and the areal, gapless cover effect the plates which are fastened to the brackets in a mutually butting manner transversely to the direction of movement of the endless belt.
- the endless belt consequently runs on the endless roller plate belt.
- the endless belt does not experience any unnecessary mechanical wear, which could arise from relative movements between the plates or the leading legs of the brackets and the endless belt, it is important that the axes of the rollers of the endless roller belt and the surfaces of the pressure sides of the plates of the endless roller plate belt lie in a common plane with the back of the endless belt and that the abutting edges of the plates of the endless roller plate belt are in alignment with the aforementioned rotation axes.
- the bevels on the back of the plates the bevel angle of which depends on the size of the deflection roller, guarantee perfect deflection on the deflection roller.
- the width of the plates is expediently adapted to the division of the endless plate belt. The smaller this division, the lower the stress on the endless belt during the deflection.
- the further development of the device has the further advantage that, in particular, vertically arranged endless belts, especially when there are longer treatment distances, are also reliably guided laterally against sag.
- the adjusting spindles according to claim 16 which are threaded spindles, make pressure control devices, hydraulic pressure devices and the like. Superfluous, because the adjusting spindles are used to combine the two working pressure frames like pliers and the tapering of the working gap in the direction of workpiece passage can be precisely adjusted.
- the method designed according to the invention is based on.
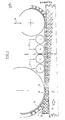
- Fig. 1 that impregnating and / or glazing liquid 1, which is continuously supplied to the workpieces made of wood 2, at their first Contact with the wooden surface is made in a large number of small-volume, deformable chambers 3 arranged closely next to one another but open on the workpiece side. These chambers, which move along with the continuously conveyed workpiece 2 after their contact with the workpiece surface, are now increasingly deformed by the pressure acting in the direction of the arrows 4 in FIG.
- Fig. 1 clearly shows that the webs 5 in the workpiece passage direction shown by arrow 6 in Fig. 1 are increasingly lower, which means that the volumes of the chambers 3 are correspondingly smaller and thus the injection pressure of the impregnation and / or glazing liquid gets larger in the direction of the wood.
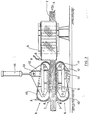
- FIG. 2 shows a side view of the parts of the device designed according to the invention which are essential to the invention.
- the conveyor for the continuous passage of the workpieces 2 in the direction of arrow 6 are omitted.
- preparation devices which carry out a surface cleaning of the workpieces 2 from dust or the like.
- the device designed according to the invention has two endless belts 6 lying opposite one another in pairs on opposite sides of the workpiece 2, the surfaces of which on the workpiece side can be seen through the webs 5 already visible from FIG. 1 into the large number of small-volume deformable or shrinkable chambers 3 is broken down.
- the endless belts 6 consist of suitable plastics, rubber or the like.
- flood chambers 8 are provided, which are continuously coated with impregnating and / or glazing liquid from the device, not shown.
- endless belt pairs 6 In the case of other workpiece cross-sections, the number of endless belt pairs 6 must be increased or decreased, the cross-contour of which may be changed from the straight line.
- the endless belts 6 belonging to a pair are also mutually adjustable so that workpieces of different dimensions can be treated.
- the cheeks 12 are eccentrically equipped with rocker arm bearings 13 in relation to their length, these bearings being offset in the direction of the deflection rollers 11 on the workpiece outlet side.
- One of these rocker arm bearings 13 is mounted in a fixed position.
- the opposite of the pair of endless belts is connected to a pressure generator 14.
- the eccentric position of the rocker arm bearings 13 in relation to the length of the cheeks 12 ensures that the pressure (arrows 4 in FIG. 1) increases continuously in the desired direction in the workpiece passage direction 6 because the lever effect of the position of the rocker arm bearing 13 increases affects the length of the cheek 12.
- the rocker arm bearings 13 are expediently adjustable to change the pressure increase in the longitudinal direction of the cheek 12. Without a workpiece 2, the workpiece-side strands of the endless belts 6 form a gap that becomes narrower in the direction of the workpiece 6. This gap can be changed in terms of its wedge angle by changing the pressure effect of the pressure generator 14.
- the deflection roller 10 on the workpiece entry side is larger in diameter than the workpiece exit side deflection roller 11. It also serves as a drive roller. It is expedient if the drive of the U deflecting or articulating rollers 10 of the endless belts 6 is adjustable in speed so that the throughput speed of the workpieces 2 can be changed.
- the A npreß healthy 15 consists of an endless roller plate belt 16, free running endless roller chains 17 and pressure swords 18th
- the endless roller plate belt 16 has roller link chains 19 which extend laterally outside the endless belt 6, in such a way that the axes of rotation 20 of the rollers 21 lie in the plane of the rear side 22 of the endless belt 6.
- the links or tabs 23 of the endless link chains 19 pointing to the outer edges of the endless belt 6 carry holding brackets 24 which, with their legs abutting the links 23, touch the outer edges of the endless belt 6 laterally, while the other legs 25 are at a distance from the plane the back 22 of the endless belt 6.
- plates 27 are fastened, again in such a way that they run with their surfaces facing away from the leg 25 in the plane 22 of the back of the endless belt 6 and thus at the same time in the plane of the axes of rotation 20 of the rollers 21.
- the plates 27 abut each other almost seamlessly and are provided with bevels 28 on the back where they meet.
- the endless roller plate chains 16 are guided over deflecting rollers 29, at least one of which is driven by a motor. These deflecting rollers 29 carry 16 toothed disks 30 for receiving the endless roller plate belt.
- the non-driven or free-running endless roller chains 17 are distributed uniformly over the width of the plates 27 in such a way that the pressure or pressure forces transmitted from their plates or links 31 act uniformly on the plates 27.
- the deflection rollers 29 have smooth deflection sheaves 32 for these endless roller chains, since drive force does not have to be transmitted.
- the rollers 33 of the roller chains 17 carry outer sleeves 34, which expediently have bearing properties that can be subjected to pressure loads.
- the pressure swords 18 act on these outer sleeves 34.
- Common pressure frames 35 are provided for each pressing device 15 for the bearings of the deflection rollers 29 and for the pressure swords 18.
- Printing frames 35 each belonging to a pair of endless belts are connected to one another at their four corners by adjusting spindles 36.
- This cooperating pressure frame 35 can be operated by actuating the adjusting spindles delivered to each other that there is a wedge-shaped tapered working gap.
- At the workpiece entry end (Fig. 8) there is a working gap width A and a smaller working gap width B by adjusting the adjusting spindles 36 on the workpiece exit side B.
- This tapering of the working gap can be adjusted sensitively by means of the adjusting spindles 36, as well as that required from workpiece type to workpiece type Different width of the gap A.
- the contact pressure results from the tapering of the working gap in the direction of flow.
- Additional adjusting spindles 37 can be provided which act between the respective printing frame 35 and the pressure swords 18 in order to carry out fine adjustments.
- the described further development of the device can reliably generate high impregnation pressures, which increase continuously while working.
- the manufacturing price of the pressing device 15 is low if standard parts are used for the different chains.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Chemical And Physical Treatments For Wood And The Like (AREA)
Abstract
Imprägnier- und/oder Lasierflüssigkeit wird in einem einzigen Durchlauf auf kontinuierlich geförderte Werkstücke aus Holz in exakt dosierbarer Menge und Eindringtiefe auf- bzw. eingebracht, indem die Imprägnier- und/oder Lasierflüssigkeit (1) in kleinvolumigen Kammern (3), die lückenlos dicht nebeneinander auf der Oberfläche eines Endlosbandes (6) durch entsprechende Anordnung elastisch nachgiebiger Stege (5) gebildet sind, aufgenommen wird und indem diese Stege (5) in Werkstoff-Durchlaufrichtung allmählich kontinuierlich verformt und damit die Volumina der Kammern (3) verkleinert werden, wodurch die Imprägnierflüssigkeit (1) unter entsprechendem Druck in die Hoizwerkstücke eingepreßt wird.
Description
- Die Erfindung betrifft ein Verfahren zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder .Lasierflüssigkeit auf langgestreckte, wenigstens oberflächlich aus Holz, bei dem die Imprägnier- und/ oder Lasierflüssigkeit begrenzt überdosiert auf die Werkstücke aufgebracht, die abfließende Uberschußmenge in einem Kreislauf aufgefangen und nach Filtration wiederverwendet wird, und eine Vorrichtung zur Durchführung des Verfahrens.
- Das Imprägnieren von Holz läßt sich bis zum heutigen Tage noch nicht großtechnisch kontinuierlich durchführen. Um einen den Anforderungen und Vorschriften entsprechenden Holzschutz zu erreichen, müssen die Imprägnier- und/oder Lasierflüssigkeiten in bestimmten vorgeschriebenen Mindestmengen auf- und auch in das Holz angebracht werden, so daß sich eine bestimmte vorgeschriebene Eindringtiefe ergibt. Bei großtechnischem Betrieb ist es unerläßlich, daß die dabei auf- und eingebrachten Mengen der Lasier- bzw. Imprägnierflüssigkeit nicht bzw. nicht nennenswert überschritten werden, weil sonst die Wirtschaftlichekeit der Arbeitsweise in Frage gestellt wird.
- Es ist bekannt, Werkstücke aus Holz zur Verbesserung der Aufnahmefähigkeit für das Imprägnier- bzw. Lasiermittel mit Oberflächenperforationen zu versehen; bei Masten- und Schwellenimprägnierungen sind auch schon in bestimmten Abständen Kernbohrungen vorgenommen worden, um die gewünschte Tiefenwirkung der Imprägnierung zu erzielen. Zur Imprägnierung sind bisher Kesseldruck- und Doppelvakuum-Verfahren in Anwendung, welche zunächst einen Chargenbetrieb bedingen, der modernen Fertigungsmethoden nicht entspricht, welche aber den überaus großen Nachteil haben, daß die Dosierung nicht beeinflußbar ist. So kommt es teilweise zu Uberaufnahmen von Imprägnierflüssigkeit, wenn bestimmte Werkstücke aus Holz im Vergleich zu anderen besonders aufnahmefähig sind. Dadurch entstehen neben unerwünschten störenden Nebenwirkungen wirtschaftliche Verluste wegen eines erheblichen Mehrverbrauchs an Imprägnierflüssigkeit.
- Werkstücke, deren Oberflächen nach ihrem Einbau sichtbar sind, insbesondere getrocknete und gehobelte Hölzer, können nicht nach dem Perforationsverfahren imprägniert werden, weil die Perforationsstiche bzw. -öffnungen die Sichtflächen verunstalten würden. Für diese Werkstücke ist unabhängig davon, wie die Imprägnierung oder Lasierung vorgenommen wird, eine zwei- bis dreimalige Wiederholung des Imprägnierungsvorganges erforderlich. Bei großtechnischen Anlagen entstehen auf diese Weise erhebliche Probleme hinsichtlich der Zwischenlagerung der Werkstücke für das Trocknen zwischen aufeinanderfolgenden Behandlungsvorgängen.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung zu schaffen, mit welchen das Imprägnieren und/oder Lasieren von Hölzern in einem einzigen kontinuierlichen Durchlaufvorgang vorgenommen werden kann, wobei die Imprägnierflüssigkeit in exakt dosierbarer Menge auf das Holz auf- bzw. in das Holz eingebracht werden kann.
- Bei der Lösung dieser Aufgabe geht die Erfindung aus von der DE-PS 24 02 805 und dem DE-GM 80 10 753. Durch die Lehren des genannten deutschen Patents wird es möglich, das Behandlungsmittel, also Imprägnier- und/oder Lasiermittel verlustfrei im Kreislauf zu führen, wieder aufzubereiten und auf die Hölzer aufzutragen. Durch die Lehren des deutschen Gebrauchsmusters ist es bekannt, Holzoberflächen mit Hilfe gegensinnig rotierender Bürstenwalzen, welche die Holz-Werkstücke paarweise von gegenüberliegenden Seiten her berühren, allseitig mit in geeigneter Weise aufgebrachter Imprägnier-und/oder Lasierflüssigkeit zu beschichten. Bei letzterer Vorrichtung ist jedoch die Eindringtiefe, in dem Falle, wo ein Imprägniermittel verwendet wird, für Holzschutzzwecke absolut unzureichend.
- Die vorstehend genannte Aufgabe wird erfindungsgemäß dadurch gelöst, daß die Imprägnier- und/oder Lasierflüssigkeit bei dem ersten Kontakt mit der Werkstückoberfläche in eine Vielzahl kleinvolumige, deformierbare,werkstückseitig offene Kammern eingebracht und durch gesteuerten Druck aus den Kammern in das Werkstück eingepreßt wird.
- Bei dem erfindungsgemäß ausgebildeten Verfahren wird die Werkstückoberfläche lückenlos von einer Vielzahl kleinvolumigeralrformierbarer, jedoch werkstückseitig offener Kammern bedeckt, welche beim Kontakt mit der Werkstückoberfläche mit Imprägnier- und/oder Lasierflüssigkeit geflutet werden. Aufgrund der Werkstoffeigenschaften dichten die Kammern auf der Werkstück- bzw. Holzoberfläche ab, und es steht jetzt der Werkstückoberfläche eine sehr exakt dosierte Menge an Imprägnier- und/oder Lasierflüssigkeit gegenüber. Wird nun auf diese Kammern ein Druck ausgeübt, unter dessen Wirkung sie sich deformieren bzw. im Volumen verkleinern und dabei gleichzeitig ihren Abdichtungsdruck auf der Werkstückoberfläche vergrößern, dann gibt es für die Imprägnier- und/oder Lasierflüssigkeit nur einen einzigen Weg, nämlich den über die Werkstückoberfläche hinaus in das Porengefüge des Werkstücks hinein. Die Dosierung der einzubringenden Menge an Imprägnier-und/oder Lasierflüssigkeit wird dabei zusätzlich dadurch gewährleistet, daß die Vielzahl der kleinvolumigen Kammern bei geringen einzubringenden Mengen an Imprägnier- und/oder Lasierflüssigkeit nur geringfügig, bei großen Mengen stark deformiert bzw. verkleinert werden. Der Vorteil des erfindungsgemäß ausgebildeten Verfahrens besteht u. a. auch darin, daß durch die Aufschließung der Oberfläche in viele kleinvolumige Kammern die Imprägnier- und/oder Lasierflüssigkeit mit auf Wunsch enorm hohen Drücken in das Werkstück eingepreßt werden können, welche sonst z. B. im Kesseldruckverfahren nur unter erheblichem technischen Aufwand verwirklichbar sind und dabei nicht einmal für eine gleichmäßige Verteilung der Imprägnier- und/oder Lasierflüssigkeit über die Werkstückoberfläche garantieren.
- In vorteilhafter Weiterbildung des erfindungsgemäßen Verfahrens wird der Druck auf die Imprägnier- und/ oder Lasierflüssigkeit nach deren erstem Kontakt mit der Werkstückoberfläche gesteuert gesteigert. Hierdurch wird ein technologisch optimalr Imprägniervorgang gesichert, denn die allmähliche Drucksteigerung fördert das gewünschte Eindringen der Imprägnier-und/oder Lasierflüssigkeit in das Holzinnere.
- Die zur Lösung der zugrundeliegenden Aufgabe dienende erfindungsgemäß ausgebildete Vorrichtung besteht aus Fördermitteln für die Werkstücke, Auftragseinrichtungen für die Imprägnier- und/oder Lasierflüssigkeit sowie Förder-, Auffang- und Filtriereinrichtungen für eine Kreislaufführung und Wiederaufbereitung der Imprägnier- und /oder Lasierflüssigkeit.
- Die erfindungsgemäße Vorrichtung ist dadurch gekennzeichnet, daß die Auftragseinrichtungen für die Imprägnier- und/ oder Lasierflüssigkeit aus einander paarweise auf gegenüberliegenden Werkstückoberflächen anliegenden, geschwindigkeitsgleich mit den Werkstücken angetriebenen Endlosbändern besteht, deren werkstückseitige Oberflächen durch aufrechtstehende elastisch nachgiebige Stege mit einer Vielzahl kleinvolumiger, deformierbarer Kammern versehen sind, wobei dem jeweils werkstückseitigen Trum (Bandteil zwischen Antriebs- und Umlenkrolle) eines jeden Endlosbandes dicht nebeneinanderliegenden Anpreßwalzen zugesteuerten Deformation der Kammern zugeordnet sind, und daß unmittelbar am Werkstückeintrittsende der Endlosbänder an den Kreislauf der Imprägnier- und/oder Lasierflüssigkeit angeschlossene Anflutkammern zum Befüllen der Kammern der Endbsbänder mit Imprägnier-und/oder Lasierflüssigkeit vorgesehen sind.
- Bei der erfindungsgemäßen Vorrichtung ist, wie schon erwähnt, von dem DE-GM 80 10 753 und der DE-PS 24 02 805 ausgegangen worden. Die Imprägnier- und/ oder Lasierflüssigkeit kann infolgedessen kontinuierlich im Kreislauf geführt und immer wieder neu auf die Werkstücke aufgebracht werden, ohne daß Ver- luste eintreten. Anstelle der bei der Vorrichtung nach dem Gebrauchsmuster vorgesehenen gegensinnig rotierenden, aufeinander gegenüberliegenden Werkstückseiten angeordneten Bürsten sind erfindungsgemäß Endlosbänder-Paare vorgesehen, deren werkstückseitige Oberflächen durch Stege in eine Vielzahl kleinvolumiger Kammern aufgegliedert ist. Die werkstückseitigen Trums sind durch Anpreßwalzen gegen ein Ausweichen abgestützt bzw. werden durch diese Anpreßwalzen derart mit Druck beaufschlagt, daß die gewünschte kontinuierlich zunehmende Deformation der kleinvolumigen Kammern stattfindet. Auf diese Weise werden Verschmutzungen des Fußbodens verhindert, entsteht eine Vorrichtung, die in beliebigen Größen für beliebige Durchsatz-Geschwindigkeiten ausgelegt werden kann und die sich vor allem auch in andere Fertigungsanlagen einbauen läßt. Die Endlosbänder-Paare können den Querschnitten der Werkstücke angepaßt werden. Sie können auch so umgewandelt werden, daß vieleckige asymmetrische oder runde Querschnitte von Werkstücken möglich sind. Zweckmäßigerweise sind die einander gegenüberliegenden Endlosbänder-Paare auswechselbar und lageneinstellbar in der Vorrichtung angeordnet, damit diese allen möglichen Bedürfnissen der Praxis gerecht werden kann. Es besteht auch sehr leicht die Möglichkeit, die Endlosbänder auszuwechseln, um hinsichtlich der Dosierung der Imprägnier- und/oder Lasierflüssigkeit unterschiedliche Volumina der kleinvolumigen Kammern vorzugeben.
- Die Endlosbänder, welche werkstückseitig mit Stegen aus elastisch nachgiebigem Werkstück ausgerüstet sind, um die kleinvolumigen Kammern zu bilden, haben zweckmäßigerweise Steganordnungen, welche viereck-, rhomben- oder rautenförmige bzw. quadratförmige Kammerquerschnitte ergeben, wobei die Spitzen oder Ecken der Viereckquerschnitte in Bandlaufrichtung weisen. Dabei ist es jedoch gemäß Patentanspruch 4 zweckmäßig, diese hinsichtlich ihrer Form und Lage quer zur Bandlaufrichtung unregelmäßig anzuordnen, damit am Werkstückaustrittseitigen Ende des Endlosbandes der Druck auf die Imprägnier- und/oder Lasierflüssigkeit nicht in Form einer quer zum Werkstück verlaufenden Linie schlagartig aufgehoben wird und sich eine Abrißkante ergibt, sondern, daß die Aufhebung des Druckes unregelmäßig über die Breite des Werkstückes hinweg erfolgt. Auf diese Weise werden evtl. sichtbare Abrißkanten vermieden.
- Weitere vorteilhafte Ausgestaltungen der Erfindung sind in den Unteransprüchen 5 bis 17 enthalten.
- Mit Hilfe der Maßnahmen gemäß den Patentansprüchen 5 und 6 wird der allmählich ansteigende Druck auf die Imprägnier- und/oder Lasierflüssigkeit erzielt. Die Verstellbarkeit des Keilwinkels gewährleistet eine exakte Dosierung einerseits, aber sie erlaubt auch die Druckstärke der jeweiligen Porosität der Werkstücke anzupassen und bei schwer imprägnierbaren Werkstücken höhere, werkstückangepaßte Drücke zu erzeugen.
- Das Zusammenfassen aller Rollen und insbesondere der Anpreßwalzen eines Endlosbandes in gemeinsamen Lagerwangen führt gemäß Patentanspruch 7 dazu, daß jede Endlosband-Einheit als Ganzes in dem erwähnten Kipphebellager abgestützt werden kann, wobei die asymmetrische Anordnung der Kipphebellager in Bezug auf die Länge der Wangen dafür sorgt, daß die Druckwirkung werkstückaustrittsseitig höher ist. Es ist denkbar, die Kipphebellager in Bezug auf die Wangen in Längsrichtung der Endlosbänder verstellbar anzuordnen, um den Verlauf des Druckanstieges über die Länge des Endlosbandes hinweg zu verändern.
- Gemäß Patentanspruch 8 eignen sich die Kipphebellager als geeignete Angriffspunkte zum Aufbringen des Arbeitsdruckes, wobei bei einander gegenüberliegenden, zu einem Paar gehörenden Endlosbändern gemäß Patentanspruch 9 ein Kipphebellager als Widerlager und das andere als Angriffspunkt für einen Druckerzeuger dienen kann.
- Eine Weiterbildung nach Patentanspruch 10 ist insbesondere- dann von Vorteil, wenn die Werkstücke nicht hundertprozentig geradlinig ausgebildet sind, weil sich die Endlosbänder-Paare dann im Rahmen der Möglichkeiten der schwimmenden Lagerung Änderungen des Längsverlaufes vorübergehend anpassen können.
- Die Druckerzeuger, welche maßgebend dafür sind, daß die kleinvolumigen Kammern deformiert und damit der Arbeitsdruck zum Einbringen der Imprägnier- und/oder Lasierflüssigkeit erzeugt wird, können zweckmäßig auf vielseitige unterschiedliche Weise in der schon vor erwähnten Weise auf ausschließlich eines der zu einem Paar gehörenden Endlosbänder oder aber auch gleichzeitig zangenartig auf beide einwirkend ausgebildet werden. Jede Art hat ihre besonderen Vorteile.
- Die Ausbildung gemäß Patentanspruch 11 hat den Vorteil, daß der Arbeitsdruck während des Arbeitens konstant gehalten werden kann, aber auch während des Arbeitens veränderbar ist.
- Die Federn gemäß Patentanspruch 12 sind erheblich betriebssicherer als Anlagen zum Erzeugen hydraulischen oder pneumatischen Druckes mit ihren Re-gelanlagen. Sie sind auch erheblich kostengünstiger hinsichtlich Anschaffung und Wartung, aber sie haben auch den Nachteil, daß bei größeren Werkstücktoleranzen vorübergehende Anstiege und auch Verminderungen des Druckes, deren Ausmaß jeweils abhängig von der Federkennlinie ist, hingenommen werden müssen.
- Gemäß Patentanspruch 13 sind die Druckerzeuger als Gewindespindeln ausgebildet. Dabei wird jedoch vorausgesetzt, daß die Werkstücke eng tolerierte Abmessungen bzw. akkurate Oberflächen aufweisen.
- Bei der Ausgestaltung gemäß Patentanspruch 14 wird durch den größeren Durchmesser der werkstückeintrittsseitigen Umlenkrolle ein weicherer Eintritt der Werkstücke in den Spalt zwischen den Endlosbändern erzielt. Es wird auf diese Weise ein Verschleiß der Stegstrukturen der Endlosband-Oberflächen gemindert.
- Gemäß einer vorteilhaften Weiterbildung der Vorrichtung nach Patentanspruch 15 werden anstelle der Anpreßwalzen Anpreßeinrichtungen verwendet, welche das Endlosband sowohl seitlich an den Außenkanten wie auch rückseitig, von wo aus der Druck aufgebracht wird, lückenlos flächig umgeben, so daß zuverlässig und unter allen Bedingungen und insbesondere auch bei hohen Preßdrücken ein stetig zunehmender Imprägnierdruck erzeugt wird, weil das Endlosband nicht seitlich ausweichen oder gegen Druckrichtung nachgeben kann.
- Die Seitenführung bewirken erfindungsgemäß die Haltewinkel an den Außengliederketten und die flächenhafte lückenlose Abdeckung bewirken die Platten, welche an den Haltewinkeln quer zur Bewegungsrichtung des Endlosbandes einander fugenlos stoßend befestigt sind. Das Endlosband läuft demzufolge auf dem Endlosrollen-Plattenband.
- Da sich die Platten dieses Endlosrollen-Plattenbandes bei hohen Arbeitsdrücken und großen Bearbeitungsbreiten im Bereich zwischen den Rollengliederketten hochwölben könnten und damit darüber hinaus ein gleichmäßiger Druck aufgebracht werden kann, verlaufen parallel zu dem Endlosrollen-Plattenband in gleichmäßigen Abständen Endlosrollenketten, deren Glieder oder Laschen auf den Rückseiten der Platten aufliegen und deren mit zusätzlichen Außenhülsen versehene Rollen Druckschwerter als Auflager zum übertragen des Anpreßdruckes dienen. Da das Endlosrollen-Plattenband selbst nicht druckbeaufschlagt wird, ist der Abstand des jeweils äußeren Endlosrollenbandes von dem Endlosrollen-Plattenband halb so groß wie der Abstand der übrigen Endlosrollenketten voneinander.
- Damit das Endlosband keinen unnötigen mechanischen Verschleiß erfährt, welcher durch Relativbewegungen zwischen den Platten bzw. den führenden Schenkeln der Haltewinkel und dem Endlosband entstehen könnte, ist es wichtig, daß die Achsen der Rollen des Endlosrollenbandes und die Oberflächen der Druckseiten der Platten des Endlosrollen-Plattenbandes in einer gemeinsamen Ebene mit der Rückseite des Endlosbandes liegen und daß sich die aneinanderstoßenden Kanten der Platten des Endlosrollen-Plattenbandes in fluchtender Lage zu den erwähnten Drehachsen befinden. Die rückseitige Abschrägung der Platten, deren Abschrägungswinkel von der Größe der Umlenkrolle abhängig ist, gewährleistet eine einwandfreie Umlenkung an der Umlenkwalze. Zweckmäßigerweise ist die Breite der Platten an die Teilung des Endlos-Plattenbandes angepaßt. Je geringer diese Teilung ist, um so geringer ist die evtl. Beanspruchung des Endlosbandes während der Umlenkung.
- Die Weiterbildung der Vorrichtung hat den weiteren Vorteil, daß insbesondere vertikal angeordnete Endlosbänder, vor allem dann, wenn längere Behandlungsstrecken vorliegen, seitlich auch zuverlässig gegen Durchhang geführt sind.
- Die Stellspindeln gemäß Patentanspruch 16, welche Gewindespindeln sind, machen Druckregeleinrichtungen, hydraulische Anpreßeinrichtungen u. dgl. überflüssig, denn durch die Stellspindeln werden die zwei zusammenarbeitenden Druckrahmen zangenartig zusammengefaßt und die Verjüngung des Arbeitsspaltes in Werkstück-Durchlaufrichtung läßt sich exakt feineinstellen.
- Durch die Weiterbildung gemäß Patentanspruch 17 können Toleranzen hinsichtlich der Fertigung der Druckschwerter und andere Besonderheiten mühelos ausgeglichen werden.
- Die Erfindung ist anhand mehrerer Ausführungsbeispiele schematisch in den Zeichnungen dargestellt. Es zeigt:
- Fig. 1 - eine Schemazeichnung, welche das erfinderische Verfahrensprinzip sowie auch das Grundprinzip der Arbeitsweise der erfindungsgemäß ausgebildeten Vorrichtung erkennen läßt,
- Fig. 2 - eine Seitenansicht der zur Durchführung des Verfahrens dienenden erfindungsgemäß ausgebildeten Vorrichtung,
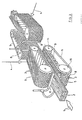
- Fig. 3 - die erfindungsgemäß ausgebildete Vorrichtung in perspektivischer Ansicht,
- Fig. 4 - eine teils geschnittene Schema-Seitenansicht einer weitergebildeten Anpreßeinrichtung der erfindungsgemässen Vorrichtung,
- Fig. 5 - eine Querschnittsansicht der Anpreßeinrichtung,
- Fig. 6 - eine Schnittansicht längs der Linie III-III in Fig. 5,
- Fig. 7 - eine vereinfachte Ansicht einer Umlenkeinrichtung und
- Fig. 8 - eine Schema-Seitenansicht eines zusammenwirkenden Paares von Anpreßeinrichtungen.
- Das erfindungsgemäß ausgebildete Verfahren beruht gem. Fig. 1 darauf, daß Imprägnier- und/oder Lasierflüssigkeit 1, welche den Werkstücken aus Holz 2 kontinuierlich zugeführt wird, bei ihrem ersten Kontakt mit der Holzoberfläche in eine Vielzahl kleinvolumiger, dicht nebeneinander angeordneter, werkstückseitig jedoch offener, deformierbarer Kammern 3 aufgenommen wird. Diese Kammern, welche nach ihrem Kontakt mit der Werkstückoberfläche mit dem kontinuierlich geförderten Werkstück 2 mitwandern, werden nun durch in Richtung der Pfeile 4 in Fig. 1 wirkenden Druck zunehmend deformiert, d. h. in ihren Volumen verkleinert, so daß die Imprägnier- und/oder Lasierflüssigkeit 1, welche infolge der aus nachgiebigem Werkstoff bestehenden, die Kammern seitlich begrenzenden Stege 5, die ebenfalls zunehmend stärker auf die Werkstückoberfläche gepreßt werden, nicht seitlich ausweichen können, infolge des Druckanstieges gezwungen ist, in die Werkstückoberfläche und in das Innere des Werkstückes 2 hinein einzudringen.
- Die Fig. 1 läßt deutlich erkennen, daß die Stege 5 in der durch Pfeil 6 in Fig. 1 dargestellten Werkstück-Durchlaufrichtung zunehmend niedriger werden, was bedeutet, daß die Volumina der Kammern 3 in entsprechendem Maße kleiner und damit der Einpreßdruck der Imprägnier- und/oder Lasierflüssigkeit in Holzdurchlaufrichtung größer wird.
- Fig. 2 zeigt die erfindungswesentlichen Teile der erfindungsgemäß ausgebildeten Vorrichtung in Seitenansicht. Die Fördereinrichtung zum kontinuierlichen Durchlauf der Werkstücke 2 in Richtung des Pfeiles 6 sind weggelassen. Ebenso nicht dargestellt sind auch Vorbereitungseinrichtungen, welche eine Oberflächensäuberung der Werkstücke 2 von Staub o. dgl. vornehmen. Es fehlen auch die an sich bekannten Einrichtungen, um die Imprägnier- und/oder Lasierflüssigkeit am Kreislauf kontinuierlich den Kammern 3 zuzuführen, Überschußmengen aufzufangen, zu reinigen und im Kreislauf erneut an die Kammern 3 heranzufördern.
- Gemäß Fig. 2 ist ersichtlich, daß die erfindungsgemäß ausgebildete Vorrichtung zwei einander paarweise auf gegenüberliegenden Seiten des Werkstükkes 2 gegenüberliegende Endlosbänder 6 aufweist, deren werkstückseitige Oberflächen durch die schon aus Fig. 1 ersichtlichen Stege 5 in die Vielzahl der kleinvolumigen deformier- bzw. verkleinerbaren Kammern 3 aufgegliedert ist. Zweckmäßigerweise bestehen die Endlosbänder 6 aus geeigneten Kunststoffen, Gummi o. dgl. An den werkstückseitigen Enden 7 der Endlosbänder 6 sind Anflutkammern 8 vorgesehen, welche kontinuierlich aus der nicht gezeigten Einrichtung mit Imprägnier- und/oder Lasierflüssigkeit beschicht werden. Bei der'Ausgestaltung gem. Fig. 2 shd zwei rechtwinklig zueinander angeordnete, einander gegenüberstehende Endlosbänder-Paare 6 dargestellt. Diese Ausgestaltung eignet sich für Werkstücke 2, die einen viereckigen Querschnitt aufweisen. Bei anderen Werkstück-Querschnitten muß die Anzahl der Endlosbänder-Paare 6 erhöht oder verkleinert, deren Querkontur unter Umständen von der geradlinigen abweichend verändert werden. Die zu einem Paar gehörenden Endlosbänder 6 sind außerdem zueinander verstellbar, damit Werkstücke unterschiedlicher Abmessungen behandelt werden können.
- Zur Durchführung des erfindungsgemäß ausgebildeten Verfahrens gehört es, daß die kleinvolumigen Kammern 3, gebildet durch die elastisch nachgiebigen Stege 5, durch Preßdruck verkleinert werden. Diesen Preßdruck erzeugt man bei der Vorrichtung gem. Fig. 2 mit Anpreßwalzen 9, welche zusammen mit einer vorderen Antriebsumlenkrolle 10 und einer werkstückaustrittsseitigen Umlenkrolle 11 in eher Wange 12 gelagert sind. Auf diese Weise verhält sich jedes werkstückseitige Trum (Bandteil zwischen Antriebs- und Umlenkrolle) eines Endlosbandes 6 hinsichtlich der Lagerung als Einheit, bei welcher keine der Umlenk- oder Antriebsrollen oder Anpreßwalzen 10, 11 bzw. 9 unabhängig von anderen ausweichen kann.
- Die Wangen 12 sind bezogen auf ihre Länge außermittig mit Kipphebellagern 13 ausgerüstet, wobei diese Lager in Richtung der werkstückaustrittsseitigen Umlenkrollen 11 versetzt sini Eines dieser Kipphebellager 13 ist ortsfest 'gelagert. Das gegenüberliegende des Endlosbänder-Paares ist mit einem Druckerzeuger 14 verbunden. Durch die exzentrische Lage der Kipphebellager 13 in Bezug auf die Länge der Wangen 12 wird erreicht, daß der Druck (Pfeile 4 in Fig. 1) im gewünschten Maße in Werkstück-Durchlaufrichtung 6 kontinuierlich ansteigt, weil sich hierbei die Hebelwirkung der Lage des Kipphebellagers 13 zur Länge der Wange 12 auswirkt. Zweckmäßigerweise sind die Kipphebellager 13 zur Veränderung des Druckanstieges in Längsrichtung der Wange 12 verstellbar. Ohne Werkstück 2 bilden die werkstückseitigen Trums der Endlosbänder 6 einen in Werkstück-Durchlaufrichtung 6 keilförmig enger werdenden Spalt. Dieser Spalt läßt sich durch Veränderung der Druckwirkung des Druckerzeugers 14 hinsichtlich seines Keilwinkels verändern.
- Die werkstückeintrittsseitige Umlenkrolle 10 ist im Durchmesser größer als die werkstückaustrittsseitige Umlenkrolle 11. Sie dient außerdem als Antriebsrolle. Es ist zweckmäßig, wenn der Antrieb der Umlenk- bzw. Anlenkrollen 10 der Endlosbänder 6 geschwindigkeitsverstellbar ist, damit die Durchlaufgeschwindigkeit der Werkstücke 2 verändert werden kann. Schwer imprägnierbare Werkstücke können auf diese Weise langsam durchlaufen, so daß mit einem einzigen Durchlauf, wie erfindungsgemäß gefordert, die vorgeschriebene Menge an Imprägnier-und/oder Lasierflüssigkeit aufgebracht und die nötige Eindringtiefe erzielt wird; leicht imprägnierbare Werkstücke 2 können dafür mit dem gleichen Ergebnis, aber mit erheblich größerer Geschwindigkeit gefördert werden, wodurch die Arbeitsleitsung der erfindungsgemäß ausgebildeten Vorrichtung jeweils optimal ausgenutzt wird.
- In den Fig. 4 bis 8 ist eine besonders vorteilhafte Weiterbildung der Anpreßeinrichtung der erfindungsgemäßen Vorrichtung dargestellt.
- Die Anpreßeinrichtung 15 besteht aus einem Endlosrollen-Plattenband 16, freilaufenden Endlosrollenketten 17 und Druckschwertern 18.
- Das Endlosrollen-Plattenband 16 weist Rollenglieder-Ketten 19 auf, die seitlich außerhalb des Endlosbandes 6 verlaufen, und zwar derart, daß die Drehachsen 20 der Rollen 21 in der Ebene der Rückseite 22 des Endlosbandes 6 liegen. Die zu den Außenkanten des Endlosbandes 6 weisenden Glieder oder Laschen 23 der Endlosgliederketten 19 tragen Haltewinkel 24, die mit ihren an den Gliedern 23 anliegenden Schenkeln die Außenkanten des Endlosbandes 6 seitlich führend berühren, während die anderen Schenkel 25 in einem Abstand von der Ebene der Rückseite 22 des Endlosbandes 6 verlaufen. An diesen anderen Schenkeln 25 sind Platten 27 befestigt, und zwar wiederum derart, daß sie mit ihren vom Schenkel 25 abgekehrten Oberflächen in der Ebene 22 der Rückseite des Endlosbandes 6 und damit zugleich in der Ebene der Drehachsen 20 der Rollen 21 verlaufen. Die Platten 27 stoßen einander nahezu fugenlos und sind rückseitig, dort wo sie sich stoßen, mit Abschrägungen 28 versehen.
- Die Endlosrollen-Plattenketten 16 sind über Umlenkwalzen 29 geführt, von denen wenigstens eine motorisch angetrieben ist. Diese Umlenkwalzen 29 tragen für die Aufnahme des Endlosrollen-Plattenbandes 16 Zahnscheiben 30.
- Über die Breite der Platten 27 sind die nicht angetriebenen oder frei laufenden Endlosrollenketten 17 derart gleichmäßig verteilt, daß die von ihren Laschen oder Gliedern 31 übertragenen Anpreß- oder Druckkräfte gleichmäßig auf die Platten 27 wirken. Die Umlenkrollen 29 haben für diese Endlosrollenketten glatte Umlenkscheiben 32, da Antriebskraft nicht übertragen werden muß.
- Die Rollen 33 der Rollenketten 17 tragen Außenhülsen 34, welche zweckmäßigerweise druckbelastbare Lagerungseigenschaften aufweisen. Auf diesen Außenhülsen 34 wirken die Druckschwerter 18. Für die Lager der Umlenkrollen 29 und für die Druckschwerter 18 sind je Anpreßeinrichtung 15 gemeinsame Druckrahmen 35 vorgesehen. Jeweils zu einem Endlosbänder-Paar gehörende Druckrahmen 35 sind an ihren vier Ecken durch Stellspindeln 36 miteinander verbunden. Diese zusammenarbeitenden Druckrahmen 35 können durch Betätigung der Stellspindeln so aufeinander zugestellt werden, daß sich ein keilförmig verjüngter Arbeitsspalt ergibt. Am werkstückeintrittsseitigen Ende (Fig. 8) ergibt sich eine Arbeitsspaltbreite A und eine durch Einstellung der Stellspindeln 36 an der werkstückaustrittsseitigen Seite geringere Arbeitsspaltbreite B. Diese Verjüngung des Arbeitsspaltes läßt sich feinfühlig mittels der Stellspindeln 36 einstellen, ebenso wie auch die von Werkstückart zu Werkstückart erforderliche unterschiedliche Breite des Spaltes A. Der Anpreßdruck ergibt sich aus der Verjüngung des Arbeitsspaltes in Durchlaufrichtung. Es können zusätzliche Stellspindeln 37 vorgesehen sein, die zwischen dem jeweiligen Druckrahmen 35 und den Druckschwertern 18 wirken, um Feinjustierungen vorzunehmen.
- Durch die geschilderte Weiterbildung der Vorrichtung lassen sich zuverlässig hohe Imprägnierdrücke erzeugen, die kontinuierlich ansteigen, während der Bearbeitung wirken. Der Herstellungspreis der Anpreßeinrichtung 15 ist gering, wenn für die verschiedenen Ketten auf Normteile zurückgegriffen wird.
Claims (17)
1. Verfahren zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf langgestreckte, wenigstens oberflächlich und wenigstens begrenzt poröse Werkstücke, insbesondere aus Holz, bei dem die Imprägnier-und/oder Lasierflüssigkeit begrenzt überdosiert auf die Werkstücke aufgebracht, die abfließende überschußmenge in einem Kreislauf aufgefangen und nach Filtration wiederverwendet wird, da
dadurch gekennzeichnet,
daß die Imprägnier- und/oder Lasierflüssigkeit bei dem ersten Kontakt mit der Werkstückoberfläche in eine Vielzahl kleinvolumig, deformierbare, werkstückseitig offene Kammern eingebracht und durch gesteuerten Druck aus den Kammern in das Werkstück eingepreßt wird.
dadurch gekennzeichnet,
daß die Imprägnier- und/oder Lasierflüssigkeit bei dem ersten Kontakt mit der Werkstückoberfläche in eine Vielzahl kleinvolumig, deformierbare, werkstückseitig offene Kammern eingebracht und durch gesteuerten Druck aus den Kammern in das Werkstück eingepreßt wird.
2. Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß der Druck auf die Imprägnier- und/oder Lasierflüssigkeit nach deren erstem Kontakt mit der Werkstückoberfläche gesteuert gesteigert wird.
3. Vorrichtung zur Durchführung des Verfahrens nach Anspruch 1 und/oder 2, bestehend aus Fördermitteln für die Werkstücke, Auftragseinrichtungen für die Imprägnier- und/oder Lasierflüssigkeit sowie Förder-, Auffang- und Filtriereinrichtungen für eine Kreislaufführung und Wiederaufbereitung der Imprägnier- und/ oder Lasierflüssigkeit,
dadurch gekennzeichnet,
daß die Auftragseinrichtungen für die Imprägnier- und/oder Lasierflüssigkeit (1) aus einander paarweise auf gegenüberliegenden Werkstückoberflächen anliegenden, geschwindigkeitsgleich mit den Werkstücken (2) angetriebenen Endlosbändern (6) besteht, deren werkstückseitige Oberflächen durch aufrechtstehende elastisch nachgiebige Stege (5) mit einer Vielzahl kleinvolumiger, deformierbarer Kammern (3) versehen sind, wobei dem jeweils werkstückseitigen Trum (Bandteil zwischen Antriebs- und Umlenkrolle) eines jeden Endlosbandes (6) dicht nebeneinanderliegende Anpreßwalzen (9) zur gesteuerten Deformation der Kammern (3) zugeordnet sind, und daß unmittelbar am Werkstückeintrittsende der Endlosbänder (6) an den Kreislauf der ImPrägnier- und/oder Lasierflüssigkeit angeschlossene Anflutkammern (8) zum Befüllen der Kammern der Endlosbänder mit Imprägnier- und/oder Lasierflüssigkeit vorgesehen sind.
dadurch gekennzeichnet,
daß die Auftragseinrichtungen für die Imprägnier- und/oder Lasierflüssigkeit (1) aus einander paarweise auf gegenüberliegenden Werkstückoberflächen anliegenden, geschwindigkeitsgleich mit den Werkstücken (2) angetriebenen Endlosbändern (6) besteht, deren werkstückseitige Oberflächen durch aufrechtstehende elastisch nachgiebige Stege (5) mit einer Vielzahl kleinvolumiger, deformierbarer Kammern (3) versehen sind, wobei dem jeweils werkstückseitigen Trum (Bandteil zwischen Antriebs- und Umlenkrolle) eines jeden Endlosbandes (6) dicht nebeneinanderliegende Anpreßwalzen (9) zur gesteuerten Deformation der Kammern (3) zugeordnet sind, und daß unmittelbar am Werkstückeintrittsende der Endlosbänder (6) an den Kreislauf der ImPrägnier- und/oder Lasierflüssigkeit angeschlossene Anflutkammern (8) zum Befüllen der Kammern der Endlosbänder mit Imprägnier- und/oder Lasierflüssigkeit vorgesehen sind.
4. Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, daß die Kammern (3) der Endlosbänder (6) wenigstens quer zur Endlosband-Laufrichtung hinsichtlich ihrer Form unregelmäßig ausgebildet und/oder hinsichtlich ihrer Lage unregelmäßig angeordnet sind.
5. Vorrichtung nach Anspruch 3 und/oder 4, dadurch gekennzeichnet, daß die werkstückseitigen Trums eines jeden Paares einander gegenüberliegender Endlosbänder (6) einen in Werkstück-Durchlaufrichtung enger werdenden schwach keilförmigen Spalt begrenzen.
6. Vorrichtung nach Anspruch 5, dadurch gekennzeichnet, daß der Keilwinkel des Spaltes zwischen den werkstückseitigen Trums der Endlosbänder (6) verstellbar ist.
7. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 6, dadurch gekennzeichnet, daß die Antriebs- und Umlenkwalzen (10, 11) sowie die Anpreßwalzen (9) der Endlosbänder (6) jeweils in gemeinsamen Lagerwangen (12) aufgenommen sind, und daß diese Lagerwangen (12) hinsichtlich ihrer Länge außermittig in der Nähe der Werkstückaustrittsenden der Endlosbänder (6) kipphebelartig schwenkbar gelagert sind.
8. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 7, dadurch gekennzeichnet, daß die Kipphebellager (13) der Wangen (12) eines jeden Paares einander gegenüberliegender Endlosbänder (6) als zusammenwirkende Widerlager zum Aufbringen des Preßdruckes ausgebildet sind.
9. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 8, dadurch gekennzeichnet, daß die Kipphebellager (13) der einen Wangen (12) eines Paares gegenüberliegender Endlosbänder (6) ortsfest abgestützt sind, während die Kipphebellager des gegenüberliegenden Endlosbandes (6) mit einem Druckerzeuger (14) verbunden sind.
10. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 7, dadurch gekennzeichnet, daß die Kipphebellager (13) eines jeden Paares einander gegenüberliegender Endlosbänder (6) begrenzt schwimmend gelagert sind und daß der Druckerzeuger (14) an beiden einander gegenüberliegenden Kipphebellagern (13) angreift.
11. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 10, dadurch gekennzeichnet, daß die Druckerzeuger (14) als hydraulische oder pneumatische druckgeregelte Arbeitsglieder ausgebildet sind.
12. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 10, dadurch gekennzeichnet, daß die Druckerzeuger (14) als Federanordnungen mit einstellbarer Vorspannkraft ausgebildet sind.
13. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 10, dadurch gekennzeichnet, daß die Druckerzeuger (14) als Gewindespindeln ausgebildet sind.
14. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 13, dadurch gekennzeichnet, daß die werkstückeintrittsseitige Umlenkrolle (10) eines jeden Endlosbandes (6) im Durchmesser größer als die werkstückaustrittsseitige Umlenkrolle (-11) und zugleich als Antriebsrolle ausgebildet ist.
15. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 14,
dadurch gekennzeichnet,
daß anstelle der Anpreßwalzen (9) eine Anpreßeinrichtung (15) vorgesehen ist, welche aus einem angetriebenen Endlosrollen-Plattenband (16), freilaufenden Endlosrollenketten (17) und Druckschwertern (18), die parallel nebeneinander in Bewegungsrichtung des Endlosbandes (6) verlaufen, besteht, wobei das Endlosrollen-Plattenband (16) aus zwei mit den Drehachsen (20) der Rollen (21) in der Ebene (22) der Rückseite des Endlosbandes (6) verlaufenden, jeweils seitlich neben den Außenkanten des Endlosbandes (6) verlaufenden Rollengliederketten (19) besteht, deren zu den Außenkanten des Endlosbandes (6)weisende Glieder (Laschen) (23) an den Außenkanten des Endlosbandes (6) seitlich führend anliegende Haltewinkel (24) aufweisen, deren Schenkel (25) in einem Abstand oberhalb der Rückseite (22) des Endlosbandes (6) verlaufen und an denen schmale, quer zurLaufrichtung des Endlosbandes (6) angeordnete Platten (27) befestigt sind, die mit ihren, den Haltewinkeln abgekehrten Oberflächen in der Ebene (22) der Drehachsen (20) der Rollen (21) auf der Rückseite des Endlosbandes (6) aufliegen und sich in Endlosbandlaufrichtung weitgehend fugenlos mit rückseitig im Winkel von etwa 45° abgeschrägten Kanten (28) stoßen, während die Endlosrollenketten (17) in gleichmäßigen Abständen über die Breite des Endlosbandes (6) bzw. der Platten (27) verteilt sind, mit ihren Laschen (31) auf der Rückseite der Platten (27) aufliegen und auf ihren Rollen (33) Außenhülsen (34) tragen, auf welchen die Druckschwerter (18) den Anpreßdruck übertragend aufliegen, und daß für das Endlosrollen-Plattenband (16) sowie die Rollenketten (17) gemeinsame Umlenkwalzen (29) vorgesehen sind, die außen für das Endlosrollen-Plattenband (16) Zahnscheiben (30) und für die Rollenketten (17) glatte Scheiben (32) aufweisen, wobei wenigstens eine der Umlenkwalzen (29) motorisch angetrieben ist, und daß die Lager der Umlenkwalzen (29) und die Druckschwerter (18) in einem gemeinsamen druckbeaufschlagbaren Druckrahmen (35) gehalten sind.
dadurch gekennzeichnet,
daß anstelle der Anpreßwalzen (9) eine Anpreßeinrichtung (15) vorgesehen ist, welche aus einem angetriebenen Endlosrollen-Plattenband (16), freilaufenden Endlosrollenketten (17) und Druckschwertern (18), die parallel nebeneinander in Bewegungsrichtung des Endlosbandes (6) verlaufen, besteht, wobei das Endlosrollen-Plattenband (16) aus zwei mit den Drehachsen (20) der Rollen (21) in der Ebene (22) der Rückseite des Endlosbandes (6) verlaufenden, jeweils seitlich neben den Außenkanten des Endlosbandes (6) verlaufenden Rollengliederketten (19) besteht, deren zu den Außenkanten des Endlosbandes (6)weisende Glieder (Laschen) (23) an den Außenkanten des Endlosbandes (6) seitlich führend anliegende Haltewinkel (24) aufweisen, deren Schenkel (25) in einem Abstand oberhalb der Rückseite (22) des Endlosbandes (6) verlaufen und an denen schmale, quer zurLaufrichtung des Endlosbandes (6) angeordnete Platten (27) befestigt sind, die mit ihren, den Haltewinkeln abgekehrten Oberflächen in der Ebene (22) der Drehachsen (20) der Rollen (21) auf der Rückseite des Endlosbandes (6) aufliegen und sich in Endlosbandlaufrichtung weitgehend fugenlos mit rückseitig im Winkel von etwa 45° abgeschrägten Kanten (28) stoßen, während die Endlosrollenketten (17) in gleichmäßigen Abständen über die Breite des Endlosbandes (6) bzw. der Platten (27) verteilt sind, mit ihren Laschen (31) auf der Rückseite der Platten (27) aufliegen und auf ihren Rollen (33) Außenhülsen (34) tragen, auf welchen die Druckschwerter (18) den Anpreßdruck übertragend aufliegen, und daß für das Endlosrollen-Plattenband (16) sowie die Rollenketten (17) gemeinsame Umlenkwalzen (29) vorgesehen sind, die außen für das Endlosrollen-Plattenband (16) Zahnscheiben (30) und für die Rollenketten (17) glatte Scheiben (32) aufweisen, wobei wenigstens eine der Umlenkwalzen (29) motorisch angetrieben ist, und daß die Lager der Umlenkwalzen (29) und die Druckschwerter (18) in einem gemeinsamen druckbeaufschlagbaren Druckrahmen (35) gehalten sind.
16. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 15, dadurch gekennzeichnet, daß die Druckrahmen (35) der jeweils paarweise gegenüberliegenden Anpreßeinrichtungen (15) an ihren vier Ecken mittels Stellspindeln (36), die als Druckerzeuger dienen, verbunden sind.
17. Vorrichtung nach einem oder mehreren der Ansprüche 3 bis 16, dadurch gekennzeichnet, daß zwischen jedem Druckschwert (18) und seinem Druckrahmen (35) Stellspindeln (37) zur Feinjustierung vorgesehen sind.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP82107159A EP0100774A1 (de) | 1982-08-07 | 1982-08-07 | Verfahren und Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP82107159A EP0100774A1 (de) | 1982-08-07 | 1982-08-07 | Verfahren und Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0100774A1 true EP0100774A1 (de) | 1984-02-22 |
Family
ID=8189165
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP82107159A Ceased EP0100774A1 (de) | 1982-08-07 | 1982-08-07 | Verfahren und Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP0100774A1 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2583312A1 (fr) * | 1985-06-17 | 1986-12-19 | Peytavie Jacques | Machine applicatrice de produits liquides ou semi-liquides, en particulier pour teinter les bordures de panneaux de bois. |
| WO2009074174A1 (de) * | 2007-12-13 | 2009-06-18 | Kronoplus Technical Ag | Beschichtungsvorrichtung |
| IT201900003825A1 (it) * | 2019-03-15 | 2020-09-15 | Salvatore Persano | Apparecchiatura di trattamento superficiale di barre. |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1275921B (de) * | 1960-07-01 | 1968-08-22 | Gilbert F Hoffmann | Verfahren zum Glaetten und Porenfuellen von Holzoberflaechen |
| DE1300236B (de) * | 1964-09-24 | 1969-07-31 | Casco Ab | Vorrichtung zum einseitigen Einbringen von Fluessigkeiten in poroese Produkte |
| DE1949039A1 (de) * | 1969-09-29 | 1971-04-08 | Ostermann & Scheiwe Fa | Vorrichtung zum Anstreichen von Brettern |
| DE2402805A1 (de) * | 1974-01-22 | 1975-07-24 | Josef Schiele | Vorrichtung zur selbsttaetigen reinigung von verschmutzten filteroberflaechen |
| DE8010753U1 (de) * | 1980-04-19 | 1980-10-09 | Schiele, Josef, 5471 Niederzissen | Lasiervorrichtung |
-
1982
- 1982-08-07 EP EP82107159A patent/EP0100774A1/de not_active Ceased
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1275921B (de) * | 1960-07-01 | 1968-08-22 | Gilbert F Hoffmann | Verfahren zum Glaetten und Porenfuellen von Holzoberflaechen |
| DE1300236B (de) * | 1964-09-24 | 1969-07-31 | Casco Ab | Vorrichtung zum einseitigen Einbringen von Fluessigkeiten in poroese Produkte |
| DE1949039A1 (de) * | 1969-09-29 | 1971-04-08 | Ostermann & Scheiwe Fa | Vorrichtung zum Anstreichen von Brettern |
| DE2402805A1 (de) * | 1974-01-22 | 1975-07-24 | Josef Schiele | Vorrichtung zur selbsttaetigen reinigung von verschmutzten filteroberflaechen |
| DE8010753U1 (de) * | 1980-04-19 | 1980-10-09 | Schiele, Josef, 5471 Niederzissen | Lasiervorrichtung |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2583312A1 (fr) * | 1985-06-17 | 1986-12-19 | Peytavie Jacques | Machine applicatrice de produits liquides ou semi-liquides, en particulier pour teinter les bordures de panneaux de bois. |
| WO2009074174A1 (de) * | 2007-12-13 | 2009-06-18 | Kronoplus Technical Ag | Beschichtungsvorrichtung |
| IT201900003825A1 (it) * | 2019-03-15 | 2020-09-15 | Salvatore Persano | Apparecchiatura di trattamento superficiale di barre. |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2803386C2 (de) | ||
| DE3417289A1 (de) | Vorrichtung zum aufbringen einer flaechenpressung auf fortschreitende werkstuecke | |
| DE3209890C2 (de) | Beizanlage zum kontinuierlichen Beizen von Metallbändern | |
| DE10320295A1 (de) | Vorrichtung und Verfahren zum Bearbeiten von Werkstücken | |
| DE3224670A1 (de) | Verfahren und vorrichtung zum herstellen von bodenelementen aus riemchen | |
| DE3312856C2 (de) | Kontinuierlich arbeitende Presse zum Verpressen von Spanplattenbahnen, Faserplattenbahnen u. dgl. Preßgutbahnen | |
| DE2840803A1 (de) | Lackiereinrichtung | |
| EP0028608B1 (de) | Vorrichtung mit magnetisch bewirkter anpresskraft | |
| DE3104731C2 (de) | Verfahren und Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke | |
| DE29611728U1 (de) | Vorrichtung zum beidseitigen Beschleifen von Steinen | |
| DE1510233B2 (de) | Vorrichtung zum oeffnen von faserballen | |
| DE2729263A1 (de) | Vorrichtung zum kontinuierlichen pressen von pressgutmatten im zuge der herstellung von spanplatten, faserplatten u.dgl. | |
| DE4206939C1 (de) | ||
| DE3229196C1 (de) | Vorrichtung zum kontinuierlichen Auf- bzw. Einbringen von Imprägnier- und/oder Lasierflüssigkeit auf Werkstücke | |
| DE19805574B4 (de) | Verfahren und Vorrichtung zum Transport und zur Vorbereitung von hohlen Profilstäben aus Kunststoff für die Bildung von Fensterrahmen | |
| DE29520112U1 (de) | Vorrichtung zum Trennen und seitlichem Auslenken durch Längsschnitt erzeugten Metallstreifen | |
| DE3114615A1 (de) | Schleifvorrichtung zur erzeugung konvexer prifle an geradlinigen kanten | |
| DE1496431B1 (de) | Maschine zum Schneiden von Flachglas | |
| DE8525832U1 (de) | Vorrichtung zum Aufbringen einer Schlichte od. dgl. | |
| DE2736099C2 (de) | Kontinuierlich arbeitende Presse | |
| DE3246882A1 (de) | Holzbearbeitungsmaschine zum beidendigen bearbeiten von laenglichen holzwerkstuecken | |
| DE3316284A1 (de) | Vorrichtung zum aufrechterhalten einer bestimmten lage eines angeflachten holzes beim transport zwischen arbeitsstationen | |
| CH692668A5 (de) | Abquetscheinheit für eine Textilschlichtemaschine. | |
| DE2316068C3 (de) | Kontinuierlich arbeitende Presse zum Herstellen von Platten, wie Span-, Faserplatten o.dgl | |
| DE1949039C3 (de) | Vorrichtung zum Anstreichen von Brettern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT BE CH FR GB IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19840221 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19850509 |