EP0114571A2 - Vorrichtung zum indirekten Strangpressen eines Hohlprofils - Google Patents
Vorrichtung zum indirekten Strangpressen eines Hohlprofils Download PDFInfo
- Publication number
- EP0114571A2 EP0114571A2 EP83810592A EP83810592A EP0114571A2 EP 0114571 A2 EP0114571 A2 EP 0114571A2 EP 83810592 A EP83810592 A EP 83810592A EP 83810592 A EP83810592 A EP 83810592A EP 0114571 A2 EP0114571 A2 EP 0114571A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- die
- cavern
- molded
- section
- molding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C23/00—Extruding metal; Impact extrusion
- B21C23/21—Presses specially adapted for extruding metal
- B21C23/218—Indirect extrusion presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C23/00—Extruding metal; Impact extrusion
- B21C23/02—Making uncoated products
- B21C23/20—Making uncoated products by backward extrusion
- B21C23/205—Making products of generally elongated shape
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C25/00—Profiling tools for metal extruding
- B21C25/02—Dies
Definitions
- the invention relates to a device for the indirect extrusion of a hollow profile from a bolt, in particular an aluminum hollow bolt, which is fed from a pressure die to a shaping cross section of a die, the die being provided so that it can be driven over by a block receiver, and its shaping cross section is assigned a mandrel which determines the inner contour of the hollow profile is.
- the block enclosed by the recipient or receiver is usually pressed directly by means of the press ram of a hydraulic press through the stationary shaping die; here the press ram or a press disk attached to it forms the abutment for the material to be pressed.
- the press ram or a press disk attached to it forms the abutment for the material to be pressed.
- either the shaping tool, the die is inserted into the fixed block receiver or it is movable and can be moved over the die. In both cases, a new block or bolt is inserted into the block receiver and pressed up to the abutment before pressing.
- the tool sits on a long - - thermally and mechanically highly stressed - ram; this must be hollow, since the shaped strand is passed through it.
- the entire press forces act on the press ram in the course of the pressing, mostly also - in addition to the pure compressive forces - torsional and bending stresses.
- the mandrel also protrudes into the press ram
- the inventor has set itself the goal of producing a hollow profile with a flange attached in one piece in a cost-effective manner by means of indirect extrusion and of creating a device therefor.
- the molding cross-section in the pressing direction is directly preceded by a molding cavern, the radial extent of which is greater than the width of the mold cross-section and in which the flange projecting laterally over the hollow profile is formed from the pressed matrix.
- this molded cavern is formed by a ring collar and a molded lining.
- the molded cavern is thus a molded box for the flange, which has a round, oval or - preferably - a square outline.
- the flange tube can be removed from the side, which allows relatively large lengths of tube.
- the contours of the molded cavern determine the shape of the flange, it is also possible, for example, to design it with ring ribs or the like if there are corresponding grooves in the cavern floor.
- a block receiver 3 for carrying out the so-called. Indirect extrusion process arranged separately, which, thanks to its - to the main axis E of the extruder 2 - axial bore 4 is guided via a fixed ram 5. The latter is supported with a clamping head 6 directly on the crosshead 1.
- An axial punch channel 7 runs in the press punch 5 and extends from a shaping die 10 (not clearly emphasized in FIG. 1) to a through opening 9 in the crosshead 1. From the press ram 5 held by a slide 11, the block receiver 3 can be pulled against the pressing direction x.
- a press cylinder 14 in indicated his stand 15; From the press cylinder 14, a pressure ram 16 - and a mandrel 17 - protrudes from the press axis E.
- the distance a between the cylinder-side transducer front 13 and the end of the mandrel 17 in the rest position of the extruder 2 shown in FIG. 1 is dimensioned such that in this rest position a hollow bolt B made of light metal can be placed in front of the press ram 5 by a loading carriage 18; If the pin axis is coaxial to the press axis E, the pin B can be pressed by the pressure stamp 16 in the pressing direction x.
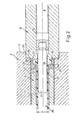
- Fig. 2 shows the production of a hollow profile 20 from a tubular part 21 of an outer diameter t and a flange 22 of a height i.
- the bolt B With the pressure face 25 of the pressure stamp 16, the bolt B is pressed against the die 10, which is provided with a shaping cross section 24. Its ring-like wall 26 determines the outer contour of the tube piece 21, the inner contour of which produces the mandrel 17 projecting into the shaping cross section 25.
- the die opening is preceded by a cavity 30 in the pressing direction x, in which that flange 22 is formed at the end of the pressing process.
- the pressure face 24 of the pressure stamp 16 has reached the die front 12; an annular stop shoulder 28 of the pressure stamp 16 then projects into a stop recess 29 of the block receiver 3.
- Fig. 2 it can also be seen that the mandrel 17 is mounted in a mandrel channel 19 of the plunger 16.
- the mold cavern 30 can be seen in the pressure stamp 16; it is formed by an annular projection 32 of the pressure stamp 16 and a molded chuck 33 which is seated on the mandrel 17.
- the projection ring 32 is provided with a stop molding 35 which, in the end position shown, receives the ring edge 36 around the sensor bore 4.
- flange tubes 20 in one piece, which can be used, for example, as recipients for centrifuges of uranium separation systems.
- the device for solution annealing of the bolt B is not shown in the drawing.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Extrusion Of Metal (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum indirekten Strangpressen eines Hohlprofils aus einem Bolzen, insbesondere einem Aluminium-Hohlbolzen, der von einem Druckstempel einem Formgebungsquerschnitt einer Matrize zugeführt wird, wobei die Matrize von einem Blockaufnehmer überfahrbar vorgesehen und ihrem Formgebungsquerschnitt ein die Innenkontur des Hohlprofils bestimmender Dorn zugeordnet ist.
- Beim Warmumformen eines auf Preßtemperatur erwärmten Werkstoffblockes zu Strängen oder Stäben wird üblicherweise der vom Rezipienten oder Aufnehmer umschlossene Block direkt mittels des Preßstempels einer hydraulischen Presse durch die ortsfeste formgebende Matrize gedrückt; hierbei bildet der Preßstempel bzw. eine an diesen angesetzte Preßscheibe das Widerlager für den zu pressenden Werkstoff. Während des Strangpressens nach dem sogenannten indirekten Verfahren schiebt man entweder das formgebende Werkzeug , die Matrize, in den festliegenden Blockaufnehmer ein oder dieser ist beweglich und kann über die Matrize gefahren werden. In beiden Fällen wird vor dem Pressen in den Blockaufnehmer ein neuer Block oder Bolzen bis zum Widerlager eingeführt und angestaucht.
- Das Werkzeug sitzt an einem langen - - thermisch und mechanisch hoch beanspruchten -- Preßstempel; dieser muß hohl ausgebildet sein, da der geformte Strang durch ihn hindurch geführt wird. Beim Abstützen der Matrize wirken im Verlaufe des Pressens auf den Preßstempel die gesamten Preßkräfte ein, zumeist auch -- neben den reinen Druckkräften -- Torsions- und Biegespannungen. Zudem ragt der Dorn in den Preßstempel
- Es gibt Anwendungsfälle für Hohlprofile, bei denen der nahtlose, hohle Rohrschaft möglichst ohne Gefügeänderung am Rohrende mit einem Flansch versehen werden muß. Ein solcher Anwendungsfall ergibt sich beispielsweise für sog. Rezipienten von Uranscheidungsanlagen; diese Rezipienten bestehen üblicherweise aus einem Rohrkörper mit einends angeschweißtem und nachbearbeitetem Flansch.
- Angesichts dieser Gegebenheiten-hat sich der Erfinder das Ziel gesetzt, ein Hohlprofil mit angesetztem Flansch auf kostengünstige Weise auf dem Wege des indirekten Strangpressens einstückig herzustellen und eine Vorrichtung dafür zu schaffen.
- Zur Lösung dieser Aufgabe führt, daß dem Formgebungsquerschnitt an der Matrize in Preßrichtung eine Formkaverne unmittelbar vorgeschaltet ist, deren radiale Erstreckung größer ist als die Weite des Formquerschnitts und in der sich aus der verpreßten Matrix der seitlich über das Hohlprofil auskragende Flansch bildet.
- Als besonders günstig hat es sich erwiesen, die Formkaverne in die zm Druckstempel gerichtete Matrizenfront einzuformen, so daß die Matrize sowohl das Hohlprofil formt als auch den daran festsitzenden Flansch in seiner gesamten Höhe. Jedoch ist es auch möglich, dieser Formkaverne eine sie gegen die Preßrichtung verlängernde Einformung in der anschließenden Druckstirn des Druckstempels zuzuordnen, was vor allem dann sinnvoll erscheint, wenn Flansche großer Höhe erzeugt werden sollen.
- Im Rahmen der Erfindung liegt es auch, lediglich den Druckstempel mit einer Formkaverne zu versehen, die dann vom Dorn durchsetzt ist; nach einem weiteren Merkmal der Erfindung wird diese Formkaverne von einem Ringkragen sowie einem Formfutter gebildet.
- Die Formkaverne ist somit ein Formkasten für den Flansch, welcher einen runden, ovalen oder -- bevorzugt -- einen quadratischen Grundriß aufweist.
- Ist das Flanschrohr fertiggestellt, wird der Druckstempel zurückgefahren und das hergestellte Produkt aus dem Preßstempel gezogen.
- Ist der Preßstempel in einer von seiner Längsachse bestimmten Ebene ebenso geteilt wie die Matrize, kann man nach dem Abziehen des Blockaufnehmers das entstandene Flanschrohr seitlich entnehmen, was verhältnismäßig große Rohrlängen gestattet.
- Da die Konturen der Formkaverne die Gestalt des Flansches bestimmen, ist es beispielsweise auch möglich, diesen mit Ringrippen od. dgl. auszugestalten, wenn entsprechende Nuten im Kavernenboden vorhanden sind.
- Insgesamt ergibt sich dank der Erfindung die Möglichkeit, nunmehr Flanschrohre aus Aluminium strangzupressen, was bislang in der geschilderten einfachen Weise nicht möglich gewesen ist.
- Weitere Vorteile, Merkmale und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung bevorzugter Ausführungsbeispiele sowie anhand der Zeichnung; diese zeigt in:
- Fig. 1: den Längsschnitt durch eine Presse zum indirekten Strangpressen von Hohlprofilen;
- Fig. 2: einen vergrößerten Ausschnitt aus Fig. 1 in einer dazu geänderten Betriebsstellung;
- Fig. 3: eine der Fig. 2 entsprechende Darstellung eines anderen Ausführungsbeispieles.
- Vor dem Querhaupt 1 einer Strangpresse 2 für Hohlprofile ist ein Blockaufnehmer 3 zur Durchführung des sogenannten. indirekten Strangpreßverfahrens getrennt angeordnet, der dank seiner -- zur Hauptachse E der Strangpresse 2 -axialen Bohrung 4 über einen festliegenden Preßstempel 5 geführt ist. Letzterer stützt sich mit einem Einspannkopf 6 unmittelbar am Querhaupt 1 ab.
- Im Preßstempel 5 verläuft ein axialer Stempelkanal 7 der sich von einer -- in Fig. 1 nicht deutlich herausgehobenen -- formgebenden Matrize 10 bis zu einer Durchgangsöffnung 9 im Querhaupt 1 erstreckt. Von dem durch einen Schieber 11 gehaltenen Preßstempel 5 ist der Blockaufnehmer 3 gegen die Preßrichtung x abziehbar.
- Gegenüber der Matrizenfront 12 und der dem Querhaupt 1 fernen Aufnehmerfront 13 ist ein Preßzylinder 14 in seinem Ständer 15 angedeutet; vom Preßzylinder 14 ragt in Pressenachse E ein Druckstempel 16 -- und von diesem ein Dorn 17 -- ab.
- Der Abstand a zwischen der zylinderseitigen Aufnehmerfront 13 und dem Ende des Dornes 17 in der in Fig. 1 dargestellten Ruhelage der Strangpresse 2 ist so bemessen, daß in dieser Ruhelage dem Preßstempel 5 ein hohler Bolzen B aus Leichtmetall durch einen Ladeschlitten 18 vorsetzbar ist; liegt die Bolzenachseikoaxial zur Pressenachse E, kann der Bolzen B vom Druckstempel 16 in Preßrichtung x gedrückt werden.
- Fig. 2 zeigt die Herstellung eines Hohlprofiles 20 aus einem Rohrteil 21 eines Außendurchmessers t und einem Flansch 22 einer Höhe i. Mit der Druckstirn 25 des Druckstempels 16 wird der Bolzen B gegen die Matrize 10 gedrückt, die mit einem Formgebungsquerschnitt 24 versehen ist. Dessen ringartige Wandung 26 bestimmt die Außenkontur des Rohrstückes 21, dessen Innenkontur der in den Formgebungsquerschnitt 25 ragende Dorn 17 erzeugt. Dem Matrizendurchbruch ist in Preßrichtung x eine Formkaverne 30 vorgeordnet, in welcher jener Flansch 22 am Ende des Preßvorganges entsteht. Dann hat die Druckstirn 24 des Druckstempels 16 die Matrizenfront 12 erreicht; eine ringförmige Anschlagschulter 28 des Druckstempels 16 ragt dann in eine Anschlagausnehmung 29 des Blockaufnehmers 3.
- In Fig. 2 ist zudem erkennbar, daß der Dorn 17 in einem Dornkanal 19 des Druckstempels 16 lagert.
- Beim Ausführungsbeispiel der Fig. 3 ist die Formkaverne 30 im Druckstempel 16 zu erkennen; sie wird gebildet von einem ringartigen Vorsprung 32 des Druckstempels 16 und einem Formfutter 33, das am Dorn 17 sitzt. Der Vorsprungsring 32 ist mit einer Anschlageinformung 35 versehen, welche in der gezeigten Endstellung die Ringkante 36 um die Aufnehmerbohrung 4 aufnimmt.
- Dank der beschriebenen Vorrichtung 2 ist es nunmehr möglich, Flanschrohre 20 einstückig zu pressen, die beispielsweise als Rezipienten für Zentrifugen von Uran- scheidungs anlagen eingesetzt werden können. Dabei ist die Grundrißform des Flansches 22, welche von der Formkaverne oder Einformung 30 bestimmt ist, frei wählbar, ebenso der Durchmesser d des Flanschrohres 20. Es bleibt den jeweiligen Gegebenheiten überlassen, ob man übliche Hohlbolzen B einsetzt oder diese vorher vergütet. Die Einrichtung zum Lösungsglühen des Bolzens B ist in der Zeichnung nicht wiedergegeben.
Claims (9)
dadurch gekennzeichnet,
daß dem Formgebungsquerschnitt (25) an der Matrize (10) in Preßrichtung (x) eine Formkaverne (30) unmittelbar vorgeschaltet ist, deren radiale Erstreckung größer ist als die Weite (d) des Formgebungsquerschnittes.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE8236460U | 1982-12-24 | ||
| DE8236460 | 1982-12-24 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0114571A2 true EP0114571A2 (de) | 1984-08-01 |
| EP0114571A3 EP0114571A3 (de) | 1984-10-10 |
Family
ID=6746895
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP83810592A Ceased EP0114571A3 (de) | 1982-12-24 | 1983-12-14 | Vorrichtung zum indirekten Strangpressen eines Hohlprofils |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US4557131A (de) |
| EP (1) | EP0114571A3 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0182911A4 (de) * | 1984-04-20 | 1986-08-21 | Kobe Steel Ltd | Indirektes extrusionsverfahren und vorrichtung. |
| CN102114497B (zh) * | 2009-12-30 | 2012-11-28 | 沈阳中复科金压力容器有限公司 | 铝合金无缝气瓶异形挤压凹模 |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4631945A (en) * | 1985-11-22 | 1986-12-30 | Traco | Billet lubrication apparatus |
| FR2750901B1 (fr) * | 1996-07-11 | 1998-11-06 | Clecim Sa | Procede de deblocage d'une billette dans une presse a filer |
| US6931904B2 (en) | 2003-10-27 | 2005-08-23 | American Axle & Manufacturing, Inc. | Method of forming a trailer receiver tube using hollow forward extrusion |
| US8298682B2 (en) * | 2007-07-05 | 2012-10-30 | Alcoa Inc. | Metal bodies containing microcavities and apparatus and methods relating thereto |
| CN101332476B (zh) * | 2008-08-01 | 2010-06-02 | 河南科技大学 | 一种薄壁长管形零件坯料的精密挤压成形方法及专用模具 |
| US20100143527A1 (en) * | 2008-12-17 | 2010-06-10 | Manu Mathai | Extrusion die and method for extruding a rotor shaft for a wind turbine generator |
| USD794823S1 (en) | 2010-08-24 | 2017-08-15 | Life Technologies Corporation | Electrophoresis tank with a base and cassette inserted in |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US362623A (en) * | 1887-05-10 | Chables b | ||
| US2278293A (en) * | 1941-04-16 | 1942-03-31 | William J Watson | Forging apparatus |
| US2371041A (en) * | 1942-01-09 | 1945-03-06 | Hydraulic Dev Corp Inc | Method of and device for forging |
| DE926482C (de) * | 1949-11-09 | 1955-04-18 | Gewerkschaft Reuss | Verfahren zur Herstellung von aus einem Stueck bestehenden nahtlosen Leichtmetallrohren mit Bunden |
| US2893553A (en) * | 1951-12-27 | 1959-07-07 | Kreidler Alfred | Apparatus for the production of hollow metallic articles |
| US2860775A (en) * | 1954-10-05 | 1958-11-18 | Charles A Brauchler | Split die and container for extrusion press |
| US3150773A (en) * | 1963-01-04 | 1964-09-29 | American Metal Climax Inc | Material forming process and apparatus |
| US3355927A (en) * | 1964-03-05 | 1967-12-05 | Baldwin Lima Hamilton Corp | Extrusion press for multiple tube configurations and the like |
| DE1938024A1 (de) * | 1969-07-26 | 1971-02-04 | Karl Gartner | Strangpresse zur Herstellung von Leichtmetallprofilen |
| DE2419709B2 (de) * | 1974-04-24 | 1976-09-02 | Schloemann-Siemag AG, 4000 Düsseldorf | Presstempelhalterung an einer metallstrangpresse |
| DE2509490C3 (de) * | 1975-03-05 | 1980-10-02 | Schloemann-Siemag Ag, 4000 Duesseldorf | Verschlußstück an einer Indirekt-Metallstrangpresse für Leicht- und Schwermetall |
| DE2511295A1 (de) * | 1975-03-14 | 1976-09-23 | Aluminium Walzwerke Singen | Verfahren zum indirekten strangpressen sowie vorrichtung zur durchfuehrung des verfahrens |
| NL173828C (nl) * | 1978-09-28 | 1984-03-16 | Schelde Nv | Inrichting voor het door extrusie vervaardigen van een flens-pijp-constructie. |
| JPS5668524A (en) * | 1979-11-06 | 1981-06-09 | Ryobi Ltd | Production of spike mounting seat |
-
1983
- 1983-12-14 EP EP83810592A patent/EP0114571A3/de not_active Ceased
- 1983-12-20 US US06/563,309 patent/US4557131A/en not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0182911A4 (de) * | 1984-04-20 | 1986-08-21 | Kobe Steel Ltd | Indirektes extrusionsverfahren und vorrichtung. |
| US4744236A (en) * | 1984-04-20 | 1988-05-17 | Kabushiki Kaisha Kobeseikosho | Method of and apparatus for indirect extrusion |
| CN102114497B (zh) * | 2009-12-30 | 2012-11-28 | 沈阳中复科金压力容器有限公司 | 铝合金无缝气瓶异形挤压凹模 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0114571A3 (de) | 1984-10-10 |
| US4557131A (en) | 1985-12-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2747382C2 (de) | Verfahren zur Herstellung eines einen hohlzylindrischen Teil aufweisenden Flanschstückes und Vorrichtung zur Durchführung des Verfahrens | |
| DE1602394B1 (de) | Verfahren und einrichtung zur umformung eines langgestreckten hohlen rohlings | |
| EP0347369A2 (de) | Verfahren und Vorrichtung zum hydraulischen Aufweiten von Hohlprofilen | |
| DE3824699C2 (de) | Verfahren zum Herstellen eines rotationssymmetrischen Hohlkörpers mit einer durchgehenden, axial sich erstreckenden zentralen Öffnung und einer umlaufenden, nutenförmigen Einschnürung in der Außenfläche durch spanlose Umformung eines massiven zylindrichen Rohlings | |
| EP0114570B1 (de) | Vorrichtung zum Strangpressen eines Hohlprofils | |
| EP0649689B1 (de) | Verfahren und Vorrichtung zur Herstellung von Pressfittings | |
| EP0183278B1 (de) | Verfahren und Vorrichtung zur Herstellung eines langen Kunststoffrohrs durch Spritzguss | |
| EP0941780B1 (de) | Verfahren und Vorrichtung zur Herstellung eines rohrförmigen Hohlkörpers mit einem Abstand angeordneten Ausbauchungen | |
| DE69419206T2 (de) | Verfahren und Vorrichtung zum Herstellen eines metallischen Teils | |
| DE2509490B2 (de) | Verschlußstück an einer Indirekt-Metallstrangpresse für Leicht- und Schwermetall | |
| DE102005049369B4 (de) | Verfahren zur Herstellung feinkörniger, polykristalliner Werkstoffe oder Werkstücke sowie Strangpressanlage | |
| EP0043025B1 (de) | Indirekt-Metallstrangpresse mit Einrichtung zum Entfernen eines "eingefrorenen" Blockes | |
| EP1203623B1 (de) | Verfahren zum Strangpressen von Rohrprofilen | |
| DE3812740C2 (de) | ||
| DE2123528A1 (de) | Vorrichtung zur Führung des Domes an Metallstrangpressen beim Verpressen von Hohlprofilen | |
| DE8236460U1 (de) | Vorrichtung zum indirekten Strangpressen eines Hohlprofils | |
| DE102009030600A1 (de) | Herstellungsverfahren von Rohrmaterial | |
| DE1953437B2 (de) | Vorrichtung zum Strangpressen von kor nigem bis pastosem Material wie Futter mittel | |
| DE1256518B (de) | Heizbares Pressgesenk zur Warmfliesspressherstellung hohlzylindrischer Teile zur Weiterverarbeitung zu Radfelgen aus vorgeformten Rohteilen aus Knetlegierungen | |
| CH650705A5 (de) | Strangpresse sowie verfahren zum herstellen von profilen aus metallbolzen. | |
| AT246537B (de) | Vorrichtung zum Herstellen von Hohlkörpern, insbesondere von Hohlnieten | |
| DE2057864A1 (de) | Verfahren zum Verformen von Metallen durch Fliesspressen | |
| DE1018703B (de) | Gesenk zum Rueckwaertsfliesspressen eines metallischen Werkstueckes mit Flansch | |
| AT250765B (de) | Verfahren und Vorrichtung zur Herstellung einer Kugelschreiber-Rohspitze | |
| DE2747169C2 (de) | Verfahren und Vorrichtung zum Herstellen von Hohlkörpern durch Fließpressen von Massivkörpern |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE FR GB IT LI SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE FR GB IT LI SE |
|
| 17P | Request for examination filed |
Effective date: 19850402 |
|
| 17Q | First examination report despatched |
Effective date: 19860516 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19870509 |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: WAGNER, ALFRED Inventor name: AMES, ADOLF |