EP0160635A2 - Procédé et dispositif pour la lubrification d'une lingotière de coulée continue - Google Patents
Procédé et dispositif pour la lubrification d'une lingotière de coulée continue Download PDFInfo
- Publication number
- EP0160635A2 EP0160635A2 EP85870056A EP85870056A EP0160635A2 EP 0160635 A2 EP0160635 A2 EP 0160635A2 EP 85870056 A EP85870056 A EP 85870056A EP 85870056 A EP85870056 A EP 85870056A EP 0160635 A2 EP0160635 A2 EP 0160635A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- mold
- wall
- lubricant
- orifice
- lubrication
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000005461 lubrication Methods 0.000 title claims abstract description 12
- 238000009749 continuous casting Methods 0.000 title claims abstract description 10
- 238000000034 method Methods 0.000 title claims description 13
- 239000000314 lubricant Substances 0.000 claims abstract description 23
- 239000002184 metal Substances 0.000 claims abstract description 18
- 238000002844 melting Methods 0.000 claims abstract description 15
- 230000008018 melting Effects 0.000 claims abstract description 15
- 239000000843 powder Substances 0.000 claims abstract description 14
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 5
- 239000010959 steel Substances 0.000 claims abstract description 5
- 238000010438 heat treatment Methods 0.000 claims description 8
- 230000000694 effects Effects 0.000 claims description 7
- 238000001816 cooling Methods 0.000 claims description 5
- 239000000463 material Substances 0.000 claims description 3
- 230000004927 fusion Effects 0.000 claims description 2
- 238000009413 insulation Methods 0.000 claims description 2
- 230000001050 lubricating effect Effects 0.000 description 3
- 239000000498 cooling water Substances 0.000 description 2
- 229910001338 liquidmetal Inorganic materials 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 230000010355 oscillation Effects 0.000 description 2
- 239000002245 particle Substances 0.000 description 2
- 238000007711 solidification Methods 0.000 description 2
- 230000008023 solidification Effects 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 239000012774 insulation material Substances 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/07—Lubricating the moulds
Definitions
- the present invention relates to a method for the lubrication of a mold for the continuous casting of metal, in particular steel.
- the cast metal has a solidified skin of an already significant thickness, which implies cooling of this skin with respect to the molten metal; it follows that the wall of the mold, energetically cooled, is at a temperature much lower than the melting point of the powder. The internal face of this wall is thus covered with a layer of solidified powder, which is formed to the detriment of the film of lubricating agent and which consequently reduces its effectiveness.
- the subject of the present invention is a method which makes it possible to remedy this drawback by ensuring additional lubrication, in particular in the region near the base of the mold for continuous casting.
- the process which is the subject of the present invention is thus characterized in that at least one orifice is passed through the wall of the ingot mold, in that a lubricant is introduced through said orifice and in that one causes the melting of said lubricant, so that it is spread between the wall of said mold and the metal poured into said mold.
- the said lubricating agent is introduced in the form of a bar made up of a powder having a melting point below the temperature of the material located opposite the said orifice.
- this material can either be the already solidified skin of the cast metal, or powder frozen on the internal face of the wall of the mold.
- the bar of lubricating agent melts and lubricates the mold.
- the melting of the lubricating bar leads to the melting of the frozen powder, the mixing of the two molten powders and the resumption of lubrication of the mold.
- the said lubricant is subjected to preheating, and possibly to the start of melting, while it is in the said orifice of) passage through the wall of the mold.
- the present invention also relates to a device making it possible to implement the method which has just been described.
- the device of the invention is characterized in that it comprises means for ensuring the introduction and the progression of a lubricating agent through the wall of the ingot mold, and means for thermal insulation of the said lubricating agent in relation to the cooling system of the mold.
- the term "wall of the mold” should be understood to mean “all the faces of this mold.
- the device is also equipped with means for heating and / or for melting said lubricating agent.
- said heating and / or melting means advantageously consist of a Joule effect heating circuit.
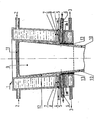
- the attached figure represents a device according to the invention, installed in the lower zone of a continuous casting mold.
- the ingot mold 1 is provided with a water cooling circuit shown diagrammatically by the arrows 2 and 3, water inlet and outlet respectively.
- two ovens 4 provided with through holes 5 5 through which bars of lubricant 6 can enter the mold.
- These ovens are provided with a Joule effect heating system by means of an electric current I. They are separated from the cooling water by the watertight partitions 7; they are also lined with thermal insulation material 8, in order to avoid any untimely heating of the cooling water of the ingot mold 1.
- a liquid metal for example molten steel is poured into this ingot mold , a solidified skin 10 is formed on the lateral surface of the ingot 9, the thickness of which increases in the direction of progression of the ingot.
- the powder 11 deposited on the upper surface of the molten metal melts and, as a result of the oscillation of the ingot mold, flows between the walls of the ingot mold 1 and the skin 10 of the ingot.
- the invention relates to a mold for continuous casting of metal, in particular steel, preferably equipped in each face with at least one lubrication device as just described.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
- Lubrication Of Internal Combustion Engines (AREA)
Abstract
Description
- La présente invention concerne un procédé pour la lubrification d'une lingotière de coulée continue de métal, en particulier d'acier.
- On sait que la coulée continue d'un métal est une méthode qui consiste à couler le métal liquide dans une lingotière sans fond généralement animée d'un mouvement d'oscillation, dont les parois sont refroidies énergiquement. Sous l'effet de ce refroidissement énergique, la peau du métal coulé se solidifie rapidement et le lingot est alors extrait de la lingotière pour traverser une cage à rouleaux dans laquelle il poursuit et achève sa solidification.
- Le début de solidification du métal dans la lingotière entraîne la mise en présence de deux surfaces solides, dont l'une est en mouvement par rapport à l'autre. Ces deux surfaces se trouvant par ailleurs à des températures élevées, quoique différentes, il se pose dans leur zone de contact de sérieux problèmes de frottement et par conséquent de lubrification.
- Il est de pratique courante d'assurer la lubrification d'une telle lingotière de coulée continue en déposant, sur la surface supérieure du métal coulé, une poudre contenant un agent lubrifiant approprié. La haute température qui règne dans la lingotière provoque la fusion de la poudre et le mouvement d'oscillation de la lingotière assure sa pénétration entre le métal coulé et la paroi interne de la lingotière. Il peut cependant arriver que l'agent lubrifiant perde partiellement ou totalement ses propriétés, et notamment sa fluidité avant d'attein- dre la partie inférieure de la lingotière. Ce phénomène peut être dù, par exemple, à l'entraînement, par la poudre fondue, de particules telles que des inclusions d'alumine provenant du métal coulé. Ces particules généralement réfractaires ont pour effet de relever le point de fusion de la poudre; celle-ci se fige de façon irrégulière et la lubrification de la lingotière perd son caractère hydrodynamique.
- En outre, dans la zone inférieure de la lingotière, le métal coulé présente une peau solidifiée d'une épaisseur déjà importante, ce qui implique un refroidissement de cette peau par rapport au métal en fusion; il en résulte que la paroi de la lingotière, énergiquement refroidie, se trouve à une température nettement inférieure au point de fusion de la poudre. La face interne de cette paroi se couvre ainsi d'une couche de poudre solidifiée, qui se constitue au détriment du film d'agent lubrifiant et qui réduit par conséquent son efficacité.
- Dans l'état actuel de la technique, la lubrification de la zone inférieure d'une lingotière de coulée continue n'est donc pas toujours assurée de façon satisfaisante, ce qui peut constituer un sérieux inconvénient en ce qui concerne la qualité superficielle du métal coulé.
- La présente invention a pour objet un procédé qui permet de remédier à cet inconvénient en assurant une lubrification complémentaire notamment dans la zone voisine du pied de la lingotière de coulée continue.
- Le procédé qui fait l'objet de la présente invention est ainsi caractérisé en ce que l'on ménage au moins un orifice de passage à travers la paroi de la lingotière, en ce que l'on introduit un agent lubrifiant par le dit orifice et en ce que 1' on provoque la fusion du dit agent lubrifiant, de telle façon qu'il se répande entre la paroi de la dite lingotière et le métal coulé dans la dite lingotière.
- Selon une variante intéressante du procédé de l'invention, on introduit le dit agent lubrifiant sous la forme d'un barreau constitué d'une poudre ayant un point de fusion inférieur à la température du matériau se trouvant en face du dit orifice.
- A cet égard, on rappelle que ce matériau peut être soit la peau déjà solidifiée du métal coulé, soit de la poudre figée sur la face interne de la paroi de la lingotière. Dans le premier cas, le barreau d'agent lubrifiant fond et lubrifie la lingotière. Dans le second cas, la fusion du barreau lubrifiant entraîne la fusion de la poudre figée, le mélange des deux poudres fondues et la reprise de la lubrification de la lingotière.
- Selon une autre variante du procédé de l'invention, on soumet le dit agent lubrifiant à un préchauffage, et éventuellement à un début de fusion, pendant qu'il se trouve dans le dit orifice de )passage à travers la paroi de la lingotière.
- A cet égard, il s'est avéré intéressant de réaliser ce préchauffage et/ou cette fusion par effet Joule.
- La présente invention porte également sur un dispositif permettant de mettre en oeuvre le procédé qui vient d'être décrit.
- A cet effet, le dispositif de l'invention est caractérisé en ce qu'il comporte des moyens pour assurer l'introduction et la progression d'un agent lubrifiant à travers la paroi de la lingotière, et des moyens d'isolation thermique du dit agent lubrifiant par rapport au système de refroidissement de la lingotière.
- Au sens de la présente invention, il faut entendre par aparoi de la lingotière" l'ensemble des faces de cette lingotière. A cet égard, il va de soi qu'il ne sortirait pas du cadre de l'invention de prévoir un, ou éventuellement plusieurs orifices de passage par face, selon les dimensions de la lingotière, de façon à assurer la formation d'un film lubrifiant sur toute la surface de la lingotière.
- Selon une caractéristique supplémentaire de l'invention, le dispositif est en outre équipé de moyens de chauffage et/ou de fusion du dit agent lubrifiant.
- Selon l'invention, les dits moyens de chauffage et/ou de fusion consistent avantageusement en un circuit de chauffage par effet Joule.
- A titre purement illustratif, la figure jointe représente un dispositif conforme à l'invention, installé dans la zone inférieure d'une lingotière de coulée continue.
- ) La lingotière 1 est dotée d'un circuit de refroidissement par eau schématisé par les flèches 2 et 3, respectivement d'entrée et de sortie de l'eau. Dans deux parois opposées de la lingotière sont logés deux fours 4, pourvus d'orifices de passage 5 5 à travers lesquels des barreaux d'agent lubrifiant 6 peuvent pénétrer dans la lingotière. Ces fours sont pourvus d'un système de chauffage par effet Joule au moyen d'un courant électrique I. Ils sont séparés de l'eau de refroidissement par les cloisons étanches 7; ils sont en outre garnis de matériau d'isolation thermique 8, afin d'éviter tout échauffement intempestif de l'eau de refroidissement de la lingotière 1. Lorsqu'un métal liquide, par exemple de l'acier en fusion est coulé dans cette lingotière, il se forme à la surface latérale du lingot 9 une peau solidifiée 10 dont l'épaisseur augmente dans le sens de progression du lingot. La poudre 11 déposée sur la surface supérieure du métal liquide fond et, par suite de l'oscillation de la lingotière, s'écoule entre les parois de la lingotière 1 et la peau 10 du lingot. On a représenté ici un cas où le film 12 formé par cette poudre fondue perd son pouvoir lubrifiant dans la zone inférieure de la lingotière. Dans cette zone, les barreaux 6 fondus dans les fours 4 suppléent au manque de lubrifiant et forment à leur tour un film 13 qui assure une lubrification correcte jusqu'à la sortie de la lingotière.
- L'invention porte enfin sur une lingotière de coulée continue de métal, en particulier d'acier, équipée de préférence dans chaque face, d'au moins un dispositif de lubrification tel qu'il vient d'être décrit.
Claims (7)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BE647961 | 1984-04-27 | ||
| BE6/47961A BE899544A (fr) | 1984-04-27 | 1984-04-27 | Procede et dispositif pour la lubrification d'une lingotiere de couleecontinue. |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0160635A2 true EP0160635A2 (fr) | 1985-11-06 |
| EP0160635A3 EP0160635A3 (en) | 1987-06-03 |
| EP0160635B1 EP0160635B1 (fr) | 1989-08-16 |
Family
ID=3874944
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85870056A Expired EP0160635B1 (fr) | 1984-04-27 | 1985-04-24 | Procédé et dispositif pour la lubrification d'une lingotière de coulée continue |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4917171A (fr) |
| EP (1) | EP0160635B1 (fr) |
| JP (1) | JPS60247447A (fr) |
| AT (1) | ATE45520T1 (fr) |
| BE (1) | BE899544A (fr) |
| DE (1) | DE3572315D1 (fr) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2672524A1 (fr) * | 1991-02-11 | 1992-08-14 | Siderurgie Fse Inst Rech | Lingotiere pour coulee continue de produits metalliques. |
| EP0743114A1 (fr) * | 1995-05-17 | 1996-11-20 | UNIMETAL Société Française des Aciers Longs | Procédé de lubrification des parois d'une lingotière de coulée continue des métaux et lingotière pour sa mise en oeuvre |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5271452A (en) * | 1987-03-26 | 1993-12-21 | Sms Concast Inc. | Continuous casting method and apparatus |
| BE1000921A6 (fr) * | 1987-09-25 | 1989-05-16 | Centre Rech Metallurgique | Procede de coulee continue d'un metal fondu. |
| JPH0347659A (ja) * | 1989-07-14 | 1991-02-28 | Sumitomo Metal Ind Ltd | 連続鋳造用鋳型潤滑剤 |
| AU704066B2 (en) * | 1997-02-17 | 1999-04-15 | Nippon Steel & Sumitomo Metal Corporation | Twin drum type continuous strip casting apparatus and continuous casting method for the same |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE742771C (de) * | 1940-06-15 | 1943-12-10 | Ver Deutsche Metallwerke Ag | Vorrichtung zum Schmieren des Gusskoerpers beim Stranggiessverfahren |
| GB703269A (en) * | 1950-11-21 | 1954-02-03 | Norman Philip Goss | Continuous casting of metal |
| US2747244A (en) * | 1953-07-15 | 1956-05-29 | Norman P Goss | Porous mold for the continuous casting of metals |
| US2825947A (en) * | 1955-10-14 | 1958-03-11 | Norman P Goss | Method of continuous casting of metal |
| GB1176139A (en) * | 1966-05-06 | 1970-01-01 | Ashmore Benson Pease & Company | Continuous Casting |
| JPS5519428A (en) * | 1978-07-28 | 1980-02-12 | Sumitomo Metal Ind Ltd | Lubricating method in casting mold of horizontal continuous casting method |
| US4369832A (en) * | 1979-10-15 | 1983-01-25 | Olin Corporation | Continuous lubrication casting molds |
| JPS56165544A (en) * | 1980-05-01 | 1981-12-19 | Nippon Steel Corp | Method for continuous casting of steel |
| JPS5758960A (en) * | 1980-09-27 | 1982-04-09 | Kawasaki Steel Corp | Continuous casting method for board thin-walled ingon |
| EP0060359A1 (fr) * | 1981-03-16 | 1982-09-22 | Olin Corporation | Graissage continu de lingotières de coulée |
-
1984
- 1984-04-27 BE BE6/47961A patent/BE899544A/fr not_active IP Right Cessation
-
1985
- 1985-04-24 EP EP85870056A patent/EP0160635B1/fr not_active Expired
- 1985-04-24 DE DE8585870056T patent/DE3572315D1/de not_active Expired
- 1985-04-24 AT AT85870056T patent/ATE45520T1/de not_active IP Right Cessation
- 1985-04-26 JP JP60092148A patent/JPS60247447A/ja active Pending
- 1985-04-29 US US06/728,193 patent/US4917171A/en not_active Expired - Fee Related
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2672524A1 (fr) * | 1991-02-11 | 1992-08-14 | Siderurgie Fse Inst Rech | Lingotiere pour coulee continue de produits metalliques. |
| EP0499563A1 (fr) * | 1991-02-11 | 1992-08-19 | UNIMETAL, Société Anonyme | Lingotière pour coulée continue de produits métalliques |
| EP0743114A1 (fr) * | 1995-05-17 | 1996-11-20 | UNIMETAL Société Française des Aciers Longs | Procédé de lubrification des parois d'une lingotière de coulée continue des métaux et lingotière pour sa mise en oeuvre |
| FR2734186A1 (fr) * | 1995-05-17 | 1996-11-22 | Unimetall Sa | Procede de lubrification des parois d'une lingotiere de coulee continue des metaux et lingotiere pour sa mise en oeuvre |
| US5682942A (en) * | 1995-05-17 | 1997-11-04 | Unimetal Societe Francaise Des Aciers Longs | Method of lubricating the walls of a mold for the continuous casting of metals and mold for its implementation |
Also Published As
| Publication number | Publication date |
|---|---|
| BE899544A (fr) | 1984-08-16 |
| DE3572315D1 (en) | 1989-09-21 |
| US4917171A (en) | 1990-04-17 |
| EP0160635B1 (fr) | 1989-08-16 |
| EP0160635A3 (en) | 1987-06-03 |
| JPS60247447A (ja) | 1985-12-07 |
| ATE45520T1 (de) | 1989-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CH628260A5 (fr) | Procede de coulee de lingots. | |
| FR2738509A1 (fr) | Appareil de coulee horizontale, lingotiere et procede de mise en oeuvre de l'appareil | |
| EP0160635B1 (fr) | Procédé et dispositif pour la lubrification d'une lingotière de coulée continue | |
| FR2480154A1 (fr) | Procede et appareil de coulee electromagnetique de bandes minces | |
| FR2613729A1 (fr) | Four a sole froide pour le raffinage par faisceaux electroniques | |
| EP0620062A1 (fr) | Procédé de coulée continue en charge des métaux et lingotière pour sa mise en oeuvre | |
| EP0743114B1 (fr) | Procédé de lubrification des parois d'une lingotière de coulée continue des métaux et lingotière pour sa mise en oeuvre | |
| JPH0255642A (ja) | ストリツプ鋼を連続的に鋳造する方法および装置 | |
| CA2258109C (fr) | Lingotiere de coulee continue pour la coulee continue en charge verticale des metaux | |
| US4150714A (en) | Lead casting seal | |
| EP0242347A2 (fr) | Dispositif pour la coulée d'un métal en phase pâteuse | |
| FR2704786A3 (fr) | Procédé de coulée continue en charge des métaux, notamment de l'acier, et lingotière pour sa mise en Óoeuvre. | |
| EP0958073B1 (fr) | Procede et installation de coulee continue des metaux | |
| EP0309433B1 (fr) | Procédé de coulée continue d'un métal fondu | |
| CA2320841A1 (fr) | Lingotiere pluriangulaire de coulee continue en charge d'un produit metallurgique | |
| EP0393005A2 (fr) | Procédé et dispositif de refroidissement d'un produit métallique coulé en continu | |
| EP0452294B1 (fr) | Procédé et installation pour la coulée continue d'un métal | |
| FR2525131A1 (fr) | Procede et dispositif de fabrication d'un lingot d'acier creux | |
| EP0527717B1 (fr) | Procédé et dispositif pour la coulée continue d'un métal en fusion | |
| BE893777A (fr) | Perfectionnements aux procedes de coulee continue des metaux, et lingotiere pour la mise en oeuvre de ces procedes | |
| WO1997037794A1 (fr) | Procede de coulee continue des metaux et lingotiere pour sa mise en oeuvre | |
| FR2618704A3 (fr) | Procede et dispositif d'alimentation d'une lingotiere de coulee continue de produits minces | |
| WO1994022619A1 (fr) | Procede et dispositif de realisation d'une enveloppe metallique sur une ame de forme allongee | |
| JPH0716764B2 (ja) | 銅および銅合金の連続鋳造方法とその装置 | |
| EP0142402A1 (fr) | Installation de coulee continue horizontale des metaux notamment de l'acier |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT CH DE FR GB IT LI LU SE |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT CH DE FR GB IT LI LU SE |
|
| 17P | Request for examination filed |
Effective date: 19871130 |
|
| 17Q | First examination report despatched |
Effective date: 19880812 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB IT LI LU SE |
|
| REF | Corresponds to: |
Ref document number: 45520 Country of ref document: AT Date of ref document: 19890915 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3572315 Country of ref document: DE Date of ref document: 19890921 |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19940324 Year of fee payment: 10 Ref country code: AT Payment date: 19940324 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19940330 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 19940331 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19940405 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19940414 Year of fee payment: 10 |
|
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 85870056.0 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19950424 Ref country code: GB Effective date: 19950424 Ref country code: AT Effective date: 19950424 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19950425 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19950430 Ref country code: CH Effective date: 19950430 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19950424 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19960103 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 85870056.0 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19960415 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19971231 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |