EP0181466A1 - Verfahren zum Herstellen steriler Packungen - Google Patents
Verfahren zum Herstellen steriler Packungen Download PDFInfo
- Publication number
- EP0181466A1 EP0181466A1 EP85111889A EP85111889A EP0181466A1 EP 0181466 A1 EP0181466 A1 EP 0181466A1 EP 85111889 A EP85111889 A EP 85111889A EP 85111889 A EP85111889 A EP 85111889A EP 0181466 A1 EP0181466 A1 EP 0181466A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- band
- sterile
- tube
- cups
- tape
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 15
- 238000007789 sealing Methods 0.000 claims abstract description 13
- 238000004519 manufacturing process Methods 0.000 claims description 7
- 239000005022 packaging material Substances 0.000 claims description 5
- 238000004806 packaging method and process Methods 0.000 abstract description 7
- 239000004576 sand Substances 0.000 abstract 1
- 230000001681 protective effect Effects 0.000 description 8
- 208000015181 infectious disease Diseases 0.000 description 4
- 230000036512 infertility Effects 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 239000013039 cover film Substances 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 2
- 238000007639 printing Methods 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 238000003892 spreading Methods 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 238000009455 aseptic packaging Methods 0.000 description 1
- 239000011111 cardboard Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000032798 delamination Effects 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 230000018109 developmental process Effects 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000000123 paper Substances 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 239000010421 standard material Substances 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 239000003206 sterilizing agent Substances 0.000 description 1
- 238000003856 thermoforming Methods 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B55/00—Preserving, protecting or purifying packages or package contents in association with packaging
- B65B55/02—Sterilising, e.g. of complete packages
- B65B55/025—Packaging in aseptic tunnels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B2220/00—Specific aspects of the packaging operation
- B65B2220/06—Cutting webs along their longitudinal direction
Definitions
- DE-OS 27 44 506 has already disclosed a method in which a multi-layer band is provided for the containers and for the lids, which is composed of a packaging material tape and a protective tape covering the inside thereof, and in which the two abutting sides of the two layers are kept germ-free.
- the two layers are peeled from one another in a sterile room in which cup-like containers are formed and filled.
- One packaging material band is then formed into containers and the cover band is sealed onto the containers after filling.
- the peeled off protective tapes are rewound and recycled Subject to trial. In one case it was proposed to use the protective tape as a cover film for the containers.
- the protective tape must be put together with the packaging tape under sterile conditions.
- the binding should be set so that the protective tape can be easily peeled off the packaging tape.
- it should be easy to seal with the packaging tape. This gives restrictions on the seal seam strength that can be achieved.
- the protective tape must not be too thin to ensure that the peeling functions. The material requirement is therefore relatively high. Since the individual layers have to be put together in a sterile state, preferably directly after their manufacture, printing on the protective tape is hardly possible, so that it is hardly an option as a cover film. Furthermore, the production of the tapes is very expensive, since this requires a very special starting material which is formed into a tape under controlled, aseptic conditions.
- Another disadvantage is that the packer is deprived of some points for ensuring the sterility of the packaged products. Infection of the tapes can occur during the manufacture, printing, cutting, transportation and storage of the tapes. In particular, in these operations, accidental delamination can occur on the side cut edges, which leads to a local infection. For this reason, the protective tape to be peeled is slit in practice at a distance of about 1 cm from the edge, so that the endangered outer zone is not fed into the processing. This procedure results in additional waste.
- a method for producing two-part sterile packs has become known, in which a packaging tube with a sterile inside is provided, which is divided into two bands at the inlet of the sterile space at its two kink edges, one of which is in one Bowls are shaped and filled, and finally the other band is sealed onto the bowl band.
- the thickness of the tube wall can be very thin, since the sterility inside the tube can be easily maintained.
- the bowl band can be underlaid with a separate deformable band, which is then deformed together with the one band of the hose.
- this method has the advantage that a much cheaper standard material can be assumed, that the sterility inside the tube is much easier to achieve than with a flat material, and that sterility during storage and transportation is far less likely to be impaired because the hose is closed on the side. Furthermore, the padding of the bowl band with an additional deformable band is further advantageous if, in the case of a possible print, it is not the bowl band itself but the additional band which is imprinted.
- a disadvantage of the packaging manufacturing process according to DE-OS 30 19 503, however, is that after the tube has been divided into two bands, the band intended for the closure has to be transported over a longer distance, which bridges the stations for forming and filling the cups, care must be taken to ensure that the sterile inside is not infected from the non-sterile outside.
- the method according to the invention for producing sterile packs with the characterizing features of the main claim has the advantage that each of the two tubes only has to be slit open immediately before it is further processed, so that transport difficulties are avoided. Furthermore, hoses with different sealing or welding properties can be used for the cup band and for the closure band, so that in this way the force for pulling off the closure band from the edge of a cup can be influenced to open the packs.
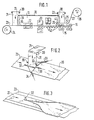
- FIG. 1 shows a cup shape, filling and closing device simplified in longitudinal section
- a heating station 12, a molding station 13 and a filling station 14 are arranged side by side in a sterile room 11 surrounded by a housing 10 with a sterile atmosphere. Outside the housing 10 there is a sealing station 15 and a punching station 16 in addition to the filling station 14 housing 10, which is open at the bottom, has a narrow gap 17, 18 in each of its two end walls for insertion of a thin, flat tube 21, 22 . Furthermore, a band 27 is introduced from a supply roll 28 into the sterile room 11 via deflection rolls 25, 26.
- the band 23 and the hose 21 consist of a deformable packaging material, preferably of a thermoformable plastic.
- the band 27 and the hose 22 consist of a well sealable packaging material.
- the first tube 21, from which and the band 23 containers are formed, is guided from above via a deflection roller 30 against the center of the band 23, a kink edge 31 running through the gap 17 into the sterile space 11 of the housing 10.
- the tube 21 is slit lengthways a little above the level of the band 23 on its kink edge 31 located in the sterile space 11 by a slitting knife 32. Its two layers connected at the other kink edge are unfolded by two angled tubes 33, 34 to form a flat band 35 which comes to rest on the band 23.
- Two guide rods 36, 37 guide the superimposed layers of the hose 21 below the slitting knife 32.
- the two pipes 33 and 34 and a nozzle 38 arranged below the slitting knife 32 Sterile air or a sterile gas is blown between the layers still lying on top of one another, which emerges at the cut edges and generates a flow to the outside due to the slight excess pressure.
- the A guided sterile air also keeps the sterile room 11 under a slight excess pressure, so that sterile air can flow out through the gaps 17, 18 and at the slits that occur between the band 23 and the underside of the housing 10 and thus an infection of the sterile room 11 is avoided.
- the two belts 23 and 35 lying one on top of the other are moved through the individual processing stations 12 to 16 by a conveyor device, not shown, with the sterile inside of the band 35 formed from the hose 21 pointing upwards.
- the heating station 12 they are heated to a temperature suitable for thermoforming, and they are also laminated together when using 4-arm contact plates.
- cups 40 are drawn into the two-layer belt 23, 35.
- the band 35 comes to lie in the interior of the bowl and forms with its sterile surface the inside of a bowl 40.
- the bowls are filled with portions of a sterile product.
- a sealing tape 41 is placed on the double belt 23, 35 containing the wells 40 and this is sealed in the sealing station 15 with the edge of the wells 40.
- the connected, closed cups 40 are separated into individual packs in the punching station 16.
- the closure band 41 like the bowl band 23, 35, has two layers. Its two layers consist of the band 27 and a band placed thereon, which is formed by slitting the hose 22 fed through the gap 18 at the right end of the housing 10.
- the tube 22 is inserted into the housing 10 in the same way as the first tube 17, slotted there and its wall unfolded flat on the band 27, its sterile inner surface facing away from the band 27 and after points above.
- By deflecting the double-ply sealing tape 41 thus formed around the deflecting roller 26, its sterile surface passes onto the likewise sterile surface of the cup belt 23, 35. Its two layers are connected to one another in the sealing station 15 when it is sealed onto the cup belt 23, 35.
- the sealing tape 41 which gives the sealing tape 41 strength and / or tightness, can consist of aluminum, paper, cardboard, plastic or also a combination of such materials and can carry a heat-sealable coating which enables the tape 22 to be glued to the tube.
- the band 23 and the band 35 formed from the hose 21 can also consist of a cold-formable material, so that the containers can be shaped by deep drawing or deepening without the heating device 12.
- the tubes 21 and 22 can also be slit and unfolded into a band by making a separating cut in the middle of a layer between the two kink edges and spreading out the two halves of the upper wall lying to the side. This procedure is preferably carried out after the hose 21 has been placed centrally on the belt 23.
- a hose can be slit and turned so that its originally sterile inner surface comes out. It is also possible to insert a reinforcement tape into the interior and to weld the two edges created by the slitting.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Packages (AREA)
- Making Paper Articles (AREA)
Abstract
Description
- Die Erfindung geht aus von einem Verfahren nach der Gattung des Hauptanspruchs. Um die Verwendung von chemisch wirkenden Sterilisationsmitteln beim Herstellen von Behältern zum keimfreien Verpacken verderblicher Lebensmittel zu vermeiden, ist durch die DE-OS 27 44 506 bereits ein Verfahren bekannt geworden, bei dem für die Behälter und für die Deckel jeweils ein mehrlagiges Band bereitgestellt wird, das aus einem Packstoffband und aus einem dessen Innenseite abdeckenden Schutzband zusammengesetzt ist, und bei dem die beiden aneinander anliegenden Seiten der beiden Lagen keimfrei gehalten sind. Die beiden Lagen werden in einem Sterilraum, in dem napfartige Behälter geformt und gefüllt werden, voneinander abgeschält. Das eine Packstoffband wird darauf zu Behältern geformt und das Deckband nach dem Füllen auf die Behälter aufgesiegelt. Die abgeschälten Schutzbänder werden wieder aufgewickelt und einem Recycling-Prozeß unterworfen. Für einen Fall wurde vorgeschlagen, das Schutzband als Deckfolie für die Behälter zu verwenden.
- Dieses bekannte Verfahren setzt einige schwierig einzuhal- tende Vorkehrungen voraus. So muß das Schutzband unter sterilen Bedingungen mit dem Packstoffband zusammengesetzt werden. Außerdem soll die Bindung so eingestellt sein, daß das Schutzband vom Packstoffband leicht abgeschält werden kann. Andererseits soll es, wenn es als Deckfolie verwendet wird, mit dem Packstoffband gut siegelbar sein. Dies gibt Einengungen in bezug auf die erzielbare Siegelnahtfestigkeit. Außerdem darf das Schutzband, um ein Funktionieren des Schälens zu gewährleisten, nicht zu dünn sein. Der Materialbedarf ist daher relativ hoch. Da die einzelnen Lagen in sterilem Zustand, vorzugsweise direkt im Anschluß an ihre Herstellung, zusammengesetzt werden müssen, ist eine Bedruckung des Schutzbandes kaum möglich, so daß es als Deckfolie kaum in Frage kommt. Ferner ist die Herstellung der Bänder sehr teuer, da dafür ein sehr spezielles Ausgangsmaterial notwendig ist, das unter kontrollierten keimfreien Bedingungen zu einem Band geformt wird.
- Nachteilig ist ferner, daß dem Abpacker einige Punkte für die Sicherung der Sterilität der verpackten Erzeugnisse entzogen sind. Eine Infektion der Bänder kann nämlich beim Herstellen, Bedrucken, Schneiden, Transportieren und Lagern der Bänder auftreten. Insbesondere kann bei diesen Operationen an den seitlichen Schnittkanten eine unbeabsichtigte Delaminierung auftreten, die zu einer lokalen Infektion führt. Aus diesem Grund wird in der Praxis das abzuschälende Schutzband im Abstand von etwa 1 cm vom Rand geschlitzt, so daß die gefährdete Außenzone nicht der Verarbeitung zugeführt wird. Dieses Vorgehen ergibt zusätzlichen Abfall.
- Ferner ist durch die DE-OS 30 19 503 ein Verfahren zum Herstellen zweiteiliger steriler Packungen bekannt geworden, bei dem ein Packstoffschlauch mit steriler Innenseite bereitgestellt, dieser beim Einlauf in den Sterilraum an seinen beiden Knickrändern zu zwei Bändern zerteilt wird, von denen in das eine Näpfe geformt und diese befüllt werden, und schließlich das andere Band auf das Napfband aufgesiegelt wird. Bei diesem Vorgehen kann die Dicke der Schlauchwand sehr dünn sein, da die Sterilität im Schlauchinnern ohne weiteres aufrechterhalten werden kann. Um den Behältern eine gewisse Steifigkeit zu geben, kann das Napfband mit einem gesonderten verformbaren Band unterlegt werden, das dann zusammen mit dem einen Band des Schlauches verformt wird. Gegenüber dem eingangs erwähnten Verfahren hat dieses Verfahren den Vorteil, daß von einem wesentlich billigeren Standardmaterial ausgegangen werden kann, daß die Sterilität im Innern des Schlauches wesentlich leichter erreichbar ist als bei einem Flachmaterial und daß eine Beeinträchtigung der Sterilität beim Lagern und Transportieren weit weniger wahrscheinlich ist, weil der Schlauch seitlich geschlossen ist. Ferner ist das Unterlegen des Napfbandes mit einem zusätzlichen verformbaren Band weiterhin vorteilhaft, wenn im Falle einer in Frage kommenden Bedrukkung nicht das Napfband selber sondern das zusätzliche Band mit einem Aufdruck versehen wird. Nachteilig bei dem Verpackungsherstellverfahren nach der DE-OS 30 19 503 ist jedoch, daß nach dem Zerteilen des Schlauches in zwei Bänder, das für den Verschluß vorgesehene Band über eine längere Strecke transportiert werden muß, die die Stationen zum Formen und Füllen der Näpfe überbrückt, wobei dafür Sorge zu tragen ist, daß die sterile Innenseite nicht von der unsterilen Außenseite her infiziert wird.
- Das erfindungsgemäße Verfahren zum Herstellen steriler Packungen mit den kennzeichnenden Merkmalen des Hauptanspruchs hat demgegenüber den Vorteil, daß jeder der beiden Schläuche erst unmittelbar vor seiner Weiterverarbeitung aufgeschlitzt werden muß, so daß Transportschwierigkeiten vermieden werden. Ferner können für das Napfband und für das Verschlußband Schläuche mit unterschiedlichen Siegel- oder Schweißeigenschaften verwendet werden, so daß sich auf diese Weise die Kraft zum Abziehen des Verschlußbandes vom Rand eines Napfes zum Öffnen der Packungen beeinflussen läßt.
- Durch die in den Unteransprüchen aufgeführten Maßnahmen sind vorteilhafte Weiterbildungen des im Hauptanspruch angegebenen Verfahrens möglich.
- Das Verfahren nach der Erfindung ist in einer Zeichnung dargestellt und in der nachfolgenden Beschreibung näher erläutert. Es zeigen Figur 1 eine Becherform-, -Füll-und -Schließvorrichtung vereinfacht im Längsschnitt, Figur 2 und Figur 3 Einrichtungen zum Schlitzen und Ausbreiten eines Schlauches der Vorrichtung nach Figur 1 in schaubildlicher Darstellung.
- In einem von einem Gehäuse 10 umgebenen Sterilraum 11 mit steriler Atmosphäre sind nebeneinander eine Heizstation 12, eine Formstation 13 und eine Füllstation 14 angeordnet. Außerhalb des Gehäuses 10 ist neben der Füllstation 14 eine Siegelstation 15 und eine Stanzstation 16. Das unten offene Gehäuse 10 hat in seinen beiden Endwänden je einen engen Spalt 17, 18 zum Einführen je eines dünnen, flachliegenden Schlauches 21, 22. Die Unterseite des nach unten offenen Gehäuses 10 wird von einem Band 23 abgeschlossen, das von einer Vorratsrolle 24 abgezogen wird. Ferner wird über Umlenkrollen 25, 26 ein Band 27 von einer Vorratsrolle 28 in den Sterilraum 11 eingeführt.
- Das Band 23 und der Schlauch 21 bestehen aus einem verformbaren Packstoff, vorzugsweise aus einem thermoformbaren Kunststoff. Das Band 27 und der Schlauch 22 bestehen aus einem gut siegelbaren Packstoff. Die beiden Schläuche 21 und 22, die von nicht dargestellten Vorratsrollen abgezogen werden, haben eine sterile Innenfläche.
- Der erste Schlauch 21, aus dem und dem Band 23 Behälter geformt werden, wird über eine Umlenkrolle 30 von oben gegen die Mitte des Bandes 23 geführt, wobei ein Knickrand 31 durch den Spalt 17 in den Sterilraum 11 des Gehäuses 10 läuft. Der Schlauch 21 wird wenig oberhalb der Ebene des Bandes 23 an seinem im Sterilraum 11 befindlichen Knickrand 31 von einem Schlitzmesser 32 der Länge nach aufgeschlitzt. Seine beiden am anderen Knickrand verbundenen Lagen werden von zwei winklig angeordneten Rohren 33, 34 zu einem flachen Band 35 auseinandergefaltet, das auf das Band 23 zu liegen kommt. Zwei Führungsstangen 36, 37 führen die aufeinanderliegenden Lagen des Schlauches 21 unterhalb des Schlitzmessers 32. Um eine Infektion der Innenfläche des Bandes 35 von der Außenseite her zu vermeiden, wird durch die beiden Rohre 33 und 34 sowie durch eine unterhalb des Schlitzmessers 32 angeordnete Düse 38 sterile Luft oder ein steriles Gas zwischen die noch aufeinanderliegenden Lagen geblasen, das an den Schnitträndern austritt und infolge des leichten Überdrucks eine Strömung nach außen erzeugt. Die eingeführte Sterilluft hält auch den Sterilraum 11 unter einem leichten Überdruck, so daß Sterilluft durch die Spalte 17, 18 und an den zwischen dem Band 23 und der Unterseite des Gehäuses 10 auftretenden Schlitzen ausströmen kann und so eine Infektion des Sterilraumes 11 vermieden wird.
- Die beiden aufeinanderliegenden Bänder 23 und 35 werden, wobei die sterile Innenseite des aus dem Schlauch 21 geformten Bandes 35 nach oben weist, von einer nicht dargestellten Fördereinrichtung durch die einzelnen Bearbeitungsstationen 12 bis 16 hindurchbewegt. In der Heizstation 12 werden sie auf eine zum Thermoformen geeignete Temperatur erwärmt, wobei sie bei Verwendung von 4ärmekontaktplatten auch miteinander kaschiert werden. In der Formstation 13 werden in das zweischichtige Band 23, 35 Näpfe 40 gezogen. Dabei kommt das Band 35 in das Napfinnere zu liegen und bildet mit seiner sterilen Fläche die Innenseite eines Napfes 40. In der Füllstation 14 werden die Näpfe mit Portionen eines sterilen Gutes befüllt. Vor der Siegelstation 15 wird auf das die Näpfe 40 enthaltende Doppelband 23, 35 ein Verschlußband 41 aufgelegt und dieses in der Siegelstation 15 mit dem Rand der Näpfe 40 versiegelt. Die zusammenhängenden, verschlossenen Näpfe 40 werden in der Stanzstation 16 in einzelne Packungen getrennt.
- Das Verschlußband 41 ist ebenso wie das Napfband 23, 35 doppellagig. Seine beiden Lagen bestehen aus dem Band 27 und einem darauf gelegten Band, das durch Aufschlitzen des durch den Spalt 18 am rechten Ende des Gehäuses 10 zugeführten Schlauches 22 gebildet wird. Der Schlauch 22 wird in gleicher Weise wie der erste Schlauch 17 in das Gehäuse 10 eingeführt, dort geschlitzt und seine Wandung flach auf dem Band 27 entfaltet, wobei seine sterile Innenfläche vom Band 27 abgekehrt ist und nach oben weist. Durch Umlenken des so gebildeten, doppellagigen Verschlußbandes 41 um die Umlenkwalze 26 gelangt dessen sterile Fläche auf die ebenfalls sterile Fläche des ßapfbandes 23, 35. Seine beiden Lagen werden miteinander in der Siegelstation 15 bei seinem Aufsiegeln auf das Napfband 23, 35 verbunden.
- Das dem Verschlußband 41 Festigkeit und/oder Dichtigkeit verleihende Band 27 kann aus Aluminium, Papier, Karton, Kunststoff oder auch aus einer Kombination solcher Stoffe bestehen und eine heißsiegelfähige Beschichtung tragen, die ein Verkleben mit dem Band aus dem Schlauch 22 ermöglicht. Das Band 23 und das aus dem Schlauch 21 gebildete Band 35 können auch aus einem kaltformbaren Material bestehen, so daß ein Formen der Behälter durch Tiefziehen oder Tiefen ohne die Heizeinrichtung 12 möglich ist.
- Ergänzend wird bemerkt, daß, wenn auf eine gewisse Steifigkeit der Behälter verzichtet werden kann, diese auch nur aus den Schläuchen 21 und 22 hergestellt werden können, wobei die Bänder 23 und 27 entfallen.
- Wie in Figur 3 dargestellt, können die Schläuche 21 und 22 auch zu einem Band geschlitzt und entfaltet werden, indem ein Trennschnitt in der Mitte einer Lage zwischen den beiden Knickrändern vorgenommen wird und die beiden oben liegenden Hälften der oberen Wand seitlich nach außen ausgebreitet werden. Vorzugsweise erfolgt dieses Vorgehen, nachdem der Schlauch 21 mittig auf das Band 23 aufgelegt worden ist.
- Schließlich wird noch darauf hingewiesen,daß zum Herstellen eines Bandes mit beidseitig sterilen Flächen ein Schlauch geschlitzt und gewendet werden kann, so daß seine ursprünglich sterile Innenfläche nach außen gelangt. Dabei ist es auch möglich in das Innere ein Verstärkungsband einzuführen und die beiden durch das Schlitzen entstandenen Ränder miteinander zu verschweissen.
Claims (4)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19843439020 DE3439020A1 (de) | 1984-10-25 | 1984-10-25 | Verfahren zum herstellen steriler packungen |
| DE3439020 | 1984-10-25 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0181466A1 true EP0181466A1 (de) | 1986-05-21 |
| EP0181466B1 EP0181466B1 (de) | 1987-12-09 |
Family
ID=6248698
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85111889A Expired EP0181466B1 (de) | 1984-10-25 | 1985-09-20 | Verfahren zum Herstellen steriler Packungen |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US4627221A (de) |
| EP (1) | EP0181466B1 (de) |
| JP (1) | JPS61104931A (de) |
| DE (2) | DE3439020A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2663910A1 (fr) * | 1990-07-02 | 1992-01-03 | Torterotot Roland | Bande composite et installation pour la fabrication d'emballages steriles thermoformes. |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0510637Y2 (de) * | 1986-09-24 | 1993-03-16 | ||
| FR2639321B1 (fr) * | 1988-11-18 | 1991-02-22 | Torterotot Roland | Procede et dispositif de sterilisation d'une installation de conditionnement de produits alimentaires ou pharmaceutiques |
| DE19854804A1 (de) * | 1998-11-27 | 2000-05-31 | Hassia Verpackung Ag | Verfahren und Vorrichtung zur Keimreduzierung und Reinigung von Packstoffbahnen für die Herstellung von Verpackungen |
| AU766806B2 (en) * | 1999-09-07 | 2003-10-23 | Cryovac Australia Pty Ltd | Method for packaging and packaging apparatus |
| AUPQ268299A0 (en) * | 1999-09-07 | 1999-09-30 | Cryovac Australia Pty Ltd | Method for packaging and packaging apparatus |
| EP1136808A1 (de) * | 2000-03-20 | 2001-09-26 | Carlo Squicciarini | Automatisches System für die Extraktion und Analyse von restlichen Lösungsmittel in Materialproben |
| DE10014791C2 (de) * | 2000-03-24 | 2002-03-07 | Hassia Verpackung Ag | Verfahren zur Bearbeitung einer Packstoffbahn und Verpackungsmaschine zu seiner Durchführung |
| ITBO20010650A1 (it) * | 2001-10-26 | 2003-04-26 | Ima Spa | Metodo e macchina per la realizzazione di confezioni blister |
| JP4738015B2 (ja) * | 2005-02-18 | 2011-08-03 | 大和グラビヤ株式会社 | 収納袋の製造方法 |
| ES2524774T3 (es) | 2005-10-17 | 2014-12-12 | Medical Instill Technologies, Inc. | Aparato y método de desmoldeo estéril |
| DE102006020361A1 (de) * | 2006-02-09 | 2007-08-16 | Cfs Germany Gmbh | Verpackungsmaschine für die Herstellung einer Verpackung mit einem Rücksprung in dem Verpackungsmuldenrand |
| US8758669B2 (en) * | 2008-06-30 | 2014-06-24 | Ethicon, Inc. | Method and device for forming pre-made pouches |
| US20100323641A1 (en) * | 2009-06-22 | 2010-12-23 | Qualcomm Incorporated | Method and apparatus for using pre-distortion and feedback to mitigate nonlinearity of circuits |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3019503A1 (de) * | 1980-05-22 | 1981-11-26 | Robert Bosch Gmbh, 7000 Stuttgart | Verfahren zum herstellen steriler packungen |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR1251602A (fr) * | 1960-03-15 | 1961-01-20 | Procédé de remplissage et de fermeture de sachets en matière plastique et machine pour sa mise en oeuvre | |
| BE645834A (de) * | 1963-03-27 | |||
| US3594978A (en) * | 1969-10-27 | 1971-07-27 | Phillips Petroleum Co | Apparatus for packaging articles |
| US3753332A (en) * | 1971-09-28 | 1973-08-21 | H Membrino | Bag forming, filling and sealing method and apparatus |
| US4317321A (en) * | 1976-10-06 | 1982-03-02 | Torterotot Roland | Production of sterile packages |
| US4270965A (en) * | 1976-10-06 | 1981-06-02 | Torterotot Roland | Production of sterile packages |
| US4287702A (en) * | 1977-05-10 | 1981-09-08 | Gatrun Anstalt | Method and installation for packaging in a sterile medium |
| US4409775A (en) * | 1977-08-22 | 1983-10-18 | The Mead Corporation | Apparatus for the aseptic packing of high acid food |
| DE2753177A1 (de) * | 1977-11-29 | 1979-06-13 | Bosch Gmbh Robert | Verfahren zum verpacken und sterilisieren von gut |
-
1984
- 1984-10-25 DE DE19843439020 patent/DE3439020A1/de not_active Withdrawn
-
1985
- 1985-08-15 US US06/765,992 patent/US4627221A/en not_active Expired - Fee Related
- 1985-09-20 EP EP85111889A patent/EP0181466B1/de not_active Expired
- 1985-09-20 DE DE8585111889T patent/DE3561140D1/de not_active Expired
- 1985-10-25 JP JP60237766A patent/JPS61104931A/ja active Pending
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3019503A1 (de) * | 1980-05-22 | 1981-11-26 | Robert Bosch Gmbh, 7000 Stuttgart | Verfahren zum herstellen steriler packungen |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2663910A1 (fr) * | 1990-07-02 | 1992-01-03 | Torterotot Roland | Bande composite et installation pour la fabrication d'emballages steriles thermoformes. |
| EP0465329A3 (en) * | 1990-07-02 | 1992-05-20 | Erca Holding | Composite web and apparatus for the manufacture of sterile, thermoformed packaging |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3439020A1 (de) | 1986-04-30 |
| US4627221A (en) | 1986-12-09 |
| EP0181466B1 (de) | 1987-12-09 |
| JPS61104931A (ja) | 1986-05-23 |
| DE3561140D1 (en) | 1988-01-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69023089T2 (de) | Verpackung aus Karton und Kunststoff. | |
| DE69712509T2 (de) | Verfahren zum herstellen einer luftdichten, wiederverschliessbaren verpackung aus flexiblem material | |
| DE69807012T2 (de) | Mit Abdeckstreifen verschlossener Schlauchbeutel | |
| EP0181466B1 (de) | Verfahren zum Herstellen steriler Packungen | |
| DE2925440A1 (de) | Mehrwandiger beutel sowie verfahren und vorrichtung zur herstellung eines mehrwandigen beutels | |
| DE69318388T2 (de) | Unterteilte Trag-Verpackung für Speisen aus Pappe | |
| EP0200877B1 (de) | Flüssigkeitspackung sowie Verfahren und Vorrichtung zur Herstellung derselben | |
| DE60007963T2 (de) | Behälter zur Aufnahme von zerbrechlichen Gegenständen sowie Verfahren zur Herstellung eines solchen Behälters | |
| DE3029596A1 (de) | Wiederverschliessbare verpackung | |
| CH642923A5 (de) | Verfahren zur kontinuierlichen herstellung von packungsbehaeltern und vorrichtung zu dessen durchfuehrung. | |
| DE3029603A1 (de) | Verfahren und vorrichtung zur herstellung einer wiederverschliessbaren verpackung | |
| DE19504157A1 (de) | Beutel | |
| EP0431240A1 (de) | Ausgiesseinrichtung für eine Fliessmittelpackung und Verfahren zur Herstellung einer Ausgiesseinrichtung | |
| DE3218415A1 (de) | Beutel fuer infusionsloesungen oder dergleichen | |
| DE4107607A1 (de) | Ausgiesseinrichtung fuer eine fliessmittelpackung und verfahren zur herstellung derselben | |
| DE4102021C2 (de) | Verfahren zum Herstellen einer Faltschachtelpackung aus einem flüssigkeitsdichten, heißsiegelfähig beschichteten Kartonverbundmaterial | |
| DE2232799B2 (de) | Verpackungsbehaelter | |
| DE19654230A1 (de) | Lebensmittelverpackung, Verfahren zur Herstellung einer sauerstoffdichten Verpackung, Vorrichtung zur Durchführung eines derartigen Verfahrens und dabei verwendete zusammenhängende Kartonschnitte | |
| DE2760008C2 (de) | Verfahren und Vorrichtung zur Herstellung steriler Verpackungen | |
| DE2751351C2 (de) | Öffnungsanordnung an einem Verpackungsbehälter | |
| EP0664759B1 (de) | Verfahren zur herstellung einer fliessmittelverpackung und werkzeug zur durchführung des verfahrens | |
| DE60004697T2 (de) | Systeme zum warmformverfahren von materialbahnen zur herstellung von behältern | |
| EP0384037B1 (de) | Flüssigkeitspackung mit aseptischen Eigenschaften und Verfahren zur Herstellung derselben | |
| DE60105642T2 (de) | Verfahren zur herstellung eines doppelkammerbeutels | |
| EP0343266A1 (de) | Verfahren zum Herstellen von Folienbehälter und Vorrichtung zur Durchführung des Verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19850920 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT |
|
| 17Q | First examination report despatched |
Effective date: 19861205 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| ET | Fr: translation filed | ||
| REF | Corresponds to: |
Ref document number: 3561140 Country of ref document: DE Date of ref document: 19880121 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| ITF | It: translation for a ep patent filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| ITTA | It: last paid annual fee | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19950901 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 19950918 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19951127 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19960920 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19960930 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19960920 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19970603 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |