EP0196370A1 - Verfahren zur Herstellung eines Überspannungsableiters unter Verwendung eines Varistors auf ZnO-Basis und danach hergestellter Überspannungsableiter - Google Patents
Verfahren zur Herstellung eines Überspannungsableiters unter Verwendung eines Varistors auf ZnO-Basis und danach hergestellter Überspannungsableiter Download PDFInfo
- Publication number
- EP0196370A1 EP0196370A1 EP85115554A EP85115554A EP0196370A1 EP 0196370 A1 EP0196370 A1 EP 0196370A1 EP 85115554 A EP85115554 A EP 85115554A EP 85115554 A EP85115554 A EP 85115554A EP 0196370 A1 EP0196370 A1 EP 0196370A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- resistance body
- zno
- resistance
- compact
- surge arrester
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01C—RESISTORS
- H01C7/00—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material
- H01C7/10—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material voltage responsive, i.e. varistors
- H01C7/105—Varistor cores
- H01C7/108—Metal oxide
- H01C7/112—ZnO type
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01C—RESISTORS
- H01C7/00—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material
- H01C7/10—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material voltage responsive, i.e. varistors
- H01C7/102—Varistor boundary, e.g. surface layers
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01C—RESISTORS
- H01C7/00—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material
- H01C7/10—Non-adjustable resistors formed as one or more layers or coatings; Non-adjustable resistors made from powdered conducting material or powdered semi-conducting material with or without insulating material voltage responsive, i.e. varistors
- H01C7/12—Overvoltage protection resistors; Arresters
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49002—Electrical device making
- Y10T29/49082—Resistor making
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/49002—Electrical device making
- Y10T29/49082—Resistor making
- Y10T29/49087—Resistor making with envelope or housing
Definitions
- the invention relates to a method for producing a ZnO-based surge arrester according to the preamble of claim 1 and a surge arrester according to the preamble of claim 4.
- the ZnO-based resistance material plays an outstanding role here.
- the conventional constructions generally use - from certain voltages upwards - stack-like bodies composed of individual disks made of voltage-dependent sintered resistance material (varistors). Such bodies are known from numerous publications (see, for example, US-A-4,335,417, DE-A-2,934,832, CH-A-626,758).
- the height of the discs used is limited (e.g. to 60 mm) and the height to diameter ratio is generally less than 1.
- the stack-like structure of a conventional surge arrester is - especially with higher voltages and powers - expensive and complex and also includes additional risks due to the numerous internal contact areas.
- the invention has for its object to provide a method for manufacturing and a simplified construction of a surge arrester, which is not composed of individual disks and one self-supporting stable insulating body as a housing.
- a surge arrester which is not composed of individual disks and one self-supporting stable insulating body as a housing.
- expensive, brittle ceramic insulating housings (porcelain) should possibly be avoided.
- the essence of the invention is to produce a single, self-supporting, monolithic resistance body and to encase it with an insulating material in various ways.
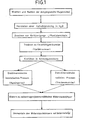
- Fig. 1 the process is shown as a flow diagram in block form.
- the individual points require no further explanation.
- the mass which is in the form of granules and is filled into an elastic hollow mold (e.g. made of silicone rubber), can be pressed by the cold isostatic process (wet die) or more advantageously by the two-dimensional radial process (dry die).
- FIG. 2 shows a simplified longitudinal section through an overvoltage arrester with a monolithic, essentially cylindrical active resistance body and with an insulating body designed as a jacket.
- 1 shows the resistance body (varistor), which essentially has a smooth, cylindrical outer surface.
- the resistance body 1 is made slightly corrugated at the ends in order to create better adhesive conditions in the adhesive joint 7.
- 2 is the insulating body designed as a jacket, which advantageously consists of a castable plastic such as epoxy resin, polymer concrete, silicone material etc. However, a shrink tube or another suitable covering or in general any suitable coating by an insulating material can also be used for this. Glazing or painting are also suitable.
- 3 is the metallized end face of the resistance body 1
- 4 is the corresponding contact spring for the high-voltage electrode 5 or earth electrode 6.
- an insulating body 2 is shown with a smooth cylindrical outer wall for the interior installation of the arrester, while the right half relates to a version with ribs or screens for outdoor installation.
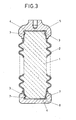
- FIG. 3 shows a longitudinal section through an overvoltage arrester with a monolithic, externally ribbed resistance body.
- the insulating body 2 is designed as an additionally applied, comparatively thin coating of approximately constant thickness. All reference numerals correspond to those in FIG. 2.
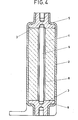
- the resistance body 1 has a central bore 8, in which the threaded pull rod 9 made of insulating material is located.
- the electrodes 5 and 6 are pressed firmly onto the end faces of the resistance body 1 by means of the latter. All other reference numerals correspond to those in FIG. 2.
- An overvoltage arrester was manufactured on the basis of Zn0, the active resistance body 1 of which had the following composition:
- the slurry was then converted into a free-flowing, dry granulate in a spray dryer with counter-air flow.
- the average size of the grains produced was about 100 ⁇ m, the remaining moisture was about 2% by weight.
- the compact was removed from the mold and sintered at a temperature of 1200 ° C for 2 hours.
- the organic binder was burned while passing through the temperature range of 200 to 600 ° C and the shrinkage was carried out in a short time in the range of 900 to 1050 ° C without deformation of the body.
- the sintered resistance body 1 had a diameter of 35 mm with a length of 240 mm and a density of 5500 kg / m '(98% of the theoretical value).
- the monolithic sintered body was contacted by flame spraying its end faces (3) with aluminum once.
- the electrical transition was carried out by means of pressure contacts (contact springs 4).
- the finished contacted sintered body was now provided with a 6 mm thick layer of a temperature-resistant organic material, in the present case an epoxy resin.
- This hollow cylindrical, smooth jacket for the interior installation of the arrester was produced by encapsulating the resistance body 1.
- the jacket can be provided with screens or ribs to enlarge the surface.
- Example I An overvoltage arrester with a resistance body 1 of the same dimensions and composition as in Example I was produced. The process steps of mixing, grinding and drying the starting materials correspond to those of Example I.
- the compact was then removed from the mold and sintered at a temperature of 1200 ° C. for 2 h in an analogous manner to that given in Example I.
- the finished sintered body had a diameter of 35 mm with a length of 240 mm and a density of 5500 kg / m '(98% of the theoretical value).
- the resistance body 1 was provided with a smooth shrink tube made of silicone material as an insulating body 2 (jacket).
- the pressing method according to Example II has the advantage that the compact is defined better in its axial length, which is decisive for the operating voltage, and this can be easily changed, corrected and adjusted to the operating requirements by adjusting the piston at the end. This is particularly important in the present case of the manufacture of monolithic resistance bodies This is important because the adjustment to the operating voltage cannot - as is the case for conventional arresters consisting of a number of disks - be carried out retrospectively by varying the number of disks. This method is also more suitable for automation and mass production.
- the continuous operating voltage of the arrester was 24 kV, the residual voltage under a shock wave of 10 kA, 8/20 ⁇ s 70 kV.
- the invention is not restricted to the exemplary embodiments.
- a compact of at least 40% density should be achieved during pre-compression and a sintered body of at least 90% density based on the theoretical value during sintering.
- the height to diameter ratio of the resistance body can generally be> 1.
- the resistance body can also have a cylindrical shape other than smooth (FIG. 1). He can e.g. be limited on the outside by ribs or grooves (FIG. 2) or have a bore (hollow cylinder according to FIG. 3).
- the insulating body can be designed as a encapsulated mass in epoxy resin, polymer concrete, silicone resin or as a covering in the form of a shrink tube, a coating, a coat of paint or a glazing.
- the arrester In the simplest case for indoor installation, the arrester consists only of a resistance body thinly coated with glass, lacquer or plastic with resilient metal contacts pressed onto the end face.
Landscapes
- Engineering & Computer Science (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Physics & Mathematics (AREA)
- Electromagnetism (AREA)
- Thermistors And Varistors (AREA)
- Emergency Protection Circuit Devices (AREA)
- Compositions Of Oxide Ceramics (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
Abstract
Description
- Die Erfindung geht aus von einem Verfahren zur Herstellung eines Ueberspannungsableiters auf ZnO-Basis nach der Gattung des Oberbegriffs des Anspruchs 1 und von einem Ueberspannungsableiter nach der Gattung des Oberbegriffs des Anspruchs 4.
- In der Elektrotechnik werden mehr und mehr die früheren klassischen Ueberspannungsableiter auf Siliziumkarbid-Basis durch solche auf der Basis von Metalloxyden ersetzt. Dabei spielt das Widerstandsmaterial auf ZnO-Basis eine hervorragende Rolle. Die herkömmlichen Konstruktionen verwenden in der Regel - von bestimmten Spannungen an aufwärts - aus einzelnen Scheiben zusammengesetzte stapelartige Körper aus spannungsabhängigem gesintertem Widerstandsmaterial (Varistoren). Derartige Körper sind aus zahlreichen Veröffentlichungen bekannt (vergl. z.B. US-A-4 335 417, DE-A-2 934 832, CH-A-626 758). Die Höhe der verwendeten Scheiben ist begrenzt (z.B. auf 60 mm) und das Verhältnis Höhe zu Durchmesser ist im allgemeinen kleiner als 1.
- Derartige, aus einzelnen Widerstandsscheiben zusammengesetzte Stapel sind naturgemäss nicht selbsttragend und müssen daher verspannt, in ein Isoliergehäuse eingepasst oder eingegossen oder sonst auf irgend eine Weise fixiert werden. Die im Betrieb entwickelte Wärme muss dabei durch das Isoliergehäuse nach aussen abgeführt werden.
- Der stapelartige Aufbau eines herkömmlichen Ueberspannungsableiters ist - insbesondere bei höheren Spannungen und Leistungen - teuer und aufwendig und schliesst auch wegen der zahlreichen internen Kontaktflächen zusätzliche Risiken ein.
- Es ist schon vorgeschlagen worden, einen gesinterten stabförmigen ZnO-Widerstandskörper in einer Porzellanmasse einzubetten und letztere bei relativ tiefer Temperatur zu einem festen und mit dem Widerstandskörper fest verbundenen Isolierkörper zu sintern. Eine derartige Verbindung zwischen Widerstands- und Isolierkörper kann ohne Radialspalt ausgeführt werden (vergl. EP-A-0 004 349). Dies stellt bereits eine Vereinfachung der Konstruktion gegenüber dem stapelartigen Aufbau üblicher Ableiter dar.
- Es besteht jedoch das allgemeine Bedürfnis, den Aufbau und die Herstellung von auf Zn0-Uaristoren beruhenden Ueberspannungsableitern weiter zu vereinfachen und für eine Massenproduktion geeignet zu machen.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren zur Herstellung sowie eine vereinfachte Konstruktion eines Ueberspannungsableiters anzugeben, welcher nicht aus einzelnen Scheiben zusammengesetzt ist und einen selbsttragenden stabilen Isolierkörper als Gehäuse überflüssig macht. Insbesondere sollen teure, spröde keramische Isoliergehäuse (Porzellan) womöglich vermieden werden.
- Diese Aufgabe wird durch die im kennzeichnenden Teil des Anspruchs 1 sowie des Anspruchs 4 angegebenen Merkmale gelöst.
- Der Kern der Erfindung besteht darin, einen einzigen, selbsttragenden monolithischen Widerstandskörper herzustellen und diesen auf verschiedene Art und Weise mit einem Isoliermaterial zu ummanteln.
- Die Erfindung wird anhand der nachfolgenden, durch Figuren näher erläuterten Ausführungsbeispiele beschrieben.
- Dabei zeigt:
- Fig. 1 ein Fliessbild des Verfahrens in Blockdarstellung,
- Fig. 2 einen Längsschnitt durch einen Ueberspannungsableiter mit monolithischem, im wesentlichen zylindrischen aktiven Widerstandskörper (Varistor) und mit Isolierkörper als glatten oder gerippten Mantel,
- Fig. 3 einen Längsschnitt durch einen Ueberspannungsableiter mit monolithischem, aussen gerippten Widerstandskörper und mit Isolierkörper als aufgebrachte Beschichtung,
- Fig. 4 einen Längsschnitt durch einen Ueberspannungsableiter mit monolithischem hohlzylindrischen Widerstandskörper, mit zentraler Zugstange und mit Isolierkörper als glattem Mantel.
- In Fig. l ist das Verfahren als Fliessbild in Blockdarstellung wiedergegeben. Die einzelnen Punkte bedürfen keiner weiteren Erläuterung. Das Pressen der in Form eines Granulats vorliegenden, in eine elastische Hohlform (z.B. aus Silikongummi) abgefüllten Masse kann nach dem kaltisostatischen Verfahren (Nassmatrize) oder vorteilhafter nach dem zweidimensionalen Radial-Verfahren (Trockenmatrize) erfolgen.
- Fig. 2 zeigt einen vereinfachten Längsschnitt durch einen Ueberspannungsableiter mit monolithischem, im wesentlichen zylindrischen aktiven Widerstandskörper und mit als Mantel ausgebildetem Isolierkörper. 1 stellt den Widerstandskörper (Varistor) dar, der im wesentlichen eine glatte, zylindrische Mantelfläche aufweist. An den Enden ist der Widerstandskörper 1 im vorliegenden Fall leicht gewellt ausgeführt, um in der Klebefuge 7 bessere Haftbedingungen zu schaffen. 2 ist der als Mantel ausgebildete Isolierkörper, welcher vorteilhafterweise aus einem giessfähigen Kunststoff wie Epoxydharz, Polymerbeton, Silikonmaterial etc. besteht. Es kann dafür aber auch ein Schrumpfschlauch oder eine andere geeignete Umhüllung oder ganz allgemein irgend eine passende Beschichtung durch ein Isoliermaterial verwendet werden. Fernerhin kommen dafür Verglasungen oder Anstriche in Frage. 3 ist die metallisierte Stirnfläche des Widerstandskörpers 1, 4 die entsprechende Kontaktfeder zur Hochspannungselektrode 5 bzw. Erdelektrode 6.
- In der linken Hälfte der Figur ist ein Isolierkörper 2 mit glatter zylindrischer Aussenwand für Innenraumaufstellung des Ableiters dargestellt, während sich die rechte Hälfte auf eine Ausführung mit Rippen bzw. Schirmen für Freiluftaufstellung bezieht.
- Fig. 3 stellt einen Längsschnitt durch einen Ueberspannungsableiter mit monolithischem, aussen gerippten Widerstandskörper dar. Der Isolierkörper 2 ist als zusätzlich aufgebracht, vergleichsweise dünne Beschichtung ungefähr konstanter Dicke ausgeführt. Alle Bezugszeichen entsprechen denjenigen der Figur 2.
- In Fig. 4 ist ein Längsschnitt eines Ueberspannungsableiters mit einem monolithischen hohlzylindrischen Widerstandskörper dargestellt. Der widerstandskörper 1 weist eine zentrale Bohrung 8 auf, in welcher sich die mit einem Gewinde versehene Zugstange 9 aus Isoliermaterial befindet. Mittels letzterer werden die Elektroden 5 und 6 fest auf die Stirnflächen des Widerstandskörpers 1 gepresst. Alle übrigen Bezugszeichen entsprechen denjenigen der Figur 2.
- Auf der Basis von Zn0 wurde ein Ueberspannungsableiter hergestellt, dessen aktiver Widerstandskörper 1 folgende Zusammensetzung hatte:

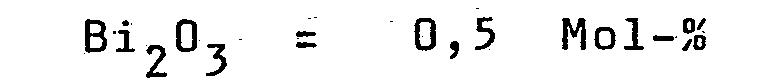


- Diese Ausgangsstoffe wurden in einer mit Achatkugeln bestückten Kugelmühle während 10 h unter destilliertem Wasser gemischt und gemahlen, wobei eine homogene Pulvermischung mit einem Partikeldurchmesser von 1 bis 5 µm erzeugt wurde. Die Pulvermischung wurde in destilliertem Wasser derart aufgeschlämmt, dass der Feststoffanteil 60 Gew.-% betrug. Zwecks Erniedrigung der Viskosität wurde der Suspension ein handelsüblicher alkaliarmer Verflüssiger in einer Menge von ca. 1 °/oo bezogen auf das Feststoffgewicht beigefügt. Ausserdem wurde zur Verbesserung der Plastizität der späteren Trockenmasse ein alkaliarmer Polyvinylalkohol in einer Menge von ca. l % bezogen auf das Feststoffgewicht hinzugegeben. Dieser Zusatz verbessert die nachfolgende Verarbeitbarkeit der Masse und wirkt gleichzeitig als Bindemittel. Es wird dadurch insbesondere die homogene fehlerfreie Verdichtung der Masse und eine hohe Festigkeit und Formbeständigkeit des daraus hergestellten Presslings gewährleistet.
- Die Aufschlämmung wurde nun in einem Sprühtrockner mit Gegenluftströmung in ein rieselfähiges trockenes Granulat übergeführt. Die durchschnittliche Grösse der dabei erzeugten Körner lag bei ca. 100 µm, die restliche Feuchtigkeit bei ca. 2 Gew.-%.
- Ca. 1,3 kg des Granulats wurden hierauf in eine Silikongummiform abgefüllt und nach dem Nassmatrizenverfahren kalt-isostatisch zu einem Pressling verdichtet. Die hohlzylindrische Form (Durchmesser 59 mm, Füllhöhe 404 mm) wurde dabei mit einem Deckel verschlossen und in ein Oelbad eingesetzt, auf welches dann ein Druck von 100 MPa ausgeübt wurde. Dieser pflanzte sich allseitig auf die Gummiform fort, so dass ein Pressling mit einer Dichte von 2950 kg/m' (53 % des theoretischen Wertes) erreicht wurde. Der Pressling hatte einen Durchmesser von 43 mm bei einer Höhe von 295 mm.
- Der Pressling wurde aus der Form genommen und bei einer Temperatur von 1200°C während einer Zeit von 2 h gesintert. Dabei wurde das organische Bindemittel beim Durchlaufen des Temperaturbereiches von 200 bis 600°C verbrannt und die Schwindung ohne Verformung des Körpers im Bereich von 900 bis 1050°C in kurzer Zeit durchgeführt. Der fertig gesinterte Widerstandskörper 1 hatte einen Durchmesser von 35 mm bei einer Länge von 240 mm und einer Dichte von 5500 kg/m' (98 % des theoretischen Wertes).
- Die Kontaktierung des monolithischen Sinterkörpers erfolgte durch einmaliges Flammspritzen seiner Stirnflächen (3) mit Aluminium. Der elektrische Uebergang erfolgte mittels Druckkontakten (Kontaktfedern 4). Der fertige kontaktierte Sinterkörper wurde nun mit einer 6 mm dicken Schicht eines temperaturbeständigen organischen Materials, im vorliegenden Fall eines Epoxydharzes versehen. Dieser hohlzylindrische glatte Mantel für Innenraumaufstellung des Ableiters wurde durch Umgiessen des Widerstandskörpers 1 hergestellt. Für Freiluftaufstellung kann der Mantel mit Schirmen bzw. Rippen zwecks Vergrösserung der Oberfläche versehen werden.
- Es wurde ein Ueberspannungsableiter mit einem Widerstandskörper 1 gleicher Abmessungen und Zusammensetzung wie in Beispiel I hergestellt. Die Verfahrensschritte des Mischens, Mahlens und Trocknens der Ausgangsstoffe entsprechen denjenigen des Beispiels I.
- Ca. 1,3 kg des Granulats wurden nun in eine hohlzylindrische Silikongummiform abgefüllt und nach dem Trockenmatrizenverfahren (Radialpressverfahren) kalt-isostatisch zu einem Pressling verdichtet. Die hohlzylindrische Form hatte einen Innendurchmesser von 69 mm bei einer Füllhöhe von 295 mm. Sie wurde stirnseitig durch einen Kolben abgeschlossen. Die von aussen eingeleiteten hydraulischen Kräfte wirkten dabei ausschliesslich radial (zweidimensional), während in axialer Richtung lediglich die Reaktionskräfte ausgeübt wurden, ohne eine Stauchung der Masse in dieser Richtung zu bewirken. Der hydrostatische Druck betrug 100 MPa. Der Pressling hatte eine Dichte von 2950 kg/m3 (53 % des theoretischen Wertes), einen Durchmesser von 43 mm und eine Höhe von 295 mm.
- Der Pressling wurde nun aus der.Form genommen und bei einer Temperatur von 1200°C während 2 h in analoger Weise wie unter Beispiel I angegeben, gesintert. Der fertige Sinterkörper hatte einen Durchmesser von 35 mm bei einer Länge von 240 mm und einer Dichte von 5500 kg/m' (98 % des theoretischen Wertes).
- Zusätzlich zur stirnseitigen Metallisierung wurden zwecks Verstärkung auf den Stirnseiten des Widerstandskörpers 1 metallische Kontakte aufgelötet. Schliesslich wurde der Widerstandskörper 1 mit einem glatten Schrumpfschlauch aus Silikonmaterial als Isolierkörper 2 (Mantel) versehen.
- Das Pressverfahren nach Beispiel II hat den Vorteil, dass der Pressling in seiner für die Betriebsspannung massgebenden axialen Länge besser definiert ist und diese durch Verstellen des stirnseitigen Kolbens leicht geändert, korrigiert und den Betriebsbedürfnissen angepasst werden kann. Dies ist im vorliegenden Fall der Fertigung monolithischer Widerstandskörper von besonderer Bedeutung, da die Anpassung an die Betriebsspannung nicht - wie für herkömmliche, aus einer Anzahl Scheiben bestehende Ableiter - nachträglich durch Variation der Scheibenzahl erfolgen kann. Auch eignet sich dieses Verfahren besser zur Automatisation und Massenproduktion.
- Im Falle der Beispiele I und 11 betrug die Dauerbetriebsspannung des Ableiters 24 kV, die Restspannung unter einer Stosswelle von 10 kA, 8/20 µs 70 kV.
- Die Erfindung ist nicht auf die Ausführungsbeispiele beschränkt. Beim Vorverdichten soll im allgemeinen ein Pressling von mindestens 40 % Dichte und beim Sintern ein Sinterkörper von mindestens 90 % Dichte bezogen auf den theoretischen Wert erreicht werden. Das Höhen- zu Durchmesserverhältnis des Widerstandskörpers kann allgemein > 1 sein. Der Widerstandskörper kann auch eine andere als glatte Zylinderform (Fig. 1) aufweisen. Er kann z.B. aussen durch Rippen bzw. Rillen begrenzt sein (Fig. 2) oder eine Bohrung besitzen (Hohlzylinder nach Fig. 3).
- Der Isolierkörper (Mantel) kann als umgossehe Masse in Epoxydharz, Polymerbeton, Silikonharz oder als Umhüllung in Form eines Schrumpfschlauches, einer Beschichtung, eines Anstrichs oder einer Verglasung ausgeführt werden.
- Im einfachsten Fall für Innenraumaufstellung besteht der Ableiter lediglich aus einem mit Glas, Lack oder Kunststoff dünn beschichteten Widerstandskörper mit stirnseitig angepressten federnden Metallkontakten.
- Dank monolithischer Ausführung des Widerstandskörpers (Varistorkörper) ist der konstruktiven Gestaltung des Ueberspannungsableiters praktisch keine Grenze gesetzt.
Claims (7)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT85115554T ATE52633T1 (de) | 1985-02-07 | 1985-12-06 | Verfahren zur herstellung eines ueberspannungsableiters unter verwendung eines varistors auf zno-basis und danach hergestellter ueberspannungsableiter. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH551/85 | 1985-02-07 | ||
| CH55185 | 1985-02-07 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0196370A1 true EP0196370A1 (de) | 1986-10-08 |
| EP0196370B1 EP0196370B1 (de) | 1990-05-09 |
Family
ID=4189608
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP85115554A Expired - Lifetime EP0196370B1 (de) | 1985-02-07 | 1985-12-06 | Verfahren zur Herstellung eines Überspannungsableiters unter Verwendung eines Varistors auf ZnO-Basis und danach hergestellter Überspannungsableiter |
Country Status (8)
| Country | Link |
|---|---|
| US (3) | US4729053A (de) |
| EP (1) | EP0196370B1 (de) |
| JP (1) | JPH0630288B2 (de) |
| AT (1) | ATE52633T1 (de) |
| BR (1) | BR8505988A (de) |
| DE (2) | DE3508030A1 (de) |
| IN (2) | IN166508B (de) |
| ZA (1) | ZA859752B (de) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0274674A1 (de) * | 1986-12-12 | 1988-07-20 | Sediver, Societe Europeenne D'isolateurs En Verre Et Composite | Verfahren zur Herstellung eines Blitzableiters und durch dieses Verfahren hergestellter Blitzableiter |
| EP0280189A1 (de) * | 1987-02-23 | 1988-08-31 | Asea Brown Boveri Ab | Überspannungsbegrenzer |
| EP0281945A1 (de) * | 1987-03-06 | 1988-09-14 | Sediver, Societe Europeenne D'isolateurs En Verre Et Composite | Verfahren zur Herstellung eines Blitzableiters |
| EP0334647A1 (de) * | 1988-03-23 | 1989-09-27 | Ngk Insulators, Ltd. | Isolator für Überspannungsableiter und sein Herstellungsverfahren |
| AU616441B2 (en) * | 1987-11-12 | 1991-10-31 | Kabushiki Kaisha Meidensha | Material for resistor body and non-linear resistor made thereof |
| DE4319986A1 (de) * | 1993-06-11 | 1994-12-15 | Siemens Ag | Überspannungsableiter |
| DE19701243A1 (de) * | 1997-01-16 | 1998-07-23 | Asea Brown Boveri | Säulenförmig ausgebildeter, hochstromfester Widerstand, insbesondere Varistor auf der Basis eines Metalloxids, und Verfahren zur Herstellung eines solchen Widerstands |
| EP0974984A1 (de) * | 1998-07-20 | 2000-01-26 | Harris Ireland Development Company Limited | Herstellung von Varistoren |
| WO2013103494A1 (en) * | 2011-12-14 | 2013-07-11 | Tyco Electronics Corporation | High amperage surge arresters comprising monlithic bars varistor and heat sink thermal transfert system |
Families Citing this family (33)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3508030A1 (de) * | 1985-02-07 | 1986-08-07 | BBC Aktiengesellschaft Brown, Boveri & Cie., Baden, Aargau | Verfahren zur herstellung eines ueberspannungsableiters unter verwendung eines aktiven widerstandskoerpers aus einem spannungsabhaengigen widerstandsmaterial auf zno-basis und danach hergestellter ueberspannungsableiter |
| CA1263162A (fr) * | 1986-12-23 | 1989-11-21 | Guy St-Jean | Boitier de dispositif electrique, notamment de parafoudre, incluant une enveloppe isolante moulee |
| CA2010336C (en) * | 1989-02-27 | 1996-11-19 | Atsunori Sano | Process for producing pyrido[1,2-a]pyrimidine derivative |
| JPH0812813B2 (ja) * | 1989-03-14 | 1996-02-07 | 日本碍子株式会社 | 電圧非直線抵抗体の製造法 |
| US5008772A (en) * | 1990-09-24 | 1991-04-16 | Porta Systems Corp. | Telephone circuit protector module having plural circuit grounding means |
| DE4031231A1 (de) * | 1990-10-04 | 1992-04-09 | Kuebler Heinrich | Messleiter, vorzugsweise fuer einen niveaumesswertgeber |
| DE4390682C2 (de) * | 1992-02-27 | 1996-07-18 | Mitsubishi Materials Corp | Überspannungsschutz |
| JP3146910B2 (ja) * | 1995-03-08 | 2001-03-19 | 株式会社日立製作所 | 避雷器を有する変電所 |
| FR2735898B1 (fr) * | 1995-06-20 | 1997-08-01 | Gec Alsthom T & D Sa | Procede de fabrication d'un isolateur en materiau composite |
| US5712757A (en) * | 1996-06-27 | 1998-01-27 | Raychem Corporation | Surge arrester having ridged terminals |
| US5757604A (en) * | 1996-06-27 | 1998-05-26 | Raychem Corporation | Surge arrester having grooved and ridged terminals |
| US5680289A (en) * | 1996-06-27 | 1997-10-21 | Raychem Corporation | Surge arrester |
| SE509270C2 (sv) * | 1997-04-14 | 1998-12-21 | Asea Brown Boveri | Variabelt elektriskt motstånd samt förfarande för att öka respektive ändra resistansen hos ett elektriskt motstånd |
| US5930102A (en) | 1997-10-08 | 1999-07-27 | Joslyn Manufacturing Co. | Surge arrester having single surge arresting block |
| DE19821239C5 (de) * | 1998-05-12 | 2006-01-05 | Epcos Ag | Verbundwerkstoff zur Ableitung von Überspannungsimpulsen und Verfahren zu seiner Herstellung |
| US6018453A (en) * | 1998-06-18 | 2000-01-25 | Cooper Industries, Inc. | Surge arrester protection system and method |
| US6519129B1 (en) | 1999-11-02 | 2003-02-11 | Cooper Industries, Inc. | Surge arrester module with bonded component stack |
| US6279811B1 (en) | 2000-05-12 | 2001-08-28 | Mcgraw-Edison Company | Solder application technique |
| US6657128B2 (en) | 2001-01-29 | 2003-12-02 | Mcgraw-Edison Company | Hydrophobic properties of polymer housings |
| US7015786B2 (en) * | 2001-08-29 | 2006-03-21 | Mcgraw-Edison Company | Mechanical reinforcement to improve high current, short duration withstand of a monolithic disk or bonded disk stack |
| US6657842B2 (en) | 2002-01-22 | 2003-12-02 | Hubbell Incorporated | Disconnector assembly for an arrestor |
| US7436283B2 (en) * | 2003-11-20 | 2008-10-14 | Cooper Technologies Company | Mechanical reinforcement structure for fuses |
| US8117739B2 (en) * | 2004-01-23 | 2012-02-21 | Cooper Technologies Company | Manufacturing process for surge arrester module using pre-impregnated composite |
| US7075406B2 (en) * | 2004-03-16 | 2006-07-11 | Cooper Technologies Company | Station class surge arrester |
| US7633737B2 (en) * | 2004-04-29 | 2009-12-15 | Cooper Technologies Company | Liquid immersed surge arrester |
| DE102005007146A1 (de) * | 2005-02-11 | 2006-08-24 | Siemens Ag | Verfahren zur Ummantelung eines Varistorblockes mit einer elektrisch isolierenden Umhüllung sowie Varistorblock für einen Überspannungsableiter |
| US8174132B2 (en) * | 2007-01-17 | 2012-05-08 | Andrew Llc | Folded surface capacitor in-line assembly |
| DE102017221783A1 (de) * | 2017-12-04 | 2019-06-06 | Siemens Aktiengesellschaft | Anordnung und Verfahren zum Schalten hoher Spannungen mit einer Schalteinrichtung und genau einem Widerstandsstapel |
| CN114613563A (zh) * | 2020-12-08 | 2022-06-10 | 西安西电避雷器有限责任公司 | 一种避雷器及一种避雷器的加工方法 |
| CN113363034B (zh) * | 2021-06-29 | 2022-11-18 | 西安西电避雷器有限责任公司 | 一种非线性金属氧化物棒形电阻及其制备方法 |
| US12444522B2 (en) | 2022-01-05 | 2025-10-14 | Richards Mfg. Co. Sales, Llc | Manufacturing process for surge arrestor module using compaction bladder system |
| US11894166B2 (en) | 2022-01-05 | 2024-02-06 | Richards Mfg. Co., A New Jersey Limited Partnership | Manufacturing process for surge arrestor module using compaction bladder system |
| CN114898956B (zh) * | 2022-05-26 | 2022-12-02 | 国网安徽省电力有限公司青阳县供电公司 | 一种基于智慧台区的配电网供电线路用避雷器 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3806765A (en) * | 1972-03-01 | 1974-04-23 | Matsushita Electric Industrial Co Ltd | Voltage-nonlinear resistors |
| DE2526137A1 (de) * | 1975-06-10 | 1976-12-30 | Siemens Ag | Verfahren zur herstellung eines spannungsabhaengigen widerstandskoerpers |
| US4069465A (en) * | 1976-07-12 | 1978-01-17 | Allen-Bradley Company | Cylindrical varistor and method of making the same |
| EP0004349A1 (de) * | 1978-03-18 | 1979-10-03 | Mitsubishi Denki Kabushiki Kaisha | Verfahren zur Herstellung eines Überspannungsableiters |
| US4377541A (en) * | 1978-08-21 | 1983-03-22 | General Electric Company | Process for preparing low voltage varistors |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE896386C (de) * | 1940-10-30 | 1953-11-12 | Aeg | Spannungsabhaengiger Widerstandskoerper, insbesondere fuer UEberspannungsableiter |
| US3753198A (en) * | 1969-09-19 | 1973-08-14 | Denki Onkyo Co Ltd | Varistors |
| CA986235A (en) * | 1972-07-26 | 1976-03-23 | Takeshi Masuyama | Voltage-nonlinear resistors |
| US4010440A (en) * | 1975-02-10 | 1977-03-01 | American Components Inc. | Electrical resistor component assembly which is hermetically sealed |
| DE2620245A1 (de) * | 1975-05-12 | 1976-12-02 | Gen Electric | Nicht-lineares widerstandselement |
| US4092694A (en) * | 1977-03-16 | 1978-05-30 | General Electric Company | Overvoltage surge arrester having laterally biased internal components |
| US4364021A (en) * | 1977-10-07 | 1982-12-14 | General Electric Company | Low voltage varistor configuration |
| JPS5919448B2 (ja) * | 1978-03-03 | 1984-05-07 | 株式会社日立製作所 | 避雷器 |
| US4335417A (en) * | 1978-09-05 | 1982-06-15 | General Electric Company | Heat sink thermal transfer system for zinc oxide varistors |
| JPS6015127B2 (ja) * | 1980-04-07 | 1985-04-17 | 株式会社日立製作所 | 電圧非直線抵抗体およびその製法 |
| JPS6070702A (ja) * | 1983-09-26 | 1985-04-22 | 株式会社日立製作所 | 防爆形酸化亜鉛避雷器 |
| DE3508030A1 (de) * | 1985-02-07 | 1986-08-07 | BBC Aktiengesellschaft Brown, Boveri & Cie., Baden, Aargau | Verfahren zur herstellung eines ueberspannungsableiters unter verwendung eines aktiven widerstandskoerpers aus einem spannungsabhaengigen widerstandsmaterial auf zno-basis und danach hergestellter ueberspannungsableiter |
-
1985
- 1985-03-07 DE DE19853508030 patent/DE3508030A1/de not_active Withdrawn
- 1985-11-29 BR BR8505988A patent/BR8505988A/pt not_active IP Right Cessation
- 1985-12-06 EP EP85115554A patent/EP0196370B1/de not_active Expired - Lifetime
- 1985-12-06 AT AT85115554T patent/ATE52633T1/de not_active IP Right Cessation
- 1985-12-06 DE DE8585115554T patent/DE3577616D1/de not_active Expired - Lifetime
- 1985-12-16 US US06/809,339 patent/US4729053A/en not_active Expired - Lifetime
- 1985-12-17 IN IN1011/MAS/85A patent/IN166508B/en unknown
- 1985-12-20 ZA ZA859752A patent/ZA859752B/xx unknown
-
1986
- 1986-02-05 JP JP61022217A patent/JPH0630288B2/ja not_active Expired - Fee Related
- 1986-02-10 IN IN89/MAS/86A patent/IN167087B/en unknown
-
1987
- 1987-08-31 US US07/090,894 patent/US4816959A/en not_active Expired - Lifetime
- 1987-08-31 US US07/090,913 patent/US4811478A/en not_active Expired - Lifetime
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3806765A (en) * | 1972-03-01 | 1974-04-23 | Matsushita Electric Industrial Co Ltd | Voltage-nonlinear resistors |
| DE2526137A1 (de) * | 1975-06-10 | 1976-12-30 | Siemens Ag | Verfahren zur herstellung eines spannungsabhaengigen widerstandskoerpers |
| US4069465A (en) * | 1976-07-12 | 1978-01-17 | Allen-Bradley Company | Cylindrical varistor and method of making the same |
| EP0004349A1 (de) * | 1978-03-18 | 1979-10-03 | Mitsubishi Denki Kabushiki Kaisha | Verfahren zur Herstellung eines Überspannungsableiters |
| US4377541A (en) * | 1978-08-21 | 1983-03-22 | General Electric Company | Process for preparing low voltage varistors |
Cited By (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0274674A1 (de) * | 1986-12-12 | 1988-07-20 | Sediver, Societe Europeenne D'isolateurs En Verre Et Composite | Verfahren zur Herstellung eines Blitzableiters und durch dieses Verfahren hergestellter Blitzableiter |
| US4833438A (en) * | 1986-12-12 | 1989-05-23 | Ceraver | Method of manufacturing a lightning arrester, and a lightning arrester obtained by the method |
| AU592246B2 (en) * | 1986-12-12 | 1990-01-04 | Societe Anonyme Dite Ceraver | A method of manufacturing a lightning arrester, and a lightning arrester obtained by the method |
| EP0280189A1 (de) * | 1987-02-23 | 1988-08-31 | Asea Brown Boveri Ab | Überspannungsbegrenzer |
| US4853670A (en) * | 1987-02-23 | 1989-08-01 | Asea Brown Boveri Ab | Surge arrester |
| EP0281945A1 (de) * | 1987-03-06 | 1988-09-14 | Sediver, Societe Europeenne D'isolateurs En Verre Et Composite | Verfahren zur Herstellung eines Blitzableiters |
| US4825188A (en) * | 1987-03-06 | 1989-04-25 | Ceraver | Method of manufacturing a lightning arrester, and a lightning arrester obtained by the method |
| AU616441B2 (en) * | 1987-11-12 | 1991-10-31 | Kabushiki Kaisha Meidensha | Material for resistor body and non-linear resistor made thereof |
| US5012383A (en) * | 1988-03-23 | 1991-04-30 | Ngk Insulators, Ltd. | Lightning arrestor insulator and method of producing the same |
| EP0334647A1 (de) * | 1988-03-23 | 1989-09-27 | Ngk Insulators, Ltd. | Isolator für Überspannungsableiter und sein Herstellungsverfahren |
| EP0518386A3 (en) * | 1988-03-23 | 1993-11-10 | Ngk Insulators Ltd | Lightning arrester insulator and method of making the same |
| DE4319986A1 (de) * | 1993-06-11 | 1994-12-15 | Siemens Ag | Überspannungsableiter |
| DE19701243A1 (de) * | 1997-01-16 | 1998-07-23 | Asea Brown Boveri | Säulenförmig ausgebildeter, hochstromfester Widerstand, insbesondere Varistor auf der Basis eines Metalloxids, und Verfahren zur Herstellung eines solchen Widerstands |
| EP0859377A3 (de) * | 1997-01-16 | 1998-12-09 | Asea Brown Boveri AG | Säulenförmig ausgebildeter, hochstromfester Widerstand, insbesondere Varistor auf der Basis eines Metalloxids, und Verfahren zur Herstellung eines solchen Widerstands |
| US6342828B1 (en) * | 1997-01-16 | 2002-01-29 | Asea Brown Boveri Ag | Resistor which is designed in the form of a column and is resistant to high current in particular a varistor on a metal-oxide base, and method for producing such a resistor |
| EP0974984A1 (de) * | 1998-07-20 | 2000-01-26 | Harris Ireland Development Company Limited | Herstellung von Varistoren |
| WO2013103494A1 (en) * | 2011-12-14 | 2013-07-11 | Tyco Electronics Corporation | High amperage surge arresters comprising monlithic bars varistor and heat sink thermal transfert system |
| US8629751B2 (en) | 2011-12-14 | 2014-01-14 | Tyco Electronics Corporation | High amperage surge arresters |
Also Published As
| Publication number | Publication date |
|---|---|
| DE3577616D1 (de) | 1990-06-13 |
| US4811478A (en) | 1989-03-14 |
| IN167087B (de) | 1990-08-25 |
| US4729053A (en) | 1988-03-01 |
| EP0196370B1 (de) | 1990-05-09 |
| JPH0630288B2 (ja) | 1994-04-20 |
| ZA859752B (en) | 1986-08-27 |
| US4816959A (en) | 1989-03-28 |
| ATE52633T1 (de) | 1990-05-15 |
| JPS61183903A (ja) | 1986-08-16 |
| IN166508B (de) | 1990-05-19 |
| DE3508030A1 (de) | 1986-08-07 |
| BR8505988A (pt) | 1986-12-09 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0196370B1 (de) | Verfahren zur Herstellung eines Überspannungsableiters unter Verwendung eines Varistors auf ZnO-Basis und danach hergestellter Überspannungsableiter | |
| AT200637B (de) | Verbindung und Endverschluß für Hochspannungskabel | |
| DE3404081C2 (de) | ||
| DE102015115746B4 (de) | Verfahren zum Herstellen einer Zündelektrode für Zündkerzen und damit hergestellte Zündkerze | |
| EP1056690B1 (de) | Verfahren zur herstellung eines stiftheizers | |
| DE10224738B4 (de) | Stromführendes Element für einen Gleichstrommotor bei einer Kraftstoffpumpe, Verfahren zum Herstellen von selbigem und Kraftstoffpumpe | |
| DE2701411A1 (de) | Keramikverbindungen mit hohen dielektrizitaetskonstanten | |
| DE1665135B1 (de) | Nichtlineare widerstaende | |
| DE2021983B2 (de) | Spannungsabhaengiger widerstand | |
| DE68905734T2 (de) | Verfahren zum formen keramischer isolatoren fuer die verwendung in zuendkerzen. | |
| DE3226340C2 (de) | ||
| DE2655726C2 (de) | ||
| EP0428539B1 (de) | Verfahren zum herstellen eines radiallagers | |
| DE3625463C2 (de) | ||
| EP0217021B1 (de) | Ueberspannungsableiter und Verfahren zu seiner Herstellung | |
| DE2342172B2 (de) | Spannungsabhängiger Widerstand mit Zinkoxid als Hauptbestandteil | |
| EP0658527B1 (de) | Verfahren zur Herstellung einer Giesskeramik | |
| DE10042349C1 (de) | Verfahren zur Herstellung eines keramischen Körpers | |
| DE69632883T2 (de) | Dielektrisches Material für einen Kondensator und Herstellungsverfahren | |
| DE19701243A1 (de) | Säulenförmig ausgebildeter, hochstromfester Widerstand, insbesondere Varistor auf der Basis eines Metalloxids, und Verfahren zur Herstellung eines solchen Widerstands | |
| DE1293898B (de) | Elektrischer Kondensator aus einer gebrannten Bariumtitanatscheibe | |
| DE69320539T2 (de) | AufKohle basierender keramischer Verbundstoff für Dichtungsmaterial | |
| DE2459599C3 (de) | Verfahren zur Herstellung eines aufgrund der Zusammensetzung seiner Masse selbst spannungsabhängigen Widerstandskörpers auf der Basis von Zirkoxid | |
| DE2554464A1 (de) | Elektrischer widerstand | |
| DE1902994C3 (de) | Brennelement fuer gasgekuehlte Hochtemperatur-Leistungsreaktoren und Verfahren zu seiner Herstellung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE FR GB LI SE |
|
| 17P | Request for examination filed |
Effective date: 19861212 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BBC BROWN BOVERI AG |
|
| 17Q | First examination report despatched |
Effective date: 19880708 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB LI SE |
|
| REF | Corresponds to: |
Ref document number: 52633 Country of ref document: AT Date of ref document: 19900515 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3577616 Country of ref document: DE Date of ref document: 19900613 |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 19921123 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19931207 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 85115554.9 Effective date: 19940710 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PUE Owner name: ABB ASEA BROWN BOVERI LTD Free format text: ABB PARTICIPATION AG##5401 BADEN (CH) -TRANSFER TO- ABB ASEA BROWN BOVERI LTD#AFFOLTERNSTRASSE 44#8050 ZUERICH (CH) Ref country code: CH Ref legal event code: PFA Owner name: ABB PARTICIPATION AG Free format text: BBC BROWN BOVERI AG##5401 BADEN (CH) -TRANSFER TO- ABB PARTICIPATION AG##5401 BADEN (CH) Ref country code: CH Ref legal event code: NV Representative=s name: ABB SCHWEIZ AG INTELLECTUAL PROPERTY (CH-LC/IP) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20031126 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20031201 Year of fee payment: 19 Ref country code: AT Payment date: 20031201 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20031205 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20031209 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: ABB SCHWEIZ HOLDING AG Free format text: ABB ASEA BROWN BOVERI LTD#AFFOLTERNSTRASSE 44#8050 ZUERICH (CH) -TRANSFER TO- ABB SCHWEIZ HOLDING AG#BROWN BOVERI STRASSE 6#5400 BADEN (CH) |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041206 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041206 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041231 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050701 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20041206 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |