EP0287774A2 - Thermionische Haarnadelkathode - Google Patents
Thermionische Haarnadelkathode Download PDFInfo
- Publication number
- EP0287774A2 EP0287774A2 EP88102556A EP88102556A EP0287774A2 EP 0287774 A2 EP0287774 A2 EP 0287774A2 EP 88102556 A EP88102556 A EP 88102556A EP 88102556 A EP88102556 A EP 88102556A EP 0287774 A2 EP0287774 A2 EP 0287774A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- temperature
- apex
- wire
- cathode
- legs
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 230000005855 radiation Effects 0.000 claims abstract description 14
- 238000002844 melting Methods 0.000 claims abstract description 3
- 229910052751 metal Inorganic materials 0.000 claims abstract description 3
- 239000002184 metal Substances 0.000 claims abstract description 3
- 230000005680 Thomson effect Effects 0.000 claims description 6
- 230000017525 heat dissipation Effects 0.000 claims description 4
- 238000009826 distribution Methods 0.000 abstract description 10
- 210000002414 leg Anatomy 0.000 description 30
- 238000001704 evaporation Methods 0.000 description 8
- 230000008020 evaporation Effects 0.000 description 7
- 230000000694 effects Effects 0.000 description 6
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 6
- 238000004049 embossing Methods 0.000 description 5
- 239000000463 material Substances 0.000 description 4
- 238000010438 heat treatment Methods 0.000 description 3
- 239000000155 melt Substances 0.000 description 3
- 229910052721 tungsten Inorganic materials 0.000 description 3
- 239000010937 tungsten Substances 0.000 description 3
- 238000003466 welding Methods 0.000 description 3
- 239000010406 cathode material Substances 0.000 description 2
- 238000009825 accumulation Methods 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 238000006731 degradation reaction Methods 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 230000003287 optical effect Effects 0.000 description 1
- 230000001151 other effect Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000003870 refractory metal Substances 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 210000000689 upper leg Anatomy 0.000 description 1
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01J—ELECTRIC DISCHARGE TUBES OR DISCHARGE LAMPS
- H01J1/00—Details of electrodes, of magnetic control means, of screens, or of the mounting or spacing thereof, common to two or more basic types of discharge tubes or lamps
- H01J1/02—Main electrodes
- H01J1/13—Solid thermionic cathodes
- H01J1/15—Cathodes heated directly by an electric current
- H01J1/16—Cathodes heated directly by an electric current characterised by the shape
Definitions
- Hairpin cathodes made from wires of refractory metals, especially tungsten, are now commonly used as standard electron sources, e.g. used in electron microscopes and other electron optical instruments.
- the tungsten hairpin cathodes that are used today in electron microscopes are made of pure or thoriated tungsten wire with a diameter of 0.12 - 0.14 mm.
- the inner bending radius at the apex is usually 0.05 - 0.1 mm.
- This hairpin is connected at both ends of its legs by spot welding to the heating current leads in the cathode base. Both legs should have the same length so that the emitting apex is equidistant from the cold ends of the hairpin and therefore reaches the highest temperature during operation. The greatest material removal should therefore also take place at this point take place by evaporation and the service life can be determined by the temperature and wire thickness at this point.
- the temperature sink at the apex is hardly measurable pyrometrically. It is only a few degrees.
- a prerequisite for the same height of the temperature maxima to the left and right of the apex is that the heat balance in the two legs is exactly symmetrical. If this is not the case, an asymmetrical temperature distribution is created, as shown by the dashed line. This asymmetry intensifies over time, because not only does the increase in resistance due to evaporation on the one hand increase more and more, but also the degradation on the other hand decreases as the temperature at the apex is kept constant. As the dash-dotted line in FIG. 1 shows, the temperature difference will increase until a leg melts away catastrophically.
- the object of the present invention is to extend the life of hairpin cathodes by reducing the temperature drop at the apex and thus the tendency to destabilize the temperature distribution, and reducing the evaporation losses in this area by suitable measures.
- thermionic hairpin cathode made of a high-melting metal wire, which is characterized in that the temperature gradient near the apex is increased by increased heat dissipation along the two legs without reducing the cross-sectional area of the wire.
- the object of the invention is achieved in that the heat radiation at a distance from the apex, which corresponds to 10% to 50% of the leg length, is locally increased by enlarging the surface without appreciably reducing the cross-sectional area of the wire.
- the wire is deformed in the regions of the two legs adjoining the apex (without a substantial change in the cross-sectional area) of the wire in such a way that it obtains a semicircular profile, and at the same time the flat sides of the two sides become as possible are a short distance from each other.
- the temperature gradient starting from the apex along the leg becomes much steeper.
- a temperature distribution as shown in FIG. 2 then results.
- the solid curve shows the original temperature distribution under ideal conditions, and the dashed line shows the distribution after enlarging the surface at a point on the legs that is approximately 2 mm from the apex.
- the total length of the legs was 8 mm.
- the local enlargement of the radiating surface is achieved in that tungsten wire spirals 3 of approximately 0.6 mm in length and 0.4 mm in diameter are pushed on at a distance of approximately 2 mm from the apex. To achieve a firm fit, they are pressed a little flat. After the cathode has heated up, they then connect to the wire core by diffusion welding and thus obtain the necessary good thermal contact.
- Figure 6 shows the same cathode at the end of its life after 48 hours of operation at a peak temperature of 2900 K. With this excessive temperature, the test time should be shortened. It can be seen that it was possible to move the point 5 of the highest temperature close to the apex and thereby increase the service life many times over. The lifespan achieved would have been 6 to 7 times at the usual cathode temperature of approx. 2750 K, i.e. 300-350 hours instead of 20-50 hours, provided that the temperature or emission of the cathode is kept constant.
- the local increase in radiation is achieved by pressing the tungsten wire flat. Care must be taken to ensure that the minimum thickness of the flat-pressed area 4 is not fallen below, since otherwise there is a risk that the percentage cross-sectional reduction there per hour will be greater than at the apex and the temperature gradient will gradually disappear due to excessive local resistance increase.
- the flat pressed area In order to achieve a sufficient surface enlargement, the flat pressed area must be longer than the wire spiral in the first example.
- a suitable dimensioning is e.g. an embossing of approx. 1.5 mm length with 0.4 mm width. As in the previous example, this reflects a local surface enlargement of approx. 0.7 mm2.
- FIGS. 8-11 relate to an embodiment in which the apex region of the hairpin cathode was deformed in a die at a temperature of 300-400 ° C. in such a way that the two legs are given a semicircular profile 6, as shown in FIG.
- the embossing is made to a length of 0.3-0.5mm.
- the flat sides touch each other initially and would form a short circuit if the legs were not subsequently spread slightly, so that a wedge-shaped gap 7 of 0-30 ⁇ m in width is created.
- the opposing surfaces can neither radiate appreciably from this narrow gap, nor can considerable amounts of material evaporate to the outside.
- the radiation and evaporation losses of this cathode section are reduced by approximately 25% in this way.
- Embossing the legs has another important advantage.
- An approximately hemispherical cathode end 8 is then formed at the apex of the hairpin.
- a cone or a pyramid 9 can be ground on this hemisphere, as shown in broken lines in FIGS. 8 and 9, so that a tip cathode with a long service life is produced. It even contributes to an increase in the service life if the relatively large accumulation of material at the tip, resulting from the embossing, with its large radiation losses, is reduced to the permissible level in this way and the temperature gradient near the tip is thereby increased.
- FIG. 11 shows the geometry of such a cathode, which is provided with additional cooling spirals as in FIG. 5, but without a ground point, after 50 hours of operation at 2900 K.
- the lifespan is not yet over after this time and it would be significantly extended if the asymmetry of the embossed leg areas were suppressed by grinding a tip and increasing the temperature gradient.
- a suitable solution consists in either deliberately designing the leg length to be different, or in arranging the leg areas with increased radiation at different distances from the apex or in different surface sizes. So that the geometry and current direction remain assigned to one another, the connection points of the current leads on the cathode base would then have to be marked accordingly or made unmistakable.
Landscapes
- Solid Thermionic Cathode (AREA)
- Electron Sources, Ion Sources (AREA)
Abstract
Description
- Haarnadelkathoden, die aus Drähten hochschmelzender Metalle, insbesondere Wolfram, hergestellt sind, werden heute allgemein als Standard-Elektronenquellen, z.B. in Elektronenmikroskopen und anderen elektronenoptischen Instrumenten verwendet.
- Besonders in Elektronenmikroskopen, bei denen ein hoher Richtstrahlwert gefordert wird und deshalb relativ hohe Betriebstemperaturen von 2700 - 2800 K üblich sind, ist die kurze Lebensdauer der Kathoden, die in der Regel nur 20 - 50 Stunden beträgt, ein störender Faktor, mit dem man sich seit der Erfindung des Elektronenmikroskops wohl oder übel abgefunden hat.
- Ein eingehendes Studium der Faktoren, die die Lebensdauer bei der bisher üblichen Kathodenform beeinflussen, zeigte jedoch, dass Möglichkeiten zur Erhöhung der Lebensdauer bestehen, die bisher nicht erkannt und ausgenützt wurden und dass die Lebensdauer, ohne Beeinträchtigung der elektronenoptischen Eigenschaften um ein Mehrfaches erhöht werden kann.
- Die Wolfram-Haarnadelkathoden, die heute in Elektronenmikroskopen Verwendung finden, werden aus reinem, oder thoriertem Wolframdraht von 0,12 - 0,14 mm Durchmesser hergestellt. Dabei beträgt der innere Biegeradius am Scheitelpunkt meistens 0,05 - 0,1 mm. Diese Haarnadel wird an ihren beiden Schenkelenden durch Punktschweissung mit den Heizsstromzuführungen im Kathodensockel verbunden. Beide Schenkel sollten gleiche Länge haben, so dass der emittierende Scheitelpunkt von den kalten Enden der Haarnadel gleich weit entfernt ist und im Betrieb deshalb die höchste Temperatur erreicht. Es sollte deshalb auch an dieser Stelle die grösste Materialabtragung durch Verdampfung stattfinden und die Lebensdauer durch die Temperatur und Drahtdicke an dieser Stelle bestimmt sein.
- Die Erfahrung zeigt jedoch, dass die Kathode immer neben der Biegung durchschmilzt (s. auch Fig. 4). Es muss also einen Bereich neben der Biegung geben, der eine höhere Temperatur als das Emissionszentrum annimmt.
- Man kann dies beobachten, wenn man eine Haarnadelkathode ausserhalb des Elektronenmikroskops unter Vakuum aufheizt und die Temperaturverteilung mittels Pyrometer bei konstant gehaltener Scheiteltemperatur über längere Zeit verfolgt. Am Anfang stellt man keinen messbaren Temperaturunterschied zwischen dem Scheitelpunkt und den unmittelbar angrenzenden Schenkelbereichen fest. Erst nach mehreren Stunden beobachtet man, dass ein Schenkel deutlich heisser wird. Die Temperaturdifferenz wird dann beschleunigt grösser, bis er an der heissesten Stelle durchschmilzt.
- Wenn man sich vergegenwärtigt, dass bei 2800 K eine Temperaturerhöhung um 10 K bereits eine Steigerung der Verdampfungsrate um ca. 12 % bewirkt, wird verständlich, dass schon geringfügige Asymmetrien in der Temperaturverteilung sich katastrophal auswirken müssen.
- Eine Erklärung gibt die Untersuchung der Energiebilanz, die sich für jedes Teilstück des Drahtes aus der zugeführten Jouleschen Wärme und den Wärmeverlusten durch Abstrahlung und Wärmeleitung längs des Drahtes ergibt. Man findet, dass es bei den bisher gebräuchlichen Haarnadelkathoden aus energetischen Gründen gar nicht möglich ist, dass am Scheitelpunkt das erwartete Temperaturmaximum auftritt. Betrachtet man nämlich einen kurzen Drahtabschnitt im Bereich der Biegung, so ist die Zustrahlung der angrenzenden Drahtabschnitte zur Innenseite der Biegung geringer und seine Abstrahlung nach aussen grösser als in den angrenzenden Schenkelbereichen. Man erhält also eine Temperaturverteilung, wie sie schematisch in der Figur 1 mit der ausgezogenen Linie dargesteilt ist. Hier ist die Temperatur T über dem Abstand d links und rechts vom Scheitelpunkt aufgetragen. Wegen der guten Wärmeleitfähigkeit des Wolframs ist die Temperatursenke am Scheitelpunkt pyrometrisch kaum messbar. Sie beträgt nur wenige Grad. Voraussetzung für die gleiche Höhe der Temperturmaxima links und rechts vom Scheitelpunkt ist, dass die Wärmebilanz in den beiden Schenkeln genau symmetrisch ist. Ist dies nicht der Fall, so entsteht eine asymmetrische Temperaturverteilung, wie sie die gestrichelte Linie zeigt. Diese Asymmetrie verstärkt sich im Laufe der Zeit immer mehr, da nicht nur die Widerstandserhöhung durch Verdampfung auf der einen Seite immer mehr zunimmt, sondern auch der Abbau auf der anderen Seite durch Temperaturerniedrigung abnimmt, sofern die Temperatur am Scheitelpunkt konstant gehalten wird. Die Temperaturdifferenz wird also, wie es die strichpunktierte Linie in Figur 1 zeigt, bis zum katastrophalen Durchschmelzen eines Schenkels zunehmen.
- Die Asymmetrie der Temperaturverteilung kann mehrere Ursachen haben:
- 1. ungleiche Länge der beiden Schenkel
- 2. schlechte Schweissung, d.h. schlechter Wärmeübergang eines Schenkels zur Stromzuführung,
- 3. schlechter elektrischer Kontakt und Wärmeübergang an einem der Kontaktstifte des Kathodensockels,
- 4. Inhomogenitäten im Kathodenmaterial,
- 5. Thomson-Effekt, der als Folge der Temperaturgradienten in den beiden Schenkeln, je nach der Stromrichtung zu einer Wärmezufuhr in einem Schenkel und einer Wärmeabfuhr im anderen führt.
- Dieser Effekt ist bei den üblichen Betriebsbedingungen nicht vernachlässigbar, kann die hierdurch verursachte Temperaturdifferenz doch 20 - 30 K betragen.
- Diese verschiedenen Ursachen können sich in ihrer Wirkung addieren, aber auch ganz oder teilweise kompensieren. Während die Ursachen 1 bis 3 durch sorgfältige Herstellung der Kathoden vermieden werden können und Inhomogenitäten im Kathodenmaterial selten sind, kann der Thomson-Effekt nur durch Wechselstromheizung oder durch häufiges Umpolen der Stromrichtung eliminiert werden.
- Aufgabe der vorliegenden Erfindung ist es, die Lebensdauer von Haarnadelkathoden zu verlängern, indem die Temperatursenke am Scheitelpunkt und damit die Tendenz zur Destabilisierung der Temperaturverteilung verringert wird, und die Verdampfungsverluste in diesem Bereich durch geeignete Massnahmen herabgesetzt werden.
- Eine naheliegende Massnahme, um diese Temperatursenke zu verringern, oder gar zu vermeiden, bestünde darin, den Drahtquerschnitt an der Biegung so zu reduzieren, dass durch erhöhte lokale Joulesche Wärmeentwicklung eine Temperaturerhöhung erreicht wird. Dazu ist aber eine erhebliche Verminderung der Querschnittsfläche nötig, die sich natürlich negativ auf die Lebensdauer auswirkt, so dass nichts oder nicht viel gewonnen ist, vor allem dann nicht, wenn die Vakuumedingungen nicht optimal sind und mit einer zusätzlichen Abtragung durch Kathodenzerstäubung zu rechnen ist.
- Die Erfindungsaufgabe wird durch die thermionische Haarnadelkathode gemäss Patentanspruch 1 gelöst. Erfindungsgemäss wird eine thermionische Haarnadeikathode aus einem hochschmelzenden Metalldraht vorgeschlagen, welche dadurch gekennzeichnet ist, dass der Temperaturgradient in der Nähe des Scheitelpunktes durch erhöhte Wärmeabfuhr längs der beiden Schenkel ohne Verringerung der Querschnittsfläche des Drahtes erhöht ist.
- Gemäss einer ersten Ausführungsform der Erfindung wird das Erfindungsziel dadurch erreicht, dass die Wärmeabstrahlung in einem Abstand vom Scheitelpunkt, der 10 % bis 50 % der Schenkellänge entspricht, örtlich durch Vergrösserung der Oberfläche ohne nennenswerte Verringerung der Querschnittsfläche des Drahtes vergrössert wird.
- Nach einer weiteren bevorzugten Ausführungsform der Erfindung wird der Draht in den an den Scheitelpunkt angrenzenden Bereichen der beiden Schenkel (ohne wesentliche Veränderung der Querschnittsfläche) des Drahtes so verformt, dass er ein halbkreisförmiges Profil erhält, und gleichzeitig sich die flachen Seiten der beiden Seiten in möglichst geringem Abstand voneinander befinden.
- Durch die Erfindung wird also erreicht, dass der Temperaturgradient vom Scheitelpunkt ausgehend längs der Schenkel wesentlich steiler wird. Es ergibt sich dann eine Temperaturverteilung wie sie in Figur 2 dargestellt ist. Die ausgezogene Kurve zeigt die ursprüngliche Temperaturverteilung unter idealen Bedingungen, und die gestrichelte die Verteilung nach Vergrösserung der Oberfläche an einer Stelle der Schenkel, die etwa 2 mm vom Scheitelpunkt entfernt ist. Die Gesamtiänge der Schenkel betrug dabei 8 mm.
- Auf diese Weise ist es also möglich, die Stelle, oder die Stellen höchster Temperatur näher an den Scheitelpunkt heranzurücken oder ganz in diesen Punkt zu verschieben, so dass die Lebensdauer der Kathode nunmehr allein durch die Drahtdicke und die Temperatur an dieser Stelle bestimmt wird.
- Die Vergrösserung der Oberfläche um ca. 0,7 mm² an jedem Schenkel in diesem Beispiel, macht zwar eine Erhöhung der Heizstromstärke um ca. 10 % erforderlich. Sie könnte, wenn nötig, mit einer Verringerung der Drahtstärke um 7 % kompensiert werden. Die dadurch verursachte Verringerung der Lebensdauer fällt jedoch gegenüber dem Gewinn nicht ins Gewicht, denn mit dieser Massnahme kann einer Verlängerung der Lebensdauer der bisher gebräuchlichen Haarnadelkathoden bereits um ein Mehrfaches erreicht werden.
- Eine noch grössere Lebensdauer kann erreicht werden, wenn die Haarnadel im Scheitelbereich so verformt wird, dass die abstrahlende und verdampfende Oberfläche, bei Beibehaltung der Querschnittsfläche verringert wird. Dies geschieht z.B. in der Weise, dass mittels einer Prägevorrichtung die beiden Schenkel im Bereich der Biegung so stark angenähert werden, dass ein halbkreisförmiges Drahtprofil entsteht, wobei sich die flachen Seiten zunächst berühren. Die beiden Schenkel werden dann wieder ein wenig gespreizt, so dass der gebildete Kurzschluss wieder aufgehoben ist, der Abstand aber immer noch so klein ist, dass die Strahlungs- und Verdampfungsverluste dieser Flächen vernachlässigbar bieiben.
- Auf diese Weise entsteht ebenfalls ein grösserer Temperaturgradient längs der beiden Schenkel, so dass das Temperaturmaximum näher zur Spitze gerückt wird. Dadurch dass gleichzeitig die Verdampfungsverluste um ca. 25 % verringert sind, kann eine weitere Erhöhung der Lebensdauer erreicht werden.
- Mit der durch diese Massnahmen bewirkten künstlichen Vergrösserung des Temperaturgradienten werden sogar die Einflüsse einer evtl. Ungleichheit der Schenkellängen, des Thomson-Effekts und anderer Effekte weitgehend neutralisiert. Sie können das Temperaturmaximum nur noch geringfügig aus der Scheitelmitte verschieben.
- An Hand von Beispielen und der Figuren 3 - 11 soll die Erfindung nun noch näher erläutert werden:
- Es zeigt:
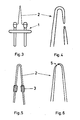
- Figur 3 eine auf einem Kathodensockel 1 montierte Haarnadelkathode 2, wie sie in ähnlicher Form heute in Elektronenmikroskopen verwendet wird, im Masstab 4:1;
- Figur 4 eine Haarnadelkathode dieser bisher verwendeten Form im Bereich des Scheitels am Ende ihrer Lebensdauer im Massstab 50:1;
- Figur 5 eine erfindungsgemässe Haarnadelkathode in der Variante mit aufgesetzten Hilfskörpern 3 zur örtlichen Erhöhung der Abstrahlung im Masstab 20:1;
- Figur 6 den Scheitelbereich dieser Kathode am Ende ihrer Lebensdauer bei 2900 K Betriebstemperatur im Masstab 50:1;
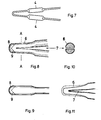
- Figur 7 eine Variante einer erfindungsgemässen Haarnadelkathode mit flachgepressten Schenkelabschnitten 4 zur örtlichen Erhöhung der Abstrahlung im Masstab 20:1.
- Die Figuren 8, 9 und 10 zeigen bei einer weiteren Variante den geprägten Scheitelbereich in Vorder- und Seitenansicht im Masstab 100:1, sowie einen Querschnitt durch diese Kathode im geprägten Bereich im gleichen Masstab.
- Figur 11 schliesslich zeigt, wie sich die Geometrie der in Figur 8 dargestellten Kathode nach 50 Stunden Betriebszeit bei 2900 K geändert hat. Die Umrisslinien des Ausgangszustands sind zum Vergleich ebenfalls eingezeichnet.
- Bei der Ausführungsform gemäss Figur 5 wird die örtliche Vergrösserung der abstrahlenden Oberfläche dadurch erreicht, dass im Abstand von etwa 2 mm vom Scheitelpunkt Wolfram-Drahtspiralen 3 von ca. 0,6 mm Länge und 0,4 mm Durchmesser aufgeschoben sind. Um einen festen Sitz zu erreichen werden sie ein wenig flachgepresst. Nach dem Aufheizen der Kathode verbinden sie sich dann mit der Drahtseele durch Diffusionsschweissung und erhalten so den erforderlichen guten Wärmekontakt.
- Durch die Vergrösserung der abstrahlenden Oberfläche um ca. 0,7 mm² an dieser Stelle entsteht vom Scheitelpunkt her bei 2900 K ein Temperaturgefälle von ungefahr 230 K; es ist nun etwa doppelt so gross wie vorher.
- Figur 6 zeigt dieselbe Kathode am Ende ihrer Lebensdauer nach 48 Stunden Betriebszeit bei einer Scheiteltemperatur von 2900 K . Mit dieser überhöhten Temperatur sollte die Versuchszeit abgekürzt werden. Man ersieht, dass es gelang, die Stelle 5 höchster Temperatur nahe an den Scheitelpunkt zu verschieben und dadurch die Lebensdauer um ein Vielfaches zu erhöhen. Die erreichte Lebensdauer hätte bei der im normalen Gebrauch üblichen Kathodentemperatur von ca. 2750 K das 6 bis 7-fache, d.h. 300 - 350 Stunden statt 20 - 50 Stunden betragen, vorausgesetzt, dass die Temperatur, bzw. Emission der Kathode konstant gehalten wird.
- Bei der Ausführungsform gemäss Figur 7, mit der das gleiche Ziel verfolgt wird, wird die örtliche Erhöhung der Abstrahlung durch Flachpressen des Wolframdrahts erreicht. Dabei ist darauf zu achten, dass eine Mindestdicke des flachgepressten Bereichs 4 nicht unterschritten wird, da sonst die Gefahr besteht, dass die prozentuale Querschnittsverminderung pro Stunde dort grösser wird als am Scheitel und durch übermässige örtliche Widerstandserhöhung der Temperaturgradient allmählich verschwindet. Um trotzdem eine ausreichende Oberflächenvergrösserung zu erreichen, muss der flachgepresste Bereich länger sein als die Drahtspirale im ersten Beispiel. Eine passende Dimensionierung ist z.B. eine Prägung von ca. 1,5 mm Länge mit 0,4 mm Breite. Dies gibt wieder, wie im vorherigen Beispiel eine örtliche Oberflächenvergrösserung von ca. 0,7 mm².
- Die Figuren 8 - 11 betreffen eine Ausführung, bei der der Scheitelbereich der Haarnadelkathode in einer Matrize bei einer Temperatur von 300 - 400° C so verformt wurde, dass die beiden Schenkel ein halbkreisförmiges Profil 6, wie es Figur 10 zeigt, erhalten. Die Prägung erfolgt auf eine Länge von 0,3 - 0,5 mm. Die flachen Seiten berühren sich zunächst und würden einen Kurzschluss bilden wenn die Schenkel anschliessend nicht leicht gespreizt würden, so dass ein keilförmiger Spalt 7 von 0 - 30 µm Weite entsteht. Aus diesem schmalen Spalt können die einander gegenüberliegenden Flächen weder nennenswert abstrahlen, noch können erhebiiche Materialmengen nach aussen verdampfen. Die Abstrahlungs- und Verdampfungsverluste dieses Kathodenabschnitts werden auf diese Weise um ungefähr 25 % herabgesetzt.
- Leider kann diese Konfiguration, wenn der Temperaturgradient nicht gross genug ist, auch nachteilige Konsequenzen haben. Wenn nämlich die Temperatur der einander gegenüberliegenden Flächen verschieden ist, verdickt sich ein Schenkel auf Kosten des anderen und wenn die Temperatur am Übergang zum nicht verformten Teil des Schenkels nicht 20 - 30 K niedriger ist als am Scheitelpunkt, wird dort mehr Material verdampfen als im geprägten Bereich und die Kathode dort durchschmelzen. Ein steiler Temperaturgradient ist deshalb bei dieser Ausführungsart besonders wichtig.
- Die Prägung der Schenkel bringt noch einen weiteren wichtigen Vorteil. Es entsteht dann nämlich am Scheitel der Haarnadel ein annähernd halbkugelförmiges Kathodenende 8. Die Folge ist, dass man anstelle des bisherigen ellipsenförmigen virtuellen Bildes der Emissionsfläche ein kreisrundes erhält, das elektronenoptisch wesentlich günstiger ist. An diese Halbkugel kann, wie es in Figur 8 und 9 gestrichtelt eingezeichnet ist, ein Kegel oder eine Pyramide 9 angeschliffen werden, so dass eine Spitzenkathode mit grosser Lebensdauer entsteht. Es trägt sogar zu einer Erhöhung der Lebensdauer bei, wenn die bei der Prägung entstandene relativ grosse Materialansammlung an der Spitze mit ihren grossen Abstrahlungsverlusten auf diese Weise auf das zulässige Mass verkleinert und dadurch der Temperaturgradient in der Nähe der Spitze vergrössert wird.
- Figur 11 zeigt, welche Geometrie eine solche Kathode, die mit zusätzlichen Kühlspiralen, wie in Figur 5, versehen ist - jedoch ohne angeschliffene Spitze - nach 50 Stunden Betriebszeit bei 2900 K annimmt. Die Lebensdauer ist nach dieser Zeit noch nicht am Ende und sie würde noch erheblich verlängert, wenn die entstandene Asymmetrie der geprägten Schenkelbereiche durch Anschleifen einer Spitze und Erhöhung des Temperaturgradienten stärker unterdrückt würde.
- Wenn die Haarnadelkathode mit genauer Symmetrie hergestellt wird, ist der wesentliche Grund für die entstehende Symmetrie-Abweichung zweifellos der Thomsoneffekt der ja nun grösser wird, je mehr der Temperaturgradient erhöht wird. Es kann ein weiterer Gewinn an Lebensdauer erzielt werden, wenn die Wirkung dieses Effekts stärker unterdrückt wird. Versuche des Erfinders, bei denen die Stromrichtung periodisch gewechselt wurde, haben dies bewiesen.
- Eine geeignete Lösung besteht darin, dass entweder die Schenkellänge absichtlich unterschiedlich ausgeführt, oder dass die Schenkelbereiche mit erhöhter Abstrahlung in verschiedenem Abstand vom Scheitelpunkt angeordnet oder in verschiedener Oberflächengrösse ausgeführt werden. Damit die Geometrie und Stromrichtung einander zugeordnet bleiben, müssten dann die Anschlusstellen der Stromzuführungen am Kathodensockel entweder entsprechend markiert oder unverwechselbar gemacht werden.
Claims (4)
dadurch gekennzeichnet, dass der Temperaturgradient in der Nähe des Scheitelpunktes durch erhöhte Wärmeabfuhr längs der beiden Schenkel ohne Verringerung der Querschnittsfläche des Drahtes erhöht ist.
dadurch gekennzeichnet, dass die Wärmeabstrahlung im Abstand von 10 - 50 % der Schenkellänge vom Scheitelpunkt örtlich durch Vergrösserung der Oberfläche ohne Verringerung der Querschnittsfläche des Drahtes vergrössert ist.
dadurch gekennzeichnet, dass zur Kompensation des Thomsoneffektes die Wärmeabfuhr von den beiden Schenkeln der Haarnadel verschieden eingestellt ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH158287 | 1987-04-24 | ||
| CH1582/87 | 1987-04-24 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0287774A2 true EP0287774A2 (de) | 1988-10-26 |
| EP0287774A3 EP0287774A3 (de) | 1990-03-07 |
Family
ID=4213784
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP88102556A Withdrawn EP0287774A3 (de) | 1987-04-24 | 1988-02-22 | Thermionische Haarnadelkathode |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US4899078A (de) |
| EP (1) | EP0287774A3 (de) |
| JP (1) | JPS63308853A (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1622184B1 (de) * | 2004-07-28 | 2011-05-18 | ICT Integrated Circuit Testing Gesellschaft für Halbleiterprüftechnik mbH | Emitter für eine Ionenquelle und Verfahren zu deren Herstellung |
| US7544523B2 (en) * | 2005-12-23 | 2009-06-09 | Fei Company | Method of fabricating nanodevices |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1144418B (de) * | 1961-07-20 | 1963-02-28 | Siemens Planiawerke A G Fuer K | Verfahren zur Herstellung einer Kontaktschicht auf einem silizium-haltigen Werkstoff |
| US3356887A (en) * | 1965-07-30 | 1967-12-05 | Frederick C W Heil | Fe cathode redesign |
| NL7101954A (de) * | 1971-02-13 | 1972-08-15 | ||
| US3817592A (en) * | 1972-09-29 | 1974-06-18 | Linfield Res Inst | Method for reproducibly fabricating and using stable thermal-field emission cathodes |
| CA1141420A (fr) * | 1980-06-20 | 1983-02-15 | Stephen Lhotsky | Filament, procede d'affutage electrolytique et appareil permettant la mise en oeuvre du procede |
-
1988
- 1988-02-22 EP EP88102556A patent/EP0287774A3/de not_active Withdrawn
- 1988-04-12 US US07/180,850 patent/US4899078A/en not_active Expired - Fee Related
- 1988-04-21 JP JP63096968A patent/JPS63308853A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| US4899078A (en) | 1990-02-06 |
| EP0287774A3 (de) | 1990-03-07 |
| JPS63308853A (ja) | 1988-12-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2727907C2 (de) | ||
| DE69019793T2 (de) | Xenon-Metallhalogenidlampe, insbesondere geeignet für Kraftfahrzeuganwendungen, mit einer verbesserten Elektrodenstruktur. | |
| EP0451647B1 (de) | Hochdruckentladungslampe und Verfahren zu ihrer Herstellung | |
| EP1215699A1 (de) | Hochdruckgasentladungslampe und Verfahren zu ihrer Herstellung | |
| DE69125272T2 (de) | Verbesserte elektrode für metallhalogenidentladungslampe | |
| DE69109101T2 (de) | Metallhalogenidentladungslampe mit bestimmtem schaftlastfaktor. | |
| DE102012209089A1 (de) | Röntgenröhre mit einer Drehanode | |
| DE2128921C3 (de) | Elektrische Hochvakuum-Entladungsrohre mit mindestens zwei nichtemittierenden Elektroden | |
| DE1589106C3 (de) | ||
| DE60126070T2 (de) | Faserziehvorrichtung mit anschlussklemme und verfahren zur seiner herstellung | |
| DE2449225C3 (de) | Verdampfungstiegel für Vakuumbedampfungs anlagen | |
| DE102015215690B4 (de) | Emitteranordnung | |
| EP0235619B1 (de) | Röntgenröhren-Glühkathode | |
| EP0024604A1 (de) | Verfahren und Vorrichtung zum Aufdampfen von elektrisch leitenden Stoffen (Metallen) im Hochvakuum | |
| DE3043193A1 (de) | Elektrische lampe | |
| DE202023103670U9 (de) | Planarglühfaden mit fokussierter, zentraler Elektronenemission | |
| DE2215784C3 (de) | Direkt geheizte Kathode für Elektronenröhren | |
| DE102014211688A1 (de) | Flachemitter | |
| EP0184876A2 (de) | Hochdruck-Gasentladungslampe mit einer aus Wolframblech bestehenden Elektrode | |
| DE848673C (de) | Elektrische Hochdruckmetalldampfentladungsroehre | |
| DE102012205715B4 (de) | Elektronenemitter für eine Röntgenröhre und Röntgenröhre mit einem solchen Elektronenemitter | |
| DE616418C (de) | Elektrische Entladungsroehre mit einer durch einen im wesentlichen gestreckten Gluehfaden indirekt geheizten Kathode | |
| DE892185C (de) | Verfahren zur Herstellung einer gutleitenden Verbindung zwischen dem Ende einer Gluehdrahtwendel und einem zur Versteifung dienenden Metallteil | |
| DE818536C (de) | Kathode, insbesondere fuer Elektronen-Entladungsgeraete | |
| DE608696C (de) | Gluehkathode fuer elektrische Entladungsgefaesse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE FR GB LI NL |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE FR GB LI NL |
|
| 17P | Request for examination filed |
Effective date: 19900329 |
|
| 17Q | First examination report despatched |
Effective date: 19920818 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19921229 |