EP0317434B1 - Procédé pour la réalisation d'une chaussette du type à deux couches - Google Patents
Procédé pour la réalisation d'une chaussette du type à deux couches Download PDFInfo
- Publication number
- EP0317434B1 EP0317434B1 EP88402888A EP88402888A EP0317434B1 EP 0317434 B1 EP0317434 B1 EP 0317434B1 EP 88402888 A EP88402888 A EP 88402888A EP 88402888 A EP88402888 A EP 88402888A EP 0317434 B1 EP0317434 B1 EP 0317434B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer
- knitting
- sock
- layers
- tip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 18
- 238000004519 manufacturing process Methods 0.000 title abstract description 6
- 238000009940 knitting Methods 0.000 claims abstract description 69
- 238000007493 shaping process Methods 0.000 claims abstract description 6
- 239000010410 layer Substances 0.000 claims description 131
- 239000002356 single layer Substances 0.000 claims description 10
- 210000003371 toe Anatomy 0.000 claims description 10
- 230000000694 effects Effects 0.000 claims description 6
- 208000024780 Urticaria Diseases 0.000 claims 3
- 239000004952 Polyamide Substances 0.000 description 31
- 229920002647 polyamide Polymers 0.000 description 31
- 229920000742 Cotton Polymers 0.000 description 16
- 229920002334 Spandex Polymers 0.000 description 14
- 210000002683 foot Anatomy 0.000 description 13
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 10
- 238000005304 joining Methods 0.000 description 6
- 239000004759 spandex Substances 0.000 description 6
- 239000000945 filler Substances 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 240000008042 Zea mays Species 0.000 description 2
- 230000007423 decrease Effects 0.000 description 2
- 238000009958 sewing Methods 0.000 description 2
- 241001311547 Patina Species 0.000 description 1
- 238000010521 absorption reaction Methods 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000013016 damping Methods 0.000 description 1
- 230000003292 diminished effect Effects 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 210000000056 organ Anatomy 0.000 description 1
- 230000000399 orthopedic effect Effects 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 238000012216 screening Methods 0.000 description 1
- 230000035807 sensation Effects 0.000 description 1
- 230000036642 wellbeing Effects 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04B—KNITTING
- D04B9/00—Circular knitting machines with independently-movable needles
- D04B9/42—Circular knitting machines with independently-movable needles specially adapted for producing goods of particular configuration
- D04B9/46—Circular knitting machines with independently-movable needles specially adapted for producing goods of particular configuration stockings, or portions thereof
- D04B9/54—Circular knitting machines with independently-movable needles specially adapted for producing goods of particular configuration stockings, or portions thereof welts, e.g. double or turned welts
-
- A—HUMAN NECESSITIES
- A41—WEARING APPAREL
- A41B—SHIRTS; UNDERWEAR; BABY LINEN; HANDKERCHIEFS
- A41B11/00—Hosiery; Panti-hose
- A41B11/005—Hosiery made essentially of a multi-ply construction
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04B—KNITTING
- D04B1/00—Weft knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes
- D04B1/10—Patterned fabrics or articles
- D04B1/12—Patterned fabrics or articles characterised by thread material
- D04B1/126—Patterned fabrics or articles characterised by thread material with colour pattern, e.g. intarsia fabrics
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04B—KNITTING
- D04B1/00—Weft knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes
- D04B1/22—Weft knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes specially adapted for knitting goods of particular configuration
- D04B1/24—Weft knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes specially adapted for knitting goods of particular configuration wearing apparel
- D04B1/26—Weft knitting processes for the production of fabrics or articles not dependent on the use of particular machines; Fabrics or articles defined by such processes specially adapted for knitting goods of particular configuration wearing apparel stockings
- D04B1/265—Surgical stockings
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06H—MARKING, INSPECTING, SEAMING OR SEVERING TEXTILE MATERIALS
- D06H1/00—Marking textile materials; Marking in combination with metering or inspecting
-
- D—TEXTILES; PAPER
- D10—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B—INDEXING SCHEME ASSOCIATED WITH SUBLASSES OF SECTION D, RELATING TO TEXTILES
- D10B2403/00—Details of fabric structure established in the fabric forming process
- D10B2403/02—Cross-sectional features
- D10B2403/023—Fabric with at least two, predominantly unlinked, knitted or woven plies interlaced with each other at spaced locations or linked to a common internal co-extensive yarn system
Definitions
- the present invention relates to a method allowing the automatic production on a knitting machine, in particular single-cylinder, of a sock of the type with two concentric layers and threaded one inside the other.
- socks consisting of two substantially concentric tubular structures and consisting of an inner layer and an outer layer, the two layers joining and being secured at the tip of the toe.
- Socks of this type have advantages in terms of user comfort.
- the two-layer socks of the type here concerned allow absorption and evacuation of naturally exuded moisture; but moreover the making of socks on two layers, makes it possible to put in place comfort structures in particular in the form of loops thus allowing the foot to rest on a real carpet inside the shoe ensuring a damping sensation at each contact of the foot on the ground and consequently in addition to a pleasure and a feeling of "hushed walking", the removal of a source of fatigue and discomfort.
- the socks of the double type here concerned are traditionally made on a double cylinder knitting machine, the sock being knitted successively in one piece from the tip (open) of a layer, to the ribbing, knitting continuing without interruption through the ribbing of the other layer to the open tip of the second layer, after which the knitting operation is finished.
- a structure is thus obtained in reality consisting of two socks symmetrically opposed by their common rib edges.
- This operation has serious drawbacks in that it requires for each sock a manual operation intended to pass from a single collinear tubular structure, to a tubular structure with two concentric layers.
- finishing operation represented by the joining of the two points, with the necessary assembly of four layers also represents an operation not without difficulties and which results in a terminal area of extra thickness at the level of the toe, source of inconvenience and inconvenience to the user.
- the present invention relates to improvements which make it possible to produce, in a particularly simple and elegant manner, a tubular structure intended to conform a two-layer sock, and in which the structure with two concentric layers is obtained directly on the machine which secures the two layers when the knitting operation of the entire structure is completed.
- the invention thus makes it possible to save the operation of shaping the sock by integrating the two layers into one another and it also considerably facilitates the finishing operation consisting in closing the the sock at the tip.
- Patent US Pat. No. 4,467,626 discloses a method of knitting a sock in which, during part of the knitting, the circular knitting machine produces an inner layer concentric with the outer layer previously knitted to produce a two-layer sock on one part. of the foot and a layer on the ribs.
- a first layer or inner layer is formed forming a uniform cylindrical tubular structure from the initial tip (waiting on the plate) to the rib edges, while the second outer layer or layer comprises at the appropriate level and in a manner known in itself, shaping the heel.
- two flexible locating means are inserted at two diametrically opposite points on the needle cylinder, such as sections of filler threads, the two sections being diametrically opposite on the needle cylinder, and on the last rows of the single terminal layer (resulting from the junction of the inner and outer layers), the marks formed by the filler wires making it possible, during the finishing operation, to place the sock in order to close the toe, by automatically presenting the single terminal layer, face against face, along an appropriate and determined axis: and the two marks are positioned along a diametral axis perpendicular to the plane of symmetry of the heel conformation on the outer layer, so that the alignment of the single terminal layer between the two reference points, the single terminal layer being brought face to face, automatically produces a transverse line corresponding substantially to the alignment of the toes.
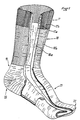
- Figure 1 shows a view with partial cutaway of the sock finished and produced according to the method of the invention.
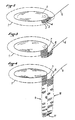
- Figure 2 shows a schematic view showing the establishment of the first rows of meshes on the central transfer plate.
- Figures 3 and 4 show subsequent phases of the sock during knitting in two successive phases of its production.
- Figure 5 shows the final phase of production of the sock in which the two layers are joined by transferring the row of stitches on hold from the transfer plate to the set of circular needles.
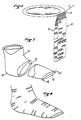
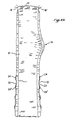
- Figure 6a shows the blank of the sock as it is delivered by the machine at the end of knitting in a cross-sectional view, with tubular inner sock, which in Figure 6b has a shaped heel.
- Figure 7 shows a view with torn off the foot of the sock before the finishing operation, that is to say of joining the two faces of the tip.
- Figure 8 shows the foot of the sock once completed and after the joining operation of the two faces of the tip.
- Figure 9 shows a diagram of the successive work of the needles throughout the making of the tubular structure to conform the blank of the sock.
- this plate is here represented diagrammatically and it is separated from the crown of the needles 1 by a distance in the form of a crown considerably enlarged for the simple clarity of the drawings, it being understood that in reality the transfer plate 5 comes into position immediately juxtaposed relative to the crown of the needles 1, thus allowing interference games between the transfer needles (not shown) positioned radially on the plate and the knitting needles 2,3,4 belonging to the crown 1.
- the tubular structure is suspended; and as the two ends respectively on standby 7 and during knitting 8 are substantially at the same level, the knitting rows accumulating, the tubular structure thus shaped is at all times in a concentric position and consequently defining two layers, namely an inner layer 9 and an outer layer 10, joined by the lower corner gear 11.
- the machine knits a uniform tubular structure and of constant section 12, which will constitute the inner sock; arrived at a suitable place corresponding to the level of the heel 14, the knitting machine makes in a known manner a protuberance (in Y) which will conform the heel on the outer sock 13.
- This single terminal layer 15 extends over a few rows so as to subsequently allow the point to be secured and closed.
- two sections of filler threads 16.16 ′ are brought automatically, when knitting the last row of the single end layer 15.
- These threads are preferably of a coloring allowing them to be easily identified by eye and they effectively constitute each a mark which will allow the alignment and the correct positioning of the single end layer 15 during the final shaping operation for closure. of the tip.
- These two locating wires 16 and 16 ′ are easily positioned on the machine, when knitting the end rows of the single layer 15, the filler wires 16 and 16 ′ being positioned diametrically opposite and perpendicular to the plane of symmetry of heel making.
- Figure 1 on the one hand and the knitting diagram 9 on the other hand gives a detail of implementation and embodiment of the invention according to a particular form presented by way of illustrative example.
- the inner layer 17a represents the inner layer in rib 1 x 1 identical to the outer layer 17b; one could however foresee that the inner layer 17a is produced on a jersey base like the whole of the inner sock of tubular structure with constant section (see FIG. 6).
- the inner layer 18a is made in a jersey texture on cotton yarn vanized one row in two with lycra gum thread; we could alternatively make the stocking stitch in a vanized texture on all the rows.
- the heel 20 has here been shaped in Y shape to ensure better comfort always in a looped texture called sandwich in cotton, polyamide or lycra, but the heel could be made in simplified form or in pocket form.
- the foot 21 is knitted in the same texture as looped sandwiches in cotton wadding, polyamide or lycra; the foot can be knitted in full loops; it could also include loops on the sole sole, the upper being made in jersey.
- the tip 22 can be shaped, diminished or straight, always in cotton, polyamide or lycra with loops up to the tip end.
- the assembly of the two layers is obtained as previously described by transfer of stitches directly on the knitting machine; the 16,16 ′ embroidery threads ensuring good centering for remeshing.
- the invention also makes it possible to produce socks with high decorative power; indeed the effect yarns or decorative yarns added during knitting, in the case of a conventional simple sock overflow and float on the inner face of the sock where they constitute a risk of snagging for example for the toes when the sock is put on, in addition to the unsightly appearance of these floating threads.
- the effect yarns added during knitting on the outer layer can be left projecting on the rear face since this face is doubled by the layer constituting the inner sock; the decorative threads therefore remain hidden in the interface between the two layers while respecting the beautiful presentation of the assembly and the plain wall encountered by the foot when the sock is put on.
- FIG. 6b shows these floating wires 23 between two rows 24, 24 ′ forming decorative stripes; the floating threads are trapped between the layers 13 and 12 and cannot attack the foot when the sock is put on any more than they are visible on the sock even turned over.
- the invention also makes it possible to produce orthopedic socks comprising an inner layer forming a support or compression envelope associated with an outer layer of normal appearance decorated or not, thereby avoiding the sometimes unsightly appearance of care or medical socks.
- the sock or inner layer can indeed be knitted with suitable characteristics to ensure the desired holding effect.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Socks And Pantyhose (AREA)
- Knitting Of Fabric (AREA)
- Knitting Machines (AREA)
Description
- La présente invention concerne un procédé permettant la réalisation automatique sur machine à tricoter notamment monocylindre, d'une chaussette du type à deux couches concentriques et enfilées l'une dans l'autre.
- On connaît les avantages des chaussettes constituées de deux structures tubulaires sensiblement concentriques et constituées d'une couche intérieure et d'une couche extérieure, les deux couches se rejoignant et étant solidarisées à la pointe du pied.
- Les chaussettes de ce type présentent des avantages au niveau du confort de l'utilisateur.
- Elles permettent en effet des modalités diverses de réalisation à partir de points ou structures de tricotage adaptés et positionnés convenablement sur chacune des couches de façon à apporter à l'utilisateur un agrément et une sensation de bien être, particulièrement appréciable au niveau d'organes ou de membres sensibles que sont les pieds.
- Ces avantages sont bien connus notamment des sportifs qui depuis toujours connaissent l'utilisation de deux chaussettes enfilées l'une sur l'autre ; il est évidemment plus simple de prévoir dès le niveau de la fabrication une paire de chaussettes, chaque chaussette comportant une structure double et prévue pour apporter les avantages recherchés par l'utilisateur dans ce type d'articles.
- Mais l'utilisation quotidienne de chaussettes apportant des propriétés de confort et d'agrément particulières sera également précieuse pour les personnes pratiquant une vie active, impliquant des déplacements à la marche ou encore des personnes dont la profession nécessite une position debout prolongée.
- Outre une évidente isolation thermique particulièrement efficace, les chaussettes à deux couches du type ici concerné, permettent une absorption et une évacuation de l'humidité exsudée naturellement ; mais de plus la confection de chaussettes sur deux couches, permet de réaliser la mise en place de structures de confort notamment sous forme de bouclettes permettant ainsi le repos du pied sur un véritable tapis intérieur à la chaussure assurant une sensation d'amortissement à chaque contact du pied sur le sol et par conséquent outre un agrément et une sensation de "marche feutrée", la suppression d'une source de fatigue et de disconfort.
- Les chaussettes du type double ici concernées sont traditionnellement confectionnées sur machine à tricoter à double cylindre, la chaussette étant tricotée successivement en une seule pièce depuis la pointe (ouverte) d'une couche, jusqu' aux bords côtes, le tricotage se poursuivant sans discontinuité par les bords côtes de l'autre couche jusqu'à la pointe ouverte de la seconde couche, après quoi l'opération de tricotage est terminée.
- On obtient ainsi une structure constituée en réalité de deux chaussettes symétriquement opposées par leurs bords côtes communs.
- Il est alors nécessaire de procéder manuellement à une opération d'intégration et de mise en place de la chaussette intérieure dans la chaussette extérieure ; cette opération effectuée manuellement implique que l'opérateur enfile sa main par la pointe ouverte de la chaussette extérieure et aille chercher de l'intérieur de la chaussette la pointe opposée qui est alors ramenée pour être mise en alignement et en conjonction avec la première pointe.
- Après quoi les deux pointes étant mises à plat et présentant par conséquent 4 couches superposées, sont solidarisées entre elles par couture linéaire.
- Cette opération présente de graves inconvénients en ce qu'elle nécessite pour chaque chaussette une opération manuelle destinée à passer d'une structure tubulaire unique colinéaire, à une structure tubulaire à deux couches concentriques.
- De plus l'opération de finition que représente la solidarisation des deux pointes, avec l'assemblage nécessaire de quatre couches représente également une opération non dépourvue de difficultés et qui aboutit à une zone terminale de surépaisseur au niveau de la pointe du pied, source de désagrément et de gêne pour l'utilisateur.
- Et ces opérations sont d'autant plus longues et coûteuses en main d'oeuvre, qu'il est nécessaire d'aligner les quatre couches conformant la pointe finale et destinées à être solidarisées, selon un plan déterminé, de façon à ce que la chaussette finie, présente une couture terminale sensiblement suivant la ligne transversale des orteils.
- La présente invention concerne des perfectionnements qui permettent de réaliser de façon particulièrement simple et élégante une structure tubulaire destinées à conformer une chaussette à deux couches, et dans laquelle la structure à deux couches concentriques est obtenue directement sur la machine laquelle assure la solidarisation des deux couches lorsque l'opération de tricotage de l'ensemble de la structure est terminée.
- L'invention permet ainsi d'économiser l'opération de mise en forme de la chaussette par intégration des deux couches l'une dans l'autre et elle facilite par ailleurs considérablement l'opération de finition consistant à refermer la la chaussette au niveau de la pointe.
- On connaît par le brevet Us 4 467 626 un procédé de tricotage d'une chaussette dans lequel pendant une partie du tricotage la machine à tricoter circulaire produit une couche intérieure concentrique à la couche extérieure précédemment tricotée pour produire une chaussette à deux couches sur une partie du pied et à une couche sur les bords côtes.
- La présente invention concerne un procédé de tricotage, sur métier à tricoter circulaire monocylindre, d'une chaussette du type à deux couches, respectivement intérieure et extérieure, procédé dans lequel on tricote successivement une première couche, puis de façon continue, la seconde couche, faisant corps et dans le prolongement de la première, et le procédé est caractérisé par la succession des opérations suivantes:
- a) une première rangée tricotée par les aiguilles, et correspondant à l'extrémité d'une première couche formant la couche intérieure, est reportée sur le plateau central de transfert de la machine où elle est maintenue en attente;
- b) on poursuit le tricotage de la première couche, puis on continue le tricotage de la seconde couche constituant la couche extérieure jusqu'à l'extrémité de cette dernière, la structure tubulaire tricotée étant constamment suspendue par une extrémité (circulaire) au plateau de transfert central, et par l'autre extrémité circulaire, au cylindre d'aiguilles en cours de travail, en conformant ainsi les deux couches concentriques et engagées l'une dans l'autre;
- c) on transfère la rangée initiale en attente sur le plateau aux aiguilles du cylindre (qui viennent de tricoter l'extrémité de la seconde couche) pour opérer la jonction des deux couches;
- d) on poursuit le tricotage sur une seule couche, constituant alors une couche unique terminale cylindrique, la couche unique terminale prolongeant les deux couches précédentes, cette couche unique terminale comportant un nombre de rangées appropriées;
- e) on interrompt le tricotage de la chaussette double qui constitue alors une ébauche terminée, dont les deux extrémités sont ouvertes;
- f) on solidarise par tout moyen approprié tel que remaillage ou couture, une des deux extrémités pour refermer la pointe de la chaussette.
- Et selon une variante, le procédé est caractérisé en ce que:
- a) la première rangée correspond à la pointe de la chaussette;
- b) le tricotage de la première couche se poursuit de la pointe aux bords côtes et il est suivi du tricotage de la seconde couche des bords côtes jusqu'à la pointe;
- c' et d') le transfert sur le plateau de tricotage de la rangée initiale en attente pour opérer la jonction des deux couches et le tricotage d'une couche unique prolongeant en deux couches s'opère au niveau de la pointe de la chaussette;
- e' et f') on interrompt le tricotage et on met à plat la couche unique terminale pour refermer la pointe de la chaussette.
- Plus spécialement on réalise une première couche ou couche intérieure formant une structure tubulaire cylindrique uniforme depuis la pointe initiale (en attente sur le plateau) jusqu'aux bords côtes, tandis que la seconde couche ou couche extérieure comporte au niveau approprié et de façon connue en soi, une mise en forme du talon.
- Selon une forme de réalisation, on insère, sur deux points diamétralement opposés du cylindre des aiguilles deux moyens de repérage souples, tels que des sections de fils d'apport, les deux sections étant diamétralement opposées sur le cylindre d'aiguilles, et sur les dernières rangées de la couche unique terminale (résultant de la jonction des couches intérieures et extérieures), les repères constitués par les fils d'apport permettant lors de l'opération de finition, de disposer la chaussette en vue de la fermeture de la pointe, en présentant automatiquement la couche unique terminale, face contre face, selon un axe approprié et déterminé: et les deux repères sont positionnés selon un axe diamétral perpendiculaire au plan de symétrie de la conformation du talon sur la couche extérieure, de sorte que l'alignement de la couche unique terminale entre les deux points de repères, la couche unique terminale étant amenée face contre face, réalise automatiquement une ligne transversale correspondant sensiblement à l'alignement des orteils.
- Dans le cadre d'une variante, après exécution de l'opération d) on exécute les opérations ultérieures suivantes:
- a") après tricotage de ladite couche unique constituant alors non une couche terminale mais une couche unique intermédiaire sur un nombre de rangées déterminé, on reporte les mailles de ladite couche unique sur le plateau central de transfert;
- b") on poursuit alors le travail de tricotage tubulaire sur une longueur nécessaire pour conformer deux nouvelles couches concentriques reliées aux deux couches précédentes par la couche unique intermédiaire;
- c") on reporte à nouveau la rangée de mailles en attente sur le plateau sur le cylindre d'aiguilles pour réunir les deux nouvelles couches à un niveau voisin de la couche unique intermédiaire;
- d" et e") on poursuit le tricotage sur une seule couche prolongeant la couche unique intermédiaire et on interrompt le tricotage;
- f") on referme une extrémité ouverte constituant la pointe par remaillage ou couture.
- D'autres caractéristiques et avantages de l'invention ressortiront de la description qui suit et qui est donnée en rapport avec une forme de réalisation préférentielle présentée à titre d'exemple et à la lumière des dessins annexés dans lesquels:
La figure 1 représente une vue avec arrachés partiels de la chaussette terminée et réalisée selon le procédé de l'invention. - La figure 2 représente une vue schématique montrant la mise en place des premières rangées de mailles sur le plateau de transfert central.
- Les figures 3 et 4 montrent des phases ultérieures de la chaussette en cours de tricotage à deux phases successives de sa réalisation.
- La figure 5 montre la phase terminale de réalisation de la chaussette dans laquelle les deux couches sont réunies par report de la rangée de mailles en attente depuis le plateau de transfert sur le jeu des aiguilles circulaires.
- La figure 6a représente l'ébauche de la chaussette telle qu'elle est délivrée par la machine en fin de tricotage selon une vue en coupe transversale, avec chaussette intérieure tubulaire, qui dans la figure 6b comporte un talon façonné.
- La figure 7 montre une vue avec arraché du pied de la chaussette avant l'opération de finition c'est-à-dire de solidarisation des deux faces de la pointe.
- La figure 8 montre le pied de la chaussette une fois terminée et après l'opération de solidarisation des deux faces de la pointe.
- La figure 9 montre un schéma du travail successif des aiguilles tout au long de la confection de la structure tubulaire devant conformer l'ébauche de la chaussette.
- Dans le cadre de la mise en oeuvre de la présente invention on utilise une machine à tricoter circulaire monocylindre de type connu.
- Sur les figures 2 à 5 on a figuré selon la ligne pointillée 1 la couronne d'aiguilles dont seules les aiguilles 2,3,4, etc... ont été représentées.
- Au centre de la couronne des aiguilles est figurée, de façon schématique, la platine de report ou plateau de transfert 5.
- Il est précisé que ce plateau est ici représenté de façon schématisée et il est séparé de la couronne des aiguilles 1 d'une distance en forme de couronne considérablement agrandie pour la simple clarté des dessins, étant entendu que dans la réalité le plateau de transfert 5 vient en position immédiatement juxtaposée par rapport a la couronne des aiguilles 1 en permettant ainsi les jeux d'interférences entre les aiguilles de report (non représentées) positionnées de façon radiale sur le plateau et les aiguilles de tricotage 2,3,4 appartenant à la couronne 1.
- De façon connue en soi, dès le tricotage de la première rangée de mailles, les aiguilles du plateau 5 sont mises en action pour venir prélever la première rangée tricotée et conserver cette rangée en attente sur le plateau, tandis que le travail des aiguilles 2,3,4 se poursuit en tricotant ainsi une structure tubulaire, ceci de façon conventionnelle.
- Comme on le voit sur la figure 3, puis sur la figure 4, au fur et à mesure du tricotage à partir du fil 6 qui alimente la machine, se trouve tricotée une structure tubulaire dont une extrémité circulaire 7 est en attente sur le plateau 5 tandis que l'autre extrémité 8 est constituée par la rangée de mailles en cours de tricotage.
- Et entre ces deux extrémités, la structure tubulaire est suspendue ; et comme les deux extrémités respectivement en attente 7 et en cours de tricotage 8 sont sensiblement au même niveau, les rangées de tricotage s'accumulant, la structure tubulaire ainsi conformée est à tout moment en position concentrique et définissant par conséquent deux couches à savoir une couche intérieure 9 et une couche extérieure 10, réunie par le renvoi d'angle inférieur 11.
- Le détail des structures de tricotage mis en oeuvre sera décrit ci-après, étant entendu que les structures de tricotage peuvent varier et ne sont pas caractéristiques de la mise en oeuvre de l'invention, les données ultérieurement précisées ne correspondant qu'à une modalité et à une forme particulière de réalisation.
- De préférence cependant et comme on le voit plus clairement sur la figure 6, dans un premier temps la machine tricote une structure tubulaire uniforme et de section constante 12, qui constituera la chaussette intérieure ; arrivée à un endroit approprié correspondant au niveau du talon 14, la machine à tricoter confectionne de façon connue une protubérance (en Y) qui conformera le talon sur la chaussette extérieure 13.
- Et selon les figures 5 et 6, on voit que lorsque la chaussette a été tricotée sur toute la longueur correspondant à l'ébauche devant sortir de la machine, la rangée de mailles initiale qui était en attente sur la platine de transfert, est reportée sur les aiguilles de tricotage appartenant au cylindre 1.
- Cette opération se fait de façon classique, les aiguilles de la platine, qui supportent les mailles, sont amenées par un mouvement de coulissement horizontal et radial, au niveau des aiguilles de tricotage, lesquelles s'insèrent dans le chas des aiguilles de transfert et peuvent ainsi reprendre en charge chacune des mailles positionnées en attente sur la platine de transfert.
- A ce niveau les mailles d'attente qui constituent par conséquent le bord terminal 7, viennent s'intégrer et faire corps avec le bord terminal 8 en cours de tricotage et ces deux rangées de mailles sont alors jointes et assemblées, le travail ultérieur de la machine produisant une série de rangées de mailles définissant une couche terminale unique 15 résultant de la jonction des deux couches respectivement 9 et 10.
- Cette couche terminale unique 15 se prolonge sur quelques rangées de façon à permettre ultérieurement la solidarisation et la fermeture de la point.
- On voit ainsi notamment à la lumière de la figure 6 qui représente l'ébauche (vu en coupe) telle qu'elle sort de la machine, que l'on a obtenu par la mise en oeuvre des moyens mécaniques existant sur la machine à tricoter monocylindrique, un ensemble complexe dans lequel les deux couches respectivement intérieure 12 et extérieure 13 sont enfilées l'une dans l'autre d'une part, ceci automatiquement et sans intervention manuelle, alors que par ailleurs ces deux couches sont à leurs extrémités supérieures, correspondant à la pointe du pied, réunies en une couche terminale 15.
- Ce qui présente, ainsi qu'on l'a exposé, le double avantage :
- d'une part d'éviter l'opération manuelle d'assemblage et d'engagement des deux couches l'une dans l'autre ;
- et d'autre part d'offrir, au niveau de la pointe qui doit être refermée, non pas quatre épaisseurs destinées à être assemblées mais une couche unique cylindrique 15 qui, mise à plat et face contre face, représentera par conséquent l'assemblage de deux épaisseurs seulement.
- En outre selon une particularité de l'invention on apporte automatiquement, lors du tricotage de la dernière rangée de la couche terminale unique 15, deux sections de fils d'apport respectivement 16,16′.
- Ces fils sont de préférence d'une coloration permettant de les repérer aisément à l'oeil et ils constituent effectivement chacun un repère qui permettra l'alignement et le positionnement correct de la couche terminale unique 15 lors de l'opération de façonnage finale pour fermeture de la pointe.
- Ces deux fils de repérage 16 et 16′ sont aisément positionnés sur la machine, lors du tricotage des rangées terminales de la couche unique 15, les fils d'apport 16 et 16′ étant positionnés de façon diamétralement opposée et perpendiculairement au plan de symétrie de confection du talon.
- Ainsi en mettant à plat la couche terminale unique 15 entre les deux fils de repérage 16 et 16′ on peut positionner la fermeture de la pointe selon une ligne horizontale qui correspondra sensiblement a l'alignement de l'extrémité des orteils en permettant ainsi à la chaussette d'épouser la morphologie du pied.
- Selon une variante qui n'a pas été représentée, on peut prévoir la programmation du travail de tricotage (sur le cylindre de commande ou par des moyens de programmation informatisés) de façon à provoquer des diminutions au niveau de la pointe et de la jonction des deux couches intérieure 12 et extérieure 13 ; on comprendra que dans ce cas le travail de la machine partira d'une structure tubulaire plus étroite et ira en s'agrandissant rapidement pour arriver à la structure tubulaire 12 correspondant à la chaussette intérieure et en fin de tricotage on provoquera l'opération inverse c'est-à-dire une diminution provoquant le rétrécissement de diamètre pour rejoindre le diamètre initial, les deux extrémités de l'ébauche en fin de tricotage se rejoignant alors selon un diamètre identique pour conformer la couche terminale 15.
- La figure 1 d'une part et le schéma de tricotage 9 d'autre part donne un détail de mise en oeuvre et de réalisation de l'invention selon une forme particulière présentée à titre d'exemple illustratif.
- Sur la chaussette représentée à la figure 1 on voit en 17 le revers double à tricotage indépendant, tricoté (sur monocylindre) dans une contexture jersey avec tramage de gomme sur une base de sélection 1 et 1, donnant un aspect de côte 1 x 1 (type de sélection permettant différentes sortes de côte).
- 17a représente la couche intérieure en côte 1 x 1 identique à la couche extérieure 17b ; on pourrait cependant prévoir que la couche intérieure 17a soit réalisée sur une base jersey comme l'ensemble de la chaussette intérieure de structure tubulaire à section constante (voir figure 6).
- En 18 est représentée la tige, la couche intérieure 18a est réalisée dans une contexture jersey sur fil coton vanisée une rangée sur deux par fil de gomme lycra ; on pourrait alternativement réaliser le point de jersey dans une contexture vanisée sur toutes les rangées.
- 19 représente le haut du talon dans lequel apparaissent les bouclettes prévues sur la face interne de la couche extérieure.
- Le talon 20 a été ici façonné en forme Y pour assurer un meilleur confort toujours dans une contexture bouclettes dite sandwich en coton vanisé polyamide ou lycra mais le talon pourrait être réalisé en forme simplifiée ou en forme poche.
- Le pied 21 est tricoté dans la même contexture bouclettes sandwichs en coton vanisé polyamide ou lycra ; le pied pouvant être tricoté en totalité bouclettes ; il pourrait également comporter des bouclettes sur la seule semelle le dessus étant effectué en jersey.
- La pointe 22 pourra être façonnée, diminuée ou droite, toujours en coton vanisé, polyamide ou lycra avec bouclettes jusqu'à l'extrémité pointe.
- L'assemblage des deux couches est obtenu comme précédemment décrit par transfert de mailles directement sur la machine de tricotage ; les fils de broderie 16,16′ assurant un bon centrage pour le remaillage.
- On comprend que l'ordre des commentaires qui a été ici retenu pour la figure 1 ne correspond pas à l'ordre des opérations de tricotage puisque (ainsi que clairement exposé précédemment) le tricotage part de la pointe de la couche intérieure jusqu' au bord côte et revient ensuite en continu des bords côte jusqu'à la pointe de la couche extérieure.
- C'est ce qui est d'ailleurs illustré clairement à la figure 9 qui donne un schéma de structure de tricotage dans laquelle les références indiquées correspondent aux opérations ci-après précisées et en utilisant les fils ainsi définis :
- coton/acrylique 75/25 - 4/70 nm
- élastane guipé polyamide (1) - 95 dtex
- élastane guipé polyamide (2) - 1/10,3 nm
- polyamide - 2/78 dtex 20 brins
- A) Tricotage du début de la chaussette avec transfert de la maille sur le plateau de report.
- A1 -
- Patines de report
- A2 -
- Polyamide 1 bout
- A3 -
- Polyamide 2 bouts
- B) Chaussette intérieure jersey coton ou soie vanisé lycra ou polyamide.
- B1 -
- Elastane guipé (1) 1 bout
- B2 -
- Coton/acrylique 1 bout
- B3 -
- Coton/acrylique 1 bout
- C) Revers double aspect cote 1 x 1
- C1 -
- Coton/acrylique 2 bouts
- C2 -
- Elastane guipé (2) 1 bout
- D) Tige côte 3 x 1
- D1 -
- Coton/acrylique 2 bouts
- D2
- - Elastane guipé (2) 1 bout
- E) Haut talon bouclette dite sandwich
- E1 -
- Platines d'abattages bouclettes
- E2 -
- Coton/acrylique 1 bout
- E3 -
- Polyamide 2 bouts
- F) Talon bouclette dite sandwich
- F1 -
- Platines d'abattages bouclettes
- F2 -
- Coton/acrylique 2 bouts
- F3 -
- Polyamide 2 bouts
- G) Pied toute bouclette dite sandwich
- G1 -
- Platines abattages bouclettes
- G2 -
- Coton/acrylique 2 bouts
- G3 -
- Polyamide 2 bouts
- H - Pointe diminuée ou droite bouclette dite sandwich
- H1 -
- Platines abattages bouclettes
- H2 -
- Coton/acrylique 2 bouts
- H3 -
- Polyamide 2 bouts
- I - Transfert de mailles de la chaussette intérieure sur la chaussette extérieure
- I1 -
- Polyamide 2 bouts
- I2 -
- Polyamide 2 bouts
- I3 -
- Platine de transferts
- J - Position de remaillage
- J1 -
- Polyamide 1 bout
- K - Jeté bas avec marquage par fil broderie pour centrage de la pointe
- K1 -
- Coton acrylique 3 bouts + Polyamide 2 bouts
- K2 -
- Fil broderie coton acrylique 2 bouts
- L'invention permet en outre de réaliser des chaussettes à haut pouvoir décoratif ; en effet les fils d'effet ou fils décoratifs rapportés en cours de tricotage, dans le cas d'une chaussette simple classique débordent et flottent sur la face intérieure de la chaussette où ils constituent un risque d'accrochage par exemple pour les orteils lorsque la chaussette est enfilée, outre l'aspect disgracieux de ces fils flottants. Dans le cas de la chaussette selon l'invention les fils d'effet rapportés en cours de tricotage sur la couche extérieure, peuvent être laissés débordant sur la face arrière puisque cette face est doublée par la couche constituant la chaussette intérieure ; les fils décoratifs restent donc cachés dans l'interface entre les deux couches en respectant la belle présentation de l'ensemble et la paroi unie rencontrée par le pied lorsque la chaussette est enfilée. On a représenté sur la figure 6b ces fils flottants 23 entre deux rangées 24,24′ formant rayures décoratives ; les fils flottants sont emprisonnés entre les couches 13 et 12 et ne peuvent agresser le pied lorsque la chaussette est enfilée pas plus qu'ils ne sont visibles sur la chaussette même retournée.
- L'invention permet encore de réaliser des chaussettes orthopédiques comportant une couche intérieure formant enveloppe de maintien ou de contention associée à une couche extérieure d'aspect normal décoré ou non en évitant ainsi l'aspect parfois disgracieux des chaussettes de soin ou médicale. La chaussette ou couche intérieure peut en effet être tricotée avec des caractéristiques appropriées pour assurer l'effet de maintien désiré.
Claims (6)
- Procédé de tricotage, sur métier à tricoter circulaire monocylindre, d'une chaussette du type à deux couches, respectivement intérieure et extérieure, procédé dans lequel on tricote successivement une première couche, puis de façon continue, la seconde couche, faisant corps et dans le prolongement de la première, et le procédé est caractérisé par la succession des opérations suivantes:a) une première rangée (7) tricotée par les aiguilles, et correspondant à l'extrémité d'une première couche formant la couche intérieure, est reportée sur le plateau central de transfert (5) de la machine où elle est maintenue en attente;b) on poursuit le tricotage de la première couche, puis on continue le tricotage de la seconde couche constituant la couche extérieure jusqu'à l'extrémité de cette dernière, la structure tubulaire tricotée étant constamment suspendue par une extrémité (circulaire) au plateau de transfert (5) central, et par l'autre extrémité circulaire, au cylindre (1) d'aiguilles en cours de travail, en conformant ainsi les deux couches (9 et 10) concentriques et engagées l'une dans l'autre;c) on transfère la rangée initiale (7) en attente sur le plateau aux aiguilles (2, 3, 4) du cylindre (1) (qui viennent de tricoter l'extrémité de la seconde couche) pour opérer la jonction des deux couches;d) on poursuit le tricotage sur une seule couche (15), constituant alors une couche unique terminale cylindrique, la couche unique terminale prolongeant les deux couches précédentes (9 et 10) ou (12 et 13), cette couche unique terminale (15) comportant un nombre de rangées appropriées;e) on interrompt le tricotage de la chaussette double qui constitue alors une ébauche terminée, dont les deux extrémités sont ouvertes;f) on solidarise par tout moyen approprié tel que remaillage ou couture, une des deux extrémités pour refermer la pointe de la chaussette.
- Procédé selon la revendication 1, caractérisé en ce que:a) la première rangée (7) correspond à la pointe de la chaussette;b) le tricotage de la première couche se poursuit de la pointe aux bords côtes et il est suivi du tricotage de la seconde couche des bords côtes jusqu'à la pointe;c' et d') le transfert sur le plateau de tricotage de la rangée initiale (7) en attente pour opérer la jonction des deux couches (9 et 10) et le tricotage d'une couche unique (15) prolongeant en deux couches s'opère au niveau de la pointe de la chaussette;e' et f') on interrompt le tricotage et on met à plat la couche unique terminale (15) pour refermer la pointe de la chaussette.
- Procédé selon la revendication 2, caractérisé en outre en ce qu'on réalise une première couche ou couche intérieure formant une structure tubulaire cylindrique uniforme (12) depuis la pointe initiale (en attente sur le plateau) jusqu'aux bords côtes, tandis que la seconde couche ou couche extérieure (13) comporte au niveau approprié et de façon connue en soi, une mise en forme du talon (14).
- Procédé selon l'une des revendications 1 à 3, caractérisé en ce qu'on insère, sur deux points diamétralement opposés du cylindre (1) des aiguilles (2, 3, 4) deux moyens de repérage souples, tels que des sections de fils d'apport (16, 16'), les deux sections étant diamétralement opposées sur le cylindre d'aiguilles, et sur les dernières rangées de la couche unique terminale (15) (résultant de la jonction des couches intérieures et extérieures), les repères constitués par les fils d'apport (16, 16') permettant lors de l'opération de finition, de disposer la chaussette en vue de la fermeture de la pointe, en présentant automatiquement la couche unique terminale (15), face contre face, selon un axe approprié et déterminé.
- Procédé selon la revendication 4, caractérisé en ce que les deux repères (16, 16') sont positionnés selon un axe diamétral perpendiculaire au plan de symétrie de la conformation du talon (14) sur la couche extérieure (13), de sorte que l'alignement de la couche unique terminale entre les deux points de repères, la couche unique terminale étant amenée face contre face, réalise automatiquement une ligne transversale correspondant sensiblement à l'alignement des orteils.
- Procédé selon la revendication 1, caractérisé en ce qu'après exécution de l'opération d) on exécute les opérations ultérieures suivantes:a") après tricotage de ladite couche unique constituant alors non une couche terminale mais une couche unique intermédiaire sur un nombre de rangées déterminé, on reporte les mailles de ladite couche unique sur le plateau central de transfert;b") on poursuit alors le travail de tricotage tubulaire sur une longueur nécessaire pour conformer deux nouvelles couches concentriques reliées aux deux couches précédentes par la couche unique intermédiaire;c") on reporte à nouveau la rangée de mailles en attente sur le plateau sur le cylindre d'aiguilles pour réunir les deux nouvelles couches à un niveau voisin de la couche unique intermédiaire;d" et e") on poursuit le tricotage sur une seule couche prolongeant la couche unique intermédiaire et on interrompt le tricotage;f") on referme une extrémité ouverte constituant la pointe par remaillage ou couture.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT88402888T ATE77422T1 (de) | 1987-11-19 | 1988-11-17 | Verfahren zur herstellung einer zweischichtigen socke. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR8716027 | 1987-11-19 | ||
| FR8716027A FR2623529B1 (fr) | 1987-11-19 | 1987-11-19 | Procede pour la realisation d'une chaussette du type a deux couches |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0317434A1 EP0317434A1 (fr) | 1989-05-24 |
| EP0317434B1 true EP0317434B1 (fr) | 1992-06-17 |
Family
ID=9356954
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP88402888A Expired - Lifetime EP0317434B1 (fr) | 1987-11-19 | 1988-11-17 | Procédé pour la réalisation d'une chaussette du type à deux couches |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US4958507A (fr) |
| EP (1) | EP0317434B1 (fr) |
| JP (1) | JP2628361B2 (fr) |
| AT (1) | ATE77422T1 (fr) |
| DE (1) | DE3872178T2 (fr) |
| ES (1) | ES2092986T3 (fr) |
| FR (1) | FR2623529B1 (fr) |
| GR (1) | GR3005742T3 (fr) |
Families Citing this family (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5649435A (en) * | 1995-11-07 | 1997-07-22 | Union Underwear Company, Inc. | Circular knitting machine with replaceable knitting head |
| US6209363B1 (en) * | 1997-01-03 | 2001-04-03 | B.B. & T. Knitting, Ltd. | Process for facilitating closure of a tubular knit article |
| US6158254A (en) * | 1999-12-06 | 2000-12-12 | Ridgeview, Inc. | Double layer sock and method of making |
| US7069600B1 (en) | 2001-06-29 | 2006-07-04 | Injinji Footwear, Inc. | Toe sock |
| US6708348B1 (en) | 2001-06-29 | 2004-03-23 | Injinji Footwear, Inc. | Anatomic dry athletic toe sock |
| US7213420B2 (en) * | 2001-11-09 | 2007-05-08 | Legend Care I.P. Limited | Sock |
| US6612136B2 (en) | 2002-02-07 | 2003-09-02 | Wigwam Mills, Inc. | Double layer sock and method for making same |
| US7025011B2 (en) * | 2003-01-24 | 2006-04-11 | B.B. & S Knitting Consultants | Apparatus for automatically orienting hosiery articles for closing toe ends thereof |
| US7044071B2 (en) * | 2003-01-24 | 2006-05-16 | B.B. & S Knitting Consultants | Apparatus and method for automatically orienting hosiery articles for closing toe ends thereof |
| KR20050119528A (ko) | 2004-06-16 | 2005-12-21 | 김봉락 | 이중양말 및 그의 제조방법 |
| ITBS20080229A1 (it) * | 2008-12-15 | 2010-06-16 | Busi Giovanni Srl | Metodo di costruzione di un manufatto con un doppio strato di tessuto e manufatto ottenuto |
| US9365960B2 (en) | 2011-04-20 | 2016-06-14 | Nike, Inc. | Sock with zones of varying layers |
| ITMN20110014A1 (it) * | 2011-04-20 | 2012-10-21 | Luigi Redini | Calze per la stimolazione di zone del piede. |
| FR2995525B1 (fr) * | 2012-09-19 | 2014-10-10 | Thuasne | Procede de fabrication d'un article tubulaire de compression et article ainsi obtenu. |
| US10316441B2 (en) | 2016-12-16 | 2019-06-11 | The North Face Apparel Corp. | Footwear article including circular knit structures |
| US11408104B2 (en) | 2016-12-16 | 2022-08-09 | The North Face Apparel Corp. | Footwear article including circular knit structures |
| US10385486B2 (en) | 2017-02-06 | 2019-08-20 | Nike, Inc. | Garment for foot with triangular ankle panels |
| US20180343927A1 (en) * | 2017-05-31 | 2018-12-06 | Wigwam Mills, Inc. | Sock with double-layer foot portion and bottom toe seam |
| WO2020065464A1 (fr) * | 2018-09-26 | 2020-04-02 | Santoni S.P.A. | Procédé de fabrication d'un article en tricot intarsia tubulaire au moyen d'une machine à tricoter circulaire de trame |
| WO2021184087A1 (fr) * | 2020-03-16 | 2021-09-23 | Todorov Ivan Todorov | Chaussette dotée d'une structure anti-glissement |
| JP7686277B2 (ja) * | 2021-10-01 | 2025-06-02 | 株式会社ホリホック | 靴下 |
| US20230151517A1 (en) * | 2021-11-18 | 2023-05-18 | Hurdle Apparel Inc. | Sock and a method of knitting a sock |
| WO2025211185A1 (fr) * | 2024-04-03 | 2025-10-09 | 岡本株式会社 | Couvre-membre |
| US20250338905A1 (en) * | 2024-05-02 | 2025-11-06 | Felicia Ann Davidson | Leg warmer |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2475845A (en) * | 1949-07-12 | Method of knitting hosiery | ||
| US2747390A (en) * | 1955-03-09 | 1956-05-29 | Kendall & Co | Stocking and method of making the same |
| US2968937A (en) * | 1958-06-19 | 1961-01-24 | Margulies Samuel | Knitted fabrics and methods of closing same |
| US2977782A (en) * | 1959-04-29 | 1961-04-04 | Hanes Hosiery Mills Company | Knitted fabric |
| GB1039605A (en) * | 1963-09-25 | 1966-08-17 | Wolsey Ltd | Improvements in or relating to knitted articles of hose |
| US3510882A (en) * | 1968-05-14 | 1970-05-12 | Anna Mae White | Articles of hosiery |
| DE2007299A1 (en) * | 1970-02-18 | 1971-09-02 | Nebel, Erhard, 6200 Wiesbaden | Turning completed stockings for finishing |
| US3796066A (en) * | 1970-02-24 | 1974-03-12 | Scott & Williams Inc | Method of making a run resistant stocking tab |
| GB1320047A (en) * | 1971-03-23 | 1973-06-13 | Pretty Polly Ltd | Trunks and similar garments |
| US3841113A (en) * | 1971-04-26 | 1974-10-15 | Schubert & Salzer Maschinen | Method of knitting stocking toe closure |
| US4011738A (en) * | 1971-08-12 | 1977-03-15 | Nova Tec Establishment | Manufacturing of pantyhose or tights using a circular knitting machine |
| US3796067A (en) * | 1973-03-05 | 1974-03-12 | Crescent Hosiery Mills | Two-ply terry sock and method of forming same |
| CS176624B1 (fr) * | 1974-12-12 | 1977-06-30 | ||
| US4341096A (en) * | 1980-08-06 | 1982-07-27 | Kayser-Roth Hosiery, Inc. | Sock with triple layer fabric in foot and method |
| US4615188A (en) * | 1981-02-13 | 1986-10-07 | Foster-Boyd, Inc. | Two-ply athletic sock |
| US4571960A (en) * | 1982-09-30 | 1986-02-25 | Foster-Boyd, Inc. | Two-ply athletic sock with low-friction interface surfaces |
| US4467626A (en) * | 1983-01-31 | 1984-08-28 | Kayser-Roth Hosiery, Inc. | Sock with double-layer fabric in foot and method |
-
1987
- 1987-11-19 FR FR8716027A patent/FR2623529B1/fr not_active Expired - Lifetime
-
1988
- 1988-11-17 AT AT88402888T patent/ATE77422T1/de not_active IP Right Cessation
- 1988-11-17 DE DE8888402888T patent/DE3872178T2/de not_active Expired - Fee Related
- 1988-11-17 ES ES88402888T patent/ES2092986T3/es not_active Expired - Lifetime
- 1988-11-17 EP EP88402888A patent/EP0317434B1/fr not_active Expired - Lifetime
- 1988-11-18 JP JP63292254A patent/JP2628361B2/ja not_active Expired - Fee Related
- 1988-11-21 US US07/273,804 patent/US4958507A/en not_active Expired - Lifetime
-
1992
- 1992-09-17 GR GR920402068T patent/GR3005742T3/el unknown
Also Published As
| Publication number | Publication date |
|---|---|
| JPH01213445A (ja) | 1989-08-28 |
| US4958507A (en) | 1990-09-25 |
| FR2623529A1 (fr) | 1989-05-26 |
| DE3872178D1 (de) | 1992-07-23 |
| JP2628361B2 (ja) | 1997-07-09 |
| FR2623529B1 (fr) | 1991-06-14 |
| ATE77422T1 (de) | 1992-07-15 |
| DE3872178T2 (de) | 1993-02-04 |
| EP0317434A1 (fr) | 1989-05-24 |
| GR3005742T3 (fr) | 1993-06-07 |
| ES2092986T3 (es) | 1996-12-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0317434A1 (fr) | Procédé pour la réalisation d'une chaussette du type à deux couches | |
| EP2536370B1 (fr) | Orthèse compressive tubulaire | |
| EP2961872A2 (fr) | Procede de tricotage d'un element chaussant et element chaussant obtenu par un tel procede | |
| EP3818205B1 (fr) | Article de compression à enfilage/désenfilage facilité et utilisation d'un fil poilu dans le tricotage dudit article | |
| FR2473278A1 (fr) | Vetement collant | |
| US6158254A (en) | Double layer sock and method of making | |
| FR2879405A1 (fr) | Dispositif de prehension pour piece d'habillement tricotee, de type chaussette | |
| FR2486373A1 (fr) | Fermeture a glissiere separable et procede pour fixer cette fermeture a glissiere sur des tissus tricotes | |
| FR2647816A1 (fr) | Procede pour la realisation d'un produit textile de structure annulaire | |
| EP2227204A1 (fr) | Article textile tubulaire de compression | |
| FR2785299A1 (fr) | Tissu fonctionnel a double couche, et vetement de contention realise a partir dudit tissu | |
| EP0653507B2 (fr) | Dentelle et son procédé de fabrication | |
| EP4341475B1 (fr) | Procede de tricotage de zones denses et tricot obtenu | |
| EP1074652A1 (fr) | Chaussette tricotée à effet relaxant | |
| EP4677146A1 (fr) | Procédé de fabrication d'un article de compression et article de compression associé | |
| EP1172472A1 (fr) | Tissu à double réseaux de boucles et procédé de fabrication | |
| FR2653790A1 (fr) | Procedes pour realiser un bord-cote double et modifier a cette fin un metier a tricoter, et articles de bonneterie et metier a tricoter s'y rapportant. | |
| FR2671485A1 (fr) | Bas medical de contention a pointe elastique. | |
| WO2013060845A1 (fr) | Procede de fabrication d'un manchon muni de lacets a ses extremites, poire de pompe habillée dudit manchon et pompe pour flacon de parfum | |
| JPH10245753A (ja) | ピコット付スカラップ縁飾りを有する細幅レースの製造方法 | |
| FR2926701A1 (fr) | Article de lingerie et son procede de fabrication. | |
| BE481966A (fr) | ||
| FR2749024A1 (fr) | Chaussette a talon renforce sans diminution de mailles | |
| BE517437A (fr) | ||
| BE352735A (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE ES GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19891002 |
|
| 17Q | First examination report despatched |
Effective date: 19910319 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE ES GB GR IT LI LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 77422 Country of ref document: AT Date of ref document: 19920715 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3872178 Country of ref document: DE Date of ref document: 19920723 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: BA2A Ref document number: 2092986 Country of ref document: ES Kind code of ref document: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) | ||
| REG | Reference to a national code |
Ref country code: GR Ref legal event code: FG4A Free format text: 3005742 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| EPTA | Lu: last paid annual fee | ||
| EAL | Se: european patent in force in sweden |
Ref document number: 88402888.7 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2092986 Country of ref document: ES Kind code of ref document: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GR Payment date: 20011115 Year of fee payment: 14 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20011121 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20021118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030609 |
|
| EUG | Se: european patent has lapsed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20041014 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20041021 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20041119 Year of fee payment: 17 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051117 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051117 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20051117 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20061110 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: LU Payment date: 20061128 Year of fee payment: 19 Ref country code: BE Payment date: 20061128 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20061130 Year of fee payment: 19 Ref country code: IT Payment date: 20061130 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070102 Year of fee payment: 19 |
|
| BERE | Be: lapsed |
Owner name: S.A. *DEVANLAY Effective date: 20071130 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20080601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080601 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080603 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20071119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071117 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20071117 |