EP0351379B1 - Machine à cylindrer pour le traitement de cuir, peaux et autres en évitant la formation de déchets aux bords - Google Patents
Machine à cylindrer pour le traitement de cuir, peaux et autres en évitant la formation de déchets aux bords Download PDFInfo
- Publication number
- EP0351379B1 EP0351379B1 EP89830307A EP89830307A EP0351379B1 EP 0351379 B1 EP0351379 B1 EP 0351379B1 EP 89830307 A EP89830307 A EP 89830307A EP 89830307 A EP89830307 A EP 89830307A EP 0351379 B1 EP0351379 B1 EP 0351379B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- roller
- cylinder
- carriage
- machine according
- pressing cylinder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000010985 leather Substances 0.000 title claims description 8
- 238000005096 rolling process Methods 0.000 title description 8
- 239000002699 waste material Substances 0.000 title description 2
- 239000000463 material Substances 0.000 claims description 40
- 238000011282 treatment Methods 0.000 claims description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 239000008207 working material Substances 0.000 description 2
- 239000003638 chemical reducing agent Substances 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000001143 conditioned effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C14—SKINS; HIDES; PELTS; LEATHER
- C14B—MECHANICAL TREATMENT OR PROCESSING OF SKINS, HIDES OR LEATHER IN GENERAL; PELT-SHEARING MACHINES; INTESTINE-SPLITTING MACHINES
- C14B1/00—Manufacture of leather; Machines or devices therefor
- C14B1/30—Pressing or rolling leather
- C14B1/34—Pressing or rolling leather by rotating movement of the pressing or rolling elements
- C14B1/36—Bridge leather-rolling machines
Definitions
- This operation is an operation which has the purpose of polishing, hardening and compacting the leather. It is executed by exerting a mechanical action by means of a cylinder - from which the term "rolling" is derived - which rolls on the material to be treated by exerting a compression action which often amounts to a few tens of tonnes.
- the machine comprises (see figs. 1 to 3): a structure 1 comprising a bench 1A, the upper surface 18 of which constitutes the work surface, two uprights 1C and an upper cross member 1D; a carriage 3 which can be slid along the cross member 1D and which fulfills the function of supporting a crazy pressure roller or cylinder 5, which rotates around its own horizontal axis and moves with the carriage 3, said roller or cylinder having the possibility of moving vertically and therefore of varying its distance from the worktop 1B, while being urged against it.
- the horizontal translational movement of the carriage 3 is generally controlled by a screw or another system.
- the action of the roller 5 and its pressure contact on the material M to be treated are ensured by hydraulic or mechanical systems and by an elastic system (consisting of springs or hydraulic accumulators with gas) in order to compensate for the variations in thickness of the material .
- the material M is therefore located between the work surface 1B and the movable roller 5, and it is traversed by the roller 5 over its entire length, alternately one or more times; successively, if said material M has a width greater than that of the roller, it is moved manually by the attendant operator, so as to ensure that the rolling is carried out over the entire surface.
- the second drawback is able to cause damage to the very structure of the material and also changes in coloring in the region of the entry and exit edge, due to very high localized pressures; this requires cutting and therefore the elimination of these highly deformed areas, and consequently with a significant loss of material percentages in addition to that of time for the execution of the operation.
- Patent DE-C-637 551 describes a rolling machine of the type in question, comprising a work plan and a carriage movable above said plan and carrying a pressure roller or cylinder with means for pushing the latter to the work surface and the material spread thereon for processing.
- This machine also includes stop means for stopping the pressure roller or cylinder at a distance from the work surface less than the thickness to which the material must be reduced. This prevents the roller or cylinder from coming into contact with the work surface.
- the first of the two drawbacks indicated is therefore eliminated. But the second drawback remains and again it risks increasing, if a braking device is not provided, which must intervene on the roller or cylinder when it has just left the material and which must cease its braking action when the roller or cylinder stops its rotation.
- the invention aims to eliminate said second drawback.
- the rolling machine comprises motorization means for imposing on said roller or cylinder rotations in opposite directions as a function of the direction of movement of the carriage.
- Said motorization means intervene before the contact of the roller or cylinder with the material to be treated takes place and at least until the contact has occurred. Means can also be provided for braking the pressure roller or cylinder.
- the above abutment means are adjustable in depending on the thickness of the material to be treated.
- the pressure roller or cylinder is practically supported by oscillating levers stressed by thrust systems with piston-cylinder; the amplitude of the movement of said levers is adjusted by screw means in correlation with the thickness of the material in work.
- a control switch for reversing the movement of the carriage and of the pressure roller or cylinder is actuated by one of said levers as a function of the displacement to which the said lever is subjected according to the lowering of the pressure roller or cylinder which passes the edge of the working material.
- 11A is indicated the bench of structure 1 and by 11B is indicated the surface upper constituting the work plan.
- M is indicated the material placed on the work surface 11B.
- 11D is indicated the upper cross member along which the carriage 13 slides. The above-mentioned carriage, according to FIGS. 4 and 5, is engaged in the cross member 11D by means of lower wheels or rollers 13A and upper wheels 13B.
- the pressure roller or cylinder 15 is mounted by means of supports 17 on a pair of levers 19 which are articulated at 21 to the structure of the carriage 13.
- the pressure roller or cylinder 15 is coupled to a motor and braking group generally indicated by 23, equipped with a suitable reducer; group 23 is able to actuate the rotating cylinder in both directions with an inversion which can be accompanied by a mechanical or electromagnetic braking action.
- the group 23 can be placed outside one of the levers 19.
- the levers 19 are urged to exert pressure towards the surface of the work surface 11B and therefore to act on the material M by means of cylinder-piston thrust systems 25.
- the angular amplitude of the levers 19 around the joints 21 towards the plane of work 11B is limited by the presence of rods 27 which, by passing through suitable seats drilled in the carriage 13, have adjustment sleeves 29 screwed onto the rods 27 and capable of stopping the levers 19 in a position such as a stop be created and that an adjustable and desired spacing of the pressure roller or cylinder of the worktop 11B is obtained.
- the setting depends on the thickness S of the material M in work, or better still on the final thickness So which will be reached by the material M.
- At least one of the levers 19 is capable of acting on a switch 31 which is predisposed to control the reversal of the movement of the carriage and the reversal of the direction of rotation of the pressure roller or cylinder 15 in accordance with the direction of movement of the carriage 13; reversing the direction of rotation of the cylinder 15 can be facilitated by a temporary braking action.
- the switch can be adjustable depending on the thickness of the material.
- the pressure roller or cylinder acts on the material M
- the working pressure is exerted by the push cylinders 25.
- the cylinder 15 loses contact with the material M, it can undergo only a small stroke of lowering towards the work surface 11B, this stroke being limited by the stop represented by the adjustment sleeves 29; the consecutive and limited movement of the levers 19 causes the switch 31 to start operating and in this way reversing the movement of the carriage and the rotation of the pressure roller or cylinder 15.
- the cylinder 15 thus quickly comes back into contact with material M without slipping on it and without damage from the edge of the material itself.
- the substantial difference between traditional machines and the machine according to the invention consists in the fact that the pressure roller or cylinder 15 is kept away from the work surface 11B and it is rotated and braked by its own motor system 23 at the most. less when it is not in contact on the material M to be rolled, the rotation and the reversal of the direction of rotation of the roller or cylinder being no longer conditioned by the contact between roller and work surface.
- This motor system 23 of the roller or cylinder 15 has the function of slowing and stopping the roller when it leaves the working material and reverses the direction of rotation before causing it to rise again on the material M, by imposing a tangential speed roughly corresponding to that of translation of the carriage.
- roller or cylinder 15 does not come into contact with the work surface 11B when it descends from the leather and the roller itself will no longer descend from the value So, equal to the thickness of the material deformed, but considerably less.
- the roller or cylinder 15 comes back into contact with the material M to be rolled, it is already rotating at a peripheral speed equal to that of translation of the carriage, so that it does not cause any displacement of the material M but it rises on it and it should only be lifted in small quantities.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Soil Working Implements (AREA)
- Metal Rolling (AREA)
- Milling, Drilling, And Turning Of Wood (AREA)
Description
- Parmi les traitements auxquels le cuir et les peaux sont soumis, l'on prévoit celui de soumettre le cuir à un pressurage à l'aide d'un organe roulant. Cette opération, dite cylindrage du cuir et des peaux, est une opération qui a le but d'astiquer, durcir et rendre compact le cuir. Elle est exécutée en exerçant une action mécanique au moyen d'un cylindre - dont dérive le terme cylindrage - qui roule sur le matériau à traiter en exerçant une action de compression qui souvent se chiffre en quelques dizaines de tonnes.
- Dans les solutions actuelles la machine comprend (voir figs. 1 à 3): une structure 1 comportant un banc 1A, dont la surface supérieure 18 constitue le plan de travail, deux montants 1C et une traverse supérieure 1D; un chariot 3 qu'on peut glisser le long de la traverse 1D et qui remplit la fonction de supporter un rouleau ou cylindre de pression fou 5, lequel tourne autour de son propre axe horizontal et se déplace avec le chariot 3, ledit rouleau ou cylindre ayant la possibilité de se déplacer verticalement et par conséquent de varier sa distance du plan de travail 1B, en étant cependant sollicité contre celui-ci. Le mouvement horizontal de translation du chariot 3 est généralement commandé par une vis ou un autre système. L'action du rouleau 5 et son contact à pression sur le matériau M à traiter sont assurés par des systèmes hydrauliques ou mécaniques et par un système élastique (constitué de ressorts ou accumulateurs hydrauliques à gaz) afin de compenser les variations d'épaisseur du matériau. Le matériau M se trouve par conséquent entre le plan de travail 1B et le rouleau 5 mobile, et il est parcouru par le rouleau 5 sur toute sa propre longueur, alternativement une ou plusieurs fois; successivement, si ledit matériau M possède une largeur plus importante que celle du rouleau, il est déplacé manuellement par l'opérateur préposé, de façon à assurer que le cylindrage soit réalisé sur toute la surface.
- Nécessairement le rouleau ou cylindre de pression 5 doit présenter une course plus grande que la longueur de l'élément sur lequel il opère, car la commande d'inversion du mouvement est donnée lorsque le rouleau descend du matériau. Le rouleau de pression 5 est poussé constamment vers le bas et se trouve toujours en contact ou avec le plan de travail 1B du banc 1A ou avec l'élément M à cylindrer; ce contact assure, par suite de l'adhérence, l'entraînement en rotation du rouleau, et la rotation interviendra dans un sens ou dans l'autre, selon que le rouleau se déplace dans une direction ou dans la direction opposée. Puisque le matériau - cuir ou peaux - possède une épaisseur propre S (fig. 3) et subit une déformation de compression D, le rouleau 5 s'abaissera d'une valeur

- 1) un heurt du rouleau ou cylindre 5 sur le plan 1B lors du passage depuis le matériau vers le plan de travail 1B même, avec une usure et un endommagement consécutifs du rouleau et du plan;
- 2) endommagement du matériau M à traiter lors du passage du rouleau ou cylindre depuis le plan de travail 1B vers la surface supérieure du matériau M.
- Le deuxième inconvénient est en mesure de provoquer un endommagement à la structure même du matériau et aussi des changements dans la coloration dans la zone du bord d'entrée et de sortie, à cause des pressions localisées très élevées; ceci exige le découpage et donc l'élimination de ces zones fortement déformées, et par conséquent avec une perte de pourcentages de matériau non négligeables outre celle de temps pour l'exécution de l'opération.
- Le Brevet DE-C-637 551 décrit une machine à cylindrer du type en question, comprenant un plan de travail et un chariot mobile au dessus du dit plan et portant un rouleau ou cylindre de pression avec des moyens pour la poussée de celui-ci vers le plan de travail et le matériau étendu sur celui-ci en vue du traitment. Cette machine comprend aussi des moyens de butée pour arrêter le rouleau ou cylindre de pression à une distance du plan de travail inférieure à l'épaisseur à laquelle le matériau doit être réduit. Ainsi on peut éviter que le rouleau ou cylindre puisse prendre contact avec le plan de travail. Le premier des deux inconvénients indiqués est par consequence éliminé. Mais le second inconvénient reste et encore il risque d'augmenter, si on ne prévoit pas un dispositif de freinage, qui doit intervenir sur le rouleau ou cylindre lorsqu'il vient de quitter le materiau et qui doit cesser son action de freinage lorsque le rouleau ou cylindre arrête sa rotation.
- L'invention a le but d'éliminer le dit second inconvénient.
- Pour atteindre ce but, la machine à cylindrer selon l'invention comprend des moyens de motorisation pour imposer au dit rouleau ou cylindre des rotations dans des sens opposés en fonction de la direction de déplacement du chariot.
- Lesdits moyens de motorisation interviennent avant qu'intervienne le contact du rouleau ou cylindre avec le matériau à traiter et au moins jusqu'au moment où le contact s'est produit. L'on peut prévoir aussi des moyens freinant le rouleau ou cylindre de pression.
- Les susdits moyens de butée sont réglables en fonction de l'épaisseur du matériau à traiter.
- Le rouleau ou cylindre de pression pratiquement est supporté par des leviers oscillants sollicités par des systèmes de poussée avec cylindre-piston; l'amplitude du mouvement des dits leviers est réglée par des moyens à vis en corrélation avec l'épaisseur du matériau en travail.
- Un interrupteur de commande pour l'inversion du mouvement du chariot et du rouleau ou cylindre de pression est actionné par un des dits leviers en fonction du déplacement auquel le susdit levier est soumis d'après l'abaissement du rouleau ou cylindre de pression qui franchit le bord du matériau en travail.
- L'invention sera mieux comprise en suivant la description et le dessin ci-joint qui montre une exemplification pratique non limitative de l'invention même. Le dessin montre: aux
- figs. 1 à 3 déjà rappelées le schéma de principe de la machine traditionnelle; à la
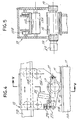
- fig. 4 il montre une vue latérale partielle de la structure de la machine à cylindrer selon l'invention; et à 1a
- fig. 5 il montre une section suivant V-V de la fig. 4.
- Suivant les figs. 4 et 5, par 11A est indiqué le banc de la structure 1 et par 11B est indiquée la surface supérieure constituant le plan de travail. Par M est indiqué le matériau placé sur le plan de travail 11B. Par 11D est indiquée la traverse supérieure le long de laquelle glisse le chariot 13. Le susdit chariot, d'après les figs. 4 et 5, est engagé dans la traverse 11D au moyen de roues ou rouleaux inférieurs 13A et roues supérieures 13B.
- Le rouleau ou cylindre de pression 15 est monté au moyen de supports 17 sur un couple de leviers 19 qui sont articulés en 21 à la structure du chariot 13. Le rouleau ou cylindre de pression 15 est accouplé à un groupe moteur et freinant généralement indiqué par 23, équipé d'un réducteur approprié; le groupe 23 est en mesure d'actionner le cylindre en rotation dans les deux sens avec une inversion qui peut être accompagnée d'une action freinante mécanique ou électromagnétique. Le groupe 23 peut être disposé à l'extérieur d'un des leviers 19.
- Les leviers 19 sont sollicités à exercer une pression vers la surface du plan de travail 11B et donc à agir sur le matériau M au moyen de systèmes cylindre-piston de poussée 25. L'amplitude angulaire des leviers 19 autour des articulations 21 vers le plan de travail 11B est limitée par la présence de tiges 27 qui, en traversant de sièges appropriés percés dans le chariot 13, présentent des douilles de réglage 29 vissées sur les tiges 27 et aptes à arrêter les leviers 19 dans une position telle qu'une butée soit créée et qu'un espacement réglable et souhaité du rouleau ou cylindre de pression du plan de travail 11B soit obtenu. Le réglage dépend de l'épaisseur S du matériau M en travail, ou mieux encore de l'épaisseur finale So qui sera atteinte par le matériau M.
- Au moins un des leviers 19 est apte à agir sur un interrupteur 31 qui est prédisposé à la commande de l'inversion du mouvement du chariot et à l'inversion du sens de rotation du rouleau ou cylindre de pression 15 en concordance avec le sens de déplacement du chariot 13; l'inversion du sens de rotation du cylindre 15 peut être facilitée par une action freinante temporaire. L'interrupteur peut être réglable en fonction de l'épaisseur du matériau.
- Pour autant que le rouleau ou cylindre de pression agit sur le matériau M, la pression de travail est exercée par les cylindres de poussée 25. Dès que le cylindre 15 perd le contact avec le matériau M, il peut subir seulement une petite course d'abaissement vers le plan de travail 11B, cette course étant limitée par la butée représentée par les douilles de réglage 29; le déplacement consécutif et limité des leviers 19 provoque l'entrée en fonction de l'interrupteur 31 et de cette façon l'inversion du mouvement du chariot et de la rotation du rouleau ou cylindre de pression 15. Le cylindre 15 revient ainsi rapidement en contact avec le matériau M sans glissements sur celui-ci et sans endommagements du bord du matériau même.
- La différence substancielle entre les machines traditionnelles et la machine selon l'invention consiste dans le fait que le rouleau ou cylindre de pression 15 est maintenu éloigné du plan de travail 11B et il est mis en rotation et freiné par son propre système moteur 23 tout au moins lorsqu'il ne se trouve pas en contact sur le matériau M à cylindrer, la rotation et l'inversion du sens de rotation du rouleau ou cylindre n'étant plus conditionnées par le contact rouleau-plan de travail. Ce système moteur 23 du rouleau ou cylindre 15 a la fonction de ralentir et d'arrêter le rouleau lorsqu'il sort du matériau en travail et en inverse le sens de rotation avant de le faire monter à nouveau sur le matériau M, en imposant une vitesse tangentielle à peu près correspondante à celle de translation du chariot. Ceci est nécessaire puisque le rouleau ou cylindre 15 n'entre pas en contact avec le plan de travail 11B lorsqu'il descend du cuir et le rouleau même ne descendra plus de la valeur So, égale à l'épaisseur du matériau M déformé, mais d'une quantité considérablement inférieure. Au moment où le rouleau ou cylindre 15 revient en contact avec le matériau M à cylindrer, il est déjà en rotation à une vitesse périphérique égale à celle de translation du chariot, de sorte qu'il ne provoque aucun déplacement du matériau M mais il monte sur celui-ci et il ne devra se soulever que de quantités minimes.
- A cause de la présence des butées représentées par les douilles 29, le rouleau ou cylindre 15 peut s'abaisser vers le plan de travail 11B d'une mesure supérieure à la variation d'épaisseur


- On élimine ainsi les invonvénients cités auparavant. Il en suit une plus grande durée du rouleau ou cylindre 15 et du plan 11B et un plus grand rendement du matériau traité en ce qui concerne la surface vis-à-vis de la surface au départ, à l'exclusion des déchets par suite de l'endommagement du bord.
Claims (6)
- Machine à cylindrer pour rendre compact, durcir et astiquer le cuir, les peaux et autres, comprenant un plan de travail (11B) et un chariot (13) mobile au dessus du dit plan et portant un rouleau ou cylindre de pression (15) avec des moyens (25) pour la poussée de celui-ci vers le plan de travail (11B) et le matériau (M) étendu sur celui-ci en vue du traitement, et comprenant aussi des moyens de butée (27, 29) pour arrêter le rouleau ou cylindre de pression (15) à une distance du plan de travail(11B) inférieure à l'épaisseur à laquelle le matériau (M) doit être réduit, caractérisée par le fait de comprendre des moyens de motorisation (23) pour imposer au dit rouleau ou cylindre (15) des rotations dans des sens opposés en fonction de la direction de déplacement du chariot (13).
- Machine suivant la revendication 1, caractérisée par le fait que lesdits moyens de motorisation (23) interviennent avant qu'intervienne le contact du rouleau ou cylindre (15) avec le matériau (M) à traiter et au moins jusqu' au moment où le contact s'est produit.
- Machine suivant les revendications 1 et 2, caractérisée par le fait de comprendre aussi des moyens freinant le rouleau ou cylindre de pression (15).
- Machine suivant la revendication 1, caractérisée par le fait que lesdits moyens de butée (27, 29) sont réglables en fonction de l'épaisseur du matériau (M) à traiter.
- Machine suivant les revendications 1 et 4, caractérisée par le fait que, le rouleau ou cylindre de pression (15) étant supporté par des leviers oscillants (19) sollicités par des systèmes de poussée avec cylindre-piston (25), l'amplitude du mouvement des dits leviers (19) est réglée par des moyens à vis (27, 29) en corrélation avec l'épaisseur du matériau (M) en travail.
- Machine suivant la revendication 5, caractérisée par le fait de comprendre un interrupteur (31) pour commander l'inversion du mouvement du chariot (13) et du rouleau ou cylindre de pression (15), actionné par un des dits leviers (19) en fonction du déplacement auquel ledit levier est soumis d'après l'abaissement du rouleau ou cylindre de pression (15) qui franchit le bord du matériau (M) en travail.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IT8809441A IT1224977B (it) | 1988-07-05 | 1988-07-05 | Macchina cilindratrice per il trattamento di cuoio, pelli ed altro escludendo la generazione di scarti ai bordi |
| IT944188 | 1988-07-05 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP0351379A2 EP0351379A2 (fr) | 1990-01-17 |
| EP0351379A3 EP0351379A3 (fr) | 1991-09-04 |
| EP0351379B1 true EP0351379B1 (fr) | 1995-09-27 |
Family
ID=11130191
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP89830307A Expired - Lifetime EP0351379B1 (fr) | 1988-07-05 | 1989-07-04 | Machine à cylindrer pour le traitement de cuir, peaux et autres en évitant la formation de déchets aux bords |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0351379B1 (fr) |
| DE (1) | DE68924379T2 (fr) |
| ES (1) | ES2077588T3 (fr) |
| IT (1) | IT1224977B (fr) |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE637551C (de) * | 1934-12-02 | 1936-10-30 | Badische Maschinenfabriku Eise | Karrenlederwalze |
| FR1106805A (fr) * | 1954-07-13 | 1955-12-23 | D App Modernes Soc Ind De Cons | Machine à brillanter et à repasser les fourrures |
| AT258450B (de) * | 1964-06-03 | 1967-11-27 | Strojosvit Np | Steuereinrichtung zum selbsttätigen Reversieren eines Wagens samt Walze an Leder-Brückenwalzmaschinen |
-
1988
- 1988-07-05 IT IT8809441A patent/IT1224977B/it active
-
1989
- 1989-07-04 ES ES89830307T patent/ES2077588T3/es not_active Expired - Lifetime
- 1989-07-04 DE DE68924379T patent/DE68924379T2/de not_active Expired - Fee Related
- 1989-07-04 EP EP89830307A patent/EP0351379B1/fr not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| IT1224977B (it) | 1990-10-30 |
| DE68924379T2 (de) | 1996-03-21 |
| EP0351379A2 (fr) | 1990-01-17 |
| ES2077588T3 (es) | 1995-12-01 |
| EP0351379A3 (fr) | 1991-09-04 |
| IT8809441A0 (it) | 1988-07-05 |
| DE68924379D1 (de) | 1995-11-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH01160849A (ja) | 積層窓ガラスの組立て装置 | |
| FR2467041A1 (fr) | Appareil d'ebavurage pour brames coulees en continu | |
| JPH10180609A (ja) | 管の切断方法 | |
| CN217668424U (zh) | 一种钢格板生产用修边装置 | |
| FR2494156A1 (fr) | Mecanisme de reperage, de positionnement et d'immobilisation de palettes pour machine transfert a postes multiples | |
| FI79258C (fi) | Fanersvarv. | |
| FR2478002A1 (fr) | Vehicule sans conducteur a commande de vitesse | |
| FR2510460A1 (fr) | Dispositif pour perforer ou decouper des feuilles minces | |
| EP0389317B1 (fr) | Positionnement d'une feuille de verre défilant sur un convoyeur | |
| EP0084509B1 (fr) | Mécanisme d'entrainement réversible à vitesse variable des convoyeurs d'un laminoir à pâte | |
| EP0351379A2 (fr) | Machine à cylindrer pour le traitement de cuir, peaux et autres en évitant la formation de déchets aux bords | |
| FR2635094A1 (fr) | Procede de commande ou de regulation de bandes de materiau et jeu de rouleaux pour la mise en oeuvre de ce procede | |
| EP0018868B1 (fr) | Machine pour le refendage de brames par oxycoupage | |
| CA1052346A (fr) | Dispositif d'enroulement de materiaux en bandes | |
| FR2660226A1 (fr) | Outil de robot pour la pose d'un joint annulaire. | |
| US4892608A (en) | Automatic transverse splicing device for uncured elastomeric sheet material | |
| EP0071541B1 (fr) | Procédé et machine pour le façonnage des arêtes de vitrages | |
| EP0301983A1 (fr) | Machine pour poser le cordon formant joint d'étanchéité entre les deux plaques de verre d'une double vitrage rectangulaire ou carré | |
| FR2629448A1 (fr) | Appareillage pour decouper une piece en un materiau du type verre ou ceramique le long d'une ligne incisee | |
| FR2501098A1 (fr) | Machine pour le decoupage de rouleaux de tissu | |
| JP2530889B2 (ja) | 樹脂シ―ト切り出し装置 | |
| FR2574431A1 (fr) | Applicateur de peaux assiste par une energie exterieure | |
| AU2003238363A1 (en) | Roll pair for stretching strips of filter material | |
| FR2846266A1 (fr) | Dispositif et procede pour poncer un fut en bois | |
| EP0290344B1 (fr) | Procédé et dispositif pour le calandrage des vitrages feuilletés |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): DE ES FR |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): DE ES FR |
|
| 17P | Request for examination filed |
Effective date: 19911218 |
|
| 17Q | First examination report despatched |
Effective date: 19931129 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE ES FR |
|
| REF | Corresponds to: |
Ref document number: 68924379 Country of ref document: DE Date of ref document: 19951102 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2077588 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20000630 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20000712 Year of fee payment: 12 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20000922 Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20010705 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20020501 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20020810 |