EP0431436A2 - Verfahren und Vorrichtung zum automatischen Anspinnen eines Vorgarnes an eine Vorgarnspule - Google Patents
Verfahren und Vorrichtung zum automatischen Anspinnen eines Vorgarnes an eine Vorgarnspule Download PDFInfo
- Publication number
- EP0431436A2 EP0431436A2 EP90122529A EP90122529A EP0431436A2 EP 0431436 A2 EP0431436 A2 EP 0431436A2 EP 90122529 A EP90122529 A EP 90122529A EP 90122529 A EP90122529 A EP 90122529A EP 0431436 A2 EP0431436 A2 EP 0431436A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- roving
- sleeve
- piecing
- spinning
- finger
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01H—SPINNING OR TWISTING
- D01H7/00—Spinning or twisting arrangements
- D01H7/02—Spinning or twisting arrangements for imparting permanent twist
- D01H7/24—Flyer or like arrangements
Definitions
- the invention relates to a method and a device for piecing a roving onto an empty roving tube in the context of the bobbin change of the type specified in the preamble of claim 1 or 3.
- the roving sleeves usually have a piecing ring in the form of a zone of higher roughness close to their upper edge (cf. DE-PS 30 04 165).
- Such roving bobbins are, however, only of limited suitability for ring spinning machines with automatic roving bobbin changes, because in the case of the almost expired roving bobbins removed from the bobbin creel of the ring spinning machine, residual windings can uncontrollably detach from the smooth sleeve surface and cause faults in the bobbin changing and / or spinning process.
- roving bobbins are advantageous, the winding of which begins near the base of the tube.
- such coils cannot be produced with a device according to DE-PS 30 04 165 for the reasons mentioned above.
- a device in which, in order to overcome the aforementioned disadvantage, a press finger of the spinning wing, from which a fiber beard produced by tearing off the roving on the full bobbin protrudes, positioned in the vicinity of the sleeve base, the full roving bobbin subtracted from the bobbin holder in the vertical direction and an empty roving sleeve is rotatably attached to the bobbin holder.
- the fiber beard is clamped between the tube foot and the bobbin holder, so that the winding of the roving tube begins on the tube base.
- the positioning of the spinning wing makes it very difficult to pull off the full roving spool and put on the empty roving sleeve.
- the clamping of the fiber beard is not safe in every case, which causes malfunctions and increases the pollution of the machine.
- the invention has for its object to provide a method and a simple device for the automatic piecing of roving on roving sleeves, which allows the production of roving bobbins with winding beginning in the vicinity of the sleeve base without great effort.
- Claim 2 further develops this method.
- the procedure according to the invention ensures that the roving start guided in the press finger sheet is pushed out laterally from the contact area of the pressing finger on the roving sleeve during the retraction of the roving sleeve into the spinning-wing rotating area due to the rotation of the roving sleeve.
- the pressing finger can move safely from the upper edge of the roving sleeve to the piecing position located in the vicinity of the sleeve base.
- the subsequent reversal of the direction of rotation of the roving sleeve causes the roving beginning to be pushed again between the press finger blade and the surface of the roving sleeve and to be placed on the latter.
- the first roving turns are automatically formed on the roving sleeve, which form the basis for the build-up of the roving bobbin winding.
- an essential prerequisite for a trouble-free roving bobbin change on the ring spinning machine is given.
- the method can be carried out without additional mechanical aids. It is only necessary to temporarily change the spool take-up drive.
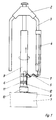
- FIG. 1 Only one spinning station of a wing spinning machine (flyer) for producing roving 1 is shown in FIG. 1.
- This includes a spinning wing 2 with a rotatably arranged on a wing tube 3 and permanently, for example by a spring, with a radial force press finger 4, which has, inter alia, a horizontally extending press finger neck 5 and a press finger blade 6 arranged at the end thereof, and a rotary drive Coil holder 8, which is arranged on a vertically movable coil bench 7.
- a roving sleeve 9 to be wound with roving 1, against which the pressing finger sheet 6 rests.
- the roving sleeve 9 has a piecing ring 11 in the form of a zone of higher surface roughness in the vicinity of the sleeve base 10.
- the roving 1 to be wound is guided in the wing tube 3 and is pressed against the roving sleeve 9 by the press finger sheet 6.
- the bobbin bank 7 When changing the roving bobbin, the bobbin bank 7 is moved so far down that the full roving bobbins leave the rotating area of the spinning wings 2. They are removed from the bobbin receptacles 8 and replaced by empty roving sleeves 9. If the spool bank 7 is then moved up again for the purpose of piecing, so that the empty roving sleeves 9 move into the rotating area of the spinning wings 2, the pressing fingers 4 first come into contact with their surface at the upper edge of each roving sleeve 9 and slide on it below.
- the process according to the invention remedies this phenomenon. It is illustrated by the diagram in FIG. 2 that shows the movement b of the pressing finger 4 with respect to the sleeve height h as a function of the sleeve revolutions n. Thereafter, during the retraction of the roving sleeve 9 into the piecing position, i.e. while the pressure finger sheet 6 moves on the surface of the roving sleeve 9 from the upper edge to the piecing ring 11, the roving sleeve 9 is rotated counter to the later direction of winding (in Fig. 2 by negative Sign of the sleeve revolutions indicated).
- the circumferential speed of the sleeve surface should advantageously be greater than the average speed of the upward movement of the bobbin bank 7. This leads to the fact that the beginning 12 of the roving 1 clamped between the pressing finger sheet 6 and the sleeve surface is pressed out laterally as far as possible from this clamping area, that the vertical relative movement between the press finger sheet 6 and the roving sleeve 9 can no longer lead to the previously described effect (shown in full lines in FIG. 1).
- the wing spinning machine also has a control device, not shown, which contains various sensors and processing elements for generating control signals which determine the successive sequence of the piecing processes.
- the control device contains detection elements which detect the start and the end of a change of the roving sleeve, in particular its insertion movement into the operating position according to FIG. 1. Switching elements of the control device switch the rotary drive of the roving sleeve 9 in the opposite direction to normal spinning operation during the insertion of the roving sleeve 9 and expediently increase its speed during this insertion phase.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Textile Engineering (AREA)
- Spinning Or Twisting Of Yarns (AREA)
Abstract
Die Erfindung betrifft das Anspinnen des Vorgarnes (1) an eine leere Vorgarnhülse (9) im Rahmen des Spulenwechsels an automatisierten Flyern. Es ist Ziel der Erfindung, zur Erhöhung des Automatisierungsgrades von Flyer und Ringspinnmaschine beizutragen. Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren zum automatischen Anspinnen von Vorgarn (1) an Vorgarnhülsen (9) zu schaffen, welches ohne hohen Aufwand die Herstellung von Vorgarnspulen mit in der Nähe des Hülsenfußes (10) beginnender Wicklung gestattet. Diese Aufgabe wird erfindungsgemäß dadurch gelöst, daß während des Einfahrens die Vorgarnhülse (9) entgegen der Aufwinderichtung in Drehung versetzt wird, bis der Preßfinger (4) die in unmittelbarer Nähe des Hülsenfußes befindliche Anspinnposition erreicht hat, daß dann die Drehrichtung der Vorgarnhülse (9) umgekehrt und der im Preßfinger (4) geführte Vorgarnanfang (1) an die Vorgarnhülse (9) angelegt wird. <IMAGE>
Description
- Die Erfindung betrifft ein Verfahren und eine Vorrichtung zum Anspinnen eines Vorgarnes an eine leere Vorgarnhülse im Rahmen des Spulenwechsels der im Oberbegriff des Patentanspruchs 1 bzw. 3 angegebenen Gattung.
- Zum automatischen Austausch von vollen Vorgarnspulen gegen leere Vorgarnhülsen wird zweckmäßig eine Anspinnposition gewählt, die möglichst nahe am oberen Rand der Vorgarnhülse liegt. Dadurch wird verhindert, daß beim Einfahren der Vorgarnhülse in den Drehbereich des Spinnflügels der Vor garnanfang beim Anlegen des federbelasteten Preßfingers an die Vorgarnhülse soweit aus dem Preßfingerblatt herausgeschoben wird, daß er entweder herausfällt oder am Preßfingerhals eine große, das Anspinnen erschwerende Schlaufe gebildet wird. Zur Unterstützung des Anspinnens besitzen die Vorgarnhülsen meist nahe an ihrem oberen Rand einen Anspinnring in Form einer Zone höherer Rauhigkeit (vgl. DE-PS 30 04 165). Derartige Vorgarnspulen sind jedoch für Ringspinnmaschinen mit automatischem Vorgarnspulenwechsel nur bedingt geeignet, weil sich bei den dem Spulengatter der Ringspinnmaschine entnommenen, nahezu abgelaufenen Vorgarnspulen Restwindungen unkontrolliert von der glatten Hülsenoberfläche ablösen können und Störungen im Spulenwechsel- und/oder Spinnprozeß verursachen. Hier sind Vorgarnspulen von Vorteil, deren Bewicklung in der Nähe des Hülsenfußes beginnt. Derartige Spulen sind jedoch mit einer Vorrichtung gemäß der DE-PS 30 04 165 aus den oben genannten Gründen nicht herstellbar.
- Aus der DE-PS 28 38 065 ist eine Vorrichtung bekannt, bei welcher zur Überwindung des vorgenannten Nachteils ein Preßfinger des Spinnflügels, aus dem ein durch Abreißen des Vorgarnes an der vollen Spule erzeugter Faserbart herausragt, in der Nähe des Hülsenfußes positioniert, die volle Vorgarnspule von der Spulenaufnahme in vertikaler Richtung abgezogen und eine leere Vorgarnhülse drehsicher auf die Spulenaufnahme aufgesteckt wird. Dabei wird der Faserbart zwischen Hülsenfuß und Spulenaufnahme festgeklemmt, so daß die Bewicklung der Vorgarnhülse am Hülsenfuß beginnt. Durch die Positionierung des Spinnflügels wird jedoch das Abziehen der vollen Vorgarnspule und das Aufstecken der leeren Vorgarnhülse stark erschwert. Hinzu kommt, daß das Festklemmen des Faserbartes nicht in jedem Fall sicher erfolgt, was Störungen verursacht und die Verschmutzung der Maschine vergrößert.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine einfache Vorrichtung zum automatischen Anspinnen von Vorgarn an Vorgarnhülsen zu schaffen, welches ohne hohen Aufwand die Herstellung von Vorgarnspulen mit in der Nähe des Hülsenfußes beginnender Wicklung gestattet.
- Diese Aufgabe wird erfindungsgemäß durch die kennzeichnenden Merkmale des Patentanspruchs 1 gelöst. Patentanspruch 2 gestaltet dieses Verfahren weiter aus.
- Durch die erfindungsgemäße Verfahrensweise wird erreicht, daß der im Preßfingerblatt geführte Vorgarnanfang während des Einfahrens der Vorgarnhülse in den Spinnflügeldrehbereich infolge der Drehung der Vorgarnhülse seitlich aus dem Anlagebereich des Preßfingers an der Vorgarnhülse herausgedrückt wird. Hierdurch kann sich der Preßfinger gefahrlos vom oberen Rand der Vorgarnhülse bis zur in der Nähe des Hülsenfußes befindlichen Anspinnposition bewegen. Die danach erfolgende Umkehr der Drehrichtung der Vorgarnhülse bewirkt, daß der Vorgarnanfang wieder zwischen Preßfingerblatt und Oberfläche der Vorgarnhülse geschoben und an letztere angelegt wird. Es erfolgt die selbsttätige Bildung von ersten Vorgarnwindungen auf der Vorgarnhülse, die die Grundlage für den Aufbau der Vorgarnspulenbewicklung darstellen. Damit ist in der Folge eine wesentliche Voraussetzung für einen störungsfreien Vorgarnspulenwechsel an der Ringspinnmaschine gegeben.
- Die Durchführung des Verfahrens ist ohne zusätzliche mechanische Hilfsmittel möglich. Es ist lediglich ein zeitweiliges Umsteuern des Spulenaufnahmeantriebs notwendig.
- Die Erfindung soll nachfolgend anhand eines Ausführungsbeispiels näher erläutert werden. Die zugehörigen Zeichnungen zeigen in
- Fig. 1
- eine Darstellung des Vorgarnverlaufs am Preßfinger ohne und mit Anwendung des erfindungsgemäßen Verfahrens; und in
- Fig. 2
- ein Diagramm der Preßfingerbewegung auf der Oberfläche der Vorgarnhülse.
- Von einer Flügelspinnmaschine (Flyer) zur Erzeugung von Vorgarn 1, ist in Fig. 1 lediglich eine Spinnstelle dargestellt. Zu dieser gehört ein Spinnflügel 2 mit einem an einem Flügelrohr 3 drehbar angeordneten und permanent, beispielsweise durch eine Feder, mit einer radialen Kraft beaufschlagten Preßfinger 4, der u. a. einen waagerecht verlaufenden Preßfingerhals 5 und ein an dessen Ende angeordnetes Preßfingerblatt 6 aufweist, sowie eine drehangetriebene Spulenaufnahme 8, die auf einer vertikal bewegbaren Spulenbank 7 angeordnet ist. Auf dieser befindet sich eine mit Vorgarn 1 zu bewickelnde Vorgarnhülse 9, an der das Preßfingerblatt 6 anliegt. Die Vorgarnhülse 9 besitzt in der Nähe des Hülsenfußes 10 einen Anspinnring 11 in Form einer Zone höherer Oberflächenrauhigkeit. Das aufzuwindende Vorgarn 1 ist im Flügelrohr 3 geführt und wird vom Preßfingerblatt 6 an die Vorgarnhülse 9 angepreßt.
- Beim Vorgarnspulenwechsel wird die Spulenbank 7 so weit nach unten gefahren, daß die vollen Vorgarnspulen den Drehbereich der Spinnflügel 2 verlassen. Sie werden von den Spulenaufnahmen 8 abgenommen und durch leere Vorgarnhülsen 9 ersetzt. Wird danach zum Zwecke des Anspinnens die Spulenbank 7 wieder nach oben gefahren, so daß sich die leeren Vorgarnhülsen 9 in den Drehbereich der Spinnflügel 2 hineinbewegen, tritt zunächst am oberen Rand jeder Vorgarnhülse 9 der Preßfinger 4 mit deren Oberfläche in Kontakt und gleitet auf dieser nach unten. Dabei besteht jedoch die Gefahr, daß der zwischen Hülsenoberfläche und Preßfingerblatt 6 geklemmte Anfang 12 des Vorgarnes 1 nach oben herausgeschoben wird und eine große Schlaufe bildet oder schließlich lose am Preßfingerhals 5 hängt (in Fig. 1 mit Strichlinien dargestellt).
- Dieser Erscheinung hilft das erfindungsgemäße Verfahren ab. Es wird durch das Diagramm in Fig. 2 verdeutlicht, das die Bewegung b des Preßfingers 4 bezüglich der Hülsenhöhe h in Abhängigkeit von den Hülsenumdrehungen n zeigt. Hiernach wird während des Einfahrens der Vorgarnhülse 9 in die Anspinnposition, also während sich das Preßfingerblatt 6 auf der Oberfläche der Vorgarnhülse 9 vom oberen Rand bis zum Anspinnring 11 bewegt, die Vorgarnhülse 9 entgegen der späteren Aufwinderichtung in Drehung versetzt (in Fig. 2 durch negative Vorzeichen der Hülsenumdrehungen angegeben). Die Umfangsgeschwindigkeit der Hülsenoberfläche soll dabei vorteilhafterweise größer sein als die mittlere Geschwindigkeit der Aufwärtsbewegung der Spulenbank 7. Dies führt dazu, daß der zwischen Preßfingerblatt 6 und Hülsenoberfläche geklemmte Anfang 12 des Vorgarnes 1 seitlich soweit aus diesem Klemmbereich herausgedrückt wird, daß die vertikale Relativbewegung zwischen Preßfingerblatt 6 und Vorgarnhülse 9 nicht mehr zu dem vorher beschriebenen Effekt führen kann (in Fig. 1 in Vollinien dargestellt).
- Hat der Preßfinger 4 den Anspinnring 11 erreicht, wird die Drehrichtung der Vorgarnhülse 9 umgekehrt. Hierdurch wird der Anfang 12 des Vorgarnes 1 wieder in den Klemmbereich zwischen Hülsenoberfläche und Preßfingerblatt 6 hineingezogen und auf dem Anspinnring 11 erste Vorgarnwindungen gebildet. Der Aufwindevorgang kann dann in bekannter Weise fortgesetzt werden.
- Die Flügelspinnmaschine weist ferner eine nicht dargestellte Steuereinrichtung auf, welche verschiedene Meßwertgeber und Verarbeitungselemente zur Erzeugung von Steuersignalen enthält, die den aufeinanderfolgenden Ablauf der Anspinnvorgänge bestimmen. Die Steuereinrichtung enthält Erfassungsglieder, die den Beginn und das Ende eines Wechsels der Vorgarnhülse, insbesondere deren Einschubbewegung in die Betriebslage gemäß Fig. 1 erfassen. Schaltglieder der Steuereinrichtung bewirken eine Umschaltung des Drehantriebs der Vorgarnhülse 9 in Gegenrichtung zum normalen Spinnbetrieb während des Einschubs der Vorgarnhülse 9 und zweckmäßig eine Vergrößerung ihrer Drehzahl während dieser Einschubphase.
Claims (3)
- Verfahren zum automatischen Anspinnen eines Vorgarnes an eine Vorgarnhülse in einer Flügelspinnmaschine (Flyer), bei dem das Vorgarn in einem Spinnflügel mit einem permanent mit einer radialen Kraft beaufschlagten Preßfinger geführt wird, aus dem der an die Vorgarnhülse anzulegende Vorgarnanfang herausragt, und die Vorgarnhülse von unten unter Anlage des Preßfingers an ihre Oberfläche in den Bereich des Spinnflügels bis in eine Anspinnposition eingefahren wird, dadurch gekennzeichnet,
daß während des Einfahrens die Vorgarnhülse entgegen der Aufwinderichtung in Drehung versetzt wird, bis der Preßfinger die in unmittelbarer Nähe des Hülsenfußes befindliche Anspinnposition erreicht hat, und
daß danach die Drehrichtung der Vorgarnhülse umgekehrt und der im Preßfinger geführte Vorgarnanfang an die Vorgarnhülse angelegt wird. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
daß die Umfangsgeschwindigkeit der Vorgarnhülse größer ist als die mittlere Geschwindigkeit der Spulenbank während des Einfahrens in die Anspinnposition. - Vorrichtung zum automatischen Anspinnen eines Vorgarnes an eine Vorgarnhülse bei einem Flyer, bestehend aus einem drehangetriebenen Spinnflügel (2), einem daran befestigten federbelasteten Preßfinger (4), aus einer vertikal bewegbaren Spulenbank (7) zur Halterung einer Vorgarnhülse (9), die eine aufgerauhte Anspinnzone (11) aufweist und aus einer Steuereinrichtung für den Ablauf der verschiedenen Anspinnvorgänge,
dadurch gekennzeichnet,
daß die aufgerauhte Anspinnzone (11) am Fuß der Vorgarnhülse (9) angeordnet ist und
daß die Steuereinrichtung Mittel zum Erfassen der vertikalen Einschubbewegung der Vorgarnhülse (9) in die Spinnposition und zum Umsteuern der Drehrichtung des Drehantriebs der Vorgarnhülse (9) enthält.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DD335337 | 1989-12-07 | ||
| DD33533789A DD289781A5 (de) | 1989-12-07 | 1989-12-07 | Verfahren zum automatischen anspinnen eines vorgarnes an eine vorgarnhuelse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0431436A2 true EP0431436A2 (de) | 1991-06-12 |
| EP0431436A3 EP0431436A3 (en) | 1991-11-06 |
Family
ID=5614456
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19900122529 Withdrawn EP0431436A3 (en) | 1989-12-07 | 1990-11-26 | Method and apparatus for automatically piecing a roving to a roving bobbin |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0431436A3 (de) |
| JP (1) | JPH03180521A (de) |
| DD (1) | DD289781A5 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102002783A (zh) * | 2010-12-09 | 2011-04-06 | 安徽华茂纺织股份有限公司 | 粗纱机锭翼压掌高低定规 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1085435A (en) * | 1965-06-08 | 1967-10-04 | Tmm Research Ltd | Improvements relating to methods of and arrangements for doffing and donning bobbins in speedframes |
| US3380238A (en) * | 1966-09-29 | 1968-04-30 | Toyoda Automatic Loom Works | Fly frame |
| DE3004165A1 (de) * | 1980-02-05 | 1981-08-13 | Zinser Textilmaschinen Gmbh, 7333 Ebersbach | Vorspinnmaschine |
| ES259975Y (es) * | 1981-08-11 | 1982-11-01 | Tubo para bobinas de hilatura |
-
1989
- 1989-12-07 DD DD33533789A patent/DD289781A5/de not_active IP Right Cessation
-
1990
- 1990-07-13 JP JP18694890A patent/JPH03180521A/ja active Pending
- 1990-11-26 EP EP19900122529 patent/EP0431436A3/de not_active Withdrawn
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102002783A (zh) * | 2010-12-09 | 2011-04-06 | 安徽华茂纺织股份有限公司 | 粗纱机锭翼压掌高低定规 |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH03180521A (ja) | 1991-08-06 |
| DD289781A5 (de) | 1991-05-08 |
| EP0431436A3 (en) | 1991-11-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3734478C2 (de) | ||
| DE4005418C1 (de) | ||
| DE19523938B4 (de) | Topfspinnmaschine | |
| DE3931124C2 (de) | ||
| DE2361978C3 (de) | Verfahren und Vorrichtung zum Anspinnen einer Offenendspinnmaschine | |
| EP3241794A1 (de) | Verfahren zum handhaben eines fadenendes und spulstelle | |
| CH655330A5 (de) | Verfahren zum aufnehmen einer wickelhuelse und selbstspannender huelsenaufnehmer zur ausfuehrung des verfahrens. | |
| EP0498171A2 (de) | Verfahren und Einrichtung zum Herstellen eines Fadens nach dem Zentrifugenspinnverfahren | |
| CH676724A5 (de) | ||
| DE3119000C2 (de) | ||
| DE2552448A1 (de) | Verfahren und vorrichtung zur voruebergehenden ausserbetriebnahme von spinnstellen | |
| DE69112539T2 (de) | Vorrichtung zum automatischen Abnehmen von Spulen auf einer Vorspinnmaschine für Fasern und Kurzfasern und Verfahren zum Einsatz dieser Vorrichtung. | |
| DE19523937B4 (de) | Verfahren und Vorrichtung zum Topfspinnen | |
| DE2523771B2 (de) | Garnaufspulvorrichtung | |
| DE4233638A1 (de) | Vorrichtung zum Aufspulen mindestens eines synthetischen Fadens | |
| DE3643772C3 (de) | Textilmaschine | |
| DD289781A5 (de) | Verfahren zum automatischen anspinnen eines vorgarnes an eine vorgarnhuelse | |
| DE3708381C2 (de) | ||
| DE10303641A1 (de) | Verfahren und Steuerung einer Aufspulmaschine | |
| EP1758807A1 (de) | Verfahren und vorrichtung zum wickeln einer fadenspule | |
| DE60300160T2 (de) | Verfahren zum automatischen Abheben von Spulen | |
| DE3211603A1 (de) | Verfahren zum spulenwechsel beim aufspulen eines staendig anlaufenden fadens und aufspulvorrichtung | |
| CH691184A5 (de) | Faserband-Anspinnverfahren | |
| DE202025003330U1 (de) | Andrückwalzeneinrichtung | |
| EP0927780B1 (de) | Verfahren und Vorrichtung zum Ablegen und Trennen einer Vorgarnlunte bei einer Vorspinnmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): CH DE ES FR IT LI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): CH DE ES FR IT LI |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19920507 |