EP0452163B1 - Procédé de traitement de pièces textiles par jets d'eau haute pression - Google Patents
Procédé de traitement de pièces textiles par jets d'eau haute pression Download PDFInfo
- Publication number
- EP0452163B1 EP0452163B1 EP91400547A EP91400547A EP0452163B1 EP 0452163 B1 EP0452163 B1 EP 0452163B1 EP 91400547 A EP91400547 A EP 91400547A EP 91400547 A EP91400547 A EP 91400547A EP 0452163 B1 EP0452163 B1 EP 0452163B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- microfilaments
- adherent
- piece
- process according
- jets
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06C—FINISHING, DRESSING, TENTERING OR STRETCHING TEXTILE FABRICS
- D06C19/00—Breaking or softening of fabrics
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06B—TREATING TEXTILE MATERIALS USING LIQUIDS, GASES OR VAPOURS
- D06B1/00—Applying liquids, gases or vapours onto textile materials to effect treatment, e.g. washing, dyeing, bleaching, sizing or impregnating
- D06B1/02—Applying liquids, gases or vapours onto textile materials to effect treatment, e.g. washing, dyeing, bleaching, sizing or impregnating by spraying or projecting
-
- D—TEXTILES; PAPER
- D06—TREATMENT OF TEXTILES OR THE LIKE; LAUNDERING; FLEXIBLE MATERIALS NOT OTHERWISE PROVIDED FOR
- D06C—FINISHING, DRESSING, TENTERING OR STRETCHING TEXTILE FABRICS
- D06C29/00—Finishing or dressing, of textile fabrics, not provided for in the preceding groups
Definitions
- the present invention relates to a method for treating textile articles or articles, produced from woven or knitted fabrics, the treatment being of the mechanical finishing type and intended to modify their structure, for example by increasing the volume, by improving the flexibility, by modifying their surface appearance.
- Yarn producers have proposed yarns made up of continuous filaments with adherent microfilaments, obtained by star or lamellar spinning. The pieces obtained by weaving or knitting such threads are then subjected to a treatment intended to individualize the microfilaments, so that said piece has the flexibility, the feel, the voluminosity corresponding to the unitary microfilaments.
- This individualization of the microfilaments is carried out using suitable chemical treatments in which the matrix ensuring the bonding of the unitary microfilaments, or superficially the interlamellar surface is attacked. It is in particular a treatment with soda when the microfilaments are made of polyester.
- piece will designate all the presentations of woven or knitted fabrics: fabric or knitted fabric which has fallen out of the trade and which is in the form of a strip of very long length, part cut from such a strip or made-up item.
- the aim set by the applicant is to propose a simplified treatment of textile pieces which not only modifies their structure without causing breakage of continuous filaments in the constituent threads of the piece or of the treated article, but also constituent yarns being continuous filaments with adherent microfilaments, realizes the individualization of the microfilaments.
- Said method consists in treating a textile piece, resting on a support grid, said piece being made up in whole or in part of continuous filament yarns with adherent microfilaments by the action of water jets at a pressure of at least 4.10.6Pa, by means of what the action of the water jets dissociates the microfilaments.
- the method of the invention makes it possible to obtain a completely reproducible effect, in the case of simple adjustments of the physical conditions: speed of the grid, pressure of the water jets, in particular.
- the support grid moves continuously under several ramps, each comprising a set of high-pressure water jet injection nozzles, the water pressure being identical or different from one ramp to another.
- the part is subjected to the action of jets at increasingly higher pressures.
- the running speed of the part being between 20 and 100 m / min, it is successively subjected to the action of four ramps of water jets at stepped pressures respectively of 4.106 to 20.106Pa.
- Certain constituent threads of the part are for example threads composed of filaments with adherent microfilaments obtained by star spinning, each filament having a titer of approximately 2dtex and comprising from 6 to 8 unitary polyester microfilaments from 0.2 to 0.4dtex, assembled using a polyamide matrix.
- the treatment installation 1 which will be described is suitable in particular for textile pieces, fabrics or knits, wound in the form of coils 2 of continuous strips.
- This installation 1 comprises a set of means carrying out the positioning and the transport of the part 3, namely from upstream to downstream a shaft 4, driven by a motor not shown, on which is fitted the coil 2, rollers 5 of tension, a support grid 6 consisting of an endless belt wound and stretched between two cylinders 7,8 driven at the same linear speed as the shaft 4, the part 3 resting on the upper part 6 a of the grid 6, and finally a detour roller 9 cooperating with a shaft 10 for winding the coil 11 made up of the part 3 treated.
- FIG. 1 shows only two ramps 12, 13 for injecting high pressure water.
- Each ramp is supplied by a pump 14.15 capable of working at adjustable pressures ranging from 4.106Pa (40 bars) to more than 20.106 Pa (200 bars).
- Each ramp 12, 13 comprises a plate pierced with a set of orifices serving as injection nozzles 16 distributed on the one hand over the entire useful width of the grid 6 at the rate of an orifice every 2 mm and of somewhere else on several rows, for example three rows have been shown in FIG. 1.
- the high pressure water leaving the injection nozzles 16 is in the form of extremely fine jets, having a diameter of the order of 100 to 150 micrometers.
- Suction boxes 17, 18 are placed opposite the injection ramps 12, 13 under the upper part 6 a of the grid 6 while the ramps are located above this upper part 6 a , the nozzles 16 being directed perpendicular to the plane of said upper part 6 a and therefore to part 3.
- the support grid 6 is a metallic grid of 100 mesh (that is to say of 100 meshes per inch) produced with wires of 200 micrometers in diameter.
- a drying tunnel 19 is placed on the passage of the part 3 treated after the outlet cylinder 8 and before the detour roller 9.
- a polyester fabric of about 130 g / m2 was treated having as a warp thread a conventional thread making 90dtex, and comprising 136 continuous filaments, and as weft thread a continuous filament thread with adherent microfilaments obtained by star spinning.
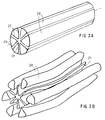
- Such a wire is shown in Figure 2A. It comprises six unitary polyester microfilaments; each microfilament 20 has in cross section the shape of an orange quarter; the six microfilaments 20 are separated by a matrix 21 of polyamide having six radial branches 22 symmetrically distributed around the longitudinal axis 23.
- Each unitary microfilament 20 of polyester has a titration of between 0.2 and 0.4dtex.
- the treatment of the above fabric was carried out at 20m / min, by passing under four injection ramps, the water being respectively at 6.106Pa, 8.106Pa, 20.106Pa and 20.106Pa.
- the clos corresponds to the distribution of filaments and microfilaments in relation to the volume of the tissue.
- FIGS. 3 and 4 There are other types of son with adherent microfilaments, in particular those shown in FIGS. 3 and 4.
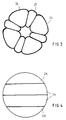
- FIG. 3 a wire without core is shown, that is to say that the bonding matrix of the four microfilaments 24 in polyester is made up of four polyamide microfilaments 25 joined to two successive polyester microfilaments 24.
- FIG. 4 shows a yarn of the lamellar type in which the polyester microfilaments 26 correspond to longitudinal sections of a filament of substantially circular section.
- the self-adhesion between the four microfilaments 26 is obtained from the fact that when spinning the four strips are joined only after a certain time of cooling of the polyester.
- the invention is based on the use of water jets at pressures of at least 4.106 Pa (40 bars) to modify the structure of textile pieces, fabrics or knits, whose constituent threads are already assembled between them.
- This structural modification consists in the mechanical separation and the relative displacement of microfilaments which had, in the thread before treatment and during weaving or knitting, a certain adhesion.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Treatment Of Fiber Materials (AREA)
- Knitting Of Fabric (AREA)
- Woven Fabrics (AREA)
- Yarns And Mechanical Finishing Of Yarns Or Ropes (AREA)
Description
- La présente invention concerne un procédé de traitement de pièces ou articles textiles , réalisés à partir d'étoffes tissées ou tricotées , le traitement étant du type apprêt mécanique et destiné à modifier leur structure , par exemple en augmentant la voluminosité , en améliorant la souplesse , en modifiant leur aspect de surface.
- Il existe de très nombreux apprêts mécaniques , dans lesquels des organes divers sont mis en oeuvre , lesdits organes et leur mode d'action étant choisis en fonction du but recherché: chardons , rouleaux de grattage pour donner un aspect pelucheux à une pièce en filés de fibres , machine de foulage pour donner le volume à la laine, tapis vibrant ou autre dispositif de projection mécanique de la pièce sur un obstacle pour améliorer la stabilité dimensionnelle etc... Dans toutes ces techniques , les organes mécaniques entrent en contact avec la pièce textile et modifient lors de ce contact la structure que ladite pièce avait soit après tissage ou tricotage soit éventuellement après confection de l'article fini, le plus souvent par un déplacement relatif des fils constitutifs de la pièce, ou des fibres discontinues ou des filaments continus composant lesdits fils. Dans la plupart des cas ce contact des organes mécaniques s'accompagne d'une certaine dégradation de la pièce par des casses de filaments ou de fibres. D'autre part ce contact entre les pièces et l'organe mécanique peut entraîner une usure de l'organe et donc une évolution progressive du résultat obtenu.
- Les producteurs de fils ont proposé des fils constitués de filaments continus à microfilaments adhérents, obtenus par filage en étoile ou lamellaire. Les pièces obtenues en tissant ou en tricotant de tels fils sont ensuite soumises à un traitement destiné à individualiser les microfilaments, de manière à ce que ladite pièce ait la souplesse, le toucher, la voluminosité correspondant aux microfilaments unitaires.
- Cette individualisation des microfilaments est réalisée à l'aide de traitements chimiques adaptés dans lesquels la matrice assurant le collage des microfilaments unitaires, ou superficiellement la surface interlamellaire est attaquée. Il s'agit en particulier de traitement à la soude lorsque les microfilaments sont en polyester.
- De tels traitements chimiques présentent de multiples inconvénients : il est difficile de contrôler parfaitement tous les paramètres pour obtenir un traitement uniforme (durée de traitement, température , concentration du bain) ; la pièce ainsi traitée perd du poids du fait de sa dissolution partielle ; les traitements sont longs et onéreux.
- Dans la suite du texte , on désignera sous le terme général "pièce" toutes les présentations des étoffes tissées ou tricotées: tissu ou tricot tombé de métier et se présentant sous forme d'une bande de grande longueur, partie découpée d'une telle bande ou article confectionné.
- Le but que s'est fixé le demandeur est de proposer un traitement simplifié de pièces textiles qui non seulement en modifie la structure sans occasionner de casses de filaments continus dans les fils constitutifs de la pièce ou de l'article traité, mais encore , les fils constitutifs étant des filaments continus à microfilaments adhérents, réalise l'individualisation des microfilaments.
- Ce but est parfaitement atteint par le procédé de l'invention . Ledit procédé consiste à traiter une pièce textile, reposant sur une grille support , ladite pièce étant constituée en tout ou partie de fils de filaments continus à microfilaments adhérents par action de jets d'eau à une pression d'au moins 4.10.⁶Pa, moyennant quoi l'action des jets d'eau désolidarise les microfilaments.
- Certes on connaît par les documents EP.A.10.546 et EP.A.193.0378 des traitements de pièces textiles, dans lesquels lesdites pièces sont soumises à l'action de jets de fluide à haute pression.
- Dans le document EP.A.193.078, l'action des jets d'eau vise à rendre plus ouverte la structure fibreuse d'un tissu de fibres inorganiques pour le renforcement de résine, notamment pour les plaques de circuits imprimés.
- Dans le document EP.A.10.546 l'action des jets d'eau a pour but de donner à l'étoffe l'aspect satiné d'un daim naturel. Il est prévu la possibilité d'utiliser des fils composites à microfilaments adhérents , mais dans ce cas l'étoffe subit divers traitements,préalables à l'action des jets de fluide, et destinés à individualiser les microfilaments , relaxation dans un bain d'eau chaude , séchage , grattage , fixation thermique.
- Ainsi le mérite en revient au demandeur d'avoir fait la preuve que l'action de jets d'eau à une pression d'au moins 4.10⁶Pa était capable de désolidariser les microfilaments unitaires , en plus de la modification de la structure proprement dite, sans rupture des microfilaments: les microfilaments unitaires des filaments sont détachés soit les uns des autres s'il s'agit d'un filage lamellaire soit de la matrice s'il s'agit d'un filage en étoile.
- Le procédé de l'invention permet d'obtenir un effet tout-à-fait reproductible , s'agissant de simples réglages des conditions physiques : vitesse de la grille, pression des jets d'eau, notamment.
- De préférence la grille support se déplace de manière continue sous plusieurs rampes comportant chacune un ensemble de buses d'injection de jets d'eau à haute pression, la pression de l'eau étant identique ou différente d'une rampe à l'autre. Avantageusement la pièce est soumise à l'action de jets à des pressions de plus en plus élevées.
- Par exemple la vitesse de défilement de la pièce étant comprise entre 20 et 100m/mn, celle-ci est soumise successivement à l'action de quatre rampes de jets d'eau à des pressions étagées respectivement de 4.10⁶ à 20.10⁶Pa.
- Certains fils constitutifs de la pièce sont par exemple des fils composés de filaments à microfilaments adhérents obtenus par filage en étoile, chaque filament ayant un titre de 2dtex environ et comportant de 6 à 8 microfilaments unitaires en polyester de 0,2 à 0,4dtex, assemblés grâce à une matrice en polyamide.
- D'autres avantages et caractéristiques de l'invention apparaîtront plus clairement dans la description qui va être faite de plusieurs traitements de pièces textiles par jets d'eau haute pression, illustrés par le dessin annexé dans lequel :
- La figure 1 est une vue schématique de côté de l'installation de traitement,
- Les figures 2A et 2B sont des vues schématiques en perspective d'un filament à microfilaments adhérents en étoile avant traitement (fig. 2A) et après traitement (fig.2B),
- La figure 3 est une vue schématique en coupe transversale d'un filament à microfilaments adhérents sans matrice,
- La figure 4 est une vue schématique en coupe transversale d'un filament à microfilaments adhérents lamellaires.
- L'installation 1 de traitement qui va être décrite convient en particulier pour les pièces textiles , tissus ou tricots , enroulées sous forme de bobines 2 de bandes continues. Cette installation 1 comporte un ensemble de moyens réalisant le positionnement et le transport de la pièce 3, à savoir de l'amont vers l'aval un arbre 4, entraîné par un moteur non représenté, sur lequel est emmanchée la bobine 2 , des rouleaux 5 de tension, une grille support 6 consistant en un tapis sans fin enroulé et tendu entre deux cylindres 7,8 entraînés à la même vitesse linéaire que l'arbre 4, la pièce 3 reposant sur la partie supérieure 6a de la grille 6, et enfin un rouleau de détour 9 coopérant avec un arbre 10 d'enroulement de la bobine 11 constituée de la pièce 3 traitée.
- Par simplification on n'a représenté sur la figure 1 que deux rampes 12,13 d'injection d'eau à haute pression. Chaque rampe est alimentée par une pompe 14,15 capable de travailler à des pressions, réglables , allant de 4.10⁶Pa (40 bars) à plus de 20.10⁶ Pa (200 bars). Chaque rampe 12,13 comporte une plaque percée d'un ensemble d'orifices faisant office de buses d'injection 16 réparties d'une part sur toute la largeur utile de la grille 6 à raison d'un orifice tous les 2mm et d'autre part sur plusieurs rangées, par exemple trois rangées ont été représentées sur la figure 1. L'eau à haute pression sortant des buses d'injection 16 se présente sous forme de jets extrêmement fins, ayant un diamètre de l'ordre de 100 à 150 micromètres.
- Des caissons d'aspiration 17,18 sont placés en vis-à-vis des rampes 12,13 d'injection sous la partie supérieure 6a de la grille 6 tandis que les rampes se trouvent au-dessus de cette partie supérieure 6a, les buses 16 étant dirigées perpendiculairement au plan de ladite partie supérieure 6a et donc à la pièce 3.
- La grille support 6 est une grille métallique de 100mesh (c'est-à-dire de 100 mailles au pouce) réalisée avec des fils de 200micromètres de diamètre.
- Un tunnel de séchage 19 est placé sur le passage de la pièce 3 traitée après le cylindre 8 de sortie et avant le rouleau de détour 9.
- On a traité un tissu polyester d'environ 130g/m² ayant comme fil de chaîne un fil conventionnel faisant 90dtex, et comportant 136 filaments continus , et comme fil de trame un fil de filaments continus à microfilaments adhérents obtenu par filage en étoile. Un tel fil est représenté sur la figure 2A. Il comporte six microfilaments 20 unitaires en polyester ; chaque microfilaments 20 a en coupe transversale la forme d'un quartier d'orange; les six microfilaments 20 sont séparés par une matrice 21 en polyamide ayant six branches 22 radiales symétriquement réparties autour de l'axe longitudinal 23. Chaque microfilament unitaire 20 en polyester a un titrage compris entre 0,2 et 0,4dtex.
- Le traitement du tissu ci-dessus a été réalisé à 20m/mn, par passage sous quatre rampes d'injection, l'eau étant respectivement à 6.10⁶Pa, 8.10⁶Pa, 20.10⁶Pa et 20.10⁶Pa.
- Après un tel traitement on observe que les microfilaments unitaires 20 ont été décollés de la matrice 21, sous l'impact des jets d'eau , comme cela est illustré sur la figure 2B. Mais on ne constate de dégradation ni des microfilaments 20 ni de la matrice 21; le tissu n'a donc pas perdu de poids.
- L'action combinée de l'individualisation des microfilaments unitaires 20 et du déplacement relatif desdits microfilaments 20 les uns par rapport aux autres dû aussi à l'action des jets d'eau donne au tissu une très grande souplesse et un clos très élevé. Le clos correspond à la répartition des filaments et des microfilaments par rapport au volume du tissu.
- Il existe d'autres types de fils à microfilaments adhérents, notamment ceux montrés aux figures 3 et 4. Sur la figure 3 on a représenté un fil sans âme, c'est-à-dire que la matrice de collage des quatre microfilaments 24 en polyester est constituée de quatre microfilaments 25 en polyamide accolés à deux microfilaments 24 successifs de polyester.
- Sur la figure 4 on a représenté un fil du type lamellaire dans lequel les microfilaments 26 en polyester correspondent à des tranches longitudinales d'un filament de section sensiblement circulaire. L'auto-adhésion entre les quatre microfilaments 26 est obtenue du fait qu'au filage les quatre lamelles ne sont réunies qu'après un certain temps de refroidissement du polyester.
- Les pièces textiles réalisées avec des fils à microfilaments adhérents tels que décrits ci-dessus ont été traitées sur l'installation 1. Il a été également constaté que les microfilaments 24,26 étaient individualisés sous l'impact des jets d'eau haute pression, sans dégradation.
- L'invention n'est pas limitée aux traitements qui ont été décrits à titre d'exemples non limitatifs mais en couvre toutes les variantes.
- On comprend que l'invention repose sur l'utilisation de jets d'eau à des pressions d'au moins 4.10⁶ Pa (40 bars) pour modifier la structure de pièces textiles, tissus ou tricots, dont les fils constitutifs sont déjà assemblés entre eux. Cette modification de structure consiste dans la séparation mécanique et le déplacement relatif de microfilaments qui avaient, dans le fil avant traitement et lors du tissage ou tricotage, une certaine adhérence.
Claims (6)
- Procédé de traitement d'une pièce textile constituée en tout ou partie de fils de filaments continus à microfilaments adhérents, destiné à désolidariser lesdits microfilaments,consistant à soumettre ladite pièce,reposant sur une grille support, à l'action de jets d'eau à une pression d'au moins 4.10⁶ Pa.
- Procédé selon la revendication 1 caractérisé en ce que, la grille support (6) étant en déplacement continu, la pièce (3) passe sous plusieurs rampes d'injection (12,13) à pression réglable.
- Procédé selon la revendication 2 caractérisé en ce que la vitesse de déplacement est comprise entre 20 et 100m/mn et la pièce (3) passe sous au moins quatre rampes d'injection à des pressions étagées entre 4.10⁶ et 20.10⁶Pa.
- Procédé selon l'une des revendications 1 à 3 caractérisé en ce que les jets d'eau ont un diamètre compris entre 100 et 150 micromètres.
- Procédé selon la revendication 1 caractérisé en ce que les filaments continus à microfilaments adhérents comportent six à huit microfilaments unitaires de 0,2 à 0,4dtex.
- Procédé selon la revendication 5 caractérisé en ce que les fils de filaments continus à microfilaments adhérents étant obtenus par filage en étoile , les microfilaments unitaires sont en polyester et la matrice en polyamide.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9003569A FR2659362B1 (fr) | 1990-03-12 | 1990-03-12 | Procede de traitement de pieces textiles par jets d'eau haute pression. |
| FR9003569 | 1990-03-12 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0452163A1 EP0452163A1 (fr) | 1991-10-16 |
| EP0452163B1 true EP0452163B1 (fr) | 1995-09-27 |
Family
ID=9394925
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP91400547A Expired - Lifetime EP0452163B1 (fr) | 1990-03-12 | 1991-02-28 | Procédé de traitement de pièces textiles par jets d'eau haute pression |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US5142753A (fr) |
| EP (1) | EP0452163B1 (fr) |
| JP (1) | JPH06316859A (fr) |
| DE (1) | DE69113311T2 (fr) |
| DK (1) | DK0452163T3 (fr) |
| ES (1) | ES2080266T3 (fr) |
| FR (1) | FR2659362B1 (fr) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4967456A (en) | 1987-04-23 | 1990-11-06 | International Paper Company | Apparatus and method for hydroenhancing fabric |
| US5737813A (en) | 1988-04-14 | 1998-04-14 | International Paper Company | Method and apparatus for striped patterning of dyed fabric by hydrojet treatment |
| US5632072A (en) | 1988-04-14 | 1997-05-27 | International Paper Company | Method for hydropatterning napped fabric |
| US5566434A (en) * | 1994-06-15 | 1996-10-22 | Jps Automotive Products Corporation | Air bag for use in a motor vehicle and method of producing same |
| FR2726014A1 (fr) * | 1994-10-25 | 1996-04-26 | Lavigne Francois | Procede et dispositif de rincage ou d'impregnation d'un tissu au large |
| US5806155A (en) * | 1995-06-07 | 1998-09-15 | International Paper Company | Apparatus and method for hydraulic finishing of continuous filament fabrics |
| US5802648A (en) * | 1995-07-06 | 1998-09-08 | Thermo Fibertek Inc. | Apparatus and method of fabric cleaning |
| WO1997019213A1 (fr) * | 1995-11-17 | 1997-05-29 | International Paper Company | Amelioration de l'uniformite et des produits de tissus lyocellulaires par traitement par fluide hydraulique |
| US6442809B1 (en) | 1997-12-05 | 2002-09-03 | Polymer Group, Inc. | Fabric hydroenhancement method and equipment for improved efficiency |
| US7091140B1 (en) | 1999-04-07 | 2006-08-15 | Polymer Group, Inc. | Hydroentanglement of continuous polymer filaments |
| CA2341714C (fr) * | 1999-06-25 | 2008-12-23 | Milliken & Company | Tissu laine et procede |
| EP1268906A4 (fr) * | 2000-02-11 | 2008-05-28 | Polymer Group Inc | Tissus non-tisses vus par instrument |
| US6692541B2 (en) | 2000-05-16 | 2004-02-17 | Polymer Group, Inc. | Method of making nonwoven fabric comprising splittable fibers |
| US7168140B2 (en) * | 2002-08-08 | 2007-01-30 | Milliken & Company | Flame resistant fabrics with improved aesthetics and comfort, and method of making same |
| CN103334245B (zh) * | 2013-06-13 | 2015-02-11 | 苏州市丹纺纺织研发有限公司 | 一种负压隔热涂层装置 |
| WO2024224435A1 (fr) * | 2023-04-23 | 2024-10-31 | 株式会社フードリボン | Dispositif d'élimination de chair et fibre |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3403862A (en) * | 1967-01-06 | 1968-10-01 | Du Pont | Apparatus for preparing tanglelaced non-woven fabrics by liquid stream jets |
| US3434188A (en) * | 1967-01-06 | 1969-03-25 | Du Pont | Process for producing nonwoven fabrics |
| US3750236A (en) * | 1970-03-24 | 1973-08-07 | Johnson & Johnson | Method and apparatus (discontinuous imperforate portions on backing means of open sandwich) |
| US4096226A (en) * | 1972-01-03 | 1978-06-20 | Basf Aktiengesellschaft | Integrated spin-draw-texturizing process for manufacture of texturized polyamide filaments |
| US4085485A (en) * | 1976-07-26 | 1978-04-25 | International Paper Company | Process and device for forming non-woven fabrics |
| WO1979000926A1 (fr) * | 1978-04-13 | 1979-11-15 | Teijin Ltd | Methode et appareil de fabrication d'un tissu a poil ayant l'aspect du suede |
| JPS60462B2 (ja) * | 1979-05-04 | 1985-01-08 | 東レ株式会社 | 特殊風合織物およびその製造方法 |
| DE3021874A1 (de) * | 1979-06-14 | 1980-12-18 | Sando Iron Works Co | Stoffbehandlung |
| US4379799A (en) * | 1981-02-20 | 1983-04-12 | Chicopee | Nonwoven fabric having the appearance of apertured, ribbed terry cloth |
| US4647490A (en) * | 1983-05-20 | 1987-03-03 | Johnson & Johnson | Cotton patterned fabric |
| JPS61194252A (ja) * | 1985-02-19 | 1986-08-28 | 日東紡績株式会社 | 補強用無機繊維織布及びその製造法 |
| US4967456A (en) * | 1987-04-23 | 1990-11-06 | International Paper Company | Apparatus and method for hydroenhancing fabric |
| US4931355A (en) * | 1988-03-18 | 1990-06-05 | Radwanski Fred R | Nonwoven fibrous hydraulically entangled non-elastic coform material and method of formation thereof |
-
1990
- 1990-03-12 FR FR9003569A patent/FR2659362B1/fr not_active Expired - Lifetime
-
1991
- 1991-02-26 US US07/661,475 patent/US5142753A/en not_active Expired - Lifetime
- 1991-02-28 DK DK91400547.5T patent/DK0452163T3/da active
- 1991-02-28 DE DE69113311T patent/DE69113311T2/de not_active Expired - Fee Related
- 1991-02-28 ES ES91400547T patent/ES2080266T3/es not_active Expired - Lifetime
- 1991-02-28 EP EP91400547A patent/EP0452163B1/fr not_active Expired - Lifetime
- 1991-03-12 JP JP3072344A patent/JPH06316859A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| FR2659362A1 (fr) | 1991-09-13 |
| DE69113311T2 (de) | 1996-03-07 |
| EP0452163A1 (fr) | 1991-10-16 |
| ES2080266T3 (es) | 1996-02-01 |
| DE69113311D1 (de) | 1995-11-02 |
| FR2659362B1 (fr) | 1994-06-03 |
| DK0452163T3 (da) | 1995-11-20 |
| US5142753A (en) | 1992-09-01 |
| JPH06316859A (ja) | 1994-11-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0452163A1 (fr) | Procédé de traitement de pièces textiles par jets d'eau haute pression | |
| EP1012369B1 (fr) | Procede et appareil de formation de rayures sur un tissu teinte par traitement par hydrojet | |
| KR900008844B1 (ko) | 직물 조직 연화법과 그 장치 | |
| FR2705698A1 (fr) | Procédé de fabrication d'une nappe de non-tissé constituée de filaments continus liés entre eux et nappe ainsi obtenue. | |
| EP0479880A1 (fr) | Procede et dispositif de fabrication de produits textiles a partir de fibres et/ou filaments et produits obtenus. | |
| FR2686628A1 (fr) | Structure textile complexe a base de nappes fibreuses non tissees et procede et installation pour son obtention. | |
| WO1999047737A1 (fr) | Nouveau tissu, son procede de fabrication, et vetements ainsi obtenus | |
| FR2647125A1 (fr) | Armature textile utilisable pour la realisation de complexes divers et procede pour sa fabrication | |
| EP0783608B1 (fr) | Procede et dispositif de fabrication de produits textiles a partir de fibres et/ou de filaments, et produits obtenus | |
| WO2025032207A1 (fr) | Tissu bi-élastique à fils de chaîne parallèles, et procédé associé | |
| EP0810314B1 (fr) | Procédé de traitement d'un support textile pour entoilage thermocollant à base de fils texturés | |
| US20060166578A1 (en) | Process for creating fabrics with branched fibrils and such fibrillated fabrics | |
| FR2724186A1 (fr) | Procede de fabrication d'un support textile composite destine au renfort d'une ceinture et support textile composite ainsi obtenu | |
| FR2475078A1 (fr) | Procede et appareil de fabrication d'etoffe a poil ayant l'aspect du daim. | |
| WO2006084987A1 (fr) | Carde et machine de production d'un non-tissé | |
| JP4190929B2 (ja) | 仮撚加工糸及びその製造方法並びにその仮撚加工糸の合撚糸及び織編物 | |
| FR2667618A1 (fr) | Procede pour l'obtention d'un file de fibres et dispositif pour sa mise en óoeuvre. | |
| FR2752247A1 (fr) | Procede pour la realisation d'une nappe textile non tissee et nouveau type de materiau obtenu par sa mise en oeuvre | |
| JP3184102B2 (ja) | 極細繊維織物の製造方法 | |
| EP1043439A1 (fr) | Procédé pour la réalisation d'étoffes à base de fibres synthétiques, polyamide notamment, présentant un effet de surface obtenu par calandrage | |
| WO1997020978A1 (fr) | Procede pour imprimer des motifs dans une structure textile chaine et trame, et produit ainsi obtenu | |
| JPH03269126A (ja) | 複合繊維スパン糸およびその製造方法 | |
| FR2605023A1 (fr) | Tissus a etat de surface modifie et procede pour les obtenir. | |
| JPS6323295B2 (fr) | ||
| JPS6314102B2 (fr) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE DK ES GB IT SE |
|
| 17P | Request for examination filed |
Effective date: 19920401 |
|
| 17Q | First examination report despatched |
Effective date: 19940816 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE DK ES GB IT SE |
|
| ITF | It: translation for a ep patent filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19950928 |
|
| REF | Corresponds to: |
Ref document number: 69113311 Country of ref document: DE Date of ref document: 19951102 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2080266 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20090220 Year of fee payment: 19 Ref country code: DK Payment date: 20090119 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20090211 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20090206 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20090120 Year of fee payment: 19 Ref country code: IT Payment date: 20090217 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20100228 |
|
| EUG | Se: european patent has lapsed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100901 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20110301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100228 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110301 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100301 |