EP0601991A1 - Procédé et installation de nettoyage de bandes métalliques - Google Patents
Procédé et installation de nettoyage de bandes métalliques Download PDFInfo
- Publication number
- EP0601991A1 EP0601991A1 EP93870230A EP93870230A EP0601991A1 EP 0601991 A1 EP0601991 A1 EP 0601991A1 EP 93870230 A EP93870230 A EP 93870230A EP 93870230 A EP93870230 A EP 93870230A EP 0601991 A1 EP0601991 A1 EP 0601991A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressure
- cleaning
- sheet
- installation
- impact
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 25
- 238000004140 cleaning Methods 0.000 title claims abstract description 14
- 229910052751 metal Inorganic materials 0.000 title claims abstract description 13
- 239000002184 metal Substances 0.000 title claims abstract description 13
- 238000005238 degreasing Methods 0.000 claims abstract description 12
- 238000005507 spraying Methods 0.000 claims abstract description 7
- 238000009434 installation Methods 0.000 claims description 16
- 238000011282 treatment Methods 0.000 claims description 13
- 229910000831 Steel Inorganic materials 0.000 claims description 8
- 239000010959 steel Substances 0.000 claims description 8
- 239000007921 spray Substances 0.000 claims description 7
- 230000000694 effects Effects 0.000 claims description 6
- 239000000243 solution Substances 0.000 description 13
- 230000001680 brushing effect Effects 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 238000007654 immersion Methods 0.000 description 4
- 239000000126 substance Substances 0.000 description 4
- 238000001311 chemical methods and process Methods 0.000 description 3
- 230000000295 complement effect Effects 0.000 description 3
- 238000005516 engineering process Methods 0.000 description 3
- 238000012423 maintenance Methods 0.000 description 3
- 239000004094 surface-active agent Substances 0.000 description 3
- 239000012670 alkaline solution Substances 0.000 description 2
- 230000001143 conditioned effect Effects 0.000 description 2
- 239000012634 fragment Substances 0.000 description 2
- 229910052742 iron Inorganic materials 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 239000002518 antifoaming agent Substances 0.000 description 1
- 230000003749 cleanliness Effects 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000002301 combined effect Effects 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000005868 electrolysis reaction Methods 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 150000002148 esters Chemical class 0.000 description 1
- 239000003925 fat Substances 0.000 description 1
- 238000001914 filtration Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000010297 mechanical methods and process Methods 0.000 description 1
- 230000005226 mechanical processes and functions Effects 0.000 description 1
- 239000013528 metallic particle Substances 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 238000010791 quenching Methods 0.000 description 1
- 230000008929 regeneration Effects 0.000 description 1
- 238000011069 regeneration method Methods 0.000 description 1
- 230000003252 repetitive effect Effects 0.000 description 1
- 238000007127 saponification reaction Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 230000017105 transposition Effects 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23G—CLEANING OR DE-GREASING OF METALLIC MATERIAL BY CHEMICAL METHODS OTHER THAN ELECTROLYSIS
- C23G3/00—Apparatus for cleaning or pickling metallic material
- C23G3/02—Apparatus for cleaning or pickling metallic material for cleaning wires, strips, filaments continuously
- C23G3/023—Apparatus for cleaning or pickling metallic material for cleaning wires, strips, filaments continuously by spraying
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B08—CLEANING
- B08B—CLEANING IN GENERAL; PREVENTION OF FOULING IN GENERAL
- B08B3/00—Cleaning by methods involving the use or presence of liquid or steam
- B08B3/02—Cleaning by the force of jets or sprays
- B08B3/022—Cleaning travelling work
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B45/00—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills
- B21B45/02—Devices for surface or other treatment of work, specially combined with or arranged in, or specially adapted for use in connection with, metal-rolling mills for lubricating, cooling, or cleaning
Definitions
- EP-A-0050036 (PARAMEC CHEMICALS) is intended for threads for cleaning. It does not indicate any parameters that could lead to transposition to sheet metal processing.
- the projection is carried out under a pressure of the order of 15 to 60 bars and preferably of the order of 15 to 40 bars, at a distance from the upper surface of the sheet as small as possible while allowing efficient operation of the installation.
- centrifugal pumps which is recommended according to the invention makes it possible to reconcile relatively high pressures with high flow rates resulting in increased efficiency of the process.
- Impact effect values of the order of 100 to 5000 and preferably 150 to 500 g / cm2 have been found necessary.
- An installation suitable for implementing the technique of the invention consists of a sheet unwinder 1, an electrolytic installation or quench bath 2, a high pressure degreasing tunnel 3, a rinsing station 4, possible subsequent treatments 5 and a winder 6.
- the strip bearing the general reference 13 circulates continuously and is continuously subjected to the action of spray jets of a degreasing solution comprising surfactants, originating from spray heads 15 distributed above and below, as well as over the entire width of the strip, for example at a distance of 70 mm from the latter.
- the alkaline solution is recovered and recycled with possible interposition of filtration equipment (retaining dust and iron fines) and / or regeneration.
- the equipment described can be associated in appropriate cases with a high density electrolytic degreasing cell, or with other treatment processes, if desired.
- composition of the solutions used for high pressure spraying is in principle adapted to the operating conditions of operation.
- alkaline solutions can be used which exert a saponification effect on the esters, optionally with a surfactant. Many of these compositions are known.
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Cleaning And De-Greasing Of Metallic Materials By Chemical Methods (AREA)
Abstract
Description
- L'invention concerne une technologie nouvelle adaptée à une installation de nettoyage en continu de bandes métalliques destinée à conférer la propreté de surface requise par les traitements de revêtement ultérieur de telles bandes. Elle porte aussi bien sur un procédé de nettoyage que sur une installation à cet effet.
- Les procédés et installations de nettoyage de bandes dont le rôle est de préparer la surface avant traitement, résultent encore aujourd'hui de critères empiriques.
- On a le plus souvent recours à des traitements qui fonctionnent suivant différents modes d'action, et qui sont très souvent successifs ainsi qu'il est habituel pour la plupart des traitements utilisés dans les lignes sidérurgiques.
- On distingue :
- les procédés physico-chimiques agissant essentiellement par projection de solutions ou agissant par immersion
- les procédés mécaniques incorporant essentiellement une brosseuse et
- les procédés électro-chimiques agissant à l'aide d'une grille électrolytique.
- Pour le traitement physico-chimique, on utilise généralement des solutions dégraissantes basiques, associées éventuellement à des agents tensioactifs. Leur efficacité est principalement conditionnée par la chimie des solutions qui ne peut donner des résultats probants, principalement pour l'élimination des matières solides (fines de fer) sans une action mécanique complémentaire et en fait déterminante.
- Actuellement, une installation de dégraissage se compose généralement d'un tunnel d'immersion ou d'aspersion basse pression (afin de permettre l'action physico-chimique de la solution), d'une brosseuse (exerçant l'action mécanique) et d'une cellule de dégraissage électro-chimique basse densité.
- Les principaux inconvénients de ces équipements résident tout d'abord dans leur encombrement. Les différentes étapes de traitement sont séparées physiquement et sont successives. Il faut donc disposer d'installations qui prennent une place considérable en particulier si l'on tient compte de la nécessité d'un temps de séjour ou d'action non négligeable au moins pour une partie des traitements.
- De plus, leur fiabilité est faible car le mode de fonctionnement entre autres des brosses et l'usure de celles-ci imposent un niveau de maintenance et de suivi qui les rendent dans la pratique peu fiables.
- Finalement, les coûts d'entretien et de fonctionnement de telles installations sont élevés.
- Actuellement, parmi les techniques utilisées, seule apparaît réellement déterminante l'action mécanique de brossage dont l'utilisation pratique est très délicate et en fait toujours relativement empirique.
- Afin de rester totalement opérationnelle, elle implique un niveau de maintenance inacceptable en raison de la rapidité d'usure des brosses. De plus, cette usure entraîne une pollution des bains par les fragments des brosses résultant de cette usure.
- Le document PATENT ABSTRACTS OF JAPAN, Vol. II, n° 214 (C-434) (2661) du 18 juillet 1987 qui se réfère à la demande de brevet japonais JA-A 6230892 décrit un procédé de nettoyage de bandes métalliques par injection d'un liquide nettoyant sous pression à l'aide d'ajutages présentant une inclinaison adéquate par rapport à la surface de la bande. Ce document indique que des pression d'injection de 5 à 1000 kg/cm² avec des débits de 5 à 500 l/mn/m² peuvent être utilisées. Ni le document en lui-même, ni le texte de la demande de brevet japonais n'indiquent des valeurs d'impacts pour la tôle à traiter.
- Les valeurs de pression supérieures indiquées poseraient pour le moins de sérieuses difficultés techniques de réalisation et le document n'apporte en fait pas d'informations pratiques pour la mise en oeuvre de la technique.
- Le document EP-A-0050036 (PARAMEC CHEMICALS) s'adresse à des fils en vue de leur nettoyage. Il n'indique pas de paramètres pouvant conduire à la transposition au traitement de tôles.
- Le document GB-A-2 143 254 (SMS SCHLOEMANN-SIEMAG) décrit un traitement 60 bar ou plus sur une surface à l'aide d'ajutages. Il est techniquement peu souhaitable de travailler à de telles pressions à cause des équipements (pompes) à mettre en service et les conditions opératoires selon la présente invention ne sont pas réalisées.
- Le document AU-A-413 792 (BONAR) décrit essentiellement un dispositif pour le nettoyage de tôles mais ne comporte aucune indication paramétrique pour exécuter cette opération de nettoyage dans les conditions économiques et techniques avantageuses envisagées par la présente invention.
- La présente invention vise essentiellement à éviter les inconvénients inhérents aux solutions connues proposées selon l'état de la technique. Elle vise particulièrement à fournir une technologie capable d'apporter une action mécanique déterminante (performante et répétitive et non sujette à des dérives d'efficacité) allant de pair avec l'action physico-chimique apportée par le contact avec une solution de traitement généralement basique.
- Selon l'invention, il est proposé un procédé de nettoyage des bandes métalliques, en particulier de bandes d'acier comportant le traitement de la tôle par une action de pulvérisation à haute pression et de ce fait une projection à grand impact de solutions dégraissantes sur la surface de la tôle.
- En pratique, la projection est réalisée sous une pression de l'ordre de 15 à 60 bars et de préférence de l'ordre de 15 à 40 bars, à une distance par rapport à la surface supérieure de la tôle aussi réduite que possible tout en permettant une exploitation efficace de l'installation.
- Dans la pratique industrielle, le procédé est appliqué dans des installations en ligne continue, ce qui implique nécessairement que les têtes de projection doivent permettre une exploitation rationnelle de la ligne sans interférence majeure de ces têtes de projection.
- Des valeurs de la distance de la tête de projection à la tôle allant de quelques dizaines de millimètres à quelques centimètres se sont révélées particulièrement efficaces. En pratique, on préconise une distance de 30 à 200 millimètres. On notera que plus la distance est faible, plus il faudra de têtes de pulvérisation pour couvrir la même surface et qu'en conséquence une limite matérielle due à l'encombrement est vite atteinte.
- La limite inférieure de pression indiquée est celle nécessaire à obtenir une bonne efficacité du traitement.
- La limite supérieure de pression est essentiellement conditionnée par des raisons économiques impliquant le recours à des moyens techniques plus simples, à savoir des pompes du type centrifuge, sans devoir recourir à des pompes volumétriques qui deviendraient nécessaires si des pressions supérieures étaient envisagées.
- Le fait que dans la plage de pression indiquée, des résultats efficaces peuvent être obtenus, sans qu'il soit nécessaire de recourir à des équipements coûteux, contribue à l'économie générale du procédé.
- L'invention repose sur le fait qu'on évite de devoir séparer les modes d'action de la projection de solutions, de l'action mécanique à proprement parler qui est exécutée à l'aide de la brosseuse, selon l'état de la technique.
- L'utilisation des techniques connues à faible énergie, à savoir la pulvérisation à faible impact et l'électrolyse à basse densité imposait dans la pratique des temps d'action importants, selon les techniques connues.
- Contrairement à ce qui semble être un préjugé général existant dans le cas de l'utilisation des techniques de traitement de bandes d'acier, il semble que l'utilisation de la technique selon l'invention comportant une projection de solutions dégraissantes à haut impact évite le recours à des temps de séjour importants que l'on croyait indispensables et qui en fait étaient nécessaires dans le cas du recours à un équipement comportant un tunnel d'immersion ou d'aspersion à basse pression.
- On s'est aperçu en fait que l'effet d'impact que l'on peut mesurer comme la force exercée sur une surface unitaire de la bande, à une hauteur donnée de la tête de projection, est directement proportionnel au débit et à la racine carrée de la pression de pulvérisation.
- En conséquence, le recours à des pressions très élevées telles que des pressions supérieures à 40 bars est moins significatif que l'effet du débit.
- Le recours à des pompes centrifuges qui est préconisé selon l'invention, permet de concilier des pressions relativement élevées avec des débits importants résultant en une efficacité accrue du procédé.
- Des valeurs d'effet d'impact de l'ordre de 100 à 5000 et de préférence de 150 à 500 g/cm² se sont révélées nécessaires.
- Bien entendu, le recours à des techniques complémentaires en particulier électro-chimiques ou physico-chimiques n'est pas exclu, en complément éventuel aux techniques propres à la présente invention.
- La solution préconisée par l'invention permet d'éviter le coût et l'empirisme d'exploitation des cylindres brosseurs. On évite également les perturbations causées pas les fragments de brosse résultant de l'usure des brosses.
- L'invention sera décrite ci-après à titre d'illustration à l'aide d'un exemple d'exécution, sans caractère limitatif, de l'invention.
- Dans les dessins annexés, on a représenté :
- Figure 1,
- schématiquement une installation convenant pour la mise en oeuvre du procédé;
- Figure 2,
- le détail du tunnel de dégraissage haute pression (vue en coupe schématique);
- Figure 3,
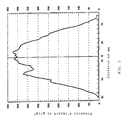
- un diagramme de l'effet d'impact correspondant à une forme d'exécution de l'invention donnée à titre d'illustration.
- Une installation convenant pour la mise en oeuvre de la technique de l'invention est constituée par une dérouleuse de tôle 1, une installation électrolytique ou bain de trempe 2, un tunnel de dégraissage haute pression 3, un poste de rinçage 4, des unités de traitements ultérieurs éventuels 5 et une enrouleuse 6.
- Une telle installation peut convenir pour traiter une tôle atteignant jusqu'à 400 mm de largeur et une épaisseur jusqu'à 1 mm à une vitesse de ligne pouvant varier d'une valeur très faible à 400 m/mn.
- Dans l'installation 3 de nettoyage d'une bande d'acier, la bande portant le repère général 13 circule en continu et est de manière continue soumise à l'action de jets de pulvérisation d'une solution dégraissante comportant des tensioactifs, provenant de têtes de pulvérisation 15 réparties au-dessus et en dessous, ainsi que sur toute la largeur de la bande, par exemple à une distance de 70 mm de celle-ci.
- Une pompe centrifuge 17 fournit sous une pression de 35 bars un débit de 30 m³/h. pour une largeur de bande de 300 mm ce qui correspond à une valeur d'impact de 270 g/cm² sur la bande. Cet effet combiné d'action d'impact et d'action chimique suffit à traiter parfaitement une bande circulant à une vitesse de 200 m/mn.
- La solution alcaline est récupérée et recyclée avec interposition éventuelle d'un équipement de filtration (retenant les poussières et les fines de fer) et/ou de régénération.
- L'équipement décrit pourra être associé dans les cas appropriés à une cellule de dégraissage électrolytique haute densité, ou à d'autres processus de traitement, si on le souhaite.
- Dans la figure 3, on a représenté le profil d'impact d'un jet reprenant en fonction de la distance en mm par rapport à la tête de projection la pression d'impact exprimée en g/cm².
- Un tel profil d'impact permet d'étudier et de mettre au point les conditions opératoires optimales en fonction des qualités de tôles à traiter.
- La composition des solutions utilisées pour la projection à haute pression est en principe adaptée aux conditions opératoires d'exploitation.
- En principe, on peut avoir recours aux solutions alcalines exerçant un effet de saponification des esters avec éventuellement un tensioactif. Un grand nombre de ces compositions sont connues.
- L'addition d'un agent anti-moussant est généralement utile et l'homme de l'art sur base d'essais simples pourra aisément, en fonction des circonstances, régler les différents paramètres tels que température, pression, distance des jets, débit, type de jets et leurs directions, en particulier en expérimentant les installations et en étudiant les profils de jets réalisables.
- La technologie de l'invention a été décrite essentiellement comme s'appliquant à des tôles d'acier, elle n'y est cependant pas limitée. D'autres matières, à savoir toute tôle métallique souillée par des matières grasses et/ou des particules métalliques par exemple de l'acier allié ou non ou de l'aluminium notamment pourraient être traitées de cette façon.
- Dans le tableau I qui suit on a, sans caractère limitatif, indiqué d'une part les différents paramètres opératoires avec les plages opératoires les plus courantes à titre d'exemple dans la colonne de droite des valeurs spécifiques qui ont été utilisés en pratique pour l'exécution d'un exemple comparatif.
- Les résultats des mesures effectuées sur une tôle non traitée, sur une tôle dégraissée haute pression selon cet exemple et sur une tôle traitée selon les techniques couramment connues y sont indiqués.


Claims (4)
- Procédé de nettoyage de bandes métalliques, en particulier de bandes d'acier caractérisé en ce qu'il comporte le traitement de la tôle par une action de pulvérisation à haute pression et de fait une projection à grand impact de solutions dégraissantes sur la surface de la tôle sous une pression de l'ordre de 15 à 60 bars, et de préférence 15 à 40 bars, à une distance par rapport à la surface supérieure de la tôle aussi réduite que possible tout en permettant une exploitation efficace de l'installation afin d'obtenir des valeurs d'effet d'impact de l'ordre de 100 à 5000 et de préférence de 150 à 500 g/cm2 par le réglage des débits des têtes de pulvérisation.
- Procédé selon la revendication 1 caractérisé en ce que la distance des têtes de projection par rapport à la surface supérieure de la tôle est comprise entre 30 et 200
- Procédé selon l'une quelconque des revendications 1 ou 2 caractérisé en ce que la pulvérisation est réalisée à l'aide d'une pompe centrifuge.
- Installation de nettoyage de bandes d'acier pour la mise en oeuvre du procédé selon l'une quelconque des revendications 1 à 3 caractérisée en ce qu'elle comporte un circuit fermé de circulation d'une solution dégraissante et des têtes de pulvérisation projetant cette solution sous une pression élevée.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| BE9201082A BE1006465A3 (fr) | 1992-12-08 | 1992-12-08 | Procede et installation de nettoyage de bandes d'acier. |
| BE9201082 | 1992-12-08 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0601991A1 true EP0601991A1 (fr) | 1994-06-15 |
| EP0601991B1 EP0601991B1 (fr) | 1998-09-23 |
Family
ID=3886572
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP93870230A Expired - Lifetime EP0601991B1 (fr) | 1992-12-08 | 1993-12-07 | Procédé et installation de nettoyage de bandes métalliques |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0601991B1 (fr) |
| AT (1) | ATE171400T1 (fr) |
| BE (1) | BE1006465A3 (fr) |
| DE (1) | DE69321204D1 (fr) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE1009436A3 (fr) * | 1995-06-22 | 1997-03-04 | Cockerill Mech Ind Sa | Procede et installation de nettoyage d'une bande metallique. |
| WO1999029928A3 (fr) * | 1997-12-05 | 1999-08-26 | Acciai Speciali Terni Spa | Procede de decapage par pulverisation de bandes d'acier et appareil servant a mettre en oeuvre ledit procede |
| WO2000062950A1 (fr) * | 1999-04-19 | 2000-10-26 | Sundwig Gmbh | Ligne de traitement destinee a des bandes metalliques, notamment des bandes d'acier a resistance elevee |
| WO2001046496A1 (fr) * | 1999-12-22 | 2001-06-28 | Kolene Corporation | Composition alcaline, appareil et procede de traitement par pulverisation du tartre sur une surface metallique |
| EP0978575B1 (fr) * | 1998-08-01 | 2002-08-14 | Salzgitter AG | Procédé et dispositif pour écarter des dendrites |
| US6776359B2 (en) | 2001-11-06 | 2004-08-17 | Kolene Corporation | Spray nozzle configuration |
| WO2006089730A1 (fr) * | 2005-02-26 | 2006-08-31 | Sms Demag Ag | Procede et dispositif pour nettoyer une bande metallique |
| EP1959032A4 (fr) * | 2006-01-26 | 2010-01-06 | Jfe Steel Corp | Procédé et dispositif pour le nettoyage d'une feuille d'acier galvanisé au feu |
| CN102825076A (zh) * | 2012-08-30 | 2012-12-19 | 宜昌三峡全通涂镀板有限公司 | 一种伸缩风箱式吹扫装置 |
| CN104043659A (zh) * | 2013-03-14 | 2014-09-17 | 宝山钢铁股份有限公司 | 冷轧带钢表面边部残留液体吹扫装置 |
| CN112588714A (zh) * | 2020-11-27 | 2021-04-02 | 洛阳伍鑫金属材料科技有限公司 | 一种钛锭生产清洗工艺及其清洗装置 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU413792B2 (en) * | 1970-05-28 | 1971-05-24 | Apparatus for cleaning hot rolled steel | |
| EP0050036A1 (fr) * | 1980-10-14 | 1982-04-21 | Paromec Engineering Limited | Nettoyage de matériaux de forme allongée et appareil pour l'éxécuter |
| GB2143254A (en) * | 1983-07-13 | 1985-02-06 | Schloemann Siemag Ag | Method of and cleaning apparatus for cleaning a strip of metallic material |
| JPS6230892A (ja) * | 1985-07-31 | 1987-02-09 | Sumitomo Special Metals Co Ltd | 長尺金属板の連続洗浄方法 |
-
1992
- 1992-12-08 BE BE9201082A patent/BE1006465A3/fr not_active IP Right Cessation
-
1993
- 1993-12-07 AT AT93870230T patent/ATE171400T1/de not_active IP Right Cessation
- 1993-12-07 EP EP93870230A patent/EP0601991B1/fr not_active Expired - Lifetime
- 1993-12-07 DE DE69321204T patent/DE69321204D1/de not_active Expired - Lifetime
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AU413792B2 (en) * | 1970-05-28 | 1971-05-24 | Apparatus for cleaning hot rolled steel | |
| EP0050036A1 (fr) * | 1980-10-14 | 1982-04-21 | Paromec Engineering Limited | Nettoyage de matériaux de forme allongée et appareil pour l'éxécuter |
| GB2143254A (en) * | 1983-07-13 | 1985-02-06 | Schloemann Siemag Ag | Method of and cleaning apparatus for cleaning a strip of metallic material |
| JPS6230892A (ja) * | 1985-07-31 | 1987-02-09 | Sumitomo Special Metals Co Ltd | 長尺金属板の連続洗浄方法 |
Non-Patent Citations (1)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 11, no. 214 (C - 434)<2661> 10 July 1987 (1987-07-10) * |
Cited By (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE1009436A3 (fr) * | 1995-06-22 | 1997-03-04 | Cockerill Mech Ind Sa | Procede et installation de nettoyage d'une bande metallique. |
| WO1999029928A3 (fr) * | 1997-12-05 | 1999-08-26 | Acciai Speciali Terni Spa | Procede de decapage par pulverisation de bandes d'acier et appareil servant a mettre en oeuvre ledit procede |
| EP0978575B1 (fr) * | 1998-08-01 | 2002-08-14 | Salzgitter AG | Procédé et dispositif pour écarter des dendrites |
| WO2000062950A1 (fr) * | 1999-04-19 | 2000-10-26 | Sundwig Gmbh | Ligne de traitement destinee a des bandes metalliques, notamment des bandes d'acier a resistance elevee |
| WO2001046496A1 (fr) * | 1999-12-22 | 2001-06-28 | Kolene Corporation | Composition alcaline, appareil et procede de traitement par pulverisation du tartre sur une surface metallique |
| US6450183B1 (en) | 1999-12-22 | 2002-09-17 | Kolene Corporation | Composition, apparatus, and method of conditioning scale on a metal surface |
| US6851434B2 (en) | 1999-12-22 | 2005-02-08 | John M. Cole | Composition, apparatus, and method of conditioning scale on a metal surface |
| US6776359B2 (en) | 2001-11-06 | 2004-08-17 | Kolene Corporation | Spray nozzle configuration |
| WO2006089730A1 (fr) * | 2005-02-26 | 2006-08-31 | Sms Demag Ag | Procede et dispositif pour nettoyer une bande metallique |
| RU2357809C2 (ru) * | 2005-02-26 | 2009-06-10 | Смс Демаг Аг | Способ и устройство для очистки металлической ленты |
| AU2006218060B2 (en) * | 2005-02-26 | 2009-09-17 | Sms Siemag Aktiengesellschaft | Method and device for cleaning a metal strip |
| KR100953138B1 (ko) * | 2005-02-26 | 2010-04-16 | 에스엠에스 지마크 악티엔게젤샤프트 | 금속 스트립의 세척 방법 및 그 장치 |
| EP1959032A4 (fr) * | 2006-01-26 | 2010-01-06 | Jfe Steel Corp | Procédé et dispositif pour le nettoyage d'une feuille d'acier galvanisé au feu |
| US8940100B2 (en) | 2006-01-26 | 2015-01-27 | Jfe Steel Corporation | Method for cleaning hot dip galvanized steel sheet and cleaning apparatus therefor |
| CN102825076A (zh) * | 2012-08-30 | 2012-12-19 | 宜昌三峡全通涂镀板有限公司 | 一种伸缩风箱式吹扫装置 |
| CN104043659A (zh) * | 2013-03-14 | 2014-09-17 | 宝山钢铁股份有限公司 | 冷轧带钢表面边部残留液体吹扫装置 |
| CN104043659B (zh) * | 2013-03-14 | 2016-03-30 | 宝山钢铁股份有限公司 | 冷轧带钢表面边部残留液体吹扫装置 |
| CN112588714A (zh) * | 2020-11-27 | 2021-04-02 | 洛阳伍鑫金属材料科技有限公司 | 一种钛锭生产清洗工艺及其清洗装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| ATE171400T1 (de) | 1998-10-15 |
| DE69321204D1 (de) | 1998-10-29 |
| BE1006465A3 (fr) | 1994-09-06 |
| EP0601991B1 (fr) | 1998-09-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0601991B1 (fr) | Procédé et installation de nettoyage de bandes métalliques | |
| KR930001083B1 (ko) | 열간압연강대(hot rolled streel strip)의 압연 방법 및 그 장치 | |
| EP0011547B1 (fr) | Procédé et appareil pour la fabrication de tôle ou de feuillard galvanisé à revêtement pauvre sur une ou deux faces, et produit obtenu au moyen de ce procédé | |
| KR100712798B1 (ko) | 용융 금속 도금조내의 롤의 표면상에 용착된 물질 제거장치 및 덴트 발생을 방지하는 방법 | |
| EP0780485A1 (fr) | Procédé et dispositif pour le décapage d'un substrat métallique | |
| EP0108436A1 (fr) | Procédé perfectionné pour la fabrication de rails et rails obtenus par ce procédé | |
| EP3678794B1 (fr) | Installation industrielle comportant un essuyeur sans contact | |
| US1188870A (en) | Etching process. | |
| CA2444399A1 (fr) | Procede pour ameliorer la qualite metallurgique de produits traites dans un four | |
| JPH11269678A (ja) | 連続焼鈍設備における冷延鋼帯の洗浄方法および装置 | |
| CN108425126A (zh) | 一种矩形金属板材表面除锈方法 | |
| JPH01319693A (ja) | 連続焼鈍設備における金属ストリップの洗浄方法及びその連続焼鈍設備 | |
| JP2689845B2 (ja) | 熱延鋼材の脱スケーリング方法 | |
| KR950004785B1 (ko) | 표면크로메이트(chromate) 품질이 우수한 수직형 크롬 처리장치 | |
| RU2044616C1 (ru) | Способ гидроабразивной очистки холодного металла от окалины | |
| JPH0683762U (ja) | 溶融めっきシンクロールのスクレーパ装置 | |
| JP3426943B2 (ja) | 金属材料製造プロセスにおける表面処理装置及び表面処理方法 | |
| JPH03111104A (ja) | インゴットの切断方法 | |
| CN121755474A (zh) | 用于金属线材的表面空化水射流清洗装置和清洗方法 | |
| JP2974922B2 (ja) | 鋼帯の電解洗浄方法 | |
| SU1442276A1 (ru) | Способ очистки поверхности движущегос полосового проката | |
| EP0992593B1 (fr) | Procédé de refroidissement en continu d'une tôle en acier et dispositif pour sa mise en oeuvre | |
| BE1015255A3 (fr) | Procede et dispositif de decapage de fils et/ou rubans metalliques. | |
| US956981A (en) | Apparatus for the manufacture of tin-plate. | |
| JP2002011516A (ja) | 金属帯の洗浄方法およびその装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19931224 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 19951102 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980923 Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRE;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED.SCRIBED TIME-LIMIT Effective date: 19980923 Ref country code: GR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19980923 Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980923 Ref country code: ES Free format text: THE PATENT HAS BEEN ANNULLED BY A DECISION OF A NATIONAL AUTHORITY Effective date: 19980923 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19980923 |
|
| REF | Corresponds to: |
Ref document number: 171400 Country of ref document: AT Date of ref document: 19981015 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 69321204 Country of ref document: DE Date of ref document: 19981029 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19981203 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981207 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: FRENCH |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981223 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981223 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981223 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19981224 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] |
Effective date: 19980923 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990504 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19990831 |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19991231 |
|
| BERE | Be: lapsed |
Owner name: S.A. COCKERILL MECHANICAL INDUSTRIES Effective date: 19991231 |