EP0657285B1 - Druckplattenförderlogistik für Druckmaschinen - Google Patents
Druckplattenförderlogistik für Druckmaschinen Download PDFInfo
- Publication number
- EP0657285B1 EP0657285B1 EP94118918A EP94118918A EP0657285B1 EP 0657285 B1 EP0657285 B1 EP 0657285B1 EP 94118918 A EP94118918 A EP 94118918A EP 94118918 A EP94118918 A EP 94118918A EP 0657285 B1 EP0657285 B1 EP 0657285B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- printing plate
- printing
- sheet
- transfer
- flexible
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000605 extraction Methods 0.000 claims description 3
- 238000010586 diagram Methods 0.000 description 3
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- 241001136792 Alle Species 0.000 description 1
- 238000000034 method Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F27/00—Devices for attaching printing elements or formes to supports
- B41F27/12—Devices for attaching printing elements or formes to supports for attaching flexible printing formes
- B41F27/1206—Feeding to or removing from the forme cylinder
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41P—INDEXING SCHEME RELATING TO PRINTING, LINING MACHINES, TYPEWRITERS, AND TO STAMPS
- B41P2227/00—Mounting or handling printing plates; Forming printing surfaces in situ
- B41P2227/60—Devices for transferring printing plates
- B41P2227/61—Devices for transferring printing plates using the sheet feed system
Definitions
- the invention relates to a printing plate conveyor logistics for printing plates conveyed on the sheet path in printing machines.
- a method and a device for the automatic insertion and / or extraction of flexible printing plates onto / from a printing plate cylinder provided with plate grippers via sheet conveyors provided on the printing press and an intermediate cylinder provided with auxiliary grippers, which forms a transfer path together with the printing plate cylinder, is known ( DE 42 20 011).
- Conveying logistics for printing plates fed to the printing form cylinder by means of cassettes are also known (EP 435 413 A2). This conveyor logistics cannot be used for printing plates fed to the printing form cylinder via the sheet path.
- Fig. 1 the machine diagram of a sheet-fed printing machine is shown, which consists of a feed device, four identically constructed printing units DW 1; DW 2; DW 3; DW n and a discharge device 12 exists.
- the sheet conveying means are designed as sheet guide cylinders or as chain guides, not shown.
- Sheet guiding cylinders are the cylinders which convey the sheet 18 in normal operation and the printing plate 4 in printing plate conveying operation with the aid of existing gripper systems 5, such as the transfer drum 13, the printing cylinder 14 and, in the case of perfecting and printing machines, the SW drum (not shown).
- An auxiliary gripper system 7 for printing plate transport is arranged in the intermediate cylinder duct 15 of the intermediate cylinder 6.
- a rubber blanket is stretched on the intermediate cylinder 6 with generally known tensioning means.
- the intermediate cylinder 6 corresponds to the printing form cylinder 8, which is designed as a plate cylinder.
- a printing plate gripper system 9 is arranged in the printing plate cylinder channel 17 for the printing plate front edge and the printing plate rear edge, by which the printing plate 4 fed to the printing plate cylinder 8 is held and tensioned.
- the printing plate conveyor line is divided into two parts, the sheet path 16 and a number of transfer lines 19.
- the arc path is the path on which both the printing plates 4 and the sheets 18 are conveyed.
- the sheet path 16 begins with the feeder 1 and runs over the feed table 3, the pre-gripper 10, the feed drum 11 and the number of printing units DW 1; DW 2; DW 3; DW n corresponding number of printing cylinders 14 and transfer drums 13 to the discharge device 12.
- the transfer point of the printing plate from the gripper system 5 of the printing cylinder 14 to the auxiliary gripper system 7 of the intermediate cylinder 6 is referred to as the printing plate switch arc path / transfer path and is provided with the reference number 20.
- the transfer paths 19 are used to designate the distances on which the printing plates 4 are conveyed.
- Each printing unit DW 1; DW 2; DW 3; A transfer path 19 is assigned to DW n .
- the transfer path begins at the printing plate switch sheet path / transfer path 20 and leads via the intermediate cylinder 6 to the printing form cylinder 8.
- the printing plates 4 to be fed are separated by the feeder 1 and via the feed table 3, the pre-gripper 10, the feed drum 11 and the number of printing units DW 1; DW 2; DW 3; DW n corresponding number of printing cylinders 14 and transfer drums 13 (sheet path) and one intermediate cylinder 6 each fed to the printing form cylinder 8 (transfer path).
- the printing plates 4 to be executed are transferred from the respective printing form cylinder 8 via the intermediate cylinder 6 (transfer path) and one of the number of printing units DW 1; DW 2; DW 3; DW n corresponding number of printing cylinders 14 and transfer drums 13 of the discharge device 12 (sheet path) fed.
- the conveyor logistics for the printing plates are constructed on cycle lengths, the measure of the cycle length preferably being one revolution of a single-speed shaft.
- the single-turn shaft for example the printing form cylinder 8, makes one revolution in one work cycle - printing an arc 18.
- Fig. 2 the cycle length assignment to the printing press is shown schematically.
- the cycle length of the transfer path 19, which is the same for each printing unit, is designated T T in accordance with FIG.
- T E denotes the placement of the printing plates to be executed on the stack of the execution device 12.
Landscapes
- Feeding Of Articles By Means Other Than Belts Or Rollers (AREA)
Description
- Die Erfindung betrifft eine Druckplattenförderlogistik für auf dem Bogenweg geförderte Druckplatten in Druckmaschinen. Es ist ein Verfahren und eine Einrichtung zum automatischen Ein- und/oder Auszug von flexiblen Druckplatten auf/von einem mit Plattengreifern versehenen Druckformzylinder über an der Druckmaschine vorhandene Bogenfördermittel und einen mit Hilfsgreifern versehenen Zwischenzylinder, der zusammen mit dem Druckformzylinder eine Transferstrecke bildet, bekannt (DE 42 20 011).
Es ist auch eine Förderlogistik für mittels Kassetten dem Druckformzylinder zugeführter Druckplatten bekannt (EP 435 413 A2). Diese Förderlogistik ist nicht für über den Bogenweg dem Druckformzylinder zugeführte Druckplatten anwendbar. - Aufgabe der Erfindung ist die Schaffung einer Druckplattenförderlogistik für Druckmaschinen mit über den Bogenweg und einen Zwischenzylinder dem Druckformzylinder zugeführte Druckplatten. Erfindungsgemäß wird die Aufgabe durch das Kennzeichen des Patentanspruches 1 gelöst. Nachfolgend wird die Erfindung an einem Ausführungsbeispiel näher erläutert. In den Zeichnungen zeigt
- Fig. 1 Maschinenschema
- Fig. 2 Taktlängenzuordnung
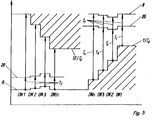
- Fig. 3 Taktlängendiagramm
- In Fig. 1 ist das Maschinenschema einer Bogendruckmaschine dargestellt, die aus einer Zuführeinrichtung, vier identisch aufgebauten Druckwerken DW 1; DW 2; DW 3; DWn und einer Abführeinrichtung 12 besteht.
Die Zuführeinrichtung, die zu den Druckwerken DW 1; DW 2; DW 3; DWn führt, setzt sich zusammen aus einem Anleger 1, einem Anlegtisch 3, einem Vorgreifer 10, einer Anlegtrommel 11 und je nach Position des Druckwerkes aus einem oder mehreren zum jeweiligen Druckwerk führenden Bogenfördermitteln. Die Bogenfördermittel sind als Bogenführungszylinder oder als nicht dargestellte Kettenführungen ausgestaltet.
Bogenführungszylinder sind die Zylinder, die im Normalbetrieb den Bogen 18 und im Druckplattenförderbetrieb auch die Druckplatte 4 mit Hilfe vorhandener Greifersysteme 5 befördern, wie die Übergabetrommel 13, der Druckzylinder 14 und bei Schön- und Widerdruckmaschinen, die nicht dargestellte SW-Trommel.
Der jeweils letzte Bogenführungszylinder in einem Druckwerk DW 1; DW 2; DW 3; DWn, der Druckzylinder 14, liegt an einem als Gummizylinder ausgebildeten Zwischenzylinder 6 an.
In dem Zwischenzylinderkanal 15 des Zwischenzylinders 6 ist ein Hilfsgreifersystem 7 zum Druckplattentransport angeordnet.
Auf dem Zwischenzylinder 6 ist ein Gummituch mit allgemein bekannten Spannmitteln gespannt.
Der Zwischenzylinder 6 korrespondiert mit dem Druckformzylinder 8, der als Plattenzylinder ausgebildet ist. In dem Druckformzylinderkanal 17 ist ein Druckplattengreifersystem 9 jeweils für die Druckplattenvorderkante und die Druckplattenhinterkante angeordnet, von dem die dem Druckformzylinder 8 zugeführte Druckplatte 4 gehalten und gespannt wird. - Die Druckplattenförderstrecke ist in zwei Teile unterteilt, in den Bogenweg 16 und in mehrere Transferstrecken 19.
Mit dem Bogenweg ist die Wegstrecke bezeichnet, auf der sowohl die Druckplatten 4 als auch die Bogen 18 gefördert werden. Der Bogenweg 16 beginnt mit dem Anleger 1 und verläuft über den Anlegtisch 3, den Vorgreifer 10, die Anlegtrommel 11 sowie der Anzahl der Druckwerke DW 1; DW 2; DW 3; DWn entsprechenden Anzahl von Druckzylindern 14 und Übergabetrommeln 13 bis zur Abführeinrichtung 12. - Die Übergabestelle der Druckplatte vom Greifersystem 5 des Druckzylinders 14 an das Hilfsgreifersystem 7 des Zwischenzylinders 6 wird als Druckplattenweiche Bogenweg/Transferstrecke bezeichnet und ist mit dem Bezugszeichen 20 versehen.
Mit Transferstrecken 19 sind die Wegstrecken bezeichnet, auf denen die Druckplatten 4 gefördert werden. Jedem Druckwerk DW 1; DW 2; DW 3; DWn ist eine Transferstrecke 19 zugeordnet.
Die Transferstrecke beginnt an der Druckplattenweiche Bogenweg/Transferstrecke 20 und führt über den Zwischenzylinder 6 bis zum Druckformzylinder 8.
Die zuzuführenden Druckplatten 4 werden vom Anleger 1 vereinzelt und über den Anlegtisch 3, den Vorgreifer 10, die Anlegtrommel 11 sowie der Anzahl der Druckwerke DW 1; DW 2; DW 3; DWn entsprechenden Anzahl von Druckzylindern 14 und Übergabetrommeln 13 (Bogenweg) und jeweils einen Zwischenzylinder 6 dem Druckformzylinder 8 (Transferstrecke) zugeführt. Die auszuführenden Druckplatten 4 werden vom jeweiligen Druckformzylinder 8 über den Zwischenzylinder 6 (Transferstrecke) und einer der Anzahl der Druckwerke DW 1; DW 2; DW 3; DWn entsprechenden Anzahl von Druckzylindern 14 und Übergabetrommeln 13 der Abführeinrichtung 12 (Bogenweg) zugeführt. - Die Förderlogistik für die Druckplatten ist auf Taktlängen aufgebaut, wobei das Maß der Taktlänge vorzugsweise eine Umdrehung einer Eintourenwelle ist. Die Eintourenwelle, beispielsweise der Druckformzylinder 8, macht bei einem Arbeitsspiel - Druck eines Bogens 18 - eine Umdrehung.
In Fig. 2 ist die Taktlängenzuordnung zur Druckmaschine schematisch dargestellt. Die Taktlänge der Transferstrecke 19, die für jedes Druckwerk gleich ist, ist gemäß Fig. 2 jeweils mit TT bezeichnet; die Taktlängen des Bogenweges zu den einzelnen Druckwerken sind mit Bezug auf T0 (Beginn des Druckplattentransportes am Anleger 1) mit T1 (Taktlänge vom Anleger 1, d.h. von T0 bis zur Druckplattenweiche Bogenweg/Transferstrecke 20 des ersten Druckwerkes DW 1), mit T2 (Taktlänge von Anleger 1, d.h. von T0 bis zur Druckplattenweiche Bogenweg/Transferstrecke 20 des zweiten Druckwerkes DW 2), T3 ... Tn bezeichnet. TE bezeichnet die Ablage der auszuführenden Druckplatten auf den Stapel der Ausführeinrichtung 12. - Zur Gewährleistung eines automatischen Ein- und/oder Auszuges von Druckplatten über den Bogenweg mit maximaler Geschwindigkeit unter vollständiger Ausnutzung des Bogenweges durch die zuzuführenden und auszuführenden Druckplatten sind folgende Schritte notwendig (Fig. 3):
- 1. Der Druckplattentransport vom Druckformzylinder 8 auf den Transferstrecken 19 erfolgt für alle Druckwerke DW 1; DW 2; DW 3; DWn nahezu gleichzeitig, d.h. der Auszug der auszuführenden Druckplatten 4 beginnt nahezu gleichzeitig an allen Druckwerken DW 1; DW 2; DW 3; DWn (Fig. 3; Darstellung links; Linienzug mit 8 gekennzeichnet), damit erreichen die auszuführenden Druckplatten nahezu gleichzeitig die entsprechenden Druckplattenweichen Bogenweg/Transferstrecke 20 (Fig. 3; Darstellung links; Linienzug mit 20 gekennzeichnet) und die zuzuführenden Druckplatten erreichen auf dem Bogenweg 16 nahezu gleichzeitig die entsprechenden Druckplattenweichen Bogenweg/Transferstrecke 20 (Fig. 3; Darstellung rechts, Linienzug mit 20 gekennzeichnet) und damit auch nahezu gleichzeitig den entsprechenden Druckformzylinder 8 (Fig. 3; Darstellung rechts; Linienzug mit 8 gekennzeichnet).
Das Ende des Einzuges der flexiblen Druckplatten (Erreichen des Linienzuges 8, rechte Darstellung) und die Ablage der letzten auszuführenden Druckplatte (Erreichen des Linienzuges 12, linke Darstellung) erfolgt nahezu zeitgleich. - 2. Der Transport der Druckplatten 4 auf dem Bogenweg 16 erfolgt mit Bogengeschwindigkeit VB und der Transport auf den Transferstrecken 19 mit Transfergeschwindigkeit VT.
- 3. Die zuzuführende Druckplatte 4 für das letzte Druckwerk (DWn) startet zuerst und damit vor den Druckplatten für die anderen Druckwerke DW 3; DW 2; DW 1 (Fig. 3; rechte Darstellung; Linienzug 1/T0).
- 4. Der früheste Startpunkt TStart N der ersten zuzuführenden Druckplatte wird wie folgt ermittelt

- 5. Der späteste bzw. optimale Startpunkt TStart der ersten zuzuführenden Druckplatte wird wie folgt ermittelt

-
- 1
- Anleger
- 2
- 3
- Anlegtisch
- 4
- Druckplatte
- 5
- Greifersystem
- 6
- Zwischenzylinder
- 7
- Hilfsgreifersystem
- 8
- Druckformzylinder
- 9
- Druckplattengreifersystem
- 10
- Vorgreifer
- 11
- Anlegtrommel
- 12
- Abführeinrichtung
- 13
- Übergabetrommel
- 14
- Druckzylinder
- 15
- Zwischenzylinderkanal
- 16
- Bogenweg
- 17
- Druckformzylinderkanal
- 18
- Bogen
- 19
- Transferstrecke
- 20
- Druckplattenweiche Bogenweg/Transferstrecke
- TT
- Taktlänge Transferstrecke 19
- T0
- Beginn der Förderung der zuzuführenden Druckplatten
- T1
- Taktlänge Bogenweg DW 1 bezogen auf T0
- T2
- Taktlänge Bogenweg DW 2 bezogen auf T0
- T3
- Taktlänge Bogenweg DW 3 bezogen auf T0
- Tn
- Taktlänge Bogenweg DWn bezogen auf T0
- TE
- Ende der Förderung der auszuführenden Druckplatten
Claims (7)
- Druckplattenförderlogistik zum automatischen Ein- und/oder Auszug von flexiblen Druckplatten (4) auf/von mindestens einem mit einem Druckplattengreifersystem (9) versehenen Druckformzylinder (8) einer aus mindestens zwei Druckwerken (DW 1; DWn) bestehenden Druckmaschine über den Bogenweg (16) und Transferstrecken (19) mittels an der Druckmaschine vorhandene, mit Greifersystemen (5) bestückte Bogenführungszylinder (13; 14) enthaltende Bogenfördermittel und einem mit einem Hilfsgreifersystem (7) versehenen Zwischenzylinder (6), dadurch gekennzeichnet, daß die auszuführenden beziehungsweise zuzuführenden Druckplatten (4) auf allen Transferstrecken (19) nahezu gleichzeitig gefördert werden und das Ende des Einzuges der flexiblen Druckplatten (4) und die Ablage der letzten auszuführenden Druckplatte nahezu zeitgleich erfolgt.
- Druckplattenförderlogistik nach Anspruch 1, dadurch gekennzeichnet, daß die zuzuführende Druckplatte (4) für das letzte Druckwerk (DWn) auf dem Bogenweg (16) vor den Druckplatten (4) für die anderen Druckwerke (DW 3; DW 2; DW 1) startet.
- Druckplattenförderlogistik nach Anspruch 1 und 2, dadurch gekennzeichnet, daß die nach der ersten Druckplatte startenden Druckplatten (4) im Abstand der Druckplattenweichen Bogenweg/Transferstrecke (20) zwischen den Druckwerken starten und nahezu gleichzeitig bzw. innerhalb einer Taktlänge die Druckplattenweichen Bogenweg/Transferstrecke (20) erreichen.
- Druckplattenförderlogistik nach Anspruch 2, dadurch gekennzeichnet, daß die Taktlänge einer Umdrehung einer Eintourenwelle entspricht.
- Druckplattenförderlogistik nach Anspruch 1, dadurch gekennzeichnet, daß die Druckplatten (4) die Transferstrecken (19) mit Transfergeschwindigkeit VT und den Bogenweg (16) mit Bogengeschwindigkeit VB durchlaufen.
- Druckplattenförderlogistik nach Anspruch 1, dadurch gekennzeichnet, daß der früheste Startpunkt TStart N der ersten zuzuführenden Druckplatte (4) nach der Beziehung

- Druckplattenförderlogistik nach Anspruch 1, dadurch gekennzeichnet, daß der späteste Startpunkt TStart der ersten zuzuführenden Druckplatte nach der Beziehung

Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4341359A DE4341359A1 (de) | 1993-12-04 | 1993-12-04 | Druckplattenförderlogistik für Druckmaschinen |
| DE4341359 | 1993-12-04 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0657285A1 EP0657285A1 (de) | 1995-06-14 |
| EP0657285B1 true EP0657285B1 (de) | 1997-09-10 |
Family
ID=6504177
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP94118918A Expired - Lifetime EP0657285B1 (de) | 1993-12-04 | 1994-12-01 | Druckplattenförderlogistik für Druckmaschinen |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0657285B1 (de) |
| DE (2) | DE4341359A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8795458B2 (en) | 2008-05-27 | 2014-08-05 | Corcel Ip Limited | Method of forming single face corrugated board |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4416974C3 (de) * | 1994-05-13 | 2000-01-05 | Heidelberger Druckmasch Ag | Offsetrotations-Bogendruckmaschine mit mehreren Druckwerken in Reihenbauweise |
| DE19947230C2 (de) * | 1999-10-01 | 2001-07-26 | Koenig & Bauer Ag | Verfahren zur Positionierung von Plattenzylindern einer Offsetrotations-Bogendruckmaschine |
| DE102024106827A1 (de) | 2023-04-24 | 2024-10-24 | Heidelberger Druckmaschinen Aktiengesellschaft | Plattenlogistikanlage |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3721879A1 (de) * | 1987-07-02 | 1989-01-12 | Heidelberger Druckmasch Ag | Verfahren und druckmaschine zum herstellen von mehrfarbigen abdrucken |
| DE4220011C2 (de) * | 1992-05-16 | 1995-09-07 | Kba Planeta Ag | Verfahren und Einrichtung zum automatischen Ein- und/oder Auszug von flexiblen Druckplatten |
-
1993
- 1993-12-04 DE DE4341359A patent/DE4341359A1/de not_active Withdrawn
-
1994
- 1994-12-01 DE DE59404024T patent/DE59404024D1/de not_active Expired - Fee Related
- 1994-12-01 EP EP94118918A patent/EP0657285B1/de not_active Expired - Lifetime
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8795458B2 (en) | 2008-05-27 | 2014-08-05 | Corcel Ip Limited | Method of forming single face corrugated board |
| US9539790B2 (en) | 2008-05-27 | 2017-01-10 | Corcel Ip Limited | Method of forming single face corrugated board |
| US9555599B2 (en) | 2008-05-27 | 2017-01-31 | Corcel Ip Limited | Method of forming single face corrugated board |
Also Published As
| Publication number | Publication date |
|---|---|
| DE59404024D1 (de) | 1997-10-16 |
| EP0657285A1 (de) | 1995-06-14 |
| DE4341359A1 (de) | 1995-06-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0727374B1 (de) | Verfahren zum Steuern der Bogenzufuhr | |
| EP3416905B1 (de) | Verfahren und vorrichtung zum herstellen eines vereinzelten bogens in einer druckvorrichtung | |
| EP1157834B1 (de) | Vorrichtung zum Transport von Bogen | |
| DE19527266C2 (de) | Bogendruckmaschine | |
| DE10222545A1 (de) | Auslegevorrichtung an einer Bogenverarbeitungsmaschine | |
| EP0657285A1 (de) | Druckplattenförderlogistik für Druckmaschinen | |
| DE19901699A1 (de) | Verfahren und eine Vorrichtung zur Durchführung des Verfahrens zur Beseitigung von rhythmischen Passerfehlern in Rotationsdruckmaschinen | |
| DE102009043118A1 (de) | Druckmaschine zum Drucken auf beide Seiten von Bogen | |
| DE102008005797A1 (de) | Ausleger einer bogenverarbeitenden Maschine, insbesondere Bogendruckmaschine | |
| DE4220011C2 (de) | Verfahren und Einrichtung zum automatischen Ein- und/oder Auszug von flexiblen Druckplatten | |
| DE10222543B4 (de) | Auslegevorrichtung an einer Bogenverarbeitungsmaschine | |
| EP1070583A1 (de) | Verfahren und Vorrichtung für den Druckformwechsel | |
| DE102007028672A1 (de) | Ausleger für eine bogenverarbeitende Maschine | |
| DE3917072A1 (de) | Vorrichtung zum fliessenden transport von bogen | |
| DE10328803B4 (de) | Vorrichtung zur unterbrechungsfreien Zufuhr von zu bearbeitenden Stücken zu einer Verarbeitungsmaschine, insbesondere Zufuhr von Bogen zu einer Druckmaschine | |
| DE2331473A1 (de) | Vorrichtung zur foerderung von bogen | |
| DE19723146C2 (de) | Bogenweiche zur Unterstützung der Bogenführung | |
| EP0657284B1 (de) | Einrichtung zum automatischen Ein- und/oder Auszug von flexiblen Druckplatten | |
| DE19505877C2 (de) | Bogendruckmaschine | |
| DE4239895A1 (de) | Zuführeinrichtung für den automatischen Einzug von flexiblen Druckplatten | |
| DE19720740C1 (de) | Schneideinrichtung zum Trennen von Bogen in einer Druckmaschine | |
| DE102023135280B3 (de) | Verfahren zum Betreiben einer bogenverarbeitenden Maschine | |
| DE102004016673B4 (de) | Bogendruckmaschine für Schön- und Widerdruck | |
| DE102005060263B4 (de) | Bogen verarbeitende Maschine mit einer Vorrichtung zum Ausschleusen ausgewählter Bogen | |
| EP0939702B1 (de) | Verfahren und einrichtung zum transport von bogen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): DE FR GB IT |
|
| 17P | Request for examination filed |
Effective date: 19950714 |
|
| 17Q | First examination report despatched |
Effective date: 19960419 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB IT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 19970910 |
|
| REF | Corresponds to: |
Ref document number: 59404024 Country of ref document: DE Date of ref document: 19971016 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19971210 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP Ref country code: FR Ref legal event code: CD |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20041125 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20041222 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20041230 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20051201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060701 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20051201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060831 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20060831 |