EP0667247B1 - Verfahren und Vorrichtung zur Kontrolle von kontinuierlich geförderten Druckprodukten - Google Patents
Verfahren und Vorrichtung zur Kontrolle von kontinuierlich geförderten Druckprodukten Download PDFInfo
- Publication number
- EP0667247B1 EP0667247B1 EP95810061A EP95810061A EP0667247B1 EP 0667247 B1 EP0667247 B1 EP 0667247B1 EP 95810061 A EP95810061 A EP 95810061A EP 95810061 A EP95810061 A EP 95810061A EP 0667247 B1 EP0667247 B1 EP 0667247B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- conductor parts
- rest
- printed
- printed product
- saddle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims description 33
- 239000004020 conductor Substances 0.000 claims description 41
- 238000005259 measurement Methods 0.000 claims description 15
- 230000009471 action Effects 0.000 claims description 2
- 239000002184 metal Substances 0.000 claims 1
- 238000012544 monitoring process Methods 0.000 claims 1
- 230000002950 deficient Effects 0.000 description 7
- 230000008569 process Effects 0.000 description 5
- 230000006698 induction Effects 0.000 description 4
- 208000010201 Exanthema Diseases 0.000 description 3
- 201000005884 exanthem Diseases 0.000 description 3
- 206010037844 rash Diseases 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000001939 inductive effect Effects 0.000 description 2
- 238000003672 processing method Methods 0.000 description 2
- 238000004026 adhesive bonding Methods 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 230000006735 deficit Effects 0.000 description 1
- 238000012840 feeding operation Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 230000002452 interceptive effect Effects 0.000 description 1
- 238000000691 measurement method Methods 0.000 description 1
- 239000012858 resilient material Substances 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 230000002123 temporal effect Effects 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42B—PERMANENTLY ATTACHING TOGETHER SHEETS, QUIRES OR SIGNATURES OR PERMANENTLY ATTACHING OBJECTS THERETO
- B42B4/00—Permanently attaching together sheets, quires or signatures by discontinuous stitching with filamentary material, e.g. wire
- B42B4/02—Rotary type stitching machines
Definitions
- the invention is in the field of processing printed products and relates to a method and an apparatus according to the corresponding Claims for the control of continuously conveyed printed products.
- Print products are processed during their further processing, for example Include steps such as folding, cutting, gathering, gluing and / or stapling can, to the greatest possible avoidance of defective products or to their Rejection as quickly as possible after the error occurred controlled, the printed products advantageously without impairment their continuous promotion by some kind of sensor arrangement be monitored.
- sensor arrangements that are non-contact work (light barriers, image acquisition and image processing methods, Induction measurements etc.) and sensor arrangements with which the Printed product is scanned (mechanical buttons, thickness measurements, etc.).
- Non-contact method preferred, although in many cases this is more complex is; this is especially true for controls of high-speed, sensitive products because of the non-contact control any risk of marking or damaging the sensitive product can be excluded.
- Folded sheets are, for example, on a continuously moving, saddle-like pad collected, such that the folded edges of the collected Arch over the saddle line (or over a narrow saddle surface) of the Rest on top of each other and the two folding parts on both sides of the Saddle line are arranged.
- the fully collected, booklet - shaped group of The folded sheet is then supported by at least one stapling station out where they are put together with at least one wire staple is stapled.
- the clamp angled on both sides Piece of wire
- the stapling process creates a number of staples on the support arranged, folded sheet a stapled printed product, the Staples or staples are placed over the saddle line of the pad are.
- the edition with the stapled is now Printed product led into the area of a sensor by an induction measurement the part of the staple lying on the outside of the folded edge controlled without contact.
- the control of the stapling by means of an induction measurement following the stapling process is complex and brings with it various difficulties.
- the measurement result sensitive depending on the exact distance between the staple and the measuring head, but this distance is not only from the Thickness (number and thickness of sheets collected) of the stapled Group of arches but in particular also from the exact shape of the Staple is determined in the finished stapled product.
- the Distance between the measuring head and the clamp part to be detected for certain Products to be stapled are discontinued, but not for an exact one Bracket shape, as this is due to variations in the bending process of the clips from product to product even with the same product thickness can vary.
- the inductive measurement is very sensitive to interference by other, metallic parts of the entire arrangement (for example the edition itself or parts thereof) and in particular by others controlling staples with which, for example, subgroups of collected sheets have already been stapled together beforehand and their Position on the length of the folded edge may not be precisely defined is.
- a control method to control a staple of Printed products are described in publication US-T958003. According to this method, the press jaws with which one Staple closed, i.e. is pressed together, parts an open circuit that is currently being Baking machined staple is closed. An im Current flowing circuit is used as a control signal further used. The printed product itself is used by Control not touched. An independent of the stitch Control is not possible.
- the invention has as its object a method for Control of continuously promoted print products as well an apparatus for performing the method, with the method and the device the advantages of non-contact control (none Marking or damage) with the advantages of a control connected by touch (simplicity, reduced susceptibility to faults) can.
- the basic idea of the method according to the invention is a simultaneous Contact between a continuously funded contact object (Printed product or edition) and two quasi-stationary conductor parts one open circuit with a voltage source (AC or DC voltage) bring about, wherein a current is generated in the circuit when that Contact object (or at least the surface involved in the touch of which) is electrically conductive.
- the circuit is known per se monitored electrical and electronic methods, and in the event of errors Deviation of the temporal behavior of the current flowing in the circuit In a known manner, alarm and / or Control signals generated with which attention to errors or defective products will be removed.
- the contact object is as described in detail below should be, for example the stitching on the folded edge of a printed product (in the case of a faultless: metallic staple) or by a Gap in the printed product or by positioning the Printed product in the faultless case of an exposed position of a metallic Edition.
- the printed product itself is not scanned (no marking or risk of damage) but the staple as a less sensitive part or the edition.
- the printed product itself will only in the event of an error (no staple, no gap, wrong position), So in exceptional cases sampled, the touched, defective product possibly even removed from further processing, so that damage or marking by touch is not relevant.
- the process according to the invention can be used for less sensitive printed products but of course also be extended to applications in which the printed product itself is scanned, for example as a control the presence of a product on a metallic surface or the like.
- Figure 1 shows schematically the inventive method and an exemplary embodiment of the inventive device.
- this is an arrangement for controlling the stapling of printed products continuously conveyed on saddle-shaped pads.
- the conditions serve on the one hand as funding, on the other hand as a counter bearing for the scanning.
- the figure shows the flow of printed products 1 (1.1 to 1.n) conveyed in the direction S, the products being shown as a plan view against the saddle line or saddle surface of the supports, not shown.
- Each product has a staple 2 (2.1 to 2.n).
- An open circuit 10 with two conductor parts 10.1 and 10.2, a voltage source 11 and a connected measuring and processing unit 12 is arranged in the area of the product current.
- the two conductor parts form a measurement gap, past which the printed products are conveyed in such a way that each properly attached staple 2 (2.1 to 2.n) is touched by both conductor parts at the same time, thereby closing the circuit via the measurement gap, so that a current flows in it.
- the expected time profile 3 of the current strength in the circuit 10 is below the control arrangement as a representation of the current I against the Time t shown.
- This course shows a rash for each product (3.1 to 3.n) the current. If this rash is missing for a product, means this is because the product lacks the staple. A missing rash can in the case of a non-conductive edition also mean the absence of the product.
- the Measuring and processing unit 12 measures the time course of the in the circuit flowing current, compares the measurement with a set course and generates control signals in the event of deviations, with which, for example, a Turnout 13 to remove defective products or one Clip with a defective product is opened, or alarm signals, with which, for example, an alarm lamp 14 is activated. Applicable Measuring and processing units are known per se and are required not to be described in detail here.
- the printed product to be checked has several staples, this is controlled by a separate device according to the invention, these devices along the conveying direction of the printed products can be arranged in the same place or one behind the other. It is there possible to connect several circuits to the same measuring and processing unit switch.
- the open circuit shown schematically in FIG. 2 can be used, which distributed several, for example seven, over the possible area of the staples (20 to 23) Has conductor parts 10.3 to 10.9, which are alternately connected to one or the other pole of the voltage source 11.
- the width of the gaps between the conductor parts should be smaller than half the width of the staples.
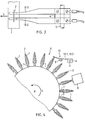
- FIG. 3 shows, with the same viewing direction as FIG. 1, a detail of an exemplary embodiment of the device according to the invention. It is again shown in the application for checking a stapling, wherein only the stapling point of a printed product 1 is shown of the print product flow, the staple 2 of which is just scanned by the two conductor parts 10.1 and 10.2.
- the two conductor parts 10.1 and 10.2 advantageously consist of a resilient material and are arranged such that they are easily deflected by the staple 2 from their rest position against the spring force (perpendicular to the paper plane in FIG. 3), such that staple 2 and conductor parts 10.1 and 10.2 are lightly pressed against one another during the scanning by the spring force.
- the two conductor parts 10.1 and 10.2 are on an electrically insulating Mounting block 4 mounted, its position parallel to the folded edges of the controlling products and their angle to the conveying direction S (vertical to the paper plane) by moving to or rotating by one Wave 5 is adjustable. With such a setting, the device for different staple positions and for different product thicknesses and touch pressures can be set.
- FIG. 4 shows schematically the use of the device according to FIG. 3 on a processing drum, for example a collecting drum, as described, for example, in European Patent Nos. EP-0546326 (F319) and EP-0550828 (F321) by the same applicant.
- a processing drum 6 the folded sheets 1 are collected on saddle-shaped supports 7, whereby they move around the drum circumference and at the same time also in the axial direction towards the exit end of the drum.
- the printed products are held on the supports at least on the underside of the drum by means of appropriate holding means.
- a further sheet can be fed in each handling operation, in a handling operation following the feeding operations, a stapling device 8 is stapled and the stapling is checked by a control device 10 according to the invention.
- the stapled products are then usually removed using a Greiofer.
- FIG. 4 shows a schematic section through the processing drum namely in the area of the stapling and control device.
- the stapler 8 and the control device 10 are in the conveying direction S of the printed products on the circumference of the drum advantageously one after the other arranged.
- a switch (not shown) can be be provided, with the help of which incorrectly stapled products are removed are, or the extracting grippers are controlled such that a gripper removing a defective product is located above a landfill site opens and drops the faulty product.
- Figures 1 to 4 move the printed products while the open circuit, especially the ladder parts are stationary. This leads during the Scanning for a rubbing relative movement between conductor parts and Contact object (e.g. staple) used for the creation of the electrical Contact is advantageous because such a contact interfering oxide layers thereby removed. For very fast moving print products, for those this relative movement is also very fast, this may be a disadvantage Have an impact so that there is a desire by a limited Moving the ladder parts to slow down the rubbing movement or even to prevent.
- Figure 5 shows an embodiment of the invention Device in which the speed of the rubbing movement is not equal to that Product delivery speed is.
- FIG. 5 therefore shows an exemplary embodiment of the device according to the invention, in which the conductor parts are also moved.
- the device is shown looking perpendicular to the conveying direction S (circumference of a processing drum) of the printed products, only one printed product 1 being shown, which is just being scanned by the conductor parts, and the course F of which is indicated around the processing drum.
- the two conductor parts are realized by wires which are arranged parallel to one another and of which only one (50) is visible in the figure.
- the wires 50 are advantageously spring-mounted in freely stretched lengths 50.1 to 50.4 with the aid of at least two electrically insulated double rollers 51.1 to 51.4, which are arranged on equidistant arms of a star-shaped, rotating (arrow R) driven body 52.
- the two wires may or may not be self-contained, as shown.
- the suspension of the wires is realized by a resilient fastening 53 of at least one carrier roller and / or by a spring 54 integrated into the wire path, by means of which the wire length can be resiliently varied. It may also be that the elasticity of the wires per se is sufficient for the desired spring action, so that no additional spring means have to be provided.
- the carrier body 52 is in the region of the product flow (course F) arranged that the printed products 1, or their staple 2 with one freely stretched length 50.3 of both wires 50 can be brought into contact, such that that the wires against an elastic or spring-applied Force against the edition with the printed product.
- the rotation R of the carrier body 52 is set such that the respective wire length (50.3) intended for the scanning moved in the same direction like the printed product to be scanned and at a rate that from the conveying speed of the printed products to the speed the desired frictional movement, and that in the gaps between two printed products the following carrier roll (51.2) by the Product flow is moved so that the next free wire length (50.2) with the next printed product (or its staple) can be brought.
- the carrier body 52 is for its rotation R with a corresponding drive connected.
- the electrical connection between the with the support body rotating wires 50 and the remaining, stationary parts of the open circuit is in a known manner using grinders or brushes realized what is not shown in the figure. It is straightforward possible that the grinder or brushes are arranged so that they only as long as contact between the wires 50 and the other parts of the circuit produce, such as a freely stretched wire length with a pad and is interacting with a printed product or as meaningful for one evaluable measurement is necessary.
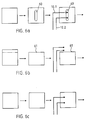
- FIGS. 6a to 6c schematically show further applications of the method according to the invention. From left to right, a printed product is shown before and after a processing step to be checked, as well as a printed product that is in interaction with the control device. For all process applications shown, it is essential that the printed products are conveyed on a metallic or at least partially metallic support.
- Figure 6a shows the control of perforation of printed products.
- the printed product to be checked schematically has a hole or a gap 60, in the extent of which the two scanning conductor parts 10.1 and 10.2 are arranged transversely to the conveying direction. If the gap is present, the two conductor parts touch the metallic base at the location of the gap and the circuit is closed, if the gap is not present, the conductor parts touch the printed product and the circuit is not closed. If the printed product is arranged on a saddle-shaped support in such a way that the gap is positioned above the saddle line, a proper printed product itself is not scanned (only the support under the gap).
- Figure 6b shows the control of an edge cut.
- the two scanning conductor parts are arranged outside the trimmed edge 61 and, in the case of a properly trimmed printed product, do not scan the product but the metallic support, as a result of which the circuit is closed. In the event of a defective product, the circuit is not closed, since at least one conductor part scans the product itself.
- FIG. 6c also shows the use of the method according to the invention for checking the presence of a supplied product. If the product is present, the circuit is not closed; if it is not available, it is closed by the metallic pad. In this application, every properly present printed product is scanned, that is, it is a check that involves touching the printed product itself and is not suitable for sensitive printed products.
- the control can also refer to metallic ones, for example Coatings whose dimensions or position relate.
- the order the scanning conductor parts is not necessarily such that the Metallic contact element measurement gap to be closed essentially transversely needs to be arranged to the conveying direction. Also scanning conductors who through a metallic contact element with an expansion in the conveying direction control, are easily conceivable and feasible.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Controlling Sheets Or Webs (AREA)
- Collation Of Sheets And Webs (AREA)
Description
- Figur 1
- ein Schema des erfindungsgemässen Kontrollverfahrens und einer Ausführungsform der erfindungsgemässen Vorrichtung;
- Figur 2
- ein Schema einer weiteren Ausführungsform der erfindungsgemässen Vorrichtung;
- Figur 3
- ein Detail einer beispielhaften Ausführungsform der erfindungsgemässen Vorrichtung zur Kontrolle der Heftung von kontinuierlich geförderten Druckprodukten als Draufsicht senkrecht zur Förderrichtung der kontinuierlich geförderten Produkte;
- Figur 4
- die Vorrichtung gemäss Figur 3 in Anwendung an einer Verarbeitungstrommel mit Heftvorrichtung;
- Figur 5
- eine weitere, beispielhafte Ausführungsform der erfindungsgemässen Vorrichtung zur Kontrolle der Heftung von kontinuierlich geförderten Druckprodukten;
- Figuren 6a bis 6c
- Schemata von weiteren Anwendungen des erfindungsgemässen Verfahrens und der erfindungsgemässen Vorrichtung.
Claims (16)
- Verfahren zur Kontrolle von Druckprodukten (1), wobei die Druckprodukte auf mindestens eIner sich in Förderrichtung bewegenden Auflage kontinuierlich nacheinander in den Bereich eines offenen Stromkreises (10) mit mindestens zwei Leiterteilen (10.1/10.2, 50) und einer Spannungsquelle (11) gefördert werden, wobei die mindestens zwei Leiterteile (10.1/10.2, 50) für eine Abtastung gleichzeitig gegen die Auflage gepresst werden, derart, dass der Stromkreis geschlossen wird und darin ein Strom fliesst, wenn der Bereich zwischen den Leiterteilen metallisch ist, und wobei der zeitliche Verlauf (3) des im Stromkreis fliessenden Stromes überwacht und bei Abweichungen von einem Sollverlauf Alarm- und/oder Steuersignale generiert werden, dadurch gekennzeichnet, dass die Druckprodukte (1) auf voneinander beabstandeten, sattelförmigen Auflagen (7) aufliegend gefördert werden und dass jede Auflage (7) oder das darauf geförderte Druckprodukt (1) im Bereich der Sattellinie oder Sattelfläche durch die Leiterteile (10.1, 10.2, 50) abgetastet wird, wobei die Leiterteile während der Abtastung durch die vorbeigeförderten Auflagen (7) gegen eine Federkraft aus einer Ruhelage ausgelenkt und dadurch gegen die Sattellinie oder Sattelfläche gepresst werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die beiden Leiterteile (50) sich während der Abtastung in derselben Richtung bewegen wie ein zu kontrollierendes Druckprodukt.
- Verfahren nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, dass der abgetastete Bereich des zu kontrollierenden Druckproduktes (1) eine Heftstelle ist.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass die mindestens zwei Leiterteile (10.1/10.2, 50) einen metallischen Bereich der Auflage (7) abtasten, der von einem fehlerfreien Druckprodukt nicht bedeckt ist.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass der abgetastete Bereich der Auflage in einer Lücke (60) des Druckproduktes oder unmittelbar neben dem Druckprodukt angeordnet ist.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die mindestens zwei Leiterteile (10.1/10.2) durch Abtastung von Druckprodukten auf einer metallischen Auflage (7) deren Präsenz oder Position auf der Auflage kontrollieren
- Vorrichtung zur Durchführung des Verfahrens nach einem der Ansprüche 1 bis 6, welche Vorrichtung einen offenen Stromkreis (10) mit mindestens zwei Leiterteilen (10.1,/10.2, 50) und mit einer Spannungsquelle (11), eine Mess- und Verarbeitungseinheit (12) zur Messung eines Stromes im Stromkreis (10) und zur Verarbeitung eines entsprechenden Messsignals zu einem Alarm- oder Steuersignal aufweist und mindestens eine Auflage, auf der Druckprodukte (1) kontinuierlich und nacheinander in den Bereich der Leiterteile (10.1,/10.2, 50) förderbar sind, wobei die Leiterteile gegen die mindestens eine Auflage pressbar sind dadurch gekennzeichnet, dass zur kontinuierlichen Förderung der Druckprodukte (1) eine Mehrzahl von sattelförmigen Auflagen (7) vorgesehen ist und dass die Leiterteile (10.1,/10.2, 50) derart angeordnet sind, dass sie zur Pressung gegen die sattelförmigen Auflagen (7) durch diese gegen eine Federkraft aus einer Ruheposition auslenkbar sind.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, dass der offene Stromkreis mehr als zwei Leiterteile (10.3 bis 10.9) aufweist, deren Enden im wesentlichen auf einer Linie angeordnet sind und die abwechselnd mit dem einen oder dem andern Pol der Spannungsquelle verbunden sind.
- Vorrichtung nach einem der Ansprüche 7 oder 8, dadurch gekennzeichnet, dass die Leiterteile (10.1, 10.2) aus einem federnden Material bestehen und auf der dem Abtastungsbereich entgegengesetzten Ende auf einem elektrisch isolierenden Trägerkörper (4) montiert sind.
- Vorrichtung nach Anspruch 9, dadurch gekennzeichnet, dass am Trägerkörper (4) eine Welle (5) angebracht ist, dass die Welle (5) ortsfest montiert ist und dass der Trägerkörper (4) entlang der Welle (5) und um diese Welle (5) einstellbar positionierbar ist.
- Vorrichtung nach einem der Ansprüche 9 oder 10, dadurch gekennzeichnet, dass sie zusätzlich einen Anschlag (9) zur Begrenzung des Hubes der Leiterteile aufweist.
- Vorrichtung nach einem der Ansprüche 7 oder 8, dadurch gekennzeichnet, dass die beiden Leiterteile Drähte (50) sind, die parallel zueinander über an den Armen eines sternförmigen Trägerkörpers (52) angebrachte, elektrisch isolierende Rollen (51.1 bis 51.4) gespannt sind und dass der Trägerkörper (52) zur Erzeugung einer Rotation mit einem Antrieb wirkverbunden ist.
- Vorrichtung nach Anspruch 12, dadurch gekennzeichnet, dass mindestens eine der Rollen zur federnden Anpressung der Drähte (50) auf ein Druckprodukt oder eine Auflage mit einer federnden Befestigung (53) auf dem Trägerkörper montiert ist.
- Vorrichtung nach einem der Ansprüche 12 oder 13, dadurch gekennzeichnet, dass in jeden Draht (50) zur federnden Anpressung des Drahtes auf ein Druckprodukt oder eine Auflage eine Feder (54) integriert ist.
- Verwendung der Vorrichtung nach einem der Ansprüche 7 bis 14 zur Kontrolle einer Heftung mit metallischen Heftklammern.
- Verwendung nach Anspruch 15 mit einer Verarbeitungstrommel, der auch eine Heftvorrichtung zugeordnet ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH37594 | 1994-02-09 | ||
| CH375/94 | 1994-02-09 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0667247A1 EP0667247A1 (de) | 1995-08-16 |
| EP0667247B1 true EP0667247B1 (de) | 1998-12-02 |
Family
ID=4185590
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95810061A Expired - Lifetime EP0667247B1 (de) | 1994-02-09 | 1995-02-01 | Verfahren und Vorrichtung zur Kontrolle von kontinuierlich geförderten Druckprodukten |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US5543708A (de) |
| EP (1) | EP0667247B1 (de) |
| JP (1) | JPH07257813A (de) |
| DE (1) | DE59504370D1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9201125B2 (en) * | 2010-10-08 | 2015-12-01 | Muller Martini Holding Ag | Device for the continuous quality control of applied elements |
| KR102687229B1 (ko) * | 2024-01-15 | 2024-07-22 | 김상규 | 연속 종이 공급 장치 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3967770A (en) * | 1975-07-03 | 1976-07-06 | Lawrence Peska Associates, Inc. | Interlock for eye setting machine |
| UST958003I4 (en) * | 1976-03-30 | 1977-05-03 | Staple sensing apparatus | |
| DD151426A1 (de) * | 1980-06-17 | 1981-10-21 | Rudolf Stoerr | Nonstop-drahtzufuehr-vorrichtung fuer heftapparate |
| IT1185103B (it) * | 1985-06-14 | 1987-11-04 | Cerutti Spa Off Mec | Cucitrice perfezionata per seganture |
| US4883264A (en) * | 1987-11-02 | 1989-11-28 | Laurel Bank Machines Co., Ltd. | Bill disbursing system |
| US5087027A (en) * | 1990-07-03 | 1992-02-11 | Xerox Corporation | Document handler staple detector |
| EP0568883B1 (de) * | 1992-05-07 | 1995-08-30 | Ferag AG | Fehlermanagement-System für Fehler in Schuppenformationen von Druckprodukten |
-
1994
- 1994-12-20 US US08/360,046 patent/US5543708A/en not_active Expired - Lifetime
-
1995
- 1995-02-01 EP EP95810061A patent/EP0667247B1/de not_active Expired - Lifetime
- 1995-02-01 DE DE59504370T patent/DE59504370D1/de not_active Expired - Lifetime
- 1995-02-08 JP JP7020693A patent/JPH07257813A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| DE59504370D1 (de) | 1999-01-14 |
| JPH07257813A (ja) | 1995-10-09 |
| EP0667247A1 (de) | 1995-08-16 |
| US5543708A (en) | 1996-08-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4138495C2 (de) | Verfahren und Vorrichtung zum Wenden und Falten eines von einem Förderer kontinuierlich vorgeschobenen Nähguts | |
| DE102017205095B3 (de) | Vorrichtung und Verfahren zum Entnehmen eines Werkstückteils aus einem Restwerkstück | |
| EP0582903A1 (de) | Vorrichtung zur Kontrolle der registergerechten Anlage einer Druckplatte auf dem Plattenzylinder von Druckmaschinen, insbesondere Bogenoffsetdruckmaschinen | |
| DE2431173A1 (de) | Verfahren und vorrichtung zum produzieren von metallischen rohlingen, insbesondere stahlbrammen, die zumindest in einem vorbestimmten oberflaechenbereich im wesentlichen keine fehler aufweisen | |
| EP0260331B1 (de) | Verfahren und Vorrichtung zur Relativpositionierung von biegeschlaffen Werkstücklagen | |
| EP0996087B1 (de) | Vorrichtung und Verfahren zur Bearbeitung einer Bahn, insbesondere eines Transponder-Streifens | |
| EP0297422B1 (de) | Vorrichtung zur elektrostatischen Sprühbeschichtung von plattenförmigen Werkstücken | |
| DE69206747T2 (de) | Vorrichtung zum Messen der Breite der Überlappung einer Klebestelle | |
| EP2148751B1 (de) | Verfahren und vorrichtung zum runden von blechabschnitten | |
| DE2754179C2 (de) | Einer Rollenrotationsdruckmaschine nachgeschaltete Bearbeitungsstation mit einer Bahnführungseinrichtung | |
| EP0093865B1 (de) | Abtastvorrichtung zur Ermittlung von Warenbahnnähten | |
| EP3959365B1 (de) | Vorrichtung und verfahren zur einstellung mindestens eines flexibelbogens konzentrisch zu einer drehbar gelagerten garnierten trommel einer karde | |
| EP0667247A1 (de) | Verfahren und Vorrichtung zur Kontrolle von kontinuierlich geförderten Druckprodukten | |
| EP3743306A1 (de) | Transporteinheit für einen langstatorlinearmotor | |
| DE19753563A1 (de) | Schneidvorrichtung | |
| DE102022105284B4 (de) | Maschinelle Handhabungsvorrichtung und Verfahren zum Handhaben eines elektrisch leitfähigen Blechwerkstücks sowie maschinelle Anordnung für die Blechbearbeitung | |
| DE3023146A1 (de) | Webfehlerdetektor | |
| EP0190665A1 (de) | Maschine zum Bearbeiten von Furnierblättern | |
| DE102020123913A1 (de) | Verfahren und Vorrichtung zum vereinfachten Einrichten von Rotationsstanzvorrichtungen | |
| DE102015010251B4 (de) | Verfahren zur Bearbeitung und Veredelung einer endlosen Warenbahn mit wiederkehrenden unterschiedlichen Formatlängen | |
| DD200563A1 (de) | Einrichtung zur erkennung und auswertung der fehlerhaften zufuehrung von bedruckstoffen | |
| DE1240031B (de) | Warenschaumaschine | |
| EP1591272A1 (de) | Prüfung der Qualität einer Heftung von Druckprodukten | |
| EP0974812B1 (de) | Einrichtung zur Erfassung von Etiketten auf einem Träger | |
| DE1218401B (de) | Vorrichtung zum Pruefen zusammengetragener Falzbogen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE GB LI |
|
| 17P | Request for examination filed |
Effective date: 19960130 |
|
| 17Q | First examination report despatched |
Effective date: 19961212 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE GB LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: FREI PATENTANWALTSBUERO Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19981202 |
|
| REF | Corresponds to: |
Ref document number: 59504370 Country of ref document: DE Date of ref document: 19990114 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: FERAG AG Free format text: FERAG AG#ZUERICHSTRASSE 74#8340 HINWIL (CH) -TRANSFER TO- FERAG AG#PATENTABTEILUNG Z. H. MARKUS FELIX ZUERICHSTRASSE 74#8340 HINWIL (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20110217 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20120221 Year of fee payment: 18 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120201 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20130502 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59504370 Country of ref document: DE Effective date: 20130903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130903 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140228 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140228 |