EP0686747A1 - Treibstangenelement für Treibstangenbeschläge und Verfahren zu seiner Herstellung - Google Patents
Treibstangenelement für Treibstangenbeschläge und Verfahren zu seiner Herstellung Download PDFInfo
- Publication number
- EP0686747A1 EP0686747A1 EP95106911A EP95106911A EP0686747A1 EP 0686747 A1 EP0686747 A1 EP 0686747A1 EP 95106911 A EP95106911 A EP 95106911A EP 95106911 A EP95106911 A EP 95106911A EP 0686747 A1 EP0686747 A1 EP 0686747A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- flanges
- section
- embossed
- fine
- rod material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 14
- 238000004519 manufacturing process Methods 0.000 title claims description 11
- 239000000463 material Substances 0.000 claims abstract description 25
- 230000008878 coupling Effects 0.000 claims abstract description 8
- 238000010168 coupling process Methods 0.000 claims abstract description 8
- 238000005859 coupling reaction Methods 0.000 claims abstract description 8
- 238000004049 embossing Methods 0.000 claims description 12
- 230000000295 complement effect Effects 0.000 claims description 8
- 238000003825 pressing Methods 0.000 claims 1
- 238000007493 shaping process Methods 0.000 abstract 1
- 238000005452 bending Methods 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000009434 installation Methods 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images
Classifications
-
- E—FIXED CONSTRUCTIONS
- E05—LOCKS; KEYS; WINDOW OR DOOR FITTINGS; SAFES
- E05C—BOLTS OR FASTENING DEVICES FOR WINGS, SPECIALLY FOR DOORS OR WINDOWS
- E05C9/00—Arrangements of simultaneously actuated bolts or other securing devices at well-separated positions on the same wing
- E05C9/20—Coupling means for sliding bars, rods, or cables
-
- E—FIXED CONSTRUCTIONS
- E05—LOCKS; KEYS; WINDOW OR DOOR FITTINGS; SAFES
- E05B—LOCKS; ACCESSORIES THEREFOR; HANDCUFFS
- E05B17/00—Accessories in connection with locks
- E05B17/0004—Lock assembling or manufacturing
Definitions
- the invention relates to an espagnolette element for espagnolette fittings according to the preamble of claim 1 and a method for producing such an espagnolette element according to the preamble of claim 3.
- a generic drive rod element is known from EP-O 560 016 A2.
- the connecting rod element is part of an connecting rod fitting for window and door fittings and serves as a connecting rod coupling piece, e.g. in a corner deflection of a window fitting, such a drive rod element for coupling drive rods can be attached to both ends of the flexible deflection member of the corner deflection.
- the drive rod element consists of a rod material with a flat cross section and a coupling section at one end.
- the coupling section itself has a U-shaped cross section, fine teeth being formed on the inside of the U-flanges.
- the complementary fine toothing on the narrow sides of a drive rod to be coupled can engage in this fine toothing. Thrust and tensile forces can thus be transmitted from the handle part of the window via the drive rod to the drive rod element and thus to the corner deflection. It is also possible to loosen the coupling easily and reattach it. Manufacturing tolerances and different installation conditions can also be compensated for by the fine toothing of the drive rod element and the drive rod can be engaged to different degrees.
- such a drive rod element is made of a flat material strip, e.g. a strip cut, formed by embossing and subsequent bending deformation.
- a flat material strip e.g. a strip cut
- embossing and subsequent bending deformation This requires at least two work steps. First, the end section of the rod material is pressed flat and the fine toothing is embossed on the top, then the two side sections are bent up at right angles to form the U-profile. The bending deformation can lead to distortion of the embossed fine toothing in the transition area, which can impair proper engagement of the connecting rod to be coupled and its flat support on the bottom of the U-profile.
- the object of the invention is to provide a generic drive rod element and a method for its production, which can be produced in a simple manner in a single step with high precision.
- the drive rod element according to the invention can be produced faster and more cost-effectively and with greater precision than previously known.
- Another advantage is that the method according to the invention, which comprises only a single work step, can be carried out with a single device.
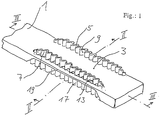
- the drive rod element 1 In a second end region, not shown, the drive rod element 1, e.g. be fixed with a bolt on the deflection element of a corner deflection.
- a drive rod which is usually also flat-rectangular in cross section and has fine teeth on its outer edges, engages in the inner fine teeth 9, 13 of the flanges 5, 7 of the drive rod element 1. Manufacturing tolerances and structural differences in different windows can be compensated to a certain extent by intervening to different degrees between the fine toothing of the drive rod and the drive rod element.
- the drive rod element 1 is preferably adapted to the drive rod such that the U-flange 5, 7 have a height which corresponds to the thickness of the drive rod.
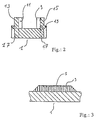
- FIG. 2 shows a section along the lines II-II through the drive rod element 1 from FIG. 1.
- the mutually opposite internal toothings 9, 11 of the flanks 5, 7 of the U-flange can be seen.
- FIG. 3 shows a section along the line labeled III in FIG. 1. For simplification, only the part of the first end region 3 in which the U-flange is formed is shown.
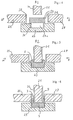
- FIG. 4 shows the initial situation in which a rod material 1 a with a rectangular cross section is arranged between a punch 21 and a die 23. Embossing jaws movable in the transverse direction are on both sides of the rod material 1a 25, 27 arranged.
- the arrows ⁇ , ⁇ and ⁇ show the directions of movement of the stamping jaws and the stamp.
- the stamp 21 is provided on its side surfaces with a tooth profile 33.
- the embossing jaws are also equipped with a complementary fine toothing profile 37 on their side surfaces facing the rod material with a flat cross-section.
- the reference numeral 35 denotes a lower complementary fine tooth profile that is formed on the inner flanks of the recess 23a of the die 23.
- the procedure is as follows.
- the rod material 1a which is rectangular in cross section, is pressed into the die 23 by the punch 21.
- the U-flanges 5, 7 are formed by embossing.
- the embossing jaws 25, 27 are moved against the embossed sections, so that they interact with the complementary lateral toothing profile 33 of the stamp, the inner fine toothing 9, 11 of the drive rod element 1 are impressed on the U-flanges 5, 7.
- the stamp 21 first reaches its end position, while the embossing jaws 25, 27 are not yet in contact with the embossed sections. This situation is shown in FIG. 5 and can be easily realized by the stamping jaws 25, 27 moving along the directions ⁇ and ⁇ at a lower speed than the stamp 21 along the direction ⁇ .
- the embossing jaws 25, 27 likewise have a complementary fine tooth profile 37, which is displaced by ⁇ with respect to the tooth profile 33 of the stamp.
- the outer fine teeth 13, 15 are impressed on the U-flanges, so that the inner fine teeth can be formed with an approximately uniform thickness of the U-flanges 5, 7.
- the die 23 has on the inner flanks of the recess 23a a lower, complementary fine toothed profile 35 which is located in the extension of the flank profile of the punch.
- the formation of the lower fine toothing 17 on the side surfaces of the rod material 1a supports the flow of the material into the U-flanges 5, 7.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Forging (AREA)
- Polysaccharides And Polysaccharide Derivatives (AREA)
- Gripping Jigs, Holding Jigs, And Positioning Jigs (AREA)
- Mechanical Operated Clutches (AREA)
- Gear-Shifting Mechanisms (AREA)
- Shafts, Cranks, Connecting Bars, And Related Bearings (AREA)
- Gears, Cams (AREA)
- Portable Nailing Machines And Staplers (AREA)
Abstract
Description
- Die Erfindung betrifft ein Treibstangenelement für Treibstangenbeschläge gemäß dem Oberbegriff des Anspruches 1 und ein Verfahren zur Herstellung eines solchen Treibstangenelementes gemäß dem Oberbegriff des Anspruches 3.
- Ein gattungsgemäßes Treibstangenelement ist aus EP-O 560 016 A2 bekannt. Das Treibstangenelement ist Teil eines Treibstangenbeschlages für Fenster- und Türbeschläge und dient als Treibstangenkupplungsstück, z.B. in einer Eckumlenkung eines Fensterbeschlages, wobei an beiden Enden des flexiblen Umlenkgliedes der Eckumlenkung ein solches Treibstangenelement zur Ankopplung von Treibstangen befestigt sein kann.
- Das Treibstangenelement besteht aus einem im Querschnitt flach rechteckigen Stabmaterial, das an einem Ende einen Kupplungsabschnitt aufweist. Der Kupplungsabschnitt selbst hat einen U-förmigen Querschnitt, wobei an der Innenseite der U-Flansche eine Feinverzahnung ausgebildet ist. In diese Feinverzahnung kann eine die komplementäre Feinverzahnung an den Schmalseiten einer anzukuppelnden Treibstange eingreifen. Somit können Schub- und Zugkräfte vom Griffteil des Fensters über die Treibstange auf das Treibstangenelement und damit auf die Eckumlenkung übertragen werden. Auch ist es möglich, die Kupplung leicht zu lösen und wieder zu befestigen. Ebenso können Fertigungstoleranzen und unterschiedliche Einbaubedingungen ausgeglichen werden, indem die Feinverzahnungen des Treibstangenelementes und der Treibstange unterschiedlich weit in Eingriff gebracht werden.
- Nach dem Stand der Technik wird ein solches Treibstangenelement aus einem Flachmaterialstreifen, z.B. einem Streifenzuschnitt, durch Prägen und anschließende Biegeverformung gebildet. Dazu sind mindestens zwei Arbeitsschritte nötig. Zuerst wird der Endabschnitt des Stabmaterials flachgepreßt und dabei an der Oberseite die Feinverzahnung eingeprägt, anschließend werden die beiden seitlichen Abschnitte zur Bildung des U-Profils rechtwinkelig hochgebogen. Dabei kann die Biegeverformung zu einem Verziehen der geprägten Feinverzahnung im Übergangsbereich führen, die einen einwandfreien Eingriff der anzukoppelnden Treibstange und deren flache Auflage auf dem Boden des U-Profils, beeinträchtigen kann.
- Die Aufgabe der Erfindung ist es, ein gattungsgemäßes Treibstangenelement, sowie ein Verfahren zu seiner Herstellung zu schaffen, welches in einfacher Weise in einem einzigen Arbeitsschritt mit hoher Präzision hergestellt werden kann.
- Die Aufgabe wird durch ein Treibstangenelement nach AnSpruch 1 und ein Verfahren nach Anspruch 3 gelöst. Die Unteransprüche enthalten weitere vorteilhafte Ausgestaltungen der erfindungsgemäßen Vorrichtung und des Verfahrens.
- Das erfindungsgemäße Treibstangenelement kann schneller und kostengünstiger und mit höherer Präzision hergestellt werden als vorher bekannte.
- Ein weiterer Vorteil ist es, daß das erfindungsgemäße Verfahren, welches nur einen einzigen Arbeitsschritt umfaßt, mit einer einzigen Vorrichtung durchgeführt werden kann.
- Eine Ausführungsform des erfindungsgemäßen Treibstangenelements und des Verfahrens zu seiner Herstellung werden unter Bezugnahme auf die beiliegenden Zeichnungen erläutert. Dabei zeigt:
- Fig. 1 eine perspektivische Ansicht des Treibstangenelementes;
- Fig. 2 einen Schnitt durch das Treibstangenelement entlang der Linie II-II von Fig. 1.
- Fig. 3 einen Schnitt durch das Treibstangenelement entlang der Linie III von Fig. 1
- Fig. 4 bis Fig. 6 die Ausgangs-, eine Zwischen- und Endsituation beim erfindungsgemäßen Herstellungsverfahren des Treibstangenelementes
- In einem zweiten, nicht gezeigten Endbereich kann das Treibstangenelement 1, z.B. mit einem Bolzen, am Umlenkglied einer Eckumlenkung festgelegt sein.
- Im Betrieb greift eine im Querschnitt meist ebenfalls flach-rechteckig ausgebildete Treibstange, die an ihren Außenkanten eine Feinverzahnung aufweist, in die inneren Feinverzahnungen 9, 13 der Flansche 5, 7 des Treibstangenelementes 1 ein. Fertigungstoleranzen und bauliche Unterschiede bei verschiedenen Fenstern können in einem gewissen Ausmaß durch unterschiedlich weites Eingreifen zwischen den Feinverzahnungen der Treibstange und des Treibstangenelementes ausgeglichen werden. Vorzugsweise ist das Treibstangenelement 1 derart an die Treibstange angepaßt, daß die U-Flansches 5, 7 eine Höhe aufweisen, die der Dicke der Treibstange entspricht.
- In Fig. 2 ist ein Schnitt entlang der Linien II-II durch das Treibstangenelement 1 aus Fig. 1 gezeigt. Hierbei sind die einander gegenüberliegenden Innenverzahnungen 9, 11 der Flanken 5, 7 des U-Flansches zu erkennen.
- Fig. 3 zeigt einen Schnitt entlang der mit III gekennzeichneten Linie in Fig. 1. Zur Vereinfachung ist nur der Teil des ersten Endbereiches 3 dargestellt, in dem der U-Flansch ausgebildet ist.
- Die Herstellung des erfindungsgemäßen Treibstangenelementes 1 ist in den Figuren 4 bis 6 gezeigt. In Fig. 4 ist die Anfangssituation dargestellt, in der ein im Querschnitt flach-rechteckiges Stabmaterial 1a zwischen einem Stempel 21 und einer Matrize 23 angeordnet ist. Zu beiden Seiten des Stabmateriales 1a sind im Querrichtung bewegbare Prägebacken 25, 27 angeordnet. Die Pfeile α, β und γ zeigen die Bewegungsrichtungen der Prägebacken und des Stempels.
- Der Stempel 21 ist an seinen Seitenflächen mit einem Verzahnungsprofil 33 versehen. In der gezeigten Ausführungsform sind auch die Prägebacken mit einem dazu komplementären Feinverzahnungsprofil 37 auf ihren dem im Querschnitt flachrechteckigen Stabmaterial zugewandten Seitenflächen ausgestattet. Das Bezugszeichen 35 kennzeichnet ein unteres komplementäres Feinverzahnungsprofil, daß auf den inneren Flanken der Ausnehmung 23a der Matrize 23 ausgebildet ist.
- Das Verfahren verläuft wie folgt. Das im Querschnitt flachrechteckige Stabmaterial 1a wird durch den Stempel 21 in die Matrize 23 gepreßt. In den Randbereichen 29, 31 des Stabmaterials 1a, die über die Ränder der Ausnehmung 23a der Matrize hinausragen, bilden sich durch Hochprägen die U-Flansche 5, 7. Zusätzlich werden die Prägebacken 25, 27 gegen die hochgeprägten Abschnitte bewegt, so daß in Zusammenwirkung mit dem komplementären seitlichen Verzahnungsprofil 33 des Stempels die inneren Feinverzahnungen 9, 11 des Treibstangenelementes 1 an den U-Flanschen 5, 7 eingeprägt werden.
- In einer vorteilhaften Ausführungsform des Verfahrens erreicht zuerst der Stempel 21 seine Endposition, während die Prägebacken 25, 27 noch nicht in Kontakt mit den hochgeprägten Abschnitten sind. Diese Situation ist in Fig. 5 gezeigt, und kann leicht realisiert werden, indem sich die Prägebacken 25, 27 entlang der Richtungen α und γ mit einer niedrigeren Geschwindigkeit bewegen, als der Stempel 21 entlang der Richtung β. Indem das Verfahren auf diese Art geführt wird, wird das Fließen des Materials unterstützt, und die Herstellung des Treibstangenelementes vereinfacht.
- Auch ist es vorteilhaft, daß die Prägebacken 25, 27 ebenfalls ein komplementäres Feinverzahnungsprofil 37 aufweisen, welches gegenüber dem Verzahnungsprofil 33 des Stempels um π verschoben ist. Durch dieses komplementäre Feinverzahnungsprofil 37 werden die äußeren Feinverzahnungen 13, 15 an den U-Flanschen eingeprägt, so daß die innere Feinverzahnung sich bei in etwa gleichförmiger Dicke der U-Flansche 5, 7 ausbilden kann.
- Es ist ferner vorteilhaft, wenn die Matrize 23 an den inneren Flanken der Ausnehmung 23a ein in Verlängerung des Flankenprofils des Stempels liegendes, unteres, komplementäres Feinverzahnungsprofil 35 aufweist. Durch Ausbildung der unteren Feinverzahnung 17 an den Seitenflächen des Stabmateriales 1a wird das Fließen des Materials in die U-Flansche 5, 7 unterstützt.
- Im Bereich zwischen der oberen Begrenzungsfläche der Matrize 23 und den unteren Begrenzungsflächen der Prägebacken 25, 27 verbleibt an dem Treibstangenelement 1 nach dem Prägen eine Rippe 19.
- Mit dem hier geschilderten Verfahren ist es möglich, ein Treibstangenelement 1 in einem einzigen Prägeschritt auszubilden, das an den U-Flanschen eine sehr genau und sauber ausgebildete, innere Feinverzahnung 9, 11, aufweist, und das somit schneller und einfacher herzustellen ist als vorbekannte Treibstangenelemente.
Claims (6)
- Treibstangenelement (1) für Treibstangenbeschläge, bestehend aus einem im Querschnitt flachrechteckigen Stabmaterial (1a), das an einem ersten Endbereich einen Kupplungsabschnitt mit U-förmigem Querschnitt aufweist, dessen U-Flansche (5, 7) durch Verformung des flachrechteckigen Stabmaterials (1a) gebildet und an ihrer Innen- und Außenseite mit einer geprägten Feinverzahnung (9, 11, 13, 15) versehen sind,
dadurch gekennzeichnet, daß die U-Flansche (5, 7) aus dem flachrechteckigen Querschnitt des Stabmaterials (1a) hochgeprägt sind. - Treibstangenelement nach Anspruch 1,
dadurch gekennzeichnet, daß eine außenseitige Feinverzahnung (17) auch an den Seitenflächen des im Querschnitt flachrechteckigen Stabmaterials (1a) unterhalb der U-Flansche (5, 7) ausgebildet ist. - Verfahren zur Herstellung eines Treibstangenelementes (1), das an seinem ersten Ende (3) einen Kupplungsabschnitt mit U-förmigem Querschnitt und eine an der Innenseite der U-Flansche (5, 7) ausgebildete Feinverzahnung (9, 11, 13, 15) aufweist, durch Verformung eines im Querschnitt flachrechteckigen Stabmaterials (1a),
dadurch gekennzeichnet, daß durch Pressen des Stabmaterials (1a) mit einem Stempel (21) in eine Matrize (23) hinein die Flansche (5, 7) des U-förmigen Querschnitts hochgeprägt werden und gleichzeitig oder zeitlich versetzt durch seitlich gegen die hochgeprägten U-Flansche (5, 7) bewegte Prägebacken (25, 27), die gegen ein seitliches Verzahnungsprofil (33) des Stempels (21) wirken, die innere Feinverzahnung (9, 11) in die U-Flansche eingeprägt wird. - Verfahren nach Anspruch 3,
dadurch gekennzeichnet, daß Prägebacken (25, 27) verwendet werden, die an ihren Prägeflächen ein zu dem Verzahnungsprofil (33) der Prägebacken komplementäres Feinverzahnungsprofil (37) aufweisen. - Verfahren nach Anspruch 4,
dadurch gekennzeichnet, daß eine Matrize (23) verwendet wird, die an ihren Flanken ein in Verlängerung des Verzahnungsprofils (33) des Stempels (21) liegendes Feinverzahnungsprofil (35) aufweist und durch Ausbildung einer unteren Feinverzahnung (17) an den Seitenflächen des Stabmaterials (1a) das Fließen des Materials in die U-Flansche (5, 7) unterstützt. - Verfahren nach Anspruch 3 ,
dadurch gekennzeichnet, daß der Stempel (21) seine Endstellung erreicht, während die Prägebacken (25, 27) noch bewegt werden.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE9407856U | 1994-05-11 | ||
| DE9407856U DE9407856U1 (de) | 1994-05-11 | 1994-05-11 | Treibstangenelement für Treibstangenbeschläge |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0686747A1 true EP0686747A1 (de) | 1995-12-13 |
| EP0686747B1 EP0686747B1 (de) | 1998-08-19 |
Family
ID=6908555
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95106911A Expired - Lifetime EP0686747B1 (de) | 1994-05-11 | 1995-05-08 | Treibstangenelement für Treibstangenbeschläge und Verfahren zu seiner Herstellung |
Country Status (5)
| Country | Link |
|---|---|
| EP (1) | EP0686747B1 (de) |
| AT (1) | ATE169984T1 (de) |
| DE (2) | DE9407856U1 (de) |
| DK (1) | DK0686747T3 (de) |
| ES (1) | ES2122384T3 (de) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2827000A1 (fr) | 2001-07-06 | 2003-01-10 | Ferco Int Usine Ferrures | Dispositif de jonction terminant, a une au moins des extremites, un ensemble tringle de manoeuvre-tetiere, notamment pour cremone, cremone-serrure ou similaire |
| EP2112309A3 (de) * | 2008-04-24 | 2011-07-27 | Siegenia-Aubi Kg | Treibstange für Fenster- und Türbeschläge und Verfahren zur Herstellung eines Kupplungsstücks insbesondere eines Kupplungsstücks einer Treibstange |
| DE102011012111A1 (de) | 2011-02-23 | 2012-08-23 | F+E Gesellschaft für Bekleidungsinnovation mbH & Co. KG | Künstliches Brustgewebeteil zum Tragen in der Büstenschale eines Büstenschalen aufweisenden Kleidungsstücks |
| DE102011079147A1 (de) | 2011-07-14 | 2013-01-17 | Edelweiss Basics Gmbh & Co. Kg | Textiler Stoff für die Produktion von Bekleidungsstücken und/oder orthopädischen Artikeln |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19828268A1 (de) * | 1998-06-25 | 1999-12-30 | Winkhaus Fa August | Fenster- oder Türbeschlag |
| DE19829077A1 (de) * | 1998-06-30 | 2000-01-05 | Winkhaus Fa August | Fenster- oder Türbeschlag |
| DE202014009328U1 (de) * | 2014-11-25 | 2016-02-26 | Siegenia-Aubi Kg | Längenverstellbare Verbindung für ein Gestänge |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2403441A1 (fr) * | 1977-09-14 | 1979-04-13 | Winkhaus Fa August | Groupe d'elements de garniture pour fenetres, portes et dispositifs analogues |
| DE8324586U1 (de) * | 1983-08-26 | 1983-12-08 | Schaumburg-Lippische Baubeschlag-Fabrik W. Hautau GmbH, 3061 Helpsen | Längsverstellbare Gestängekupplung an Treibstangenbeschlägen für Fenster, Türen oder dgl. |
| EP0560016A2 (de) * | 1992-03-12 | 1993-09-15 | Siegenia-Frank Kg | Treibstange für Fenster- und Türbeschläge, insbesondere Treibstangen-Kupplungsstück für Beschlags-Bauteile sowie mit einem solchen Treibstangen-Kupplungsstück ausgestattetes Beschlags-Bauteil |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2044198B2 (de) * | 1970-09-07 | 1977-07-28 | Siegenia-Frank KG, 5900 Siegen-Kaan-Marienborn | Laengenverstellbare gestaengekupplung fuer treibstangen von fenstern, tueren o.dgl. |
| DE7603047U1 (de) * | 1976-02-04 | 1976-06-03 | Siegenia-Frank Kg, 5900 Siegen- Kaan-Marienborn | Ueberlappungsverbindung zwischen stulpschienen von treibstangenbeschlaegen |
| DE2635446C2 (de) * | 1976-08-06 | 1982-12-30 | Siegenia-Frank Kg, 5900 Siegen | Längenverstellbare Gestängekupplung an Treibstangenbeschlägen für Fenster, Türen o.dgl. |
| BR8307391A (pt) * | 1982-06-04 | 1984-05-08 | Bishop Arthur E | Molde para moldar uma parte de cremalheira de uma barra de direcao e metodo para fabricar uma barra de direcao de cremalheira |
| DE3640500A1 (de) * | 1986-11-27 | 1988-06-09 | Siegenia Frank Kg | Laengenverstellbare gestaengekupplung |
-
1994
- 1994-05-11 DE DE9407856U patent/DE9407856U1/de not_active Expired - Lifetime
-
1995
- 1995-05-08 ES ES95106911T patent/ES2122384T3/es not_active Expired - Lifetime
- 1995-05-08 EP EP95106911A patent/EP0686747B1/de not_active Expired - Lifetime
- 1995-05-08 DE DE59503236T patent/DE59503236D1/de not_active Expired - Fee Related
- 1995-05-08 DK DK95106911T patent/DK0686747T3/da active
- 1995-05-08 AT AT95106911T patent/ATE169984T1/de not_active IP Right Cessation
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2403441A1 (fr) * | 1977-09-14 | 1979-04-13 | Winkhaus Fa August | Groupe d'elements de garniture pour fenetres, portes et dispositifs analogues |
| DE8324586U1 (de) * | 1983-08-26 | 1983-12-08 | Schaumburg-Lippische Baubeschlag-Fabrik W. Hautau GmbH, 3061 Helpsen | Längsverstellbare Gestängekupplung an Treibstangenbeschlägen für Fenster, Türen oder dgl. |
| EP0560016A2 (de) * | 1992-03-12 | 1993-09-15 | Siegenia-Frank Kg | Treibstange für Fenster- und Türbeschläge, insbesondere Treibstangen-Kupplungsstück für Beschlags-Bauteile sowie mit einem solchen Treibstangen-Kupplungsstück ausgestattetes Beschlags-Bauteil |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2827000A1 (fr) | 2001-07-06 | 2003-01-10 | Ferco Int Usine Ferrures | Dispositif de jonction terminant, a une au moins des extremites, un ensemble tringle de manoeuvre-tetiere, notamment pour cremone, cremone-serrure ou similaire |
| EP2112309A3 (de) * | 2008-04-24 | 2011-07-27 | Siegenia-Aubi Kg | Treibstange für Fenster- und Türbeschläge und Verfahren zur Herstellung eines Kupplungsstücks insbesondere eines Kupplungsstücks einer Treibstange |
| DE102011012111A1 (de) | 2011-02-23 | 2012-08-23 | F+E Gesellschaft für Bekleidungsinnovation mbH & Co. KG | Künstliches Brustgewebeteil zum Tragen in der Büstenschale eines Büstenschalen aufweisenden Kleidungsstücks |
| DE102011079147A1 (de) | 2011-07-14 | 2013-01-17 | Edelweiss Basics Gmbh & Co. Kg | Textiler Stoff für die Produktion von Bekleidungsstücken und/oder orthopädischen Artikeln |
Also Published As
| Publication number | Publication date |
|---|---|
| DE9407856U1 (de) | 1995-10-26 |
| DE59503236D1 (de) | 1998-09-24 |
| DK0686747T3 (da) | 1999-05-25 |
| EP0686747B1 (de) | 1998-08-19 |
| ES2122384T3 (es) | 1998-12-16 |
| ATE169984T1 (de) | 1998-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2848669C2 (de) | ||
| EP0268750B1 (de) | Längenverstellbare Gestängekupplung | |
| EP0468166A1 (de) | Steckverbinder für Abstandshalter-Hohlprofile von Isolierglasscheiben | |
| DE3006188A1 (de) | Wischarm, insbesondere fuer kraftfahrzeuge und verfahren zu seiner herstellung | |
| DE3118896C2 (de) | Drehgelenk, insbesondere für Sitze mit verstellbarer Rückenlehne | |
| EP0686747B1 (de) | Treibstangenelement für Treibstangenbeschläge und Verfahren zu seiner Herstellung | |
| DE2741408C2 (de) | Treibschienenbeschlag | |
| EP0003518B1 (de) | Verfahren zur Herstellung von Senklöchern in einem Beschlagteil aus Metall | |
| DE2635446C2 (de) | Längenverstellbare Gestängekupplung an Treibstangenbeschlägen für Fenster, Türen o.dgl. | |
| DE10122637B4 (de) | Dichtungsanordnung für eine Kraftfahrzeugtüre und/oder ein Kraftfahrzeugfenster | |
| DE60125706T2 (de) | Verfahren zur Herstellung eines Bauteils und Bauteil | |
| EP0598927A1 (de) | Betätigungsgetriebe für Beschläge an Fenstern, Türen oder dergleichen | |
| DE3208867A1 (de) | Verfahren und vorrichtung zum biegen von langgestreckten teilen | |
| DE19906758A1 (de) | Fenster- und Türflügelbeschlag und Verfahren zu dessen Herstellung | |
| DE3119468C2 (de) | Eckverbindung für Hohlprofile aus Leichtmetall | |
| DE69204379T2 (de) | Schubladenführungen und Verfahren zur Herstellung. | |
| DE3428796A1 (de) | Vorrichtung zur verbindung einer achse und eines werkstuecks, insbesondere eines durch tiefziehen hergestelten werkstuecks, mit hilfe eines spannrings | |
| DE2805465A1 (de) | Beschlagsbaugruppe fuer fenster, tueren o.dgl. | |
| EP0922827B1 (de) | Gegenläufiges Treibstangengetriebe mit Offset-Getriebekasten | |
| AT407653B (de) | Schwenkhebel-betätigungsvorrichtung für treibstangenbeschläge | |
| AT401792B (de) | Gitterrost, verfahren und vorrichtung für dessen herstellung sowie einfassungsprofil hiefür | |
| DE19820742A1 (de) | Beschlagteil eines an einem Rahmen anzubringenden Beschlagsystems, beispielsweise eines Fenster- oder Türbeschlags | |
| EP1013951A1 (de) | Taktscheibenträger | |
| DE10154477A1 (de) | Kupplungsvorrichtung | |
| DE2344703C2 (de) | Kaltpreßschweißverfahren |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19960112 |
|
| 17Q | First examination report despatched |
Effective date: 19970131 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: FERCO INTERNATIONAL FERRURES ET SERRURES DE BATIME |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB IT LI |
|
| REF | Corresponds to: |
Ref document number: 169984 Country of ref document: AT Date of ref document: 19980915 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59503236 Country of ref document: DE Date of ref document: 19980924 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: TROESCH SCHEIDEGGER WERNER AG |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19981119 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2122384 Country of ref document: ES Kind code of ref document: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 19990520 Year of fee payment: 5 Ref country code: CH Payment date: 19990520 Year of fee payment: 5 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000531 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20000531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20020415 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20020524 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030508 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20030522 Year of fee payment: 9 Ref country code: AT Payment date: 20030522 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20030531 |
|
| BERE | Be: lapsed |
Owner name: *FERCO INTERNATIONAL FERRURES ET SERRURES DE BATIM Effective date: 20030531 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20030508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040508 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040510 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050508 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20040510 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070522 Year of fee payment: 13 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20070516 Year of fee payment: 13 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20090119 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080602 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20081202 |