EP0694355B1 - Straggiesskokille für ein Doppel-T-Vorprofil - Google Patents
Straggiesskokille für ein Doppel-T-Vorprofil Download PDFInfo
- Publication number
- EP0694355B1 EP0694355B1 EP95111125A EP95111125A EP0694355B1 EP 0694355 B1 EP0694355 B1 EP 0694355B1 EP 95111125 A EP95111125 A EP 95111125A EP 95111125 A EP95111125 A EP 95111125A EP 0694355 B1 EP0694355 B1 EP 0694355B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strand
- mould
- continuous casting
- bulges
- web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000009749 continuous casting Methods 0.000 title claims abstract description 19
- 238000005266 casting Methods 0.000 claims description 28
- 230000007423 decrease Effects 0.000 claims description 9
- 230000007704 transition Effects 0.000 claims description 6
- 238000004519 manufacturing process Methods 0.000 description 8
- 210000002435 tendon Anatomy 0.000 description 5
- 238000007711 solidification Methods 0.000 description 4
- 230000008023 solidification Effects 0.000 description 4
- 229910000831 Steel Inorganic materials 0.000 description 2
- 230000007257 malfunction Effects 0.000 description 2
- 238000005096 rolling process Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000002407 reforming Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/04—Continuous casting of metals, i.e. casting in indefinite lengths into open-ended moulds
- B22D11/0406—Moulds with special profile
Definitions
- the invention relates to a continuous casting mold for a double-T pre-profile according to the Features of the preamble of claim 1.
- From DE-Auslegeschrift 1 282 861 is a block mold for the continuous casting of Double-T profiles known.
- the mold cavity of the mold is corresponding to that Shrinkage of the double-T profile on the flange outside with a positive Mold cavity taper and on the inside of the flange with a negative shrinkage Mistake.
- For better processing of the mold cavity is the Mold in two parts along a plane parallel to the web of the double-T profile.
- the positive and negative mold cavity conicity of steel quality, casting temperature, Casting speed etc. can be adjusted.
- the strand jams in the event of a fault firmly in the mold it can be opened by opening the two-part block mold this can be removed.
- the production of such block molds is expensive. Different casting speeds also easily result in such molds Malfunctions and excessive wear.
- DE 32 04 339 is a continuous casting mold for casting a double-T pre-profile discloses the fillets as a transition between the web part and the flange parts having.
- the curvature of the fillets increases accordingly in the casting direction the size of the free shrinkage of the solidified strand shell of the strand successively from, causing the tension that is due to the areas of solidified Strand shell applied from the inside of the flange to the web of the strand Tension is formed, is maintained at a level that the allowable the upper stress limit for crack formation in the area of the fillets is not exceeds.
- This mold has negative undercuts in the area of the fillets or a negative mold taper, associated with the above disadvantages mentioned.
- the invention has for its object to provide a double-T pre-profile mold, which eliminates the disadvantages mentioned and in particular to reduce tensions in the strand shell and prevents jamming of the strand in the mold. Another objective is to cast a beam pre-profile close to the final dimensions that requires a minimum of rolling passes. Such a double-T pre-profile with changing casting parameters, such as casting speed, casting temperature, etc., is also to be cast and at the same time the strand quality of both the surface and the structure are to be improved. Furthermore, the mold should be easy to manufacture as a tubular or block mold.
- the deformation of the strand crust of the web part can be selected such that the shrinkage of the strand shell transverse to the direction of the strand running is completely compensated for. No tensile forces directed towards the center of the strand are applied to the two flange parts.
- each flange part can be viewed as a billet detached from the profile with regard to conical shrinkage, and the associated mold cavity can be designed accordingly. This freedom makes it possible to provide these flange parts along their circumference on all five boundary surfaces with a conicity which converges in the direction of the strand and is calculated on the flange dimensions.
- bulges can be provided that at least in the direction of the strand shrink along a partial length of the mold cavity in such a way that the strand shells deform when they pass through the mold cavity.
- the deformation of the strand crust of the web part transversely to the direction of the strand running can also be selected such that the associated shrinkage of the strand shell is only partially compensated for.
- tensile forces directed towards the center are introduced onto the two flange parts. These tensile forces are intended to pull the still thin strand shell of the inside of the flange, which adjoins the strand shell of the web part, towards the middle of the strand.
- This method step allows the mold wall parts of the inner flange sides adjoining the web part to be configured essentially parallel to the direction of the strand running. This solution concept can bring advantages in particular in the case of tubular molds which are formed by means of a mandrel.
- a deformation of the strand crust can be done for reasons of strand quality or to achieve it an increased casting performance on further circumferential sections of the mold cavity be desired.
- the bar bulges can only be a fraction of the length of long bars of the web length between the flanges. According to an embodiment but it is particularly advantageous if the web bulges extend over the extend the entire web length to the fillets of the flange connections.
- the bulges can be delimited by broken, straight lines. According to An embodiment is proposed, the strand bulges to be limited by curved lines, preferably by circular lines.
- the bulges on the web and / or on the two flanges can e.g. short be completely reformed before the mold exit or the strand can at Leaving the mold still have a residual bulge. This creates a targeted Possibility of forming a strand at the end of the swamp tip or later the middle of the bridge.
- the thickness of the web and the two flanges is dimensioned so that the rolling of the double-T beam an optimal structure is achieved.
- the dimensioning of the preliminary profile close to the final dimension and one as possible support-free strand guide against the ferrostatic pressure when fixing dimensioning are taken into account.
- the arch height H of the bulge can extend over the entire length of the mold decrease continuously or degressively etc. According to a further embodiment it can be advantageous that the arc height H is only on a partial length of the mold downsized. It can be either a residual bulge or a straight mold wall with a classic pouring cone at the end of a reforming section become.
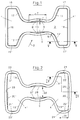
- Fig. 1, 2 is a tubular mold with a mold cavity 3.
- the cross section the mold cavity is composed of two flange parts 4, 4 'and a web part 5.
- a transition radius 6 connects the cross-sectional parts mentioned.
- At the pouring end of the mold is along the web part 5 on both sides the cross-sectional enlargement of the mold cavity compared to the same mold cavity sections 7 at the strand exit end in the form of a Web bulge 8 attached. In this example it is on the strand exit side
- the web bulge 8 is reduced to zero, i.e. the web part 5 limited by straight lines 9.
- the lines 9 represent 10 chords for the curved lines between the pouring end and the strand exit end of the Chill mold the arc height H decreases steadily, and there is a geometric Extension of the tendon belonging to the bow.
- One along the web part 5 forming strand shell has a bulged shape at the start of solidification, which deformed into a flat surface when moving forward through the mold. If the strand shell is not simultaneously subject to shrinkage transverse to the strand movement would have the length of the arc line 10 at the mold exit Reduction of the arch height H is dimensioned so that a resulting one geometric extension of the tendon the shrinkage of the strand shell of the Partially or partially compensated webs transverse to the strand running direction.
- the extension of the tendon should shrink the strand shell of the web 5 completely compensate.
- the mold cavity of the two flange parts 4, 4 ' is along its circumference on all five boundary surfaces 12, 12 ', 15, 15', 16 or 13, 13 ', 17, 17', 18 with a converging in the strand running direction Provided conicity.
- the taper can be the Flange dimensions can be adjusted.
- bulges 27 are arranged in the web part 5.
- You shrink in Strand running direction on bulges 28 at the mold exit, i.e. the one from the Cast strand emerging from mold is with a web part with a weak Residual bulge of e.g. 1 - 3 mm provided, for example during the Final solidification in the strand guide can be reshaped.
- Fig. 3 is an extension in the web portion 32 when reshaping the arch height H.
- the tendon 33 is provided, which shrinks the web 32 transversely to the direction of the strand completely compensated.
- the two flange parts 4, 4 'none arise Tensile forces directed towards the middle of the strand.
- Reduce the bow heights H of the bulges at least along a partial length of the mold cavity such that a strand shell forming in the mold cavity during the casting operation Pass through the mold cavity deformed.
- the bulges provided in FIG. 3 improve the control of the solidification on these flange parts and allow higher casting speeds and / or a reduction or omission of strand supports below the mold, especially with cross sections close to the final dimensions or small pre-profiles.
- Fig. 4 the flange part 4 of Fig. 2 is shown in section.
- the measure 40 represents the Length of the mold cavity 41.
- Fig. 5 the flange part 4 'of Fig. 1 is shown in section.
- the length of the mold is denoted by 50 and with K the conicity of the mold cavity.
- the strand bulges extend over the entire length of the web up to the fillets with the transition radius 6 Flange connections.
- the size of such fillets can be varied widely.
- the ratio of the web thickness 30 to the flange thickness 31 of the preliminary profile is at their thinnest points measured in the order of 1: 1.
- the invention cannot only be used for symmetrical double-T pre-profiles. Even with asymmetrical double-T pre-profiles, such as for Railway rails etc. are used, the teaching according to the invention can be used become.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Continuous Casting (AREA)
- Medicines Containing Plant Substances (AREA)
- Pharmaceuticals Containing Other Organic And Inorganic Compounds (AREA)
Description
- Fig. 1
- eine Draufsicht auf das eingiessseitige Ende einer Rohrkokille für ein Doppel-T-Träger-Vorprofil,
- Fig. 2
- eine Draufsicht auf das eingiessseitige Ende eines weiteren Beispieles einer Rohrkokille,
- Fig. 3
- eine Draufsicht auf das eingiessseitige Ende eines weiteren Beispieles einer Rohrkokille,
- Fig. 4
- einen Schnitt nach der Linie IV-IV der Fig. 2 und
- Fig. 5
- einen Schnitt nach der Linie V-V der Fig l.
Claims (13)
- Stranggiesskokille für ein Doppel-T-Vorprofil, mit einem Formhohlraum (3), der aus zwei Flanschteilen (4, 4') und einem Stegteil (5) zusammengesetzt ist, dadurch gekennzeichnet, dass am eingiessseitigen Ende der Kokille der Formhohlraum (3) entlang des Stegteilquerschnittes beidseitig je eine Querschnittsvergrösserung gegenüber dem gleichen Abschnitt (7) des Formhohlraumquerschnittes am strangaustrittsseitigen Ende der Kokille in der Form von Stegteilausbauchungen (8, 27) aufweist und dass zwischen dem eingiessseitigen und dem strangaustrittsseitigen Ende Bogenhöhen (H) der Stegteilausbauchungen (8, 27) in Stranglaufrichtung (42) sich derart verkleinern, dass sich eine beim Giessen bildende Strangschale eines Stranges bei einem Durchlauf durch den Formhohlraum (3) im Bereich der Stegteilausbauchungen (8, 27) wenigstens entlang einer Teillänge des Formhohlraums (3) verformt und die Verformung eine Schwindung des Steges des Stranges quer zur Stranglängsachse ganz oder teilweise kompensiert.
- Stranggiesskokille nach Anspruch 1, dadurch gekennzeichnet, dass die Verkleinerung der Bogenhöhen (H) der Stegteilausbauchungen (8, 27) derart ausgebildet ist, dass auf die beiden Flanschteile (4, 4') des Stranges beim Durchlauf durch den Formhohlraum (3) keine Zugkräfte, die quer zur Stranglaufrichtung zur Strangmitte hin gerichtet sind, wirken.
- Stranggiesskokille nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der Formhohlraum (3) auf den Begrenzungsflächen (12, 12', 15, 15', 16, bzw. 13, 13', 17, 17', 18) der Flanschteile (4, 4') eine in Stranglaufrichtung konvergierende, auf die Flanschdimensionen berechnete Konizität aufweisen.
- Stranggiesskokille nach Anspruch 1, dadurch gekennzeichnet, dass die an den Stegteil (5) anschliessenden Formhohlraumwände der Flanschinnenseiten (19, 19', 19'', 19''') im wesentlichen parallel zur Stranglaufrichtung angeordnet sind und die Verkleinerung der Bogenhöhe (H) derart ausgebildet ist, dass die Schwindung des Steges des Stranges teilweise kompensiert wird.
- Stranggiesskokille nach einem der Ansprüche 1, 2 oder 4, dadurch gekennzeichnet, dass der Formhohlraum am eingiessseitigen Ende der Kokille an den Aussenseiten (20, 20'; 37, 37') der beiden gegenüberliegenden Flanschteile und/oder an den vier seitlichen Flanschbegrenzungsflächen (21, 21', 22, 22' bzw. 36, 36', 38, 38')und/oder an den Flanschinnenseiten (35, 35'; 39, 39') Querschnittsvergrösserungen des Formhohlraumes gegenüber den gleichen Formhohlraumabschnitten (7) am strangaustrittsseitigen Ende in der Form von Ausbauchungen (23, 23', 24, 24') aufweist und dass sich die Bogenhöhen (H) der Ausbauchungen (23, 23', 24, 24') in Stranglaufrichtung mindestens entlang einer Teillänge des Formhohlraumes derart verkleinern, dass sich während des Giessbetriebes eine sich im Formhohlraum bildende Strangschale beim Durchlauf durch den Formhohlraum verformt.
- Stranggiesskokille nach einem der Ansprüche 1 - 5, dadurch gekennzeichnet, dass sich die Stegteilausbauchungen (8, 27) über die gesamte Stegteillänge bis zu Hohlkehlen (6), die einen Uebergang zwischen den Flanschteilen (4, 4') und dem Stegteil (5) bilden, erstrecken.
- Stranggiesskokille nach einem der Ansprüche 1 - 6, dadurch gekennzeichnet, dass die Stegteilausbauchungen im wesentlichen durch gebogene Linien (10), vorzugsweise durch Kreislinien, begrenzt sind.
- Stranggiesskokille nach einem der Ansprüche 1 - 7, dadurch gekennzeichnet, dass die Stegteilausbauchungen (8) am eingiessseitigen Ende der Kokille eine maximale Bogenhöhe (H) aufweisen, die sich stetig in Richtung auf das strangaustrittsseitige Ende hin auf Null verkleinert.
- Stranggiesskokille nach einem der Ansprüche 1 - 8, dadurch gekennzeichnet, dass das Verhältnis zwischen der Stegteildicke (30) und der Flanschteildicke (31), je an deren dünnsten Stellen gemessen, in der Grössenordnung von 1 : 1 ist.
- Stranggiesskokille nach einem der Ansprüche 1 - 9, dadurch gekennzeichnet, dass die Flanschteile (4, 4') in ihrer Querschnittsform und Querschnittsfläche unterschiedlich sind.
- Stranggiesskokille nach einem der Ansprüche 1 - 10, dadurch gekennzeichnet, dass am strangaustrittsseitigen Ende der Kokille der Formhohlraumquerschnitt des Stegteiles mit Restausbauchungen versehen ist.
- Stranggiesskokille nach einem der Ansprüche 1 - 11, dadurch gekennzeichnet, dass sich die Bogenhöhen (H) der Ausbauchungen in Stranglaufrichtung mindestens auf einer Teillänge (43) der gesamten Kokillenlänge verkleinern.
- Verwendung einer Stranggiesskokille nach Anspruch 10 zum Giessen eines Doppel-T-Vorprofils für eine Bahnschiene.
Applications Claiming Priority (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH02337/94A CH689223A5 (de) | 1994-07-25 | 1994-07-25 | Stranggiesskokille fuer ein Doppel-T-Vorprofil. |
| CH2337/94 | 1994-07-25 | ||
| CH233794 | 1994-07-25 | ||
| CH30595 | 1995-02-03 | ||
| CH305/95 | 1995-02-03 | ||
| CH30595 | 1995-02-03 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0694355A1 EP0694355A1 (de) | 1996-01-31 |
| EP0694355B1 true EP0694355B1 (de) | 1999-08-25 |
Family
ID=25684177
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95111125A Expired - Lifetime EP0694355B1 (de) | 1994-07-25 | 1995-07-15 | Straggiesskokille für ein Doppel-T-Vorprofil |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US5615731A (de) |
| EP (1) | EP0694355B1 (de) |
| JP (1) | JPH08168853A (de) |
| KR (1) | KR0185608B1 (de) |
| AT (1) | ATE183679T1 (de) |
| CA (1) | CA2154523C (de) |
| DE (1) | DE59506676D1 (de) |
| ES (1) | ES2138123T3 (de) |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19508169C5 (de) * | 1995-03-08 | 2009-11-12 | Kme Germany Ag & Co. Kg | Kokille zum Stranggießen von Metallen |
| EP0875312A1 (de) * | 1997-05-02 | 1998-11-04 | Kvaerner Metals Continuous Casting Limited | Verbesserungen in und in Bezug auf das Giessen |
| GB9719318D0 (en) * | 1997-09-12 | 1997-11-12 | Kvaerner Clecim Cont Casting | Improvements in and relating to casting |
| US6158498A (en) * | 1997-10-21 | 2000-12-12 | Wagstaff, Inc. | Casting of molten metal in an open ended mold cavity |
| DE19859040A1 (de) * | 1998-12-21 | 2000-06-29 | Km Europa Metal Ag | Kokillenrohr und Verfahren zum Rekalibrieren eines Kokillenrohrs |
| US6612363B1 (en) * | 2002-06-10 | 2003-09-02 | Sms Demag Inc. | Beam blank mold for continuous casting |
| US7159834B1 (en) * | 2005-06-30 | 2007-01-09 | Conopco, Inc. | Stress release mold for thermal setting compositions and systems thereof |
| EP2025432B2 (de) * | 2007-07-27 | 2017-08-30 | Concast Ag | Verfahren zur Erzeugung von Stahl-Langprodukten durch Stranggiessen und Walzen |
| EP2127780B1 (de) * | 2008-05-23 | 2012-12-05 | Concast Ag | Kaltstrangkopf-Abdichtsystem in einer Kokille einer Stranggiessanlage zum Giessen grossformatiger Vorprofile |
| EP2263815B1 (de) * | 2009-06-03 | 2015-10-07 | Concast Ag | Kokille zum Stranggiessen von Vorprofilen, insbesondere Doppel-T-Vorprofilen |
| CN109794586B (zh) * | 2019-02-27 | 2023-10-03 | 山东钢铁股份有限公司 | 一种适用于异形坯连铸机全保护浇铸的结晶器 |
| CN111250668B (zh) * | 2020-03-11 | 2024-07-09 | 中冶赛迪工程技术股份有限公司 | 一种结晶器铜管 |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA531090A (en) * | 1956-10-02 | Rossi Irving | Mold for continuous casting | |
| GB729490A (en) * | 1951-11-14 | 1955-05-04 | Boehler & Co Ag Geb | Liquid-cooled metallic chill-mould for the continuous casting of ingots of square cross section from metals of high melting point, especially iron and steel |
| GB1049698A (en) * | 1964-05-05 | 1966-11-30 | British Iron Steel Research | Improvements in or relating to the manufacture of elongate articles |
| US3910342A (en) * | 1973-11-12 | 1975-10-07 | Rossi Irving | Molds for continuous casting |
| DE2510673A1 (de) * | 1975-03-12 | 1976-09-23 | Rossi Irving | Form zum kontinuierlichen giessen von stahl |
| US4207941A (en) * | 1975-06-16 | 1980-06-17 | Shrum Lorne R | Method of continuous casting of metal in a tapered mold and mold per se |
| JPS57134243A (en) * | 1981-02-10 | 1982-08-19 | Nippon Steel Corp | Mold for casting beam blank |
| US4805685A (en) | 1986-02-28 | 1989-02-21 | Sms Concast | Mold for the continuous casting of beam blanks |
| ATE105750T1 (de) * | 1991-02-06 | 1994-06-15 | Concast Standard Ag | Kokille zum stranggiessen von metallen, insbesondere von stahl. |
| DE4201363C2 (de) * | 1992-01-20 | 2000-08-10 | Sms Demag Ag | Kokille zum Stranggießen von Stahlband |
| JPH0631400A (ja) * | 1992-07-20 | 1994-02-08 | Sumitomo Metal Ind Ltd | 連続鋳造用装置 |
-
1995
- 1995-07-15 AT AT95111125T patent/ATE183679T1/de active
- 1995-07-15 ES ES95111125T patent/ES2138123T3/es not_active Expired - Lifetime
- 1995-07-15 DE DE59506676T patent/DE59506676D1/de not_active Expired - Lifetime
- 1995-07-15 EP EP95111125A patent/EP0694355B1/de not_active Expired - Lifetime
- 1995-07-20 US US08/504,597 patent/US5615731A/en not_active Expired - Lifetime
- 1995-07-24 CA CA002154523A patent/CA2154523C/en not_active Expired - Fee Related
- 1995-07-24 JP JP7187029A patent/JPH08168853A/ja active Pending
- 1995-07-25 KR KR1019950022049A patent/KR0185608B1/ko not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| CA2154523C (en) | 2001-10-16 |
| JPH08168853A (ja) | 1996-07-02 |
| CA2154523A1 (en) | 1996-01-26 |
| US5615731A (en) | 1997-04-01 |
| ES2138123T3 (es) | 2000-01-01 |
| EP0694355A1 (de) | 1996-01-31 |
| DE59506676D1 (de) | 1999-09-30 |
| KR0185608B1 (ko) | 1999-04-01 |
| KR960003854A (ko) | 1996-02-23 |
| ATE183679T1 (de) | 1999-09-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0498296B1 (de) | Kokille zum Stranggiessen von Metallen, insbesondere von Stahl | |
| EP0730923B1 (de) | Kokille zum Stranggiessen von Metallen | |
| EP0694355A1 (de) | Straggiesskokille für ein Doppel-T-Vorprofil | |
| DE69803196T3 (de) | Stranggiesskokille für stahlbrammen | |
| DE2814600C2 (de) | Verfahren und Vorrichtung zum Stahlstranggießen | |
| EP0551311A1 (de) | Flüssigkeitsgekühlte kokille für das stranggiessen von strängen aus stahl im brammenformat. | |
| DE19518756C2 (de) | Lenkerarmeinheit von Eisenbahnwaggonfahrgestellen | |
| DE69623575T2 (de) | Kontinuierliches Giessen dünner Gussstücke | |
| EP0627968B1 (de) | Verfahren zum stranggiessen von metal, insbesondere von stahl in knüppel- und vorblockquerschnitte | |
| EP3509877B1 (de) | Anhängekupplung mit einem kupplungsarm | |
| EP1547705A1 (de) | Verfahren zum Stranggiessen von Knüppel- und Vorblocksträngen und Formhohlraum einer Stranggiesskokille | |
| EP1332811B1 (de) | Kokillenrohr | |
| EP0658387A1 (de) | Kokille zum Stranggiessen von Stahlband | |
| DE3204339C2 (de) | Stranggießkokille zum Gießen von Trägerrohlingen | |
| CH693130A5 (de) | Kokille zum Stranggiessen von im wesentlichen polygonalen Strängen. | |
| CH689223A5 (de) | Stranggiesskokille fuer ein Doppel-T-Vorprofil. | |
| DE4318105B4 (de) | Kokille zum Stranggießen von Metall und Verfahren zur Herstellung der Kokille | |
| DE3721266A1 (de) | Verstellbare stranggiesskokille zur erzeugung von vorprofilen fuer die traegerwalzung | |
| EP1103321B1 (de) | Strangführung einer Vertikalabbiege-Stranggiessanlage | |
| EP0996514B1 (de) | Verfahren und vorrichtung zum erzeugen von dünnbrammen | |
| EP0920936B1 (de) | Kokille zum Stranggiessen | |
| EP1166920B1 (de) | Anfahrstrangkopf für eine Metall-, insbesondere eine Stahl-Stranggiessvorrichtung | |
| AT406746B (de) | Verfahren zum stranggiessen von metall sowie stranggiessanlage hierzu | |
| AT405253B (de) | Stranggiesskokille | |
| EP1307305B1 (de) | Verfahren und strangführung zum stützen, führen und kühlen von giesssträngen aus stahl, insbesondere von vorprofilen für träger |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE ES FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19960213 |
|
| 17Q | First examination report despatched |
Effective date: 19980223 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| RAP3 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: CONCAST STANDARD AG |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| ITF | It: translation for a ep patent filed | ||
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE ES FR GB IT LI |
|
| REF | Corresponds to: |
Ref document number: 183679 Country of ref document: AT Date of ref document: 19990915 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19990827 |
|
| REF | Corresponds to: |
Ref document number: 59506676 Country of ref document: DE Date of ref document: 19990930 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2138123 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: CONCAST AG Free format text: CONCAST STANDARD AG#TOEDISTRASSE 9#8027 ZUERICH (CH) -TRANSFER TO- CONCAST AG#TOEDISTRASSE 9#8027 ZUERICH (CH) Ref country code: CH Ref legal event code: NV Representative=s name: LUCHS & PARTNER PATENTANWAELTE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20120806 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20130718 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20130719 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20140331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130731 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20140721 Year of fee payment: 20 Ref country code: CH Payment date: 20140725 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20140611 Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20140725 Year of fee payment: 20 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20140715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140715 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R071 Ref document number: 59506676 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20150828 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MK07 Ref document number: 183679 Country of ref document: AT Kind code of ref document: T Effective date: 20150715 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20140716 |