EP0728577A1 - Verfahren zur Bearbeitung eines Hohlzylinders - Google Patents
Verfahren zur Bearbeitung eines Hohlzylinders Download PDFInfo
- Publication number
- EP0728577A1 EP0728577A1 EP95102096A EP95102096A EP0728577A1 EP 0728577 A1 EP0728577 A1 EP 0728577A1 EP 95102096 A EP95102096 A EP 95102096A EP 95102096 A EP95102096 A EP 95102096A EP 0728577 A1 EP0728577 A1 EP 0728577A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- hollow cylinder
- sealing piston
- bearing
- strand
- gas supply
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000000034 method Methods 0.000 title description 10
- 238000007789 sealing Methods 0.000 claims abstract description 46
- 230000001678 irradiating effect Effects 0.000 claims abstract 2
- 230000003287 optical effect Effects 0.000 claims description 11
- 238000006073 displacement reaction Methods 0.000 claims description 4
- 238000003754 machining Methods 0.000 claims 1
- 239000010410 layer Substances 0.000 description 24
- 239000004922 lacquer Substances 0.000 description 19
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 11
- 239000002184 metal Substances 0.000 description 10
- 229910052751 metal Inorganic materials 0.000 description 10
- 238000011161 development Methods 0.000 description 7
- 230000018109 developmental process Effects 0.000 description 7
- 229910052759 nickel Inorganic materials 0.000 description 6
- 230000005855 radiation Effects 0.000 description 6
- 238000004132 cross linking Methods 0.000 description 5
- 239000011888 foil Substances 0.000 description 5
- 238000010276 construction Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 239000011347 resin Substances 0.000 description 4
- 229920005989 resin Polymers 0.000 description 4
- 238000005452 bending Methods 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 239000000975 dye Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000005484 gravity Effects 0.000 description 2
- 238000007650 screen-printing Methods 0.000 description 2
- 239000002356 single layer Substances 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 206010072063 Exposure to lead Diseases 0.000 description 1
- 230000002745 absorbent Effects 0.000 description 1
- 239000002250 absorbent Substances 0.000 description 1
- 230000004308 accommodation Effects 0.000 description 1
- 239000003638 chemical reducing agent Substances 0.000 description 1
- 238000009713 electroplating Methods 0.000 description 1
- 230000002706 hydrostatic effect Effects 0.000 description 1
- 230000000977 initiatory effect Effects 0.000 description 1
- 230000031700 light absorption Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- 150000002815 nickel Chemical class 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 238000007747 plating Methods 0.000 description 1
- 238000007639 printing Methods 0.000 description 1
- 125000006850 spacer group Chemical group 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41C—PROCESSES FOR THE MANUFACTURE OR REPRODUCTION OF PRINTING SURFACES
- B41C1/00—Forme preparation
- B41C1/14—Forme preparation for stencil-printing or silk-screen printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41C—PROCESSES FOR THE MANUFACTURE OR REPRODUCTION OF PRINTING SURFACES
- B41C1/00—Forme preparation
- B41C1/14—Forme preparation for stencil-printing or silk-screen printing
- B41C1/145—Forme preparation for stencil-printing or silk-screen printing by perforation using an energetic radiation beam, e.g. a laser
Definitions
- the invention relates to a device for processing a hollow cylinder according to the preamble of patent claim 1.
- Such a device has already been proposed in European Patent Application No. 94 101 572.9.
- This device has a machine bed, on which two bearing devices are supported, which serve for the rotary accommodation of a hollow cylinder via its end faces.
- the device also includes a gas supply device for supplying a gas flow into the hollow cylinder in order to inflate it by a suitable internal pressure so that it has a circular cross section.
- the gas for example air, can flow into one of the end faces of the hollow cylinder.
- An optical slide is also attached to the machine bed and can be displaced along the longitudinal direction of the hollow cylinder in order to act on the outer lateral surface of the hollow cylinder for processing by means of a suitable radiation.
- the optical carriage can carry a deflecting mirror in order to deflect a laser beam that is brought in parallel to the hollow cylinder in the direction of the surface of the hollow cylinder.
- a laser can also be attached directly to the optical slide, which is then carried along with the optical slide. The laser beam leaving the laser can strike the surface of the hollow cylinder directly or can be deflected in a corresponding manner by a deflecting mirror likewise arranged on the optical slide.
- the invention has for its object to provide a device of the type mentioned, with which very precise patterns can be produced by irradiation on the surface of the hollow cylinder even if there are high pressures inside the hollow cylinder and the machine bed is less stable.
- a device according to the invention is characterized in that it has a sealing piston which lies in the interior of the hollow cylinder and is coupled to the bearing device on the side of the gas supply device via at least one strand-shaped element.
- the sealing piston lying in the interior of the hollow cylinder prevents pressurization of the bearing device of the hollow cylinder which lies on the side of the sealing piston facing away from the gas supply device.
- essentially equal forces act in opposite directions on the sealing piston and on the bearing device on the side of the gas supply device, but due to the strand-like element, the compressive force acting on the sealing piston is transmitted to the bearing device on the gas supply device. so that the forces acting on this bearing direction practically cancel each other out.
- the result of this is that the two bearing devices for the hollow cylinder can no longer be pushed away from one another, and consequently the machine bed can no longer bulge in the central region between the bearing devices.
- a more precise production of patterns on the surface of the hollow cylinder using the optical device attached to the machine bed is thus possible.
- a tailstock or a headstock can be understood here as a storage device.
- the sealing piston and the gas supply-side bearing device are coupled to one another in such a way that, as far as possible, no transverse forces are transmitted from the sealing piston to this bearing device.
- a longitudinal element running along the longitudinal axis of the hollow cylinder can be provided.
- This strand-like element is preferably a rope that can be wound onto a rope drum that is firmly connected to the bearing device, wherein the rope can also be guided to the rope drum via deflection rollers.
- the sealing piston can thus move the sealing piston in a simple manner along the longitudinal direction of the cylinder, namely away from the gas supply-side bearing device with appropriate tracking of the rope and using the pressure inside the hollow cylinder and to the gas supply-side bearing device while winding the rope onto the rope drum.
- the displacement of the sealing piston can also take place under the control of a stepper motor.
- the sealing piston is preferably displaced to almost the bearing device of the hollow cylinder opposite the gas supply-side bearing device, namely by the acting pressure force and corresponding adjustment of the cable, without the sealing piston coming into contact with the bearing device mentioned.
- the hollow cylinder can be inflated over the largest possible area of its length in order to obtain a circular cross section.
- the pressure piston can advance so that the cylinder space remaining between it and the gas supply-side bearing device either remains completely closed or is only opened through a few through holes, so that the hollow cylinder is inflated no such powerful gas pressure generator is needed.
- the sealing piston can move synchronously with the longitudinal movement of the optical device.
- the irradiation of the hollow cylinder can be in front of or behind the Sealing piston or in the area of the sealing piston.
- the sealing piston is seated on ball bearings on a central tie rod connected to the strand-like element. This is advantageous in that only the sealing piston now rotates with the cylinder, but twisting of the strand-like element is avoided.
- the bearing device for the hollow cylinder on the side of the gas supply device is provided with a receptacle for the sealing piston. If the sealing piston is completely guided to the gas supply-side bearing device, it runs onto the receptacle and is pulled against it with the aid of the strand-like element, so that it also sits securely on the receptacle. The sealing piston therefore remains connected to this bearing device, even if the hollow cylinder is removed.
- an axial fan As a gas supply device, for. B. an axial fan are used, which is arranged coaxially to the bearing device for the hollow cylinder, or a nozzle which sits inside the bearing device for the hollow cylinder and is connected to an external pressure gas generator, for. B. with an external compressed air network.
- the hollow cylinders mentioned can be those which are suitable for producing screen printing stencils which can be used in particular for printing on textiles or other suitable materials. This also applies if the halftone technique is affected.
- a hollow cylinder can thus be constructed from a uniformly perforated or perforated, thin metal foil, which usually consists of nickel. Their wall thickness is approximately 0.09 mm.
- the holes in the metal foil are closed by a lacquer layer on the outer surface of the hollow cylinder.
- this lacquer layer can be removed again in certain areas, so that corresponding holes in the metal foil are again exposed in accordance with the desired pattern.
- this can be removed in different ways, for example by burning off when laser radiation is incident or by exposure with the aid of laser radiation and subsequent development.
- the lacquer layer If the lacquer layer is to be removed by exposure and development, it must be polymerizable by light. In general, existing double bonds in the lacquer layer are broken up and these react with adjacent chain molecules of the lacquer or the resin, because there have been double bonds broken in the same way. There is a crosslinking and thus hardening, which is usually associated with a volume shrinkage. Crosslinking also achieves higher chemical resistance.
- the latter is used to remove the unexposed and therefore less resistant resin areas from the lacquer layer in the subsequent development step.
- a double layer of lacquer can also be used instead of a single layer of lacquer.
- the layer lying directly on the cylindrically shaped metal foil is a more light-absorbing layer. Their strong light absorption can be brought about by adding higher doses of a light-absorbing dye to the resin matrix. Over this more absorbent layer is another layer, which is kept largely transparent and which generally also contains a higher dose of a sensitizer.
- complete transparency of this second layer is not possible because irradiation, which is intended to bring about crosslinking, requires the trapping of light quanta by the resin. This capture process triggers precisely those photochemical processes that ultimately lead to cross-linking.
- the double-layer technique is of advantage if, in particular, fine and sharp contours are to be created.
- the layer of dyestuff underneath prevents the diffuse light backscattering effect that leads to broadening of the contours due to the metallic surface of the underlying metal foil.
- the two different layers required in this variant are applied one after the other, each of which is first dried after application of one of the layers.
- a die can also be used as the hollow cylinder, the surface of which can be structured in a suitable manner, in order then to be able to produce a perforated metal cylinder of the type described above. This does not necessarily have to be evenly perforated.
- a hollow cylindrical die generally consists of a thin sheet of metal that is not provided with a sealing structure. There is a light sensitive on the outer surface of this metallic cylinder Layer system that z. B. can be built up from a single layer of lacquer or from a double layer of lacquer, as already described above.
- the die To process the die, it is picked up on the two ends by a round engraving machine through two truncated cones, a pattern image being provided to the photosensitive lacquer by a laser beam.
- the paint can be removed completely by thermal detachment using a laser beam of the appropriate intensity and wavelength (e.g. CO 2 gas laser with a wavelength of 10.6 ⁇ m).
- the lacquer can also be removed by photolithographic detachment, usually with a laser wavelength in the range from 320 nm to 550 nm. In photolithographic detachment, the crosslinking of the polymerizable lacquer layer by light and a subsequent development process are again carried out.
- a metal layer is applied galvanically to the surface of the structure thus obtained, for example a nickel layer in a nickel-plating process in a galvanic and sometimes also in a chemical nickel bath.
- Nickel is now deposited on the bare metal areas of the die.
- a nickel cylinder with a desired perforation is obtained, which is then removed from the die. If this nickel cylinder has a uniform perforation, it can be the cylinder already mentioned at the beginning.
- the structure of the perforation can also be selected in a different way by appropriate processing of the die, for example to obtain a halftone engraving.
- FIG 1 the basic forces are shown, which when filling a hollow cylinder 1 with a compressed gas, for. B. compressed air, act on headstock 2, tailstock 3 and machine bed 4 and also the resulting deformations.
- a pressure force acts on the tailstock 3 and the headstock 2 of a laser engraver, in which the headstock 2 and tailstock 3 are fastened to the machine bed 4, if the latter has an increased pressure in relation to the environment.
- the tailstock 3 can be moved on guides relative to the headstock 2 in order to accommodate hollow cylinders 1 of different lengths. In the working state, there is also a fixed connection between the tailstock 3 and the machine bed 4.
- the line of action of the resulting compressive forces coincides with the axis of rotation 5 of the hollow cylinder 1.
- the headstock end 6 of the hollow cylinder 1 is closed by a truncated cone-shaped receptacle 7 which can be driven by a drive shaft 8 mounted in the headstock 2, it can be seen immediately that the magnitude of the compressive force is the product of the internal pressure built up in the hollow cylinder 1 and the internal cross section of the hollow cylinder 1 corresponds.
- the resultant of all the compressive forces passes through the center of gravity of the inner cross section of the hollow cylinder 1 and thus the effectiveness of the resulting compressive force coincides with the axis of rotation 5 of the hollow cylinder 1.
- This moving bearing 11 On the tailstock 3 there is also a rotating bearing 11 which carries the other end of the hollow cylinder 1.
- This moving bearing 11 is ring-shaped and has a central inner channel through which air is blown into the interior of the hollow cylinder 1.
- the internal pressure required to produce a largely circular shape must be greater the greater the wall thickness of the hollow cylinder 1 to be clamped. Since a die is used for the later galvanoplastic production of stencils and is subject to various stresses, e.g. B. the exposure to lead due to the hydrostatic buoyancy forces in the electroplating bath, the wall thickness is usually greater than that of a screen printing stencil (about two to three times). Accordingly, higher pressures must be used when rounding out a die than with a stencil.
- a bending moment acts on the machine bed 4, which is the product of the total pressure force acting on the tailstock or headstock and the distance 12 between the axis of rotation 5 of the hollow cylinder and the axis of gravity 13 of the cross section of the machine bed 4 results.
- This lead moment causes the machine bed 4 to bend upwards in the area between the headstock 2 and tailstock 3.
- the guides provided on the machine bed 4 for an engraving slide or optical slide which is no longer shown here, are in one relative to the axis of rotation 5 of the hollow cylinder 1 and thus to the jacket generators of the hollow cylinder 1 in the case of fine engraving tents, the size is often noticeably curved.
- the hollow cylinder 1 is now equipped in its interior with a sealing piston 14 which can be displaced in the axial direction.
- the force in the strand-like element 15, here the rope force 16 acts on the tailstock 3 as a tensile force and is of the same magnitude and directed in the opposite direction to the sum of all the compressive forces 17 which act on the tailstock 3. It is essential for this that no transverse forces are transmitted to the tailstock 3 via the strand-like element 15 or the rope.
- the strand-like element 15 or rope can run at least approximately in the direction and position of the axis of rotation 5 of the hollow cylinder 1, in order then to be guided around a first deflecting roller 18 and a second deflecting roller 19 and wound onto a rope drum 20 or unwound therefrom .
- the course of the strand-shaped element 15 can also deviate somewhat from the position of the axis of rotation 5, which depends on the design and the rigidity of the machine bed 4, since curvatures of the machine bed 4 are not noticeable in the engraving image until they exceed a certain limit.
- the compressive force acting on the sealing piston 14 is designated by the reference numeral 21, while the bearing 11 also has an end receptacle 22 for receiving the sealing piston 14 when it has been completely pulled to the tailstock 3. If the hollow cylinder 1 is removed from the device, the sealing piston 14 then remains seated on the receptacle 22 of the bearing 11.
- FIG. 3 shows the overall view of a device according to the invention in a perspective view. It designates 23 a thin hollow cylinder, which represents a die coated with lacquer or a circular screen coated with lacquer.
- This hollow cylinder 23 is supported at its two open ends, namely that it engages at its tailstock end a support cone 25 and at its headstock end a support cone 26.
- a rotary drive is provided in the headstock 27 for initiating a rotary movement in the hollow cylinder 23.
- Air is introduced into the interior of the hollow cylinder 23 via a hollow shaft 28 in the tailstock 29, the pressure of which has been increased somewhat in a suitable manner compared to the ambient pressure. For the application of this air z. B.
- a radial fan 30 is provided, which leads the compressed air to the hollow shaft 28 via an air line 31.
- a carriage 32 is moved in the axial direction of the hollow cylinder 23 while the hollow cylinder 23 is rotating.
- a traveling solid-state laser 24 is provided on the slide 32, which is switched on or off in time with the pattern information, the beam of which strikes the hollow cylinder 23 via a deflection mirror 24a.
- the carriage is driven by a spindle 33 with a stepper motor 34 flanged on.
- Guides 35 attached to the machine bed 4 are responsible for the exact parallel guidance of the slide 32.
- the computer 36 transmits the step pulses to the stepper motor 34 and the switch-on and switch-off commands to the solid-state laser via a control unit (not shown) 24th
- the tailstock 29 can be moved in the longitudinal direction of the hollow cylinder 23 and is arranged on guides 39 for this purpose. In this way, the position of the tailstock 29 can be adapted to different lengths of the hollow cylinder 23 and, moreover, the tailstock 29 can be moved away from it to replace the hollow cylinder 23, so that the hollow cylinder 23 can be removed in a simple manner backwards from the machine.
- the tailstock 29 consists of a base plate 67 which is connected to an end plate 40 and a sheet metal jacket 66 which covers the tailstock 29 to the outside, so that the construction is as rigid as possible.
- a rigid bearing sleeve 41 is fastened to the end plate 40 by means of screws 42. This carries ball bearings 43 through a Pressure ring 44 and a sleeve 45 are spaced and pressed by a lock nut 46 against a collar 47 of the bearing sleeve 41.
- the ball bearings 43 carry a rotatable support sleeve 48.
- a ring 49 secures the support sleeve 48 against axial displacement.
- the interchangeable support cone 25 is seated on the support sleeve 48 and is pressed against a collar of the support sleeve 48 via a spacer sleeve 51 and a lock nut 50.
- the support cone 25 is exchangeable so that it can be exchanged for another size if a hollow cylinder 23 with a different inside diameter has to be clamped.
- In the interior 52 of the hollow cylinder 23 there is an increased air pressure which is applied by the axial fan 53. This pressure is increased by about 5 to 50 mbar compared to the normal ambient pressure, although the higher pressures can no longer be generated by axial fans.
- a sealing ring 72 is provided so that no air can escape from the interior 52 through the ball bearings 43.
- the cable drum 59 sits together with a worm wheel 62 on a shaft 61 which is supported in a bearing structure 65.
- a worm 63 which is connected to the stepper motor 64, drives the worm wheel 62.
- the rope groove of the deflection roller 58 is correspondingly deep.
- the axial fan 53 is held by struts 54 on a mounting ring 55, and the mounting ring 55 is mounted on the end plate 40 by means of screws.
- the axial fan 53 can also be designed as a multi-stage fan if the pressures to be generated have to be higher.
- the pressure in the interior 52 and the longitudinal force in the rope 56 act on the tailstock 29.
- the pressure and the longitudinal rope force cancel each other out, so that these forces only elastically deform the tailstock 29, but not the machine bed.
- the elastic displacements of the hollow cylinder 23 are kept small and a very precise engraving is made possible.
- FIG. 1 A somewhat different embodiment of the construction of the tailstock 29 is shown in FIG.
- the application of the pressure in the interior 52 takes place here by a connection to an external compressed air network. Air is fed from this network via a flexible line 68 and via pressure reducers and filters, which are no longer shown, to a nozzle 69 in the end plate 40 and is discharged into the interior 52.
- the rope 56 is guided through a centrally located slot 70 and in turn wound up or unwound by the rope drum 59.
- the cable drum 59 is driven here by the stepper motor 64 via a spur gear 71.
- a retaining ring 73 is provided in order to take over the sealing piston when it has arrived in its end position and has been pulled up to the tailstock 29 by the rope 56.
- the retaining ring 73 (receptacle) is firmly seated on the free end of the support sleeve 48.
- the sealing piston 74 already mentioned is shown in FIG.
- This sealing piston 74 consists of an exchangeable receiving ring 75 arranged on the left, a very thin and light middle ring 76 and a ring cap 77 positioned on the right.
- This ring construction must correspond to the respective size of the hollow cylinder 23; it is therefore releasably held on the central bearing housing 78 by screws 79.
- This central bearing housing 78 rotates with the ring construction and the hollow cylinder 23 and is therefore supported via ball bearings 80 against a tie rod 81 which can no longer be rotated.
- a sealing ring 82 ensures that as far as possible no air can escape from the interior 52, which is under increased pressure.
- the sealing piston 74 can also be used if the hollow cylinder 23 is an already perforated circular sieve and the engraving thereof is carried out by removing a layer of lacquer which lies on the outside of its outer surface. In this case, the openings of the circular sieve are exposed and without sealing piston 74 a lot of air would escape and a high compression performance would have to be applied.
- the engraving work then begins on the side of the headstock 27. As the engraving head 32, 24, 24a advances in the direction of the tailstock 29, ever larger parts of the circular screen 23 are exposed. Approximately synchronously with this advance, the sealing piston 74 is also moved inside the circular sieve 23.
- the sealing piston 74 is also used if no leakage points occur during the engraving of a circular screen. This is the case if the effect of the serious laser radiation crosslinks the lacquer layer but does not remove it and the non-crosslinked lacquer layer is only removed in a later work step (development process). The positional accuracy of the engraved image is no longer influenced by this working process. This manufacturing process is more expensive, but it is often used for fine engravings because the one that can be used here shorter wavelength of the laser radiation enables smaller focus diameters. However, higher concentricity is also necessary here. This can be achieved by filling the interior with pressure.
- FIG. 8 shows the design of the headstock 27 when the supply of air with higher pressure to the interior 52 of the hollow cylinder 23 is to take place from the side of the headstock 27.
- a shaft 83 driving the hollow cylinder 23 is designed as a hollow shaft and is rotatably supported in the headstock box 91 via ball bearings 43.
- a toothed belt wheel 85 is seated on the drive shaft 83 and firmly connected to it. The toothed belt 86 engages in this. Flanged wheels 87 prevent the toothed belt 86 from sliding sideways.
- the end plate 40 carries an annular bearing housing 95 for holding the right-hand ball bearing 43. This bearing 43 is held there axially by a locking washer 96.
- An impeller 84 runs in the free interior of the drive shaft 83 and ensures the increased pressure in the interior 52.
- This fan wheel 84 sits together with a V-belt pulley 93 on a bell shaft 92.
- a V-belt 94 drives the bell shaft 92 and the fan wheel 84.
- the cable 56 which holds or moves the sealing piston 74, is guided through the bell shaft 92 to a deflection roller 57 and from there in a known manner to a cable drum 59 which is driven in the same way as that in FIGS. 4 and 5 .
- the bell shaft 92 is supported by means of two ball bearings 43 on a hollow axle stub 88, in which the deflection roller 57 is supported via the axle 89.
- the hollow axle stub 88 is firmly connected to the left rare plate 90 of the headstock box 91. Otherwise, the same elements as in Figures 4 and 5 are provided with the same reference numerals and will not be explained again.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Physics & Mathematics (AREA)
- Health & Medical Sciences (AREA)
- General Health & Medical Sciences (AREA)
- Optics & Photonics (AREA)
- Toxicology (AREA)
- Manufacture Or Reproduction Of Printing Formes (AREA)
- Printing Plates And Materials Therefor (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zur Bearbeitung eines Hohlzylinders gemäß dem Oberbegriff des Patentanspruchs 1.
- Eine derartige Vorrichtung ist bereits in der europäischen Patentanmeldung Nr. 94 101 572.9 vorgeschlagen worden. Diese Vorrichtung weist ein Maschinenbett auf, auf dem sich zwei Lagereinrichtungen abstutzen, die zur drehenden Aufnahme eines Hohlzylinders über seine Stirnseiten dienen. Zur Vorrichtung gehört ferner eine Gaszufuhreinrichtung zur Lieferung eines Gasstroms in den Hohlzylinder, um diesen durch einen geeigneten Innendruck so aufzublasen, daß er einen kreisrunden Querschnitt erhält. Das Gas, beispielsweise Luft, kann dabei durch eine der Stirnseiten des Hohlzylinders hindurch in diesen hineinströmen. Am Maschinenbett ist ferner ein Optikschlitten befestigt, der entlang der Längsrichtung des Hohlzylinders verschiebbar ist, um die äußere Mantelfläche des Hohlzylinders zwecks Bearbeitung mittels einer geeigneten Strahlung zu beaufschlagen. Beispielsweise kann der Optikschlitten einen Umlenkspiegel tragen, um einen parallel zum Hohlzylinder herangeführten Laserstrahl in Richtung auf die Oberfläche des Hohlzylinders abzulenken. Am Optikschlitten kann aber auch direkt ein Laser befestigt sein, der dann mit dem Optikschlitten mitgeführt wird. Dabei kann der den Laser verlassende Laserstrahl direkt auf die Oberfläche des Hohlzylinders auftreffen oder durch einen ebenfalls am Optikschlitten angeordneten Umlenkspiegel in entsprechender Weise abgelenkt werden.
- Es hat sich herausgestellt, daß bei ansonsten im wesentlichen geschlossenem Hohlzylinder durch die in seinem Innern wirkenden stirnseitigen Druckkräfte die Gefahr besteht, daß die mit dem Maschinenbett verbundenen Lagereinrichtungen voneinander weggedrückt werden, was zu einer Aufwölbung des Maschinenbetts führen kann, wenn die Lagereinrichtungen fest mit diesem verbunden sind. Da sich andererseits am Maschinenbett auch die optische Einrichtung abstützt, wird letztere ebenfalls entsprechend der Aufwölbung des Maschinenbetts relativ zum Hohlzylinder versetzt, was einer hochgenauen Herstellung von Mustern auf der Oberfläche des Hohlzylinders im Wege steht.
- Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung der eingangs genannten Art zu schaffen, mit der sich auf der Oberfläche der Hohlzylinder auch dann durch Bestrahlung sehr genaue Muster herstellen lassen, wenn im Innern der Hohlzylinder hohe Drucke herrschen und das Maschinenbett weniger stabil ausgebildet ist.
- Die Lösung der gestellten Aufgabe ist im kennzeichnenden Teil des Patentanspruchs 1 angegeben. Vorteilhafte Weiterbildungen der Erfindung sind den Unteransprüchen zu entnehmen.
- Eine Vorrichtung nach der Erfindung zeichnet sich dadurch aus, daß sie einen Dichtkolben aufweist, der im Innern des Hohlzylinders liegt und über wenigstens ein strangförmiges Element mit der Lagereinrichtung an der Seite der Gaszufuhreinrichtung gekoppelt ist.
- Durch den im Innern des Hohlzylinders liegenden Dichtkolben wird einerseits eine Druckbeaufschlagung derjenigen Lagereinrichtung des Hohlzylinders verhindert, die auf der der Gaszufuhreinrichtung abgewandten Seite des Dichtkolbens liegt. Andererseits wirken infolge des Gasdrucks im Innern des Hohlzylinders auf den Dichtkolben und auf die Lagereinrichtung an der Seite der Gaszufuhreinrichtung im wesentlichen gleichgroße Kräfte in entgegengesetzter Richtung, wobei jedoch infolge des strangförmigen Elements die auf den Dichtkolben wirkende Druckkraft auf die Lagereinrichtung an der Gaszufuhreinrichtung übertragen wird, so daß sich die auf diese Lagerenrichtung wirkenden Kräfte praktisch aufheben. Dies hat zur Folge, daß die beiden Lagereinrichtungen für den Hohlzylinder nicht mehr voneinander weggedrückt werden können und somit auch keine Aufwölbung des Maschinenbetts mehr im mittleren Bereich zwischen den Lagereinrichtungen auftreten kann. Eine genauere Herstellung von Mustern auf der Oberfläche des Hohlzylinders unter Verwendung der am Maschinenbett befestigten optischen Einrichtung ist somit möglich. Als Lagereinrichtung kann hier ein Reitstock oder ein Spindelstock verstanden werden.
- Der Dichtkolben und die gaszufuhrseitige Lagereinrichtung sind so miteinander gekoppelt, daß vom Dichtkolben möglichst keine Querkräfte auf diese Lagereinrichtung übertragen werden. Zu diesem Zweck kann z. B. ein entlang der Längsachse des Hohlzylinders verlaufendes strangförmiges Element vorgesehen sein. Dieses strangförmige Element ist vorzugsweise ein Seil, das auf eine fest mit der Lagereinrichtung verbundene Seiltrommel aufwickelbar ist, wobei das Seil auch über Umlenkrollen zur Seiltrommel geführt werden kann.
- Es läßt sich somit der Dichtkolben in einfacher Weise entlang der Zylinderlängsrichtung verschieben, und zwar von der gaszufuhrseitigen Lagereinrichtung weg bei entsprechendem Nachführen des Seils und unter Anwendung des im Innern des Hohlzylinders vorhandenen Drucks sowie zur gaszufuhrseitigen Lagereinrichtung hin unter Aufwickeln des Seils auf die Seiltrommel. Dabei kann die Verschiebung des Dichtkolbens auch unter Steuerung eines Schrittmotors erfolgen.
- Vorzugsweise wird im Betrieb der Dichtkolben bis nahezu der der gaszufuhrseitigen Lagereinrichtung gegenüberliegenden Lagereinrichtung des Hohlzylinders verschoben, und zwar durch die wirkende Druckkraft und entsprechendes Nachführen des Seils, ohne daß der Dichtkolben jedoch mit der genannten Lagereinrichtung in Berührung kommt. Dadurch kann der Hohlzylinder über einen möglichst großen Bereich seiner Länge aufgeblasen werden, um einen kreisrunden Querschnitt zu erhalten.
- Wird der Hohlzylinder bei der Bearbeitung mittels der auf ihn auftreffenden Strahlung umfangsseitig geöffnet, so kann der Druckkolben so vorlaufen, daß der zwischen ihm und der gaszufuhrseitigen Lagereinrichtung verbleibende Zylinderraum entweder vollständig geschlossen bleibt oder nur durch wenige Durchgangslöcher geöffnet ist, so daß zum Aufblasen des Hohlzylinders kein so leistungsstarker Gasdruckgenerator benötigt wird. Mit anderen Worten kann sich zu diesem Zweck der Dichtkolben synchron mit der Längsbewegung der optischen Einrichtung verschieben. Die Bestrahlung des Hohlzylinders kann dabei jeweils vor oder hinter dem Dichtkolben oder im Bereich des Dichtkolbens vorgenommen werden.
- Nach einer sehr vorteilhaften Weiterbildung der Erfindung sitzt der Dichtkolben über Kugellager auf einem zentralen und mit dem strangförmigen Element verbundenen Zuganker. Das ist insofern vorteilhaft, als jetzt nur noch der Dichtkolben mit dem Zylinder umläuft, ein Verdrillen des strangförmigen Elements jedoch vermieden wird.
- Nach einer anderen vorteilhaften Ausgestaltung der Erfindung ist die an der Seite der Gaszufuhreinrichtung vorhandene Lagereinrichtung für den Hohlzylinder mit einer Aufnahme für den Dichtkolben versehen. Wird der Dichtkolben vollständig zur gaszufuhrseitigen Lagereinrichtung geführt, so läuft dieser auf die Aufnahme auf und wird mit Hilfe des strangförmigen Elements gegen diese gezogen, so daß er auf der Aufnahme auch sicher sitzt. Der Dichtkolben bleibt daher mit dieser Lagereinrichtung verbunden, auch wenn der Hohlzylinder abgenommen wird.
- Als Gaszufuhreinrichtung kann z. B. ein Axialgebläse zum Einsatz kommen, das koaxial zur Lagereinrichtung für den Hohlzylinder angeordnet ist, oder eine Düse, die im Innern der Lagereinrichtung für den Hohlzylinder sitzt und mit einem äußeren Druckgasgenerator verbunden ist, z. B. mit einem äußeren Druckluftnetz.
- Einzelheiten der Erfindung werden nachfolgend unter Bezugnahme auf die Zeichnung näher beschrieben: Es zeigen:
- Figur 1 eine konventionelle Vorrichtung mit einem druckbeaufschlagten Hohlzylinder;
- Figur 2 eine Vorrichtung nach der Erfindung mit einem druckbeaufschlagten Hohlzylinder;
- Figur 3 die erfindungsgemäße Vorrichtung im Gesamtaufbau in perspektivischer Darstellung;
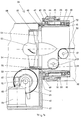
- Figur 4 einen Längsschnitt durch die erfindungsgemäße Vorrichtung im Bereich eines Reitstocks;
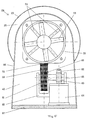
- Figur 5 einen Querschnitt durch die erfindungsgemäße Vorrichtung im Bereich des Reitstocks;
- Figur 6 einen Längsschnitt durch ein weiteres Ausführungsbeispiel der Erfindung im Bereich eines Reitstocks;
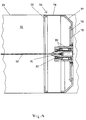
- Figur 7 einen Längsschnitt durch einen Hohlzylinder mit im Innern angeordneten Druckkolben; und
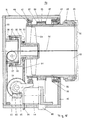
- Figur 8 einen Längsschnitt durch ein noch weiteres Ausführungsbeispiel der Erfindung im Bereich eines Spindelstocks.
- Zunächst sei erwähnt, daß es sich bei den genannten Hohlzylindern um solche handeln kann, die sich zur Herstellung von Siebdruckschablonen eignen, welche sich insbesondere zum Bedrucken von Textilien oder anderen geeigneten Materialien verwenden lassen. Dies gilt auch, soweit die Halbtontechnik betroffen ist.
- Ein Hohlzylinder kann somit aus einer gleichmäßig perforierten bzw. gelochten, dünnen Metallfolie aufgebaut sein, die meist aus Nickel besteht. Ihre Wandstärke beträgt etwa 0,09 mm. Die Löcher der Metallfolie sind dabei durch eine auf der äußeren Mantelfläche des Hohlzylinders liegende Lackschicht verschlossen. Zur Erzeugung eines gewünschten Musters läßt sich diese Lackschicht bereichsweise wieder abtragen, um somit in Übereinstimmung mit dem gewünschten Muster wieder entsprechende Löcher in der Metallfolie freizulegen. Je nach Aufbau der Lackschicht läßt sich diese in unterschiedlicher Weise abtragen, beispielsweise durch Abbrennen bei Auftreffen von Laserstrahlung oder durch Belichten mit Hilfe von Laserstrahlung und anschließendes Entwickeln.
- Soll die Lackschicht durch Belichten und Entwickeln abgetragen werden, muß sie durch Licht polymerisierbar sein. Im allgemeinen werden dabei in der Lackschicht bestehende Doppelbindungen aufgebrochen und diese reagieren mit benachbarten Kettenmolekülen des Lackes bzw. des Harzes, weil in diesem gleichartig aufgebrochene Doppelbindungen bestanden haben. Es kommt zu einer Quervernetzung (crosslinking) und damit zu einer Härtung, die meist mit einer Volumenschrumpfung verbunden ist. Auch wird durch die Vernetzung eine höhere chemische Beständigkeit erreicht.
- Letztere wird dazu benutzt, um im nachfolgenden Entwicklungsschritt die nicht belichteten und daher weniger beständigen Harzbereiche aus der Lackschicht herauszulösen.
- Nach einer Variante kann anstelle einer einfachen Lackschicht auch eine doppelte Lackschicht verwendet werden. In diesem Fall ist die unmittelbar auf der zylindrisch geformten Metallfolie liegende Schicht eine stärker lichtabsorbierende Schicht. Ihre starke Lichtabsorption kann durch Zugabe höherer Dosen eines lichtabsorbierenden Farbstoffs zur Harzgrundmasse herbeigeführt werden. Über dieser stärker absorbierenden Schicht liegt eine weitere Schicht, die weitgehend transparent gehalten wird, und die im allgemeinen auch eine höhere Dosis eines Sensibilisators enthält. Natürlich ist eine vollständige Transparenz dieser zweiten Schicht nicht möglich, weil eine Bestrahlung, die eine Vernetzung bewirken soll, ein Einfangen von Lichtquanten durch das Harz zur Bedingung hat. Durch diesen Einfangvorgang werden gerade jene fotochemischen Vorgänge in Gang gesetzt, die letztendlich zur Vernetzung führen. Die Doppelschichttechnik ist dann von Vorteil, wenn insbesondere feine und scharfe Konturen erzeugt werden sollen. Durch die unterlagerte Farbstoffschicht wird der zur Konturenverbreiterung führende diffuse Lichtrückstreueffekt durch die metallische Oberfläche der darunter liegenden Metallfolie unterbunden. Die bei dieser Variante erforderlichen zwei verschiedenen Schichten werden nacheinander aufgebracht, wobei jeweils nach Aufbringung einer der Schichten diese zunächst getrocknet wird.
- Als Hohlzylinder kann andererseits aber auch eine Matrize verwendet werden, deren Oberfläche sich in geeigneter Weise strukturieren läßt, um dann einen perforierten Metallzylinder der oben beschriebenen Art herstellen zu können. Dieser muß nicht unbedingt gleichmäßig perforiert sein.
- Eine hohlzylindrische Matrize besteht im allgemeinen aus einem dünnen Metallblech, das nicht mit einer Slebstruktur versehen ist. Auf der äußeren Oberfläche dieses metallischen Zylinders liegt ein lichtempfindliches Schichtsystem, das z. B. aus einer einzigen Lackschicht oder aus einer doppelten Lackschicht aufgebaut sein kann, wie bereits oben beschrieben.
- Zur Bearbeitung der Matrize wird diese an den beiden Stirnseitenvon einer Rund-Graviermaschine durch zwei kegelstumpfförmige Zapfen aufgenommen, wobei durch einen Laserstrahl der lichtempfindliche Lack mit einem Musterbild versehen wird. Der Lack kann dabei ganz abgetragen werden, und zwar durch thermisches Ablösen unter Verwendung eines Laserstrahls entsprechender Intensität und Wellenlänge (z. B. CO2-Gaslaser mit einer Wellenlänge von 10,6 µm). Darüber hinaus läßt sich der Lack aber auch durch fotolithographisches Ablösen entfernen, meist mit einer Laserwellenlänge im Bereich von 320 nm bis 550 nm. Beim fotolithographischen Ablösen erfolgt wiederum die bereits oben beschriebene Vernetzung der polymerisationsfähigen Lackschicht durch Licht und ein anschließender Entwicklungsvorgang.
- Nach einer derartigen Bearbeitung der Matrize wird auf die Oberfläche der so erhaltenen Struktur eine Metallschicht galvanisch aufgebracht, beispielsweise eine Nickelschicht in einem Aufnickelungsvorgang in einem galvanischen und manchmal auch in einem chemischen Nickelbad. Nickel wird jetzt auf die metallisch blanken Stellen der Matrize abgelagert. Auf diese Weise wird ein Nickelzylinder mit einer gewünschten Perforation erhalten, der dann von der Matrize abgenommen wird. Weist dieser Nickelzylinder eine gleichmäßige Perforation auf, kann es sich um den bereits eingangs erwähnten Zylinder handeln. Allerdings kann die Struktur der Perforation durch entsprechende Bearbeitung der Matrize auch in anderer Weise gewählt werden, um beispielsweise eine Halbtongravur zu erhalten.
- Unter Bezugnahme auf die Figuren 1 und 2 werden nachfolgend die Verhältnisse bei einer konventionellen Vorrichtung und bei einer Vorrichtung nach der Erfindung näher beschrieben. Dabei ist der Aufbau der Vorrichtungen zunächst nur schematisch dargestellt.
- In Figur 1 sind die prinzipiellen Kräfte gezeigt, die bei der Befüllung eines Hohlzylinders 1 mit einem Druckgas, z. B. Druckluft, auf Spindelstock 2, Reitstock 3 und Maschinenbett 4 einwirken und ebenso die hieraus entstehenden Verformungen. Bei der Befüllung des Hohlzylinders 1 mit Luft wirkt, wenn diese einen gegenüber der Umgebung erhöhten Druck aufweist, je eine resultierende Druckkraft auf den Reitstock 3 und den Spindelstock 2 eines Laserengravers, bei dem Spindelstock 2 und Reitstock 3 am Maschinenbett 4 befestigt sind. Der Reitstock 3 läßt sich dabei auf Führungen gegenüber dem Spindelstock 2 verschieben, um unterschiedlich lange Hohlzylinder 1 aufnehmen zu können. Im Arbeitszustand besteht aber auch zwischen dem Reitstock 3 und dem Maschinenbett 4 eine feste Verbindung.
- Wie die Figur 1 erkennen läßt, fällt die Wirkungslinie der resultierenden Druckkräfte mit der Drehachse 5 des Hohlzylinders 1 zusammen. Ist das spindelstockseitige Ende 6 des Hohlzylinders 1 durch ein kegelstumpfförmiges Aufnahmestück 7 verschlossen, das durch eine im Spindelstock 2 gelagerte Antriebswelle 8 antreibbar ist, so ist unmittelbar zu erkennen, daß die Größe der Druckkraft dem Produkt aus dem im Hohlzylinder 1 aufgebauten Innendruck und dem Innenquerschnitt des Hohlzylinders 1 entspricht. Die Resultierende aller Druckkräfte geht durch den Schwerpunkt des Innenquerschnitts des Hohlzylinders 1 und somit fällt die Wirkungsilnie der resultierenden Druckkraft mit der Drehachse 5 des Hohlzylinders 1 zusammen. Eine gleichgroße aber entgegengesetzt gerichtete Druckkraft muß aber auch auf den Reitstock 3 einwirken, und zwar auch dann, wenn dort Flächen wie der offene Teil des Querschnitts eines Axialgebläses 9 scheinbar keine Angriffsfläche für eine Druckkraft bieten. Tatsächlich sind dann die Flügelblätter des Axialgebläses 9 entsprechend höher belastet, und die gesamte auf das Axialgebläse 9 einwirkende Kraft ergibt sich auch hier als das Produkt des im Hohlzylinder 1 wirkenden Innendrucks multipliziert mit dem offenen Querschnitt des Axialgebläses 9. Diese Kraft wird dann über einen Träger 10 für das Axialgebläse 9 an den Reitstock 3 weitergeleitet, der bereits andere Anteile des im Hohlzylinder 1 wirkenden Innendrucks über geschlossene Flächen aufgenommen hat. Die Summe aller dieser Druckkräfte entspricht schließlich wiederum dem Innenquerschnitt des Hohlzylinders 1 multipliziert mit dem in ihm aufgebauten Druck.
- Am Reitstock 3 ist noch ein mitlaufendes Lager 11 drehbar angeordnet, das das andere Ende des Hohlzylinders 1 trägt. Dieses mitlaufende Lager 11 ist ringförmig ausgebildet und weist einen zentralen Innenkanal auf, durch den hindurch Luft ins Innere des Hohlzylinders 1 geblasen wird.
- Der für die Herbeiführung einer weitgehend kreisrunden Form nötige Innendruck muß umso größer sein, je größer die Wandstärke des rundzuspannenden Hohlzylinders 1 ist. Da eine Matrize für die spätere galvanoplastische Herstellung von Slebdruckschablonen dient und hierbeivielfältigen Beanspruchungen unterworfen ist, z. B. der Blegebeanspruchung durch die hydrostatischen Auftriebskräfte Im Galvanobad, ist deren Wandstärke meist größer als die einer Siebdruckschablone (etwa um das zwei- bis dreifache). Entsprechend müssen beim Ausrunden einer Matrize höhere Drucke zur Anwendung gelangen als bei einer Schablone.
- Wird ein Hohlzylinder der genannten Art in einer Vorrichtung nach Figur 1 eingespannt und mit einem Innendruck beaufschlagt, so wirkt ein Biegemoment auf das Maschinenbett 4, welches sich als Produkt der auf Reit- bzw. Spindelstock einwirkenden gesamten Druckkraft und dem Abstand 12 zwischen der Drehachse 5 des Hohlzylinders und der Schwerachse 13 des Querschnitts des Maschinenbetts 4 ergibt. Dieses Blegemoment bewirkt, daß sich das Maschinenbett 4 im Bereich zwischen Spindelstock 2 und Reitstock 3 nach oben krümmt. Zwar sind diese Deformationen verglichen mit den Gesamtabmessungen der Gravurvorrichtung nur sehr gering, aber die am Maschinenbett 4 vorgesehenen Führungen für einen hier nicht mehr gezeigten Gravurschlitten bzw. Optikschlitten werden relativ zur Drehachse 5 des Hohlzylinders 1 und damit zu den Mantelerzeugenden des Hohlzylinders 1 in einem besonders bei feinen Gravurarbelten häufig doch merkbaren Ausmaß gekrümmt.
- Gemäß Figur 2 wird nun entsprechend der Erfindung der Hohlzylinder 1 in seinem Innern mit einem in axialer Richtung verlagerbaren Dichtkolben 14 ausgerüstet. Diese Ausrüstung des Hohlzylinders 1 mit einem an seiner Innenwandung abdichtenden Dichtkolben 14, der mittels eines strangförmigen Elements 15, hier eines Seils, die von ihm aufgenommene Druckkraft auf den Reitstock 3 überträgt, bewirkt, daß kein Biegemoment auf das Maschinenbett 4 einwirkt. Die Kraft im strangförmigen Element 15, hier die Seilkraft 16, wirkt auf den Reitstock 3 als Zugkraft und ist gleich groß und entgegengesetzt gerichtet wie die Summe aller Druckkräfte 17, die auf den Reitstock 3 wirken. Wesentlich hierfür ist, daß über das strangförmige Element 15 bzw. das Seil keine Querkräfte auf den Reitstock 3 übertragen werden. Zu diesem Zweck kann das strangförmige Element 15 bzw. Seil wenigstens annähernd in Richtung und Lage der Drehachse 5 des Hohlzylinders 1 verlaufen, um dann um eine erste Umlenkrolle 18 und eine zweite Umlenkrolle 19 herumgeführt und auf eine Seiltrommel 20 aufgewickelt oder von dieser abgewickelt zu werden. Natürlich kann der Verlauf des strangförmigen Elements 15 auch etwas von der Lage der Drehachse 5 abweichen, wobei dieses von der Ausführung und der Steifigkeit des Maschinenbetts 4 abhängt, da Krümmungen des Maschinenbetts 4, erst wenn diese ein bestimmtes Grenzmaß übersteigen, im Gravurbild merkbar sind.
- In Figur 2 ist die auf den Dichtkolben 14 einwirkende Druckkraft mit dem Bezugszeichen 21 bezeichnet, während das Lager 11 noch eine stirnseitige Aufnahme 22 zur Aufnahme des Dichtkolbens 14 aufweist, wenn dieser gänzlich zum Reitstock 3 gezogen worden ist. Wird der Hohlzylinder 1 aus der Vorrichtung herausgenommen, so bleibt dann der Dichtkolben 14 auf der Aufnahme 22 des Lagers 11 sitzen.
- Die Figur 3 zeigt die Gesamtansicht einer erfindungsgemäßen Vorrichtung in perspektivischer Darstellung. Es bezeichnet 23 einen dünnen Hohlzylinder, der eine mit Lack beschichtete Matrize oder ein mit Lack beschichtetes Rundsieb repräsentiert. Dieser Hohlzylinder 23 ist an seinen beiden offenen Enden abgestützt, und zwar greift an seinem reitstockseitigen Ende ein Stützkegel 25 ein und an seinem spindelstockseitigen Ende ein Stützkegel 26. Im Spindelstock 27 ist ein Drehantrieb für die Einleitung einer Drehbewegung in den Hohlzylinder 23 vorgesehen. Über eine Hohlwelle 28 im Reitstock 29 wird Luft in das Innere des Hohlzylinders 23 eingeleitet, deren Druck in geeigneter Weise gegenüber dem Umgebungsdruck etwas erhöht wurde. Für die Aufbringung dieser Luft ist z. B. ein Radialgebläse 30 vorgesehen, welches über eine Luftleitung 31 die komprimierte Luft zur Hohlwelle 28 führt. Ein Schlitten 32 wird in Achsrichtung des Hohlzylinders 23 bewegt, während der Hohlzylinder 23 rotiert. Auf dem Schlitten 32 ist ein mitlaufender Festkörper-Laser 24 vorgesehen, der im Takt der Musterinformation ein- bzw. ausgeschaltet wird, wobei dessen Strahl über einen Umlenkspiegel 24a auf den Hohlzylinder 23 auftrifft. Der Schlitten wird durch eine Spindel 33 mit angeflanschten Schrittmotor 34 angetrieben. Am Maschinenbett 4 befestigte Führungen 35 sind für die genaue Parallelführung des Schlittens 32 verantwortlich. Ein Drehwinkelgeber 38 (= Encoder) gibt die jeweilige Winkellage des Hohlzylinders 23 an einen Rechner 36 über die Datenleitung 37. Der Rechner 36 übermittelt über eine nicht mehr gezeigte Steuereinheit die Schrittimpulse an den Schrittmotor 34 und die Ein- und Ausschaltbefehle an den Festkörper-Laser 24.
- Der Reitstock 29 kann in Längsrichtung des Hohlzylinders 23 verschoben werden und ist hierzu auf Führungen 39 angeordnet. Auf diese Weise kann die Lage des Reitstocks 29 unterschiedlichen Längen des Hohlzylinders 23 angepaßt werden und außerdem kann der Reitstock 29 zum Auswechseln des Hohlzylinders 23 von diesem abgerückt werden, so daß der Hohlzylinder 23 auf einfache Weise nach rückwärts aus der Maschine entnommen werden kann.
- In den Figuren 4 und 5 sind Auf- und Seitenriß einer Ausbildung des Reitstocks 29 dargestellt. Der Reitstock 29 besteht aus einer Bodenplatte 67, die mit einer Stirnplatte 40 und einem den Reitstock 29 nach außen abdeckenden Blechmantel 66 verbunden ist, so daß eine möglichst starre Konstruktion entsteht. An der Stirnplatte 40 ist mittels Schrauben 42 eine starre Lagerhülse 41 befestigt. Diese trägt Kugellager 43, die durch einen Druckring 44 und eine Hülse 45 distanziert und durch eine Nutmutter 46 gegen einen Bund 47 der Lagerhülse 41 gepreßt werden. Die Kugellager 43 tragen eine drehbare Stützhülse 48. Ein Ring 49 sichert die Stützhülse 48 gegen axiales Verschieben. Auf der Stützhülse 48 sitzt der auswechselbare Stützkegel 25, der über eine Distanzhülse 51 und eine Nutmutter 50 gegen einen Bund der Stützhülse 48 gepreßt wird. Der Stützkegel 25 ist auswechselbar, damit er gegen einen solchen anderer Größe vertauscht werden kann, wenn ein Hohlzylinder 23 mit anderem Innendurchmesser eingespannt werden muß. Im Innenraum 52 des Hohlzylinders 23 herrscht ein erhöhter Luftdruck, der vom Axialgebläse 53 aufgebracht wird. Dieser Druck ist gegenüber dem normalen Umgebungsdruck um ca. 5 bis 50 mbar erhöht, wobei allerdings die höheren Drücke nicht mehr durch Axialgebläse erzeugt werden können. Damit keine Luft durch die Kugellager 43 aus dem Innenraum 52 austreten kann, ist ein Dichtring 72 vorgesehen, Außerdem befindet sich im Innern des Hohlzylinders 23 ein Dichtkolben, der später noch genauer gezeigt wird. Da gegen diesen Dichtkolben der erhöhte Innendruck im Innenraum 52 wirkt, muß dieser von einem Seil 56 in seiner axialen Position gesichert werden. Dieses Seil 56 wird über Umlenkrollen 57 und 58 aus seinem zentralen Verlauf entlang der Hohlzylinderachse 5 gelenkt und weicht auf diese Weise dem Axialgebläse 53 aus. Es tritt durch einen Schlitz 70 in der Stirnplatte 40 hindurch und wird auf einer Seiltrommel 59 aufgewickelt. Die Umlenkrollen 57, 58 drehen sich um Achsen, die an der Lagerhülse 41 gelagert sind. Eine Klemme 60 hält das Ende des Seils auf der Seiltrommel 59 fest. Die Seiltrommel 59 sitzt gemeinsam mit einem Schneckenrad 62 auf einer Welle 61 die in einer Lagerkonstruktion 65 abgestützt wird. Eine Schnecke 63, die mit dem Schrittmotor 64 verbunden ist, treibt das Schneckenrad 62 an. Während des Auf- bzw. Abwickelns des Seils 56 verlagert sich dieses in Richtung der Achse der Welle 61. Um eine sichere Führung des Seils 56 zu gewährleisten, ist die Seilrille der Umlenkrolle 58 entsprechend tief aufgeführt. Das Axialgebläse 53 ist durch Streben 54 an einem Montagering 55 festgehalten, und der Montagering 55 ist mittels Schrauben an der Stirnplatte 40 montiert. Das Axialgebläse 53 kann übrigens auch als mehrstufiges Gebläse ausgebildet sein, wenn die zu erzeugenden Drücke höher liegen müssen.
- Auf den Reitstock 29 wirken neben der Stützkraft des Hohlzylinders 23 der Druck im Innenraum 52 und die Längskraft im Seil 56. Der Druck und die Seillängskraft heben sich gegenseitig auf, so daß diese Kräfte nur den Reitstock 29 elastisch deformieren, nicht aber das Maschinenbett. Hierdurch werden die elastischen Verlagerungen des Hohlzylinders 23 klein gehalten und eine sehr genaue Gravur wird ermöglicht.
- In Figur 6 ist eine etwas andere Ausgestaltung der Konstruktion des Reitstocks 29 gezeigt. Die Aufbringung des Drucks im Innenraum 52 erfolgt hier durch einen Anschluß an ein äußeres Druckluftnetz. Über eine flexible Leitung 68 wird Luft von diesem Netz und über nicht mehr dargestellte Druckminderer und Filter zu einer Düse 69 in der Stirnplatte 40 herangeführt und in den Innenraum 52 entlassen. Das Seil 56 wird hier durch einen zentral gelegenen Schlitz 70 geführt und wiederum von der Seiltrommel 59 auf- bzw. abgewickelt. Die Seiltrommel 59 wird hier über ein Stirnradgetriebe 71 vom Schrittmotor 64 angetrieben. Ein Halterungsring 73 ist vorgesehen, um den Dichtkolben zu übernehmen, wenn dieser in seiner Endlagenposition angekommen ist und durch das Seil 56 ganz an den Reitstock 29 herangezogen wurde. Der Halterungsring 73 (Aufnahme) sitzt fest auf dem freien Ende der Stützhülse 48.
- In Figur 7 wird der bereits erwähnte Dichtkolben 74 gezeigt. Dieser Dichtkolben 74 besteht aus einem austauschbaren links angeordneten Aufnahmering 75, einem sehr dünnen und leichten Mittelring 76 und einer rechts positionierten Ringkappe 77. Diese Ringkonstruktion muß der jeweiligen Größe des Hohlzylinders 23 entsprechen; sie ist daher am Zentrallagergehäuse 78 durch Schrauben 79 lösbar festgehalten. Dieses Zentrallagergehäuse 78 dreht sich mit der Ringkonstruktion und dem Hohlzylinder 23 und ist aus diesem Grunde über Kugellager 80 gegenüber einem nicht mehr drehbaren Zuganker 81 abgestützt. Ein Dichtring 82 sorgt dafür, daß möglichst keine Luft aus dem unter erhöhtem Druck stehenden Innenraum 52 entweichen kann. Aus dem gleichen Grund ist ein Spalt zwischen dem Aufnahmering 75, dem Mittelring 76, der Ringkappe 77 und dem Hohlzylinder 23 sehr klein gehalten. Natürlich kann ein Entweichen der Luft aus dem Innenraum 52 nicht ganz verhindert werden. Aus diesem Grund ist es vorteilhaft, den Druck, der zur Rundhaltung des Hohlzylinders 23 angewendet werden muß, vorzugsweise durch Axial- oder Radialgebläse aufzubringen, die nur einen geringen Abfall der Förderkennlinie über der geförderten Luftmenge zeigen.
- Der Dichtkolben 74 kann auch eingesetzt werden, wenn der Hohlzylinder 23 ein bereits gelochtes Rundsieb ist und das Gravieren desselben durch Abtragen einer Lackschicht erfolgt, die außen auf seiner Mantelfläche liegt. In diesem Falle werden die Öffnungen des Rundsiebs freigelegt und ohne Dichtkolben 74 würde sehr viel Luft austreten und eine hohe Kompressionsleistung müßte aufgebracht werden. Durch die Abtrennung des bereits gravierten Teils des Rundsiebs mittels des Dichtkolbens 74 vom druckbefüllten Teil des Hohlzylinders 23 kann jetzt aber ein erheblicher Teil der Kompressionsleistung eingespart werden. Die Gravurarbeit beginnt dann an der Seite des Spindelstocks 27. Mit Vorrücken des Gravurkopfs 32, 24, 24a in Richtung des Reitstocks 29 werden immer größere Teile des Rundsiebs 23 offengelegt. Etwa synchron mit dieser Vorrückung wird der Dichtkolben 74 im Innern des Rundsiebs 23 mitbewegt.
- Die Befürchtung, daß ein nur teilbefüllter Siebzylinder an Rundlaufstabilität einbüßt, bewahrheitete sich überraschenderweise nicht. Es konnte festgestellt werden, daß auch ein Siebzylinder, der nur zur Hälfte oder einem Drittel seiner Länge mit Druck beaufschlagt ist, ausgezeichnete Rundlaufeigenschaften an der Gravurstelle aufweist.
- Der Dichtkolben 74 wird auch eingesetzt, wenn während des Gravierens eines Rundsiebs keine Leckstellen auftreten. Dies ist dann der Fall, wenn durch die Einwirkung der gravierenden Laserstrahlung die Lackschicht vernetzt aber nicht abgetragen wird und die Abtragung der nicht vernetzten Lackschicht erst in einem späteren Arbeitsgang (Entwicklungsprozeß) erfolgt. Durch diesen Arbeitsprozeß wird die Lagegenauigkeit des Gravurbilds in keiner Weise mehr beeinflußt. Dieser Fertigungsprozeß ist kostenintensiver, er wird aber bei Feingravuren gerne verwendet, weil die hier anwendbare kürzere Wellenlänge der Laserstrahlung kleinere Fokusdurchmesser ermöglicht. Allerdings ist hier auch eine höhere Rundlaufgenauigkeit notwendig. Diese kann durch die Druckbefüllung des Innenraums erreicht werden.
- In Figur 8 ist schließlich die konstruktive Ausgestaltung des Spindelstocks 27 gezeigt, wenn die Zufuhr von Luft mit höherem Druck in den Innenraum 52 des Hohlzylinders 23 von der Seite des Spindelstocks 27 aus erfolgen soll. Eine den Hohlzylinder 23 antreibende Welle 83 ist als Hohlwelle ausgeführt und über Kugellager 43 drehbar im Spindelstockkasten 91 gelagert. Auf der Antriebswelle 83 und fest mit dieser verbunden sitzt ein Zahnriemenrad 85 und in dieses greift der Zahnriemen 86. Bordscheiben 87 verhindern das seitliche Abgleiten des Zahnriemens 86. Die Stirnplatte 40 trägt ein Ringlagergehäuse 95 für die Halterung des rechten Kugellagers 43. Dieses Lager 43 ist dort durch eine Sicherungsscheibe 96 axial festgehalten. Im freien Innenraum der Antriebswelle 83 läuft ein Gebläserad 84, welches für den erhöhten Druck im Innenraum 52 sorgt. Dieses Gebläserad 84 sitzt gemeinsam mit einer Keilriemenscheibe 93 auf einer Glockenwelle 92. Ein Keilriemen 94 treibt Glockenwelle 92 und Gebläserad 84 an. Das Seil 56, welches den Dichtkolben 74 festhält bzw. bewegt, wird durch die Glockenwelle 92 hindurch zu einer Umlenkrolle 57 geführt und von dort in schon bekannter Weise zu einer Seiltrommel 59, die in gleicher Weise wie jene in Figur 4 bzw. 5 angetrieben wird. Die Glockenwelle 92 ist mittels zweier Kugellager 43 auf einem Hohlachsenstummel 88 gelagert, in welchem die Umlenkrolle 57 über die Achse 89 abgestützt ist. Der Hohlachsenstummel 88 ist mit der linken Seltenplatte 90 des Spindelstockkastens 91 fest verbunden. Ansonsten sind gleiche Elemente wie in den Figuren 4 und 5 mit gleichen Bezugszeichen versehen und werden nicht nochmals erläutert.
Claims (10)
- Vorrichtung zur Bearbeitung eines Hohlzylinders, mit zwei auf einem Maschinenbett (4) abgestützten Lagereinrichtungen (7, 11; 25, 26) zur drehenden Aufnahme des Hohlzylinders (1; 23) über seine Stirnseiten; einer Gaszufuhreinrichtung (9; 30; 53; 69; 84) zur Lieferung eines Gasstroms in den Hohlzylinder (1; 23) durch eine seiner Stirnseiten hindurch; und einer am Maschinenbett (4) entlang der Längsrichtung des Hohlzylinders (1; 23) geführten optischen Einrichtung (24. 24a) zur Bestrahlung seiner äußeren Mantelfläche; gekennzeichnet durch einen Dichtkolben (14; 74), der im Innern des Hohlzylinders (1; 23) liegt und über wenigstens ein strangförmiges Element (15; 56) mit der Lagereinrichtung (11; 25) an der Seite der Gaszufuhreinrichtung gekoppelt ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß der Dichtkolben (14; 74) über ein entlang der Längsachse des Hohlzylinders (1; 23) verlaufendes strangförmiges Element (15; 56) mit der Lagereinrichtung (11; 25) gekoppelt ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß das strangförmige Element (15; 56) ein Seil ist, welches auf eine fest mit der Lagereinrichtung verbundene Seiltrommel (20; 59) aufwickelbar ist.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, daß das Seil (11; 56) über Umlenkrollen (17, 18; 57, 58) zur Seiltrommel (20; 59) geführt ist.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß eine Längsverschiebung des strangförmigen Elements (15; 56) unter Zuhilfenahme eines Schrittmotors (64) durchführbar ist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die an der Seite der Gaszufuhreinrichtung vorhandene Lagereinrichtung (25) für den Hohlzylinder (23) mit einer Aufnahme (73) für den Dichtkolben (74) versehen ist.
- Vorrichtung nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß der Dichtkolben (74) über Kugellager (80) aufeinem zentralen und mit dem strangförmigen Element (56) verbundenen Zuganker (81) sitzt.
- Vorrichtung nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Gaszufuhreinrichtung als Axialgebläse (53:84) ausgebildet ist, das koaxial zur Lagereinrichtung (25) für den Hohlzylinder (23) angeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Gaszufuhreinrichtung als Düse (69) ausgebildet ist, die im Innern der Lagereinrichtung (25) für den Hohlzylinder (23) sitzt und mit einem äußeren Druckgasgenerator verbunden ist.
- Vorrichtung nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß der Dichtkolben (14; 74) synchron mit der Längsbewegung der optischen Einrichtung (24, 24a) verschiebbar ist.
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP95102096A EP0728577A1 (de) | 1995-02-15 | 1995-02-15 | Verfahren zur Bearbeitung eines Hohlzylinders |
| CN 96100441 CN1134358A (zh) | 1995-02-15 | 1996-01-16 | 中空圆柱体的加工装置 |
| JP2221896A JPH08267703A (ja) | 1995-02-15 | 1996-02-08 | 中空円筒加工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP95102096A EP0728577A1 (de) | 1995-02-15 | 1995-02-15 | Verfahren zur Bearbeitung eines Hohlzylinders |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0728577A1 true EP0728577A1 (de) | 1996-08-28 |
Family
ID=8218982
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP95102096A Ceased EP0728577A1 (de) | 1995-02-15 | 1995-02-15 | Verfahren zur Bearbeitung eines Hohlzylinders |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP0728577A1 (de) |
| JP (1) | JPH08267703A (de) |
| CN (1) | CN1134358A (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0897796A1 (de) * | 1997-08-18 | 1999-02-24 | Schablonentechnik Kufstein Aktiengesellschaft | Verfahren zur Herstellung einer Siebdruckschablone und hierfür geeignete Vorrichtung |
| NL1012098C2 (nl) * | 1999-05-19 | 2000-11-21 | Stork Screens Bv | Werkwijze voor het vervaardigen van een drukvorm, alsmede daarbij toepasbare laserinrichting. |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102672459A (zh) * | 2011-03-16 | 2012-09-19 | 山东中德设备有限公司 | 罐体装配一体机 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3601327A1 (de) * | 1985-02-12 | 1986-08-14 | Schablonentechnik Kufstein GmbH, Kufstein | Verfahren und vorrichtung zur herstellung einer siebdruckschablone |
| EP0320137A1 (de) * | 1987-11-25 | 1989-06-14 | Zed Instruments Limited | Vorrichtung zur Laser-Gravierung für die Herstellung von Siebdruckzylindern |
-
1995
- 1995-02-15 EP EP95102096A patent/EP0728577A1/de not_active Ceased
-
1996
- 1996-01-16 CN CN 96100441 patent/CN1134358A/zh active Pending
- 1996-02-08 JP JP2221896A patent/JPH08267703A/ja active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3601327A1 (de) * | 1985-02-12 | 1986-08-14 | Schablonentechnik Kufstein GmbH, Kufstein | Verfahren und vorrichtung zur herstellung einer siebdruckschablone |
| EP0320137A1 (de) * | 1987-11-25 | 1989-06-14 | Zed Instruments Limited | Vorrichtung zur Laser-Gravierung für die Herstellung von Siebdruckzylindern |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0897796A1 (de) * | 1997-08-18 | 1999-02-24 | Schablonentechnik Kufstein Aktiengesellschaft | Verfahren zur Herstellung einer Siebdruckschablone und hierfür geeignete Vorrichtung |
| US6038971A (en) * | 1997-08-18 | 2000-03-21 | Schablonentechnik Kufstein Aktiengesellschaft | Method and apparatus for producing a screen-printing stencil |
| US6230618B1 (en) | 1997-08-18 | 2001-05-15 | Schablonentechnik Kufstein Aktiengesellschaft | Method and apparatus for producing a screen-printing stencil |
| CN1098159C (zh) * | 1997-08-18 | 2003-01-08 | 库夫施泰因模板技术股份公司 | 网板印刷模版的制作方法及适用此方法的装置 |
| NL1012098C2 (nl) * | 1999-05-19 | 2000-11-21 | Stork Screens Bv | Werkwijze voor het vervaardigen van een drukvorm, alsmede daarbij toepasbare laserinrichting. |
| WO2000069632A1 (en) * | 1999-05-19 | 2000-11-23 | Stork Screens B.V. | Method for producing a printing forme, and laser device which can be used in this method |
Also Published As
| Publication number | Publication date |
|---|---|
| JPH08267703A (ja) | 1996-10-15 |
| CN1134358A (zh) | 1996-10-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0252079B1 (de) | Anordnung zur herstellung einer siebdruckschablone | |
| EP0658812B1 (de) | Rotationsbelichtungsmaschine zur Herstellung einer zylindrischen Siebdruckschablone | |
| AT393979B (de) | Vorrichtung zum bearbeiten von hohlzylindern mittels eines lasers | |
| EP0897796B1 (de) | Verfahren zur Herstellung einer Siebdruckschablone und hierfür geeignete Vorrichtung | |
| EP0671261B1 (de) | Verfahren und Vorrichtung zur Herstellung einer Siebdruckschablone | |
| DE3000083A1 (de) | Verfahren und vorrichtung zur herstellung nahtloser druckwalzen | |
| EP0562149B1 (de) | Vorrichtung zum Bearbeiten dünnwandiger Hohlzylinder mittels eines Laserstrahls | |
| EP0562150B1 (de) | Vorrichtung zum Bearbeiten dünnwandiger Hohlzylinder mittels eines Laserstrahls | |
| EP0598926B1 (de) | Verfahren und Vorrichtung zur Herstellung von Flexodruckformen | |
| EP0728578B1 (de) | Verfahren zur Herstellung einer Siebdruckschablone | |
| EP3287280B1 (de) | Bearbeitungswerk und etikettendruckmaschine mit einem solchen bearbeitungswerk | |
| EP1080885B1 (de) | Verfahren und Vorrichtung zur Herstellung eines Siebdruckzylinders | |
| EP0785474A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Flexodruckschablone | |
| EP0802047B1 (de) | Halbtonschablone sowie Verfahren und Vorrichtung zu ihrer Herstellung | |
| EP0622190B1 (de) | Vorrichtung zum formstabilen Aufspannen eines dünnwandigen Hohlzylinders | |
| WO2001087600A2 (de) | Verfahren zum herstellen einer druckplatte insbesondere für den hochdruck sowie druckplatte für den hochdruck | |
| DE3110624C2 (de) | Vorrichtung zum Herstellen einer Kontaktlinse | |
| EP0802050B1 (de) | Einrichtung zum pneumatischen Spannen dünner Hohlzylinder und Verfahren zur Herstellung einer derartigen Einrichtung | |
| DE3331596A1 (de) | Vorrichtung und verfahren zum aufbringen eines ueberzugs auf eine zylindrische platte | |
| EP0641649A1 (de) | Verfahren zum Entfernen der Schablonenbeschichtung auf Siebdruckformen sowie Vorrichtung zur Durchführung dieses Verfahrens | |
| EP4608584A1 (de) | Baukammer für eine maschine sowie maschine zur herstellung eines dreidimensionalen bauteils | |
| EP1834771A2 (de) | Rollenrotationsdruckmaschine | |
| DE4224511A1 (de) | Verfahren zum Entfernen der Schablonenbeschichtung auf Siebdruckformen sowie Vorrichtung zur Durchführung dieses Verfahrens | |
| DE4136056A1 (de) | Rotationsdruckmaschine | |
| CH655276A5 (en) | Method and device for coating cylinders made of screen material |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19950831 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: SI |
|
| RAX | Requested extension states of the european patent have changed |
Free format text: SI |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19970402 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 19970928 |