EP0879763A1 - Verfahren zum Zuführen von flachen Musterbeuteln in eine Weiterverarbeitung - Google Patents
Verfahren zum Zuführen von flachen Musterbeuteln in eine Weiterverarbeitung Download PDFInfo
- Publication number
- EP0879763A1 EP0879763A1 EP98810392A EP98810392A EP0879763A1 EP 0879763 A1 EP0879763 A1 EP 0879763A1 EP 98810392 A EP98810392 A EP 98810392A EP 98810392 A EP98810392 A EP 98810392A EP 0879763 A1 EP0879763 A1 EP 0879763A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- container
- strand
- bag
- bags
- folding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims description 34
- 238000005192 partition Methods 0.000 claims description 4
- 239000013067 intermediate product Substances 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 238000009826 distribution Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 235000004522 Pentaglottis sempervirens Nutrition 0.000 description 2
- 239000002390 adhesive tape Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000035553 feeding performance Effects 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 235000011837 pasties Nutrition 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/12—Feeding flexible bags or carton blanks in flat or collapsed state; Feeding flat bags connected to form a series or chain
- B65B43/123—Feeding flat bags connected to form a series or chain
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/42—Piling, depiling, handling piles
- B65H2301/421—Forming a pile
- B65H2301/4216—Forming a pile of web folded in zig-zag form
- B65H2301/42162—Juxtaposing several piles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/18—Form of handled article or web
- B65H2701/182—Piled package
- B65H2701/1824—Web material folded in zig-zag form
- B65H2701/18242—Juxtaposed sets
Definitions
- the invention relates to a method according to the preamble of the first independent Claim.
- the method is used for feeding flat Sample bags for further processing.
- the invention further relates to an arrangement of a strand of flat sample bags as an intermediate of the inventive method.
- Flat sample bags are to be understood to mean, for example, bags or from two pieces of a foil material that are welded on all sides a folded piece of this kind, welded on three sides and mostly with a liquid, pasty, granular or powdery content are filled, but also a solid, more or less flat object can contain.
- sample bags are usually made from two quasi-endless webs of a sheet-like material, the webs essentially continuously guided against each other and along their Longitudinal edges are welded together. At the same time, the railways welded crosswise at regular intervals and the resulting are Bag filled between the cross-sealing steps. It it is also possible to use only one sheet of a sheet-like material, the folded lengthways and their long edges on the opposite side of the fold Side are welded together. In both cases arises a strand of sample bags, which is then cut into individual sample bags becomes.
- sample bags of the type described above are often processed further, by continuously processing other items and be added to it in some way.
- the sample bag are inserted or glued into printed products, for example, or they packaging of other items is added or with printed matter put in envelopes.
- sample bags are, for example, further processing with high performance filled in appropriate boxes in which they lie in the form of a Stack are ordered.
- EP-0706967 or US-5601396, F394 by the same applicant, a method is described with which upstream sample bags are manipulated. But it turns out that more Measures are necessary if feed speeds of 40,000 to 60,000 bags per hour should be reached, i.e. speeds, such as in the processing of printed products, into which the sample bags are to be glued, are common.
- sample bags are not made from each other during manufacture to separate and in the form of a sample bag strand for further processing feed.
- discrete lengths of a sample bag strand between manufacturing and further processing for example, to form winding rolled up which coils for feeding on appropriate unwinding devices be positioned, or the sample bag strand becomes quasi fed on-line by transporting it to the feeder in hanging loops and in this form between production and further processing can also be buffered.
- the bags are not high feed rates can be achieved individually, but which are paid for with considerable additional equipment have to. Feeding methods in which strands are fed are, for example described in publications EP-0292891 (or US-4901935, F230) and EP-0253959 (or US-4841714, F202) by the same applicant.
- the present invention has as its object to demonstrate a method with the advantages of the known methods mentioned above combined for feeding flat sample bags for further processing, or their disadvantages can be excluded.
- inventive So it should be possible to use the simplest apparatus Medium flat sample bags also with very high feed rates to be fed into further processing.
- the basic idea of the method according to the invention is one each to accommodate the discrete length of a string of bags in a container in an orderly manner, that a head end of the strand is independent of the degree of filling at all times is tangible and that the strand by pulling on without further aids this head end in an orderly manner continuously pulled out of the container can be. So that the discrete strand lengths of several containers together connected and can be provided for a feed it is advantageous if the tail end of the strand is also in each container regardless of the degree of filling and without changing the strand arrangement in the Container is always at hand.
- Containers that are particularly suitable for this are, for example, cuboid Cardboard boxes.
- a first container is placed in the area for feeding to processing positioned the feed point. Then the head of the strand pulled out of the container and fed into the feeder.
- This feed has guides and a drive with the help of which the string of bags is moved, and it has release agents, with the help of which the foremost Bag of the supplied strand of bags is separated from the strand (it can a group of bags can be separated and processed together).
- Guides and drive for example, grip the long edges of the Bag strand.
- the tail end becomes one Stranges, which for such a case, as already mentioned above, also in full container is still within easy reach for a continuation of the feed connected to the head end of the strand of a subsequent container.
- This process step can be done with the simplest of means (e.g. with adhesive tape), for example be done by hand at any time during feeding from the first container.
- a series of containers one of which is in front during processing empty containers are removed and reconnected to the full containers at the rear will.
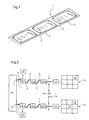
- FIG. 1 shows a bag strand 1 as it is handled in the method according to the invention.
- This strand is a flat tube divided by transverse welds 2 into individual bags 3.
- the individual bags created by the transverse welding are filled with any content, which content has a flat shape or can be brought into a flat shape.
- Such a bag strand 1 is fed to further processing, each bag to be processed being separated from the head end of the strand immediately before processing.
- FIG. 2 shows a plan view of a corresponding, very schematically illustrated device to explain the inventive method.
- the device has a processing station 10, for example a processing drum or a linear processing device, in which, for example, stapled, multi-sheet printed products are produced from printed partial products.
- the processing station is supplied with sample bags in the form of bag strands 1 at, for example, two feed points 11 and 12.
- the two strands of bags 1 have the shape of a series of containers 13.1 to 13.3, each containing a discrete length of the bag string.
- the headboards A and the tail ends E of the discrete strand lengths protrude from the Containers.
- the head end A of the string of bags in the foremost container 13.1 the row is led into the processing station 10 and the tail end E each bag strand is with the head end A of the bag strand from the Subsequent container connected.
- the containers 13.1 to 13.3 are the same or (for example for regionalized production) with different Bags filled.
- the two strands of bag that are fed are added With the help of guides and drives (not shown) in the processing stations promoted and from the first and then from the subsequent containers drawn.
- the rows of containers 13.1 to 13.3, for example, are not on one shown conveyor belt, which after removing an empty Container 13 'is moved such that another container to the rear Row can be connected.
- one Container distribution station 14 may be provided, for example with a hand crane is equipped and which is shown schematically with rings and arrows is.
- Full containers 13 are, for example, from pallets 15 in the distribution station loaded and fed to one of the rows of containers via the distribution station.
- a container with the simplest Funds is manageable.
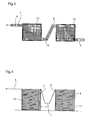
- Figures 3 and 4 show two cuboid containers 13, which are filled with a bag strand 1 in the form of a folding stack (six folding stacks arranged next to one another) and are connected to one another by a row of containers by connecting the tail end E of the strand in one container to the head end A of the strand in the other container .
- Figure 3 shows the containers from a bird's eye view, Figure 4 cut perpendicular to the folding stacks.
- FIGS. 5 to 9 show in more detail how the plurality of folding stacks, as has already been shown in FIGS. 3 and 4, are advantageously arranged in a container 13.
- Figure 5 shows the filled container from a bird's eye view.
- the bag strand 1 forms six collapsible stacks 20 to 25 arranged next to each other the top layer of the stack 20 connects the head end A of the strand that is shown in a folded-out state from the container.
- the Tail end E of the strand connects to the lowest layer of the folding stack 25 is pulled up laterally from this folded stack at point 30 in the container and also shown in the folded state from the container.
- Between the bottom layer of each stack and the top layer of the next stack the strand forms a connecting loop V.
- These loops V are at positions 31, next to the stacks in the container, and lie down loose on the folded stacks or, as shown in Figure 5, from the Container folded.
- FIG. 5 shows the container 13 in a state in which it is for a Connection with other containers in a row of containers can.
- the container does not have a lid and is the two Strand ends A and E and the connecting loops V from the container unfolded.
- Figures 6 to 9 show the container 13 of Figure 5 cut vertically according to the cutting lines entered in FIG. 5.
- Figure 6 shows the folding stack 20 and the head end A of the strand folded out of the container 13.
- FIG. 7 shows the folded stack 25 with the folded out of the container Tail end E of the strand and also unfolded connecting loop V.
- Figure 8 shows the same section as Figure 7, but with the tail end E and the connecting loop V lie on the folding stack and the Container 13 is closed with a lid 16. In this state the Containers, for example, transported and stored.
- Figure 9 shows the container 13 of Figure 5 cut perpendicular to the folding stacks.
- An arrangement of a discrete length of a strand of bags 1 in a container 13, as illustrated by FIGS. 5 to 9, can be simply from Be created by hand, starting with the tail end E of the strand becomes.
- the tail end E is located at point 30 (FIG. 5) over the container wall hung and the strand at this point on the bottom of the container out from where the folding stack 25 is built.
- FIGS. 10 and 11 show a further variant of an arrangement of a bag strand in a cuboid container for use in the method according to the invention.
- the strand is in turn folded into a folding stack, but not to form upright folding stacks, but rather to layers, each of which covers the outline of the container.
- the strand of bags fills the container in the form of layers of this type, each covering the entire surface.
- FIG. 10 shows a top view of an uppermost layer of this type, which is connected to the top end A of the strand at the front left. Diagonally opposite is also the tail end E of the strand, which is pulled up from the container bottom at this point.
- Figure 11 shows the container cut vertically section line XI-XI in Figure X).
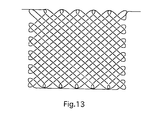
- FIGS. 12 and 13 show, as schematic diagrams, two further variants of arrangements of a bag strand in a container.
- two adjacent folding stacks that is to say one on top of the other or one next to one another in the container, are shown, specifically with a view of a longitudinal edge of the strand of bags, which is represented by a simple line.
- the layers of the adjacent folding stacks are arranged perpendicular to one another (the embodiment according to FIGS. 5 to 9 shows parallel layers in neighboring folding stacks). With such an arrangement it can be largely prevented that the strand area moved by pulling out comes into conflict with the adjacent stack, as a result of which an orderly dismantling of the stack is achieved even without partition walls.
- FIG. 12 The folding stacks of FIG. 12 are parallel to the container walls or container bottom, the folding stack of Figure 13 arranged diagonally.
- the size and shape of the containers can be varied as required the arrangements of the bag string can also be different be combined.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
- Container Filling Or Packaging Operations (AREA)
- Devices For Use In Laboratory Experiments (AREA)
- Measuring Or Testing Involving Enzymes Or Micro-Organisms (AREA)
Abstract
Description
- Figur 1
- ein Strang von Musterbeuteln, wie er im erfindungsgemässen Verfahren zur Anwendung kommt;
- Figur 2
- ein Schema einer Einrichtung mit Zuführung von Musterbeuteln zur Erläuterung des Funktionsprinzips des erfindungsgemässen Verfahrens;
- Figuren 3 und 4
- zwei Behälter mit miteinander verbundenen Beutelsträngen, die in Form einer Mehrzahl von Faltstapeln im Behälter geordnet sind, als Draufsicht (Figur 3) und senkrecht, parallel zu den Faltstapeln geschnitten (Figur 4);
- Figuren 5 bis 9
- eine erste, beispielhafte Ausführungsform einer Faltstapel-Anordnung eines Beutelstranges in einem Behälter zur Anwendung im erfindungsgemässen Verfahren;
- Figuren 10 und 11
- eine weitere, beispielhafte Stranganordnung in einem Behälter;
- Figuren 12 und 13
- zwei weitere Stranganordnungen als Prinzipskizzen.
Claims (12)
- Verfahren zum Zuführen von flachen Musterbeuteln (3) zu einer Weiterverarbeitung, wobei die Musterbeutel in Form eines Beutelstranges (1) in die Verarbeitung geführt werden und jeder Musterbeutel oder je eine Musterbeutelgruppe unmittelbar vor seiner/ihrer Verarbeitung vom Beutelstrang abgetrennt wird, dadurch gekennzeichnet, dass je eine diskrete Länge des Beutelstranges (1) mit einem Kopfende (A) und einem Schwanzende (E) derart geordnet in einem Behälter (13) untergebracht wird, dass unabhängig vom Füllstand des Behälters (13) das Kopfende (A) greifbar ist und dass der Beutelstrang (1) durch Ziehen an seinem Kopfende (A) geordnet aus dem Behälter (13) ziehbar ist, und dass das Kopfende (A) des Beutelstranges (1) in die Zuführung geführt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass auch das Schwanzende (E) des Beutelstranges unabhängig vom Füllstand des Behälters (13) greifbar ist und dass aus einer Mehrzahl von eine diskrete Länge des Beutelstranges (1) enthaltenden Behältern (13) eine Reihe erstellt wird, wobei die in den Behältern der Reihe untergebrachten diskreten Längen des Beutelstranges (1) miteinander verbunden werden dadurch, dass je das Schwanzende (E) des Stranges eines vorlaufenden Behälters mit dem Kopfende (A) des Stranges eines Folgebehälters verbunden wird.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Behälter (13) quaderförmig sind und dass die diskrete Länge des Beutelstranges (1) darin in Form einer Mehrzahl von Faltstapeln (20 bis 25) oder von Faltstapel-artigen Schichten untergebracht wird.
- Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass die Faltstapel nebeneinander oder übereinander im Behälter (12) angeordnet werden.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, dass die Lagen benachbarter Faltstapel parallel oder senkrecht zueinander angeordnet werden.
- Anordnung einer diskreten Länge eines Beutelstranges (1) in einem Behälter (13) als Zwischenprodukt des Verfahrens nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass das Kopfende (A) der diskreten Länge des Beutelstranges (1) unabhängig vom Füllstand des Behälters (13) greifbar ist und dass der Beutelstrang (1) durch Ziehen an diesem Kopfende (A) des Stranges geordnet aus dem Behälter ziehbar ist.
- Anordnung nach Anspruch 6, dadurch gekennzeichnet, dass auch das Schwanzende (E) des Beutelstranges (1) unabhängig vom Füllstand des Behälters (13) greifbar ist.
- Anordnung nach Anspruch 6, oder 7, dadurch gekennzeichnet, dass der Behälter (13) quaderförmig ist und dass die diskrete Länge des Beutelstrangs (1) darin als eine Mehrzahl von nebeneinander- oder übereinander angeordneten Faltstapeln (20 bis 25) angeordnet ist.
- Anordnung nach Anspruch 8, dadurch gekennzeichnet, dass Lagen von benachbarten Faltstapeln parallel zueinander oder senkrecht zueinander angeordnet sind.
- Anordnung nach Anspruch 8 oder 9, dadurch gekennzeichnet, dass zwischen nebeneinander angeordneten Faltstapeln (20 bis 25) Trennwände (17) vorgesehen sind.
- Anordnung nach einem der Ansprüche 8 bis 10, dadurch gekennzeichnet, dass die Faltstapel (20 bis 25) nebeneinander angeordnet sind und dass zwischen benachbarten Faltstapeln Verbindungsschlaufen (V) vorgesehen sind, die auf den Faltstapeln aufliegen und aus dem Behälter klappbar sind.
- Anordnung nach Anspruch 6 oder 7, dadurch gekennzeichnet, dass die diskrete Länge des Beutelstranges (1) in Form von aufeinander liegenden, flächendeckenden, faltstapel-artigen Schichten im Behälter (13) angeordnet ist.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH112797 | 1997-05-14 | ||
| CH112797 | 1997-05-14 | ||
| CH1127/97 | 1997-05-14 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0879763A1 true EP0879763A1 (de) | 1998-11-25 |
| EP0879763B1 EP0879763B1 (de) | 2002-12-18 |
Family
ID=4203126
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98810392A Expired - Lifetime EP0879763B1 (de) | 1997-05-14 | 1998-04-30 | Anordnung von flachen Musterbeuteln für ihre Zuführung in eine Weiterverarbeitung |
Country Status (5)
| Country | Link |
|---|---|
| US (2) | US6029819A (de) |
| EP (1) | EP0879763B1 (de) |
| AT (1) | ATE229908T1 (de) |
| CA (1) | CA2237272C (de) |
| DE (1) | DE59806672D1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10103684A1 (de) * | 2001-01-27 | 2002-08-14 | Michael Sulzberger | Einschubtaschenverbundmaterial |
| EP1652773A1 (de) * | 2004-10-29 | 2006-05-03 | Karl Deininger | Transport- und Lagereinheit für Verpackungsmaterial |
Families Citing this family (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6321512B1 (en) * | 1999-03-08 | 2001-11-27 | Bki Holding Corporation | Method of packaging a strip of material |
| JP5673101B2 (ja) * | 2009-08-11 | 2015-02-18 | 三菱レイヨン株式会社 | 炭素繊維前駆体トウの梱包体とその製造方法及び製造装置 |
| ITRA20100025A1 (it) * | 2010-09-03 | 2012-03-04 | Danilo Serrani | Metodo di confezionamento per teli flessibili in plastica. |
| WO2016011224A1 (en) * | 2014-07-17 | 2016-01-21 | Mcairlaids, Inc. | Absorbent articles and methods and systems of packaging them |
| SE539024C2 (en) * | 2014-09-15 | 2017-03-21 | Scan Coin Ab | Distribution of coins in bags |
| SE538350C2 (en) * | 2014-09-15 | 2016-05-24 | Scan Coin Ab | Distribution of coins in bags |
| CN104875925B (zh) * | 2015-05-27 | 2017-12-12 | 中山市新宏业自动化工业有限公司 | 一种连续易撕袋自动入箱装置及制袋、收袋工作方法 |
| CN111348493B (zh) * | 2020-04-15 | 2025-08-05 | 自然资源部第一海洋研究所 | 锚系缆绳收放装置及其使用方法 |
| CN111572920B (zh) * | 2020-05-06 | 2024-11-12 | 深圳市承熹机电设备有限公司 | 自动贴膜机及贴膜方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0372688A2 (de) * | 1988-09-30 | 1990-06-13 | Rapak Incorporated | Vorrichtung zum Füllen von thermoplastischen, in einem kontinuierlichen Band verbundenen Beuteln und Artikel dafür |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2650703A (en) * | 1948-03-10 | 1953-09-01 | Norsk Stalull As | Steel wool packet |
| US3285405A (en) * | 1964-10-26 | 1966-11-15 | Illinois Tool Works | Package for storing and dispensing articles |
| US4201029A (en) * | 1978-08-14 | 1980-05-06 | Automated Packaging Systems, Inc. | Method and apparatus for packaging |
| IT8022095U1 (it) * | 1980-06-23 | 1981-12-23 | Meschi Ind Grafica | Contenitore per fogli |
| US4416376A (en) * | 1982-09-30 | 1983-11-22 | Signode Corporation | Bag package and related method |
| GB2227994B (en) * | 1989-02-14 | 1993-06-23 | Almex Control Systems Ltd | Feeding system for fanfold web in cassettes |
| US5956926A (en) * | 1997-06-19 | 1999-09-28 | Kt Holdings, Inc. | Packaging a strip of material by folding and cutting the folded package |
-
1998
- 1998-04-30 AT AT98810392T patent/ATE229908T1/de active
- 1998-04-30 DE DE59806672T patent/DE59806672D1/de not_active Expired - Lifetime
- 1998-04-30 EP EP98810392A patent/EP0879763B1/de not_active Expired - Lifetime
- 1998-05-11 CA CA002237272A patent/CA2237272C/en not_active Expired - Fee Related
- 1998-05-11 US US09/075,543 patent/US6029819A/en not_active Expired - Lifetime
-
1999
- 1999-12-09 US US09/457,919 patent/US6173555B1/en not_active Expired - Lifetime
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0372688A2 (de) * | 1988-09-30 | 1990-06-13 | Rapak Incorporated | Vorrichtung zum Füllen von thermoplastischen, in einem kontinuierlichen Band verbundenen Beuteln und Artikel dafür |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10103684A1 (de) * | 2001-01-27 | 2002-08-14 | Michael Sulzberger | Einschubtaschenverbundmaterial |
| EP1652773A1 (de) * | 2004-10-29 | 2006-05-03 | Karl Deininger | Transport- und Lagereinheit für Verpackungsmaterial |
Also Published As
| Publication number | Publication date |
|---|---|
| CA2237272C (en) | 2006-12-12 |
| CA2237272A1 (en) | 1998-11-14 |
| US6029819A (en) | 2000-02-29 |
| US6173555B1 (en) | 2001-01-16 |
| EP0879763B1 (de) | 2002-12-18 |
| ATE229908T1 (de) | 2003-01-15 |
| DE59806672D1 (de) | 2003-01-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1188670B1 (de) | Verfahren und Vorrichtung zum Umhüllen von Druckereiprodukten mit einem Verpackungsmaterial | |
| DE69606704T2 (de) | Trägerzuführungsvorrichtung und vorrichtung zum laden von behältern in träger mit offenem boden | |
| DE4210812A1 (de) | Kartoniereinrichtung | |
| DE3516651A1 (de) | Verfahren und vorrichtung zur behandlung quetschbarer, tubenfoermiger behaelter und zu deren verpacken in schachteln | |
| DE4210813A1 (de) | Kartoniereinrichtung | |
| EP0879763B1 (de) | Anordnung von flachen Musterbeuteln für ihre Zuführung in eine Weiterverarbeitung | |
| CH658633A5 (de) | Verfahren und vorrichtung zum separieren von aneinander anliegenden gegenstaenden und zum verpacken derselben. | |
| DE68910921T2 (de) | Vorrichtung zum Auspacken und Zuführen von Verpackungszuschnitten. | |
| DE3704663C2 (de) | Vorrichtung zum Stapeln von aus Kunststoffolien hergestellten Beuteln mit Bodennaht | |
| EP1293430A1 (de) | Vorrichtung und Verfahren zum Verpacken von Stückgütern | |
| EP1066154B1 (de) | Verfahren und vorrichtung zur beutelherstellung | |
| DE19602358C1 (de) | Verfahren zum Herstellen von Behälterträgern und Abpacken von Behältern in Behälterträger und Vorrichtung zur Durchführung des Verfahrens | |
| CH636049A5 (de) | Vorrichtung zur herstellung von beuteln aus aufeinanderliegenden kunststoffbahnen durch querschweissen. | |
| DE3108195C2 (de) | Vorrichtung zum Bilden von verpackungsfähigen Stapeln aus flachen Werkstücken | |
| EP0683099B1 (de) | Leerbeutelzuführung für Verpackungsmaschine | |
| DE4127854A1 (de) | Vorrichtung zum zufuehren von plattenfoermigen zuschnitten zu einer tiefziehmaschine | |
| EP4112486A1 (de) | Verpackungsmagazin für einen manipulator und verpackungssystem zum herstellen von gebinden | |
| DE102011081704B4 (de) | Verfahren und Vorrichtung zur Verpackung von Artikeln | |
| EP0583218B1 (de) | Verfahren und Einrichtung zur Förderung von rohrförmigen Druckprodukte-Paketen und deren Gruppierung zu Versandeinheiten | |
| DE2634216A1 (de) | Verfahren und vorrichtung zum selbsttaetigen geordneten speichern, weitergeben und zuteilen von einzelnen flachen werkstuecken, insbesondere kunststoffbeuteln | |
| DE69508235T2 (de) | Vorrichtung und verfahren zum entleeren der zufuhrvorrichtung einer kartoniermaschine und entsprechendes folgeelement | |
| DE1043927B (de) | Verfahren und Vorrichtung zum Verpacken von Gruppen von stehenden Gegenstaenden, z. B. Buechsen, in an beiden Stirnseiten offene Huellen aus Pappe od. dgl. | |
| DE2537692C3 (de) | Verfahren und Vorrichtung zum Füllen einer Faltschachtel mit Flaschen o.dgl | |
| DE69100691T2 (de) | Verfahren und Vorrichtung zum selbsttätigen Einwickeln von zylindrischen Gegenständen, insbesondere Kunststoffspülen. | |
| EP0014246A1 (de) | Verfahren zum geordneten Ablegen, Speichern und Zuteilen von einzelnen flachen Werkstücken, insbesondere Kunststoffbeuteln |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT CH DE FR GB IT LI NL SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: SCHEUBER, MARKUS Inventor name: JAEGER, ERICH |
|
| 17P | Request for examination filed |
Effective date: 19990430 |
|
| AKX | Designation fees paid |
Free format text: AT CH DE FR GB IT LI NL SE |
|
| 17Q | First examination report despatched |
Effective date: 20010419 |
|
| RTI1 | Title (correction) |
Free format text: ARRANGEMENT OF FLAT SAMPLE BAGS FOR THEIR FEEDING FOR FURTHER TREATMENT |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT CH DE FR GB IT LI NL SE |
|
| REF | Corresponds to: |
Ref document number: 229908 Country of ref document: AT Date of ref document: 20030115 Kind code of ref document: T |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59806672 Country of ref document: DE Date of ref document: 20030130 Kind code of ref document: P Ref document number: 59806672 Country of ref document: DE Date of ref document: 20030130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: FREI PATENTANWALTSBUERO |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20030213 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20030919 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PFA Owner name: FERAG AG Free format text: FERAG AG#ZUERICHSTRASSE 74#8340 HINWIL (CH) -TRANSFER TO- FERAG AG#PATENTABTEILUNG Z. H. MARKUS FELIX ZUERICHSTRASSE 74#8340 HINWIL (CH) |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20120425 Year of fee payment: 15 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20131101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20131101 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 18 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 59806672 Country of ref document: DE Representative=s name: PATENTANWAELTE UND RECHTSANWALT WEISS, ARAT & , DE Ref country code: DE Ref legal event code: R082 Ref document number: 59806672 Country of ref document: DE Representative=s name: PATENTANWAELTE UND RECHTSANWALT DR. WEISS, ARA, DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20150420 Year of fee payment: 18 Ref country code: SE Payment date: 20150420 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20150421 Year of fee payment: 18 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20160421 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20160421 Year of fee payment: 19 Ref country code: IT Payment date: 20160427 Year of fee payment: 19 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20160430 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20161230 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160502 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160501 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20170628 Year of fee payment: 20 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59806672 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 229908 Country of ref document: AT Kind code of ref document: T Effective date: 20170430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170430 Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20171103 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170430 |