EP0926458B1 - Vorrichtung zur Erstellung oder Erneuerung einer Abstichöffnung eines metallurgischen Gefässes - Google Patents
Vorrichtung zur Erstellung oder Erneuerung einer Abstichöffnung eines metallurgischen Gefässes Download PDFInfo
- Publication number
- EP0926458B1 EP0926458B1 EP98890343A EP98890343A EP0926458B1 EP 0926458 B1 EP0926458 B1 EP 0926458B1 EP 98890343 A EP98890343 A EP 98890343A EP 98890343 A EP98890343 A EP 98890343A EP 0926458 B1 EP0926458 B1 EP 0926458B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- hole
- lining
- opening
- making
- perforated
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000010079 rubber tapping Methods 0.000 claims abstract description 13
- 238000003780 insertion Methods 0.000 claims description 22
- 230000037431 insertion Effects 0.000 claims description 22
- 238000005553 drilling Methods 0.000 claims description 15
- 239000011470 perforated brick Substances 0.000 claims description 8
- 239000011449 brick Substances 0.000 claims description 5
- 239000011819 refractory material Substances 0.000 claims description 5
- 238000000034 method Methods 0.000 abstract description 8
- 239000004575 stone Substances 0.000 description 13
- 230000003628 erosive effect Effects 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 238000002844 melting Methods 0.000 description 4
- 230000008018 melting Effects 0.000 description 4
- 238000005266 casting Methods 0.000 description 3
- 229910045601 alloy Inorganic materials 0.000 description 2
- 239000000956 alloy Substances 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 2
- 238000010891 electric arc Methods 0.000 description 2
- 238000009434 installation Methods 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 230000006378 damage Effects 0.000 description 1
- 238000011982 device technology Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 229910001338 liquidmetal Inorganic materials 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 231100000989 no adverse effect Toxicity 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000004321 preservation Methods 0.000 description 1
- 239000000565 sealant Substances 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 239000002893 slag Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000002792 vascular Effects 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D3/00—Charging; Discharging; Manipulation of charge
- F27D3/15—Tapping equipment; Equipment for removing or retaining slag
- F27D3/1509—Tapping equipment
- F27D3/1527—Taphole forming equipment, e.g. boring machines, piercing tools
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F27—FURNACES; KILNS; OVENS; RETORTS
- F27D—DETAILS OR ACCESSORIES OF FURNACES, KILNS, OVENS OR RETORTS, IN SO FAR AS THEY ARE OF KINDS OCCURRING IN MORE THAN ONE KIND OF FURNACE
- F27D1/00—Casings; Linings; Walls; Roofs
- F27D1/16—Making or repairing linings ; Increasing the durability of linings; Breaking away linings
Definitions
- the invention relates to a device for creating, in particular for Renewal of a refractory lining of a tap hole of metallurgical vessels, wherein in the Abstich Scheme the delivery and / or the standing part of the hole lining has broken out and one, one continuous channel having perforated stone part in the vessel delivery is walled in.
- Metallurgical vessels serve for melting, treatment and transportation of liquid metals and alloys and essentially have one supporting outer wall made of sheet steel with an inside refractory lining from a ramming mass or from masonry stone material.
- melting furnaces such Converters, electric arc furnaces and the like
- melt weights operated by a few hundred tons
- the Quality requirements for the alloy in particular with regard to their Purity, a pouring of the melt through a tap hole in the Vascular wall required.
- the refractory lining material of tapping holes is high thermal and in particular highest erosive stresses by the exposed to flowing metal.
- the delivery is by a or several perforated stones of the highest quality.
- high quality stone material erosions or washouts occur on the Inner wall of the stones, which can be enlarged in places and a at times fan-out, a so-called "flap" of the pouring stream in cause disadvantageous way.
- a bore for a taphole of a metallurgical vessel may be a Inserting refractory material according to EP 0 726 439 A1 in the manner a tapping pipe is inserted from below and filling mass into the gap between tapping tube and bore filled and solidified.
- a renewal of the tapping requires the construction and dismantling of a Team or operating platform at the metallurgical vessel, is with a high expenditure of time, whereby the productivity of the melting plant deteriorates is connected, and does not exclude installation errors. Furthermore, the team is ahead Place exposed to high heat.
- the invention is based on the object, a hay device for creating or for renewal of a refractory lining of a taphole of specify metallurgical vessels, with which at high security and Execution quality a lesser Zeitauwand required and thus an increase the plant productivity is achievable.
- the device should be high Accuracy and protection of the refractory lining of the metallurgical vessel allow breaking out of a cylindrical opening in less time and a precise installation of a perforated stone part with high Einmau ceremoniess- or Ensure connection quality for delivery.
- the object is achieved by a device which from at least one breakout device for creating or introducing a cylindrical opening in the adjustment of metallurgical vessel and at least one insertion device for a Implanting at least one perforated brick is formed in the vessel delivery; the breakout device and the insertion device are displaceable on a movable cross member on this arranged substantially parallel to the axis and in sequence to a metallurgical vessel unemployable.
- a first step in which in the delivery and / or in the standing part of the lining of a Tapping a cylindrical opening by means of a refractory material breaking or abrading processing is introduced with the measure, takes place that the processing by at least one, small area in each case a partial area the cross section of the breakthrough creating tool;
- the tool is over the breakthrough cross section in particular rotates, and in a second step, at least two Holes with one opposite to the introduced in the delivery opening smaller outer diameter compiled to a tube stack or bricked and this stack by means of a device in the opening of Delivery of the metallurgical vessel introduced and held there; afterwards it will be in the gap between the inner surface of the opening of the hole in the Gefäßzu ein and the outer surface of the hole block pile introduced a plasticized refractory mass in particular pressed in or cast in and hardened, and optionally the Einbringmitttel deducted.
- the processing Small area takes place, can locally even with low impact energy a high specific breaking or erosion of refractory material can be achieved without that a danger of destruction for the delivery of vessels in the vicinity of the to be created Opening is given.
- the tool or the hammer is doing over the Breakthrough cross section moves perpendicular to the axial direction, so that advantageous a largely cylindrical opening is formed in the delivery.
- a formation of a perforated brick part takes place Compilation of a stack of several perforated bricks, if necessary have cooperating mating surfaces. This procedure is therefore favorable because smaller hole stones are easier or better quality than large manufacturable.
- the hole stone stack in the cylindrical opening, in the previous Process step was created, introduced, so are for his volloberflambaliches walling due to the inventive Machined smooth inner surface of the bore or opening particularly advantageous conditions.
- a Einmauem with a plasticized refractory mass with particularly good density in the Gap area between hole and perforated bricks with short hardening time of the mass are reachable.
- a particularly advantageous time savings when breaking out can be achieved if the hole or hole in the delivery and / or in the standing part the lining of the taphole by the refractive effect of several to a rotating drilling unit summarized, each tool-carrying Preßluft- or hydraulic hammers is introduced.
- the accuracy of the outbreak opening in the metallurgical vessel can be increased if Insertion of the drilling the drilling unit with the tools in their angular position and working position by means of an adjustable carriage positioned and axially to Bore preparation is moved.
- the special-use procedure can be advantageous in a short time Time to be performed.
- Device technology is important that the breakout of at least a small format, in each case at least one refractory breaking or abrasive cutting tool having Preß Kunststoff- or hydraulic chamber is formed, which hammer over the breakthrough cross section vorzugswiese is movable in rotation.
- the outbreak device means an adjustable in the alignment carriage is axially movable.
- a support member with an adjusting and / or clamping part for a has axial alignment of at least two perforated or tubular bricks and the Inserting device with the hole or stack of piles axfluchtend with in the Delivery introduced opening set up and the stone stack preferably can be inserted into the opening by means of a carriage.
- an outbreak device 1 can be removed, which is a drilling unit 20th has, which is slidably mounted on a carriage 3.
- the drilling unit 20 consists of a plurality of small air hammers 2, 2 ', 2 ", which respectively Tools with a cutting edge 21, 21 'wear.
- As protection and as a guide for the drilling unit 20 is provided with a surrounding tubular body. By a drive 11, a rotational movement of the drilling unit 20 is made become.
- FIG. 1a From the plan view of FIG. 1a it can be seen that the on a carriage 3 slidable drilling unit 20 four tools, each with a tool cutting edge 21 in the form of a cross.
- FIG. 2 shows an insertion device 5 which is mounted on a carriage 3 '. is arranged movable. On a support member 52, with an adjustment or Clamping part 53 is in operative connection, hole or pipe blocks 51 are one above the other formed into a tube stack 50.
- Fig. 3a to 3c is schematically the process in a made from the inside Emeuerung the refractory lining of a tap hole of an electric arc furnace A shown with eccentric bottom tap.
- Fig. 3a shows a means of a Device 33 can be set up carriage 3 for an outbreak device 1 with a Drilling unit 20, which tools with small-area acting cutting tools 21 owns. After an axgenauer alignment of the drilling unit 20 on the Tapping opening is the unit to the delivery 4, as the arrow shows hired and, as shown in Fig. 3b, processing or a cylindrical eruption made upon rotation of the drilling unit 20.
- a Opening with a by a small area removal of the Individual tool cutting 21 at a rotation about the axis of the drilling unit 20th formed largely smooth inner surface 42 in the permanent feed 41 or in the Wall lining 4 is introduced, as shown in Fig. 3c, in a simple manner an insertion device 5 with a hole stone stack 50 by means of a lifting or Tension element 54, which on the adjusting or clamping part 53 of the insertion device. 5 on the one hand and on the drilling unit 20 on the other hand is fixed in the opening be confiscated and walled up.
- FIGS. 4a to 4d illustrate the mode of action of a device according to the invention Device for a renewal of the tapping from the outside Fig. 4a and Fig. 4b each show an outbreak device 1 and an insertion device 5 on a Cross member 6 in a so-called "parking position".
- Figs. 4c and 4d illustrate the situation of the breakout device 1 when introducing a cylindrical Opening in a refractory lining 4 and the insertion device 5 at Implanting a hole stone stack 50 in the region of the permanent lining 41 of Lining of a metallurgical vessel.
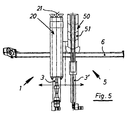
- Fig. 5 shows an outbreak device 1 and an insertion device 5, which in Arrow direction are slidably mounted on a movable cross member 6.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Furnace Housings, Linings, Walls, And Ceilings (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
- Furnace Charging Or Discharging (AREA)
Description
- Fig. 1
- eine Ausbrucheinrichtung in Ansicht
- Fig. 1a
- obige Einrichtung in Draufsicht
- Fig. 2
- eine Einsetzvorrichtung in Ansicht
- Fig. 3a
- eine Ausbruchvorrichtung an einem metallurgischen Gefäß in Bereitschaft
- Fig. 3b
- obige Einsetzvorrichtung im Betrieb
- Fig. 3c
- ein Einbringen eines Lochsteinstapels
- Fi.g 4a
- eine Ausbrucheinrichtung in Parkposition
- Fig. 4b
- eine Einsetzvorrichtung in Parkposition
- Fig. 4c
- obige Ausbrucheinrichtung in Arbeitsposition
- Fig. 4d
- obige Einsetzvorrichtung in Arbeitsposition
- Fig. 5
- eine Ausbrucheinrichtung und eine Einsetzvorrichtung verschiebbar auf einem Träger
Claims (6)
- Vorrichtung zur Erstellung, insbesondere zur Erneuerung einer feuerfesten Auskleidung einer Abstichöffnung in der Zustellung von metallurgischen Gefäßen, dadurch gekennzeichnet, daß die Vorrichtung aus mindestens einer Ausbruchseinrichtung (1) zur Erstellung bzw. Einbringung einer zylindrischen Öffnung in die Zustellung (4) des metallurgischen Gefäßes (A) und mindestens einer Einsetzvorrichtung (5) für ein Implantieren zumindest eines Lochsteines (50) in die Gefäßzustellung (4) gebildet wird, wobei die Ausbruchseinrichtung (1) und die Einsetzvorrichtung (2) auf einem Verfahrbaren Querträger (6), auf diesem verschiebbar im wesentlichen axparallel angeordnet und in Sequenz an ein metallurgisches Gefäß (A) anstellbar sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, daß die Ausbruchseinrichtung (1) aus mindestens einem kleinformatigen, jeweils zumindest eine das Feuerfestmaterial (4) brechende oder abtragende Werkzeugschneide (21) aufweisenden Preßluft- oder Hydraulikhammer (2) gebildet ist, welcher Hammer über den zu erstellenden Durchbruchquerschnitt senkrecht zu dessen Axrichtung vorzugsweise rotierend bewegbar ist.
- Vorrichtung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß die Ausbruchvorrichtung (4) aus mehreren vorzugsweise Preßluft - oder Hydraulikhämmern (2,2',2", 2"') besteht, die konzentrisch zu einer um die Axe drehbaren Bohreinheit (20) zusammengefaßt sind.
- Vorrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß die Ausbrucheinrichtung (1) mittels einer in deren Ausrichtung einstellbarer Lafette (3) axial bewegbar ist.
- Vorrichtung nach Anspruch 4, dadurch gekennzeichnet, daß die Einsetzvorrichtung (5) einen Tragteil (52) mit einem Justier-und/oder Spannteil (53) für eine axiale Ausrichtung von zumindest zwei Loch- oder Rohrsteinen (51) besitzt und die Einsetzvorrichtung (5) mit dem Loch- oder Rohrsteinstapel (50) axfluchtend mit der in die Zustellung eingebrachte Öffnung einrichtbar und der Steinstapel, vorzugsweise mittels einer Lafette ( 3') in die Öffnung einführbar ist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die Ausbrudzseinrichtung (1) und die Einsetzvorrichtung (5) mittels derselben Lafette (3) verschiebbar bzw. versetzbar sind.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT98890343T ATE264490T1 (de) | 1997-12-02 | 1998-11-18 | Vorrichtung zur erstellung oder erneuerung einer abstichöffnung eines metallurgischen gefässes |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT0204097A AT408964B (de) | 1997-12-02 | 1997-12-02 | Verfahren und vorrichtung zur erneuerung der auskleidung einer abstichöffnung von metallurgischen gefässen |
| AT204097 | 1997-12-02 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0926458A1 EP0926458A1 (de) | 1999-06-30 |
| EP0926458B1 true EP0926458B1 (de) | 2004-04-14 |
Family
ID=3526501
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP98890343A Expired - Lifetime EP0926458B1 (de) | 1997-12-02 | 1998-11-18 | Vorrichtung zur Erstellung oder Erneuerung einer Abstichöffnung eines metallurgischen Gefässes |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0926458B1 (de) |
| AT (2) | AT408964B (de) |
| DE (1) | DE59811196D1 (de) |
| ES (1) | ES2217530T3 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10260664B4 (de) * | 2002-12-23 | 2006-10-12 | Degussa Ag | Kranbare, hydraulische Stochervorrichtung zur Abreinigung von Drehrohrofen-Innenwandungen |
| CN111438350B (zh) * | 2020-05-21 | 2021-09-10 | 北京联合荣大工程材料股份有限公司 | 一种钢包工作衬砖的修补方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2395387A1 (fr) * | 1977-06-20 | 1979-01-19 | Roche Andre | Appareil de forage des sols |
| LU78209A1 (de) * | 1977-09-30 | 1978-01-23 | ||
| DE3273634D1 (en) * | 1981-05-20 | 1986-11-13 | Cockerill Sambre Sa | Process for the rapid drilling of a tap hole allowing for the realization of a refractory lining in the interior of a large-diameter hole |
| GB8302170D0 (en) * | 1983-01-26 | 1983-03-02 | Mds Furnace Services Ltd | Furnace delining apparatus |
| GB8722156D0 (en) * | 1987-09-21 | 1987-10-28 | Ims Lycrete Ltd | Treatment of metallurgical vessels |
| DE3843545A1 (de) * | 1988-12-23 | 1990-06-28 | Didier Werke Ag | Abstichkanal fuer metallurgische gefaesse |
| WO1990015161A1 (de) * | 1989-06-09 | 1990-12-13 | Böhler Pneumatik International Gesellschaft M.B.H. | Einrichtung zum entfernen von verschlissenen lochsteinen oder lochauskleidungen metallurgischer gefässe |
| FR2685653B1 (fr) * | 1991-12-31 | 1994-04-01 | Sollac | Dispositif de refection du revetement interieur d'un trou de coulee notamment d'un convertisseur d'acierie. |
| US5225145A (en) * | 1992-05-15 | 1993-07-06 | Hoogovens Technical Services Canada, Inc. | Apparatus for opening and closing a taphole of a metallurgical furnace |
| JPH06145752A (ja) * | 1992-11-16 | 1994-05-27 | Kurosaki Refract Co Ltd | 転炉出鋼口レンガの築造方法及びこれに用いる築造装置 |
| LU88203A1 (fr) * | 1992-12-16 | 1994-09-09 | Wurth Paul Sa | Machine combinée pour le perçage et le bouchage d'un trou de coulée d'un four à cuve |
| DE19504654A1 (de) * | 1995-02-13 | 1996-08-22 | Didier Werke Ag | Verfahren und Vorrichtung zur Reparatur eines metallurgischen Gefäßes |
| EP0767022A1 (de) * | 1995-10-02 | 1997-04-09 | Böhler Druckluft und Hydraulik Baugeräte GmbH | Einrichtung zum Wechseln von Lochsteinen |
| US5735647A (en) * | 1996-02-14 | 1998-04-07 | Woodings Industrial Corporation | Tap hole drill for steelmaking vessel |
-
1997
- 1997-12-02 AT AT0204097A patent/AT408964B/de not_active IP Right Cessation
-
1998
- 1998-11-18 AT AT98890343T patent/ATE264490T1/de not_active IP Right Cessation
- 1998-11-18 DE DE59811196T patent/DE59811196D1/de not_active Expired - Lifetime
- 1998-11-18 ES ES98890343T patent/ES2217530T3/es not_active Expired - Lifetime
- 1998-11-18 EP EP98890343A patent/EP0926458B1/de not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| ATE264490T1 (de) | 2004-04-15 |
| AT408964B (de) | 2002-04-25 |
| ATA204097A (de) | 2001-09-15 |
| DE59811196D1 (de) | 2004-05-19 |
| ES2217530T3 (es) | 2004-11-01 |
| EP0926458A1 (de) | 1999-06-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60116619T2 (de) | Zerspanendes werkzeug und verfahren zu dessen verwendung | |
| DE69919955T2 (de) | Verfahren zum Herstellen von Drehbohrmeisseln | |
| DE2630027A1 (de) | Verfahren zum herstellen von dichten schutzwaenden im erdreich sowie vorrichtung zur durchfuehrung des verfahrens | |
| EP2352607B1 (de) | Verfahren zur auswechselbaren befestigung eines feuerfesten spülsteines oder hülse sowie ein behälter für metallschmelze | |
| DE3318422A1 (de) | Gasspuelanordnung und verfahren zur betaetigung einer derartigen anordnung | |
| DE102008050855B4 (de) | Verfahren zum kontinuierlichen oder periodischen Austauschen von Baugruppen oder Einzelbauteilen eines Schmelzofens oder einer Förderstrecke sowie Schmelzofen oder Förderstrecke | |
| EP0428661B1 (de) | Einrichtung zum entfernen von verschlissenen lochsteinen oder lochauskleidungen metallurgischer gefässe | |
| DE3003884C2 (de) | Verfahren zum Einbau und Austausch eines gasdurchlässigen feuerfesten Einsatzes in der Wandung eine Schmelze enthaltenden Behälters für das Einführen von Gasen, in den Behälter und Anordnung für die Durchführung dieses Verfahrens | |
| DE19531353C2 (de) | Verfahren zur Wiederaufarbeitung eines Schieberverschlusses | |
| AT408964B (de) | Verfahren und vorrichtung zur erneuerung der auskleidung einer abstichöffnung von metallurgischen gefässen | |
| DE2921702C2 (de) | Elektro-Metallschmelzofen mit Bodenabstich | |
| DE602005003346T2 (de) | Verfahren und vorrichtung zur herstellung von blöcken aus halbleitermaterial | |
| DE3105704C2 (de) | Elektrothermischer Reduktionsofen mit feuerfester Ausmauerung | |
| EP0423579B1 (de) | Vorrichtung zur Reinigung des Einguss- und Ausgusssiphons eines Ofens | |
| EP0345542B1 (de) | Kalt-Schmelz-Tiegel | |
| DE2654232C3 (de) | Verfahren und Vorrichtung zum Herstellen von Düsenböden | |
| DE2938777C2 (de) | ||
| EP2790855B1 (de) | VERFAHREN ZUR WARTUNG UND/ODER REPARATUR DES AUSGUSSBEREICHS EINES METALLURGISCHEN GEFÄßES | |
| DE3120053C2 (de) | ||
| EP1069191A1 (de) | Abstichvorrichtung sowie Abstichverfahren | |
| DE19930538C1 (de) | Vorrichtung und Verfahren zum Betreiben eines einen Innenschacht aufweisenden Lichtbogenofens | |
| EP0568498B1 (de) | Einrichtung zur Herstellung von Bohrungen in Betonbahnen | |
| EP0930476A1 (de) | Verfahren zum Offenstellen oder zum Verschliessen einer Abstichöffnung eines metallurgischen Gefässes und Hammereinrichtung, insbesondere zur Durchführung des Verfahrens | |
| DE69102722T2 (de) | Verfahren zur Erzeugung von Roheisen. | |
| DE2113521B2 (de) | Verfahren zum Elektroschlackeumschmelzen und Kokillen zur Durchführung des Verfahrens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FI FR GB GR IE IT LI LU NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 19990903 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BOEHLER PNEUMATIK INTERNATIONAL GMBH & CO KG |
|
| AKX | Designation fees paid |
Free format text: AT BE CH DE DK ES FI FR GB GR IE IT LI LU NL PT SE |
|
| AXX | Extension fees paid |
Free format text: SI PAYMENT 19990922 |
|
| 17Q | First examination report despatched |
Effective date: 20010618 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BOEHLER BAUGERAETE GMBH & CO KG |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: DEVICE FOR MAKING OR RENEWING A TAPHOLE OF A METALLURGICAL FURNACE |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BBG BAUGERAETE GMBH & CO KG |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FI FR GB GR IE IT LI LU NL PT SE |
|
| AX | Request for extension of the european patent |
Extension state: SI |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040414 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040414 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59811196 Country of ref document: DE Date of ref document: 20040519 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20040524 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040714 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040714 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2217530 Country of ref document: ES Kind code of ref document: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041118 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041130 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20041130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050117 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: 732E |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: TP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20040914 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: PC2A |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20131121 Year of fee payment: 16 Ref country code: FR Payment date: 20131120 Year of fee payment: 16 Ref country code: SE Payment date: 20131121 Year of fee payment: 16 Ref country code: GB Payment date: 20131120 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20131113 Year of fee payment: 16 Ref country code: ES Payment date: 20131128 Year of fee payment: 16 Ref country code: BE Payment date: 20131121 Year of fee payment: 16 Ref country code: IT Payment date: 20131129 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59811196 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141130 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20141118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141118 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141119 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20150731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20150602 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141201 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20151229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141119 |