EP1122029B1 - Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmoduls und nach diesem Verfahren hergestelltes Mehrscheiben-Schleifmodul - Google Patents
Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmoduls und nach diesem Verfahren hergestelltes Mehrscheiben-Schleifmodul Download PDFInfo
- Publication number
- EP1122029B1 EP1122029B1 EP01100721A EP01100721A EP1122029B1 EP 1122029 B1 EP1122029 B1 EP 1122029B1 EP 01100721 A EP01100721 A EP 01100721A EP 01100721 A EP01100721 A EP 01100721A EP 1122029 B1 EP1122029 B1 EP 1122029B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- grinding
- spindle
- precision
- shoulder
- spacer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B45/00—Means for securing grinding wheels on rotary arbors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D5/00—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting only by their periphery; Bushings or mountings therefor
- B24D5/06—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting only by their periphery; Bushings or mountings therefor with inserted abrasive blocks, e.g. segmental
- B24D5/066—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting only by their periphery; Bushings or mountings therefor with inserted abrasive blocks, e.g. segmental with segments mounted axially one against the other
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24D—TOOLS FOR GRINDING, BUFFING OR SHARPENING
- B24D5/00—Bonded abrasive wheels, or wheels with inserted abrasive blocks, designed for acting only by their periphery; Bushings or mountings therefor
- B24D5/16—Bushings; Mountings
Definitions
- the invention relates to a method for producing a high-precision multi-disc grinding module with a plurality of precision grinding wheels arranged on a common spindle, highly precisely spaced apart by spacer rings, for simultaneous grinding of mutually parallel microstructures in a workpiece.
- the invention further relates to a high-precision multi-disc grinding module produced by this method.
- Such multi-disc grinding modules are typically used for high-precision cutting of silicon wafers and for high-precision microstructuring. However, they can also be used for applying microstructures in special glasses, plastics and other materials capable of being ground.
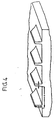
- Such a channel plate is shown in sections in Fig. 4 in principle on a greatly enlarged scale.
- display sizes 100 - 250 ⁇ m
- web width Z 20 - 50 ⁇ m
- the webs are screen printed in several layers successively applied to the glass substrate. This process is very complicated and expensive.
- the structures are produced in the glass by means of hot forming by embossing.
- the channels are structured by sandblasting or grinding.
- a high-precision multi-disc grinding module which has a plurality of precision grinding wheels arranged on a common spindle, high precision by spacer rings axially spaced from each other.
- the channels are very finely structured and have very small distances, prepares the preparation of the channel plates to the effect Difficulties that the individual grinding wheels of the multi-disc grinding module can not be arranged in correspondingly small axial distances from each other. For this reason, the distance between the individual grinding wheels is an integer multiple of the pitch "X" of the webs. Since the length of the multi-disc grinding module is limited by the vibration behavior of the machining spindle and by the rotational speed, a channel plate can not be processed simultaneously on a single multi-disc grinding module. The preparation of the channel plates is then carried out by so-called offset grinding, in which by multiple overflow of the multi-disc grinding module, the channel plate is structured. Between the individual overflows, the multi-disc grinding module is offset at right angles to the channel longitudinal axes, precisely at the pitch to be produced.
- High demands are placed on the multi-disc grinding module. They are derived directly from the high demands on the manufacturing tolerances of the channel plates. For example, e.g. The pitch can be produced with a dimensional accuracy of ⁇ 4 ⁇ m to ⁇ 10 ⁇ m. The requirements are also clear from the considerations below.
- the spacers also called washers, are used to achieve a defined axial distance between the single grinding wheels. To produce the microstructures described above, this distance and thus the thickness of the spacer ring must not exceed a very small tolerance. Thus, in turn, the highest demands are placed on the process for producing these multi-disc grinding modules.
- the individual components of the modular multi-disc grinding module essentially the grinding wheels and the spacer rings, manufactured in independent, separate manufacturing or machining processes, eg lapping, finished and then mounted on the spindle.
- An essential feature of the known method for producing multi-disc grinding module is therefore that the production or finishing of the individual components and the assembly of these parts to the multi-disc grinding module are mutually separate process steps, which are performed sequentially in time. First, the individual grinding wheels and spacers are made, with no high demands are placed on the positional or surface tolerances.
- a spindle having a larger diameter stop at one end is placed on a rotary table for placement with the grinding wheels or spacers so that the end face of the stop, which is located at the end of the spindle, comes to rest on the table. Then the first grinding wheel is pushed over the open end of the spindle and placed on the spindle stop. Subsequently, the first spacer ring is pushed onto the free end of the spindle, and brought into abutment with the first grinding wheel. In the further process for producing the multi-disc grinding module alternately grinding wheels and spacers are pushed over the free end of the spindle and brought into abutment.
- the grinding wheels and the spacers are provided despite lathing by lapping with manufacturing tolerances. For this reason, random stacking would entail the risk that the production inaccuracies of the individual grinding wheels and spacers during stacking would add up to impermissible errors.
- the method step of measuring and checking is carried out after each further pushing on of another grinding wheel or of a further spacer ring.
- the reference point used here is the end face of the spindle stop, which axially receives the first grinding wheel.
- the stroke achieved in each case up to the time of measurement, the axial length of the sub-module is measured at a plurality of distributed points of the functional surface, in particular the end faces of the grinding wheels or the spacer rings.
- This method for producing a multi-disc grinding module reaches its limits not only in terms of its manufacturing tolerances, but also in terms of the number of stackable grinding wheels, as with increasing the number of grinding wheels, the effort and manufacturing inaccuracy increase. This is also due to the fact that a distortion of the individual parts by a nut is carried out once and only at the end of the manufacturing process, if it is taken into account that between the parts during the stacking process match can remain. Due to the large number of setting joints, the axial distortion of the grinding wheels continues to lead to a displacement of the individual grinding wheels, which may be inadmissible. From the point of view of rationalization of the production process, however, the highest possible number of grinding wheels is sought.
- the invention has for its object to provide a method for producing a multi-disc grinding module and to provide a multi-disc grinding module, in which the time for its production, in particular the assembly time, the processing time and the measuring time, compared to conventional methods according to the prior The technique is reduced, whereby the manufacturing quality of the thus produced multi-disc grinding module is increased or its dimensional and position tolerances are reduced and the number of grinding wheels on the multi-disc grinding module is maximized.
- the rough pre-machined spacers are successively mounted on an ultra-precision lathe for the hub to be mounted grinding wheels in a single clamping and finished during assembly to the necessary precision measure.
- the assembly time and the measuring time can be significantly reduced.
- the manufacturing quality of the final mounted multi-disc grinding module is very high, as alternately mounted and finished and thus during assembly - in contrast to conventional methods - on the geometric dimensions of certain components, namely the spacer rings, influence can be taken.
- the distance of the grinding wheels is thus realized only by incorporating a paragraph in a spacer ring, whereby the web spacing (pitch) of the produced channel plate can be manufactured with smaller tolerances.
- the implementation takes place in such a way that for each single grinding wheel to be mounted, the reference point for the distance to the adjacent, previous grinding wheel is determined independently of the previously mounted grinding wheels and spacers.
- This distance reference point which is taken into account in the incorporation of the spacer ring paragraph, namely, in each case in the paragraph edge of the spacer ring paragraph, which precedes the currently in progress spacer.
- This variant of the method allows both the production of a given, precise grinding wheel distance, as well as the maintenance of tight tolerances with respect to the Gesammthub to be observed.
- the solution of the problem starting from a high-precision multi-disc grinding module, with multiple precision grinding wheels mounted on a common spindle, highly precise by spacer rings axially spaced, for simultaneous grinding of parallel microstructures in a workpiece succeeds according to the invention characterized in that the first grinding wheel is received on a screwed-mounting paragraph of an integrally formed on one end of the spindle flange spindle paragraph and the other grinding wheels are each housed on mounting paragraphs, which are respectively screwed in the previous spacer ring so that the distance from edge to edge of successive assembly paragraphs highly precise in each case equal to the axial nominal distance of the grinding wheels is that the first spacer ring on the flange spindle paragraph of the spindle and the other spacers below are mechanically fastened under clamping the grinding wheels, and that the spacers have normal workshop manufacturing quality.
- the stacking technique according to the invention are finished on one, not shown in the drawing, known per se ultra-precision lathe grinding wheels and only rough pre-machined spacer rings for the hub to be mounted in one clamping and mounted.
- the assembly time and the measuring time can be reduced and the manufacturing quality of the assembled multi-disc grinding module can be increased.
- a spindle 1 a shaft on which the grinding wheels and spacers are mounted, clamped and finished.
- This spindle has at the front end a narrow spindle or shaft shoulder 2 with a larger diameter than the diameter of the spindle 1, with which it is received in the ultra-prescription lathe.
- the spindle 1 is set in rotation about its axis 5, wherein a shoulder 8 for receiving the first grinding wheel 7 in the spindle or shaft paragraph 2 is incorporated with a tool 4 of the lathe.
- the flank 9 of this paragraph 8 serves as a reference point, i. the NC control of the ultraprecision machine is compared with respect to its Z-direction displacement measurement, i. set to zero in the spindle longitudinal direction.
- the first grinding wheel 7, which has already been finished, is slid over the free end of the spindle onto the spindle 1 and pushed onto the shoulder 8 in the spindle or shaft shoulder 2. Thereafter, only a rough pre-machined spacer ring 10 is pushed over the free end of the spindle on the spindle 1 and brought to the stop with the first grinding wheel 7.
- the spacer ring 10 is fixed by screws 6 in threaded holes 3, which are incorporated in paragraph 2, whereby the first grinding wheel 7 between paragraph 8 and spacer 10 is firmly clamped.
- a shoulder 11 is now incorporated with the tool 4 for receiving a second grinding wheel with a predetermined dimension, such that the edge 12 of this paragraph 11 the precise distance to be achieved adjacent Flank 9 in paragraph 8 of the spindle paragraph 2, which has received the first grinding wheel 7, and thus have the two adjacent grinding wheels with high precision the necessary, predetermined distance measure.
- This distance measure is an integer multiple of the pitch "X" and is the same for all sitting on the spindle 1 grinding wheels 7.
- This measure is ultimately that for the preferred for the production of Depending on the requirements, the manufacturing process used in the channel plates is an important measure and must be manufactured with a tolerance of ⁇ 4 ⁇ m to ⁇ 10 ⁇ m. It is manufactured in a simple manner by the tool feed in the production of the respective paragraph 11 in the spacer rings 10 and by the control of the ultra-precision machine. A manual measuring and checking this measure in the true sense, as is necessary in the prior art method, is eliminated.
- the axial depth of the shoulder 8 in the spindle stopper 2 is smaller than the thickness of the male grinding wheel, so that the grinding wheel is positively fixed axially.
- the paragraphs to be incorporated into the spacer rings in the further manufacturing process are determined in their axial depth by the distance to be maintained between the grinding wheels, but are so dimensioned that contact between individual spacer rings can not occur.
- the diameter of the heel is chosen so that there is a clearance fit between the heel and the grinding wheel.
- the grinding wheels are already finished to thickness tolerance before assembly by lapping their end faces.
- An essential feature in the production of the multi-disc grinding module according to the invention is that the distance of the individual grinding wheels 7 by the machining on the ultra-precision lathe is determined.
- the spacer rings, in each of which the paragraphs defining paragraphs 11 are screwed are performed in a simple workshop production quality; a precision machining, eg by lapping, is not necessary.
- the incorporated into the spindle paragraph paragraph 11 and its edge 12 serve as a reference point for all incorporated into the spacers paragraphs 11th
- the spacers used to achieve a defined distance between the individual grinding wheels are preferably made of a material with a low coefficient of thermal expansion. Primarily, these are e.g. Zerodur (TM), ceramics, glass-ceramics or iron alloys. But it can also be used due to their good Zerspannles non-ferrous alloys, plastics or graphite.
- TM Zerodur
- a preferred method is the above-described attachment of the spacer ring shown in the drawings with a plurality of screws on the spindle stop or on the previous spacer ring.
- a further method of attachment is the adhesive bond.
- an adhesive is introduced between the functional surfaces coming into engagement through the stacking, in particular the end faces of the grinding wheel and the end face of the spacer rings or the flank of the shoulder for axially receiving the grinding wheels.
- the attachment of the spacer rings by shrinking onto the spindle, resulting in a non-positive press connection between the spindle and the spacer ring. The grinding wheels themselves are in turn firmly clamped between the spacer rings.
- the stacked grinding wheels and spacer rings fastened to one another are expediently fixed by a securing element arranged on the free spindle.
- Further embodiments of this securing element are a clamping element or a clamping set, wherein the last element to be stacked of the multi-disc grinding module is a spacer ring which is formed in the region of its bore so that it can be centered on the one hand on the spindle and on the other hand to receive the clamping element in the Location is.
- a manual measuring and checking the dimensional and positional tolerances in the conventional sense is eliminated in the inventive method.
- the control of the ultra-precision lathe which is used in the process of screwing the heel in the spacer ring or in the spindle paragraph, is used to precisely comply with the given dimensions.
- the flank axially receiving the first grinding wheel is chosen as the reference point, i. with her control of the ultra-precision lathe with respect to their displacement measurement in the spindle longitudinal direction is set to zero.
- the distance of the individual grinding wheels as mentioned above, a multiple of the pitch and is achieved by the control of the machining tool.
- the conditioning involves profiling, sharpening or dressing the grinding wheel.
- the aim of profiling is to give the grinding wheel the desired profile and the necessary concentricity.
- the grinding wheel is not machined at their end faces or changed in thickness, but, with regard to the depth tolerance of the structure to be manufactured later, provided with a uniform radius.
- the grinding wheels are radially accommodated by the mounting bosses made with the ultra-precision machine, the parts being dimensioned so as to have a clearance fit in the contact surfaces, thereby requiring profiling.
- abrasive discs are used for the channel plates, which have a rectangular contour. Depending on the requirements of the microstructured component but also rounded contours may be required.
- Sharpening also called dressing, provides the necessary grinding wheel topography with cuttable grains and a removal of deposits that sit in the chip spaces of the disk.
- the conditioning may take place between the processing times on the processing machine or preferably during the processing process, which is then a continuous conditioning.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
Description
- Die Erfindung bezieht sich auf ein Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmodules mit mehreren, auf einer gemeinsamen Spindel, hochpräzise durch Distanzringe axial beabstandet zueinander, angeordnete Präzisions-Schleifscheiben zum gleichzeitigen Ausschleifen von parallel zueinander verlaufenden Mikrostrukturen in einem Werkstück.
- Die Erfindung betrifft ferner ein nach diesem Verfahren hergestelltes, hochpräzises Mehrscheiben-Schleifmodul.
- Derartige Mehrscheiben-Schleifmodule werden typischerweise zum hochpräzisen Trennen von Siliziumwafern und zur hochpräzisen Mikrostrukturierung verwendet. Sie können jedoch auch zum Aufbringen von Mikrostrukturen in Spezialgläsern, Kunststoffen sowie anderen schleiffähigen Materialien verwendet werden.
- Mit Mikrostrukturen hoher Präzision versehenes Flachglas wird für Präzisionsanwendungen, insbesondere für Displays, Beleuchtungssysteme und für die Sensortechnik verwendet. Von besonderer Bedeutung sind dabei Displayscheiben von neueren Flachbildschirmgenerationen (Plasma Display Panel = PDP bzw. Plasma Addressed Liquid Crystal = PALC).
- In diese sogenannten Kanalplatten sind Mikrokanal-Strukturen in Form von mehreren, parallel verlaufenden Kanälen eingebracht.
- Eine derartige Kanalplatte ist ausschnittsweise in Fig. 4 im stark vergrößerten Maßstab prinzipiell dargestellt. Die aus dieser Fig. ersichtliche kanalförmige Mikrostrukturierung muß kostengünstig und in großen Stückzahlen für verschiedene Displaygrößen (Bildschirmdiagonalen bis 55") erfolgen. In Abhängigkeit vom Bildschirmformat liegen die Strukturabmessungen in folgenden Bereichen: Stegabstand (Pitch) X = 150 - 650 µm, Steghöhe Y = 100 - 250 µm und Stegbreite Z = 20 - 50 µm. Für ein 42"-HiVision PDP-Display sind beispielsweise ca. 5760 Kanäle mit einem Teilungsabstand der Stege "X", dem sog. Pitch, von ca. 161 µm bei einer Steghöhe "Y" von 150 µm und einer Stegbreite "Z" von 30 µm mit Toleranzen von wenigen µm über ca. 520 mm Länge zu fertigen.
- Es sind verschiedene Methoden zum Ausbilden der Kanalstruktur bekannt geworden. Bei einer Methode werden die Stege im Siebdruckverfahren in mehreren Schichtungen nacheinander auf das Glassubstrat aufgetragen. Dieses Verfahren ist sehr aufwendig und teuer. Bei einer anderen Methode werden die Strukturen im Glas im Wege der Heißformgebung durch Prägen erzeugt.
- Bei einem anderen Prinzip werden die Kanäle durch Sandstrahlen oder einen Schleifvorgang strukturiert. Beim Schleifen wird dabei ein hochpräzises Mehrscheiben-Schleifmodul verwendet, das mehrere auf einer gemeinsamen Spindel, hochpräzise durch Distanzringe axial beabstandet zueinander angeordnete Präzisionsschleifscheiben aufweist.
- Hiervon geht die Erfindung aus.
- Da die Kanäle, wie oben beschrieben, sehr fein strukturiert sind und sehr geringe Abstände haben, bereitet die Herstellung der Kanalplatten dahingehend Schwierigkeiten, daß die einzelnen Schleifscheiben des Mehrscheiben-Schleifmodules nicht in entsprechend geringen axialen Abständen zueinander angeordnet werden können. Aus diesem Grund beträgt der Abstand der einzelnen Schleifscheiben ein ganzzahliges Vielfaches des Teilungsabstandes "X" der Stege. Da die Länge des Mehrscheiben-Schleifmodules durch das Schwingungsverhalten der Bearbeitungsspindel und durch die Drehzahl begrenzt ist, kann eine Kanalplatte nicht auf einem einzigen Mehrscheiben-Schleifmodul gleichzeitig bearbeitet werden. Die Herstellung der Kanalplatten erfolgt dann durch sogenanntes versetztes Schleifen, bei dem durch mehrfachen Überlauf des Mehrscheiben-Schleifmodules die Kanalplatte strukturiert wird. Zwischen den einzelnen Überläufen wird das Mehrscheiben-Schleifmodul rechtwinklig zu den Kanallängsachsen versetzt und zwar genau um den zu fertigenden Pitch.
- Ein derartiges Verfahren des versetzten Schleifens wird in der japanischen Offenlegungsschrift 318524-1996 beschrieben.
- An das Mehrscheiben-Schleifmodul werden hohe Anforderungen gestellt. Sie leiten sich direkt aus den hohen Anforderungen an die Fertigungstoleranzen der Kanalplatten ab. So ist z.B. der Pitch ist mit einer Maßgenauigkeit von ±4 µm bis ± 10 µm zu fertigen. Die Anforderungen werden auch anhand der nachstehenden Überlegungen deutlich. Die Distanzringe, auch Zwischenscheiben genannt, werden zur Erzielung eines definierten axialen Abstandes zwischen den Einzel-Schleifscheiben eingesetzt. Zur Herstellung der oben beschriebenen Mikrostrukturen darf dieser Abstand und damit die Dicke des Distanzringes eine sehr kleine Toleranz nicht überschreiten. Somit sind wiederum höchste Anforderungen an das Verfahren zur Herstellung dieser Mehrscheiben-Schleifmodule gestellt.
- Nach dem Stand der Technik werden die einzelnen Bauteile des modular aufgebauten Mehrscheiben-Schleifmoduls, im wesentlichen die Schleifscheiben und die Distanzringe, in unabhängigen, separaten Herstellungs- bzw. Bearbeitungsprozessen, z.B. Läppen, endbearbeitet gefertigt und anschließend auf der Spindel montiert. Wesentliches Merkmal des bekannten Verfahrens zum Herstellen von Mehrscheiben-Schleifmoduls ist daher, daß die Herstellung bzw. Endbearbeitung der einzelnen Bauteile und die Montage dieser Teile zum Mehrscheiben-Schleifmodul voneinander getrennte Verfahrensschritte sind, die zeitlich nacheinander durchgeführt werden. Zunächst werden die einzelnen Schleifscheiben und Distanzringe gefertigt, wobei noch keine hohen Anforderungen an die Lage- bzw. Oberflächentoleranzen gestellt werden. Anschließend findet eine Feinstbearbeitung durch Läppen der später in axialem Wirkeingriff befindlichen Stirnseiten der Schleifscheiben und der Distanzringe statt, um die geforderte Oberflächenqualität bzw. Lagetoleranz dieser Funktionsflächen zu erreichen. Es können Rauhtiefen bis Rt = 0,03 Am und Planparallelitäten bis zu 0,2 Am erzielt werden. Man erhält so eine Vielzahl von hochgenauen, auf Dickentoleranz geläppte Distanzringe und Schleifscheiben die anschließend als Stapel montiert werden.
- Dieses Stapeln, das rein manuell durchgeführt wird, verläuft wie folgt:
- Eine Spindel, die an ihrem einen Ende einen mit größerem Durchmesser versehenen Anschlag aufweist, wird zur Bestückung mit den Schleifscheiben bzw. Distanzringen so auf einen Rundtisch gestellt, daß die Stirnseite des Anschlages, die am Spindelende liegt, auf dem Tisch zum Aufliegen kommt. Dann wird die erste Schleifscheibe über das offene Spindelende geschoben und auf dem Spindelanschlag abgelegt. Anschließend wird der erste Distanzring auf das freie Spindelende aufgeschoben, und mit der ersten Schleifscheibe in Anschlag gebracht. Im weiteren Verfahren zur Herstellung des Mehrscheiben-Schleifmodules werden abwechselnd Schleifscheiben und Distanzringe über das freie Spindelende aufgeschoben und in Anschlag gebracht. Dieses abwechselnde Stapeln von Schleifscheiben und Distanzringen erfolgt, bis die zu erzielende Länge des Schleifmoduls erreicht wird, die durch den Abstand der beiden äußersten Schleifscheiben definiert wird. Durch Aufbringen einer Nutmutter am freien Spindelende werden die angeordneten Schleifscheiben und Distanzringe zwischen Spindelanschlag und Nutmutter verspannt.
- Die Schleifscheiben und die Distanzringe sind trotz Feinstbearbeitung durch Läppen mit Fertigungstoleranzen versehen. Ein wahlloses Stapeln würde aus diesem Grunde die Gefahr in sich bergen, daß sich die Fertigungsungenauigkeiten der einzelnen Schleifscheiben und Distanzringe beim Stapeln zu unzulässigen Fehlern aufsummieren.
- Werden z.B. die Distanzringe aller mit einer nur um wenige Mikrometer zu großen Dicke gefertigt, so addieren sich diese Toleranzen auf und es werden somit unzulässige Stapeltoleranzen erreicht. Durch Parallelitätsabweichungen der Stirnflächen der Schleifscheiben oder an den Distanzringen kommt es zu einem Planschlag der Einzelschleifscheiben und somit auch zu einem Rundlaufehler an der Schleifscheibe. Dieser Schlag an den Schleifscheiben kann bei der Mikrostrukturierung zur Zerstörung der Struktur führen.
- Während des Stapelns der endgefertigten Einzelteile des Mehrscheiben-Schleifmoduls findet deshalb immer wieder ein Messen und Kontrollieren der einzuhaltenden Toleranzen statt. Beginnend mit der ersten aufgeschobenen Schleifscheibe wird nach jedem weiteren Aufschieben einer weiteren Schleifscheibe bzw. eines weiteren Distanzringes der Verfahrensschritt des Messens und Überprüfens durchgeführt. Als Referenzpunkt dient dabei die Stirnseite des Spindelanschlags, die die erste Schleifscheibe axial aufnimmt. Dazu wird der jeweils bis zum Meßzeitpunkt erzielte Hub, die axiale Länge des Teil-Moduls, an mehreren, verteilt liegenden Stellen der Funktionsfläche, im einzelnen der Stirnflächen der Schleifscheiben bzw. der Distanzringe gemessen.
- Durch diese Vorgehensweise wird einerseits die Einhaltung der Maßtoleranzen des zu erzielenden Hubes kontrolliert, andererseits kann, dadurch daß der Hub an verschiedenen Stellen auf der Funktionsfläche gemessen wird, gleichzeitig eine Kontrolle der Lagetoleranzen stattfinden. Dies sind die Parallelität der Funktionsflächen der Schleifscheiben bzw. der Distanzringe und die Lage dieser Funktionsflächen zur Spindel- und späteren Drehachse, wobei diese einen Winkel von 90° bilden müssen. Bei Abweichungen von der Rechtwinkligkeit und damit bei einem Sitz der Schleifscheiben bzw. der Distanzringe auf der Achse ähnlich dem einer Taumelscheibe, käme es zu einem Planschlag. Die Folge wäre auch hier, wie erwähnt, die Zerstörung der Mikrostruktur und somit des Werkstückes.
- Durch den sehr aufwendigen und immer zu wiederholenden Verfahrensschritt des Messens und Kontrollierens und Auswählens der geeigneten Kombinationsfolge der Distanzringe wird versucht, die vorgegebenen Fertigungstoleranzen des Mehrscheiben-Schleifmoduls einzuhalten. Weil sämtliche Distanzringe und Schleifscheiben unterschiedliche Fertigungsungenauigkeiten aufweisen, kann durch geschicktes Auswählen und Stapeln der Distanzringe und der Schleifscheiben die Aufsummierung der Fertigungsungenauigkeiten gemindert werden; teilweise kompensieren sich auch Fertigungsungenauigkeiten bei dieser Art der Montage. Das Auffinden einer geeigneten Kombinationsreihenfolge ist jedoch extrem personal-, zeit- und somit kostenintensiv. Zudem sind die Schleifscheiben und die Distanzringe während der Montage ohne Nutmutter bezüglich der Spindelachse drehbar, womit sich ein weiterer Freiheitsgrad beim Stapeln ergibt. Die Anzahl der Kombinationsmöglichkeiten vervielfacht sich hierdurch. Trotz des hohen Aufwandes ist dabei nicht immer sichergestellt, daß das später vorliegende Mehrscheiben-Schleifmodul die hohen Anforderungen bezüglich Maß- und Lagetoleranzen, erfüllt.
- Dieses Verfahren zur Herstellung eines Mehrscheiben-Schleifmodules stößt nicht nur bezüglich seiner Fertigungstoleranzen, sondern auch bezüglich der Anzahl an stapelbaren Schleifscheiben an seine Grenzen, da mit zunehmender Anzahl an Schleifscheiben der Aufwand und die Fertigungsungenauigkeit ansteigen. Dies ist auch dadurch bedingt, daß ein Verspannen der einzelnen Teile durch eine Nutmutter einmalig und erst am Ende des Fertigungsprozesses durchgeführt wird, wenn berücksichtigt wird, daß zwischen den Teilen während des Stapelvorganges Passungsspiel verbleiben kann. Durch die hohe Anzahl an Setzfugen kommt es weiterhin beim axialen Verspannen der Schleifscheiben zu einer Verlagerung der einzelnen Schleifscheiben, die unzulässig sein kann. Unter dem Gesichtspunkt der Rationalisierung des Produktionsprozesses wird jedoch eine möglichst hohe Anzahl an Schleifscheiben angestrebt.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren zum Herstellen eines Mehrscheiben-Schleifmodules bereitzustellen und ein Mehrscheiben-Schleifmodul zu schaffen, bei dem die Zeit für seine Herstellung, insbesondere die Montagezeit, die Bearbeitungszeit und die Meßzeit, im Vergleich zu herkömmlichen Verfahren nach dem Stand der Technik reduziert wird, wobei die Fertigungsqualität des so hergestellten Mehrscheiben-Schleifmodules gesteigert wird bzw. seine Maß- und Lagetoleranzen verkleinert werden und die Anzahl an Schleifscheiben auf dem Mehrscheiben-Schleifmodul maximiert wird.
- Die Lösung dieser Aufgabe gelingt verfahrensmässig ausgehend von dem eingangs bezeichneten Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmodules mit mehreren, auf einer gemeinsamen Spindel, hochpräzise durch Distanzringe axial beabstandet zueinander, angeordneten Präzisions-Schleifscheiben zum gleichzeitigen Ausschleifen von parallel zueinander verlaufenden Mikrostrukturen in einem Werkstück, gemäß der Erfindung mit den Schritten:
- Einspannen der Spindel in eine Ultrapräzisions-Drehmaschine und Vorgabe eines ersten axialen Abstands-Referenzpunktes durch Eindrehen eines Montage-Absatzes in einen stirnseitigen Spindelabsatz der Spindel unter Ausbildung einer Absatzflanke,
- Aufbringen einer ersten, endbearbeiteten Präzisions-Schleifscheibe über das freie Spindelende auf den Montage-Absatz,
- Aufbringen eines ersten, in üblicher Werkstattfertigungsqualität bearbeiteten Distanzringes über das freie Spindelende und Befestigen dieses Distanzringes mit dem Spindelabsatz unter Fixierung der ersten Schleifscheibe mit Anliegen an der Absatzflanke,
- Eindrehen eines Montage-Absatzes in den ersten Distanzring im vorgegebenen, hochpräzisen Abstand zum ersten axialen Abstands-Referenzpunktes des Montage-Absatz (8) im Spindelabsatz zur Aufnahme einer zweiten, endbearbeiteten Hochpräzisions-Schleifscheibe, und
- Montage der weiteren endbearbeiteten Hochpräzisions-Schleifscheiben und grob vorbearbeiteten Distanzringe bis zu dem vorgegebenen Hub des Schleifmoduls durch aufeinanderfolgendes Wiederholen des Schrittes des Aufbringens einer Präzisions-Schleifscheibe, des Schrittes des Aufbringens eines Distanzringes, des Befestigens dieses Distanzringes (10) unter Fixierung der Schleifscheibe und des Eindrehens eines Montage-Absatzes im Distanzring in einem vorgegebenen hochpräzisen Abstand zu einem axialen Abstands-Referenzpunkt für die Montage der folgenden Schleifscheibe.
- Bei der erfindungsgemäßen Stapeltechnik werden die grob vorbearbeiteten Distanzringe sukzessive auf einer Ultrapräzisions-Drehmaschine für den zu montierenden Hub von Schleifscheiben in einer Aufspannung montiert und während der Montage auf das notwendige Präzisionsmaß endbearbeitet. Dadurch kann die Montagezeit und die Meßzeit signifikant reduziert werden. Außerdem ist die Fertigungsqualität des endmontierten Mehrscheiben-Schleifmodules sehr hoch, da alternierend montiert und endbearbeitet wird und somit während der Montage - im Gegensatz zu herkömmlichen Verfahren - auf die geometrischen Abmessungen bestimmter Bauteile, nämlich der Distanzringe, Einfluß genommen werden kann.
- Der Abstand der Schleifscheiben wird folglich erst durch Einarbeiten eines Absatzes in einen Distanzring realisiert, wodurch der Stegabstand (Pitch) der zu fertigenden Kanalplatte mit kleineren Toleranzen gefertigt werden kann.
- Da die Komponenten des Mehrscheiben-Schleifmodules schrittweise während der Montage miteinander verbunden werden, ergibt sich auch keine Maßverschiebung beim Fixieren aller Komponenten auf dem freien Spindelende nach der Montage.
- Vorteilhaft ist eine Ausführungsform des Verfahrens, bei der
- das Eindrehen des Montage-Absatzes in den ersten Distanzring im vorgegebenen, hochpräzisen Abstand zum ersten axialen Abstands-Referenzpunktes des Montage-Absatz im Spindelabsatz in der Art erfolgt, daß ein neuer axialer Abstand-Referenzwert in der Absatzflanke des Distanzringes für das Eindrehen eines Montage-Absatzes in dem folgenden Distanzring vorgegeben wird, der den vorherigen axialen Abstands-Referenzwert ersetzt, und daß
- bei der Montage der weiteren endbearbeiteten Hochpräzisions-Schleifscheiben und grob vorbearbeiteten Distanzringe das Eindrehen des Montage-Absatzes im Distanzring im vorgegebenen, hochpräzisen Abstand zum vorherigen axialen Abstands-Referenzpunktes für die Montage der folgenden Schleifscheibe immer in der Art erfolgt, daß ein neuer axialer Abstand-Referenzwertes in der Absatzflanke für das Eindrehen eines Montage-Absatzes in dem folgenden Distanzring vorgegeben wird, der den vorherigen axialen Abstands-Referenzwert ersetzt.
- Im Vordergrund dieser Verfahrensvariante steht die Realisierng eines möglichst exakten Abstandes der einzelnen Schleifscheiben voneinander und damit die Bereitstellung eines Werkzeuges, mit dem die mit diesem Werkzeug zu fertigende Kanalplatte, insbesondere die Stegabstände der Stege dieser Kanalplatte, maßgenauer hergestellt werden kann.
- Die Realisierung erfolgt in der Art, daß für jede zu montierende Einzel-Schleifscheibe der Referenzpunkt für das Abstandsmaß zur benachbarten, vorherigen Schleifscheibe unabhängig von den vorher montierten Schleifscheiben und Distanzringen neu festgelegt wird. Dieser Abstands-Referenzpunkt, welcher bei der Einarbeitung des Distanzring-Absatzes Berücksichtigung findet, befindet sich nämlich jeweils in der Absatzflanke des Distanzring-Absatzes, der dem gerade in Bearbeitung befindlichen Distanzring vorherläuft.
- Zu bevorzugen ist eine Ausführungsform des Verfahrens, die dadurech gekennzeichnet ist, daß
- bei der Montage der weiteren endbearbeiteten Hochpräzisions-Schleifscheiben und grob vorbearbeiteten Distanzringe jeweils das Eindrehen des Montage-Absatzes im Distanzring für die Montage der folgenden Schleifscheibe immer im vorgegebenen, hochpräzisen Abstand zum ersten axialen Abstands-Referenzpunktes des Montage-Absatz im Spindelabsatz erfolgt.
- Die Vorgabe eines einzelnen axialen Abstands-Referenzpunktes im Montage-Absatz des Spindelabsatzes als Referenzpunkt für die Einarbeitung sämtlicher Montage-Absätze in die zu montierenden Distanzringe hat zur Folge, daß es zu keinem Summenfehler von Einzeltoleranzen kommt, weil der Gesamthub, der sich durch Addition der Teilhübe der einzelnen Pakete, bestehend aus Schleifscheibe und zugehörigem Distanzring, ergibt, ständig justiert werden kann und sich die Toleranzen bzw. Abweichungen der einzelnen Pakete nicht zu einer Gesamttoleranz bzw. Gesamtabweichung des Ist-Gesamthubes vom Soll-Gesamthub aufsummieren können.
- Diese Verfahrensvariante gestattet sowohl die Fertigung eines vorgegebenen, präzisen Schleifscheibenabstandes, als auch die Einhaltung enger Toleranzen im Hinblick auf den einzuhaltenden Gesammthub.
- Hinsichtlich des hochpräzisen Mehrscheiben-Schleifmoduls gelingt die Lösung der Aufgabe, ausgehend von einem hochpräzisen Mehrscheiben-Schleifmodul, mit mehreren, auf einer gemeinsamen Spindel, hochpräzise durch Distanzringe axial beabstandet zueinander, montierte Präzisions-Schleifscheiben zum gleichzeitigen Ausschleifen von parallel zueinander verlaufenden Mikrostrukturen in einem Werkstück gemäß der Erfindung dadurch, daß die erste Schleifscheibe auf einem eingedrehten Montage-Absatz eines an einem Ende der Spindel angeformten flanschartigen Spindelabsatzes aufgenommen ist und die weiteren Schleifscheiben jeweils auf Montage-Absätzen aufgenommen sind, die jeweils im vorhergehenden Distanzring so eingedreht sind, daß der Abstand von Flanke zu Flanke aufeinanderfolgender Montage-Absätze hochpräzise jeweils gleich dem axialen Soll-Abstandsmaß der Schleifscheiben ist, daß der erste Distanzring am flanschartigen Spindelabsatz der Spindel und die weiteren Distanzringe untereinander unter Einspannen der Schleifscheiben mechanisch befestigt sind, und daß die Distanzringe normale Werkstatt-Fertigungsqualität besitzen.
- Weiterbildungen und Ausgestaltungen der Erfindung sind in den Unteransprüchen gekennzeichnet und werden im folgenden beschrieben.
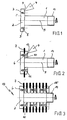
- In den Zeichnungen ist ein Ausführungsbeispiel für das erfindungsgemäße Verfahren und den erfindungsgemäßen Mehrscheiben-Schleifmodul, sowie zum besseren Verständnis, ein mit dem Mehrscheiben-Schleifmodul beispielsweise strukturiertes Flachglas dargestellt.
- Es zeigen:
- Figur 1
- in einer schematischen Schnittdarstellung den ersten Bearbeitungsschritt an der Spindel des erfindungsgemäßen Mehrscheiben-Schleifmodules im Rahmen seiner Montage
- Figur 2
- ebenfalls in einer Schnittdarstellung entsprechend Figur 1 den zweiten Montageschritt unter Befestigung der ersten Schleifscheibe auf der Spindel
- Figur 3
- den fertig montierten Mehrscheiben-Schleifinodul, und
- Figur 4
- ein mit dem Mehrscheiben-Schleifmodul strukturiertes Flachglas bekannter Konfiguration.
- Gemäß der erfindungsgemäßen Stapeltechnik werden auf einer, in der Zeichnung nicht dargestellten, an sich bekannten Ultrapräzisions-Drehmaschine endbearbeitete Schleifscheiben und nur grob vorbearbeitete Distanzringe für den zu montierenden Hub in einer Aufspannung endbearbeitet und montiert. Dadurch kann, wie bereits erwähnt, die Montagezeit und die Meßzeit reduziert und die Fertigungsqualität des montierten Mehrscheiben-Schleifmodules gesteigert werden.
- Zunächst wird bei der Montage eine Spindel 1, eine Welle, auf der die Schleifscheiben und Distanzringe montiert werden, aufgespannt und endbearbeitet. Diese Spindel besitzt am stirnseitigen Ende einen schmalen Spindel- bzw. Wellenabsatz 2 mit einem größeren Durchmesser als der Durchmesser der Spindel 1, mit dem sie in der Ultrapräsizions-Drehmaschine aufgenommen wird. Die Spindel 1 wird in Drehung um ihre Achse 5 versetzt, wobei mit einem Werkzeug 4 der Drehmaschine ein Absatz 8 zur Aufnahme der ersten Schleifscheibe 7 in den Spindel- bzw. Wellenabsatz 2 eingearbeitet wird. Die Flanke 9 dieses Absatzes 8 dient als Referenzpunkt, d.h. die NC-Steuerung der Ultrapräzisionsmaschine wird bezüglich ihrer Wegmessung in Z-Richtung, d.h. in Spindellängsrichtung zu Null gesetzt.
- Wie Figur 2 zu entnehmen ist, wird die erste, bereits endbearbeitete Schleifscheibe 7 über das freie Spindelende auf die Spindel 1 aufgeschoben und auf den Absatz 8 im Spindel- bzw. Wellenabsatz 2 aufgesteckt. Danach wird ein nur grob vorbearbeiteter Distanzring 10 über das freie Spindelende auf die Spindel 1 aufgeschoben und zum Anschlag mit der ersten Schleifscheibe 7 gebracht. Der Distanzring 10 wird über Schrauben 6 in Gewindebohrungen 3, die im Absatz 2 eingearbeitet sind, befestigt, wodurch die erste Schleifscheibe 7 zwischen Absatz 8 und Distanzring 10 fest eingespannt wird.
- Auf der Stirnseite des Distanzringes 10, die zum freien Spindelende hin zeigt, wird nunmehr mit dem Werkzeug 4 ein Absatz 11 zur Aufnahme einer zweiten Schleifscheibe mit einem vorgegebenen Maß eingearbeitet, derart, daß die Flanke 12 dieses Absatzes 11 den zu erzielenden präzisen Abstand zur benachbarten Flanke 9 im Absatz 8 des Spindelabsatzes 2, der die erste Schleifscheibe 7 aufgenommen hat, aufweist, und somit die beiden benachbarten Schleifscheiben hochpräzise das notwendige, vorgegebene Abstandsmaß aufweisen. Dieses Abstandsmaß ist ein ganzzahliges Vielfaches des Pitches "X" und ist für alle auf der Spindel 1 sitzenden Schleifscheiben 7 gleich groß. Dieses Maß ist letzlich das für das bevorzugt zur Herstellung von Kanalplatten angewendete Herstellungsverfahren wichtige Maß und muß je nach Anforderung mit einer Toleranz von ± 4µm bis ± 10 µm gefertigt werden. Es wird in einfacher Weise durch den Werkzeugvorschub bei der Herstellung des jeweiligen Absatzes 11 in den Distanzringen 10 und durch die Steuerung der Ultrapräzisionsmaschine gefertigt. Ein manuelles Messen und Überprüfen dieses Maßes im eigentlichen Sinne, wie es bei Verfahren nach dem Stand der Technik notwendig ist, entfällt.
- Abwechselndes Aufschieben und Befestigen von Schleifscheiben und Distanzringen durch mehrmaliges Wiederholen der Verfahrensschritte, bis der zu erzielende Hub erreicht ist, führen schließlich zu dem im Figur 3 dargestellten Mehrscheiben-Schleifmodul 13. Dabei sind die gestapelten Schleifscheiben 7 und Distanzringe 10 über eine am freien Spindelende sitzenden Nutmutter 15, die auf ein Gewinde 14 aufgeschraubt ist, zusätzlich gesichert.
- Die axiale Tiefe des Absatzes 8 im Spindelanschlag 2 ist kleiner als die Dicke der aufzunehmenden Schleifscheibe, so daß die Schleifscheibe kraftschlüssig axial fixiert ist. Die im weiteren Herstellungsverfahren in die Distanzringe einzuarbeitenden Absätze werden in ihrer axialen Tiefe durch den zwischen den Schleifscheiben einzuhaltenden Abstand bestimmt, sind aber so bemessen, daß es nicht zu einem Kontakt zwischen einzelnen Distanzringen kommen kann. Der Durchmesser des Absatzes wird jeweils so gewählt, daß sich zwischen Absatz und Schleifscheibe eine Spielpassung ergibt.
- Die Schleifscheiben sind bereits vor der Montage durch Läppen ihrer Stirnseiten genau auf Dickentoleranz endbearbeitet.
- Ein essentielles Merkmal bei der Herstellung des erfindungsgemäßen Mehrscheiben-Schleifmodules ist es daher, daß der Abstand der einzelnen Schleifscheiben 7 durch die Bearbeitung auf der Ultrapräzisions-Drehmaschine festgelegt wird. Dadurch können die Distanzringe, in die jeweils die den Abstand festlegenden Absätze 11 eingedreht werden, in einfacher Werkstattfertigungsqualität ausgeführt werden; eine Präzisionsbearbeitung, z.B. durch Läppen, ist nicht nötig. Es kommt auch zu keinem Summenfehler von Einzeltoleranzen, da der jeweilige Absatz 11 unabhängig von den vorher montierten Distanzscheiben 10 und Schleifscheiben 7 bearbeitet wird. Der in den Spindelabsatz eingearbeitete Absatz 11 bzw. seine Flanke 12 dienen als Referenzpunkt für sämtliche in die Distanzringe einzuarbeitenden Absätze 11.
- Die zur Erzielung eines definierten Abstandes zwischen den Einzelschleifscheiben verwendeten Distanzringe bestehen vorzugsweise aus einem Material mit einem geringen Wärmeausdehnungskoeffizienten. Vorrangig sind dies z.B. Zerodur (TM), Keramiken, Glaskeramiken oder Eisenlegierungen. Es können aber auch aufgrund ihrer guten Zerspannbarkeit NE-Legierungen, Kunststoffe oder Graphit verwendet werden.
- Für die Befestigung des Distanzringes und der damit beabsichtigten Einspannung der Schleifscheibe bieten sich verschiedene Befestigungsmittel an. Eine bevorzugte Methode ist die vorbeschriebene, in den Zeichnungen dargestellte Befestigung des Distanzringes mit mehreren Schrauben am Spindelanschlag bzw. am vorherigen Distanzring. Eine weitere Befestigungsmethode stellt die Klebeverbindung dar. Hierbei wird zwischen die durch das Stapeln in Eingriff kommenden Funktionsflächen, im einzelnen die Stirnseiten der Schleifscheibe und die Stirnseite der Distanzringe bzw. die Flanke des Absatzes zur axialen Aufnahme der Schleifscheiben, ein Klebemittel eingebracht. Vorteilhaft ist auch die Befestigung der Distanzringe durch Aufschrumpfen auf die Spindel, wobei sich zwischen Spindel und Distanzring eine kraftschlüssige Preßverbindung ergibt. Die Schleifscheiben selbst werden hierbei wiederum fest zwischen den Distanzringen eingespannt.
- Die gestapelten Schleifscheiben und untereinander befestigten Distanzringe werden zweckmäßig durch ein am freien Spindel angeordnetes Sicherungselement fixiert werden. Eine bevorzugte Sicherung ist, wie vorbeschrieben, die am Spindel aufgebrachte Nutmutter. Weitere Ausführungsbeispiele dieses Sicherungselementes sind ein Spannelement oder ein Spannsatz, wobei das letzte zu stapelnde Element des Mehrscheiben-Schleifmodules ein Distanzring ist, der im Bereich seiner Bohrung so ausgebildet ist, das er einerseits auf der Spindel zentriert werden kann und andererseits das Spannelement aufzunehmen in der Lage ist.
- Ein manuelles Messen und Überprüfen der Maß- und Lagetoleranzen im herkömmlichen Sinne entfällt bei dem erfindungsgemäßen Verfahren. Die Steuerung der Ultrapräzisionsdrehmaschine, die bei dem Prozeß des Eindrehens des Absatzes im Distanzring bzw. im Spindelabsatz zum Einsatz kommt, wird dazu benutzt, die vorgegebenen Maße präzise einzuhalten. Hierzu wird die Flanke, die die erste Schleifscheibe axial aufnimmt, als Referenzpunkt gewählt, d.h. bei ihr wird die Steuerung der Ultrapräzisionsdrehmaschine bezüglich ihrer Wegmessung in Spindellängsrichtung auf Null gesetzt. Der Abstand der einzelnen Schleifscheiben ist, wie oben erwähnt, ein Vielfaches des Pitches und wird durch die Steuerung des Bearbeitungswerkzeuges erzielt.
- Nach erfolgter Endmontage des nach dem oben beschriebenen Verfahren hergestellten Mehrscheiben-Schleifmodules erfolgt seine "Konditionierung", vorzugsweise auf der Bearbeitungsmaschine, auf der das Mehrscheiben-Schleifmodul zur Mikrostrukturierung der optischen Flachgläser zum Einsatz kommt. Dies geschieht wieder unter dem Aspekt der zu erzeugenden Fertigungsqualität. Indem eine mögliche Fehlerquelle, nämlich zusätzliche Ungenauigkeiten durch das Umspannen des Mehrscheiben-Schleifmodules, eliminiert wird, kann vermieden werden, daß sich die dadurch bedingten Ungenauigkeiten mit den bereits bestehenden, unvermeidbaren Fertigungstoleranzen des Mehrscheiben-Schleifmodules ungünstig additiv überlagern.
- Das Konditionieren beinhaltet das Profilieren, das Schärfen bzw. Abrichten der Schleifscheibe. Ziel des Profilierens ist es, der Schleifscheibe das gewünschte Profil und den nötigen Rundlauf zu geben. Hierbei wird die Schleifscheibe nicht an ihren Stirnseiten bearbeitet bzw. in ihrem Dickenmaß verändert, sondern, mit Rücksicht auf die Tiefentoleranz der später zu fertigenden Struktur, mit einem einheitlichen Radius versehen. Die Schleifscheiben werden nämlich von den mit der Ultrapräzisionsmaschine gefertigten Montage-Absätzen radial aufgenommen, wobei die Teile so dimensioniert sind, daß in den Kontaktflächen eine Spielpassung vorliegt, wodurch ein Profilieren notwendig wird.
- Vorrangig werden für die Kanalplatten Schleifscheiben eingesetzt, die eine Rechteckkontur aufweisen. Je nach Anforderungen am mikrostrukturierten Bauteil können jedoch auch abgerundete Konturen erforderlich sein.
- Das Schärfen, auch Abrichten genannt, sorgt für die notwendige Schleifscheibentopographie mit schneidfähigen Körnern und einer Entfernung von Ablagerungen, die in den Spanräumen der Scheibe sitzen.
- Das Konditionieren kann zwischen den Bearbeitungszeiten auf der Bearbeitungsmaschine stattfinden oder vorzugsweise während des Bearbeitungsprozesses, wobei es sich dann um ein kontinuierliches Konditionieren handelt.
-
- 1
- Spindel
- 2
- Wellen- bzw. Spindelabsatz
- 3
- Bohrung
- 4
- Werkzeug
- 5
- Spindelachse
- 6
- Schraube
- 7
- Schleifscheibe
- 8
- Montageabsatz im Spindelabsatz
- 9
- Flanke des Montageabsatzes im Spindelabsatz
- 10
- Distanzring
- 11
- Montageabsatz im Distanzring
- 12
- Flanke des Montageabsatzes im Distanzring
- 13
- Mehrscheiben-Schleifmodul
- 14
- Gewinde der Nutmutter
- 15
- Nutmutter
Claims (27)
- Verfahren zum Herstellen eines Mehrscheiben-Schleifmodules (13) mit mehreren, auf einer gemeinsamen Spindel (1), hochpräzise durch Distanzringe (10) axial beabstandet zueinander, angeordnete Präzisions-Schleifscheiben (7) zum gleichzeitigen Ausschleifen von parallel zueinander verlaufenden Mikrostrukturen in einem Werkstück,
mit den Schritten:- Einspannen der Spindel (1) in eine Ultrapräzisions-Drehmaschine und Vorgabe eines ersten axialen Abstands-Referenzpunktes durch Eindrehen eines Montage-Absatzes (8) in einen stirnseitigen Spindelabsatz (2) der Spindel (1) unter Ausbildung einer Absatzflanke (9),- Aufbringen einer ersten, endbearbeiteten Präzisions-Schleifscheibe (7) über das freie Spindelende auf den Montage-Absatz (8),- Aufbringen eines ersten, in üblicher Werkstattfertigungsqualität bearbeiteten Distanzringes (10) über das freie Spindelende und Befestigen dieses Distanzringes (10) mit dem Spindelabsatz (2) unter Fixierung der ersten Schleifscheibe (7) mit Anliegen an der Absatzflanke (9),- Eindrehen eines Montage-Absatzes (11) in den ersten Distanzring (10) im vorgegebenen, hochpräzisen Abstand zum ersten axialen Abstands-Referenzpunkt des Montage-Absatzes (8) im Spindelabsatz (2) zur Aufnahme einer zweiten, endbearbeiteten Hochpräzisions-Schleifscheibe (7), und- Montage der weiteren endbearbeiteten Hochpräzisions-Schleifscheiben (7) und grob vorbearbeiteten Distanzringe (10) bis zu dem vorgegebenen Hub des Schleifmoduls (13) durch aufeinanderfolgendes Wiederholen des Schrittes des Aufbringens einer Präzisions-Schleifscheibe (7), des Schrittes des Aufbringens eines Distanzringes (10), des Befestigens dieses Distanzringes (10) unter Fixierung der Schleifscheibe (7) und des Eindrehens eines Montage-Absatzes (11) im Distanzring (10) in einem vorgegebenen hochpräzisen Abstand zu einem axialen Abstands-Referenzpunkt für die Montage der folgenden Schleifscheibe (7). - Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß- das Eindrehen des Montage-Absatzes (11) in den ersten Distanzring (10) im vorgegebenen, hochpräzisen Abstand zum ersten axialen Abstands-Referenzpunkt des Montage-Absatzes (8) im Spindelabsatz (2) in der Art erfolgt, daß ein neuer axialerAbstands-Referenzwert in der Absatzflanke (12) des Distanzringes (10) für das Eindrehen eines Montage-Absatzes (11) in dem folgenden Distanzring (10) vorgegeben wird, der den vorherigen axialen Abstands-Referenzwert ersetzt, und daß- bei der Montage der weiteren endbearbeiteten Hochpräzisions-Schleifscheiben (7) und grob vorbearbeiteten Distanzringe (10) das Eindrehen des Montage-Absatzes (11) im Distanzring (10) im vorgegebenen, hochpräzisen Abstand zum vorherigen axialen Abstands-Referenzpunkt für die Montage der folgenden Schleifscheibe (7) immer in der Art erfolgt, daß ein neuer axialer Abstand-Referenzwert in der Absatzflanke (12) für das Eindrehen eines Montage-Absatzes (11) in dem folgenden Distanzring (10) vorgegeben wird, der den vorherigen axialen Abstands-Referenzwert ersetzt.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß- bei der Montage der weiteren endbearbeiteten Hochpräzisions-Schleifscheiben (7) und grob vorbearbeiteten Distanzringe (10) jeweils das Eindrehen des Montage-Absatzes (11) im Distanzring (10) für die Montage der folgenden Schleifscheibe (7) immer im vorgegebenen, hochpräzisen Abstand zum ersten axialen Abstands-Referenzpunkt des Montage-Absatzes (8) im Spindelabsatz (2) erfolgt.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, daß die gestapelten, untereinander befestigten Schleifscheiben (7) und Distanzringe (10) zusätzlich durch ein am freien Spindelende angeordnetes Sicherungselement (15) fixiert werden.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, daß als Sicherungselement (15) ein Spannelement verwendet wird, wobei als letztes zu stapelndes Element des Mehrscheiben-Schleifmoduls (13) ein Distanzring (10) verwendet wird, der im Bereich seiner Bohrung so bearbeitet wurde, daß er einerseits auf der Spindel (1) zentriert werden kann und andererseits das Spannelement (15) aufzunehmen in der Lage ist.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, daß als Sicherungselement (15) eine Nutmutter (15) verwendet wird, die auf ein am freien Spindelende eingearbeitetes Gewinde aufgeschraubt wird.
- Verfahren nach Anspruch 4, dadurch gekennzeichnet, daß als Sicherungselement ein Spannsatz verwendet wird, wobei als letztes zu stapelndes Element des Mehrscheiben-Schleifmoduls (13) ein Distanzring (10) verwendet wird, der im Bereich seiner Bohrung so bearbeitet wurde, daß er einerseits auf der Spindel (1) zentriert werden kann und andererseits das Spannelement aufzunehmen in der Lage ist.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, daß die Distanzringe (10) mit Hilfe von Schrauben an dem jeweils vorher aufgeschobenen Distanzring (10) befestigt werden, und der erste Distanzring (10) am stirnseitigen Endanschlag der Spindel (1) befestigt wird.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Distanzringe (10) auf die Spindel (1) aufgeschrumpft werden, wodurch sich zwischen Distanzring (10) und Spindel (1) eine Pressverbindung ergibt, die eine kraftschlüssige Befestigung der Distanzringe (10) und ein festes Einspannen der zwischen den Distanzringen (10) liegenden Schleifscheiben (7) vorsieht.
- Verfahren nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Distanzringe (10) und die Schleifscheiben (7) durch Klebeverbindungen befestigt werden, wobei zwischen die durch das Stapeln in Eingriff kommenden Funktionsflächen, der Stirnseiten der Schleifscheiben (7) und der Stirnseiten der Distanzringe (10), sowie jeweils die Flanke des Montage-Absatzes (11) der Distanzringe (10) zur axialen Aufnahme der Schleifscheiben (7), ein Klebemittel eingebracht wird.
- Verfahren nach einem der vorherigen Ansprüche, dadurch gekennzeichnet, daß der fertig montierte Mehrscheiben-Schleifmodul (13) konditioniert wird.
- Verfahren nach Anspruch 11, dadurch gekennzeichnet, daß das Konditionieren auf der Bearbeitungsmaschine, auf der der Mehrscheiben-Schleifmodul (13) als Schleifwerkzeug zum Einsatz kommt, durchgeführt wird.
- Verfahren nach Anspruch 12, dadurch gekennzeichnet, daß das Konditionieren kontinuierlich während des Bearbeitungsprozesses des Werkstückes durch den Schleifmodul (13) erfolgt.
- Hochpräziser Mehrscheiben-Schleifmodul, mit mehreren, auf einer gemeinsamen Spindel (1), hochpräzise durch Distanzringe (10) axial beabstandet zueinander, montierte Präzisions-Schleifscheiben (7) zum gleichzeitigen Ausschleifen von parallel zueinander verlaufenden Mikrostrukturen in einem Werkstück, dadurch gekennzeichnet, daß die erste Schleifscheibe (7) auf einem eingedrehten Montage-Absatz (8) eines an einem Ende der Spindel (1) angeformten flanschartigen Spindelabsatzes (2) aufgenommen ist und die weiteren Schleifscheiben (7) jeweils auf Montage-Absätzen (11) aufgenommen sind, die jeweils im vorhergehenden Distanzring (10) so eingedreht sind, daß der Abstand von Flanke (12) zu Flanke (12) aufeinanderfolgender Montage-Absätze (11) hochpräzise jeweils gleich dem notwendigen, durch die Mikrostrukturen vorgegebenen axialen Abstandsmaß der Schleifscheiben (7) ist, daß der erste Distanzring (10) am flanschartigen Spindelabsatz (2) der Spindel (1) und die weiteren Distanzringe (10) untereinander unter Einspannen der Schleifscheiben (7) mechanisch befestigt sind, und daß die Distanzringe (10) hinsichtlich der Fertigungstoleranzen einfache Werkstatt-Fertigungsqualität ohne Präzisionsbearbeitung besitzen.
- Schleifmodul nach Anspruch 14, dadurch gekennzeichnet, daß die Distanzringe (10) radial so dimensioniert sind, daß es zu keinem direkten Kontakt zwischen ihnen kommt.
- Schleifmodul nach Anspruch 14 oder 15, dadurch gekennzeichnet, daß die gestapelten Schleifscheiben (7) und Distanzringe (10) zusätzlich durch ein am freien Spindelende angeordnetes Sicherungselement (14, 15) fixiert sind.
- Schleifmodul nach Anspruch 16, dadurch gekennzeichnet, daß das Sicherungselement ein Spannelement ist.
- Schleifmodul nach Anspruch 16, dadurch gekennzeichnet, daß das Sicherungselement eine Nutmutter (15) ist, die auf einem am freien Spindelende befindlichen Gewinde sitzt.
- Schleifmodul nach Anspruch 16, dadurch gekennzeichnet, daß das Sicherungselement ein Spannsatz ist.
- Schleifmodul nach einem der Ansprüche 14 bis 19, dadurch gekennzeichnet, daß die Distanzringe (10) jeweils an dem bei der Montage vorher aufgeschobenen Distanzring (10) mit Hilfe von Schrauben (6) befestigt sind, wobei der erste Distanzring (10) am Endanschlag (2) der Spindel (1) aufgeschraubt ist.
- Schleifmodul nach einem der Ansprüche 14 bis 19, dadurch gekennzeichnet, daß zwischen den Distanzringen (10) und der Spindel (1) eine Pressverbindung besteht.
- Schleifmodul nach einem der Ansprüche 14 bis 19, dadurch gekennzeichnet, daß zwischen den Distanzringen (10) und den Schleifscheiben (7) eine Klebeverbindung besteht, wobei sich das Klebemittel zwischen den sich im Eingriff befindlichen Kontaktflächen, den Stirnseiten der Schleifscheiben (4) und den Stirnseiten der Distanzringe (10) sowie den Flanken (12) der Absätze (11) der Distanzringe (10) zur axialen Aufnahme der Schleifscheiben, befindet.
- Schleifmodul nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, daß die Distanzringe (10) aus Keramik gefertigt sind.
- Schleifmodul nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, daß die Distanzringe (10) aus Glaskeramik gefertigt sind.
- Schleifmodul nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, daß die Distanzringe aus einer Eisenlegierung gefertigt sind.
- Schleifmodul nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, daß die Distanzringe (10) aus einem Kunststoff oder aus Graphit gefertigt sind.
- Schleifmodul nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, daß die Distanzringe aus NE-Metall gefertigt sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10001480 | 2000-01-15 | ||
| DE10001480A DE10001480B4 (de) | 2000-01-15 | 2000-01-15 | Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmodules und nach diesem Verfahren hergestelltes Mehrscheiben-Schleifmodul |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP1122029A2 EP1122029A2 (de) | 2001-08-08 |
| EP1122029A3 EP1122029A3 (de) | 2003-10-29 |
| EP1122029B1 true EP1122029B1 (de) | 2006-05-17 |
Family
ID=7627612
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP01100721A Expired - Lifetime EP1122029B1 (de) | 2000-01-15 | 2001-01-12 | Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmoduls und nach diesem Verfahren hergestelltes Mehrscheiben-Schleifmodul |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1122029B1 (de) |
| AT (1) | ATE326314T1 (de) |
| DE (2) | DE10001480B4 (de) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10026976C2 (de) * | 2000-05-31 | 2002-08-01 | Schott Glas | Kanalplatte aus Glas für Flachbildschirme und Verfahren zu ihrer Herstellung |
| DE102006012926A1 (de) * | 2006-03-21 | 2007-09-27 | Dr. Wilh. Müller Diamantmetall Inh. G. Müller KG | Werkzeug zum Bearbeiten von Oberflächen und Verfahren zur Herstellung eines solchen Werkzeugs |
| DE102009047913A1 (de) * | 2009-09-22 | 2011-03-31 | Schaudt Mikrosa Gmbh | Schleifmaschine zum Schleifen von Werkstücken |
| CN110893469A (zh) * | 2019-11-22 | 2020-03-20 | 南通通州东大机械有限公司 | 一种超精密金属机械零部件的加工方法 |
| CN114025300B (zh) * | 2021-11-26 | 2024-03-22 | 苏州星微奇精密科技有限公司 | 一种型腔针、型腔针加工装置及加工方法 |
| CN115647765B (zh) * | 2022-11-14 | 2025-05-06 | 中航西安飞机工业集团股份有限公司 | 一种双面槽腔结构腹板的自动加工方法 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3646711A (en) * | 1969-08-12 | 1972-03-07 | Toyoda Machine Works Ltd | Mounting adapter assembly |
| JPH08318524A (ja) * | 1995-05-26 | 1996-12-03 | Asahi Glass Co Ltd | 砥石による複数平行溝の研削加工方法 |
| US5997387A (en) * | 1997-02-05 | 1999-12-07 | Toyoda Koki Kabushiki Kaisha | Grinding wheel with at least two wheel cores for circumferential grinding |
| IT1299363B1 (it) * | 1998-03-06 | 2000-03-16 | Lupi Quintilio | Sistema ad elementi componibili per lavorazone ad asportazione di materiali per marmo, pietra e simili |
-
2000
- 2000-01-15 DE DE10001480A patent/DE10001480B4/de not_active Expired - Fee Related
-
2001
- 2001-01-12 AT AT01100721T patent/ATE326314T1/de not_active IP Right Cessation
- 2001-01-12 EP EP01100721A patent/EP1122029B1/de not_active Expired - Lifetime
- 2001-01-12 DE DE50109778T patent/DE50109778D1/de not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE10001480A1 (de) | 2001-07-26 |
| EP1122029A2 (de) | 2001-08-08 |
| DE10001480B4 (de) | 2005-03-17 |
| EP1122029A3 (de) | 2003-10-29 |
| ATE326314T1 (de) | 2006-06-15 |
| DE50109778D1 (de) | 2006-06-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4431841C2 (de) | Verfahren und Verwendung eines Scheibenträgers zum Herstellen tiefer Nuten in Generator- und Turbinenmotoren | |
| DE3709278C2 (de) | ||
| EP0830228B1 (de) | Verfahren zur spanenden bearbeitung von zylindrischen konturen, vorrichtung zur durchführung des verfahrens und schneideinsatz hierzu | |
| EP2277662B1 (de) | Verfahren zum Honen von Bohrungen sowie Honmaschine | |
| EP0116674B1 (de) | Verfahren zur Herstellung einer Meisterplatte | |
| WO2008083818A1 (de) | Fräsvorrichtung | |
| DE10001480B4 (de) | Verfahren zum Herstellen eines hochpräzisen Mehrscheiben-Schleifmodules und nach diesem Verfahren hergestelltes Mehrscheiben-Schleifmodul | |
| WO2008040136A1 (de) | Spannverfahren für werkstücke zur fertigung von verdichter- oder turbinenräder | |
| EP3623102A1 (de) | Verfahren zur ausrichtung einer spindel und werkzeugmaschine | |
| EP1033210B1 (de) | Schneidplatte, insbesondere für ein Fräswerkzeug | |
| DE69132858T2 (de) | Positionierungsvorrichtung mit statischen Flüssigkeitslagern | |
| WO2025146374A1 (de) | Optikelement, tubus, objektiv und verfahren zum herstellen eines objektivs | |
| EP1747382B1 (de) | Elektrischer Servoantrieb für eine Kraftfahrzeugservolenkung, mit einem Kugellager mit exzentrischem Aussenring | |
| DE102020007626A1 (de) | Spannsystem mit einer Grundträgerplatte, Fixiereinheit für ein Spannsystem sowie Verfahren zur Verwendung eines Spannsystems | |
| EP1727723B1 (de) | Elektrische servolenkung mit einstellbarem getriebespiel | |
| DE4420225C1 (de) | Verfahren zum Zahnflankenprofilschleifen oder -fräsen außenschrägverzahnter Werkstücke | |
| DE2304125C3 (de) | Spannfutter | |
| DE69126216T2 (de) | Rotierendes ringförminges Schneidewerkzeug | |
| DE102013103987B4 (de) | Vorrichtung zur gleichzeitigen planen Bearbeitung von mehreren Substraten | |
| DE69905823T2 (de) | Beschichtungsvorrichtung mit einer austauschbaren Trichterlippe | |
| DE202026101150U1 (de) | Auswuchtring mit Ausgleichselementen | |
| DE2626155A1 (de) | Vorrichtung zum hochpraezisen aufspannen von werkstuecken | |
| DE10026976A1 (de) | Kanalplatte aus Glas für Flachbildschirme und Verfahren zu ihrer Herstellung | |
| DE102006005006B3 (de) | Verfahren zur Herstellung von Polygonen mit n gleichen Polygonaußenseiten | |
| DD269120B3 (de) | Verfahren zur erzielung einer hohen endgenauigkeit an rundteileinheiten |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20010112 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: 7B 24D 5/16 B Ipc: 7B 24B 9/14 B Ipc: 7B 24D 5/06 B Ipc: 7B 24B 45/00 A Ipc: 7B 24B 19/03 B |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SCHOTT GLAS Owner name: CARL-ZEISS-STIFTUNGTRADING AS SCHOTT GLAS |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: PALLHORN, SVEN Inventor name: JULIUS, PATRICK W. Inventor name: VOS, MARKUS, DR. Inventor name: KESSLER, THOMAS, DR. |
|
| AKX | Designation fees paid |
Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: SCHOTT AG |
|
| 17Q | First examination report despatched |
Effective date: 20041119 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE TR |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20060517 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060517 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060517 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50109778 Country of ref document: DE Date of ref document: 20060622 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20060706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060817 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060817 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060828 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20061017 |
|
| ET | Fr: translation filed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20070109 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20070110 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20070119 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070131 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070131 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070131 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070220 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| BERE | Be: lapsed |
Owner name: SCHOTT A.G. Effective date: 20070131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070131 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20070615 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060818 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20070111 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070112 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20080112 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 20080801 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080801 Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080801 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20081029 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060517 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070112 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080112 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20060517 |