EP1417059B1 - Verfahren und metallgusskasten zur schadstoffemissionsreduktion in giessereibetrieben - Google Patents
Verfahren und metallgusskasten zur schadstoffemissionsreduktion in giessereibetrieben Download PDFInfo
- Publication number
- EP1417059B1 EP1417059B1 EP02767378A EP02767378A EP1417059B1 EP 1417059 B1 EP1417059 B1 EP 1417059B1 EP 02767378 A EP02767378 A EP 02767378A EP 02767378 A EP02767378 A EP 02767378A EP 1417059 B1 EP1417059 B1 EP 1417059B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- casting
- metal casting
- substance
- combustible substance
- metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 239000003344 environmental pollutant Substances 0.000 title claims abstract description 48
- 231100000719 pollutant Toxicity 0.000 title claims abstract description 48
- 238000005058 metal casting Methods 0.000 title claims abstract description 30
- 238000000034 method Methods 0.000 title claims abstract description 29
- 239000000126 substance Substances 0.000 claims abstract description 72
- 238000005266 casting Methods 0.000 claims abstract description 22
- 238000002485 combustion reaction Methods 0.000 claims description 15
- 239000000203 mixture Substances 0.000 claims description 14
- 238000000465 moulding Methods 0.000 claims description 13
- 239000007788 liquid Substances 0.000 claims description 8
- 238000002156 mixing Methods 0.000 claims description 7
- RTZKZFJDLAIYFH-UHFFFAOYSA-N Diethyl ether Chemical compound CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 claims description 6
- 238000000197 pyrolysis Methods 0.000 claims description 6
- 239000004576 sand Substances 0.000 claims description 6
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 claims description 5
- 150000001299 aldehydes Chemical class 0.000 claims description 3
- 150000001335 aliphatic alkanes Chemical class 0.000 claims description 3
- 150000002576 ketones Chemical class 0.000 claims description 3
- 238000003825 pressing Methods 0.000 claims description 3
- 239000007787 solid Substances 0.000 claims description 2
- 239000011162 core material Substances 0.000 claims 1
- 239000004449 solid propellant Substances 0.000 claims 1
- 239000002184 metal Substances 0.000 abstract description 19
- 229910052751 metal Inorganic materials 0.000 abstract description 19
- 239000000463 material Substances 0.000 abstract description 6
- 239000012778 molding material Substances 0.000 abstract description 5
- 239000003110 molding sand Substances 0.000 description 24
- 239000007789 gas Substances 0.000 description 22
- 238000007792 addition Methods 0.000 description 8
- 230000008569 process Effects 0.000 description 8
- 239000003570 air Substances 0.000 description 7
- 239000000446 fuel Substances 0.000 description 7
- 238000002347 injection Methods 0.000 description 6
- 239000007924 injection Substances 0.000 description 6
- 150000001875 compounds Chemical class 0.000 description 5
- 238000003860 storage Methods 0.000 description 5
- 238000001816 cooling Methods 0.000 description 4
- 229930195733 hydrocarbon Natural products 0.000 description 4
- 150000002430 hydrocarbons Chemical class 0.000 description 4
- 239000000654 additive Substances 0.000 description 3
- 238000009835 boiling Methods 0.000 description 3
- 230000007613 environmental effect Effects 0.000 description 3
- 230000002349 favourable effect Effects 0.000 description 3
- 230000036541 health Effects 0.000 description 3
- 230000009467 reduction Effects 0.000 description 3
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 239000000443 aerosol Substances 0.000 description 2
- 239000012080 ambient air Substances 0.000 description 2
- 229910001338 liquidmetal Inorganic materials 0.000 description 2
- VNWKTOKETHGBQD-UHFFFAOYSA-N methane Chemical compound C VNWKTOKETHGBQD-UHFFFAOYSA-N 0.000 description 2
- 238000000926 separation method Methods 0.000 description 2
- 239000000779 smoke Substances 0.000 description 2
- 230000001960 triggered effect Effects 0.000 description 2
- 239000004215 Carbon black (E152) Substances 0.000 description 1
- 238000004887 air purification Methods 0.000 description 1
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 229910002092 carbon dioxide Inorganic materials 0.000 description 1
- 239000001569 carbon dioxide Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 238000000354 decomposition reaction Methods 0.000 description 1
- 238000007872 degassing Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000003912 environmental pollution Methods 0.000 description 1
- 238000001704 evaporation Methods 0.000 description 1
- 230000008020 evaporation Effects 0.000 description 1
- 238000005429 filling process Methods 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- VUZPPFZMUPKLLV-UHFFFAOYSA-N methane;hydrate Chemical compound C.O VUZPPFZMUPKLLV-UHFFFAOYSA-N 0.000 description 1
- 239000003345 natural gas Substances 0.000 description 1
- 229910052760 oxygen Inorganic materials 0.000 description 1
- 239000001301 oxygen Substances 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 230000002269 spontaneous effect Effects 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
- 230000007480 spreading Effects 0.000 description 1
- 230000002123 temporal effect Effects 0.000 description 1
- 238000005979 thermal decomposition reaction Methods 0.000 description 1
- 238000007158 vacuum pyrolysis Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C1/00—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds
- B22C1/02—Compositions of refractory mould or core materials; Grain structures thereof; Chemical or physical features in the formation or manufacture of moulds characterised by additives for special purposes, e.g. indicators, breakdown additives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22C—FOUNDRY MOULDING
- B22C9/00—Moulds or cores; Moulding processes
- B22C9/12—Treating moulds or cores, e.g. drying, hardening
Definitions
- the invention relates to a method for reducing in particular in the form of pyrolysis products released pollutant emissions from foundries used in foundries Metal casting.
- the invention further relates to metal casting boxes for carrying out the method.
- metal molds or mold boxes become a variety of mostly organic substances released in the form of pyrolysis products. This arise primarily from thermal decomposition of the core molding material and that from metal casting additives used in molding sand. The decomposed and evaporated compounds escape as unburned hydrocarbons, gases, aerosols, smoke or dust.
- the pollutant emissions occurring in metal casting are largely due to the The casting line itself and the cooling line and unpacking point are released, i.e. directly the filling process of the hot liquid metal. Escape when using metal casting boxes the pollutants, for example, through the neck of the two mold halves. A further release of a larger amount of emissions takes place when the hot is removed Shaped goods from the metal mold instead (unpacking point).
- the invention is therefore based on the object, the method mentioned above further train that an effective reduction in pollutant emissions at low Effort is achieved.
- the process should be applicable to all metal molds be independent of the composition and the amount of emissions.
- the invention is therefore based on the idea by adding an additional flammable substance to ensure that then also burn the pollutants.
- the joint combustion of pollutants and the flammable substance is therefore almost independent of the amount and the calorific value of pollutants instead.
- Metal molds generally consist of at least two parts, preferably of two mold halves. At least one of these mold halves, preferably two mold halves, enclose the molding sand, for example one using additives and pressure may be porous sand material.
- the shape of the molding sand determines the outer contour of the later cast material.
- the casting room or several mold cores are added, which then the inner contour and cavities of the Determine castings.
- an organic substance used according to the invention is to be understood as an organic substance, which is preferably a wax or an oil, particularly preferably contains a ketone, an aldehyde, ether, alkane or alcohol.
- This substance is therefore a chemical compound caused by self-ignition or with the help of an ignition flame in the event of gaseous discharge from the molding box and Contact with the outside air burns.
- This substance is added to the metal casting box added to the additives common in metal casting.
- Preferably one has flammable substance has a high calorific value.
- Process flammable substances preferred that only in the presence of Burn ambient air, or it is highly flammable or ignite itself.
- Especially flammable substances are preferred which are first under the conditions of a metal casting when emerging from the metal mold under auto-ignition or with the help of an ignition flame burn.
- a flammable gas can also be used as a flammable substance Find. This can be pressed into the molding sand with the help of injection pipes and is controllable as required. The use of gas is especially with stationary, so not Molds made on the belt - without transporting the container - cheap.
- the combustible substance added to the metal mold mixes in gaseous form with the Pollutants in the metal mold and escapes together with them.
- the pollutants by the heat of combustion according to the invention added additional flammable substance burned with.
- the additional substance is preferably the metal casting boxes in the outer molding sand - added to the pressed molding sand in the area of the attachment edges of the mold halves.
- the additional combustible substance can namely the metal mold evenly or added locally concentrated.
- the place of addition should depend on the design of the metal mold be chosen so that a good mixing with the pollutants in the Gas phase succeeds, for example along gaps or channels provided for this purpose can flow in the molding sand or the outer mold itself.
- Direct contact with the additional flammable substance with the liquid, hot cast goods must be avoided, because this would generate a strong spontaneous pressure wave.
- Process no influence on existing, optimized molding techniques and / or Materials are taken.
- the addition of the additional has therefore proven to be particularly advantageous Proven fuel only after pouring the liquid metal into the mold. Even a small spread of the additional fuel - gaseous or liquid - This makes the contact area of the cast goods impossible. Always one in the cooling process given gas movement - directed away from the casting - prevents influence the additional substance.
- an advantageous optimal dosage of the additional substance take place.
- the quantity / type the substance and its local positioning as well as the time of addition can be a for optimized pollutant combustion throughout the emission period.
- At least one additional flammable substance in front of the attachment edge of the mold and / or in front of at least one outlet opening of the mold is positioned.
- the amount of flammable substance to be added depends on the dimensions, the structure and composition of the respective metal mold. In addition to positioning in the metal casting box also determines the amount of substance and the composition the substance the extent of combustion of the released pollutants.
- At least such an amount of additional combustible substance is in the mold added that a combustion of the pollutants at least during one Part of the cooling phase of the casting process, preferably until the mold opens, especially is preferably guaranteed until the cast goods are detached.
- An additional addition of fuel which is by means of a penetration, is particularly preferred of the entire molding material - when the casting box is broken open to remove it the cast goods - a complete combustion of all stored pollutants in the Molding sand guaranteed.
- the entire molding sand burns openly with a large Surface.
- a second or repeated addition / injection can also be carried out of fuel can be carried into the mold.
- Any compound or a mixture of compounds can be used as a combustible substance are used which are combustible and flammable under the conditions of a metal casting process is.
- a large number of such compounds or mixtures are known to the person skilled in the art known that at the higher temperatures and environmental conditions in the metal casting box and / or at the edge of the neck during escape and contact with atmospheric oxygen have the required properties.
- the additional flammable substances used in the process preferably contain Substances at least one organic substance, preferably a wax or an oil, particularly preferably a ketone, an aldehyde, ether, alkanes or alcohol.
- Flammable substances with a boiling point between 20 ° C are preferably used and 200 ° C, particularly preferably substances with a boiling point between 50 ° C and 100 ° C.
- substances which have low odor are of course preferred and burn connections that are harmless to health. Most preferably these are gas mixtures that burn to carbon dioxide and water.
- the added substances can be, for example, as a solid, but preferably as Liquid is present when added to the metal mold. It is particularly favorable if the Substances are present as a liquid when added to the metal casting mold and evaporate / boil, when the hot metal or hot exhaust emissions convey heat.
- the conversion of the combustible substances into the gas phase is preferably carried out by Thermal bridges on the part of the hot cast goods are conveyed via the molding sand.
- the substance evaporates due to the hot pollutants that are formed during the casting process and burns preferably only when mixed with the pollutants at the exit the mold and contact with air.
- the combustion of the substance / pollutant mixture can also only take place upon contact with a pilot flame.
- the invention further relates to a metal casting box which is used to carry out the invention Procedure is modified. It has proven particularly favorable if the metal casting box consists of at least two mold parts, in which at least one of the halves in the attachment edge has a groove as an outlet opening for gases. Also channels and holes in the molding sand that facilitate the removal of the gases, can be provided in an advantageous manner.
- gas guides are provided within the molding sand are, which open into an outlet opening.
- At least one of the two mold halves has a recess in the molding sand for receiving flammable substances.
- the dashed line shows the course of the total mass of hydrocarbons in the Exhaust air, after a short mixing with the outside air and its partial (Fig. 1) or complete Combustion (Fig. 2).
- An exemplary measuring point is indicated in FIG. 3 at point 8.
- the Y axis shows the mass of the pollutant quantity.
- time t0 becomes liquid Put metal in the metal mold and ignite the pollutants at time t1 triggered.
- time t2 the combustion has ended because of the relatively low emission of pollutants further combustion is no longer possible.
- the integral of the area below the dashed line is a measure of the still large one Amount of pollutants emitted.
- adding a combustible substance increases the level the hydrocarbon emission on the Y axis.
- liquid iron is placed in the metal mold and one occurs Autoignition of the pollutant / substance mixture at time t1.
- the burning process is ended late, at time t2. Then the amount used is additional combustible substance almost completely consumed.
- a part of a molding box 1 is shown.
- the cast goods 3 lie in the molding sand 2.
- the increasing blackening in the area of the cast goods is intended to indicate the temperature profile.
- the additional combustible substance 4 is in the vicinity of one Gas outlet opening (e.g. in the area of the attachment edge of the two halves of the molding box 1.
- the flow lines 5 shown show that a mixing of the gasified fuel takes place with the harmful gases of the cast goods 3. This gas mixture escapes in the area the attachment edges of the two halves of the molding box 1 in the direction of arrow 6 to the outside and reaches the point at which the total emission shown in FIGS. 1 and 2 is present.
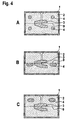
- Fig. 4 shows an example of various addition options for combustible Substance 4 in the casting box 1.
- the additional one is Substance 4 is stored in partial areas of the molding sand 2, namely by injection or storage before assembly of the halves of the molding box 1 on both sides of the Dividing line 9 or by injection after casting.
- the combustible substance 4 can be poured in in only one half or storage in partial areas of the molding sand 2 before the assembly of the box halves be stored.
- 4C illustrates a further possibility, according to which the combustible substance 4 is embedded in partial areas of the molding sand 2, namely after casting by means of injection in the molding sand.
- the additional combustible substance is 4 always stored separately from the cast goods 3, in such a way that they do not have their surface reached. Regardless of which of the three storage options is chosen, it acts is always a storage that ensures that the substance without causing decomposition only by heating with the resulting evaporation / boiling from the Form is pushed out without pyrolysis taking place.
- the substance can be stored in the molding box so that it is heated distributed in gaseous or vaporous form with the aim of opening the Casting the mold together with the pollutants and burning it (unpacking point).
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Mold Materials And Core Materials (AREA)
- Processing Of Solid Wastes (AREA)
- Treating Waste Gases (AREA)
Description
- Fig. 1
- den zeitlichen Schadstoffemissionsverlauf bei Betrieb einer Metallgußform nach dem Stand der Technik,
- Fig. 2
- den zeitlichen Schadstoffemissionsverlauf einer bei Durchführung des Verfahrens nach der Erfindung eingesetzten Metallgußform,
- Fig. 3
- eine schematische Vertikalschnittansicht eines Formkastenteils zur Veranschaulichug des Strömungsverlaufs der Schadstoffe bei Einsatz eines zusätzlichen Brennstoffes von der Gußform weg, hin zur Ansatzkante des Formkastens und
- Fig. 4
- drei verschiedene Möglichkeiten A, B und C der Zugabe von brennbaren Substanzen in eine Metallgußform.
Claims (7)
- Verfahren zur Reduktion von z. B. in Form von Pyrolyseprodukten freigesetzten Schadstoffemissionen aus in Gießereibetrieben Einsatz findenden Metallgußkästen, bei dem den Metallgußkästen mindestens eine zusätzliche brennbare Substanz zugesetzt wird, die - sofern sie nicht gasförmig ist - bei Erhitzung in gas- bzw. dampfförmigen Zustand übergeht und beim Austritt aus den Metallgußkästen zusammen mit den Schadstoffen verbrennt, dadurch gekennzeichnet, daß die zusätzliche brennbare Substanz derart getrennt von einer in dem Metallgußkasten gebildeten Gußware eingelagert wird, daß sie die Oberfläche der Gußware nicht erreicht.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet daß die zusätzliche brennbare Substanz in die Metallgußkästen vor dem Pressen und Vermischen mit dem Formsand oder Teilen des Formsandes eingebracht wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, daß die zusätzliche brennbare Substanz in Form eines festen Brennstoffes in eine Aussparung des Formsandes oder Kemmaterials eingelagert wird.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß zur gemeinsamen Verbrennung der Schadstoffe und der zusätzlichen brennbaren Substanz dieses Gemisch an der Austrittsstelle vorzugsweise an einer an der Ansatzkante dafür vorgesehenen Auslaßöffnung gezündet wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die zusätrliche brennbare Substanz mindestens eine organische Substanz, vorzugsweise ein Wachs oder ein Öl, besonders bevorzugt ein Keton, einen Aldehyd, Äther, Alkan oder Alkohol, besonders bevorzugt Ethanol oder auch ein Gas enthält.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die zusätzliche brennbare Substanz ein Feststoff, vorzugsweise jedoch eine Flüssigkeit ist.
- Metallgußkasten zur Durchführung des Verfahrens gemäß einem der Ansprüche 1 bis 6, aus mindestens zwei Gußformteilen, bei dem mindestens eine der Hälften in dem Formsand eine Nut zur Aufnahme, von brennbaren Substanzen aufweist, dadurch gekennzeichnet, daß die Nut von der in dem Metallgußkasten zu bildenden Gußware derart getrennt ist, daß die darin aufgenommene brennbare Substanz die Oberfläche der Gußware nicht erreicht.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SI200230084T SI1417059T1 (de) | 2001-08-14 | 2002-08-13 | |
| DK02767378T DK1417059T3 (da) | 2001-08-14 | 2002-08-13 | Fremgangsmåde og metalstöbekasse til reduktion af emissioner af skadelige stoffer i stöberivirksomheder |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10139801 | 2001-08-14 | ||
| DE10139801 | 2001-08-14 | ||
| PCT/EP2002/009078 WO2003015956A2 (de) | 2001-08-14 | 2002-08-13 | Verfahren und metallgusskasten zur schadstoffemissionsreduktion in giessereibetrieben |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1417059A2 EP1417059A2 (de) | 2004-05-12 |
| EP1417059B1 true EP1417059B1 (de) | 2004-12-15 |
Family
ID=7695348
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP02767378A Expired - Lifetime EP1417059B1 (de) | 2001-08-14 | 2002-08-13 | Verfahren und metallgusskasten zur schadstoffemissionsreduktion in giessereibetrieben |
Country Status (17)
| Country | Link |
|---|---|
| US (2) | US20040238155A1 (de) |
| EP (1) | EP1417059B1 (de) |
| JP (1) | JP2004538151A (de) |
| AT (1) | ATE284766T1 (de) |
| AU (1) | AU2002331242A1 (de) |
| BR (1) | BR0212184A (de) |
| CA (1) | CA2456936A1 (de) |
| DE (2) | DE50201808D1 (de) |
| EA (1) | EA005446B1 (de) |
| ES (1) | ES2235088T3 (de) |
| HR (1) | HRP20040182A2 (de) |
| HU (1) | HUP0401327A2 (de) |
| MX (1) | MXPA04001392A (de) |
| PL (1) | PL365635A1 (de) |
| PT (1) | PT1417059E (de) |
| WO (1) | WO2003015956A2 (de) |
| ZA (1) | ZA200401994B (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102008025311A1 (de) | 2008-05-27 | 2009-12-03 | Ashland-Südchemie-Kernfest GmbH | Geruchs- und schadstoffadsorbierende Beschichtungsmasse für den kastengebundenen Metallguss |
| DE102022129733A1 (de) * | 2022-11-10 | 2024-05-16 | Man Truck & Bus Se | Verfahren und Vorrichtung zum Zünden von Gießgasen |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1239437B (de) * | 1965-02-13 | 1967-04-27 | Gruenzweig & Hartmann | Verfahren zur Herstellung von Giessformen und verlorenes Modell zu seiner Durchfuehrung |
| DE2916911A1 (de) * | 1979-04-26 | 1980-10-30 | Maschf Augsburg Nuernberg Ag | Verfahren zur unschaedlichmachung von giessgasen |
| US4266595A (en) * | 1979-08-06 | 1981-05-12 | Ford Motor Company | Use of mold venting practices in green sand molding for odor reduction |
| DE3246324C2 (de) * | 1982-12-15 | 1994-07-14 | CBF Carboform Ewald Schmidt, 4600 Dortmund | Verwendung von Kohlenstoffprodukten als Zusatz zu tongebundenen Gießereiformsandmassen |
| GB2188267B (en) * | 1986-03-14 | 1989-11-15 | Morikawa Sangyo | Casting method and apparatus |
| DE4226327A1 (de) * | 1991-11-07 | 1993-05-13 | Ruetgerswerke Ag | Ligninmodifizierte bindemittel |
| DE4327292C2 (de) * | 1993-08-13 | 1996-04-25 | Ashland Suedchemie Kernfest | Bindemittel zur Herstellung von Gießereikernen und -formen und ihre Verwendung |
| DE4327396C2 (de) * | 1993-08-14 | 1996-10-17 | Kessler & Luch Gmbh | Verfahren und Vorrichtung zum Erfassen, Absaugen und Abscheiden von beim Abgießen von Formkästen frei werdenden Pyrolyse-Produkten |
-
2002
- 2002-08-13 AT AT02767378T patent/ATE284766T1/de not_active IP Right Cessation
- 2002-08-13 CA CA002456936A patent/CA2456936A1/en not_active Abandoned
- 2002-08-13 DE DE50201808T patent/DE50201808D1/de not_active Expired - Lifetime
- 2002-08-13 WO PCT/EP2002/009078 patent/WO2003015956A2/de not_active Ceased
- 2002-08-13 AU AU2002331242A patent/AU2002331242A1/en not_active Abandoned
- 2002-08-13 PT PT02767378T patent/PT1417059E/pt unknown
- 2002-08-13 DE DE10237147A patent/DE10237147A1/de not_active Withdrawn
- 2002-08-13 EP EP02767378A patent/EP1417059B1/de not_active Expired - Lifetime
- 2002-08-13 ES ES02767378T patent/ES2235088T3/es not_active Expired - Lifetime
- 2002-08-13 JP JP2003520501A patent/JP2004538151A/ja active Pending
- 2002-08-13 HU HU0401327A patent/HUP0401327A2/hu unknown
- 2002-08-13 HR HR20040182A patent/HRP20040182A2/hr not_active Application Discontinuation
- 2002-08-13 PL PL02365635A patent/PL365635A1/xx unknown
- 2002-08-13 MX MXPA04001392A patent/MXPA04001392A/es not_active Application Discontinuation
- 2002-08-13 EA EA200400250A patent/EA005446B1/ru not_active IP Right Cessation
- 2002-08-13 US US10/486,772 patent/US20040238155A1/en not_active Abandoned
- 2002-08-13 BR BR0212184-0A patent/BR0212184A/pt not_active Application Discontinuation
-
2004
- 2004-03-11 ZA ZA200401994A patent/ZA200401994B/xx unknown
-
2006
- 2006-10-31 US US11/591,035 patent/US7299858B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| WO2003015956A3 (de) | 2003-10-09 |
| ATE284766T1 (de) | 2005-01-15 |
| AU2002331242A1 (en) | 2003-03-03 |
| ZA200401994B (en) | 2005-04-20 |
| HRP20040182A2 (en) | 2004-08-31 |
| US7299858B2 (en) | 2007-11-27 |
| US20070102137A1 (en) | 2007-05-10 |
| MXPA04001392A (es) | 2005-06-06 |
| DE10237147A1 (de) | 2003-02-27 |
| US20040238155A1 (en) | 2004-12-02 |
| CA2456936A1 (en) | 2003-02-27 |
| ES2235088T3 (es) | 2005-07-01 |
| PL365635A1 (en) | 2005-01-10 |
| EA005446B1 (ru) | 2005-02-24 |
| EA200400250A1 (ru) | 2004-08-26 |
| BR0212184A (pt) | 2004-10-05 |
| DE50201808D1 (de) | 2005-01-20 |
| PT1417059E (pt) | 2005-05-31 |
| JP2004538151A (ja) | 2004-12-24 |
| HUP0401327A2 (en) | 2004-10-28 |
| EP1417059A2 (de) | 2004-05-12 |
| WO2003015956A2 (de) | 2003-02-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2549256A1 (de) | Waermeisolierte anordnung zur durchleitung von unter hohen temperaturen stehenden gasen | |
| DE2837216A1 (de) | Verfahren und vorrichtung zur wiedergewinnung von loesungsmitteln | |
| DE2253843A1 (de) | Flammrohr fuer die brennkammer eines gasturbinentriebwerks | |
| DE2509696A1 (de) | Verfahren zum herstellen von sinterkeramik | |
| DE10237147A1 (de) | Verfahren zur Schadstoffemissionsreduktion in Gießereibetrieben | |
| DE3200582C1 (de) | Verfahren zum Entfernen von Schmiermitteln von aus Metallpulver gepressten Formteilen und Vorrichtung zur Durchfuehrung des Verfahrens | |
| DE1508653B1 (de) | Verfahren zur herstellung feuerfester keramischer gussformen | |
| WO1993000557A1 (de) | Anlage und verfahren zum abbrennen von explosivstoffen | |
| DE1901671A1 (de) | Verfahren zum Aufbringen von UEberzuegen auf Oberflaechen | |
| DE3048044A1 (de) | Flammrohr aus hitzebestaendigem werkstoff fuer brenner, insbesondere oelbrenner | |
| DE102012017968A1 (de) | Feststoffgasgenerator, Löschvorrichtung, Verfahren zum Kühlen eines strömenden Gemischs und Verfahren zum Löschen eines Brandes | |
| DE102019102044A1 (de) | Testprüfstand zum Altern von Abgasanlagen | |
| DE19906770C2 (de) | Verfahren zum Herstellen eines Gußstücks | |
| DE2838836A1 (de) | Ueberzugsmassen | |
| DE8033855U1 (de) | Flammrohr aus hitzebestaendigem werkstoff fuer brenner, insbesondere oelbrenner | |
| AT337606B (de) | Verfahren zur verwertung brennbarer abfallprodukte | |
| DE2242812B2 (de) | Verfahren zum haerten von saeurehaertbaren formstoffgemischen | |
| DE4413901C1 (de) | Formkörper als Grünling aus verpressten Abfällen von Feuerungen | |
| DE2932603A1 (de) | Verfahren bzw. einrichtung zur verbesserung der verbrennung in verbrennungskraftmaschinen | |
| DE102007006310B4 (de) | Verfahren und Vorrichtung zur Regenerierung deaktivierter Katalysatorpartikel | |
| DE2550588C2 (de) | Verfahren und Einrichtung zum Aushärten von Sandformkörpern | |
| DE2921403A1 (de) | Verfahren zum herstellen von thermisch aushaertbaren sandformkoerpern | |
| DE2242812C (de) | Verfahren zum Härten von säurehärtbaren Formstoffgemischen | |
| DE2529392B2 (de) | Anwendung eines Verfahrens zum Vergießen von Metallschmelzen in Sandformen unter Schutzgasatmosphäre auf Kunstharz gebundene Sandformen | |
| DE102013204619B3 (de) | Verfahren und Vorrichtung zum Herstellen von Formen oder Kernen für Gießereizwecke |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20040209 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK RO SI |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RTI1 | Title (correction) |
Free format text: METHOD AND METAL CASTING MOULD FOR REDUCING POLLUTANT EMISSIONS IN FOUNDRY PRACTICES |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR IE IT LI LU MC NL PT SE SK TR |
|
| AX | Request for extension of the european patent |
Extension state: LT LV MK RO SI |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041215 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041215 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 50201808 Country of ref document: DE Date of ref document: 20050120 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050315 |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20050404 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20041215 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: SC4A Free format text: AVAILABILITY OF NATIONAL TRANSLATION Effective date: 20050309 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050630 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2235088 Country of ref document: ES Kind code of ref document: T3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PT Payment date: 20050812 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050813 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050813 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IE Payment date: 20050818 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20050826 Year of fee payment: 4 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DK Payment date: 20050829 Year of fee payment: 4 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050831 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20050914 Year of fee payment: 4 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20050916 |
|
| ET | Fr: translation filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060813 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060814 Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060814 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20060814 Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060831 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060831 Ref country code: DK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060831 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20060831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20070213 |
|
| REG | Reference to a national code |
Ref country code: PT Ref legal event code: MM4A Free format text: LAPSE DUE TO NON-PAYMENT OF FEES Effective date: 20070213 |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: EBP |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| EUG | Se: european patent has lapsed | ||
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PGRI | Patent reinstated in contracting state [announced from national office to epo] |
Ref country code: SK Effective date: 20070911 |
|
| BERE | Be: lapsed |
Owner name: *CLIMAROTEC G.- FUR RAUMKLIMATISCHE SPEZIALANLAGEN Effective date: 20060831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041215 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20090902 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20090812 Year of fee payment: 8 Ref country code: CZ Payment date: 20090728 Year of fee payment: 8 Ref country code: NL Payment date: 20090803 Year of fee payment: 8 Ref country code: SK Payment date: 20090730 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20090814 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20100901 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20100818 Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: V1 Effective date: 20110301 |
|
| REG | Reference to a national code |
Ref country code: SI Ref legal event code: KO00 Effective date: 20110321 |
|
| REG | Reference to a national code |
Ref country code: SK Ref legal event code: MM4A Ref document number: E 71 Country of ref document: SK Effective date: 20100813 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110301 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100813 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100813 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100813 Ref country code: SK Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100813 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20111118 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20110924 Year of fee payment: 10 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100814 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 50201808 Country of ref document: DE Representative=s name: HOEGER, STELLRECHT & PARTNER PATENTANWAELTE, DE Effective date: 20120126 Ref country code: DE Ref legal event code: R081 Ref document number: 50201808 Country of ref document: DE Owner name: FOG SYSTEMS GMBH, DE Free format text: FORMER OWNER: CLIMAROTEC GESELLSCHAFT FUER RAUMKLIMATISCHE SPEZIALANLAGEN MBH, 61350 BAD HOMBURG, DE Effective date: 20120126 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20110813 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110813 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110831 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130301 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50201808 Country of ref document: DE Effective date: 20130301 |