EP1426981A2 - Kontaktieren von Endlosprodukten - Google Patents
Kontaktieren von Endlosprodukten Download PDFInfo
- Publication number
- EP1426981A2 EP1426981A2 EP03450255A EP03450255A EP1426981A2 EP 1426981 A2 EP1426981 A2 EP 1426981A2 EP 03450255 A EP03450255 A EP 03450255A EP 03450255 A EP03450255 A EP 03450255A EP 1426981 A2 EP1426981 A2 EP 1426981A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- contacting
- contact
- web
- meter
- stations
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B13/00—Apparatus or processes specially adapted for manufacturing conductors or cables
- H01B13/0036—Details
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01B—CABLES; CONDUCTORS; INSULATORS; SELECTION OF MATERIALS FOR THEIR CONDUCTIVE, INSULATING OR DIELECTRIC PROPERTIES
- H01B7/00—Insulated conductors or cables characterised by their form
- H01B7/08—Flat or ribbon cables
Definitions
- the invention relates to the automated electrical contacting of at least partially electrically conductive endless products, so-called meter webs, in particular from. Flat conductor cables (FFC), for processing.
- FFC Flat conductor cables
- JP 2000-79913 A A task that is quasi opposite to this task is in JP 2000-79913 A described with the solution:
- the aim is to remove foreign bodies from the film, before it is fed to a projector. Since the foreign body mainly because of the electrostatic charge of the film made of polyvinyl will adhere to it first by means of devices not described in detail, but according to the drawing not be in mechanical contact with the film, which neutralizes the electrostatic charge and then existing foreign bodies are removed by means of rollers.
- a device is known with which the position of the side edge of an endless product is determined: two pairs of electrodes are provided, between which the edge area of the continuous product is drawn.
- One pair of electrodes lies entirely inside the surface of the continuous product and serves as a reference to determine the dielectric and the thickness of the continuous product, the pair of measuring electrodes is only partially covered, its capacity depends on the coverage and thus the position of the edge of the continuous product and allows, after ongoing calibration with the result of the pair of reference electrodes the determination of the position of the edge. There is no electrical contacting of the web with this device, it becomes performed only between the pairs of electrodes.
- the object of the invention is to create a contact which does not have these problems and in particular a continuous processing in the associated with the contact, mostly subsequent processing step without interrupting the contact allows.
- a first variant is characterized in that each contacting station at least a buffer for the meter web is allocated.
- a second variant is characterized in that the two contacting stations are movable between two positions and move with the meter goods web, these electrically contacting, move from the first position to the second position and without to make electrical contact with the meter goods web from the second position to the first position move back.
- a third variant sees an almost infinite number of, preferably with respect to the processing station fixed, contacting stations, namely an electrically conductive Web over which the meter goods web is moved in an electrically contacting manner.
- Permanent, automated contacting of the can be achieved in all three ways processing material with simultaneous continuous transport also through the Section of electrical contacting, which is a continuous processing in the associated Processing step enabled without interruption.
- the contact is made either via already created windows in the insulating material that are required in the finished product, or by means of mechanical perforation of the insulating material for the purpose of contacting, in In this case, it is subsequently necessary to measure a few millimeters of the length of the meter web to be discarded in the perforation area.
- the third variant is preferred for existing ones Windows are used because they are of the required size for sliding contact feature.
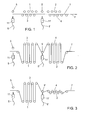
- the contact element 11 and the counterform 5 designed to be movable relative to one another, the contacting station as a whole is immobile, or arranged stationary.
- the contact is closed, there is the one to be processed Material 7 with respect to the contact point 11, 5 at rest.
- the meter goods web 7 is also, at a distance from the contact station 5, 11, at a contact station of the same construction 5 ', 11' passed, this contact point is closed, so there is the meter goods web with respect to this contact point at rest.
- the outside of the contacting system 5, 11; 5 ', 11' required continuous Transport movement F is assigned to each contact station, for example upstream, buffer system 1, 3 or 2, 4 guaranteed for the yard goods.
- This buffer system can, for example, by means of two roller batteries 1, 3 known per se or 2, 4 can be realized. These batteries are designed and movable against each other direct the material to be machined from the direction of movement of the processing material. By connecting several roles in series is a corresponding multiple of the length of the possible relative movement of the roller batteries 1, 3 or 2, 4 can be implemented as a buffer length.
- the buffers alternate with that too processing material 7 filled or emptied.
- the need for an additional buffer depends on the size of the buffers 1,3 or 2,4 and the feed speed V of the transport of the meter web from a buffer on the other hand, in comparison to the "normal" machining speed F. After this When the buffer 2, 4 has been filled, the electrical contact 5 ', 11' is closed Contact 5.11 opened and the machining process continues.
- the situation with three buffers 1, 3 of substantially the same size is 1.3 or 2.4 and the "pre-buffer" 1 ', 3'.
- the difference can between the machining speed F and the feed speed V be relatively small, i.e. that V only has to be slightly larger than 2 F.
- the two speeds V1 at the processing station 5, 11 and V2 at the Processing station 5 ', 11' may not be the same size, but this is for the design, control and advantageous in view of the possibility of using identical devices. If the available space is cramped, the choice is a big one V / F ratio is advantageous since the buffers can then be kept small.
- the editing process can also be provided before the first buffer 1,3, but in many cases at the end of the processing cut the fabric 7 so that a reliable contact must take place before the processing station.
- the contacting units make the web of goods by the meter contact whose movement in one of two ways.
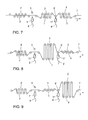
- the web of yard goods to be processed 7 is on a suitably designed surface that is parallel to the direction of movement the meter goods railway runs, passed.
- the contact is made, for example, by a flexible, electrically conductive material (e.g. steel wool fabric or soft metal brush) realized.
- contact is preferably made on one in one previous manufacturing section stripped areas.
- the contacting unit itself is either at rest and the window in the Fabric by the meter brushes against the contact area, which has a large longitudinal extent, that forms the two contact points, along, or the (small) contact area is continuously with the movement speed F of the meter web 7 (or with a predetermined relative speed to it).
- the touch between the Contact window on the meter web 7 and the contacting unit 9 is by a suitable counter shape (e.g. an endless belt that is deflected with the help of rollers) secured.
- a suitable counter shape e.g. an endless belt that is deflected with the help of rollers
- the movement of the meter goods web 7 is drawn in a straight line, but it is also possible to form them meandering and the contact surface of the Training contacting unit as well, whereby the frequency of the contact window on FFC lowered, or the distance between them can be increased. It can do both Sides of the meter web 7 fixed surfaces can be provided as contacting surfaces (not shown), or on one side, surface 9 (Fig. 5) or on both sides surface 9 '(Fig. 6) with moving flexible elements, for example belts 10. Whether the Electrical contacting from both sides or only from one side is a question the respective area of application, in particular the current intensity to be transmitted and thus the surface load occurring in the area of the power transfer.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Of Electrical Connectors (AREA)
- Insulated Conductors (AREA)
- Controlling Rewinding, Feeding, Winding, Or Abnormalities Of Webs (AREA)
- Advancing Webs (AREA)
Abstract
Description
Claims (8)
- Elektrische Kontaktierung einer kontinuierlich bewegten Meterwarenbahn (7), insbesondere eines Flachleiterkabels, eines sogenannten FFC, im Zuge deren Bearbeitung bzw. Herstellung, dadurch gekennzeichnet, dass zumindest zwei Kontaktierungsstationen (5,11; 5',11') vorgesehen sind.
- Kontaktierung nach Anspruch 1, dadurch gekennzeichnet, dass die beiden Kontaktierungsstationen die Kontaktierung abwechselnd vornehmen, dass sie ortsfest angeordnet sind und dass jeder Kontaktierungsstation (5,11; 5'11') zumindest ein Puffer (1,3; 2,4) für die zu kontaktierende Meterwarenbahn (7) zugeordnet ist.
- Kontaktierung nach Anspruch 2, dadurch gekennzeichnet, dass drei im wesentlichen gleich große Puffer (1',3'; 1,3; 2,4) vorgesehen sind und dass zwischen jeweils zwei Puffern eine Kontaktierungsstation (5,11; 5' 11') angeordnet ist.
- Kontaktierung nach Anspruch 1, dadurch gekennzeichnet, dass die zumindest zwei Kontaktierungsstationen sich mit der Meterwarenbahn (7), diese kontaktierend, mitbewegen und, ohne sie zu kontaktieren, zurückbewegen.
- Kontaktierung nach einem der Ansprüche 2 bis 4 für elektrisch isolierte Leiterbahn(en) der Meterwarenbahn (7), dadurch gekennzeichnet, dass jede Kontaktierungsstation elektrische Kontaktelemente (11, 11') mit Spitzen aus elektrisch leitendem Material aufweist, die durch die elektrische Isolierung der Meterwarenbahn (7) bis zu deren Leiterbahn(en) dringen.
- Kontaktierung nach Anspruch 1, dadurch gekennzeichnet, dass zumindest zwei Kontaktierungsstationen als zusammenhängender, länglicher Kontaktbereich ausgebildet sind, über die sich die Meterwarenbahn (7) bzw. deren Leiterbahnen im Bereich von Fenstern kontaktierend bewegen.
- Kontaktierung nach einem der Ansprüche 4 oder 6, dadurch gekennzeichnet, dass dem elektrischen Kontaktelement (9) ein den Kontakt sichernder Anpreßteil, bevorzugt in Form eines endlosen, umlaufenden, Bandes (10), auf der dem Kontaktelement abgewandten Seite der Meterwarenbahn, zugeordnet ist.
- Kontaktierung nach Anspruch 7, dadurch gekennzeichnet, dass das Band (10) mit der Geschwindigkeit der Meterwarenbahn (7) umläuft.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT0181202A AT412554B (de) | 2002-12-04 | 2002-12-04 | Automatisiertes elektrisches kontaktieren von endlosprodukten für die bearbeitung |
| AT18122002 | 2002-12-04 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1426981A2 true EP1426981A2 (de) | 2004-06-09 |
| EP1426981A3 EP1426981A3 (de) | 2004-12-01 |
Family
ID=32303970
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03450255A Withdrawn EP1426981A3 (de) | 2002-12-04 | 2003-11-20 | Kontaktieren von Endlosprodukten |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US20040155086A1 (de) |
| EP (1) | EP1426981A3 (de) |
| JP (1) | JP2004186160A (de) |
| AT (1) | AT412554B (de) |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| NO125853B (de) * | 1966-10-03 | 1972-11-13 | Ford Motor Co | |
| CH537815A (de) * | 1971-05-10 | 1973-06-15 | Caratsch Hans Peter | Einrichtung zum Aufbringen eines thermoplastischen Kunststoffes auf ein Flächengebilde in Form von voneinander im Abstand vorgesehenen Ablagerungen |
| CH594448A5 (de) * | 1974-08-16 | 1978-01-13 | Cossonay Cableries Trefileries | |
| US4102300A (en) * | 1974-08-16 | 1978-07-25 | S.A. Des Cableries & Trefileries De Cossonay | Apparatus for continuously coating a metal wire at high velocity |
| WO1980001734A1 (fr) * | 1979-02-08 | 1980-08-21 | Battelle Memorial Institute | Procede pour revetir d'au moins une couche isolante au moins une portion longitudinale de la surface d'au moins un element longiligne conducteur ainsi qu'installation pour la mise en oeuvre d'un tel procede |
| US4769202A (en) * | 1985-11-29 | 1988-09-06 | The B. F. Goodrich Company | Process of making a conveyor belt |
| DE3708122A1 (de) * | 1987-03-13 | 1988-09-22 | Heinz Georg Baus | Verfahren und vorrichtung zur herstellung von mehrschichtplatten |
| JPH062249B2 (ja) * | 1987-10-01 | 1994-01-12 | 三菱電機株式会社 | 間隔板の製造装置 |
| DE4011004A1 (de) * | 1990-04-05 | 1991-10-10 | Klaus Kalwar | Vorrichtung zur koronabehandlung von materialoberflaechen |
| US5996872A (en) * | 1997-06-13 | 1999-12-07 | Solvetech, Inc. | Edge position sensor with integral thickness gauge |
| JP2000079913A (ja) * | 1998-09-03 | 2000-03-21 | Eisai Co Ltd | フィルム供給装置およびその方法 |
-
2002
- 2002-12-04 AT AT0181202A patent/AT412554B/de not_active IP Right Cessation
-
2003
- 2003-11-20 EP EP03450255A patent/EP1426981A3/de not_active Withdrawn
- 2003-12-02 US US10/727,030 patent/US20040155086A1/en not_active Abandoned
- 2003-12-04 JP JP2003406189A patent/JP2004186160A/ja active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| JP2004186160A (ja) | 2004-07-02 |
| EP1426981A3 (de) | 2004-12-01 |
| ATA18122002A (de) | 2004-09-15 |
| US20040155086A1 (en) | 2004-08-12 |
| AT412554B (de) | 2005-04-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2811566C2 (de) | Zuführeinrichtung für isolierten elektrischen Leitungsdraht | |
| DE2747804C3 (de) | Verfahren zum Überprüfen vieladriger Kabel und Vorrichtung zur Durchführung des Verfahrens | |
| DE2064545C3 (de) | Vorrichtung zum elektrostatischen Auf- oder Entladen von Oberflächen eines Materials | |
| EP2521637B1 (de) | Vorrichtung zum spalten von schaumstoffkörpern | |
| WO2001081657A2 (de) | Elastisches kontakelement | |
| DE102014106380A1 (de) | Verfahren und Vorrichtung zum Transport von Behältern | |
| DE69111722T2 (de) | Vorrichtung zur elektrolytischen Behandlung. | |
| EP0694019B1 (de) | Vorrichtung zum ablösen eines produktes von einem endlos umlaufenden band | |
| DE10065643C2 (de) | Vorrichtung und Verfahren zum elektrochemischen Behandeln von bandförmigem und plattenförmigem Gut | |
| DE4123985A1 (de) | Vorrichtung zur elektrolytischen behandlung von leiterplatten oder dergleichen, insbesondere zur elektrolytischen beschichtung mit kupfer | |
| AT412554B (de) | Automatisiertes elektrisches kontaktieren von endlosprodukten für die bearbeitung | |
| EP3544160B1 (de) | Transportsystem für wellenwickelmatten | |
| DE4242572C1 (de) | Vorrichtung zur Herstellung von Brezeln | |
| DE940862C (de) | Verfahren und Anordnung zum Anodisieren von Metallgegenstaenden | |
| DE102011118667B4 (de) | System und verfahren zum bewerten eines drahtleiters | |
| DE102004025827B3 (de) | Vorrichtung zum elektrischen Kontaktieren von ebenem Behandlungsgut in Durchlaufanlagen | |
| DE3228206A1 (de) | Ueberwachung von foerdergurten auf laengsrisse | |
| DE3247795A1 (de) | Verfahren und vorrichtung zur gleichzeitigen, beidseitigen coronabehandlung von kunststoff-folienbahnen | |
| DE2233258C3 (de) | Verfahren und Vorrichtung zum Metallisieren von Kunststoffolien | |
| DE2801580A1 (de) | Verfahren zur herstellung metallfreier streifen auf einer metallisierten bandfoermigen isolierstoffolie | |
| DE2844620C2 (de) | Vorrichtung zum Schneiden von Ziegelformlingen aus einem Tonstrang | |
| AT367546B (de) | Vorrichtung zum messen des ohm'schen widerstandes eines elektrischen leiterseiles | |
| DE202005006070U1 (de) | Transport- und Trennvorrichtung | |
| DE2523533B2 (de) | Elektrophoretophotographisches Abbildungsverfahren und Vorrichtung zur elektrophoretophotographischen Bilderzeugung | |
| DE1034094B (de) | Verfahren und Maschine zur Herstellung biegsamer, gefuellter und luftdicht verschlossener Behaelter aus warm verformbaren Werkstoffen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| 17P | Request for examination filed |
Effective date: 20050601 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20070322 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20070802 |