EP1507728B1 - Verfahren und einrichtung zum stapeln von flachen sendungen - Google Patents
Verfahren und einrichtung zum stapeln von flachen sendungen Download PDFInfo
- Publication number
- EP1507728B1 EP1507728B1 EP03755072A EP03755072A EP1507728B1 EP 1507728 B1 EP1507728 B1 EP 1507728B1 EP 03755072 A EP03755072 A EP 03755072A EP 03755072 A EP03755072 A EP 03755072A EP 1507728 B1 EP1507728 B1 EP 1507728B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- stacking
- mailing
- stack
- thickness
- underfloor belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000000034 method Methods 0.000 title claims abstract description 12
- 238000012360 testing method Methods 0.000 claims description 10
- 238000011835 investigation Methods 0.000 claims description 6
- 238000005259 measurement Methods 0.000 claims description 6
- 238000012937 correction Methods 0.000 claims description 2
- 238000011156 evaluation Methods 0.000 claims description 2
- 230000001105 regulatory effect Effects 0.000 abstract 1
- 230000003068 static effect Effects 0.000 abstract 1
- 230000005540 biological transmission Effects 0.000 description 5
- 238000011144 upstream manufacturing Methods 0.000 description 5
- 239000002655 kraft paper Substances 0.000 description 3
- 230000036961 partial effect Effects 0.000 description 2
- 230000000994 depressogenic effect Effects 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 230000000284 resting effect Effects 0.000 description 1
- 238000007619 statistical method Methods 0.000 description 1
- 230000036962 time dependent Effects 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/04—Pile receivers with movable end support arranged to recede as pile accumulates
- B65H31/12—Devices relieving the weight of the pile or permitting or effecting movement of the pile end support during piling
- B65H31/18—Positively-acting mechanical devices
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H31/00—Pile receivers
- B65H31/04—Pile receivers with movable end support arranged to recede as pile accumulates
- B65H31/06—Pile receivers with movable end support arranged to recede as pile accumulates the articles being piled on edge
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/10—Size; Dimensions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/10—Size; Dimensions
- B65H2511/11—Length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/10—Size; Dimensions
- B65H2511/13—Thickness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/10—Size; Dimensions
- B65H2511/15—Height, e.g. of stack
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2511/00—Dimensions; Position; Numbers; Identification; Occurrences
- B65H2511/20—Location in space
- B65H2511/22—Distance
- B65H2511/222—Stroke
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2513/00—Dynamic entities; Timing aspects
- B65H2513/40—Movement
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2513/00—Dynamic entities; Timing aspects
- B65H2513/50—Timing
- B65H2513/52—Age; Duration; Life time or chronology of event
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2515/00—Physical entities not provided for in groups B65H2511/00 or B65H2513/00
- B65H2515/30—Forces; Stresses
- B65H2515/34—Pressure, e.g. fluid pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2557/00—Means for control not provided for in groups B65H2551/00 - B65H2555/00
- B65H2557/20—Calculating means; Controlling methods
- B65H2557/23—Recording or storing data
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2557/00—Means for control not provided for in groups B65H2551/00 - B65H2555/00
- B65H2557/60—Details of processes or procedures
- B65H2557/61—Details of processes or procedures for calibrating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
- B65H2701/1916—Envelopes and articles of mail
Definitions
- the invention relates to a method and a device for stacking flat items according to the preambles of claims 1 and 4, wherein the broadcasts have great differences in their format (length, height), their thickness and their rigidity.
- Labile and stiff shipments in large and small formats should be able to be processed separately as well as in a mixture.
- the consignments of different length, height, thickness and rigidity are transported as individual consignments with minimum distance in shrouds and should be aligned for further processing or storage in the stack exactly on two edges (front and bottom edge).
- DE 27 14 520 A1 discloses a method and a device for stacking flat items can be removed, wherein an underfloor belt and a releasably secured with this stack support are moved away with increasing stack of the stacking and wherein the transported with a shroud system to a stacking shipments by means of stacking belt and a stack roll forming a stack to be moved to a stop.
- a solution has been known in which a mechanical limit switch is located directly in front of the stacking roller below the stacking belt, which is geometrically placed in the letter stream and thus pressed when a mailing passes by it. This limit switch indicates to a powered underfloor belt the signal for moving the underfloor belt as long as the switch is depressed.
- the switch Since the switch is located below the belt, it can only detect the lower part of a broadcast. Depending on the inclination of a consignment, the switch is not touched and thus gives no Verfahrsignal to the underfloor belt and in the other case, the program presses permanently on the switch, the underfloor belt moves with the Send away from the pile until the switch has returned to its original position.
- This type of switch only responds to a defined stacking force. He can not respond to the individually recognized specific different shipments. Thus, there is only a single stacking force within the stack for all different types of shipment, which is not optimal for all types of shipment.
- the invention is therefore based on the object to provide a method and apparatus for stacking flat broadcasts, in which an optimal stacking force is generated for each pursuestapelnde shipment even with relatively large format and thickness differences, so that each shipment with the lowest possible stacking noise up to Stops reached and their front edge and its lower edge is aligned exactly in line with the already stacked broadcasts.
- the amount to be subtracted from the measured thickness is also advantageous to determine the amount to be subtracted from the measured thickness as a function of transmission stiffnesses determined by means of a measuring arrangement.
- stiff mailings tend to be less compressible, so the amount to be deducted from the thickness is to be reduced.
- the control unit is advantageously designed so that when exceeding a specified period of time within which no Broadcasts are passed into the stacking tray, the underfloor belt is moved away from the stacking roller and the stacking belt with the partial stack held by the stacking support until the measured values of the force sensors are so small that the rotating stacking roller and the moving stacking belts are not the last transmission to damage. Shortly before arrival of the next shipment to the stacking tray, the underfloor belt with the partial stack is then moved to the stacking roller until the specified stacking forces have been reached again.
- a stack 16 is formed by at the entrance of a stacking tray 9 in each case a subsequent broadcast on the leading broadcast at an angle ⁇ impinges and slides on this up to a stop 10, by which it is stopped. Between a stacking roller 7 and the stack 16 there are forces that must be overcome by a congressstapelnden consignment to get to the stop 10.
- a thickness sensor 12 is arranged in the letter path, which measures the mailing thickness of the mail item 13 that has just moved past.
- an underfloor belt 14 which has a releasable positive connection with a stacking support 8 is moved by a controlled drive by a certain distance (as a function of the measured mailing thickness).
- a certain distance as a function of the measured mailing thickness.
- the fine adjustment of the stacking force via at least one or more force sensors 11 (in Example 11 a, b, c and d). These force sensors 11 are arranged in the vicinity of the stacking roller 7 offset in height so that the force sensors 11 can detect all different high shipments. By the gap between stacking roller 7 and the stack support 8 is less than the sum of the individual thicknesses of the loose flat shipments of the stack 16, a stacking force is built up within the stack 16. Depending on the height of the mail item 5, it now presses on one or more force sensors 11 which register corresponding force values.
- the individual force sensors 11 is given the optimum threshold value of the stacking force in order to provide optimal conditions for the consignment 6 to be stacked, so that it can be stacked exactly on the front edge and bottom edge.
- the force which the stacked consignment 6 delivers to the force sensors 11 is compared with the threshold values.
- the stack 16 is now compressed or pulled apart by moving the underfloor belt 14 in order to restore the optimum conditions for a subsequent shipment 6.
- the stack 16 is transported by movement of the underfloor belt 14 until the measured force values of the force sensors 11 produce sufficiently low values that indicate that the consignment 5 is no longer resting against the stacking belt 3 , who leads the broadcasts to the stacking roller 7, pending.
- the transmission 5 is no longer exposed to the high friction load of the permanently rotating stacking belt 3. A shipment damage is thus avoided.
- the required stacking conditions are restored by returning the underfloor belt 14.
- the amount to be deducted from the measured thickness for careful edge alignment of the stack 16 and the force sensors 11 to be evaluated and their threshold values are determined for each shipment format on the basis of statistical investigations.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Sorting Of Articles (AREA)
- Delivering By Means Of Belts And Rollers (AREA)
- Pile Receivers (AREA)
- Controlling Sheets Or Webs (AREA)
- Sheets, Magazines, And Separation Thereof (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren und eine Einrichtung zum Stapeln von flachen Sendungen nach den Oberbegriffen der Ansprüche 1 und 4, wobei die Sendungen große Unterschiede bezüglich ihres Formates ( Länge, Höhe ), ihrer Dicke und ihrer Steifigkeit aufweisen. Labile und steife Sendungen in großen und kleinen Formaten ( z.B.: DIN B4 und kleine Postkarten ) sollen sowohl getrennt als auch in einer Mischung verarbeitet werden können. Die Sendungen unterschiedlicher Länge, Höhe, Dicke und Steifigkeit werden als Einzelsendungen mit minimalem Abstand in Deckbändern transportiert und sollen zur Weiterverarbeitung oder zur Lagerung im Stapel exakt auf zwei Kanten ( Vorder- und Unterkante ) ausgerichtet sein.
- Der DE 27 14 520 A1 sind ein Verfahren und eine Einrichtung zum Stapeln von flachen Sendungen entnehmbar, wobei ein Unterflurband und eine mit diesem lösbar befestigte Stapelstütze mit wachsendem Stapel von der Stapelstelle weggefahren werden und wobei die mit einem Deckbandsystem zu einer Stapelstelle transportierten Sendungen mittels Stapelriemen und einer Stapelrolle einen Stapel bildend an einen Anschlag bewegt werden.
Es wurde eine Lösung bekannt, bei der sich direkt vor der Stapelrolle unterhalb des Stapelriemens ein mechanischer Endschalter befindet, der geometrisch in den Briefstrom hineinsteht und somit gedrückt wird, wenn eine Sendung an ihm vorbeifährt. Dieser Endschalter gibt an ein angetriebenes Unterflurband das Signal zum Verfahren des Unterflurbandes, solange der Schalter gedrückt ist. Da der Schalter unterhalb des Riemens angeordnet ist, kann er nur den unteren Bereich einer Sendung erfassen. Je nach Schräglage einer Sendung wird der Schalter gar nicht berührt und gibt somit kein Verfahrsignal an das Unterflurband und im andern Fall drückt die Sendung permanent auf den Schalter, das Unterflurband fährt mit der Sendung weg von der Stapelrolle, bis der Schalter wieder seine Ausgangslage erreicht hat. Diese Art von Schalter reagiert nur auf eine definierte Stapelkraft. Er kann nicht auf die einzeln erkannten spezifisch unterschiedlichen Sendungen reagieren. Somit besteht für alle unterschiedlichen Sendungsarten nur eine einzige Stapelkraft innerhalb des Stapels, die nicht für alle Sendungsarten optimal ist.
Aus der JP 08 259 080 AA ist es bekannt, dass beim Stapeln eine exakte Ausrichtung erreicht werden kann, wenn der Stapel in Abhängigkeit von der Dicke der Gegenstände von der Stapelstelle wegbewegt wird und die Geschwindigkeit dieser Bewegung in Abhängigkeit von an mehreren Stellen an der Stapelstelle gemessenen Stapelkräften korrigiert wird. Eine Regelung dieser Bewegung in Abhängigkeit von der Dicke und von der Stapelkraft lehrt auch die JP 08 113 410 AA. Das einzustapelnde Gut weist dabei hinsichtlich seiner Größe, Dicke und Beschaffenheit keine großen Unterschiede auf.
Weiterhin wurden Einrichtungen zum Zwischenstapeln von Sendungen bekannt, bei denen die Regelung zum Verfahren einer Stapelstütze in Abhängigkeit von einer Kraftmessung (DE 1 235 818 A, DE 195 47 292 A) oder in Abhängigkeit von einer Kraft- und einer Dickenmessung bei Sendungen mit relativ geringen Größen- und Dickenunterschieden (US 3 918 704 A) erfolgt. - Der Erfindung liegt daher die Aufgabe zugrunde, ein Verfahren und eine Einrichtung zum Stapeln flacher Sendungen zu schaffen, bei denen auch bei relativ großen Format- und Dickenunterschieden eine optimale Stapelkraft für jede einzustapelnde Sendung erzeugt wird, so dass jede Sendung mit möglichst geringem Stapelgeräusch bis zum Anschlag gelangt und ihre Vorderkante und ihre Unterkante exakt in einer Linie zu den bereits eingestapelten Sendungen ausgerichtet ist.
- Erfindungsgemäß wird die Aufgabe durch die Merkmale der Ansprüche 1 und 4 gelöst.
- Zusätzlich zur Dicke wird die Höhe und Länge jeder Sendung als Sendungsformat gemessen. Nachdem innerhalb des Hauptregelkreises die Dicke jeder einzeln zugeführten und einzustapelnden Sendung ermittelt und das Unterflurband mit der Stapelstütze für die einlaufende Sendung um diesen Betrag der gemessenen Dicke abzüglich eines bestimmten Betrages von der Stapelstelle weg verfahren wurde, werden dann in einem Korrekturregelkreis, nachdem die jeweilige Sendung den Anschlag erreicht hat, die Stapelkräfte in verschiedenen Höhen im Bereich der Stapelrolle mittels Kraftsensoren gemessen und mittels Bewegung des Unterflurbandes mit der Stapelstütze im Rahmen festgelegter Schwellwerte für die zulässigen Stapelkraftbereiche nachgeregelt.
Die Stapeleinrichtung besitzt weiterhin eine mit der Formatmesseinrichtung, der Dickenmesseinrichtung, den Antrieben der Unterflurbänder und den Kraftsensoren verbundene Steuereinheit, die für jedes Stapelfach folgenden Ablauf gewährleistet: - Messen der Höhe und der Länge der einzustapelnden Sendung,
- Messen der Dicke der einzustapelnden Sendung,
- Verfahren des Unterflurbandes von der Stapelstelle weg um den gemessenen Dickenwert abzüglich eines bestimmten Betrages,
- Messen der Stapelkräfte an den Kraftsensoren, nachdem die Sendung den Anschlag erreicht hat, wobei nur die Kraftsensoren innerhalb der Sendungshöhe ausgewertet werden,
- bei Überschreiten hinsichtlich Höhe und/oder Anzahl und/oder Dauer bestimmter Schwellwerte an bestimmten Kraftsensoren Verfahren des Unterflurbandes mit der Stapelstütze von der Stapelrolle weg entsprechend der Art der Überschreitungen, so dass die erforderlichen Stapelbedingungen hergestellt werden.
- Vorteilhafte Ausgestaltungen der Erfindung sind in den Unteransprüchen dargelegt.
- Vorteilhaft ist es, in der vorgelagerten Testphase für jedes Sendungsformat auf der Basis statistischer Untersuchungen auch den für eine sorgfältige Kantenausrichtung des Stapels von der gemessenen Dicke abzuziehenden Betrag zu bestimmen.
- Vorteilhaft ist es auch, in der Testphase den von der gemessenen Dicke abzuziehenden Betrag zusätzlich in Abhängigkeit von mittels einer Messanordnung ermittelten Sendungssteifigkeiten festzulegen. So sind steife Sendungen tendenziell weniger komprimierbar, so dass der von der Dicke abzuziehende Betrag zu reduzieren ist.
Damit bei einer Pause in der Sendungszufuhr die letzte Sendung nicht zu lange an der sich drehenden Stapelrolle und den bewegten Stapelriemen einer hohen Reibbelastung unterliegt und dadurch evtl. beschädigt wird, ist die Steuereinheit vorteilhaft so ausgebildet, dass bei Überschreiten einer festgelegten Zeitspanne, innerhalb derer keine Sendungen in das Stapelfach geleitet werden, das Unterflurband mit dem durch die Stapelstütze gehaltenen Teilstapel solange von der Stapelrolle und den Stapelriemen weg verfahren wird, bis die gemessenen Werte der Kraftsensoren so gering sind, dass die sich drehende Stapelrolle und die bewegten Stapelriemen die letzte Sendung nicht beschädigen. Kurz vor Eintreffen der nächsten Sendung am Stapelfach wird dann das Unterflurband mit dem Teilstapel zur Stapelrolle hin solange verfahren, bis die festgelegten Stapelkräfte wieder erreicht sind. - Anschließend wird die Erfindung in einem Ausführungsbeispiel anhand der Zeichnung näher erläutert.
- Dabei zeigen
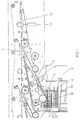
- FIG 1
- eine Draufsicht der Stapeleinrichtung mit einem Stapelfach;
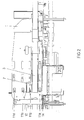
- FIG 2
- eine Seitenansicht von der Stapelstütze aus gesehen, ohne Stapel.
- Ein Stapel 16 wird gebildet, indem am Eingang eines Stapelfaches 9 jeweils eine Folgesendung auf die vorauslaufende Sendung in einem Winkel α auftrifft und auf dieser bis zu einem Anschlag 10 gleitet, durch welchen sie gestoppt wird. Zwischen einer Stapelrolle 7 und dem Stapel 16 bestehen Kräfte, die von einer einzustapelnden Sendung überwunden werden müssen, um an den Anschlag 10 zu gelangen.
Vor der Stapeleinrichtung ist im Brieflauf ein Dickensensor 12 angeordnet, welcher die Sendungsdicke der gerade vorbei bewegten Sendung 13 misst. Wird die Sendung 13 mit Hilfe einer Weiche 1 in das Stapelfach 9 abgelenkt, wird ein Unterflurband 14, das mit einer Stapelstütze 8 eine lösbare formschlüssige Verbindung hat, durch einen gesteuerten Antrieb um einen gewissen Weg (in Abhängigkeit der gemessenen Sendungsdicke) verfahren. Somit wird genügend Platz zwischen Stapelrolle 7 und der dann bereits eingestapelten Sendung 6 geschaffen, in den sich die folgende Sendung 13 schieben kann, d.h. das Unterflurband 14 muss sich nicht um den exakt ermittelten Dickenwert bewegen, sondern je nach Sendungsart, wie z.B. kurze oder lange, niedrige oder hohe, labile oder steife, nur um einen Deltabetrag des Dickenwertes, damit sich innerhalb des Stapels 16 wieder eine Kraft aufbaut, sobald sich die Sendung 13 zwischen Stapelrolle 7 und Stapelstütze 8 befindet. Somit erfolgt mit Hilfe des Dickensensors 12 nur eine Grobeinstellung der Stapelkraft. - Die Feineinstellung der Stapelkraft erfolgt über mindestens einen oder mehrere Kraftsensoren 11 ( im Beispiel 11 a, b, c und d ). Diese Kraftsensoren 11 sind in der Nähe der Stapelrolle 7 in der Höhe versetzt so angeordnet, dass die Kraftsensoren 11 alle unterschiedlich hohen Sendungen erfassen können. Indem der Spalt zwischen Stapelrolle 7 und der Stapelstütze 8 geringer ist als die Summe der Einzeldicken der losen flachen Sendungen des Stapels 16, wird innerhalb des Stapels 16 eine Stapelkraft aufgebaut. Je nach Höhe der Sendung 5 drückt diese nun auf einen oder mehrere Kraftsensoren 11, die entsprechende Kraftwerte registrieren.
In Verknüpfung mit der Formatkontrolle, welche die Sendungsart ( wie z.B. kurze oder lange, niedrige oder hohe, labile oder steife Sendung ) ermittelt hat, wird den einzelnen Kraftsensoren 11 der optimale Schwellwert der Stapelkraft vorgegeben, um der einzustapelnden Sendung 6 optimale Bedingungen zu verschaffen, damit diese exakt auf Forder- und Unterkante eingestapelt werden kann. Die Kraft, welche die eingestapelte Sendung 6 auf die Kraftsensoren 11 abgibt, wird mit den Schwellwerten verglichen. Je nach Ergebnis wird nun der Stapel 16 durch Verfahren des Unterflurbandes 14 zusammengedrückt oder auseinandergezogen, um für eine nachfolgende Sendung 6 wieder die optimalen Bedingungen herzustellen. - Wird in das Stapelfach 9 längere Zeit keine Sendung eingestapelt, wird der Stapel 16 durch Bewegung des Unterflurbandes 14 soweit transportiert, bis die gemessenen Kraftwerte der Kraftsensoren 11 ausreichend geringe Werte ergeben, die darauf zurückschließen lassen, dass die Sendung 5 nicht mehr an dem Stapelriemen 3, der die Sendungen zur Stapelrolle 7 leitet, ansteht. Somit ist die Sendung 5 nicht mehr der hohen Reibbelastung des permanent drehenden Stapelriemens 3 ausgesetzt. Eine Sendungsbeschädigung wird somit vermieden.
Vor Eintreffen der nächsten Sendung 6 werden durch Zurückfahren des Unterflurbandes 14 wieder die erforderlichen Stapelbedingungen hergestellt. - Durch die programmierbare Sensorsteuerung können prinzipiell verschiedenste Parameter eingestellt werden:
- Allen Kraftsensoren 11 können unterschiedliche Schwellwerte und verschiedene logische Verknüpfungen vorgegeben werden.
- Das Unterflurband 14 wird nur angetrieben, wenn bei allen Kraftsensoren 11 ein Schwellwert überschritten wird,
- Wenn nur bei einem Kraftsensor 11 der eingestellte Wert überschritten wird,
- Wenn bei mehreren Kraftsensoren 11 die Werte überschritten sind.
- Die Schwellwerte der verschiedenen Kraftsensoren 11 sind auf jede Sendungsart individuell eingestellt, je nach Masse, Dicke und Steifigkeit und Format.
- Je nach Sendungsart erhalten die Kraftsensoren 11 eine zeitabhängige Kraftauswertung zugeteilt, d.h. die angekommene Sendung 5 muss z.B. eine definierte Dauer und zu einem definierten Zeitpunkt eine Kraft auf den oder die Kraftsensoren 11 übertragen, damit sie das Signal zur Vorwärtsbewegung des Unterflurbandes 14 abgeben. Kurzzeitige Peakbelastungen werden damit unterdrückt.
- Das Signal zur Vorwärtsbewegung kann auch abhängig von Anzahl der Messungen innerhalb eines Zeitintervalls und/oder der Anzahl der Überschreitungen der Schwellwerte festgelegt werden.
- In einer vorgelagerten Testphase werden für jedes Sendungsformat auf der Basis statistischer Untersuchungen der für eine sorgfältige Kantenausrichtung des Stapels 16 von der gemessenen Dicke abzuziehende Betrag und die auszuwertenden Kraftsensoren 11 sowie deren Schwellwerte festgelegt.
- Beispiele für zu stapelnde Sendungen:
- 1. dünne niedrige Sendung (z.B. Postkarte):
- Der Dickensensor 12 registriert eine Sendung, die dünner als 2 mm ist und gibt deshalb dem Unterflurband 14 keinen Befehl zum Verfahren. Es soll also keine Lücke zwischen der Stapelrolle 7 und der letzten eingestapelten Sendung 5 erzeugt werden. Eine vorgeschaltete Höhenkontrolle hat registriert, dass die zu stapelnde Sendung 6 eine niedrige Sendung ist und deshalb auch nur die Werte der Kraftsensoren 11a und 11b zur Unterflurbandsteuerung heranzuziehen sind.
- Die niedrige und dünne Sendung fährt am Dickensensor 12 vorbei. Das Unterflurband 14 erhält kein Signal, um eine Lücke zwischen der Stapelrolle 7 und dem Stapel 16 zu schaffen. Ist die Sendung am Anschlag 10 angelangt, ermitteln die Kraftsensoren 11a und 11b die Kraft. Übersteigt einer der beiden ermittelten Werte 2 N, so verfährt das Unterflurband 14 um den festgelegten Weg, so dass die erforderlichen Stapelbedingungen hergestellt werden.
- 2. 8 mm dicke B4-Format Sendung:
- Der Dickensensor 12 registriert eine Sendung, die dicker als 2 mm ist und gibt deshalb dem Unterflurband 14 einen Befehl zum Verfahren. Es soll also eine Lücke zwischen der Stapelrolle 7 und dem Stapel 16 erzeugt werden, bevor die zu stapelnde Sendung die Stapelrolle 7 erreicht hat.
- Jedoch verfährt das Unterflurband 14 nur um den Betrag der Dicke der Sendung minus 2 mm, um einen Zwangsdruck für die zu stapelnde Sendung zu erzeugen. Eine vorgeschaltete Höhenkontrolle hat registriert, dass die zu stapelnde Sendung eine hohe Sendung ist und deshalb auch die Werte aller Kraftsensoren 11a bis 11d zur Unterflurbandsteuerung heranzuziehen sind.
- Die hohe und 8 mm dicke Sendung fährt am Dickensensor 12 vorbei. Das Unterflurband 14 erhält das Signal, 6 mm zu verfahren, um eine 6 mm breite Lücke zwischen der Stapelrolle 7 und der vordersten Sendung 5 des Stapels 16 zu schaffen. Ist die Sendung am Anschlag 10 angelangt, ermitteln die Kraftsensoren 11a bis 11d die Kraft. Übersteigt einer der vier ermittelten Werte 4 N, so verfährt das Unterflurband 14 um den festgelegten Weg, so dass die erforderlichen Stapelbedingungen hergestellt werden.
Claims (7)
- Verfahren zum Stapeln von flachen Sendungen mit jeweils ein gesteuert angetriebenes Unterflurband (14) und eine mit diesem lösbar gekoppelte Stapelstütze (8) aufweisenden Stapelfächern (9), in welche die Sendungen aufrecht stehend eingestapelt werden, wobei in jedem Stapelfach (9) das Unterflurband (14) und die Stapelstütze (8) mit wachsendem Stapel (16) von der Stapelstelle weggefahren wird, in der die nacheinander antransportierten Sendungen mit Hilfe einer Stapelrolle (7) einen Stapel (16) bildend an einen Anschlag (10) bewegt werden, wobei das Fahren des Unterflurbandes (14) und der Stapelstütze von der Stapelstelle weg abhängig von der gemessenen Dicke jeder zugeführten und einzustapelnden Sendung (13) und von den mit Kraftsensoren in verschiedenen Höhen gemessenen Stapelkräften im Bereich der Stapelrolle (7) erfolgt, dadurch gekennzeichnet, dass zusätzlich Höhe und Länge der Sendungen als Sendungsformat gemessen werden, dass für die jeweils einzustapelnde Sendung (6) das Unterflurband (14) mit der Stapelstütze (8) zuerst um den Betrag der gemessenen Dicke abzüglich eines bestimmten Betrages von der Stapelstelle weg verfahren wird und dass, nachdem die jeweilige Sendung (6) den Anschlag (10) erreicht hat, die Stapelkräfte im Bereich der Stapelrolle (7) gemessen werden und in einem Korrekturregelkreis gemäß der Art der Überschreitungen hinsichtlich Höhe und/oder Anzahl und/oder Dauer von entsprechenden festgelegten Schwellwerten das Unterflurband (14) mit der Stapelstütze (8) zur Einhaltung der festgelegten Stapelbedingungen verfahren wird, wobei in einer vorgelagerten Testphase für jedes Sendungsformat auf der Basis statistischer Untersuchungen die auszuwertenden Kraftsensoren (11), die Art der Auswertung sowie deren Schwellwerte festgelegt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass in einer vorgelagerten Testphase für jedes Sendungsformat auf der Basis statistischer Untersuchungen der für eine sorgfältige Kantenausrichtung des Stapels von der gemessenen Dicke abzuziehende Betrag festgelegt wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, dass in der Testphase der von der gemessenen Dicke abzuziehende Betrag zusätzlich in Abhängigkeit von mittels einer Messanordnung ermittelten Sendungssteifigkeiten festgelegt wird.
- Einrichtung zum Stapeln von flachen Sendungen unter Verwendung einer Dickenmesseinrichtung, in der die Dicke jeder einzeln zugeführten und einzustapelnden Sendung ermittelt wird, mit jeweils ein gesteuert angetriebenes Unterflurband (14) und eine mit diesem lösbar gekoppelte Stapelstütze (8) aufweisenden Stapelfächern (9), in welche die Sendungen aufrecht stehend eingestapelt werden, wobei in jedem Stapelfach (9) das Unterflurband (14) und die Stapelstütze (8) mit wachsendem Stapel (16) von der Stapelstelle weggefahren wird, und mit jeweils einer Stapelstelle, in der die nacheinander antransportierten Sendungen mit Hilfe einer Stapelrolle (7) einen Stapel (16) bildend an einen Anschlag (10) transportiert werden mit einer im Bereich jeder Stapelrolle (7) an der Brieflaufebene angeordneten Messeinrichtung mit mehreren in der Höhe versetzten Kraftsensoren (11) zur Ermittlung der Stapelkräfte
gekennzeichnet durch eine Formatmesseinrichtung zur Messung von Höhe und Länge jeder Sendung (13) und eine mit der Dickenmesseinrichtung, der Formatmesseinrichtung, den Antrieben der Unterflurbänder (14) und den Kraftsensoren (11) verbundene Steuereinheit, die für jedes Stapelfach (9) folgenden Ablauf gewährleistet:- Messen der Höhe und der Länge jeder einzustapelnden Sendung (13),- Messen der Dicke einer einzustapelnden Sendung (13),- Verfahren des Unterflurbandes (14) mit der Stapelstütze (8) von der Stapelstelle weg um den gemessenen Dickenwert abzüglich eines bestimmten Betrages,- Messen der Stapelkräfte an den Kraftsensoren (11), nachdem die Sendung den Anschlag erreicht hat,- bei Überschreiten festgelegter Schwellwerte hinsichtlich Höhe und/oder Anzahl und/oder Dauer an bestimmten Kraftsensoren (11) Verfahren des Unterflurbandes (14) mit der Stapelstütze (8) von der Stapelrolle (7) weg, so dass die festgelegten Stapelbedingungen hergestellt werden, wobei in einer vorgelagerten Testphase für jedes Sendungsformat auf der Basis statistischer Untersuchungen die auszuwertenden Kraftsensoren (11) sowie deren Schwellwerte festgelegt werden. - Einrichtung nach Anspruch 4, dadurch gekennzeichnet, dass in einer vorgelagerten Testphase für jedes Sendungsformat auf der Basis statistischer Untersuchungen der für eine sorgfältige Kantenausrichtung des Stapels (16) von der gemessenen Dicke abzuziehende Betrag festgelegt wird.
- Einrichtung nach Anspruch 4, dadurch gekennzeichnet, dass in der Testphase der von der gemessenen Dicke abzuziehende Betrag und die Schwellwerte der Kraftsensoren (11) zusätzlich in Abhängigkeit von mittels einer Messanordnung ermittelten Sendungssteifigkeiten festgelegt wird.
- Einrichtung nach Anspruch 4, dadurch gekennzeichnet, dass die Steuereinheit so ausgebildet ist, dass bei Überschreiten einer festgelegten Zeitspanne, innerhalb derer keine Sendungen in das Stapelfach (9) geleitet werden, das Unterflurband (14) mit dem durch die Stapelstütze (8) gehaltenen Teilstapel solange von der Stapelrolle (7) weg verfahren wird, bis die sich drehende Stapelrolle (7) und bewegte Zuführmittel die letzte Sendung (5) nicht beschädigen und dass kurz vor Eintreffen der nächsten Sendung am Stapelfach (9) das Unterflurband (14) mit dem Teilstapel zur Stapelrolle (7) hin solange verfahren wird, bis die festgelegten Stapelbedingungen wieder erreicht sind.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10223349A DE10223349B4 (de) | 2002-05-25 | 2002-05-25 | Verfahren und Einrichtung zum Stapeln von flachen Sendungen |
| DE10223349 | 2002-05-25 | ||
| PCT/DE2003/001339 WO2003099692A1 (de) | 2002-05-25 | 2003-04-24 | Verfahren und einrichtung zum stapeln von flachen sendungen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1507728A1 EP1507728A1 (de) | 2005-02-23 |
| EP1507728B1 true EP1507728B1 (de) | 2006-11-15 |
Family
ID=29432317
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP03755072A Expired - Lifetime EP1507728B1 (de) | 2002-05-25 | 2003-04-24 | Verfahren und einrichtung zum stapeln von flachen sendungen |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US7070180B2 (de) |
| EP (1) | EP1507728B1 (de) |
| JP (1) | JP2005527447A (de) |
| DE (2) | DE10223349B4 (de) |
| WO (1) | WO2003099692A1 (de) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102004012379B4 (de) * | 2004-03-13 | 2006-01-19 | Siemens Ag | Verfahren und Einrichtung zum Stapeln von flachen Sendungen |
| US8556260B2 (en) | 2006-05-26 | 2013-10-15 | Lockheed Martin Corporation | Method for optimally loading objects into storage/transport containers |
| DE102006031891B4 (de) * | 2006-07-07 | 2008-04-17 | Siemens Ag | Verfahren und Stapelvorrichtung |
| US7527261B2 (en) | 2006-07-13 | 2009-05-05 | Lockheed Martin Corporation | Mailpiece container for stacking mixed mail and method for stacking mail therein |
| DE102009020664A1 (de) | 2009-05-11 | 2010-11-25 | Siemens Aktiengesellschaft | Verfahren und Vorrichtung zur Sortierung von verschiedenartigen Gegenständen |
| EP2368826B1 (de) | 2010-03-25 | 2013-05-22 | Müller Martini Holding AG | Verfahren und Vorrichtung zum Bilden von Paketen in einem Paketbildner |
| FR2984774B1 (fr) | 2011-12-23 | 2014-02-14 | Solystic | Machine de tri d'objets plats presentant des caracteristiques physiques heterogenes, et procede de tri de ces objets plats |
| US10427882B2 (en) * | 2017-11-28 | 2019-10-01 | John Bean Technologies Corporation | Conveyor belt support system |
Family Cites Families (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1235818B (de) * | 1963-09-26 | 1967-03-02 | Telefunken Patent | Einrichtung zum Abstoppen von hochkant gefoerderten rechteckigen, flachen Sendungen, insbesondere Postsendungen, an einer Stapelwand |
| JPS5253105Y2 (de) * | 1973-04-27 | 1977-12-02 | ||
| DE2714520C3 (de) * | 1977-04-01 | 1980-06-12 | Licentia Patent-Verwaltungs-Gmbh, 6000 Frankfurt | Stapeleinrichtung für Briefsendungen u.a. Fördergut |
| NL8702786A (nl) * | 1987-11-20 | 1989-06-16 | Nederlanden Staat | Inrichting voor het stapelen van bladvormige voorwerpen zoals brieven. |
| FR2674837B1 (fr) * | 1991-04-04 | 1993-07-30 | Darchis Pierre | Dispositif pour la formation d'une pile d'objets plats, notamment d'enveloppes de courrier. |
| US5253859A (en) * | 1991-06-07 | 1993-10-19 | Mario Ricciardi | Apparatus and method for stacking sheet-like articles |
| US5221080A (en) * | 1992-02-18 | 1993-06-22 | Bell & Howell Company | Stacker assembly having variable pressure stacker plate |
| JP3594666B2 (ja) * | 1994-10-14 | 2004-12-02 | 大日本印刷株式会社 | 刷本集積方法および装置 |
| JPH08259080A (ja) * | 1995-03-27 | 1996-10-08 | Dainippon Printing Co Ltd | 刷本集積方法及びそれに用いる刷本集積装置 |
| DE19547292A1 (de) * | 1995-12-19 | 1997-06-26 | Aeg Electrocom Gmbh | Vorrichtung und Verfahren zum Zwischenstapeln von Sendungen |
| US6588743B2 (en) * | 2001-10-25 | 2003-07-08 | Pitney Bowes Inc. | Adjustable urging force system for stacker paddle |
-
2002
- 2002-05-25 DE DE10223349A patent/DE10223349B4/de not_active Expired - Fee Related
-
2003
- 2003-04-24 WO PCT/DE2003/001339 patent/WO2003099692A1/de not_active Ceased
- 2003-04-24 JP JP2004507359A patent/JP2005527447A/ja active Pending
- 2003-04-24 EP EP03755072A patent/EP1507728B1/de not_active Expired - Lifetime
- 2003-04-24 DE DE50305690T patent/DE50305690D1/de not_active Expired - Lifetime
-
2004
- 2004-11-24 US US10/995,825 patent/US7070180B2/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| DE10223349B4 (de) | 2004-07-01 |
| US20050189270A1 (en) | 2005-09-01 |
| EP1507728A1 (de) | 2005-02-23 |
| US7070180B2 (en) | 2006-07-04 |
| JP2005527447A (ja) | 2005-09-15 |
| DE50305690D1 (de) | 2006-12-28 |
| WO2003099692A1 (de) | 2003-12-04 |
| DE10223349A1 (de) | 2003-12-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0227998B1 (de) | Verfahren zum Steuern des Abzugsvorganges bei einer Vereinzelungseinrichtung und Anordnung zur Durchführung des Verfahrens | |
| EP0947455A1 (de) | Verfahren und Vorrichtung zum positionsgenauen Zuführen von flächenförmigen Gütern zu einem Bearbeitungsprozess | |
| WO1997022425A1 (de) | Vorrichtung und verfahren zum zwischenstapeln von sendungen | |
| EP0073388A2 (de) | Vorrichtung zum Ändern der Bewegungsrichtung von Briefen und ähnlichen rechteckigen Sendungen | |
| EP1542811A1 (de) | Vorrichtung zur messung der biegesteifigkeit von flachen sendungen | |
| WO1997020762A1 (de) | Verfahren zum zuführen von flachen sendungen zur saugvereinzelung einer stoffeingabe | |
| DE602004011746T2 (de) | Verfahren und Vorrichtung zum Verarbeiten von Blättern verschiedener Abmessungen zu einem Poststück | |
| DE10223349B4 (de) | Verfahren und Einrichtung zum Stapeln von flachen Sendungen | |
| EP2355938B1 (de) | Postsortieranlage mit mehreren ausgabeeinrichtungen und postsortierverfahren | |
| EP0899230B1 (de) | Verfahren zur Steuerung eines Zwischenstaplers von flachen Sendungen | |
| DE10057052B4 (de) | Verfahren zum Steuern oder Regeln der Höhenposition von gestapelten Bogen | |
| EP0698573A1 (de) | Vorrichtung und Verfahren zum Zuführen von tafelförmigen Gütern | |
| EP2065687A1 (de) | Vorrichtung für den Transport und das Wiegen von Briefen | |
| DE2310639A1 (de) | Bewegungssteuerung fuer eine belegablage-plattform | |
| EP0591099B1 (de) | Verfahren und Vorrichtung zur Herstellung gebundener Stapel von Erzeugnissen aus Papier | |
| EP1725486B1 (de) | Verfahren und einrichtung zum stapeln von flachen sendungen | |
| EP1876122A1 (de) | Verfahren und Stapelvorrichtung | |
| EP0270731A2 (de) | Stapeleinrichtung für Briefsendungen | |
| EP0080089B2 (de) | Zähleinrichtung zum Zählen von längs einer Förderbahn bewegten flächigen Erzeugnissen | |
| WO1997036810A1 (de) | Vorrichtung zum ausrichten von flachen sendungen | |
| DE3874678T2 (de) | Vorrichtung zum stapeln von blattaehnlichen gegenstaenden, wie umschlaege. | |
| EP0502351B1 (de) | Vorrichtung zum Abheben von Briefklappen | |
| DE102007058580A1 (de) | Verfahren zum Sortieren von flachen Postsendungen | |
| EP1930268A2 (de) | Verfahren und Vorrichtung zum Umlenken flacher Gegenstände | |
| EP1697242B1 (de) | Verfahren und einrichtung zum vereinzeln von flachen sendungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20041103 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IT LI LU MC NL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL LT LV MK |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RBV | Designated contracting states (corrected) |
Designated state(s): BE DE FR GB IT |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE DE FR GB IT |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REF | Corresponds to: |
Ref document number: 50305690 Country of ref document: DE Date of ref document: 20061228 Kind code of ref document: P |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20070110 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20070817 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 20070419 Year of fee payment: 5 Ref country code: IT Payment date: 20070607 Year of fee payment: 5 |
|
| BERE | Be: lapsed |
Owner name: IEMENS A.G. Effective date: 20080430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20080424 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20110427 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20110414 Year of fee payment: 9 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20110620 Year of fee payment: 9 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120424 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20121228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120424 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120430 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 50305690 Country of ref document: DE Effective date: 20121101 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121101 |