EP1541470A1 - Vorrichtung zum Längsumreifen eines Packstücks wie insbesondere eines Stapels von Zeitungen, Magazinen od.dgl. - Google Patents
Vorrichtung zum Längsumreifen eines Packstücks wie insbesondere eines Stapels von Zeitungen, Magazinen od.dgl. Download PDFInfo
- Publication number
- EP1541470A1 EP1541470A1 EP04026791A EP04026791A EP1541470A1 EP 1541470 A1 EP1541470 A1 EP 1541470A1 EP 04026791 A EP04026791 A EP 04026791A EP 04026791 A EP04026791 A EP 04026791A EP 1541470 A1 EP1541470 A1 EP 1541470A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- strapping
- strap
- package
- guide channel
- channel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000004033 plastic Substances 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000002452 interceptive effect Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 230000001404 mediated effect Effects 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- IHQKEDIOMGYHEB-UHFFFAOYSA-M sodium dimethylarsinate Chemical class [Na+].C[As](C)([O-])=O IHQKEDIOMGYHEB-UHFFFAOYSA-M 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B27/00—Bundling particular articles presenting special problems using string, wire, or narrow tape or band; Baling fibrous material, e.g. peat, not otherwise provided for
- B65B27/08—Bundling paper sheets, envelopes, bags, newspapers, or other thin flat articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B13/00—Bundling articles
- B65B13/02—Applying and securing binding material around articles or groups of articles, e.g. using strings, wires, strips, bands or tapes
- B65B13/04—Applying and securing binding material around articles or groups of articles, e.g. using strings, wires, strips, bands or tapes with means for guiding the binding material around the articles prior to severing from supply
- B65B13/06—Stationary ducts or channels
Definitions
- the present invention relates to a device for Llindsumeria a package, in particular a stack of Newspapers, magazines od. Like.
- a conveyor that holds the package with an axis aligned with the direction of conveyance to a strapping station promotes, in the one as a closed loop frame-like trained strapping guide channel to the conveying direction parallel Strapping of the package and a tensioning and sealing head are arranged, and with a feeding device, the Feeding strap to the strap guide channel, wherein the strapping guide channel laterally to the conveyor is arranged so curved and twisted is that a Light space for the package arises, so that this unhindered in the strapping station into and out of this are driven can, and wherein the strapping guide channel a guide associated with that of the strapping guide channel Free - coming strapping in the strapping station on the Package centered, as for example from DE 41 00 276 C2 has become known.
- Sensitive packages such as e.g. Newspaper stacks, their layers easy to slip against each other, is a so-called cross strapping required.
- a cross strapping for example generated by the fact that the package initially straps transversely and then in the same workstation on the worktable around his Vertical axis rotated 90 ° and finally transversely strapped again becomes.
- the fact that the package must be rotated is in the Machine requires a complex turning device, and the cycle times for two or more strapping enlarge.
- a longitudinal strapping - also known as inline strapping - is problematic compared to a Querierreifung insofar as special measures must be taken to the strapping guide channel from the movement path or the clearance gauge to bring the package.
- this is done by the strapping guide channel curved in a special way and is wound, leaving the package from him during transit is not hindered by the device.
- Such a Channel is relatively difficult to manufacture as it is one in many directions represents curved space structure. For every machine size Moreover, another strapping guide channel shape is required.
- the strapping device according to DE 196 32 728 C2 sees a Strapping frame in front of one below the work surface horizontal axis as needed pivoted in Umreifungswolf when the package to be strapped takes its position Has.
- the associated mechanics requires a certain Effort.
- DE 42 30 730 A1 shows a strapping machine with a Strapping guide channel in which a rectilinearly movable Frame part is provided, in cooperation with a fixed Frame part forms a twisted channel section. Again, be here So wound at least parts of the strap guide channel.
- EP 0 545 105 B1 describes a device for longitudinal strapping a package in which the strap guide channel has two sections running parallel to the strapping plane, on opposite sides of the strapping plane along the diagonally opposite corner regions of the packaged goods in one run such distance from the strapping that they the Do not obstruct the conveying movement of the packaged goods, these being Sections are connected by other sections, which cross the strapping plane. Also such a band channel is relatively complex.
- Another device also disclosed in EP 0 545 105 B1 provides that the strap guide channel is in the essentially extends in a plane that the strapping plane in an obliquely running perpendicular to the conveying direction cutting line cuts and that the binding head around a running in this section line Axis pivotally mounted and driven so that he takes an angular position when shooting the tape in the its longitudinal median plane with the strapping guide channel plane coincides, and that he is in tensioning the tape in the Einschwenkt strapping.
- Such a device is in particular in terms of their control consuming and by the rotary actuator of the binding head also mechanically highly stressed and prone to failure.
- EP 1 207 107 A1 shows a strapping device comprising a Guiding means for guiding the strapping means which for forming a loop of strapping in a waiting position, regardless of the position of the body to be strapped, serves and that a loop moving means is present, which is to serves the Umreifungsschschleife formed by the guide means from a waiting position provided in the table plane of the device in a stacking position to position a body to be strapped.
- the present invention is therefore essentially the Task based, starting from DE 41 00 276 C2, a device for longitudinal strapping of packages to create the no particular demands on drive mechanisms the strapping frame is relatively easy to manufacture.
- the invention solves this problem with the features of Claim 1 and is accordingly characterized that the strapping guide channel from Eckumlenkungen and another, the strap on its respective outward Side only supporting leading, channel sections as well inserted between the corner deflections and channel sections, the strap a swirl around its longitudinal axis imprinting Strapping Tordiersegmenten is composed.
- the strapping twist segments it is advantageous if these are the strapping by only about 40-60 °, preferably twist only about 45 ° about its longitudinal axis. Therefore, in relation to the Eckumlenk Institute and the other Channel sections the strapping cordier segments shortly be held.
- the invention is based on the knowledge that it is sufficient that at high speed in the strapping guide channel einsch manoeuvreenden strap even if It - as is usually customary and necessary - by a helix angle is deflected by 90 °, by the limited to about 45 ° twisting to impose only an initial twist.
- the strap tearing segments form in one embodiment one on each side of the package on one side open Slotted channel with a strapping inlet slot and a by about 45 ° to twisted strapping exit slot, between which a strapping slideway with facing each other Guide or swirl surfaces is formed.
- the Eckumlenkines each form a 90 ° deflection for the strap and further one on each side towards the package form a longitudinally open channel from which the strapping under Retraction tension can be pulled out to it around the Tighten package. Moreover, it is advantageous if all Eckumlenkeptept the strap guide channel identical to each other are formed.
- the corner guides can be made of molded parts Be plastic.
- the essential essence of the invention is thus essentially therein, in contrast to DE 41 00 276 C2, in which the strapping guide channel itself often bent and helical twisted in, in that the strap guide channel from a few easy to produce channel parts, the elongated or in the sense of guiding the strapping bent parallel to its large surface and additional, but relatively small tordier segments, the strap tordier segments, consists.
- This has both manufacturing technology as also mounting advantages. Plus, it's up to this Replace a strapping guide channel, as it were Assemble a modular system and so on relatively simple Way different when using fewer standard building segments Compound strapping guide channels and to different Adjust strapping machines.
- Fig. 1 is a device for LfitsumAIN a package such as in particular a stack of newspapers, magazines od. Like. Total designated 10. It includes a machine frame 11 with a work table 12 for supporting a packaged goods to be strapped 13, which are provided with a Lekssumreifung 14 a should.
- the designated overall with 16 strapping guide channel is, as particularly Figs. 1, 3 and 4 show, partially arranged below or in the plane of the machine table 12, for the most part, however, in one the transport of the package 13 non-interfering way outside of it Clearance profile, in particular laterally next to his arrow with in Fig. 1 indicated transport direction.
- the invention underlying strapping guide channel has no moving elements and is for Packing 13 out schiitzoffen running, so that the tape under the Retraction tension automatically from the Umreifungsstoff Unitsrahmen 16 can be pulled out.
- FIG. 5 illustrates the path that the strap 14 - FIG. a flat cross-section plastic band - to form a Umreifungsschschleife has to cover. It is assumed that the Strap 14 below the plane of the table 12 from a in Fig. 5, not shown bullet in the direction of the arrow 18 is injected into the strap guide channel. The Strap 14 must first be deflected by about 90 ° be, and that around the schematically drawn in Fig. 5 vertical axis 19. Then it is necessary to re-tape by about 90 ° to redirect a horizontal axis 20.
- a strap 14 in the form of a flat cross-section Although belt can be easily bent around an axis that is transverse to its longitudinal extent and parallel to the band level. in this respect is a band limp. However, it can not be worth mentioning Angles are bent in the transverse direction, in which it is extremely rigid is.
- the invention takes into account that the tape to the necessary places twisted around its longitudinal direction or axis so that it is light in its wake following the twist Preferred direction of bending can be bent. This is special important because the tape is free in the tape strapping channel shot in and not pulled by mechanical grippers becomes.
- the strapping is 14 by means of a first strapping Tordiersegments 23 twisted clockwise, so that the strap 14 after Leaving the strapping Tordiersegments 23, the curve around the Vertical axis 19 can take.
- a second strap tordier segment 24 provided which the strap 14 twisted back, i. him a torsion rotation against the torsion direction imparted by the strap tordier segment 23 the strap 14 was mediated.
- the strapping 14 with the aid of a third strap twisting segment 25 again twisted 90 ° so that it is the strap channel section (Band 26) can follow, resulting from the two vertical sections 26a, 26c and the horizontal summit section 26b composed.
- the strap 14 then follow three other strapping Tordiersegmente 27, 28 and 29, the each convey such a twist to the strap 14 that successively the sheets around the horizontal axis of curvature 21 and the vertical axis of curvature 22 can be taken.
- the last strapping twisting segment 29 guides the strap 14 finally from the last arc around the axis 22 standing Alignment back to a lying position where it is the strapping closure unit can be supplied.
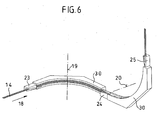
- Fig. 6 shows two arcuate, in particular quarter-circular Guides for the strap 14, where adopted Let the strap 14 be conveyed in the direction of the arrow 18.
- the first strapping segment 23 in FIG. 6 carries this Strap 14 under torsion about its longitudinal axis in a first Corner 30, from which the strap 14 in a clockwise direction twisted out and into a second strapping twisting segment 24 entry.
- This strap twisting segment 24 twists that Strap 14 against the strapping Tordiersegment 23 provided torsion back and passes it one second corner guide 30, within which the strap 14 makes an arc around the horizontal axis of curvature 20.
- Fig. 7 shows schematically a strap tordier segment 28, which is supplied to the strapping in the direction of arrow 18 becomes.
- the strapping twisting segment 28 has a like apparent edge-open slot 31, from which it under effect of a Retraction tension can be pulled out when it comes to a Package should be tightened.
- the strap tordier segment 28 includes a strap entry slot 32 and a strap exit slot 33.
- the Umreifungsschlitz 32 tapers like a funnel for optimized guidance of the leading end of the strapping 14 and forms in the opposite one another Sliding surfaces 34 and 35 for the broad sides of the strapping 14th out.
- the twist or torsion angle from the strap entry slot 32 to the strap exit slot 33 groove about 45 °, although the total angle to which the Strap 14 is to be rotated about its longitudinal axis, in the rule is 90 °. Insofar so imprints a strapping Tordiersegment the tape only an initial twist on. The rest Twist angle automatically completes the tape in the area of the guide surfaces. Following a strap twisting segment from the Umreifungsmittet guideway of a corner 30th or another strap guide channel section become. It is expressly mentioned that these guideways do not need to be specially prepared or designed bringing the special simplicity of the device according to the invention understands.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Basic Packing Technique (AREA)
Abstract
Description
- Fig. 1
- eine schematische Perspektivdarstellung einer Umreifungsvorrichtung entsprechend vorliegender Erfindung,
- Fig. 2
- eine schematische Frontansicht der Vorrichtung nach Fig. 1,
- Fig. 3
- eine schematische Seitenansicht der Vorrichtung nach Fig. 1,
- Fig. 4
- eine schematische Draufsicht auf die in Fig. 1 gezeigte Vorrichtung,
- Fig. 5
- eine schaubildliche Darstellung der Geometrie bzw. räumlichen Ausgestaltung eines Umreifungsmittel-Führungskanals der Umreifungsvorrichtung,
- Fig. 6
- eine Ausschnittsdarstellung des Umreifungsmittel-Führungskanals im Bereich einer Umlenkführung des Umreifungsmittels, die zwei Eckumlenkungen und drei Umreifungsmittel-Tordiersegmente umfasst, und
- Fig. 7
- eine detailliertere Darstellung eines Umreifungsmittel-Tordiersegments.
Claims (8)
- Vorrichtung (10) zum Längsumreifen eines Packstücks (13) wie insbesondere eines Stapels von Zeitungen, Magazinen od. dgl. mittels eines insbesondere bandförmigen Umreifungsmittels (14), mit einer Fördervorrichtung, die das Packstück (13) mit einer zur Förderrichtung ausgerichteten Achse zu einer Umreifungsstation fördert, in der ein als geschlossene Schleife rahmenartig ausgebildeter Umreifungsmittel-Führungskanal (16) zur förderrichtungsparallelen Umreifung des Packstücks (13) und ein Spann- und Verschlusskopf (15) angeordnet sind, und mit einer Zuführungsvorrichtung, die das Umreifungsmittel (14) dem Umreifungsmittel-Führungskanal (16) zuführt, wobei der Umreifungsmittel-Führungskanal (16) seitlich zur Fördervorrichtung versetzt angeordnet ist derart gekrümmt und gewunden ist, dass ein Lichtraum für das Packstück (13) entsteht, so dass dieser ungehindert in die Umreifungsstation (10) hinein und aus dieser heraus gefahren werden kann, und wobei dem Umreifungsmittel-Führungskanal (16) eine Leitvorrichtung (17) zugeordnet ist, die das vom Umreifungsmittel-Führungskanal (16) freikommende Umreifungsmittel (14) in der Umreifungsstation (10) auf dem Packstück (13) zentriert, dadurch gekennzeichnet, dass der Umreifungsmittel-Führungskanal (16) aus Eckumlenkungen (30) und weiteren, das Umreifungsmittel an seiner jeweils nach außen gerichteten Seite lediglich abstützend führenden, Kanalabschnitten sowie aus zwischen den Eckumlenkungen (30) und Kanalabschnitten eingefügten, dem Umreifungsmittel (14) einen Drall um seine Längsachse aufprägenden Umreifungsmittel-Tordiersegmenten (23, 24, 25, 27, 28, 29) zusammengesetzt ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Umreifungsmittel-Tordiersegmente (23, 24, 25, 27, 28, 29) das Umreifungsmittel (14) um jeweils etwa 40-60° um seine Längsachse tordieren.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass die Umreifungsmittel-Tordiersegmente (23, 24, 25, 27, 28, 29) das Umreifungsmittel (14) um jeweils etwa 45° um seine Längsachse tordieren.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Umreifungsmittel-Tordiersegmente (23, 24, 25, 27, 28, 29) kurz sind im Verhältnis zu den Eckumlenkungen (30) und den weiteren Kanalabschnitten.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Umreifungsmittel-Tordiersegmente (23, 24, 25, 27, 28, 29) jeweils einen zum Packstück (13) hin einseitig längsoffenen Schlitzkanal (31) ausbilden mit einem Umreifungsmittel-Einlaufschlitz (32) und einem um etwa 45° dazu verdrehten Umreifungsmittel-Auslaufschlitz (33) umfassen, zwischen denen eine von einander gegenüberliegenden Umreifungsmittel-Führungsflächen (34, 35) definierte Umreifungsmittel-Drallgleitbahn ausgebildet ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Eckumlenkungen (30) jeweils eine 90°-Umlenkung für das Umreifungsmittel (14) ausbilden.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, dass die Eckumlenkungen (30) jeweils einen zum Packstück (13) hin einseitig längsoffenen Kanal ausbilden, aus dem das Umreifungsmittel (14) unter Rückzugsspannung herausgezogen werden kann, um es um das Packstück (13) zu straffen.
- Vorrichtung nach Anspruch 6 oder 7, dadurch gekennzeichnet, dass alle Eckumlenkungen (30) des Umreifungsmittel-Führungskanals (16) untereinander identisch ausgebildet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE10357829 | 2003-12-09 | ||
| DE10357829A DE10357829A1 (de) | 2003-12-09 | 2003-12-09 | Vorrichtung zum Längsumreifen eines Packstücks wie insbesondere eines Stapels von Zeitungen, Magazinen oder dgl. |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1541470A1 true EP1541470A1 (de) | 2005-06-15 |
| EP1541470B1 EP1541470B1 (de) | 2007-10-17 |
Family
ID=34485300
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP04026791A Expired - Lifetime EP1541470B1 (de) | 2003-12-09 | 2004-11-11 | Vorrichtung zum Längsumreifen eines Packstücks wie insbesondere eines Stapels von Zeitungen, Magazinen od.dgl. |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US7150222B2 (de) |
| EP (1) | EP1541470B1 (de) |
| CA (1) | CA2489974C (de) |
| DE (2) | DE10357829A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1783053A2 (de) | 2005-11-07 | 2007-05-09 | Illinois Tool Works Inc. | Vorrichtung zum Ändern der Orientierung eines Umreifungsbandes |
| WO2008019990A1 (de) * | 2006-08-15 | 2008-02-21 | Maschinenfabrik Gerd Mosca Ag | Längsumreifungsvorrichtung |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ATE336430T1 (de) * | 2002-06-28 | 2006-09-15 | Ferag Ag | Umreifungsvorrichtung |
| JP2006315746A (ja) * | 2005-05-16 | 2006-11-24 | Strapack Corp | 自動バンド掛け梱包機 |
| BRPI0813979A2 (pt) * | 2007-07-26 | 2015-01-06 | Strapack Corp | Máquina de embalagem para cintagem automática e sistema de embalagem para cintagem automática |
| DE102009021090B4 (de) | 2009-05-13 | 2017-11-30 | Schneider & Ozga | Vorrichtung zum Längsumreifen eines Gegenstandes |
| DE202009006897U1 (de) | 2009-05-13 | 2009-07-23 | Schneider & Ozga | Vorrichtung zum Längsumreifen eines Gegenstandes |
| DE202009006811U1 (de) | 2009-05-13 | 2009-07-23 | Schneider & Ozga | Vorrichtung zum Längsumreifen eines Gegenstandes |
| DE202009017133U1 (de) | 2009-12-18 | 2010-03-04 | Schneider & Ozga Ohg | Vorrichtung zum Umreifen eines Gegenstandes |
| DE202009017138U1 (de) | 2009-12-18 | 2010-03-04 | Schneider & Ozga Ohg | Vorrichtung zum Längsumreifen eines Gegenstandes |
| US9238516B2 (en) | 2013-04-16 | 2016-01-19 | Signode Industrial Group Llc | Supported strap twist device |
| CN107585347A (zh) * | 2016-07-06 | 2018-01-16 | 辽宁德鑫再生资源有限公司 | 一种用于全自动卧式废纸打包机放置打包绳的装置 |
| CN111824489A (zh) * | 2020-07-28 | 2020-10-27 | 扬州大学 | 一种蔬菜打包机构 |
| CN114751006B (zh) * | 2022-02-28 | 2024-02-27 | 厦门海普锐科技股份有限公司 | 捆扎装置 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4711071A (en) * | 1985-11-06 | 1987-12-08 | Strapex Ag | Apparatus to strap a tape around an object |
| DE4100276A1 (de) * | 1990-01-05 | 1991-07-11 | Signode Corp | Bindemaschine, z.b. bandmaschine |
| US5613432A (en) * | 1995-02-03 | 1997-03-25 | Nichiro Kogyo Co., Ltd. | Arch type strapping machine |
| JPH1149109A (ja) * | 1997-08-05 | 1999-02-23 | Shigunoode Kk | 結束装置 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3909223A1 (de) * | 1989-03-21 | 1990-10-18 | Forsch Entwicklung Wirtschaftl | Umreifungsmaschine zum verpacken von packstuecken beliebiger art und groesse |
| DE59202402D1 (de) * | 1991-11-30 | 1995-07-06 | Georg Lang | Vorrichtung zum Umreifen eines Packgutes mittels eines Bandes. |
| DE4230730B4 (de) | 1992-09-14 | 2005-05-25 | Georg Lang | Umreifungsmaschine mit einem Bandführungsrahmen |
| DE19632728C2 (de) | 1996-06-27 | 1999-07-15 | Schneider & Ozga | Umreifungsvorrichtung |
| EP1207107B1 (de) | 2000-11-20 | 2004-08-18 | Ferag AG | Umreifungsvorrichtung |
| DE10103409B4 (de) | 2001-01-26 | 2004-11-18 | Schneider & Ozga | Vorrichtung zum Längsumreifen eines Gegenstandes |
-
2003
- 2003-12-09 DE DE10357829A patent/DE10357829A1/de not_active Ceased
-
2004
- 2004-11-11 EP EP04026791A patent/EP1541470B1/de not_active Expired - Lifetime
- 2004-11-11 DE DE502004005252T patent/DE502004005252D1/de not_active Expired - Lifetime
- 2004-12-08 US US11/006,826 patent/US7150222B2/en not_active Expired - Fee Related
- 2004-12-09 CA CA002489974A patent/CA2489974C/en not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4711071A (en) * | 1985-11-06 | 1987-12-08 | Strapex Ag | Apparatus to strap a tape around an object |
| DE4100276A1 (de) * | 1990-01-05 | 1991-07-11 | Signode Corp | Bindemaschine, z.b. bandmaschine |
| US5613432A (en) * | 1995-02-03 | 1997-03-25 | Nichiro Kogyo Co., Ltd. | Arch type strapping machine |
| JPH1149109A (ja) * | 1997-08-05 | 1999-02-23 | Shigunoode Kk | 結束装置 |
Non-Patent Citations (1)
| Title |
|---|
| PATENT ABSTRACTS OF JAPAN vol. 1999, no. 05 31 May 1999 (1999-05-31) * |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1783053A2 (de) | 2005-11-07 | 2007-05-09 | Illinois Tool Works Inc. | Vorrichtung zum Ändern der Orientierung eines Umreifungsbandes |
| EP1783053A3 (de) * | 2005-11-07 | 2008-02-27 | Illinois Tool Works Inc. | Vorrichtung zum Ändern der Orientierung eines Umreifungsbandes |
| WO2008019990A1 (de) * | 2006-08-15 | 2008-02-21 | Maschinenfabrik Gerd Mosca Ag | Längsumreifungsvorrichtung |
| DE102006038319A1 (de) * | 2006-08-15 | 2008-03-20 | Maschinenfabrik Gerd Mosca Ag | Längsumreifungsvorrichtung |
| DE102006038319B4 (de) * | 2006-08-15 | 2018-02-22 | Mosca Gmbh | Längsumreifungsvorrichtung und Verfahren zum Umreifen |
Also Published As
| Publication number | Publication date |
|---|---|
| DE502004005252D1 (de) | 2007-11-29 |
| US7150222B2 (en) | 2006-12-19 |
| CA2489974A1 (en) | 2005-06-09 |
| CA2489974C (en) | 2009-02-03 |
| DE10357829A1 (de) | 2005-07-28 |
| EP1541470B1 (de) | 2007-10-17 |
| US20050139092A1 (en) | 2005-06-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4100276C2 (de) | Bandumreifungsmaschine | |
| EP1541470B1 (de) | Vorrichtung zum Längsumreifen eines Packstücks wie insbesondere eines Stapels von Zeitungen, Magazinen od.dgl. | |
| DE69511900T2 (de) | Vorrichtung zum falten von folien durch ein endloses förderband | |
| DE3708267A1 (de) | Bandbogenfuehrung fuer eine umschnuerungsmaschine | |
| DE69409596T2 (de) | Vorrichtung zum Zickzackfalten von Bogen | |
| CH656861A5 (de) | Vorrichtung zum lagern von papierbogen. | |
| EP0937647B1 (de) | Vorrichtung zum Umreifen von Packgut mit einem Umreifungsband | |
| DE4230730B4 (de) | Umreifungsmaschine mit einem Bandführungsrahmen | |
| DE4401818C2 (de) | Klemmeinrichtung, insbesondere zum Einklemmen eines Bogenpakets beim Stapelwechsel in Stapelvorrichtungen für Papier- oder Kartonbögen | |
| EP0680881B1 (de) | Vorrichtung zum Umreifen eines Packgutes | |
| EP1061470B1 (de) | Transporteinrichtung für Informationsträger, insbesondere Karten | |
| DE69104626T2 (de) | Vorrichtung zum bündeln von schachteln, hergestellt durch eine falz-leimmaschine oder eine nähmaschine, und zum verpacken dieser bündel mittels eines bandes. | |
| EP1517836B1 (de) | Umreifungsvorrichtung | |
| DE20319152U1 (de) | Vorrichtung zum Längsumreifen eines Packstücks wie insbesondere eines Stapels von Zeitungen, Magazinen o.dgl. | |
| EP0271800A1 (de) | Transportvorrichtung, insbesondere für Falzprodukte | |
| EP3169591A1 (de) | Verfahren und vorrichtung zur herstellung von umreifungsgebinden | |
| EP2636604A1 (de) | Verfahren zum Herstellen einer Banderole um ein Packgut und Banderoliermaschine hierzu | |
| DE3918674A1 (de) | Maschine zum umschnueren von packstuecken | |
| EP1980496B1 (de) | Kombination einer Vorrichtung zum Verschliessen eines Verpackungsschlauchs und einer Verschlussklammer | |
| DE10361551B4 (de) | Vorrichtung zur Verkleidung von Produkten mit dehnbaren Manschetten | |
| DE69006712T2 (de) | Verfahren zum Binden von Packungen von metallischem Gitterwerk und Vorrichtung zur Durchführung dieses Verfahrens. | |
| DE2241609C2 (de) | Vorrichtung zum kontinuierlichen Längsfalzen flexibler Bogen | |
| DE2550044C2 (de) | Gitterschweißmaschine für Betonstahlmatten | |
| DE1524504C3 (de) | Vorrichtung zum hochkant stehenden Stapeln von Aufzeichnungsträgern | |
| DE4325009A1 (de) | Verfahren und Vorrichtung zum Transport von Packungen o. dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL HR LT LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20051010 |
|
| AKX | Designation fees paid |
Designated state(s): DE FR GB |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): DE FR GB |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| RIN1 | Information on inventor provided before grant (corrected) |
Inventor name: OZGA, JOERG Inventor name: SCHUETTLER, KARL Inventor name: SCHNEIDER-PFAFFENBERGER, INGRID |
|
| REF | Corresponds to: |
Ref document number: 502004005252 Country of ref document: DE Date of ref document: 20071129 Kind code of ref document: P |
|
| GBV | Gb: ep patent (uk) treated as always having been void in accordance with gb section 77(7)/1977 [no translation filed] | ||
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20080718 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071017 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20101223 Year of fee payment: 7 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20101126 Year of fee payment: 7 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20120731 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502004005252 Country of ref document: DE Effective date: 20120601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20111130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120601 |