EP1582820A2 - Ausgleichsgefäss für Warmwasserheizkreisläufe - Google Patents
Ausgleichsgefäss für Warmwasserheizkreisläufe Download PDFInfo
- Publication number
- EP1582820A2 EP1582820A2 EP05005297A EP05005297A EP1582820A2 EP 1582820 A2 EP1582820 A2 EP 1582820A2 EP 05005297 A EP05005297 A EP 05005297A EP 05005297 A EP05005297 A EP 05005297A EP 1582820 A2 EP1582820 A2 EP 1582820A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- neck
- hollow plastic
- plastic body
- hollow
- pressure vessel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F24—HEATING; RANGES; VENTILATING
- F24D—DOMESTIC- OR SPACE-HEATING SYSTEMS, e.g. CENTRAL HEATING SYSTEMS; DOMESTIC HOT-WATER SUPPLY SYSTEMS; ELEMENTS OR COMPONENTS THEREFOR
- F24D3/00—Hot-water central heating systems
- F24D3/10—Feed-line arrangements, e.g. providing for heat-accumulator tanks, expansion tanks ; Hydraulic components of a central heating system
- F24D3/1008—Feed-line arrangements, e.g. providing for heat-accumulator tanks, expansion tanks ; Hydraulic components of a central heating system expansion tanks
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F24—HEATING; RANGES; VENTILATING
- F24D—DOMESTIC- OR SPACE-HEATING SYSTEMS, e.g. CENTRAL HEATING SYSTEMS; DOMESTIC HOT-WATER SUPPLY SYSTEMS; ELEMENTS OR COMPONENTS THEREFOR
- F24D3/00—Hot-water central heating systems
- F24D3/10—Feed-line arrangements, e.g. providing for heat-accumulator tanks, expansion tanks ; Hydraulic components of a central heating system
- F24D3/1008—Feed-line arrangements, e.g. providing for heat-accumulator tanks, expansion tanks ; Hydraulic components of a central heating system expansion tanks
- F24D3/1016—Tanks having a bladder
Definitions
- the invention relates to a compensating vessel for closed Hot water heating circuits, consisting of an outer tubular Plastic hollow body as a pressure vessel and a inner, deformable plastic hollow body.
- Such a compensating vessel is known from EP 0 896 195 A2 known.
- the outer plastic hollow body has on his one end a valve core for introducing pressurized gas and is at its other end to a spigot formed, which has a connecting piece of the inner, deformable Plastic hollow body integrally encloses and intended for connection to the heating circuit, so that the inner plastic hollow body filled with water and the space between the inner and the outer hollow plastic body compressed gas is filled.
- This expansion tank should be in one Blow molding process can be produced.
- the inner hollow plastic body is shaped, and in the second Step the outer plastic hollow body with the inner Plastic hollow body are blown as an insert.
- the invention is therefore based on the object, a surge tank to create the introductory genus, with the current means of blow molding makes inexpensive.
- the Pressure vessel at its one end a neck opening, over which the inner plastic hollow body is inserted and at its other front end integrally formed Water connection has, and that the inner plastic hollow body an approximately star-shaped cross-section and has a neck over which he has the neck opening of the pressure vessel pressure and liquid-tight connected and filled with a pressurized gas.
- the introductory specified genus are in the one after the Invention of the outer pressure vessel and the inner hollow plastic body separated from each other by blow molding finished each suitable plastics.
- the inner plastic hollow body accordingly its function as a variable volume of an elastomeric High elasticity material such as polyurethane, Soft PVC or similar.
- the star-shaped cross section of the inner plastic hollow body and its compliance make it easier to fold this over the neck opening in the pressure vessel, so the outer tubular Plastic hollow body, introduce.
- the neck of the inner Plastic hollow body can be by conventional means gas and liquid-tight with the neck opening of the pressure vessel connect.
- the inner plastic hollow body is filled with the pressurized gas, while the volume between the inner plastic hollow body and the pressure vessel forms the water space, namely on the water connection at the neck opening opposite End of the pressure vessel connected to the heating circuit or is provided for connection.
- the outer contour of the inner plastic hollow body based on its production in a two-part Blow mold, undercut free (claim 2).
- the inner plastic hollow body a substantially constant wall thickness over its circumference has and above all, easily from the blow mold demoulding.
- the inner plastic hollow body can be non-destructive at least expandable to the volume of the pressure vessel be (claim 3). This can be done by choosing a suitable one Ensure plastic of sufficient wall thickness. This will ensure that the inner plastic hollow body even with complete loss of water from the Plant does not burst.
- the ratio of the volume of the annulus between the outer pressure vessel and the inner hollow plastic body to the volume of the inner plastic hollow body can at same pressure in the annulus and in the interior of the inner plastic hollow body about 3: 1 (claim 4).
- a surge tank with a total volume of e.g. 15 1 can then absorb around 5 1 of water and round it Deliver 10 liters of water.
- This so-called pendulum volume corresponds the amount of water needed to compensate for the temperature Volume of water required in the heating circuit is.
- the specified ratio of 1: 3 is the inner plastic container experience shows the least exposed to mechanical stress and thus has a optimal life.
- a sealing cone and the neck of the pressure vessel has an integrally molded Thread on which a screw cap is turned on, the the sealing cone against the inner wall of the neck opening of the inner plastic hollow body presses and a valve to Filling the inner hollow plastic body with compressed gas comprises (claim 5).
- the sealing cone can be made of polyamide, especially from Glass fiber reinforced polyamide, consist (claim 6).
- both the pressure vessel and the inner plastic hollow body in a blow molding process facilitate the required, further shaping processes.
- the water connection piece of the pressure vessel have an integrally formed thread (claim 8th).
- mounting options in the pressure vessel one or be integrally formed on these.
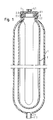
- Figure 1 shows a surge tank, consisting of a outer tubular hollow plastic body containing a pressure vessel 1 forms and an inner deformable plastic hollow body 2 encloses.
- the pressure vessel 1 has on his lower front end a molded water connection 1.1 with molded external thread 1.1.1 and at its upper front end a neck opening 1.2 with a Inner diameter, which is large enough to the inner Plastic hollow body 2 in folded condition introduce.
- the inner plastic hollow body 2 has a Neck 2.1, whose outer diameter is approximately equal to the inner diameter the neck opening 1.2 of the pressure vessel 1 is.
- the neck 2.1 ends in a small annular flange 2.2, the rests on the front edge of the neck 1.2 of the pressure vessel 1.
- a sealing cone 3 is inserted, the one has circumferential flange 3.1, with which he is on the annular flange 2.2 of the inner plastic hollow body 2 rests.
- the neck of the pressure vessel 1 has a in the course of Blow molding produced external thread.
- a screw cap 4 is screwed on this external thread.
- This one has a central Opening 4.1, which serves as a valve seat for a not shown Gas filling valve is used.
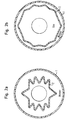
- Figures 2a and 2b illustrate that the inner Plastic hollow body 2 an approximately star-shaped Cross section has.
- This cross-section facilitates folding of the inner hollow plastic body for the purpose of Introducing in the pressure vessel 1.
- the inner hollow plastic body therefore almost collapse and With a small volume of water almost to the inner wall expand the pressure vessel 1, without causing the wall material the circumferential changes largely by stretching (or compression) must muster.
- FIG. 3 shows a cross section through one half 10 of FIG Blow mold (with cooling channels 11) for the production of the inner Plastic hollow body.
- the contour of the mold cavity 12 is like this chosen that the inner plastic hollow body said star-shaped, i. longitudinally foldable cross section receives without that, based on the parting line T undercuts, when blowing out the not shown Hose preform to the inner plastic hollow body significantly different wall thicknesses over its circumference lead and at the same time special aids or a would require more than two-part blow mold.
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Containers Having Bodies Formed In One Piece (AREA)
- Cookers (AREA)
- Blow-Moulding Or Thermoforming Of Plastics Or The Like (AREA)
Abstract
Description
- Figur 1
- das Ausgleichsgefäß im Längsschnitt,
- Figur 2a
- einen Querschnitt durch das Ausgleichsgefäß zur Veranschaulichung der Form des inneren Kunststoffhohlkörpers bei hohem Wasserdruck,
- Figur 2b
- den gleichen Querschnitt zur Veranschaulichung der Form des inneren Kunststoffhohlkörpers bei niedrigem Wasserdruck und
- Figur 3
- eine Blasformhälfte zur Herstellung des inneren Kunststoffhohlkörpers.
Claims (7)
- Ausgleichsgefäß für geschlossene Warmwasserheizkreisläufe, bestehend aus einem äußeren Druckbehälter in Form eines rohrförmigen Kunststoffhohlkörpers (1) mit einem einstückig angeformten Anschlusstutzen (1.1) an seinem einen Stirnende und einer Öffnung (1.2) an seinem anderen Stirnende sowie aus einem inneren, verformbaren Kunststoffhohlkörper (2) mit einem Hals (2.1), über welchen er mit der Öffnung des äußeren Kunststoffhohlkörpers (1) druck- und flüssigkeitsdicht verbunden ist, dadurch gekennzeichnet, dass der Anschlussstutzen (1.1) des äußeren Kunststoffhohlkörpers als Wasseranschlussstutzen ausgebildet ist, dass die Öffnung am anderen Stirnende des äußeren Kunststoffhohlkörpers (1) als zur Einführung des inneren Kunststoffhohlkörpers (2) dimensionierte Halsöffnung (1.2) ausgebildet ist, dass der innere Kunststoffhohlkörper (2) einen näherungsweise sternförmigen Querschnitt hat, dass in der Mündung des Halses (2.1) des inneren Kunststoffhohlkörpers (2) ein Dichtkonus (3) sitzt und dass der Ansatz des Halses des äußeren Kunststoffbehälters (1) ein einstückig angeformtes Gewinde hat, auf welches eine Schraubkappe (4) aufgedreht ist, die den Dichtkonus (3) gegen die Innenwand der Mündung des Halses (2.1) des inneren Kunststoffhohlkörpers (2) presst und die einen Ventilsitz (4.1) für ein Ventil zum Befüllen des inneren Kunststoffhohlkörpers (2) mit Druckgas umfasst.
- Ausgleichsgefäß nach Anspruch 1, dadurch gekennzeichnet, dass der äußere Umriss des inneren Kunststoffhohlkörpers (2), bezogen auf seine Herstellung in einer zweiteiligen Blasform, hinterschnittfrei ist.
- Ausgleichsgefäß nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass der innere Kunststoffhohlkörper (2) zerstörungsfrei mindestens bis auf das Volumen des Druckbehälters (1) aufweitbar ist.
- Ausgleichsgefäß nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass das Verhältnis des Volumens des Ringraums zwischen dem äußeren Druckbehälter (1) und dem inneren Kunststoffhohlkörper (2) zu dem Volumen des inneren Kunststoffhohlkörpers (2) bei gleichem Druck in dem Ringraum und in dem Innenraum des inneren Kunststoffhohlkörpers etwa 3:1 beträgt.
- Ausgleichsgefäß nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass der Dichtkonus (3) aus Polyamid besteht.
- Ausgleichsgefäß nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass die Schraubkappe (4) aus glasfaserverstärktem PA besteht.
- Ausgleichsgefäß nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass der Wasseranschlussstutzen (1.1) des Druckbehälters (1) ein einstückig angeformtes Gewinde (1.1.1) hat.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200410016220 DE102004016220A1 (de) | 2004-04-01 | 2004-04-01 | Ausgleichsgefäß für Warmwasserheizkreisläufe |
| DE102004016220 | 2004-04-01 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1582820A2 true EP1582820A2 (de) | 2005-10-05 |
| EP1582820A3 EP1582820A3 (de) | 2006-06-28 |
Family
ID=34877703
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05005297A Withdrawn EP1582820A3 (de) | 2004-04-01 | 2005-03-10 | Ausgleichsgefäss für Warmwasserheizkreisläufe |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1582820A3 (de) |
| DE (1) | DE102004016220A1 (de) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2476962A1 (de) * | 2011-01-13 | 2012-07-18 | Atlantic Industrie | Ausdehnungsgefäß für Warmwasserbereiter |
| CN108626395A (zh) * | 2018-05-21 | 2018-10-09 | 西安向阳航天材料股份有限公司 | 一种耐高温水处理容器及其制造方法 |
| CN111578348A (zh) * | 2020-05-11 | 2020-08-25 | 上海名赫环境科技有限公司 | 150ml微型膨胀罐 |
| IT201900016181A1 (it) * | 2019-09-12 | 2021-03-12 | Dab Pumps Spa | Vaso di espansione con membrana e pompa comprendente tale vaso di espansione |
| IT202100005756A1 (it) * | 2021-03-11 | 2022-09-11 | Dab Pumps Spa | Vaso di espansione con membrana, pompa comprendente tale vaso di espansione e relativo metodo di realizzazione |
| WO2023186528A1 (de) * | 2022-04-02 | 2023-10-05 | Hydac Technology Gmbh | Ausdehnungsvorrichtung |
| US12013131B2 (en) | 2022-07-29 | 2024-06-18 | Dab Pumps S.P.A. | Expansion vessel with membrane, pump comprising the expansion vessel and relative manufacturing method |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102011053053B4 (de) * | 2011-08-26 | 2023-06-15 | Cummins Ltd. | Fluidleitung |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1985404U (de) * | 1967-01-16 | 1968-05-16 | Junkers & Co | Ausdehnungsgefaess fuer eine gesclossene zentralheizunsanlage, insbesondere mit einem gasbeheizten umlauf-wassererhitzer als waermequelle. |
| JPS5922140B2 (ja) * | 1978-07-24 | 1984-05-24 | 松下電器産業株式会社 | 集中温水暖房用膨脹タンク |
| AT402340B (de) * | 1994-10-31 | 1997-04-25 | Vaillant Gmbh | Druckausdehnungsgefäss |
| DE19510360C2 (de) * | 1995-03-22 | 1999-09-02 | Kaldewei Franz Gmbh & Co | Druckausgleichsgefäß |
| DE10337834A1 (de) * | 2003-08-18 | 2005-03-24 | Winkelmann Palsis Motortechnik Gmbh & Co.Kg | Ausdehnungsgefäß |
-
2004
- 2004-04-01 DE DE200410016220 patent/DE102004016220A1/de not_active Withdrawn
-
2005
- 2005-03-10 EP EP05005297A patent/EP1582820A3/de not_active Withdrawn
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2476962A1 (de) * | 2011-01-13 | 2012-07-18 | Atlantic Industrie | Ausdehnungsgefäß für Warmwasserbereiter |
| FR2970561A1 (fr) * | 2011-01-13 | 2012-07-20 | Atlantic Industrie Sas | Dispositif de compensation de dilatation |
| CN108626395A (zh) * | 2018-05-21 | 2018-10-09 | 西安向阳航天材料股份有限公司 | 一种耐高温水处理容器及其制造方法 |
| IT201900016181A1 (it) * | 2019-09-12 | 2021-03-12 | Dab Pumps Spa | Vaso di espansione con membrana e pompa comprendente tale vaso di espansione |
| EP3792555A1 (de) * | 2019-09-12 | 2021-03-17 | Dab Pumps S.p.A. | Ausdehnungsgefäss mit membran und pumpe mit solch einem ausdehnungsgefäss |
| CN111578348A (zh) * | 2020-05-11 | 2020-08-25 | 上海名赫环境科技有限公司 | 150ml微型膨胀罐 |
| IT202100005756A1 (it) * | 2021-03-11 | 2022-09-11 | Dab Pumps Spa | Vaso di espansione con membrana, pompa comprendente tale vaso di espansione e relativo metodo di realizzazione |
| EP4056770A1 (de) * | 2021-03-11 | 2022-09-14 | Dab Pumps S.p.A. | Ausdehnungsgefäss mit membran, pumpe, die das expansionsgefäss umfasst; und zugehöriges herstellungsverfahren |
| WO2023186528A1 (de) * | 2022-04-02 | 2023-10-05 | Hydac Technology Gmbh | Ausdehnungsvorrichtung |
| US12013131B2 (en) | 2022-07-29 | 2024-06-18 | Dab Pumps S.P.A. | Expansion vessel with membrane, pump comprising the expansion vessel and relative manufacturing method |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102004016220A1 (de) | 2005-11-03 |
| EP1582820A3 (de) | 2006-06-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE4241272C1 (de) | Formkissen zur Abpolsterung der freien Kante einer starren Beatmungsmaske | |
| DE2950233C2 (de) | Verfahren zum Herstellen eines flaschenförmigen Behälters | |
| DE69624520T2 (de) | Ballonkatheter und Verfahren zur Herstellung eines solchen Katheters | |
| DE3600444C2 (de) | ||
| EP1663100B1 (de) | Behälter für infusionsflüssigkeiten | |
| DE102004016220A1 (de) | Ausgleichsgefäß für Warmwasserheizkreisläufe | |
| DE102019120624A1 (de) | Spendervorrichtung und Verfahren zur Herstellung einer Spendervorrichtung | |
| DE4038077C2 (de) | ||
| EP2930125A1 (de) | Flaschenförmiger behälter mit innenbeutel | |
| WO2017198324A1 (de) | Verfahren zum herstellen eines schraub- oder steckverschlusses | |
| DE202013000328U1 (de) | Austragvorrichtung für fließfähige Medien | |
| WO2015155596A1 (de) | Ringförmig geschlossenes schlauchelement und verfahren zur herstellung desselben | |
| DE102010027847B4 (de) | Verfahren zur Herstellung eines stand- und formstabilen Kunststoffbehälters | |
| EP0849539A1 (de) | Ausdehnungsgefäss | |
| DE2154777C3 (de) | Vorrichtung zum Verstärken des Ein- und Ausfüllstutzens eines Hohlkörpers aus Kunststoff | |
| DE10103787B4 (de) | Doppelwandiger Behälter aus Kunststoff sowie ein Verfahren zur Herstellung desselben | |
| DE19931012C1 (de) | Beatmungsbeutel und Verfahren zur Herstellung desselben | |
| DE2222535C3 (de) | Verfahren und Vorrichtung zum Steuern der Einwärtsbewegung eines Stempels einer Blasform beim Herstellen eines Hohlkörpers | |
| DE3707634C1 (en) | Device for producing a plastic body | |
| DE102008039134A1 (de) | Verfahren und Vorrichtung zur Herstellung eines blasgeformten, mit wenigstens einem Verstärkungselement versehenen Kunststoffhohlkörpers | |
| DE102018122104B3 (de) | Verfahren zur Herstellung eines Faltenbalgs | |
| DE19942109C5 (de) | Verfahren zum Herstellen eines blasgeformten Hohlkörpers aus Kunststoff sowie der durch das Verfahren hergestellte Container | |
| AT320958B (de) | Verfahren und Vorrichtung zum Verstärken der Wand eines Hohlkörpers in seinem Halsbereich | |
| EP4514588B1 (de) | Spenderbehälter und verfahren zur herstellung eines spenderbehälters | |
| DE102012003036A1 (de) | Verfahren und Vorrichtung zur Herstellung von ballonintegrienden Schlauchelementen bei medizinischen Kathetern und Geräten, insbesondere bei Stuhldrainagevorrichtungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20060727 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Effective date: 20071108 |