EP1614483A2 - Rakelvorrichtung und Rakelverfahren - Google Patents
Rakelvorrichtung und Rakelverfahren Download PDFInfo
- Publication number
- EP1614483A2 EP1614483A2 EP05105711A EP05105711A EP1614483A2 EP 1614483 A2 EP1614483 A2 EP 1614483A2 EP 05105711 A EP05105711 A EP 05105711A EP 05105711 A EP05105711 A EP 05105711A EP 1614483 A2 EP1614483 A2 EP 1614483A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- substrate
- coating
- doctor blade
- metering
- applicator roll
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C1/00—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating
- B05C1/04—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length
- B05C1/08—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line
- B05C1/12—Apparatus in which liquid or other fluent material is applied to the surface of the work by contact with a member carrying the liquid or other fluent material, e.g. a porous member loaded with a liquid to be applied as a coating for applying liquid or other fluent material to work of indefinite length using a roller or other rotating member which contacts the work along a generating line the work being fed round the roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C—APPARATUS FOR APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05C11/00—Component parts, details or accessories not specifically provided for in groups B05C1/00 - B05C9/00
- B05C11/02—Apparatus for spreading or distributing liquids or other fluent materials already applied to a surface ; Controlling means therefor; Control of the thickness of a coating by spreading or distributing liquids or other fluent materials already applied to the coated surface
Definitions
- the invention relates to a device for coating a substantially in the horizontal direction of movement guided over a web guide, sheet-like substrate or a fabric made of textile such as fabric or nonwoven (non-woven) with a flowable coating composition, wherein the substrate is an upwardly directed top and a downwardly oriented underside and the web guide at least a first coating unit or an applicator roller is assigned, which serves for applying the coating composition on one side of the substrate or which can be applied against the underside of the substrate for applying the coating composition.
- the apparatus comprises a machine frame, a driven main roller and at least one application roller, wherein within the main roller, a magnetic pressing device is provided for pressing the application roller to the main roller.
- a feeding device for wetting the application roller with the substance to be applied and at least one further roller for pressing the material on the circumference of the main roller is arranged.
- the feeder is located below the main roll and wets it, starting from a reservoir with the substance to be applied. By rolling the main roll on the underside of the material, the substance is applied to the material or its underside.
- DE 28 51 008 A1 deals with the coating of a web-shaped substrate on its underside with a viscous mass or a mass with a high solids content.
- the device described is used to form a thin and constant glue application film on a stripping roller, which forms a metering gap with the metering roller.
- glue with a high solids content ie highly viscous glue
- DE 008 A1 describes the use of two metering squeegees, which allow a setting of small dosing gaps and thus the definition of the application.
- DE 40 32 838 A1 describes a method for coating a plastic film, a paper web or a metal foil, ie a substrate with a smooth surface, with a coating amount between 5 cm 3 and 10 cm 3 per m 2 .
- the viscosity of the coating composition used here is very small, probably almost liquid, due to the specific mass to be applied. The job is just a liquid film. The excess amount of material to that extent is stripped off after application via a lower blade block in the air knife method.
- DE 838 A1 describes this method as known so far and deals in detail with the formation of the doctor block in order to form the desired film thickness.
- DE 1 577 669 describes a device for coating webs in which the coating strips applied to an underside of a substrate via an applicator roll are subsequently smoothed over a smoothing roll. A stripping of coating material with a doctor downstream of the applicator blade is not provided.
- a laminating device for paper webs is known.
- an applicator roll is provided which can be applied against the underside of the paper web for applying the coating composition, wherein a metering roller is provided for metering the coating material on the applicator roll.
- a cylindrical compensating doctor blade arranged underneath the paper web is provided, which can be applied against the underside of the coated paper web to equalize the applied coating mass.
- the object of the invention is to design and arrange a device for coating web-like substrate in such a way that a simple and rapid coating, in particular of textile substrates, is ensured.
- the object is achieved according to the invention in that in the running direction of the substrate or the web after the applicator roll and before a drying station, a second coating unit for the other side or a lower doctor blade arranged below the substrate is provided, which is used to remove a portion of the coating composition the underside of the substrate can be applied.
- the substrate is preferably led out at an angle to the horizontal of a maximum of 30 ° for drying. This ensures that the applied by the applicator roll on the underside of the substrate coating mass or their order is defined.
- the lower doctor blade or a lower doctor blade sweeps or excess coating compound, so that only a part of the applied by the applicator roll coating composition remains on the underside of the substrate.
- by separating the wetted substrate from the wetted applicator roll structure also removed in the deposited on the substrate coating material by doctoring or scraped off.
- At least one upper doctor blade or an upper doctor blade is provided, which can be applied against the upper side of the substrate.
- a coating mass applied on the upper side can be defined according to its application quantity or its height.
- the upper doctor ensures the required bias of the substrate against itself or against the applicator roll and against the lower doctor blade in a positioning between the applicator roll and the lower doctor blade.
- the lower and / or the upper doctor blade is designed as an air knife and in each case has a doctor edge, wherein the doctor blade edge can be used as deflecting edge for the substrate and the substrate can be deflected with respect to the running direction on the doctor blade edge.
- the design as an air knife or air knife ensures the already described bias or deflection of the substrate against the respective blade edge or at the respective doctor edge.
- the respective degree of deflection at the doctor blade edges has a direct influence on the wrap angle of the substrate at this doctor edge on the one hand and on the wrap angle between the substrate and the adjacent applicator roll on the other hand.
- At least the upper doctor blade is designed as a cylindrical doctor blade and can be positioned in the region of the application roller with a distance d from the substrate.
- the order be formed or set arbitrarily high on the top of the substrate.
- the wrap angle of the substrate around the applicator roll is ensured by the basic web guide of the substrate optionally with the use of a deflection roller or guide roller.
- the distance between the upper cylinder blade and the applicator roll is equal to the distance d plus the thickness of the substrate and the thickness of the coating compound located between the substrate and the applicator roll or desired.
- a guide roller or a guide roller is provided which can be applied against the top of the substrate.
- the substrate can be biased against the application roller and against the lower doctor blade.
- the wrap angle between the substrate and the applicator roll on the one hand and between the substrate and the lower doctor blade on the other hand can be adjusted or influenced.
- the lower doctor blade is arranged before or after the upper doctor blade.
- the relative position of the upper and lower doctor blade with respect to the direction or to the direction of movement of the web is arbitrary.
- a metering unit is provided for metering the coating composition on the applicator roll, and the metering unit is assigned at least one reservoir for the coating composition, wherein the metering unit for the applicator roll is designed as a metering doctor blade or as a metering roller.
- the layer thickness of the coating mass to be applied to the metering roll is determined by the gap between the metering blade or its metering edge and the applicator roll.
- this layer application is determined by the distance between the metering roller and the applicator roller on the one hand and by the relative speed between the metering roller and the applicator roller on the other hand.
- the coating composition is applied to the surface of the applicator roll starting from the storage container or storage container or submitted to this.
- the coating composition is in direct contact with the surface of the application roller at the open side of the storage container and is applied or applied by it due to existing viscosity or adhesion forces.
- a collecting container is assigned to the lower doctor blade, through which the coating mass scraped off or scraped off by the lower doctor blade can be received.
- a collecting container Through the use of a collecting container, the coating mass which has been scraped off by the lower doctor blade can be collected and optionally returned to the coating circulation system.
- the lower doctor blade it is advantageous for the lower doctor blade to have a discharge edge, which is arranged above the storage container of the dosing unit designed as a collecting container, through which the coating mass doctored off from the lower doctor blade can be received.
- the use of a defined run-off edge on the lower squeegee ensures a precise return of the coated coating mass into the collecting container.
- a collection container below the lower squeegee or its trailing edge is the use of other feedback systems, such. B. a suction bar or the like provided.
- the use of a common container as a storage and collection container for the coating material ensures a simple cycle for this.
- the storage container is additionally filled or supplemented by the coating mass which has been scraped off by the lower doctor blade. The coated coating material returns immediately to the ongoing coating process.
- a storage container or the common container is designed as a dip pan for the applicator roll.
- the coating mass to be applied to the underside of the substrate is in a closed loop in which the coated coating composition is returned to the immersion trough via the lower doctor blade or its discharge edge.
- the applicator roll dips over its entire width in the dip pan, so that a variation of the width of the coating application is not possible.
- between the application roller and the immersion tray to ensure no special tightness, as in an above-described laterally adjacent storage container is necessary.
- the coating composition after being applied to the applicator roll and before being applied to the substrate, can be scraped off again in the edge regions of the applicator roll so that the edges of the substrate are not coated.
- the metering unit for the applicator roll is arranged in the direction of the substrate before or after the applicator roll.
- the dosing unit that is to say the dosing doctor or the dosing roller, on one or the other side of the applicator roller.
- At least one coating unit is provided above the substrate for applying coating material to the upper side of the substrate, and the upper doctor blade is arranged in the running direction of the substrate after the coating unit.
- the coating unit can be designed as a movable original device or as a filling device for an upper storage container or storage container arranged directly above the substrate.
- the reservoir is preferably sealingly against the top of the substrate on the one hand and against the side facing him squeegee applied.
- the coating material in the upper reservoir is in direct, wetting contact with the surface of the substrate and is applied to the surface of the substrate in the desired amount due to the relative movement between the substrate and the upper doctor blade.
- the application roller with respect to the direction of the substrate in the same direction or in opposite directions is movable or in Equal or reverse is driven.
- the speeds of the applicator roller and the substrate that is the regulation of the relative speed between the two, the height and amount of the job can be influenced.
- the co-directional or opposing movement between application roller and substrate is a significant factor in the nature of the job.
- a relative speed or a different speed between the applicator roll and the substrate is adjustable.
- the type and the height of the application of the coating composition can be influenced, in particular during synchronization, even at very low relative speeds and by small changes in the relative speed.
- an upper metering device which serves for metering a coating composition layer on the upper side.
- an upper blade with inlet gap results in addition to the weight of the coated substrate, an increased contact force of the substrate against the lower blade due to the dynamic coating method. This increase the contact force is essentially dependent on the substrate speed, the viscosity and the weight of the coating composition as well as on the design of the inlet gap of the mold and the size.
- the coating unit can be designed as a movable original device or as a filling device for an upper storage container or storage container arranged directly above the substrate.
- the storage container is preferably sealingly applied via adjusting elements or side walls against the upper side of the substrate on the one hand and against the doctor blade side or the metering roller facing it.
- the coating material in the upper reservoir is in direct, wetted contact with the surface of the substrate and is applied to the surface of the substrate at the desired amount due to the relative movement between the substrate and the upper doctor blade or metering roller.
- the metering device is designed as an upper doctor blade or as a metering roller which can be positioned at a distance d from the substrate.
- a surface texture can be generated in addition to the definition of the layer thickness.
- the opposite position to the lower doctor ensures an arbitrary layer thickness on the upper side of the substrate.
- the lower doctor blade has a doctor blade edge and is designed as an air knife and serves as deflecting or deflecting means for the substrate with respect to the movement direction of the substrate and that the substrate can be guided at least after the coating in such a way that a plane spanned by the substrate with the horizontal an inclination angle ⁇ of a maximum of 30 °, that is approximately between - 30 ° and + 30 ° to the horizontal runs.
- the deflection angle can be chosen arbitrarily, so that the desired investment conditions on the one hand and the desired inclination angle ⁇ on the other hand are guaranteed.
- a final orientation of the wet substrate before drying is advantageous.
- the lower doctor blade is designed to be pivotable and encloses a pull-in angle ⁇ 1 between 0 ° and 60 ° with the substrate, wherein a center axis of the doctor blade, depending on the desired thickness of the coating film with the surface normal of the substrate, a setting angle ⁇ 2 between 0 ° and 60 °.
- the contact or stripping conditions of the doctor blade change with the pull-in angle ⁇ 1 or the setting angle ⁇ 2 , so that influence on the stripping conditions or the type of coating is possible without replacing the doctor blade.
- the upper doctor blade is designed to be pivotable and encloses a retraction angle ⁇ 1 between 0 ° and 60 ° with the substrate, wherein a center axis of the doctor blade depending on the desired inlet gap with the surface normal of the substrate an adjustment angle ⁇ 2 between 0 ° and 60 °.
- the inlet gap results from the employment of the doctor blade or its central axis relative to the substrate on the one hand and the inclination of the doctor blade surface on the other.
- the squeegees are infinitely adjustable in the specified value range, at least in the range between 0 ° and 60 °, but also in a range above 60 °.
- the adjustment or adjustment of the angular position can also during coating, for. B. in the fluid change of the coating or for the purpose of changing the stripping or inlet conditions in the current process.
- the upper doctor blade has a doctor edge, wherein the doctor edge or the metering roller has a variable distance d to the substrate. With the distance d, the layer thickness of the upper coating composition is definable.
- the doctor edge of the upper doctor blade and the deflection of the lower doctor blade are arranged opposite to the substrate and aligned.
- the coating unit, the dosing unit and / or the applicator roll have at least two adjustment elements delimiting the width of the coating mass layer.
- the respective outer edge of the respective upper or lower side of the substrate or of the applicator roll of coating material can be kept free. This is particularly important for the subsequent drying of the coated substrate or textile to the coating, since this can be secured in the region of the released, so far uncoated edge via appropriate holding or clamping means against shrinkage or warping.
- the adjusting elements are designed to be automatically or manually operable and adjustable at least in the transverse direction to the direction of movement of the substrate, with a sufficient tightness between the respective adjusting element and the surface to be wetted, ie the surface of the applicator roll on the one hand and the surface of the substrate on the other hand must be ensured. It is advantageous that the adjusting elements are designed as stripping, guiding and / or limiting parts, so that either the desired areas of coating material are kept free or the coating material can be stripped off again for the purpose of keeping the substrate free after it has been applied to the applicator roll.
- the application roller, the dosing unit, the coating unit, the upper dosing device and / or the lower doctor blade are designed to be heatable for applying hot-melt coating compositions or have heating means. This ensures the required application temperature or the required viscosity of the coating composition for the individual coating process points.
- the substrate is guided by means of a web guide substantially in the horizontal direction of movement and the web-shaped substrate is coated during transport with a flowable coating composition, wherein the substrate during the coating with coating material upside down and is aligned with the bottom down and the substrate is guided with the bottom over the applicator roll.
- the application of the coating composition takes place on the applicator roll by the use of a metering unit and the coating composition is discharged onto the applicator roll via a nip formed between the metering doctor blade or the metering roller and the surface of the applicator roll. After application the coating composition on the underside of the substrate, the coated substrate is scraped off again by the lower doctor blade.
- the substrate is brought into abutment against the lower squeegee and deflected with respect to the direction of movement in its direction by the lower squeegee with respect to the desired conveying direction during drying.
- the coating is carried out simultaneously with respect to the running process at different positions on the substrate.
- a substrate portion is coated on one side and then on the other side.
- the two simultaneously coated surfaces of the substrate can be dried in a drying process, so that a second subsequent to the coating of a side coating process is no longer necessary.
- in the direction of movement taking place in the horizontal direction so far is a total low overall height of the entire system and insofar an uncomplicated connection to other machines of a production line possible.
- the coating mass penetrated by the substrate is also scraped off or scraped off on the upper side.
- both sides of the substrate are wetted and coated, in particular in the case of mesh fabrics.
- the doctoring or scraping takes place either opposite to the substrate, so that a defined order the amount is guaranteed.
- an order on the top and a doctoring on both sides is provided.
- the coating on the underside and / or on top of the substrate after coating is dried while the substrate is moved in a substantially horizontal direction of movement, wherein the coating compositions differ at least in terms of chemical composition or viscosity . It is advantageous that the substrate is guided in such a way that a plane spanned by the substrate with the horizontal encloses an angle of inclination ⁇ of at most +/- 30 °. Since it is no longer possible to deflect the substrate after coating both sides, the guidance of the substrate after coating is technological for the following drying process. Only in the event that the coating is structured in the wet state, a subsequent deflection or deflection is still possible because the deflection device must be applied against the still wet coating.
- the top and bottom of the substrate are coated with coating compositions of different types and / or different thickness.
- the additional coating with different coating compositions so far fulfills all possible and desired design variants for the coating of a substrate in a process sequence with a drying process.
- the substituted for the lower squeegee or painted coating compound and the be applied to the applicator roll coating compound in the common container promoted.
- the use of a common container as a storage and collection container for the coating material ensures a simple cycle for this.
- the storage container is additionally filled or supplemented by the coating mass which has been scraped off by the lower doctor blade. The coated coating material returns immediately to the ongoing coating process.
- the width of the coating composition application applied by the metering unit and / or the coating unit is adjusted and / or changed before or during the ongoing process.
- the respective outer edge of the respective upper or lower side of the substrate can be kept free of coating material. This is particularly important for the subsequent drying of the coated substrate to the coating, since this can be secured in the region of the released, so far uncoated edge via appropriate holding or clamping means against shrinkage or warping.
- the adjusting elements can be designed to be automatic or manually operable, with a sufficient tightness between the respective adjusting element and the surface to be wetted, ie the surface of the applicator roll on the one hand and the surface of the substrate on the other hand must be ensured.
- the applicator roll is moved in the same direction or in opposite directions or in the same or opposite direction with respect to the direction of the substrate and the applicator roll and the substrate in the same direction drive with Be moved to the touch point at different speeds.
- the speeds of the applicator roll and the substrate so the regulation of the relative speed between the two in the touch point, the height and type of order can be influenced.
- the co-directional or opposing movement between applicator roll and substrate is a significant factor in the nature of the job.
- By adjusting the relative velocity between the substrate and the applicator roll especially in synchronism even at very low relative velocities and small changes in the relative velocity of the type and the amount of the order of the coating material can be influenced.
- the upper side of the substrate is coated simultaneously with the underside of the substrate and the coating of the upper side with respect to the direction of movement of the substrate opposite, ie at the level of the lower doctor blade or at its position takes place, so that both coating processes take place opposite each other.
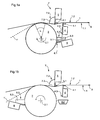
- the substrate 1 can be supplied starting from the inlet roller, not shown, at different angles of the applicator roll 2.
- the application roller 2 is assigned to a metering unit 6 designed as a metering doctor, via which the coating composition 9.1 is applied to the applicator roller 2.
- the metering doctor 6 has a storage or storage container 6.2, which presents the coating composition of the applicator roller 2 and the metering doctor blade 9 6.1.
- the reservoir 6.2 has on each side a container wall or an adjustment 6.3, via which the width of the surface to be wetted of the applicator roll 2 is set.
- the coating composition 9.1 located within the supply container 6.2 is conveyed by means of a between the metering blade 6 and its metering 6.1 and the surface of the applicator roll 2 formed gap on the applicator roll 2. The size of the gap determines the height and the amount of applied coating layer.
- the coating compound 9.1 located on the applicator roller 2 2 is brought against a lower side 1.1 of the substrate or the material web 1.
- the coating composition 9.1 is at least partially pressed into the fabric of the material web 1 or taken up by the web 1 due to adhesion and capillary forces occurring.
- this is coated with an extent undefined amount of coating composition 9.1 with a likewise undefined structure or occupied.
- the lower doctor blade or the lower doctor blade 4 is arranged on its underside 1.1 after the applicator roll 2, which rests with its doctor edge 4.1 against the web or its bottom 1.1. Due to the concerns of the doctor blade edge 4.1, the excess coating compound 9.1 is scraped or doctored off from the underside and runs over a run-off edge 4.3 of the doctor blade 4 in the common, designed as a collecting container storage container 6.2 back. Depending on the contact force of the doctor blade 4 on the bottom 1.1 of the web 1, the remaining amount of coating material 9.1 is defined on the web.
- a second coating unit 7 is provided above the web 1 between the applicator roll 2 and the lower doctor blade 4, which is associated with the upper doctor blade 5 and the doctor blade.
- the coating unit 7 also has a storage or reservoir 7.2 for coating material, not shown, which is bounded laterally by a respective adjustment 7.3 to ensure the desired coating width.
- the upper doctor blade 5 is arranged, which is created with its doctor edge 5.1 against a top 1.2 of the web 1 and this biases according to Figure 1 down to the applicator roll 2 and the lower blade 4 out.
- the coating mass applied to the top 1.2 1.2 or applied there via the reservoir 7.2 wets the top 1.2 of the web 1, the final amount applied being determined by the contact force of the blade 5 or its doctor edge 5.1.
- the desired amount of coating material defined on the top side 1.2 of the product web 1 remaining so far.
- the web 1 is deflected or deflected by the application roller 2, for the first time, starting from the inlet roller, not shown.
- this is a second time and deflected by the lower doctor blade 4 a third time and leaves approximately in the horizontal direction of movement 8, the coating unit.
- both the top 1.2 and the bottom 1.1 of the web 1 is coated with coating compound 9.1 and is guided into the drying unit, not shown.
- the two doctor edges 4.1 and 5.1 form the respective deflection edges, wherein the web 1, the deflection of the applicator roll 2 concerning this a common wrap angle ⁇ , which is determined by the position of the inlet roller, not shown, and the position of the upper doctor blade 5 and its doctor edge 5.1.
- the metering doctor blade 6 is arranged in front of the application roller 2 with respect to the running direction of the material web 1, so that the coating composition is applied or placed immediately below the inlet position of the material web 1 on the application roller 2.
- the lower doctor blade 4 is assigned a separate collecting container 4.2, which is arranged below the discharge edge 4.3 with respect to the running direction of the material web 1 as well as the lower doctor blade 4 after the application roller 2.
- the metering blade 6 and its storage container 6.2 on the one hand and the lower doctor blade 4 with its collecting container 4.2 on the other hand are thus arranged opposite each other with respect to the applicator roll 2.
- a coating and metering unit having a metering roller 6 for applying and metering the coating compound onto the application roller 2 is provided.
- the metering roller 6 in this case has an original or reservoir 6.2, through which the coating composition is conveyed into the gap formed between the metering roller 6 and the applicator roller 2.
- the original container 6.2 serves analogous to the embodiment of Figure 1a as a receptacle 4.2 for the lower doctor blade 4 and the over the edge 4.3 of the lower blade 4 from the bottom 1.1 of the web 1 scraped coating mass, which runs back into the circulation.
- the application roller 2 rotating about the axis of rotation 2.1 is in this case driven in the opposite direction to the metering roller 6 rotating about an axis of rotation 6.4, so that the roller located in the storage container 6.2 Coating mass is conveyed into the gap between the applicator roller 2 and the metering roller 6.
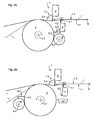
- the metering roller and the lower doctor blade 4 are arranged opposite to the exemplary embodiment according to FIG. 1 b with reference to the applicator roller 2.
- the feed container 6.2 is used exclusively for the application of coating material for application by the metering roller 6, wherein the lower squeegee 4 is associated with the separate collecting container 4.2.
- the collecting container 4.2 is arranged directly below the lower doctor blade or below its discharge edge 4.3.
- the supply or storage container 6.2 is designed as a dip trough which can be filled with coating material, so that the application roller 2 is at least partially immersed in the coating material located in the immersion trough 6.2.
- the coating composition is applied to the surface of the applicator roll 2 and then at least partially doctored off by the metering blade 6, wherein the height or amount of coating material remaining on the applicator roll 2 is defined.
- the thus applied to the applicator roll 2 coating composition is applied by applying or applying and then wrapping the web 1 and its underside 1.1 on this and defined according to the preceding embodiments by the subsequently arranged lower doctor blade 4 of the amount or the amount.
- the applicator roll 2 is driven counterclockwise, wherein the metering doctor blade 6 is arranged on the right side with respect to the running direction downstream of the applicator roll 2 according to FIG. 3b.
- the coating material absorbed via the immersion trough 6.2 is dosed accordingly by the metering blade 6 of the amount or amount of on the surface of the applicator roll 2 and then applied to the underside of the extent applied web 1.
- the metering doctor blade 6 is arranged on the right side with respect to the running direction downstream of the applicator roll 2 according to FIG. 3b.
- the coating material absorbed via the immersion trough 6.2 is dosed accordingly by the metering blade 6 of the amount or amount of on the surface of the applicator roll 2 and then applied to the underside of the extent applied
- the applicator roll 2 and the material web 1 are driven or moved in opposite directions so that a negative relative velocity is established at the contact point between the applicator roll 2 and the web 1.
- a positive relative speed between the applicator roller 2 and the web 1 can be set at the contact point, wherein the applicator roller 2 is driven faster or slower than the web 1.
- a metering roller 6 is used when a submersible tank 6.2 is used instead of a metering doctor 6 according to FIGS. 3 a 3 b.
- the metering roller 6 is in this case with respect to the direction of the web 1 depending on the desired relative speed between the applicator roll 2 and the web 1 at the point of contact according to Figure 4a before the applicator roll 2 or according to Figure 4b after the applicator roll 2.
- the immersion pan 6.2 serves in all Embodiments, Figure 3a to Figure 4b, as a collecting container 4.2 for the scraped over the lower doctor blade 4 coating mass. This runs over the run-off edge 4.3 directly into the dip pan 6.2 and thus back into the circuit.
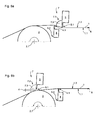
- the lower doctor blade 4 is arranged in front of the upper doctor blade 5 with reference to the running direction of the material web 1. Starting from the direction of movement 8 of the web 1 after the applicator roll 2, this is 5 a deflected downward for the first time via the lower doctor blade 4 and deflected in opposite directions over the upper doctor blade 5 or its doctor blade edge 5.1 for a second time and leaves the coating unit thus formed approximately in the horizontal direction.
- the upper doctor blade 5 is designed as a cylindrical doctor blade and is arranged directly above in the radial direction to the application roller 2. Between the doctor edge 5.1 and the applicator roll 2 or the substrate 1, a gap is thus defined with a distance d, which defines the coating mass of the amount or quantity applied with respect to the running direction in front of the upper doctor blade 5.
- a distance d which defines the coating mass of the amount or quantity applied with respect to the running direction in front of the upper doctor blade 5.
- an investment of the top 1.2 of the web 1 against the blade edge 5.1 is not necessarily provided, so that significantly higher or larger amounts of coating material, defined by a corresponding gap between the blade edge 5.1 and the web 1, can be applied.
- the upper doctor blade 5 is formed according to Figure 14 as a metering roller which defines the aforementioned gap with the distance d to the applicator roll 2.
- the coating system thus formed.
- an adjustment of the wrap angle ⁇ on the one hand and an adjustment of the deflection angle in the area of the lower squeegee 4 or its contact force against the web 1 are provided.
- the exemplary embodiments according to FIGS. 6a to 10 serve for coating the material web 1 only on the underside 1.1.
- the coating or the coating application of the underside 1.1 concerning correspond to the embodiments according to Figure 6a to Figure 9a with those of Figure 1a to Figure 4b, wherein the deflection or bias of the web 1 not by the upper doctor blade 5 and its blade edge 5.1, but via a separate guide roller or guide roller 3 takes place.
- the guide roller 3 is rotatably arranged about its axis of rotation 3.1 and pretensioning means not shown against the top 1.2 of the web 1, so that it has the desired wrap angle with the applicator roll 2 on the one hand and the desired deflection angle in the blade edge 4.1 of the lower blade 4 ,
- the guide roller 3 is designed as a structural roller and additionally provided in the exemplary embodiments according to FIGS. 1a to 4b for structuring the wet coating application.
- the exemplary embodiment according to FIG. 10 illustrates an alternative procedure for coating the underside 1.1 of the material web 1, the biasing or deflection taking place, as in the exemplary embodiments according to FIGS. 1a to 4b, by the upper doctor blade 5 or its doctor edge 5.1, however applied on the top no coating composition or the doctor blade 5 is submitted.
- the top usually runs dry and thus remains uncoated.
- the coating mass penetrates or penetrates through the material web 1 and thus stripping it off the same is done by the upper blade 5 and its blade edge 5.1.
- the coating composition is presented in the case primarily by the applicator roll 2 in combination with the aforementioned penetration on the top 1.2 of the web 1, wherein the scraped off by the upper doctor blade 5, excess coating mass sucked off by a device not shown and fed back to the coating process can be.
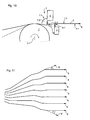
- the illustration according to FIG. 11 shows a variation of different directions of movement 8, wherein, in order to ensure simple drying, a substantially horizontally arranged exit of the material web 1 from the coating installation is provided for each movement direction 8.
- the coated web of the discharge direction can be dried accordingly.
- the outlet direction may also include an angle of inclination ⁇ of up to 30 ° deviating from the horizontal, so that a second height level relating to the coating process is optionally achieved by the drying section.
- the mass to be coated is filled into the coating material reservoir or storage container and metered onto the application roller 2 via the metering doctor blade 6.
- the metering takes place via a gap adjustment between the metering doctor blade 6 and the applicator roller 2.
- the metering blade 6 is inserted before or after the applicator roller 2 as shown in FIGS.
- a metering roller 6 as shown in Figure 2a and 2b shown used.
- the metering roller 6 can be driven fixed or driven by a drive in the same or reverse.
- the metering doctor blade or the metering rollers 6 and the application roller 2 can be heated. Furthermore, the mass to be coated can also be applied to the applicator roll 2 via the immersion trough 6.2 as shown in FIGS. 3a and 3b. The metering then takes place via the metering doctor blade or the metering roller 6, as already described above. The metered onto the applicator roller 2 mass is transmitted via the contact of the web 1 with the applicator roll 2. The intensity of the penetration of the coating material into the web 1 can be adjusted by means of the adjustable looping of the applicator roll 2 or the tension of the web 1.
- the metered in excess on the web base 1.1 coating mass is stripped or doctored on the following lower doctor blade 4 or doctor blade or the blade edge 4.1 and reduced to the desired order quantity.
- the scraped-off coating material flows back into the coating composition reservoir or coating mass reservoir or is collected in a separate receptacle 4.2.
- the upper side 1.2 of the web 1 can be coated with the upper doctor blade 5 or doctor blade edge 5.1 in the conventional air knife method, the upper doctor blade 5 as shown in Figure 1a and 1b between the applicator roll 2 and the lower doctor blade 4 or as in FIG 5a is shown behind the lower doctor blade 4 is arranged.
- the upper side 1.2 of the material web 1 can also be coated with the upper doctor blade 5 in the cylinder-doctoring process as shown in FIG.
- the coating mass is in front of the upper doctor blade 5 on the additional coating unit 7 supplied or presented.
- a supply of the coating material is sufficient only by the application roller 2 from below, ie the coating material penetrated by the web 1 and is doctored off at the top and bottom doctor blade 5, 4 accordingly.
- the substance to be coated is filled in the coating composition reservoir and metered on the metering blade 6 on the applicator roll 2.
- the metering takes place via a gap adjustment between the metering doctor blade 6 and the applicator roller 2.
- the metering blade 6 is inserted before or after the applicator roller 2 as shown in FIG. 7a or 7b.
- a metering roller 6 can also be used, as shown in FIGS. 8a and 8b.
- the metering roller 6 can be driven fixed or driven by a drive in the same or reverse.
- the metering doctor blade or rollers 6 and the application roller 2 can be heated.
- the coating composition to be coated can also be applied to the application roller 2 via the immersion trough 6.2 as shown in FIGS. 9a to 10c.
- the metering then takes place via the metering doctor blade or the metering roller 6, as already described above.
- the metered onto the applicator roller 2 mass is transmitted via the contact of the web 1 with the applicator roll 2.
- the intensity of the penetration of the coating material into the web 1 can be adjusted by means of the adjustable looping of the applicator roll 2 or the tension of the web 1.
- the so in excess dosed on the web base 1.1 coating mass is scraped off at the following lower doctor blade 4 or cut off and reduced to the desired order quantity or height.
- the scraped-off coating material flows back into the coating material reservoir 6.2 or is collected in a separate container 4.2.
- the top 1.2 of the web 1 can remain uncoated.
- the guidance of the web 1 or for applying a defined web tension on the lower doctor blade 4 can be used from above the additional guide roller or guide roller 3 according to Figure 7a to 10b. It would also be conceivable to use the upper doctor blade 5 as described in FIG. 5b, wherein no mass is stored or presented in front of the upper doctor blade 5 and the web top 1.2 thus remains uncoated.
- the web-shaped substrate 1 shown in FIG. 12 is guided over the application roller 2 from the left and deflected by it, and then runs between the coating unit 7 with an upper metering device designed as upper doctor blade 5 and the lower doctor blade 4 for coating thereof.
- the application roller 2 with an axis of rotation 2.1 is assigned to the dosing formed as a metering unit 6, in which coating material 9.1 held on the applicator roll 2 and applied to the applicator roll 2.
- the metering doctor 6 on the supply container 6.2 via which the coating composition 9.1 is presented to or on the applicator roll 2.
- the metering blade 6 or its metering 6.1 is spaced from the applicator roll 2 and its surface arranged so that by rotation of the applicator roll 2 in a clockwise direction a gap between the metering blade 6 and the applicator roller 2 correspondingly thick coating layer 9.1 is transferred to the applicator roller 2 and the surface thereof.
- the metering unit 6 or the reservoir 6.2 has the lateral adjustment elements or boundary parts 6.3, so that the applicator roller 2 is wetted by the coating compound 9.1 only in the desired range relative to its width.
- the adjustment elements are adjustable in one direction parallel to the substrate 1 and can be applied sealingly against both the original container 6.2 and the applicator roller 2.
- the application roller 2 rolls now on a bottom 1.1 of the substrate 1 in the so-called kiss-coating process, so that a part of the coating roller located on the applicator roll 2 9.1 remains on the bottom 1.1 of the substrate 1 and this underside 1.1 is coated accordingly.
- the substrate 1 on the applicator roll 2 a wrap angle ⁇ , which can be varied depending on the type of coating composition 9.1 and the type of substrate to be coated 1, in particular textile, such as tissue or F cord.
- the lower doctor blade 4 is provided after the application roller 2, which can be applied against the underside 1.1 at least indirectly via a coating compound 9.2.
- the applied on the underside 1.1 on the applicator roll 2, so far excess coating mass 9.2 is doctored off over the lower doctor blade 4 in the desired extent, so that the desired layer or film thickness of the coating composition 9.2 on the bottom 1.1 is achieved.
- the scraped off by the lower doctor blade 4 coating mass 9.2 then runs down on the doctor blade 4 and flows starting from a discharge edge 4.3 preferably in the storage container or reservoir of the dosing unit 6.
- the doctor blade 4 has a blade edge 4.1, the relative position to the substrate 1 or their contact force on the substrate 1 determines the thickness of the coating composition layer or the film.
- the doctor blade 4 is aligned with respect to its central axis 4.4 normal to the substrate 1 and the bottom 1.1.
- the coating unit 7 with the upper metering device 5 is provided above the substrate 1 above the top of the substrate 1, which is formed according to embodiment 12 as a doctor blade 5.
- the coating compound 9.2 is held directly on the substrate 1 or on an upper side 1.2 of the substrate 1 in front of the upper doctor blade 5, which is then introduced into a so-called inlet gap 5.2 of the upper doctor blade 5 due to the direction of movement 8 of the substrate 1 is carried along.
- the inlet gap 5.2 tapers continuously in the direction of the movement direction 8, so that the resulting dynamic force components relating to the substrate distribution or the formation of the layer thickness and the weight of the coating applied to the top 1.2 coating the investment conditions of the substrate 1 and its underside 1.1 on or on the lower squeegee 4 determine.
- the upper doctor blade 5 also has a doctor edge 5.1, which defines the applied layer thickness on the upper side 1.2 of the substrate 1.
- the doctor edge 5.1 of the upper doctor blade 5 is arranged at a distance d to the upper side 1.2 of the substrate 1, so that immediately after the application of the coating composition 9.2, an upper coating mass layer with the Thick D forms.
- the coating unit 5 likewise has lateral adjusting elements 7.3 or limiting parts which can be applied in a sealing manner both against the doctor blade 5 and against the upper side 1.2 of the substrate 1.
- the upper doctor blade 5 has a central axis 5.4 which, according to embodiment 12, is oriented normal to the substrate 1.
- the upper coating unit 7 has a metering device designed as a metering roller 5 with an axis of rotation 5.6, which is likewise positioned at a distance d from the upper side 1.2 of the substrate 1 in order to generate the desired layer thickness.
- the coating composition 9.2 is held accordingly, so that it is introduced or transported counterclockwise in the coating gap thus formed due to the movement of the substrate 1 and the rotation of the metering roller 5.
- Adjustment elements or limiting parts are also preferably provided in order to determine the width of the applied coating composition layer 9.2, wherein the adjustment elements are also sealing against the metering roller 5 and as already mentioned against the substrate 1 can be applied.
- the applicator roll 2 runs in a so-called coating material trough, so that it is coated over its entire width.
- wiping elements can be provided as an alternative to the setting elements or boundary parts 6.3, which at least in the edge region before the application of the same applied to the applicator roll 2 at least in the edge regions before applying the same on the bottom 1.1 of the substrate 1.
- the doctor blade edge 4.1 can be used as a deflection edge for the substrate 1, then that different investment conditions at this blade edge 4.1 and after coating different web directions or directions of movement are possible.
Landscapes
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf eine Vorrichtung zum Beschichten eines im Wesentlichen in horizontaler Bewegungsrichtung über eine Bahnführung geführten, bahnförmigen Substrats bzw. einer Warenbahn aus Textil wie Gewebe oder Vlies (nicht gewebt) mit einer fließfähigen Beschichtungsmasse, wobei dem Substrat eine nach oben ausgerichtete Oberseite und eine nach unten ausgerichtete Unterseite und der Bahnführung zumindest eine erste Beschichtungseinheit bzw. eine Auftragswalze zugeordnet ist, die zum Auftragen der Beschichtungsmasse auf eine Seite des Substrats dient bzw. die gegen die Unterseite des Substrats zum Auftragen der Beschichtungsmasse anlegbar ist.
- Es ist bereits eine Vorrichtung zum Auftragen von Substanzen auf bahnenförmiges Material aus der DE 200 10 388 U1 bekannt. Die Vorrichtung weist ein Maschinengerüst, eine angetriebene Hauptwalze und mindestens eine Auftragsrolle auf, wobei innerhalb der Hauptwalze eine magnetische Anpresseinrichtung zum Anpressen der Auftragsrolle an die Hauptwalze vorgesehen ist. Daneben ist eine Zuführeinrichtung zum Benetzen der Auftragsrolle mit der aufzutragenden Substanz und mindestens eine weitere Rolle zum Andrücken des Materials am Umfang der Hauptwalze angeordnet. Die Zuführeinrichtung befindet sich dabei unterhalb der Hauptwalze und benetzt diese ausgehend von einem Vorratsbehälter mit der aufzutragenden Substanz. Durch Abrollen der Hauptwalze auf der Unterseite des Materials wird die Substanz auf das Material bzw. dessen Unterseite aufgebracht.
- Die DE 28 51 008 A1 beschäftigt sich mit dem Beschichten eines bahnförmigen Substrats auf dessen Unterseite mit einer viskosen Masse bzw. einer Masse mit hohem Feststoffanteil. Die beschriebene Vorrichtung wird zur Bildung eines dünnen und konstanten Leimauftragsfilms auf eine Abstreifwalze eingesetzt, die mit der Dosierwalze einen Dosierspalt bildet. Insbesondere bei der Verwendung von Leim mit hohem Feststoffanteil, also hochviskosem Leim, beschreibt die DE 008 A1 den Einsatz von zwei Dosierrakeln, die eine Einstellung von kleinen Dosierspalten und damit die Definition des Masseauftrags zulassen.
- Die DE 40 32 838 A1 beschreibt ein Verfahren zum Beschichten eines Plastikfilms, einer Papierbahn oder einer Metallfolie, also eines Substrats mit glatter Oberfläche, mit einer Beschichtungsmenge zwischen 5 cm3 und 10 cm3 pro m2. Die Viskosität der hier verwendeten Beschichtungsmasse ist aufgrund der aufzubringenden spezifischen Masse sehr klein, wohl nahezu flüssig. Bei dem Auftrag handelt es sich nur um einen Flüssigkeitsfilm. Der insoweit überschüssige Masseanteil wird nach dem Auftrag über einen unteren Rakelblock im Luftrakelverfahren abgestreift. Die DE 838 A1 beschreibt dieses Verfahren als insoweit bekannt und befasst sich im Detail mit der Ausbildung des Rakelblocks zwecks Bildung der gewünschten Filmdicke.
- Die DE 1 577 669 beschreibt eine Vorrichtung zum Beschichten von Bahnen bei der die über eine Auftragswalze auf eine Unterseite eines Substrats aufgebrachten Beschichtungsstreifen anschließend über eine Glättwalze geglättet werden. Ein Abstreifen von Beschichtungsmasse mit einem der Auftragswalze nachgeschalteten Rakel ist nicht vorgesehen.
- Aus der US 2,221,441 ist eine Laminiervorrichtung für Papierbahnen bekannt. Dabei ist eine Auftragswalze vorgesehen, die gegen die Unterseite der Papierbahn zum Auftragen der Beschichtungsmasse anlegbar ist, wobei eine Dosierwalze zum Dosieren der Beschichtungsmasse auf der Auftragswalze vorgesehen ist. In Laufrichtung der Papierbahn nach der Auftragswalze ist ein unterhalb der Papierbahn angeordnetes zylinderförmiges Ausgleichsrakel vorgesehen, das zum Ausgleichen der aufgetragenen Beschichtungsmasse gegen die Unterseite der beschichteten Papierbahn anlegbar ist.
- Der Erfindung liegt die Aufgabe zugrunde, eine Vorrichtung zum Beschichten von bahnförmigem Substrat derart auszubilden und anzuordnen, dass eine einfache und schnelle Beschichtung insbesondere von Textilsubstraten gewährleistet ist.
- Gelöst wird die Aufgabe erfindungsgemäß dadurch, dass in Laufrichtung des Substrats bzw. der Warenbahn nach der Auftragswalze und vor einer Trocknungsstation eine zweite Beschichtungseinheit für die andere Seite bzw. ein unterhalb des Substrats angeordnetes unteres Rakel vorgesehen ist, das zum Abstreichen eines Teils der Beschichtungsmasse gegen die Unterseite des Substrats anlegbar ist. Dabei wird das Substrat vorzugsweise in einem Winkel zur Horizontalen von maximal 30° zum Trocknen herausgeführt. Hierdurch wird erreicht, dass die durch die Auftragswalze auf die Unterseite des Substrats aufgebrachte Beschichtungsmasse bzw. deren Auftrag definiert wird. Dabei streicht bzw. rakelt das untere Rakel bzw. ein unteres Rakelmesser überschüssige Beschichtungsmasse ab, so dass nur ein Teil der durch die Auftragswalze aufgebrachten Beschichtungsmasse auf der Unterseite des Substrats verbleibt. Zusätzlich wird die durch das Trennen bzw. Abheben des benetzten Substrats von der benetzten Auftragswalze entstehende Struktur in der auf dem Substrat aufgebrachten Beschichtungsmasse ebenfalls durch das Rakeln entfernt bzw. abgestrichen.
- Vorteilhaft ist es hierzu auch, dass oberhalb des Substrats mindestens ein oberes Rakel bzw. ein oberes Rakelmesser vorgesehen ist, das gegen die Oberseite des Substrats anlegbar ist. Durch den Einsatz des oberen Rakels kann eine auf der Oberseite aufgebrachte Beschichtungsmasse ihrer Auftragsmenge bzw. ihrer Höhe nach definiert werden. Das obere Rakel gewährleistet dabei bei einer Positionierung zwischen der Auftragswalze und dem unteren Rakel die erforderliche Vorspannung des Substrats gegen sich selbst bzw. gegen die Auftragswalze und gegen das untere Rakel.
- Eine zusätzliche Möglichkeit ist gemäß einer Weiterbildung, dass das untere und/oder das obere Rakel als Luftrakel ausgebildet ist und jeweils eine Rakelkante aufweist, wobei die Rakelkante als Ablenkkante für das Substrat einsetzbar ist und das Substrat mit Bezug zur Laufrichtung an der Rakelkante ablenkbar ist. Die Ausbildung als Luftrakel bzw. Luftrakelmesser gewährleistet die schon beschriebene Vorspannung bzw. Ablenkung des Substrats gegen die jeweilige Rakelkante bzw. an der jeweiligen Rakelkante. Dabei hat der jeweilige Grad der Ablenkung an den Rakelkanten unmittelbar Einfluss auf den Umschlingungswinkel des Substrats an dieser Rakelkante einerseits sowie auf den Umschlingungswinkel zwischen dem Substrat und der benachbart angeordneten Auftragswalze andererseits.
- Ferner ist es vorteilhaft, dass zumindest das obere Rakel als Zylinderrakel ausgebildet ist und im Bereich der Auftragswalze mit einem Abstand d zum Substrat positionierbar ist. Durch die Ausbildung als Zylinderrakel kann der Auftrag auf der Oberseite des Substrats beliebig hoch ausgebildet bzw. eingestellt werden. Dabei wird der Umschlingungswinkel des Substrats um die Auftragswalze durch die grundsätzliche Bahnführung des Substrats gegebenenfalls unter Einsatz einer Umlenkrolle bzw. Leitwalze gewährleistet. Der Abstand zwischen dem oberen Zylinderrakel und der Auftragswalze ist dabei gleich dem Abstand d zuzüglich der Dicke des Substrats sowie der Dicke der zwischen dem Substrat und der Auftragswalze befindlichen bzw. gewünschten Beschichtungsmasse.
- Vorteilhaft ist es auch, dass in Laufrichtung des Substrats nach der Auftragswalze und vor dem unteren Rakel eine Umlenkrolle bzw. eine Leitwalze vorgesehen ist, die gegen die Oberseite des Substrats anlegbar ist. Durch den Einsatz der Umlenkrolle kann das Substrat zum einen gegen die Auftragswalze und zum anderen gegen das untere Rakel vorgespannt werden. Dabei ist auch der Umschlingungswinkel zwischen dem Substrat und der Auftragswalze einerseits sowie zwischen dem Substrat und dem unteren Rakel andererseits einstellbar bzw. beeinflussbar.
- Dabei ist es vorteilhafterweise vorgesehen, dass in Laufrichtung des Substrats bzw. der Warenbahn das untere Rakel vor oder nach dem oberen Rakel angeordnet ist. Je nach Beschaffenheit des Substrats bzw. der Beschichtungsmasse und je nach gewünschter Reihenfolge des Auftrags der jeweiligen Beschichtungsmasse ist die relative Position des oberen und des unteren Rakels mit Bezug zur Laufrichtung bzw. zur Bewegungsrichtung der Warenbahn frei wählbar. In Abhängigkeit des Penetrationsverhaltens der Beschichtungsmasse in das Substrat kann es dabei vorteilhaft sein, zuerst die untere Seite und dem Abstand der beiden Rakel entsprechend zeitversetzt die obere Seite des Substrats mit der durchpenetrierten Beschichtungsmasse zu rakeln.
- Von besonderer Bedeutung ist für die vorliegende Erfindung, dass eine Dosiereinheit zum Dosieren der Beschichtungsmasse auf der Auftragswalze vorgesehen ist, und der Dosiereinheit mindestens ein Vorratsbehälter für die Beschichtungsmasse zugeordnet ist, wobei die Dosiereinheit für die Auftragswalze als Dosierrakel oder als Dosierwalze ausgebildet ist. Durch die Verwendung eines Dosierrakels wird die auf der Dosierwalze aufzutragende Schichtdicke der Beschichtungsmasse durch den Spalt zwischen dem Dosierrakel bzw. seiner Dosierkante und der Auftragswalze bestimmt. Bei der Verwendung einer Dosierwalze wird dieser Schichtauftrag durch den Abstand zwischen der Dosierwalze und der Auftragswalze einerseits sowie durch die Relativgeschwindigkeit zwischen der Dosierwalze und der Auftragswalze andererseits bestimmt werden. Die Beschichtungsmasse wird dabei ausgehend vom Vorratsbehälter bzw. Vorlagebehälter auf die Oberfläche der Auftragswalze aufgebracht bzw. an dieser vorgelegt. Die Beschichtungsmasse steht an der insoweit offenen Seite des Vorratsbehälters unmittelbar mit der Oberfläche der Auftragswalze in Kontakt und wird durch diese aufgrund bestehender Viskositäts- bzw. Adhäsionskräfte aufgetragen bzw. aufgelegt.
- Vorteilhaft ist es ferner, dass dem unteren Rakel ein Auffangbehälter zugeordnet ist, durch den die vom unteren Rakel abgerakelte bzw. abgestrichene Beschichtungsmasse aufnehmbar ist. Durch den Einsatz eines Auffangbehälters kann die durch das untere Rakel abgestrichene Beschichtungsmasse gesammelt und gegebenenfalls in den Beschichtungskreislauf zurückgeführt werden.
- Außerdem ist es vorteilhaft, dass das untere Rakel eine Ablaufkante aufweist, die oberhalb des als Auffangbehälter ausgebildeten Vorratsbehälters der Dosiereinheit angeordnet ist, durch den die vom unteren Rakel abgerakelte Beschichtungsmasse aufnehmbar ist. Der Einsatz einer definierten Ablaufkante am unteren Rakel gewährleistet eine präzise Rückführung der abgestrichenen Beschichtungsmasse in den Auffangbehälter. Je nach Ausgestaltung des Auffangbehälters kann dabei eine Schlitzöffnung des Behälters oder Ähnliches berücksichtigt werden. Neben dem Einsatz eines Auffangbehälters unterhalb des unteren Rakels bzw. seiner Ablaufkante ist der Einsatz anderer Rückführsysteme, wie z. B. eine Absaugleiste oder Ähnliches, vorgesehen. Der Einsatz eines gemeinsamen Behälters als Vorrats- und Auffangbehälter für die Beschichtungsmasse gewährleistet einen einfachen Kreislauf für diese. Der Vorratsbehälter wird neben der grundsätzlichen Befüllung bzw. Auffüllung für den laufenden Prozess zusätzlich durch die vom unteren Rakel abgestrichene Beschichtungsmasse befüllt bzw. ergänzt. Die abgestrichene Beschichtungsmasse kommt dabei unverzüglich wieder in den laufenden Beschichtungsprozess zurück.
- Dabei ist es von Vorteil, dass ein Vorratsbehälter oder der gemeinsame Behälter als Tauchwanne für die Auftragswalze ausgebildet ist. Somit ist die auf die Unterseite des Substrats aufzubringende Beschichtungsmasse in einem insoweit geschlossenen Kreislauf, in dem die abgestrichene Beschichtungsmasse über das untere Rakel bzw. seine Ablaufkante in die Tauchwanne zurückgeführt wird. Die Auftragswalze taucht dabei über ihre gesamte Breite in die Tauchwanne ein, so dass eine Variation der Breite des Beschichtungsmasseauftrags nicht möglich ist. Andererseits ist zwischen der Auftragswalze und der Tauchwanne keine besondere Dichtigkeit zu gewährleisten, wie sie bei einem oben beschriebenen, seitlich anliegenden Vorlagebehälter notwendig ist. Die Beschichtungsmasse kann nach dem Auftragen auf die Auftragswalze und vor dem Auftragen auf das Substrat in den Randbereichen der Auftragswalze wieder abgestrichen werden, so dass die Ränder des Substrats nicht beschichtet werden.
- Schließlich ist es von Vorteil, dass die Dosiereinheit für die Auftragswalze in Laufrichtung des Substrats vor oder nach der Auftragswalze angeordnet ist. Je nach Laufrichtung der Auftragswalze ist es von Vorteil, die Dosiereinheit, also das Dosierrakel bzw. die Dosierwalze auf der einen oder der anderen Seite der Auftragswalze zu positionieren.
- Vorteilhaft ist es hierzu auch, dass mindestens eine Beschichtungseinheit oberhalb des Substrats zum Aufbringen von Beschichtungsmasse auf die Oberseite des Substrats vorgesehen ist und in Laufrichtung des Substrats nach der Beschichtungseinheit das obere Rakel angeordnet ist. Die Beschichtungseinheit kann dabei als bewegbare Vorlageeinrichtung oder als Befülleinrichtung für einen unmittelbar oberhalb des Substrats angeordneten oberen Vorratsbehälter bzw. Vorlagebehälter ausgebildet sein. Der Vorratsbehälter ist dabei vorzugsweise gegen die Oberseite des Substrats einerseits sowie gegen die ihm zugewandte Rakelseite dichtend anlegbar. Die im oberen Vorratsbehälter befindliche Beschichtungsmasse ist in unmittelbarem, benetzendem Kontakt mit der Oberfläche des Substrats und wird aufgrund der Relativbewegung zwischen dem Substrat und dem oberen Rakel bzw. der Rakelkante auf die Oberfläche des Substrats der gewünschten Menge nach aufgebracht.
- Von besonderer Bedeutung ist für die vorliegende Erfindung, dass die Auftragswalze mit Bezug zur Laufrichtung des Substrats gleichsinnig oder gegensinnig bewegbar ist bzw. im Gleich- oder Gegenlauf angetrieben ist. Durch die Einstellung der Geschwindigkeiten von der Auftragswalze und dem Substrat, also der Regulierung der Relativgeschwindigkeit zwischen beiden, kann die Höhe und die Menge des Auftrags beeinflusst werden. Dabei stellt die gleichsinnige oder gegensinnige Bewegung zwischen Auftragswalze und Substrat einen maßgeblichen Faktor für die Art des Auftrags dar.
- Im Zusammenhang mit der erfindungsgemäßen Ausbildung und Anordnung ist es von Vorteil, dass bei gleichsinnigem Antrieb im Berührpunkt von der Auftragswalze und dem Substrat eine Relativgeschwindigkeit bzw. eine unterschiedliche Geschwindigkeit zwischen der Auftragswalze und dem Substrat einstellbar ist. Durch die Einstellung der Relativgeschwindigkeit zwischen dem Substrat und der Auftragswalze kann insbesondere im Gleichlauf selbst bei sehr kleinen Relativgeschwindigkeiten und durch kleine Änderungen der Relativgeschwindigkeit die Art und die Höhe des Auftrags der Beschichtungsmasse beeinflusst werden.
- Zudem ist es vorteilhaft, dass mit Bezug zur Länge des Substrats auf gleicher Höhe gegenüberliegend zum unteren Rakel eine obere Dosiervorrichtung vorgesehen ist, die zur Dosierung einer Beschichtungsmasseschicht auf der Oberseite dient. Hierdurch wird erreicht, dass einerseits die Oberseite des Substrats mit einer beliebig dicken Beschichtungsmasseschicht beschichtet werden kann und andererseits die sich beim Beschichtungsvorgang ergebenden Kräfteverhältnisse eine optimale Anlage des Substrats gegen das untere Rakel generieren. Insbesondere bei der Verwendung eines oberen Rakels mit Einlaufspalt ergibt sich aufgrund des dynamischen Beschichtungsverfahrens zusätzlich zur Gewichtskraft des beschichteten Substrats eine erhöhte Anlagekraft des Substrats gegen das untere Rakel. Diese Erhöhung der Anlagekraft ist im Wesentlichen abhängig von der Substratgeschwindigkeit, der Viskosität und dem Gewicht der Beschichtungsmasse sowie von der Ausbildung des Einlaufspaltes der Form und der Größe nach. Die Beschichtungseinheit kann dabei als bewegbare Vorlageeinrichtung oder als Befülleinrichtung für einen unmittelbar oberhalb des Substrats angeordneten oberen Vorratsbehälter bzw. Vorlagebehälter ausgebildet sein. Der Vorratsbehälter ist dabei vorzugsweise über Einstellelemente bzw. Seitenwände gegen die Oberseite des Substrats einerseits sowie gegen die ihm zugewandte Rakelseite bzw. die Dosierwalze dichtend anlegbar. Die im oberen Vorratsbehälter befindliche Beschichtungsmasse ist in unmittelbarem, benetzendem Kontakt mit der Oberfläche des Substrats und wird aufgrund der Relativbewegung zwischen dem Substrat und dem oberen Rakel bzw. der Dosierwalze auf die Oberfläche des Substrats der gewünschten Menge bzw. Schichthöhe nach aufgebracht.
- Vorteilhaft ist es hierzu auch, dass die Dosiervorrichtung als oberes Rakel oder als Dosierwalze ausgebildet ist, die mit einem Abstand d zum Substrat positionierbar ist. Beim Einsatz einer Dosierwalze kann zusätzlich zur Definition der Schichtdicke auch eine Oberflächentextur generiert werden. Die gegenüberliegende Position zum unteren Rakel gewährleistet eine beliebige Schichtdicke auf der Oberseite des Substrats.
- Eine zusätzliche Möglichkeit ist gemäß einer Weiterbildung, dass das untere Rakel eine Rakelkante aufweist und als Luftrakel ausgebildet ist und mit Bezug zur Bewegungsrichtung des Substrats als Umlenk- oder Ablenkmittel für das Substrat dient und dass das Substrat zumindest nach der Beschichtung derart führbar ist, dass eine durch das Substrat aufgespannte Ebene mit der Horizontalen einen Neigungswinkel δ von maximal 30° einschließt, also in etwa zwischen - 30° und +30° zur Horizontalen verläuft. Durch die Umlenkung des Substrats wird dessen Anlagekraft unabhängig von den Anlageverhältnissen auf der Oberseite des Substrats gegen das untere Rakel erhöht. Der Umlenkwinkel kann dabei beliebig gewählt werden, so dass die gewünschten Anlageverhältnisse einerseits und der gewünschte Neigungswinkel δ andererseits gewährleistet sind. Je nach gewünschter Bewegungsrichtung für das weitere Verfahren, insbesondere das Trocknen, ist eine letztmalige Ausrichtung des nassen Substrats vor dem Trocknen von Vorteil.
- Ferner ist es vorteilhaft, dass das untere Rakel schwenkbar ausgebildet ist und mit dem Substrat einen Einzugswinkel α1 zwischen 0° und 60° einschließt, wobei eine Mittelachse des Rakels je nach gewünschter Dicke des Beschichtungsfilms mit der Flächennormalen des Substrats einen Einstellwinkel α2 zwischen 0° und 60° einschließt. Die Anlage- bzw. Abstreifverhältnisse des Rakels ändern sich mit dem Einzugswinkel α1 bzw. dem Einstellwinkel α2, so dass ohne Austausch des Rakels Einfluss auf die Abstreifverhältnisse bzw. die Art der Beschichtung möglich ist.
- Vorteilhaft ist es auch, dass das obere Rakel schwenkbar ausgebildet ist und mit dem Substrat einen Einzugswinkel β1 zwischen 0° und 60° einschließt, wobei eine Mittelachse des Rakels je nach gewünschtem Einlaufspalt mit der Flächennormalen des Substrats einen Einstellwinkel β2 zwischen 0° und 60° einschließt. Der Einlaufspalt ergibt sich dabei aus der Anstellung des Rakels bzw. seiner Mittelachse relativ zum Substrat einerseits sowie der Neigung der Rakelfläche andererseits. Somit ist zwecks Veränderung der Einlaufverhältnisse nicht zwangsläufig ein Austausch des Rakels notwendig.
- Die Rakel sind dabei stufenlos in dem angegebenen Wertebereich, zumindest im Bereich zwischen 0° und 60°, aber auch in einem Bereich über 60° einstellbar. Die Einstellung bzw. Verstellung der Winkelstellung kann dabei auch während des Beschichtens, z. B. beim fließenden Wechsel der Beschichtungsmasse oder zwecks Änderung der Abstreif- bzw. Einlaufverhältnisse im laufenden Prozess erfolgen.
- Dabei ist es vorteilhafterweise vorgesehen, dass das obere Rakel eine Rakelkante aufweist, wobei die Rakelkante oder die Dosierwalze einen veränderbaren Abstand d zum Substrat aufweist. Mit dem Abstand d ist die Schichtdicke der oberen Beschichtungsmasse definierbar. Die Rakelkante des oberen Rakels und die Ablenkkante des unteren Rakels sind dabei gegenüberliegend zum Substrat angeordnet und ausgerichtet.
- Vorteilhaft ist es ferner, dass die Beschichtungseinheit, die Dosiereinheit und/oder die Auftragswalze mindestens zwei die Breite der Beschichtungsmasseschicht begrenzende Einstellelemente aufweisen. Durch den Einsatz der Einstellelemente kann der jeweils äußere Rand der jeweiligen Ober- bzw. Unterseite des Substrats bzw. der Auftragswalze von Beschichtungsmasse freigehalten werden. Das ist insbesondere für die an die Beschichtung anschließende Trocknung des beschichteten Substrats bzw. Textils wichtig, da dieses im Bereich des freigelassenen, insoweit unbeschichteten Randes über entsprechende Halte- bzw. Klemmmittel gegen Schrumpfen bzw. Verziehen gesichert werden kann. Die Einstellelemente sind dabei automatisch oder manuell bedienbar ausgebildet und zumindest in Querrichtung zur Bewegungsrichtung des Substrats verstellbar, wobei eine ausreichende Dichtigkeit zwischen dem jeweiligen Einstellelement und der zu benetzenden Oberfläche, also der Oberfläche der Auftragswalze einerseits bzw. der Oberfläche des Substrats andererseits gewährleistet sein muss. Dabei ist es vorteilhaft, dass die Einstellelemente als Abstreif-, Leit- und/oder Begrenzungsteile ausgebildet sind, so dass entweder die gewünschten Bereiche von Beschichtungsmasse freigehalten werden oder die Beschichtungsmasse zwecks Freihaltung des Substrats nach dem Aufgeben auf die Auftragswalze wieder abgestreift werden kann.
- Schließlich ist es von Vorteil, dass die Auftragswalze, die Dosiereinheit, die Beschichtungseinheit, die obere Dosiervorrichtung und/oder das untere Rakel zum Auftragen von heißschmelzenden Beschichtungsmassen beheizbar ausgebildet sind oder Heizmittel aufweisen. Damit ist für die einzelnen Beschichtungsprozesspunkte die erforderliche Auftragstemperatur bzw. die erforderliche Viskosität der Beschichtungsmasse gewährleistet.
- Beim Beschichten eines bahnförmigen Substrats ist es vorteilhaft, dass das Substrat mit Hilfe einer Bahnführung im Wesentlichen in horizontaler Bewegungsrichtung geführt wird und das bahnförmige Substrat während des Transportes mit einer fließfähigen Beschichtungsmasse beschichtet wird, wobei das Substrat während der Beschichtung mit Beschichtungsmasse mit der Oberseite nach oben und mit der Unterseite nach unten ausgerichtet ist und das Substrat mit der Unterseite über die Auftragswalze geführt wird. Der Auftrag der Beschichtungsmasse erfolgt auf die Auftragswalze durch die Verwendung einer Dosiereinheit und die Beschichtungsmasse wird über einen zwischen dem Dosierrakel oder der Dosierwalze und der Oberfläche der Auftragswalze gebildeten Spalt auf die Auftragswalze abgegeben. Nach dem Auftragen der Beschichtungsmasse auf die Unterseite des Substrats wird das beschichtete Substrat durch das untere Rakel wieder abgerakelt bzw. abgestrichen.
- Vorteilhaft ist dabei, dass das Substrat gegen das untere Rakel zur Anlage gebracht und mit Bezug zur Bewegungsrichtung in seiner Laufrichtung durch das untere Rakel mit Rücksicht auf die gewünschte Förderrichtung beim Trocknen abgelenkt wird.
- Dabei ist es von Vorteil, dass gleichzeitig auf die Oberseite und die Unterseite Beschichtungsmasse aufgetragen wird. Die Beschichtung erfolgt mit Bezug zum laufenden Prozess gleichzeitig an verschiedenen Positionen auf dem Substrat. Ein Substratabschnitt wird auf der einen Seite und dann auf der anderen Seite beschichtet. Die beiden insoweit gleichzeitig beschichteten Oberflächen des Substrats können in einem Trocknungsprozess getrocknet werden, so dass ein zweiter an die Beschichtung einer Seite anschließender Beschichtungsprozess nicht mehr notwendig ist. Insbesondere in der insoweit in horizontaler Richtung stattfindenden Bewegungsrichtung ist damit eine insgesamt niedrige Bauhöhe der Gesamtanlage und insoweit ein unkomplizierter Anschluss an weitere Maschinen einer Fertigungslinie möglich.
- Dabei ist es von Vorteil, dass bei dem Auftragen von Beschichtungsmasse auf die Unterseite von Geweben oder porigen Textilien auch die durch das Substrat penetrierte Beschichtungsmasse auf der Oberseite abgerakelt bzw. abgestrichen wird. Mit dem Auftragen der Beschichtungsmasse auf die Unterseite werden insbesondere bei Gittergewebe beide Seiten des Substrats benetzt und damit beschichtet. Das Abrakeln bzw. Abstreichen erfolgt dabei wahlweise gegenüberliegend zum Substrat, so dass ein definierter Auftrag der Menge nach gewährleistet ist. Daneben ist ein Auftrag auf der Oberseite und ein Abrakeln auf beiden Seiten vorgesehen.
- Schließlich ist es von Vorteil, dass die Beschichtung auf der Unterseite und/oder auf der Oberseite des Substrats nach dem Beschichten getrocknet wird, während das Substrat in im Wesentlichen horizontaler Bewegungsrichtung bewegt wird, wobei sich die Beschichtungsmassen wenigstens hinsichtlich der chemischen Zusammensetzung oder der Viskosität unterscheiden. Dabei ist es von Vorteil, dass das Substrat derart geführt ist, dass eine durch das Substrat aufgespannte Ebene mit der Horizontalen einen Neigungswinkel δ von maximal +/- 30° einschließt. Da nach dem Beschichten beider Seiten kein Umlenken des Substrats mehr möglich ist, ist die Führung des Substrats nach dem Beschichten wegweisend für den folgenden Trocknungsprozess. Nur für den Fall, dass die Beschichtung im nassen Zustand strukturiert wird, ist eine an die Beschichtung anschließende Um- bzw. Ablenkung noch möglich, weil die Ablenkvorrichtung gegen die noch nasse Beschichtung angelegt werden muss.
- Vorteilhaft ist es hierzu auch, dass die Oberseite und die Unterseite des Substrats mit Beschichtungsmassen unterschiedlicher Art und/oder unterschiedlicher Dicke beschichtet werden. Neben der gleichzeitigen Beschichtung der Ober- und Unterseite des Substrats erfüllt die zusätzliche Beschichtung mit unterschiedlichen Beschichtungsmassen insoweit alle möglichen und gewünschten Gestaltungsvarianten für die Beschichtung eines Substrats in einem Verfahrensablauf mit einem Trocknungsprozess.
- Letztlich ist es von Vorteil, dass die vom unteren Rakel abgerakelte bzw. abgestrichene Beschichtungsmasse und die auf die Auftragswalze aufzutragende Beschichtungsmasse in den gemeinsamen Behälter gefördert werden. Der Einsatz eines gemeinsamen Behälters als Vorrats- und Auffangbehälter für die Beschichtungsmasse gewährleistet einen einfachen Kreislauf für diese. Der Vorratsbehälter wird neben der grundsätzlichen Befüllung bzw. Auffüllung für den laufenden Prozess zusätzlich durch die vom unteren Rakel abgestrichene Beschichtungsmasse befüllt bzw. ergänzt. Die abgestrichene Beschichtungsmasse kommt dabei unverzüglich wieder in den laufenden Beschichtungsprozess zurück.
- Vorteilhaft ist es hierzu auch, dass die Breite des durch die Dosiereinheit und/oder die Beschichtungseinheit aufgetragenen Beschichtungsmasseauftrags eingestellt und/oder vor bzw. im laufenden Prozess verändert wird. Durch den Einsatz der Einstellelemente kann der jeweils äußere Rand der jeweiligen Ober- bzw. Unterseite des Substrats von Beschichtungsmasse freigehalten werden. Das ist insbesondere für die an die Beschichtung anschließende Trocknung des beschichteten Substrats wichtig, da dieses im Bereich des freigelassenen, insoweit unbeschichteten Randes über entsprechende Halte- bzw. Klemmmittel gegen Schrumpfen bzw. Verziehen gesichert werden kann. Die Einstellelemente können dabei automatisch oder manuell bedienbar ausgebildet sein, wobei eine ausreichende Dichtigkeit zwischen dem jeweiligen Einstellelement und der zu benetzenden Oberfläche, also der Oberfläche der Auftragswalze einerseits bzw. der Oberfläche des Substrats andererseits gewährleistet sein muss.
- Ferner ist es vorteilhaft, dass die Auftragswalze mit Bezug zur Laufrichtung des Substrats gleichsinnig oder gegensinnig bzw. im Gleich- oder Gegenlauf bewegt wird und die Auftragswalze und das Substrat bei gleichsinnigem Antrieb mit Bezug zum Berührpunkt mit unterschiedlichen Geschwindigkeiten bewegt werden. Durch die Einstellung der Geschwindigkeiten der Auftragswalze und des Substrats, also der Regulierung der Relativgeschwindigkeit zwischen beiden im Berührpunkt kann die Höhe und die Art des Auftrags beeinflusst werden. Dabei stellt die gleichsinnige oder gegensinnige Bewegung zwischen Auftragswalze und Substrat einen maßgeblichen Faktor für die Art des Auftrags dar. Durch die Einstellung der Relativgeschwindigkeit zwischen dem Substrat und der Auftragswalze kann insbesondere im Gleichlauf selbst bei sehr kleinen Relativgeschwindigkeiten und durch kleine Änderungen der Relativgeschwindigkeit die Art und die Höhe des Auftrags der Beschichtungsmasse beeinflusst werden.
- Im Zusammenhang mit der erfindungsgemäßen Ausbildung und Anordnung ist es vorteilhaft, dass die Oberseite des Substrats gleichzeitig mit der Unterseite des Substrats beschichtet wird und die Beschichtung der Oberseite mit Bezug zur Bewegungsrichtung des Substrats gegenüberliegend, also auf der Höhe des unteren Rakels bzw. an dessen Position erfolgt, so dass beide Beschichtungsprozesse gegenüberliegend erfolgen.
- Weitere Vorteile und Einzelheiten der Erfindung sind in den Patentansprüchen und in der Beschreibung erläutert und in den Figuren dargestellt.
- Die Figuren 1 bis 10 zeigen eine Prinzipdarstellung der Vorrichtung im Querschnitt in den verschiedenen Ausgestaltungsvarianten. Die Figur 11 zeigt eine Variation der verschiedenen Bewegungsrichtungen. Betreffend die Figuren 12 bis 14 zeigt
- Figur 12
- eine Prinzipdarstellung der Vorrichtung im Querschnitt mit Auftragswalze, oberem und unterem Rakel;
- Figur 13a
- die verschiedenen Einzugswinkel des oberen Rakels;
- Figur 13b
- die verschiedenen Einzugswinkel des unteren Rakels;
- Figur 14
- eine Vorrichtung gemäß Figur 1 mit einer oberen Dosierwalze.
- Ein Substrat 1 wird ausgehend von einer nicht dargestellten Einlaufwalze über eine Auftragswalze 2 sowie eine mit Bezug zur Laufrichtung an die Auftragswalze 2 anschließende, als oberes Rakel 5 ausgebildete Dosiervorrichtung und ein an dieses anschließendes unteres Rakel 4 gemäß Figur 1a nach rechts zu einer nicht dargestellten Trocknungseinheit geführt. Das Substrat 1 kann dabei ausgehend von der nicht dargestellten Einlaufwalze in verschiedenen Winkeln der Auftragswalze 2 zugeführt werden.
- Der Auftragswalze 2 ist eine als Dosierrakel ausgebildete Dosiereinheit 6 zugeordnet, über die die Beschichtungsmasse 9.1 auf die Auftragswalze 2 aufgebracht wird. Das Dosierrakel 6 weist einen Vorrats- bzw. Vorlagebehälter 6.2 auf, der die Beschichtungsmasse 9.1 der Auftragswalze 2 sowie dem Dosierrakel 6 vorlegt. Der Vorlagebehälter 6.2 weist dabei auf jeder Seite eine Behälterwand bzw. ein Einstellelement 6.3 auf, über welches die Breite der zu benetzenden Fläche der Auftragswalze 2 eingestellt wird. Die innerhalb des Vorlagebehälters 6.2 befindliche Beschichtungsmasse 9.1 wird über einen zwischen dem Dosierrakel 6 bzw. seiner Dosierkante 6.1 und der Oberfläche der Auftragswalze 2 gebildeten Spalt auf die Auftragswalze 2 abgegeben. Die Größe des Spaltes bestimmt dabei die Höhe und die Menge der aufgetragenen Beschichtungsmasseschicht. Durch die Drehung der Auftragswalze 2 um ihre Drehachse 2.1 im Uhrzeigersinn wird die auf der Auftragswalze 2 befindliche Beschichtungsmasse 9.1 gegen eine Unterseite 1.1 des Substrats bzw. der Warenbahn 1 gebracht. Durch das dann folgende Gegeneinander-Ablaufen der Auftragswalze 2 einerseits und der Unterseite 1.1 der Warenbahn 1 andererseits wird die Beschichtungsmasse 9.1 zumindest teilweise in das Gewebe der Warenbahn 1 hineingepresst bzw. aufgrund auftretender Adhäsions- und Kapillarkräfte durch die Warenbahn 1 aufgenommen. Nach dem dann anschließenden Abheben der Warenbahn 1 von der Auftragswalze 2 ist diese mit einer insoweit undefinierten Menge an Beschichtungsmasse 9.1 mit einer ebenfalls insoweit undefinierten Struktur beschichtet bzw. belegt. Mit Bezug zur Laufrichtung der Warenbahn 1 ist auf ihrer Unterseite 1.1 nach der Auftragswalze 2 das untere Rakel bzw. das untere Rakelmesser 4 angeordnet, welches mit seiner Rakelkante 4.1 gegen die Warenbahn bzw. deren Unterseite 1.1 anliegt. Durch das Anliegen der Rakelkante 4.1 wird die überschüssige Beschichtungsmasse 9.1 von der Unterseite abgestrichen bzw. abgerakelt und läuft über eine Ablaufkante 4.3 des Rakels 4 in den gemeinsamen, als Auffangbehälter ausgebildeten Vorlagebehälter 6.2 zurück. Je nach Anlagekraft des Rakelmessers 4 an der Unterseite 1.1 der Warenbahn 1 wird die auf der Warenbahn verbleibende Menge an Beschichtungsmasse 9.1 definiert.
- Mit Bezug zur Laufrichtung der Warenbahn 1 ist zwischen der Auftragswalze 2 und dem unteren Rakel 4 eine zweite Beschichtungseinheit 7 oberhalb der Warenbahn 1 vorgesehen, der das obere Rakel 5 bzw. das Rakelmesser zugeordnet ist. Die Beschichtungseinheit 7 weist dabei ebenfalls einen Vorrats- bzw. Vorlagebehälter 7.2 für nicht dargestellte Beschichtungsmasse auf, der seitlich durch jeweils ein Einstellelement 7.3 zur Gewährleistung der gewünschten Beschichtungsbreite begrenzt ist. Anschließend an diesen Vorlagebehälter 7.2 ist das obere Rakel 5 angeordnet, das mit seiner Rakelkante 5.1 gegen eine Oberseite 1.2 der Warenbahn 1 angelegt ist und diese gemäß Figur 1 nach unten zur Auftragswalze 2 und zum unteren Rakel 4 hin vorspannt. Die über den Vorlagebehälter 7.2 gegen die Oberseite 1.2 vorgelegte bzw. dort aufgebrachte Beschichtungsmasse benetzt aufgrund bestehender Adhäsions- und Kapillarkräfte die Oberseite 1.2 der Warenbahn 1, wobei die letztlich aufgetragene Menge durch die Anlagekraft des Rakels 5 bzw. seiner Rakelkante 5.1 bestimmt wird. Ausgehend von der im Vorlagebehälter 7.2 bereitgestellten Menge an Beschichtungsmasse wird diese über das Rakel 5 bzw. das Rakelmesser 5 und die Rakelkante 5.1 abgerakelt bzw. abgestrichen, wobei die gewünschte und insoweit definierte Menge an Beschichtungsmasse auf der Oberseite 1.2 der Warenbahn 1 verbleibt.
- Die Warenbahn 1 wird ausgehend von der nicht dargestellten Einlaufwalze durch die Auftragswalze 2 ein erstes Mal abgelenkt bzw. umgelenkt. Durch das obere Rakel 5 wird diese ein zweites Mal und durch das untere Rakel 4 ein drittes Mal abgelenkt und verlässt in etwa in horizontaler Bewegungsrichtung 8 die Beschichtungseinheit. Nach dem Verlassen der Beschichtungseinheit ist sowohl die Oberseite 1.2 als auch die Unterseite 1.1 der Warenbahn 1 mit Beschichtungsmasse 9.1 beschichtet und wird in die nicht dargestellte Trocknungseinheit geführt. Bei der Führung bzw. Umlenkung der Warenbahn 1 bilden die beiden Rakelkanten 4.1 und 5.1 die jeweiligen Umlenkkanten, wobei die Warenbahn 1 die Umlenkung an der Auftragswalze 2 betreffend mit dieser einen gemeinsamen Umschlingungswinkel µ aufweist, der durch die Position der nicht dargestellten Einlaufwalze und die Position des oberen Rakels 5 bzw. seiner Rakelkante 5.1 bestimmt ist.
- In der Ausgestaltungsvariante gemäß Figur 1b ist das Dosierrakel 6 mit Bezug zur Laufrichtung der Warenbahn 1 vor der Auftragswalze 2 angeordnet, so dass die Beschichtungsmasse unmittelbar unterhalb der Einlaufposition der Warenbahn 1 auf die Auftragswalze 2 aufgebracht bzw. vorgelegt wird. Dem unteren Rakel 4 ist dabei ein separater Auffangbehälter 4.2 zugeordnet, der unterhalb der Ablaufkante 4.3 mit Bezug zur Laufrichtung der Warenbahn 1 wie auch das untere Rakel 4 nach der Auftragswalze 2 angeordnet ist. Das Dosierrakel 6 und sein Vorlagebehälter 6.2 einerseits und das untere Rakel 4 mit seinem Auffangbehälter 4.2 andererseits sind somit mit Bezug zur Auftragswalze 2 gegenüberliegend angeordnet.
- Im Ausführungsbeispiel gemäß Figur 2a ist eine eine Dosierwalze 6 aufweisende Beschichtungs- und Dosiereinheit zum Auftragen und Dosieren der Beschichtungsmasse auf die Auftragswalze 2 vorgesehen. Die Dosierwalze 6 weist dabei einen Vorlage- bzw. Vorratsbehälter 6.2 auf, über den die Beschichtungsmasse in den zwischen der Dosierwalze 6 und der Auftragswalze 2 gebildeten Spalt gefördert wird. Der Vorlagebehälter 6.2 dient dabei analog zum Ausführungsbeispiel gemäß Figur 1a als Auffangbehälter 4.2 für das untere Rakel 4 bzw. die über die Ablaufkante 4.3 des unteren Rakels 4 von der Unterseite 1.1 der Warenbahn 1 abgerakelte Beschichtungsmasse, die in den Kreislauf zurückläuft. Die um die Drehachse 2.1 rotierende Auftragswalze 2 ist dabei gegensinnig zu der um eine Drehachse 6.4 drehenden Dosierwalze 6 angetrieben, so dass die im Vorlagebehälter 6.2 befindliche Beschichtungsmasse in den Spalt zwischen der Auftragswalze 2 und der Dosierwalze 6 gefördert wird.
- Im Ausführungsbeispiel gemäß Figur 2b sind die Dosierwalze und das untere Rakel 4 analog zum Ausführungsbeispiel gemäß Figur 1b mit Bezug zur Auftragswalze 2 gegenüberliegend angeordnet. Dabei dient der Vorlagebehälter 6.2 ausschließlich der Vorlage von Beschichtungsmasse für die Auftragung durch die Dosierwalze 6, wobei dem unteren Rakel 4 der separate Auffangbehälter 4.2 zugeordnet ist. Der Auffangbehälter 4.2 ist dabei unmittelbar unterhalb des unteren Rakels bzw. unterhalb seiner Ablaufkante 4.3 angeordnet.
- In den Ausführungsbeispielen gemäß Figur 3a und 3b ist der Vorrats- bzw. Vorlagebehälter 6.2 als Tauchwanne ausgebildet, die mit Beschichtungsmasse befüllbar ist, so dass die Auftragswalze 2 zumindest teilweise in die in der Tauchwanne 6.2 befindliche Beschichtungsmasse eintaucht. Durch Drehen der Auftragswalze 2 im Uhrzeigersinn wird die Beschichtungsmasse auf der Oberfläche der Auftragswalze 2 aufgetragen und anschließend durch das Dosierrakel 6 zumindest teilweise abgerakelt, wobei die Höhe bzw. Menge der auf der Auftragswalze 2 verbleibenden Beschichtungsmasse definiert wird. Die so auf die Auftragswalze 2 aufgebrachte Beschichtungsmasse wird durch Auflegen bzw. Anlegen und anschließendes Umschlingen der Warenbahn 1 bzw. dessen Unterseite 1.1 auf dieser aufgebracht und entsprechend der vorhergehenden Ausführungsbeispiele durch das nachfolgend angeordnete untere Rakel 4 der Höhe bzw. der Menge nach definiert. Im Ausführungsbeispiel gemäß Figur 3b ist die Auftragswalze 2 gegen den Uhrzeigersinn angetrieben, wobei das Dosierrakel 6 mit Bezug zur Laufrichtung nach der Auftragswalze 2 gemäß Figur 3b auf der rechten Seite angeordnet ist. Die über die Tauchwanne 6.2 aufgenommene Beschichtungsmasse wird entsprechend durch das Dosierrakel 6 der Höhe bzw. Menge nach auf der Oberfläche der Auftragswalze 2 dosiert und anschließend auf die Unterseite der insoweit anliegenden Warenbahn 1 aufgebracht. Im Gegensatz zum Ausführungsbeispiel gemäß Figur 3a sind im Ausführungsbeispiel gemäß Figur 3b die Auftragswalze 2 und die Warenbahn 1 gegensinnig angetrieben bzw. bewegt, so dass sich im Berührpunkt zwischen der Auftragswalze 2 und der Warenbahn 1 eine negative Relativgeschwindigkeit einstellt. Im Ausführungsbeispiel gemäß Figur 3a, also bei gleichsinnigem Antrieb bzw. Bewegung der Auftragswalze 2 und der Warenbahn 1 kann eine insoweit positive Relativgeschwindigkeit zwischen der Auftragswalze 2 und der Warenbahn 1 im Berührpunkt eingestellt werden, wobei die Auftragswalze 2 schneller oder langsamer angetrieben ist als die Warenbahn 1.
- In den Ausführungsbeispielen gemäß Figur 4a und 4b wird bei Einsatz einer Tauchwanne 6.2 anstatt eines Dosierrakels 6 gemäß Figur 3a, 3b eine Dosierwalze 6 eingesetzt. Die Dosierwalze 6 befindet sich dabei mit Bezug zur Laufrichtung der Warenbahn 1 je nach gewünschter Relativgeschwindigkeit zwischen der Auftragswalze 2 und der Warenbahn 1 im Berührpunkt gemäß Figur 4a vor der Auftragswalze 2 oder gemäß Figur 4b nach der Auftragswalze 2. Die Tauchwanne 6.2 dient dabei in allen Ausführungsbeispielen, Figur 3a bis Figur 4b, als Auffangbehälter 4.2 für die über das untere Rakel 4 abgerakelte Beschichtungsmasse. Diese läuft über die Ablaufkante 4.3 unmittelbar in die Tauchwanne 6.2 und damit in den Kreislauf zurück.
- Im Ausführungsbeispiel gemäß Figur 5a ist mit Bezug zur Laufrichtung der Warenbahn 1 das untere Rakel 4 vor dem oberen Rakel 5 angeordnet. Ausgehend von der Bewegungsrichtung 8 der Warenbahn 1 nach der Auftragswalze 2 wird diese über das untere Rakel 4 gemäß Figur 5a ein erstes Mal nach unten abgelenkt und über das obere Rakel 5 bzw. seine Rakelkante 5.1 ein zweites Mal insoweit gegensinnig abgelenkt und verlässt in etwa in horizontaler Richtung die so gebildete Beschichtungseinheit.
- Im Ausführungsbeispiel gemäß Figur 5b ist das obere Rakel 5 als Zylinderrakel ausgebildet und ist unmittelbar oberhalb in radialer Richtung zur Auftragswalze 2 angeordnet. Zwischen der Rakelkante 5.1 und der Auftragswalze 2 bzw. dem Substrat 1 wird somit ein Spalt mit einem Abstand d definiert, der die mit Bezug zur Laufrichtung vor das obere Rakel 5 vorgelegte bzw. aufgetragene Beschichtungsmasse der Höhe bzw. Menge nach definiert. Dabei ist eine Anlage der Oberseite 1.2 der Warenbahn 1 gegen die Rakelkante 5.1 nicht unbedingt vorgesehen, so dass auch deutlich höhere bzw. größere Mengen an Beschichtungsmasse, definiert durch einen entsprechenden Spalt zwischen der Rakelkante 5.1 und der Warenbahn 1, aufgetragen werden können. In einem nicht dargestellten Ausführungsbeispiel ist das obere Rakel 5 entsprechend zu Figur 14 als Dosierwalze ausgebildet, die den vorgenannten Spalt mit dem Abstand d zur Auftragswalze 2 definiert.Ausgehend von der Bewegungsrichtung nach der Auftragswalze 2 wird die Warenbahn 1 über das untere Rakel 4 bzw. seine Rakelkante 4.1 einmal abgelenkt und verlässt wiederum in etwa horizontaler Bewegungsrichtung die so gebildete Beschichtungsanlage. Zur Variation des Beschichtungsauftrags auf der Warenbahnunterseite 1.1 ist dabei eine Einstellung des Umschlingungswinkels µ einerseits sowie eine Einstellung des Ablenkwinkels im Bereich des unteren Rakels 4 bzw. seiner Anlagekraft gegen die Warenbahn 1 vorgesehen.
- Die Ausführungsbeispiele gemäß Figur 6a bis Figur 10 dienen der Beschichtung der Warenbahn 1 lediglich auf der Unterseite 1.1. Die Beschichtung bzw. den Beschichtungsauftrag der Unterseite 1.1 betreffend korrespondieren die Ausführungsbeispiele gemäß Figur 6a bis Figur 9a mit denen der Figur 1a bis Figur 4b, wobei die Umlenkung bzw. Vorspannung der Warenbahn 1 nicht durch das obere Rakel 5 bzw. seine Rakelkante 5.1, sondern über eine separate Umlenkrolle bzw. Leitwalze 3 erfolgt. Die Leitwalze 3 ist dabei um ihre Drehachse 3.1 drehbar angeordnet und über nicht dargestellte Einstellmittel gegen die Oberseite 1.2 der Warenbahn 1 vorspannbar, so dass diese den gewünschten Umschlingungswinkel mit der Auftragswalze 2 einerseits sowie den gewünschten Ablenkwinkel im Bereich der Rakelkante 4.1 des unteren Rakels 4 aufweist.
- Alternativ ist die Leitwalze 3 als Strukturwalze ausgebildet und zusätzlich in den Ausführungsbeispielen gemäß Figur 1a bis 4b zur Strukturierung des nassen Beschichtungsmasseauftrags vorgesehen.
- Das Ausführungsbeispiel gemäß Figur 10 verdeutlicht dabei eine alternative Vorgehensweise zum Beschichten der Unterseite 1.1 der Warenbahn 1, wobei die Vorspannung bzw. Umlenkung zwar wie auch in den Ausführungsbeispielen gemäß Figur 1a bis Figur 4b durch das obere Rakel 5 bzw. seine Rakelkante 5.1 erfolgt, jedoch auf der Oberseite keine Beschichtungsmasse aufgetragen bzw. dem Rakel 5 vorgelegt wird. Die Oberseite läuft dabei in der Regel trocken und bleibt somit unbeschichtet. Bei der Beschichtung von Gittergeweben ist jedoch vorgesehen, dass allein durch den Auftrag von Beschichtungsmasse von unten, also durch die Auftragswalze 2, die Beschichtungsmasse durch die Warenbahn 1 durchdringt bzw. -penetriert und somit ein Abstreichen derselben durch das obere Rakel 5 bzw. seine Rakelkante 5.1 erfolgt. Die Beschichtungsmasse wird in dem Fall primär durch die Auftragswalze 2 in Kombination mit der vorgenannten Penetration auch auf der Oberseite 1.2 der Warenbahn 1 vorgelegt, wobei die durch das obere Rakel 5 abgerakelte, überschüssige Beschichtungsmasse durch eine nicht weiter dargestellte Einrichtung abgesaugt und dem Beschichtungsprozess wieder zugeführt werden kann.
- Die Darstellung gemäß Figur 11 zeigt eine Variation verschiedener Bewegungsrichtungen 8, wobei zur Gewährleistung einer einfachen Trocknung bei jeder Bewegungsrichtung 8 ein im Wesentlichen horizontal angeordneter Austritt der Warenbahn 1 aus der Beschichtungsanlage vorgesehen ist. Somit kann die beschichtete Warenbahn der Austrittsrichtung entsprechend getrocknet werden. Die Austrittsrichtung kann dabei den äußeren Umständen entsprechend auch von der Waagerechten abweichend einen Neigungswinkel δ von bis zu 30° einschließen, so dass gegebenenfalls durch die Trocknungsstrecke ein zweites Höhenniveau den Beschichtungsprozess betreffend erreicht wird.
- Bei der doppelseitigen Luftrakelbeschichtung beider Masse- bzw. Warenbahnseiten wie in Figur 1a dargestellt wird die zu beschichtende Masse in den Beschichtungsmassenvorlagebehälter bzw. -vorratsbehälter gefüllt und über das Dosierrakel 6 auf die Auftragswalze 2 dosiert. Die Dosierung erfolgt über eine Spalteinstellung zwischen dem Dosierrakel 6 und der Auftragswalze 2. Je nach Drehrichtung der Auftragswalze 2 (gegen- oder gleichlaufend zur Warenbahn 1) wird das Dosierrakel 6 wie in Figur 1a bzw. 1b dargestellt vor oder nach der Auftragswalze 2 eingesetzt. Je nach Beschaffenheit der zu beschichtenden Massen kann anstelle des Dosierrakels 6 auch eine Dosierwalze 6 wie in Figur 2a und 2b dargestellt zum Einsatz kommen. Die Dosierwalze 6 kann feststehend oder durch einen Antrieb im Gleich- bzw. Gegenlauf angetrieben werden. Für Beschichtungen von heißschmelzenden Massen (hot-melt-Beschichtungen) können das Dosierrakel bzw. die Dosierwalzen 6 sowie die Auftragswalze 2 beheizt werden. Des Weiteren kann die zu beschichtende Masse auch über die Tauchwanne 6.2 wie in Figur 3a und 3b gezeigt auf die Auftragswalze 2 aufgebracht werden. Die Dosierung erfolgt sodann über das Dosierrakel bzw. die Dosierwalze 6 wie bereits oben beschrieben. Die so auf die Auftragswalze 2 dosierte Masse wird über den Kontakt der Warenbahn 1 mit der Auftragswalze 2 übertragen. Die Intensität der Penetration der Beschichtungsmasse in die Warenbahn 1 kann mit Hilfe der einstellbaren Umschlingung der Auftragswalze 2 oder der Zugspannung der Warenbahn 1 eingestellt werden. Die so im Überschuss auf die Warenbahnunterseite 1.1 dosierte Beschichtungsmasse wird am folgenden unteren Rakel 4 bzw. Rakelmesser oder der Rakelkante 4.1 abgestrichen bzw. abgerakelt und auf die gewünschte Auftragsmenge reduziert. Die abgerakelte Beschichtungsmasse fließt wieder in den Beschichtungsmassenvorlagebehälter bzw. Beschichtungsmassenvorratsbehälter zurück bzw. wird in einem separaten Auffangbehälter 4.2 aufgefangen. Die Oberseite 1.2 der Warenbahn 1 kann mit dem oberen Rakel 5 bzw. Rakelmesser oder seiner Rakelkante 5.1 im konventionellen Luftrakelverfahren beschichtet werden, wobei das obere Rakelmesser 5 wie in Figur 1a und 1b gezeigt zwischen der Auftragswalze 2 und dem unteren Rakelmesser 4 oder wie in Figur 5a gezeigt hinter dem unteren Rakelmesser 4 angeordnet ist. Zudem kann die Oberseite 1.2 der Warenbahn 1 auch mit dem oberen Rakelmesser 5 im Zylinderrakelverfahren wie in Figur 6 dargestellt beschichtet werden. Die Beschichtungsmasse wird vor dem oberen Rakelmesser 5 über die zusätzliche Beschichtungseinheit 7 zugeführt bzw. vorgelegt. Bei offenen Warenbahnen 1 wie beispielsweise Gittergewebe ist eine Zuführung der Beschichtungsmasse nur durch die Auftragswalze 2 von unten ausreichend, d. h. die Beschichtungsmasse penetriert durch die Warenbahn 1 und wird am oberen und unteren Rakelmesser 5, 4 entsprechend abgerakelt.
- Bei der einseitigen Luftrakelbeschichtung der Warenbahn 1 und der Seite 1.1 wie in Figur 7a gezeigt wird die zu beschichtende Substanz in den Beschichtungsmassenvorlagebehälter gefüllt und über das Dosierrakel 6 auf die Auftragswalze 2 dosiert. Die Dosierung erfolgt über eine Spalteinstellung zwischen dem Dosierrakel 6 und der Auftragswalze 2. Je nach Drehrichtung der Auftragswalze 2 (gegen- oder gleichlaufend zur Warenbahn 1) wird das Dosierrakel 6 wie in Figur 7a oder 7b gezeigt vor oder nach der Auftragswalze 2 eingesetzt. Je nach Beschaffenheit der zu beschichtenden Auftragsmasse kann anstelle des Dosierrakels 6 auch eine Dosierwalze 6 wie in Figur 8a und 8b gezeigt zum Einsatz kommen. Die Dosierwalze 6 kann feststehend oder durch einen Antrieb im Gleich- bzw. Gegenlauf angetrieben werden. Für Beschichtungen von heißschmelzenden Massen (hot-melt-Beschichtungen) können die Dosierrakel bzw. -walzen 6 sowie die Auftragswalze 2 beheizt werden. Des Weiteren kann die zu beschichtende Beschichtungsmasse auch über die Tauchwanne 6.2 wie in Figur 9a bis 10 gezeigt auf die Auftragswalze 2 aufgebracht werden. Die Dosierung erfolgt dann über das Dosierrakel oder die Dosierwalze 6 wie bereits oben beschrieben. Die so auf die Auftragswalze 2 dosierte Masse wird über den Kontakt der Warenbahn 1 mit der Auftragswalze 2 übertragen. Die Intensität der Penetration der Beschichtungsmasse in die Warenbahn 1 kann mit Hilfe der einstellbaren Umschlingung der Auftragswalze 2 oder der Zugspannung der Warenbahn 1 eingestellt werden. Die so im Überschuss auf die Warenbahnunterseite 1.1 dosierte Beschichtungsmasse wird am folgenden unteren Rakelmesser 4 abgerakelt bzw. abgestrichen und auf die gewünschte Auftragsmenge bzw. -höhe reduziert. Die abgerakelte Beschichtungsmasse fließt wieder in den Beschichtungsmassenvorlagebehälter 6.2 zurück bzw. wird in einem separaten Behälter 4.2 aufgefangen. Die Oberseite 1.2 der Warenbahn 1 kann unbeschichtet bleiben. Für die Führung der Warenbahn 1 bzw. zum Aufbringen einer definierten Warenbahnspannung am unteren Rakelmesser 4 kann von oben die zusätzliche Umlenkrolle bzw. Leitwalze 3 gemäß Figur 7a bis 10b eingesetzt werden. Denkbar wäre auch die Verwendung des oberen Rakelmessers 5 wie in Figur 5b beschrieben, wobei vor dem oberen Rakelmesser 5 keine Masse bevorratet bzw. vorgelegt wird und die Warenbahnoberseite 1.2 somit unbeschichtet bleibt.
- Das in Figur 12 dargestellte bahnförmige Substrat 1 wird mit Rücksicht auf die Bewegungsrichtung 8 von links kommend über die Auftragswalze 2 geführt und durch diese umgelenkt und verläuft dann zwischen der Beschichtungseinheit 7 mit einer als oberes Rakel 5 ausgebildeten oberen Dosiervorrichtung und dem unteren Rakel 4 zwecks Beschichtung desselben.
- Der Auftragswalze 2 mit einer Drehachse 2.1 ist dabei die als Dosierrakel ausgebildetete Dosiereinheit 6 zugeordnet, in welcher Beschichtungsmasse 9.1 an der Auftragswalze 2 vorgehalten und auf die Auftragswalze 2 aufgebracht wird. Hierzu weist das Dosierrakel 6 den Vorlagebehälter 6.2 auf, über den die Beschichtungsmasse 9.1 an bzw. auf der Auftragswalze 2 vorgelegt wird. Das Dosierrakel 6 bzw. seine Dosierkante 6.1 ist dabei beabstandet zur Auftragswalze 2 bzw. deren Oberfläche angeordnet, so dass durch Rotation der Auftragswalze 2 im Uhrzeigersinn eine dem Spalt zwischen dem Dosierrakel 6 und der Auftragswalze 2 entsprechend dicke Beschichtungsmasseschicht 9.1 auf die Auftragswalze 2 bzw. deren Oberfläche übertragen wird. Zwecks Begrenzung der Schichtbreite weist die Dosiereinheit 6 bzw. der Vorlagebehälter 6.2 die seitlichen Einstellelemente bzw. Begrenzungsteile 6.3 auf, so dass die Auftragswalze 2 bezogen auf ihre Breite nur in dem gewünschten Bereich durch die Beschichtungsmasse 9.1 benetzt wird. Die Einstellelemente sind dabei in einer Richtung parallel zum Substrat 1 einstellbar und sowohl gegen den Vorlagebehälter 6.2 als auch gegen die Auftragswalze 2 dichtend anlegbar.
- Die Auftragswalze 2 rollt nun auf einer Unterseite 1.1 des Substrats 1 im sogenannten Kiss-Coating-Verfahren ab, so dass ein Teil der auf der Auftragswalze 2 befindlichen Beschichtungsmasse 9.1 auf der Unterseite 1.1 des Substrats 1 haften bleibt und diese Unterseite 1.1 entsprechend beschichtet wird. Hierzu weist das Substrat 1 auf der Auftragswalze 2 einen Umschlingungswinkel µ auf, der je nach Art der Beschichtungsmasse 9.1 und nach Art des zu beschichtenden Substrats 1, insbesondere Textil, wie Gewebe oder Fieß, variiert werden kann.
- Mit Bezug zur Bewegungsrichtung 8 ist nach der Auftragswalze 2 das untere Rakel 4 vorgesehen, welches gegen die Unterseite 1.1 zumindest mittelbar über eine Beschichtungsmasse 9.2 anlegbar ist. Die auf der Unterseite 1.1 über die Auftragswalze 2 aufgebrachte, insoweit überschüssige Beschichtungsmasse 9.2 wird über das untere Rakel 4 in gewünschtem Maße abgerakelt, so dass die gewünschte Schicht- bzw. Filmdicke der Beschichtungsmasse 9.2 auf der Unterseite 1.1 erreicht wird. Die durch das untere Rakel 4 abgerakelte Beschichtungsmasse 9.2 läuft dann an dem Rakel 4 herunter und fließt ausgehend von einer Ablaufkante 4.3 vorzugsweise in den Vorlagebehälter bzw. Vorratsbehälter der Dosiereinheit 6. Das Rakel 4 weist eine Rakelkante 4.1 auf, deren relative Position zum Substrat 1 bzw. deren Anlagekraft am Substrat 1 die Dicke der Beschichtungsmasseschicht bzw. des Films bestimmt. Das Rakel 4 ist dabei mit Bezug zu seiner Mittelachse 4.4 normal zum Substrat 1 bzw. zur Unterseite 1.1 ausgerichtet.
- Unmittelbar gegenüberliegend zum unteren Rakel 4 ist oberhalb des Substrats 1 über der Oberseite des Substrats 1 die Beschichtungseinheit 7 mit der oberen Dosiervorrichtung 5 vorgesehen, die gemäß Ausführungsbeispiel Figur 12 als Rakel 5 ausgebildet ist. Mit Bezug zur Bewegungsrichtung 8 wird vor dem oberen Rakel 5 die Beschichtungsmasse 9.2 unmittelbar auf dem Substrat 1 bzw. auf einer Oberseite 1.2 des Substrats 1 vorgehalten, das dann aufgrund der Bewegungsrichtung 8 des Substrats 1 in einen sogenannten Einlaufspalt 5.2 des oberen Rakels 5 eingeführt bzw. mitgeführt wird. Der Einlaufspalt 5.2 verjüngt sich dabei kontinuierlich in Richtung der Bewegungsrichtung 8, so dass die sich daraus ergebenden dynamischen Kraftanteile betreffend die Substratverteilung bzw. die Ausbildung der Schichtdicke und die Gewichtskraft der auf die Oberseite 1.2 aufgebrachten Beschichtungsmasse die Anlageverhältnisse des Substrats 1 bzw. dessen Unterseite 1.1 an bzw. auf das untere Rakel 4 bestimmen. Das obere Rakel 5 weist ebenso eine Rakelkante 5.1 auf, die die aufgebrachte Schichtdicke auf der Oberseite 1.2 des Substrats 1 definiert.
- Die Rakelkante 5.1 des oberen Rakels 5 ist mit einem Abstand d zur Oberseite 1.2 des Substrats 1 angeordnet, so dass sich unmittelbar nach dem Aufbringen der Beschichtungsmasse 9.2 eine obere Beschichtungsmasseschicht mit der Dicke D ausbildet. Zwecks Begrenzung der Breite der hier aufgebrachten oberen Beschichtungsmasseschicht 9.2 weist die Beschichtungseinheit 5 ebenfalls seitliche Einstellelemente 7.3 bzw. Begrenzungsteile auf, die sowohl gegen das Rakel 5 als auch gegen die Oberseite 1.2 des Substrats 1 dichtend anlegbar sind. Das obere Rakel 5 weist eine Mittelachse 5.4 auf, die gemäß Ausführungsbeispiel Figur 12 normal zum Substrat 1 ausgerichtet ist.
- Gemäß Figur 13a ist es möglich, die Mittelachse 5.4 des Rakels 5 in einem Einstellwinkel β2 von ca. 40° abweichend von einer Flächennormalen 1.3 des Substrats 1 auszurichten und damit einen entsprechenden Einzugswinkel β1 von ca. 49° zu definieren. Der Einzugswinkel β1 ist dabei etwa 9° größer als der Einstellwinkel β2, da die Unterseite des Rakels 5 bereits eine schräge, um ca. 9° geneigte Rakelfläche 5.5 aufweist. Somit wird eine gewünschte Veränderung des Einlaufspaltes 5.2 zwischen dem Rakel 5 und der Oberseite 1.2, welche unmittelbar Einfluss auf die Einlaufverhältnisse hat, erreicht.
- Gemäß Figur 13b ist es daneben möglich, das untere Rakel 4 bzw. seine Mittelachse 4.4 abweichend von der Flächennormalen 1.3 des Substrats 1 um einen Winkelbereich α2 von ca. 38° zu verschwenken und damit einen entsprechenden Einzugswinkel α1 von ebenfalls ca. 38° einzustellen. Der Einzugswinkel α1 ist dabei etwa gleich groß wie der Einstellwinkel α2, da die Mittelachse 4.4 rechtwinklig zur Rakelfläche 4.5 verläuft. Somit werden die Abstreifverhältnisse zwischen der Unterseite 1.1 des Substrats 1 und dem Rakel 4 verändert. Alternativ hierzu ist es auch möglich, eine von dieser Rakelform abweichende Rakelform für das untere Rakel 4 vorzusehen. Daneben weist das untere Rakel 4 eine vordere Einlauffase 4.6 auf, die insbesondere bei kleinem
- Einlauf- bzw. Einstellwinkel α2 die Abstreifverhältnisse beeinflusst.
- Gemäß Figur 14 weist die obere Beschichtungseinheit 7 eine als Dosierwalze 5 ausgebildete Dosiervorrichtung mit einer Drehachse 5.6 auf, die ebenfalls mit einem Abstand d zur Oberseite 1.2 des Substrats 1 zwecks Generierung der gewünschten Schichtdicke positioniert ist. An bzw. mit Bezug zur Bewegungsrichtung 8 vor der Auftragswalze 2 wird entsprechend die Beschichtungsmasse 9.2 vorgehalten, so dass diese aufgrund der Bewegung des Substrats 1 und der Rotation der Dosierwalze 5 entgegen der Uhrzeigerrichtung in den so gebildeten Beschichtungsspalt eingeführt bzw. transportiert wird. Dabei sind vorzugsweise ebenfalls Einstellelemente bzw. Begrenzungsteile vorgesehen, um die Breite der aufgebrachten Beschichtungsmasseschicht 9.2 zu bestimmen, wobei die Einstellelemente ebenfalls dichtend gegen die Dosierwalze 5 und wie schon erwähnt gegen das Substrat 1 anlegbar sind.
- In einem nicht dargestellten Ausführungsbeispiel läuft die Auftragswalze 2 in einer sogenannten Beschichtungsmassewanne, so dass diese über ihre gesamte Breite beschichtet wird. Zwecks Begrenzung der Breite der Beschichtungsmasseschicht 9.2 können dabei alternativ zu den Einstellelementen bzw. Begrenzungsteilen 6.3 Abstreifelemente vorgesehen werden, die die auf die Auftragswalze 2 aufgebrachte Beschichtungsmasse zumindest in den Randbereichen vor dem Auftragen derselben auf die Unterseite 1.1 des Substrats 1 zumindest im Randbereich wieder abstreifen.
- Gemäß Ausführungsbeispiel Figur 14 kann die Rakelkante 4.1 als Umlenkkante für das Substrat 1 verwendet werden, so dass unterschiedliche Anlageverhältnisse an dieser Rakelkante 4.1 und nach dem Beschichten verschiedene Bahnrichtungen bzw. Bewegungsrichtungen möglich sind.
-
- 1
- Substrat, Warenbahn, Textil
- 1.1
- Unterseite
- 1.2
- Oberseite
- 2
- Auftragswalze, Bahnführung, Beschichtungseinheit
- 2.1
- Drehachse
- 3
- Umlenkrolle, Leitwalze
- 3.1
- Drehachse
- 4
- unteres Rakel, Rakelmesser
- 4.1
- Rakelkante
- 4.2
- Auffangbehälter
- 4.3
- Ablaufkante
- 4.4
- Mittelachse
- 5
- obere Dosiervorrichtung, oberes Rakel, Zylinderrakel, Rakelmesser, Dosierwalze
- 5.1
- Rakelkante
- 5.2
- Einlaufspalt
- 5.4
- Mittelachse
- 5.5
- Rakelfläche
- 5.6
- Drehachse
- 6
- Dosiereinheit, Dosierrakel, Dosierwalze
- 6.1
- Dosierkante
- 6.2
- Vorrats-, Vorlagebehälter, Behälter, Tauchwanne
- 6.3
- Einstellelement, Abstreif-, Leit-, Begrenzungsteil
- 6.4
- Drehachse
- 7
- zweite Beschichtungseinheit
- 7.2
- Vorratsbehälter, zweiter Vorlagebehälter
- 7.3
- Einstellelement, Abstreif-, Leit-, Begrenzungsteil
- 8
- Bewegungsrichtung
- 9.1
- Beschichtungsmasse
- 9.2
- Beschichtungsmasse
- d
- Abstand
- α1
- Einzugswinkel
- α2
- Einstellwinkel
- β1
- Einzugswinkel
- β2
- Einstellwinkel
- δ
- Neigungswinkel
- µ
- Umschlingungswinkel
Claims (35)
- Vorrichtung zum Beschichten eines bahnförmigen Substrats (1), insbesondere ein Textil mit einer nach oben ausgerichteten Oberseite (1.2) und einer nach unten ausgerichteten Unterseite (1.1) mit einer fließfähigen Beschichtungsmasse (9.1, 9.2), wobei die Unterseite (1.1) des Substrats (1) zum Auftragen von Beschichtungsmasse (9.1) gegen eine Auftragswalze (2) anlegbar ist,
dadurch gekennzeichnet,
dass in Laufrichtung des Substrats (1) nach der Auftragswalze (2) ein unterhalb des Substrats angeordnetes unteres Rakel (4) vorgesehen ist, das zum teilweise Abstreichen der Beschichtungsmasse (9.1) gegen die Unterseite (1.1) des Substrats (1) anlegbar ist. - Vorrichtung nach Anspruch 1,
dadurch gekennzeichnet,
dass oberhalb des Substrats (1) mindestens ein oberes Rakel (5) vorgesehen ist, das gegen die Oberseite (1.2) des Substrats (1) anlegbar ist. - Vorrichtung nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass das untere und/oder das obere Rakel (4, 5) als Luftrakel ausgebildet ist und jeweils eine Rakelkante (4.1, 5.1) aufweist, wobei die Rakelkante als Ablenkkante für das Substrat (1) einsetzbar ist und das Substrat (1) mit Bezug zur Laufrichtung an der Rakelkante (4.1, 5.1) ablenkbar ist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass zumindest das obere Rakel (5) als Zylinderrakel ausgebildet ist und im Bereich der Auftragswalze (2) mit einem Abstand d zum Substrat (1) positionierbar ist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass in Laufrichtung des Substrats (1) das untere Rakel (4) vor oder nach dem oberen Rakel (5) angeordnet ist. - Vorrichtung nach Anspruch 1,
dadurch gekennzeichnet,
dass in Laufrichtung des Substrats (1) nach der Auftragswalze (2) und vor dem unteren Rakel (4) eine Umlenkrolle (3) vorgesehen ist, die gegen die Oberseite (1.2) des Substrats anlegbar ist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass eine Dosiereinheit (6) zum Dosieren der Beschichtungsmasse (9.1) auf der Auftragswalze (2) vorgesehen ist, und der Dosiereinheit (6) mindestens ein Vorratsbehälter (6.2) für die Beschichtungsmasse zugeordnet ist, wobei die Dosiereinheit (6) für die Auftragswalze (2) als Dosierrakel oder als Dosierwalze ausgebildet ist. - Vorrichtung nach einem der Ansprüche 1 bis 6,
dadurch gekennzeichnet,
dass das untere Rakel (4) eine Ablaufkante (4.3) für die Beschichtungsmasse (9.1) aufweist, die oberhalb des als Auffangbehälter ausgebildeten Vorratsbehälters (6.2) der Dosiereinheit (6) angeordnet ist, durch den die vom unteren Rakel (4) abgerakelte Beschichtungsmasse (9.1) aufnehmbar ist. - Vorrichtung nach Anspruch 8,
dadurch gekennzeichnet,
dass ein Vorratsbehälter (4.2) oder der gemeinsame Behälter (6.2) als Tauchwanne für die Auftragswalze (2) ausgebildet ist. - Vorrichtung nach einem der Ansprüche 7 bis 9,
dadurch gekennzeichnet,
dass die Dosiereinheit (6) für die Auftragswalze (2) in Laufrichtung des Substrats (1) vor oder nach der Auftragswalze (2) angeordnet ist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass die Auftragswalze (2) mit Bezug zur Laufrichtung des Substrats (1) gleichsinnig oder gegensinnig bewegbar ist. - Vorrichtung nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet,
dass bei gleichsinnigem Antrieb im Berührpunkt von der Auftragswalze (2) und dem Substrat (1) eine Relativgeschwindigkeit zwischen der Auftragswalze (2) und dem Substrat (1) einstellbar ist. - Vorrichtung nach Anspruch 14,
dadurch gekennzeichnet,
dass mindestens eine Beschichtungseinheit (7) oberhalb des Substrats (1) zum Aufbringen von Beschichtungsmasse auf die Oberseite (1.2) des Substrats (1) vorgesehen ist und in Laufrichtung des Substrats (1) nach der Beschichtungseinheit (7) das obere Rakel (5) angeordnet ist. - Vorrichtung nach Anspruch 1 oder 7 bis 12,
dadurch gekennzeichnet,
dass entlang des Substrats (1) auf gleicher Höhe gegenüberliegend zum unteren Rakel (4) eine obere Dosiervorrichtung (5) zur Dosierung einer Beschichtungsmasseschicht (9.2) auf der Oberseite (1.2) vorgesehen ist. - Vorrichtung nach Anspruch 14,
dadurch gekennzeichnet,
dass die obere Dosiervorrichtung (5) als Rakel oder als Dosierwalze ausgebildet ist. - Vorrichtung nach einem der Ansprüche 14 oder 15,
dadurch gekennzeichnet, dass das untere Rakel (4) eine Rakelkante (4.1) aufweist und als Luftrakel ausgebildet ist. - Vorrichtung nach einem der Ansprüche 14 bis 16,
dadurch gekennzeichnet, dass das untere Rakel (4) schwenkbar ausgebildet ist und mit dem Substrat (1) einen Einzugswinkel α1 zwischen 0° und 60° einschließt, wobei eine Mittelachse (4.4) des Rakels (4) mit der Flächennormalen (1.3) des Substrats (1) einen Einstellwinkel α2 zwischen 0° und 60° einschließt. - Vorrichtung nach einem der Ansprüche 14 bis 17,
dadurch gekennzeichnet, dass das obere Rakel (5) schwenkbar ausgebildet ist und mit dem Substrat (1) einen Einzugswinkel β1 zwischen 0° und 60° einschließt, wobei eine Mittelachse (5.4) des Rakels (4) mit der Flächennormalen (1.3) des Substrats (1) einen Einstellwinkel β2 zwischen 0° und 45° einschließt. - Vorrichtung nach einem der Ansprüche 14 bis 18,
dadurch gekennzeichnet, dass die Position des oberen Rakels (5) oder der Dosierwalze (5) bezüglich eines Abstands d zum Substrat (1) veränderbar ist. - Vorrichtung nach einem der Ansprüche 14 bis 19,
dadurch gekennzeichnet,
dass die Dosiereinheit (6), der Vorratsbehälter (6.2), die Auftragswalze (2) und/oder die Beschichtungseinheit (7), je mindestens zwei die Breite des Beschichtungsmasseauftrags begrenzende Einstellelemente (6.3, 7.3) aufweist. - Vorrichtung nach Anspruch 20,
dadurch gekennzeichnet,
dass die Einstellelemente (7.3, 6.3) als Abstreif-, Leit- und/oder Begrenzungsteile ausgebildet sind. - Vorrichtung nach einem der Ansprüche 1 bis 21,
dadurch gekennzeichnet,
dass die Auftragswalze (2), die Dosiereinheit (6), die obere Dosiervorrichtung (5), die Beschichtungseinheit (7) und/oder das untere Rakel (4) zum Auftragen von heißschmelzenden Beschichtungsmassen beheizbar ausgebildet sind. - Vorrichtung nach einem der Ansprüche 1 bis 22,
dadurch gekennzeichnet,
dass das untere Rakel (4) mit Bezug zur Bewegungsrichtung (8) des Substrats (1) als Umlenkmittel für das Substrat (1) dient. - Vorrichtung nach einem der Ansprüche 1 bis 25,
dadurch gekennzeichnet,
dass das Substrat (1) zumindest nach der Beschichtung derart führbar ist, dass eine durch das Substrat (1) aufgespannte Ebene mit der Horizontalen einen Neigungswinkel δ von maximal 30° einschließt. - Verfahren zum Beschichten eines bahnförmigen Substrats mit einer Vorrichtung gemäß einem der vorhergehenden Ansprüche, bei dema) das Substrat (1) mit Hilfe einer Bahnführung geführt und mit einer fließfähigen Beschichtungsmasse (9.1) beschichtet wird,b) das Substrat (1) während zumindest eines Teils des Beschichtungsprozesses mit der Oberseite (1.2) nach oben und mit der Unterseite (1.1) nach unten ausgerichtet wird und dabeic) das Substrat (1) mit der Unterseite (1.1) über die Auftragswalze (2) geführt wird, wobeid) der Auftrag der Beschichtungsmasse (9.1) auf die Auftragswalze (2) durch die Verwendung einer Dosiereinheit (6) erfolgt und die Beschichtungsmasse über einen zwischen dem Dosierrakel (6) oder der Dosierwalze (2) und der Oberfläche der Auftragswalze (2) gebildeten Spalt auf die Auftragswalze (2) abgegeben wird, gekennzeichnet dadurch, dasse) nach dem Auftragen der Beschichtungsmasse (9.1) auf die Unterseite (1.1) des Substrats (1) dieses gegen das untere Rakel (4) zur Anlage gebracht und durch das untere Rakel (4) die Beschichtungsmasse (9.1) teilweise abgerakelt wird.
- Verfahren nach Anspruch 25,
dadurch gekennzeichnet,
dass das Substrat (1) gegen das untere Rakel (4) zur Anlage gebracht und mit Bezug zur Bewegungsrichtung in seiner Laufrichtung durch das untere Rakel (4) abgelenkt wird. - Verfahren nach Anspruch 25 oder 26,
dadurch gekennzeichnet,
dass gleichzeitig mit der Unterseite (1.1) des Substrats (1) die Oberseite (1.2) des Substrats (1) mittels der Beschichtungseinheit (7) beschichtet wird. - Verfahren nach eine der Ansprüche 25 bis 27,
dadurch gekennzeichnet,
dass bei dem Auftragen von Beschichtungsmasse auf die Unterseite (1.1) auch die durch das Substrat (1) penetrierte Beschichtungsmasse auf der Oberseite (1.2) abgerakelt wird. - Verfahren nach einem der Ansprüche 25 bis 28,
dadurch gekennzeichnet,
dass nach der Beschichtung der Unterseite (1.1) und/oder der Oberseite (1.2) des Substrats (1) die Beschichtung getrocknet wird, während das Substrat (1) derart geführt ist, dass eine durch das Substrat (1) aufgespannte Ebene mit der Horizontalen einen Neigungswinkel δ von maximal 30° einschließt. - Verfahren nach einem der Ansprüche 25 bis 29,
dadurch gekennzeichnet,
dass die Oberseite (1.2) und die Unterseite (1.1) des Substrats (1) mit Beschichtungsmassen (9.1, 9.2) unterschiedlicher Art und/oder unterschiedlicher Dicke beschichtet werden. - Verfahren nach einem der Ansprüche 25 bis 30,
dadurch gekennzeichnet,
dass die vom unteren Rakel (4) abgerakelte Beschichtungsmasse und die auf die Auftragswalze (2) aufzutragende Beschichtungsmasse in den gemeinsamen Behälter (6.2) gefördert werden. - Verfahren nach einem der Ansprüche 25 bis 31,
dadurch gekennzeichnet,
dass die Breite des durch die Dosiereinheit (6) und/oder die Beschichtungseinheit (7) aufgetragenen Beschichtungsmasseauftrags eingestellt und/oder verändert wird. - Verfahren nach einem der Ansprüche 25 bis 32,
dadurch gekennzeichnet,
dass die Auftragswalze (2) mit Bezug zur Laufrichtung des Substrats (1) gleichsinnig oder gegensinnig bewegt wird. - Verfahren nach Anspruch 33,
dadurch gekennzeichnet,
dass die Auftragswalze (2) und das Substrat (1) bei gleichsinnigem Antrieb mit Bezug zum Berührpunkt mit unterschiedlichen Geschwindigkeiten bewegt werden. - Verfahren nach einem der Ansprüche 27 bis 34
dadurch gekennzeichnet,
dass die Beschichtung der Oberseite (1.2) mit Bezug zur Bewegungsrichtung (8) des Substrats (1) gegenüberliegend zum unteren Rakel (4) erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200410032568 DE102004032568B4 (de) | 2004-07-05 | 2004-07-05 | Rakelvorrichtung und Rakelverfahren |
| DE200510020479 DE102005020479A1 (de) | 2005-04-29 | 2005-04-29 | Zweiseitige Rakelvorrichtung und Rakelverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1614483A2 true EP1614483A2 (de) | 2006-01-11 |
| EP1614483A3 EP1614483A3 (de) | 2006-11-15 |
Family
ID=34940239
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05105711A Withdrawn EP1614483A3 (de) | 2004-07-05 | 2005-06-27 | Rakelvorrichtung und Rakelverfahren |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1614483A3 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108435506A (zh) * | 2018-05-15 | 2018-08-24 | 浙江欧丽数码喷绘材料有限公司 | 一种喷绘写真耗材自动刮边装置及其刮边方法 |
| CN118925987A (zh) * | 2024-10-12 | 2024-11-12 | 蓝色起源环境科技(常州)有限公司 | 一种纯水用反渗透膜的生产设备及工艺 |
| CN121060761A (zh) * | 2025-10-17 | 2025-12-05 | 江苏希诚新材料科技有限公司 | 一种用于导电浆料的涂布装置及涂布方法 |
Family Cites Families (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2159152A (en) * | 1933-07-20 | 1939-05-23 | Du Pont | Method of making moistureproof material |
| US2221441A (en) * | 1940-01-15 | 1940-11-12 | George W Charters | Coating evening means for paper laminating machines |
| US2334102A (en) * | 1940-08-26 | 1943-11-09 | Dow Chemical Co | Coating equipment |
| FR1094628A (de) * | 1952-12-31 | 1955-05-23 | ||
| US2739338A (en) * | 1953-02-10 | 1956-03-27 | Sherman M Weeks | Film dryer |
| US2768906A (en) * | 1953-05-18 | 1956-10-30 | Milprint Inc | Art of producing wax-coated wrappers having a silicone anti-blocking layer |
| US2946307A (en) * | 1955-12-23 | 1960-07-26 | Champion Paper & Fibre Co | Apparatus for coating paper |
| FR1492104A (fr) * | 1966-04-27 | 1967-08-18 | Billingsfors Langed Ab | Procédé et dispositif pour appliquer des couches sur du papier ou autre matière en feuille |
| DE1652326A1 (de) * | 1967-12-02 | 1971-02-25 | Friz Gmbh Adolf | Einrichtung zum Auftragen und Verstreichen von zaehfluessigen oder pastenfoermigen Massen auf Werkstueckflaechen |
| US3889018A (en) * | 1973-03-16 | 1975-06-10 | Ethyl Corp | Method of simultaneously coating the opposite sides of a paper web |
| US4198446A (en) * | 1978-02-14 | 1980-04-15 | Ncr Corporation | Apparatus for the manufacture of a dual coated manifold sheet with pressure-rupturable materials |
| US4354449A (en) * | 1978-07-03 | 1982-10-19 | The Black Clawson Company | Two sided coater |
| DE2906109B1 (de) * | 1979-02-17 | 1980-01-31 | Voith Gmbh J M | Verfahren und Einrichtung zum gleichzeitigen Beschichten von beiden Seiten einer laufenden Bahn |
| US4970039A (en) * | 1982-02-22 | 1990-11-13 | Dayco Products, Inc. | Elastomer-coated bias reinforcement fabric and method for making same |
| US4505779A (en) * | 1982-09-13 | 1985-03-19 | Measurex Corporation | Method of modifying a paper machine headbox slice rod assembly |
| DE3444461A1 (de) * | 1984-12-06 | 1986-06-12 | J.M. Voith Gmbh, 7920 Heidenheim | Streicheinrichtung |
| ATE50929T1 (de) * | 1986-11-18 | 1990-03-15 | Johannes Zimmer | Einrichtung zur beschichtung von warenbahnen. |
| USRE33741E (en) * | 1987-02-24 | 1991-11-12 | Measurex Corporation | Apparatus and method for controlling the amount of coatings on paper or other materials |
| DE8911670U1 (de) * | 1989-09-30 | 1990-03-29 | Messerschmitt, Elmar, Dr., 8000 München | Beschichtungsmaschine für Siebdruckgewebe |
| JP2614119B2 (ja) * | 1989-10-16 | 1997-05-28 | 富士写真フイルム株式会社 | 塗布装置及び方法 |
| DE4008712A1 (de) * | 1990-03-17 | 1991-09-19 | Elmar Dr Messerschmitt | Vorrichtung zur ein- oder zweiseitigen beschichtung eines drucksiebes |
| JP3095310B2 (ja) * | 1993-03-17 | 2000-10-03 | 株式会社ドクター製作所 | ロール用塗工幅調整用ワイパー |
| DE19631888A1 (de) * | 1996-08-07 | 1998-02-12 | Voith Sulzer Papiermasch Gmbh | Auftragwerk zum direkten oder indirekten Auftragen eines flüssigen oder pastösen Streichmediums auf eine laufende Materialbahn, insbesondere aus Papier oder Karton |
| DE19751697A1 (de) * | 1997-11-21 | 1999-05-27 | Voith Sulzer Papiertech Patent | Vorrichtung zum indirekten Auftragen eines flüssigen oder pastösen Mediums auf eine Materialbahn, insbesondere aus Papier oder Karton |
| JP2000024565A (ja) * | 1998-07-14 | 2000-01-25 | Toray Eng Co Ltd | 回転ロール型塗工装置 |
| DE20010388U1 (de) * | 2000-06-09 | 2001-10-11 | Timatec Maschinen Und Anlagenbau Gmbh, Velden | Vorrichtung zum Auftragen von Substanzen auf bahnförmiges Material |
-
2005
- 2005-06-27 EP EP05105711A patent/EP1614483A3/de not_active Withdrawn
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108435506A (zh) * | 2018-05-15 | 2018-08-24 | 浙江欧丽数码喷绘材料有限公司 | 一种喷绘写真耗材自动刮边装置及其刮边方法 |
| CN118925987A (zh) * | 2024-10-12 | 2024-11-12 | 蓝色起源环境科技(常州)有限公司 | 一种纯水用反渗透膜的生产设备及工艺 |
| CN121060761A (zh) * | 2025-10-17 | 2025-12-05 | 江苏希诚新材料科技有限公司 | 一种用于导电浆料的涂布装置及涂布方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1614483A3 (de) | 2006-11-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0003790B1 (de) | Vorrichtung zum Beschichten einer sich bewegenden Bahn | |
| DE4131131C2 (de) | Vorrichtung zum Auftragen von Streichfarbe auf eine Faserstoffbahn | |
| EP0352582B2 (de) | Verfahren zur Beschichtung laufender Bahnen aus Papier oder Karton | |
| DD152819A5 (de) | Verfahren und vorrichtung zum kontinuierlichen behandeln von textilen und aehnlichen warenbahnen | |
| DE19800954A1 (de) | Vorrichtung zum direkten oder indirekten Auftragen eines flüssigen oder pastösen Auftragsmediums auf eine laufende Materialbahn, insbesondere aus Papier oder Karton | |
| DE10012344A1 (de) | Vorhang-Auftragsverfahren | |
| DE69712876T2 (de) | Vorrichtung und verfahren zum auftragen eines mediums auf ein bewegliches, bahnförmiges material | |
| EP1020560A2 (de) | Verfahren und Anlage zum Imprägnieren und Beschichten von Papier | |
| DE102015204975B4 (de) | Auftragswerk für Papier-, Karton- oder Tissuebahn | |
| EP0239835B1 (de) | Verfahren und Vorrichtung zum beidseitigen Auftragen von flüssigen, pastösen oder schaumigen Massen auf Materialbahnen | |
| AT393702B (de) | Verfahren und vorrichtung zum kontinuierlichen aufbringen einer gleichmaessigen beschichtung auf eine ueber eine gegenwalze laufende materialbahn, insbesondere papier- oder kartonbahn | |
| CH680709A5 (de) | ||
| DE10324729A1 (de) | Verfahren und Leimwerk zum fortlaufenden Beleimen von Bahnen | |
| EP2277630B1 (de) | Vorrichtung zum Beschichten einer durchlaufenden Bahn | |
| DE2817062C3 (de) | Vorrichtung zum Aufbringen einer Flüssigkeit auf ein Substrat, insbesondere eine Schaumstoff- oder Vliesbahn | |
| DE102004032568B4 (de) | Rakelvorrichtung und Rakelverfahren | |
| AT392742B (de) | Auftragswerk zum auftragen von beschichtungen | |
| DE69704441T2 (de) | Vorrichtung und Verfahren zum Zuführen für Tiefdruckbeschichtung | |
| DE3927365A1 (de) | Auftragswerk zum auftragen von beschichtungen | |
| EP2014376A2 (de) | Vorhangstreichmaschine | |
| DE102005020479A1 (de) | Zweiseitige Rakelvorrichtung und Rakelverfahren | |
| AT500687B1 (de) | Verfahren und vorrichtung zum beschichten von pappe | |
| EP1831465A1 (de) | Vorrichtung zum auftragen einer beschichtungsmasse auf eine papierbahn | |
| DE102005035317A1 (de) | Auftragsverfahren | |
| CH550070A (de) | Einrichtung zur herstellung von einbuegelbaren stoffbahnen. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR LV MK YU |
|
| 17P | Request for examination filed |
Effective date: 20070115 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20071005 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20101117 |