EP1637343A1 - Verfahren zum Einbinden eines Blattstapels in einen Einband und Bindevorrichtung zur Durchführung dieses Verfahrens - Google Patents
Verfahren zum Einbinden eines Blattstapels in einen Einband und Bindevorrichtung zur Durchführung dieses Verfahrens Download PDFInfo
- Publication number
- EP1637343A1 EP1637343A1 EP05020036A EP05020036A EP1637343A1 EP 1637343 A1 EP1637343 A1 EP 1637343A1 EP 05020036 A EP05020036 A EP 05020036A EP 05020036 A EP05020036 A EP 05020036A EP 1637343 A1 EP1637343 A1 EP 1637343A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cover
- pressing
- binding
- sheet stack
- binding device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000009739 binding Methods 0.000 title claims abstract description 71
- 230000027455 binding Effects 0.000 title claims abstract description 71
- 238000000034 method Methods 0.000 title claims abstract description 28
- 238000003825 pressing Methods 0.000 claims description 80
- 239000000853 adhesive Substances 0.000 claims description 30
- 230000001070 adhesive effect Effects 0.000 claims description 30
- 238000010438 heat treatment Methods 0.000 claims description 18
- 239000004831 Hot glue Substances 0.000 claims description 11
- 239000011230 binding agent Substances 0.000 claims description 5
- 239000004820 Pressure-sensitive adhesive Substances 0.000 claims description 4
- 230000006835 compression Effects 0.000 claims description 3
- 238000007906 compression Methods 0.000 claims description 3
- 238000003780 insertion Methods 0.000 claims description 3
- 230000037431 insertion Effects 0.000 claims description 3
- 239000003292 glue Substances 0.000 abstract 1
- 230000007704 transition Effects 0.000 abstract 1
- 238000010348 incorporation Methods 0.000 description 2
- 238000001228 spectrum Methods 0.000 description 2
- 230000004888 barrier function Effects 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 230000009977 dual effect Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
- 238000009736 wetting Methods 0.000 description 1
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B42—BOOKBINDING; ALBUMS; FILES; SPECIAL PRINTED MATTER
- B42C—BOOKBINDING
- B42C9/00—Applying glue or adhesive peculiar to bookbinding
- B42C9/0056—Applying glue or adhesive peculiar to bookbinding applying tape or covers precoated with adhesive to a stack of sheets
Definitions
- the invention relates to a method for incorporating a stack of sheets in a cover having a Einbanmony with an existing on the inside of the adhesive strip, wherein the sheet stack is inserted into the cover so that the end face comes into contact with the adhesive strip, after which the cover with the Sheet stack pressed together by means of a pressing device and in this state an adhesive bond between the spine back and stack of sheets is made.
- the invention further relates to a binding device for binding a stack of sheets in a cover with a binding back and an adhesive strip present on its inside, the binding device having a pressing device for compressing the cover and the stack of sheets.
- Such covers are known for example from US 3,437,506, DE-PS-25 28 225, US 4,244,069, U 4,289,330, EP 0 140 197 B1 and GB 2 186 526 A.
- Binding devices suitable for incorporation can be found in DE-AS-22 56 259, US-RE.28,758, US 3,973,787, US 4,129,471, US 4,141,100, DE 38 05 996 C2 and EP 0 581 394 B1. All binding devices are designed so that the combination of sheet stack and cover are inserted into an upwardly open Einstellschacht such that the outside of the cover back shows down. The binding back is placed on a bottom of the adjusting shaft heating plate and heated by this.
- the binding device has a pressing device which compresses the combination and holds it in the upright position.
- the pressing device is usually designed so that of the setting shaft limiting side walls at least one is displaceably guided relative to the other, so that the width of the Einstellschachtes changed and the combination between the two side walls can be kept pressed.
- bindings are used in which the binding back and also the adhesive strip are wider than the adjoining end face of the designated sheet stack.
- the combination of sheet stack and cover is inserted into the adjustment shaft of a binding device, in which both side walls are movable relative to each other for the purpose of abutment against the outsides of the cover lids.
- a roller is arranged, which are suspended resiliently on the side walls.
- German Patent Application 103 21 419.4 device has been improved in the meantime by a further invention, which is the subject of the also not previously published German patent application 10 2004 037 806.1 or European patent application 04 009 053.2.
- this binding device the combination of cover and stack of sheets is set obliquely from above into a Einstellschacht with the cover back down and placed on a plate.
- the plate is movably guided in the direction of the end face of the sheet stack from a starting position. After clamping the combination of cover and stack of sheets and thus during the exercise of the line pressure, the plate is moved in the direction of the end side of the sheet stack and thereby pressed the spine back with the adhesive strip to the stack of sheets.
- WO 01/62512 A2 discloses a binding device in which a combination of sheet stack and cover with the back of the cover is inserted at the bottom into a setting shaft and then fixed above the back of the cover by means of clamping strips (compare the exemplary embodiments according to Figures 15E and 15F) and the description on page 13, line 6 to page 14, line 6).
- clamping strips compact the exemplary embodiments according to Figures 15E and 15F
- the CH 364 242 and the CH 333 541 disclose binding devices with terminal strips, which fix the cover above the cover back by pinching.
- the invention has for its object to provide a method that significantly reduces the cost of holding covers of different cover spine width. Another object is to design a device suitable for this purpose.
- the first object is achieved in that the pressing device compresses the cover in such a way and thereby heated so that the cover is permanently deformed.
- the basic idea of the invention is thus to increase the binding by the action of pressure and heat deform that he - starting from the back cover - adapts to the thickness of the sheet stack to be incorporated.
- bindings can be used for a particular stack of sheets, the Einbanson is much wider than the sheet stack to be incorporated, so that sheet stack can be connected within a much larger Dikken Schemes. In relation to a specific thickness range, this results in a significantly smaller number of covers with different cover back widths, ie with a considerably smaller number of different covers, the relevant thickness spectrum is completely covered.
- the pressing device exerts a line pressure on both sides of the binding parallel to and at a distance from the binding spine and the cover is heated via the line pressure, the heating preferably taking place exclusively via the line pressure application. It has proven to be advantageous that the cover is applied at a distance of 0.5 to 2 cm from the back cover with the line pressure, and expediently by belonging to the pressing device, protruding pressing strips.
- the binding back and the end face of the sheet stack are pressed against each other in the manufacture of the adhesive bond with an additionally applied compressive force.
- the adhesive strip is pressed against the stack of sheets, whereby the adhesive passes between the leaves of the sheet stack.
- the compressive force should be applied to the back of the cover from the outside. This can be done over a wide area, for example by moving a plate in the direction of the end face of the stack of sheets while the binding is clamped. Alternatively, it is possible to apply the pressure force linearly progressively, for example by a roller or the like.
- the inventive method is particularly suitable for covers in which an adhesive strip of a pressure-sensitive adhesive or a hot melt adhesive is used.
- an adhesive strip of a pressure-sensitive adhesive or a hot melt adhesive is used.
- it is more convenient to heat the hot melt adhesive to plasticizing temperature by heating the above-described plate through the spine.
- the plate has a dual function in terms of pressure on the one hand and heating on the other.
- an adhesive strip should be used whose width is at least 1.2 times the thickness of the sheet stack in the unmolded state to ensure that the outer leaves of the leaf stack are also involved.
- the sheet stack is fanned by the compression so that the width of the end face of the sheet stack is greater than the thickness of the sheet stack in the non-compressed area. This is effected in particular by the line pressure application already described above.
- the pressing means comprises heaters for heating the cover on both sides, preferably in such a way that two relative to each other and against each other movable pressing bars are provided which are attached to holding elements such that they have a gegeinate the holding elements projecting position also hold when pressing the cover and which are heated by the heater. Due to the linear heating of the moisture content in the cover is locally reduced and thereby achieved a permanent shaping in the sense that the cover cover then lie flat against the two flat sides of the sheet stack, regardless of the width of the cover spine.
- the binding device has a Einstellschacht with Einstellö réelle, which is bounded on the inside by a support for the binding spine, wherein the pressing bars are arranged at a distance of 0.5 to 3 cm for support. In this way, the cover is wider than the sheet stack only in the immediately adjacent area to the binding spine.
- the binding device has a pressure device for the pressing of the cover back on the sheet stack in its compression.
- the pressing device may for example be a can be applied against the outside of the cover back press punches, which in turn is designed either as a roll over the cover spine press roll or as on the cover back surface aufdrückbare press plate. The latter is then movable between a starting position and an offset in the direction of a setting opening for setting a cover pressing position, preferably displaceable perpendicular to its pressing surface.
- the insertion opening is - as is known - expediently open to the side, obliquely or vertically upwards.
- the pressure plate should be reciprocated via a drive motor between the starting position and the pressing position. If the connection between cover and stack of sheets is to be stopped by means of a hotmelt adhesive, it is advantageous if the press plate is simultaneously provided with a heating device for plasticizing the adhesive strip.
- both pressing bars are guided in such a manner that they can be moved relative to one another when the sheet stack is being pressed.
- a simpler solution is that the one pressing bar device fixed and the other pressing bar is slidably mounted in the direction of a pressing bar and away from this again.
- the movable pressing bar should be driven by a drive motor, for example an electric motor.
- the binding device comprises a control device, via which the drive motor for the pressure plate and the drive motor for the pressing bar or the pressing bars are controllable such that after setting the combination of cover and stack of sheets first the pressing bar (s) moved together and then the press plate is placed in the pressed position. In this way, it is ensured that the combination of cover and stack of sheets is first fixed after setting in the setting shaft before the press plate is brought into the pressing position.
- the binding device 1 shown in the figures comprises a housing 2 which is formed from a lower, in elevation rectangular bracket 3 and two side plates 4, 5, which are perpendicular to the two short end sides of the bracket 3 and therefore parallel to each other.
- the side plates 4, 5 are rigidly connected to the console 3, for example by screwing or welding.
- the two side plates 4, 5 extends a pressure plate 6, which is held in a holder 7, which is guided laterally.
- the holder 7 is seated on the free end of a spindle drive 8, which is connected to an electric motor 9.
- the electric motor 9 is seated in a recess 10 of the console 3 and is held there firmly.
- the pressure plate 6 between a starting position (shown here) and a raised pressing position according to the double arrow A reciprocated, i. perpendicular to its pressing surface 11. This is slightly inclined with respect to the vertical.
- a rod 12 is arranged, which extends parallel to the pressing plate 6 and between the two side plates 4, 5 is firmly clamped.
- the rod 12 forms a cross-sectionally triangular pressing bar 13, which extends along the rod 12 above and parallel to the pressing plate 6.
- a Preßschlitten 14 is provided, the rod 12 opposite end side also forms a pressing bar 15.
- Both pressing strips 13, 15 extend over the entire length of the pressing plate 6 and lie in a plane which extends parallel to the pressing surface 11 of the pressing plate 6. In this plane and the Preßschlitten 14 is guided according to the double arrow B movable.
- the pressing bars 13, 15 are each provided with an electrical resistance heating, which extend over the entire length of the pressing bars 13, 15.
- the Preßschlitten 14 sits on a Preßschlittenbasis 16, which is firmly clamped between the side plates 4, 5 and is bent at its rear end upwards.
- the press carriage 14 has at the bottom in the region of a recess of the Preßschlittenbasis 16 a rack (not visible), which meshes with a gear 17 which is rotatably mounted below the Preßschlittenbasis 16 about a parallel to the pressing bars 13, 15 extending axis.
- the gear 17 is connected via a gear not shown here with a drive motor 18 which is disposed between the side plates 4, 5 and supported on a corresponding, not shown in detail here carrier.
- Figure 3 shows the front side a combination 19 of a cover 20 and a sheet stack 21 set therein, which is to be connected to the cover 20.
- the sheet stack 21 may have, for example, DIN A 4 format and consists of a plurality of congruent superimposed single sheets.
- the cover 20 is composed of cover lids 22, 23, a binding back 24 connecting them at the bottom and a hot melt adhesive strip 25 applied to the inside of the cover back 24.
- the sheet stack 21 rests with its bottom end face on the hot melt adhesive strip 25. This is - like the Einbanson 24 - formed substantially wider than the thickness of the sheet stack 21st
- the pressing plate 6, the rod 12 and the press carriage 14 form an adjusting shaft 26, into which the cover 20 according to FIG. 3 can be inserted obliquely from above, with the sheet stack 21 inserted.
- This is done - as in the known in the art binding devices - in such a way that the combination 19 of cover 20 and sheet stack 21 is set with the Einbanitati 24 at the bottom in the Einstellschacht 26 such that the binding back 24 flat against the pressing surface eleventh comes to the plant.
- the binding process is initiated by first actuating the drive motor 18. This can, for example, automatically by a light barrier, the insertion of the combination 19 from cover 20 and sheet stack 21 is crossed, or be effected by pressing an operating button.
- the drive motor 18 is set in such a rotational movement that the Preßschlitten 14 is moved in the direction of the rod 12. This has the consequence that the combination 19 of sheet stack 20 and cover 21 between the pressing bars 13, 15 is clamped about 8 mm above the pressing surface 11, and so strong that the sheet stack 21 is fanned on the opposite side of the adhesive strip, so that the sheet stack 21 at this end face has a greater width than above the pressing bars 13, 15, that is, where it is not pressed.
- the pressure plate 6 is provided with a heating device in the form of an electrical resistance heating, so that not only covers with a pressure-sensitive adhesive strip on the inside of the cover back, but also covers 20 can be used for the binding process, the Einbanson 24 are provided on the inside with a hot melt adhesive strip 25 ,
- the control of the heater can be done in a conventional manner, i.
- the heating device is also switched on. After sufficient heating of the cover back 24 and its pressing against the sheet stack 21 of the Preßschlitten 14 is moved back to its initial position shown, so that the combination 19 of cover 20 and sheet stack 21 are removed and can be parked on a cooling stand standing.
- the heater in the press plate 6 is either switched off or switched to a stand-by mode, if several Einbindevor réelle to be performed in a row.
- the Einstellschacht 26 may be extended upwards, for example, by one of the rod 12 perpendicular to the pressing surface 11 high Support plate. In this way, it is not necessary that the combination 19 of cover 20 and sheet stack 21 is held until pinching by hand. In addition, it is avoided by such an extension of the adjusting shaft 26 that this combination falls out after retraction of the press carriage 14 to its original position from the binding device 1.
Landscapes
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zum Einbinden eines Blattstapels in einen Einband, der einen Einbandrücken mit einem auf dessen Innenseite vorhandenen Klebstoffstreifen aufweist, wobei der Blattstapel in den Einband so eingelegt wird, daß dessen Stirnseite in Kontakt mit dem Klebstoffstreifen kommt, wonach der Einband mit dem Blattstapel mittels einer Preßeinrichtung zusammengepreßt und in diesem Zustand eine Klebeverbindung zwischen Einbandrücken und Blattstapel hergestellt wird. Die Erfindung betrifft ferner eine Bindevorrichtung zum Einbinden eines Blattstapels in einen Einband mit einem Einbandrücken und einem auf dessen Innenseite vorhandenen Klebstoffstreifen, wobei die Bindevorrichtung eine Preßeinrichtung zum Zusammenpressen des Einbands und des Blattstapels aufweist.
- Seit geraumer Zeit ist es bekannt, Firmenbroschüren, Bilanzen, Marketingunterlagen oder dergleichen dadurch herzustellen, daß der den Inhalt wiedergebende Blattstapel in einen Einband - bestehend aus Einbandrücken und daran anschließende Einbanddeckel - einzubinden. Hierzu weist der Einbandrücken innenseitig einen Klebstoffstreifen aus Schmelzklebstoff auf. Zum Einbinden wird die Kombination aus Blattstapel und Einband in ein als Bürogerät ausgebildete Bindevorrichtung eingestellt und der Einbandrükken so stark erhitzt, daß der Schmelzklebstoffstreifen plastifiziert und die daran anliegenden Stirnkanten des Blattstapels in den Schmelzklebstoffstreifen einsinken. Nach Herausnahme der Kombination erkaltet der Schmelzklebstoffstreifen und bildet hierdurch eine feste Verbindung des Blattstapels mit dem Einband.
- Solche Einbände sind beispielsweise aus der US 3,437,506, DE-PS-25 28 225, US 4,244,069, U 4,289,330, EP 0 140 197 B1 und GB 2 186 526 A bekannt. Für das Einbinden geeignete Bindevorrichtungen sind der DE-AS-22 56 259, US-RE.28,758, US 3,973,787, US 4,129,471, US 4,141,100, DE 38 05 996 C2 und EP 0 581 394 B1 zu entnehmen. Sämtliche Bindevorrichtungen sind so ausgestaltet, daß die Kombination aus Blattstapel und Einband in einen nach oben offenen Einstellschacht derart eingesetzt werden, daß die Außenseite des Einbandrückens nach unten zeigt. Der Einbandrücken wird auf einer den Einstellschacht untenseitig abschließenden Heizplatte aufgesetzt und durch diese erhitzt.
- Damit die Kombination ihre senkrechte Stellung beibehält, weist die Bindevorrichtung eine Preßeinrichtung auf, die die Kombination zusammenpreßt und in der aufrechten Stellung hält. Die Preßeinrichtung ist im Regelfall so ausgebildet, daß von den den Einstellschacht begrenzenden Seitenwandungen zumindest eine relativ zu der anderen verschieblich geführt ist, so daß die Breite des Einstellschachtes verändert und die Kombination zwischen den beiden Seitenwandungen gepreßt gehalten werden kann.
- Bei dem Verfahren nach der US 3,973,787 werden Einbände verwendet, bei denen der Einbandrücken und auch der Klebstoffstreifen breiter sind als die daran anliegende Stirnseite des dafür vorgesehenen Blattstapels. Zum Einbinden wird die Kombination aus Blattstapel und Einband in den Einstellschacht einer Bindevorrichtung eingesetzt, bei dem beide Seitenwände zum Zwecke der Anlage an den Außenseiten der Einbanddeckel gegeneinander beweglich sind. An den unteren Enden der Seitenwände nahe der Heizplatte ist jeweils eine Walze angeordnet, die an den Seitenwänden federnd aufgehängt sind. Beim Verpressen der Kombination kommen diese Walzen zuerst an den Außenseiten der Einbanddeckel zur Anlage und sorgen so dafür, daß die außen liegenden Seiten des Blattstapels einen guten Kontakt zu dem Klebstoffstreifen erhalten. Dabei wird der Einbanddeckel gegen die Außenseiten des Blattstapels gedrückt. Erst danach legen sich die Seitenwände des Einstellschachtes an den Außenseiten der Einbanddeckel an.
- Die bekannten Bindeverfahren, die unter Verwendung der in den Dokumenten genannten Einbände und Bindevorrichtungen durchgeführt werden, haben den Nachteil, daß die Klebeverbindung nicht so fest ist, wie dies zumindest bei Anwendung höherer Ansprüche erforderlich ist. Da durch diese Verfahren Broschüren hergestellt werden, die häufig repräsentativen Charakter haben, ist es unerläßlich, daß die Broschüren auch nach mehrfachem Gebrauch nicht auseinander fallen.
- Zur Lösung dieses Problems ist nach der älteren nicht vorveröffentlichten deutschen Patentanmeldung 103 21 419.4 oder der korrespondierenden europäischen Patentanmeldung 04 009 053.2 vorgeschlagen, daß die Preßeinrichtung für das zusammenpressen des Blattstapels beim Preßvorgang einen Liniendruck entweder direkt auf den Blattstapel oder von außen auf den Einband ausübt und hierdurch ein Auffächern der dem Einbandrücken gegenüberliegenden Stirnseite des Blattstapels erzielt wird. Im Unterschied zum vorbekannten Verfahren (US 4,141,100) wird also hier eine Auffächerung des Blattstapels mittels einer von der Preßeinrichtung entweder direkt auf den Blattstapel oder auf die Kombination von Blattstapel und Einband ausgeübten Liniendrucks erzielt. Durch entsprechend starke Liniendruckausübung kann dabei eine solche Auffächerung bewirkt werden, daß ein durch Hitze plastifizierter oder auch ein druckempfindlicher Klebstoffstreifen in die Zwischenräume zwischen den einzelnen Blättern eindringt und auf diese Weise eine bisher nicht gekannte Festigkeit der Verbindung zwischen Einbandrücken und Blattstapel erhalten wird. Dabei kann die Auffächerung durch entsprechende Einstellung des Liniendrucks so gestaltet werden, daß die Breite der Stirnseite des Blattstapels größer wird als die Dicke des Blattstapels im nicht verpreßten Bereich, d.h. in dem Bereich, der - vom Einbandrücken gesehen - jenseits der Liniendruckausübung liegt.
- Die in der deutschen Patentanmeldung 103 21 419.4 offenbarte Vorrichtung ist inzwischen durch eine weitere Erfindung verbessert worden, die Gegenstand der ebenfalls nicht vorveröffentlichten deutschen Patentanmeldung 10 2004 037 806.1 oder europäischen Patentanmeldung 04 009 053.2 ist. Bei dieser Bindevorrichtung wird die Kombination aus Einband und Blattstapel schräg von oben in einen Einstellschacht mit dem Einband-rücken zuunterst eingestellt und auf einer Platte abgestellt. Die Platte ist in Richtung der Stirnseite des Blattstapels aus einer Ausgangsstellung beweglich geführt. Nach dem Einklemmen der Kombination aus Einband und Blattstapel und damit während der Ausübung des Liniendrucks wird die Platte in Richtung der Stirnseite des Blattstapels bewegt und hierdurch der Einbandrücken mit dem Klebstoffstreifen an den Blattstapel angepreßt.
- In der WO 01/62512 A2 ist eine Bindevorrichtung offenbart, bei dem eine Kombination aus Blattstapel und Einband mit dem Einbandrücken zu unterst in einen Einstellschacht eingesetzt und dann oberhalb des Einbandrückens mittels Klemmleisten fixiert wird (vgl. die Ausführungsbeispiele gemäß den Figuren 15E. und 15F. sowie die Beschreibung auf Seite 13, Zeile 6 bis Seite 14, Zeile 6). Hierdurch soll es ermöglicht werden, Klebestreifen zu verwenden, die breiter sind als die Dicke des Blattstapels. Dies wiederum soll eine bessere Benetzung der äußeren Seiten des Blattstapels erzeugen und zudem Raum für das Einfließen von überschüssigem Klebstoff geben. Auch die CH 364 242 und die CH 333 541 offenbaren Bindevorrichtungen mit Klemmleisten, die den Einband oberhalb des Einbandrückens durch Einklemmen fixieren.
- Damit Blattstapel und Einband nach dem Einbinden eine kompakte und haltbare Einheit bilden, ist es erforderlich, daß die Rückenbreite in engen Grenzen an die Dicke des Blattstapels angepaßt ist. Dies wiederum macht es nötig, für verschieden dicke Blattstapel eine große Anzahl von Einbänden mit unterschiedlichen Einbandrückenbreiten bereitzuhalten. Dies ist für den Hersteller der Einbände kostenaufwendig und für die Benutzer umständlich und - wegen der Anzahl der vorzuhaltenden Einbände - platzraubend. Außerdem besteht die Gefahr, daß einem bestimmten Blattstapel ein nicht dazu passender Einband zugeordnet wird und es damit zu Fehlbindungen kommt.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren bereitzustellen, das den Aufwand für das Vorhalten von Einbänden unterschiedlicher Einbandrückenbreite wesentlich reduziert. Eine weitere Aufgabe besteht darin, eine hierfür geeignete Vorrichtung zu konzipieren.
- Die erste Aufgabe wird erfindungsgemäß dadurch gelöst, daß die Preßeinrichtung den Einband derart zusammenpreßt und dabei derart erhitzt, daß der Einband bleibend verformt wird. Grundgedanke der Erfindung ist es also, den Einband durch die Einwirkung von Druck und Hitze so zu verformen, daß er sich - ausgehend vom Einbandrücken - an die Dicke des einzubindenden Blattstapels anpaßt. Auf diese Weise können für einen bestimmten Blattstapel auch Einbände verwendet werden, deren Einbandrücken erheblich breiter als der einzubindende Blattstapel ist, so daß mit ihm Blattstapel innerhalb eines wesentlich größeren Dikkenbereichs verbunden werden können. Bezogen auf einen bestimmten Dickenbereich kommt man auf diese Weise mit einer wesentlich geringeren Anzahl von Einbänden mit unterschiedlichen Einbandrückenbreiten aus, d. h. mit einer erheblich geringeren Anzahl unterschiedlicher Einbände deckt man das in Frage kommende Dickenspektrum vollständig ab. Für den Hersteller ergeben sich damit größere Stückzahlen, während der Benutzer nur wenige unterschiedliche Einbandrücken erwerben muß, um das bei ihm jeweils anfallende Dickenspektrum von Blattstapeln abzudecken. Insgesamt ergeben sich hierdurch sowohl beim Hersteller und Handel als auch bei den Benutzern erhebliche Vorteile. Hinzu kommt, daß die Gefahr von Fehleinbindungen wesentlich herabgesetzt wird.
- In Ausbildung der Erfindung ist vorgesehen, daß die Preßeinrichtung auf den Einband beidseitig einen Liniendruck parallel und im Abstand zum Einbandrücken ausübt und der Einband über den Liniendruck erhitzt wird, wobei die Erhitzung vorzugsweise ausschließlich über die Liniendruckausübung erfolgt. Als zweckmäßig hat es sich erwiesen, daß der Einband in einem Abstand von 0,5 bis 2 cm vom Einbandrücken mit dem Liniendruck beaufschlagt wird, und zwar zweckmäßigerweise durch zu der Preßeinrichtung gehörende, vorstehende Preßleisten.
- Nach einem weiteren Merkmal der Erfindung ist vorgeschlagen, daß der Einbandrücken und die Stirnseite des Blattstapels bei der Herstellung der Klebeverbindung mit einer zusätzlich aufgebrachten Druckkraft gegeneinander gedrückt werden. Hierdurch wird der Klebstoffstreifen an den Blattstapel angepreßt, wodurch der Klebstoff zwischen die Blätter des Blattstapels gelangt. Dabei sollte die Druckkraft von außen auf den Einbandrücken aufgebracht werden. Dies kann flächig geschehen, beispielsweise durch Bewegen einer Platte in Richtung auf die Stirnseite des Blattstapels bei festgeklemmtem Einband. Alternativ dazu besteht die Möglichkeit, die Druckkraft linienförmig fortschreitend aufzubringen, beispielsweise durch eine Walze oder dergleichen.
- Das erfindungsgemäße Verfahren eignet sich insbesondere für Einbände, bei denen ein Klebstoffstreifen aus einem druckempfindlichen Haftkleber oder aus einem Schmelzklebstoff verwendet wird. In letzterem Fall geschieht das Erhitzen des Schmelzklebstoffs auf Plastifizierungstemperatur zweckmäßiger mittels Erhitzen der vorbeschriebenen Platte durch den Einbandrücken hindurch. Damit kommt der Platte eine Doppelfunktion im Sinne einer Druckausübung einerseits und einer Erhitzung andererseits zu. Vorzugsweise sollte ein Klebstoffstreifen verwendet werden, dessen Breite wenigstens dem 1,2fachen der Dicke des Blattstapels in unverpreßtem Zustand entspricht, um sicherzustellen, daß auch die äußeren Blätter des Blattstapels mit eingebunden werden.
- Es versteht sich, daß es auch bei dem vorbeschriebenen Verfahren von Vorteil ist, wenn der Blattstapel durch das Zusammenpressen derart aufgefächert wird, daß die Breite der Stirnseite des Blattstapels größer wird als die Dicke des Blattstapels im nicht verpreßten Bereich. Dies wird insbesondere durch die schon oben beschriebene Liniendruckausübung bewirkt.
- Der zweite Teil der Aufgabe wird erfindungsgemäß dadurch gelöst, daß die Preßeinrichtung Heizeinrichtungen zur beidseitigen Erhitzung des Einbands aufweist, und zwar vorzugsweise dergestalt, daß zwei relativ zueinander und gegeneinander bewegbare Preßleisten vorgesehen sind, die an Halteelementen derart angebracht sind, daß sie eine gegeüber den Halteelementen vorstehende Stellung auch beim Verpressen des Einbands innehaben und die über die Heizeinrichtung erhitzbar sind. Durch das linienförmige Erhitzen wird der Feuchtegehalt in dem Einband lokal herabgesetzt und dadurch eine bleibende Formgebung in dem Sinne erzielt, daß die Einbanddeckel anschließend an den beiden Flachseiten des Blattstapels flächig anliegen, und zwar unabhängig von der Breite des Einbandrückens.
- Nach einem weiteren Merkmal der Erfindung ist vorgesehen, daß die Bindevorrichtung einen Einstellschacht mit Einstellöffnung aufweist, der innenseitig durch eine Abstützung für den Einbandrücken begrenzt ist, wobei die Preßleisten im Abstand von 0,5 bis 3 cm zur Abstützung angeordnet sind. Auf diese Weise ist der Einband nur im unmittelbar benachbarten Bereich zum Einbandrücken breiter als der Blattstapel.
- Es ist nach der Erfindung ferner vorgesehen, daß die Bindevorrichtung eine Andruckeinrichtung für das Andrücken des Einbandrückens an dem Blattstapel bei dessen Verpressung aufweist. Die Andrückeinrichtung kann beispielsweise ein gegen die Außenseite des Einbandrückens anlegbarer Preßstempel sein, der wiederum entweder als über den Einbandrücken abrollbare Preßrolle ausgebildet ist oder als auf den Einbandrücken flächig aufdrückbare Preßplatte. Letztere ist dann zwischen einer Ausgangsstellung und einer in Richtung auf eine Einstellöffnung für das Einstellen eines Einbands versetzten Preßstellung beweglich, und zwar vorzugsweise senkrecht zu ihrer Preßfläche verschieblich.
- Die Einstellöffnung ist - wie an sich bekannt - zweckmä-ßigerweise zur Seite, schräg oder senkrecht nach oben offen. Die Preßplatte sollte über einen Antriebsmotor zwischen der Ausgangsstellung und der Preßstellung hin- und herbewegbar sind. Sofern die Verbindung von Einband und Blattstapel über einen Schmelzklebstoff hregestellt werden soll, ist es vorteilhaft, wenn die Preßplatte gleichzeitig mit einer Heizeinrichtung zur Plastifizierung des Klebstoffstreifens versehen ist.
- Es besteht die Möglichkeit, daß beide Preßleisten derart beweglich geführt sind, daß sie beim Pressen des Blattstapels gegeneinander verfahrbar sind. Eine einfachere Lösung besteht jedoch darin, daß die eine Preßleiste gerätefest und die andere Preßleiste verschieblich in Richtung auf die eine Preßleiste und von dieser wieder weg gelagert ist. Dabei sollte die bewegliche Preßleiste von einem Antriebsmotor, beispielsweise einem Elektromotor, angetrieben sein.
- Es versteht sich, daß die Bindevorrichtung eine Steuereinrichtung aufweist, über die der Antriebsmotor für die Preßplatte und der Antriebsmotor für die Preßleiste bzw. die Preßleisten derart steuerbar sind, daß nach Einstellen der Kombination aus Einband und Blattstapel zuerst die Preßleiste(n) zusammengefahren und dann die Preßplatte in Preßstellung versetzt wird. Auf diese Weise ist gesichert, daß die Kombination aus Einband und Blattstapel nach dem Einstellen in den Einstellschacht zunächst fixiert wird, bevor die Preßplatte in Preßstellung gebracht wird.
- In der Zeichnung ist die Erfindung anhand eines Ausführungsbeispiels näher veranschaulicht. Es zeigen:
- Figur 1
- die erfindungsgemäße Bindevorrichtung in einer perspektivischen Ansicht;
- Figur 2
- einen vertikalen Querschnitt durch die Bindevorrichtung gemäß Figur 1;
- Figur 3
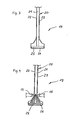
- die stirnseitige Ansicht eines Einbands mit Blattstapel vor dem Bindevorgang und
- Figur 4
- die Ansicht gemäß Figur 3 beim Bindevorgang.
- Die in den Figuren dargestellte Bindevorrichtung 1 weist ein Gehäuse 2 auf, das aus einer unteren, im Aufriß rechteckigen Konsole 3 und zwei Seitenblechen 4, 5 gebildet wird, welche senkrecht von den beiden kurzen Stirnseiten der Konsole 3 hochstehen und deshalb parallel zueinander verlaufen. Die Seitenbleche 4, 5 sind mit der Konsole 3 beispielsweise durch Verschraubung oder Verschweißung starr verbunden.
- Zischen den beiden Seitenblechene 4, 5 erstreckt sich eine Preßplatte 6, die in einer Halterung 7 gehalten ist, welche seitlich geführt ist. Die Halterung 7 sitzt auf dem freien Ende eines Spindeltriebs 8, welcher mit einem Elektromotor 9 verbunden ist. Der Elektromotor 9 sitzt in einer Ausnehmung 10 der Konsole 3 und ist dort fest gehalten. Über den Spindeltrieb 8 kann die Preßplatte 6 zwischen einer Ausgangsstellung (hier gezeigt) und einer angehobenen Preßstellung entsprechend dem Doppelpfeil A hin- und herbewegt werden, d.h. senkrecht zu seiner Preßfläche 11. Diese ist gegenüber der Senkrechten etwas geneigt.
- Oberhalb der Preßplatte 6 ist eine Stange 12 angeordnet, die sich parallel zur Preßplatte 6 erstreckt und zwischen den beiden Seitenblechen 4, 5 fest eingespannt ist. Die Stange 12 bildet eine im Querschnitt dreiecksförmige Preßleiste 13 aus, die sich längs der Stange 12 oberhalb der und parallel zu der Preßplatte 6 erstreckt. Gegenüber der Stange 12 ist ein Preßschlitten 14 vorgesehen, dessen der Stange 12 gegenüberliegende Stirnseite ebenfalls eine Preßleiste 15 ausbildet. Beide Preßleisten 13, 15 erstrecken sich über die gesamte Länge der Preßplatte 6 und liegen in einer Ebene, die sich parallel zur Preßfläche 11 der Preßplatte 6 erstreckt. In dieser Ebene ist auch der Preßschlitten 14 entsprechend dem Doppelpfeil B beweglich geführt. Die Preßleisten 13, 15 sind jeweils mit einer elektrischen Widerstandsheizung versehen, die sich über die gesamte Länge der Preßleisten 13, 15 erstrecken.
- Der Preßschlitten 14 sitzt auf einer Preßschlittenbasis 16, der zwischen den Seitenblechen 4, 5 fest verspannt ist und an seinem hinteren Ende nach oben gebogen ist. Der Preßschlitten 14 weist untenseitig im Bereich einer Ausnehmung der Preßschlittenbasis 16 eine Zahnstange (nicht sichtbar) auf, die mit einem Zahnrad 17 kämmt, das unterhalb der Preßschlittenbasis 16 um eine sich parallel zu den Preßleisten 13, 15 erstreckende Achse drehbar gelagert ist. Das Zahnrad 17 ist über ein hier nicht dargestelltes Getriebe mit einem Antriebsmotor 18 verbunden, der zwischen den Seitenblechen 4, 5 angeordnet und auf einen entsprechenden, hier nicht näher dargelegten Träger gehaltert ist.
- Figur 3 zeigt stirnseitig eine Kombination 19 aus einem Einband 20 und einem darin eingestellten Blattstapel 21, welcher mit dem Einband 20 verbunden werden soll. Der Blattstapel 21 kann beispielsweise DIN A 4-Format haben und besteht aus einer Vielzahl deckungsgleich übereinandergelegter Einzelblätter.
- Der Einband 20 besteht aus Einbanddeckeln 22, 23, einem diese untenseitig verbindenden Einbandrücken 24 und einem auf der Innenseite des Einbandrückens 24 aufgetragenen Schmelzklebstoffstreifen 25. In Figur 3 ruht der Blattstapel 21 mit seiner untenseitigen Stirnseite auf dem Schmelzklebstoffstreifen 25. Dieser ist - wie auch der Einbandrücken 24 - wesentlich breiter ausgebildet als die Dicke des Blattstapels 21.
- Wie wiederum aus den Figuren 1 und 2 zu ersehen ist, bilden die Preßplatte 6, die Stange 12 und der Preßschlitten 14 einen Einstellschacht 26 aus, in den schräg von oben der Einband 20 gemäß Figur 3 mit eingelegtem Blattstapel 21 eingesetzt werden kann. Dies geschieht - wie bei den im Stand der Technik bekannten Bindegeräten - in der Weise, daß die Kombination 19 aus Einband 20 und Blattstapel 21 mit dem Einbandrücken 24 zu unterst in den Einstellschacht 26 derart eingestellt wird, daß der Einbandrücken 24 flächig an der Preßfläche 11 zur Anlage kommt. Nach dem Einstellen wird der Bindevorgang dadurch eingeleitet, daß zunächst der Antriebsmotor 18 in Gang gesetzt wird. Dies kann beispielsweise automatisch durch eine Lichtschranke, die beim Einsetzen der Kombination 19 aus Einband 20 und Blattstapel 21 gekreuzt wird, oder durch Betätigung eines Betätigungsknopfs bewirkt werden. Der Antriebsmotor 18 wird in eine solche Drehbewegung versetzt, daß der Preßschlitten 14 in Richtung auf die Stange 12 bewegt wird. Dies hat zur Folge, daß die Kombination 19 aus Blattstapel 20 und Einband 21 zwischen den Preßleisten 13, 15 etwa 8 mm oberhalb der Preßfläche 11 eingeklemmt wird, und zwar so stark, daß der Blattstapel 21 an der dem Klebstoffstreifen gegenüberliegenden Stirnseite aufgefächert wird, so daß der Blattstapel 21 an dieser Stirnseite eine größere Breite hat als oberhalb der Preßleisten 13, 15, also dort, wo er nicht verpreßt ist.
- Diese Situation ist schematisch aus Figur 4 zu ersehen. Es ist zu erkennen, daß die Preßleisten 13, 15 die Einbanddeckel 22, 23 gegen den Blattstapel 21 pressen und hierdurch die Auffächerung der einzelnen Blätter des Blattstapels 21 bewirkt wird. Durch die Beheizung der Preßleisten 13, 14 werden die Einbanddeckel 22, 23 linienförmig und lokal begrenzt stark erhitzt, so daß sich im Bereich der Preßleisten 13, 15 bleibende Falzen ergeben, von denen sich die Einbanddeckel 22, 23 nach oben hin parallel zum Blattstapel und eng anliegend an diesem erstrecken, während sie erst unterhalb dieser Falzen auseinandergehen.
- Nach dem Einklemmen der Kombination 19 aus Einband 20 und Blattstapel 21 zwischen den Preßleisten 13, 15 wird der Elektromotor 9 in der Weise angesteuert, daß die Preßplatte 6 in Richtung auf die Preßleisten 13, 15 angehoben wird. Hierdurch wird der Einbandrücken 24 mit dem Klebstoffstreifen 25 fest gegen die gegenüberliegende Stirnseite des Blattstapels 21 gepreßt. Dabei dienen die Unterseiten der Stange 12 und des Preßschlittens 14 als Anschlag für die Preßplatte 6.
- Die Preßplatte 6 ist mit einer Heizeinrichtung in Form einer elektrischen Widerstandsheizung versehen, so daß für den Bindevorgang nicht nur Einbände mit einem druckempfindlichen Haftklebstoffstreifen an der Innenseite des Einbandrückens, sondern auch Einbände 20 verwendet werden können, deren Einbandrücken 24 innenseitig mit einem Schmelzklebstoffstreifen 25 versehen sind. Die Steuerung der Heizeinrichtung kann in an sich bekannter Weise erfolgen, d.h. mit Einschalten der Bindevorrichtung 1 wird die Heizeinrichtung ebenfalls eingeschaltet. Nach ausreichender Erhitzung des Einbandrückens 24 und dessen Anpressen an den Blattstapel 21 wird der Preßschlitten 14 wieder in seine gezeigte Ausgangsposition zurückgefahren, so daß die Kombination 19 aus Einband 20 und Blattstapel 21 herausgenommen werden und auf einem Kühlständer stehend abgestellt werden kann. Gleichzeitig wird die Heizeinrichtung in der Preßplatte 6 entweder ausgeschaltet oder auf einen Stand-By-Modus geschaltet, sofern mehrere Einbindevorgänge hintereinander durchgeführt werden sollen.
- Es versteht sich, daß der Einstellschacht 26 auch nach oben verlängert sein kann, beispielsweise durch eine von der Stange 12 senkrecht zur Preßfläche 11 hochgehende Stützplatte. Auf diese Weise ist es nicht erforderlich, daß die Kombination 19 aus Einband 20 und Blattstapel 21 bis zum Einklemmen von Hand gehalten wird. Außerdem wird durch eine solche Verlängerung des Einstellschachts 26 vermieden, daß diese Kombination nach dem Zurückfahren des Preßschlittens 14 in seine Ausgangsposition aus der Bindevorrichtung 1 herausfällt.
Claims (25)
- Verfahren zum Einbinden eines Blattstapels (21) in einen Einband (20), der einen Einbandrücken (24) mit einem auf dessen Innenseite vorhandenen Klebstoffstreifen (25) aufweist, wobei der Blattstapel (21) in den Einband (20) so eingelegt wird, daß dessen Stirnseite in Kontakt mit dem Klebstoffstreifen (25) kommt, wonach der Einband (20) mit dem Blattstapel (21) mittels einer Preßeinrichtung (12, 14) zusammengepreßt und in diesem Zustand eine Klebeverbindung zwischen Einbandrücken (24) und Blattstapel (21) hergestellt wird, dadurch gekennzeichnet, daß die Preßeinrichtung (12, 14) den Einband (20) derart zusammenpreßt und dabei derart erhitzt, daß der Einband (20) bleibend verformt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß die Preßeinrichtung (12, 14) auf den Einband (20) beidseitig einen Liniendruck parallel und im Abstand zum Einbandrücken (24) ausübt und der Einband (20) über den Liniendruck auch erhitzt wird.
- Verfahren nach Anspruch 2, dadurch gekennzeichnet, daß der Einband (21) in einem Abstand von 0,5 bis 2 cm vom Einbandrücken (24) mit Liniendruck beaufschlagt wird.
- Verfahren nach Anspruch 2 oder 3, dadurch gekennzeichnet, daß der Einband (20) durch zu der Preßeinrichtung (12, 14) gehörende, vorstehende Preßleisten (13, 15 ) mit Liniendruck beaufschlagt wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der Einbandrücken (24) und die Stirnseite des Blattstapels (21) bei Herstellung der Klebeverbindung mit einer zusätzlich aufgebrachten Druckkraft gegeneinander gedrückt werden.
- Verfahren nach Anspruch 5, dadurch gekennzeichnet, daß die Druckkraft von außen auf den Einbandrücken (24) aufgebracht wird.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß die Druckkraft flächig aufgebracht wird.
- Verfahren nach Anspruch 7, dadurch gekennzeichnet, daß der Einbandrücken (24) bei festgeklemmtem Einband (20) durch Bewegung einer Platte (6) in Richtung auf die Stirnseite des Blattstapels (21) an diese angedrückt wird.
- Verfahren nach Anspruch 5 oder 6, dadurch gekennzeichnet, daß die Druckkraft linienförmig fortschreitend aufgebracht wird.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß ein Einbandrücken (24) mit einem Klebestreifen (25) aus Schmelzklebstoff verwendet wird und dieser Klebstoffstreifen (25) bei zusammengepreßtem Blattstapel (21) auf eine Plastifizierungstemperatur erhitzt wird.
- Verfahren nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß ein Einbandrücken mit einem Klebstoffstreifen aus druckempfindlichem Haftklebstoff verwendet wird und dieser Klebstoffstreifen bei zusammengepreßtem Blattstapel gegen diesen gepreßt wird.
- Verfahren nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, daß ein Klebstoffstreifen (25) verwendet wird, dessen Breite wenigstens dem 1,2-fachen der Dicke des Blattstapels (21) in unverpreßtem Zustand entspricht.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, daß der Blattstapel (21) durch das Zusammenpressen derart aufgefächert wird, daß die Breite der Stirnseite des Blattstapels (21) größer wird als die Dicke des Blattstapels (21) im nicht verpreßten Bereich.
- Bindevorrichtung (1) zum Einbinden eines Blattstapels (21) in einen Einband (20) mit einem Einbandrücken (24) und einem auf dessen Innenseite vorhandenen Klebstoffstreifen (25), wobei die Bindevorrichtung (1) eine Preßeinrichtung (12, 14) zum Zusammenpressen des Einbands (20) und des Blattstapels (21) aufweist, dadurch gekennzeichnet, daß die Preßeinrichtung (12, 14) Heizeinrichtungen zur beidseitigen Erhitzung des Einbands (20) aufweist.
- Bindevorrichtung nach Anspruch 14, dadurch gekennzeichnet, daß die Preßeinrichtung (12, 14) zwei relativ zueinander und gegeneinander bewegbare Preßleisten (13, 15) aufweist, die an Halteelementen derart angebracht sind, daß sie eine gegenüber den Halteelementen vorstehende Stellung auch beim Verpressen des Einbands (20) inne haben und die über die Heizeinrichtung erhitzbar sind.
- Bindevorrichtung nach Anspruch 15, dadurch gekennzeichnet, daß die Preßleisten (13, 15) starr an den Halteelementen befestigt sind.
- Bindevorrichtung nach Anspruch 15 oder 16, dadurch gekennzeichnet, daß die Bindevorrichtung (1) einen Einstellschacht (26) mit Einstellöffnung aufweist, der innenseitig durch eine Abstützung (11) begrenzt ist, wobei die Preßleisten (13, 15) im Abstand von 0,5 bis 3 cm zur Abstützung (11) angeordnet sind.
- Bindevorrichtung nach einem der Ansprüche 13 bis 17, dadurch gekennzeichnet, daß die Bindevorrichtung (1) eine Andrückeinrichtung (6) für das Andrücken des Einbandrückens (24) an den Blattstapel (21) bei dessen Verpressung aufweist.
- Bindevorrichtung nach Anspruch 18, dadurch gekennzeichnet, daß die Andrückeinrichtung (6) ein gegen die Außenseite des Einbandrückens (24) anlegbaren Preßstempel (11) aufweist.
- Bindevorrichtung nach Anspruch 18, dadurch gekennzeichnet, daß der Preßstempel als über den Einbandrücken abrollbare Preßrolle ausgebildet ist.
- Bindevorrichtung nach Anspruch 19, dadurch gekennzeichnet, daß der Preßstempel als auf den Einbandrükken (24) flächig aufdrückbare Preßplatte (6) ausgebildet ist, die zwischen einer Ausgangsstellung und einer in Richtung auf eine Einstellöffnung für das Einstellen eines Einbands (20) versetzten Preßstellung beweglich ist.
- Bindevorrichtung nach Anspruch 21, dadurch gekennzeichnet, daß die Preßplatte (6) senkrecht zu ihrer Preßfläche (11) verschieblich gelagert ist.
- Bindevorrichtung nach Anspruch 21 oder 22, dadurch gekennzeichnet, daß die Einstellöffnung zur Seite, schräg nach oben oder senkrecht nach oben hin offen ist.
- Bindevorrichtung nach einem der Ansprüche 21 bis 23, dadurch gekennzeichnet, daß die Preßplatte (6) über einen Antriebsmotor (9) zwischen der Ausgangsstellung und der Preßstellung hin- und herbewegbar ist.
- Bindevorrichtung nach einem der Ansprüche 21 bis 24, dadurch gekennzeichnet, daß die Preßplatte (6) mit einer Heizeinrichtung zur Plastifizierung des Klebstoffstreifens versehen ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004046039A DE102004046039A1 (de) | 2004-09-21 | 2004-09-21 | Verfahren zum Einbinden eines Blattstapels in einen Einband, Bindevorrichtung zur Durchführung dieses Verfahrens |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1637343A1 true EP1637343A1 (de) | 2006-03-22 |
Family
ID=35608787
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05020036A Withdrawn EP1637343A1 (de) | 2004-09-21 | 2005-09-14 | Verfahren zum Einbinden eines Blattstapels in einen Einband und Bindevorrichtung zur Durchführung dieses Verfahrens |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20060067807A1 (de) |
| EP (1) | EP1637343A1 (de) |
| DE (1) | DE102004046039A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2763856B1 (de) | 2011-10-07 | 2017-01-18 | Unibind Limited | Verfahren zum binden von blättern sowie dafür angewandte bindevorrichtung |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2904579B1 (fr) * | 2006-08-01 | 2008-09-05 | Kis Soc Par Actions Simplifiee | Dispositif pour la realisation d'un album |
Citations (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR673507A (fr) * | 1928-06-13 | 1930-01-16 | Fortuna Werke Spezialmaschinen | Dispositif pour enduire de colle le dos des brochures et mettre la couverture en place sur la brochure |
| CH333541A (de) | 1954-05-15 | 1958-10-31 | Prakma Maschinenfabrik Gmbh | Verfahren zur Herstellung von Broschüren |
| CH364242A (de) | 1957-11-23 | 1962-09-15 | Prakma Maschinenfabrik Gmbh | Maschine zum Herstellen von Broschüren |
| US3437506A (en) | 1964-12-28 | 1969-04-08 | Joanna Western Mills Co | Bookbinding tape |
| DE2256259A1 (de) | 1971-12-06 | 1973-06-28 | Xerox Corp | Verfahren und v8rrichtung zum binden eines blattstapels |
| DE2528225A1 (de) | 1974-07-01 | 1976-01-22 | Gen Binding Corp | Einband fuer papierblaetter |
| USRE28758E (en) | 1971-06-23 | 1976-04-06 | Method and apparatus used for book binding | |
| US3973787A (en) | 1973-06-19 | 1976-08-10 | General Binding Corporation | Bookbinding system |
| US4129471A (en) | 1975-06-05 | 1978-12-12 | Rome Industries, Inc. | Bookbinding technique |
| US4141100A (en) | 1976-09-27 | 1979-02-27 | Domroe William E | Binding machine and cover for use therewith |
| US4244069A (en) | 1979-05-29 | 1981-01-13 | Xerox Corporation | Method and apparatus for binding sheets |
| US4289330A (en) | 1979-10-10 | 1981-09-15 | General Binding Corporation | Bookbinding system |
| GB2186526A (en) | 1985-09-25 | 1987-08-19 | Easibind Ltd | Cover for binding documents |
| EP0140197B1 (de) | 1983-10-29 | 1990-04-18 | Peter Lázár | Einband für Papierblätter |
| DE3805996C2 (de) | 1987-03-02 | 1991-06-20 | Bind-O-Matic Ab, Stockholm, Se | |
| EP0581394B1 (de) | 1989-09-15 | 1996-05-29 | THOLERUS, Jan | Maschine zur Herstellung von Broschüren |
| DE19748832A1 (de) * | 1997-11-05 | 1999-05-06 | Kolbus Gmbh & Co Kg | Buch-Form- und -Preßmaschine |
| WO2001062512A2 (en) | 2000-02-25 | 2001-08-30 | Yeaple Ronald N | Individual book-binding system and method |
| US6497544B1 (en) * | 1999-11-20 | 2002-12-24 | Kolbus Gmbh & Co. Kg | Machine for casing inner books into book cases |
| EP1477324A2 (de) | 2003-05-12 | 2004-11-17 | Swedex GmbH & Co. KG | Verfahren zum Einbinden eines Blattstapels in einen Einband, Bindevorrichtung zur Durchführung dieses Verfahrens sowie ein hierfür geeigneter Einband |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US28758A (en) * | 1860-06-19 | Eufus lapham | ||
| US6142721A (en) * | 1998-01-30 | 2000-11-07 | Marsh; Jeffrey D. | Apparatus for and method of binding a book |
| GB0005333D0 (en) * | 2000-03-07 | 2000-04-26 | Watkiss Automation Ltd | Methods of and apparatus for producing booklets |
| US8333542B2 (en) * | 2001-10-24 | 2012-12-18 | Henkel Ag & Co. Kgaa | Bookbinding process |
-
2004
- 2004-09-21 DE DE102004046039A patent/DE102004046039A1/de not_active Withdrawn
-
2005
- 2005-09-14 EP EP05020036A patent/EP1637343A1/de not_active Withdrawn
- 2005-09-21 US US11/230,929 patent/US20060067807A1/en not_active Abandoned
Patent Citations (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR673507A (fr) * | 1928-06-13 | 1930-01-16 | Fortuna Werke Spezialmaschinen | Dispositif pour enduire de colle le dos des brochures et mettre la couverture en place sur la brochure |
| CH333541A (de) | 1954-05-15 | 1958-10-31 | Prakma Maschinenfabrik Gmbh | Verfahren zur Herstellung von Broschüren |
| CH364242A (de) | 1957-11-23 | 1962-09-15 | Prakma Maschinenfabrik Gmbh | Maschine zum Herstellen von Broschüren |
| US3437506A (en) | 1964-12-28 | 1969-04-08 | Joanna Western Mills Co | Bookbinding tape |
| USRE28758E (en) | 1971-06-23 | 1976-04-06 | Method and apparatus used for book binding | |
| DE2256259A1 (de) | 1971-12-06 | 1973-06-28 | Xerox Corp | Verfahren und v8rrichtung zum binden eines blattstapels |
| US3973787A (en) | 1973-06-19 | 1976-08-10 | General Binding Corporation | Bookbinding system |
| DE2528225A1 (de) | 1974-07-01 | 1976-01-22 | Gen Binding Corp | Einband fuer papierblaetter |
| US4129471A (en) | 1975-06-05 | 1978-12-12 | Rome Industries, Inc. | Bookbinding technique |
| US4141100A (en) | 1976-09-27 | 1979-02-27 | Domroe William E | Binding machine and cover for use therewith |
| US4244069A (en) | 1979-05-29 | 1981-01-13 | Xerox Corporation | Method and apparatus for binding sheets |
| US4289330A (en) | 1979-10-10 | 1981-09-15 | General Binding Corporation | Bookbinding system |
| EP0140197B1 (de) | 1983-10-29 | 1990-04-18 | Peter Lázár | Einband für Papierblätter |
| GB2186526A (en) | 1985-09-25 | 1987-08-19 | Easibind Ltd | Cover for binding documents |
| DE3805996C2 (de) | 1987-03-02 | 1991-06-20 | Bind-O-Matic Ab, Stockholm, Se | |
| EP0581394B1 (de) | 1989-09-15 | 1996-05-29 | THOLERUS, Jan | Maschine zur Herstellung von Broschüren |
| DE19748832A1 (de) * | 1997-11-05 | 1999-05-06 | Kolbus Gmbh & Co Kg | Buch-Form- und -Preßmaschine |
| US6497544B1 (en) * | 1999-11-20 | 2002-12-24 | Kolbus Gmbh & Co. Kg | Machine for casing inner books into book cases |
| WO2001062512A2 (en) | 2000-02-25 | 2001-08-30 | Yeaple Ronald N | Individual book-binding system and method |
| EP1477324A2 (de) | 2003-05-12 | 2004-11-17 | Swedex GmbH & Co. KG | Verfahren zum Einbinden eines Blattstapels in einen Einband, Bindevorrichtung zur Durchführung dieses Verfahrens sowie ein hierfür geeigneter Einband |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP2763856B1 (de) | 2011-10-07 | 2017-01-18 | Unibind Limited | Verfahren zum binden von blättern sowie dafür angewandte bindevorrichtung |
Also Published As
| Publication number | Publication date |
|---|---|
| US20060067807A1 (en) | 2006-03-30 |
| DE102004046039A1 (de) | 2006-04-06 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69029434T2 (de) | Verfahren und Vorrichtung zum Aufbringen von harten oder weichen Einbanddecken auf gebundenen oder ungebundenen Dokumenten | |
| DE60022617T2 (de) | Verfahren und Vorrichtung zur Herstellung von Heften | |
| DE2331612C3 (de) | Verfahren und Vorrichtung zum Binden eines Blattstapels in einem Einband mittels eines thermoplastischen Klebstoffes | |
| DE2256259C3 (de) | Vorrichtung zum Klebebinden eines Blattstapels | |
| DE2743685A1 (de) | Vorrichtung und deckel zum binden einer vielzahl loser blaetter | |
| CH652658A5 (de) | Verfahren zum herstellen eines einbandes fuer ein buch, ein heft oder eine broschuere und vorrichtung zur durchfuehrung des verfahrens. | |
| EP0201530B1 (de) | Verfahren zum heissverformen einer kunstharz-schichtpresstoffplatte, sowie vorrichtung zur durchführung dieses verfahrens | |
| DE2618919A1 (de) | Vorrichtung zum einheften von loseblaettern in einen umschlag | |
| EP2960067A1 (de) | Verfahren zur optimierung der dickeneinstellung eines klebebinders | |
| DE3622542A1 (de) | Verfahren und vorrichtung zur herstellung eines buchumschlags oder dergleichen sowie buchumschlag | |
| EP1477324A2 (de) | Verfahren zum Einbinden eines Blattstapels in einen Einband, Bindevorrichtung zur Durchführung dieses Verfahrens sowie ein hierfür geeigneter Einband | |
| CH696194A5 (de) | Verfahren zur Herstellung von Karten aus Kunststoff, Identitätskarte oder Kreditkarte hergestellt nach dem Verfahren und Kartenstanzmaschine zur Durchführung des Verfahrens | |
| DE3781150T4 (de) | Broschüre oder ähnliches, verfahren und vorrichtung zu deren herstellung. | |
| DE69230267T2 (de) | Vorrichtung zum Binden von Photographien | |
| DE2817609A1 (de) | Verfahren und maschine zum binden von buechern bzw. heften mit buchruecken | |
| DE3010642C2 (de) | ||
| EP0096226A2 (de) | Vorrichtung zum Klebebinden von Blattstapeln | |
| DE2407043A1 (de) | Verfahren und vorrichtung zum binden eines blattstapels zu einer buchaehnlichen anordnung | |
| DE60320638T2 (de) | Verfahren zum heisskleben | |
| DE102004037806B4 (de) | Verfahren zum Einbinden eines Blattstapels in einen Einband sowie Bindevorrichtung zur Durchführung dieses Verfahrens | |
| DE102004046039A1 (de) | Verfahren zum Einbinden eines Blattstapels in einen Einband, Bindevorrichtung zur Durchführung dieses Verfahrens | |
| EP2165847B1 (de) | Verfahren und Vorrichtung zum Herstellen von Druckerzeugnissen | |
| WO2002014034A2 (de) | Schneidmesser für eine stanzmaschine, verfahren zu dessen herstellung und stanzmaschine | |
| DE3051053C2 (en) | Application of cover to book or brochure | |
| AT394974B (de) | Verfahren und vorrichtung zum herstellen eines einbandes, heftes od.dgl. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| AKX | Designation fees paid | ||
| 17P | Request for examination filed |
Effective date: 20060921 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20061207 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20110331 |