EP1650129A1 - Procédé et dispositif de conditionnement de documents imprimés pliés - Google Patents
Procédé et dispositif de conditionnement de documents imprimés pliés Download PDFInfo
- Publication number
- EP1650129A1 EP1650129A1 EP05109761A EP05109761A EP1650129A1 EP 1650129 A1 EP1650129 A1 EP 1650129A1 EP 05109761 A EP05109761 A EP 05109761A EP 05109761 A EP05109761 A EP 05109761A EP 1650129 A1 EP1650129 A1 EP 1650129A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- documents
- folded
- document
- stitching
- printed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 18
- 230000003750 conditioning effect Effects 0.000 title claims description 10
- 238000004806 packaging method and process Methods 0.000 claims abstract description 31
- 239000003814 drug Substances 0.000 claims description 8
- 238000005520 cutting process Methods 0.000 claims description 6
- 230000003287 optical effect Effects 0.000 claims description 5
- 238000012545 processing Methods 0.000 claims description 5
- 230000002950 deficient Effects 0.000 claims description 3
- 238000003780 insertion Methods 0.000 abstract 1
- 230000037431 insertion Effects 0.000 abstract 1
- 238000004826 seaming Methods 0.000 abstract 1
- 229940079593 drug Drugs 0.000 description 7
- 210000000078 claw Anatomy 0.000 description 3
- 238000003860 storage Methods 0.000 description 3
- 239000002537 cosmetic Substances 0.000 description 2
- 238000006073 displacement reaction Methods 0.000 description 2
- 238000002955 isolation Methods 0.000 description 2
- 238000004080 punching Methods 0.000 description 2
- 238000009958 sewing Methods 0.000 description 2
- 238000006677 Appel reaction Methods 0.000 description 1
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 238000013519 translation Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images

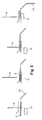
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H39/00—Associating, collating, or gathering articles or webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B15/00—Attaching articles to cards, sheets, strings, webs, or other carriers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B61/00—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages
- B65B61/20—Auxiliary devices, not otherwise provided for, for operating on sheets, blanks, webs, binding material, containers or packages for adding cards, coupons or other inserts to package contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/42—Piling, depiling, handling piles
- B65H2301/421—Forming a pile
- B65H2301/4216—Forming a pile of web folded in zig-zag form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/43—Gathering; Associating; Assembling
- B65H2301/431—Features with regard to the collection, nature, sequence and/or the making thereof
- B65H2301/4316—Features with regard to the collection, nature, sequence and/or the making thereof sheet-like articles and threads
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/11—Dimensional aspect of article or web
- B65H2701/112—Section geometry
- B65H2701/1123—Folded article or web
- B65H2701/11231—Fan-folded material or zig-zag or leporello
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/19—Specific article or web
- B65H2701/1932—Signatures, folded printed matter, newspapers or parts thereof and books
Definitions
- the present invention relates to a method and a device for packaging folded printed documents. These folded printed documents can be arranged with a corresponding product in a package such as a box or a bag.
- the present invention is intended in particular in the field of the pharmaceutical and cosmetic industry for packaging records with the corresponding drug in a box.
- the folding operation consists in unrolling the reel continuously, in cutting it transversely, before folding it, these operations being carried out by a machine called a "cutting-bending machine". Longitudinal bends or tape assemblies may have been made prior to winding to increase the printed area.
- the printed document comprising one or more sheets of paper
- the printed document is folded according to an accordion fold or folds folded having final dimensions allowing its packaging in generally cardboard boxes in which the object (tube, blister, bottle or other) containing the drug is placed.
- the packaging of the folded note and the object is made synchronously using a cartoner.
- the cartoner may comprise a folder or folder so that cutting, folding and packaging operations are performed on a single plant from previously printed paper sheets or a printed paper reel.
- the feeding device of the cartoning machine generally comprises a suction means folded records such as a suction cup, which entails the risk of simultaneous aspiration of more than one notice when the batteries of Folded records contained in the store are not properly separated.
- a leaflet that does not match the drug to be packaged may also be mistakenly placed in a stack of packs that conform to this medication so that it is sent to the cartoner.
- the object of the present invention is to provide a method and a device for packaging printed documents simple in their design and in their operating mode, fast and economical, to significantly increase the packaging speed of folded printed documents while ensuring the quality of these documents and allowing the packaging of several different printed documents in a single operation.
- the invention also relates to a device for packaging printed documents, which are previously cut to the final dimensions and folded, comprising means for scrolling said printed documents in a running direction X and means for packaging at least one printed document and at least one object in a box or a bag.
- this device comprises at least one frame on which is mounted at least two stitching and wire removal tools to assemble said documents to each other so as to form a band.
- Figure 1 schematically shows the successive steps of producing a printed product folded from either a printed coil 1 or printed sheets 2, in a particular embodiment of the packaging device of the invention.
- the printed paper web 3 obtained by unwinding the reel 1 is cut and folded in a folding machine 4 to produce the folded printed document 5.
- the sheet 2 is left and folded in a Folder with feeder 6.
- the packaging device comprises means for scrolling 8 folded printed documents 5, for example driving strips, in a direction of travel X. These scrolling means 8 may be arranged for example at one end of the production line and so receive printed documents folded one after the other, directly after their completion.
- the folding cutter 4 or the folder 6 may be an integral part of means for packaging at least one folded printed document 5 and at least one object in a box or a bag so that the cutting, folding and Packaging is performed on a single installation from previously printed paper sheets or a printed paper reel.
- the conditioning device advantageously comprises an optical detector 9, for example a CCD camera, placed orthogonally to the running direction of the folded printed products 5 to control their quality. It may also be a barcode reader to check the conformity of the folded printed document 5 with the product to be packaged.
- the device comprises processing means, for example a computer, receiving a signal from the optical detector 9.
- processing means send a control signal to means to reject imperfect documents 10.
- the latter means 10 include for example a telescopic arm or an arm actuated by a hydraulic or pneumatic actuator adapted to move out of the scroll line defective documents.
- the folded printed documents are then conveyed to at least two stitching and thread removal tools 11 which assemble the folded documents together to form a continuous web 12.
- This assembly between the folded documents 5 is then carried out in one embodiment by stitching at least two continuous threads 13 by forming at least one continuous stitching point 13 on each folded printed document 5.
- the assembly is carried out by example by tying with knotting, the continuous son between stitches being stretched so as to form a flat strip.
- Figure 3a shows a schematic representation of such a web of folded documents assembled.
- the folded printed documents can be assembled by forming at least one continuous thread chain stitch on each folded printed document.
- FIG. 3b shows a diagrammatic representation of such a strip, a continuous line chainstitch 13 being made on each folded document 5, this point being followed by a chain stitch by continuous thread 13 placed between two successive folded documents to form a hinge to ensure easy folding of the band 12 thus assembled.
- a stitching and sewing tool 11 of the sewing machine type that is to say a tool 11 comprising a needle and a knotting element, for example a looper.
- the wire 13 is introduced into the printed document folded for example by means of a needle which perforates the folded document 5 and forms by raising a loop of wire under the folded document 5, the needle having perforated the total thickness folded document.
- a knotting element for example a looper, allows the realization of the chain stitch.
- the assembly can be obtained by forming a chain stitch by continuous thread so that the loop of each chain stitch comes to surround an edge of a folded document 5 and pinch it to hold it in position.
- This method advantageously allows an easy release, fast and without risk of damage to the folded documents of the band 12 by applying a sufficient voltage on each continuous wire 13.
- Figure 4 shows another embodiment of a web 12 of folded documents 5 of the invention.
- the assembly of these documents 5 is obtained by stitching two continuous threads 13, each along a line parallel to a central scroll axis X of the folded documents 5, forming a stitching point 30 on each document folded by continuous thread 13.
- the stitches 30 are spaced and offset from this central axis X scroll so as not to be on printed areas of said document 5.
- a precut is then produced along a line parallel to this central scroll axis X so as to produce a pre-cut portion 31 of each lateral side of the printed document 5, this pre-cut portion 31 comprising the stitching point 30.
- this precut 31 may be previously performed on the assembly of documents folded 5 between them.
- This precut consists, for purely illustrative purposes, in punching the folded document 5 at regular intervals or not. One can look for example to make a dash.
- the stitching and stripping tool 11 comprises at least one stitching head having a support at the lower end of which is mounted a needle 14, cooperating in synchronization with means for moving folded documents 15.
- this tool comprises actuating means for example a cylinder, the needle and the displacement means 15 comprise a claw.
- the stitching and stripping tool 11 can advantageously be moved transversely to the X-direction in an XY scroll plane to adjust the stitching positions on the surface of the printed documents. folded 5 and thus avoid stitching the printed areas of the folded document.
- the device may also include means for making at least one precut of each folded document along a line parallel to a central scroll axis of these documents.
- These means comprise, for example, at least one punching member mounted on an X-Y displacement table to allow pre-cutting along the X axis of the folded documents 5.
- the advance of the band 12 is noted in a loop 16 which controls storage means 17 of the band in a container 18.
- the storage means 17 comprise cylinders able to move in translation in the direction of travel to store in superimposed lengths, ie accordion, the strip 12 in a container 18 of the store type so as to bring out at least one end 19 of the strip outside the container.
- at least two strips are connected, leaving a first container 18, the end comprising the first assembled folded document of this first strip 12 and connecting it to the end comprising the last assembled folded document of the second strip so as to form a band of greater longitudinal dimension.
- the strips thus connected provide a continuous supply of packaging means 20 of at least one printed document and at least one object in a box or a bag, such as a cartoner or bagger.
- the device comprises means for gripping this band and means for successively releasing the printed documents of this form. so as to synchronize the introduction of at least one printed document thus released with an object in a box or a bag.
- FIG. 2 shows such means for dispensing folded printed documents towards a cartoning machine 20.
- These gripping means comprise an inverting cylinder 21 and a pressure roller 22.
- the finding of the presence in the chain 23 of the cartoner at least one object 24 to be packaged in a box causes an advance of the call cylinder 21 and its presser 22, a length equal to the width of a folded printed document 5.
- the pressure between these two members 21, 22 prevents the chain stitches for example which connect the folded documents 5 between them to be disconnected as long as they have not gone beyond the axis of this call.
- the folded documents 5 assembled from the band 12 are freed by means of successively releasing these documents.
- a tension made by these means 25 such as a yarn calling system on the end 29 of each of the continuous yarns unties the continuous yarns of assembly as they advance thereby freeing the folded printed documents conveyed between the belts 26 and the call cylinder 21.
- the released folded printed documents 5 advance side by side between the belts 26 and the call cylinder 21 until their separation by the recovery between two belts 27, 28 whose speed is constant and synchronous with that of the cartoner.
- the implementation of the belts 27, 28 of transport and their setting in motion by output wheels is variable according to the needs of the cartoner.
- These belts 27, 28 are driven either by the conditioning means themselves, or by drive means such as a variable speed motor adjusted to the speed of the conditioning means.
- step a) of this cycle waiting for the next folded document.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
Abstract
L'invention concerne un procédé et un dispositif de conditionnement de documents imprimés pliés (5). Selon l'invention, on fait défiler ces documents pliés (5) et on assemble entre eux lesdits documents pliés (5) par piquage d'au moins deux fils continus (13) en formant au moins un point de piqûre par fil continu (13) sur chaque document imprimé (5) de sorte à former une bande (12).
Applications possibles au domaine pharmaceutique (notices relatives à des médicaments...) et cosmétique
Description
- La présente invention concerne un procédé et un dispositif de conditionnement de documents imprimés pliés. Ces documents imprimés pliés peuvent être disposés avec un produit correspondant dans un emballage tel qu'une boîte ou un sachet.
- La présente invention est destinée en particulier au domaine de l'industrie pharmaceutique et cosmétique en vue de conditionner des notices avec le médicament correspondant dans une boîte.
- On connaît des procédés de réalisation de telles notices. Ces notices peuvent être réalisées à partir d'une bande de papier imprimée et disposée en bobine ou à partir de feuilles de papier préalablement imprimées. Dans ce dernier cas, on découpe les feuilles à l'aide d'un outil coupant tel qu'un massicot avant de procéder à une opération de pliage à l'aide d'une machine couramment appelée "plieuse".
- Dans le cas d'une bobine de papier imprimé, l'opération de pliage consiste à dérouler la bobine en continu, à la découper transversalement, avant de la plier, ces opérations étant réalisées par une machine appelée « découpeuse-plieuse ». Des pliages longitudinaux ou des assemblages de bandes peuvent avoir été réalisés préalablement au bobinage pour augmenter la surface imprimée.
- Ces diverses techniques ont en commun que le document imprimé comprenant une ou plusieurs feuilles de papier, est plié selon un pliage dit en accordéon ou plis roulés ayant des dimensions finales permettant son conditionnement dans des boîtes généralement en carton dans lequel est placé l'objet (tube, plaquette thermoformée, bouteille ou autre) contenant le médicament.
- Le conditionnement de la notice ainsi pliée et de l'objet est réalisé de manière synchrone à l'aide d'une encartonneuse. Cette encartonneuse peut comprendre une plieuse ou découpeuse-plieuse de sorte que les opérations de découpe, de pliage et de conditionnement sont réalisées sur une seule installation à partir de feuilles de papier préalablement imprimées ou d'une bobine de papier imprimé.
- Cependant, lorsque les notices sont pliées préalablement à leur conditionnement sur une encartonneuse, l'alimentation de l'encartonneuse est effectuée à l'aide d'un magasin dont la capacité de stockage est réduite du fait du volume d'encombrement des notices pliées: II est donc nécessaire de procéder au réapprovisionnement de l'encartonneuse de manière très régulière, cette opération complexe nécessitant de surcroît la mobilisation d'un ou plusieurs opérateurs. D'autre part, le dispositif d'alimentation de l'encartonneuse comprend généralement un moyen d'aspiration des notices pliées tels qu'une ventouse, ce qui entraîne le risque d'une aspiration simultanée de plus d'une notice lorsque les piles dé notices pliées contenues dans le magasin ne sont pas proprement séparées. Une notice ne correspondant pas au médicament à conditionner peut également se trouver par erreur dans une pile de notices conformes à ce médicament de sorte qu'elle est envoyée vers l'encartonneuse.
- Lorsque la notice est réalisée à partir d'une bobine de papier imprimé en utilisant une découpeuse-plieuse montée sur l'encartonneuse, les risques de conditionnement d'une notice non conforme à un médicament sont limités ainsi que les risques de conditionnement simultané de plusieurs notices puisque chaque notice est distribuée l'une après l'autre directement sur la chaîne de conditionnement. Toutefois, les longueurs des notices souvent très longues entraînent une réduction de la vitesse opérationnelle des coupeuses-plieuses et donc de la vitesse de conditionnement, et ce malgré un procédé d'augmentation de la surface des notices par réalisation de documents imprimés à au moins deux feuillets (Brevet EP 0 673 870 du demandeur). De plus, le changement d'une bobine de papier imprimé entraîne l'arrêt complet de l'encartonneuse, ce qui est incompatible avec les impératifs économiques usuels.
- Au cours de l'étape de pliage, des détériorations du document imprimé telles que des plissures, peuvent également survenir. Ces détériorations non détectées entraînent le conditionnement d'une notice ayant une présentation finale altérée.
- Les plieuses ou découpeuses-plieuses montées sur des encartonneuses requièrent un personnel de maintenance et d'entretien ayant des connaissances dans le domaine du façonnage du papier, lequel n'est pas toujours présent dans les industries pharmaceutiques.
- Enfin, ces techniques ne permettent pas de conditionner plusieurs documents imprimés différents de manière automatique dans une boîte ou un sachet dans un ordre déterminé et sans risque d'erreurs éventuelles.
- L'objectif de la présente invention est de proposer un procédé et un dispositif de conditionnement de documents imprimés simple dans leur conception et dans leur mode opératoire, rapide et économique, permettant d'augmenter notablement la vitesse de conditionnement de documents imprimés pliés tout en s'assurant de la qualité de ces documents et en permettant le conditionnement de plusieurs documents imprimés différents en une seule opération.
- A cet effet, l'invention concerne un procédé de conditionnement de documents imprimés, tels que des notices relatives à des médicaments et des produits cosmétiques, lesquels sont préalablement découpés aux dimensions finales et pliés. Selon l'invention,
- on fait défiler lesdits documents pliés,
- on assemble entre eux lesdits documents pliés au moyen d'au moins deux fils continus de sorte à former une bande.
- Dans différents modes de réalisation, la présente invention concerne également les caractéristiques suivantes qui devront être considérées isolément ou selon toutes leurs combinaisons techniquement possibles :
- on assemble entre eux les documents pliés par piquage d'au moins deux fils continus en formant au moins un point de piqûre par fil continu sur chaque document imprimé de sorte à former une bande,
- on assemble entre eux les documents pliés par piquage de deux fils continus en formant au moins un point de piqûre sur chaque document imprimé par fil continu le long d'une ligne parallèle à un axe de défilement central de ces documents de sorte que ces points de piqûres soient espacés et décalés par rapport à cet axe central de défilement de manière à ne pas être situés sur des zones imprimées du document,
- on réalise, pour chaque document plié, un point de chaînette par fil continu, la boucle de ce point de chaînette étant placée autour de ce document plié pour le maintenir en position,
- préalablement à l'assemblage desdits documents, on contrôle la qualité des documents pliés en défilement, les documents défectueux étant écartés,
- on dispose la bande formée par cet assemblage dans un récipient en longueurs superposées de sorte à faire ressortir au moins une extrémité de la bande, cette extrémité comprenant de préférence le premier document plié assemblé selon l'invention de cette bande,
- on relie entre elles au moins deux bandes successives de sorte à former une bande de plus grande dimension longitudinale,
- on réalise au moins une prédécoupe le long d'une ligne parallèle à un axe de défilement central de ces documents sur chaque document imprimé de manière à réaliser une portion prédécoupée, ladite portion prédécoupée du document imprimé comportant au moins ledit point de piqûre.
- la bande étant introduite dans lesdits moyens pour conditionner, on libère successivement chacun desdits documents de ladite bande par application d'une pression sur chacune des portions prédécoupées.
- on alimente des moyens pour conditionner des documents imprimés dans des boîtes ou des sachets avec une bande ainsi formée et on libère successivement ces documents imprimés pliés de la bande de sorte à synchroniser l'introduction d'au moins un document plié avec un objet dans une boîte ou un sachet,
- les documents pliés étant assemblés par des points de chaînette et la bande étant introduite, par son extrémité comportant le dernier document plié assemblé de cette bande, dans lesdits moyens pour conditionner, on libère successivement chacun de ces documents pliés de la bande par application d'une tension sur une extrémité de chacun des fils continus.
- L'invention concerne également un dispositif de conditionnement de documents imprimés, lesquels sont préalablement découpés aux dimensions finales et pliés, comprenant des moyens de défilement desdits documents imprimés suivant une direction de défilement X et des moyens de conditionnement d'au moins un document imprimé et d'au moins un objet dans une boîte ou un sachet.
- Selon l'invention, ce dispositif comprend au moins un bâti sur lequel est monté au moins deux outils de piquage et de dépose de fil pour assembler lesdits documents les uns aux autres de sorte à former une bande.
- Dans différents modes de réalisation, la présente invention concerne également les caractéristiques suivantes qui devront être considérées isolément ou selon toutes leurs combinaisons techniquement possibles :
- chaque outil de piquage et de dépose de fil comprend au moins une tête de piquage présentant un support à l'extrémité inférieure duquel est montée une aiguille, coopérant en synchronisation avec des moyens de déplacement de ces documents pliés,
- l'assemblage étant réalisé par piquage d'au moins deux fils continus en formant au moins un point de piqûre par fil continu sur chaque document plié, chaque outil de piquage et de dépose de fil est déplaçable transversalement à la direction de défilement X dans le plan de défilement pour ajuster les positions de piqûres à la surface des documents imprimés pliés,
- chaque outil de piquage et de dépose de fil comprend un élément de nouage de fil,
- le dispositif comprend un détecteur optique permettant de contrôler la qualité des documents pliés avant assemblage, des moyens de traitement destinés à recevoir un signal de ce détecteur optique et des moyens pour écarter les documents imparfaits sur réception d'un signal de commande émis par ces moyens de traitement,
- le dispositif comporte des moyens de préhension de cette bande pour alimenter les moyens de conditionnement et des moyens pour libérer successivement les documents pliés de cette bande de sorte à synchroniser l'introduction d'au moins un document plié ainsi libéré avec un objet dans une boîte ou un sachet,
- ces moyens de préhension comprennent un cylindre d'appel et un rouleau presseur et les moyens pour libérer successivement les documents pliés comprennent au moins un outil pour appliquer une tension sur une extrémité de chacun desdits fils, ledit outil étant apte dénouer et à récupérer lesdits fils.
- Dans différents modes de réalisation possibles, l'invention sera décrite plus en détail en référence aux dessins annexés dans lesquels :
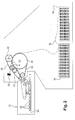
- la figure 1 représente schématiquement le dispositif de conditionnement, selon un mode de réalisation particulier de l'invention;
- la figure 2 est une représentation schématique du dispositif de conditionnement selon un autre mode de réalisation de l'invention;
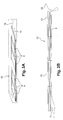
- la figure 3 est une représentation schématique d'une bande de papiers imprimés pliés et assemblés obtenue avec le dispositif de la figure 1 dans un mode de réalisation ;
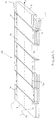
- la figure 4 est une représentation schématique d'une bande de papiers imprimés pliés et assemblés obtenue avec le dispositif de la figure 1 dans un autre mode de réalisation de l'invention ;
- la figure 5 est une représentation schématique des étapes successives conduisant à l'assemblage de documents imprimés pliés ;
- La figure 1 montre de façon schématique les étapes successives de réalisation d'un produit imprimé plié en partant soit d'une bobine imprimée 1, soit de feuilles imprimées 2, dans un mode de réalisation particulier du dispositif de conditionnement de l'invention.
- Dans le premier cas, la bande de papier imprimée 3 obtenue par déroulement de la bobine 1 est découpée et pliée dans une coupeuse-plieuse 4 pour réaliser le document imprimé plié 5. Dans le deuxième cas, la feuille 2 est margée et pliée dans une plieuse à margeur 6.
- Le dispositif de conditionnement comprend des moyens de défilement 8 des documents imprimés pliés 5, par exemple des galons d'entraînement, suivant une direction de défilement X. Ces moyens de défilement 8 peuvent être disposés par exemple à une extrémité de la chaîne de réalisation et ainsi recevoir les documents imprimés pliés 5 les uns après les autres, directement après leur réalisation. La coupeuse-plieuse 4 ou la plieuse 6 peuvent faire partie intégrante de moyens de conditionnement d'au moins un document imprimé plié 5 et d'au moins un objet dans une boîte ou un sachet de sorte que les opérations de découpe, de pliage et de conditionnement sont réalisées sur une seule installation à partir de feuilles de papier préalablement imprimées ou d'une bobine de papier imprimé. Le dispositif de conditionnement comprend avantageusement un détecteur optique 9, par exemple une caméra CCD, placé orthogonalement à la direction de défilement des produits imprimés pliés 5 pour contrôler leur qualité. Il peut s'agir également d'un lecteur de codes barres pour vérifier la conformité du document imprimé plié 5 avec le produit à conditionner. Le dispositif comprend des moyens de traitement, par exemple un ordinateur, recevant un signal du détecteur optique 9. Lors de la détection d'un document non conforme ou présentant un endommagement, ces moyens de traitement envoient un signal de commande à des moyens pour écarter les documents imparfaits 10. Ces derniers moyens 10 comprennent par exemple un bras télescopique ou un bras actionné par un actionneur hydraulique ou pneumatique apte à déplacer hors de la ligne de défilement les documents défectueux. Les documents imprimés pliés 5 sont ensuite transportés vers au moins deux outils de piquage et de dépose de fil 11 qui assurent l'assemblage des documents pliés 5 entre eux pour former une bande continue 12.
- Cet assemblage entre les documents pliés 5 est alors réalisé dans un mode de réalisation par piquage d'au moins deux fils continus 13 en formant au moins un point de piqûre par fil continu 13 sur chaque document imprimé plié 5. L'assemblage est réalisé par exemple par piquage avec nouage, les fils continus entre points de piqûre étant tendus de manière à former une bande plane. La Figure 3a montre une représentation schématique d'une telle bande de documents pliés assemblés. Alternativement, les documents imprimés pliés peuvent être assemblé par formation d'au moins un point de chaînette par fil continu sur chaque document imprimé plié. La figure 3b montre une représentation schématique d'une telle bande, un point de chaînette par fil continu 13 étant réalisé sur chaque document plié 5, ce point étant suivi d'un point de chaînette par fil continu 13 placé entre deux documents pliés 5 successifs de manière à former une charnière pour assurer un pliage aisé de la bande 12 ainsi assemblée. On peut alors utiliser pour former ce point de chaînette un outil de piquage et de dépose de fil 11 du type machine à coudre, c'est-à-dire un outil 11 comprenant une aiguille et un élément de nouage, par exemple un boucleur. Pour cela, le fil 13 est introduit dans le document imprimé plié par exemple au moyen d'une aiguille qui perfore le document plié 5 et forme en remontant une boucle de fil sous le document plié 5, l'aiguille ayant perforé l'épaisseur totale du document plié. Un élément de nouage, par exemple un boucleur, permet la réalisation du point de chaînette.
- Alternativement, l'assemblage peut être obtenu en formant un point de chaînette par fil continu de sorte que la boucle de chaque point de chaînette vienne entourer un bord d'un document plié 5 et le pincer pour le maintenir en position. Cette méthode permet avantageusement une libération aisée, rapide et sans risque d'endommagement des documents pliés de la bande 12 par application d'une tension suffisante sur chaque fil continu 13.
- La figure 4 montre un autre mode de réalisation d'une bande 12 de documents pliés 5 de l'invention. L'assemblage de ces documents 5 est obtenu par piquage de deux fils continus 13, chacun le long d'une ligne parallèle à un axe de défilement central X des documents pliés 5, en formant un point de piqûre 30 sur chaque document plié 5 par fil continu 13. Les points de piqûres 30 sont espacés et décalés par rapport à cet axe central de défilement X de manière à ne pas se situer sur des zones imprimées dudit document 5.
- On réalise ensuite une prédécoupe le long d'une ligne parallèle à cet axe de défilement central X de manière à réaliser une portion prédécoupée 31 de chaque coté latéral du document imprimé 5, cette portion prédécoupée 31 comportant le point de piqûre 30.
- Bien entendu, cette prédécoupe 31 peut être préalablement réalisée à l'assemblage des documents pliés 5 entre eux.
- Cette prédécoupe consiste, à titre purement illustratif, en un poinçonnage du document plié 5 à intervalles réguliers ou non. On peut chercher par exemple à réaliser un tireté.
- Il devient alors très facile de séparer chaque document plié 5 de la bande 12 en exerçant une pression sur chaque portion prédécoupée 31 de ce document 5.
- Avantageusement, l'outil de piquage et de dépose de fil 11 comprend au moins une tête de piquage présentant un support à l'extrémité inférieure duquel est montée une aiguille 14, coopérant en synchronisation avec des moyens de déplacement des documents pliés 15. De préférence, cet outil comporte des moyens d'actionnement par exemple un vérin, de l'aiguille et les moyens de déplacement 15 comprennent une griffe.
- En cas de piquage du document imprimé plié 5, l'outil de piquage et de dépose de fil 11 peut avantageusement être déplacé transversalement à la direction de défilement X dans un plan de défilement X-Y pour ajuster les positions de piqûres à la surface des documents imprimés pliés 5 et ainsi éviter de piquer les zones imprimées du document plié.
- Le dispositif peut également comprendre des moyens pour réaliser au moins une prédécoupe de chaque document plié 5 le long d'une ligne parallèle à un axe de défilement central de ces documents. Ces moyens comprennent par exemple au moins un organe de poinçonnage monté sur une table de déplacement X-Y pour permettre une prédécoupe le long de l'axe de défilement X des documents pliés 5.
- L'avance de la bande 12 est constatée dans une boucle 16 qui commande des moyens de rangement 17 de la bande dans un récipient 18. Les moyens de rangement 17 comprennent des cylindres aptes à se déplacer en translation dans la direction de défilement pour ranger en longueurs superposées, i.e. en accordéon, la bande 12 dans un récipient 18 du type magasin de sorte à faire ressortir au moins une extrémité 19 de la bande en dehors du récipient. Avantageusement, on relie au moins deux bandes, en sortant d'un premier récipient 18 l'extrémité comportant le premier document plié assemblé de cette première bande 12 et en raccordant celle-ci à l'extrémité comportant le dernier document plié assemblé de la deuxième bande de sorte à former une bande de plus grande dimension longitudinale. Les bandes ainsi raccordées assurent un approvisionnement continu de moyens de conditionnement 20 d'au moins un document imprimé et d'au moins un objet dans une boîte ou un sachet, tels qu'une encartonneuse ou une ensacheuse.
- Afin d'alimenter ces moyens de conditionnement avec la bande 12 ainsi formée, le dispositif comporte des moyens de préhension de cette bande et des moyens pour libérer successivement les documents imprimés de cette bande de sorte à synchroniser l'introduction d'au moins un document imprimé ainsi libéré avec un objet dans une boîte ou un sachet. La figure 2 montre de tels moyens pour la distribution de documents imprimés pliés vers une encartonneuse 20. Ces moyens de préhension comprennent un cylindre d'appel 21 et un rouleau presseur 22. La constatation de la présence dans la chaîne 23 de l'encartonneuse d'au moins un objet 24 à conditionner dans une boîte provoque une avance du cylindre d'appel 21 et de son presseur 22, d'une longueur égale à la largeur d'un document imprimé plié 5. La pression entre ces deux organes 21, 22 empêche les points de chaînettes par exemple qui relient les documents pliés 5 entre eux d'être décousus tant qu'ils n'ont pas dépassé l'axe de cet appel.
- Une fois cet axe dépassé, on libère les documents pliés 5 assemblés de la bande 12 grâce à des moyens pour libérer successivement 25 ces documents. Lorsque l'assemblage est réalisé par piquage avec formation d'un point de chaînette, une tension effectuée par ces moyens 25 tel qu'un système d'appel de fil sur l'extrémité 29 de chacun des fils continus dénoue les fils continus d'assemblage au fur et à mesure de leur avance libérant ainsi les documents imprimés pliés 5 transportés entre les courroies 26 et le cylindre d'appel 21. Les documents imprimés pliés 5 libérés avancent côte à côte entre les courroies 26 et le cylindre d'appel 21 jusqu'à leur séparation par la reprise entre deux courroies 27, 28 dont la vitesse est constant et synchrone avec celle de l'encartonneuse. La mise en oeuvre des courroies 27, 28 de transport et de leur mise en mouvement par des molettes de sortie est variable en fonction des besoins de l'encartonneuse. Ces courroies 27, 28 sont entraînées soit par les moyens de conditionnement eux mêmes, soit par des moyens d'entraînement tels qu'un moteur à vitesse variable ajustée sur la vitesse des moyens de conditionnement.
- L'invention concerne également un procédé de conditionnement de documents imprimés, tels que des notices relatives à des médicaments. Pour cela, on fait défiler lesdits documents pliés 5 suivant une direction de défilement X et on assemble entre eux ces documents pliés au moyen d'au moins deux fils continus de sorte à former une bande 12. Dans un mode de réalisation particulier, on assemble entre eux les documents pliés 5 par piquage d'au moins deux fils continus en formant au moins un point de piqûre par fil continu sur chaque document imprimé 5. La figure 5 montre la décomposition d'un exemple de cycle de piquage et de dépose de fil dans ce mode de réalisation particulier pour la réalisation d'un point de piqûre par fil continu et par document plié (un seul outil de piquage et de dépose de fil est représenté par soucis de simplification) :
- a) le document imprimé plié 5 mis en défilement suivant une direction de défilement X, arrive dans l'outil de piquage et de dépose de fil 11 alors que celui-ci se trouve en position d'attente avec l'aiguille 14 en position basse. Des moyens de déplacement des documents pliés, par exemple une griffe d'entraînement est en position basse. Le document plié 5 arrêté provoque le début d'un cycle qui comprend :
- b) une descente du pied de biche, une remontée d'aiguille 14, une remontée et avance de la griffe d'entraînement 15 et de ce fait une avance d'une demi-longueur du document imprimé plié 5;
- c) une descente de griffe 15 qui provoque l'arrêt du document plié 5, une descente d'aiguille pour réaliser le premier point de piqûre.
- d) une remontée d'aiguille 14, une remontée et avance de la griffe d'entraînement et de ce fait une avance de la deuxième moitié de longueur du document imprimé plié 5 et l'amorce du point suivant.
- L'ensemble de l'outil de piquage et de dépose de fil se retrouve alors à l'étape a) de ce cycle en attente du document plié suivant.
Claims (14)
- Procédé de conditionnement de documents imprimés, tels que des notices relatives à des médicaments, lesquels sont préalablement découpés aux dimensions finales et pliés, caractérisé en ce que- on fait défiler lesdits documents pliés (5),- on assemble entre eux lesdits documents pliés (5) par piquage d'au moins deux fils continus (13) en formant au moins un point de piqûre (30) par fil continu (13) sur chaque document imprimé (5) de sorte à former une bande (12).
- Procédé selon la revendication 1, caractérisé en ce qu'on assemble entre eux lesdits documents pliés (5) par piquage de deux fils continus (13) en formant au moins un point de piqûre (30) sur chaque document plié (5) par fil continu (13) le long d'une ligne parallèle à un axe de défilement central desdits documents de sorte que lesdits points de piqûres (30) sont espacés et décalés par rapport audit axe central de défilement de manière à ne pas se situer sur des zones imprimées dudit document.
- Procédé selon la revendication 1 ou 2, caractérisé en ce qu'on dispose la bande (12) formée par cet assemblage dans un récipient (18) en longueurs superposées de sorte à faire ressortir au moins une extrémité de la bande (12).
- Procédé selon l'une quelconque des revendications 1 à 3, caractérisé en ce qu'on alimente des moyens pour conditionner (20) des documents pliés dans des boîtes ou des sachets avec une bande ainsi réalisée et en ce qu'on libère successivement lesdits documents pliés (5) de la bande de sorte à synchroniser l'introduction d'au moins un document imprimé avec un objet dans une boîte ou un sachet.
- Procédé selon l'une quelconque des revendications 1 à 4, caractérisé en ce que préalablement à l'assemblage desdits documents, on contrôle la qualité desdits documents pliés (5) en défilement, les documents défectueux étant écartés.
- Procédé selon l'une quelconque des revendications 1 à 5, caractérisé en ce qu'on réalise au moins une prédécoupe le long d'une ligne parallèle à un axe de défilement central (X) desdits documents (5) sur chaque document plié (5) de manière à réaliser une portion prédécoupée (31), ladite portion prédécoupée (31) comportant au moins ledit point de piqûre (30).
- Procédé selon la revendication 4 et 6, caractérisé en ce que la bande (12) est introduite dans lesdits moyens pour conditionner (20) et en ce qu'on libère successivement chacun desdits documents (5) de ladite bande (12) par application d'une pression sur chacune desdites portions prédécoupées (31).
- Dispositif de conditionnement de documents imprimés, lesquels sont préalablement découpés aux dimensions finales et pliés, comprenant des moyens de défilement (8) desdits documents imprimés (5) suivant une direction de défilement X et des moyens de conditionnement (20) d'au moins un document plié (5) et d'au moins un objet dans une boîte ou un sachet,
caractérisé en ce qu'il comprend au moins un bâti sur lequel est monté au moins deux outils de piquage et de dépose de fil (11) pour assembler lesdits documents (5) les uns aux autres de sorte à former une bande (12). - Dispositif selon la revendication 8, caractérisé en ce que chaque outil de piquage et de dépose de fil (11) comprend au moins une tête de piquage présentant un support à l'extrémité inférieure duquel est montée une aiguille (14), coopérant en synchronisation avec des moyens de déplacement des documents pliés.
- Dispositif selon les revendications 8 et 9, caractérisé en ce que chaque outil de piquage et de dépose de fil (11) comprend un élément de nouage de fil.
- Dispositif selon l'une quelconque des revendications 8 à 10, caractérisé en ce qu'il comprend un détecteur optique (9) permettant de contrôler la qualité desdits documents pliés (5) avant assemblage, des moyens de traitement destinés à recevoir un signal dudit détecteur optique (9) et des moyens pour écarter les documents imparfaits (10) sur réception d'un signal de commande desdits moyens de traitement.
- Dispositif selon l'une quelconque des revendications 8 à 11, caractérisé en ce qu'il comporte des moyens de préhension (21, 22) de ladite bande pour alimenter lesdits moyens de conditionnement (20) et des moyens pour libérer successivement (25) les documents pliés de ladite bande (12) de sorte à synchroniser l'introduction d'au moins un document plié (5) ainsi libéré avec un objet dans une boîte ou un sachet.
- Dispositif selon la revendication 12, caractérisé en ce que lesdits moyens de préhension comprennent un cylindre d'appel (21) et un rouleau presseur (22) et en ce que lesdits moyens pour libérer (25) successivement les documents pliés comprennent au moins un outil pour appliquer une tension sur une extrémité (29) de chacun desdits fils (13), ledit outil étant apte à dénouer et à récupérer lesdits fils.
- Dispositif selon l'une quelconque des revendications 8 à 13, caractérisé en ce qu'il comprend des moyens pour réaliser au moins une prédécoupe de chaque document plié (5) le long d'une ligne parallèle à un axe de défilement central X desdits documents.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR0452420A FR2876949A1 (fr) | 2004-10-22 | 2004-10-22 | Procede et dispositif de conditionnement de documents imprimes plies |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1650129A1 true EP1650129A1 (fr) | 2006-04-26 |
Family
ID=34954484
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05109761A Withdrawn EP1650129A1 (fr) | 2004-10-22 | 2005-10-19 | Procédé et dispositif de conditionnement de documents imprimés pliés |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1650129A1 (fr) |
| FR (1) | FR2876949A1 (fr) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3987931A (en) * | 1974-04-24 | 1976-10-26 | Licentia Patent-Verwaltungs-G.M.B.H. | Preparation of flat items for automatic dispensing |
| US4347694A (en) * | 1979-03-09 | 1982-09-07 | Ferag Ag | Method of interconnecting and manipulating printed products |
| AU541634B2 (en) * | 1977-05-12 | 1985-01-17 | W.R. Grace & Co. | Apparatus for dispensing flexible bags |
| EP0673870A1 (fr) | 1994-03-24 | 1995-09-27 | PACKART (Société Anonyme) | Procédé et installation pour réaliser des documents imprimés, document et emballage ainsi réalisés |
| US20020130060A1 (en) * | 2001-03-16 | 2002-09-19 | Carson John P. | Packaging system |
| WO2004031036A1 (fr) * | 2002-10-03 | 2004-04-15 | Cryovac, Inc. | Appareil et procede de chargement d'une chaine de sacs |
-
2004
- 2004-10-22 FR FR0452420A patent/FR2876949A1/fr active Pending
-
2005
- 2005-10-19 EP EP05109761A patent/EP1650129A1/fr not_active Withdrawn
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3987931A (en) * | 1974-04-24 | 1976-10-26 | Licentia Patent-Verwaltungs-G.M.B.H. | Preparation of flat items for automatic dispensing |
| AU541634B2 (en) * | 1977-05-12 | 1985-01-17 | W.R. Grace & Co. | Apparatus for dispensing flexible bags |
| US4347694A (en) * | 1979-03-09 | 1982-09-07 | Ferag Ag | Method of interconnecting and manipulating printed products |
| EP0673870A1 (fr) | 1994-03-24 | 1995-09-27 | PACKART (Société Anonyme) | Procédé et installation pour réaliser des documents imprimés, document et emballage ainsi réalisés |
| US20020130060A1 (en) * | 2001-03-16 | 2002-09-19 | Carson John P. | Packaging system |
| WO2004031036A1 (fr) * | 2002-10-03 | 2004-04-15 | Cryovac, Inc. | Appareil et procede de chargement d'une chaine de sacs |
Also Published As
| Publication number | Publication date |
|---|---|
| FR2876949A1 (fr) | 2006-04-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US11834211B2 (en) | Packing machine for paper product converting line and method for packing of paper products | |
| JP4234906B2 (ja) | 密着された一連のバッグ部材からのバッグに物品を充填するための方法および装置 | |
| CN104797501B (zh) | 用于包装绕卷绕芯卷绕的卷筒的包装机 | |
| EP0771731B1 (fr) | Procédé et appareil pour emballer des produits groupés en forme de pastille | |
| WO1988006519A1 (fr) | Procede de reglage dimensionnel d'un ensemble de matriçage de decoupes | |
| WO2010010874A1 (fr) | Dispositif de liaison de papier d’emballage, procédé de liaison de papier d’emballage, et appareil d’emballage | |
| EP3233461A1 (fr) | Procédé et machine de fabrication de sacs | |
| US7475525B2 (en) | Method and device for producing packs from at least two partial packs | |
| EP2616242B1 (fr) | Dispositif de guidage de bandes pour machine d'estampage | |
| JP2014131918A (ja) | 梱包装置及び梱包方法 | |
| US6904738B2 (en) | Method and unit for packing groups of products | |
| EP0371892B1 (fr) | Moyens d'ensachage de compresses pliées | |
| US7320206B2 (en) | Device for processing flat objects, especially for packing printed products | |
| JPH10230552A (ja) | パッケージ、特に、紙巻き煙草パケットのグループおよびこれを製造する方法 | |
| FR2876949A1 (fr) | Procede et dispositif de conditionnement de documents imprimes plies | |
| US20050119101A1 (en) | Method and apparatus for manufacturing handles for bags | |
| US7360344B2 (en) | Method and apparatus for sleeve or band-type packaging of a compressible article | |
| EP0537777A2 (fr) | Machine d'emballage | |
| JP5983712B2 (ja) | 包装紙接続装置、包装紙接続方法、及び、包装装置 | |
| EP2613943B1 (fr) | Procede d'introduction de bandes a estamper dans un systeme assurant leur defilement et dispositif de mise en oeuvre d'un tel procede | |
| CN100422049C (zh) | 棉塞的包装方法和机器 | |
| FR2474918A1 (fr) | Procede et installation de fabrication sequentielle d'une succession d'articles a partir de tole | |
| FR2613691A1 (fr) | Procede et dispositif pour realiser un etui avec etiquette rapportee | |
| KR100654332B1 (ko) | 샌드위치 포장대의 포장장치 | |
| DE102004012642A1 (de) | Vorrichtung und Verfahren zur Verpackung von Produkten der Tabak verarbeitenden Industrie |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| AKX | Designation fees paid | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20061027 |