EP1747859B1 - Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug - Google Patents
Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug Download PDFInfo
- Publication number
- EP1747859B1 EP1747859B1 EP06009908A EP06009908A EP1747859B1 EP 1747859 B1 EP1747859 B1 EP 1747859B1 EP 06009908 A EP06009908 A EP 06009908A EP 06009908 A EP06009908 A EP 06009908A EP 1747859 B1 EP1747859 B1 EP 1747859B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- cutting
- roller
- workpiece
- roller tool
- tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/3806—Cutting-out; Stamping-out wherein relative movements of tool head and work during cutting have a component tangential to the work surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D3/00—Cutting work characterised by the nature of the cut made; Apparatus therefor
- B26D3/08—Making a superficial cut in the surface of the work without removal of material, e.g. scoring, incising
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/20—Cutting beds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
- B26D2007/2685—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member flexible mounting means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
- B26D7/2628—Means for adjusting the position of the cutting member
Definitions
- the invention relates to a roller tool for cutting a film applied to a workpiece. Furthermore, the invention relates to a cutting device with such a roller tool.
- a roller tool for cutting non-metallic, delicate material.
- a cutting device has there next to the roller tool on a roller tool holder.
- a work table can be pivoted relative to the roller tool about an axis perpendicular to the cutting plane.
- the GB 2 121 715 A discloses the features of the preamble of claim 1.
- a roller tool with which, for example, beads can be formed into sheets
- a roller tool can also be used for film cutting by a corresponding modification.
- the role of the roller tool on a rotating cutting blade which cuts through the film along a predetermined path or contour.
- the path specification is made by the line-honed guidance of the cutting roller relative to the workpiece.
- the roller tool can be used in particular on a known from the market, CNC-controlled punching machine. In this case, the punching tool of the punching machine is replaced by the roller tool.
- the tool of the punching machine can depart due to the CNC control predetermined paths, in particular predetermined curves and radii.
- the cutting roller is supported by the workpiece on the counter body, which relieves the workpiece.
- the fact that the cutting roller body and the counter body are resiliently mounted to each other so that the cutting stroke of the cutting roller is greater than the thickness of the film to be cut can be predetermined, a safe Cutting the film can be ensured on the workpiece, without damaging the workpiece.
- Due to the resilient mounting of the cutting roller body an unsprung counter body can be used.
- the cutting roller body is resiliently supported on two bearing bushes on the tool holder fixed support body. Compression springs are arranged between the bushings and the support body. Such compression springs lead to a defined resilient support of the cutting roller body.
- a projection of the cutting blade according to claim 2 has been found sufficient for most current foil cutting tasks. Cutting blades with such a projection can be made by machining the cutting roller body accordingly. The cutting roller body with the cutting blade is made in this case of the solid in one piece.
- a guide according to claim 3 leads to a defined resilient support of the cutting roller body.
- Another object of the invention is to provide a cutting device with which films applied to workpieces can be cut along any desired contours.
- FIG. 1 An in Fig. 1 in the section without a counter body 1 (see. Fig. 4 ), generally designated 2 roller tool is used to cut a on a workpiece 3, in Fig. 3 not shown foil.
- roller tool 2 has a cutting roller 4 with a shaft 5, which is designed as a cylindrical pin.
- the latter is in the enlarged detail of Fig. 2 and has a triangular cross section, wherein the two cutting edges 9 form approximately two sides of an equilateral cross-sectional triangle whose third side is formed by the base of the cutting knife cross-section.
- the cutting blade 8 projects beyond a lateral surface 10 of a hollow-cylindrical counter body 1 of the cutting roller body 7 with a projection h of 80 ⁇ m.
- Other supernatants for example in the range between 50 and 100 microns are possible.
- roller tool 2 is connected to a drive, not shown, in connection, with the aid of a pivoting or rotation of the in Fig. 1 shown roller tool 2 about a pivot or rotation axis 12 is possible.
- the pivot axis 12 is perpendicular to a in Fig. 3 upper cutting or working plane 13, ie perpendicular to the sheet to be cut, applied to the workpiece 3 film.
- the mating body 1 is spring-mounted perpendicular to the cutting plane 13.
- the counter body 1 is resiliently supported on a machine frame fixed and in Fig. 4 from below supporting body 14 from.
- the blind holes 16 in the counter body 1 are made deeper than the blind holes 17 in the support body 14.
- the spring play of the counter body 1 is 0.5 mm.
- the counter body 1 is round, so has an overall disk-shaped shape.
- the support body 14 is approximately plate-shaped and also round.
- On the support body 14 is in Fig. 4 flanged on top of a retaining ring 18.
- the latter has an inner circumferential projection 19. This engages behind the counter body 1, wherein the circumferential projection 19 engages in a circumferentially complementary thereto annular groove 20.
- the counter body 1 with the support body 14 and the retaining ring 18 is hydraulically clamped in a machine frame, not shown.
- the applied to the workpiece 3 film is cut with the roller tool 2 as follows: First, the workpiece 3 is fixed on the counter body 1. The applied to the workpiece 3 film is facing the cutting roller 4 in this fixed position. Subsequently, the cutting roller 4 is hydraulically lowered onto the workpiece 3. This lowering is at least as far as the cutting blade 8 on the film 3 has completely penetrated the film. In general, the cutting roller 4 is lowered a little further, so that the cutting tip of the cutting blade 8 presses on the workpiece 3 and the latter, together with the counter body 1 against the bias of the compression springs 15 to the support body 14 toward shifted.
- roller tool 2 is displaced by means of the drive, not shown, relative to the workpiece along the desired foil cutting contour.
- the cutting blade 8 rolls off on the workpiece 3 and cuts through the film along the desired cutting contour.
- the cutting process runs along a closed cutting contour. As soon as this closed cutting contour is completed, the cutting roller 4 is lifted off the workpiece 3. The cut foil contour can then be removed from the workpiece 3. Where, after removal, the film is no longer present, the workpiece 3 can then be processed otherwise, for example, punched or embossed.
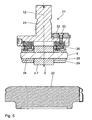
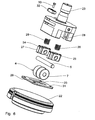
- Fig. 5 and 6 show a further embodiment of a generally designated 21 roller tool.
- roller tool 21 When roller tool 21 is not a counter body 22, but the roller tool 21 itself sprung.
- the roller tool 21 on a support body 23 which is firmly connected to a tool holder.
- the roller tool 21 has two bearing bushes 24, 25, which constitute an axial / radial bearing for the two end portions of the shaft 5.
- the cutting roller body 7 is arranged between the bearing bushes 24, 25.
- the roller tool 21 is held together by a rectangular mounting frame 29, which has a window 30 for the passage of a lower portion of the cutting roller body 7.
- a rectangular mounting frame 29 which has a window 30 for the passage of a lower portion of the cutting roller body 7.
- Four arranged in the corners of the mounting frame 29 holes 31 are used to hold mounting screws, not shown, which are screwed into corresponding blind holes in the support body 23, which are also not shown when mounting the roller tool 21.
- an alignment wedge 32 which by means of a screw 33 in Fig. 5 is connected from above with the support body 23.
- the cutting tip of the cutting blade 8 presses over the workpiece 3 against the counter body 22, so that the cutting roller body 7 together with the bearing bushes 24, 25 are displaced against the bias of the compression springs 15 to the support body 23 back.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
- Turning (AREA)
Description
- Die Erfindung betrifft ein Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie. Ferner betrifft die Erfindung eine Schneidvorrichtung mit einem derartigen Rollenwerkzeug.
- Aus der
WO 03/057440 A1 - Weitere Schneidvorrichtungen und Schneidwerkzeuge sind bekannt aus der
DE-PS 456 721 , derDE-PS 301 937 , derDE 698 15 322 T2 , derDE 09 03 137.7 Ul, derFR-A 2 168 775 WO 03/103907 A2 US 3,668,956 . - Die
GB 2 121 715 A - Zum Schutz gegen Verkratzen oder Verschmutzung weisen Werkstücke häufig einen Überzug mit einer Schutzfolie auf. Diese Schutzfolie muss, zum Beispiel zur Bearbeitung des Werkstücks, oft bereichsweise abgezogen werden, wobei die Folie an anderen Stellen verbleiben soll, um dort ihre Schutzfunktion auszuüben. Um die Schutzfolie bereichsweise abziehen zu können, muss diese längs der abzuziehenden Kontur eingeschnitten werden. Dies erfolgte bisher in der Regel manuell, was zeitraubend und ungenau ist und zudem die Gefahr einer sichtbaren Beschädigung des Werkstücks mit sich bringt. Das maschinelle Schneiden einer Folie auf einem Werkstück birgt ebenfalls das Risiko, das Werkstück zu beschädigen.
- Es ist daher eine Aufgabe der vorliegenden Erfindung, ein Rollenwerkzeug zum Schneiden auf einer auf einem Werkstück aufgebrachten Folie zu schaffen, mit welchem ein definiertes Ausschneiden einer vorgegebenen Folienkontur möglich ist.
- Diese Aufgabe ist erfindungsgemäß gelöst durch ein Rollenwerkzeug mit den im Anspruch 1 angegebenen Merkmalen.
- Erfindungsgemäß wurde erkannt, dass ein Rollenwerkzeug, mit dem zum Beispiel Sicken in Bleche geformt werden können, durch eine entsprechende Modifikation auch zum Folienschneiden eingesetzt werden kann. Hierzu weist die Rolle des Rollenwerkzeugs ein umlaufendes Schneidmesser auf, welches die Folie längs einer vorgegebenen Bahn bzw. Kontur durchschneidet. Die Bahnvorgabe erfolgt durch die linienharfte Führung der Schneidrolle relativ zum Werkstück. Auf diese Weise ist ein definiertes und präzises Folienschneiden gegeben, welches zudem schneller erfolgen kann als das manuelle Folienschneiden. Das Rollenwerkzeug kann insbesondere auf einer vom Markt her bekannten, CNC-gesteuerten Stanzmaschine zum Einsatz kommen. Hierbei wird das Stanzwerkzeug der Stanzmaschine durch das Rollenwerkzeug ersetzt. Das Werkzeug der Stanzmaschine kann aufgrund der CNC-Steuerung vorgegebene Bahnen, insbesondere vorgegebene Kurven und Radien abfahren. Die Schneidrolle stützt sich über das Werkstück am Gegenkörper ab, was das Werkstück entlastet. Dadurch, dass der Schneid-Rollenkörper und der Gegenkörper zueinander federnd derart gelagert sind, dass der Schneidhub der Schneidrolle größer als die Stärke der zu schneidenden Folie vorgebbar ist, kann ein sicheres Durchschneiden der Folie auf dem Werkstück gewährleistet werden, ohne das Werkstück dabei zu beschädigen. Durch die federnde Lagerung des Schneid-Rollenkörpers kann ein ungefederter Gegenkörper verwendet werden. Der Schneid-Rollenkörper stützt sich über zwei Lagerbuchsen federnd am werkzeugaufnahmefesten Tragkörper ab. Druckfedern sind zwischen den Lagerbuchsen und dem Tragkörper angeordnet. Derartige Druckfedern führen zu einer definierten federnden Abstützung des Schneid-Rollenkörpers.
- Ein Überstand des Schneidmessers nach Anspruch 2 hat sich für die meisten derzeitigen Folienschneidaufgaben als ausreichend herausgestellt. Schneidmesser mit einem derartigen Überstand können hergestellt werden, in dem der Schneid-Rollenkörper entsprechend spanend bearbeitet wird. Der Schneid-Rollenkörper mit dem Schneidmesser wird in diesem Fall aus dem Vollen in einem Stück hergestellt.
- Eine Führung nach Anspruch 3 führt zu einer definierten federnden Abstützung des Schneid-Rollenkörpers.
- Eine weitere Aufgabe der Erfindung ist es, eine Schneidvorrichtung zu schaffen, mit der auf Werkstücken aufgebrachte Folien längs beliebiger Konturen ausgeschnitten werden können.
- Diese Aufgabe ist erfindungsgemäß gelöst durch eine Schneidvorrichtung nach Anspruch 4.
- Die Vorteile der Schneidvorrichtung entsprechen denjenigen, die vorstehend schon im Bezug auf das Rollenwerkzeug angesprochen wurden.
- Ausführungsbeispiele von Rollenwerkzeugen werden nachfolgend an Hand der Zeichnung näher erläutert. In dieser zeigen:
- Fig. 1
- einen vertikalen Längsschnitt durch ein nicht erfinderisches Rollenwerkzeug, wobei eine Drehachse eines Schneid-Rollenkörpers in der Schnittebene liegt;
- Fig. 2
- eine Ausschnittsvergrößerung aus
Fig. 1 im Bereich eines Schneid- messers des Schneid-Rollenkörpers; - Fig. 3
- einen Schnitt durch ein Werkstück in Form eines Blechs, auf dem eine nicht dargestellte Folie aufgebracht ist, die mit dem Rollen- werkzeug geschnitten werden soll;
- Fig. 4
- einen vertikalen Längsschnitt durch einen Gegenkörper mitsamt dessen Federlagerung zur Ergänzung des Rollenwerkzeugs;
- Fig. 5
- einen zu
Fig. 1 ähnlichen vertikalen Längsschnitt durch ein erfindungsgemäßiges Rollenwerkzeug und einen Gegenkörper; und - Fig.6
- eine Explosionsdarstellung des Rollenwerkzeugs nach
Fig. 5 . - Ein in
Fig. 1 im Schnitt ohne einen Gegenkörper 1 (vgl.Fig. 4 ) dargestelltes, insgesamt mit 2 bezeichnetes Rollenwerkzeug dient zum Schneiden einer auf einem Werkstück 3 aufgebrachten, inFig. 3 nicht dargestellten Folie. - Das in
Fig. 1 dargestellte Rollenwerkzeug 2 hat eine Schneidrolle 4 mit einer Welle 5, die als Zylinderstift ausgeführt ist. Um die Welle 5 rollt, gelagert durch zwei axial zueinander beabstandete Nadellager 6, ein Schneid-Rollenkörper 7 mit einem mittig umlaufenden Schneidmesser 8. Letzteres ist in der Ausschnittsvergrößerung derFig. 2 dargestellt und hat einen dreieckigen Querschnitt, wobei die beiden Schneidflanken 9 in etwa zwei Seiten eines gleichseitigen Querschnitts-Dreiecks bilden, dessen dritten Seite von der Basis des Schneidmesser-Querschnitts gebildet wird. Das Schneidmesser 8 steht über eine Mantelfläche 10 eines hohlzylindrischen Gegenkörpers 1 des Schneid-Rollenkörpers 7 mit einem Überstand h von 80 µm über. Auch andere Überstände, zum Beispiels im Bereich zwischen 50 und 100 µm sind möglich. - Das in
Fig. 1 dargestellte Rollenwerkzeug 2 steht mit einem nicht dargestellten Antrieb in Verbindung, mit dessen Hilfe ein Verschwenken bzw. Verdrehen des inFig. 1 dargestellten Rollenwerkzeugs 2 um eine Schwenk- bzw. Drehachse 12 möglich ist. Die Schwenkachse 12 steht senkrecht auf einer inFig. 3 oberen Schneid- bzw. Bearbeitungsebene 13, also senkrecht auf der zu schneidenden, auf dem Werkstück 3 aufgebrachten Folie. - Beim Folienschneiden ist das Werkstück 3 zwischen der Schneidrolle 4 und dem Gegenkörper 1 angeordnet. Der Gegenkörper 1 ist senkrecht zur Schneidebene 13 federnd gelagert. Hierzu stützt sich der Gegenkörper 1 federnd an einem maschinenrahmenfesten und in
Fig. 4 unten dargestellten Stützkörper 14 ab. Zu diesem Zweck ist zwischen dem Gegenkörper 1 und dem Stützkörper 14 eine Mehrzahl, bei der dargestellten Ausführungsform insgesamt acht, von Druckfedern 15 angeordnet. Sowohl die gegenkörperseitigen Enden der Druckfedern 15 als auch die stützkörperseitigen Enden stützen sich in Sackbohrungen 16 des Gegenkörpers 1 einerseits und in Sackbohrungen 17 des Stützkörpers 14 andererseits ab. Die Sackbohrungen 16 im Gegenkörper 1 sind dabei tiefer ausgeführt als die Sackbohrungen 17 im Stützkörper 14. Das Federspiel des Gegenkörpers 1 beträgt 0,5 mm. - In
Fig. 4 von oben her gesehen ist der Gegenkörper 1 rund, hat also eine insgesamt scheibenförmige Gestalt. Der Stützkörper 14 ist in etwa tellerförmig und ebenfalls rund. Am Stützkörper 14 ist inFig. 4 oben ein Haltering 18 angeflanscht. Letzterer hat einen inneren Umfangsvorsprung 19. Dieser hintergreift den Gegenkörper 1, wobei der Umfangsvorsprung 19 in eine hierzu komplementär geformte Umfangs-Ringnut 20 eingreift. - Der Gegenkörper 1 mit dem Stützkörper 14 und dem Haltering 18 ist hydraulisch in einen nicht dargestellten Maschinenrahmen geklemmt.
- Die auf dem Werkstück 3 aufgebrachte Folie wird mit dem Rollenwerkzeug 2 folgendermaßen geschnitten: Zunächst wird das Werkstück 3 auf dem Gegenkörper 1 fixiert. Die auf dem Werkstück 3 aufgebrachte Folie ist in dieser fixierten Stellung der Schneidrolle 4 zugewandt. Anschließend wird die Schneidrolle 4 hydraulisch auf das Werkstück 3 abgesenkt. Dieses Absenken geschieht mindestens soweit, bis das Schneidmesser 8 die auf dem Werkstück 3 aufgebrachte Folie vollständig durchdrungen hat. In der Regel wird die Schneidrolle 4 noch etwas weiter abgesenkt, so dass die Schneidenspitze des Schneidmessers 8 auf das Werkstück 3 drückt und letzteres mitsamt dem Gegenkörper 1 gegen die Vorspannung der Druckfedern 15 zum Stützkörper 14 hin verlagert.
- Anschließend wird das Rollenwerkzeug 2 mit Hilfe des nicht dargestellten Antriebs relativ zum Werkstück längs der gewünschten Folienschneidkontur verlagert. Das Schneidmesser 8 rollt dabei auf dem Werkstück 3 ab und durchschneidet die Folie längs der gewünschten Schneidkontur.
- Der Schneidvorgang verläuft längs einer geschlossenen Schneidkontur. Sobald diese geschlossene Schneidkontur fertiggestellt ist, wird die Schneidrolle 4 vom Werkstück 3 abgehoben. Die ausgeschnittene Folienkontur kann dann vom Werkstück 3 abgezogen werden. Dort, wo nach dem Abziehen die Folie nicht mehr vorhanden ist, kann das Werkstück 3 sodann anderweitig bearbeitet, zum Beispiel gestanzt oder geprägt werden.
-
Fig. 5 und6 zeigen eine weitere Ausführungsform eines insgesamt mit 21 bezeichneten Rollenwerkzeugs. Komponenten des Rollenwerkzeugs 21, die denjenigen entsprechen, die vorstehend im Zusammenhang mit denFig. 1 bis 4 schon erläutert wurden, werden nicht nochmals im Einzelnen diskutiert. - Beim Rollenwerkzeug 21 ist nicht ein Gegenkörper 22, sondern das Rollenwerkzeug 21 selbst gefedert. Hierzu weist das Rollenwerkzeug 21 einen Tragkörper 23 auf, der fest mit einer Werkzeugaufnahme verbunden wird. Zusätzlich hat das Rollenwerkzeug 21 noch zwei Lagerbuchsen 24, 25, die ein Axial-/Radiallager für die beiden Endabschnitte der Welle 5 darstellen.
- Der Schneid-Rollenkörper 7 ist zwischen den Lagerbuchsen 24, 25 angeordnet.
- Zwischen den Lagerbuchsen 24, 25 und dem Tragkörper 23 stützen sich Druckfedern 26 ab, deren Funktion derjenigen der Druckfedern 15 der Ausführung nach den
Fig. 1 bis 4 entspricht. Eine Federbewegung der Lagerbuchsen 24, 25 parallel zur Schwenkachse 12 ist geführt über gegenüberliegende, einstückig mit den Lagerbuchsen 24, 25 verbundene Nasen 27, die in hierzu komplementäre Führungsnuten 28 des Tragkörpers 23 eingreifen. - Zusammengehalten wird das Rollenwerkzeug 21 durch einen rechteckigen Montagerahmen 29, der ein Fenster 30 zum Durchtritt eines unteren Abschnitts des Schneid-Rollenkörpers 7 aufweist. Vier im Bereich der Ecken des Montagerahmens 29 angeordnete Bohrungen 31 dienen zur Aufnahme nicht dargestellter Montageschrauben, die in entsprechende Sackbohrungen im Tragkörper 23, die ebenfalls nicht dargestellt sind, beim Montieren des Rollenwerkzeugs 21 eingeschraubt werden.
- Zur Ausrichtung des Rollenwerkzeugs 21 relativ zur Werkzeugaufnahme dient ein Ausrichtkeil 32, der mittels einer Schraube 33 in
Fig. 5 von oben her mit dem Tragkörper 23 verbunden wird. - Beim Schneiden einer Folie drückt die Schneidenspitze des Schneidmessers 8 über das Werkstück 3 gegen den Gegenkörper 22, sodass der Schneid-Rollenkörper 7 mitsamt den Lagerbuchsen 24, 25 gegen die Vorspannung der Druckfedern 15 zum Tragkörper 23 hin verlagert werden.
Claims (4)
- Rollenwerkzeug (2; 21) zum Schneiden einer auf einem Werkstück (3) aufgebrachten Folie- mit einer Schneidrolle (4) mit einer Welle (5) und einem um diese rollenden Schneid-Rollenkörper (7) mit einem umlaufenden Schneidmesser (8),- wobei die Schneidrolle (4) relativ zum Werkstück (3) zum Folienschneiden in einer Schneidebene (13) linienhaft führbar ist,- mit einem Gegenkörper (1), wobei das Werkstück (3) beim Folienschneiden zwischen der Schneidrolle (4) und dem Gegenkörper (1) angeordnet ist,- wobei der Schneid-Rollenkörper (7) und der Gegenkörper (1) relativ zueinander bezüglich einer Bewegungsrichtung senkrecht zur Schneidebene (13) federnd gelagert sind,- wobei der Federhub und die Federkraft der federnden Lagerung so vorgegeben sind, dass ein Schneidhub der Schneidrolle (4) größer als die Stärke der zu schneidenden Folie vorgebbar ist, und- wobei der Schneid-Rollenkörper (7) senkrecht zur Schneidebene (13) federnd gelagert ist, dadurch gekennzeichnet, dass- sich der Schneid-Rollenkörper (7) über zwei Lagerbuchsen (24, 25) federnd an einem werkzeugaufnahmefesten Tragkörper (23) abstützt, wobei Druckfedern (26) zwischen den Lagerbuchsen (24, 25) und dem Tragkörper (23) angeordnet sind.
- Rollenwerkzeug nach Anspruch 1, dadurch gekennzeichnet, dass das Schneidmesser (8) über eine Mantelfläche (10) eines zylindrischen Grundkörpers (11) des Schneid-Rollenkörpers (7) mit einem Überstand (h) zwischen 50 und 100 µm, insbesondere mit einem Überstand von 80 µm, übersteht.
- Rollenwerkzeug nach Anspruch 1, dadurch gekennzeichnet, dass eine Federbewegung der Lagerbuchse (24, 25) relativ zum Tragkörper (23) über eine Nutführung (27, 28) geführt ist.
- Schneidvorrichtung- mit einem Rollenwerkzeug nach einem der Ansprüche 1 bis 3,- mit einem Rollenwerkzeug-Halter,- mit einem Antrieb zum Verschwenken des Rollenwerkzeug-Halters um eine Achse (12) senkrecht zur Schneidebene (13).
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200520011908 DE202005011908U1 (de) | 2005-07-29 | 2005-07-29 | Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug |
| DE102006003719A DE102006003719A1 (de) | 2005-07-29 | 2006-01-26 | Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1747859A1 EP1747859A1 (de) | 2007-01-31 |
| EP1747859B1 true EP1747859B1 (de) | 2010-10-27 |
Family
ID=37198894
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP06009908A Expired - Lifetime EP1747859B1 (de) | 2005-07-29 | 2006-05-13 | Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP1747859B1 (de) |
| AT (1) | ATE485926T1 (de) |
| DE (2) | DE102006003719A1 (de) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007008554A1 (de) * | 2007-02-21 | 2008-08-28 | Welser Profile Ag | Verfahren und Vorrichtung zum Herstellen von Profilen |
| EP2502716B1 (de) | 2011-03-21 | 2013-11-06 | TRUMPF Werkzeugmaschinen GmbH + Co. KG | Werkzeug für eine Blechbearbeitungsmaschine und Verfahren zum Trennen einer Folie |
| DE102012200240A1 (de) * | 2012-01-10 | 2013-07-11 | Trumpf Werkzeugmaschinen Gmbh + Co. Kg | Verfahren zum Erzeugen einer Abziehhilfe an einer Folie eines folierten Blechs |
| US8711193B2 (en) | 2012-02-17 | 2014-04-29 | Markem-Imaje Limited | Printing apparatus and method of operation of a printing apparatus |
| CN114670256A (zh) * | 2022-05-31 | 2022-06-28 | 邳州恒翔生物制品有限公司 | 一种银杏生物育种切片机 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2121715A (en) * | 1982-06-14 | 1984-01-04 | Gerber Garment Technology Inc | Apparatus for cutting and notching sheet materials |
| US5907984A (en) * | 1995-04-19 | 1999-06-01 | Cutting Edge Inc. | Parallel cutting assembly for cutting sheet material |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE301937C (de) | ||||
| DE456721C (de) | 1928-02-29 | Maurice Claude | Autogenes Schneiden von Blechen und aehnlichen Metallstuecken | |
| DE903137C (de) | 1948-12-12 | 1954-02-01 | Fritz Baessler | Verfahren und Vorrichtung zum Vergiessen von Metallen |
| US3668956A (en) | 1970-08-04 | 1972-06-13 | Nasa | Microcircuit negative cutter |
| US3772949A (en) | 1972-01-17 | 1973-11-20 | Gerber Scientific Instr Co | Method and apparatus for cutting sheet material |
| US3983771A (en) * | 1975-11-28 | 1976-10-05 | Ppg Industries, Inc. | Apparatus for precise subdivision of glass sheets |
| US4210052A (en) * | 1977-05-09 | 1980-07-01 | Libbey-Owens-Ford Company | Scoring mechanism |
| US4624169A (en) * | 1985-04-08 | 1986-11-25 | Aerochem, Inc. | Apparatus for automated cutting of thin films |
| DE9416659U1 (de) * | 1994-10-17 | 1994-12-01 | Fa. Robert Weisheit, 56283 Gondershausen | Lochstanze |
| ITTO980589A1 (it) | 1998-07-06 | 2000-01-06 | Intermac Spa | Macchina per il taglio di lastre di vetro |
| TWI254702B (en) | 2001-12-28 | 2006-05-11 | Mitsuboshi Diamond Ind Co Ltd | Cutter wheel for nonmetal material, and method and device for scribing using the cutter wheel |
| ITBO20020368A1 (it) | 2002-06-11 | 2003-12-11 | Bierrebi Spa | Apparecchiatura e piano di supporto per il taglio di un materiale , in particolare , per il taglio di un tessuto o simile |
-
2006
- 2006-01-26 DE DE102006003719A patent/DE102006003719A1/de not_active Withdrawn
- 2006-05-13 DE DE502006008167T patent/DE502006008167D1/de not_active Expired - Lifetime
- 2006-05-13 EP EP06009908A patent/EP1747859B1/de not_active Expired - Lifetime
- 2006-05-13 AT AT06009908T patent/ATE485926T1/de active
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2121715A (en) * | 1982-06-14 | 1984-01-04 | Gerber Garment Technology Inc | Apparatus for cutting and notching sheet materials |
| US5907984A (en) * | 1995-04-19 | 1999-06-01 | Cutting Edge Inc. | Parallel cutting assembly for cutting sheet material |
Also Published As
| Publication number | Publication date |
|---|---|
| DE502006008167D1 (de) | 2010-12-09 |
| ATE485926T1 (de) | 2010-11-15 |
| DE102006003719A1 (de) | 2007-02-01 |
| EP1747859A1 (de) | 2007-01-31 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2353758B1 (de) | Bearbeitungswerkzeug | |
| EP2712702B1 (de) | Bandfinishvorrichtung, Bandfinishsystem und Verfahren zur Herstellung einer Bandfinishvorrichtung | |
| EP2903790B1 (de) | Verfahren und werkzeugeinheit zur einstellung eines stanzspalts | |
| EP1740327B1 (de) | Verfahren zum entgraten von schnittkanten an werkstücken | |
| DE202008003915U1 (de) | Ausstoßwerkzeug zum Bearbeiten von Werkstücken | |
| DE2727445C2 (de) | Verfahren und Vorrichtung zum Ausschneiden und/oder Lochen von Werkstücken aus metallischen Flachwerkstoffen | |
| EP2698218A1 (de) | Werkzeug, Schablone, Kassette und Verfahren zum Riffeln einer Walze | |
| EP3756842A1 (de) | Kiss-cut-ziehmesser | |
| EP2502716B1 (de) | Werkzeug für eine Blechbearbeitungsmaschine und Verfahren zum Trennen einer Folie | |
| EP1747859A1 (de) | Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug | |
| EP1602429B1 (de) | Vorrichtung und Verfahren zum Auftrennen von Schweissnähten | |
| DE2628728C2 (de) | Schneidvorrichtung mit rotierenden Flügelmessern zur Herstellung von Formschnitten in die Ränder bewegter Werkstoffbahnen | |
| DE202004020654U1 (de) | Schwenkmaschine, insbesondere für Blechprofilmaterialien | |
| EP2060336A1 (de) | Werkzeug zum Beschneiden und Abstellen von flächigen Werkstücken sowie Schneide- und Abstellverfahren | |
| DE102014116972B4 (de) | Verfahren und Vorrichtung zum Einstellen eines Messerpakets eines Messerrings auf einen vorbestimmten Messervorstand | |
| DE202013102124U1 (de) | Sägemaschine | |
| DE202005011908U1 (de) | Rollenwerkzeug zum Schneiden einer auf einem Werkstück aufgebrachten Folie sowie Schneidvorrichtung mit einem derartigen Rollenwerkzeug | |
| DE102010033191B4 (de) | Vorrichtung zum Schneiden von hochfesten Werkstücken | |
| EP2311568B1 (de) | Schneidsatz mit Sicherheitsdistanzringmesser | |
| EP2411167B1 (de) | Stanzwerkzeug, werkzeugmaschine mit einem solchen stanzwerkzeug und verfahren zum prüfen der zugehörigkeit eines justierrings zu einem stanzstempel | |
| WO2020083597A1 (de) | Werkzeug mit einer aus mehreren klingenelementen gebilteten schneidkante | |
| DE102011002023A1 (de) | Verfahren und Vorrichtung zum Laserstrahlschweißen von Blechen | |
| AT516605B1 (de) | Verfahren und Vorrichtung zum Abtragen von Schichten | |
| AT390753B (de) | Fuehrung von flaechenmaterial in anlagen mit rundmessern | |
| WO2012175224A2 (de) | Biegegesenk |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| 17P | Request for examination filed |
Effective date: 20070123 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20080318 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAC | Information related to communication of intention to grant a patent modified |
Free format text: ORIGINAL CODE: EPIDOSCIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REF | Corresponds to: |
Ref document number: 502006008167 Country of ref document: DE Date of ref document: 20101209 Kind code of ref document: P |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20101027 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20101027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110228 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110127 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110227 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110128 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20110207 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20110603 Year of fee payment: 6 Ref country code: TR Payment date: 20110506 Year of fee payment: 6 Ref country code: CZ Payment date: 20110429 Year of fee payment: 6 Ref country code: CH Payment date: 20110401 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20110520 Year of fee payment: 6 Ref country code: AT Payment date: 20110401 Year of fee payment: 6 Ref country code: GB Payment date: 20110523 Year of fee payment: 6 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20110527 Year of fee payment: 6 |
|
| 26N | No opposition filed |
Effective date: 20110728 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502006008167 Country of ref document: DE Effective date: 20110728 |
|
| BERE | Be: lapsed |
Owner name: PASS STANZTECHNIK A.G. Effective date: 20110531 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20110725 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110531 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 485926 Country of ref document: AT Kind code of ref document: T Effective date: 20120513 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120513 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120513 Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120513 Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120513 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120531 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120513 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20130131 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502006008167 Country of ref document: DE Effective date: 20121201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120513 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20110513 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20101027 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120513 |