EP1815037B1 - Verfahren zum einseitigen beschichten von metallbändern und deren verwendung - Google Patents
Verfahren zum einseitigen beschichten von metallbändern und deren verwendung Download PDFInfo
- Publication number
- EP1815037B1 EP1815037B1 EP05803486.9A EP05803486A EP1815037B1 EP 1815037 B1 EP1815037 B1 EP 1815037B1 EP 05803486 A EP05803486 A EP 05803486A EP 1815037 B1 EP1815037 B1 EP 1815037B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- layer structure
- coating
- metal
- edge portions
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C2/00—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor
- C23C2/34—Hot-dipping or immersion processes for applying the coating material in the molten state without affecting the shape; Apparatus therefor characterised by the shape of the material to be treated
- C23C2/36—Elongated material
- C23C2/40—Plates; Strips
Definitions
- the invention relates to a method for one-sided coating of metal strips with a molten metal and their use.
- Single-sided or partially tin-plated strip of copper or copper alloys is realized for example by galvanic deposition.
- tin-plated tapes with pure tin or tin-lead layers can be produced.
- these tinnings have no suitable intermetallic phases (IMPs) and are very soft.
- the tin layer is then sensitive to mechanical stress.
- a subsequent thermal treatment to produce the IMPs is referred to as a reflow treatment.
- Sn alloys such as SnAg4Cu, is not feasible with this method.
- a device for one-sided coating of a metal strip with a molten metal known.
- the device consists of a container filled with molten metal container in a protective gas atmosphere, with a lock-like input and output for the metal strip.
- Above the Schmelzbadspiegels is a support and deflection roller with guide means. Under the support and deflection roller with a more than half of its lateral surface is immersed in the molten bath scoop roller is formed with the support and guide roller an adjustable gap for the metal strip to be coated.
- a comparable coating device is also in the patent specification DE 29 52 573 C2 described.
- a disadvantage of all mentioned methods and devices is that a great apparatus-technical effort for applying the metallic coating is required. Particularly in the case of one-sided coatings, the problem arises that molten metal of the coating material can undesirably strike the rear side of the strip material. While edge-to-edge welding of the tapes prevents the coating material from penetrating the back of the tapes, it causes thermal stress on the edges of the tapes, causing material changes in those areas.
- the invention has for its object to provide a method and apparatus for one-sided coating of metal strips to reliably apply such coatings.
- the invention includes the technical teaching by which a two-layer structure arranged on two metal strips is formed, the edge sections of the two-layer structure being connected to one another, wherein the edge sections have no or only one be subjected to such low thermal stress and the properties of the metal strips remain unchanged, a metallic layer is applied to the two-layer structure in a coating bath and two single-sided coated metal strips are produced by separating the two-layer structure.
- the invention is based on the consideration that two bare bands of the same bandwidth are superimposed and connected to each other, so that in the edge regions no metallic melt can penetrate between the two layers.
- the bands are at least at the edge regions closely to each other or even over the entire surface.
- the bands are passed through the coating device lying on each other by appropriate tape guide.
- the edge regions are separated according to the separation. It is important that the connection method used at the strip edges does not change the material properties of the strips.
- a band of copper or a copper alloy, iron alloy or nickel alloy may be used as a material for a tin coating.
- Tin bronzes, copper-tin-zinc alloys or copper-nickel alloys are also possible.
- the strip is rolled to its final thickness and, if necessary, the final state is adjusted by a temperature treatment.
- the blank strip of predetermined width may be previously subjected to a surface protection treatment to obtain the bare band side as a functional surface. According to the proviso to minimize the proportion of waste, depending on the bandwidth and thickness of the edge portions are selected, which are optionally joined together and separated during separation. As a rule, if at all necessary, only a few percent of the entire strip surface on both sides of the strip will serve as edge section.
- the band width can be in the range of 10 to 800 mm and the band thickness in the range of 0.06 to 1.5 mm.
- the roughness can be in the range of 0.1 to 5 microns for Rz or have a so-called mill-finished structure. Laser-texturized or blasted surfaces are also possible.
- the hot tinning takes place by the two-layer structure is made of strip material, for example by a Sn trough or Sn alloy trough.
- the reaction of the liquid tin with the surface of the strip leads to the formation of intermetallic phases, which has a very good adhesion of the tin on the Ensuring tape surface and also contribute to a hardening effect.
- the thickness of the tin coating may be 0.5 to 20 ⁇ m.
- the particular advantage is that two single-sided surface coatings can be performed on metal strips in a procedure with comparatively little effort, whereby a correspondingly cost-effective solution is available.
- the edge regions of the bands are not changed, so that usually marginally no or little waste material is obtained.
- the metal strips are ductile or even slidably connected to one another at the edge sections, so that during the course of the process the two-layer structure easily passes through even at tight bends.
- connection of the edge portions can be made by gluing, painting or mechanical joining to prevent the ingress of liquid media.
- gluing the edge portions with a plastic film is also included as bonding.
- the strips lie on top of each other and are pressed against each other at the joints by means of pairs of rolls or rollers, thus sealingly joined at the strip edges.
- the degree of overlap of the pressing elements, such as rollers or rollers relative to the joint is determined in the band edge region by the method-dependent seam arrangement, ie the type of seam and joint shape.
- the joining method to be used depends on the joining speed and the strip thickness.
- the big advantage of roll joining is its independence from the process speed of individual plant components due to the lack of thermal energy sources.
- the requirement for the sealing seams lead to a further evaluation of the joining methods.
- the sealing seams up to the deflection roller after cooling have to withstand some bending changes without damage.
- the joints of the radius of the bending rollers must be able to absorb dependent strains over a bending angle of about 180 ° and compressions over a bending angle of about 270 °. Assuming identical radii of all pulleys, the total amounts of the bending angles with 315 ° strains and 315 ° compressions cancel each other out when separating the joint connections on the separating device.
- a substance having a high surface tension can be applied to the edge sections of the two-ply structure.
- a substance with high surface tension is suitable paint, especially solder mask, adhesive or plastic film.
- the materials mentioned are sufficiently heat-resistant and removable with simple means. As a result, penetration of the molten coating material between the tape layers is prevented.
- the surface of the two-layered structure can be cleaned before applying the metallic layer.
- the strip surface is prepared for coating. This can be done by mechanical methods, such as brushing, or by rinsing or a combination. Also suitable for this purpose are plasma treatment methods or cleaning by means of abrasive agents.
- flux can be applied to the surface of the two-layered structure prior to the application of the metallic layer.
- Candidate fluxes should be from classes FSW-11 to FSW-34.
- this can double-layered tape is preheated by immersion in the coating bath by means of hot air or IR under inert gas. This ensures a constant heat balance in the Sn trough of the coating bath over the run length of the coil. The heat balance is controlled so that the temperature loss of the metal bath during the tinning process is less than 10 ° C.
- the edge regions are separated. This serves, for example, in an interconnected two-layered structure to remove the joining areas. In the case of non-bonded two-layer structures, it is optionally possible to remove coating material which has penetrated into the common contact area of the individual strips in the edge area.
- the Beklamungsabfall the edge regions is about 0.2 to 10 mm, preferably 0.2 to 6 mm.
- the mutually arranged, two-layered structure has longitudinal notches, which on the outside edge portions are formed which can be torn off to separate the two-layer structure with little effort.
- a two-sided notch of the individual bands can be carried out so that the juxtaposition of the bands to the two-layer structure, the respective notches are arranged directly on top of each other.
- bands of ductile material with predetermined breaking points in the DE 101 63 038 B4 described in detail can be formed so that the edge portions can be removed without further aids, such as cutting devices. For larger strip thicknesses, however, a suitable separating device can be used to remove the edge sections.
- the two-layer structure can be preheated before applying the metallic layer in the coating.
- metal strips can be applied as coating advantageously pure tin, a tin alloy or a tin alloy with intermetallic phase. Also conceivable are tin alloys whose intermetallic phase is formed as desired after a reflow treatment.
- the pure tin coating may contain less than 0.01% Pb or 3 to 48% In, Bi and / or 0.3 to 12% Ag and / or 0.2 to 10% Sb, Bi and / or 0.1 to 3% Cu and / or 0.1 to 2% Ni and / or 0.01 to 0.1% Co exist.
- the single-sided coated metal strips according to the invention are preferably used for electrical or electronic components, electrical contacts, plug connectors, connections, relay springs, electromechanical components, heatsinks, heatspreaders, light-emitting diodes, components for power electronics carriers or internally coated tubes or sockets.
- Some process units can only be integrated optionally in the production line.
- the cleaning device can be dispensable.
- the term production line also means a succession of process units that do not necessarily have to follow one another directly in space.
- devices for connecting the edge sections, cleaning devices or flux application devices may be spatially separated from the coating bath, whereby an interposed switched transport of the metal strips, possibly as a coil, may be required.
- the production line therefore primarily comprises, independent of the spatial arrangement, the technological sequence of the individual process units.
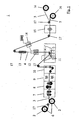
- Fig. 1 shows the process units of a production line 1 for producing one-sided coatings on metal strips 2.
- the production line is composed of the equipment required for carrying out the manufacturing process for coating.
- In the production line is a functional unit that should overcome the disadvantages described above.
- the metal strip 2 is unwound from two coils by means of a take-off device 6.
- pulleys 17 serve to guide.
- the metal strip 2 is brought together to form a complete surface, two-layered structure 3.
- a band for example made of Cu or a Cu alloy rolled to final thickness and the final state was adjusted by a temperature treatment, is usually in the widths of 10 - 800 mm, preferably 20 - 300 mm and the band thicknesses 0.06 -1, 5 mm, typically 0.08 to 0.4 mm and 0.64 to 1.2 mm.
- the two-layered structure 3 is connected to one another at the edge, so that no metallic melt of the tin-filled coating bath 11 can get between the metal strip 2.
- an external cleaning is performed with the cleaning device 8, which follows a drying device 9 when using cleaning liquids.
- a surface treatment of the bare tape is carried out, for example, with benzotriazoles (BTA), imidazoles (II), benzimidazoles (BI), tolyltriazoles (TTA), mercaptobenzothiazoles (MBT) or hexadecanethiols and is advisable as a tarnish protection to obtain the bare band side as a functional surface.
- BTA benzotriazoles
- II imidazoles
- BI benzimidazoles
- TTA tolyltriazoles
- MTT mercaptobenzothiazoles
- hexadecanethiols is advisable as a tarnish protection to obtain the bare band side as a functional surface.
- the surface protection achieved depends on the exposure conditions and the concentrations.
- the bonded two-layered structure 3 is passed through a coating bath 11 and thereby a metallic layer, preferably a coating of pure tin, a tin alloy or a tin alloy with intermetallic phase applied.
- the production method preferably produces a unilaterally tin-plated Cu band or Cu alloy band with a tin layer of pure tin or a tin alloy with a layer thickness in the range 0.5 ⁇ m -20 ⁇ m.
- the tinned strip surface as well as the bare strip surface, are formed as functional surfaces.
- the bare surface should show no discoloration following the tinning process.
- the running out of the coating two-layer structure with metallic layer 4 is passed through a device for layer thickness adjustment 12 by means of air nozzles and subsequently cooled in a cooling device 13.
- a device for layer thickness adjustment 12 by means of air nozzles and subsequently cooled in a cooling device 13.
- the layer thickness after retraction of the strip from the tin trough is detected in a device for measuring the layer thickness 14, by means of which the layer thickness adjustment is regulated.
- the two-layered structure 3 is separated into two single-sided coated metal strips 5.
- a certain edge strip is trimmed in line on both sides of the strip.
- the trimming waste is 0.2 - 10 mm, preferably 0.2 - 6 mm.
- the unilaterally coated bands 5 can then be separated and wound up in a winding device 16.
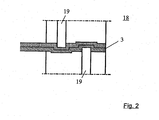
- Fig. 2 shows a partial view of a joining device 18 for connecting the two-layered structure 3.
- a mechanical joining methods either pure point joining method or primarily Roll Stirgeclar into consideration. The latter create a linear connection in the edge region over the entire length of the tape.
- joining punches or joining rollers 19 are used.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Coating With Molten Metal (AREA)
- Electroplating Methods And Accessories (AREA)
Description
- Die Erfindung betrifft ein Verfahren zum einseitigen Beschichten von Metallbändern mit einem schmelzflüssigen Metall und deren Verwendung.
- Einseitig oder partiell verzinntes Band aus Kupfer oder Kupferlegierungen wird beispielsweise durch galvanische Abscheideverfahren realisiert. Dadurch können verzinnte Bänder mit Reinzinn oder Zinn-Blei-Schichten hergestellt werden. Diese Verzinnungen weisen allerdings keine geeigneten intermetallischen Phasen (IMPs) auf und sind sehr weich. Die Zinnschicht ist dann empfindlich gegenüber mechanischer Beanspruchung. Eine nachfolgende thermische Behandlung zur Erzeugung der IMPs wird als Reflowbehandlung bezeichnet. Bei einer partiellen Verzinnung tritt bei der Reflowbehandlung durch übermäßige thermische Belastung der nicht beschichteten Bereiche eine unerwünschte Beeinflussung der Werkstoffoberfläche ein. Die galvanische Abscheidung von Sn-Legierungen, wie beispielsweise SnAg4Cu, ist mit diesem Verfahren nicht realisierbar.
- Durch Feuerverzinnen mit Legierungszusätzen als alternatives Verfahren können die geforderten Oberflächeneigenschaften besser eingestellt werden. Hierzu beschreibt die Patentschrift
EP 0 735 156 B1 ein Verfahren und eine Vorrichtung zur Herstellung eines partiell feuerverzinnten Bandes. Beschrieben wird ein mechanisches Verfahren, bei dem Metallschmelze aus einer Vorratskammer über eine Öffnung auf das erwärmte Band aufgebracht und überflüssige Metallschmelze abgestreift wird. Dabei wird die Zufuhr der Metallschmelze über den Öffnungsgrad gezielt gesteuert. - Auch ist aus der Patentschrift
US 4,529,628 ein Herstellungsverfahren von ein- oder beidseitig, partiell verzinnten Bändern bekannt. Hierbei wird über eine Düse flüssiges Metall partiell auf ein Band einseitig oder beidseitig aufgebracht. Die Dicke der Beschichtung wird über die Bandgeschwindigkeit und die Düsenausbringung gesteuert. Das Substrat wird dabei vorher auf eine Temperatur nahe dem Schmelzpunkt des Beschichtungsmetalls erwärmt. Das geschmolzene, von der Austrittsöffnung der Düse abgegebene Metall kann dabei durch Schwerkraft herabfließen, indem die Bahn in einer vertikalen Ebene anordnet wird. Die Bahn wird entgegen der Fließrichtung des Metalls verschoben. - Des Weiteren ist aus der Patentschrift
DE 28 19 142 C3 eine Vorrichtung zum einseitigen Beschichten eines Metallbandes mit einem schmelzflüssigen Metall bekannt. Die Vorrichtung besteht aus einem mit schmelzflüssigem Metall gefüllten Behälter in einer Schutzgasatmosphäre, mit einem schleusenartigen Ein- und Ausgang für das Metallband. Oberhalb des Schmelzbadspiegels befindet sich eine Stütz- und Umlenkrolle mit Führungsmitteln. Unter der Stütz- und Umlenkrolle ist eine mit mehr als der Hälfte ihrer Mantelfläche in das Schmelzbad eintauchende Schöpfrolle angeordnet, die mit der Stütz- und Umlenkrolle einen einstellbaren Spalt für das zu beschichtende Metallband bildet. Eine vergleichbare Beschichtungsvorrichtung ist auch in der PatentschriftDE 29 52 573 C2 beschrieben. - Aus der Druckschrift
US 4,610,389 A sind ein Verfahren und eine Vorrichtung zum kontinuierlichen einseitigen Beschichten von Metallbändern mit schmelzflüssigem Zinn bekannt. Zwei Metallbänder werden abgespult und übereinander zur Deckung gebracht. Die innen liegenden Randabschnitte werden mit Lot beschichtet, die Bänder dann aneinander gepreßt, erhitzt und somit zu einer zweilagigen Struktur verlötet. Diese Struktur wird dann durch ein Zinnbad geführt. Die beschichtete zweilagige Struktur wird anschließend erhitzt, um die übereinander angeordneten Bänder wieder zu vereinzeln. Die einseitig beschichteten Bänder werden jeweils aufgespult. Die weiteren DruckschriftenUS 492,588 A undDE 301 398 C offenbaren weitere alternative Verfahren zum einseitigen Beschichten einer Metallbandoberfläche, indem zwei Bänder miteinander verklebt oder auch an den Randabschnitten mit einer Zinn abweisenden Beschichtung versehen werden. - Ebenso ist in der Druckschrift
GB 1 303 057 A - Aus der Offenlegungsschrift
DE 31 26 625 A1 ist außerdem eine Anlage bekannt, die es ermöglicht, einen einseitigen Schutzüberzug auf Bändern oder Blechen zu erzielen. Hierzu werden zwei Bänder oder Bleche aufeinander gelegt und die Bandkanten mittels Längsschweißen miteinander verbunden. Anschließend wird das Doppelband durch ein Beschichtungsbad geführt und wieder in zwei Einzelbänder zerteilt. - Ein Nachteil aller genannten Verfahren und Vorrichtungen ist, dass ein großer apparatetechnischer Aufwand zur Aufbringung der metallischen Beschichtung erforderlich ist. Insbesondere bei einseitigen Beschichtungen tritt das Problem auf, dass schmelzflüssiges Metall des Beschichtungsmaterials in nicht erwünschter Weise auf die Rückseite des Bandmaterials treten kann. Ein randseitiges Verschweißen der Bänder verhindert zwar das Eindringen des Beschichtungsmaterials auf die Rückseite der Bänder, führt jedoch zu einer thermischen Belastung der Bandkanten und so zur Materialveränderung in diesen Bereichen.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren und eine Vorrichtung zum einseitigen Beschichten von Metallbändern anzugeben, um zuverlässig derartige Beschichtungen aufzubringen.
- Die Erfindung wird bezüglich des Verfahrens zum einseitigen Beschichten von Metallbändern durch die Merkmale des Anspruchs 1, bezüglich einseitig beschichteten Bändern durch die Merkmale des Anspruchs 7, bezüglich einer Verwendung von einseitig beschichteten Metallbändern durch die Merkmale des Anspruchs 9 wiedergegeben. Die weiteren rückbezogenen Ansprüche betreffen vorteilhafte Aus- und Weiterbildungen der Erfindung.
- Die Erfindung schließt bezüglich des Verfahrens zum einseitigen Beschichten von Metallbändern mit einem schmelzflüssigen Metall die technische Lehre ein, durch die aus zwei Metallbändern eine aufeinander angeordnete, zweilagige Struktur gebildet wird, die Randabschnitte der zweilagigen Struktur miteinander verbunden werden, wobei die Randabschnitte keiner oder nur einer so geringen thermischen Belastung ausgesetzt werden und die Eigenschaften der Metallbänder unverändert bleiben, auf die zweilagige Struktur in einem Beschichtungsbad eine metallische Schicht aufgebracht wird und durch Vereinzeln der zweilagigen Struktur zwei einseitig beschichtete Metallbänder hergestellt werden.
- Die Erfindung geht dabei von der Überlegung aus, dass zwei blanke Bänder gleicher Bandbreite aufeinander gelegt und miteinander verbunden werden, so dass in den Randbereichen keine metallische Schmelze zwischen die beiden Lagen dringen kann. Hierzu liegen die Bänder zumindest an den Randbereichen eng aufeinander oder auch vollflächig. Die Bänder werden durch entsprechende Bandführung aufeinander liegend durch die Beschichtungsvorrichtung hindurchgeführt. Gegebenenfalls werden die Randbereiche beim Vereinzeln entsprechend abgetrennt. Wichtig dabei ist, dass das verwendete Verbindungsverfahren an den Bandkanten die Materialeigenschaften der Bänder nicht verändert.
- Als Werkstoff für eine Zinnbeschichtung kann ein Band aus Kupfer oder einer Kupferlegierung, Eisenlegierung oder Nickellegierung verwendet werden. Auch Zinnbronzen, Kupfer-Zinn-Zink-Legierungen oder Kupfer-Nickel-Legierungen kommen in Betracht. Das Band wird auf seine Enddicke gewalzt und, falls erforderlich, der Endzustand durch eine Temperaturbehandlung eingestellt. Das blanke Band mit vorgegebener Breite kann zuvor einer Oberflächenschutzbehandlung unterzogen werden, um die blanke Bandseite als funktionelle Oberfläche zu erhalten. Nach der Maßgabe, den Abfallanteil zu minimieren, werden je nach Bandbreite und Dicke die Randabschnitte ausgewählt, die gegebenenfalls miteinander verbunden und beim Vereinzeln abgetrennt werden. Im Regelfall werden, wenn überhaupt nötig, nur wenige Prozente der gesamten Bandoberfläche an beiden Bandseiten als Randabschnitt dienen. Die Bandbreite kann im Bereich von 10 bis 800 mm und die Banddicke im Bereich von 0,06 bis 1,5 mm liegen. Die Rauhigkeit kann für Rz im Bereich von 0,1 bis 5 µm liegen oder eine so genannte mill-finished Struktur aufweisen. Auch lasertexturierte oder gestrahlte Oberflächen kommen in Betracht.
- Das Feuerverzinnen erfolgt, indem die zweilagige Struktur aus Bandmaterial beispielsweise durch einen Sn-Trog oder Sn-Legierungstrog geführt wird. Durch die Reaktion des flüssigen Zinns mit der Bandoberfläche erfolgt die Ausbildung von intermetallischen Phasen, die eine sehr gute Haftung des Zinns auf der Bandoberfläche gewährleisten und darüber hinaus zu einem Härtungseffekt beitragen. Die Dicke der Zinnbeschichtung kann 0,5 bis 20 µm betragen.
- Der besondere Vorteil besteht darin, dass in einem Verfahrensablauf mit vergleichsweise geringem Aufwand gleich zwei einseitige Oberflächenbeschichtungen an Metallbändern durchgeführt werden können, wodurch eine entsprechend kostengünstige Lösung zur Verfügung steht. Insbesondere werden die Randbereiche der Bänder nicht verändert, so dass üblicherweise randseitig kein oder nur wenig Abfallmaterial anfällt. Zudem sind bei der zweilagigen Struktur die Metallbänder an den Randabschnitten duktil oder sogar verschiebbar miteinander verbunden, so dass im Verfahrensverlauf die zweilagige Struktur auch an Biegestellen mit engem Radius problemlos durchläuft.
- In bevorzugter Ausgestaltung der Erfindung kann die Verbindung der Randabschnitte durch Kleben, Lackieren oder mechanisches Fügen hergestellt werden, um das Eindringen von flüssigen Medien zu verhindern. In diesem Zusammenhang wird als Kleben auch ein Umkleben der Randabschnitte mit einer Kunststofffolie mit umfasst.
- Beim mechanischen Fügen sind die Bänder aufeinander liegend und werden an den Fügestellen durch Rollen- oder Walzenpaare aneinander gedrückt und damit an den Bandkanten dicht gefügt. Der Grad der Überdeckung der Andrück-elemente, wie beispielsweise Rollen oder Walzen, relativ zur Fügestelle, wird im Bandkantenbereich durch die verfahrensabhängige Nahtanordnung, also der Nahtart und Fugenform, bestimmt.
- Das einzusetzende Fügeverfahren ist abhängig von der Fügegeschwindigkeit und der Banddicke. Der große Vorteil des Rollfügens ist seine Unabhängigkeit von der Prozessgeschwindigkeit einzelner Anlagenkomponenten durch das Fehlen von thermischen Energiequellen. Die Anforderung an die Dichtnähte führen zu einer weiteren Bewertung der Fügeverfahren.
- Aus der Anlagenkonzeption ablesbar müssen die Dichtnähte bis zur Umlenkrolle nach der Kühlung einige Biegewechsel schadlos überstehen. Dabei müssen die Fügeverbindungen vom Radius der Biegerollen abhängige Dehnungen über einen Biegewinkel von ca. 180° und Stauchungen über einen Biegewinkel von ca. 270° aufnehmen können. Gleiche Radien aller Umlenkrollen vorausgesetzt, heben sich die Gesamtbeträge der Biegewinkel mit 315° Dehnungen und 315° Stauchungen beim Heraustrennen der Fügeverbindungen an der Trennvorrichtung auf.
- Alternativ kann vorteilhafterweise auf die Randabschnitte der zweilagigen Struktur eine Substanz mit hoher Oberflächenspannung aufgebracht werden. Als Substanz mit hoher Oberflächenspannung eignet sich Lack, insbesondere Lötstopplack, Klebstoff oder Kunststofffolie. Die genannten Materialien sind dabei ausreichend hitzebeständig und mit einfachen Mitteln wieder entfernbar. Hierdurch wird ein Eindringen des schmelzflüssigen Beschichtungsmaterials zwischen die Bandlagen unterbunden.
- In bevorzugter Ausführungsform kann vor dem Aufbringen der metallischen Schicht die Oberfläche der zweilagigen Struktur gereinigt werden. Hierdurch wird die Bandoberfläche zur Beschichtung vorbereitet. Dies kann durch mechanische Verfahren, wie beispielsweise Bürsten, oder auch durch Spülen oder einer Kombination erfolgen. Auch können hierzu Plasmabehandlungsmethoden oder eine Reinigung mittels abrasiven Mitteln in Betracht kommen.
- Vorteilhafterweise kann vor dem Aufbringen der metallischen Schicht die Oberfläche der zweilagigen Struktur mit Flussmittel beaufschlagt werden. Die in Frage kommenden Flussmittel sollten aus den Klassen FSW-11 bis FSW-34 sein.
- Um eine entnetzungsfreie Oberfläche auf den Bändern zu erreichen, kann das doppellagige Band vor dem Eintauchen in das Beschichtungsbad mittels Heißluft oder IR unter Schutzgas vorgeheizt werden. Damit wird ein konstanter Wärmehaushalt im Sn-Trog des Beschichtungsbades über die Lauflänge des Coils gewährleistet. Der Wärmehaushalt wird so geregelt, dass der Temperaturverlust des Metallbades während des Verzinnungsvorgangs weniger als 10 °C beträgt.
- Zum Vereinzeln der zweilagigen Struktur werden die Randbereiche abgetrennt. Dies dient beispielsweise bei einer miteinander verbundenen zweilagigen Struktur zum Entfernen der Fügebereiche. Bei nicht verbundenen zweilagigen Strukturen kann gegebenenfalls im Randbereich in die gemeinsame Berührungsfläche der einzelnen Bänder eingedrungenes Beschichtungsmaterial entfernt werden. Der Besäumungsabfall der Randbereiche beträgt ungefähr 0,2 bis 10 mm, bevorzugt 0,2 bis 6 mm.
- Die aufeinander angeordnete, zweilagige Struktur weist längs verlaufende Kerben auf, wodurch außenseitig Randabschnitte ausgebildet werden, die zum Vereinzeln der zweilagigen Struktur mit geringem Kraftaufwand abreißbar sind. Hierzu kann eine beidseitige Kerbung der einzelnen Bänder so ausgeführt werden, dass beim Aufeinanderlegen der Bänder zur zweilagigen Struktur die jeweiligen Kerben direkt aufeinander angeordnet sind. Beispielsweise sind derartige Bänder aus duktilem Material mit Sollbruchstellen in der
DE 101 63 038 B4 ausführlich beschrieben. Die Kerbstrukturen können so ausgebildet werden, dass die Randabschnitte ohne weitere Hilfsmittel, wie beispielsweise Schneidevorrichtungen, abgezogen werden können. Bei größeren Banddicken kann jedoch auch eine geeignete Trenneinrichtung zur Entfernung der Randabschnitte zum Einsatz kommen. - Vorteiihafterweise kann vor dem Aufbringen der metallischen Schicht im Beschichtungsbad die zweilagige Struktur vorgeheizt werden.
- Auf den Metallbändern kann als Beschichtung vorteilhafterweise Reinzinn, eine Zinnlegierung oder eine Zinnlegierung mit intermetallischer Phase aufgebracht werden. Denkbar sind auch Zinnlegierungen, deren intermetallische Phase erst nach einer Reflowbehandlung wunschgemäß ausgebildet wird.
- Vorteilhafterweise kann die Beschichtung aus Reinzinn mit weniger als 0,01 % Pb oder 3 bis 48 % In, Bi und/oder 0,3 bis 12 % Ag und/oder 0,2 bis 10 % Sb, Bi und/oder 0,1 bis 3 % Cu und/oder 0,1 bis 2 % Ni und/oder 0,01 bis 0,1 % Co bestehen.
- Die erfindungsgemäßen einseitig beschichteten Metallbänder finden bevorzugt Verwendung für elektrische oder elektronische Bauteile, elektrische Kontakte, Steckverbinder, Anschlüsse, Relaisfedern, elektromechanische Bauelemente, Heatsinks, Heatspreader, Leuchtdioden, Bauelemente für Leistungselektronikträger oder innenbeschichtete Rohre oder Buchsen.
- Eine geeignete Fertigungslinie zum einseitigen Beschichten von Metallbändern schließt eine Abfolge folgender Prozesseinheiten ein:
- a) eine Abspulvorrichtung zur Ausbildung einer aufeinander angeordneten, zweilagigen Struktur aus Metallbändern,
- b) eine Vorrichtung zum Verbinden der zweilagigen Struktur in Form einer Klebe-, mechanische Füge-, Lötvorrichtung oder eine Auftragsvorrichtung für Lack, für Klebstoff oder für Kunststofffolie,
- c) wahlweise eine Reinigungsvorrichtung, wahlweise mit Trockenvorrichtung, um die zweilagige Struktur einer Außenreinigung zu unterziehen,
- d) wahlweise eine Auftragsvorrichtung für Flussmittel,
- e) wahlweise eine Heizvorrichtung zum Vorwärmen der zweilagigen Struktur,
- f) ein Beschichtungsbad zum Aufbringen einer metallischen Schicht auf die zweilagige Struktur,
- g) wahlweise eine Vorrichtung zum Einstellen der Schichtdicke durch Abblasen mit Luftdüsen,
- h) eine Trennvorrichtung zur Vereinzelung der zweilagigen Struktur in zwei einseitig beschichtete Metallbänder,
- i) eine Aufspulvorrichtung der einseitig beschichteten Bänder.
- Einige Prozesseinheiten können lediglich wahlweise in die Fertigungslinie eingebunden werden. Je nach Oberflächengüte der verwendeten Metallbänder kann beispielsweise die Reinigungsvorrichtung entbehrlich sein. Jedenfalls ist unter dem Begriff Fertigungslinie auch eine Aufeinanderfolge von Prozesseinheiten zu verstehen, die nicht unbedingt räumliche unmittelbar aufeinander folgen müssen. Zweckmäßigerweise können beispielsweise auch Vorrichtungen zum Verbinden der Randabschnitte, Reinigungsvorrichtungen oder Auftragsvorrichtungen für Flussmittel räumlich vom Beschichtungsbad getrennt sein, wodurch auch ein dazwischen geschalteter Transport der Metallbänder, gegebenenfalls als Coil, erforderlich sein kann. Die Fertigungslinie umfasst also in erster Linie, unabhängig von der räumlichen Anordnung, die technologische Abfolge der einzelnen Prozesseinheiten.
- Die Erfindung werden anhand schematischer Zeichnungen näher erläutert.
- Darin zeigen schematisch:
-
Fig. 1 eine Fertigungslinie zum Herstellen von einseitigen Beschichtungen von Metallbändern, und -
Fig. 2 eine Teilansicht einer Fügevorrichtung zum Verbinden der zweilagigen Struktur. - Einander entsprechende Teile sind in allen Figuren mit denselben Bezugszeichen versehen.
-
Fig. 1 zeigt die Prozesseinheiten einer Fertigungslinie 1 zum Herstellen von einseitigen Beschichtungen auf Metallbändern 2. Die Fertigungslinie setzt sich aus den apparativen Ausstattungen zusammen, die zur Durchführung des Herstellungsverfahrens zur Beschichtung benötigt werden. Bei der Fertigungslinie handelt es sich um eine funktionale Einheit, die die eingangs beschriebenen Nachteile überwinden soll. - Das Metallband 2 wird von zwei Spulen mittels einer Abspulvorrichtung 6 abgewickelt. Dabei dienen Umlenkrollen 17 zur Führung. Das Metallband 2 wird zur Ausbildung einer vollflächig aufeinander angeordneten, zweilagigen Struktur 3 zusammengeführt. Ein Band, beispielsweise aus Cu oder einer Cu-Legierung, das auf Enddicke gewalzt und der Endzustand durch eine Temperaturbehandlung eingestellt wurde, liegt üblicherweise in den Breiten von 10 - 800 mm, bevorzugt 20 - 300 mm und den Banddicken 0,06 -1,5 mm, typischerweise 0,08 bis 0,4 mm und 0,64 bis 1,2 mm vor.
- Mit einer Lötvorrichtung 7 wird die zweilagige Struktur 3 am Rand miteinander verbunden, so dass keine metallische Schmelze des mit Zinn befüllten Beschichtungsbades 11 zwischen das Metallband 2 gelangen kann.
- Bei möglichen Rückständen auf der Oberfläche der zweilagigen Struktur 3 wird mit der Reinigungsvorrichtung 8, der bei Verwendung von Reinigungsflüssigkeiten eine Trockenvorrichtung 9 nachfolgt, eine Außenreinigung durchgeführt. Zur besseren Benetzung der Oberfläche durch die metallische Schicht wird mittels der Auftragsvorrichtung 10 Flussmittel aufgebracht. Eine Oberflächenschutzbehandlung des blanken Bandes erfolgt beispielsweise mit Benzotriazolen (BTA), Imidazolen (II), Benzimidazolen (BI), Tolyltriazolen (TTA), Mercaptobenzothiazolen (MBT) oder Hexadecanthiolen und ist als Anlaufschutz ratsam, um die blanke Bandseite als funktionelle Oberfläche zu erhalten. Der erreichte Oberflächenschutz ist von den Einwirkbedingungen und den Konzentrationen abhängig.
- In einem darauf folgenden Prozessschritt wird die verbundene zweilagige Struktur 3 durch ein Beschichtungsbad 11 geführt und dabei eine metallische Schicht, bevorzugt eine Beschichtung aus Reinzinn, eine Zinnlegierung oder eine Zinnlegierung mit intermetallischer Phase, aufgebracht. Bevorzugt wird mit dem Herstellungsverfahren ein einseitig verzinntes Cu-Band oder Cu-Legierungsband mit einer Zinnschicht aus Reinzinn oder einer Zinnlegierung mit einer Schichtdicke im Bereich 0,5 µm -20 µm produziert.
- Besonders gute Ergebnisse werden erzielt, wenn die verzinnte Bandoberfläche, wie auch die blanke Bandoberfläche, als funktionelle Oberflächen ausgebildet werden. Die Rauhigkeit wird dazu im Bereich Rz = 0,1 - 5 µm eingestellt. Die blanke Oberfläche sollte im Anschluss an den Verzinnungsprozess keine Verfärbung zeigen.
- Die aus dem Beschichtungsbad herauslaufende zweilagige Struktur mit metallischer Schicht 4 wird durch eine Vorrichtung zur Schichtdickeneinstellung 12 mittels Luftdüsen geführt und nachfolgend in einer Kühlvorrichtung 13 abgekühlt. Zur Prozesskontrolle wird die Schichtdicke nach dem Herausfahren des Bandes aus dem Zinntrog in einer Vorrichtung zur Schichtdickenmessung 14 erfasst, über welche die Schichtdickeneinstellung geregelt wird.
- In der Schneidvorrichtung 15 wird die zweilagige Struktur 3 in zwei einseitig beschichtete Metallbänder 5 vereinzelt. In dieser Vorrichtung wird ein gewisser Randstreifen auf beiden Bandseiten in Linie besäumt. Der Besäumabfall beträgt 0,2 - 10 mm, bevorzugt 0,2 - 6 mm.
- Die einseitig beschichteten Bänder 5 können dann getrennt werden und in einer Aufspulvorrichtung 16 aufgewickelt werden.
-
Fig. 2 zeigt eine Teilansicht einer Fügevorrichtung 18 zum Verbinden der zweilagigen Struktur 3. Als mechanische Fügeverfahren kommen entweder reine Punktfügeverfahren oder in erster Linie Rollfügeverfahren in Betracht. Letztere erzeugen eine linienförmige Verbindung im Randbereich über die gesamte Bandlänge. Je nach Verfahren werden Fügestempel oder Fügerollen 19 eingesetzt. -
- 1
- Fertigungslinie
- 2
- Metallband
- 3
- zweilagige Struktur aus Bandmaterial
- 4
- zweilagige Struktur mit metallischer Schicht
- 5
- einseitig beschichtetes Metallband
- 6
- Abspulvorrichtung
- 7
- Lötvorrichtungen
- 8
- Reinigungsvorrichtung
- 9
- Trockenvorrichtung
- 10
- Auftragsvorrichtung für Flussmittel
- 11
- Beschichtungsbad, Zinnbad
- 12
- Vorrichtung zur Schichtdickeneinstellung
- 13
- Kühlvorrichtung
- 14
- Vorrichtung zur Schichtdickenmessung
- 15
- Schneidvorrichtung
- 16
- Aufspulvorrichtung
- 17
- Umlenkrollen
- 18
- Fügevorrichtung
- 19
- Fügestempel oder -rollen
Claims (9)
- Verfahren zum einseitigen Beschichten von Metallbändern mit einem schmelzflüssigen Metall, dadurch gekennzeichnet,- dass aus zwei Metallbändern (2) eine aufeinander angeordnete, zweilagige Struktur (3) gebildet wird,- die aufeinander angeordnete, zweilagige Struktur (3) längs verlaufende Kerben aufweist, wodurch außenseitig Randabschnitte ausgebildet werden, die zum Vereinzeln der zweilagigen Struktur abreißbar sind, und die Randabschnitte der zweilagigen Struktur (3) miteinander verbunden werden, wobei die Randabschnitte keiner thermischen Belastung ausgesetzt werden,- dass auf die zweilagige Struktur (3) in einem Beschichtungsbad (11) eine metallische Schicht aufgebracht wird,- dass durch Vereinzeln der zweilagigen Struktur (3) zwei einseitig beschichtete Metallbänder (5) hergestellt werden, wobei die Randbereiche abgetrennt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Verbindung der Randabschnitte durch Kleben, Lackieren oder mechanisches Fügen hergestellt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass auf die Randabschnitte der zweilagigen Struktur (3) eine Substanz mit hoher Oberflächenspannung, insbesondere Lötstopplack, oder Kunststofffolie aufgebracht wird.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass vor dem Aufbringen der metallischen Schicht die Oberfläche der zweilagigen Struktur (3) gereinigt wird.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass vor dem Aufbringen der metallischen Schicht die Oberfläche der zweilagigen Struktur mit Flussmittel beaufschlagt wird.
- Verfahren nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass vor dem Aufbringen der metallischen Schicht im Beschichtungsbad (11) die zweilagige Struktur (3) vorgeheizt wird.
- Einseitig beschichtetes Metallband, hergestellt nach dem Verfahren nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass als Beschichtung Reinzinn, eine Zinnlegierung oder eine Zinnlegierung mit intermetallischer Phase aufgebracht ist.
- Einseitig beschichtetes Metallband nach Anspruch 7, dadurch gekennzeichnet, dass die Beschichtung aus Reinzinn mit weniger als 0,01 % Pb oder
3 bis 48 % In, Bi und/oder 0,3 bis 12 % Ag und/oder 0,2 bis 10 % Sb, Bi und/oder 0,1 bis 3 % Cu und/oder 0,1 bis 2 % Ni und/oder 0,01 bis 0,1 % Co besteht. - Verwendung der durch das Verfahren nach einem der Ansprüche 1 bis 6 hergestellten einseitig beschichteten Metallbänder (5) für elektrische oder elektronische Bauteile, elektrische Kontakte, Steckverbinder, Anschlüsse, Relaisfedern, elektromechanische Bauelemente, Heatsinks, Heatspreader, Leuchtdioden, Bauelemente für Leistungselektronikträger oder innenbeschichtete Rohre oder Buchsen.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004056480 | 2004-11-23 | ||
| PCT/EP2005/012269 WO2006056346A1 (de) | 2004-11-23 | 2005-11-16 | Verfahren und fertigungslinie zum einseitigen beschichten von metallbändern und deren verwenwung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP1815037A1 EP1815037A1 (de) | 2007-08-08 |
| EP1815037B1 true EP1815037B1 (de) | 2014-05-07 |
Family
ID=35583557
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05803486.9A Expired - Lifetime EP1815037B1 (de) | 2004-11-23 | 2005-11-16 | Verfahren zum einseitigen beschichten von metallbändern und deren verwendung |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1815037B1 (de) |
| WO (1) | WO2006056346A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN103962678B (zh) * | 2013-01-30 | 2016-12-28 | 大连佳德恒电子工业有限公司 | 太阳能电池板半自动焊接机焊锡带挂锡烘干装置 |
| CN110451324B (zh) * | 2019-07-22 | 2021-08-03 | 常德力元新材料有限责任公司 | 双层海绵的卷对卷化学镀系统 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US492588A (en) | 1893-02-28 | Process of manufacturing tin-plate | ||
| DE301398C (de) | ||||
| GB1303057A (de) | 1969-09-29 | 1973-01-17 | ||
| DE2819142C2 (de) | 1978-04-29 | 1982-03-25 | Thyssen AG vorm. August Thyssen-Hütte, 4100 Duisburg | Verfahren und Vorrichtung zum einseitigen Beschichten eines Metallbandes mit schmelzflüssigem Metall, insbesondere zum einseitigen Feuerverzinken von Stahlband |
| JPS5591967A (en) | 1978-12-30 | 1980-07-11 | Nippon Steel Corp | One-side hot dipping method for steel strip |
| CH648601A5 (fr) | 1979-07-31 | 1985-03-29 | Battelle Memorial Institute | Procede de revetement en continu d'un substrat metallique sur une partie au moins de sa surface par un autre metal et dispositif pour la mise en oeuvre de ce procede. |
| DE3126625A1 (de) | 1981-07-06 | 1983-03-24 | Instytut Metalurgii Żelaza im. Stanislawa Staszica, Gliwice | Anlage zum einseitigen beschichten von blechen und baendern mit einem schutzueberzug |
| US4610389A (en) | 1985-02-25 | 1986-09-09 | Comet Research, Inc. | Method for treating a single side of a metallic sheet |
| DE10163038B4 (de) * | 2001-12-21 | 2004-07-15 | Wieland-Werke Ag | Halbzeug aus duktilem Material mit Sollbruchstellen und dessen Verwendung |
| DE10261303B3 (de) * | 2002-12-27 | 2004-06-24 | Wieland-Werke Ag | Verbundmaterial zur Herstellung elektrischer Kontakte und Verfahren zu dessen Herstellung |
-
2005
- 2005-11-16 EP EP05803486.9A patent/EP1815037B1/de not_active Expired - Lifetime
- 2005-11-16 WO PCT/EP2005/012269 patent/WO2006056346A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2006056346A1 (de) | 2006-06-01 |
| EP1815037A1 (de) | 2007-08-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69709699T2 (de) | Verfahren zum Verbinden von einem Substrat und einem elektronischen Bauteil | |
| EP0189806B1 (de) | Verfahren zum Stumpfschweissen von mindestens einseitig verzinkten, insbesondere tiefziehfähigen Stahlblechen oder Stahlbändern | |
| DE1300788C2 (de) | Verfahren zur herstellung kugeliger loetperlen auf traegerplatten | |
| EP2890517B1 (de) | Verfahren und vorrichtung zum verbinden von leitern mit substraten | |
| DE3781882T2 (de) | Zwischenstueck zum diffusionsfuegen mit fluessiger phase. | |
| EP0805733B1 (de) | Laserunterstütztes plattieren von band | |
| DE102011105631A1 (de) | Batteriefahnenfügestellen und Herstellverfahren | |
| DE3036128A1 (de) | Verfahren zum direkten verbinden von kupferfolien mit oxidkeramiksubstraten | |
| DE1521256A1 (de) | Elektrische Kontaktstruktur und Herstellungsverfahren dafuer | |
| DE102009000892A1 (de) | Verfahren zur Schichtapplikation folienförmiger Lotwerkstoffe mittels Ultraschallschweißen | |
| WO2008049383A1 (de) | Verfahren zur herstellung eines wärmetauschers | |
| EP0162192B1 (de) | Verfahren zum kohärenten Verbinden von Bauteilen mit einem deformierbaren Hilfsmaterial, insbesondere zum Verbinden dünnwandiger Bauteile | |
| DE1527875B2 (de) | Verfahren und Einrichtung zum Ummanteln eines zylindrischen Metallkernes mit einem Metallummantelungsstreifen | |
| DE3023215A1 (de) | Verfahren zur metallurgischen verbindung von metallischen koerpern mit unterschiedlichem schmelzpunkt | |
| EP2976175A1 (de) | Verfahren zur herstellung eines walzplattierten aluminiumwerkstücks, walzplattiertes aluminiumwerkstück und verwendung dafür | |
| DE2403024C2 (de) | Verfahren zur Herstellung von Wärmetauscherelementen | |
| DE19622971A1 (de) | Halbleitereinrichtung zur Oberflächenmontage und Halbleitereinrichtungs-Montagekomponente sowie Verfahren zu ihrer Herstellung | |
| DE102005050221B4 (de) | Verfahren zum einseitigen Beschichten von Metallbändern und deren Verwendung | |
| EP1815037A1 (de) | Verfahren und fertigungslinie zum einseitigen beschichten von metallbändern und deren verwendung | |
| EP3105786B1 (de) | Verfahren zur herstellung einer bondbaren beschichtung auf einem trägerband | |
| EP2468926B1 (de) | Verfahren zur herstellung eines werkstücks aus metall oder einer legierung eines metalls mit einer beschichtung | |
| DE10106474A1 (de) | Verfahren sowie Vorrichtung zum Aufbringen einer Korrosionsschutzschicht auf Kantenflächen von Blechen | |
| DE102012102787B4 (de) | Verfahren zum Herstellen von Metall-Keramik-Substraten | |
| WO2011076402A1 (de) | Rohr | |
| DE1627500B2 (de) | Verfahren zum kontinuierlichen haftenden auftragen eines vorgeformten biegsamen, schmalen und duennen lotstreifens auf ein breiteres streifenblechmaterial |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20070508 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20101005 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20131211 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 666778 Country of ref document: AT Kind code of ref document: T Effective date: 20140515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502005014345 Country of ref document: DE Effective date: 20140618 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20140507 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140907 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140808 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140908 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502005014345 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20150210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502005014345 Country of ref document: DE Effective date: 20150210 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141130 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20141116 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20141116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141130 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141116 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BG Payment date: 20150923 Year of fee payment: 11 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 666778 Country of ref document: AT Kind code of ref document: T Effective date: 20141116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20151111 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20141116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20151008 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20051116 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20140507 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161116 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20170731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161130 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20171130 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20170808 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502005014345 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190601 |