EP1845191A1 - Beheizbare Kalanderwalze - Google Patents
Beheizbare Kalanderwalze Download PDFInfo
- Publication number
- EP1845191A1 EP1845191A1 EP07007387A EP07007387A EP1845191A1 EP 1845191 A1 EP1845191 A1 EP 1845191A1 EP 07007387 A EP07007387 A EP 07007387A EP 07007387 A EP07007387 A EP 07007387A EP 1845191 A1 EP1845191 A1 EP 1845191A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- heatable
- roll
- calender roll
- roll according
- heatable calender
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000010410 layer Substances 0.000 claims abstract description 17
- 239000000463 material Substances 0.000 claims abstract description 13
- 230000035515 penetration Effects 0.000 claims abstract description 3
- 238000010438 heat treatment Methods 0.000 claims description 16
- 239000002346 layers by function Substances 0.000 claims description 15
- 229910000831 Steel Inorganic materials 0.000 claims description 6
- 230000001939 inductive effect Effects 0.000 claims description 6
- 239000010959 steel Substances 0.000 claims description 6
- 230000001965 increasing effect Effects 0.000 claims description 5
- 230000002093 peripheral effect Effects 0.000 claims description 5
- 238000000227 grinding Methods 0.000 claims description 3
- 238000001816 cooling Methods 0.000 claims description 2
- 239000012530 fluid Substances 0.000 claims 3
- 239000004744 fabric Substances 0.000 claims 1
- 239000002344 surface layer Substances 0.000 abstract 1
- 238000003466 welding Methods 0.000 description 9
- 238000004519 manufacturing process Methods 0.000 description 7
- 238000003490 calendering Methods 0.000 description 4
- 230000035882 stress Effects 0.000 description 4
- 238000000137 annealing Methods 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- 239000000945 filler Substances 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 238000000926 separation method Methods 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 2
- 238000005516 engineering process Methods 0.000 description 2
- 230000006698 induction Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000005299 abrasion Methods 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 238000005275 alloying Methods 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000005672 electromagnetic field Effects 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 238000009499 grossing Methods 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- 238000005457 optimization Methods 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 239000006223 plastic coating Substances 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 230000000717 retained effect Effects 0.000 description 1
- 230000002441 reversible effect Effects 0.000 description 1
- 239000004753 textile Substances 0.000 description 1
- 230000008646 thermal stress Effects 0.000 description 1
Images

Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21G—CALENDERS; ACCESSORIES FOR PAPER-MAKING MACHINES
- D21G1/00—Calenders; Smoothing apparatus
- D21G1/02—Rolls; Their bearings
- D21G1/0246—Hard rolls
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21G—CALENDERS; ACCESSORIES FOR PAPER-MAKING MACHINES
- D21G1/00—Calenders; Smoothing apparatus
- D21G1/02—Rolls; Their bearings
- D21G1/0253—Heating or cooling the rolls; Regulating the temperature
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21G—CALENDERS; ACCESSORIES FOR PAPER-MAKING MACHINES
- D21G1/00—Calenders; Smoothing apparatus
- D21G1/02—Rolls; Their bearings
- D21G1/0253—Heating or cooling the rolls; Regulating the temperature
- D21G1/028—Heating or cooling the rolls; Regulating the temperature using electrical means
Definitions
- the invention relates to a heatable calender roll according to the preamble of claim 1.
- the paper web to be treated is treated between rolls using mechanical and thermal energy to treat and deform the paper to conform the paper, particularly the paper surface, to final use.
- the thermal energy required for the treatment is introduced by the heat supply from the heated roll in the nip.
- a roller is known whose roller body is made of steel or the working roller surface consists of steel.
- the presence of a thin plastic coating that penetrates the electromagnetic field is, is not excluded.
- inductive heating elements temperature-generating eddy currents are generated in the roll surface which penetrate about 1 mm into the roll body.
- Each heating element is associated with a circuit to maintain a predetermined power regulated. If, therefore, the conditions change during operation, the heat output transferred by a heating element is nevertheless retained.
- steel rollers are not sufficiently resistant to wear.
- the requirements for the heated calender roll in operation have increased significantly in recent years.
- the required heat input to be supplied has increasingly increased because of the area-related heat requirement for the calendering.
- the surface temperature of the heated roll must be raised in order to transfer the required amount of heat in the shorter by the increase in production residence time on the paper web. This means an increase in the roll surface temperature for the heated rolls in calenders in addition to increasing the heat output. Also because of this double increase, the thermo rolls used so far have reached their limits.
- the object of the invention is therefore to provide a heatable calender roll, which combines high heat output with high service life at high production speeds and is inexpensive to produce.
- a heatable calender roll in which a wear-resistant peripheral surface for the calendering process is applied to the roll body via build-up welding. So there is a separation of functions between the roller body as a supporting body and the roller body as a surface body, for example, determines the paper technology properties and the roller life.
- the inductive heating takes place almost exclusively via the functional layer. This gives you freedom in the choice of material for the support body.
- the electromagnetic properties of the support body are irrelevant to the function of the roller.
- This separation gives a great freedom in the choice of the support material for the roll body and can optimize it according to its essential properties, e.g. Optimization for good forgeability, machinability and high strength. Furthermore, the separation gives optimum utilization of the properties of the filler metal.
- the electromagnetic material for the weld metal is selected so that in addition to the tensile strength according to the invention a desired surface hardness can be achieved solely by the alloying ingredients.
- the heatable calender rolls are therefore highly resilient and have a long service life.
- the inductive power transmission can take place in a known manner via heating elements, such as hairpin inductors or induction coils, as external heating.
- roll surface temperatures of over 200 ° C can be set at production speeds of over 1500 m / min.
- the outer layer has a thermal conductivity> 20 W / m ° K as a functional layer.
- a high thermal conductivity allows the formation of a thick outer layer with a high abrasion potential, without a barrier in the heat transport occurs. Lower flow temperatures for the heat transfer medium are possible.
- the outer layer has a high specific heat capacity, so that sufficient heat is transferred to the product in the nip, without a significant temperature drop occurs.
- the roll body As a material for the roll body, a commercially available material is used.
- the roll body may be made of a virgin steel, e.g. St 52, be made. The production of a heatable calender roll is thus significantly cheaper.
- the functional layer can be formed several times nachschleifbar, wherein the thickness is controllable by a multi-layer welding. Preferred layer thicknesses are 3 to 10 mm, wherein a grinding allowance can be provided.
- the build-up welding can be renewed, which also reduces the cost of using the heatable calender roll according to the invention.
- thermo roll The heating of such a thermo roll can additionally be done in a known manner from the inside by the introduction of peripheral holes.
- the weld layers applied by melt-surfacing can be post-treated by low-stress annealing.
- the stress-relieving annealing serves to homogenize and reduce residual welding stresses in the roll body and the weld layers, thereby avoiding stress cracks from superimposed thermal stresses in the operating state.
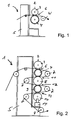
- Fig. 1 shows a calender 1 for the treatment of a web, in particular a paper or board web, textile web or plastic web.
- the calender 1 comprises for this purpose at least one roll stack 2, which here comprises two rolls 3, 4, which are arranged in a known manner on a calender stand 5.
- the rollers 3, 4 define a nip 6, the nip, which passes through a web W and in which the web is subjected to pressure and temperature.
- the treatment time of the web W in the nip depends on the length of the nip and the throughput time, which depends on the production speed in online operation.
- the length of the nip is selectable and is usually between 3 and 300 mm.
- a roller, here the roller 3, as hard roller, soft roller or shoe roller can be formed.
- the roller 3 may further be formed as a bending compensating roller.
- the other roll 4 is a heatable calender roll according to the invention, the formation of which will be described in detail below.
- the roll stack may be loadable from one or both ends to set selectable line loads in nip 6. If the roller 3 is designed as a shoe roller, the line loads can be adjusted via a stroke of the shoe. For guiding the web W between nips or after the nip 6 guide rollers 7 are provided in a known manner.
- This 1-nip calender can be used both online and offline.
- Fig. 2 shows a multi-nip calender for smoothing a paper or board web with at least one roll stack 2 with a plurality of rollers 3, 4, 8, 9, 10, the Limit nips 6, 11, 12, 13.
- the number of rolls is preferably between three and twelve rolls.
- the end rollers 3, 10 of the roller stack 2 are preferably formed as a bending compensating rollers.
- Each nip 6, 11, 12, 13 is preferably limited by a heated calender roll according to the invention. These are here the rollers 4, 9, which are formed according to the invention, as described below. All rolls can be designed as hard rolls.
- the nips 6, 11, 12, 13 are formed as soft nips, ie they are bounded by a hard and a soft roll.
- the heatable calender rolls 4, 9 according to the invention are basically hard rolls with a wear-resistant surface, so that in each case the other roll, which delimit a nip with the heatable calender roll 4, 9 according to the invention, can be soft rolls. According to Fig. 2, these are the rolls 3, 8, 10.
- the heatable calender roll according to the invention is preferably a center roll which is double-rolled in operation, i. two nips 8, 11 and 12, 13 limited.
- the roll stack 2 can be loaded from one end via a pressure cylinder 14. Between the nips, the web W is guided over guide rollers 7.
- a second, not shown, roll stack may be provided, which may be before or downstream of the roll stack 2.
- the roll stack 2 may have a changeover tip.
- the calender 1 according to FIG. 2 can be operated offline as well as online.
- the two calender embodiments of FIGS. 1 and 2 can be operated online at production speeds of over 1500 m / min, wherein the heatable calender rolls 4, 8 can be driven according to the invention with roll surface temperatures of up to 350 ° C while heating capacities of up to 200 kW / m own.
- the formation of the heatable calender rolls 4, 9 according to the invention is explained with reference to FIGS. 3 and 4 below.
- the heatable calender roll 4 will be described.
- the statements apply correspondingly to the calender roll 9.
- the statements apply equally to the heatable calender roll 4 as end roll (FIG. 1) and the heatable calender roll 4, 9 as center roll (FIG. 2).
- the heatable calender roll 4 comprises a hollow roller shell 15 having a roller shell.
- the roller body 15 carries a wear-resistant circumferential surface which is formed by at least one fusion-bonded functional layer 16 having such a weld additive-dependent tensile strength that an operational tensile stress less than or equal to is half the value of the breaking stress of the electromagnetic material.
- the functional layer 16 has a minimum layer thickness which is greater than or equal to the current penetration dimension.
- an external heating is provided, which is formed by a continuous hairpin inductor 20, which provides as a heating element for an inductive power transmission.
- induction coils can be provided, which can be controlled zonewise.
- the frequency of the inductive heating is preferably between 50 Hz and 50 KHz.
- material for the roll body is preferably a non-treated steel, e.g. St 52, provided. Particularly preferred is a material with a thermal conductivity of ⁇ 30 W / m ° K.
- the material for the functional layer 16 is preferably one with a thermal conductivity of ⁇ 20 W / m ° K and a specific heat capacity of ⁇ 400 J / kg ° K.
- the roller body 15 and the functional layer 16 preferably have the same thermal expansions.
- the welding filler from which the functional layer 16 by fusion welding is applied to the roller body 15, preferably has a hardness between 450 HV and 650 HV. Furthermore, the reversible hardness drop of the filler metal from room temperature to operating temperature is preferably less than 5%.
- the build-up welding is preferably carried out by the so-called strip welding method with welding bands of a width of for example 15 to 60 mm in order to achieve a non-porous surface and homogeneous application layer in terms of Young's modulus and wear resistance.
- the layer thickness of the functional layer 16 is at least 3 mm and is preferably in the range between 3 and 10 mm.
- the minimum layer thickness is preferably increased by a layer thickness which corresponds to a grinding allowance.
- the welded-on functional layer 16 can be treated by stress-relieved annealing.
- the roller body 15 is arranged in a known manner as a support body via roll neck 23, 24 in the calender stand.
Landscapes
- Paper (AREA)
- Rolls And Other Rotary Bodies (AREA)
Abstract
Description
- Die Erfindung betrifft eine beheizbare Kalanderwalze nach dem Oberbegriff des Anspruchs 1.
- Beim Kalandrieren wird die zu behandelnde Papierbahn zwischen Walzen behandelt, wobei mechanische und thermische Energie zur Behandlung und Verformung des Papiers eingesetzt wird, um das Papier, insbesondere die Papieroberfläche, der endgültigen Verwendung anzupassen. Die zur Behandlung erforderliche thermische Energie wird durch die Wärmezufuhr aus der beheizten Walze in den Walzenspalt eingebracht.
- Aus
DE 41 01 354 A1 ist eine Walze bekannt, deren Walzenkörper aus Stahl besteht oder die arbeitende Walzenoberfläche aus Stahl besteht. Das Vorhandensein eines dünnen Kunststoffüberzuges, der von dem elektromagnetischen Feld durchsetzt wird, ist dabei nicht ausgeschlossen. Mittels induktiver Heizelemente werden temperaturerzeugende Wirbelströme in der Walzenoberfläche erzeugt, die etwa 1 mm in den Walzenkörper eindringen. Jedem Heizelement ist ein Schaltkreis zugeordnet, um eine vorgegebene Leistung geregelt beizubehalten. Wenn sich also die Verhältnisse im Betrieb ändern, bleibt die von einem Heizelement übertragene Wärmeleistung dennoch erhalten. Stahlwalzen sind jedoch nicht hinreichend verschleißfest. - Die Anforderungen an die beheizte Kalanderwalze im Betrieb haben sich in den letzten Jahren deutlich erhöht. Mit der Steigerung der Produktionsgeschwindigkeit der Papiermaschinen ist wegen des flächenbezogenen Wärmebedarfs für die Kalandrierung die erforderliche zuzuführende Wärmeleistung zunehmend angestiegen. Bei Papier, wie es beim Kalandrieren aus papiertechnologischen Gründen vorliegt, das ein guter Wärmeisolator ist, muß die Oberflächentemperatur der beheizten Walze angehoben werden, um die erforderliche Wärmemenge in der durch die Produktionssteigerung kürzeren Verweildauer auf die Papierbahn zu transferieren. Dies bedeutet für die beheizten Walzen in Kalandern zusätzlich zur Erhöhung der Wärmeleistung eine Erhöhung der Walzenoberflächentemperatur. Auch wegen dieser zweifachen Erhöhung sind die bisher verwendeten Thermowalzen an ihre Grenzen gestoßen.
- Aufgabe der Erfindung ist es daher, eine beheizbare Kalanderwalze zu schaffen, die bei hohen Produktionsgeschwindigkeiten eine hohe Heizleistung mit hohen Standzeiten kombiniert und dabei kostengünstig herstellbar ist.
- Diese Aufgabe wird durch die Merkmale des Anspruchs 1 gelöst.
- Hierdurch wird eine beheizbare Kalanderwalze geschaffen, bei der über ein Auftragsschweißen eine verschleißfeste Umfangsoberfläche für den Kalandrierprozeß auf den Walzenkörper aufgebracht ist. Es besteht also eine Funktionstrennung zwischen dem Walzenkörper als Tragkörper und dem Walzenkörper als Oberflächenkörper, der beispielsweise die papiertechnologischen Eigenschaften und die Walzenstandzeit bestimmt.
- Die induktive Beheizung erfolgt praktisch ausschließlich über die Funktionsschicht. Damit gewinnt man Freiheit bei der Materialwahl für den Tragkörper. Die elektromagnetischen Eigenschaften des Tragkörpers sind ohne Belang für die Funktion der Walze. Durch diese Trennung erhält man eine weitgehende Freiheit bei der Wahl des Trägerwerkstoffs für den Walzenkörper und kann diesen nach dessen wesentlichen Eigenschaften optimieren, z.B. Optimierung auf gute Schmiedbarkeit, Zerspanbarkeit und hohe Festigkeit. Des weiteren erhält man durch die Trennung eine optimale Nutzung der Eigenschaften des Schweißzusatzwerkstoffes.
- Der elektromagnetische Werkstoff für das Schweißgut ist so wählbar, daß neben der erfindungsgemäßen Zugfestigkeit eine gewünschte Oberflächenhärte ausschließlich durch die Legierungsbestandteile zustande kommen kann. Die beheizbaren Kalanderwalzen sind folglich hoch belastbar und besitzen hohe Standzeiten. Die induktive Leistungsübertragung kann in bekannter Weise über Heizelemente, beispielsweise Haarnadel-Induktoren oder Induktions-Coils, als Außenheizung erfolgen.
- Bei einem Einsatz in Multinip-Kalandern mit doppelter Überrollung der beheizten Kalanderwalze und somit doppelter Wärmeabgabe können Walzenoberflächentemperaturen von auch über 200°C bei Produktionsgeschwindigkeiten von über 1500 m/min eingestellt werden.
- Bevorzugt ist, daß die Außenschicht als Funktionsschicht eine Wärmeleitfähigkeit > 20 W/m°K besitzt. Eine hohe Wärmeleitfähigkeit erlaubt die Ausbildung einer dicken Außenschicht mit viel Abschleifpotential, ohne daß eine Barriere im Wärmetransport auftritt. Niedrigere Vorlauftemperaturen für das Wärmeübertragungsmedium sind dadurch möglich. Bevorzugt ist ferner, daß die Außenschicht eine hohe spezifische Wärmekapazität aufweist, damit im Nip genügend Wärme auf das Produkt übertragen wird, ohne daß ein maßgeblicher Temperaturabfall eintritt.
- Als Werkstoff für den Walzenkörper ist ein handelsüblicher Werkstoff verwendbar. Beispielsweise kann der Walzenkörper aus einem unvergüteten Stahl, z.B. St 52, gefertigt sein. Die Herstellung einer beheizbaren Kalanderwalze wird dadurch deutlich billiger.
- Die Funktionsschicht ist mehrfach nachschleifbar ausbildbar, wobei die Dicke durch ein Mehrlagenschweißen steuerbar ist. Bevorzugte Schichtdicken liegen bei 3 bis 10 mm, wobei ein Schleifzuschlag vorgesehen sein kann. Die Auftragsschweißung kann erneuert werden, was den Einsatz der erfindungsgemäßen beheizbaren Kalanderwalze ebenfalls verbilligt.
- Die Beheizung einer solchen Thermowalze kann in bekannter Weise zusätzlich von innen erfolgen durch das Einbringen von peripheren Bohrungen.
- Die durch Schmelz-Auftragsschweißen aufgetragenen Schweißschichten können durch spannungsarmes Glühen nachbehandelt sein. Das spannungsarme Glühen dient zur Homogenisierung und zum Abbau von Schweißeigenspannungen im Walzenkörper und den Schweißschichten, wodurch Spannungsrisse aus überlagerten Thermospannungen im Betriebszustand vermieden werden.
- Weitere Vorteile und Ausgestaltungen der Erfindung sind den Unteransprüchen und der nachfolgenden Beschreibung zu entnehmen.
- Die Erfindung wird nachstehend anhand der in den beigefügten Abbildungen dargestellten Ausführungsbeispiele näher erläutert.
- Fig. 1 zeigt schematisch eine Seitenansicht eines ersten Ausführungsbeispiels eines Kalanders mit einer beheizten Kalanderwalze gemäß der Erfindung,
- Fig. 2 zeigt schematisch eine Seitenansicht eines zweiten Ausführungsbeispiels eines Kalanders mit beheizten Kalanderwalzen gemäß der Erfindung,
- Fig. 3 zeigt schematisch eine Seitenansicht einer beheizten Kalanderwalze gemäß der Erfindung mit einem Haarnadel-Induktor als Außenheizung,
- Fig. 4 zeigt schematisch einen Querschnitt der beheizten Kalanderwalze gemäß Fig. 3.
- Fig. 1 zeigt einen Kalander 1 für die Behandlung einer Warenbahn, insbesondere einer Papier- oder Kartonbahn, Textilbahn oder Kunststoffbahn. Der Kalander 1 umfaßt dazu mindestens einen Walzenstapel 2, der hier zwei Walzen 3, 4 umfaßt, die in bekannter Weise an einem Kalanderständer 5 angeordnet sind. Die Walzen 3, 4 begrenzen einen Walzenspalt 6, den Nip, den eine Warenbahn W durchläuft und in dem die Warenbahn mit Druck und Temperatur beaufschlagt wird. Die Behandlungsdauer der Warenbahn W im Nip hängt ab von der Länge des Nips und der Durchlaufzeit, die beim Online-Betrieb von der Produktionsgeschwindigkeit abhängt. Die Länge des Nips ist wählbar und liegt üblicherweise zwischen 3 und 300 mm. Dazu ist eine Walze, hier die Walze 3, als harte Walze, weiche Walze oder Schuhwalze ausbildbar. Die Walze 3 kann ferner als Biegeausgleichswalze ausgebildet sein.
- Die andere Walze 4 ist eine beheizbare Kalanderwalze gemäß der Erfindung, deren Ausbildung nachfolgend im einzelnen beschrieben wird.
- Der Walzenstapel kann von einem oder beiden Enden her belastbar sein, um wählbare Streckenlasten im Nip 6 einzustellen. Ist die Walze 3 als Schuhwalze ausgebildet, können über einen Hub des Schuhs die Streckenlasten eingestellt werden. Zur Führung der Warenbahn W zwischen Nips oder nach dem Nip 6 sind in bekannter Weise Leitrollen 7 vorgesehen.
- Dieser 1-Nip-Kalander ist im Online- als auch Offline-Betrieb einsetzbar.
- Fig. 2 zeigt einen Multi-Nip-Kalander für das Glätten einer Papier- oder Kartonbahn mit mindestens einem Walzenstapel 2 mit einer Mehrzahl Walzen 3, 4, 8, 9, 10, die Nips 6, 11, 12, 13 begrenzen. Die Walzenzahl liegt vorzugsweise zwischen drei und zwölf Walzen. Die Endwalzen 3, 10 des Walzenstapels 2 sind vorzugsweise als Biegeausgleichswalzen ausgebildet. Jeder Nip 6, 11, 12, 13 wird vorzugsweise durch eine beheizte Kalanderwalze gemäß der Erfindung begrenzt. Dies sind hier die Walzen 4, 9, die gemäß der Erfindung ausgebildet sind, wie nachfolgend beschrieben ist. Alle Walzen können als harte Walzen ausgebildet sein. Vorzugsweise werden die Nips 6, 11, 12, 13 als Soft-Nips ausgebildet, d.h. sie werden von einer harten und einer weichen Walze begrenzt.
- Die beheizbaren Kalanderwalzen 4, 9 gemäß der Erfindung sind grundsätzlich harte Walzen mit einer verschleißfesten Oberfläche, so daß jeweils die andere Walze, die einen Nip mit der beheizbaren Kalanderwalze 4, 9 gemäß der Erfindung begrenzen, weiche Walzen sein können. Gemäß Fig. 2 sind dies die Walzen 3, 8, 10. Die beheizbare Kalanderwalze gemäß der Erfindung ist vorzugsweise eine Mittelwalze, die im Betrieb doppelt überrollt wird, d.h. zwei Nips 8, 11 bzw. 12, 13 begrenzt. Der Walzenstapel 2 ist von einem Ende her über einen Druckzylinder 14 belastbar. Zwischen den Nips wird die Warenbahn W über Leitrollen 7 geführt.
- Für eine zweiseitige Behandlung der Warenbahn W kann ein zweiter, nicht dargestellter Walzenstapel vorgesehen sein, der dem Walzenstapel 2 vor oder nachgeordnet sein kann. Alternativ kann der Walzenstapel 2 einen Wechselnip aufweisen. Der Kalander 1 gemäß Fig. 2 kann offline als auch online betrieben werden.
- Die beiden Kalanderausführungen der Fig. 1 und 2 können bei Produktionsgeschwindigkeiten über 1500 m/min online betrieben werden, wobei die beheizbaren Kalanderwalzen 4, 8 gemäß der Erfindung mit Walzenoberflächentemperaturen von bis zu 350°C gefahren werden können und dabei Heizleistungen von bis zu 200 kW/m besitzen.
- Die Ausbildung der beheizbaren Kalanderwalzen 4, 9 gemäß der Erfindung wird anhand der Fig. 3 und 4 nachfolgend erläutert. Beispielhaft wird die beheizbare Kalanderwalze 4 beschrieben. Die Ausführungen gelten entsprechend für die Kalanderwalze 9. Die Ausführungen gelten in gleicher Weise für die beheizbare Kalanderwalze 4 als Endwalze (Fig. 1) und die beheizbare Kalanderwalze 4, 9 als Mittelwalze (Fig. 2).
- Die beheizbare Kalanderwalze 4 umfaßt einen hohlen, eine Walzenschale aufweisenden Walzenkörper 15. Der Walzenkörper 15 trägt eine verschleißfeste Umfangsoberfläche, die gebildet ist von mindestens einer durch Schmelzschweißen aufgetragenen Funktionsschicht 16, die eine solche schweißzusatzwerkstoffabhängige Zugfestigkeit besitzt, daß eine im Betrieb resultierende Zugspannung kleiner gleich dem halben Wert der Bruchspannung des elektromagnetischen Werkstoffes ist. Die Funktionsschicht 16 weist dabei eine Mindestschichtdicke auf, die größer gleich dem Stromeindringmaß ist.
- Als Beheizung für die beheizbare Kalanderwalze ist eine Außenbeheizung vorgesehen, die von einem durchgehenden Haarnadel-Induktor 20 gebildet wird, der als Heizelement für eine induktive Leistungsübertragung sorgt. Alternativ können Induktions-Coils vorgesehen sein, die zonenweise aussteuerbar sind. Die Frequenz der induktiven Heizung liegt vorzugsweise zwischen 50 Hz und 50 KHz.
- Als Material für den Walzenkörper ist vorzugsweise ein unvergüteter Stahl, z.B. St 52, vorgesehen. Besonders bevorzugt ist ein Material mit einer Wärmeleitfähigkeit von ≥ 30 W/m°K.
- Als Material für die Funktionsschicht 16 ist vorzugsweise ein solches mit einer Wärmeleitfähigkeit von ≥ 20 W/m°K und einer spezifischen Wärmekapazität von ≥ 400 J/kg°K vorgesehen. Der Walzenkörper 15 und die Funktionsschicht 16 besitzen vorzugsweise gleiche Wärmeausdehnungen.
- Der Schweißzusatzwerkstoff, aus dem die Funktionsschicht 16 durch Schmelzschweißen auf den Walzenkörper 15 aufgetragen ist, besitzt vorzugsweise eine Härte zwischen 450 HV und 650 HV. Ferner beträgt der reversible Härteabfall des Schweißzusatzwerkstoffes von Raumtemperatur bis Betriebstemperatur vorzugsweise weniger als 5 %. Das Auftragsschweißen erfolgt vorzugsweise durch das sogenannte Bandschweißverfahren mit Schweißbändern einer Breite von beispielsweise 15 bis 60 mm, um eine porenfreie Oberfläche und homogene Auftragsschicht hinsichtlich E-Modul und Verschleißfestigkeit zu erzielen.
- Die Schichtdicke der Funktionsschicht 16 beträgt mindestens 3 mm und liegt vorzugsweise im Bereich zwischen 3 und 10 mm. Die Mindestschichtdicke ist vorzugsweise erhöht um eine Schichtdicke, die einem Schleifzuschlag entspricht.
- Die aufgeschweißte Funktionsschicht 16 kann behandelt sein durch spannungsarmes Glühen.
- Der Walzenkörper 15 ist in bekannter Weise als Tragkörper über Walzenzapfen 23, 24 in dem Kalanderständer angeordnet.
- Die vorstehenden Ausführungen gelten auch für jede Art einer zusätzlichen Innenbeheizung der beheizbaren Kalanderwalze 4, 9, insbesondere mittels peripherer Bohrungen in dem Walzenkörper 15, durch die ein Wärmeübertragungsmedium geleitet werden kann. Alternativ kann durch den Walzenkörper 15 auch eine Innenkühlung geführt sein.
Claims (12)
- Beheizbare Kalanderwalze mit einem hohlen, eine Walzenschale aufweisenden Walzenkörper, der eine verschleißfeste Umfangsoberfläche trägt, dadurch gekennzeichnet, daß die verschleißfeste Umfangsoberfläche gebildet wird von mindestens einer durch Schmelzschweißen aufgetragenen Funktionsschicht (16), die aus einem elektromagnetischen Werkstoff mit einer solchen Zugfestigkeit besteht, daß eine im Betrieb resultierende Zugspannung kleiner gleich dem halben Wert der Bruchspannung des elektromagnetischen Werkstoffs ist, und die Funktionsschicht (16) eine Mindestschichtdicke aufweist, die größer gleich dem Stromeindringmaß ist.
- Beheizbare Kalanderwalze nach Anspruch 1, dadurch gekennzeichnet, daß die Mindestschichtdicke erhöht ist um eine Schichtdicke, die einem Schleifzuschlag entspricht.
- Beheizbare Kalanderwalze nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß der Walzenkörper (15) aus einem unvergüteten Stahl besteht.
- Beheizbare Kalanderwalze nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der Walzenkörper (15) und die Funktionsschicht (16) gleiche Wärmeausdehnung besitzen.
- Beheizbare Kalanderwalze nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß der Walzenkörper (15) für das Durchleiten eines Fluids ausgebildet ist.
- Beheizbare Kalanderwalze nach Anspruch 5, dadurch gekennzeichnet, daß das Fluid ein Wärmeübertragungsmedium für eine Innenbeheizung ist.
- Beheizbare Kalanderwalze nach Anspruch 5, dadurch gekennzeichnet, daß das Fluid ein Wärmeübertragungsmedium für eine Innenkühlung ist.
- Beheizbare Kalanderwalze nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, daß die Funktionsschicht (16) eine Wärmeleitfähigkeit von ≥ 20 W/m°K und eine spezifische Wärmekapazität von ≥ 400 J/kg°K besitzt.
- Beheizbare Kalanderwalze nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, daß die Mindestschichtdicke der Funktionsschicht (16) im Bereich zwischen 3 und 10 mm liegt.
- Beheizbare Kalanderwalze nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, daß der elektromagnetische Werkstoff ausgelegt ist für eine Frequenz der induktiven Heizung zwischen 50 Hz und 50 KHz.
- Kalander zum Behandeln einer Warenbahn, insbesondere einer Papier- oder Kartonbahn, mit mindestens einem Walzenstapel (2) mit zwei oder mehreren Walzen (3, 4; 3, 4, 8, 9, 10) unter Ausbildung von einem oder mehreren Nips (6; 6, 11, 12, 13), dadurch gekennzeichnet, daß mindestens eine beheizbare, harte Walze (4, 9) nach einem oder mehreren der Ansprüche 1 bis 10 ausgebildet ist.
- Kalander nach Anspruch 11, dadurch gekennzeichnet, daß die beheizbaren, harten Mittelwalzen (4, 9) nach einem oder mehreren der Ansprüche 1 bis 10 ausgebildet sind.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE200610017460 DE102006017460B4 (de) | 2006-04-13 | 2006-04-13 | Beheizbare Kalanderwalze |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1845191A1 true EP1845191A1 (de) | 2007-10-17 |
Family
ID=38268992
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07007387A Withdrawn EP1845191A1 (de) | 2006-04-13 | 2007-04-11 | Beheizbare Kalanderwalze |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1845191A1 (de) |
| DE (1) | DE102006017460B4 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116905272A (zh) * | 2023-08-29 | 2023-10-20 | 赣州龙邦材料科技有限公司 | 一种高挺耐磨芳纶纸的制造方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0277905A2 (de) * | 1987-02-03 | 1988-08-10 | Beloit Corporation | Heizmethode zum Heizen einer Kalanderrolle |
| EP0337973A2 (de) * | 1988-04-13 | 1989-10-18 | Valmet Paper Machinery Inc. | Verfahren und Vorrichtungen zur Druckbehandlung einer Papierbahn |
| WO1995010659A1 (en) * | 1993-10-13 | 1995-04-20 | Beloit Technologies, Inc. | Impulse dryer roll with shell of high thermal diffusivity |
| DE10164344C1 (de) * | 2001-12-28 | 2003-06-18 | Schwaebische Huettenwerke Gmbh | Formstabilisierter Walzenkörper |
| DE202005015368U1 (de) * | 2005-09-29 | 2007-02-08 | Andritz Küsters GmbH & Co. KG | Beheizbare Kalanderwalze |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4101354A1 (de) * | 1991-01-18 | 1992-07-23 | Kuesters Eduard Maschf | Vorrichtung zur indukativen beheizung von walzen |
| US20060276317A1 (en) * | 2003-09-01 | 2006-12-07 | Reijo Pietikainen | Thermo roll |
-
2006
- 2006-04-13 DE DE200610017460 patent/DE102006017460B4/de not_active Expired - Fee Related
-
2007
- 2007-04-11 EP EP07007387A patent/EP1845191A1/de not_active Withdrawn
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0277905A2 (de) * | 1987-02-03 | 1988-08-10 | Beloit Corporation | Heizmethode zum Heizen einer Kalanderrolle |
| EP0337973A2 (de) * | 1988-04-13 | 1989-10-18 | Valmet Paper Machinery Inc. | Verfahren und Vorrichtungen zur Druckbehandlung einer Papierbahn |
| WO1995010659A1 (en) * | 1993-10-13 | 1995-04-20 | Beloit Technologies, Inc. | Impulse dryer roll with shell of high thermal diffusivity |
| DE10164344C1 (de) * | 2001-12-28 | 2003-06-18 | Schwaebische Huettenwerke Gmbh | Formstabilisierter Walzenkörper |
| DE202005015368U1 (de) * | 2005-09-29 | 2007-02-08 | Andritz Küsters GmbH & Co. KG | Beheizbare Kalanderwalze |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116905272A (zh) * | 2023-08-29 | 2023-10-20 | 赣州龙邦材料科技有限公司 | 一种高挺耐磨芳纶纸的制造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102006017460A1 (de) | 2007-10-18 |
| DE102006017460B4 (de) | 2012-10-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE68923898T2 (de) | Verfahren und Vorrichtungen zur Druckbehandlung einer Papierbahn. | |
| DE3131799C2 (de) | Walzenpresse für Papier- und ähnliche Bahnen, insbesondere Kalander | |
| EP0732446B1 (de) | Kalander für die zweiseitige Behandlung einer Papierbahn | |
| DE69802672T2 (de) | Verfahren zum kalandrieren und kalander zur anwendung des verfahrens | |
| EP0735185B1 (de) | Kalander für die zweiseitige Papierbehandlung | |
| EP2014777A1 (de) | Verfahren sowie Vorrichtung zur thermischen Behandlung von Metallblech | |
| DE102006017460B4 (de) | Beheizbare Kalanderwalze | |
| EP0748895B1 (de) | Kalander | |
| EP1924741A1 (de) | Beheizbare kalanderwalze | |
| EP2275601B1 (de) | Kalander zum Glätten einer Papier oder Kartonbahn | |
| DE19508352B4 (de) | Kalander für die Behandlung einer Papierbahn | |
| EP2314764A1 (de) | Kalander | |
| EP1929086B1 (de) | Beheizbare kalanderwalze | |
| EP0631012A1 (de) | Verfahren und Vorrichtung zur Beeinflussung von Dicke und Glanz und/oder Glätte bei der Behandlung von Faserstoffbahnen | |
| DE60112618T2 (de) | Verfahren zur herstellung eines walzenmantels einer bei der herstellung oder weiterverarbeitung von papier und/oder pappe verwendeten walze | |
| DE102010002819A1 (de) | Satinageanordnung und Verfahren zur Satinage | |
| DE202005015368U1 (de) | Beheizbare Kalanderwalze | |
| WO2016113040A1 (de) | Band für eine glättvorrichtung, glättvorrichtung und verfahren zur glättung | |
| EP1924742A1 (de) | Beheizbare kalanderwalze | |
| DE102005044101A1 (de) | Beheizbare Kalanderwalze | |
| DE102007055734A1 (de) | Bahnbehandlungsvorrichtung | |
| DE102005019475A1 (de) | Kalander und Verfahren zum Behandeln einer Materialbahn | |
| EP1746205B1 (de) | Verfahren zum Betreiben eines Kalanders und Kalander | |
| EP2135993A2 (de) | Heizvorrichtung zum induktiven Erwärmen einer Kalanderwalze | |
| EP1645685B1 (de) | Kalanderwalze und Verfahren zum Betreiben einer Kalanderwalze |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK YU |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: ANDRITZ KUESTERS GMBH |
|
| 17P | Request for examination filed |
Effective date: 20080225 |
|
| 17Q | First examination report despatched |
Effective date: 20080424 |
|
| AKX | Designation fees paid |
Designated state(s): AT DE FI IT |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN WITHDRAWN |
|
| 18W | Application withdrawn |
Effective date: 20111215 |