EP2060492A1 - Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel - Google Patents
Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel Download PDFInfo
- Publication number
- EP2060492A1 EP2060492A1 EP07022267A EP07022267A EP2060492A1 EP 2060492 A1 EP2060492 A1 EP 2060492A1 EP 07022267 A EP07022267 A EP 07022267A EP 07022267 A EP07022267 A EP 07022267A EP 2060492 A1 EP2060492 A1 EP 2060492A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- roller
- counter
- tubular film
- shirring
- gathering
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/10—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs
- B65B9/13—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the preformed tubular webs being supplied in a flattened state
- B65B9/135—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the preformed tubular webs being supplied in a flattened state for palletised loads
Definitions
- the invention relates to a device for coating a tubular film or a film hood over a stack of goods.
- Gutstapel means in particular a plurality of packages, packages, sacks or the like units that are suitably stacked to a cuboid stack. It is within the scope of the invention that the stack is received on a pallet.
- This stack is covered with a tubular film or with a film hood to give the stack on the one hand a higher stability and on the other hand to protect the stack from the weather.
- the stack of goods may also be a few stacked units or even a single larger unit, for example from the white goods sector (washing machines, refrigerators, dishwashers and the like).
- the stack does not necessarily have to have a cuboid shape, but in principle can also have other shapes.
- the tubular film or film hood to be covered adjusts as it were to the shape of the stack of goods.
- the tubular film is supplied to these devices from a tubular film supply. Above the stack, the tubular film is opened and gathered in the vertical direction.
- Such a device is for example off EP 1 353 847 B1 known.
- the shirring device has here Raffrollen, each of which is assigned a single counter-roller, wherein the axis of rotation of the counter-roller is arranged in the vertical direction respectively below the axis of rotation of the shirring roller.
- the shirring device after EP 1 353 847 B1 can then also be used for Querstretchen the tubular film as well as Covering device for coating the tubular film over the stack. During the coating process, the tubular film is scrapped, whereby the detached tubular film is in turn passed between the gathering rollers and counter rollers.
- the invention the technical problem underlying a device of the type mentioned above with the above-mentioned drawback can be avoided and with a precise and controlled application of the hose film end to the stack or on the pallet is possible.
- the invention teaches a device for coating a tubular film or a film hood on a stack, wherein for gathering the tubular film at least two roller assemblies are each provided with at least one Rafrolle and at least one counter-roller and wherein the Raffrollen and the counter roll when shirring are arranged in a gathering position, in which the tubular film is in contact with the gathering rollers on the outside and with the counter-rollers on the inside, wherein only one counter-roller of each roller arrangement is in contact with the tubular film during shirring and is arranged below a horizontal roller arrangement reference plane B, wherein a coating device is provided, with which the tubular film is pulled after shirring on the stack of goods, wherein the roller assemblies are carried in overdrawing, wherein the squeegee device has at least two guide elements over which the tube film which has been removed during coating is guided against the product stack before its contact, and wherein a counter roller of each roller assembly is in contact with the inside of the tubular film
- the (imaginary) horizontal roller assembly reference plane B passes through the axis of rotation of a gathering roller of a roller assembly in the shirring position. It is also within the scope of the invention that the (imaginary) horizontal roller assembly reference plane B is arranged transversely or perpendicular to the feed direction Z of the tubular film or transverse / perpendicular to the coating direction of the tubular film.
- the (imaginary) roller assembly reference plane B is arranged, as it were, fixed with respect to a roller arrangement or with respect to a roller arrangement device and is carried along with the roller arrangement or with the roller arrangement device in the direction of coating.
- the standing in shirring in contact with the tubular film counter-roller of each roller assembly is arranged at least during rap the hose film end in a counter to the coating direction approached Abraffposition.
- the standing in shirring in contact with the tubular film counter role each roller assembly moved from its shirring position in the vertical direction in its Abraffposition.
- the stack is arranged on a pallet. It is understood that the end of the hose film is abolished at the end of the coating process and applied to the stack or, to the pallet.
- the tubular film or the film hood is suitably made of an elastic plastic film. As far as here and below of a film hood is mentioned, this means the already separated at one end and welded tubular film.
- the tubular film of the device according to the invention is supplied from a tubular film supply. Conveniently, the side edges of the tubular film are folded inwards in the stored state. One speaks then of a gusseted tube. It is also within the scope of the invention that the tube film supplied to the device is opened above or in front of the stack. It is recommended that shirring elements then retract into the hose film end of the opened tubular film, so that the inside of the hose film end rests against the gathering elements. Each gathering element preferably has a tieback which extends transversely to the feed direction of the tubular film or transversely to the vertical direction.
- the gathering elements are arranged with their Raffbügeln at the four corners of a rectangular cross-sectionally open tubular film.
- the Raffbügel also called Raffecken.
- the gathering elements or tieback are transversely to the feed direction of the tubular film, in particular in the horizontal direction are movable and that are preferably moved independently of each other.
- the gathering elements or gathering bars can be moved in the feed direction of the tubular film, in particular in the vertical direction.
- each shirring element or each Raffbügel is associated with a counter-roller, which is arranged in the feed direction of the tubular film behind or under the associated Raffbügel, is arranged in particular in the vertical direction below the Raffbügels. It is recommended that each Raffelement or Raffbügel is assigned a Rafrolle, which is arranged at least in the Raffposition in the feed direction of the tubular film behind or under the associated Raffbügel, in particular in the vertical direction below the Raffbügels is arranged.
- the gathering rolls are moved up or folded in so that each gathering roll and the counter-roll assigned to it receive the tubular film between them in a clamping manner.
- the gathering rolls and counter-rolls are then in their gathering position.
- the gathering rollers are driven and to each Rafrolle is suitably associated with a drive motor, Empfohleneiolo the counter-rollers are not driven. They work, as it were, as pressure rollers with regard to the associated gathering rollers.
- each roller assembly consists of a gathering roller and only one counter roller associated with the gathering roller. Empfohlenenuit four such roller assemblies are arranged at the four corners of a cross-sectionally rectangular clamped tubular film.
- the roller assemblies are oriented in the gathering position so that the axis of rotation of the counter-roller is arranged in the feed direction of the tubular film behind or in the vertical direction below the axis of rotation of the gathering roller.
- the axes of rotation of the gathering roller and counter-roller are arranged so that the tangent at the respective contact point of the gathering roller and the associated counter-roller points obliquely downwards and with respect to the stack of goods to the outside.
- a tubular film section provided for the formation of the film hood is withdrawn from the tubular film supply and is gathered before or above the good stack. It is further within the scope of the invention that at least two shirring elements or Raffbügel are present over which the tubular film is guided in the Raffposition, wherein in the feed direction of the tubular film behind a shirring or Raffbügel a roller assembly is provided through which the tubular film in the Raffposition is performed and is gathered in the feed direction behind the roller assembly.
- the device according to the invention comprises a separating device and a welding device with which the tubular film is separated and welded after shirring at the upper end of the film hood to be formed to form the film hood.
- a particularly preferred embodiment of the invention is characterized in that the gathering elements are also used as Querstretchiata with which the tubular film or the film hood is transversely transversely after shirring and expediently before coating over the stack.
- the shirring elements with their tiebacks (rugs) move apart transversely to the feed direction of the tubular film.
- the transverse stretching is carried out with the proviso that the cross-section or horizontal cross-section of the cross-stretched tubular film is greater than the cross-section or horizontal cross-section of the product stack.
- the tubular film is then pulled over the stack with the coating device.
- the gathering elements are also the guide elements of the stalling device.
- the Raffbügel (Raffecken) also work in this preferred embodiment as a guide bracket over which the abolished when coating tubular film is guided before their investment in the stack.
- the shirring elements or, guide elements for shirring and Querstretchen and for coating the tubular film are used. In all three operations, at least four or four shirring elements are expediently involved, which are preferably arranged at the four corners of the tube film which is rectangular in cross-section.
- the gathering elements can be moved in the direction of coating the film hood or in the vertical direction.
- the shirring elements are expediently connected to a tenter, which can be moved in a corresponding manner.
- the gathering rolls Before covering or tearing off the tubular film, the gathering rolls can be removed from their gathering position or folded away from the counter rolls. Abraffen then takes place only by peeling off the tubular film when shutting down the shirring elements or the clamping frame. The Raffrollen can be folded in this stalling but also to the counter-roles. Abraffen is then additionally supported by the Raffrollen. The hose foil which has been removed during coating is recommended to be guided over the gathering arms of the gathering elements. At the end of the coating process and during the removal of the hose film end, the method or vertical method of the shirring elements or of the clamping frame is expediently slowed down.
- the counter-rollers of the roller arrangement are moved into the removal position at least at the end of the coating process or at least when the hose film end is lifted in the direction of the associated guide bracket or on the associated guide bracket. It is understood that the removal of the hose film end takes place in the lower, in particular pallet-side region of the stack.
- all counter rollers of the roller assemblies move into the Abraffposition mentioned above.
- the counter-rollers in the Abraffposition have a smaller or a much smaller distance from the associated guide bracket than in the shirring position. The counter-rollers are thus moved from their Raffposition in the Abraffposition to the guide bracket out.
- the gathering rollers are movable in the vertical direction.
- the Raffrollen be folded or approached to the associated counter-roles, so that the Schlauchfolienwandung the abolished Schlauchfolienendes between counter-rollers and Raffrollen is received by clamping.
- the arrangement of the gathering rollers relative to the associated shirring elements in the shirring position and in the Abraffposition unchanged.
- the gathering rollers can be moved counter to the coating direction of the tubular film in the Abraffposition as the counter-rollers.
- a gathering roller in the Abraffposition then expediently has a smaller distance to the associated guide bracket than in the shirring position.
- the tube end is held or transported virtually until the last until the end of the coating process between counter roller and Rafrolle and can thus be performed very controlled on the associated guide bracket.
- the arrangement according to the invention ensures a controlled, functionally reliable and precise removal of the tubular film end as well as application of the tubular film end in the correct position on the stack of goods or on the pallet.
- the gathering elements at the end of the coating process and arranged in the Abraffposition counter-rollers are transverse to the coating direction inward in the direction of stack or in particular in the direction of a pallet arranged under the stack. Then the hose film end is detached from the guide elements and applied to the stack or in particular to the pallet. This application is usually done without expensive additional measures, since the cross-stretched tubular film due to elastic restoring forces quasi automatically applies to the stack or to the pallet.
- the stack of goods is arranged on a pallet, which has a pallet upper floor and a pallet bottom and according to one embodiment additionally at least one between Pallet top floor and pallet bottom floor arranged intermediate pallet floor.
- the gathering elements are moved inwards below the pallet and the tubular film end is then applied to the underside of the pallet underlay.
- the guide elements move in the area below the pallet top and above the pallet bottom inward and the hose film end is applied in this embodiment to the underside of the pallet top or bottom of an arranged between the pallet top and pallet base pallet intermediate floor.
- each roller assembly at least two counter-rollers, wherein only the first counter-roller of each roller assembly is in shirring in contact with the tubular film and the second counter-roller of each roller assembly when shirring out of contact with the tubular film and wherein both counter-rollers of each roller assembly Abraffen in contact with the inside of the tubular film stand.
- the first counter roll when shirring and Abraffen below the horizontal roll assembly reference plane B is arranged.
- the second counter roll is arranged at the Abraffen above the horizontal roll assembly reference plane B.
- the second counter-rollers are hinged, so that they are out of contact with the tubular film during shirring and then hinged, so that they are in Abraffen in contact with the tubular film.
- the invention also provides a method for coating a tubular film or a film hood over a stack of goods.
- the shirring elements or the clamping frame with connected shirring elements during the coating process are initially moved downwards in the direction of the pallet.
- the vertical movement of the gathering elements is expediently slowed down.
- the transfer of the counter-rollers in the Abraffposition is expediently slowed down.
- the gathering rollers are approached or folded onto the assigned counter-rollers.
- the shirring elements are moved inwards, so that the hose film end can be applied in particular to the pallet.
- the invention is based on the finding that with the device according to the invention not only a very reliable shirring, Querstretchen and Abraffen the tubular film is possible, but also a very controlled and precise application of the hose film end to the pallet under the stack.
- the device according to the invention is characterized by a surprisingly high reliability, this is nonetheless achieved with relatively simple and less expensive measures.
- the invention further ensures by the targeted application of the film to the pallet base a reduced understretch area, which leads to savings in film consumption.
- the device of the invention works smoothly and is characterized in particular by a very low maintenance.
- the device according to the invention has considerable advantages over devices known from the prior art.
- the tubular film 1 is supplied in a conventional manner by a tubular film supply 4 and opened above the stack 2 with an opening device 5. Subsequently, four shirring elements 6 are retracted into the opened tubular film 1, so that the inside of the tubular film 1 rests against these shirring elements 6.
- the shirring elements 6 are arranged at the four corners of a rectangular cross-sectionally open or clamped tubular film 1.
- the shirring elements 6 in the exemplary embodiment each have a curved tieback 7, which extends transversely to the feed direction Z of the tubular film 1 and a subsequent to the tieback 7 vertical wall 8, Preferably and in the embodiment, the two Arms of the curved tieback 7 directed downwards. This is especially true in the Fig. 3 . 4 and 5 recognizable.
- each shirring element 6 is assigned a roller arrangement 9 consisting of a gathering roller 10 and only one counter roller 11.
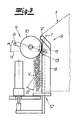
- a roller assembly 9 is shown in the shirring position, in which the counter-roller 11 is disposed below a horizontal roller assembly reference plane B.
- tube film 1 is withdrawn, each guided over the tieback 7 and each passed between the gathering roller 10 and the counter-roller 11.
- the gathering rollers 10 have a larger diameter than the associated counter-rollers 11, preferably and in the exemplary embodiment Fig.
- the gathering rollers and the counter-rollers 11 are arranged in the shirring position so that the axis of rotation of a counter-roller 11 lies in the vertical direction below the axis of rotation of the shirring roller 10.
- the axis of rotation of Raffrolle 10 and counter-roller 11 are arranged in the shirring position so that the tangent T in the respective contact point of the shirring roller 10 and the associated counter-roller 11 obliquely downwards and outwards ( Fig. 3 ).
- the angle ⁇ between the pleats and the vertical V is 20 to 60 °, preferably 45 ° or about 45 °. Due to this uniform alignment of the folds, the tubular film 1 in the subsequent coating over the stack 2 forcibly and be scrapped without damage. After shirring the tubular film 1, the tubular film is advantageously separated at its upper end with a separating device, not shown, and welded with a welding device, also not shown, so that a film hood is formed.
- the shirred tubular film is transversely, so that their horizontal cross section is greater than the horizontal cross section of the stack 2.
- the shirring elements 6 and the shirring are also used as Querstretchiata and transverse stretching of the tubular films 1, the shirring elements 6 are moved diagonally apart.
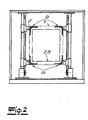
- the Fig. 2 shows the gathering elements 6 after the Querstretchen over the stack 2.
- the tubular film 1 is pulled over the stack 2.
- the shirring elements 6 are vertically or vertically moved down.
- the shirring elements 6 are connected to a vertically movable clamping frame or lifting frame.
- the shirred tubular film 1 is again removed, the folds of the shirred tubular film 1 are gradually removed or dissolved.
- the tubular film 1 passes through the roller assemblies 9 in opposite direction to the shirring and is then guided over the Raffbügel 7.
- the powered caterpillars 10 also rotate in the opposite direction compared to creasing.
- the vertical movement of the shirring elements 6 is expediently slowed down.
- the counter-rollers 11 are moved vertically upwards in the direction of the associated gathering bar 7 into their off-drawing position for lifting off the tubular film end, in which they are preferably immediately below the associated gathering bar 7 are arranged.
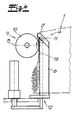
- This Abraffposition is in the Fig. 4 in which the counter-roller 11 is arranged above the roller assembly reference plane B.
- the (imaginary) roller assembly reference plane B is fixed with respect to the roller assemblies 9 and with respect to the roller assembly means and is moved with the roller assemblies 9 in the overdrawing direction.
- the counter-rollers 11 are expediently movable on a linear guide 12.
- the counter rollers 11 also engage in each case through a vertical slot 13 in the associated vertical wall 8.
- the gathering rollers 10 are then moved back to the counter rollers 11 at the latest in the off-hook position of the counter rollers 11.
- Fig. 4 shows this Abraffposition at a gathering roller 10.
- the Fig. 4 is also removable, that the scatteredfrengende Schlauchfolienende is held quasi until the last or until the end of the coating process between counter rollers 11 and caterpillars 10 and thus controlled above the associated Raffbügel 7 can be performed.
- the gathering elements 6 are moved vertically into the area under the pallet 3.
- the shirring elements 6 are then moved inwards towards the pallet 3 and the end of the tubular foil is finally detached from the shirring clips 7 and placed on the underside of the pallet base 14. Due to the inventive arrangement of Roman rolls 10, counter rolls 11 and Raffbügeln 7 in the Abraffposition this application of the Schlauchfolienendes very reliable and accurate.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Basic Packing Technique (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Separation Using Semi-Permeable Membranes (AREA)
- Shaping By String And By Release Of Stress In Plastics And The Like (AREA)
- Wrappers (AREA)
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
- Manufacturing Of Electric Cables (AREA)
- Laminated Bodies (AREA)
- Tubes (AREA)
- Packaging Of Annular Or Rod-Shaped Articles, Wearing Apparel, Cassettes, Or The Like (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel. - Gutstapel meint insbesondere eine Mehrzahl von Packungen, Paketen, Säcken oder dergleichen Einheiten, die zweckmäßigerweise zu einem quaderförmigen Gutstapel gestapelt sind. Es liegt im Rahmen der Erfindung, dass der Gutstapel auf einer Palette aufgenommen ist. Dieser Gutstapel wird mit einer Schlauchfolie bzw. mit einer Folienhaube überzogen, um dem Gutstapel einerseits eine höhere Stabilität zu verleihen und um den Gutstapel andererseits vor Witterungseinflüssen zu schützen. Bei dem Gutstapel kann es sich grundsätzlich auch um wenige gestapelte Einheiten handeln oder aber auch um eine einzelne größere Einheit, beispielsweise aus dem Weisswarenbereich (Waschmaschinen, Kühlschränke, Spülmaschinen und dergleichen). Der Gutstapel muss nicht zwingend eine Quaderform haben, sondern kann prinzipiell auch andere Formen aufweisen. Die überzuziehende Schlauchfolie bzw. Folienhaube passt sich gleichsam der Form des Gutstapels an.
- Vorrichtungen der eingangs genannten Art sind aus der Praxis in verschiedenen Ausführungsformen bekannt. Die Schlauchfolie wird diesen Vorrichtungen von einem Schlauchfolienvorrat zugeführt. Über dem Gutstapel wird die Schlauchfolie geöffnet und in Vertikalrichtung gerafft.
- Eine solche Vorrichtung ist beispielsweise aus
EP 1 353 847 B1 bekannt. Die Raffeinrichtung weist hier Raffrollen auf, denen jeweils eine einzige Gegenrolle zugeordnet ist, wobei die Drehachse der Gegenrolle in Vertikalrichtung jeweils unter der Drehachse der Raffrolle angeordnet ist. Zum Raffen wird die Schlauchfolie zwischen den Raffrollen und Gegenrollen hindurchgeführt. Die Raffeinrichtung nachEP 1 353 847 B1 kann anschließend auch zum Querstretchen der Schlauchfolie verwendet werden sowie als Überziehvorrichtung zum Überziehen der Schlauchfolie über den Gutstapel. Beim Überziehvorgang wird die Schlauchfolie abgerafft, wobei die abgeraffte Schlauchfolie wiederum zwischen den Raffrollen und Gegenrollen hindurchgeführt wird. Die Vorrichtung nachEP 1 353 847 B1 hat sich grundsätzlich bewährt. Es hat sich aber gezeigt, dass zum Ende des Überziehvorgangs bzw. beim Abraffen des Schlauchfolienendes die Schlauchfolie manchmal unkontrolliert von den Rafffingern bzw. Raffecken abspringt und demzufolge nicht sehr präzise in der gewünschten Position an dem Gutstapel bzw. an der Palette angelegt werden kann. Insoweit ist die bekannte Vorrichtung verbesserungsfähig. - Demgegenüber liegt der Erfindung das technische Problem zugrunde eine Vorrichtung der eingangs genannten Art anzugeben mit der der vorstehend genannte Nachteil vermieden werden kann und mit der ein präzises und kontrolliertes Anlegen des Schlauchfolienendes an dem Gutstapel bzw. an der Palette möglich ist.
- Zur Lösung dieses technischen Problems lehrt die Erfindung eine Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel, wobei zum Raffen der Schlauchfolie zumindest zwei Rollenanordnungen mit jeweils zumindest einer Raffrolle und zumindest einer Gegenrolle vorgesehen sind und wobei die Raffrollen und die Gegenrolle beim Raffen in einer Raffposition angeordnet sind, in der die Schlauchfolie außenseitig mit den Raffrollen und innenseitig mit den Gegenrollen in Kontakt steht,
wobei lediglich eine Gegenrolle jeder Rollenanordnung beim Raffen mit der Schlauchfolie in Kontakt steht und dabei unterhalb einer horizontalen Rollenanordnungsbezugsebene B angeordnet ist,
wobei eine Überziehvorrichtung vorgesehen ist, mit der die Schlauchfolie nach dem Raffen über den Gutstapel gezogen wird, wobei die Rollenanordnungen in Überziehrichtung mitgeführt werden,
wobei die Überziehvorrichtung zumindest zwei Führungselemente aufweist, über die die beim Überziehen abgeraffte Schlauchfolie vor ihrer Anlage an den Gutstapel geführt wird, und wobei eine Gegenrolle jeder Rollenanordnung zumindest beim Abraffen des Schlauchfolienendes mit der Innenseite der Schlauchfolie in Kontakt steht und dabei in einer Abraffposition oberhalb der Rollenanordnungsbezugsebene B angeordnet ist. - Es liegt im Rahmen der Erfindung, dass die (gedachte) horizontale Rollenanordnungsbezugsebene B durch die Drehachse einer Raffirolle einer Rollenanordnung in der Raffposition verläuft. Es liegt fernerhin im Rahmen der Erfindung, dass die (gedachte) horizontale Rollenanordnungsbezugsebene B quer bzw. senkrecht zur Zuführungsrichtung Z der Schlauchfolie bzw.quer/senkrecht zur Überziehrichtung der Schlauchfolie angeordnet ist. Die (gedachte) Rollenanordnungsbezugsebene B ist gleichsam fix in Bezug auf eine Rollenanordnung bzw. in Bezug auf eine Rollenanordnungseinrichtung angeordnet und wird mit der Rollenanordnung bzw. mit der Rollenanordnungseinrichtung in Überziehrichtung mitgeführt bzw. mitverfahren.
- Nach sehr bevorzugter Ausführungsform der Erfindung ist die beim Raffen in Kontakt mit der Schlauchfolie stehende Gegenrolle jeder Rollenanordnung zumindest beim Abraffen des Schlauchfolienendes in einer entgegen der Überziehrichtung angefahrenen Abraffposition angeordnet. Zweckmäßigerweise wird die beim Raffen in Kontakt mit der Schlauchfolie stehende Gegenrolle jeder Rollenanordnung aus ihrer Raffposition in vertikaler Richtung in ihrer Abraffposition verfahren.
- Es liegt im Rahmen der Erfindung, dass der Gutstapel auf einer Palette angeordnet ist. Es versteht sich, dass das Schlauchfolienende am Ende des Überziehvorgangs abgerafft und an den Gutstapel bzw, an die Palette angelegt wird. - Die Schlauchfolie bzw. die Folienhaube besteht zweckmäßigerweise aus einer elastischen Kunststofffolie. Soweit hier und nachfolgend von einer Folienhaube die Rede ist, meint dies die an einem Ende bereits abgetrennte und abgeschweißte Schlauchfolie.
- Es liegt im Rahmen der Erfindung, dass die Schlauchfolie der erfindungsgemäßen Vorrichtung von einem Schlauchfolienvorrat zugeführt wird. Zweckmäßigerweise sind die Seitenränder der Schlauchfolie im Vorratszustand nach innen gefaltet. Man spricht dann von einem Seitenfaltenschlauch. Es liegt weiterhin im Rahmen der Erfindung, dass die der Vorrichtung zugeführte Schlauchfolie über bzw. vor dem Gutstapel geöffnet wird. Es empfiehlt sich, dass anschließend Raffelemente in das Schlauchfolienende der geöffneten Schlauchfolie einfahren, so dass die Innenseite des Schlauchfolienendes an den Raffelementen anliegt. Jedes Raffelement weist vorzugsweise einen Raffbügel auf, der sich quer zur Zuführrichtung der Schlauchfolie bzw. quer zur Vertikalrichtung erstreckt. Die Innenseite des Schlauchfolienendes liegt nach dem Einfahren der Raffelemente an den Raffbügeln an. Nach besonders bevorzugter Ausführungsform der Erfindung sind die Raffelemente mit ihren Raffbügeln an den vier Ecken einer im Querschnitt rechteckförmigen geöffneten Schlauchfolie angeordnet. In diesem Fall bezeichnet man die Raffbügel auch als Raffecken. Es liegt auch im Rahmen der Erfindung, dass die Raffelemente bzw. Raffbügel quer zur Zuführungsrichtung der Schlauchfolie, insbesondere in horizontaler Richtung verfahrbar sind und zwar vorzugsweise unabhängig voneinander verfahrbar sind. Es liegt fernerhin im Rahmen der Erfindung, dass die Raffelemente bzw. Raffbügel in Zuführungsrichtung der Schlauchfolie, insbesondere in vertikaler Richtung verfahrbar sind.
- Empfohlenermaßen ist jedem Raffelement bzw. jedem Raffbügel eine Gegenrolle zugeordnet, die in Zuführungsrichtung der Schlauchfolie hinter bzw. unter dem zugeordneten Raffbügel angeordnet ist, insbesondere in vertikaler Richtung unterhalb des Raffbügels angeordnet ist. Es empfiehlt sich, dass jedem Raffelement bzw. Raffbügel eine Raffrolle zugeordnet ist, die zumindest in der Raffposition in Zuführungsrichtung der Schlauchfolie hinter bzw. unter dem zugeordneten Raffbügel angeordnet ist, insbesondere in vertikaler Richtung unterhalb des Raffbügels angeordnet ist. Zweckmäßigerweise werden nach dem Einführen der Raffelemente in das geöffnete Schlauchfolienende die Raffrollen herangefahren bzw, angeklappt, so dass jede Raffrolle und die ihr zugeordnete Gegenrolle die Schlauchfolie klemmend zwischen sich aufnehmen, Die Raffrollen und Gegenrollen befinden sich dann in ihrer Raffposition. Vorzugsweise werden die Raffrollen angetrieben und dazu ist jeder Raffrolle zweckmäßigerweise ein Antriebsmotor zugeordnet, Empfohlenermaßen werden die Gegenrollen nicht angetrieben. Sie funktionieren gleichsam als Andrückrollen bezüglich der zugeordneten Raffrollen.
- Eine ganz besonders bevorzugte Ausführungsform der Erfindung ist dadurch gekennzeichnet, dass jede Rollenanordnung aus einer Raffrolle und lediglich einer der Raffrolle zugeordneten Gegenrolle besteht. Empfohlenermaßen sind vier solcher Rollenanordnungen an den vier Ecken einer im Querschnitt rechteckförmigen aufgespannten Schlauchfolie angeordnet.
- Gemäß besonders bevorzugter Ausführungsform sind die Rollenanordnungen in der Raffposition so orientiert, dass die Drehachse der Gegenrolle in Zuführungsrichtung der Schlauchfolie hinter bzw. in vertikaler Richtung unterhalb der Drehachse der Raffrolle angeordnet ist. Bei dieser Ausführungsform sind die Drehachsen von Raffrolle und Gegenrolle so angeordnet, dass die Tangente im jeweiligen Kontaktpunkt der Raffrolle und der zugeordneten Gegenrolle nach schräg unten und in Bezug auf den Gutstapel nach außen weist.
- Es liegt im Rahmen der Erfindung, dass in der Raffposition ein für die Bildung der Folienhaube vorgesehener Schlauchfolienabschnitt vom Schlauchfolienvorrat abgezogen wird und vor bzw. über dem Gutstapel gerafft wird. Es liegt weiterhin im Rahmen der Erfindung, dass zumindest zwei Raffelemente bzw. Raffbügel vorhanden sind, über die die Schlauchfolie in der Raffposition geführt wird, wobei in Zuführungsrichtung der Schlauchfolie hinter einem Raffelement bzw. Raffbügel eine Rollenanordnung vorgesehen ist, durch die die Schlauchfolie in der Raffposition geführt wird und in Zuführungsrichtung hinter der Rollenanordnung gerafft wird. Es wurde bereits oben dargelegt, dass zweckmäßigerweise zumindest vier bzw. vier Raffelemente/Raffbügel vorgesehen sind, denen jeweils eine Rollenanordnung zugeordnet ist und die sehr bevorzugt an den vier Ecken einer im Querschnitt rechteckförmigen aufgespannten Schlauchfolie angeordnet sind. Beim Raffen wird die Schlauchfolie auf den Raffelementen in bekannter Weise balgenartig bzw. zieharmonikaartig gerafft. Aufgrund der vorstehend beschriebenen bevorzugten Anordnung der Drehachsen der Rollen kann beim Raffen eine sehr gleichmäßige Faltenbildung erreicht werden, wobei die Falten jeweils schräg nach unten und (bezüglich des Gutstapels) nach außen weisen. Bei dieser gleichmäßigen Ausrichtung der Falten kann die Folienhaube beim anschließenden Überziehen über den Gutstapel auf einfache und funktionssichere Weise Falte für Falte abgezogen werden. Dadurch wird erreicht, dass die Folienhaube beim Überziehen keinen nachteilhaften Zwängen ausgesetzt ist und insbesondere beschädigungsfrei bleibt.
- Es liegt im Rahmen der Erfindung, dass die erfindungsgemäße Vorrichtung eine Trennvorrichtung und eine Schweißvorrichtung aufweist, mit denen die Schlauchfolie nach dem Raffen am oberen Ende der zu bildenden Folienhaube unter Bildung der Folienhaube abgetrennt und abgeschweißt wird. - Eine besonders bevorzugte Ausführungsform der Erfindung ist dadurch gekennzeichnet, dass die Raffelemente auch als Querstretchelemente eingesetzt werden, mit denen die Schlauchfolie bzw. die Folienhaube nach dem Raffen und zweckmäßigerweise vor dem Überziehen über den Gutstapel quergestretcht wird. Zweckmäßigerweise fahren dazu die Raffelemente mit ihren Raffbügeln (Raffecken) quer zur Zuführungsrichtung der Schlauchfolie auseinander. Das Querstretchen wird mit der Maßgabe ausgeführt, dass der Querschnitt bzw. Horizontalquerschnitt der quergestretchten Schlauchfolie größer ist als der Querschnitt bzw. Horizontalquerschnitt des Gutstapels.
- Nach dem Raffen und vorzugsweise nach dem Querstretchen wird dann die Schlauchfolie mit der Überziehvorrichtung über den Gutstapel gezogen. Gemäß besonders bevorzugter Ausführungsform der Erfindung sind die Raffelemente auch die Führungselemente der Überziehvorrichtung. Die Raffbügel (Raffecken) funktionieren bei dieser bevorzugten Ausführungsform also auch als Führungsbügel, über die die beim Überziehen abgeraffte Schlauchfolie vor ihrer Anlage an den Gutstapel geführt wird. Nach sehr bevorzugter Ausführungsform der Erfindung werden die Raffelemente bzw, Führungselemente zum Raffen und zum Querstretchen und zum Überziehen der Schlauchfolie eingesetzt. Bei allen drei Vorgängen sind zweckmäßigerweise zumindest vier bzw. vier Raffelemente beteiligt, die bevorzugt an den vier Ecken der im Querschnitt rechteckförmigen Schlauchfolie angeordnet sind. Zum Überziehen der Folienhaube sind die Raffelemente (Führungselemente) in Überziehrichtung der Folienhaube bzw. in vertikaler Richtung verfahrbar. Dazu sind die Raffelemente (Führungselemente) zweckmäßigerweise an einen Spannrahmen angeschlossen, der in entsprechender Weise verfahrbar ist.
- Vor dem Überziehen bzw. Abraffen der Schlauchfolie können die Raffrollen aus ihrer Raffposition von den Gegenrollen entfernt bzw. abgeklappt werden. Dann erfolgt das Abraffen nur durch Abziehen der Schlauchfolie beim Herunterfahren der Raffelemente bzw. des Spannrahmens. Die Raffrollen können bei diesem Überziehvorgang aber auch an die Gegenrollen angeklappt sein. Das Abraffen wird dann durch die Raffrollen zusätzlich unterstützt. Die beim Überziehen abgeraffte Schlauchfolie wird empfohlenermaßen über die Raffbügel der Raffelemente geführt. Am Ende des Überziehvorgangs und beim Abraffen des Schlauchfolienendes wird das Verfahren bzw. vertikale Verfahren der Raffelemente bzw. des Spannrahmens zweckmäßigerweise verlangsamt. Es liegt im Rahmen der Erfindung, dass die Gegenrollen der Rollenanordnung zumindest am Ende des Überziehvorganges bzw. zumindest beim Abraffen des Schlauchfolienendes jeweils in Richtung des zugeordneten Führungsbügels bzw. an den zugeordneten Führungsbügel heran in die Abraffposition verfahren werden. Es versteht sich, dass das Abraffen des Schlauchfolienendes im unteren, insbesondere palettenseitigen Bereich des Gutstapels stattfindet. Zweckmäßigerweise verfahren alle Gegenrollen der Rollenanordnungen in die vorstehend genannte Abraffposition. Es liegt im Rahmen der Erfindung, dass die Gegenrollen in der Abraffposition einen geringeren bzw. einen wesentlich geringeren Abstand zum zugeordneten Führungsbügel aufweisen als in der Raffposition. Die Gegenrollen werden also aus ihrer Raffposition in die Abraffposition zum Führungsbügel hin verfahren. - Grundsätzlich liegt es auch im Rahmen der Erfindung, dass die Raffrollen in vertikaler Richtung verfahrbar sind.
- Vorzugsweise sind zumindest am Ende des Überziehvorganges bzw. zumindest beim Abraffen des Schlauchfolienendes die Raffrollen an die zugeordneten Gegenrollen angeklappt bzw. angefahren, so dass die Schlauchfolienwandung des abgerafften Schlauchfolienendes zwischen Gegenrollen und Raffrollen klemmend aufgenommen ist. Nach einer ersten Ausführungsform der Erfindung ist die Anordnung der Raffrollen relativ zu den zugeordneten Raffelementen in der Raffposition und in der Abraffposition unverändert. Gemäß einer zweiten Ausführungsform können die Raffrollen wie die Gegenrollen entgegen der Überziehrichtung der Schlauchfolie in die Abraffposition verfahren werden. Bei dieser Ausführungsform hat dann eine Raffrolle in der Abraffposition zweckmäßigerweise einen geringeren Abstand zu dem zugeordneten Führungsbügel als in der Raffposition.
- Aufgrund der erfindungsgemäßen Anordnung von Raffrollen, Gegenrollen und Führungsbügeln wird das Schlauchfolienende quasi bis zuletzt bis zum Ende des Überziehvorganges zwischen Gegenrolle und Raffrolle gehalten bzw. transportiert und kann somit sehr kontrolliert über den zugeordneten Führungsbügel geführt werden. Die erfindungsgemäße Anordnung gewährleistet ein kontrolliertes funktionssicheres und präzises Abraffen des Schlauchfolienendes sowie ein Anlegen des Schlauchfolienendes in korrekter Position an dem Gutstapel bzw. an der Palette.
- Es empfiehlt sich, dass die Raffelemente am Ende des Überziehvorgangs und bei in der Abraffposition angeordneten Gegenrollen quer zur Überziehrichtung nach innen in Richtung Gutstapel bzw. insbesondere in Richtung einer unter dem Gutstapel angeordneten Palette verfahrbar sind. Dann wird das Schlauchfolienende von den Führungselementen abgelöst und an den Gutstapel bzw. insbesondere an die Palette angelegt. Dieses Anlegen erfolgt normalerweise ohne aufwendige Zusatzmaßnahmen, da die quergestretchte Schlauchfolie sich aufgrund elastischer Rückstellkräfte quasi automatisch an den Gutstapel bzw. an die Palette anlegt.
- Es liegt im Rahmen der Erfindung, dass der Gutstapel auf einer Palette angeordnet ist, die einen Palettenoberboden und einen Palettenunterboden aufweist und nach einer Ausführungsform zusätzlich zumindest einen zwischen Palettenoberboden und Palettenunterboden angeordneten Palettenzwischenboden. Gemäß einer ersten bevorzugten Ausführungsform werden die Raffelemente unterhalb der Palette nach innen verfahren und das Schlauchfolienende wird dann an der Unterseite des Palettenunterbodens angelegt. Nach einer zweiten bevorzugten Ausführungsform der Erfindung verfahren die Führungselemente im Bereich unterhalb des Palettenoberbodens und oberhalb des Palettenunterbodens nach innen und das Schlauchfolienende wird bei dieser Ausführungsform an der Unterseite des Palettenoberbodens oder an der Unterseite eines zwischen Palettenoberbodens und Palettenunterbodens angeordneten Palettenzwischenbodens angelegt. - Aufgrund der erfindungsgemäßen Anordnung von Raffrollen, Gegenrollen und Raffbügeln kann bei beiden Ausführungsformen ein sehr kontrolliertes und somit präzises Anlegen des Schlauchfolienendes erreicht werden.
- Nach einer weiteren Ausführungsform der Erfindung weist jede Rollenanordnung zumindest zwei Gegenrollen auf, wobei lediglich die erste Gegenrolle jeder Rollenanordnung beim Raffen in Kontakt mit der Schlauchfolie steht und die zweite Gegenrolle jeder Rollenanordnung beim Raffen außer Kontakt mit der Schlauchfolie ist und wobei beide Gegenrollen jeder Rollenanordnung beim Abraffen in Kontakt mit der Innenseite der Schlauchfolie stehen. Zweckmäßigerweise ist bei dieser Ausführungsform die erste Gegenrolle beim Raffen und beim Abraffen unterhalb der horizontalen Rollenanordnungsbezugsebene B angeordnet. Vorzugsweise ist die zweite Gegenrolle beim Abraffen oberhalb der horizontalen Rollenanordnungsbezugsebene B angeordnet. Zweckmäßigerweise sind die zweiten Gegenrollen abklappbar, so dass sie beim Raffen außer Kontakt mit der Schlauchfolie sind und anschließend anklappbar, so dass sie beim Abraffen in Kontakt mit der Schlauchfolie stehen.
- Gegenstand der Erfindung ist im Übrigen auch ein Verfahren zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel. Im Rahmen dieses Verfahrens werden die Raffelemente bzw. der Spannrahmen mit angeschlossenen Raffelementen beim Überziehvorgang zunächst nach unten in Richtung Palette verfahren. Am unteren Ende des Gutstapels bzw, im Bereich der Palette wird die Vertikalbewegung der Raffelemente zweckmäßigerweise verlangsamt. Dann erfolgt vorzugsweise die Überführung der Gegenrollen in die Abraffposition. Anschließend werden empfohlenermaßen die Raffrollen an die zugeordneten Gegenrollen angefahren bzw. angeklappt. Danach werden die Raffelemente nach innen verfahren, so dass das Schlauchfolienende insbesondere an der Palette angelegt werden kann.
- Der Erfindung liegt die Erkenntnis zugrunde, dass mit der erfindungsgemäßen Vorrichtung nicht nur ein sehr funktionssicheres Raffen, Querstretchen und Abraffen der Schlauchfolie möglich ist, sondern zusätzlich auch ein sehr kontrolliertes und präzises Anlegen des Schlauchfolienendes an die Palette unter dem Gutstapel. Obwohl sich die erfindungsgemäße Vorrichtung durch eine überraschend hohe Funktionssicherheit auszeichnet, wird dies nichtsdestoweniger mit verhältnismäßig einfachen und wenig aufwendigen Maßnahmen erreicht. Die Erfindung gewährleistet des Weiteren durch das gezielte Anlegen der Folie an die Palettenunterseite einen reduzierten Unterstretchbereich, was zu Einsparungen des Folienverbrauches führt. Die erfindungsgemäße Vorrichtung arbeitet störungsfrei und zeichnet sich insbesondere auch durch einen sehr geringen Wartungsaufwand aus. Somit weist die erfindungsgemäße Vorrichtung beachtliche Vorteile gegenüber aus dem Stand der Technik bekannten Vorrichtungen auf.
- Nachfolgend wird die Erfindung anhand einer lediglich ein Ausführungsbeispiel darstellenden Zeichnung näher erläutert. Es zeigen in schematischer Darstellung:
- Fig. 1
- eine Seitenansicht einer erfindungsgemäßen Vorrichtung,
- Fig. 2
- eine Draufsicht auf den Gegenstand nach
Fig. 1 im Schnitt, - Fig. 3
- einen Ausschnitt aus
Fig. 1 im Bereich einer Raffrolle in einer ersten Funktionsstellung (Raffposition), - Fig. 4
- den Gegenstand nach
Fig. 3 in einer zweiten Funktionsstellung (Abraffposition) und - Fig. 5
- den Gegenstand gemäß
Fig. 4 unterhalb einer Palette. - Die Schlauchfolie 1 wird in an sich bekannter Weise von einem Schlauchfolienvorrat 4 zugeführt und oberhalb des Gutstapels 2 mit einer Öffnungsvorrichtung 5 geöffnet. Anschließend werden vier Raffelemente 6 in die geöffnete Schlauchfolie 1 eingefahren, so dass die Innenseite der Schlauchfolie 1 an diesen Raffelementen 6 anliegt. Zweckmäßigerweise und im Ausführungsbeispiel sind die Raffelemente 6 an den vier Ecken einer im Querschnitt rechteckförmigen geöffneten bzw. aufgespannten Schlauchfolie 1 angeordnet. Die Raffelemente 6 weisen im Ausführungsbeispiel jeweils einen gebogenen Raffbügel 7 auf, der sich quer zur Zuführungsrichtung Z der Schlauchfolie 1 erstreckt sowie eine an den Raffbügel 7 anschließende Vertikalwand 8, Vorzugsweise und im Ausführungsbeispiel sind die beiden Arme des gebogenen Raffbügels 7 nach unten hin ausgerichtet. Das ist insbesondere in den
Fig. 3 ,4 und5 erkennbar. - Die Schlauchfolie 1 wird zunächst gerafft. Dazu ist jedem Raffelement 6 eine Rollenanordnung 9 aus einer Raffrolle 10 und lediglich einer Gegenrolle 11 zugeordnet. In der
Fig. 3 ist eine Rollenanordnung 9 in der Raffposition gezeigt, in der die Gegenrolle 11 unterhalb einer horizontalen Rollenanordnungsbezugsebene B angeordnet ist. Vom Schlauchfolienvorrat 4 wird Schlauchfolie 1 abgezogen, jeweils über die Raffbügel 7 geführt sowie jeweils zwischen der Raffrolle 10 und der Gegenrolle 11 hindurchgeführt. Zweckmäßigerweise und im Ausführungsbeispiel haben die Raffrollen 10 einen größeren Durchmesser als die zugeordneten Gegenrollen 11, Vorzugsweise und im Ausführungsbeispiel nachFig. 3 sind die Raffrollen und die Gegenrollen 11 in der Raffposition so angeordnet, dass die Drehachse einer Gegenrolle 11 in vertikaler Richtung unterhalb der Drehachse der Raffrolle 10 liegt. Die Drehachse von Raffrolle 10 und Gegenrolle 11 sind in der Raffposition so angeordnet, dass die Tangente T im jeweiligen Kontaktpunkt der Raffrolle 10 und der zugeordneten Gegenrolle 11 nach schräg unten und außen weist (Fig. 3 ). Empfohlenermaßen bildet eine durch die Drehachsen von Raffrolle 10 und Gegenrolle 11 verlaufende Gerade G mit einer durch die Drehachse der Gegenrolle verlaufenden Horizontalen H einen Winkel α von 5 bis 25°, bevorzugt von 10 bis 20°. Nach dem Durchlaufen der Rollenanordnungen 9 wird die Schlauchfolie 1 unterhalb der Rollenanordnungen 9 gerafft. Die spezielle Anordnung der Drehachsen der Rollen ermöglicht es dabei, dass eine sehr gleichmäßige - inFig. 3 erkennbare - Faltenbildung erzielt wird, wobei die Falten der gerafften Schlauchfolie 1 jeweils schräg nach unten und außen weisen. Zweckmäßigerweise berägt der Winkel β zwischen den Falten und der Vertikalen V 20 bis 60°, bevorzugt 45° bzw, etwa 45°. Aufgrund dieser gleichmäßigen Ausrichtung der Falten kann die Schlauchfolie 1 beim anschließenden Überziehen über den Gutstapel 2 zwangfrei und beschädigungsfrei abgerafft werden. Nach dem Raffen der Schlauchfolie 1 wird die Schlauchfolie an ihrem oberen Ende zweckmäßigerweise mit einer nicht dargestellten Trennvorrichtung abgetrennt und mit einer ebenfalls nicht dargestellten Schweißvorrichtung abgeschweißt, so dass eine Folienhaube gebildet wird. - Es liegt im Rahmen der Erfindung, dass die geraffte Schlauchfolie quergestretcht wird, so dass ihr Horizontalquerschnitt größer ist als der Horizontalquerschnitt des Gutstapels 2. Nach besonders bevorzugter Ausführungsform der Erfindung werden die Raffelemente 6 bzw. die Raffbügel auch als Querstretchelemente eingesetzt und zum Querstretchen der Schlauchfolien 1 werden die Raffelemente 6 diagonal auseinander gefahren. Die
Fig. 2 zeigt die Raffelemente 6 nach dem Querstretchen über dem Gutstapel 2. - Nach dem Raffen und Querstretchen wird die Schlauchfolie 1 über den Gutstapel 2 gezogen. Nach bevorzugter Ausführungsform und im Ausführungsbeispiel bilden die Raffelemente 6 zugleich die Führungselemente für diesen Überziehvorgang. Dazu sind die Raffelemente 6 vertikal bzw. vertikal nach unten verfahrbar. Zweckmäßigerweise sind die Raffelemente 6 an einen vertikal verfahrbaren Spannrahmen bzw. Hubrahmen angeschlossen. Beim Überziehen bzw. bei der Vertikalbewegung der Raffelemente 6 wird die geraffte Schlauchfolie 1 wieder abgerafft, wobei die Falten der gerafften Schlauchfolie 1 nach und nach abgezogen bzw. aufgelöst werden. Beim Überziehen bzw. beim Abraffen durchläuft die Schlauchfolie 1 die Rollenanordnungen 9 in im Vergleich zum Raffvorgang entgegengesetzter Richtung und wird anschließend über die Raffbügel 7 geführt. Die angetriebenen Raffrollen 10 drehen beim Abraffen auch in im Vergleich zum Raffen entgegengesetzter Richtung. Am Ende des Überziehvorgangs bzw. bei Annäherung der Raffelemente 6 an die Palette 3 wird die Vertikalbewegung der Raffelemente 6 zweckmäßigerweise verlangsamt. Spätestens wenn sich die Raffelemente 6 kurz vor der Palette 3 oder im Bereich der Palette 3 befinden, werden die Gegenrollen 11 zum Abraffen des Schlauchfolienendes vertikal nach oben in Richtung des zugeordneten Raffbügels 7 in ihre Abraffposition verfahren, in der sie vorzugsweise unmittelbar unterhalb des zugeordneten Raffbügels 7 angeordnet sind. Diese Abraffposition ist in der
Fig. 4 dargestellt, in der die Gegenrolle 11 oberhalb der Rollenanordnungsbezugsebene B angeordnet ist. Die (gedachte) Rollenanordnungsbezugsebene B ist in Bezug auf die Rollenanordnungen 9 bzw. in Bezug auf die Rollenanordnungseinrichtungen fix angeordnet und wird mit den Rollenanordnungen 9 in Überziehrichtung verfahren. Für die Bewegung in die Abraffposition sind die Gegenrollen 11 zweckmäßigerweise an einer Linearführung 12 verfahrbar. Die Gegenrollen 11 durchgreifen im Ausführungsbeispiel im Übrigen jeweils einen Vertikalschlitz 13 in der zugeordneten Vertikalwand 8. Beim Überziehvorgang werden dann spätestens in der Abraffposition der Gegenrollen 11 die Raffrollen 10 wieder an die Gegenrollen 11 bewegt.Fig. 4 zeigt diese Abraffposition bei einer Raffrolle 10. In der Abraffposition sind im Übrigen vorzugweise die Drehachsen der Gegenrollen 11 in vertikaler Richtung oberhalb der Drehachsen der Raffrollen 10 angeordnet. DerFig. 4 ist auch entnehmbar, dass das abzuraffende Schlauchfolienende quasi bis zuletzt bzw. bis zum Ende des Überziehvorganges zwischen Gegenrollen 11 und Raffrollen 10 gehalten wird und somit kontrolliert Ober den zugeordneten Raffbügel 7 geführt werden kann. - Nach einer Ausführungsform und im Ausführungsbeispiel werden die Raffelemente 6 bis in den Bereich unter der Palette 3 vertikal verfahren. Hier werden dann die Raffelemente 6 nach innen zur Palette 3 hin bewegt und das Schlauchfolienende wird letztendlich von den Raffbügeln 7 abgelöst und an der Unterseite des Palettenunterbodens 14 angelegt. Aufgrund der erfindungsgemäßen Anordnung von Raffrollen 10, Gegenrollen 11 und Raffbügeln 7 in der Abraffposition kann dieses Anlegen des Schlauchfolienendes sehr funktionssicher und präzise erfolgen.
Claims (14)
- Vorrichtung zum Überziehen einer Schlauchfolie (1) bzw. einer Folienhaube über einen Gutstapel (2), wobei zum Raffen der Schlauchfolie (1) zumindest zwei Rollenanordnungen (9) mit jeweils zumindest einer Raffrolle (10) und zumindest einer Gegenrolle (11) vorgesehen sind, und wobei die Raffrollen (10) und die Gegenrollen (11) beim Raffen in einer Raffposition angeordnet sind, in der die Schlauchfolie (1) außenseitig mit den Raffrollen (10) und innenseitig mit den Gegenrollen (11) in Kontakt steht,
wobei lediglich eine Gegenrolle (11) jeder Rollenanordnung (9) beim Raffen mit der Schlauchfolie (1) in Kontakt steht und dabei unterhalb einer horizontalen Rollenanordnungsbezugsebene B angeordnet ist,
wobei eine Überziehvorrichtung vorgesehen ist, mit der die Schlauchfolie (1) nach dem Raffen über den Gutstapel (2) gezogen wird, wobei die Rollenanordnungen (9) in Überziehrichtung mitgeführt werden,
wobei die Überziehvorrichtung zumindest zwei Führungselemente aufweist, über die die beim Überziehen abgeraffte Schlauchfolie geführt wird, und wobei eine Gegenrolle (11) jeder Rollenanordnung (9) zumindest beim Abraffen des Schlauchfolienendes mit der Innenseite der Schlauchfolie (1) in Kontakt steht und dabei in einer Abraffposition oberhalb der Rollenanordnungsbezugsebene B angeordnet ist. - Vorrichtung nach Anspruch 1, wobei die beim Raffen in Kontakt mit der Schlauchfolie (1) stehende Gegenrolle (11) jeder Rollenanordnung (9) zumindest beim Abraffen des Schlauchfolienendes in einer entgegen der Überziehrichtung angefahrenen Abraffposition angeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 oder 2, wobei die beim Raffen in Kontakt mit der Schlauchfolie (1) stehende Gegenrolle (11) jeder Rollenanordnung (9) aus ihrer Raffposition in vertikaler Richtung in ihre Abraffposition verfahren wird.
- Vorrichtung nach einem der Ansprüche 1 bis 3, wobei jede Rollenanordnung (9) aus einer Raffrolle (10) und lediglich einer der Raffrolle (10) zugeordneten Gegenrolle (11) besteht.
- Vorrichtung nach einem der Ansprüche 1 bis 4, wobei die Rollenanordnungen (9) in der Raffposition so orientiert sind, dass die Drehachse der Gegenrolle (11) in Zuführungsrichtung der Schlauchfolie (1) hinter bzw. in vertikaler Richtung unterhalb der Drehachse der Raffrolle (10) angeordnet ist.
- Vorrichtung nach einem der Ansprüche 1 bis 5, wobei zumindest zwei Raffelemente (6) bzw. Raffibügel (7) vorhanden sind, über die die Schlauchfolie (1) in der Raffposition geführt wird, wobei in Zuführungsrichtung der Schlauchfolie (1) hinter einem Raffelement (6) bzw. Raffbügel (7) eine Rollenanordnung (9) vorgesehen ist, durch die die Schlauchfolie (1) in der Raffposition geführt wird und wobei die Schlauchfolie (1) in Zuführungsrichtung hinter der Rollenanordnung (9) gerafft wird.
- Vorrichtung nach einem der Ansprüche 1 bis 6, wobei die Raffelemente (6) die Querstretchelemente bilden, mit denen die Schlauchfolie (1) nach dem Raffen quergestretcht wird.
- Vorrichtung nach einem der Ansprüche 1 bis 7, wobei die Raffelemente (6) zugleich die Führungselemente der Überziehvorrichtung sind.
- Vorrichtung nach einem der Ansprüche 1 bis 8, wobei die Führungselemente jeweils einen oberseitigen Führungsbügel aufweisen, über welche die beim Überziehen abgeraffte Schlauchfolie geführt wird und wobei die Gegenrolle (11) bzw. die Gegenrollen (11) zumindest beim Abraffen des Schlauchfolienendes jeweils in einer in Richtung des zugeordneten Führungsbügels bzw. an einen Führungsbügel herangefahrenen Abraffposition angeordnet ist/sind.
- Vorrichtung nach einem der Ansprüche 1 bis 9, wobei zumindest beim Abraffen des Schlauchfolienendes eine Raffrolle (10) an die zugeordnete Gegenrolle (11) angeklappt bzw. angefahren ist, so dass das abgeraffte Schlauchfolienende zwischen Gegenrolle (11) und Raffrolle (10) aufgenommen ist.
- Vorrichtung nach einem der Ansprüche 1 bis 10, wobei die Führungselemente bei in der Abraffposition angeordneter Gegenrolle (11) bzw. angeordneten Gegenrollen (11) quer zur Überziehrichtung nach innen in Richtung Gutstapel (2) bzw. insbesondere in Richtung einer unter dem Gutstapel (2) angeordneten Palette (3) verfahrbar sind und das Schlauchfolienende von den Führungselementen abgelöst und an den Gutstapel (2) bzw. insbesondere an die Palette (3) angelegt wird.
- Vorrichtung nach Anspruch 11, wobei die Führungselemente unterhalb der Paletten (3) nach innen verfahrbar sind und das Schlauchfolienende an der Unterseite des Palettenunterbodens (14) angelegt wird.
- Vorrichtung nach Anspruch 11, wobei die Führungselemente im Bereich unterhalb des Palettenoberbodens und oberhalb des Palettenunterbodens (14) nach innen verfahrbar sind und das Schlauchfolienende an der Unterseite des Palettenoberbodens oder an der Unterseite eines zwischen Palettenoberboden und Palettenunterboden (14) angeordneten Palettenzwischenbodens angelegt wird.
- Vorrichtung nach einem der Ansprüche 1 bis 3 oder 5 bis 13, wobei jede Rollenanordnung zwei Gegenrollen aufweist, wobei lediglich die in Raffrichtung nach der Raffrolle (10) angeordnete Gegenrolle (11) jeder Rollenanordnung (9) an die Raffrolle (10) gedrückt ist und beim Raffen in Kontakt mit der Schlauchfolie (1) steht und die zweite Gegenrolle (11) jeder Rollenanordnung (9) beim Raffen außer Kontakt mit der Schlauchfolie (1) ist und wobei beide Gegenrollen (11) jeder Rollenanordnung (9) beim Abraffen in Kontakt mit der Schlauchfolie (1) stehen.
Priority Applications (13)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT07022267T ATE535448T1 (de) | 2007-11-16 | 2007-11-16 | Vorrichtung zum uberziehen einer schlauchfolie bzw. einer folienhaube über einen gutstapel |
| PL07022267T PL2060492T3 (pl) | 2007-11-16 | 2007-11-16 | Urządzenie do naciągania folii rękawowej względnie kaptura foliowego na stos towarów |
| DK07022267.4T DK2060492T3 (da) | 2007-11-16 | 2007-11-16 | Indretning til overtrækning af en slangefolie eller en foliekappe over en materialestabel |
| DE200720018900 DE202007018900U1 (de) | 2007-11-16 | 2007-11-16 | Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel |
| EP07022267A EP2060492B1 (de) | 2007-11-16 | 2007-11-16 | Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel |
| ES07022267T ES2376254T3 (es) | 2007-11-16 | 2007-11-16 | Dispositivo para calar una pel�?cula tubular o una funda de pel�?cula sobre una pila de productos. |
| TW097142555A TWI448403B (zh) | 2007-11-16 | 2008-11-04 | 用於將一管狀膜或一膜套覆蓋於一成堆貨物上之裝置 |
| MX2008014091A MX2008014091A (es) | 2007-11-16 | 2008-11-04 | Dispositivo para cubrir una pelicula tubular o una cubierta de pelicula sobre un apilado de articulos. |
| CN2008101761786A CN101434299B (zh) | 2007-11-16 | 2008-11-14 | 将管形膜或膜覆盖物覆盖货堆的装置 |
| UAA200813191A UA98458C2 (uk) | 2007-11-16 | 2008-11-14 | Пристрій для обтягування рукавною плівкою або плівковою оболонкою комплекту товарів |
| BRPI0804969A BRPI0804969B1 (pt) | 2007-11-16 | 2008-11-14 | dispositivo para a cobertura de um filme tubular ou uma cobertura de filme sobre uma pilha de bens |
| RU2008145026/13A RU2472681C2 (ru) | 2007-11-16 | 2008-11-14 | Устройство для обтягивания рукавной пленкой или пленочной оболочкой комплекта товаров |
| US12/272,027 US7966790B2 (en) | 2007-11-16 | 2008-11-17 | Apparatus for pulling foil hood down over large object |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP07022267A EP2060492B1 (de) | 2007-11-16 | 2007-11-16 | Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2060492A1 true EP2060492A1 (de) | 2009-05-20 |
| EP2060492B1 EP2060492B1 (de) | 2011-11-30 |
Family
ID=39203308
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07022267A Active EP2060492B1 (de) | 2007-11-16 | 2007-11-16 | Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US7966790B2 (de) |
| EP (1) | EP2060492B1 (de) |
| CN (1) | CN101434299B (de) |
| AT (1) | ATE535448T1 (de) |
| BR (1) | BRPI0804969B1 (de) |
| DK (1) | DK2060492T3 (de) |
| ES (1) | ES2376254T3 (de) |
| MX (1) | MX2008014091A (de) |
| PL (1) | PL2060492T3 (de) |
| RU (1) | RU2472681C2 (de) |
| TW (1) | TWI448403B (de) |
| UA (1) | UA98458C2 (de) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2012099918A1 (en) * | 2011-01-18 | 2012-07-26 | Illinois Tool Works Inc. | Reefing device |
| DE102011075451A1 (de) * | 2011-05-06 | 2012-11-08 | Illinois Tool Works Inc. | Verfahren und Vorrichtung zum Aufreffen eines Schlauchfolienabschnitts auf die Refffinger einer Verpackungsanlage |
| CN104370147A (zh) * | 2014-11-11 | 2015-02-25 | 何锦波 | 一种无水马桶收集袋的折叠机 |
| EP2902328A4 (de) * | 2012-09-28 | 2015-12-23 | Innova Maquinaria Cerámica S L | Maschine zum umwickeln von produkten auf paletten |
| US9932134B2 (en) | 2012-09-07 | 2018-04-03 | Signode Industrial Group Llc | Method and apparatus for setting corner protectors on a load |
| US10011383B2 (en) | 2011-09-30 | 2018-07-03 | Signode Industrial Group Llc | Method for converting a wrapping machine into a transport condition, and a wrapping machine |
| US10138012B2 (en) | 2013-10-31 | 2018-11-27 | Signode Industrial Group Llc | Apparatus for fixing and releasing the end of a roll of wrapping film |
| US10273031B2 (en) | 2015-02-02 | 2019-04-30 | Signode Industrial Group Llc | Packaging apparatus and method for operating same |
| US10421570B2 (en) | 2014-05-07 | 2019-09-24 | Signode Industrial Group Llc | Method for packaging of an article of merchandise |
| CN114476255A (zh) * | 2022-02-11 | 2022-05-13 | 曾荣金 | 一种砂轮盘智能化套热缩膜的辅助设备 |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8225584B2 (en) * | 2009-08-21 | 2012-07-24 | Exxonmobil Chemical Patents Inc. | Film for stretch hood applications and method for using same |
| EP2336033B1 (de) * | 2009-12-21 | 2013-01-09 | MSK - Verpackungs-Systeme GmbH | Vorrichtung und Verfahren zum Umhüllen eines Gutstapels mit einer Folie |
| EP2377762B1 (de) * | 2010-04-15 | 2012-08-29 | MSK - Verpackungs-Systeme GmbH | Vorrichtung und Verfahren zum Umhüllen eines Gutstapels mit einer Folie |
| CN101830292B (zh) * | 2010-04-28 | 2011-09-07 | 哈尔滨博实自动化股份有限公司 | 收放及拉伸管形膜的机构 |
| US8783542B2 (en) | 2010-09-30 | 2014-07-22 | Ethicon Endo-Surgery, Inc. | Fasteners supported by a fastener cartridge support |
| DE102011002788A1 (de) * | 2011-01-17 | 2012-07-19 | Krones Aktiengesellschaft | Vorrichtung und Verfahren zum Anbringen elastischer Folienhülsen auf Behältern |
| KR20130089035A (ko) * | 2012-02-01 | 2013-08-09 | 삼성전자주식회사 | 수축 포장 시스템 |
| DE102012019988A1 (de) * | 2012-10-12 | 2014-04-17 | Beumer Gmbh & Co. Kg | Verfahren und Vorrichtung zum Umhüllen eines Gutstapels mit einer Folie |
| DE102013208355A1 (de) * | 2013-05-07 | 2014-11-13 | Krones Ag | Vorrichtung und Verfahren zur Aufbringung einer Etikettenhülse |
| JP6059747B2 (ja) * | 2015-02-09 | 2017-01-11 | 株式会社イシダ | ストレッチ包装機 |
| DE102015210974A1 (de) * | 2015-06-15 | 2016-12-15 | Windmöller & Hölscher Kg | Verpackungsanlage und ein Verfahren zum Verpacken eines Produkts in eine Mehrzahl an Säcken oder Beutel |
| DE102016212436B4 (de) * | 2016-07-07 | 2018-07-26 | Signode Industrial Group Llc | Verpackungsverfahren und Haubenstretchanlage |
| WO2018085647A1 (en) * | 2016-11-03 | 2018-05-11 | Cryovac, Inc. | Barrel and cover assembly with limited contact |
| CN108002271B (zh) * | 2017-11-20 | 2023-11-10 | 山东泰开高压开关有限公司 | 一种sf6电器设备扣罩用车以及扣罩方法 |
| US11220399B2 (en) * | 2018-05-14 | 2022-01-11 | Crown Products & Services, Inc. | Moisture prevention packaging system and methods |
| US11492155B2 (en) * | 2020-05-14 | 2022-11-08 | Signode Industrial Group Llc | Stretch-hood machine |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19732298C1 (de) * | 1997-07-26 | 1999-02-04 | Moellers Maschf Gmbh | Vorrichtung und Verfahren zum Umhüllen eines Stapels |
| WO2002058997A1 (de) * | 2001-01-25 | 2002-08-01 | MSK-Verpackungs-Systeme Gesellschaft mit beschränkter Haftung | Vorrichtung zum umhüllen eines gutstapels |
| EP1266829A1 (de) * | 2001-06-13 | 2002-12-18 | Beumer Maschinenfabrik GmbH & Co. KG | Verfahren und Vorrichtung zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie, sowie hiermit gebildete Ladeeinheit(en) |
| WO2003062062A1 (de) | 2002-01-24 | 2003-07-31 | Lachenmeier A/S | Verfahren und vorrichtung zum verpacken von stückgut |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2549251C3 (de) * | 1975-11-04 | 1981-06-19 | Nütro Patentverwertungs- u. Maschinen-Handels-GmbH, 8500 Nürnberg | Vorrichtung zum Überziehen eines Seitenfaltenschlauches über gestapelte Gegenstände |
| US4050219A (en) * | 1976-02-19 | 1977-09-27 | Comptex, Inc. | Bagging machine |
| FR2473985A1 (fr) * | 1980-01-17 | 1981-07-24 | Thimon | Machine d'emballage d'une charge dans un troncon de gaine en un materiau souple |
| SU1046161A1 (ru) * | 1982-06-24 | 1983-10-07 | Предприятие П/Я В-8406 | Накопитель рукавной сетки дл упаковки мелких предметов |
| DE3621297A1 (de) * | 1986-06-25 | 1988-01-14 | Moellers Maschf Gmbh | Vorrichtung zum ueberziehen und anschrumpfen einer schrumpffolienhaube ueber bzw. an einen stapel. |
| EP1059233A1 (de) * | 1999-04-16 | 2000-12-13 | Kl- Lachenmeier A/S | Verfahren und Vorrichtung zum Verpacken von Gegenständen in einer Folienhaube |
| DE20103153U1 (de) * | 2001-02-22 | 2001-06-07 | MSK-Verpackungs-Systeme Gesellschaft mit beschränkter Haftung, 47533 Kleve | Vorrichtung zum Einbringen von Folienüberständen |
| DK1497176T3 (da) * | 2002-04-19 | 2008-03-25 | Msk Verpackung Syst Gmbh | Anordning og fremgangsmåde til emballering af styk- eller pakkegods |
-
2007
- 2007-11-16 EP EP07022267A patent/EP2060492B1/de active Active
- 2007-11-16 AT AT07022267T patent/ATE535448T1/de active
- 2007-11-16 ES ES07022267T patent/ES2376254T3/es active Active
- 2007-11-16 DK DK07022267.4T patent/DK2060492T3/da active
- 2007-11-16 PL PL07022267T patent/PL2060492T3/pl unknown
-
2008
- 2008-11-04 MX MX2008014091A patent/MX2008014091A/es active IP Right Grant
- 2008-11-04 TW TW097142555A patent/TWI448403B/zh not_active IP Right Cessation
- 2008-11-14 BR BRPI0804969A patent/BRPI0804969B1/pt not_active IP Right Cessation
- 2008-11-14 RU RU2008145026/13A patent/RU2472681C2/ru not_active IP Right Cessation
- 2008-11-14 UA UAA200813191A patent/UA98458C2/uk unknown
- 2008-11-14 CN CN2008101761786A patent/CN101434299B/zh active Active
- 2008-11-17 US US12/272,027 patent/US7966790B2/en active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19732298C1 (de) * | 1997-07-26 | 1999-02-04 | Moellers Maschf Gmbh | Vorrichtung und Verfahren zum Umhüllen eines Stapels |
| WO2002058997A1 (de) * | 2001-01-25 | 2002-08-01 | MSK-Verpackungs-Systeme Gesellschaft mit beschränkter Haftung | Vorrichtung zum umhüllen eines gutstapels |
| EP1353847B1 (de) | 2001-01-25 | 2006-06-07 | Msk-Verpackungs-Systeme Gesellschaft Mit Beschränkter Haftung | Vorrichtung zum umhüllen eines gutstapels |
| EP1266829A1 (de) * | 2001-06-13 | 2002-12-18 | Beumer Maschinenfabrik GmbH & Co. KG | Verfahren und Vorrichtung zum Umhüllen von Stückgut, insb. Stückgutstapeln, mit Stretchfolie, sowie hiermit gebildete Ladeeinheit(en) |
| WO2003062062A1 (de) | 2002-01-24 | 2003-07-31 | Lachenmeier A/S | Verfahren und vorrichtung zum verpacken von stückgut |
Cited By (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9764867B2 (en) | 2011-01-18 | 2017-09-19 | Signode Industrial Group Llc | Gripper |
| WO2012099918A1 (en) * | 2011-01-18 | 2012-07-26 | Illinois Tool Works Inc. | Reefing device |
| US10093439B2 (en) | 2011-01-18 | 2018-10-09 | Signode Industrial Group Llc | Gripper |
| US10526097B2 (en) | 2011-05-06 | 2020-01-07 | Signode Industrial Group Llc | Reefing under stretch |
| US11273935B2 (en) | 2011-05-06 | 2022-03-15 | Signode Industrial Group Llc | Reefing under stretch |
| DE102011075451B4 (de) * | 2011-05-06 | 2014-05-08 | Illinois Tool Works Inc. | Verfahren und Vorrichtung zum Aufreffen eines Schlauchfolienabschnitts auf die Refffinger einer Verpackungsanlage |
| DE102011075451A1 (de) * | 2011-05-06 | 2012-11-08 | Illinois Tool Works Inc. | Verfahren und Vorrichtung zum Aufreffen eines Schlauchfolienabschnitts auf die Refffinger einer Verpackungsanlage |
| US10011383B2 (en) | 2011-09-30 | 2018-07-03 | Signode Industrial Group Llc | Method for converting a wrapping machine into a transport condition, and a wrapping machine |
| US9932134B2 (en) | 2012-09-07 | 2018-04-03 | Signode Industrial Group Llc | Method and apparatus for setting corner protectors on a load |
| EP2902328A4 (de) * | 2012-09-28 | 2015-12-23 | Innova Maquinaria Cerámica S L | Maschine zum umwickeln von produkten auf paletten |
| US10138012B2 (en) | 2013-10-31 | 2018-11-27 | Signode Industrial Group Llc | Apparatus for fixing and releasing the end of a roll of wrapping film |
| US10421570B2 (en) | 2014-05-07 | 2019-09-24 | Signode Industrial Group Llc | Method for packaging of an article of merchandise |
| CN104370147A (zh) * | 2014-11-11 | 2015-02-25 | 何锦波 | 一种无水马桶收集袋的折叠机 |
| US10273031B2 (en) | 2015-02-02 | 2019-04-30 | Signode Industrial Group Llc | Packaging apparatus and method for operating same |
| US11097865B2 (en) | 2015-02-02 | 2021-08-24 | Signode Industrial Group Llc | Packaging apparatus and method for operating same |
| US11649084B2 (en) | 2015-02-02 | 2023-05-16 | Signode Industrial Group Llc | Packaging apparatus and method for operating same |
| CN114476255A (zh) * | 2022-02-11 | 2022-05-13 | 曾荣金 | 一种砂轮盘智能化套热缩膜的辅助设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20100071317A1 (en) | 2010-03-25 |
| RU2008145026A (ru) | 2010-05-20 |
| US7966790B2 (en) | 2011-06-28 |
| RU2472681C2 (ru) | 2013-01-20 |
| BRPI0804969B1 (pt) | 2019-09-03 |
| ES2376254T3 (es) | 2012-03-12 |
| DK2060492T3 (da) | 2012-02-13 |
| MX2008014091A (es) | 2009-05-29 |
| CN101434299A (zh) | 2009-05-20 |
| EP2060492B1 (de) | 2011-11-30 |
| UA98458C2 (uk) | 2012-05-25 |
| PL2060492T3 (pl) | 2012-04-30 |
| TWI448403B (zh) | 2014-08-11 |
| CN101434299B (zh) | 2013-12-25 |
| ATE535448T1 (de) | 2011-12-15 |
| TW200938437A (en) | 2009-09-16 |
| BRPI0804969A2 (pt) | 2010-07-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2060492B1 (de) | Vorrichtung zum Uberziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel | |
| EP2371716B1 (de) | Verfahren und Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel | |
| DE3101310C2 (de) | Verpackungsmaschine | |
| DE19732298C1 (de) | Vorrichtung und Verfahren zum Umhüllen eines Stapels | |
| DE102011000205B4 (de) | Vorrichtung und Verfahren zum Reffen eines Schlauchfolienabschnitts | |
| EP2441574B1 (de) | Verfahren und Vorrichtung zum Ausbilden von offenen Böden an Endbereichen von schlauchförmigen Sackkörpern | |
| CH684345A5 (de) | Verfahren und Vorrichtung zum Falten eines flachen, faltbaren Werkstücks. | |
| DE102011075451B4 (de) | Verfahren und Vorrichtung zum Aufreffen eines Schlauchfolienabschnitts auf die Refffinger einer Verpackungsanlage | |
| WO2002058997A1 (de) | Vorrichtung zum umhüllen eines gutstapels | |
| DE202007018900U1 (de) | Vorrichtung zum Überziehen einer Schlauchfolie bzw. einer Folienhaube über einen Gutstapel | |
| DE3129709A1 (de) | Maschine zum schliessen der oberen deckelklappen eines quaderfoermigen kartons mit faltklappen | |
| EP1184281B1 (de) | Verfahren und Vorrichtung zum Verpacken von Gegenständen | |
| DE2016843A1 (de) | Mit Traggriffen versehener Trag beutel, Verfahren zur Herstellung des selben und Maschine zur Durchfuhrung dieses Verfahrens | |
| DE3316248A1 (de) | Verfahren zum verkleben von endlaschen einer verpackung in einer in-line verpackungsmaschine | |
| EP0461667B1 (de) | Verfahren und Vorrichtung zum Umhüllen von Stückgut mit Stretchfolie | |
| CH689000A5 (de) | Verfahren zur Herstellung von Fuellk¦rpern fuer Verpackungszwecke. | |
| EP1963187B1 (de) | Haubenverpackungsanlage mit einrichtung zur herstellung von seitenfalten | |
| DE9016341U1 (de) | Säumvorrichtung in einer Nähanlage für Gewebebahnen, insbesondere Frotteeware | |
| DE4211297A1 (de) | Vorrichtung und Verfahren zur Bildung eines Gutstapels | |
| EP2130771B1 (de) | Vorrichtung und Verfahren zum Überziehen einer Schlauchfolie über einen Gutstapel | |
| EP2336033B1 (de) | Vorrichtung und Verfahren zum Umhüllen eines Gutstapels mit einer Folie | |
| DE2228808C2 (de) | Mehrfachfaltvorrichtung | |
| DE2838410C2 (de) | Stofflegemaschine | |
| DE69206502T2 (de) | Vorrichtung und Verfahren zum Verschliessen und seitlichen Versiegeln von Bogen oder dergleichen enthaltenden, in Kunststoffolie eingewickelten Paketen. | |
| EP0460681A1 (de) | Reff- und/oder Stretcheinrichtung für schlauchförmige Stretch-Umhüllungsfolie |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| 17P | Request for examination filed |
Effective date: 20091111 |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20110316 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DK Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: RO Ref legal event code: EPE |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502007008751 Country of ref document: DE Effective date: 20120301 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: T3 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2376254 Country of ref document: ES Kind code of ref document: T3 Effective date: 20120312 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20111130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120330 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 |
|
| REG | Reference to a national code |
Ref country code: PL Ref legal event code: T3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120301 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120330 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120229 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20120831 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502007008751 Country of ref document: DE Effective date: 20120831 |
|
| BERE | Be: lapsed |
Owner name: MSK-VERPACKUNGS-SYSTEME G.- MIT BESCHRANKTER HAFT Effective date: 20121130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121130 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20111130 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 535448 Country of ref document: AT Kind code of ref document: T Effective date: 20121130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20121116 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20071116 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 9 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20171114 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20181116 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: RO Payment date: 20191025 Year of fee payment: 13 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20201116 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230525 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20251119 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20251121 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20251121 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20251125 Year of fee payment: 19 Ref country code: DK Payment date: 20251125 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20251121 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20251111 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20251106 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20251229 Year of fee payment: 19 |