EP2127777A1 - Vorrichtung und Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen - Google Patents
Vorrichtung und Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen Download PDFInfo
- Publication number
- EP2127777A1 EP2127777A1 EP08013579A EP08013579A EP2127777A1 EP 2127777 A1 EP2127777 A1 EP 2127777A1 EP 08013579 A EP08013579 A EP 08013579A EP 08013579 A EP08013579 A EP 08013579A EP 2127777 A1 EP2127777 A1 EP 2127777A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- preform
- mandrel
- chuck
- forming
- quill
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/14—Spinning
- B21D22/16—Spinning over shaping mandrels or formers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D51/00—Making hollow objects
- B21D51/02—Making hollow objects characterised by the structure of the objects
- B21D51/10—Making hollow objects characterised by the structure of the objects conically or cylindrically shaped objects
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21H—MAKING PARTICULAR METAL OBJECTS BY ROLLING, e.g. SCREWS, WHEELS, RINGS, BARRELS, BALLS
- B21H5/00—Making gear wheels, racks, spline shafts or worms
- B21H5/02—Making gear wheels, racks, spline shafts or worms with cylindrical outline, e.g. by means of die rolls
- B21H5/025—Internally geared wheels
Definitions
- the invention relates to a device for producing or processing workpieces from a preform, in particular for molding of internal profiles or internal gears according to the preamble of claim 1 and a corresponding method.
- a corresponding device according to the preamble of claim 1 is in EP 1 004 373 B1 described.
- Corresponding devices are used to form an internal toothing on a workpiece, in particular rings for planetary gear. It is displaced by applying pressure rollers on the preform material from the same against the negative mold of the spinning chuck. The forces acting on the outer teeth of the spinning chuck, so that they can break.
- it is therefore proposed to provide a spacer ring of deformable material spaced from the free end of the spinning chuck.
- the deformable spacer fits in the forming process to the outer profile of the spinning chuck. The spacer thus absorbs at least partially the forces resulting from the forming of the preform.
- the object of the invention is to improve the aforementioned device to the effect that the disadvantages mentioned do not occur.
- the lining is displaceable not only together with the mandrel, but also radially, ie rotatably parallel to or identical to the longitudinal axis of the device according to the invention. Due to the material flow of the material flowing by pressing from the preform, this not only flows axially due to the rotation of the mandrel, but the flow of material also receives a radial or tangential component. Due to the rotatability of the chuck, the forces acting radially on the chuck, caused by displaced material, do not lead to overstressing of the chuck (and any teeth mounted thereon), but to the fact that the chuck moves in the direction of the applied forces.
- the lining can always give way at too high pressure, so that damage, such as the breaking off of teeth, are avoided.
- the friction in the radial direction of the mandrel is substantially reduced and so much lower forming temperatures arise than in conventional Method, so that the conversion can be performed much faster and more workpieces per time can be completed.
- the in the FIGS. 1 to 6 illustrated inventive device has a main spindle box 1 with a spindle drive.
- a tool device 1c is flanged, which is equipped of a front-toothed driver element 1d with a receiving bore for chuck 1b and mandrel 1a.
- a displaceable mandrel 1a Connected to the main spindle is a displaceable mandrel 1a, which is mounted in the direction of the machine or longitudinal axis x (axially) displaceable. Relative to this, the direction perpendicular to the plane of the drawing and perpendicular to the machine longitudinal axis x is also referred to as machine transverse axis z.
- the displaceable mandrel 1a is normally actuated axially by a hydraulic cylinder (not shown).
- a profile 1 a ' At the end of the thorn 1a, which is one on a tailstock 2 provided sleeve 2 a, there is a profile 1 a ', in which the tool clamping device 2 a' of the sleeve 2 a can engage.
- the preform 4.1 in the composite of quill 2a and mandrel 1a axially and radially fixed and stretched, so that a unit is formed, which can be axially displaced and rotated radially about the machine axis x.
- the chuck 1b can rotate, if it is acted on by an externally acting force, as is the case, inter alia, if the chuck 1b has helical teeth 1e (cf. FIGS. 10 and 11 ) having.
- the chuck 1 b equipped on the outer diameter with a negative profile 1 b of the inner profile 4 a to be formed is axially fixed and rotatably mounted on the displaceable mandrel 1 a.
- On the side facing the preform 4.1 side of the chuck 1b if necessary, frontally a toothing are mounted, which then by the axial pressure on the mandrel 1b (for example by a hydraulic cylinder) against the wall 4b (see. FIGS. 7, 8 and 9 ) of the preform 4.1 is pressed.
- the forming unit 3 is arranged axially movable in the center of the machine longitudinal axis x, which is circulated by the rolling elements 3a and a cage 3c.
- the rolling elements 3a guided in their cage 3c, circulate in contact with the preform 4.1 in the shape of a planet, ie, the rolling elements 3a orbit during the forming process with the cage 3c Preform 4.1, 4.2, which rotates about or parallel to the machine longitudinal axis x.
- the rolling elements or forming rollers 3a are preferably designed as rolling elements with a conical surface 3a ', the smaller diameter of which is provided with a radius adapted to the forming process and an outlet bevel 3a' 'All the rolling elements 3a are held in the revolving cage 3c
- the cage 3c is centered is mounted in a housing 3b, which is held axially in a predetermined position via an axial adjusting device 3d, in the example shown in the form of a hydraulic cylinder With this axial positioning, outer diameter of the preform to be formed can be set by the revolving rolling bodies 3a in a predetermined diameter range be so that different diameters can be formed in a preform 4.1.
- the cage 3c is displaced counter to the forming direction by the adjusting device 3d, so that the rolling elements 3a are set to a larger forming diameter so that they, when moving back the forming unit 3 in the starting position ( FIG. 1 and FIG. 6 ), do not affect the shaped workpiece 4.2 in diameter.
- coolant inlets are preferably arranged in the area between the housing 3b of the rolling elements 3a and the cage 3c, so that the forming unit 3 can be flushed with a coolant and lubricant during the forming process.
- the tailstock 2 (in the FIGS. 1 to 6 only indicated by an end portion encompassing the quill 2a) with the quill 2a and the tool clamping device 2a 'are also arranged in the center of the machine longitudinal axis x.
- the clamping process of the workpiece runs as follows:
- the preform 4.1 is pushed onto the advanced mandrel 1a of the main spindle side.
- the quill 2a of the tailstock 2 moves into loading position, FIG. 1 ,
- the collet 2a ' is extended by a hydraulic cylinder, so that the profile 1a', which is incorporated in the displaceable mandrel 1a, is located in the region of the collet 2a '.
- the collet 2a ' closes synchronously with the further advancing sleeve 2a, so that the preform 4.1 is pressed against the contact surface of a contact ring 2a "of the sleeve 2a via the mandrel 1a with the chuck 1b.
- a closed unit of sleeve 2a, mandrel is formed 1a, preform 4.1 and chuck 1b, FIG. 2 ,
- the main spindle side facing surface of the preform is free, so that this unit by the quill 2a so long vortex until this surface of the front toothed driver unit 1d, 1c of the main spindle axially blocked and thus stretched by a high pressure.
- This pressure must be so great that the preform 4.1 is rotated by the driver unit 1d, 1c during the rotation of the deformation acting on the preform 4.1 by the deformation.
- the process of deformation proceeds as follows: After the preform 4.1 is clamped, the unit moves in the direction of the driver 1 d of the main spindle, so that the preform 4.1 is pressed in contact with the driver 1 d against this.
- the revolving rolling bodies 3a plasticize the material in tangential, radial and axial direction in the contact area with the preform 4.1 with simultaneous axial feed in the direction of the driver 1d of the main spindle.
- the contact region of the rolling elements 3a with the preform 4.1 forms a forming zone U, see. FIGS. 12 and 13 ,
- the plasticized material penetrates into the free space between preform 4.1 and chuck 1b, filling the profile 1e in the chuck 1b, FIG. 10 ,
- the material is supported on the axially blocked area of the preform 4.2 between forming zone U and driver 1d.
- the superfluous material axially displaces the freely movable, coupled unit consisting of mandrel 1a, chuck 1b, clamping device 2a ', quill 2a and the region of the preform 4.2, which lies outside and behind the forming zone U.
- the resulting axial length .DELTA.s with the newly formed outer diameter moves in the direction of the tailstock 2. It results from the residual volume with the newly formed cross section, which has remained from the displaced volume, minus the volume which has penetrated into the free space.
- the rolling elements 3a displace the material in the radial and tangential direction. It comes therefore within the preform 4.2 in the region of the forming zone U to a rotation of the material relative to the part held by the driver 1d part of the preform 4.2 outside the forming zone U, because accommodated by the radial reduction of the outer diameter during forming the amount of material on a smaller outer diameter must become. This results in a superimposed relative rotation of the material for the actual rotation of the preform 4.2. The size of the angle of rotation of the relative rotation is dependent on the reduction of the workpiece cross-section. Thus, the area of the preform 4.2, which lies in preform between the quill 2a and the forming zone U, must rotate.
- the material must rotate relative to the rotating mandrel 1a in the tangential direction. If a radial profiling (such as the profiling 1c on the chuck 1b) is present on the mandrel 1a, then increasing torsional stresses occur within the profile 1c until it breaks. By the rotatably mounted on the mandrel 1a chuck 1b the torsional stresses are compensated by turning the chuck 1b.
- a radial profiling such as the profiling 1c on the chuck 1b
- the cage 3c is axially displaced to a position in which the rolling elements 3a can deflect radially. With this setting, the forming unit can go back. As soon as the main spindle stops, the displaceable unit of quill 2a, mandrel 1a, preform 4.1 and chuck 1b is decoupled, and the tailstock quill 2a is retracted with the clamping unit 2a 'open, FIG. 6 , The molded workpiece, which is located on the chuck 1d, is stripped from the chuck 1b by the dog 1d in which the returning mandrel 1a is dipped with the chuck 1b.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Forging (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
- Threshing Machine Elements (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen nach dem Oberbegriff des Anspruchs 1 sowie ein entsprechendes Verfahren.
- Eine entsprechende Vorrichtung nach dem Oberbegriff von Anspruch 1 ist in
EP 1 004 373 B1 beschrieben. Entsprechende Vorrichtungen werden eingesetzt, um an ein Werkstück, insbesondere Ringe für Planetengetriebe, eine Innenverzahnung anzuformen. Dabei wird durch Ansetzen von Drückwalzen an der Vorform Material aus derselben gegen die Negativform des Drückfutters verdrängt. Die dabei wirkenden Kräfte wirken auf die Außenverzahnungen des Drückfutters, so daß diese brechen können. Im Stand der Technik wird daher vorgeschlagen, einen Distanzring aus verformbarem Material beabstandet vom freien Ende des Drückfutters vorzusehen. Der verformbare Distanzring paßt sich beim Umformprozeß an das Außenprofil des Drückfutters an. Der Distanzring nimmt also die beim Umformen der Vorform entstehenden Kräfte wenigstens teilweise auf. - Nachteilig ist hier, daß immer ein Distanzring und eine Paßfeder erforderlich sind, was die Anordnung verkompliziert. Zudem entstehen hohe Umformtemperaturen, die die zum Umformen und Herstellen eines Werkstücks benötigte Zeit deutlich anheben.
- Aufgabe der Erfindung ist es, die eingangs genannte Vorrichtung dahingehend zu verbessern, daß die erwähnten Nachteile nicht auftreten.
- Gelöst wird diese Aufgabe mit den Merkmalen des Anspruchs 1 bzw. durch ein Verfahren mit den Merkmalen des Anspruchs 13. Vorteilhafte Ausführungsformen finden sich in den abhängigen Ansprüchen.
- Erfindungsgemäß ist das Futter nicht nur zusammen mit dem Dorn verschieblich, sondern auch radial, d.h. parallel zur oder identisch mit der Längsachse der erfindungsgemäßen Vorrichtung, drehbar gelagert. Durch den Materialfluß des durch Drücken aus der Vorform fließenden Materials fließt dies aufgrund der Rotation des Dornes nicht nur axial, sondern der Materialfluß erhält auch eine Radial- bzw. Tangentialkomponente. Durch die Drehbarkeit des Futters führen die radial auf das Futter wirkenden, durch verdrängtes Material hervorgerufenen Kräfte nicht zu einer Überbeanspruchung des Futters (und ggf. darauf angebrachter Zähne), sondern dazu, daß sich das Futter in Richtung der ausgeübten Kräfte bewegt. So kann das Futter bei zu hohem Druck immer nachgeben, so daß Beschädigungen, wie etwa das Abbrechen von Zähnen, vermieden werden. Zudem hat sich gezeigt, daß aufgrund der Erfindung die Reibung in radialer Richtung des Dornes wesentlich reduziert wird und so wesentlich geringere Umformtemperaturen entstehen als bei herkömmlichen Verfahren, so daß die Umformung wesentlich schneller durchgeführt und mehr Werkstücke pro Zeit fertig gestellt werden können.
- Die Erfindung wird nachfolgend anhand der Zeichnungen der
Figuren 1 bis 13B schematisch näher erläutert. - Figur 1 -
- zeigt eine Ansicht durch die erfindungsgemäße Vorrichtung im Längsschnitt beim Aufspannen der Vorform,
- Figur 2 -
- zeigt die erfindungsgemäße Vorrichtung mit eingespannter Vorform,
- Figur 3 -
- zeigt die erfindungsgemäße Vorrichtung unmittelbar vor dem Umformen,
- Figur 4 -
- zeigt die erfindungsgemäße Vorrichtung mit teilweise bearbeiteter Vorform,
- Figur 5 -
- zeigt die erfindungsgemäße Vorrichtung am Ende des Umformvorganges,
- Figur 6 -
- zeigt die erfindungsgemäße Vorform bei der Entnahme des fertigen, aus der Vorform hergestellten Werkstücks,
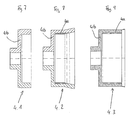
- Figur 7 -
- zeigt eine Vorform,
- Figur 8 -
- zeigt eine teilweise umgeformte Vorform,
- Figur 9 -
- zeigt das Werkstück nach dem Umformvorgang,
- Figur 10 -
- zeigt einen Querschnitt parallel zur Maschinenquerachse z (links) durch einen Teil der Vorform und der Umformeinrichtung entlang einer Schnittlinie B-B und einen Schnitt längs der Maschinenlängsachse x (rechts),
- Figur 11 -
- zeigt einen Querschnitt parallel zur Maschinenquerachse z (links)durch einen Teil der Vorform und der Umformeinrichtung entlang einer Schnittlinie A-A und einen Schnitt längs der Maschinenlängsachse x (rechts),
- Figuren 12 (A) und (B) -
- zeigen schematisch die radiale bzw. axiale Bewegung/Verformung eines Materialvolumens im in
Figur 10 gezeigten Bereich, - Figuren 13 (A) und (B) -
- zeigen schematisch die radiale bzw. axiale Bewegung/Verformung eines Materialvolumens im in
Figur 11 gezeigten Bereich. - Die in den
Figuren 1 bis 6 dargestellte erfindungsgemäße Vorrichtung weist einen Hauptspindelkasten 1 mit einem Spindelantrieb auf. An der Hauptspindel ist eine Werkzeugeinrichtung 1c angeflanscht, die aus einem stirnverzahnten Mitnehmerelement 1d mit einer Aufnahmebohrung für Futter 1b und Dorn 1a ausgestattet ist. - Mit der Hauptspindel verbunden ist ein verschiebbarer Dorn 1a, der in Richtung der Maschinen- bzw. Längsachse x (axial) verschieblich gelagert ist. Relativ hierzu wird die Richtung senkrecht zur Zeichenebene und senkrecht zur Maschinenlängsachse x auch als Maschinenquerachse z bezeichnet. Der verschiebbare Dorn 1a wird im Regelfall axial durch einen (nicht dargestellten) Hydraulikzylinder betätigt. Am Ende des Dorns 1a, welches einer an einem Reitstock 2 vorgesehenen Pinole 2a zugewandt ist, befindet sich ein Profil 1a', in dem die Werkzeugspanneinrichtung 2a' der Pinole 2a einrasten kann. Dadurch wird die Vorform 4.1 im Verbund aus Pinole 2a und Dorn 1a axial und radial fixiert und gespannt, so daß eine Einheit entsteht, die axial verschoben und radial um die Maschinenlängsachse x gedreht werden kann.
- Relativ zur Vorform 4.1 kann sich in dieser Situation das Futter 1b drehen, sofern es durch eine von außen wirkende Kraft beaufschlagt wird, wie es u.a. der Fall ist, wenn das Futter 1b Schrägverzahnungen 1e (vgl.
Figuren 10 und 11 ) aufweist. - Das am Außendurchmesser mit einem Negativprofil 1b des zu formenden Innenprofils 4a ausgestattete Futter 1b ist auf dem verschiebbaren Dorn 1a axial fixiert und drehbar angebracht. An der der Vorform 4.1 zugewandten Seite des Futters 1b kann, sofern es erforderlich ist, stirnseitig eine Verzahnung angebracht werden, die dann durch den axialen Druck über den Dorn 1b (etwa durch einen Hydraulikzylinder) gegen die Wandung 4b (vgl.
Figuren 7, 8 und 9 ) der Vorform 4.1 gepresst wird. - Die Umformeinheit 3 ist axial verfahrbar im Zentrum der Maschinenlängsachse x angeordnet, die von den Wälzkörpern 3a und einem Käfig 3c umlaufen wird. Dabei umlaufen die Wälzkörper 3a, in ihrem Käfig 3c geführt, bei Kontakt mit der Vorform 4.1 diese planetenförmig, d.h., die Wälzkörper 3a umkreisen während des Umformvorganges mit dem Käfig 3c die Vorform 4.1, 4.2, welche sich um die bzw. parallel zur Maschinenlängsachse x dreht.
- Die Wälzkörper bzw. Umformwalzen 3a sind bevorzugt als Wälzkörper mit kegliger Oberfläche 3a' ausgebildet, deren kleinerer Durchmesser mit einem dem Umformprozeß angepaßten Radius und einer Auslaufschräge 3a" versehen ist. Alle Wälzkörper 3a sind in dem umlaufenden Käfig 3c gehalten. Der Käfig 3c ist zentriert in einem Gehäuse 3b gelagert, welches über eine axiale Stellvorrichtung 3d, in dem gezeigten Beispiel in Form eines Hydraulikzylinders, axial in einer vorgegebenen Position gehalten ist. Mit dieser axialen Positionierung können zu formende Außendurchmesser der Vorform durch die umlaufenden Wälzkörper 3a in einem festgelegten Durchmesserbereich eingestellt werden, so daß verschiedene Durchmesser in einer Vorform 4.1 geformt werden können.
- Nach erfolgter Umformung wird der Käfig 3c entgegen der Umformrichtung durch die Stellvorrichtung 3d verschoben, so daß die Wälzkörper 3a auf einen größeren Umformdurchmesser eingestellt werden, damit sie, beim Zurückfahren der Umformeinheit 3 in die Ausgangsposition (
Figur 1 undFigur 6 ), das geformte Werkstück 4.2 im Durchmesser nicht beeinträchtigen. Zur Wärmeabfuhr und Schmierung der Umformeinheit 3 sind im Bereich zwischen Gehäuse 3b der Wälzkörper 3a und dem Käfig 3c bevorzugt Kühlmitteleinlässe angeordnet, damit während der Umformung die Umformeinheit 3 mit einem Kühl- und Schmiermittel durchspült werden kann. - Der Reitstock 2 (in den
Figuren 1 bis 6 nur durch einen die Pinole 2a umfassenden Endbereich angedeutet) mit der Pinole 2a und der Werkzeugspanneinrichtung 2a' sind ebenso im Zentrum der Maschinenlängsachse x angeordnet. Der Spannvorgang des Werkstückes läuft dabei wie folgt ab: - Die Vorform 4.1 wird auf den vorgefahrenen Dorn 1a der Hauptspindelseite aufgeschoben. Die Pinole 2a des Reitstocks 2 fährt in Ladeposition,
Figur 1 . Dabei wird die Spannzange 2a' durch einen Hydraulikzylinder ausgefahren, so daß das Profil 1a', welches im verschiebbaren Dorn 1a eingearbeitet ist, sich im Bereich der Spannzange 2a' befindet. Mit der weiter vorfahrenden Pinole 2a schließt synchron die Spannzange 2a', so daß die Vorform 4.1 über den Dorn 1a mit dem Futter 1b gegen die Kontaktfläche eines Anpreßringes 2a" der Pinole 2a gedrückt wird. Es bildet sich eine geschlossene Einheit aus Pinole 2a, Dorn 1a, Vorform 4.1 und Futter 1b,Figur 2 . - Dabei ist die der Hauptspindelseite zugewandte Fläche der Vorform frei, so daß diese Einheit durch die Pinole 2a so lange vorfährt, bis diese Fläche von der stirnverzahnten Mitnehmereinheit 1d, 1c der Hauptspindel axial blockiert und somit durch einen hohen Druck gespannt wird. Dieser Druck muß so groß sein, daß die Vorform 4.1 durch die Mitnehmereinheit 1d, 1c während der Rotation bei der durch die Umformung auf die Vorform 4.1 wirkende Belastung mitgedreht wird.
- Im Einzelnen erfolgt der Ablauf der Verformung wie folgt: Nachdem die Vorform 4.1 eingespannt ist, fährt die Einheit in Richtung Mitnehmer 1d der Hauptspindel, so daß die Vorform 4.1 bei Kontakt mit dem Mitnehmer 1d gegen diesen gepreßt wird.
- Nach Einschalten der Hauptspindel drehen sich Mitnehmer 1d und die Einheit aus Pinole 2a, Dorn 1a, Vorform 4.1 und Futter 1b, so daß die Umformeinheit axial bis zum Kontakt der Wälzkörper 3a mit der Vorform 4.1 vorfahren kann,
Figur 3 . Durch den Kontakt zur Vorform 4.1 stellen sich die Wälzkörper 3a selbstätig in Position und umlaufen in ihrem Kä-fig 3c die Vorform 4.1 planetenförmig. Mit zunehmendem Vorschubdruck wird durch die Wälzkörper 3a der Werkstoff der Vorform 4.1 im Kontaktbereich mit den Wälzkörpern 3a plastifiziert und drängt in die Freiräume zwischen Vorform 4.1, 4.2 und Futter 1b ein,Figur 4 ,Figur 10 und Figur 11 . - Dabei laufen zeitgleich mehrere Verformungsabläufe ab, welche nun anhand eines fiktiven Werkstoffpartikels erklärt werden.
- Die angenommene Lage der Partikel ist jeweils in den Schnitten A-A und B-B sowie in zugehörigen Querschnitten der
Figuren 12 bzw. 13 gezeigt. - Die einzelnen Zustände des Werkstoffpartikels, dessen Volumen im Ausgangszustand wx * wy * wz beträgt, wobei wx, wy, wz die Ausdehnung des Partikels in den drei kartesischen Raumrichtungen angeben, seien dabei wie folgt definiert:
- 1.0 angenommener Werkstoffpartikel wx * wz * wy
- 1.1 Verformung des Partikels in der Ebene x,y von wx * wy zu wx1 * wy1 in radialer und tangentialer Richtung bei Drehung des Wälzkörpers 3a um den Winkel Δα
- 1.1.2 Verformung des Partikels in der x,z-Ebene von wx * wz zu wx2 * wz2 in axialer Richtung im Bereich des Wälzkörpers 3a bei Axialvorschub Δz im Bereich der Schrägung des Wälzkörpers 3a.
- 1.1.3 Verformung des Partikels wx1 *wz2 zu wx3 * wz3 in axialer Richtung im Bereich des Wälzkörpers 3a.
- 1.1.4 Verformung des Partikels wx3 * wz3 zu sx4 *sz4 in axialer Richtung nach Verlassen des Wälzkörperbereiches.
- 1.1.5 Verformung des Partikels sx4 *sy4 in radialer und tangentialer Richtung bei Drehung des Wälzkörpers 3a um den Winkel Δα.
- Bei dieser Umformung geschieht folgendes: Die umlaufenden Wälzkörper 3a plastifizieren im Kontaktbereich mit der Vorform 4.1 den Werkstoff in tangentialer, radialer und axialer Richtung bei gleichzeitigem axialem Vorschub in Richtung Mitnehmer 1d der Hauptspindel.
- Der Kontaktbereich der Wälzkörper 3a mit der Vorform 4.1 bildet eine Umformzone U, vgl.
Figuren 12 und 13 . In dieser Umformzone U dringt der plastifizierte Werkstoff in den Freiraum zwischen Vorform 4.1 und Futter 1b ein, füllt das Profil 1e im Futter 1b aus,Figur 10 . Der Werkstoff stützt sich dabei am axial blockierten Bereich der Vorform 4.2 zwischen Umformzone U und Mitnehmer 1d ab. Dadurch verschiebt der überflüssige Werkstoff axial die freibewegliche, gekoppelte Einheit, die aus Dorn 1a, Futter 1b, Spanneinrichtung 2a', Pinole 2a und dem Bereich der Vorform 4.2, der außerhalb und hinter der Umformzone U liegt. - Die sich dabei bildende, axiale Länge Δs mit dem neugeformten Außendurchmesser bewegt sich in Richtung Reitstock 2. Sie ergibt sich aus dem Restvolumen mit dem neugeformten Querschnitt, welches vom verdrängten Volumen, abzüglich des in den Freiraum eingedrungenen Volumens übrig geblieben ist.
- Im Bereich der Umformzone U verdrängen die Wälzkörper 3a den Werkstoff in radialer und tangentialer Richtung. Es kommt daher innerhalb der Vorform 4.2 im Bereich der Umformzone U zu einer Verdrehung des Werkstoffes gegenüber dem durch die Mitnehmer 1d gehaltenen Teil der Vorform 4.2 außerhalb der Umformzone U, weil durch die radiale Reduzierung des Außendurchmessers während der Umformung die Werkstoffmenge auf einem kleineren Außendurchmesser untergebracht werden muß. Daraus resultiert eine überlagerte Relativdrehung des Werkstoffes zur eigentlichen Drehung der Vorform 4.2. Dabei ist die Größe des Verdrehwinkels der Relativdrehung abhängig von der Reduktion des Werkstückquerschnittes. Es muss sich somit der Bereich der Vorform 4.2 verdrehen, der zwischen der Pinole 2a und der Umformzone U in Vorform liegt.
- Ist der Dorn 1a, auf dem die Vorform 4.2 abgestreckt wird, drehfest mit dem Mitnehmer 1d der Hauptspindel verbunden, muß sich der Werkstoff relativ in tangentialer Richtung auf den sich drehenden Dorn 1a verdrehen. Befindet sich auf dem Dorn 1a eine radiale Profilierung (wie z.B. die Profilierung 1c auf dem Futter 1b), so kommt es zu ansteigenden Verdrehspannungen innerhalb des Profils 1c bis zu dessen Bruch. Durch das auf dem Dorn 1a drehbar gelagerte Futter 1b werden die Verdrehspannungen durch Mitdrehen des Futters 1b kompensiert.
- Nachdem die Umformeinheit die Vorform 4.1, 4.2 zu einem Werkstück 4.3 umgeformt hat,
Figur 5 , wird der Käfig 3c axial in eine Position verschoben, in der die Wälzkörper 3a radial ausweichen können. Mit dieser Einstellung kann die Umformeinheit zurückfahren. Sobald die Hauptspindel stoppt, wird die verschiebbare Einheit aus Pinole 2a, Dorn 1a, Vorform 4.1 und Futter 1b entkoppelt, und die Reitstockpinole 2a mit geöffneter Spanneinheit 2a' zurückgefahren,Figur 6 . Das geformte Werkstück, welches sich auf dem Futter 1d befindet, wird durch den Mitnehmer 1d, in dem der zurückfahrende Dorn 1a mit dem Futter 1b eintaucht, vom Futter 1b abgestreift.
Claims (19)
- Vorrichtung zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform (4.1), mit einem drehbaren und parallel zu einer Längsachse (x) der Vorrichtung verschieblich gelagerten Dorn (1a), einem zugehörigen Futter (1b) zum Aufspannen der Vorform (4.1) sowie einer mit dem Dorn (1a) koppelbaren und entlang der Längsrichtung (x) verschieblich gelagerten Pinole (2a) und einer Umformeinheit (3) zum Umformen der Vorform (4.1),
dadurch gekennzeichnet,
daß das Futter (1b) relativ zum Dorn (1a) drehbar ausgebildet ist. - Vorrichtung nach Anspruch 1,
dadurch gekennzeichnet,
daß das Futter (1b) eine Negativform (1e) aufweist, die einer an die Vorform (4.1) anzuformenden Positivform (4a) entspricht. - Vorrichtung nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet,
daß der Dorn (1a) einem Hauptspindelkasten (1) zugeordnet und der in einem Werkzeuggehäuse (1c) axial und tangential frei beweglich ist. - Vorrichtung nach Anspruch 3,
dadurch gekennzeichnet,
daß der Hauptspindelkasten (1) einen Antrieb zum Drehen und/oder axialen Verschieben der Vorform (4.1) über das Werkzeuggehäuse (1c) und ein daran angeordnetes, der Pinole (2a) zugewandtes Mitnehmerelement (1d) aufweist. - Vorrichtung nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet,
daß die Pinole (2a) einem Reitstock (2) zugeordnet ist und einen Anpreßring (2a") aufweist. - Vorrichtung nach Anspruch 5,
dadurch gekennzeichnet,
daß die Pinole (2a) des Reitstocks (2) drehbar und/oder axial verschiebbar gelagert ist. - Vorrichtung nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet,
daß die Umformeinheit (3) wenigstens zwei Wälzkörper (3a) aufweist. - Vorrichtung nach Anspruch 7,
dadurch gekennzeichnet,
daß die Umformeinheit (3) axial verschieblich angeordnet ist. - Vorrichtung nach einem der Ansprüche 7 oder 8,
dadurch gekennzeichnet,
daß der Anstellwinkel des Wälzkörpers (3a) veränderbar ist. - Vorrichtung nach einem der Ansprüche 7 bis 9,
dadurch gekennzeichnet,
daß die Wälzkörper (3a) so angeordnet und gelagert sind, daß sie über die Vorform (4.1) umlaufend angetrieben werden können. - Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform (4.1), insbesondere mittels einer Vorrichtung nach einem der vorherigen Ansprüche , bei welchem eine auf einem Futter befindliche Vorform (4.1) mittels einer Umformeinheit (3) umgeformt wird, wobei die Umformung über einen durch Druck zwischen Umformeinheit (3) und Vorform (4.1) entstehenden Materialfluß bewirkt wird,
dadurch gekennzeichnet,
daß das Futter während der Umformung der Bewegungsrichtung des fließenden Materials folgt. - Verfahren nach Anspruch 11,
dadurch gekennzeichnet,
daß das Futter (1b) während der Umformung den axialen und tangentialen Bewegungsrichtungen des fließenden Materials folgt. - Verfahren nach Anspruch 11 oder 12,
dadurch gekennzeichnet,
daß vor dem Umformen zunächst die Vorform (4.1) durch einen axial vorfahrenden Dorn (1a) mittels einer Vorschubbewegung (1e) aufgenommen wird, anschließend die Vorform (4.1) durch eine axial vorfahrende Pinole (2a) gegen ein Werkzeuggehäuse (1c) gedrückt wird, so daß eine gekoppelte Einheit aus Futter (1b), Dorn (1a), Vorform (4.1), Pinole (2a) entsteht. - Verfahren nach Anspruch 13,
dadurch gekennzeichnet,
daß die gekoppelte Einheit beim Umformen den axialen und tangentialen Bewegungsrichtungen des fließenden Materials folgt. - Verfahren nach einem der vorherigen Ansprüche,
dadurch gekennzeichnet,
daß das Futter (1b) über den Dorn (1a) durch die Spannvorrichtung (2a') gegen die Innenseite der Vorform (4.1) gezogen wird, so daß das Futter (1b) in direkten Kontakt mit dem nicht zu verformenden Bereich der Vorform (4.1) gelangt. - Verfahren nach einem der Ansprüche 13 bis 15,
dadurch gekennzeichnet,
daß die gekoppelte Einheit in Drehung versetzt wird. - Verfahren nach einem der Ansprüche 11 bis 16,
dadurch gekennzeichnet,
daß die Vorform (4.1) vor dem Umformen radial und axial unverschieblich gegenüber dem auf einem Dorn (1a) drehbar gelagerten Futters (1b) eingespannt wird. - Verfahren nach einem der Ansprüche 11 bis 17,
dadurch gekennzeichnet,
daß die Umformeinheit (3) Walzen (3a) aufweist, die an der zu bearbeitenden Vorform (4.1) angesetzt werden. - Verfahren nach einem der Ansprüche 11 bis 18,
dadurch gekennzeichnet,
daß die Umformeinheit (3) unter Andrücken der Walzen an die Vorform (4.1) relativ zu dieser in deren Längsrichtung (x) bewegt wird.
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP08013579A EP2127777B1 (de) | 2008-05-26 | 2008-07-29 | Vorrichtung und Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen |
| PCT/EP2009/005491 WO2010012457A1 (de) | 2008-07-29 | 2009-07-29 | Vorrichtung und verfahren zum herstellen oder bearbeiten von werkstücken aus einer vorform, insbesondere zum anformen von innenprofilen oder innenverzahnungen |
| US13/056,358 US8984921B2 (en) | 2008-05-26 | 2009-07-29 | Device and process for producing or processing workpieces from a preform, in particular for integrally forming internal profiles or internal tooth systems |
| CN2009801289961A CN102105240A (zh) | 2008-07-29 | 2009-07-29 | 用于由预成形件制造或加工工件、特别是用于一体成形内轮廓或内齿部的装置和方法 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP08009558A EP2127775B1 (de) | 2008-05-26 | 2008-05-26 | Verfahren zur Fertigung von Werkstücken und Drückwalzmaschine dazu |
| EP08013579A EP2127777B1 (de) | 2008-05-26 | 2008-07-29 | Vorrichtung und Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2127777A1 true EP2127777A1 (de) | 2009-12-02 |
| EP2127777B1 EP2127777B1 (de) | 2012-04-18 |
Family
ID=39846654
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP08009558A Active EP2127775B1 (de) | 2008-05-26 | 2008-05-26 | Verfahren zur Fertigung von Werkstücken und Drückwalzmaschine dazu |
| EP08013579A Not-in-force EP2127777B1 (de) | 2008-05-26 | 2008-07-29 | Vorrichtung und Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP08009558A Active EP2127775B1 (de) | 2008-05-26 | 2008-05-26 | Verfahren zur Fertigung von Werkstücken und Drückwalzmaschine dazu |
Country Status (8)
| Country | Link |
|---|---|
| US (2) | US8161788B2 (de) |
| EP (2) | EP2127775B1 (de) |
| JP (1) | JP5527875B2 (de) |
| KR (1) | KR101540814B1 (de) |
| CN (1) | CN101590510A (de) |
| AT (2) | ATE458564T1 (de) |
| DE (1) | DE502008000404D1 (de) |
| ES (2) | ES2341683T3 (de) |
Families Citing this family (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8230597B2 (en) * | 2008-10-03 | 2012-07-31 | Ford Global Technologies, Llc | Forming preforms and parts therefrom |
| ATE549106T1 (de) * | 2009-07-09 | 2012-03-15 | Leifeld Metal Spinning Ag | Verfahren und vorrichtung zum abstreckdrückwalzen |
| ES2543005T3 (es) * | 2010-01-12 | 2015-08-13 | Repkon Machine and Tool Industry and Trade Inc. | Dispositivo y procedimiento para el moldeado de piezas de trabajo |
| CN102500699A (zh) * | 2011-12-21 | 2012-06-20 | 厦门捷讯汽车零部件有限公司 | 一种无轮辐汽车解耦电机皮带轮制造模具及工艺 |
| EP2716377B1 (de) | 2012-10-05 | 2016-03-02 | Zaklad Produkcji Sprzetu Oswietleniowego "ROSA"-Stanislaw ROSA | Verfahren zur Herstellung eines konischen Rohrelements |
| PL224268B1 (pl) | 2013-06-12 | 2016-12-30 | Lubelska Polt | Sposób przepychania obrotowego z regulowanym rozstawem osi stopniowanych odkuwek osiowosymetrycznych |
| RS62105B1 (sr) | 2014-11-28 | 2021-08-31 | Repkon Machine And Tool Ind And Trade Inc | Uređaj i postupak za valjanje radnih elemenata pod pritiskom |
| CN104959440B (zh) * | 2015-05-15 | 2017-03-29 | 航天特种材料及工艺技术研究所 | 一种反旋旋压方法 |
| CN104858285B (zh) * | 2015-05-15 | 2017-03-29 | 航天特种材料及工艺技术研究所 | 一种旋压方法 |
| CN104858286B (zh) * | 2015-05-15 | 2017-03-08 | 航天特种材料及工艺技术研究所 | 一种旋压设备 |
| CN104858284B (zh) * | 2015-05-15 | 2017-05-17 | 航天特种材料及工艺技术研究所 | 一种正旋旋压方法 |
| EP3159068B1 (de) | 2015-10-20 | 2018-02-14 | Leifeld Metal Spinning AG | Umformmaschine zum drücken/drückwalzen und verfahren zum drücken/drückwalzen |
| DE102019109183A1 (de) * | 2019-04-08 | 2020-10-08 | Winkelmann Powertrain Components GmbH & Co. KG. | Verfahren zur Herstellung einer Hohlwelle |
| CN116251880A (zh) * | 2021-12-02 | 2023-06-13 | 三花控股集团有限公司 | 管件加工部件及管件加工设备 |
| CN115090803B (zh) * | 2022-06-17 | 2023-05-23 | 华南理工大学 | 一种线齿轮自动搓齿机 |
| DE102023121770B3 (de) | 2023-08-15 | 2025-01-23 | Thyssenkrupp Steel Europe Ag | Verfahren zur Herstellung einer Rotorhohlwelle |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19722359A1 (de) * | 1997-05-28 | 1998-12-03 | Dynamit Nobel Ag | Drückwalzvorrichtung und Verfahren zur Herstellung von Hohlrädern mit zwei Innenverzahnungen |
| EP1004373A1 (de) * | 1998-11-25 | 2000-05-31 | Leico GmbH & Co. Werkzeugmaschinenbau | Verfahren und Vorrichtung zum Drückwalzen |
| DE10062002A1 (de) | 2000-12-13 | 2001-12-13 | Leico Werkzeugmaschb Gmbh & Co | Verfahren zum Drückwalzen sowie Drückwalzvorrichtung |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2230554B2 (de) * | 1972-06-22 | 1974-08-22 | Leifeld & Co, 4730 Ahlen | Verfahren zur Herstellung eines Anlenkgehäuses für einen Drehfederstab durch Drücken aus einem rohrförmigen Körper |
| US3908421A (en) * | 1973-10-19 | 1975-09-30 | Aspro Inc | Apparatus for making multi-groove pulleys |
| JPS58202927A (ja) * | 1982-05-21 | 1983-11-26 | Hitachi Ltd | くら形吸込コ−ンの製作方法 |
| JPS603922A (ja) * | 1983-06-20 | 1985-01-10 | Mitsubishi Heavy Ind Ltd | スピニング加工方法及びその装置 |
| JPS60145226A (ja) * | 1984-01-10 | 1985-07-31 | Mitsubishi Heavy Ind Ltd | 管の絞り加工方法 |
| JP3197647B2 (ja) * | 1993-01-19 | 2001-08-13 | ブリヂストンサイクル株式会社 | 自転車用フレームパイプの製造方法 |
| JPH08300070A (ja) * | 1995-04-27 | 1996-11-19 | Mitsubishi Electric Corp | 管端成形機及び被成形管の加工方法 |
| DE19532953A1 (de) * | 1995-09-07 | 1997-03-13 | Dynamit Nobel Ag | Verfahren und Vorrichtung zur Herstellung von drückgewalzten Rohren mit inneren Wandverdickungen |
| DE19532951A1 (de) * | 1995-09-07 | 1997-03-13 | Dynamit Nobel Ag | Verfahren und Vorrichtung zur Herstellung von drückgewalzten Rohren mit inneren Wandverdickungen an den Enden |
| DE19830817B4 (de) * | 1998-07-09 | 2011-06-09 | Leifeld Metal Spinning Gmbh | Verfahren zum Umformen eines Werkstücks durch Drückwalzen |
| DE10039706B4 (de) * | 2000-08-14 | 2007-11-29 | Leifeld Metal Spinning Gmbh | Verfahren zum Einbringen einer Sicke und Drückwalzmaschine |
| JP3991188B2 (ja) * | 2001-03-26 | 2007-10-17 | 株式会社ジェイテクト | パイプ状の段付部品の成形方法および装置 |
| DE102005057945A1 (de) | 2005-12-05 | 2007-06-21 | Reichhardt, Hans H. | Verfahren, Maschine und Werkzeuge zur spanlosen Herstellung von Rohrabschnitten und rohrförmigen Werkstücken mit reduziertem Innendurchmesser in Form eines Absatzes |
| JP4393470B2 (ja) * | 2006-04-14 | 2010-01-06 | 日本スピンドル製造株式会社 | 絞り加工方法及びその装置 |
-
2008
- 2008-05-26 ES ES08009558T patent/ES2341683T3/es active Active
- 2008-05-26 EP EP08009558A patent/EP2127775B1/de active Active
- 2008-05-26 AT AT08009558T patent/ATE458564T1/de active
- 2008-05-26 DE DE502008000404T patent/DE502008000404D1/de active Active
- 2008-07-29 ES ES08013579T patent/ES2386504T3/es active Active
- 2008-07-29 EP EP08013579A patent/EP2127777B1/de not_active Not-in-force
- 2008-07-29 AT AT08013579T patent/ATE553864T1/de active
-
2009
- 2009-05-25 JP JP2009125380A patent/JP5527875B2/ja not_active Expired - Fee Related
- 2009-05-25 CN CNA2009101417656A patent/CN101590510A/zh active Pending
- 2009-05-26 KR KR1020090046094A patent/KR101540814B1/ko not_active Expired - Fee Related
- 2009-05-26 US US12/471,737 patent/US8161788B2/en active Active
- 2009-07-29 US US13/056,358 patent/US8984921B2/en active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE19722359A1 (de) * | 1997-05-28 | 1998-12-03 | Dynamit Nobel Ag | Drückwalzvorrichtung und Verfahren zur Herstellung von Hohlrädern mit zwei Innenverzahnungen |
| EP1004373A1 (de) * | 1998-11-25 | 2000-05-31 | Leico GmbH & Co. Werkzeugmaschinenbau | Verfahren und Vorrichtung zum Drückwalzen |
| EP1004373B1 (de) | 1998-11-25 | 2002-10-02 | Leico GmbH & Co. Werkzeugmaschinenbau | Verfahren und Vorrichtung zum Drückwalzen |
| DE10062002A1 (de) | 2000-12-13 | 2001-12-13 | Leico Werkzeugmaschb Gmbh & Co | Verfahren zum Drückwalzen sowie Drückwalzvorrichtung |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2386504T3 (es) | 2012-08-22 |
| DE502008000404D1 (de) | 2010-04-08 |
| EP2127777B1 (de) | 2012-04-18 |
| ATE553864T1 (de) | 2012-05-15 |
| EP2127775B1 (de) | 2010-02-24 |
| JP5527875B2 (ja) | 2014-06-25 |
| EP2127775A1 (de) | 2009-12-02 |
| CN101590510A (zh) | 2009-12-02 |
| US8161788B2 (en) | 2012-04-24 |
| KR101540814B1 (ko) | 2015-07-30 |
| US20110126606A1 (en) | 2011-06-02 |
| ATE458564T1 (de) | 2010-03-15 |
| JP2009285730A (ja) | 2009-12-10 |
| ES2341683T3 (es) | 2010-06-24 |
| KR20090122889A (ko) | 2009-12-01 |
| US8984921B2 (en) | 2015-03-24 |
| US20090288464A1 (en) | 2009-11-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2127777B1 (de) | Vorrichtung und Verfahren zum Herstellen oder Bearbeiten von Werkstücken aus einer Vorform, insbesondere zum Anformen von Innenprofilen oder Innenverzahnungen | |
| EP2210682B1 (de) | Verfahren und Vorrichtung zum Abstreckdrückwalzen | |
| EP0882532B1 (de) | Drückwalzvorrichtung und Verfahren zur Herstellung eines planverzahnten Werkstückes | |
| EP1017518B1 (de) | Drückwalzvorrichtung und verfahren zur herstellung von hohlrädern mit zwei innenverzahnungen | |
| AT515692B1 (de) | Verfahren zur Herstellung eines Stators bzw. zur Bearbeitung der Innenwandung eines Stators | |
| DE19620812B4 (de) | Verfahren zum Herstellen eines rotationssymmetrischen Körpers | |
| DE3742516C2 (de) | Verfahren zur Herstellung eines schrägverzahnten Innenzahnrades und Vorrichtung zum Durchführen des Verfahrens | |
| EP0955110B1 (de) | Verfahren zum Drückwalzen und Drückwalzvorrichtung | |
| DE2144006C3 (de) | Verfahren zur Herstellung von Kegelzahnrädern | |
| DE10039706B4 (de) | Verfahren zum Einbringen einer Sicke und Drückwalzmaschine | |
| EP1660257B1 (de) | Verfahren und vorrichtung zur herstellung von mindestens teilweise profilierten rohren | |
| DE102005057945A1 (de) | Verfahren, Maschine und Werkzeuge zur spanlosen Herstellung von Rohrabschnitten und rohrförmigen Werkstücken mit reduziertem Innendurchmesser in Form eines Absatzes | |
| WO2016083086A1 (de) | Vorrichtung und verfahren zum drückwalzen von werkstücken | |
| EP3221068B1 (de) | Verfahren zur herstellung eines rotationssymmetrischen formkörpers | |
| DE19732146B4 (de) | Verfahren und Vorrichtung zum Herstellen ringförmiger Bauteile mit einem keilförmigen Innenprofil | |
| DE19636567C2 (de) | Verfahren zum Drückwalzen eines Getriebeteiles mit einer Innenverzahnung | |
| EP3246104A1 (de) | Verfahren und vorrichtung zum herstellen eines umformteils | |
| DE102008038127B3 (de) | Verfahren und Vorrichtung zur Herstellung von hochgenauen innen- und außenverzahnten, topfförmigen Blechteilen | |
| DE2157874B2 (de) | Vorrichtung zur Kaltherstellung schrägverzahnter Zahnradrohlinge | |
| DE2512854A1 (de) | Verfahren zur spanlosen herstellung von werkstuecken, wie z.b. spiralbohrern o.dgl., mit innenliegenden offenen kuehlkanaelen | |
| DE2420014A1 (de) | Verfahren zur herstellung von zuegen oder riefen in der innenflaeche von koerpern mit gerader oder gebogener mantellinie waehrend einer verformung durch abstreckdruekken, sowie vorrichtung zur durchfuehrung dieses verfahrens | |
| EP0828572B1 (de) | Verfahren zum herstellen von ringförmigen werkstücken aus metall mit profiliertem querschnitt und walzwerk zu dessen durchführung | |
| WO1999036206A1 (de) | Verfahren und vorrichtung zur herstellung von hohlkörpern durch querwalzen | |
| WO2010012457A1 (de) | Vorrichtung und verfahren zum herstellen oder bearbeiten von werkstücken aus einer vorform, insbesondere zum anformen von innenprofilen oder innenverzahnungen | |
| DE19718629A1 (de) | Verfahren zum Walzen von Kegelrädern auf einer Axial-Gesenkwalzmaschine und Werkzeuganordnung zu dessen Durchführung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090916 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA MK RS |
|
| TPAC | Observations filed by third parties |
Free format text: ORIGINAL CODE: EPIDOSNTIPA |
|
| AKX | Designation fees paid |
Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| 17Q | First examination report despatched |
Effective date: 20101004 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R079 Ref document number: 502008006948 Country of ref document: DE Free format text: PREVIOUS MAIN CLASS: B21H0005020000 Ipc: B21D0022160000 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: REPKON MACHINE AND TOOL INDUSTRY AND TRADE INC. |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B21D 22/16 20060101AFI20111128BHEP |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 553864 Country of ref document: AT Kind code of ref document: T Effective date: 20120515 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502008006948 Country of ref document: DE Effective date: 20120614 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: VDEP Effective date: 20120418 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2386504 Country of ref document: ES Kind code of ref document: T3 Effective date: 20120822 |
|
| LTIE | Lt: invalidation of european patent or patent extension |
Effective date: 20120418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120718 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120818 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120820 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120719 |
|
| BERE | Be: lapsed |
Owner name: REPKON MACHINE AND TOOL INDUSTRY AND TRADE INC. Effective date: 20120731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| 26N | No opposition filed |
Effective date: 20130121 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20120729 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20130329 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120729 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502008006948 Country of ref document: DE Effective date: 20130121 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120729 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120718 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20120418 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20120729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20080729 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 553864 Country of ref document: AT Kind code of ref document: T Effective date: 20130729 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20130729 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230519 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20230922 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20230929 Year of fee payment: 16 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502008006948 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250201 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20250902 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240730 |