EP2294350B1 - Wärmetauscher - Google Patents
Wärmetauscher Download PDFInfo
- Publication number
- EP2294350B1 EP2294350B1 EP09761401.0A EP09761401A EP2294350B1 EP 2294350 B1 EP2294350 B1 EP 2294350B1 EP 09761401 A EP09761401 A EP 09761401A EP 2294350 B1 EP2294350 B1 EP 2294350B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wall
- passages
- openings
- thickness
- collecting tube
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F28—HEAT EXCHANGE IN GENERAL
- F28F—DETAILS OF HEAT-EXCHANGE AND HEAT-TRANSFER APPARATUS, OF GENERAL APPLICATION
- F28F9/00—Casings; Header boxes; Auxiliary supports for elements; Auxiliary members within casings
- F28F9/02—Header boxes; End plates
- F28F9/04—Arrangements for sealing elements into header boxes or end plates
- F28F9/16—Arrangements for sealing elements into header boxes or end plates by permanent joints, e.g. by rolling
- F28F9/18—Arrangements for sealing elements into header boxes or end plates by permanent joints, e.g. by rolling by welding
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T29/00—Metal working
- Y10T29/49—Method of mechanical manufacture
- Y10T29/4935—Heat exchanger or boiler making
- Y10T29/49389—Header or manifold making
Definitions
- the invention relates to a heat exchanger according to the preamble of claim 1 and a method for producing a heat exchanger according to the preamble of claim 3. Furthermore, one embodiment of the invention relates to a motor vehicle air conditioning system.
- Heat exchangers are used to transfer heat from one fluid to another fluid.
- a heat exchanger transfers heat from a cooling liquid to the ambient air. This is used in particular in motor vehicles in which the heat exchanger is used to transfer the waste heat released by the internal combustion engine to the ambient air.
- the heat exchanger generally consists of two header tubes, between which a large number of tubes are arranged. Openings into which the pipes open are made in the header pipes. The tubes are connected in a fluid-tight manner to the openings in the header tubes.
- the openings in the headers are made by punching or piercing.
- punching through a wall of the collecting tube the opening is punched through, so that that part of the wall which forms the subsequent opening is removed.
- the bearing surface of the tubes in the openings of the header tubes thus corresponds to the thickness of the wall of the header tube in the area of the opening.
- an annular passage is formed at the openings, which corresponds to the deformed wall of the collecting tube in the partial area.
- the sub-area is that area of the wall of the collecting pipe which corresponds to the opening after the production.
- the passage, which the wall of the collecting pipe corresponds in the area of the openings is essentially not stretched during the piercing, but only bent. This corresponds to a cross-section z.
- the length of the passage or the contact surface of the pipe at the opening has a significant influence on the mechanical stress on the connection between the pipe and the collecting pipe.
- a mechanical stress on this connection results, for example, from thermal stresses due to large compressive and / or tensile forces or expansions in the pipes or the manifold, as well as superimposed bends and bends or deformations of the pipes or the manifold. This can cause damage, in particular leaks, to the connection between the pipe and the header pipe, which leads to a failure of the heat exchanger.
- This is generally associated with high costs because it is not possible to repair the heat exchanger and it therefore has to be replaced.
- the leakage of the heat exchanger leads to a loss of cooling liquid, so that the journey with the motor vehicle has to be interrupted.
- the EP 0 990 868 B1 shows a generic heat exchanger.
- the thickness of the passages in which the pipes are introduced corresponds to the thickness of the wall of the collecting pipe outside the openings for inserting the pipes.
- there is only a small contact surface of the pipe on the passage so that there is only a low mechanical strength in this important connection area between the pipe and the collecting pipe.
- a generic heat exchanger is known.
- the openings are pierced by a punch. After the wall of the collecting tube has been pierced with the punch, some of the passages are cut off. As a result, the passages have a short length in the direction of the axis of the opening, so that a small contact area is formed between the pipe and the passage. Disadvantageously, this results in a low mechanical strength between the pipe and the collecting pipe in the area of the passage.
- the DE 696 17 598 T2 shows a generic heat exchanger.
- a header plate has openings into which the ends of flat tubes are inserted which are connected to the wall of the header plate by means of soldering. To facilitate this connection, each hole is surrounded by a collar.
- the object of the present invention is therefore to improve the mechanical strength between the pipes and the header pipe in a heat exchanger, a motor vehicle air conditioning system and a method for producing a heat exchanger.
- the heat exchanger and the motor vehicle air conditioning system should work inexpensively to manufacture and reliable and safe in operation.
- the method for producing a heat exchanger should be able to be carried out simply and inexpensively.
- the object is achieved with a heat exchanger according to claim 1.
- the object is also achieved with a method according to claim 3.
- the object is achieved with a motor vehicle air conditioning system according to claim 6.
- the thickness of the passages increases from the beginning of the passages on the wall of the collecting pipe to one end of the passages, preferably steadily, from.
- the end of the passage can either end in the flow space of the collecting pipe, ie end in the same way as the end of the pipe which is arranged in the collecting pipe or end outside the collecting pipe, ie the end of the passage ends in the opposite direction than the end of the pipe , which is arranged in the manifold.
- the thickness of the passages from the beginning at the bottom to a tip of the passages is at least 10% of the thickness of the wall, in particular in the area of the openings, of the collecting pipe, the length of the tip of the passage being at least 10% of the thickness the wall, in particular in the area of the openings, of the collecting pipes.
- the thickness of the passages from the beginning at the bottom to 0.8 times the total length of the passage in front of a tip is less than 0.9 times the thickness of the wall, in particular in the area of the openings Manifold.
- the maximum length of the passages is preferably greater than half, in particular greater than 1.1 to 3 times half the minimum diameter of the openings.
- the wall of the collecting pipe in the partial area of the later opening is reshaped or bent to form the passage, and the passage is also stretched.
- the maximum length of the passage is greater than half the minimum diameter of the opening.
- the minimum diameter of the opening corresponds to the width of the opening.
- the length of the passage is greater than half the width of the opening, because the wall of the collecting tube during the production of the passage is stretched.
- half of the minimum diameter thus corresponds to the radius of the opening.
- the pipes are expediently connected to the passages in a fluid-tight, in particular liquid-tight manner, with a material fit, preferably by soldering.
- the tubes and / or the at least one collecting tube consist at least partially of aluminum and / or aluminum alloys and / or of plastic.
- the collecting tube can consist of a base made of metal, in particular aluminum, and a box made of plastic.
- the box is, for example, U-shaped in cross section and fastened in grooves in the floor.
- the fluid-tight connection between the box and the floor is made by means of a seal in the channel. This creates a flow space between the floor and the box.
- the collecting tube can consist, for example, of a base with an approximately U-shaped cross section and a cover. Both the base and the cover are made of metal, in particular aluminum.
- a channel is formed on the cover, by means of which the cover is connected to the floor in a fluid-tight manner.
- the seal between the channel in the cover and the base is generally made without a separate seal.
- a method for producing a heat exchanger with the steps of creating tubes, at least partially creating at least one header tube with a wall, piercing a partial area of the wall of the at least one header tube to form openings with passages, introducing the tubes into the openings and making them fluid-tight
- the wall of the at least one header pipe is stretched to form impressions in the subregions before being pierced, so that the thickness of the passages is less than the thickness of the wall of the collector pipe in the subregions before the extension.
- the passages are stretched in such a way that the thickness of the passages from a start at the bottom to a tip of the passages is at least 10% of the thickness of the wall, in particular in the area of the openings, of the collecting pipe, the length of the tip being the Passages at least 10% of the thickness of the wall, in particular in the area of the openings, of the collecting pipe.
- the wall of the at least one collecting pipe is stretched in the partial areas in a separate operation before the piercing.
- the expansion of the wall of the at least one collecting pipe is thus carried out in time before the piercing.
- the stretching can be carried out both in a partial area of the wall of the at least one collecting pipe in which the subsequent opening is created, and beyond this area. If the wall is stretched beyond this partial area, the thickness of the wall of the collecting pipe is considered to be that part which is not stretched. When the wall is stretched, an expression is created in the sub-area.
- the wall of the at least one collecting pipe is stretched in the partial areas with a tool other than the piercing.
- the section of the collecting tube on which the openings are embossed and pierced can have different shapes.
- the collecting tube can be flat or curved in this area.
- a heat exchanger in particular a heat exchanger for a motor vehicle, comprises a plurality of pipes, at least one manifold with openings on which the pipes are partially arranged in the region of one end of the pipes and are connected to the openings in a fluid-tight manner, the manifold being composed of a base and a Box consists and the openings are formed in the floor and one end of the box is received by a channel formed in the floor for connecting the box to the floor, at least one inlet opening for introducing a fluid and at least one outlet opening for discharging the fluid, with between an outside of the channel and the outside of the tubes, in particular between the seal and a tube axis of the tube, there is a material connection.
- the material connection is preferably made indirectly between the two outer sides by means of a material, for. B. soldering material to produce the integral connection.
- the material connection is a soldered connection and / or an adhesive connection.
- a soldered connection between the outside of the channel and the outside of the pipe, in particular a narrow side of the pipe, in the case of a pipe with a rectangular cross-section, there is a small distance between the outside of the channel and the outside of the pipe, for example between 0 and 2 mm . This can When soldering, the soldering material rises capillary or is inserted in the area between the outside of the channel and the outside of the pipe.
- the outside of the channel in the area of the material connection is formed essentially parallel to the outside of the at least one pipe.
- preferably ring-shaped passages are formed in the axial direction of the openings, the pipes being arranged on the passages in the region of one end of the pipes and a fluid-tight connection between the passages and the pipes.
- a motor vehicle air conditioning system or a motor vehicle comprises the heat exchanger described in this application.
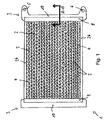
- a view of a heat exchanger 1 is shown.
- a plurality of tubes 2 are arranged between two header tubes 3.
- the two header pipes 3 are connected to one another at the top and bottom with a connecting flange 26.
- Corrugated fins 4, which connect the tubes 2 both mechanically and thermally, are formed between the tubes 2.
- the corrugated fins 4 serve to enlarge the surface area of the heat exchanger 1 and thereby increase the heat transfer.
- the manifold 3 shown on the right has an inlet opening 5 and an outlet opening 6.
- the heat exchanger 1 is used in a motor vehicle to give off the heat of the cooling liquid to the environment.
- Cooling liquid thus flows through the inlet opening 5 into the heat exchanger 1 and it flows out again in a cooled state through the outlet opening 6.
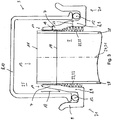
- the two collecting pipes 3 each consist of a base 9 made of aluminum and each a box 10 made of plastic, in which the inlet opening 5 and the outlet opening 6 are also formed.
- the bottom 9 and the box 10 enclose a flow space 25 for the cooling liquid ( Fig. 2 and 3 ).
- the box 10 is essentially U-shaped in cross section.
- the bottom 9 is provided with a channel 21 at each end in cross section.
- a seal 12 is arranged in the channel 21.
- the seal 12, an elastic part, serves to connect the bottom 9 to the box 10 in a liquid-tight manner.
- An opening wall 14 of the collecting pipe 3 or of the bottom 9 has been shaped into a passage 7.
- the end of the passage 7 ends in the flow space 25 of the collecting pipe 3.
- the passage 7 thus represents the former opening wall 14 of the base 9 ( Fig. 5 ), which has been formed into the passage 7.
- an impression 27 is first applied in a partial area 20 of the wall 8 of the base 9, ie the opening wall 14, by means of a stamp.
- the sub-area 20 corresponds to a section of the wall 8 that is reshaped to form the passage 7.
- the sub-area 20 is in Fig. 4 that portion of the wall 8 which is formed within the dashed line.
- the values 27 are in Fig. 4 also shown in dashed lines.
- the wall 8 is stretched in the partial area 20, which corresponds to the later passage 7, so that the thickness 16 of the passage 7 is less than the thickness 17 of the wall 8 of the base 7 in the non-deformed area, ie outside the sub-area 20 or the thickness 17 of the opening walls 14.
- the opening 13 is produced by means of a piercing tool.
- the wall 8 of the base 9 is bent over within the sub-area 20, so that the in Fig. 2 and 5 Shown shape of the passage 7 results.
- the thickness 17 of the wall 8 of the base 9 is thus greater than the thickness 16 of the passage 9.
- a point 15 is formed at the end of the passage 7 due to the piercing process.
- the tip 15 is essentially triangular in cross section.
- the thickness of the passage 7 in front of the tip 15 is, for example, 20 to 30% of the thickness 17 of the wall 8 of the base 9 before the deformation.
- connection 22 designed as a soldered connection 23 ( Fig. 2 ).
- the plane of the drawing is parallel to a plane of a broad side wall of the tube 2 and perpendicular to a plane of a narrow side wall 28 of the tube 2.
- the length 18 of the passage 7 is greater than half the minimum diameter 29 of the opening 13, because the wall 8 of the bottom 9 has been stretched in the sub-area 20 during the formation of the passage 7.
- the opening 13 is also rectangular in shape corresponding to the rectangular cross-section of the tube 2.
- the length 18 of the passage 7 is greater than half the width of the opening 13.
- a diameter 19 of the opening 13 is slightly smaller than a corresponding outer diameter (not shown) of the pipe 2.
- the distance between the passage 7 and the pipe 2 is, for example, in the range between 0.2 and 1 mm, so that the brazing material can penetrate into this gap by capillary action. If the tubes 2 and the base 9 are plated with a solder and the soldered connection is made in a soldering furnace, no spacing is required.
- the thickness of the passage 7 decreases steadily from the beginning of the passage 7 on the wall 8 of the base 9 or of the collecting pipe 3 to the end of the passage 7 at the tip 15 of the passage 7. This results from the production of the passage 7.
- the middle area is stretched more than the edge area of the sub-area 20 near the non-deformed or stretched wall 8 of the base 9 the passage 7 is also stretched when it is pierced and this stretching is also greater here in the region of the end of the passage 7 than at the beginning of the passage 7.
- Fig. 5 a partial longitudinal section of the bottom 9 after the penetration of the sub-area 20 is shown.
- the passages 7 are formed parallel to an axis 24 of the opening 13.
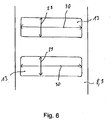
- Fig. 6 is a view of the openings 13 shown in the direction of an axis of the openings.
- the openings 13 are rectangular and have a minimum diameter 29 and a maximum diameter 30.
- a second embodiment of the manifold 3 of the heat exchanger 1 is shown.
- the bottom 9 is designed in such a way that there is a small distance in the range between 0 and 2 mm between an outside of the channel 21 and the pipe 2.
- this gap with a thickness between 0 and 2 mm there is a material connection 22 designed as a soldered connection 23.
- the thickness of this gap between the outside of the channel 21 and the outside of the pipe 2 is preferably 0.2 to 0.8 mm, so that the soldering material for the soldered connection 23 can expand capillary in the gap and rise.
- the pipe 2 is thus advantageously also connected to the base 9 and thereby the strength of the mechanical connection between the pipe 2 and the base 9 or the collecting pipe 3 is increased.
- Mechanical stress which results in particular from thermal deformations of the heat exchanger 1, can thereby be better absorbed. Damage to the heat exchanger 1 resulting from damage to the connection between the pipe 2 and the header pipe 3 can thereby be reduced.
- the heat exchanger 1 according to the invention is associated with considerable advantages.
- the passage 7 is stretched in such a way that the length 18 of the passage 7 is stretched in the direction of the axis 24 of the opening 13.
- This increases the contact surface between the pipe 2 and the passage 7, formed as a soldered connection 23.
- the mechanical stresses on the connection between the pipe 2 and the passage 7, which result in particular from thermal deformations of the heat exchanger 1, can thereby be absorbed more easily. Damage to the heat exchanger 1 resulting therefrom, for example leaks at the connection between the tube 2 and the passage 7, can thereby be significantly reduced.
- the larger contact surface thus leads to a larger contact surface and support surface of the pipe 2 on the passage 7. This can significantly increase the reliability of a heat exchanger 1 according to the invention and a motor vehicle air conditioning system according to the invention.
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Thermal Sciences (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Heat-Exchange Devices With Radiators And Conduit Assemblies (AREA)
- Details Of Heat-Exchange And Heat-Transfer (AREA)
- Air-Conditioning For Vehicles (AREA)
Description
- Die Erfindung betrifft einen Wärmetauscher gemäß dem Oberbegriff von Anspruch 1 sowie ein Verfahren zur Herstellung eines Wärmetauschers gemäß dem Oberbegriff des Anspruches 3. Ferner betrifft eine Ausgestaltung der Erfindung eine Kraftfahrzeugklimaanlage.
- Wärmetauscher dienen zur Übertragung von Wärme von einem Fluid auf ein anderes Fluid. Beispielsweise wird von einem Wärmetauscher Wärme aus einer Kühlflüssigkeit an die Umgebungsluft übertragen. Dies wird insbesondere in Kraftfahrzeugen genutzt, bei denen der Wärmetauscher dazu dient, die von dem Verbrennungsmotor freiwerdende Abwärme an die Umgebungsluft abzugeben. Der Wärmetauscher besteht im Allgemeinen aus zwei Sammelrohren, zwischen denen eine Vielzahl an Rohren angeordnet ist. In den Sammelrohren sind Öffnungen eingebracht, in denen die Rohre münden. Die Rohre sind fluiddicht mit den Öffnungen der Sammelrohre verbunden.
- Die Öffnungen in den Sammelrohren werden mittels Durchstanzen oder Durchstoßen hergestellt. Beim Durchstanzen einer Wandung des Sammelrohres wird die Öffnung durchgestanzt, so dass derjenige Teilbereich der Wandung, welcher die spätere Öffnung bildet, entfernt wird. Die Auflagefläche der Rohre in den Öffnungen der Sammelrohre entspricht damit der Dicke der Wandung des Sammelrohres im Bereich der Öffnung. Beim Durchstoßen der Öffnungen durch die Wandung des Sammelrohres bildet sich an den Öffnungen ein ringförmiger Durchzug aus, der der verformten Wandung des Sammelrohres in dem Teilbereich entspricht. Der Teilbereich ist derjenige Bereich der Wandung des Sammelrohres, welcher nach der Herstellung der Öffnung entspricht. Der Durchzug, welcher der Wandung des Sammelrohres im Bereich der Öffnungen entspricht, wird bei dem Durchstoßen im Wesentlichen nicht gedehnt, sondern nur gebogen. Dadurch entspricht bei einer im Querschnitt z. B. kreisförmigen Öffnung die Länge des Durchzuges dem Radius der Öffnung.
- Die Länge des Durchzuges bzw. die Auflagefläche des Rohres an der Öffnung hat auf die mechanische Beanspruchung der Verbindung zwischen dem Rohr und dem Sammelrohr einen wesentlichen Einfluss. Eine mechanische Beanspruchung dieser Verbindung resultiert beispielsweise aus thermischen Beanspruchungen aufgrund großer Druck- und oder Zugkräfte oder Ausdehnungen in den Rohren oder dem Sammelrohr sowie Biegungsüberlagerungen und Aufbiegungen bzw. Verformungen der Rohre oder des Sammelrohres. Dadurch können Schäden, insbesondere Undichtigkeiten, an der Verbindung zwischen dem Rohr und dem Sammelrohr entstehen, was zu einem Ausfall des Wärmetauschers führt. Dies ist im Allgemeinen mit hohen Kosten verbunden, weil eine Reparatur des Wärmetauschers nicht möglich ist und dieser dadurch ausgetauscht werden muss. Insbesondere führt bei Kraftfahrzeugen das Undichtwerden des Wärmetauschers zu einem Verlust an Kühlflüssigkeit, so dass die Fahrt mit dem Kraftfahrzeug unterbrochen werden muss.
- Die
EP 0 990 868 B1 zeigt einen gattungsbildenden Wärmetauscher. Die Dicke der Durchzüge, in denen die Rohre eingebracht sind, entspricht der Dicke der Wandung des Sammelrohres außerhalb der Öffnungen zum Einführen der Rohre. Außerdem entsteht nur in einem Teilbereich des Durchzuges in Richtung einer Achse der Öffnungen ein Kontakt zwischen den Durchzügen und den Rohren. Dadurch ist nur eine geringe Auflagefläche des Rohres an dem Durchzug vorhanden, so dass in diesem wichtigen Verbindungsbereich zwischen dem Rohr und dem Sammelrohr nur eine geringe mechanische Festigkeit besteht. - Aus der
DE 33 16 960 A1 ist ein gattungsgemäßer Wärmetauscher bekannt. Die Öffnungen werden von einem Stempel durchstoßen. Nach dem Durchstoßen der Wandung des Sammelrohres mit dem Stempel wird ein Teil der Durchzüge abgetrennt. Dadurch weisen die Durchzüge eine geringe Länge in Richtung der Achse der Öffnung auf, so dass sich eine geringe Kontaktfläche zwischen dem Rohr und dem Durchzug ausbildet. Nachteiligerweise besteht dadurch eine geringe mechanische Festigkeit zwischen dem Rohr und dem Sammelrohr im Bereich des Durchzuges. - Die
DE 696 17 598 T2 zeigt einen gattungsbildenden Wärmetauscher. Eine Sammelplatte weist Öffnungen auf, in welche die Enden von flachen Rohren eingeführt werden, die mittels Löten mit der Wand der Sammelplatte verbunden werden. Um diese Verbindung zu erleichtern, ist jedes Loch von einem Kragen umgeben. - Dokument
DE4129573 zeigt einen Wärmetauscher mit den Merkmalen des Oberbegriffs von Anspruch 1. - Die Aufgabe der vorliegenden Erfindung besteht deshalb darin, bei einem Wärmetauscher, einer Kraftfahrzeugklimaanlage und einem Verfahren zur Herstellung eines Wärmetauschers die mechanische Festigkeit zwischen den Rohren und dem Sammelrohr zu verbessern. Der Wärmetauscher und die Kraftfahrzeugklimaanlage sollen in der Herstellung preiswert und im Betrieb zuverlässig und sicher arbeiten. Ferner soll das Verfahren zur Herstellung eines Wärmetauschers einfach und preiswert ausgeführt werden können.
- Die Aufgabe wird mit einem Wärmetauscher gemäß Anspruch 1 gelöst. Auch wird die Aufgabe mit einem Verfahren nach Anspruch 3 gelöst. Weiterhin wird die Aufgabe mit einer Kraftfahrzeugklimaanlage nach Anspruch 6 gelöst.
- Erfindungsgemäß nimmt die Dicke der Durchzüge von dem Beginn der Durchzüge an der Wandung des Sammelrohres zu einem Ende der Durchzüge, vorzugsweise stetig, ab. Das Ende des Durchzuges kann entweder im Strömungsraum des Sammelrohres enden, d. h. in gleicher Weise enden wie das Ende des Rohres, das in dem Sammelrohr angeordnet ist oder aber außerhalb des Sammelrohres enden, d. h. das Ende des Durchzuges endet in entgegengesetzter Richtung als dasjenige Ende des Rohres, das in dem Sammelrohr angeordnet ist.
- In einer erfindungsgemäßen Ausführungsform beträgt die Dicke der Durchzüge von einem Beginn an dem Boden bis zu einer Spitze der Durchzüge wenigstens 10 % der Dicke der Wandung, insbesondere im Bereich der Öffnungen, des Sammelrohres, wobei die Länge der Spitze des Durchzuges wenigstens 10 % der Dicke der Wandung, insbesondere im Bereich der Öffnungen, der Sammelrohre beträgt.
- In einer weiteren erfindungsgemäßen Ausgestaltung beträgt die Dicke der Durchzüge von einem Beginn an dem Boden bis zum 0,8-fachen der Gesamtlänge des Durchzuges vor einer Spitze weniger als das 0,9-fache der Dicke der Wandung, insbesondere im Bereich der Öffnungen, des Sammelrohres.
- Vorzugsweise ist die maximale Länge der Durchzüge größer als die Hälfte, insbesondere größer als das 1,1 bis 3-fache der Hälfte, des minimalen Durchmessers der Öffnungen. Die Wandung des Sammelrohres im Teilbereich der späteren Öffnung wird zu dem Durchzug umgeformt bzw. umgebogen und des Weiteren wird der Durchzug gedehnt. Dadurch ist die maximale Länge des Durchzuges größer als die Hälfte des minimalen Durchmessers der Öffnung. Bei einem im Querschnitt rechteckförmigen Rohr bzw. Öffnung entspricht der minimale Durchmesser der Öffnung der Breite der Öffnung. Die Länge des Durchzuges ist größer als die Hälfte der Breite der Öffnung, weil die Wandung des Sammelrohres bei der Herstellung des Durchzuges gedehnt wird. Bei einem im Querschnitt kreisförmigen Rohr oder Öffnung entspricht die Hälfte des minimalen Durchmessers damit dem Radius der Öffnung.
- Zweckmäßig sind die Rohre stoffschlüssig, vorzugsweise mittels Löten, mit den Durchzügen fluiddicht, insbesondere flüssigkeitsdicht, verbunden.
- In einer weiteren Ausführungsform bestehen die Rohre und/oder das wenigstens eine Sammelrohr wenigstens teilweise aus Aluminium und/oder Aluminiumlegierungen und/oder aus Kunststoff.
- Das Sammelrohr kann auch mehrteilig ausgebildet sein. Beispielsweise kann das Sammelrohr aus einem Boden aus Metall, insbesondere Aluminium, bestehen und aus einem Kasten aus Kunststoff. Der Kasten ist im Querschnitt beispielsweise U-förmig ausgebildet und in Rinnen des Bodens befestigt. Die fluiddichte Verbindung zwischen dem Kasten und dem Boden wird mittels einer Dichtung in der Rinne hergestellt. Dadurch bildet sich zwischen dem Boden und dem Kasten ein Strömungsraum aus. In einer weiteren Ausgestaltung kann das Sammelrohr beispielsweise aus einem im Querschnitt ungefähr U-förmigen Boden sowie einem Deckel bestehen. Sowohl der Boden als auch der Deckel sind aus Metall, insbesondere Aluminium, hergestellt. An dem Deckel ist eine Rinne ausgebildet, mittels der der Deckel fluiddicht mit dem Boden verbunden ist. Die Abdichtung zwischen der Rinne des Deckels und dem Boden erfolgt im Allgemeinen ohne gesonderte Dichtung.
- Bei einem erfindungsgemäßen Verfahren zur Herstellung eines Wärmetauschers mit den Schritten Erstellen von Rohren, wenigstens teilweises Erstellen wenigstens eines Sammelrohres mit einer Wandung, Durchstoßen eines Teilbereiches der Wandung des wenigstens einen Sammelrohres zu Öffnungen mit Durchzügen, Einbringen der Rohre in die Öffnungen und fluiddichtes Verbinden der Rohre mit den Durchzügen wird die Wandung des wenigstens einen Sammelrohres vor dem Durchstoßen in den Teilbereichen zu Ausprägungen gedehnt, so dass die Dicke der Durchzüge geringer ist als die Dicke der Wandung des Sammelrohres in den Teilbereichen vor dem Dehnen.
- Gemäß der Erfindung werden die Durchzüge dahingehend gedehnt, dass die Dicke der Durchzüge von einem Beginn an dem Boden bis zu einer Spitze der Durchzüge wenigstens 10% der Dicke der Wandung, insbesondere im Bereich der Öffnungen, des Sammelrohres beträgt, wobei die Länge der Spitze der Durchzüge wenigstens 10 % der Dicke der Wandung, insbesondere im Bereich der Öffnungen, des Sammelrohres beträgt.
- In einer ergänzenden Variante wird das Dehnen der Wandung des wenigstens einen Sammelrohres in den Teilbereichen in einem gesonderten Arbeitsgang vor dem Durchstoßen durchgeführt. Das Dehnen der Wandung des wenigstens einen Sammelrohres wird somit zeitlich vor dem Durchstoßen ausgeführt. Das Dehnen kann sowohl in einem Teilbereich der Wandung des wenigstens einen Sammelrohres durchgeführt werden, in der die spätere Öffnung entsteht, als auch über diesen Bereich hinaus. Sofern das Dehnen der Wandung über diesen Teilbereich hinaus ausgeführt wird, wird als Dicke der Wandung des Sammelrohres derjenige Teil angesehen, der nicht gedehnt ist. In dem Teilbereich entsteht damit beim Dehnen der Wandung eine Ausprägung.
- Zweckmäßig wird von der Wandung kein Material, z. B. mittels Stanzen, entfernt, d. h. die Öffnung wird ausschließlich mittels Verformen, insbesondere Biegen, der Wandung des Sammelrohres hergestellt.
- In einer ergänzenden Variante wird das Dehnen der Wandung des wenigstens einen Sammelrohres in den Teilbereichen mit einem anderen Werkzeug als das Durchstoßen durchgeführt.
- Der Abschnitt des Sammelrohres, an dem die Öffnungen eingeprägt und durchstoßen werden, kann unterschiedliche Formen aufweisen. Beispielsweise kann das Sammelrohr in diesem Bereich eben oder gekrümmt sein.
- Ein erfindungsgemäßer Wärmetauscher, insbesondere Wärmetauscher für ein Kraftfahrzeug, umfasst eine Vielzahl an Rohren, wenigstens ein Sammelrohr mit Öffnungen an denen die Rohre im Bereich eines Endes der Rohre teilweise angeordnet sind und fluiddicht mit den Öffnungen verbunden sind, wobei das Sammelrohr aus einem Boden und einem Kasten besteht und die Öffnungen in dem Boden ausgebildet sind und ein Ende des Kastens von einer in dem Boden ausgebildeten Rinne aufgenommen ist zur Verbindung des Kastens mit dem Boden, wenigstens eine Einlassöffnung zum Einleiten eines Fluids und wenigstens eine Auslassöffnung zum Ausleiten des Fluids, wobei zwischen einer Außenseite der Rinne und der Außenseite der Rohre, insbesondere zwischen der Dichtung und einer Rohrachse des Rohres, eine stoffschlüssige Verbindung besteht. Die stoffschlüssige Verbindung besteht vorzugsweise mittelbar zwischen den beiden Außenseiten mittels eines Materials, z. B. Lötwerkstoff, zur Herstellung der stoffschlüssigen Verbindung.
- Insbesondere ist die stoffschlüssige Verbindung eine Löt- und/oder eine Klebeverbindung. Zur Herstellung einer Lötverbindung zwischen der Außenseite der Rinne und der Außenseite des Rohres, insbesondere einer Schmalseite des Rohres, bei einem im Querschnitt rechteckförmigen Rohr, besteht zwischen der Außenseite der Rinne und der Außenseite des Rohres ein geringer Abstand im Bereich beispielsweise zwischen 0 und 2 mm. Dadurch kann beim Löten der Lötwerkstoff kapillar aufsteigen oder eingefügt werden im Bereich zwischen der Außenseite der Rinne und der Außenseite des Rohres.
- In einer weiteren Ausgestaltung ist die Außenseite der Rinne im Bereich der stoffschlüssigen Verbindung im Wesentlichen parallel zu der Außenseite des wenigstens einen Rohres ausgebildet.
- In einer zusätzlichen Ausgestaltung sind in axialer Richtung der Öffnungen, vorzugsweise ringförmige, Durchzüge ausgebildet, wobei die Rohre im Bereich eines Endes der Rohre an den Durchzügen angeordnet sind und eine fluiddichte Verbindung zwischen den Durchzügen und den Rohren besteht.
- Eine Kraftfahrzeugklimaanlage oder ein Kraftfahrzeug umfasst den in dieser Anmeldung beschriebenen Wärmetauscher.
- Im Nachfolgenden werden drei Ausführungsbeispiele der Erfindung unter Bezugnahme auf die beigefügten Zeichnungen näher beschrieben. Es zeigt:
- Fig. 1
- eine Ansicht eines Wärmetauschers,
- Fig. 2
- einen Querschnitt A-A eines Sammelrohres mit einem Rohr des Wärmetauschers gemäß
Fig. 1 in einer ersten Ausführungsform, - Fig. 3
- einen Querschnitt A-A des Sammelrohres mit dem Rohr des Wärmetauschers gemäß
Fig. 1 in einer zweiten Ausführungsform, - Fig. 4
- einen Teillängsschnitt eines Bodens des Sammelrohres gemäß
Fig. 2 vor dem Einbringen von Öffnungen für die Rohre, - Fig. 5
- den Teillängsschnitt des Bodens gemäß
Fig. 4 nach dem Einbringen der Öffnungen und - Fig. 6
- eine Ansicht der Öffnungen in Richtung einer Achse der Öffnungen.
- In
Fig. 1 ist eine Ansicht eines Wärmetauschers 1 dargestellt. Zwischen zwei Sammelrohren 3 sind eine Vielzahl von Rohren 2 angeordnet. Die beiden Sammelrohre 3 sind an der Ober- und Unterseite jeweils mit einem Verbindungsflansch 26 miteinander verbunden. Zwischen den Rohren 2 sind Wellrippen 4 ausgebildet, welche die Rohre 2 sowohl mechanisch als auch thermisch verbinden. Die Wellrippen 4 dienen dazu, die Oberfläche des Wärmetauschers 1 zu vergrößern und dadurch die Wärmeübertragung zu erhöhen. An dem inFig. 1 rechts dargestellten Sammelrohr 3 ist eine Einlassöffnung 5 und eine Auslassöffnung 6 ausgebildet. Der Wärmetauscher 1 dient dazu, in einem Kraftfahrzeug die Wärme der Kühlflüssigkeit an die Umgebung abzugeben. Durch die Einlassöffnung 5 strömt somit Kühlflüssigkeit in den Wärmetauscher 1 ein und diese strömt durch die Auslassöffnung 6 wieder abgekühlt heraus. Die beiden Sammelrohre 3 bestehen je aus einem Boden 9 aus Aluminium und je einem Kasten 10 aus Kunststoff, in denen auch die Einlassöffnung 5 und die Auslassöffnung 6 ausgebildet sind. Die im Querschnitt rechteckförmigen Rohre 2 münden in den Boden 9 des Sammelrohres 3. Dadurch besteht eine hydraulische Verbindung zwischen den beiden Sammelrohren 3 sowie den Rohren 2. Ein Ende des Rohres 2 endet in dem Strömungsraum 25. - Der Boden 9 und der Kasten 10 schließen einen Strömungsraum 25 für die Kühlflüssigkeit ein (
Fig. 2 und3 ). Der Kasten 10 ist im Querschnitt im Wesentlichen U-förmig. Der Boden 9 ist im Querschnitt an den Enden jeweils mit einer Rinne 21 versehen. In der Rinne 21 ist eine Dichtung 12 angeordnet. Die Dichtung 12, ein elastisches Teil, dient dazu, den Boden 9 flüssigkeitsdicht mit dem Kasten 10 zu verbinden. In dem Boden 9 sind Öffnungen 13 ausgebildet, in denen die Rohre 2 mit Rohrachsen 31 angeordnet sind. Eine Öffnungswandung 14 des Sammelrohres 3 bzw. des Bodens 9 ist zu einem Durchzug 7 umgeformt worden. Das Ende des Durchzuges 7 endet in dem Strömungsraum 25 des Sammelrohres 3. Der Durchzug 7 stellt damit die ehemalige Öffnungswandung 14 des Bodens 9 (Fig. 5 ) dar, die zu dem Durchzug 7 umgeformt worden ist. - Bei der Herstellung der Öffnungen 13 des Bodens 9 (nicht dargestellt) wird in einem Teilbereich 20 der Wandung 8 des Bodens 9, d. h. der Öffnungswandung 14, mittels eines Stempels zunächst eine Ausprägung 27 aufgebracht. Der Teilbereich 20 (
Fig. 4 ) entspricht einem Abschnitt der Wandung 8, die zu dem Durchzug 7 umgeformt wird. Der Teilbereich 20 ist inFig. 4 derjenige Abschnitt der Wandung 8, der innerhalb der strichlierten Linie ausgebildet ist. Die Ausprägungen 27 sind inFig. 4 ebenfalls strichliert dargestellt. Aufgrund dieser Ausbildung der Ausprägungen 27 wird die Wandung 8 in dem Teilbereich 20, die dem späteren Durchzug 7 entspricht, gedehnt, so dass die Dicke 16 des Durchzuges 7 geringer ist als die Dicke 17 der Wandung 8 des Bodens 7 in dem nicht verformten Bereich, d. h. außerhalb des Teilbereiches 20 oder die Dicke 17 der Öffnungswandungen 14. Nach der Ausprägung wird mittels eines Durchstoßwerkzeuges die Öffnung 13 hergestellt. Dabei wird die Wandung 8 des Bodens 9 innerhalb des Teilbereichs 20 umgebogen, so dass sich die inFig. 2 und5 dargestellte Form des Durchzuges 7 ergibt. Die Dicke 17 der Wandung 8 des Bodens 9 ist damit größer als die Dicke 16 des Durchzuges 9. An dem Ende des Durchzuges 7 bildet sich aufgrund des Durchstoßvorganges eine Spitze 15 aus. Die Spitze 15 ist im Querschnitt im Wesentlichen dreiecksförmig ausgebildet. Die Dicke des Durchzuges 7 vor der Spitze 15 beträgt beispielsweise 20 bis 30 % der Dicke 17 der Wandung 8 des Bodens 9 vor der Verformung. - Zwischen dem Durchzug 7 und dem Rohr 2 besteht eine als Lötverbindung 23 ausgebildete stoffschlüssige Verbindung 22 (
Fig. 2 ). InFig. 2 ist die Zeichenebene parallel zu einer Ebene einer Breitseitenwandung des Rohres 2 und senkrecht zu einer Ebene einer Schmalseitenwandung 28 des Rohres 2. Die Länge 18 des Durchzuges 7 ist größer als die Hälfte des minimalen Durchmessers 29 der Öffnung 13, weil die Wandung 8 des Bodens 9 in dem Teilbereich 20 bei der Ausbildung des Durchzuges 7 gedehnt worden ist. Die Öffnung 13 ist entsprechend dem rechteckförmigen Querschnitt des Rohres 2 ebenfalls rechteckförmig ausgebildet. Die Länge 18 des Durchzuges 7 ist größer als die Hälfte der Breite der Öffnung 13. Ein Durchmesser 19 der Öffnung 13 ist geringfügig kleiner als ein entsprechender Außendurchmesser (nicht dargestellt) des Rohres 2. Dies ist erforderlich, damit im gesamten Bereich zwischen der Außenseite des Rohres 2 und den Durchzügen 7 ein geringfügiger Abstand besteht zur Herstellung der Lötverbindung 23. Der Abstand zwischen dem Durchzug 7 und dem Rohr 2 liegt beispielsweise im Bereich zwischen 0,2 und 1 mm, so dass der Lötwerkstoff kapillar in diesen Spalt eindringen kann. Sofern die Rohre 2 und der Boden 9 mit einem Lot plattiert sind und die Lötverbindung in einem Lötofen hergestellt wird, ist kein Abstand erforderlich. - Die Dicke des Durchzuges 7 nimmt von dem Beginn des Durchzuges 7 an der Wandung 8 des Bodens 9 bzw. des Sammelrohres 3 zu dem Ende des Durchzuges 7 an der Spitze 15 des Durchzuges 7 stetig ab. Dies resultiert aus der Herstellung des Durchzuges 7. Bei der Erstellung der Ausprägung 27 der Wandung 8 in dem Teilbereich 20 wird der mittlere Bereich stärker gedehnt als der Randbereich des Teilbereiches 20 in der Nähe der nicht verformten bzw. gedehnten Wandung 8 des Bodens 9. Ferner wird der Durchzug 7 auch beim Durchstoßen gedehnt und diese Dehnung ist auch hier im Bereich des Endes des Durchzuges 7 stärker als am Anfang des Durchzuges 7.
- In
Fig. 5 ist ein Teillängsschnitt des Bodens 9 nach dem Durchstoßen des Teilbereiches 20 dargestellt. Die Durchzüge 7 sind dabei parallel zu einer Achse 24 der Öffnung 13 ausgebildet. - In
Fig. 6 ist eine Ansicht der Öffnungen 13 in Richtung einer Achse der Öffnungen dargestellt. Die Öffnungen 13 sind rechteckig und weisen einen minimalen Durchmesser 29 und einen maximalen Durchmesser 30 auf. - In
Fig. 3 ist eine zweite Ausführungsform des Sammelrohres 3 des Wärmetauschers 1 dargestellt. Im Nachfolgenden werden nur die Unterschiede zu der ersten Ausführungsform gemäßFig. 2 beschrieben. Der Boden 9 ist dabei dahingehend ausgebildet, dass zwischen einer Außenseite der Rinne 21 und dem Rohr 2 ein geringer Abstand im Bereich zwischen 0 und 2 mm besteht. In diesem Spalt mit einer Dicke zwischen 0 und 2 mm besteht eine als Lötverbindung 23 ausgebildete stoffschlüssige Verbindung 22. Die Dicke dieses Spaltes zwischen der Außenseite der Rinne 21 und der Außenseite des Rohres 2 beträgt vorzugsweise 0,2 bis 0,8 mm, so dass sich der Lötwerkstoff für die Lötverbindung 23 kapillar in dem Spalt ausdehnen und aufsteigen kann. Das Rohr 2 ist damit vorteilhafterweise zusätzlich mit dem Boden 9 verbunden und dadurch die Festigkeit der mechanischen Verbindung zwischen dem Rohr 2 und dem Boden 9 bzw. dem Sammelrohr 3 erhöht. Mechanische Beanspruchung, die insbesondere aus thermischen Verformungen des Wärmetauschers 1 resultieren, können dadurch besser aufgenommen werden. Schäden an dem Wärmetauscher 1, die aus einer Beschädigung der Verbindung zwischen dem Rohr 2 und dem Sammelrohr 3 resultieren, können dadurch verringert werden. - Insgesamt betrachtet sind mit dem erfindungsgemäßen Wärmetauscher 1 erhebliche Vorteile verbunden. Bei der Herstellung des Durchzuges 7 wird der Durchzug 7 dahingehend gedehnt, dass die Länge 18 des Durchzuges 7 in Richtung der Achse 24 der Öffnung 13 gedehnt wird. Dadurch erhöht sich die als Lötverbindung 23 ausgebildete Kontaktfläche zwischen dem Rohr 2 und dem Durchzug 7. Die mechanischen Beanspruchungen der Verbindung zwischen dem Rohr 2 und dem Durchzug 7, die insbesondere aus thermischen Verformungen des Wärmetauschers 1 resultieren, können dadurch leichter aufgenommen werden. Daraus resultierende Schäden an dem Wärmetauscher 1, beispielsweise Undichtigkeiten an der Verbindung zwischen dem Rohr 2 und dem Durchzug 7, können dadurch wesentlich verringert werden. Die größere Kontaktfläche führt somit zu einer größeren Anlagefläche und Abstützfläche des Rohres 2 an dem Durchzug 7. Dadurch kann die Zuverlässigkeit eines erfindungsgemäßen Wärmetauschers 1 und einer erfindungsgemäßen Kraftfahrzeugklimaanlage signifikant erhöht werden.
-
- 1
- Wärmetauscher
- 2
- Rohr
- 3
- Sammelrohr
- 4
- Wellrippen
- 5
- Einlassöffnung
- 6
- Auslassöffnung
- 7
- Durchzug
- 8
- Wandung des Sammelrohres
- 9
- Boden des Sammelrohres aus Aluminium
- 10
- Kasten des Sammelrohres aus Kunststoff
- 11
- Ende des Rohres
- 12
- Dichtung
- 13
- Öffnung
- 14
- Öffnungswandung des Sammelrohres im Bereich der Öffnungen
- 15
- Spitze des Durchzuges
- 16
- Dicke des Durchzuges
- 17
- Dicke der Wandung des Sammelrohres
- 18
- Länge des Durchzuges
- 19
- Durchmesser der Öffnung
- 20
- Teilbereich
- 21
- Rinne
- 22
- Stoffschlüssige Verbindung
- 23
- Lötverbindung
- 24
- Achse der Öffnung
- 25
- Strömungsraum
- 26
- Verbindungsflansch
- 27
- Ausprägung
- 28
- Schmalseitenwandung
- 29
- Minimale Durchmesser
- 30
- Maximale Durchmesser
- 31
- Rohrachse
Claims (6)
- Wärmetauscher (1), insbesondere Wärmetauscher (1) für ein Kraftfahrzeug, umfassend- eine Vielzahl an Rohren (2),- wenigstens ein Sammelrohr (3) mit einem Boden (9), der eine Wandung (8) aufweist, wobei Öffnungen (13) in der Wandung (8) vorgesehen sind,wobei von der Wandung (8) in axialer Richtung der Öffnungen (13) abstehende Durchzüge (7) ausgebildet sind, wobei die Rohre (2) im Bereich eines Endes (11) der Rohre (2) teilweise an den Durchzügen (7) angeordnet sind und eine fluiddichte Verbindung zwischen den Durchzügen (7) und den Rohren (2) besteht,- wenigstens eine Einlassöffnung (5) zum Einleiten eines Fluids und- wenigstens eine Auslassöffnung (6) zum Ausleiten des Fluids, wobei die Dicke (16) der Durchzüge (7) kleiner ist als die Dicke (17) der Wandung (8), insbesondere im Bereich der Öffnungen (13), des Sammelrohres (3) und die Dicke (16) der Durchzüge (7) von dem Beginn der Durchzüge (7) an der Wandung (8) des Sammelrohres (3) zu einem Ende der Durchzüge (7), vorzugsweise stetig, abnimmt, dadurch gekennzeichnet, dassdie Dicke (16) der Durchzüge (7) von einem Beginn an dem Boden (9) bis zu einer Spitze (15) der Durchzüge (7) wenigstens 10% der Dicke (17) der Wandung (8), insbesondere im Bereich der Öffnungen (13), des Sammelrohres (3) beträgt, wobei die Länge der Spitze (15) der Durchzüge (7) wenigstens 10 % der Dicke der Wandung (8), insbesondere im Bereich der Öffnungen (13), des Sammelrohres (3) beträgt und wobei die Dicke (16) der Durchzüge (7) von einem Beginn an dem Boden (9) bis zum 0,8-fachen der Gesamtlänge des Durchzuges (7) vor der Spitze (15) weniger als das 0,9-fache der Dicke der Wandung (8), insbesondere im Bereich der Öffnungen (13), des Sammelrohres (3) beträgt.
- Wärmetauscher nach Anspruch 1, dadurch gekennzeichnet, dass die maximale Länge der Durchzüge (7) größer als die Hälfte, insbesondere größer als das 1,1 bis 3-fache der Hälfte, des minimalen Durchmessers (29) der Öffnungen (13) ist.
- Verfahren zur Herstellung eines Wärmetauschers (1) gemäß einem oder mehrerer der vorhergehenden Ansprüche, mit den Schritten- Erstellen von Rohren (2),- wenigstens teilweises Erstellen wenigstens eines Sammelrohres (3) mit einer Wandung (8),- Durchstoßen eines Teilbereiches (20) der Wandung (8) des wenigstens einen Sammelrohres (3) zu Öffnungen (13) mit Durchzügen (7),- Einbringen der Rohre (2) in die Öffnungen (13) und- fluiddichtes Verbinden der Rohre (2) mit den Durchzügen (7),dadurch gekennzeichnet, dass
die Wandung (8) des wenigstens einen Sammelrohres (3) vor dem Durchstoßen in den Teilbereichen (20) zu Ausprägungen (27) gedehnt werden, so dass die Dicke (16) der Durchzüge (7) kleiner ist als die Dicke (17) der Wandung (8) des Sammelrohres (3) in den Teilbereichen (20) vor dem Dehnen. - Verfahren nach Anspruch 3, dadurch gekennzeichnet, dass das Dehnen der Wandung (8) des wenigstens einen Sammelrohres (3) in den Teilbereichen (20) in einem gesonderten Arbeitsgang vor dem Durchstoßen durchgeführt wird.
- Verfahren nach einem oder mehreren der Ansprüche 3 oder 4, dadurch gekennzeichnet, dass das Dehnen der Wandung (8) des wenigstens einen Sammelrohres (3) in den Teilbereichen (20) mit einem anderen Werkzeug als das Durchstoßen durchgeführt wird und/oder von der Wandung (8) kein Material, z. B. mittels Stanzen, entfernt wird.
- Kraftfahrzeugklimaanlage, dadurch gekennzeichnet, dass die Kraftfahrzeugklimaanlage einen Wärmetauscher nach einem oder mehreren der Ansprüche 1 oder 2 umfasst.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102008027551 | 2008-06-10 | ||
| DE102008052590 | 2008-10-21 | ||
| PCT/EP2009/003847 WO2009149838A1 (de) | 2008-06-10 | 2009-05-29 | Wärmetauscher |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2294350A1 EP2294350A1 (de) | 2011-03-16 |
| EP2294350B1 true EP2294350B1 (de) | 2021-03-31 |
Family
ID=41059312
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP09761401.0A Active EP2294350B1 (de) | 2008-06-10 | 2009-05-29 | Wärmetauscher |
Country Status (8)
| Country | Link |
|---|---|
| US (1) | US20110139424A1 (de) |
| EP (1) | EP2294350B1 (de) |
| JP (1) | JP2011523998A (de) |
| CN (1) | CN102057245A (de) |
| BR (1) | BRPI0915002A2 (de) |
| DE (1) | DE102009022983A1 (de) |
| RU (1) | RU2010153607A (de) |
| WO (1) | WO2009149838A1 (de) |
Families Citing this family (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102010003631A1 (de) * | 2010-04-01 | 2011-10-06 | Behr Gmbh & Co. Kg | Verfahren zur Herstellung eines Metallteils |
| DE102011075071A1 (de) * | 2011-05-02 | 2012-11-08 | Behr Gmbh & Co. Kg | Wärmetauscher, insbesondere Ladeluftkühler |
| DE102011076225A1 (de) | 2011-05-20 | 2012-11-22 | Behr Gmbh & Co. Kg | Wärmetauscher |
| JP6197338B2 (ja) * | 2012-04-04 | 2017-09-20 | 株式会社デンソー | 熱交換器 |
| US9593891B2 (en) | 2012-09-28 | 2017-03-14 | Mahle International Gmbh | Heat exchanger |
| DE102012217870A1 (de) * | 2012-09-28 | 2014-04-17 | Behr Gmbh & Co. Kg | Wärmeübertrager |
| CN103033072B (zh) * | 2012-12-26 | 2014-06-11 | 陕西宝成航空仪表有限责任公司 | 翅管式换热器 |
| JP6378306B2 (ja) | 2013-03-12 | 2018-08-22 | ロッキード マーティン コーポレーション | 管端部の接合部に対する摩擦撹拌溶接処理及びそれにより製造された製品 |
| DE102013208424A1 (de) * | 2013-05-07 | 2014-11-13 | Behr Gmbh & Co. Kg | Boden für einen Wärmetauscher, insbesondere für ein Kraftfahrzeug und Verfahren zur Herstellung des Bodens |
| DE102013208425A1 (de) * | 2013-05-07 | 2014-11-13 | Behr Gmbh & Co. Kg | Wärmetauscher, insbesondere für ein Kraftfahrzeug |
| US10371464B2 (en) | 2015-07-07 | 2019-08-06 | Mahle International Gmbh | Tube header for heat exchanger |
| JP6547576B2 (ja) * | 2015-10-15 | 2019-07-24 | 株式会社デンソー | 熱交換器 |
| CN108959822B (zh) * | 2018-08-01 | 2023-06-06 | 中国航空工业集团公司沈阳飞机设计研究所 | 一种减小热结构内部热应力作用的设计方法 |
| FR3102318B1 (fr) * | 2019-10-17 | 2022-12-30 | Dualsun | installation comportant une connectique pour le raccordement fluidique d’un échangeur thermique d’au moins un panneau solaire hybride |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4150556A (en) * | 1978-02-27 | 1979-04-24 | Mccord Corporation | Radiator tank headsheet and method |
| DD211225A3 (de) | 1982-05-17 | 1984-07-04 | Umform & Plastverarb Fz | Boden fuer den tank eines rohrwaermetauschers und werkzeug zu dessen herstellung |
| DE4129573C2 (de) * | 1991-09-06 | 1997-10-23 | Behr Gmbh & Co | Wärmetauscher |
| FR2739680B1 (fr) | 1995-10-06 | 1997-12-05 | Valeo Thermique Moteur Sa | Echangeur de chaleur, en particulier radiateur d'air de suralimentation pour vehicule automobile |
| FR2752930B1 (fr) * | 1996-08-29 | 1998-11-13 | Valeo Thermique Moteur Sa | Collecteur a collets, a base d'aluminium, pour echangeur de chaleur, notamment de vehicule automobile |
| DE19844848A1 (de) | 1998-09-30 | 2000-04-06 | Modine Mfg Co | Wärmetauscher |
| US6446337B1 (en) * | 2000-11-28 | 2002-09-10 | S & Z Tool & Die Co., Inc. | Formation of tube slots in clad aluminum materials |
| DE10343239B4 (de) * | 2003-09-17 | 2021-09-09 | Mahle International Gmbh | Wärmeübertrager |
| US7413006B2 (en) * | 2006-04-06 | 2008-08-19 | Modine Manufacturing Company | Header plate for use in a heat exchanger |
-
2009
- 2009-05-28 DE DE102009022983A patent/DE102009022983A1/de not_active Withdrawn
- 2009-05-29 JP JP2011512861A patent/JP2011523998A/ja active Pending
- 2009-05-29 WO PCT/EP2009/003847 patent/WO2009149838A1/de not_active Ceased
- 2009-05-29 BR BRPI0915002A patent/BRPI0915002A2/pt not_active IP Right Cessation
- 2009-05-29 CN CN2009801219901A patent/CN102057245A/zh active Pending
- 2009-05-29 RU RU2010153607/06A patent/RU2010153607A/ru unknown
- 2009-05-29 EP EP09761401.0A patent/EP2294350B1/de active Active
-
2010
- 2010-12-10 US US12/965,461 patent/US20110139424A1/en not_active Abandoned
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2009149838A1 (de) | 2009-12-17 |
| CN102057245A (zh) | 2011-05-11 |
| BRPI0915002A2 (pt) | 2015-10-27 |
| US20110139424A1 (en) | 2011-06-16 |
| JP2011523998A (ja) | 2011-08-25 |
| DE102009022983A1 (de) | 2009-12-17 |
| EP2294350A1 (de) | 2011-03-16 |
| RU2010153607A (ru) | 2012-07-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2009149838A1 (de) | Wärmetauscher | |
| EP1204495B1 (de) | Wärmetauscher | |
| DE69804007T2 (de) | Verfahren zum zusammensetzen von wärmetauscher | |
| DE102004045018B4 (de) | Verfahren zur Herstellung eines flachen Rohres für einen Wärmetauscher eines Kraftfahrzeugs, flaches Rohr, Verfahren zur Herstellung eines Wärmetauschers und Wärmetauscher | |
| DE4404837A1 (de) | Rippe für Wärmetauscher | |
| DE69708730T2 (de) | Wärmetauscher und Verfahren zu seiner Herstellung | |
| DE102007028792A1 (de) | Wärmeaustauscher | |
| EP0387678A1 (de) | Wärmeaustauscher und Verfahren zur flüssigkeitsdichten Befestigung einer Bodenplatte an einem Wärmeaustauschernetz | |
| DE69600309T2 (de) | Flachrohr für einen wärmetauscher | |
| EP2710319B1 (de) | Wärmetauscher | |
| DE3937463C2 (de) | Wärmeaustauscher, bestehend aus wenigstens einer an dessen Seitenflächen angebrachten Seitenwand, insbesondere ein Kühler | |
| DE102018111585A1 (de) | Vorrichtung zur Wärmeübertragung sowie Verfahren zum Herstellen der Vorrichtung | |
| EP2984420B1 (de) | Kältegerät mit einem verdampfer | |
| EP2771636B1 (de) | Wärmeübertrager | |
| DE19911334A1 (de) | Sammelrohr für einen Wärmeübertrager und Herstellungsverfahren hierfür | |
| DE102009034303A1 (de) | Wärmeübertrager | |
| EP2029953A1 (de) | Wärmeübertrager, insbesondere ladeluftkühler, mit verstärktem rohrboden | |
| DE102006002932B4 (de) | Wärmetauscher und Herstellungsverfahren für Wärmetauscher | |
| DE69721101T2 (de) | Verflüssiger für Klimaanlagen von Fahrzeugen | |
| WO2014180865A1 (de) | Boden für einen wärmetauscher, insbesondere für ein kraftfahrzeug und verfahren zur herstellung des bodens | |
| DE69903241T2 (de) | Wärmetauscher, insbesondere verflüssiger für kraftfahrzeug und verfahren zu dessen herstellung | |
| WO2003098142A1 (de) | Wärmeübertrager und verfahren zu seiner herstellung | |
| DE10241635A1 (de) | Flachrohr-Wärmeübertrager sowie Herstellungsverfahren hierfür | |
| DE102022130693B3 (de) | Verfahren zum Herstellen eines Kühlkörpers und zum Vorsehen dieses Kühlkörpers in einer Hohlwelle | |
| EP1771697B1 (de) | Wärmeübertrager, kasten zur aufnahme eines fluids für einen wärmeübertrager sowie verfahren zur herstellung eines derartigen kastens |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20110110 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA RS |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 17Q | First examination report despatched |
Effective date: 20141211 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: MAHLE BEHR GMBH & CO. KG |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20201021 |
|
| GRAJ | Information related to disapproval of communication of intention to grant by the applicant or resumption of examination proceedings by the epo deleted |
Free format text: ORIGINAL CODE: EPIDOSDIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTC | Intention to grant announced (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| INTG | Intention to grant announced |
Effective date: 20210202 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1377398 Country of ref document: AT Kind code of ref document: T Effective date: 20210415 Ref country code: DE Ref legal event code: R096 Ref document number: 502009016342 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210630 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210731 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210802 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502009016342 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210529 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210531 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210630 |
|
| 26N | No opposition filed |
Effective date: 20220104 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210529 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210731 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1377398 Country of ref document: AT Kind code of ref document: T Effective date: 20210529 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210529 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20090529 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20240521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210331 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260522 Year of fee payment: 18 |