EP2527083B1 - Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen - Google Patents
Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen Download PDFInfo
- Publication number
- EP2527083B1 EP2527083B1 EP12002500.2A EP12002500A EP2527083B1 EP 2527083 B1 EP2527083 B1 EP 2527083B1 EP 12002500 A EP12002500 A EP 12002500A EP 2527083 B1 EP2527083 B1 EP 2527083B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- workpieces
- tool
- workpiece
- clamping
- clamped
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Not-in-force
Links
- 238000000034 method Methods 0.000 title claims description 32
- 239000002023 wood Substances 0.000 title claims description 5
- 239000000463 material Substances 0.000 title description 4
- 238000003801 milling Methods 0.000 claims description 29
- 238000003754 machining Methods 0.000 claims description 22
- 210000000078 claw Anatomy 0.000 description 22
- 238000004519 manufacturing process Methods 0.000 description 4
- 238000005520 cutting process Methods 0.000 description 3
- 238000005096 rolling process Methods 0.000 description 3
- 230000000903 blocking effect Effects 0.000 description 2
- 238000010276 construction Methods 0.000 description 2
- 239000006228 supernatant Substances 0.000 description 2
- 230000001360 synchronised effect Effects 0.000 description 2
- 244000229769 Chlorophora excelsa Species 0.000 description 1
- 235000004607 Chlorophora excelsa Nutrition 0.000 description 1
- 241000196324 Embryophyta Species 0.000 description 1
- 240000007817 Olea europaea Species 0.000 description 1
- 230000004913 activation Effects 0.000 description 1
- 239000007799 cork Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 210000000887 face Anatomy 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 210000001061 forehead Anatomy 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27G—ACCESSORY MACHINES OR APPARATUS FOR WORKING WOOD OR SIMILAR MATERIALS; TOOLS FOR WORKING WOOD OR SIMILAR MATERIALS; SAFETY DEVICES FOR WOOD WORKING MACHINES OR TOOLS
- B27G19/00—Safety guards or devices specially adapted for wood saws; Auxiliary devices facilitating proper operation of wood saws
- B27G19/10—Measures preventing splintering of sawn portions of wood
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27F—DOVETAILED WORK; TENONS; SLOTTING MACHINES FOR WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES
- B27F1/00—Dovetailed work; Tenons; Making tongues or grooves; Groove- and- tongue jointed work; Finger- joints
- B27F1/02—Making tongues or grooves, of indefinite length
- B27F1/04—Making tongues or grooves, of indefinite length along only one edge of a board
Definitions
- the invention relates to a method for machining the end faces of workpieces made of wood, plastic and the like according to the preamble of claim 1.
- the invention has the object of providing the generic method in such a way that an end-side machining of the workpieces with high production capacity, low cost, in a compact machine and device construction and without or with minimal tears can be easily performed.
- the workpieces are clamped in their longitudinal direction offset from one another and then machined frontally with the milling tool. Due to the staggered clamping, the workpieces can be processed optimally on the front side.
- the milling tool is here weg- and time-optimized procedure so that with him first the one end face of a workpiece and then subsequently the longitudinally offset end face of the adjacent workpiece are processed. In this way, a simple, time-saving and reliable face machining of the workpieces is ensured.
- the workpieces are machined by the milling tool in synchronism.
- chipping of the workpiece at the outlet of the milling tool is reliably prevented.
- the front sides of the workpieces can be processed at the entrance of the milling tool with a rolling start-up strategy, which also in this case the chipping is minimized. The chipping is thus avoided or minimized on both workpieces.
- the distance between the workpieces is advantageously about as large as half the circle diameter of the milling tool.
- the workpieces can be arranged side by side with a relatively small distance, thereby reducing the processing time of both workpieces and thus the production capacity is increased.
- the longitudinal offset between the two workpieces also corresponds to about half the circle diameter of the milling tool.
- the milling tool is moved in a movement path around the workpieces. Then all faces of the two workpieces can be processed in one go.
- clamping device workpieces 1 can be clamped for machining.
- two workpieces 1 can be clamped simultaneously with the clamping device ( Fig. 4 and 6 ).
- the clamping device is clamped by means of clamping devices 2 on a bracket 3.
- the bracket 3 has on its longitudinal sides clamping profiles 4, 5 ( Fig. 2 ), with which the clamping devices 2 interact.
- the Clamping devices 2 each have two spaced adjacent clamping fingers 6, which engage under the clamping profiles 4, 5 of the console 3. The position of the clamping device along the console 3 is set exactly (not shown) setting aids.
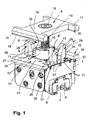
- the tensioning device has a housing 7, in which a drive for a tensioning element 8 designed as clamping element and stops 9, 9 ', 9 ", 9'" for the workpieces 1 are housed.
- the clamping claw 8 is mounted on the upper end of a threaded spindle 10, which in turn is received in a piston 11. It is housed in a (not shown) cylinder tube which is arranged in the housing 7.
- the piston 11 projects upwards out of the housing 7.
- the protruding end of the piston 11 is guided axially in a guide ring 12 connected to the housing 7.
- the clamping claw 8 With the threaded spindle 10, the clamping claw 8 can be adjusted to the height of the workpiece 1 to be machined by the clamping claw 8 is rotated together with the threaded spindle 10 in each 360 ° steps.
- the threaded spindle 10 moves in this adjustment of the clamping claw 8 to the workpiece height in the axial direction relative to the piston 11.
- a locking pin In the guide ring 12, a locking pin is arranged, which can be actuated with a handle 13. In a blocking position it engages through a slot at the upper end of the piston 11 in an axially extending groove 14 of the threaded spindle 10 a.
- the locking pin prevents rotation of the piston 11 and the threaded spindle 10 in the locking position.
- the threaded spindle 10 can be rotated with the aid of the clamping claw 8 , This results in a rough adjustment of the clamping claw 8 on the height or thickness of the workpiece 1. Subsequently, the locking pin is pushed back into its blocking position and the piston 11 is pressurized with pressure medium when the workpiece 1 is to be clamped.
- the piston 11 is preferably pneumatically operated, but can also be acted upon by hydraulic medium.
- the clamping claw 8 is fixed with a central screw 15 on the threaded spindle 10.
- the clamping claw 8 has a double T-shape with two narrow, mutually parallel webs 16, 17 and a web connecting these webs 18.
- On the underside of the webs 16, 17 are support strips 19, 20 attached, extending over the length of the webs 16, 17 extend and with which the clamping claw 8 rests on the workpieces 1.
- the support strips 19, 20 may be made of a softer material, such as rubber, plastic, cork or the like, so that during clamping the workpiece surface is not damaged.
- each other two workpiece supports 21, 22 are provided with respect to the threaded spindle 10. They protrude in the longitudinal direction and also transversely to their longitudinal direction on the housing 7. This is despite a compact design of the clamping device, a large support surface for supporting the workpieces 1 available.
- the two workpiece supports 21, 22 are the same design, but arranged mirror-symmetrically to each other. They each have T-shaped outline. With the foot 23, 24, the workpiece supports 21, 22 are mounted on the housing 7. The webs 25, 26 of the workpiece supports 21, 22 project in the longitudinal direction and in the transverse direction over the housing 7.
- the workpiece supports 21, 22 are the webs 16, 17 of the clamping claw 8 against. Perpendicular to the workpiece supports 21, 22, the stops 9, 9 ', 9 ", 9'” slidably disposed. In each case two stops 9, 9 'and 9 ", 9'” are diametrically opposite each other with respect to the threaded spindle 10. They stand up in the direction of the clamping claw 8 on the workpiece supports 21, 22 before and are in the range between the protruding ends of the webs 25, 26 of the workpiece supports 21, 22 and between the webs 16, 17 of the clamping claw 8. Thus, the clamping claw 8 with its center 18 when performing the Spannhubes drive between the attacks.
- the stops 9 ", 9 '” sit with corresponding spindle nuts on the drive spindle. So that the stops 9 ", 9 '" synchronously moved in opposite directions to each other, the drive spindle has left- and right-hand threaded sections on which the spindle nuts sit.
- the spindle nuts are provided at the lower end of narrow beams 27 which extend upwardly slightly above the workpiece supports 21, 22.
- To the carrier 27 close stop pieces 28, which are provided on their sides facing away from each other with a flat stop surface 29 on which the workpieces 1 can rest.
- the carrier 27 and the stopper pieces 28 may be formed integrally with each other;
- the spindle nut can also be directly integrated as a thread in it.
- the stop surfaces 29 go at the lower end over a shoulder surface 30, which is advantageously at a small distance in the region above the workpiece supports 21, 22, at right angles in an outer side 31 of the carrier 27 via.
- the stops 9, 9 ', 9 ", 9'” are thus provided on their sides facing away from each other with a paragraph. This makes it possible that the stops 9, 9 ', 9 ", 9”' can be moved so far that the stop surfaces 29 in the area above the workpiece supports 21, 22 are located.
- the mutually facing inner sides 32 of the stop pieces 28 extend converging in the direction of the carrier 27.
- the stop pieces 28 have characterized at the free end of their smallest width, which increases steadily in the direction of the carrier 27.
- stops 9, 9 ', 9 ", 9'” of the clamping direction are formed substantially the same.
- the opposing pairs of stops 9, 9 ", 9 ', 9'” are each arranged the same.
- the clamping device can be clamped to the console 3 at any required location in the manner described with the clamping devices 2.
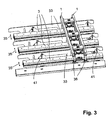
- Fig. 3 shows by way of example that a plurality of consoles 3 can be provided lying side by side in parallel. In the embodiment, three consoles are provided, however, the number of consoles may also be smaller or larger.
- a clamping device is clamped on each console. Several consoles are used when longer workpieces 1 are to be clamped. It is advantageous if between adjacent brackets 3 each a support aid 33 is provided on which the workpieces 1 can be additionally supported in the area between adjacent brackets 3 in the supply to the clamping device.
- the support aids 33 are how Fig. 2 shows, by way of example with two cylinders 34 adjustable in height. Shown are double cylinder, with which the support aids 33 can take three defined height positions.
- the illustrated first position is the basic position in lowered position after the workpieces 1 are clamped in the clamping device. In this lowered position, the workpieces 1 are freely accessible for processing with the respective tool.
- the second position is approached when only one piston of the double cylinder, and the third, when both pistons of the double cylinder are extended.
- the top of the support means 33 is exactly in a plane with the workpiece supports 21, 22, so that the workpieces 1 can be easily pushed into the clamping device that they rest flat on the workpiece supports 21, 22 and at right angles to the attacks 9, 9 "or 9 ', 9'" rest.
- the second position represents an intermediate position, which is necessary if instead of the illustrated tensioning devices Saugspann- or vacuum clamping devices are used, which have lower height.
- Saugspann driversen are used to clamp, for example, sheet-like parts, such as door leaves.
- the support aids 33 are in this case slightly above the support surface of the Saugspann engaged before to deliver the workpieces 1 effortlessly to be able to. By the support means 33 ensures that the workpieces 1 can be optimally supported over its length.
- the support aids 33 are upstanding strips that can be used between adjacent brackets 3, even if they are only a short distance apart.
- the brackets 3 are advantageously on a machine frame or stand, not shown, transversely to its longitudinal direction in the direction of arrow 35 adjustable, so that the distance between the brackets can be adapted to the length of the workpieces 1 and their processing.
- longitudinal stops 36 In order to position the workpieces 1 for processing in their longitudinal direction, longitudinal stops 36 (FIGS. Fig. 3 ) are provided, against which the workpieces 1 with their front ends in the feed direction.
- the longitudinal stops 36 are retractable, so that the workpieces 1 can be processed on these end faces and can be further transported in the longitudinal direction after processing and release by the clamping devices.
- the longitudinal stops 36 may be arranged fixed to the machine or individually positioned by means of known adjusting devices, not shown.
- the clamping device can be processed at the same time preferably equal long and equal workpieces 1, which preferably have the same profile both on their front sides and their longitudinal sides.
- workpieces with the same machining profile are in windows (frame and sash) respectively the two upright and the two horizontal frame or wing parts.
- the stops 9, 9 'and 9 ", 9'" can be adjusted continuously, the workpieces 1 on the workpiece supports 21, 22 are each optimally positioned so clamped that an optimal processing is possible.
- the workpieces 1 can be positioned so that a sufficiently stable workpiece clamping and workpiece support is ensured, so that a high processing quality and precision is achieved.
- the clamping claw 8 can be adjusted over a sufficiently large height range, so that different high workpieces 1 can be clamped.
- the clamping claw 8 can be adjusted to a workpiece height of about 40 mm to about 110 mm.
- the activation of the drive shaft, with which the drive spindles for the stops 9, 9 ', 9 ", 9'" are actuated, is advantageously program-controlled. It is thereby possible to automatically adjust the clamping depth to the width of the workpieces 1 prior to the feeding of the workpieces 1 to be clamped and machined. This also makes it possible to pre-set the brackets 3 in the adjustment direction 35. Depending on the length of the clamped workpieces 1, a corresponding number of brackets 3 is used, wherein the distance from each other is additionally adjustable, preferably also programmatically.
- brackets 3 with the clamping devices are at a very small distance from one another.
- a very simple local processing on the top or bottom of the workpieces 1 is possible by the position of the brackets 3 and thus the clamping points are chosen so that the tools can perform the collision-free processing. For example, such operations are for window scantlings olive or Ecklagerbohrept.
- the support aids 33 which are advantageously located between the consoles 3, can also be programmatically positioned at the required height position before the workpieces 1 are fed.
- the clamping device is advantageous, seen in the longitudinal direction of the workpiece supports 21, 22, only so wide that even a short workpiece 1 clamped and can be edited without re-clamping both end faces of the workpiece.
- such short workpieces 1 have an exemplary length of only 180 mm.
- the two adjacent stops 9, 9 "and 9 ', 9'" can also create the short workpieces 1 in only one clamping device in exact alignment in its longitudinal axis on the attacks and tension. It is also possible to provide only a wider stop on each side on which the workpieces 1 can be clamped exactly as well.
- all clamping devices, the two oppositely positioned synchronously and consisting of two adjacent stops attacks groups 9, 9 'and 9 ", 9'" on.
- clamping device Since the clamping device is fixed by means of the clamping devices 2 on the brackets 3, it is possible in a simple manner, quickly remove the clamping device from the console 3 as needed and replace, for example, against a Saugspann coupled or another clamping device.
- stops are adjustable in the manner described, they can be very easily adjusted to different widths of workpieces 1, so that they can be optimally clamped and edited in a clamped position.
- the workpieces are intended for window parts, then these are individually planned with a window construction software, that is, part length, width, height, end-side and longitudinal profiling and bores.
- the Machine software calculates the resulting clamping positions and outputs the dimensions to be set for the brackets 3, the lateral stops 9, 9 ', 9 ", 9"' and the longitudinal stops 36.
- the positioning of the stops according to the calculated dimensions in a known manner with controlled or regulated positioning drives.
- the execution order, required tools and their trajectories are calculated and output with CNC coordinates.
- a method is described, with which the end faces of two workpieces 1, 1 'processed with a tool 37, in particular profiled.
- the two workpieces 1, 1 ' are mutually offset in the longitudinal direction by means of two clamping devices.
- two clamping devices are used, with their clamping claws 8, the workpieces are clamped in the manner described.
- other clamping devices can be used.
- the workpieces can also be clamped simultaneously and together only in a clamping device with a single clamping claw, which is correspondingly wide. In the method described below, only two clamping devices according to the Fig. 1 to 3 used.
- For longitudinal alignment serve the longitudinal stops 36, where the workpieces 1, 1 'come in the supply to the plant. Once the workpieces 1, 1 'are clamped, the longitudinal stops 36 are removed, preferably lowered. You then do not interfere with the frontal processing with the tool 37.
- FIG. 6 schematically the tool 37 and the movement or machining path is shown, which executes the tool 37 in the frontal machining of the workpieces 1, 1 '.
- both workpieces 1, 1' can be processed in one go through the tool 37.
- the end profiles produced on the end faces of the workpieces 1, 1 'by the milling tool 37 can be machined with a rolling start-up strategy in synchronism so that chipping of the wood upon entry of the milling tool 37 into the workpiece 1, 1' is avoided or at least minimized.
- the tool 37 is initially in the starting position I in the area next to the workpieces 1, 1 '.
- the direction of rotation of the tool 37 is indicated by an arrow.
- the tool 37 is first obliquely against the in Fig. 6 lower workpiece 1 'moves.
- the tool 37 seen in its axial direction, the workpiece 1 'touched (position II)
- the tool is moved along a curved path 38 whose radius corresponds approximately to the circle radius of the tool 37.
- a small chip removal on the longitudinal side of the workpiece 1 ' can already be done by the milling tool 37, which, however, must be less than the planned on this longitudinal side chip removal.
- the milling tool 37 just does not touch the workpiece 1 '.
- the theoretical contact point lies on the workpiece longitudinal side and in the workpiece longitudinal direction approximately in the plane of the maximum slot or transverse profile depth. However, it can be varied and optimized depending on the particular application and intended longitudinal and transverse profiling.
- the tool 37 is rotatably driven so that it works in synchronism. As a result, the tool can process the workpiece 1 'with only a low cutting pressure.
- This linear movement path 39 then returns to an oblique path of movement 40 when the tool 37 has reached position IV. In this position, the frontal machining of the workpiece 1 'is completed. In this case, the tool axis 48 is approximately in alignment with the workpiece longitudinal edge 49. Upon further movement of the tool 37, it emerges gradually from the workpiece 1. Since the end face of the workpiece 1 'is processed in synchronism, no chipping occurs when the tool exits the workpiece 1'.
- the tool would 37 after finishing the front side of the workpiece 1' already rest on the adjacent workpiece 1 or only a small distance (position IV) of him. The movement along the path 40 can then be almost eliminated.
- the tool 37 engages in the end face of the adjacent workpiece 1 and processes it this front side.
- the tool 37 engages the workpiece 1 with the required depth (position VI)
- the tool is displaced linearly along the path 42 which is perpendicular to the longitudinal axis of the workpiece 1.
- the machining of the front side of the workpiece 1 is carried out in synchronism.
- the tool 37 is moved until it has completely exited the workpiece 1 (position VII).
- the tool 37 is moved outside of the workpiece 1 to the opposite end face in the position VIII.
- the other end sides of the two workpieces 1, 1 ' are processed with it, wherein the movement paths are correspondingly reversed as in the previously described processing.
- the tool 37 is first brought along the oblique linear trajectory 43 to the workpiece 1. Once the position VIII is reached, the tool 37 is moved along the curved trajectory 44. This movement takes place when the tool 37 comes into contact with the workpiece 1. As soon as the tool 37 has reached its required immersion depth into the workpiece 1 (position IX), it is moved along the linear path 45, which runs perpendicular to the longitudinal axis of the workpiece 1 and parallel to the movement path 42.
- the tool 37 begins again to dive into the end face of the workpiece 1 '. Again, the workpiece moves along a curved path of movement 46, whose radius corresponds approximately to the circle radius of the tool. As soon as the tool 37 is immersed to the required extent in the end face of the workpiece 1 ', it is moved along the linear movement path 47, which runs parallel to the movement path 39, until the tool 37 has completely emerged from the workpiece 1' (position XI).
- the movement path sections 39, 42, 45, 47 of the milling tool 37 can also lie at any angle to the workpiece longitudinal axis.
- the frontal processing of the workpieces 1, 1 ' is always in synchronism. This reliably prevents chipping of the wood when entering and leaving the tool 37 from the workpieces 1, 1 'or minimized.
- the synchronous machining also means that it is possible to work on the end faces of the workpieces 1, 1 'with a relatively low cutting pressure. This procedure also has a favorable effect on the clamping force required for clamping the workpieces 1, 1 '. As a result of the synchronous machining, the end of the workpieces 1, 1 'projecting further beyond the clamping device is loaded such that it is pressed against the lateral stops 9, 9', 9 ", 9 '".
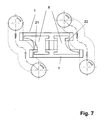
- Fig. 7 shows a clamping device
- the clamping claws 8 and workpiece supports 21, 22 are extended in the direction of the protruding end of the workpieces 1, 1 '.
- the projection of the workpieces 1, 1 'over the clamping claws 8 and workpiece supports 21, 22 is less than in the embodiment according to Fig. 6 .
- the workpieces 1, 1 ' are clamped in the same way as in the embodiment according to FIG Fig. 6 ,
- the processing of the ends of the two workpieces 1, 1 'takes place in the manner described.
- FIG. 6 A comparison of Fig. 6 and 7 shows that the workpieces 1, 1 'can be clamped in different positions.
- the clamping position according to Fig. 6 is the supernatant of the workpieces 1, 1 'on the clamping devices larger than in the clamping position Fig. 7 .
- this supernatant can be adjusted very easily.
- the two end faces of the two workpieces 1, 1 ' can be processed one after the other in one go, wherein a tool change is not necessary.
- the tool 37 is moved in the manner described around the workpieces 1, 1 'around.
- the movement of the tool 37 is preferably carried out programmatically. Compared to the total length of the workpieces 1, 1 'whose longitudinal offset in the inventive method is relatively low, so that only little additional space is required.
- the processing machine has only one spindle and if the workpieces 1, 1 'are to have different profiles on both end faces, then it will become smaller the machining of a front side of the workpieces 1, 1 'performed a tool change.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Jigs For Machine Tools (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen nach dem Oberbegriff des Anspruches 1.
- Ein solches Verfahren ist aus
US 2010 0154933 bekannt. - Es sind Verfahren bekannt, bei denen zwei Werkstücke aneinanderliegend mit einem Fräswerkzeug gleichzeitig bearbeitet werden. Um Ausrisse beim Austritt der Fräswerkzeuge aus den Werkstücken zu vermeiden, werden Konterhölzer eingesetzt, die seitlich an den Werkstücken anliegen und dadurch verhindern, dass an den Stirnseiten der Werkstücke beim Werkzeugaus- bzw. Werkzeugeintritt Ausrisse entstehen.
- Es ist weiter bekannt, die aneinander liegenden Werkstücke mit einem genügenden Aufmaß in der Werkstückbreite vorzusehen, damit die bei der Stirnbearbeitung entstehenden Ausrisse durch eine anschließende Längsbearbeitung der Werkstücke weggefräst werden können. Dies bedingt jedoch einen erheblichen Abfall an dem Werkstück-Material.
- Es ist ferner bekannt, die Werkstücke einzeln an den Stirnseiten mit einer speziellen, einrollenden Anfahrstrategie im Gleichlauf zu bearbeiten, um Ausrisse zu vermeiden. Der notwendige Werkzeugwechsel macht diese Verfahrensweise der Einzelteilbearbeitung jedoch zeitaufwändig. Die Fertigungsleistung ist dementsprechend gering.
- Der Erfindung liegt die Aufgabe zugrunde, das gattungsgemäße Verfahren so auszubilden, dass eine stirnseitige Bearbeitung der Werkstücke bei hoher Fertigungsleistung, geringem Zeitaufwand, bei kompakter Maschinen-und Vorrichtungsbauweise und ohne bzw. nur mit minimalen Ausrissen einfach durchgeführt werden kann.
- Diese Aufgabe wird beim gattungsgemäßen Verfahren erfindungsgemäß mit den kennzeichnenden Merkmalen des Anspruches 1 gelöst.
- Beim erfindungsgemäßen Verfahren werden die Werkstücke in ihrer Längsrichtung versetzt zueinander eingespannt und dann mit dem Fräswerkzeug stirnseitig bearbeitet. Infolge des versetzten Einspannens können die Werkstücke optimal stirnseitig bearbeitet werden. Das Fräswerkzeug wird hierbei weg- und zeitoptimiert so verfahren, dass mit ihm zunächst die eine Stirnseite des einen Werkstückes sowie daran anschließend die längsversetzte Stirnseite des benachbarten Werkstückes bearbeitet werden. Auf diese Weise ist eine einfache, zeitsparende und zuverlässige Stirnbearbeitung der Werkstücke sichergestellt.
- Vorteilhaft ist es, wenn die Werkstücke durch das Fräswerkzeug im Gleichlauf bearbeitet werden. In diesem Falle wird ein Aussplittern des Werkstückes beim Austritt des Fräswerkzeuges zuverlässig verhindert. Durch eine solche Verfahrensweise können die Stirnseiten der Werkstücke beim Eintritt des Fräswerkzeuges mit einer einrollenden Anfahrstrategie bearbeitet werden, wobei auch hierbei das Aussplittern minimiert wird. Das Aussplittern wird somit an beiden Werkstücken vermieden bzw. minimiert.
- Der Abstand zwischen den Werkstücken ist vorteilhaft etwa so groß wie der halbe Flugkreisdurchmesser des Fräswerkzeuges. Die Werkstücke können dadurch mit verhältnismäßig geringem Abstand nebeneinander angeordnet werden, wodurch die Bearbeitungszeit beider Werkstücke verringert und damit die Fertigungsleistung erhöht wird.
- Vorteilhaft entspricht der Längsversatz zwischen den beiden Werkstücken ebenfalls etwa dem halben Flugkreisdurchmesser des Fräswerkzeuges.
- Besonders vorteilhaft ist es, wenn zur Bearbeitung beider Stirnseiten der beiden Werkstücke ein einziges Fräswerkzeug eingesetzt wird. Dann ist ein Werkzeugwechsel nicht erforderlich. Es können mit dem einzigen Fräswerkzeug alle Stirnseiten beider Werkstücke gefräst werden.
- Bei einer solchen Verfahrensweise ist es von Vorteil, wenn das Fräswerkzeug in einer Bewegungsbahn um die Werkstücke bewegt wird. Dann können sämtliche Stirnseiten der beiden Werkstücke in einem Zuge bearbeitet werden.
- Es ist bei einer anderen Verfahrensweise möglich, zwei Fräswerkzeuge einzusetzen, die jeweils zwei benachbarte Stirnseiten der benachbarten Werkzeuge bearbeiten. In einem solchen Fall kann die erste Stirnseite der beiden Werkstücke durch das eine Fräswerkzeug und die zweite Stirnseite dieser beiden Werkstücke gleichzeitig durch das zweite Fräswerkzeug bearbeitet werden. Durch die gleichzeitige Bearbeitung beider Stirnseiten der beiden Werkstücke ergibt sich in diesem Falle eine erhebliche Zeitersparnis. Eine solche Verfahrensweise ist dann besonders vorteilhaft, wenn an den beiden Stirnseiten der Werkstücke unterschiedliche Profile hergestellt werden sollen.
- Damit die Werkstücke in ihre exakte Lage zum Einspannen und zur anschließenden Stirnseitenbearbeitung gelangen, ist es von Vorteil, die Werkstücke mit Hilfe von Längsanschlägen zu positionieren.
- Weitere Merkmale der Erfindung ergeben sich aus den weiteren Ansprüchen, der Beschreibung und den Zeichnungen.
- Die Erfindung wird anhand eines in den Zeichnungen dargestellten Ausführungsbeispieles näher erläutert. Es zeigen
- Fig. 1
- in perspektivischer Darstellung eine Spanneinrichtung zur Durchführung des erfindungsgemäßen Verfahrens,
- Fig. 2
- in perspektivischer Darstellung die auf einer Konsole befestigte Spanneinrichtung gemäß
Fig. 1 , - Fig. 3
- in perspektivischer Darstellung mehrere nebeneinander angeordnete Konsolen, auf denen jeweils eine Spanneinrichtung vorgesehen ist,
- Fig. 4
- in schematischer Darstellung und in Draufsicht zwei nebeneinander angeordnete Spanneinrichtungen, mit denen zwei Werkstücke eingespannt sind, die an ihren stirnseitigen Enden bearbeitet werden,
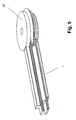
- Fig. 5
- in perspektivischer Darstellung ein Bearbeitungswerkzeug, mit dem ein stirnseitiges Ende eines Werkstückes bearbeitet wird,
- Fig. 6
- in einer Darstellung entsprechend
Fig. 4 die Bewegungsbahn des Werkzeuges bei der stirnseitigen Bearbeitung der eingespannten Werkstücke, - Fig. 7
- in einer Darstellung entsprechend
Fig. 6 eine zweite Ausführungsform einer Spanneinrichtung. - Mit der Spanneinrichtung lassen sich Werkstücke 1 für eine Bearbeitung einspannen. Im dargestellten Ausführungsbeispiel können mit der Spanneinrichtung gleichzeitig zwei Werkstücke 1 eingespannt werden (
Fig. 4 und6 ). - Die Spanneinrichtung wird mit Hilfe von Klemmeinrichtungen 2 auf einer Konsole 3 festgeklemmt. Die Konsole 3 hat an ihren Längsseiten Klemmprofile 4, 5 (
Fig. 2 ), mit denen die Klemmeinrichtungen 2 zusammenwirken. Die Klemmeinrichtungen 2 haben jeweils zwei mit Abstand nebeneinander liegende Klemmfinger 6, welche die Klemmprofile 4, 5 der Konsole 3 untergreifen. Die Lage der Spanneinrichtung längs der Konsole 3 wird über (nicht dargestellte) Einstellhilfen exakt festgelegt. - Die Spanneinrichtung hat ein Gehäuse 7, in dem ein Antrieb für ein als Spannpratze 8 ausgebildetes Spannelement und Anschläge 9, 9', 9", 9'" für die Werkstücke 1 untergebracht sind. Die Spannpratze 8 ist auf dem oberen Ende einer Gewindespindel 10 gelagert, die ihrerseits in einem Kolben 11 aufgenommen ist. Er ist in einem (nicht dargestellten) Zylinderrohr untergebracht, das im Gehäuse 7 angeordnet ist. Der Kolben 11 ragt nach oben aus dem Gehäuse 7. Das überstehende Ende des Kolbens 11 ist axial in einem mit dem Gehäuse 7 verbundenen Führungsring 12 geführt.
- Mit der Gewindespindel 10 kann die Spannpratze 8 auf die Höhe des zu bearbeitenden Werkstückes 1 eingestellt werden, indem die Spannpratze 8 zusammen mit der Gewindespindel 10 in jeweils 360°-Schritten gedreht wird. Die Gewindespindel 10 bewegt sich bei dieser Anpassung der Spannpratze 8 an die Werkstückhöhe in axialer Richtung relativ zum Kolben 11. Im Führungsring 12 ist ein Rastbolzen angeordnet, der mit einem Griffstück 13 betätigt werden kann. In einer Sperrstellung greift er durch einen Schlitz am oberen Ende des Kolbens 11 in eine axial verlaufende Nut 14 der Gewindespindel 10 ein. Der Rastbolzen verhindert in der Sperrstellung ein Verdrehen des Kolbens 11 und der Gewindespindel 10. Wird der Rastbolzen mit dem Griffstück 13 in eine Freigabestellung zurückgezogen, in der er nicht mehr in die Nut 14 eingreift, lässt sich die Gewindespindel 10 mit Hilfe der Spannpratze 8 drehen. Dadurch erfolgt eine grobe Einstellung der Spannpratze 8 auf die Höhe bzw. Dicke des Werkstückes 1. Anschließend wird der Rastbolzen in seine Sperrstellung zurückgeschoben und der Kolben 11 mit Druckmedium beaufschlagt, wenn das Werkstück 1 eingespannt werden soll. Der Kolben 11 wird vorzugsweise pneumatisch betätigt, kann aber auch durch Hydraulikmedium beaufschlagt werden.
- Die Spannpratze 8 ist mit einer zentralen Schraube 15 auf der Gewindespindel 10 befestigt. Die Spannpratze 8 hat Doppel-T-Form mit zwei schmalen, parallel zueinander verlaufenden Stegen 16, 17 und einem diese Stege verbindenden Mittelstück 18. An der Unterseite der Stege 16, 17 sind Auflageleisten 19, 20 befestigt, die sich über die Länge der Stege 16, 17 erstrecken und mit denen die Spannpratze 8 auf den Werkstücken 1 aufliegt. Die Auflageleisten 19, 20 können aus einem weicheren Material bestehen, beispielsweise Gummi, Kunststoff, Kork oder Ähnlichem, damit beim Spannen die Werkstückoberfläche nicht beschädigt wird.
- Auf dem Gehäuse 7 sind in Bezug auf die Gewindespindel 10 diametral einander gegenüberliegend zwei Werkstückauflagen 21, 22 vorgesehen. Sie ragen in Längsrichtung sowie auch quer zu ihrer Längsrichtung über das Gehäuse 7. Dadurch steht trotz kompakter Ausbildung der Spanneinrichtung eine große Auflagefläche zur Abstützung der Werkstücke 1 zur Verfügung. Die beiden Werkstückauflagen 21, 22 sind gleich ausgebildet, jedoch spiegelsymmetrisch zueinander angeordnet. Sie haben jeweils T-förmigen Umriss. Mit dem Fuß 23, 24 sind die Werkstückauflagen 21, 22 auf dem Gehäuse 7 befestigt. Die Stege 25, 26 der Werkstückauflagen 21, 22 stehen in Längsrichtung und in Querrichtung über das Gehäuse 7 vor.
- Die Werkstückauflagen 21, 22 liegen den Stegen 16, 17 der Spannpratze 8 gegenüber. Senkrecht zu den Werkstückauflagen 21, 22 sind die Anschläge 9, 9', 9", 9'" verschiebbar angeordnet. Jeweils zwei Anschläge 9, 9' und 9", 9'" liegen in Bezug auf die Gewindespindel 10 diametral einander gegenüber. Sie stehen nach oben in Richtung auf die Spannpratze 8 über die Werkstückauflagen 21, 22 vor und liegen im Bereich zwischen den überstehenden Enden der Stege 25, 26 der Werkstückauflagen 21, 22 sowie zwischen den Stegen 16, 17 der Spannpratze 8. Dadurch kann die Spannpratze 8 mit ihrem Mittelstück 18 beim Ausführen des Spannhubes zwischen den Anschlägen hindurch fahren. Die nebeneinander liegenden, den Werkstückauflagen 21, 22 zugeordneten Anschläge 9, 9" und 9', 9"' sind synchron gegenläufig verstellbar. Zum Verschieben der Anschläge sind (nicht dargestellte) Antriebsspindeln vorgesehen, welche ihrerseits mit einem (nicht dargestellten) Motor antriebsverbunden sind.
- Die Anschläge 9", 9'" sitzen mit entsprechenden Spindelmuttern auf der Antriebsspindel. Damit die Anschläge 9", 9'" synchron gegensinnig zueinander bewegt werden, hat die Antriebsspindel Links- und Rechtsgewindeabschnitte, auf denen die Spindelmuttern sitzen.
- Die Spindelmuttern sind am unteren Ende von schmalen Trägern 27 vorgesehen, die sich nach oben bis geringfügig über die Werkstückauflagen 21, 22 erstrecken. An die Träger 27 schließen Anschlagstücke 28 an, die an ihren voneinander abgewandten Seiten mit einer ebenen Anschlagfläche 29 versehen sind, an denen die Werkstücke 1 anliegen können. Die Träger 27 und die Anschlagstücke 28 können einstückig miteinander ausgebildet sein; auch die Spindelmutter kann direkt als Gewinde darin integriert sein. Die Anschlagflächen 29 gehen am unteren Ende über eine Schulterfläche 30, die vorteilhaft mit geringem Abstand im Bereich oberhalb der Werkstückauflagen 21, 22 liegt, rechtwinklig in eine Außenseite 31 der Träger 27 über. Die Anschläge 9, 9', 9", 9'" sind somit auf ihren voneinander abgewandten Seiten jeweils mit einem Absatz versehen. Dadurch ist es möglich, dass die Anschläge 9, 9', 9", 9"' so weit verschoben werden können, dass sich die Anschlagflächen 29 im Bereich oberhalb der Werkstückauflagen 21, 22 befinden.
- Die einander zugewandten Innenseiten 32 der Anschlagstücke 28 verlaufen in Richtung auf die Träger 27 konvergierend. Die Anschlagstücke 28 haben dadurch am freien Ende ihre geringste Breite, die in Richtung auf die Träger 27 stetig zunimmt.
- Sämtliche Anschläge 9, 9', 9", 9'" der Spannrichtung sind im Wesentlichen gleich ausgebildet. Die einander gegenüberliegenden Anschlagpaare 9, 9"; 9', 9'" sind jeweils gleich angeordnet.
- Die Spanneinrichtung lässt sich an der Konsole 3 an jeder erforderlichen Stelle in der beschriebenen Weise mit den Klemmeinrichtungen 2 festklemmen.
-
Fig. 3 zeigt beispielhaft, dass mehrere Konsolen 3 parallel nebeneinander liegend vorgesehen sein können. Im Ausführungsbeispiel sind drei Konsolen vorgesehen, jedoch kann die Zahl der Konsolen auch kleiner oder größer sein. Auf jeder Konsole ist eine Spanneinrichtung festgeklemmt. Mehrere Konsolen werden eingesetzt, wenn längere Werkstücke 1 eingespannt werden sollen. Es ist vorteilhaft, wenn zwischen benachbarten Konsolen 3 jeweils eine Auflagehilfe 33 vorgesehen ist, auf der die Werkstücke 1 im Bereich zwischen benachbarten Konsolen 3 bei der Zuführung zu der Spanneinrichtung zusätzlich abgestützt werden können. Die Auflagehilfen 33 sind, wieFig. 2 zeigt, beispielhaft mit jeweils zwei Zylindern 34 in der Höhe verstellbar. Dargestellt sind Doppelzylinder, mit denen die Auflagehilfen 33 drei definierte Höhenpositionen einnehmen können. Die dargestellte erste Position ist die Grundstellung in abgesenkter Lage, nachdem die Werkstücke 1 in der Spanneinrichtung gespannt sind. In dieser abgesenkten Lage sind die Werkstücke 1 zur Bearbeitung mit dem jeweiligen Werkzeug frei zugänglich. Die zweite Position wird angefahren, wenn nur ein Kolben der Doppelzylinder, und die dritte, wenn beide Kolben der Doppelzylinder ausgefahren werden. In der dritten Position liegt die Oberseite der Auflagenhilfen 33 exakt in einer Ebene mit den Werkstückauflagen 21, 22, so dass die Werkstücke 1 mühelos so in die Spanneinrichtung geschoben werden können, dass sie plan auf den Werkstückauflagen 21, 22 aufliegen und rechtwinklig an den Anschlägen 9, 9" bzw. 9', 9'" anliegen. Die zweite Position stellt eine Zwischenstellung dar, die notwendig ist, wenn anstatt der dargestellten Spanneinrichtungen Saugspann- bzw. Vakuumspanneinrichtungen eingesetzt werden, welche geringere Höhe haben. Solche Saugspanneinrichtungen werden eingesetzt, um beispielsweise flächige Teile, wie Türblätter, zu spannen. Die Auflagehilfen 33 stehen in diesem Fall geringfügig über die Auflagefläche der Saugspanneinrichtung vor, um die Werkstücke 1 mühelos zuführen zu können. Durch die Auflagenhilfen 33 ist gewährleistet, dass die Werkstücke 1 über ihre Länge optimal abgestützt werden können. - Die Auflagehilfen 33 sind hochkant stehende Leisten, die auch dann zwischen benachbarten Konsolen 3 eingesetzt werden können, wenn diese nur mit geringem Abstand nebeneinander liegen.
- Die Konsolen 3 sind vorteilhaft auf einem nicht dargestellten Maschinengestell oder -ständer quer zu ihrer Längsrichtung in Pfeilrichtung 35 verstellbar, so dass der Abstand zwischen den Konsolen an die Länge der Werkstücke 1 und deren Bearbeitung angepasst werden kann.
- Um die Werkstücke 1 für die Bearbeitung in ihrer Längsrichtung positionieren zu können, sind vorteilhaft Längsanschläge 36 (
Fig. 3 ) vorgesehen, an denen die Werkstücke 1 mit ihren in Zuführrichtung vorderen Enden anliegen. Die Längsanschläge 36 sind versenkbar, so dass die Werkstücke 1 an diesen Stirnseiten bearbeitet werden können und nach der Bearbeitung und Freigabe durch die Spanneinrichtungen weiter in Längsrichtung transportiert werden können. Die Längsanschläge 36 können maschinenfest angeordnet sein oder über bekannte, nicht dargestellte Verstelleinrichtungen individuell positioniert werden. - Mit der Spanneinrichtung können gleichzeitig vorzugsweise gleich lange und gleich hohe Werkstücke 1 bearbeitet werden, die vorzugsweise sowohl an ihren Stirnseiten als auch ihren Längsseiten das gleiche Profil haben. Solche Werkstücke mit gleichem Bearbeitungsprofil sind bei Fenstern (Rahmen und Flügel) jeweils die beiden aufrechten sowie die beiden waagerechten Rahmen- bzw. Flügelteile. Diese Werkstücke können gemeinsam gespannt und bearbeitet werden, wodurch sich eine erhebliche Zeitersparnis ergibt, da Werkzeugwechsel eingespart werden. Zum Einspannen der beiden Werkstücke 1 ist die Spannpratze 8 vorgesehen, die mit ihren Auflageleisten 19, 20 auf dem Werkstück 1 aufliegt.
- Da die Anschläge 9, 9' und 9", 9'" stufenlos verstellt werden können, können die Werkstücke 1 auf den Werkstückauflagen 21, 22 jeweils optimal so positioniert eingespannt werden, dass eine optimale Bearbeitung möglich ist. Die Werkstücke 1 können so positioniert werden, dass eine ausreichend stabile Werkstückklemmung und Werkstückauflage sichergestellt ist, so dass eine hohe Bearbeitungsqualität und -präzision erreicht wird. Mit der Gewindespindel 10 kann die Spannpratze 8 über einen ausreichend großen Höhenbereich verstellt werden, so dass unterschiedlich hohe Werkstücke 1 eingespannt werden können. Beispielsweise kann die Spannpratze 8 auf eine Werkstückhöhe von etwa 40 mm bis etwa 110 mm eingestellt werden.
- Die Ansteuerung der Antriebswelle, mit der die Antriebsspindeln für die Anschläge 9, 9', 9", 9'" betätigt werden, erfolgt vorteilhaft programmgesteuert. Es ist dadurch möglich, vor der Zuführung der einzuspannenden und zu bearbeitenden Werkstücke 1 die Einspanntiefe auf die Breite der Werkstücke 1 automatisch einzustellen. Auch ist es dadurch möglich, die Konsolen 3 in Verstellrichtung 35 vorab einzustellen. Je nach Länge der einzuspannenden Werkstücke 1 wird eine entsprechende Zahl von Konsolen 3 eingesetzt, wobei deren Abstand voneinander zusätzlich einstellbar ist, vorzugsweise auch programmgesteuert. So lassen sich beispielsweise Werkstücke 1 mit kleiner Querschnittsfläche und geringer Steifigkeit optimal einspannen, ohne dass sie sich durch die Bearbeitungskräfte verformen, indem die Konsolen 3 mit den Spanneinrichtungen sehr geringen Abstand voneinander aufweisen. Außerdem ist auch sehr einfach eine örtliche Bearbeitung an der Ober- oder Unterseite der Werkstücke 1 möglich, indem die Lage der Konsolen 3 und damit die Einspannpunkte so gewählt werden, dass die Werkzeuge kollisionsfrei die Bearbeitung ausführen können. Solche Bearbeitungen sind bei Fensterkanteln beispielsweise Oliven- oder Ecklagerbohrungen. Die zwischen den Konsolen 3 vorteilhaft befindlichen Auflagehilfen 33 können ebenfalls vor Zuführen der Werkstücke 1 programmgesteuert auf die erforderliche Höhenlage positioniert werden.
- Die Spanneinrichtung ist vorteilhaft, in Längsrichtung der Werkstückauflagen 21, 22 gesehen, nur so breit, dass auch ein kurzes Werkstück 1 eingespannt und ohne Umspannen beide Stirnseiten des Werkstückes bearbeitet werden können. Im Fensterbau beispielsweise haben solche kurzen Werkstücke 1 eine beispielhafte Länge von nur 180 mm. Durch die beiden nebeneinander angeordneten Anschläge 9, 9" und 9', 9'" lassen sich auch die kurzen Werkstücke 1 in nur einer Spanneinrichtung in exakter Ausrichtung in ihrer Längsachse an den Anschlägen anlegen und spannen. Es ist auch möglich, nur einen breiteren Anschlag auf jeder Seite vorzusehen, an dem die Werkstücke 1 ebenso genau eingespannt werden können. Vorteilhaft weisen alle Spanneinrichtungen die beiden gegensinnig synchron positionierbaren und aus zwei nebeneinander liegenden Anschlägen bestehenden Anschlaggruppen 9, 9' und 9", 9'" auf. Wenn immer nur lange Werkstücke bearbeitet werden sollen, welche ohnehin in mindestens zwei Spanneinrichtungen eingespannt sind, ist es ausreichend, wenn nur jeweils ein Anschlag auf jeder Seite der Spanneinrichtung vorgesehen ist, da diese Werkstücke 1 über den jeweils einen Anschlag der beiden Spanneinrichtungen genau ausgerichtet und gespannt werden.
- Da die Spanneinrichtung mit Hilfe der Klemmeinrichtungen 2 auf den Konsolen 3 befestigt wird, ist es in einfacher Weise möglich, die Spanneinrichtung bei Bedarf rasch von der Konsole 3 abzunehmen und beispielsweise gegen eine Saugspanneinrichtung oder eine andere Spanneinrichtung auszutauschen.
- Da die Anschläge in der beschriebenen Weise verstellbar sind, können sie auf unterschiedlich breite Werkstücke 1 sehr einfach eingestellt werden, so dass diese optimal eingespannt und in eingespannter Lage bearbeitet werden können.
- Werden die Werkstücke für Fensterteile vorgesehen, dann werden diese mit einer Fensterbausoftware individuell geplant, das heißt Teilelänge, -breite, -höhe, stirnseitige und längsseitige Profilierungen sowie Bohrungen. Die Maschinensoftware errechnet die daraus resultierenden Einspannpositionen und gibt die einzustellenden Maße für die Konsolen 3, die seitlichen Anschläge 9, 9', 9", 9"' und die Längsanschläge 36 aus. Die Positionierung der Anschläge entsprechend den errechneten Maßen erfolgt in bekannter Weise mit gesteuerten oder geregelten Positionierantrieben. Ebenso werden die Abarbeitungsreihenfolge, benötigte Werkzeuge und deren Bewegungsbahnen mit CNC-Koordinaten berechnet und ausgegeben.
- Anhand der
Fig. 4 bis 6 wird ein Verfahren beschrieben, mit dem die Stirnseiten zweier Werkstücke 1, 1' mit einem Werkzeug 37 bearbeitet, insbesondere profiliert werden. Die beiden Werkstücke 1, 1' sind in Längsrichtung versetzt zueinander mit Hilfe zweier Spanneinrichtungen eingespannt. Im Ausführungsbeispiel werden zwei Spanneinrichtungen eingesetzt, mit deren Spannpratzen 8 die Werkstücke in der beschriebenen Weise eingespannt werden. Zum längsversetzten Einspannen der Werkstücke 1, 1' können selbstverständlich auch andere Spanneinrichtungen eingesetzt werden. Je nach Ausbildung der Spanneinrichtung können die Werkstücke auch nur in einer Spanneinrichtung mit einer einzigen Spannpratze, die entsprechend breit ist, gleichzeitig und zusammen eingespannt werden. Beim nachfolgend beschriebenen Verfahren sind nur beispielhaft zwei Spanneinrichtungen entsprechend denFig. 1 bis 3 verwendet. - Die in Längsrichtung zueinander versetzten Werkstücke 1, 1' stehen mit beiden Enden über die Werkstückauflagen 21, 22 und die Auflageleisten 19, 20 der Spannpratze 8 über und liegen an den Anschlägen 9, 9', 9", 9'" an. Zur Längenausrichtung dienen die Längsanschläge 36, an denen die Werkstücke 1, 1' bei der Zuführung zur Anlage kommen. Sobald die Werkstücke 1, 1' eingespannt sind, werden die Längsanschläge 36 entfernt, vorzugsweise abgesenkt. Sie stören dann nicht bei der stirnseitigen Bearbeitung mit dem Werkzeug 37.
- In
Fig. 6 ist schematisch das Werkzeug 37 sowie die Bewegungs- bzw. Bearbeitungsbahn dargestellt, die das Werkzeug 37 bei der stirnseitigen Bearbeitung der Werkstücke 1, 1' ausführt. - Da die Werkstücke 1, 1' in Längsrichtung versetzt zueinander sowie mit Abstand voneinander eingespannt sind, können beide Werkstücke 1, 1' in einem Zuge durch das Werkzeug 37 bearbeitet werden. Die an den Stirnseiten der Werkstücke 1, 1' durch das Fräswerkzeug 37 hergestellten Endenprofile können mit einer einrollenden Anfahrstrategie im Gleichlauf so bearbeitet werden, dass ein Aussplittern des Holzes beim Eintritt des Fräswerkzeuges 37 in das Werkstück 1, 1' vermieden oder zumindest minimiert wird.
- Das Werkzeug 37 befindet sich in der Ausgangsposition I zunächst im Bereich neben den Werkstücken 1, 1'. Die Drehrichtung des Werkzeuges 37 ist durch einen Pfeil gekennzeichnet. Das Werkzeug 37 wird zunächst schräg gegen das in
Fig. 6 untere Werkstück 1' bewegt. Sobald das Werkzeug 37, in seiner Achsrichtung gesehen, das Werkstück 1' berührt (Position II), wird das Werkzeug längs einer gekrümmten Bahn 38 bewegt, deren Radius etwa dem Flugkreisradius des Werkzeuges 37 entspricht. Bei dieser Berührung kann durch das Fräswerkzeug 37 bereits ein geringer Spanabtrag an der Längsseite des Werkstückes 1' erfolgen, welcher jedoch geringer als die an dieser Längsseite vorgesehene Spanabnahme sein muss. Ebenso ist es möglich, dass das Fräswerkzeug 37 das Werkstück 1' gerade noch nicht berührt. Der theoretische Berührpunkt liegt auf der Werkstücklängsseite und in Werkstücklängsrichtung etwa in der Ebene der maximalen Schlitz- bzw. Querprofiltiefe. Er kann jedoch abhängig vom jeweiligen Anwendungsfall und vorgesehener Längs- und Querprofilgebung variieren und optimiert werden. - Das Werkzeug 37 wird so drehbar angetrieben, dass es im Gleichlauf arbeitet. Dadurch kann das Werkzeug mit nur geringem Schnittdruck das Werkstück 1' bearbeiten.
- Sobald das Werkzeug 37 auf die erforderliche Tiefe in die Stirnseite des Werkstückes 1' eingetaucht ist (Position III), wird das Werkzeug linear verschoben. Die entsprechende Bewegungsbahn 39 verläuft dann senkrecht zur Längsachse des Werkstückes 1'.
- Diese lineare Bewegungsbahn 39 geht dann wieder in eine schräge Bewegungsbahn 40 über, wenn das Werkzeug 37 die Position IV erreicht hat. In dieser Position ist die stirnseitige Bearbeitung des Werkstückes 1' abgeschlossen. Dabei liegt die Werkzeugachse 48 etwa in Flucht mit der Werkstücklängskante 49. Bei weiterer Bewegung des Werkzeuges 37 tritt es allmählich aus dem Werkstück 1 aus. Da die Stirnseite des Werkstückes 1' im Gleichlauf bearbeitet wird, treten keine Aussplitterungen beim Austritt des Werkzeuges aus dem Werkstück 1' auf.
- Der Abstand zwischen den Werkstücken 1, 1' entspricht im Ausführungsbeispiel mehr als dem Flugkreisradius des Werkzeuges 37. Es ist jedoch ausreichend, wenn er etwa dem Flugkreisradius des Werkzeuges 37 entspricht. Ebenso beträgt der Längsversatz der beiden Werkstücke 1, 1' im Ausführungsbeispiel mehr als der Flugkreisradius, wobei auch hierbei ein Längsversatz von etwa dem Flugkreisradius ausreichend ist. Sobald das Werkzeug 37, in Achsrichtung des Werkzeuges gesehen, das Werkstück 1 berührt (Position V), wird das Werkzeug 37 längs der bogenförmigen Bewegungsbahn 41 bewegt, deren Radius wiederum etwa dem Radius des Flugkreises des Werkzeuges entspricht.
- Bei einem Abstand und Längsversatz der beiden Werkstücke 1, 1' von etwa dem Flugkreisradius würde das Werkzeug 37 nach Fertigbearbeitung der Stirnseite von Werkstück 1' bereits am benachbarten Werkstück 1 anliegen oder nur geringen Abstand (Position IV) von ihm haben. Die Bewegung entlang der Bahn 40 kann dann nahezu entfallen.
- Bei seiner Bewegung längs der Bahn 41 greift das Werkzeug 37 wiederum einrollend in die Stirnseite des benachbarten Werkstückes 1 ein und bearbeitet diese Stirnseite. Sobald das Werkzeug 37 mit der erforderlichen Tiefe in das Werkstück 1 eingreift (Position VI), wird das Werkzeug linear längs der Bahn 42 verschoben, die senkrecht zur Längsachse des Werkstückes 1 liegt. Auch die Bearbeitung der Stirnseite des Werkstückes 1 erfolgt im Gleichlauf.
- Längs der Bahn 42 wird das Werkzeug 37 so lange verfahren, bis es vollständig aus dem Werkstück 1 ausgetreten ist (Position VII).
- Anschließend wird das Werkzeug 37 außerhalb des Werkstückes 1 zu dessen gegenüberliegender Stirnseite in die Position VIII verfahren. Nunmehr werden mit ihm die jeweils anderen Stirnseiten der beiden Werkstücke 1, 1' bearbeitet, wobei die Bewegungsbahnen entsprechend umgekehrt verlaufen wie bei der zuvor beschriebenen Bearbeitung. Das Werkzeug 37 wird zunächst längs der schrägen linearen Bewegungsbahn 43 an das Werkstück 1 herangeführt. Sobald die Position VIII erreicht ist, wird das Werkzeug 37 längs der gekrümmten Bewegungsbahn 44 bewegt. Diese Bewegung erfolgt dann, wenn das Werkzeug 37 in Berührung mit dem Werkstück 1 kommt. Sobald das Werkzeug 37 seine erforderliche Eintauchtiefe in das Werkstück 1 erreicht hat (Position IX), wird es längs der linearen Bahn 45 bewegt, die senkrecht zu der Längsachse des Werkstückes 1 und parallel zur Bewegungsbahn 42 verläuft. Sobald das Werkzeug 37 in die Position X gelangt, beginnt es wieder, in die Stirnseite des Werkstückes 1' einzutauchen. Auch hierbei bewegt sich das Werkstück längs einer gekrümmten Bewegungsbahn 46, deren Radius etwa dem Flugkreisradius des Werkzeuges entspricht. Sobald das Werkzeug 37 im erforderlichen Maße in die Stirnseite des Werkstückes 1' eingetaucht ist, wird es längs der linearen Bewegungsbahn 47, die parallel zur Bewegungsbahn 39 verläuft, so weit bewegt, bis das Werkzeug 37 vollständig aus dem Werkstück 1' herausgetreten ist (Position XI).
- In den Positionen II, V, VIII und X ist das Werkzeug 37 in Bezug auf die Werkstücke 1, 1' so ausgerichtet, dass die Schneidmesser des Fräswerkzeuges 37 beginnen, die entsprechenden Werkstücke 1, 1' im Bereich der Stirnseiten zu bearbeiten, aber so dass eine unbeabsichtigte und unerwünschte Bearbeitung an den Längsseiten der Werkstücke 1, 1' nicht erfolgt.
- Das Verfahren ist anhand eines Ausführungsbeispieles beschrieben worden, bei dem die Enden der Werkstücke 1, 1' senkrecht zur Werkstücklängsachse bearbeitet werden. Bei Werkstücken mit einer schrägen Endenbearbeitung, wie es beispielsweise bei Studiofenstern der Fall ist, können die Bewegungsbahnabschnitte 39, 42, 45, 47 des Fräswerkzeuges 37 auch in einem beliebigen Winkel zur Werkstücklängsachse liegen.
- Aufgrund der beschriebenen Drehrichtung des Werkzeuges 37 und der Bewegungsbahnen erfolgt die stirnseitige Bearbeitung der Werkstücke 1, 1' stets im Gleichlauf. Dadurch wird zuverlässig ein Aussplittern des Holzes beim Ein- und Austritt des Werkzeuges 37 aus den Werkstücken 1, 1' verhindert bzw. minimiert. Die Gleichlaufbearbeitung führt auch dazu, dass an den Stirnseiten der Werkstücke 1, 1' mit verhältnismäßig geringem Schnittdruck gearbeitet werden kann. Diese Verfahrensweise wirkt sich auch günstig auf die zum Einspannen der Werkstücke 1, 1' erforderliche Einspannkraft aus. Aufgrund der Gleichlaufbearbeitung wird das jeweils weiter über die Spanneinrichtung herausstehende Ende der Werkstücke 1, 1' so belastet, dass es gegen die seitlichen Anschläge 9, 9', 9", 9'" gedrückt wird. Das weniger weit herausstehende Ende der Werkstücke 1, 1' wird zwar entgegengesetzt zu den Anschlägen belastet, jedoch wirken sich die Bearbeitungskräfte infolge des kurzen Hebelarmes so wenig aus, dass die Werkstücke 1, 1' auch bei verhältnismäßig geringer Einspannkraft nicht aus den Spanneinrichtungen herausgezogen werden.
-
Fig. 7 zeigt eine Spanneinrichtung, deren Spannpratzen 8 und Werkstückauflagen 21, 22 in Richtung auf das überstehende Ende der Werkstücke 1, 1' verlängert sind. Dadurch ist der Überstand der Werkstücke 1, 1' über die Spannpratzen 8 und Werkstückauflagen 21, 22 geringer als beim Ausführungsbeispiel gemäßFig. 6 . Im Übrigen sind die Werkstücke 1, 1' in gleicher Weise eingespannt wie bei der Ausführungsform gemäßFig. 6 . Ebenso erfolgt die Bearbeitung der Enden der beiden Werkstücke 1, 1' in der beschriebenen Weise. - Ein Vergleich der
Fig. 6 und7 zeigt, dass die Werkstücke 1, 1' in unterschiedlichen Lagen eingespannt werden können. Bei der Einspannstellung gemäßFig. 6 ist der Überstand der Werkstücke 1, 1' über die Spanneinrichtungen größer als bei der Einspannstellung nachFig. 7 . Je geringer der Überstand ist, desto zuverlässiger sind die Werkstücke 1, 1' eingespannt, wodurch auch ein wesentlich besseres Fräsbild erzeugt wird. Mit Hilfe der Längsanschläge 36 lässt sich dieser Überstand sehr einfach einstellen. - In der beschriebenen Weise können mit dem Werkzeug 37 die beiden Stirnseiten der beiden Werkstücke 1, 1' in einem Zuge nacheinander bearbeitet werden, wobei ein Werkzeugwechsel nicht notwendig ist. Das Werkzeug 37 wird in der beschriebenen Weise um die Werkstücke 1, 1' herum bewegt. Die Bewegung des Werkzeuges 37 erfolgt vorzugsweise programmgesteuert. Im Vergleich zur Gesamtlänge der Werkstücke 1, 1' ist deren Längsversatz beim erfindungsgemäßen Verfahren verhältnismäßig gering, so dass nur wenig zusätzlicher Raumbedarf besteht.
- Grundsätzlich ist es möglich, die linken Stirnseiten der Werkstücke 1, 1' mit einem ersten Werkzeug und gleichzeitig die rechten Stirnseiten mit einem zweiten Werkzeug zu bearbeiten. Eine solche Verfahrensweise ist dann von Vorteil, wenn die Werkstücke 1, 1' an beiden Stirnseiten unterschiedliche Profile haben sollen. Beide Werkzeuge bewegen sich längs der beschriebenen Bewegungsbahnen 38 bis 42 und 43 bis 47. Dadurch ergeben sich sehr kurze Bearbeitungszeiten und damit hohe Fertigungsleistungen.
- Hat die Bearbeitungsmaschine nur eine Spindel und sollen die Werkstücke 1, 1' an beiden Stirnseiten unterschiedliches Profil haben, dann wird nach der Bearbeitung der einen Stirnseite der Werkstücke 1, 1' ein Werkzeugwechsel durchgeführt.
- Nach der stirnseitigen Bearbeitung können eine Längsbearbeitung der beiden über die Spannpratzen 8 überstehenden, äußeren Längsseiten sowie gegebenenfalls weitere Bearbeitungen durchgeführt werden.
Claims (8)
- Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen, bei dem mit wenigstens einem drehbar angetriebenen Fräswerkzeug die Stirnseiten der Werkstücke gefräst werden, die mit wenigstens einer Spanneinrichtung eingespannt sind, dadurch gekennzeichnet, dass zwei Werkstücke (1, 1') mit seitlichem Abstand und in ihrer Längsrichtung versetzt zueinander eingespannt und mit dem Fräswerkzeug (37) stirnseitig bearbeitet werden.
- Verfahren nach Anspruch 1,
dadurch gekennzeichnet, dass die Stirnseiten der Werkstücke (1, 1') im Gleichlauf bearbeitet werden. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass der seitliche Abstand zwischen den Werkstücken (1, 1') etwa dem halben Flugkreisdurchmesser des Fräswerkzeuges (37) entspricht. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet, dass der Längsversatz zwischen den beiden Werkstücken (1, 1') etwa dem halben Flugkreisdurchmesser des Fräswerkzeuges (37) entspricht. - Verfahren nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet, dass zur Bearbeitung beider Stirnseiten der beiden Werkstücke (1, 1') ein einziges Fräswerkzeug (37) eingesetzt wird. - Verfahren nach Anspruch 5,
dadurch gekennzeichnet, dass das Fräswerkzeug (37) in einer Bewegungsbahn (38 bis 47) um die Werkstücke (1, 1') bewegt wird. - Verfahren nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet, dass zur Bearbeitung der benachbarten Stirnseiten der beiden Werkstücke (1, 1') jeweils ein Fräswerkzeug (37) eingesetzt wird. - Verfahren nach einem der Ansprüche 1 bis 7,
dadurch gekennzeichnet, dass die Werkstücke (1, 1') mit Hilfe von Längsanschlägen (36) positioniert werden.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201110102793 DE102011102793B3 (de) | 2011-05-27 | 2011-05-27 | Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2527083A1 EP2527083A1 (de) | 2012-11-28 |
| EP2527083B1 true EP2527083B1 (de) | 2015-08-05 |
Family
ID=45977123
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP12002500.2A Not-in-force EP2527083B1 (de) | 2011-05-27 | 2012-04-07 | Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP2527083B1 (de) |
| DE (1) | DE102011102793B3 (de) |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3442466A1 (de) * | 1984-11-22 | 1986-05-28 | Planungs- und Ingenieursbüro Gisela Jurisch - Uhlenhaut, 2251 Hattstedtermarsch | Verfahren und vorrichtung zum herstellen von an beiden enden profilierten laenglichen holzgegenstaenden |
| DE3815101A1 (de) * | 1988-05-04 | 1989-11-16 | Wilhelm Hirsch Holzbearbeitung | Holzbearbeitungsmaschine |
| DE4107946A1 (de) * | 1991-03-13 | 1992-09-17 | Ludolf Stegherr | Verfahren und vorrichtung zum fraesen von werkstuecken aus holz oder holzaehnlichem material |
| DE19751246A1 (de) * | 1997-11-19 | 1999-05-20 | Wellein Eduard Dipl Kaufm | Verfahren und Vorrichtung zum stirnseitigen Fräsen eines Werkstückes |
| WO2004080649A1 (en) * | 2003-03-11 | 2004-09-23 | Pade S.A.S. Di De Moliner Vinicio & C. | Working head for machining centre |
| ITFI20070112A1 (it) * | 2007-05-11 | 2008-11-12 | Paolino Bacci Srl | "centro di lavoro e metodo di lavorazione" |
| US20100154933A1 (en) * | 2008-08-19 | 2010-06-24 | Hatch Jr J Melvon | Apparatus for concurrently sizing, squaring, shaping, and sanding rectangulary work pieces |
-
2011
- 2011-05-27 DE DE201110102793 patent/DE102011102793B3/de not_active Expired - Fee Related
-
2012
- 2012-04-07 EP EP12002500.2A patent/EP2527083B1/de not_active Not-in-force
Also Published As
| Publication number | Publication date |
|---|---|
| EP2527083A1 (de) | 2012-11-28 |
| DE102011102793B3 (de) | 2012-11-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1281491B1 (de) | Maschine und Verfahren zum Bearbeiten von Werkstücken aus Holz, Kunststoff oder dergleichen | |
| EP3197639B1 (de) | Bearbeitungsvorrichtung | |
| EP3639971B1 (de) | Verfahren zum bearbeiten von länglichen werkstücken aus holz, kunststoff und dergleichen sowie maschine zur durchführung des verfahrens | |
| EP2678133A1 (de) | Spanneinrichtung für werkstücke aus holz, kunststoff und dergleichen | |
| DE3823635C2 (de) | ||
| EP2392438B1 (de) | Bearbeitungsvorrichtung | |
| DE3521350A1 (de) | Vorrichtung zur bearbeitung von pfosten oder sprossen fuer fenster oder tueren | |
| EP3357617A1 (de) | Profilbearbeitungsmaschine und profilbearbeitungsstrecke | |
| EP1600254B1 (de) | Vorschubeinheit für eine Maschine zum Bearbeiten von Werkstücken sowie Verfahren zum Bearbeiten solcher Werkstücke | |
| EP1286794A1 (de) | Kaltwalzmaschine | |
| DE102006007171B4 (de) | Vorrichtung zum Bearbeiten von Eckverbindungen verschweißter Kunststoffprofile und Verfahren zum Bearbeiten von Eckverbindungen | |
| EP1215002B1 (de) | Vorrichtung zum Bearbeiten von Eckverbindungen | |
| DE69008120T2 (de) | Vorrichtung zur stufenweisen Positionierung, Bearbeitung und Nachbehandlung von Ecken von aus Kunststoff hergestellten Fenster- oder Türrahmen in einer seitlich angeordneten Arbeitsstelle. | |
| EP0292864B1 (de) | Holzbearbeitungsmaschine | |
| EP3275609B1 (de) | Anlage und verfahren zum bearbeiten von werkstücken aus holz, kunststoff und dergleichen | |
| EP2185330A1 (de) | Kehlmaschine und bohraggregat zur verwendung bei einer kehlmaschine | |
| DE2726382A1 (de) | Verfahren und vorrichtung zum fraesen und bohren von vorzugsweise plattenfoermigen werkstuecken aus holz o.dgl. leichtbaustoff | |
| DE102011102793B3 (de) | Verfahren zur Bearbeitung der Stirnseiten von Werkstücken aus Holz, Kunststoff und dergleichen | |
| EP1804982B1 (de) | Kaltwalzmaschine und kaltwalzverfahren | |
| DE4107946A1 (de) | Verfahren und vorrichtung zum fraesen von werkstuecken aus holz oder holzaehnlichem material | |
| DE29918968U1 (de) | Vorrichtung zum Durchlaufbearbeiten von platten- oder streifenförmigen Werkstücken | |
| DE102006009421A1 (de) | Kehlmaschine | |
| DE19721521C2 (de) | Numerisch gesteuerte Zapfenschneidmaschine | |
| WO2019086227A1 (de) | Drehen von werkstücken auf einer werkzeugmaschine | |
| EP3482857B1 (de) | Vorrichtung und verfahren für die profilbearbeitung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| 17P | Request for examination filed |
Effective date: 20130528 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150319 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 740415 Country of ref document: AT Kind code of ref document: T Effective date: 20150815 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502012003997 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: TROESCH SCHEIDEGGER WERNER AG, CH |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: FP |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151105 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151106 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151205 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20151207 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 5 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502012003997 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20160509 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160407 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160407 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20120407 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20150805 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20190322 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 20190426 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20190401 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 20190410 Year of fee payment: 8 Ref country code: GB Payment date: 20190403 Year of fee payment: 8 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MM Effective date: 20200501 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 740415 Country of ref document: AT Kind code of ref document: T Effective date: 20200407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200430 Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200407 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20200407 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200501 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200407 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20230411 Year of fee payment: 12 Ref country code: DE Payment date: 20230627 Year of fee payment: 12 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502012003997 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241105 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240407 |