EP2604357A1 - Verfahren zum Herstellen eines topfförmigen Blechwerkstückes - Google Patents
Verfahren zum Herstellen eines topfförmigen Blechwerkstückes Download PDFInfo
- Publication number
- EP2604357A1 EP2604357A1 EP11009929.8A EP11009929A EP2604357A1 EP 2604357 A1 EP2604357 A1 EP 2604357A1 EP 11009929 A EP11009929 A EP 11009929A EP 2604357 A1 EP2604357 A1 EP 2604357A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- press
- sheet metal
- press tool
- groove
- peripheral wall
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000002184 metal Substances 0.000 title claims description 42
- 238000004519 manufacturing process Methods 0.000 title claims description 10
- 238000000034 method Methods 0.000 claims abstract description 22
- 230000002093 peripheral effect Effects 0.000 claims abstract description 18
- 238000003825 pressing Methods 0.000 claims abstract description 14
- 238000005520 cutting process Methods 0.000 claims description 4
- 238000007493 shaping process Methods 0.000 abstract description 2
- 238000009987 spinning Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 3
- 238000000465 moulding Methods 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 2
- 238000011084 recovery Methods 0.000 description 2
- 238000005452 bending Methods 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 238000003856 thermoforming Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D17/00—Forming single grooves in sheet metal or tubular or hollow articles
- B21D17/02—Forming single grooves in sheet metal or tubular or hollow articles by pressing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D53/00—Making other particular articles
- B21D53/26—Making other particular articles wheels or the like
- B21D53/261—Making other particular articles wheels or the like pulleys
Definitions
- the invention relates to a method for producing a cup-shaped sheet metal work piece with a hub, on which an annular peripheral wall protrudes, wherein on an outer side of the peripheral wall at least one groove is formed without cutting, according to the preamble of patent claim 1.
- Cup-shaped sheet metal workpieces with grooves formed on the outside are well known, for example in the production of so-called poly-V pulleys. Such a method is for example in the EP 2 339 217 A1 described.
- the invention has for its object to provide a method by which such sheet metal workpieces can be produced economically and with good dimensional accuracy, even with smaller component sizes.
- the inventive method is characterized in that for forming the groove in a first press step two press tool halves are each provided with a semi-annular projection along a first stroke axis to the peripheral wall, wherein a preform of the groove is formed, and then in a second press step two press tool halves are each delivered with a semi-annular projection on the peripheral wall along a second stroke axis, which is based on the peripheral wall rotated by a twist angle to the first stroke axis.
- a basic idea of the invention is to produce such cup-shaped sheet metal workpieces in a forming press between two press tool halves.
- a center or rotational axis of the cup-shaped sheet metal workpiece is arranged transversely and in particular at right angles to the stroke direction of the two press tool halves.
- the press tool halves enclose a space through which an outer contour of the cup-shaped sheet metal workpiece is defined.
- each press tool half has at least one semi-annular projection, which are pressed to form the annular groove in the peripheral wall of the sheet metal workpiece.
- a second press step is performed.
- a relative rotation of the workpiece is carried out that engage in this second pressing step, the press tool halves so offset from the first press step on the peripheral wall that forming burrs do not rest on the joints of the tool halves.
- a degree of joint that may have been formed in the first pressing step is leveled again and a shaping of the sheet metal workpiece, in particular in the case of cylindrical or rotationally symmetrical shapes, is achieved by at least partially compensated elastic recovery deformed.
- the shape of the at least one groove is dimensionally and dimensionally accurate.
- the inventive method can be carried out in a particularly efficient manner on a forming press, which can be driven with a processing cycle of up to less than 1 second. It can thus achieve a high output and thus a particularly economical production.
- the relative rotation of the workpiece between the two press steps relative to the press tool halves can be only a few angular degrees.
- a particularly high dimensional accuracy can be achieved according to the invention in a preferred manner in that the angle of rotation is 90 ° or approximately 90 °.
- the relative rotation can in principle be effected by the fact that the sheet metal workpiece is fixed and a press workpiece is twisted for this purpose. It is particularly efficient according to the invention that between the two press steps, the sheet metal workpiece is rotated, wherein a first stroke direction is rectified in a first pressing step to a stroke direction in the second press step.
- the same press tool with the two press tool halves is used for the first press step and the second press step. In this case, only one press tool is needed.
- the press tool halves for the first press step in a first press tool and the press tool halves for the second press step be located in a second press tool, the sheet metal workpiece being transported from the first press tool to the press tool. In this transport step between the two juxtaposed and rectified press tools rotation of the sheet metal workpiece can be done.
- a particularly economical production results according to the invention in that the two press tools are arranged in a transfer line of a press.
- a transfer line according to the invention is a concatenation of press tools in a press, wherein after each processing step, the workpiece in the transfer road a station is further promoted.
- a plurality of grooves are formed simultaneously.
- the grooves may have different groove cross-sectional shapes or preferably the same shapes.
- the workpiece may be cylindrical, rotationally symmetric or even angular or other polygonal shape.
- a second press step is carried out for the final forming of a first groove with a press tool, by which a preforming of a second groove takes place simultaneously.
- a preforming of the first groove this may preferably not yet be fully formed. Rather, a final molding to the final desired shape of the groove would be done only in the second or a further pressing step.
- FIG. 1 An inventive cup-shaped sheet metal workpiece 10 is shown in an enlarged view in Fig. 1 shown.
- This sheet metal workpiece 10 which may have a diameter of about 4 cm and below, comprises a disc-shaped hub 12. Along the outer periphery of the hub 12, which has a pre-stamping, concentric with a central axis 11 extends a drum-shaped peripheral wall 14. In the outside of the Circumferential wall 14 are formed two annular grooves 16 without cutting.
- Fig. 1 is a cross section according to the section AA of Fig. 2 ,
- Such sheet metal workpieces 10 with a relatively small diameter of a few cm are not or hardly economically by conventional rotary forming process, such as pressing method produced.
- a forming or lifting press is used with a press tool, of which a first press tool half 31 in Fig. 3 is shown.
- the block-shaped first press tool half 31 has in its central region a trough-shaped, semi-cylindrical mold recess 34, on which accordingly the grooves 16 are formed semi-annular projections 36 are formed.
- the trough-shaped mold recess 34 is bounded laterally by the abutment surfaces 38, at which corresponding abutment surfaces of the second opposing press tool half come to a stop.
- the two press tool halves enclose the sheet metal workpiece 10 and thus give an outer contour of the cup-shaped sheet metal workpiece 10 with the formation of the grooves 16.
- the joint between the two press tool halves is usually detected as a small but noticeable line-shaped Pressengrat on the sheet metal workpiece 10.
- the axial lifting movement, which along guide pins, not shown, which engage in guide holes 39, due to a certain elastic resilience of the metallic sheet material lead to deviation from the rotational symmetry.
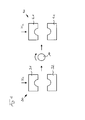
- a first pressing step takes place on the sheet metal workpiece 10 in a first press tool 30, which has a first press tool half 31 and a second press tool half 32.
- the two press tool halves 31, 32 are preferably identical or mirror-symmetrical.
- By closing the two press tool halves 31, 32 in a first stroke direction H1 an intermediate shape of the sheet metal workpiece 10 is formed.
- the sheet metal workpiece 10 is transported laterally to a second press tool 40. In this linear transport process, the sheet metal workpiece 10 is rotated, preferably by 90 °.
- the sheet metal workpiece 10 is inserted into the second press tool 40. Subsequently, the first press tool half 41 and the second press tool half 42 of the second press tool 40 are moved together in the stroke direction H2 and the second press tool 40 is closed.
- the second pressing step is performed on the sheet workpiece 10.
- the two lifting axes or lifting directions H1 and H2 are parallel and rectified.
- grooves 16 on the outer circumference of a preferably rotationally symmetrical sheet metal workpiece 10 can thus be produced without cutting, even in the case of simple and relatively small workpieces, in an economically efficient manner.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
Abstract
Die Erfindung betrifft ein Verfahren zum Herstellen eines topfförmigen Blechwerkstückes (10) mit einer Nabe (12), an welcher eine ringförmige Umfangswand (14) vorsteht, wobei an einer Außenseite der Umfangswand (14) wenigstens eine Rille (16) spanlos eingeformt wird. Zum Einformen der Rille (16) werden in einem ersten Pressenschritt zwei Pressenwerkzeughälften (31,32) mit jeweils einem halbringförmigen Vorsprung (36) entlang einer ersten Hubachse an die Umfangswand (14) zugestellt werden, wobei eine Vorform der Rille (16) gebildet wird. Anschließend werden in einem zweiten Pressenschritt zwei Pressenwerkzeughälften (41,42) mit jeweils einem halbringförmigen Vorsprung (36) an die Umfangswand (14) entlang einer zweiten Hubachse zugestellt, welche bezogen auf die Umfangswand (14) um einen Verdrehwinkel verdreht zur ersten Hubachse ist.
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen eines topfförmigen Blechwerkstückes mit einer Nabe, an welcher eine ringförmige Umfangswand vorsteht, wobei an einer Außenseite der Umfangwand wenigstens eine Rille spanlos eingeformt wird, gemäß dem Oberbegriff des Patentanspruchs 1.
- Topfförmige Blechwerkstücke mit an der Außenseite eingeformten Rillen sind hinlänglich bekannt, etwa bei der Herstellung sogenannter Poly-V-Riemenscheiben. Ein derartiges Verfahren ist beispielsweise in der
EP 2 339 217 A1 beschrieben. - Es ist bekannt, in ein topfförmiges Ausgangswerkstück die außenliegenden Rillen durch sogenanntes Drückwalzen einzuformen. Dabei wird das Werkstück in Rotation versetzt und eine entsprechend profilierte Drückrolle an die Außenseite zugestellt. Für dieses Verfahren ist ein zentrisches Einspannen des Werkstückes an der Spindel der Drückmaschine notwendig, wozu das Bauteil eine bestimmte Mindestgröße aufweisen muss. Für das Zustellen, Spannen, Anlaufen der Rotation sowie Zustellen der Drückrollen werden bestimmte Rüstzeiten benötigt, so dass dieses Verfahren für kleinere Bauteile kaum wirtschaftlich ist.
- Bei der Fertigung auf Pressen besteht die Problematik der Ausbildung von Hinterschnitten. Zudem können sich beim Pressen Pressgrate und elastische Rückformungen ausbilden, so dass die Formgenauigkeit und Rotationssymmetrie des Werkstückes beeinträchtigt ist.
- Der Erfindung liegt die Aufgabe zugrunde, ein Verfahren anzugeben, mit welchem derartige Blechwerkstücke auch bei kleineren Bauteilgrößen wirtschaftlich und mit guter Formgenauigkeit hergestellt werden können.
- Die Aufgabe wird nach der Erfindung durch ein Verfahren mit den Merkmalen des Anspruchs 1 gelöst. Bevorzugte Ausgestaltungen der Erfindung sind in den abhängigen Ansprüchen angegeben.
- Das erfindungsgemäße Verfahren ist dadurch gekennzeichnet, dass zum Einformen der Rille in einem ersten Pressenschritt zwei Pressenwerkzeughälften mit jeweils einem halbringförmigen Vorsprung entlang einer ersten Hubachse an die Umfangswand zugestellt werden, wobei eine Vorform der Rille gebildet wird, und dass anschließend in einem zweiten Pressenschritt zwei Pressenwerkzeughälften mit jeweils einem halbringförmigen Vorsprung an die Umfangswand entlang einer zweiten Hubachse zugestellt werden, welche bezogen auf die Umfangswand um einen Verdrehwinkel verdreht zur ersten Hubachse ist.
- Ein Grundgedanke der Erfindung besteht darin, derartige topfförmige Blechwerkstücke in einer Umformpresse zwischen zwei Pressenwerkzeughälften herzustellen. Vorzugsweise ist dabei eine Mitten- oder Rotationsachse des topfförmigen Blechwerkstückes quer und insbesondere rechtwinklig zur Hubrichtung der beiden Pressenwerkzeughälften angeordnet. Im zusammengefahrenen Zustand umschließen die Pressenwerkzeughälften einen Raum, durch welchen eine Außenkontur des topfförmigen Blechwerkstückes definiert ist. Dabei weist jede Pressenwerkzeughälfte mindestens einen halbringförmigen Vorsprung auf, welche zum Bilden der ringförmigen Rille in die Umfangswand des Blechwerkstückes eingedrückt werden.
- Um gemäß einem weiteren Aspekt der Erfindung eine möglichst gute Formgenauigkeit des Werkstückes unter weitgehender Vermeidung von Pressgraten an den Werkzeugfugen und elastische Rückverformungen des Materials zu vermeiden, wird ein zweiter Pressenschritt durchgeführt. Dabei wird eine relative Verdrehung des Werkstückes durchgeführt, dass bei diesem zweiten Pressenschritt die Pressenwerkzeughälften so versetzt zu dem ersten Pressenschritt an der Umfangswand angreifen, dass sich bildende Pressgrate an den Trennfugen der Werkzeughälften nicht aufeinanderliegen.
- Auf diese Weise werden ein sich eventuell im ersten Pressenschritt ausgebildeter Fugengrad wieder eingeebnet und eine Formgebung des Blechwerkstückes, insbesondere bei zylindrischen oder rotationssymmetrischen Formen, durch zumindest teilweise Kompensation elastischer Rückverformungen verbessert. Auch die Ausformung der mindestens einen Rille wird form- und dimensionsgenauer.
- Das erfindungsgemäße Verfahren lässt sich in besonders effizienter Weise auf einer Umformpresse durchführen, welche mit einem Bearbeitungstakt von bis zu unter 1 Sekunde gefahren werden kann. Es lassen sich so ein hoher Ausstoß und damit eine besonders wirtschaftliche Fertigung erzielen.
- Grundsätzlich kann die relative Verdrehung des Werkstückes zwischen den beiden Pressenschritten gegenüber den Pressenwerkzeughälften nur wenige Winkelgrade betragen. Eine besonders hohe Formgenauigkeit lässt sich nach der Erfindung in bevorzugter Weise dadurch erzielen, dass der Verdrehwinkel 90° oder annähernd 90° beträgt.
- Die relative Verdrehung kann grundsätzlich dadurch erfolgen, dass das Blechwerkstück feststeht und ein Pressenwerkstück hierzu verdreht wird. Besonders effizient ist es nach der Erfindung, dass zwischen den beiden Pressenschritten das Blechwerkstück gedreht wird, wobei eine erste Hubrichtung in einem ersten Pressenschritt gleichgerichtet zu einer Hubrichtung im zweiten Pressenschritt ist.
- Dabei kann nach einer vorteilhaften Variante der Erfindung vorgesehen sein, dass für den ersten Pressenschritt und den zweiten Pressenschritt dasselbe Pressenwerkzeug mit den zwei Pressenwerkzeughälften eingesetzt wird. Hierbei wird also lediglich ein Pressenwerkzeug benötigt.
- Für eine Fertigung in großen Stückzahlen ist es nach der Erfindung bevorzugt, dass die Pressenwerkzeughälften für den ersten Pressenschritt in einem ersten Pressenwerkzeug und die Pressenwerkzeughälften für den zweiten Pressenschritt in einem zweiten Pressenwerkzeug angeordnet sind, wobei das Blechwerkstück von dem ersten Pressenwerkzeug zum Pressenwerkzeug transportiert wird. Bei diesem Transportschritt zwischen den beiden nebeneinander angeordneten und gleichgerichteten Pressenwerkzeugen kann die Drehung des Blechwerkstückes erfolgen.
- Eine besonders wirtschaftliche Fertigung ergibt sich nach der Erfindung dadurch, dass die beiden Pressenwerkzeuge in einer Transferstraße einer Presse angeordnet sind. Eine Transferstraße im Sinne der Erfindung ist dabei eine Verkettung von Pressenwerkzeugen in einer Presse, wobei nach jedem Bearbeitungsschritt das Werkstück in der Transferstraße eine Station weitergefördert wird. Somit lässt sich die erfindungsgemäße Herstellung des topfförmigen Blechwerkstückes mit mindestens einer Rille in der Umfangswand in einfacher Weise mit weiteren Stanz-, Biege-, Tiefzieh- oder sonstigen Umformschritten kombinieren, die in einer Hubpresse ausführbar sind.
- Nach einer bevorzugten Variante der Erfindung ist vorgesehen, dass mehrere Rillen gleichzeitig eingeformt werden. Die Rillen können dabei unterschiedliche Rillenquerschnittsformen oder vorzugsweise gleiche Formen aufweisen. Das Werkstück kann zylindrisch, rotationssymmetrisch oder auch eine eckige oder sonstige polygonale Form besitzen.
- Weiterhin ist es nach der Erfindung bevorzugt, dass für jede Einzelform der Rille zwei Pressenschritte vorgesehen werden, wobei ein zweiter Pressenschritt zum Endformen einer ersten Rille mit einem Pressenwerkzeug ausgeführt wird, durch welches gleichzeitig ein Vorformen einer zweiten Rille erfolgt. Bei einem Vorformen der ersten Rille kann diese vorzugsweise noch nicht vollständig ausgeformt werden. Vielmehr würde ein Endformen zu der endgültigen gewünschten Form der Rille erst in dem zweiten oder einem weiteren Pressenschritt erfolgen. Durch dieses stufenweise Ausformen wird eine besonders hohe Formgenauigkeit erreicht, da für das Material im Werkstück mehr Zeit zum Fließen gewährt wird.
- Besonders wirtschaftlich ist es nach der Erfindung, dass aus einem Blech eine topfförmige Zwischenform geformt, insbesondere tiefgezogen wird.
- Dies kann insbesondere dadurch geschehen, dass ausgehend von einem Blechcoil in einer Presse in einer Transferstraße die Zwischenform geformt und das topfförmige Blechwerkstück endgefertigt werden. Ausgehend von dem aufgespulten Blechband wird diese von dem Coil in die Transferstraße einer Presse geleitet. Das Blech wird dabei abgelängt und zu der topfförmigen Zwischenform mit einer sich radial erstreckenden Nabenfläche und einer in axialer Richtung verlaufenden Umfangswand gebildet. In diese insbesondere durch Tiefziehen hergestellte Umfangswand kann dann das Einformen der Rille oder der Rillen gemäß der Erfindung erfolgen. Weiterhin können in die Nabenfläche ein Lochbild eingestanzt oder Einprägungen vorgenommen werden.
- Die Erfindung wird nachfolgend anhand von bevorzugten Ausführungsbeispielen weiter erläutert, welche schematisch in den beigefügten Zeichnungen dargestellt sind. In den Zeichnungen zeigen:
- Fig. 1
- eine Querschnittsansicht durch ein erfindungsgemäß hergestelltes Blechwerkstück;
- Fig. 2
- eine Draufsicht auf das Blechwerkstück gemäß
Fig. 1 ; - Fig. 3
- eine perspektivische Ansicht auf eine Pressenwerkzeughälfte zur Herstellung eines Blechwerkstückes nach der Erfindung; und
- Fig. 4
- eine schematische Darstellung eines Fertigungsablaufes nach dem erfindungsgemäßen Verfahren.
- Ein erfindungsgemäß hergestelltes topfförmiges Blechwerkstück 10 ist in vergrößerter Darstellung in
Fig. 1 gezeigt. Dieses Blechwerkstück 10, welches etwa einen Durchmesser von 4 cm und darunter aufweisen kann, umfasst eine scheibenförmige Nabe 12. Entlang des Außenumfanges der Nabe 12, welche eine Vorprägung aufweist, erstreckt sich konzentrisch zu einer Mittenachse 11 eine trommelförmige Umfangswand 14. In der Außenseite der Umfangswand 14 sind zwei kreisringförmige Rillen 16 spanlos eingeformt. - Wie der Darstellung gemäß
Fig. 2 zu entnehmen ist, ist das Blechwerkstück 10 zylindrisch und rotationssymmetrisch zur Mittenachse 11 ausgebildet. Die Darstellung vonFig. 1 ist ein Querschnitt gemäß dem Schnitt A-A vonFig. 2 . - Derartige Blechwerkstücke 10 mit einem relativ kleinen Durchmesser von wenigen cm sind nicht oder kaum wirtschaftlich durch herkömmliche Rotationsumformverfahren, wie etwa Drückverfahren, herstellbar. Gemäß der Erfindung wird zur Herstellung eines derartigen Blechwerkstückes 10 eine Umform- oder Hubpresse mit einem Pressenwerkzeug eingesetzt, von welchem eine erste Pressenwerkzeughälfte 31 in
Fig. 3 gezeigt ist. - Die blockförmige erste Pressenwerkzeughälfte 31 weist in ihrem Mittenbereich eine wannenförmige, halbzylindrische Formausnehmung 34 auf, an welcher entsprechend den einzuformenden Rillen 16 halbringförmige Vorsprünge 36 ausgebildet sind. Die wannenförmige Formausnehmung 34 wird seitlich durch die Anschlagsflächen 38 begrenzt, an welchen entsprechende Anschlagflächen der zweiten gegenüberliegenden Pressenwerkzeughälfte zum Anschlag kommen.
- Im geschlossenen Zustand umschließen die beiden Pressenwerkzeughälften das Blechwerkstück 10 und geben so eine Außenkontur des topfförmigen Blechwerkstückes 10 unter Einformung der Rillen 16 vor. Bei einem solchen Pressenvorgang ist die Stoßstelle zwischen den beiden Pressenwerkzeughälften in der Regel als ein kleiner aber merklicher linienförmiger Pressengrat an dem Blechwerkstück 10 feststellbar. Auch kann die axiale Hubbewegung, welche entlang nicht dargestellter Führungsbolzen, die in Führungsbohrungen 39 eingreifen, aufgrund einer gewissen elastischen Rückfederung des metallischen Blechmaterials zur Abweichung von der Rotationssymmetrie führen.
- Nach der Erfindung wird dies durch einen beispielhaft dargestellten Verfahrensablauf nach
Fig. 4 weitgehend vermieden. Gemäß diesem erfindungsgemäßen Verfahren erfolgt ein erster Pressenschritt an dem Blechwerkstück 10 in einem ersten Pressenwerkzeug 30, welches eine erste Pressenwerkzeughälfte 31 und eine zweite Pressenwerkzeughälfte 32 aufweist. Die beiden Pressenwerkzeughälften 31, 32 sind vorzugsweise gleich beziehungsweise spiegelsymmetrisch ausgebildet. Durch Schließen der beiden Pressenwerkzeughälften 31, 32 in einer ersten Hubrichtung H1 wird eine Zwischenform des Blechwerkstückes 10 gebildet. Nach dem Öffnen des Pressenwerkzeuges 30 wird das Blechwerkstück 10 seitlich zu einem zweiten Pressenwerkzeug 40 transportiert. Bei diesem linearen Transportvorgang wird das Blechwerkstück 10 verdreht, vorzugsweise um 90°. - In dieser gedrehten Position wird das Blechwerkstück 10 in das zweite Pressenwerkzeug 40 eingesetzt. Anschließend werden die erste Pressenwerkzeughälfte 41 und die zweite Pressenwerkzeughälfte 42 des zweiten Pressenwerkzeuges 40 in Hubrichtung H2 zusammengefahren und das zweite Pressenwerkzeug 40 geschlossen. Hierbei wird der zweite Pressenschritt an dem Blechwerkstück 10 durchgeführt. Bei dieser Ausführung sind die beiden Hubachsen oder Hubrichtungen H1 und H2 parallel und gleichgerichtet.
- Aufgrund der Verdrehung des Blechwerkstückes 10 um 90° gegenüber dem ersten Pressenschritt kann so ein gebildeter Pressengrat am Blechwerkstück 10 wieder eingeebnet werden. Aufgrund der Vorformung im ersten Pressenschritt bildet sich praktisch kein weiterer Pressengrat beim zweiten Pressenschritt aus. Zudem wird eine gewisse Unrundheit, welche sich bei der linearen Umformbewegung im ersten Pressenschritt am Blechwerkstück 10 ausbildet, aufgrund der Verdrehung des Blechwerkstückes 10 in dem zweiten Pressenschritt weitgehend kompensiert.
- Nach der Erfindung können so auch bei einfachen und relativ kleinen Werkstücken in wirtschaftlich effizienter Weise Rillen 16 am Außenumfang eines vorzugsweise rotationssymmetrischen Blechwerkstückes 10 spanlos hergestellt werden.
Claims (10)
- Verfahren zum Herstellen eines topfförmigen Blechwerkstückes (10) mit einer Nabe (12), an welcher eine ringförmige Umfangswand (14) vorsteht, wobei an einer Außenseite der Umfangswand (14) wenigstens eine Rille (16) spanlos eingeformt wird,
dadurch gekennzeichnet,
dass zum Einformen der Rille (16) in einem ersten Pressenschritt zwei Pressenwerkzeughälften (31, 32) mit jeweils einem halbringförmigen Vorsprung (36) entlang einer ersten Hubachse an die Umfangswand (14) zugestellt werden, wobei eine Vorform der Rille (16) gebildet wird, und
dass anschließend in einem zweiten Pressenschritt zwei Pressenwerkzeughälften (41, 42) mit jeweils einem halbringförmigen Vorsprung (36) an die Umfangswand (14) entlang einer zweiten Hubachse zugestellt werden, welche bezogen auf die Umfangswand (14) um einen Verdrehwinkel verdreht zur ersten Hubachse ist. - Verfahren nach Anspruch 1,
dadurch gekennzeichnet,
dass der Verdrehwinkel 90° oder annähernd 90° beträgt. - Verfahren nach Anspruch 1 oder 2,
dadurch gekennzeichnet,
dass zwischen den beiden Pressenschritten das Blechwerkstück (10) gedreht wird, wobei eine erste Hubrichtung im ersten Pressenschritt gleichgerichtet zu einer Hubrichtung im zweiten Pressenschritt ist. - Verfahren nach einem der Ansprüche 1 bis 3,
dadurch gekennzeichnet,
dass für den ersten Pressenschritt und den zweiten Pressenschritt dasselbe Pressenwerkzeug mit den zwei Pressenwerkzeughälften (31, 32) eingesetzt wird. - Verfahren nach einem der Ansprüche 1 bis 4,
dadurch gekennzeichnet,
dass die Pressenwerkzeughälften (31, 32) für den ersten Pressenschritt in einem ersten Pressenwerkzeug (30) und die Pressenwerkzeughälften (41, 42) für den zweiten Pressenschritt in einem zweiten Pressenwerkzeug (40) angeordnet sind, wobei das Blechwerkstück (10) von dem ersten Pressenwerkzeug (30) zum zweiten Pressenwerkzeug (40) transportiert wird. - Verfahren nach Anspruch 5,
dadurch gekennzeichnet,
dass die beiden Pressenwerkzeuge (30, 40) in einer Transferstraße einer Presse angeordnet werden. - Verfahren nach einem der Ansprüche 1 bis 6,
dadurch gekennzeichnet,
dass mehrere Rillen (16) gleichzeitig eingeformt werden. - Verfahren nach Anspruch 7,
dadurch gekennzeichnet,
dass für jede Einzelform der Rille (16) zwei Pressenschritte vorgesehen werden, wobei ein zweiter Pressenschritt zum Endformen einer ersten Rille (16a) mit dem Pressenwerkzeug (30, 40) ausgeführt wird, durch welches gleichzeitig ein Vorformen einer zweiten Rille (16b) erfolgt. - Verfahren nach einem der Ansprüche 1 bis 8,
dadurch gekennzeichnet,
dass aus einem Blech eine topfförmige Zwischenform geformt, insbesondere tiefgezogen, wird. - Verfahren nach Anspruch 9,
dadurch gekennzeichnet,
dass ausgehend von einem Blechcoil in einer Presse in einer Transferstraße die Zwischenform geformt und das topfförmige Blechwerkstück (10) endgefertigt werden.
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP11009929.8A EP2604357A1 (de) | 2011-12-16 | 2011-12-16 | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes |
| EP20120005236 EP2604358B1 (de) | 2011-12-16 | 2012-07-16 | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP11009929.8A EP2604357A1 (de) | 2011-12-16 | 2011-12-16 | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP2604357A1 true EP2604357A1 (de) | 2013-06-19 |
Family
ID=46583834
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11009929.8A Withdrawn EP2604357A1 (de) | 2011-12-16 | 2011-12-16 | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes |
| EP20120005236 Not-in-force EP2604358B1 (de) | 2011-12-16 | 2012-07-16 | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP20120005236 Not-in-force EP2604358B1 (de) | 2011-12-16 | 2012-07-16 | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes |
Country Status (1)
| Country | Link |
|---|---|
| EP (2) | EP2604357A1 (de) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4220152A1 (de) * | 1991-06-21 | 1992-12-24 | Furukawa Aluminium | Leichte, v-foermig gerillte riemenscheibe |
| EP1747827A1 (de) * | 2005-07-29 | 2007-01-31 | AGLA S.p.A. | Verfahren zum Herstellen einer Riemenscheibe für Kraftfahrzeuge mit einer Mehrzahl von V-förmigen Nuten |
| EP2339212A1 (de) * | 2009-12-22 | 2011-06-29 | Fischer & Kaufmann GmbH & Co. KG | Riemenscheibe und Verfahren zu ihrer Herstellung |
| EP2339217A1 (de) | 2008-10-21 | 2011-06-29 | Makita Corporation | Schlauch mit kabel und staubsammler |
-
2011
- 2011-12-16 EP EP11009929.8A patent/EP2604357A1/de not_active Withdrawn
-
2012
- 2012-07-16 EP EP20120005236 patent/EP2604358B1/de not_active Not-in-force
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE4220152A1 (de) * | 1991-06-21 | 1992-12-24 | Furukawa Aluminium | Leichte, v-foermig gerillte riemenscheibe |
| EP1747827A1 (de) * | 2005-07-29 | 2007-01-31 | AGLA S.p.A. | Verfahren zum Herstellen einer Riemenscheibe für Kraftfahrzeuge mit einer Mehrzahl von V-förmigen Nuten |
| EP2339217A1 (de) | 2008-10-21 | 2011-06-29 | Makita Corporation | Schlauch mit kabel und staubsammler |
| EP2339212A1 (de) * | 2009-12-22 | 2011-06-29 | Fischer & Kaufmann GmbH & Co. KG | Riemenscheibe und Verfahren zu ihrer Herstellung |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2604358B1 (de) | 2014-01-15 |
| EP2604358A1 (de) | 2013-06-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3336581C2 (de) | Mehrfach-Keilriemenscheibe und Verfahren zu ihrer Herstellung | |
| DE102016209119B4 (de) | Spindelmutter, Gewindetrieb und Verfahren zur Herstellung einer Spindelmutter | |
| EP1915225B1 (de) | Verfahren zur erzeugung von innen- und aussenverzahnungen an dünnwandigen, zylindrischen hohlteilen | |
| DE19960582A1 (de) | Verfahren und Vorrichtung zum Drückwalzen | |
| EP0955110B1 (de) | Verfahren zum Drückwalzen und Drückwalzvorrichtung | |
| DE10217848A1 (de) | Verfahren zur Herstellung von Schiebemuffen für Schaltgetriebe | |
| DE19723073C2 (de) | Verfahren zur Herstellung eines rotationssymmetrischen Werkstücks | |
| DE19701565A1 (de) | Verfahren zur Herstellung eines Getriebeteils | |
| EP0649689A1 (de) | Verfahren und Vorrichtung zur Herstellung von Pressfittings | |
| DE3879712T2 (de) | Verfahren zur bearbeitung eines laenglichen werkstueckes und vorrichtung dazu. | |
| EP3670018A1 (de) | Verfahren und umformanlage zum herstellen eines trommelförmigen getriebeteiles | |
| EP3221068B1 (de) | Verfahren zur herstellung eines rotationssymmetrischen formkörpers | |
| DE3911441C2 (de) | Verfahren zur Herstellung eines halbgeteilten Lagers | |
| EP2604358B1 (de) | Verfahren zum Herstellen eines topfförmigen Blechwerkstückes | |
| DE10317506A1 (de) | Verfahren zum Herstellen eines hohlen Werkstücks und nach dem Verfahren hergestelltes hohles Werkstück | |
| DE4336261C2 (de) | Verfahren zum Herstellen von Pressfittings und Vorrichtung zur Durchführung des Verfahrens | |
| EP0997210B1 (de) | Verfahren zum Formen eines scheibenförmigen Teiles mit Nabe und Umformrolle für das Verfahren | |
| EP3023171B1 (de) | Drückwalzen von lagerringen | |
| WO2018037070A1 (de) | Verfahren zur spanlosen herstellung eines rotationssymmetrischen koerpers aus einer blechronde | |
| DE102009059265A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Innenverzahnung eines Getriebeteiles | |
| EP2339212A1 (de) | Riemenscheibe und Verfahren zu ihrer Herstellung | |
| DE102016115798B3 (de) | Verfahren und Einrichtung zur Herstellung von Kolbenringen | |
| DE19632279C2 (de) | Verfahren zur Herstellung eines scheibenförmigen Teiles | |
| EP1270111A1 (de) | Verfahren und Vorrichtung zur Herstellung eines rotationssymmetrischen Bauteils | |
| EP1425120A1 (de) | Vorrichtung zur herstellung eines eine konzentrische nabe aufweisenden formkörpers |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20131220 |