EP2625480B1 - Kältegerät, insbesondere haushaltskältegerät - Google Patents
Kältegerät, insbesondere haushaltskältegerät Download PDFInfo
- Publication number
- EP2625480B1 EP2625480B1 EP11763665.4A EP11763665A EP2625480B1 EP 2625480 B1 EP2625480 B1 EP 2625480B1 EP 11763665 A EP11763665 A EP 11763665A EP 2625480 B1 EP2625480 B1 EP 2625480B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wall elements
- connecting profiles
- refrigerator
- elements
- profiles
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004519 manufacturing process Methods 0.000 claims description 34
- 239000002131 composite material Substances 0.000 claims description 25
- 239000000463 material Substances 0.000 claims description 3
- 238000009792 diffusion process Methods 0.000 claims 3
- 239000012774 insulation material Substances 0.000 claims 2
- 239000010410 layer Substances 0.000 claims 2
- 239000002344 surface layer Substances 0.000 claims 2
- 238000005057 refrigeration Methods 0.000 description 16
- 239000011810 insulating material Substances 0.000 description 11
- 238000001816 cooling Methods 0.000 description 7
- 238000005520 cutting process Methods 0.000 description 4
- 239000004033 plastic Substances 0.000 description 4
- 229920003023 plastic Polymers 0.000 description 4
- 238000005187 foaming Methods 0.000 description 3
- 238000005304 joining Methods 0.000 description 3
- 239000002184 metal Substances 0.000 description 3
- 238000010924 continuous production Methods 0.000 description 2
- 239000006260 foam Substances 0.000 description 2
- 238000009413 insulation Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 239000011185 multilayer composite material Substances 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 229920005830 Polyurethane Foam Polymers 0.000 description 1
- 206010063493 Premature ageing Diseases 0.000 description 1
- 208000032038 Premature aging Diseases 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 235000013361 beverage Nutrition 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 238000001125 extrusion Methods 0.000 description 1
- 230000001771 impaired effect Effects 0.000 description 1
- 239000011496 polyurethane foam Substances 0.000 description 1
- 239000003507 refrigerant Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000002937 thermal insulation foam Substances 0.000 description 1
- 238000003856 thermoforming Methods 0.000 description 1
Images


Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F25—REFRIGERATION OR COOLING; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS; MANUFACTURE OR STORAGE OF ICE; LIQUEFACTION SOLIDIFICATION OF GASES
- F25D—REFRIGERATORS; COLD ROOMS; ICE-BOXES; COOLING OR FREEZING APPARATUS NOT OTHERWISE PROVIDED FOR
- F25D23/00—General constructional features
- F25D23/06—Walls
- F25D23/062—Walls defining a cabinet
- F25D23/063—Walls defining a cabinet formed by an assembly of panels
Definitions
- the invention relates to a refrigeration device, in particular household refrigerating appliance, according to the preamble of claim 1.
- the refrigerator body defining device body is a thermoformed plastic inner container, which defines together with an outer housing a cavity which is filled with a planteisolierschaum.
- the thermal insulation foam therefore covers the entire plastic inner container virtually without interruption without thermal bridges.
- the device body of this refrigerator consists of separate wall elements, which are interconnected by means of connecting elements.
- Each of these wall elements is made of a multilayer composite material with respective outer and inner cover layers and intermediate insulating material layers.
- WO 2009/141127 A2 is a household refrigeration appliance in which an inner container is constructed of separate wall parts.
- the wall parts have on the side edges of connecting elements that interlock compatible.
- the individual wall elements are first manufactured in a production plant as endless plates and then cut accordingly.
- WP 89/04876 A1 is also a household refrigeration appliance in which an inner container is composed of separate wall elements. Again, the wall elements on the narrow side edges on connecting elements that interlock compatible.
- the object of the invention is to provide a refrigeration appliance, in particular household refrigeration appliance, which can be produced both with reduced effort and with effective thermal insulation.
- a refrigeration appliance is understood in particular to be a household refrigeration appliance, that is to say a refrigeration appliance used for household purposes or possibly even in the gastronomy sector, and in particular for storing food and / or beverages in household quantities at specific temperatures, such as, for example, a refrigerator, a freezer , a fridge freezer, a freezer or a wine storage cabinet.
- the refrigeration device has a device body defining the refrigerator compartment.
- This consists at least of two wall elements which are interconnected by means of connecting elements.
- the connecting elements do not have separate metal pins which can be introduced and screwed into corresponding receiving holes of adjacent wall elements.
- the connecting elements according to the invention are of the same material and / or integrally formed as a form-fitting interlocking connection profiles on the two wall elements to be connected. This results in a component reduction with correspondingly easy to carry out assembly.
- the thermal property of the basic structure of the wall elements is not impaired by screw / bolt holes or additionally used furniture fittings, whereby no disadvantageous thermal bridges arise. The thus achievable thermal insulation of the device body is therefore readily comparable to a generated in a foaming process Heat insulating layer between deep-drawn plastic inner container and outer housing parts.
- the wall elements are made of a multilayer composite material consisting of outer cover layers with an intermediate insulating material.
- the outer cover layers may be made of a thin-walled steel sheet, of plastic or of a cardboard, while the heat-insulating material may preferably consist of a polyurethane foam. It is preferred if the multilayered basic structure of the wall elements is not destroyed by the introduction of the connection profiles. Against this background, the connection profiles may preferably be formed as forms in the outer cover layers of the wall elements. The characteristics are therefore embossed as raised or recessed contours in the outer layers, without destroying them.
- connection profiles of the wall elements to be connected form simple form-fitting connections.
- connection profiles can result in a spring-groove connection, in which the connection profile of one of the wall elements is inserted into a corresponding counter-profile of the other wall element.
- each of the wall elements is a multilayer composite blank, which are produced in a continuous continuous production, such as in a slab plant.
- the multilayer composite blank is made from a continuous composite web.
- the continuous composite web may be passed through various workstations of a manufacturing facility in a continuous manufacturing process in one direction of manufacture.
- two cover layer endless webs conveyed in the direction of production can first be joined together in a joining step.
- the insulating material can be introduced between these cover layer continuous webs. This can be done in a joining station of the manufacturing plant in which the two outer layer endless webs converge and at the same time the insulating material can be introduced therebetween.
- For foam-tight Connection can have the two outer layer continuous webs aligned in the direction of production, lateral edge webs that can be glued together.
- the composite endless web thus joined may be cooled and calibrated to a predetermined total thickness.
- the composite endless web is then cut to size in a cutting station in the direction of production, resulting in the wall elements for the manufacture of the device body.
- the production facility can have at least one profiling station, in which the connection profiles according to the invention can be introduced as forms in the cover layers of the continuous composite material web.
- the connecting profiles run continuously between the blank edges perpendicular to the direction of production. At the blank edges, therefore, the insulating material is exposed to the outside.
- the running in the direction of production side edges of the composite endless web are closed diffusion-tight.
- a tube in the form of a shell can be extruded instead of the two first separate cover layer continuous webs.
- the necessary extrusion tools are simple and inexpensive to produce.
- the hoses can also be extruded endlessly and filled with insulating foam on the inside. This in turn creates a composite endless web that can be cut to predetermined blank lengths.
- the blank edges of the wall elements are close to be diffusion-tight.
- the end caps have further connection profiles which, by way of example, do not run only in the production direction but transversely to the direction of production.
- the connecting profiles of the wall elements formed on the end caps engage in corresponding counter profiles of adjacent wall elements, in particular ceiling and floor parts, in a form-fitting manner.
- the side and rear walls forming wall elements both top side and bottom side each have blank edges that can be covered with the end caps.
- the vertically extending side edges of the side walls of the device body which are closed in a diffusion-tight manner, can also be designed with connecting profiles on the front and / or rear, diffusion-tight side edges, which can be brought into positive connection with the rear wall and optionally with an end-face front frame.
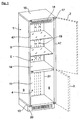
- Fig. 1 is shown working with convection cooling refrigerator.
- the refrigeration device has a device body 1 and appliance doors 2, 3, each of which can close or open the feed openings 6 of the cooling chambers 4, 5 independently.
- Both cooling chambers 4, 5 are defined by side walls 9, by a rear wall 11 and by a bottom part 13 and a ceiling part 15. Between the two cooling chambers 4 and 5, an intermediate bottom 14 is arranged.
- an evaporator unit 17 is mounted with integrated evaporator and fan. In the cooling mode, the evaporator unit 17 can suck in an air flow by means of the fan through front air inlets 18 and distribute them via cold air ducts into the cooling chambers 4, 5.
- Various control means for adjusting the cold air flow are for reasons of clarity in the Fig. 1 omitted.
- the evaporator unit 17 mounted on the ceiling part 15 forms, together with a refrigeration unit arranged on the bottom part 13, a refrigerant circuit known per se.
- the refrigeration unit is according to the Fig. 1 arranged in a mounted on the underside of the bottom part 13 of the machine housing 20.
- each of these wall elements is a multilayer composite blank 50 consisting of an outer cover layer 35 and an inner cover layer 36 and an intermediate insulating layer 37.
- the inner and outer cover layers 35, 36 are diffusion-tightly interconnected.
- the insulating material layers 37 are exposed at the upper and inner blank edges 53 of the wall elements 9.
- the wall elements via a tongue and groove connection can be connected to each other.
- the wall elements have form-fitting intermeshable connection profiles 38, 39.
- the in the Fig. 2 As composite material blanks 50 formed wall elements 9, 11 and 13, 15 are made of a multi-layer composite endless web 33, the in a manufacturing direction F different workstations in the Fig. 4 passes through the manufacturing plant shown.
- the manufacturing plant has rollers 57, 58, of which the cover layer continuous webs 59, 60 are unwound and initially conveyed independently by profiling stations 61.
- the connecting profiles 38, 39 can be continuously profiled with a constant cross section in the production direction F.
- the cover layer continuous web 60 is guided into a foaming station 65 in which the insulating material 37 is brought onto the endless web 60.
- a foaming station 65 in which the insulating material 37 is brought onto the endless web 60.
- another carrier web 63 on which different internals are applied, which are foamed in the finished composite continuous web 33 in the insulating material.
- the two cover layers 59, 60 and the carrier layer 63 are joined together in the joining or connecting station 64, with the interposition of the insulating material.
- the side edges 47 of the composite endless web 33 are closed in a diffusion-tight manner. After the composite web 33 is cooled and calibrated, it is fed to a cutting station 67.
- a composite blank 50 having a predetermined blank length I is cut from the composite endless web 33.
- the blank length I is dimensioned according to the intended use of the composite material blank 50 as a side wall, rear wall or floor / ceiling part.
- the composite blanks 50 thus produced are processed according to the Fig. 2 assembled to the device body 1.
- the in the Fig. 2 shown left side wall 9 has on its inner cover layer 36 two mutually parallel to each other in the direction of manufacture
- F grooves 43, in the insert, not shown, are used to support storage shelves.
- continuous connecting profiles 38 are arranged, which are introduced into the Profilierstationen 61 of the manufacturing plant edge side in the composite endless web 33.
- On the upper and lower blank edges 53 of the side wall 9 each upper and lower end caps 44 are placed. These have on the outside connecting profiles 38 which extend in the Bautiefenraum y, that is perpendicular to the production direction F.
- the ceiling part 13 and the bottom part 15 can therefore be pushed in a horizontal direction.
- the inner cover layers 36 of the top and bottom parts 13, 15 are each designed with connecting profiles 39, which form the negative mold to the connecting profiles 38 of the end caps 44.
- connection profiles 38, 39 are shown enlarged. Accordingly, the connection profile 38 is dovetail-shaped in cross-section and arranged with respect to the side edge 47 raised.
- the connecting profile 39 of the rear wall element 11 according to the Fig. 3 In contrast, it is designed as a negative mold to the connection profile 38 and executed in a correspondingly reset manner while reducing the material thickness of the rear wall element 11.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Physics & Mathematics (AREA)
- Mechanical Engineering (AREA)
- Thermal Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Refrigerator Housings (AREA)
Description
- Die Erfindung betrifft ein Kältegerät, insbesondere Haushaltskältegerät, nach dem Oberbegriff des Patentanspruches 1.
- Üblicherweise ist der den Kühlraum begrenzende Gerätekorpus ein im Tiefziehverfahren hergestellter Kunststoff-Innenbehälter, der zusammen mit einem Außengehäuse einen Hohlraum begrenzt, der mit einem Wärmeisolierschaum gefüllt ist. Der Wärmeisolierschaum überdeckt daher nahezu unterbrechungsfrei ohne Wärmebrücken den gesamten Kunststoff-Innenbehälter.
- Alternativ dazu ist aus der
DE 10 2004 052 622 A1 ein modular aufgebautes Kältegerät bekannt. Der Gerätekorpus dieses Kältegerätes besteht aus voneinander separaten Wandelementen, die mit Hilfe von Verbindungselementen miteinander verbunden sind. Jedes dieser Wandelemente ist aus einem mehrlagigen Verbundmaterial mit jeweils äußeren und inneren Deckschichten sowie zwischengeordneten Isoliermaterialschichten gefertigt. - Gemäß der
DE 10 2004 052 622 A1 weisen die Wandelemente Möbelbeschläge auf, in die Metallstifte einbringbar sind. Die Metallstifte können in korrespondierende Aufnahmelöcher des angrenzenden Wandelementes eingesetzt und darin verschraubt werden. Bei einem solchen Kältegerät-Aufbau sind weder komplexe Schäum- noch Tiefziehwerkzeuge erforderlich. Entsprechend kostengünstiger ist dieser modulare Kältegeräte-Aufbau herzustellen. Nachteilig sind jedoch die montagetechnisch aufwendigen Wandelement-Verbindungen sowie die dadurch sich zwangsläufig ergebenden Wärmebrücken nach außen. - Aus der
WO 2009/141127 A2 ist ein Haushaltskältegerät bekannt, bei welchem ein Innenbehälter aus separaten Wandteilen aufgebaut ist. Die Wandteile weisen an den Seitenrändern Verbindungselemente auf, die kompatibel ineinander greifen. Die einzelnen Wandelemente werden in einer Fertigungsanlage zunächst als Endlosplatten gefertigt und dann entsprechend zugeschnitten. - Aus der WP 89/04876 A1 ist ebenfalls ein Haushaltskältegerät bekannt, bei dem ein Innenbehälter aus separaten Wandelementen zusammengesetzt ist. Auch hier weisen die Wandelemente an den schmalen Seitenrändern Verbindungselemente auf, die kompatibel ineinander greifen.
- Die Aufgabe der Erfindung besteht darin, ein Kältegerät, insbesondere Haushaltskältegerät, bereitzustellen, das sowohl mit reduziertem Aufwand als auch mit wirkungsvoller Wärmeisolierung hergestellt werden kann.
- Unter einem Kältegerät wird insbesondere ein Haushaltskältegerät verstanden, also ein Kältegerät das zur Haushaltsführung in Haushalten oder eventuell auch im Gastronomiebereich eingesetzt wird, und insbesondere dazu dient Lebensmittel und/oder Getränke in haushaltsüblichen Mengen bei bestimmten Temperaturen zu lagern, wie beispielsweise ein Kühlschrank, ein Gefrierschrank, eine Kühlgefrierkombination, eine Gefriertruhe oder ein Weinlagerschrank.
- Die Aufgabe ist durch die Merkmale des Patentanspruches 1 gelöst. Bevorzugte Weiterbildungen der Erfindung sind in den Unteransprüchen offenbart.
- Erfindungsgemäß weist das Kältegerät einen, den Kühlraum definierenden Gerätekorpus auf. Dieser besteht zumindest aus zwei Wandelementen, die mittels Verbindungselemente miteinander verbunden sind. Die Verbindungselemente weisen im Unterschied zum oben genannten Stand der Technik keine separaten Metallstifte auf, die in korrespondierende Aufnahmelöcher angrenzender Wandelemente einbringbar sowie verschraubbar sind. Vielmehr sind die erfindungsgemäßen Verbindungselemente materialeinheitlich und/oder einstückig als formschlüssig ineinandergreifende Verbindungsprofile an den beiden, zu verbindenden Wandelementen ausgebildet. Dadurch ergibt sich eine Bauteilreduzierung mit entsprechend einfach durchführbarem Zusammenbau. Zudem wird erfindungsgemäß die thermische Eigenschaft der Grundstruktur der Wandelemente nicht durch Schraub-/Bolzenlöcher beziehungsweise durch zusätzlich eingesetzte Möbelbeschläge beeinträchtigt, wodurch keine nachteiligen Wärmebrücken entstehen. Die somit erreichbare Wärmeisolierung des Gerätekorpus ist daher ohne weiteres vergleichbar mit einer in einem Schäumungsvorgang erzeugten Wärmeisolierschicht zwischen tiefgezogenem Kunststoff-Innenbehälter und Außengehäuseteilen.
- Die Wandelemente sind aus einem mehrlagigen Verbundmaterial bestehend aus äußeren Deckschichten mit einem zwischengeordneten Isoliermaterial hergestellt. Beispielhaft können die äußeren Deckschichten aus einem dünnwandigen Stahlblech, aus Kunststoff oder aus einer Pappe gefertigt sein, während das Wärmeisoliermaterial bevorzugt aus einem Polyurethanschaum bestehen kann. Bevorzugt ist es, wenn die mehrlagige Grundstruktur der Wandelemente nicht durch das Einbringen der Verbindungsprofile zerstört wird. Vor diesem Hintergrund können die Verbindungsprofile bevorzugt als Ausprägungen in den äußeren Deckschichten der Wandelemente ausgebildet sein. Die Ausprägungen sind daher als erhabene beziehungsweise zurückgesetzte Konturen in den äußeren Deckschichten eingeprägt, ohne diese zu zerstören.
- Für einen einfachen Zusammenbau ist es bevorzugt, wenn die Verbindungsprofile der zu verbindenden Wandelemente einfache Formschlussverbindungen bilden. Insbesondere können die Verbindungsprofile eine Feder-Nut-Verbindung ergeben, bei der das Verbindungsprofil eines der Wandelemente in ein entsprechendes Gegenprofil des anderen Wandelementes eingeschoben wird.
- Im Hinblick auf eine reduzierte Produktionszeit sowie eine einfache Herstellung ist jedes der Wandelemente ein mehrlagiger Verbundmaterial-Zuschnitt, der bei einer kontinuierlichen Endlos-Fertigung, wie sie zum Beispiel in einer Plattenbandanlage erfolgt, hergestellt werden. In diesem wird der mehrlagige Verbundmaterial-Zuschnitt aus einer Verbundmaterial-Endlosbahn hergestellt. Die Verbundmaterial-Endlosbahn kann in einem kontinuierlichen Fertigungsprozess in einer Fertigungsrichtung durch verschiedene Arbeitsstationen einer Fertigungsanlage geführt werden.
- Bei einem solchen kontinuierlichen Fertigungsprozess können in einem Fügeschritt zunächst zwei, in der Fertigungsrichtung geförderte Deckschicht-Endlosbahnen zusammengefügt werden. Zwischen diesen Deckschicht-Endlosbahnen kann das Isoliermaterial eingebracht werden. Dies kann in einer Fügestation der Fertigungsanlage erfolgen, in der die beiden Deckschicht-Endlosbahnen zusammenlaufen und gleichzeitig auch dazwischen das Isoliermaterial eingebracht werden kann. Zur schaumdichten Verbindung können die beiden Deckschicht-Endlosbahnen in Fertigungsrichtung ausgerichtete, seitliche Randstege aufweisen, die miteinander verklebt werden können.
- Anschließend kann die so zusammengefügte Verbundmaterial-Endlosbahn abgekühlt und auf eine vorgegebene Gesamtdicke kalibriert werden. Die Verbundmaterial-Endlosbahn wird dann in einer Schneidestation in der Fertigungsrichtung mit vorgegebener Zuschnittlänge zugeschnitten, wodurch sich die Wandelemente zur Herstellung des Gerätekorpus ergeben. Zusätzlich kann die Fertigungsanlage zumindest eine Profilierstation aufweisen, in der die erfindungsgemäßen Verbindungsprofile als Ausprägungen in die Deckschichten der Verbundmaterial-Endlosbahn eingebracht werden können. Im fertiggestellten Verbundmaterial-Zuschnitt verlaufen daher die Verbindungsprofile durchgängig zwischen den zur Fertigungsrichtung rechtwinkligen Zuschnittkanten. An den Zuschnittkanten ist demgemäß auch das Isoliermaterial nach außen freigelegt. Demgegenüber sind die in der Fertigungsrichtung verlaufenden Seitenränder der Verbundmaterial-Endlosbahn diffusionsdicht geschlossen.
- In einem alternativen Fertigungsprozess kann anstelle der beiden voneinander zunächst separaten Deckschicht-Endlosbahnen ein Schlauch in Form einer Hülle extrudiert werden. Die hierfür notwendigen Extrusionswerkzeuge sind einfach sowie kostengünstig herstellbar. Die Schläuche können ebenfalls endlos extrudiert werden und innenseitig mit Isolierschaum ausgeschäumt werden. Dadurch entsteht wiederum eine Verbundmaterial-Endlosbahn, die auf vorgegebene Zuschnittlängen zugeschnitten werden kann.
- Um eine frühzeitige Alterung des Isolierschaums zu vermeiden, sind die Zuschnittkanten der Wandelemente diffusionsdicht zu schließen. Hierzu sind separate Endkappen auf die Zuschnittkanten aufgesetzt. Die Endkappen weisen außenseitig weitere Verbindungsprofile auf, die beispielhaft nicht nur in der Fertigungsrichtung, sondern quer zur Fertigungsrichtung verlaufen. Die an den Endkappen gebildeten Verbindungsprofile der Wandelemente greifen in korrespondierende Gegenprofile angrenzender Wandelemente, insbesondere Decken- und Bodenteile, formschlüssig ein. In diesem Fall können die, die Seiten- und Rückwände bildenden Wandelemente sowohl oberseitig als auch bodenseitig jeweils Zuschnittkanten aufweisen, die mit den Endkappen abdeckbar sind.
- Die vertikal verlaufenden diffusionsdicht geschlossenen Seitenränder der Seitenwände des Gerätekorpus können zudem auch an den frontseitigen und/oder rückseitigen, diffusionsdichten Seitenrändern mit Verbindungsprofilen ausgeführt sein, die mit der Rückwand sowie mit gegebenenfalls einem stirnseitigen Frontrahmen in Formschlussverbindung bringbar sind.
- Nachfolgend ist ein Ausführungsbeispiel der Erfindung anhand der beigefügten Figuren beschrieben.
- Es zeigen:
- Fig. 1
- in einer perspektivischen Darstellung ein Kältegerät mit Umluftkühlung im Zusammenbauzustand;
- Fig. 2
- einen Gerätekorpus des Kältegerätes in teilweiser Explosionsdarstellung;
- Fig. 3
- in vergrößerter Teilschnittansichten zwei zueinander korrespondierende Verbindungsprofile der Wandelemente; und
- Fig. 4
- in einer Prinzipdarstellung eine Fertigungsanlage zur Herstellung von Wandelementen.
- In der
Fig. 1 ist ein mit Umluftkühlung arbeitendes Kältegerät gezeigt. Das Kältegerät weist einen Gerätekorpus 1 sowie Gerätetüren 2, 3 auf, die jeweils die Beschickungsöffnungen 6 der Kühlräume 4, 5 unabhängig voneinander schließen oder öffnen können. Beide Kühlräume 4, 5 sind durch Seitenwände 9, durch eine Rückwand 11 sowie durch ein Bodenteil 13 und ein Deckenteil 15 definiert. Zwischen den beiden Kühlräumen 4 und 5 ist ein Zwischenboden 14 angeordnet. Im Deckenteil 15 ist eine Verdampfereinheit 17 mit darin integriertem Verdampfer sowie Lüfter montiert. Im Kühlbetrieb kann die Verdampfereinheit 17 mittels des Lüfters durch frontseitige Lufteinlässe 18 eine Luftströmung ansaugen und über Kaltluftkanäle in die Kühlräume 4, 5 verteilen. Diverse Steuermittel zur Einstellung des Kaltluftstroms sind aus Gründen der Übersichtlich in derFig. 1 weggelassen. - Die am Deckenteil 15 montierte Verdampfereinheit 17 bildet zusammen mit einem am Bodenteil 13 angeordneten Kälteerzeugungsaggregat einen an sich bekannten Kältemittelkreislauf. Das Kälteerzeugungsaggregat ist gemäß der
Fig. 1 in einem an der Unterseite des Bodenteils 13 montierten Maschinengehäuse 20 angeordnet. - Wie aus der in der
Fig. 2 gezeigten Explosionsdarstellung hervorgeht, werden die Seitenund Rückwände 9, 11 sowie die Boden- und Deckenteile 13, 14 als voneinander separate Wandelemente vorgehalten und im Herstellungsprozess zum Gerätekorpus 1 zusammengefügt. Jedes dieser Wandelemente ist ein mehrlagiger Verbundmaterial-Zuschnitt 50 bestehend aus einer äußeren Deckschicht 35 sowie einer inneren Deckschicht 36 und einer zwischengeordneten Isoliermaterialschicht 37. An den in derFig. 2 gezeigten vertikalen Seitenrändern 47 der Wandelemente 9 sind die inneren und äußeren Deckschichten 35, 36 diffusionsdicht miteinander verbunden. Demgegenüber sind an den oberen und inneren Zuschnittkanten 53 der Wandelemente 9 die Isoliermaterialschichten 37 freigelegt. Wie aus derFig. 2 und3 weiter hervorgeht, sind die Wandelemente über eine Feder-Nut-Verbindung miteinander verbindbar. Hierzu weisen die Wandelemente formschlüssig ineinander bringbare Verbindungsprofile 38, 39 auf. - Die in der
Fig. 2 als Verbundmaterial-Zuschnitte 50 gebildeten Wandelemente 9, 11 sowie 13, 15 sind aus einer mehrlagigen Verbundmaterial-Endlosbahn 33 hergestellt, die in einer Fertigungsrichtung F unterschiedliche Arbeitsstationen einer in derFig. 4 gezeigten Fertigungsanlage durchläuft. Die Fertigungsanlage weist Rollen 57, 58 auf, von denen die Deckschicht-Endlosbahnen 59, 60 abgewickelt und zunächst unabhängig voneinander durch Profilierstationen 61 gefördert werden. In den Profilierstationen 61 können die Verbindungsprofile 38, 39 fortlaufend mit gleichbleibendem Querschnitt in der Fertigungsrichtung F profiliert werden. - Nachfolgend wird die Deckschicht-Endlosbahn 60 in eine Schäumungsstation 65 geführt, in der das Isoliermaterial 37 auf die Endlosbahn 60 gebracht wird. Zwischen den beiden Deckschicht-Endlosbahnen 59, 60 verläuft eine weitere Trägerbahn 63, auf der unterschiedliche Einbauten aufgebracht sind, die in der fertig gestellten Verbundmaterial-Endlosbahn 33 im Isoliermaterial eingeschäumt sind. Die beiden Deckschichten 59, 60 sowie die Trägerschicht 63 werden in der Füge- oder Verbindungsstation 64 zusammengefügt, und zwar unter Zwischenschaltung des Isoliermaterials. In der Verbindungsstation werden zudem die Seitenränder 47 der Verbundmaterial-Endlosbahn 33 diffusionsdicht geschlossen. Nachdem die Verbundmaterial-Endlosbahn 33 abgekühlt sowie kalibriert ist, wird diese in eine Schneidestation 67 geführt. In der Schneidestation 67 wird ein Verbundmaterial-Zuschnitt 50 mit vorgegebener Zuschnittlänge I aus der Verbundmaterial-Endlosbahn 33 geschnitten. Die Zuschnittlänge I ist dabei entsprechend dem Einsatzzweck des Verbundmaterial-Zuschnitts 50 als Seitenwand, Rückwand oder Boden-/Deckenteil bemessen. Die so erzeugten Verbundmaterial-Zuschnitte 50 werden gemäß der
Fig. 2 zum Gerätekorpus 1 zusammengefügt. - Die in der
Fig. 2 gezeigte linke Seitenwand 9 weist an ihrer inneren Deckschicht 36 zwei zueinander in der Fertigungsrichtung F parallel verlaufende Rillen 43 auf, in die nicht gezeigte Einleger zur Auflage von Abstellplatten einsetzbar sind. An den hinteren Seitenrändern 47 der Seitenwände 9 sind jeweils in der Fertigungsrichtung F durchgängig verlaufende Verbindungsprofile 38 angeordnet, die in den Profilierstationen 61 der Fertigungsanlage randseitig in die Verbundmaterial-Endlosbahn 33 eingebracht werden. Auf die oberen und unteren Zuschnittkanten 53 der Seitenwand 9 werden jeweils obere und untere Endkappen 44 aufgesetzt. Diese weisen außenseitig Verbindungsprofile 38 auf, die in der Bautiefenrichtung y, das heißt rechtwinklig zur Fertigungsrichtung F verlaufen. Auf die Verbindungsprofile 38 der beiden Endkappen 44 können das Deckenteil 13 sowie das Bodenteil 15 daher in einer Horizontalrichtung aufgeschoben werden. Hierzu sind die inneren Deckschichten 36 der Decken- und Bodenteile 13, 15 jeweils mit Verbindungsprofile 39 ausgeführt, die die Negativform zu den Verbindungsprofilen 38 der Endkappen 44 bilden. - In der
Fig. 3 sind die Verbindungsprofile 38, 39 vergrößert gezeigt. Demzufolge ist das Verbindungsprofil 38 im Querschnitt schwalbenschwanzartig gebildet und mit Bezug auf den Seitenrand 47 erhaben angeordnet. Das Verbindungsprofil 39 des Rückwandelementes 11 gemäß derFig. 3 ist demgegenüber als Negativform zum Verbindungsprofil 38 ausgeführt und entsprechend zurückgesetzt unter Reduzierung der Materialstärke des Rückwandelements 11 ausgeführt. -
- 1
- Gerätekorpus
- 2,3
- Gerätetüren
- 4,5
- Kühlräume
- 9
- Seitenwände
- 11
- Rückwand
- 13
- Bodenteil
- 14
- Raumteiler
- 15
- Deckenteil
- 17
- Verdampfereinheit
- 18
- Lufteinlässe
- 19
- Kaltluftkanäle
- 20
- Maschinengehäuse
- 35, 36
- Deckschichten
- 37
- Isoliermaterial
- 38, 39
- Verbindungsprofile
- 43
- rillenartige Vertiefungen
- 44
- Endkappen
- 47
- Seitenränder
- 57, 58
- Rollen
- 59, 60
- Deckschicht-Endlosbahnen
- 61
- Profilierstationen
- 63
- Trägerschicht
- 64
- Verbindungsstation
- 65
- Schäumungsstation
- 67
- Schneidestation
- F
- Fertigungsrichtung
Claims (6)
- Kältegerät, insbesondere Haushaltskältegerät, mit einem, einen Kühlraum (4, 5) definierenden Gerätekorpus (1), der zumindest zwei Wandelemente (9, 11, 13, 15) aufweist, die mittels Verbindungselemente (38, 39) miteinander verbunden sind, wobei die Verbindungselemente (38, 39) materialeinheitlich und/oder einstückig als formschlüssig ineinander greifende Verbindungsprofile an den beiden Wandelementen (9, 11, 13, 15) ausgebildet sind, und die Wandelemente (9, 11, 13, 15) aus einem Verbundmaterial bestehend aus äußeren Deckschichten (35, 36) mit einer zwischengeordneten Isoliermaterialschicht (37) hergestellt sind, insbesondere die Verbindungsprofile (38, 39) als Ausprägungen in den Deckschichten (35, 36) der Wandelemente (9, 11, 13, 15) ausgebildet sind, und die Wandelemente (9, 11, 13, 15) Verbundmaterial-Zuschnitte (50) sind, die aus einer, in einer Fertigungsrichtung (F) geförderten Verbundmaterial-Endlosbahn (33) mit vorgegebener Zuschnittlänge (I) zuschneidbar sind, dadurch gekennzeichnet, dass die sich in der Fertigungsrichtung (F) erstreckenden Seitenränder (47) der Verbundmaterial-Zuschnitte (50) diffusionsdicht geschlossen sind, und Zuschnittkanten (53) der Wandelemente (9, 11, 13, 15) mittels Endkappen (44) diffusionsdicht geschlossen sind, und die Endkappen (44) außenseitig Verbindungsprofile (38) aufweisen, die quer zur Fertigungsrichtung (F) verlaufen, welche Verbindungsprofile (38) in korrespondierende Verbindungsprofile (39) angrenzender Wandelemente, insbesondere Decken- und Bodenteile, formschlüssig eingreifen.
- Kältegerät nach Anspruch 1, dadurch gekennzeichnet, dass die ineinander greifenden Verbindungsprofile (38, 39) der Wandelemente (9, 11, 13, 15) eine Feder-Nut-Verbindung bilden.
- Kältegerät nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass sich die Verbindungsprofile (38, 39) in den Wandelementen mit konstantem Querschnitt sowie durchgängig in der Fertigungsrichtung (F) erstrecken.
- Kältegerät nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass an den rechtwinklig zur Fertigungsrichtung (F) angeordneten Zuschnittkanten (53) die Isoliermaterialschicht (37) freigelegt ist.
- Kältegerät nach Anspruch 4, dadurch gekennzeichnet, dass bei den die Seiten- und/oder Rückwände (9, 11) bildenden Wandelementen die Zuschnittkanten (53) der Wandelemente die oberseitigen und bodenseitigen Ränder bilden.
- Kältegerät nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass in den diffusionsdicht geschlossenen Seitenränder (47) der Wandelemente (9, 11, 13, 15) Verbindungsprofile (38) ausgebildet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE201010042231 DE102010042231A1 (de) | 2010-10-08 | 2010-10-08 | Kältegerät, insbesondere Haushaltskältegerät |
| PCT/EP2011/066962 WO2012045648A2 (de) | 2010-10-08 | 2011-09-29 | Kältegerät, insbesondere haushaltskältegerät |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2625480A2 EP2625480A2 (de) | 2013-08-14 |
| EP2625480B1 true EP2625480B1 (de) | 2016-08-24 |
Family
ID=44719976
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP11763665.4A Active EP2625480B1 (de) | 2010-10-08 | 2011-09-29 | Kältegerät, insbesondere haushaltskältegerät |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP2625480B1 (de) |
| DE (1) | DE102010042231A1 (de) |
| PL (1) | PL2625480T3 (de) |
| WO (1) | WO2012045648A2 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102016204671A1 (de) * | 2016-03-22 | 2017-09-28 | BSH Hausgeräte GmbH | Innenbehälter für ein Haushaltskältegerät, Haushaltskältegerät und Verfahren zum Herstellen eines Innenbehälters |
| CN117425802A (zh) * | 2021-09-10 | 2024-01-19 | 三星电子株式会社 | 冰箱 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| UY24295A1 (es) * | 1996-07-25 | 1997-01-17 | Kaplan Goluboff Ricardo Gabriel | Refrigerador freezer domestico montable/desmontable/expandible |
| DE102004052622A1 (de) | 2004-10-29 | 2006-06-08 | BSH Bosch und Siemens Hausgeräte GmbH | Modulares Kältegerät |
| US9285157B2 (en) * | 2008-05-23 | 2016-03-15 | Aktiebolaget Electrolux | Cold appliance |
-
2010
- 2010-10-08 DE DE201010042231 patent/DE102010042231A1/de not_active Withdrawn
-
2011
- 2011-09-29 EP EP11763665.4A patent/EP2625480B1/de active Active
- 2011-09-29 PL PL11763665T patent/PL2625480T3/pl unknown
- 2011-09-29 WO PCT/EP2011/066962 patent/WO2012045648A2/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| PL2625480T3 (pl) | 2017-01-31 |
| WO2012045648A2 (de) | 2012-04-12 |
| EP2625480A2 (de) | 2013-08-14 |
| DE102010042231A1 (de) | 2012-04-12 |
| WO2012045648A3 (de) | 2013-01-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1690051B1 (de) | Kältegerätegehäuse | |
| EP2158436B1 (de) | Wärmeisolierende tür für ein einbaukältegerät | |
| EP1222430A1 (de) | Kältegerät | |
| WO2007115880A2 (de) | Kältegerät mit unterteiltem innenraum | |
| EP2689203B1 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| EP4025853A1 (de) | Kältegerätevorrichtung | |
| EP1629241A1 (de) | Tür für ein kältegerät | |
| WO2012130560A2 (de) | Modularer gerätekorpus | |
| EP2625480A2 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| WO2006013181A1 (de) | Mehrteiliger kältegerätekorpus und herstellungsverfahren dafür | |
| EP2756244A1 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| EP2756245A1 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| DE102010042235A1 (de) | Kältegerät, insbesondere Haushaltskältegerät | |
| EP2705313B1 (de) | Wärmeisolierende wand | |
| WO2012045640A2 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| EP3359890B1 (de) | No-frost-kältegerät | |
| EP2625479A2 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| WO2012045637A2 (de) | Verfahren zur herstellung eines kältegeräts, insbesondere ein haushaltskältegerät | |
| EP2667128A2 (de) | Kältegerät, insbesondere Haushaltskältegerät | |
| EP2756243B1 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| WO2012045645A2 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| WO2012045638A2 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| DE102010042239A1 (de) | Kältegerät, insbesondere Haushaltskältegerät | |
| WO2012045632A2 (de) | Kältegerät, insbesondere haushaltskältegerät | |
| DE102019216472A1 (de) | Kältegerät mit einem plattenförmigen Isolationselement |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20130703 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: BSH HAUSGERAETE GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20160506 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 823480 Country of ref document: AT Kind code of ref document: T Effective date: 20160915 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502011010521 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20160824 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161124 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161226 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161125 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502011010521 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20161124 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20170531 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20161124 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160929 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161024 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160930 |
|
| 26N | No opposition filed |
Effective date: 20170526 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160929 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 823480 Country of ref document: AT Kind code of ref document: T Effective date: 20160929 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20160930 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20161124 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: TR Payment date: 20170920 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20110929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160824 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20180921 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20180921 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190929 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190929 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R084 Ref document number: 502011010521 Country of ref document: DE |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20240930 Year of fee payment: 14 |