EP3228401A1 - Werkstückführung für eine bearbeitungsmaschine für längliche werkstücke, insbesondere draht - Google Patents
Werkstückführung für eine bearbeitungsmaschine für längliche werkstücke, insbesondere draht Download PDFInfo
- Publication number
- EP3228401A1 EP3228401A1 EP17156350.5A EP17156350A EP3228401A1 EP 3228401 A1 EP3228401 A1 EP 3228401A1 EP 17156350 A EP17156350 A EP 17156350A EP 3228401 A1 EP3228401 A1 EP 3228401A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- tool
- workpiece
- tool insert
- holder
- receiving parts
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F3/00—Coiling wire into particular forms
- B21F3/02—Coiling wire into particular forms helically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F23/00—Feeding wire in wire-working machines or apparatus
Definitions
- the invention relates to a workpiece guide for a processing machine for elongated workpieces, in particular wire, for guiding a supplied workpiece to a machining tool, with a holder for attachment to the machine tool and with a bracket attached to the bracket, the projecting end portion comprises a tool holder, the the workpiece supplied to it passes through a guide groove and in which a replaceable tool insert is received, which forms the outlet-side end region of the guide groove.
- Workpiece guides of this type are used on elongated workpieces, such as wire, bar and tube processing machines, for axially guiding the workpiece (such as wire) and dispensing it into the processing space of a downstream processing gear.
- workpiece guides are generally referred to as “wire guides”, even if they are not used exclusively for wire, but also for other elongated workpieces (rods or tubes).
- wire guide is used for such a workpiece guide below, even if the relevant workpiece guide is provided for processing machines, which is the processing of workpieces, such as pipes, rods, strips o. ⁇ .
- the wire guides serve in addition to their function to guide the workpiece in question, but also to serve as a counterpoint when editing (cutting, bending or winding) of the workpiece. In many cases they are exposed to very considerable loads and unavoidable wear. Therefore, the wire guides must be designed according to the specific requirements of the application for which they are intended, and replaced at intervals.
- JP 08-252645 A From the JP 08-252645 A is a two-part workpiece guide for a spring manufacturing machine is known, which is supported by a receptacle on the machine. The adjacent two workpiece guide halves are laterally braced against each other and held in this manner.
- This workpiece guide is relatively long and in turn made of a material with the result that the guide bore be introduced over the entire guide length and thereby the entire workpiece guide must be made of a relatively expensive material.
- the guide block In its axial central region, the guide block in turn encloses a central axle made of tungsten or another high-speed steel accommodated there, is formed as a tubular body and contains over its axial length a bore which forms the guide groove.
- a wire guide of the type mentioned is in the DE 10 2009 039 225 B4 described.
- the wire guide consists of a receptacle and one or more tool inserts, which are designed as sliding blocks.
- a very high accuracy of the inserts is required, and the fixation of the inserts in the receptacle is expensive.
- the present invention seeks to further develop a workpiece guide of the type mentioned that while maintaining the limitation of the proportion of high-priced materials while avoiding high passport requirements a simple regrinding excluding the actual wear part as well as a particularly simple production and assembly allowed.
- the tool holder comprises two receiving parts which support the tool insert on both sides and engage it on its underside over a lateral edge region away with a projecting leg, wherein between two legs over the entire length an intermediate space is formed, within which the tool insert is fixed on its underside on the boom.
- the tool insert presses in its lateral edge regions on there each under him cross, projecting legs of the two receiving parts of the tool holder and presses them against their assigned in the tool holder bottom , At the same time a tension of the tool insert between the two receiving parts is effected.
- the design of the individual parts which occur here in the overall arrangement in mutual operative connection, requires neither elaborate designs, nor high fitting accuracies, so that the items, once you see the attachment of the guide in the workpiece holder, are neither expensive in the production , still require a difficult assembly.
- the tool insert the special requirements (in terms of wear, hardness, impact load, toughness, heat, etc.) of the respective application (such as cutting, forming, friction, etc.) are designed accordingly, as well as for different workpiece geometries (cross sections, diameter), so that a particularly rapid change of the tool insert is possible.
- the materials of the receiving parts and the tool insert can be chosen in any desired meaningful combination and the use of costly materials are limited to use in the tool insert.
- An advantageous embodiment of the workpiece guide according to the invention is that the two receiving parts of the tool holder are partially embedded in the boom of the upper side and overlap it with their projecting above each section after the respective outer side. This leads to a particularly large support surface between the arrangement of the tool holder and the boom and thus to a particularly good support of the same at this.
- the tool insert can be secured to the boom by any suitable fastening means, but most preferably the attachment is by screws or bolts.
- Another preferred embodiment of the workpiece guide according to the invention also consists in the fact that the two receiving parts of the tool holder below the tool insert are fastened to each other by transverse to the longitudinal axis of the tool holder extending screws or bolts, which in the assembled state additionally causes a tension of the two receiving parts against each other, creating a Particularly good lateral fixation of the tool insert is created.
- the configuration of the two receiving parts of the tool holder can be made in the invention in any suitable form. However, it is especially advantageous if the two receiving parts of the tool holder formed in mirror image to each other and are also arranged in mirror image to each other on the boom.
- a favorable embodiment of the invention can also be achieved in that the receiving parts of the tool holder made of PM steel and the tool insert made of hard metal is formed.
- the tool insert is divided centrally in the longitudinal direction.
- the two resulting inserts could be formed of different materials, so that z. B. one side (eg., Tungsten carbide) for winding and the other side (7. B. PM steel) used for wire cutting.
- a lateral recess is provided on each of the legs of the receiving parts, through which the tool insert on the boom can be fixed by a respective fastening means.
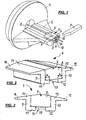
- Fig. 1 shows a section of a (otherwise not shown) wire processing machine, which is associated with a holder 1 or to be attached thereto.
- a boom 2 On the holder 1, a boom 2 is mounted, which carries a workpiece guide 4 at its front end portion.
- a workpiece 6 in the form of a wire is conveyed, fed to the workpiece guide 4, by a guide groove 7 formed in the tool insert 8 (cf. FIGS. 2 and 3 ) and then fed to a downstream processing tool (in the case shown: a knife 3).
- FIGS. 2 and 3 For a closer view of the workpiece guide 4 is now on the representations of FIGS. 2 and 3 referenced, wherein Fig. 2 a perspective view of a workpiece guide 4 in the mounted state (but without representation of the boom 2) and Fig. 3 a front view of the workpiece guide 4 from Fig. 2 shows.
- Fig. 1 nor workpiece attachment designated by the reference numeral 5 consists of two receiving parts 9, 10, each of which abuts on one side of the tool insert 8 at this, wherein the tool insert 8, seen in the longitudinal direction of the supplied wire 6 and the boom 2, over the entire length which consists of the receiving parts 9 and 10 existing tool holder 5.
- the guide groove 7 is attached, which extends in the embodiment shown in the tool insert 8 over its entire length.
- the receiving parts 9 and 10 are formed so that they engage below on their underside each with a leg 11 and 12, the tool insert 8 via a respective edge region a and b and over the entire length of the tool insert 8 away, wherein as a rule the width of the Edge region a of the other edge region b corresponds.
- Each of the two receiving parts 9 and 10 is formed on its legs 11 and 12 opposite top in each case so that it forms with its local portion each having an outwardly projecting wings 18 and 19, each on its underside on the surface of the Jib 2 rests.
- bolt 17 indicated that connect the opposing end surfaces of the two legs 11 and 12 in the gap 13, wherein in practical use here, the use of two bolts 17 is sufficient, one in the axially front and the other in the axially rear portion of the legs 11, 12 is provided.
- the tool insert 8 extends over the entire length of the workpiece holder 5 (or their receiving parts 9 and 10). However, it could also be shorter or longer than the workpiece holder 5; It is only important that workpiece holder 5 and tool insert 8 at the location of the wire outlet are flush with each other.
- the tool insert 8 consists of a high-quality material, such as tool steel or hard metal, ceramic or fiber composites o. ⁇ ., While the other parts of the workpiece guide 4, where the loads are not so high, are made of less expensive material.
- the tool insert 8 is replaceable and secured on its underside within the intermediate space 13 in a suitable manner on the boom 2.
- Fig. 5 shows a look at a section on the underside of such a workpiece guide 4, where it can be seen that are provided in the region of the gap 13 at the bottom of the tool insert 8 in these two threaded holes 16, in which in the assembled state from below on the boom. 2 mounted bolt or mounting screws to make the desired attachment can engage.
- the total kinematics realized here results in that the tool insert 8 is clamped between the two receiving parts 9 and 10 of the tool holder 5 and firmly fixed within the receptacle within which the recessed into the boom 2 section of the tool holder 5, is well fixed ,
- the receiving parts 9 and 10 of the tool holder 5 and the tool insert 8 are in Fig. 4 shown again in the disassembled state and in a perspective arrangement (with the possibility of the arrangement of bolts 17 for mutual bracing of the projecting legs 11 and 12 of the receiving parts 9 and 10 in the representation of Fig. 4 not taken into account).
- the guide groove 7 is not designed as a circular cross-section bore, but it is provided with a polygonal cross-section, as he z. B. can be used for processing profile wire.
- the surface of the tool insert 8 is formed flat, so that this shows a rectangular cross-section.
- Fig. 7 shows yet another embodiment in the form of a view of a portion of a bottom view of a workpiece guide.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf eine Werkstückführung für eine Bearbeitungsmaschine für längliche Werkstücke, insbesondere Draht, zur Führung eines zugelieferten Werkstücks an ein Bearbeitungswerkzeug, mit einem Halter zur Befestigung an der Bearbeitungsmaschine und mit einem am Halter angebrachten Ausleger, dessen vorstehender Endbereich eine Werkzeugaufnahme umfaßt, die das ihr zugeführte Werkstück über eine Führungsnut durchläuft und in der ein auswechselbarer Werkzeugeinsatz aufgenommen ist, der den austrittseitigen Endbereich der Führungsnut ausbildet.
- Werkstückführungen dieser Art werden auf Bearbeitungsmaschinen für längliche Werkstücke, etwa auf Draht-, Stab- und Rohrbearbeitungsmaschinen, eingesetzt, um das Werkstück (etwa Draht) axial zu führen und es in den Bearbeitungsraum eines nachgeschalteten Bearbeitungsganges auszugeben. Üblicherweise werden solche Werkstückführungen allgemein als "Drahtführungen" bezeichnet, auch wenn sie nicht ausschließlich für Draht, sondern auch für andere längliche Werkstücke (Stäbe oder Rohre) eingesetzt werden. In diesem Sinne wird für eine solche Werkstückführung nachfolgend auch allgemein der Ausdruck "Drahtführung" verwendet, auch wenn die betreffende Werkstückführung für Bearbeitungsmaschinen vorgesehen ist, bei denen es sich um die Bearbeitung von Werkstücken, wie Rohren, Stäben, Leisten o. ä. handelt.
- Die Drahtführungen dienen neben ihrer Funktion, das betreffende Werkstück zu führen, aber auch dazu, als ein Gegenhalt beim Bearbeiten (Schneiden, Biegen oder Winden) des Werkstücks zu dienen. Dabei werden sie vielfach ganz erheblichen Belastungen und einem nicht vermeidbaren Verschleiß ausgesetzt. Deshalb müssen die Drahtführungen entsprechend den speziellen Anforderungen des Einsatzgebietes, für das sie bestimmt sind, ausgelegt und dabei in gewissen Abständen ausgetauscht werden.
- Muß eine gesamte Drahtführung ausgetauscht werden, ist dies mit deutlichen Kosten verbunden, da die gesamte Drahtführung in der Regel aus hochfestem Werkstoff hergestellt wird, um eine möglichst lange Standzeit erreichen zu können.
- In der
EP 1 577 032 B1 wird eine ziemlich lange ein- oder zweiteilige Werkstückführung beschrieben, bei der ein sehr langer Führungskanal eingesetzt wird. Dabei wird die Werkstückführung selbst über eine an ihr ausgebildete, parallel zur Werkstückrichtung verlaufende T-Nut an einem zugeordneten Halter befestigt. Der Führungskanal muß bei dieser bekannten Werkstückführung über seine ganze relativ große Länge hinweg sehr genau gefertigt werden, wobei die gesamte Werkstückführung nur aus einem einzigen Werkstoff besteht, was auch für ihre unbelasteten Bereiche gilt, weshalb das Auswechseln der Werkstückführung wiederum mit ganz erheblichen Kosten verbunden ist. So muß bei Nachschleifarbeiten die gesamte Drahtführung ausgebaut oder sogar komplett ausgetauscht werden. - Aus der
JP 08-252645 A - Bei der aus der
DE 299 13 015 U1 beschriebenen Werkstückführung ist am Ende eines Auslegers ein Führungsblock angebracht und zwischen diesem und einer im Halter zentral vorgesehenen Durchtrittsöffnung ist ein zweiteiliger Führungsbereich vorgesehen, durch den der angelieferte Draht an die Führungsnut im Führungsblock weitergeleitet wird. In seinem axialen Mittelbereich umschließt der Führungsblock seinerseits ein dort aufgenommenes Mittelachsteil aus Wolfram oder einem anderen Schnellarbeitsstahl, ist als ein rohrförmiger Körper ausgebildet und enthält über seine axiale Länge hinweg eine Bohrung, welche die Führungsnut ausbildet. Damit wird erreicht, daß im Falle der Notwendigkeit eines Auswechselns, etwa wenn das Mittelachsteil verschlissen oder zerstört ist, nur der Führungsblock mit eingelagertem Mittelachsteil oder gar nur das Mittelachsteil selbst ausgewechselt werden muß, ohne den gesamten Aufbau der Werkstoffführung zwischen dem Halter und dem Ausgang des Führungsblockes mit auszuwechseln. Allerdings muß bei dieser bekannten Drahtführung auch die Führungsbohrung über die gesamte Drahtführungslänge hinweg eingebracht werden, was wiederum kostspielig ist. - Eine Drahtführung der eingangs genannten Art ist in der
DE 10 2009 039 225 B4 beschrieben. Hier besteht die Drahtführung aus einer Aufnahme und einem oder mehreren Werkzeugeinsätzen, die als Nutensteine ausgeführt sind. Dabei ist eine sehr hohe Paßgenauigkeit der Einsätze erforderlich, und die Fixierung der Einsätze in der Aufnahme ist aufwendig. - Ausgehend hiervon liegt der Erfindung die Aufgabe zugrunde, eine Werkstückführung der eingangs genannten Art so weiterzuentwickeln, daß sie unter Beibehaltung der Begrenzung des Anteils hochpreisiger Werkstoffe bei gleichzeitiger Vermeidung hoher Passungsanforderungen ein einfaches Nachschleifen ausschließlich des eigentlichen Verschleißteiles ebenso wie eine besonders einfache Herstellung und Montage gestattet.
- Erfindungsgemäß wird dies bei einer Werkstückführung der eingangs genannten Art dadurch erreicht, daß die Werkzeugaufnahme zwei Aufnahmeteile umfaßt, welche den Werkzeugeinsatz beidseits abstützen und ihn an seiner Unterseite jeweils über einen seitlichen Randbereich hinweg mit einem vorspringenden Schenkel untergreifen, wobei zwischen beiden Schenkeln über deren gesamte Länge hinweg ein Zwischenraum gebildet wird, innerhalb dessen der Werkzeugeinsatz an seiner Unterseite am Ausleger befestigt ist.
- Bei der erfindungsgemäßen Werkstückführung entfällt zunächst die beim gattungsgemäßen Stand der Technik erforderliche Ausbildung mindestens eines Nutensteines mit zugehöriger Aufnahmenut und die damit zusammenhängende, sehr hohe Paßgenauigkeit, die für dessen Einsatz erforderlich ist. Auch die bei solchen Nutensteinen aufwendige Fixierung der Einsätze in der Aufnahme ist nicht mehr erforderlich.
- Durch die Ausbildung der Werkzeugaufnahme in zwei voneinander unabhängige Aufnahmeteile, deren jedes längs einer Seite an dem auswechselbaren Werkzeugeinsatz anliegt und diesen an seiner Unterseite in seinem Randbereich durch einen vorspringenden Schenkel untergreift, wobei die beiden untergreifenden Schenkel über ihre gesamte Länge hinweg zwischen sich einen Zwischenraum frei lassen, durch den hindurch der Werkzeugeinsatz an seiner Unterseite am Ausleger befestigt ist, wird eine Anordnung geschaffen, bei der die teilweise in den vorstehenden Endbereich des Auslegers eingelassene Werkzeugaufnahme nur durch die Fixierung des Werkzeugeinsatzes an seiner Unterseite am Ausleger befestigt und gehaltert wird. Diese Befestigung wird bevorzugt durch Schrauben oder Schraubbolzen o. ä. bewirkt, wobei die Schrauben oder Schraubbolzen in dem zwischen den beiden vorspringenden Schenkeln der zwei Aufnahmeteile der Werkzeugaufnahme ausgebildeten freien Raum verlaufen. Durch die Kraft, mit welcher der Werkzeugeinsatz gegenüber dem Ausleger nach unten hin verspannt ist, drückt der Werkzeugeinsatz in seinen seitlichen Randbereichen auch auf die dort jeweils ihn untergreifenden, vorspringenden Schenkel der beiden Aufnahmeteile der Werkzeugaufnahme und preßt diese gegen den ihnen in der Werkzeugaufnahme zugeordneten Boden. Gleichzeitig wird auch eine Verspannung des Werkzeugeinsatzes zwischen den beiden Aufnahmeteilen bewirkt.
- Die Ausgestaltung der einzelnen Teile, die hier in der Gesamtanordnung in gegenseitige Wirkverbindung treten, setzt weder aufwendige Gestaltungen, noch hohe Paßgenauigkeiten voraus, so daß die Einzelteile, sieht man einmal von dem Anbringen der Führungsnut in der Werkstückaufnahme ab, weder bei der Herstellung kostenaufwendig sind, noch eine schwierige Montage bedingen. Dabei kann der Werkzeugeinsatz den besonderen Anforderungen (bezüglich Verschleiß, Härte, Schlagbelastung, Zähigkeit, Wärme etc.) des jeweiligen Einsatzgebietes (etwa Schnitt, Umformen, Reibung etc.) entsprechend ausgelegt werden, desgleichen auch für unterschiedliche Werkstückgeometrien (Querschnitte, Durchmesser), so daß auch ein besonders rascher Werkzeugeinsatz-Wechsel möglich ist. Dabei können die Materialien der Aufnahmeteile und des Werkzeugeinsatzes in jeder gewünschten sinnvollen Kombination zueinander gewählt und der Einsatz kostspieliger Werkstoffe auf die Verwendung beim Werkzeugeinsatz beschränkt werden.
- Dadurch, daß die erforderliche Befestigung des Werkzeugeinsatzes sich auf der Unterseite des Halters befindet, wird eine ebene Oberflächengestaltung ohne Schrauben, Erhöhungen, Kanten o. ä. erreicht, wodurch der Arbeitsraum besser genutzt werden kann.
- Eine vorteilhafte Ausgestaltung der erfindungsgemäßen Werkstückführung besteht darin, daß die beiden Aufnahmeteile der Werkzeugaufnahme in den Ausleger von dessen Oberseite her teilweise eingelassen sind und ihn mit ihrem oben überstehenden Abschnitt jeweils nach der betreffenden Außenseite hin übergreifen. Dies führt zu einer besonders großen Abstützfläche zwischen der Anordnung der Werkzeugaufnahme und dem Ausleger und damit zu einer besonders guten Abstützung derselben an diesem.
- Bei der Erfindung kann der Werkzeugeinsatz am Ausleger durch jedes geeignete Befestigungsmittel befestigt sein, wobei jedoch besonders bevorzugt die Befestigung durch Schrauben oder Schraubenbolzen erfolgt.
- Eine weitere vorzugsweise Ausgestaltung der erfindungsgemäßen Werkstückführung besteht auch darin, daß die beiden Aufnahmeteile der Werkzeugaufnahme unterhalb des Werkzeugeinsatzes aneinander durch quer zur Längsachse der Werkzeugaufnahme verlaufende Schrauben oder Schraubbolzen befestigt sind, was im montierten Zustand noch zusätzlich eine Verspannung der beiden Aufnahmeteile gegeneinander bewirkt, wodurch eine besonders gute seitliche Fixierung des Werkzeugeinsatzes geschaffen wird.
- Die Ausgestaltung der beiden Aufnahmeteile der Werkzeugaufnahme kann bei der Erfindung in jeder geeigneten Form vorgenommen werden. Es ist jedoch ganz besonders vorteilhaft, wenn die beiden Aufnahmeteile der Werkzeugaufnahme spiegelbildlich zueinander ausgebildet und auch spiegelbildlich zueinander am Ausleger angeordnet sind.
- Eine günstige Ausgestaltung der Erfindung ist auch dadurch erreichbar, daß die Aufnahmeteile der Werkzeugaufnahme aus PM-Stahl und der Werkzeugeinsatz aus Hartmetall ausgebildet ist.
- Es ist ferner von Vorteil, wenn bei der Erfindung der Werkzeugeinsatz in Längsrichtung mittig geteilt ist. In dieser Ausführungsform könnten die beiden so entstehenden Einsatzteile aus unterschiedlichen Materialien gebildet werden, so daß z. B. die eine Seite (z. B. aus Hartmetall) zum Winden und die andere Seite (7. B. aus PM-Stahl) zum Drahtschneiden dient.
- Ebenfalls bevorzugt wird an jedem der Schenkel der Aufnahmeteile eine seitliche Aussparung vorgesehen, durch die hindurch der Werkzeugeinsatz am Ausleger durch jeweils ein Befestigungsmittel fixierbar ist.
- Die Erfindung wird nachfolgend anhand der Zeichnung im Prinzip beispielshalber noch näher erläutert. Es zeigen:
- Fig. 1
- die perspektivische Darstellung des Arbeitsbereiches einer Drahtbearbeitungsmaschine mit einer erfindungsgemäßen Werkstückführung;
- Fig. 2
- eine perspektivische Darstellung einer erfindungsgemäßen Werkstückführung im fertigmontierten Zustand;
- Fig. 3
- eine Vorderansicht der Werkstückführung aus
Fig. 2 ; - Fig. 4
- eine perspektivische Darstellung einer erfindungsgemäßen Werkstückführung in einem demontierten Zustand;
- Fig. 5
- eine Ansicht auf ein Teilstück einer erfindungsgemäßen Werkstückführung von unten;
- Fig. 6
- eine perspektivische Darstellung einer weiteren Ausführungsform einer erfindungsgemäßen Werkstückführung in fertigmontiertem Zustand, und
- Fig. 7
- eine Ansicht auf ein Teilstück einer weiteren erfindungsgemäßen Werkstückführung von unten.
- In der folgenden Figurenbeschreibung werden auch bei der Darstellung unterschiedlicher Ausführungsbeispiele für Teile gleicher Funktion gleiche Bezugszeichen verwendet.
-
Fig. 1 zeigt einen Ausschnitt aus einer (sonst weiter nicht dargestellten) Drahtbearbeitungsmaschine, der ein Halter 1 zugeordnet oder an dieser zu befestigen ist. - Am Halter 1 ist ein Ausleger 2 angebracht, der an seinem vorderen Endbereich eine Werkstückführung 4 trägt. Diese umfaßt eine Werkzeugaufnahme 5, welche, wie
Fig. 1 zeigt, von der Oberseite des Auslegers 2 her etwas in diesen eingelassen ist und in deren Mitte ein sich über die gesamte Länge der Werkzeugaufnahme 5 erstreckender Werkzeugeinsatz 8 angebracht ist. - Wie
Fig. 1 weiterhin zeigt, wird ein Werkstück 6 in Form eines Drahtes angefördert, der Werkstückführung 4 zugeleitet, durch eine im Werkzeugeinsatz 8 ausgebildete Führungsnut 7 (vgl. z. B.Fig. 2 und 3 ) hindurchgeführt und sodann einem nachgeschalteten Bearbeitungswerkzeug (im gezeigten Fall: einem Messer 3) zugeführt. - Zur näheren Darstellung der Werkstückführung 4 wird nun auf die Darstellungen der
Fig. 2 und 3 verwiesen, wobeiFig. 2 eine perspektivische Ansicht einer Werkstückführung 4 im montierten Zustand (allerdings ohne Darstellung des Auslegers 2) undFig. 3 eine Vorderansicht der Werkstückführung 4 ausFig. 2 zeigt. - Aus diesen Figuren ist ersichtlich, daß die in
Fig. 1 noch mit dem Bezugszeichen 5 bezeichnete Werkstückaufnahme aus zwei Aufnahmeteilen 9, 10 besteht, deren jedes jeweils an einer Seite des Werkzeugeinsatzes 8 an diesem anliegt, wobei der Werkzeugeinsatz 8, in Längsrichtung des zugeführten Drahtes 6 und des Auslegers 2 gesehen, sich über die gesamte Länge der aus den Aufnahmeteilen 9 und 10 bestehenden Werkzeugaufnahme 5 erstreckt. - Mittig im oberen Bereich des Werkzeugeinsatzes 8 ist die Führungsnut 7 angebracht, die sich beim gezeigten Ausführungsbeispiel im Werkzeugeinsatz 8 über dessen ganze Länge erstreckt.
- Die Aufnahmeteile 9 und 10 sind so ausgebildet, daß sie an ihrer Unterseite jeweils mit einem Schenkel 11 bzw. 12 den Werkzeugeinsatz 8 über einen jeweiligen Randbereich a bzw. b und über die ganze Länge des Werkzeugeinsatzes 8 hinweg untergreifen, wobei im Regelfall die Breite des Randbereiches a der des anderen Randbereiches b entspricht.
- Die beiden aufeinander zu ausgerichteten Schenkel 11 und 12 lassen zwischen sich (und wiederum über die Länge des Werkzeugeinsatzes 8 hinweg) einen Zwischenraum 13 frei, auf den nachfolgend noch zurückzukommen sein wird.
- Jedes der beiden Aufnahmeteile 9 und 10 ist an seiner den Schenkeln 11 und 12 gegenüberliegenden Oberseite jeweils so ausgebildet, daß es mit seinem dortigen Abschnitt jeweils einen nach der Außenseite hin vorspringenden Flügel 18 bzw. 19 ausbildet, der jeweils an seiner Unterseite auf der Oberfläche des Auslegers 2 aufliegt.
- Bei der in
Fig. 3 gezeigten Ausführungsform sind, gestrichelt eingezeichnet, Schraubbolzen 17 angedeutet, die in dem Zwischenraum 13 die einander gegenüberstehenden Endflächen der beiden Schenkel 11 und 12 miteinander verbinden, wobei im praktischen Einsatzfall hier die Verwendung zweier Schraubbolzen 17 ausreicht, deren einer im axial vorderen und deren anderer im axial hinteren Bereich der Schenkel 11, 12 vorgesehen ist. - Im dargestellten Ausführungsbeispiel erstreckt sich der Werkzeugeinsatz 8 über die ganze Länge der Werkstückaufnahme 5 (bzw. deren Aufnahmeteile 9 und 10). Er könnte jedoch auch kürzer oder länger als die Werkstückaufnahme 5 sein; wichtig ist dabei nur, daß Werkstückaufnahme 5 und Werkzeugeinsatz 8 an der Stelle des Drahtaustrittes bündig zueinander sind.
- Der Werkzeugeinsatz 8 besteht aus einem hochwertigen Werkstoff, etwa aus Werkzeugstahl oder Hartmetall, aus Keramik oder Faserverbundwerkstoffen o. ä., während die anderen Teile der Werkstückführung 4, bei denen die auftretenden Belastungen nicht so hoch sind, aus kostengünstigerem Werkstoff gefertigt werden.
- Der Werkzeugeinsatz 8 ist auswechselbar und an seiner Unterseite innerhalb des Zwischenraumes 13 in geeigneter Weise am Ausleger 2 befestigt.
Fig. 5 zeigt hierzu einen Blick auf einen Abschnitt auf die Unterseite einer solchen Werkstückführung 4, wo ersichtlich ist, daß im Bereich des Zwischenraumes 13 an der Unterseite des Werkzeugeinsatzes 8 in diesen zwei Gewindebohrungen 16 vorgesehen sind, in welchen im montieren Zustand von unten her am Ausleger 2 angebrachte Schraubbolzen oder Befestigungsschrauben zur Herstellung der gewünschten Befestigung eingreifen können. - Durch die von unten her erfolgte Befestigung des Werkzeugeinsatzes 8 wird nun erreicht, daß dieser mit seinen beiden unteren Randbereichen a und b gegen die Oberseite der beiden ihn untergreifenden Schenkel 11, 12 der Aufnahmeteile 9 und 10 angedrückt wird, wobei diese sich dann mit den Unterseiten ihrer oberen Flügel 18 und 19 von oben her auf den Ausleger 2 abstützen.
- Die hier verwirklichte Gesamtkinematik führt dazu, daß der Werkzeugeinsatz 8 zwischen den beiden Aufnahmeteilen 9 und 10 der Werkzeugaufnahme 5 verspannt und mit dieser fest innerhalb der Aufnahme, innerhalb welcher der in den Ausleger 2 eingelassene Abschnitt der Werkzeugaufnahme 5 sitzt, auch in dieser gut fixiert ist.
- Die Aufnahmeteile 9 und 10 der Werkzeugaufnahme 5 und der Werkzeugeinsatz 8 sind in
Fig. 4 noch einmal im auseinandergebauten Zustand und in perspektivischer Anordnung dargestellt (wobei die Möglichkeit der Anordnung von Schraubbolzen 17 zum gegenseitigen Verspannen der vorspringenden Schenkel 11 und 12 der Aufnahmeteile 9 und 10 bei der Darstellung derFig. 4 nicht berücksichtigt ist). - In
Fig. 6 ist schließlich die perspektivische Darstellung einer weiteren, etwas abgeänderten Form einer Werkstückführung 4 gezeigt: - Im Gegensatz zu dem Ausführungsbeispiel gemäß den
Figuren 1 bis 4 ist hier die Führungsnut 7 nicht als eine im Querschnitt kreisförmige Bohrung ausgebildet, sondern sie ist mit einem polygonalen Querschnitt versehen, wie er z. B. zur Bearbeitung von Profildraht eingesetzt werden kann. - Auch ist bei der Ausführungsform gemäß
Fig. 6 die Oberfläche des Werkzeugeinsatzes 8 eben ausgebildet, so daß dieser einen rechteckigen Querschnitt zeigt. -
Fig. 7 zeigt noch eine weitere Ausgestaltung in Form einer Ansicht auf ein Teilstück einer Unteransicht einer Werkstückführung. - Im Gegensatz zu der Ausführungsform, die in
Fig. 5 gezeigt ist, ist hier jeweils eine Gewindebohrung 16 in einer seitlichen Aussparung 20 bzw. 21 in jedem Schenkel 11 bzw. 12 der Aufnahmeteile 9 bzw. 10 vorgesehen, so daß hier somit die Befestigungsmittel zwischen Werkzeugaufnahme 5 und Werkzeugeinsatz 8 in Form von z. B. Schrauben nicht längs, sondern quer zur Längsrichtung des Werkzeugeinsatzes 8 angebracht werden können. - Die Führungsnut 7 kann, wie in den in den Figuren gezeigten Beispielen, um eine kleine Strecke in das Innere des Werkzeugeinsatzes 8 hinein versetzt sein. Es ist jedoch auch möglich, die Führungsnut 7 nach oben hin geöffnet vorzusehen, wobei hierfür der Werkzeugeinsatz 8 auf seiner Oberseite entsprechend abgeschliffen wird, so daß z. B. die Rille 7 bis etwas über ihre Hälfte bestehen bleibt. Dadurch wird erreicht, daß kleinere Windeverhältnisse (z. B. wm = 5) erreicht werden können.
Claims (8)
- Werkstückführung (4) für eine Bearbeitungsmaschine für längliche Werkstücke, insbesondere Draht, zur Führung eines zugelieferten Werkstücks (6) an ein Bearbeitungswerkzeug (3), mit einem Halter (1) zur Befestigung an der Bearbeitungsmaschine und mit einem am Halter (1) angebrachten Ausleger (2), an dessen vorstehendem Endbereich eine Werkzeugaufnahme (5) eingelassen ist, die das ihr zugeführte Werkstück (6) über eine Führungsnut (7) durchläuft und in der ein auswechselbarer Werkzeugeinsatz (8) aufgenommen ist, der den austrittseitigen Endbereich der Führungsnut (7) ausbildet, dadurch gekennzeichnet, daß die Werkzeugaufnahme (5) zwei Aufnahmeteile (9, 10) umfaßt, welche den Werkzeugeinsatz (8) beidseits abstützen und ihn an seiner Unterseite jeweils über einen seitlichen Randbereich (a, b) hinweg mit einem vorspringenden Schenkel (11, 12) untergreifen, wobei zwischen beiden Schenkeln (11, 12) über deren gesamte Länge hinweg ein Zwischenraum (13) gebildet wird, innerhalb dessen der Werkzeugeinsatz (8) an seiner Unterseite am Ausleger (2) befestigt ist.
- Werkstückführung nach Anspruch 1, dadurch gekennzeichnet, daß die beiden Aufnahmeteile (9, 10) der Werkzeugaufnahme (5) in den Ausleger (2) von dessen Oberseite her teilweise eingelassen sind und ihn mit ihrem oben überstehenden Abschnitt (14, 15) jeweils nach der Außenseite hin übergreifen.
- Werkstückführung nach Anspruch 1 oder 2, dadurch gekennzeichnet, daß der Werkzeugeinsatz (8) am Ausleger (2) durch Schrauben befestigt ist.
- Werkstückführung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß die beiden Aufnahmeteile (9, 10) der Werkzeugaufnahme (5) unterhalb des Werkzeugeinsatzes (8) aneinander durch quer verlaufende Schrauben oder Schraubbolzen befestigt sind.
- Werkstückführung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die beiden Aufnahmeteile (9, 10) der Werkzeugaufnahme (5) spiegelbildlich zueinander ausgebildet sind.
- Werkstückführung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß die Aufnahmeteile (9, 10) der Werkzeugaufnahme (5) aus PM-Stahl und der Werkzeugeinsatz (8) aus Hartmetall ausgebildet ist.
- Werkstückführung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der Werkzeugeinsatz (8) in seiner Längsrichtung mittig geteilt ist.
- Werkstückführung nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, daß die Aufnahmeteile (9, 10) an ihrer Unterseite an jedem ihrer Schenkel (11, 12) mit einer seitlichen Aussparung (20, 21) versehen sind, innerhalb derer jeweils ein Befestigungsmittel zum Befestigen des Werkzeugeinsatzes (8) am Ausleger (2) vorgesehen ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016106041.0A DE102016106041B4 (de) | 2016-04-01 | 2016-04-01 | Werkstückführung für eine Bearbeitungsmaschine für längliche Werkstücke, insbesondere Draht |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3228401A1 true EP3228401A1 (de) | 2017-10-11 |
| EP3228401B1 EP3228401B1 (de) | 2018-09-26 |
Family
ID=58098464
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17156350.5A Active EP3228401B1 (de) | 2016-04-01 | 2017-02-15 | Werkstückführung für eine bearbeitungsmaschine für längliche werkstücke, insbesondere draht |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3228401B1 (de) |
| DE (1) | DE102016106041B4 (de) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08252645A (ja) | 1995-03-15 | 1996-10-01 | Shinko Kikai Kogyo Kk | ばね製造機の線ガイド |
| DE29913015U1 (de) | 1999-07-22 | 1999-10-07 | Wu, David, Taipeh/T'ai-pei | Drahtausgangs-Mittelachse einer Drahtbiegemaschine |
| EP1577032B1 (de) | 2004-03-18 | 2006-05-17 | WAFIOS Aktiengesellschaft | Drahtführung für eine Drahtbearbeitungsmaschine, insbesondere eine Federherstellungsmaschine |
| DE102009039225B4 (de) | 2009-08-28 | 2011-06-09 | Wafios Ag | Werkstückführung für eine Bearbeitungsmaschine für längliche Werkstücke, insbesondere Draht |
Family Cites Families (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2675523B2 (ja) * | 1994-06-30 | 1997-11-12 | 株式会社板屋製作所 | バネ製造装置 |
| JPH08252646A (ja) | 1995-03-15 | 1996-10-01 | Honda Motor Co Ltd | 成形方法および装置 |
-
2016
- 2016-04-01 DE DE102016106041.0A patent/DE102016106041B4/de not_active Expired - Fee Related
-
2017
- 2017-02-15 EP EP17156350.5A patent/EP3228401B1/de active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH08252645A (ja) | 1995-03-15 | 1996-10-01 | Shinko Kikai Kogyo Kk | ばね製造機の線ガイド |
| DE29913015U1 (de) | 1999-07-22 | 1999-10-07 | Wu, David, Taipeh/T'ai-pei | Drahtausgangs-Mittelachse einer Drahtbiegemaschine |
| EP1577032B1 (de) | 2004-03-18 | 2006-05-17 | WAFIOS Aktiengesellschaft | Drahtführung für eine Drahtbearbeitungsmaschine, insbesondere eine Federherstellungsmaschine |
| DE102009039225B4 (de) | 2009-08-28 | 2011-06-09 | Wafios Ag | Werkstückführung für eine Bearbeitungsmaschine für längliche Werkstücke, insbesondere Draht |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102016106041B4 (de) | 2018-04-26 |
| DE102016106041A1 (de) | 2017-10-05 |
| EP3228401B1 (de) | 2018-09-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE102014016630B4 (de) | Verstelleinrichtung für eine Druckrolle einer Bearbeitungsmaschine, insbesondere Kehlmaschine, sowie Bearbeitsmaschine, insbesondere Kehlmaschine, mit einer solchen Verstelleinrichtung | |
| EP3519130B1 (de) | Stechschwert | |
| EP2520384A1 (de) | Windewerkzeug für Federwindemaschinen | |
| EP3470147B1 (de) | Hydraulisches stanzgerät | |
| DE102012212677B4 (de) | Honwerkzeug, insbesondere zum Positionshonen | |
| DE102009039225B4 (de) | Werkstückführung für eine Bearbeitungsmaschine für längliche Werkstücke, insbesondere Draht | |
| EP3228401B1 (de) | Werkstückführung für eine bearbeitungsmaschine für längliche werkstücke, insbesondere draht | |
| DE1552612C3 (de) | Schneidemaschine für Stabmateria] | |
| DE102006013264A1 (de) | Sägeeinrichtung | |
| DE202011110122U1 (de) | Einrichtung einer Rundknetmaschine mit einer Werkstück-Halterung und einer Dornstangen-Halterung | |
| DE3307458C2 (de) | Aufbohrwerkzeug | |
| DE4324627C1 (de) | Trennvorrichtung | |
| DE202010003637U1 (de) | Messerhalter für den Scheren- und auch Stanzschnitt zum Längsteilen von Materialbahnen | |
| EP2295177A1 (de) | Werkzeugaggregat und Nutenziehmaschine zum Herstellen von Nuten oder Vertiefungen | |
| EP1577032B1 (de) | Drahtführung für eine Drahtbearbeitungsmaschine, insbesondere eine Federherstellungsmaschine | |
| EP1329399B1 (de) | Kopfstück sowie Anordnung zum Einstellen des Gurtlaufes eines Förderers | |
| DE102008029668B3 (de) | Werkzeugaggregat und Maschine zum Herstellen von Nuten oder dergleichen | |
| DE2228655A1 (de) | Maschine mit hin- und hergehender arbeitsbewegung, insbesondere handnibbelmaschine | |
| EP1544143A1 (de) | Transportwelle für eine Falzmaschine | |
| EP2072196B1 (de) | Gleitstangenführung für Schneidmaschine | |
| DE20317081U1 (de) | Stangenartiges Verzahnungswerkzeug | |
| DE19814557C1 (de) | Werkstoffstangen-Führungseinrichtung für Drehmaschinen | |
| DE102004005867B4 (de) | Reibahle | |
| DE102005012513B4 (de) | Mehrläufige Handfeuerwaffe | |
| DE102012204309A1 (de) | Tischfräsmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20171024 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20180410 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1045385 Country of ref document: AT Kind code of ref document: T Effective date: 20181015 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017000189 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20180926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181226 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181227 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20181226 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190126 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20190126 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017000189 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20190627 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190215 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20190228 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190215 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190228 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20190228 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20180926 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20170215 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20180926 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1045385 Country of ref document: AT Kind code of ref document: T Effective date: 20220215 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220215 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20260219 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260217 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260227 Year of fee payment: 10 |