EP3330070A2 - Vorrichtung und verfahren zum rillen von wellpappe und vollpappe - Google Patents
Vorrichtung und verfahren zum rillen von wellpappe und vollpappe Download PDFInfo
- Publication number
- EP3330070A2 EP3330070A2 EP17204457.0A EP17204457A EP3330070A2 EP 3330070 A2 EP3330070 A2 EP 3330070A2 EP 17204457 A EP17204457 A EP 17204457A EP 3330070 A2 EP3330070 A2 EP 3330070A2
- Authority
- EP
- European Patent Office
- Prior art keywords
- corrugated
- station
- corrugated cardboard
- expansion
- cardboard
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000034 method Methods 0.000 title claims abstract description 16
- 239000007787 solid Substances 0.000 title claims description 9
- 239000011090 solid board Substances 0.000 claims description 9
- 238000005507 spraying Methods 0.000 claims description 5
- 238000004590 computer program Methods 0.000 claims 1
- 239000011324 bead Substances 0.000 description 5
- 238000002788 crimping Methods 0.000 description 3
- 239000007921 spray Substances 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 2
- 230000013011 mating Effects 0.000 description 2
- 206010040954 Skin wrinkling Diseases 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F—MECHANICAL WORKING OR DEFORMATION OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31F1/00—Mechanical deformation without removing material, e.g. in combination with laminating
- B31F1/08—Creasing
- B31F1/10—Creasing by rotary tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B—MAKING CONTAINERS OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31B50/00—Making rigid or semi-rigid containers, e.g. boxes or cartons
- B31B50/25—Surface scoring
- B31B50/256—Surface scoring using tools mounted on a drum
Definitions
- the invention relates to a device for corrugating corrugated board or solid board and a method for corrugating corrugated board or board according to the independent claims 1 and 14.
- the device according to the invention and the method according to the invention can be used in the same way for the corrugated board or solid board. Therefore, protection for corrugated cardboard and solid board is claimed. Everything that is revealed in connection with the corrugated board is therefore also valid for the corrugation of solid board. For reasons of linguistic simplification, sometimes only corrugated board is used, although solid board is also meant.
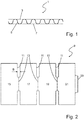
- FIG. 1 is a commercial corrugated cardboard with a shaft exemplified as a section.
- the corrugated cardboard 1 comprises an upper layer 3, a shaft 5 and a lower layer 7.
- This corrugated cardboard 1 is very stable in terms of its own weight and is therefore widely used for the manufacture of boxes or other packaging.
- FIG. 2 is a flat blank 9 shown from cardboard from which a box or the like can be folded later.
- the blank 9 has a plurality of slots 11 and score lines 13.
- the cardboard was severed, while the cardboard in the region of the score line 13 was compressed only locally, to allow easier folding, buckling or folding of the corrugated cardboard.
- the width of the slots 11 is in the FIG. 2 denoted by "B".
- the creasing lines 13 are produced by a creasing body and a counterbody or a mating gear. The quality and precision of folding along the crease lines reaches its limits when cardboard comes along low quality is used. Then it can happen even when grooving that the cover layer 3 or the lower layer 7 of the corrugated cardboard tears, which is undesirable. When folding by angles greater than 130 °, it may happen that the outer layer (3 or 5 in FIG. 1 ) and / or the folding edge on the inside is "dirty". In this context, the patent EP 2 845 724 B1 referred to the applicant. There you will find further explanations on the basics of the production of folding cartons.
- a device for corrugating a corrugated cardboard is known, which is to be folded afterwards.
- FIG. 6 (a) In this document, a scoring station is shown simplified, the scoring station comprising a scoring body 10 and a counter-wheel 12.
- the corrugated body 10 has an approximately cylindrical outer contour and has a groove web 10a. This Rillsteg 10a is relatively strongly rounded.
- the counter-wheel 12 has two identically shaped webs 12a and 12b, which are arranged symmetrically to the groove web 10a.
- a device for grooving and crimping corrugated board is known.
- the actual device for grooving comprises at least two corrugated bodies arranged on a shaft. Because the crimping of the corrugated board changes the spacing of the corrugations in the corrugated board, a roller arrangement is provided which gives the corrugated board a wavy contour (see FIGS. 4 and 7 of the DE 24 8514 A ). This compensates for the change in pitch during crimping.
- the invention is therefore based on the object to provide devices and methods which allows a more precise and process-reliable folding of corrugated cardboard or corrugated cardboard blanks.
- two stations are arranged one behind the other, so that the cardboard in a first station, for. B. a creasing station, is grooved on one side and then in a second station, the Dehnstation, on the opposite side of the top layer of corrugated board is stretched.
- the order of treatment can also be changed.
- the stretching station will in many cases arrange in front of the grooving station.
- the corrugated board processed according to the invention has no bead projecting beyond the one side of the corrugated cardboard. Rather, on the first page of corrugated cardboard is a relatively narrow Rillline molded.
- On the opposite side two recesses are formed, which have approximately the shape of a wavy line. These recesses do not protrude beyond the undeformed areas of the corrugated board.
- Such a corrugated cardboard cut is always folded so that the crease line is inside.
- the corrugated side of the corrugated board represents the outer edge of a fold.
- the creasing station and stretching station according to the invention can also be subsequently integrated into folding carton machines already on the market, since such machines usually have a squeeze station and then a creasing station. It is often possible to replace these stations by a scoring station according to the invention and an expansion station according to the invention.
- An inventive corrugated body has a cylindrical or crowned lateral surface and a circumferential groove web with two flanks, wherein a tip is formed between the flanks.
- the tip has a radius of less than two millimeters. Radii of 1.5 mm or even only 1 mm are preferred. The radius may not be too small, otherwise there is a risk that this very sharp tip of the groove web cuts the top layer of the corrugated cardboard on the first side, which is undesirable. It has proven to be advantageous in practical experiments when the flanks form an angle alpha 1 of less than 90 °.
- a height H groove web of the groove web is smaller than the thickness of the cardboard to be corrugated.
- the expansion station on a rotating expansion body and a rotating counter body.
- the expansion body comprises two circumferential expansion webs, each with two flanks. Between the flanks a rounding is provided.
- the radius of this rounding is preferably greater than two millimeters. It has proved in practical experiments to be particularly advantageous when the rounding has a radius of 3 mm.
- the flank angle between the flanks of the Dehnstege can be about 90 °. There are also flank angles greater than 90 °, for example, 100 °, 110 ° or 120 ° useful and advantageous. It is important that the tip between the flanks of the groove web has a smaller radius than the rounding between the flanks of the expansion webs.
- a feed direction for the solid or corrugated board is present. It is also advantageous if a distance and / or a contact force between the scoring body and the counter body and / or between the expansion body and the counter body is adjustable. Then the device according to the invention can be optimally adjusted to the respective solid or corrugated cardboard to be processed.
- a spraying device for locally moistening the corrugated board is present.
- This spraying device can be seen in the transport direction of the corrugated board, arranged in front of the grooving station or in front of the stretching station. It is also possible that in each case a spray device is arranged in front of both stations.
- the scoring station can also be arranged behind the stretching station when viewed in the transport direction of the corrugated board.
- the scoring station is designed in the manner of a rotary punch.
- a rotary die cutter is known to those skilled in the art. In particular, it will be explained at www.wellpappe- Giveaway.de.
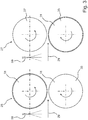
- FIG. 3 is shown schematically a device according to the invention.
- the transport direction of the corrugated cardboard (not shown) through the device is indicated by the arrow 29.
- a scoring station 25 is arranged in front of an expansion station 27 according to the invention in the transport direction.
- This means that the corrugated board in the FIG. 3 Coming from the left is first transported through the Rillstation 25 and grooved there on a first page. Subsequently, the corrugated cardboard is transported through the expansion station 27. There the corrugated cardboard on the opposite side ( second side, in the FIG. 3 the underside of the corrugated cardboard) according to the invention stretched.
- the creasing station 25 comprises a creasing body 31 and an oppositely arranged counter body 33.
- the corrugated board reaches the expansion station 27, which has an expansion body 35 and a counter body 37.
- the expanding body 35 and the corrugated body 31 act on the opposite sides of the corrugated board.
- the counter body 33 of the scoring station 25 and the counter body 37 of the expansion station 27 are arranged on opposite sides of the corrugated board.
- the counter-bodies 33 and 37 have the task of preventing the corrugated board from deflecting when the corrugated board on the first side is processed by the corrugated body 31 and is subsequently stretched by the expansion body 35 on the second side.
- FIG. 3 two optional spray devices 59 are shown.
- a spraying device 59 is arranged in front of the scoring station 25 in the transport direction and the other scoring station 59 is arranged in front of the stretching station 27.
- Both sprayers 59 humidify the first side of the corrugated board. It is of course also possible that one or more spray stations 59 are arranged so that they are the opposite second Moisten the side of the corrugated board. Then the corrugated board is moistened where it is then stretched in the expansion station 27. The spraying stations directed to the second side of the board are in the FIG. 3 not shown.
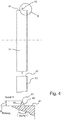
- the corrugated body 31 has a substantially cylindrical lateral surface 41.
- This lateral surface 41 may also be slightly convex or frustoconical. It is important, however, that over the lateral surface 41, a circumferential groove web 43 protrudes in the radial direction. The ribbed web 43 penetrates into the cover layer of the corrugated cardboard and deforms it without cutting it. This creates a crease line 13, such as in the FIG. 2 indicated.
- the mating body 33 has a cylindrical lateral surface 45.
- the lateral surface 45 can also be slightly convex.
- the geometry of the groove web 43 is shown enlarged in the detail X. It is clear that the groove web 43 has two flanks 45. The two flanks 45 enclose an angle alpha 1 of less than 90 °.
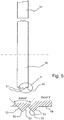
- FIG. 5 also schematically an expansion station 27 is shown. It should be pointed out again that the stretching of the corrugated cardboard takes place on the other side, as the grooves or the introduction of a score line 13 in the scoring station 25th
- the expansion station 27 comprises an expansion body 35 and a counter body 37. Formed on the lateral surface 49 of the expansion body 35 are two expansion webs 51 which project beyond the lateral surface 49 in the radial direction.
- the two expansion webs 51 are shown enlarged in detail Y.
- the expansion webs 51 each have two flanks 53. Between the flanks 53 there is a rounding 55 which has a radius of more than 2 mm. In practical experiments, it has proved to be advantageous if the radius of the rounding 55 is about 3 mm.
- FIG. 6 In the FIG. 6 is shown how a corrugated board is processed, first in the scoring station 25 and then in the stretching station 27th
- the corrugated cardboard processed on both sides is then folded in several steps. This process of folding is shown in further figures.
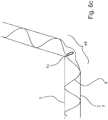
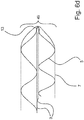
- FIGS. 6a to 6d is shown in various steps, as a crease line 13 and a Dehn Siemens is introduced into a corrugated cardboard.
- FIG. 6a is the first processing step, the introduction of a score line 13 is shown.
- the corrugated cardboard is stretched on the opposite second side.
- the stretched area (stretching area) is in the FIG. 6b designated by the reference numeral 49.
- the stretching region 49 is approximately as wide as the Width B of a slot 11 (see FIG. 2 ). It can also be about 1 to 2 mm wider than the width B.
- the corrugated and stretched corrugated cardboard according to the invention is folded.
- FIG. 6c an intermediate stage of folding is shown.
- the corrugated board is folded at an angle of about 80 ° along the score line 13.
- the stretched area 49 has already stretched a bit.
- FIG. 6d is shown by 180 ° folded corrugated cardboard.
- the two waves of Dehn Schemes 49 have disappeared almost completely. It results in a very clean folding and on the outside or the second side of the corrugated cardboard occur no cracks. This is due to the expansion of the invention upstream of the folding.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Machines For Manufacturing Corrugated Board In Mechanical Paper-Making Processes (AREA)
- Making Paper Articles (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum Rillen von Wellpappe oder Vollpappe und ein Verfahren zum Rillen von Wellpappe oder Vollpappe gemäß den nebengeordneten Ansprüchen 1 und 14.
- Die erfindungsgemäße Vorrichtung und das erfindungsgemäße Verfahren lassen sich in gleicher Weise beim Rillen von Wellpappe oder Vollpappe einsetzen. Daher wird Schutz für das Rillen von Wellpappe und Vollpappe beansprucht. Alles was im Zusammenhang mit dem Rillen von Wellpappe offenbart wird, gilt daher auch für das Rillen von Vollpappe. Aus Gründen der sprachlichen Vereinfachung wird nachfolgend manchmal nur von Wellpappe gesprochen, obwohl auch Vollpappe gemeint ist. Der Begriff "Pappe" umfasst auf jeden Fall beide Arten.
- Zur Herstellung von Erzeugnissen aus Wellpappe oder Vollpappe werden in die Pappe Rilllinien eingebracht. Entlang dieser Rilllinien wird die Pappe später gefaltet, um aus der flächigen Pappe beispielsweise eine Kiste zu formen.
- In der
Figur 1 ist eine handelsübliche Wellpappe mit einer Welle beispielhaft als Schnitt dargestellt. Die Wellpappe 1 umfasst eine obere Lage 3, eine Welle 5 und eine untere Lage 7. Diese Wellpappe 1 ist bezogen auf ihr Eigengewicht sehr stabil und wird daher zum Herstellen von Kisten oder anderen Verpackungen vielfältig eingesetzt. Es gibt auch Wellpappe mit zwei, drei oder noch mehr Wellen und entsprechend mehreren Zwischenlagen. Die Erfindung lässt sich auf alle Arten von Wellpappe, aber auch bei Vollpappe, erfolgreich anwenden. - In der
Figur 2 ist ein ebener Zuschnitt 9 aus Pappe dargestellt, aus dem später eine Kiste oder dergleichen gefaltet werden kann. Für die Erfindung von Bedeutung ist, dass der Zuschnitt 9 mehrere Schlitze 11 und Rilllinien 13 aufweist. Im Bereich der Schlitze 11 wurde die Pappe durchtrennt, während die Pappe im Bereich der Rilllinien 13 nur lokal zusammengedrückt wurde, um ein leichteres Falten, Knicken oder Klappen der Wellpappe zu ermöglichen. Die Breite der Schlitze 11 ist in derFigur 2 mit "B" bezeichnet. - Das Rillen ist ein seit vielen Jahren etabliertes Verfahren. Dabei werden die Rilllinien 13 durch einen Rillkörper und einen Gegenkörper oder ein Gegenrad hergestellt. Die Qualität und Präzision einer Faltung entlang der Rillinien stößt an Grenzen, wenn Pappe mit geringer Qualität zum Einsatz kommt. Dann kann es schon beim Rillen dazu kommen, dass die Decklage 3 oder die untere Lage 7 der Wellpappe einreißt, was unerwünscht ist. Beim Falten um Winkel von mehr als 130° kann es dazu kommen, dass die äußere Lage (3 oder 5 in
Figur 1 ) reißt und/oder die Faltkante an der Innenseite "unsauber" wird. In diesem Zusammenhang wird auf das PatentEP 2 845 724 B1 der Anmelderin verwiesen. Dort finden sich weitere Erläuterungen zu den Grundlagen der Herstellung von Faltschachteln. - Aus der
EP 2 058 092 A1 ist eine Vorrichtung zum Rillen einer Wellpappe bekannt, die danach gefaltet werden soll. In derFigur 6(a) dieser Druckschrift wird eine Rillstation vereinfacht dargestellt, wobei die Rillstation einen Rillkörper 10 und ein Gegenrad 12 umfasst. Der Rillkörper 10 hat eine annähernd zylindrische Außenkontur und weist einen Rillsteg 10a auf. Dieser Rillsteg 10a ist relativ stark abgerundet. Das Gegenrad 12 weist zwei identisch geformte Stege 12a und 12b auf, die symmetrisch zum dem Rillsteg 10a angeordnet sind. - Wenn eine Wellpappe durch diese Rillstation geführt wird, dann wird die Wellpappe so verformt, wie es in der
Figur 6(b) der genannten Druckschrift dargestellt ist. Die ebene Wellpappe wird so verformt, dass sich auf der der Rillinie gegenüberliegenden Seite der Wellpappe ein Wulst bildet. Entlang dieses Wulstes wird dann der Wellpappenzuschnitt gefaltet. Es hat sich bei praktischen Versuchen erwiesen, dass diese eher "makroskopische" Verformung der Wellpappe in Form eines Wulstes nicht befriedigend funktioniert. Aus derDE 462 229 A ist eine Vorrichtung zum Rillen und seitlichen Strecken von Wellpappe bekannt. Diese Vorrichtung benötigt drei Werkzeugsätze, die alle von der gleichen Seite auf die Wellpappe wirken. - Aus der
DE 24 8514 A ist eine Vorrichtung zum Rillen und Kröpfen von Wellpappe bekannt. Die eigentliche Vorrichtung zum Rillen umfasst mindestens zwei auf einer Welle angeordnete Rillkörper. Weil sich beim Kröpfen der Wellpappe der Abstand der Rillen in der Wellpappe ändert, ist eine Rollenanordnung vorgesehen, welche der Wellpappe eine wellenförmige Kontur gibt (sieheFiguren 4 und 7 derDE 24 8514 A ). Dadurch wird die Änderung des Abstands beim Kröpfen ausgeglichen. - Der Erfindung liegt daher die Aufgabe zugrunde, Vorrichtungen und Verfahren bereitzustellen, welche ein präziseres und prozesssichereres Falten von Wellpappe bzw. Wellpappezuschnitten ermöglicht.
- Bei der erfindungsgemäßen Vorrichtung sind zwei Stationen hintereinander angeordnet, so dass die Pappe in einer ersten Station, z. B. einer Rillstation, auf der einen Seite gerillt wird und anschließend in einer zweiten Station, der Dehnstation, auf der gegenüberliegenden Seite die Decklage der Wellpappe gedehnt wird. Die Reihenfolge der Behandlung kann auch getauscht werden.
- Wenn die Rillstation als Rotationstanze ausgeführt ist, wird die Dehnstation in vielen Fällen vor der Rillstation anordnen. Durch dieses sequenzielle Bearbeiten zuerst der einen Seite der Pappe und anschließend der gegenüberliegenden Seite der Pappe findet keine makroskopische Verformung der Wellpappe in dem Sinne statt, dass auf einer Seite der Wellpappe ein Wulst herausgeformt wird. Die erfindungsgemäß bearbeitete Wellpappe hat keinen über die eine Seite der Wellpappe hinausragenden Wulst. Vielmehr ist auf der ersten Seite der Wellpappe eine relativ schmale Rillline eingeformt. Auf der gegenüberliegenden Seite sind zwei Vertiefungen ausgebildet, die angenähert die Form einer Wellenlinie haben. Diese Vertiefungen ragen nicht über die unverformten Bereiche der Wellpappe hinaus.
- Diese Vertiefungen bzw. die angeformte Wellenlinie auf der zweiten Seite der Wellpappe führt dazu, dass die Oberfläche der Wellpappe auf der zweiten Seite gedehnt wird. Das erleichtert bzw. ermöglicht das zu einem späteren Zeitpunkt stattfindende Falten der Pappe.
- Gefaltet wird ein solcher Wellpappezuschnitt immer so, dass die Rilllinie innen ist. Entsprechend stellt die wellenförmig gedehnte Seite der Wellpappe die Außenkante einer Faltung dar.
- Durch die erfindungsgemäße wellenförmige Dehnung der Wellpappe auf der der Rilllinie gegenüberliegenden Seite (= zweite Seite), treten beim Falten der Wellpappe bei Winkeln bis zu 180° (Umklappen) keine bzw. nur sehr geringe Zugspannungen an der zweiten Seite der Wellpappe auf. Auch die Druckspannungen in der ersten Seite im Bereich der Rilllinie werden reduziert. Im Ergebnis ergibt sich eine sehr präzise Faltung mit einer sehr geradlinig verlaufenden Faltung im Bereich der Rilllinie und ohne Risse an der Außenseite (zweite Seite).
- Die erfindungsgemäße Rillstation und Dehnstation kann auch nachträglich in bereits am Markt befindliche Faltschachtelmaschinen integriert werden, da solche Maschinen üblicherweise eine Quetschstation und anschließend eine Rillstation aufweisen. Es ist häufig möglich, diese Stationen durch eine erfindungsgemäße Rillstation und eine erfindungsgemäße Dehnstation zu ersetzen.
- Ein erfindungsgemäßer Rillkörper weist eine zylindrische oder ballige Mantelfläche und einen umlaufenden Rillsteg mit zwei Flanken auf, wobei zwischen den Flanken eine Spitze ausgebildet ist. Die Spitze hat einen Radius von weniger als zwei Millimetern. Bevorzugt sind Radien von 1,5 mm oder sogar nur 1 mm. Zu klein darf der Radius auch nicht werden, da sonst die Gefahr besteht, dass diese sehr scharfe Spitze des Rillstegs die Decklage der Wellpappe auf der ersten Seite aufschneidet, was unerwünscht ist.
Es hat sich bei praktischen Versuchen als vorteilhaft erwiesen, wenn die Flanken einen Winkel alpha1 von weniger als 90° einschließen. - Des Weiteren hat es sich als vorteilhaft erwiesen, wenn eine Höhe HRillsteg des Rillstegs kleiner als die Dicke der zu rillenden Pappe ist.
- In weiterer vorteilhafter Ausgestaltung der Erfindung weist die Dehnstation einen rotierenden Dehnkörper und einen rotierenden Gegenkörper auf. Der Dehnkörper umfasst zwei umlaufende Dehnstege mit jeweils zwei Flanken. Zwischen den Flanken ist eine Abrundung vorgesehen. Der Radius dieser Abrundung ist bevorzugt größer als zwei Millimeter. Es hat sich in praktischen Versuchen als besonders vorteilhaft erwiesenen, wenn die Abrundung einen Radius von 3 mm aufweist.
- Der Flankenwinkel zwischen den Flanken der Dehnstege kann etwa 90° betragen. Es sind auch Flankenwinkel größer 90°, beispielsweise 100°, 110° oder 120° sinnvoll und vorteilhaft.
Wichtig ist, dass die Spitze zwischen den Flanken des Rillstegs einen kleineren Radius hat als die Abrundung zwischen den Flanken der Dehnstege. - In vorteilhafter Weiterbildung der Erfindung ist eine Vorschubrichtung für die Voll- oder Wellpappe vorhanden. Es ist weiter vorteilhaft, wenn ein Abstand und/oder eine Anpresskraft zwischen Rillkörper und Gegenkörper und/oder zwischen Dehnkörper und Gegenkörper einstellbar ist. Dann kann die erfindungsgemäße Vorrichtung optimal auf die jeweils zu bearbeitende Voll- oder Wellpappe eingestellt werden.
- Es hat sich weiter als vorteilhaft erwiesen, wenn eine Sprühvorrichtung zum lokalen Befeuchten der Wellpappe vorhanden ist. Diese Sprühvorrichtung kann in Transportrichtung der Wellpappe gesehen, vor der Rillstation oder vor der Dehnstation angeordnet sein. Es ist auch möglich, dass vor beiden Stationen jeweils eine Sprühvorrichtung angeordnet ist.
- Die Rillstation kann auch in Transportrichtung der Wellpappe gesehen hinter der Dehnstation angeordnet sein.
- Es ist auch möglich, dass die Rillstation in der Art einer Rotationsstanze ausgebildet ist. Eine solche Rotationsstanze ist dem einschlägigen Fachmann bekannt. Insbesondere wird sie unter www.wellpappe-wissen.de erläutert.
- Die der Erfindung zugrundeliegende Aufgabe wird auch durch die Verfahren gemäß den Ansprüchen 14 bis 17 gelöst. Dabei lassen sich die im Zusammenhang mit der erfindungsgemäßen Vorrichtung beschriebenen Vorteile realisieren.
Weitere Vorteile und vorteilhafte Ausgestaltungen der Erfindung werden nachfolgend anhand der Zeichnung dargestellt und erläutert. - Es zeigen:
- Figur 1
- ein Querschnitt durch eine Wellpappe mit einer Welle,
- Figur 2
- eine Draufsicht auf einen beispielhaften Wellpappezuschnitt,
- Figur 3
- eine schematische Darstellung eines Ausführungsbeispiels einer erfindungsgemäßen Vorrichtung,
- Figur 4
- eine erfindungsgemäße Rillstation,
- Figur 5
- eine erfindungsgemäße Dehnstation und
- Figur 6
- der Ablauf des erfindungsgemäßen Verfahrens mit anschließendem Falten der Pappe.
- In der
Figur 3 ist schematische eine erfindungsgemäße Vorrichtung dargestellt. Die Transportrichtung der Wellpappe (nicht dargestellt) durch die Vorrichtung ist durch den Pfeil 29 angedeutet. - Bei diesem Ausführungsbeispiel ist in Transportrichtung eine Rillstation 25 vor einer erfindungsgemäßen Dehnstation 27 angeordnet. Das bedeutet, dass die Wellpappe in der
Figur 3 von links kommend zuerst durch die Rillstation 25 transportiert wird und dort auf einer ersten Seite gerillt wird. Anschließend wird die Wellpappe durch die Dehnstation 27 transportiert. Dort wird die Wellpappe auf der gegenüberliegenden Seite (= zweite Seite; in derFigur 3 die Unterseite der Wellpappe) erfindungsgemäß gedehnt. - Die Rillstation 25 umfasst einen Rillkörper 31 und einen gegenüberliegend angeordneten Gegenkörper 33.
- Zwischen dem Rillkörper 31 und dem Gegenkörper 33, die drehbar gelagert sind, ist ein Spalt vorhanden, durch den die Wellpappe transportiert wird. Der Spalt wird so eingestellt, dass das Rillen stattfindet, ohne die Pappe zu stark zu beanspruchen oder lokal zu überlasten.
- Anschließend gelangt die Wellpappe zu der Dehnstation 27, die einen Dehnkörper 35 und einen Gegenkörper 37 aufweist. Wichtig im Zusammenhang mit der Erfindung ist, dass der Dehnkörper 35 und der Rillkörper 31 auf die gegenüberliegenden Seiten der Wellpappe wirken.
- Daher sind der Gegenkörper 33 der Rillstation 25 und der Gegenkörper 37 der Dehnstation 27 auf gegenüberliegenden Seiten der Wellpappe angeordnet. Die Gegenkörper 33 und 37 haben die Aufgabe, ein Ausweichen der Wellpappe zu verhindern, wenn die Wellpappe auf der ersten Seite von dem Rillkörper 31 bearbeitet wird und anschließend durch den Dehnkörper 35 auf der zweiten Seite gedehnt wird.
- In der
Figur 3 sind zwei optionale Sprühvorrichtungen 59 eingezeichnet. Eine Sprühvorrichtung 59 ist in Transportrichtung vor der Rillstation 25 und die andere Rillstation 59 ist vor der Dehnstation 27 angeordnet. In derFigur 3 befeuchten beide Sprühvorrichtungen 59 die erste Seite der Wellpappe. Es ist selbstverständlich auch möglich, dass eine oder mehrere Sprühstationen 59 so angeordnet sind, dass sie die gegenüberliegende zweite Seite der Wellpappe befeuchten. Dann wird die Wellpappe dort befeuchtet, wo sie anschließend in der der Dehnstation 27 gedehnt. Die auf die zweites Seite der Pappe gerichteten Sprühstationen sind in derFigur 3 nicht dargestellt. - In der
Figur 4 ist die Rillstation 25 im Schnitt und schematisch dargestellt. Der Rillkörper 31 hat eine im Wesentlichen zylindrische Mantelfläche 41. Diese Mantelfläche 41 kann auch leicht ballig oder kegelstumpfförmig ausgebildet sein. Wichtig ist jedoch, dass über die Mantelfläche 41 ein umlaufender Rillsteg 43 in radialer Richtung hinausragt. Der Rillsteg 43 dringt in die Decklage der Wellpappe ein und verformt diese, ohne sie zu zerschneiden. Dadurch entsteht eine Rilllinie 13, wie beispielsweise in derFigur 2 angedeutet. - Der Gegenkörper 33 hat eine zylindrische Mantelfläche 45. Die Mantelfläche 45 kann jedoch auch leicht ballig ausgeführt sein.
- Die Geometrie des Rillstegs 43 ist in dem Detail X vergrößert dargestellt. Dabei wird deutlich, dass der Rillsteg 43 zwei Flanken 45 aufweist. Die beiden Flanken 45 schließen einen Winkel alpha1 von weniger als 90° ein. Eine Spitze 47, die zwischen den Flanken 45 vorhanden ist, weist einen Radius auf, der kleiner als 2 mm ist. In praktischen Versuchen hat es sich als vorteilhaft erwiesen, wenn der Radius im Bereich der Spitze 47 etwa 1,5 mm oder sogar nur 1 mm beträgt. Je kleiner der Radius an der Spitze 47 ist, desto besser und schmaler ist die Rilllinie 13. Allerdings darf die Spitze 47 des umlaufenden Rillsteg 43 nicht so scharf sein, dass sie die Decklage der Wellpappe aufschneidet.
- In der
Figur 5 ist ebenfalls schematisch eine Dehnstation 27 dargestellt. Dabei ist nochmals darauf hinzuweisen, dass die Dehnung der Wellpappe auf der anderen Seite stattfindet, als das Rillen bzw. das Einbringen einer Rilllinie 13 in der Rillstation 25. - Die Dehnstation 27 umfasst einen Dehnkörper 35 und einen Gegenkörper 37. An der Mantelfläche 49 des Dehnkörpers 35 sind zwei Dehnstege 51 ausgebildet, die in radialer Richtung über die Mantelfläche 49 hinausragen. Die beiden Dehnstege 51 sind im Detail Y vergrößert dargestellt. Die Dehnstege 51 weisen jeweils zwei Flanken 53 auf. Zwischen den Flanken 53 ist eine Abrundung 55 vorhanden, die einen Radius von mehr als 2 mm aufweist. In praktischen Versuchen hat es sich als vorteilhaft erwiesen, wenn der Radius der Abrundung 55 etwa 3 mm beträgt.
- In der
Figur 6 ist dargestellt, wie eine Wellpappe bearbeitet wird, zunächst in der Rillstation 25 und anschließend in der Dehnstation 27. - Die auf beiden Seiten bearbeitete Wellpappe wird anschließend in mehreren Schritten gefaltet. Dieser Prozess des Faltens ist in weiteren Figuren dargestellt.
- In den
Figuren 6a bis 6d ist in verschiedenen Schritten dargestellt, wie eine Rilllinie 13 und eine Dehnbereich in eine Wellpappe eingebracht wird. In derFigur 6a ist der erste Bearbeitungsschritt, das Einbringen einer Rillinie 13 Dargestellt. Anschließend wird auf der gegenüberliegenden zweiten Seite die Wellpappe gedehnt. Der gedehnte Bereich (Dehnbereich) ist in derFigur 6b mit dem Bezugszeichen 49 bezeichnet. Der Dehnbereich 49 ist in etwa so breit wie die Breite B eines Schlitzes 11 (sieheFigur 2 ). Er kann auch etwa 1 bis 2 mm breiter sein als die Breite B. - Anschließend wird die erfindungsgemäß gerillte und gedehnte Wellpappe gefaltet. In der
Figur 6c ist ein Zwischenstadium des Faltens dargestellt. In diesem Stadium ist die Wellpappe um einen Winkel von etwa 80° entlang der Rilllinie 13 gefaltet. Infolge dessen hat sich der gedehnte Bereich 49 bereits wieder etwas gedehnt. In derFigur 6d ist die um 180° gefaltete Wellpappe dargestellt. In diesem Zustand sind die beiden Wellen des Dehnbereichs 49 nahezu vollständig verschwunden. Es ergibt sich eine sehr saubere Faltung und an der Außenseite bzw. der zweiten Seite der Wellpappe treten keine Risse auf. Dies ist auf die dem Falten vorgelagerte erfindungsgemäße Dehnung zurückzuführen.
Claims (19)
- Vorrichtung zum Rillen und Dehnen von Voll- oder Wellpappe (1) umfassend eine Rillstation (25) und eine Dehnstation (27), wobei die Rillstation (25) und die Dehnstation (27) in Transportrichtung (29) der Voll-oder Wellpappe (1) zueinander beabstandet angeordnet sind, wobei die Dehnstation (27) einen rotierenden Dehnkörper (35) und einen rotierenden Gegenkörper (37) umfasst, dadurch gekennzeichnet, dass der Dehnkörper (35) zwei umlaufende Dehnstege (51) mit jeweils zwei Flanken (53) und zwischen den Flanken (53) eine Abrundung (55) aufweist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Rillstation (25) einen rotierenden Rillkörper (31) und einen rotierenden Gegenkörper (33) umfasst.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass der Rillkörper (31) eine zylindrische oder ballige Mantelfläche (41) und einen umlaufenden Rillsteg (43) mit zwei Flanken (45) und zwischen den Flanken (45) eine Spitze (47) aufweist.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, dass die Spitze (47) einen Radius (RSpitze) von weniger als 2 mm, bevorzugt einen Radius von 1,0 mm bis 2,0 mm, aufweist.
- Vorrichtung nach Anspruch 3 oder 4, dadurch gekennzeichnet, dass die Flanken (45) einen Winkel (alpha1) von weniger als 90° einschließen.
- Vorrichtung nach einem der Ansprüche 3 bis 5, dadurch gekennzeichnet, dass eine Höhe HRillsteg) des Rillstegs (43) kleiner als die Dicke der zu rillenden Pappe ist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Rillstation als Rotationsstanze ausgebildet ist.
- Vorrichtung nach einem der vorhergehenden Ansprüche 2 bis 7, dadurch gekennzeichnet, dass der Rillkörper (31) der Rillstation (27) eine erste Seite der Wellpappe verformt, und dass der Dehnkörper (35) der Dehnstation (25) eine zweite Seite der Wellpappe dehnt.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Abrundung (55) einen Radius (RAbrundung) von mehr als 2 mm, bevorzugt zwischen 2 mm und 4 mm oder zwischen 2,5 mm und 5 mm, aufweist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Flanken (53) der Dehnstege (51) einen Winkel (alpha2) von etwa 90° einschließen.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass eine Vorschubeinrichtung für die Voll- oder Wellpappe (1) vorhanden ist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass ein Abstand und/oder eine Anpresskraft zwischen Rillkörper (31) und Gegenkörper (33) und/oder zwischen Dehnkörper (35) und Gegenkörper (37) einstellbar ist.
- Vorrichtung nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass eine Sprühvorrichtung ( 59) zum lokalen Befeuchten der Wellpappe (1) vorhanden ist.
- Verfahren zum Rillen und Dehnen von Voll- oder Wellpappe, gekennzeichnet durch folgende Verfahrensschritte:- Rillen einer Vollpappe oder der verschiedenen Lagen einer Wellpappe (1) auf einer ersten Seite (3) zwischen einem Rillkörper (31) und einem Gegenkörper (33) und- Dehnen der Vollpappe oder der verschiedenen Lagen der Wellpappe (1) auf einer zweiten Seite (7) zwischen einem Dehnkörper (35) und einem Gegenkörper (37).
- Verfahren nach Anspruch 14, dadurch gekennzeichnet, dass die Voll- oder Wellpappe (1) vor oder während dem Rillen oder dem Dehnen lokal befeuchtet wird.
- Verfahren nach Anspruch 15, dadurch gekennzeichnet, dass die Voll- oder Wellpappe (1) auf der ersten Seite (3) lokal befeuchtet wird.
- Verfahren nach Anspruch 15 oder 16, dadurch gekennzeichnet, dass die Voll- oder Wellpappe (1) auf der zweiten Seite (7) lokal befeuchtet wird.
- Computerprogramm, dadurch gekennzeichnet, dass es nach einem der Verfahren gemäß mindestens einem der Ansprüche 14 bis 17 arbeitet.
- Steuergerät für eine Vorrichtung zum Rillen von Wellpappe (1), dadurch gekennzeichnet, dass es nach einem der Verfahren gemäß mindestens einem der Ansprüche 14 bis 17 arbeitet.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016123374.9A DE102016123374A1 (de) | 2016-12-02 | 2016-12-02 | Vorrichtung und Verfahren zum Rillen von Wellpappe und Vollpappe |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3330070A2 true EP3330070A2 (de) | 2018-06-06 |
| EP3330070A3 EP3330070A3 (de) | 2018-08-29 |
Family
ID=60515227
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17204457.0A Withdrawn EP3330070A3 (de) | 2016-12-02 | 2017-11-29 | Vorrichtung und verfahren zum rillen von wellpappe und vollpappe |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP3330070A3 (de) |
| DE (1) | DE102016123374A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102024107249A1 (de) * | 2024-03-14 | 2025-09-18 | Knüppel Verpackung GmbH & Co. KG | Verfahren und Vorrichtung zur Verringerung der Biegesteifigkeit von Wellpappe und flexibilisierte Wellpappe |
| DE102024127390A1 (de) * | 2024-09-23 | 2026-03-26 | G. Kraft Maschinenbau Gesellschaft mit beschränkter Haftung | Bearbeitungseinrichtung zum Rillen einer Kartonbahn sowie Maschine zur Bearbeitung einer Kartonbahn sowie Verfahren zur Bearbeitung einer Kartonbahn |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE248514C (de) * | ||||
| DE462229C (de) * | 1928-07-06 | Cartonnagenindustrie Ag F | Walzenriller fuer Pappen und Wellpappen | |
| DE29605073U1 (de) * | 1996-03-19 | 1996-05-23 | Essmann & Schaefer GmbH & Co. KG., 42369 Wuppertal | Rillwerkzeug zum Prägen von Faltrillen bei faltbaren Materialien |
| DE19838514C1 (de) * | 1998-08-25 | 2000-05-04 | Essmann & Schaefer | Rillwerkzeug zum Prägen von Faltrillen bei faltbaren Materialien |
| JP3717167B2 (ja) * | 2003-02-13 | 2005-11-16 | 株式会社イソワ | スリッタスコアラの制御方法 |
| US20090120263A1 (en) | 2007-11-12 | 2009-05-14 | Kabushiki Kaisha Isowa | Scorer apparatus for corrugated paperboard sheet |
| ITUD20110047A1 (it) * | 2011-03-30 | 2012-10-01 | Panotec Srl | Dispositivo di cordonatura e relativo metodo |
| AT512357B1 (de) * | 2012-01-12 | 2013-09-15 | Flatz Verpackungen Styropor Gmbh | Verfahren zur faltung von aus wellpappe bestehenden zuschnitten für die herstellung von faltschachteln und anlage hierfür |
| JP6247475B2 (ja) * | 2013-08-23 | 2017-12-13 | ザ・パック株式会社 | 段ボール包装材及び段ボール包装材の製造方法 |
| DE102013223854A1 (de) * | 2013-09-09 | 2015-03-12 | Wilhelm B a h m ü l l e r Maschinenbau Präzisionswerkzeuge GmbH | Vorrichtung und Verfahren zum Rillen von Wellpappe und Vollpappe |
-
2016
- 2016-12-02 DE DE102016123374.9A patent/DE102016123374A1/de not_active Withdrawn
-
2017
- 2017-11-29 EP EP17204457.0A patent/EP3330070A3/de not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| DE102016123374A1 (de) | 2018-06-07 |
| EP3330070A3 (de) | 2018-08-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2845724B1 (de) | Vorrichtung und Verfahren zum Rillen von Wellpappe und Vollpappe | |
| EP2743071B1 (de) | Verfahren und Vorrichtung zum Herstellen eines Polsterungserzeugnisses sowie Polsterungserzeugnis | |
| DE4400185B4 (de) | Verfahren und Vorrichtung zur Herstellung einer zwei Flansche und einen Steg aufweisenden Schiene für Hängedecken | |
| EP2700583B1 (de) | Zuschnitt zur Herstellung einer Verpackung o.dgl. sowie Verfahren zum Herstellen eines solchen Zuschnitts | |
| DE3614458A1 (de) | Verfahren und vorrichtung zum rillen | |
| EP3144133A1 (de) | Vorrichtung zum nuten von materialbogen | |
| EP2844572B1 (de) | Packung für zigaretten | |
| DE10356037A1 (de) | Schneid-Vorrichtung | |
| DE102016123374A1 (de) | Vorrichtung und Verfahren zum Rillen von Wellpappe und Vollpappe | |
| DE102015011399B4 (de) | Vorrichtung und Verfahren zum Rillen, Perforieren, Schneiden und Ritzen von flächigen Elementen | |
| EP0698454A1 (de) | Verfahren und Vorrichtung sowie Stanzmesser zum Herstellen von Aufreissperforationen in Wellpappenerzeugnissen | |
| EP4234189B1 (de) | Niederhaltervorrichtung für eine umformvorrichtung, verfahren zu einer umformung von verpackungsmaterial mittels der umformvorrichtung sowie produktionsmaschine mit einer derartigen umformvorrichtung | |
| DD207357B5 (de) | Verfahren zur Herstellung von Erzeugnissen aus bahnfoermigem Material | |
| DE4319300A1 (de) | Verfahren zum Herstellen von mit ausgestanzten Laschen versehenen Blechteilen | |
| EP3228446B1 (de) | Rilllinienpressstation | |
| EP2228207B1 (de) | Verfahren zur Herstellung von Biegelinien in einem Materialbogen sowie Vorrichtung zur Durchführung des Verfahrens | |
| EP2311611A2 (de) | Verfahren und Werkzeug zum Herstellen von Zuschnitten aus bahnförmigem Material | |
| DE102004001758B4 (de) | Vorrichtung zum Schneiden von bahnartigem Material sowie Verfahren zur Erzeugung von Querschnitten in einem bahnartigen Material | |
| EP2093048B1 (de) | Vorrichtung zur Herstellung eines Kantenschutzes | |
| WO2017207554A1 (de) | Kombiniertes präge- und ritz-/schneidwerkzeug und dessen verwendung | |
| DE60216738T2 (de) | Verfahren und werkzeug zum stanzen einer biegekante in einem verpackungsmaterial | |
| DE19838514C1 (de) | Rillwerkzeug zum Prägen von Faltrillen bei faltbaren Materialien | |
| EP4011574B1 (de) | Fensterklebemaschine und materialabläng- und -zuführvorrichtung | |
| EP4725687A2 (de) | Bearbeitungseinrichtung zum rillen einer kartonbahn sowie maschine zur bearbeitung einer kartonbahn sowie verfahren zur bearbeitung einer kartonbahn | |
| DE102018102718A1 (de) | Verfahren zum maschinellen Laserrillen von Nutzen sowie damit herstellbare dreidimensionale Struktur |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B31F 1/10 20060101AFI20180724BHEP Ipc: B31B 50/25 20170101ALI20180724BHEP |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20190301 |