EP3369538A1 - Stanze zum ausschneiden komplexer formen aus einer karton-sandwichplatte mit wabenkern oder einem kern aus wellpappe / stehender welle - Google Patents
Stanze zum ausschneiden komplexer formen aus einer karton-sandwichplatte mit wabenkern oder einem kern aus wellpappe / stehender welle Download PDFInfo
- Publication number
- EP3369538A1 EP3369538A1 EP17158728.0A EP17158728A EP3369538A1 EP 3369538 A1 EP3369538 A1 EP 3369538A1 EP 17158728 A EP17158728 A EP 17158728A EP 3369538 A1 EP3369538 A1 EP 3369538A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- punching
- plate
- blades
- complex shapes
- tool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/40—Cutting-out; Stamping-out using a press, e.g. of the ram type
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
- B26F2001/4436—Materials or surface treatments therefore
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
- B26F2001/4472—Cutting edge section features
Definitions
- the invention relates to a punch for cutting complex shapes of a sandwich plate with honeycomb core (honeycomb plate) or standing wave (this strip of corrugated cardboard are edgewise glued together, and at the open sides of the waveform top and bottom with a liner), with a with a plurality of punching blades sized plate having punching tool.
- the invention relates to a punch for cutting complex shapes from cardboard sandwich panels.
- Cardboard sandwich panels with honeycomb core consist of two load-bearing cover skins (liners) and a support core in honeycomb form arranged vertically therebetween or corrugated board strips arranged vertically.
- the core is regularly made of cardboard, paper, fiber plastic or thin aluminum foils, wherein the covering skins can be made of cardboard, plastic, fiber composites or sheet metal.
- Cardboard sandwich panels made of paper or cardboard are due to their lightweight construction and high resilience of up to more than 50 t per m 2 as structural elements in the exhibition, stage and stage construction, acoustics, as well as in shelf and furniture.
- sandwich elements are used in particular for the promotion of products in the context of sales displays.
- displays in the shape and color known as carton displays, floor displays (also called bottom displays), counter displays, shelf displays, pallet displays, etc. are known.
- honeycomb panels must first be printed and then cut into shape. This is usually done using computerized high performance cutters, which can cut complex shapes from sandwich panels by means of a single knife that can be moved and rotated in the plane.
- the object of the invention is therefore to provide a tool that allows a clean cutting of complex shapes even from (thick) cardboard sandwich panels.
- a plate of a punching tool is equipped with punching knives, wherein the punching knives are made of solid steel or strip steel.
- the punching blades are aligned so that the cutting edge of the punching knife runs parallel to the plane of the plate of the punching tool. In other words, all the punching blade cutters are oriented at right angles to the direction of movement of the punching tool.
- the basic idea of the invention is to tilt the longitudinal axis of each blade of the punching tool in relation to the direction of movement of the punching tool so that the cutting edges of the punching blades are inclined in the longitudinal direction of the plane of the punching plate.
- a punch for cutting complex shapes from a cardboard sandwich plate (with standing wave as honeycomb plate) which has a punching tool, which consists of a patched with a plurality of punching blades plate. It is provided that the cutting edges of the punching blades are inclined in the longitudinal direction of the cutting to the plane of the plate. The cutting edges of the punching knife thus run at a predefined angle obliquely to the plane of the plate of the punching tool.
- all punching blades are arranged inclined at an identical angle to the plane of the plate.
- the cutting edges of successively adjacent punching blades are inclined in the same direction.
- two adjacent punching blades can also taper towards one another, ie they are inclined in the opposite direction.
- a punching tool having a plate and a plurality of punching blades extending out of the plane of the plate, the blades of the punching blades being inclined in their longitudinal direction to the plane of the plate of the punching tool.
- all punching blades are arranged inclined at an identical angle to the plane of the plate.
- the cutting edges of successively adjacent punching blades are inclined in the same direction.
- two adjacent punching blades can also taper towards one another, ie they are inclined in the opposite direction.
- all of the identically inclined punching blades extend equidistant from the plane of the plate in relation to the plate of the punching tool.
- the punching knives can be made of solid steel or of strip steel.
- the punching knife can be arranged as a straight cutting line or in a free contour.
- the length of the punching blades in the plane of the plate and the inclination of the punching blades should be selected on the basis of the strength and the thickness of the honeycomb plate to be punched.
- a first mold for a first punching operation from one side and a second mold for a second punching operation from the other side of the honeycomb panel may also be necessary.
- the finished product, ie the die-cut honeycomb panel, results in this case only after carrying out the two punching operations.
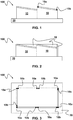
- Fig. 1 shows a front view of a punching tool to explain the basic principle.
- the punching tool 100 has a plate 20 which has two punching knives 10, 10 which are arranged adjacent to one another directly adjacent to one another.
- the knife edges of the punching blades 10 are arranged obliquely with respect to the plate 20, so that a first portion 10 a of the punching blade 10 is further away from the plate 20 than a second portion 10 b of the punching blade 10, which has a smaller distance from the plate 20.
- the cutting edges thus have a deviation from the horizontal plane defined by the plate 20 (ie, one end of the punching blade 10 has a greater height than the other end of the punching blade 10).
- the knives 10 are arranged in such a way that the knife edges of the punching knives 10 are identically inclined, that is, they each have an identical cutting angle with the plate 20.
- the inclination of the punching blade 10 runs in the same direction. This ensures that each high-pressure punched cutting edge portion is kept ready with a steeply falling edge (unlike when the blades of two knives would approach each other).
- Fig. 2 shows a schematic side view of a second embodiment of a punching tool according to the invention for punching a complex shape, namely a cuboid.
- This in Fig. 2 Punching tool shown shows a total of six adjacently arranged punching blade 10, which form a rectangle in the plan view shown in Fig. 3.
- the punching knife 10 are after the for Fig. 1 arranged principle, wherein the cutting edge of the cutting edges of the punching blade 10 each on the inside of the punched Form are arranged. Again, the sections 10a, 10b of the punching blade 10 alternate. In particular, the portions 10a of the punching blades 10 are located at the same distance from the plate 20 that all of the punching blades 10 contact the honeycomb plate at the same time as the punching tool 100 approaches a honeycomb plate (not shown).
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
Stanze zum Ausschneiden komplexer Formen aus einer Karton-Sandwichplatte (z.B. Wabenplatte), mit einem eine mit einer Mehrzahl von Stanzmessem (10) bemesserte Platte (20) aufweisenden Stanzwerkzeug (100), dadurch gekennzeichnet, dass die Schneiden der Stanzmesser (10) in deren Längsrichtung zur Ebene der Platte (20) des Stanzwerkzeugs (100) geneigt sind.
Description
- Die Erfindung betrifft eine Stanze zum Ausschneiden komplexer Formen aus einer Sandwichplatte mit Wabenkern (Wabenplatte) oder stehender Welle (hierbei sind Streifen eines Wellkartons hochkant aneinander geklebt, und an den offenen Seiten der Wellenform oben und unten mit einem Liner kaschiert), mit einem eine mit einer Mehrzahl von Stanzmessern bemesserte Platte aufweisenden Stanzwerkzeug. Insbesondere betrifft die Erfindung eine Stanze zum Ausschneiden komplexer Formen aus Karton-Sandwichtafeln.
- Karton-Sandwichplatten mit Wabenkern, bestehen - wie bekannt - aus zwei tragenden Deckhäuten (Liner) und einem dazwischen angeordneten Stützkern in Wabenform oder senkrecht angeordneten Kartonstreifen aus Wellkarton. Der Kern ist regelmäßig aus Pappe, Papier, Faserkunststoff oder dünnen Aluminiumfolien hergestellt, wobei die Deckhäute aus Pappe, Kunststoff, Faserverbundwerkstoffen oder Metallblech bestehen können.
- Karton-Sandwichplatten aus Papier oder Pappe eignen sich aufgrund ihrer Leichtbauweise und zugleich hohen Belastbarkeit von bis zu mehr als 50 t pro m2 als strukturgebende Elemente im Messebau, Kulissen- und Bühnenbau, Akustikbau, sowie im Regal- und Möbelbau.
- Derartige Sandwichelemente werden aber insbesondere auch zur Verkaufsförderung von Produkten im Rahmen von Verkaufsdisplays verwendet. So sind besonders in Form und Farbe ausgestaltete Displays als Kartondisplays, Bodendisplays (auch Bodenaufsteller genannt), Thekendisplays, Regal-Displays, Paletten-Displays etc. bekannt.
- Die Vorteile dieser Displays für den Anwender sind der leichte Transport, die einfache Verstaubarkeit aufgrund zerlegbarer Einzelkomponenten und die einfache Entsorgung.
- Auf fertigungstechnischer Seite ist die Herstellung der Displays jedoch recht aufwändig. Die Wabenplatten müssen zunächst bedruckt und anschließend in Form geschnitten werden. Dieses erfolgt in der Regel unter Verwendung von computergesteuerten Hochleistungscuttern, die mittels eines in der Ebene verfahr- und drehbaren Einzelmessers komplexe Formen aus Sandwichplatten schneiden können.
- Wenngleich mit einem Hochleistungscutter komplexe Formen äußerst präzise aus Wabenplatten ausgeschnitten werden können, sind einerseits der Platzbedarf für die Aufstellung eines derartigen Geräts und andererseits der Zeitbedarf zum Einrichten des Cutters und dem Ausschneiden komplexer Formen recht hoch. Der Arbeitsdurchsatz eines Hochleistungscutters ist also relativ gering.
- Andere Methoden, die einen höheren Durchsatz erlauben würden, insbesondere das Stanzen von Wabenplatten, sind daran gescheitert, dass die die Stabilität der Wabenplatten bewirkenden Eigenschaften der vom Stanzwerkzeug bewirkten Kraft entgegen wirken und nur zu unzureichenden Stanzergebnissen führen. Häufig werden die Karton-Sandwichplatten bei Einwirken eines Stanzwerkzeugs deformiert und/oder die Deckschichten werden vom Stützkern abgerissen und reißen ein.
- Diese Vorgehensweise ist daher für die Herstellung von Verkaufsdisplays generell ungeeignet.
- Aufgabe der Erfindung ist es daher, ein Werkzeug zu schaffen, die ein sauberes Ausschneiden komplexer Formen auch aus (dicken) Karton-Sandwichplatten ermöglicht.
- Diese Aufgabe wird erfindungsgemäß durch die Stanze mit den Merkmalen von Anspruch 1 und das Stanzwerkzeug mit den Merkmalen von Anspruch 3 gelöst. Die Unteransprüche geben jeweils vorteilhafte Ausgestaltungen der Erfindung wieder.
- Trotz grundsätzlich nur geringer Eignung einer Stanze zur Herstellung von aus Karton-Sandwichplatten hergestellten Verkaufsdisplays ist es dem Erfinder gelungen, ein Stanzwerkzeug zu schaffen, mit dem saubere Schnitte durch Wabenplatten möglich sind. Die erfindungsgemäßen Vorrichtungen ermöglichen also die Herstellung von aus Karton-Sandwichplatten gefertigten Verkaufsdisplays durch Stanzen.
- Bei herkömmlichen Stanzwerkzeugen wird eine Platte eines Stanzwerkzeugs mit Stanzmessern bestückt, wobei die Stanzmesser aus Vollstahl oder Bandstahl gefertigt sind. Dabei sind die Stanzmesser so ausgerichtet, dass die Schneide der Stanzmesser parallel zur Ebene der Platte des Stanzwerkzeugs verläuft. Anders ausgedrückt sind alle Stanzmesserschneiden rechtwinklig zur Bewegungsrichtung des Stanzwerkzeugs ausgerichtet.
- Grundgedanke der Erfindung hingegen ist es, die Längsachse jedes Messers des Stanzwerkzeugs im Verhältnis zur Bewegungsrichtung des Stanzwerkzeugs zu kippen, sodass die Schneiden der Stanzmesser in deren Längsrichtung zur Ebene der Platte des Stanzwerkzeugs geneigt sind.
- Erfindungsgemäß ist also eine Stanze zum Ausschneiden komplexer Formen aus einer Karton-Sandwichplatte (mit stehender Welle als Wabenplatte) vorgesehen, die ein Stanzwerkzeug aufweist, das aus einer mit einer Mehrzahl von Stanzmessern bemesserten Platte besteht. Dabei ist vorgesehen, dass die Schneiden der Stanzmesser in Längsrichtung der Schneiden zur Ebene der Platte geneigt sind. Die Schneiden der Stanzmesser laufen also in einem vordefinierten Winkel schräg auf die Ebene der Platte des Stanzwerkzeugs zu.
- Diese Ausgestaltung führt dazu, dass der Abschnitt des Stanzmessers, der von der Platte am weitesten entfernt ist, punktuell mit der zu stanzenden Wabenplatte in Berührung kommt und daher mit bei geringerer Fläche mit höherem Schneiddruck in die Wabenplatte eindringen kann als dieses bei einem Stanzwerkzeug möglich ist, das parallel zur Platte ausgerichtete Stanzmesser aufweist. Die erfindungsgemäße Ausgestaltung führt dazu, dass die Deckschicht nicht einreißt und saubere Schnittkanten erhalten werden.
- Bevorzugt sind alle Stanzmesser mit identischem Winkel zur Ebene der Platte geneigt angeordnet.
- Insbesondere ist vorgesehen, dass die Schneiden aufeinanderfolgend benachbarter Stanzmesser in derselben Richtung geneigt sind. Aus Gründen der Formgebung können zwei benachbarte Stanzmesser auch aufeinander zulaufend, also in Gegenrichtung geneigt sind.
- Des Weiteren wird ein Stanzwerkzeug mit einer Platte und einer Mehrzahl sich aus der Ebene der Platte erstreckenden Stanzmessern beansprucht, wobei die Schneiden der Stanzmesser in deren Längsrichtung zur Ebene der Platte des Stanzwerkzeugs geneigt sind.
- Bevorzugt sind alle Stanzmesser mit identischem Winkel zur Ebene der Platte geneigt angeordnet.
- Insbesondere ist vorgesehen, dass die Schneiden aufeinanderfolgend benachbarter Stanzmesser in derselben Richtung geneigt sind. Aus Gründen der Formgebung können zwei benachbarte Stanzmesser auch aufeinander zulaufend, also in Gegenrichtung geneigt sind.
- Besonders bevorzugt erstrecken sich alle identisch geneigten Stanzmesser im Verhältnis zur Platte des Stanzwerkzeugs gleich weit aus der Ebene der Platte.
- Die Stanzmesser können aus Vollstahl oder aus Bandstahl hergestellt sein. Die Stanzmesser können als gerade Schneidlinie oder auch in einer freien Kontur angeordnet sein.
- Insbesondere ist die Länge der Stanzmesser in der Ebene der Platte und die Neigung der Stanzmesser anhand der Festigkeit und der Dicke der zu stanzenden Wabenplatte auszuwählen.
- So kann auch aufgrund des Hubvorgangs der Stanze und der Eindringtiefe der Stanzmesser eine erste Form für einen ersten Stanzvorgang von einer Seite und eine zweite Form für einen zweiten Stanzvorgang von der anderen Seite der Wabenplatte notwendig sein. Das fertige Produkt, also die in Form gestanzte Wabenplatte, ergibt sich dabei erst nach Ausführen der beiden Stanzvorgänge.
- In jedem Fall kann mit der erfindungsgemäßen Stanze gegenüber den bislang verwendeten Hochleistungscuttern ein höherer Durchsatz erreicht werden.
- Die Erfindung wird im Folgenden anhand von in den beigefügten Zeichnungen dargestellten, besonders bevorzugt ausgestalteten Ausführungsbeispielen näher erläutert. Es zeigen:
- Fig. 1
- eine schematische Seitenansicht eines ersten Ausführungsbeispiels eines Stanzwerkzeugs nach der Erfindung zur Erläuterung des Grundprinzips;
- Fig. 2
- eine schematische Seitenansicht eines zweiten Ausführungsbeispiels eines Stanzwerkzeugs nach der Erfindung; und
- Fig. 3
- eine schematische Draufsicht auf das in
Fig. 2 in Seitenansicht dargestellte Stanzwerkzeug. -
Fig. 1 zeigt eine Frontalansicht eines Stanzwerkzeugs zur Erläuterung des Grundprinzips. Das Stanzwerkzeug 100 weist eine Platte 20 auf, die zwei direkt aneinander anschließend benachbart angeordnete Stanzmesser 10, 10 aufweist. Die Messerschneiden der Stanzmesser 10 sind in Bezug auf die Platte 20 schräg verlaufend angeordnet, sodass ein erster Abschnitt 10a der Stanzmesser 10 von der Platte 20 weiter entfernt ist als ein zweiter Abschnitt 10b der Stanzmesser 10, der einen geringeren Abstand zur Platte 20 aufweist. Die Schneiden weisen also eine Abweichung von der durch die Platte 20 definierten Horizontalen auf (das eine Ende des Stanzmessers 10 weist also eine größere Höhe als das andere Ende des Stanzmessers 10 auf). - Die Messer 10 sind derart angeordnet, dass die Messerschneiden der Stanzmesser 10 identisch geneigt sind, also jeweils mit der Platte 20 einen identischen Schnittwinkel aufweisen. Insbesondere verläuft die Neigung der Stanzmesser 10 in derselben Richtung. Dadurch wird gewährleistet, dass jeweils ein mit hohem Druck belasteter Stanzmesserschneidenabschnitt mit steil abfallender Flanke bereitgehalten wird (anders als wenn die Schneiden von zwei Messern aufeinander zu laufen würden).
-
Fig. 2 zeigt eine schematische Seitenansicht eines zweiten Ausführungsbeispiels eines Stanzwerkzeugs nach der Erfindung zum Ausstanzen einer komplexen Form, nämlich eines Quaders. Das inFig. 2 dargestellte Stanzwerkzeug zeigt insgesamt sechs benachbart angeordnete Stanzmesser 10, die in der in Fig. 3 gezeigten Draufsicht ein Rechteck bilden. - Die Stanzmesser 10 sind nach dem für
Fig. 1 erläuterten Prinzip angeordnet, wobei die Schnittkante der Schneiden der Stanzmesser 10 jeweils auf der Innenseite der zu stanzenden Form angeordnet sind. Auch hier wechseln sich die Abschnitte 10a, 10b der Stanzmesser 10 ab. Insbesondere sind die Abschnitte 10a der Stanzmesser 10 mit derselben Entfernung zur Platte 20 angeordnet, sodass alle Stanzmesser 10 bei der Annäherung des Stanzwerkzeugs 100 an eine (nicht dargestellte) Wabenplatte zum selben Zeitpunkt mit der Wabenplatte in Berührung kommen. - Wenngleich eine Gummierung nicht dargestellt ist, versteht es sich, dass eine Gummierung des Stanzwerkzeugs zweckdienlich und entsprechend vorhanden sein kann.
Claims (5)
- Stanze zum Ausschneiden komplexer Formen aus einer Karton-Sandwichplatte, mit einem eine mit einer Mehrzahl von Stanzmessern (10) bemesserte Platte (20) aufweisenden Stanzwerkzeug (100),
dadurch gekennzeichnet, dass
die Schneiden der Stanzmesser (10) in deren Längsrichtung zur Ebene der Platte (20) des Stanzwerkzeugs (100) geneigt sind. - Stanze nach Anspruch 1, dadurch gekennzeichnet, dass die Schneiden aufeinanderfolgend benachbarter Stanzmesser (10) in derselben Richtung geneigt sind.
- Stanzwerkzeug (100) mit einer Platte (20) und einer Mehrzahl sich aus der Ebene der Platte (20) erstreckenden Stanzmessern (10), dadurch gekennzeichnet, dass die Schneiden der Stanzmesser (10) in deren Längsrichtung zur Ebene der Platte (20) des Stanzwerkzeugs (100) geneigt sind.
- Stanzwerkzeug (100) nach Anspruch 3, dadurch gekennzeichnet, dass die Schneiden aufeinanderfolgend benachbarter Stanzmesser (10) in derselben Richtung geneigt sind
- Stanzwerkzeug (100) nach einem der Ansprüche 3 und 4, dadurch gekennzeichnet, dass die Stanzmesser (10) aus Stahl gefertigt sind.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP17158728.0A EP3369538A1 (de) | 2017-03-01 | 2017-03-01 | Stanze zum ausschneiden komplexer formen aus einer karton-sandwichplatte mit wabenkern oder einem kern aus wellpappe / stehender welle |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP17158728.0A EP3369538A1 (de) | 2017-03-01 | 2017-03-01 | Stanze zum ausschneiden komplexer formen aus einer karton-sandwichplatte mit wabenkern oder einem kern aus wellpappe / stehender welle |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP3369538A1 true EP3369538A1 (de) | 2018-09-05 |
Family
ID=58212977
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17158728.0A Withdrawn EP3369538A1 (de) | 2017-03-01 | 2017-03-01 | Stanze zum ausschneiden komplexer formen aus einer karton-sandwichplatte mit wabenkern oder einem kern aus wellpappe / stehender welle |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP3369538A1 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| TWI853632B (zh) * | 2023-07-03 | 2024-08-21 | 母樂有限公司 | 沖壓模具 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4002092A (en) * | 1975-06-11 | 1977-01-11 | B & M Die Co., Inc. | Compound angle cutting edge and method of using same |
| DE2848554A1 (de) * | 1977-11-14 | 1979-05-17 | Simon Bleich | Stanzmesser |
| WO1992018077A1 (en) * | 1991-04-23 | 1992-10-29 | Zimmer Industries, Inc. | Perforated label web and method of producing such web |
| EP0546392A1 (de) * | 1991-11-29 | 1993-06-16 | R + S STANZTECHNIK GmbH | Stanzmesser sowie Vorrichtung mit einem solchen Stanzmesser |
| US20100218753A1 (en) * | 2009-01-16 | 2010-09-02 | Whitehead John T | Apparatus and system for cutting fiber-cement materials and methods of operation and use |
| DE102010061991A1 (de) * | 2010-11-25 | 2012-05-31 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zum Stanzen einer aus Fasermaterial bestehenden Fasermatte |
-
2017
- 2017-03-01 EP EP17158728.0A patent/EP3369538A1/de not_active Withdrawn
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4002092A (en) * | 1975-06-11 | 1977-01-11 | B & M Die Co., Inc. | Compound angle cutting edge and method of using same |
| DE2848554A1 (de) * | 1977-11-14 | 1979-05-17 | Simon Bleich | Stanzmesser |
| WO1992018077A1 (en) * | 1991-04-23 | 1992-10-29 | Zimmer Industries, Inc. | Perforated label web and method of producing such web |
| EP0546392A1 (de) * | 1991-11-29 | 1993-06-16 | R + S STANZTECHNIK GmbH | Stanzmesser sowie Vorrichtung mit einem solchen Stanzmesser |
| US20100218753A1 (en) * | 2009-01-16 | 2010-09-02 | Whitehead John T | Apparatus and system for cutting fiber-cement materials and methods of operation and use |
| DE102010061991A1 (de) * | 2010-11-25 | 2012-05-31 | Bayerische Motoren Werke Aktiengesellschaft | Verfahren zum Stanzen einer aus Fasermaterial bestehenden Fasermatte |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| TWI853632B (zh) * | 2023-07-03 | 2024-08-21 | 母樂有限公司 | 沖壓模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2015117909A1 (de) | Verfahren zur herstellung eines paneels | |
| DE3135980C1 (de) | Bandstahlstanzwerkzeug mit mindestens einem eine Schneide aufweisenden bandförmigen Stanzmesser | |
| DE69508314T2 (de) | Bewegliches Oberwerkzeug zur Trennung der Schnittschablonen von einem Bogen, der durch eine Presse zur Herstellung von Verpackungsmaterial bearbeitet ist | |
| EP3168016B1 (de) | Schneidwerkzeug zum trennen von flachmaterialien | |
| DE102016102475A1 (de) | Stanze zum Ausschneiden komplexer Formen aus einer Karton-Sandwichplatte mit Wabenkern oder einem Kern aus Wellpappe / stehender Welle | |
| DE60207385T2 (de) | Verfahren zur herstellung eines notizblocks | |
| EP3554782B1 (de) | Verfahren und vorrichtung zum ausbrechen eines flächigen werkstücks aus einem werkstoffbogen | |
| EP2873522A1 (de) | Verbundplatte aus Holzwerkstoff und Verfahren zu ihrer Herstellung | |
| DE2427594A1 (de) | Zerteilen einer mehrschichtigen tafel in leisten | |
| EP0698454A1 (de) | Verfahren und Vorrichtung sowie Stanzmesser zum Herstellen von Aufreissperforationen in Wellpappenerzeugnissen | |
| EP0265632A2 (de) | Verfahren zum Herstellen eines Furnierwerkstückes mit Ausschnitt sowie Pressstanzwerkzeug zu seiner Durchführung | |
| DE3135021A1 (de) | "vorrichtung zum stanzen von zuschnitten aus karton, pappe und dergleichen" | |
| EP2184141A1 (de) | Verfahren und Vorrichtung zur Herstellung einer Stanzung | |
| DE102008034764A1 (de) | Werkzeug für eine Bogenstanzmaschine | |
| DE102009053053A1 (de) | Plattenförmiges Bauteil und Verfahren zur Herstellung eines plattenförmigen Bauteils | |
| EP1990152A1 (de) | Kantenanleimaggregat und Verfahren zum Anleimen von Kantenmaterial | |
| EP2311611A2 (de) | Verfahren und Werkzeug zum Herstellen von Zuschnitten aus bahnförmigem Material | |
| DE102010019839A1 (de) | Niederhalteeinrichtung für eine Stanzform und Verfahren zum Ausstanzen einer Öffnung oder Abtrennung mehrerer Lagen eines Kartons, Wellpappe oder dgl. | |
| DE4316368C2 (de) | Verfahren zur Herstellung von beschichteten Tafelelementen | |
| EP3330070A2 (de) | Vorrichtung und verfahren zum rillen von wellpappe und vollpappe | |
| DE2752717A1 (de) | Stanzmesserform und deren herstellungsverfahren | |
| DE19809459A1 (de) | Rundkante und Verfahren zur Herstellung von Rundkanten | |
| DE4010871C2 (de) | ||
| DE19937847C1 (de) | Zurichtbare Schnellbau- und Schaltafel sowie Verfahren zu deren Herstellung | |
| DE102019111435A1 (de) | Aufreißvorrichtung in einem Zuschnitt aus Faltmaterial, insbesondere in einem Zuschnitt aus Wellpappe und Flachstanzvorrichtung zur Herstellung eines Kartonzuschnitts |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20190306 |