EP3411236B1 - Druckmaschine und verfahren zum trocknen eines bandmaterials einer druckmaschine - Google Patents
Druckmaschine und verfahren zum trocknen eines bandmaterials einer druckmaschine Download PDFInfo
- Publication number
- EP3411236B1 EP3411236B1 EP17702628.3A EP17702628A EP3411236B1 EP 3411236 B1 EP3411236 B1 EP 3411236B1 EP 17702628 A EP17702628 A EP 17702628A EP 3411236 B1 EP3411236 B1 EP 3411236B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- drying
- drying nozzle
- nozzle
- strip stock
- printing press
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41F—PRINTING MACHINES OR PRESSES
- B41F23/00—Devices for treating the surfaces of sheets, webs, or other articles in connection with printing
- B41F23/04—Devices for treating the surfaces of sheets, webs, or other articles in connection with printing by heat drying, by cooling, by applying powders
- B41F23/0403—Drying webs
- B41F23/0423—Drying webs by convection
- B41F23/0426—Drying webs by convection using heated air
Definitions
- the present invention relates to a printing machine comprising an apparatus for drying a strip material with a first drying nozzle and a second drying nozzle, wherein the first drying nozzle and the second drying nozzle are each adapted to apply drying air to the strip material, and wherein the first drying nozzle is formed such in that it applies drying air in a first feed direction to the strip material and discharges it from the strip material in a first discharge direction, and the second drying nozzle is designed such that it applies drying air in a second feed direction to the strip material and removes it from the strip material in a second discharge direction.
- drying nozzles are arranged one behind the other in a housing at more or less large intervals. These blow warm air on the belt material to dry the substances on the material.
- a major disadvantage in the prior art is that the drying length and thus the installation space of drying devices is relatively large. The consequence is a large heat radiation and thus high energy costs.
- a drying device comprising a heatable roller and a blowing device having an outlet opening, the outlet direction is aligned with at least one component of the outlet opening on a lateral surface of the temperature-controlled roller and wherein the outlet direction of the at least one outlet opening a component in a Direction, which is oriented parallel to a tangent to a provided for a printing operation direction of rotation of the next opening area of the outlet area of the lateral surface of the temperature-controlled roller.
- the object is achieved by a printing machine with a first drying nozzle and a second drying nozzle according to claim 1, wherein the first drying nozzle and the second drying nozzle are each adapted to apply drying air to the strip material, and wherein the first drying nozzle is designed such that they Drying air in a first feed direction on the strip material and discharges in a first discharge from the strip material, and the second drying nozzle is adapted such that it applies drying air in a second feed direction on the strip material and dissipates in a second discharge from the strip material, said first discharge direction of the first drying nozzle and the second discharge direction of the second drying nozzle are arranged to extend in a discharge channel between the first drying nozzle and the second drying nozzle.
- the technical advantage is achieved that the first and the second drying nozzle are arranged very compact. This reduces the space of the device and thus the Total drying length. The consequence is of a reduced Heat radiation and thus from reduced energy costs. Another advantage is achieved in that a better adaptation to customer needs can take place.
- the outflow channel is preferably arranged orthogonal to the strip material.
- the outflow channel is formed by housing sections of the first drying nozzle and the second drying nozzle. This additionally favors the controlled discharge of the drying air from the strip material. It would also be conceivable here for the housing sections to be able to absorb part of the heat of the discharged drying air and to supply it to the drying nozzles. This could save additional energy costs.
- the first feed direction and the second feed direction can be arranged orthogonal to each other. This additionally reduces the installation space length of the entire device.
- the first drying nozzle and the second drying nozzle are arranged to apply drying air to a pressure side of the strip material. This ensures optimum drying performance, since the drying air of the first drying nozzle and the second drying nozzle comes into direct contact with the substances located on the strip material.
- the first drying nozzle and the second drying nozzle are associated with a guide roller.
- the guide roll for guiding the strip material is here at a rear side of the strip Band material formed.
- the guide roller supports the strip material only with a wrapping angle of at most 90 degrees, in particular of at most 45 degrees (according to the invention of at most 20 degrees). It is advantageous that the drying air assumes a deviating from a perpendicular loading angle to the strip material. Thus, the drying air can be better derived via the outflow channel. An air turbulence is prevented by this measure, so that ultimately the drying performance can be increased.
- the guide roller is adjustable.
- a geometric intersection of the first feed direction and the second feed direction is arranged on a side facing the rear side of the strip material. This makes it possible to increase the drying area in which drying air from the first drying nozzle and the second drying nozzle impinge on the strip material. As a consequence, the effective exposure time of the drying air to the strip material within the device is prolonged.
- a geometric intersection of the first feed direction and the second feed direction lies on an imaginary line between the axis of rotation and the peripheral surface of the guide roller.
- the geometric intersection point lies on the half of the imaginary line closer to the peripheral surface. This arrangement describes an even stronger inclination, which causes a further increased drying performance.
- the first drying nozzle and the second drying nozzle are adjustable, in particular designed to be pivotable.
- an adjusting device in particular a pivoting device is used.
- the device has a control in order to set the first drying nozzle and the second drying nozzle in a continuous pivoting movement.
- this increases the flexibility of the device and, on the other hand, it can additionally increase the drying performance.
- the embodiment offers the possibility of reducing a temperature load on the strip material at elevated drying air temperatures.
- the apparatus has a plurality of drying nozzles, each applying drying air to the strip material and derived by appropriately trained outflow channels between the drying nozzles. As a result, more than just two drying nozzles per device can be arranged. By deriving the drying air from the strip material between the drying nozzles, all advantages are retained and the drying performance is further increased.
- a drying module according to the printing press according to the invention comprises at least two devices arranged in series according to one of the preceding embodiments.
- Two or more devices arranged in series can be combined into a model.
- In the printing machine can then be provided depending on, for example, the number of printing or inking units, the maximum printing speed, the maximum printing length, the maximum printing width and / or the diameter of the impression cylinder one or more such modules.
- Such a modular design of a drying device allows a series production of individual modules, but still an adjustment of the required dryer performance in the press in question by arranging several modules, as described above.
- the drying module is seen in the transport direction of the strip material - behind the last color or printing unit of the printing press.
- This printing press is preferably a flexographic printing press, in particular a central cylinder flexographic printing press. In the latter case, such a drying device is often referred to as a bridge dryer.
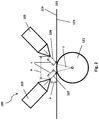
- the FIG. 1 shows a schematic representation of an apparatus 100 for drying a strip material 101.
- the apparatus 100 includes a first drying nozzle 103 and a second drying nozzle 105, each applying drying air to the strip material 101.
- the first drying nozzle 103 applies drying air to the strip material 101 in a first feeding direction 107
- the second drying nozzle 105 applies drying air to the strip material 101 in a second feeding direction 109.
- the discharge of the drying air via an orthogonal to the strip material 101 arranged discharge channel 115, which between the first drying nozzle 103 and the second drying nozzle 105 extends.
- Also arranged orthogonal to each other are the first feed direction 107 and the second feed direction 109.
- a feed angle between the first feed direction 107 and the strip material 101 and between the second feed direction 109 and the strip material 101 is in each case in the range of 35 ° to 55 °, preferably Range of 40 ° to 50 °, in particular at about 45 °. With this feed angle is achieved that the drying air escapes through the discharge channel 115 in an optimal manner.
- the drying air is applied through the first drying nozzle 103 and the second drying nozzle 105 on a pressure side 119 of the strip material 101, while the first drying nozzle 103 and the second drying nozzle 105 are associated with a common guide roller 121.
- the guide roller 121 is arranged to guide the strip material 101 on a back side 123 of the strip material 101. A vertical distance a (see FIG.
- the point of intersection 125 lies on an imaginary line between the axis of rotation 130 and the peripheral surface 131 of the guide roller 121. It is advantageous if the imaginary line can be divided into two equal halves and the intersection point 125 is half, that of the peripheral surface 131 closer lies. This half of the imaginary line 132 is denoted by reference numeral 133 in the FIG. 1 characterized. The division of the imaginary line into two halves is indicated by the line 134.
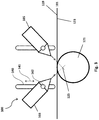
- the FIG. 2 shows a further schematic illustration of an apparatus 100 for drying a strip material 101.
- the FIG. 2 are exact geometric dimensions, which have been found to be particularly advantageous.
- a vertical distance a between the first drying nozzle 103 and the second drying nozzle 105 and strip material 101 is 3 mm to 20 mm.
- a horizontal distance b between the first drying nozzle 103 and the second drying nozzle 105 is 10 mm to 100 mm
- a distance c between the drying nozzles 103, 105 and the strip material in the respective feeding direction 107, 109 is 5 mm to 50 mm.
- the wrap angle is the angle in the circumferential direction of the guide roller 121 between the point of impact of the strip material on the guide roll and the separation point of the strip material from the guide roll. It should be emphasized that even in the case of a one-dimensional description of the device and the method, the two-dimensional description should also be included throughout the present application. Thus, the strip material is particularly pronounced as a flat path.
- the guide roller 121 has an extension along its axis of rotation, which is preferably at least five times its diameter.
- the drying nozzles 103, 105 extend parallel to the guide roller 121.
- FIG. 3 shows one of the FIG. 1 Similar view of the device 100 for drying the strip material 101.
- this illustration illustrates the adjustment possibilities of the drying nozzles 103 and 105.
- these drying nozzles are adjustable in height, ie their distance is adjustable relative to the guide roller 121.
- a displacement device such as the rails 140 shown, on which associated with the drying nozzles slide in the direction of the double arrow 141 - preferably vertically to the strip material 101 - are displaced.
- the drying nozzles can also be arranged pivotable relative to the guide roller 121.
- An example of a pivoting device is the pivot bearing 142, with which the respective drying nozzle can be pivoted. The displaceability and the pivotability of the drying nozzle can be combined with each other.
- the pivot bearing 142 may be disposed on the above-mentioned carriage.
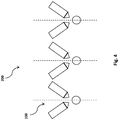
- FIG. 4 shows a schematic representation of a drying module 200 with three devices arranged in series 100.
- the devices 100 are also shown schematically and are respectively associated with schematically illustrated guide rollers. Under no circumstances, however, is the drying module 200 limited to three in-line devices 100.
- the number of drying nozzles within a device 100 may include two or a plurality of drying nozzles each applying drying air to the strip material 101. The outflow of the drying air is carried out by appropriately trained outflow channels between the drying nozzles.
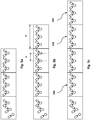
- FIGS. 5a to 5c show schematic representations of multiple arrangements of drying modules 200. Depending on the number of drying modules 200, which are combined into a multiple arrangement, a corresponding reduction in length can be realized.
- a drying modulus of 1.3 m is the length reduction in FIG. 5a in a multiple arrangement of three drying modules 200 about 50 cm, since the total length can be reduced by the inventive arrangement of the drying nozzles from about 4.5 m to 4 m.
- the length reduction in a multiple arrangement of four drying modules 200 is about 70 cm, since the total length can be reduced by the inventive arrangement of the drying nozzles from about 6 m to 5.3 m.
- the length reduction in a multiple arrangement of five drying modules 200 is about 140 cm, since the total length can be reduced by the inventive arrangement of the drying nozzles from about 8 m to 6.6 m.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Drying Of Solid Materials (AREA)
- Supply, Installation And Extraction Of Printed Sheets Or Plates (AREA)
Description
- Die vorliegende Erfindung betrifft eine Druckmaschine umfassend eine Vorrichtung zum Trocknen eines Bandmaterials mit einer ersten Trocknungsdüse und einer zweiten Trocknungsdüse, wobei die erste Trocknungsdüse und die zweite Trocknungsdüse jeweils dazu ausgebildet sind, Trocknungsluft auf das Bandmaterial aufzubringen, und wobei die erste Trocknungsdüse derart ausgebildet ist, dass sie Trocknungsluft in einer ersten Zuführrichtung auf das Bandmaterial aufbringt und in einer ersten Abführrichtung von dem Bandmaterial abführt, und die zweite Trocknungsdüse derart ausgebildet ist, dass sie Trocknungsluft in einer zweiten Zuführrichtung auf das Bandmaterial aufbringt und in einer zweiten Abführrichtung von dem Bandmaterial abführt.
- Zum Trocknen von Bandmaterialien in Druckmaschinen werden in einem Gehäuse, in mehr oder weniger großen Abständen, Trocknungsdüsen hintereinander angeordnet. Diese blasen warme Luft auf das Bandmaterial, um die auf dem Material befindlichen Substanzen zu trocknen.
- Ein großer Nachteil im Stand der Technik ist, dass die Trocknungslänge und damit der Bauraum von Trocknungsvorrichtungen verhältnismäßig groß ist. In der Konsequenz ist von einer großen Wärmeabstrahlung und damit von hohen Energiekosten auszugehen.
- Aus der Druckschrift
DE102012220431A1 ist eine Trocknungseinrichtung bekannt, wobei die Trocknungseinrichtung eine temperierbare Walze und eine Blasvorrichtung aufweist, die eine Austrittsöffnung aufweist, deren Austrittsrichtung zumindest mit einer Komponente von der Austrittsöffnung auf eine Mantelfläche der temperierbaren Walze ausgerichtet ist und wobei die Austrittsrichtung der zumindest einen Austrittsöffnung eine Komponente in einer Richtung aufweist, die parallel zu einer Tangente an eine für einen Druckbetrieb vorgesehene Rotationsrichtung eines der Austrittsöffnung nächsten Bereichs der Mantelfläche der temperierbaren Walze orientiert ist. - Ferner sind aus der Druckschrift
EP 0 103 876 A2 eine Druckmaschine sowie ein Trocknungsverfahren gemäß dem Oberbegriff der Ansprüche 1 und 12 bekannt. - Es ist die Aufgabe der vorliegenden Erfindung die aus dem Stand der Technik bekannten Nachteile zu überwinden und eine Druckmaschine und ein Verfahren zum Trocknen eines Bandmaterials bereitzustellen, welche eine kurze Trocknungslänge und eine damit verbundene Bauraumverringerung sowie eine Reduzierung der Energiekosten ermöglichen.
- Erfindungsgemäß wird die Aufgabe durch eine Druckmaschine mit einer ersten Trocknungsdüse und einer zweiten Trocknungsdüse nach Anspruch 1 gelöst, wobei die erste Trocknungsdüse und die zweite Trocknungsdüse jeweils dazu ausgebildet sind, Trocknungsluft auf das Bandmaterial aufzubringen, und wobei die erste Trocknungsdüse derart ausgebildet ist, dass sie Trocknungsluft in einer ersten Zuführrichtung auf das Bandmaterial aufbringt und in einer ersten Abführrichtung von dem Bandmaterial abführt, und die zweite Trocknungsdüse derart ausgebildet ist, dass sie Trocknungsluft in einer zweiten Zuführrichtung auf das Bandmaterial aufbringt und in einer zweiten Abführrichtung von dem Bandmaterial abführt, wobei die erste Abführrichtung der ersten Trocknungsdüse und die zweite Abführrichtung der zweiten Trocknungsdüse in einem Abströmkanal zwischen der ersten Trocknungsdüse und der zweiten Trocknungsdüse verlaufend angeordnet sind. Dadurch wird der technische Vorteil erreicht, dass die erste und die zweite Trocknungsdüse sehr kompakt angeordnet werden. Dies reduziert den Bauraum der Vorrichtung und damit die Trocknungslänge insgesamt. In der Konsequenz ist von einer reduzierten Wärmeabstrahlung und damit von reduzierten Energiekosten auszugehen. Ein weiterer Vorteil wird dadurch erreicht, dass eine bessere Anpassung an Kundenbedürfnisse erfolgen kann.
- Um die Ableitung der Trocknungsluft möglichst kontrolliert und einfach zu realisieren, ist der Abströmkanal vorzugsweise orthogonal zu dem Bandmaterial angeordnet.
- Dadurch können unnötige Luftverwirbelungen verhindert werden und die Trocknungsleistung wird dadurch erhöht.
- Erfindungsgemäß ist der Abströmkanal durch Gehäuseabschnitte der ersten Trocknungsdüse und der zweiten Trocknungsdüse ausgebildet. Dies begünstigt zusätzlich das kontrollierte Abführen der Trocknungsluft von dem Bandmaterial. Denkbar wäre es hierbei ebenso, dass die Gehäuseabschnitte einen Teil der Wärme der abgeführten Trocknungsluft aufnehmen und den Trocknungsdüsen zuführen können. Dadurch könnte man zusätzliche Energiekosten einsparen.
- Um die Trocknungsleistung der Vorrichtung zu maximieren und um eine möglichst kompakte Vorrichtung zu ermöglichen, können die erste Zuführrichtung und die zweite Zuführrichtung orthogonal zueinander angeordnet werden. Dies reduziert zusätzlich die Bauraumlänge der gesamten Vorrichtung.
- Gemäß einer weiteren bevorzugten Ausführungsform, sind die erste Trocknungsdüse und die zweite Trocknungsdüse angeordnet, um Trocknungsluft auf eine Druckseite des Bandmaterials aufzubringen. Dies sorgt für eine optimale Trocknungsleistung, da die Trocknungsluft der ersten Trocknungsdüse und der zweiten Trocknungsdüse unmittelbar mit den auf dem Bandmaterial befindlichen Substanzen in Kontakt gerät.
- Um die Ausrichtung des Bandmaterials zu ermöglichen bzw. um einen optimalen Winkel der Trocknungsluft aus der ersten Trocknungsdüse und der zweiten Trocknungsdüse zu gewährleisten, sind die erste Trocknungsdüse und die zweite Trocknungsdüse einer Leitwalze zugeordnet. Erfindungsgemäß ist die Leitwalze zum Führen des Bandmaterials hierbei an einer Rückseite des Bandmaterials ausgebildet. Somit sind die Ausrichtung des Bandmaterials und damit eine verbesserte Trocknung der Substanzen auf dem Bandmaterial realisierbar.
- Vorteilhaft ist es, wenn die Leitwalze das Bandmaterial lediglich mit einem Umschlingungswinkel von höchstens 90 Grad, insbesondere von höchstens 45 Grad (erfindungsgemäß von höchstens 20 Grad) unterstützt. Vorteilhaft ist dabei, dass die Trocknungsluft einen von einer senkrechten Beaufschlagung abweichenden Winkel zum Bandmaterial einnimmt. Somit kann die Trocknungsluft besser über den Abströmkanal ableiten. Eine Luftverwirbelung wird mit dieser Maßnahme verhindert, so dass letztlich die Trocknungsleistung erhöht werden kann.
- Gemäß einer weiteren Ausführungsform ist die Leitwalze verstellbar ausgebildet. Somit ist es möglich, einen Abstand zwischen dem Bandmaterial und den Trocknungsdüsen der ersten Trocknungsdüse und der zweiten Trocknungsdüse zu variieren. Dies kann auch während des Betriebs der Trocknungsvorrichtung bzw. der gesamten Druckmaschine erfolgen, ohne hierbei den Betrieb unterbrechen müssen.
- Zur Maximierung der Trocknungsleistung ist ein geometrischer Schnittpunkt der ersten Zuführrichtung und der zweiten Zuführrichtung auf einer der Rückseite des Bandmaterials zugewandten Seite angeordnet. Dadurch ist es möglich den Trocknungsbereich, in welchem Trocknungsluft aus der ersten Trocknungsdüse und der zweiten Trocknungsdüse auf das Bandmaterial auftrifft, zu vergrößern. In der Konsequenz verlängert sich somit die effektive Einwirkungszeit der Trocknungsluft auf das Bandmaterial innerhalb der Vorrichtung.
- In einer weiteren Ausgestaltung der Erfindung ist vorgesehen, dass ein geometrischer Schnittpunkt der ersten Zuführrichtung und der zweiten Zuführrichtung auf einer gedachten Linie zwischen der Drehachse und der Umfangsfläche der Leitwalze liegt. Das bedeutet also, dass die Zuführrichtungen nicht nur nicht orthogonal zur Leitwalze, sondern auch nicht orthogonal zum Bandmaterial liegen. Dies begünstigt wiederum das Abströmen der Trocknungsluft und damit die Trocknungsleistung.
- In weiterer Ausgestaltung kann sogar vorgesehen sein, dass der geometrische Schnittpunkt auf der der Umfangsfläche näher liegenden Hälfte der gedachten Linie liegt. Diese Anordnung beschreibt eine noch stärkere Schrägstellung, was eine nochmals erhöhte Trocknungsleistung hervorruft.
- Um eine flexible Anpassung der Vorrichtung an das Bandmaterial oder an die auf das Bandmaterial aufgebrachten Substanzen zu realisieren, sind die erste Trocknungsdüse und die zweite Trocknungsdüse verstellbar, insbesondere schwenkbar ausgebildet. Hierzu dient eine Verstelleinrichtung, insbesondere eine Schwenkeinrichtung.
- Gemäß einer besonders vorteilhaften Ausführungsform, weist die Vorrichtung eine Steuerung auf, um die erste Trocknungsdüse und die zweite Trocknungsdüse in eine kontinuierliche Schwenkbewegung zu versetzen. Die erhöht einerseits die Flexibilität der Vorrichtung und andererseits kann dadurch die Trocknungsleistung zusätzlich erhöht werden. Insbesondere bietet die Ausführungsform die Möglichkeit, bei erhöhten Trocknungslufttemperaturen eine Temperaturbelastung für das Bandmaterial zu reduzieren.
- Um die Trocknungsleistung weiter zu erhöhen, weist die Vorrichtung eine Vielzahl von Trocknungsdüsen auf, die jeweils Trocknungsluft auf das Bandmaterial aufbringen und durch entsprechend ausgebildete Abströmkanäle zwischen den Trocknungsdüsen ableiten. Dadurch können auch mehr als nur zwei Trocknungsdüsen pro Vorrichtung angeordnet werden. Durch Ableiten der Trocknungsluft von dem Bandmaterial zwischen den Trocknungsdüsen, bleiben sämtliche Vorteile erhalten und die Trocknungsleistung wird weiter erhöht.
- Ferner umfasst ein Trocknungsmodul gemäß der erfindungsgemäßen Druckmaschine zumindest zwei in Reihe angeordnete Vorrichtungen gemäß einem der vorangehenden Ausführungsformen. Dadurch wird beispielsweise ein vereinfachter oder reduzierter Wartungsaufwand möglich, da im Bedarfsfall ganze Trocknungsmodule ausgetauscht werden können. Es können zwei oder mehr in Reihe angeordnete Vorrichtungen zu einem Model zusammengefasst werden. In der Druckmaschine können dann in Abhängigkeit beispielsweise von der Anzahl der Druck- oder Farbwerke, der maximalen Druckgeschwindigkeit, der maximalen Drucklänge, der maximalen Druckbreite und/oder des Durchmessers des Gegendruckzylinders ein oder mehrere derartige Module vorgesehen sein. Eine derartige Modulbauweise einer Trocknungseinrichtung ermöglicht eine Serienproduktion einzelner Module, aber dennoch eine Anpassung der nötigen Trocknerleistung in der betreffenden Druckmaschine durch das Anordnen mehrerer Module, wie sie oben beschrieben wurden.
- Erfindungsgemäß ist das Trocknungsmodul in Transportrichtung des Bandmaterials gesehen - hinter dem letzten Farb- oder Druckwerk der Druckmaschine angeordnet. Bevorzugt handelt es sich bei dieser Druckmaschine um eine Flexodruckmaschine, insbesondere um eine Zentralzylinderflexodruckmaschine. Im letzten Fall wird eine solche Trocknungseinrichtung auch oft als Brückentrockner bezeichnet.
- Die oben angegebene Aufgabe wird auch durch ein Verfahren zum Trocknen eines Bandmaterials einer Druckmaschine gemäß dem Anspruch 12 gelöst.
- Mit diesem Verfahren werden dieselben Vorteile erreicht wie mit einer erfindungsgemäßen Druckmaschine.
- Weitere Vorteile, Merkmale und Einzelheiten der Erfindung gehen aus der nachfolgenden Beschreibung hervor, in der unter Bezugnahme auf die Figuren verschiedene Ausführungsbeispiele im Einzelnen erläutert sind. Dabei können die in den Ansprüchen und in der Beschreibung erwähnten Merkmale jeweils einzeln für sich oder beliebige Kombinationen erwähnter Merkmale erfindungswesentlich sein. Im Rahmen der gesamten Offenbarung gelten Merkmale und Einzelheiten, die im Zusammenhang mit dem erfindungsgemäßen Verfahren beschrieben sind, selbstverständlich auch im Zusammenhang mit der erfindungsgemäßen Druckmaschine und jeweils umgekehrt, so dass bezüglich der Offenbarung zu den einzelnen Aspekten der Erfindung stets wechselseitig Bezug genommen wird beziehungsweise werden kann. Es zeigen:
- Fig. 1
- eine schematische Darstellung einer Vorrichtung zum Trocknen eines Bandmaterials einer erfindungsgemäßen Druckmaschine
- Fig. 2
- eine weitere schematische Darstellung dieser Vorrichtung zum Trocknen eines Bandmaterials,
- Fig. 3
- eine weitere schematische Darstellung der Trocknungsvorrichtung
- Fig. 4
- eine schematische Darstellung eines Trocknungsmoduls, und
- Fig. 5a-c
- schematische Darstellungen von Mehrfachanordnungen von Trocknungsmodulen.
- Die
Figur 1 zeigt eine schematische Darstellung einer Vorrichtung 100 zum Trocknen eines Bandmaterials 101. Die Vorrichtung 100 umfasst eine erste Trocknungsdüse 103 und eine zweite Trocknungsdüse 105, die jeweils Trocknungsluft auf das Bandmaterial 101 aufbringen. Die erste Trocknungsdüse 103 bringt Trocknungsluft in einer ersten Zuführrichtung 107 auf das Bandmaterial 101 auf und die zweite Trocknungsdüse 105 bringt Trocknungsluft in einer zweiten Zuführrichtung 109 auf das Bandmaterial 101 auf. Das Abführen der Trocknungsluft erfolgt über einen orthogonal zu dem Bandmaterial 101 angeordneten Abströmkanal 115, welcher zwischen der ersten Trocknungsdüse 103 und der zweiten Trocknungsdüse 105 verläuft. Ebenfalls orthogonal zueinander angeordnet sind die erste Zuführrichtung 107 und die zweite Zuführrichtung 109. Jedoch liegt ein Zuführwinkel zwischen der ersten Zuführrichtung 107 und dem Bandmaterial 101 sowie zwischen der zweiten Zuführrichtung 109 und dem Bandmaterial 101 jeweils im Bereich von 35° bis 55°, bevorzugt im Bereich von 40° bis 50°, insbesondere bei etwa 45°. Mit diesem Zuführwinkel wird erreicht, dass die Trocknungsluft durch den Abströmkanal 115 in optimaler Weise entweicht. Die Trocknungsluft wird durch die erste Trocknungsdüse 103 und die zweite Trocknungsdüse 105 auf einer Druckseite 119 des Bandmaterials 101 aufgebracht, während die erste Trocknungsdüse 103 und die zweite Trocknungsdüse 105 einer gemeinsamen Leitwalze 121 zugeordnet sind. Die Leitwalze 121 ist zum Führen des Bandmaterials 101 auf einer Rückseite 123 des Bandmaterials 101 angeordnet. Ein vertikaler Abstand a (sieheFigur 2 ) zwischen den Trocknungsdüsen 103, 105 und Bandmaterial 101 ist so bemessen, dass ein geometrischer Schnittpunkt 125 der ersten Zuführrichtung 107 und der zweiten Zuführrichtung 109 auf der Rückseite 123 des Bandmaterials 101 bzw. auf der Seite der Leitwalze 121 angeordnet ist. Die Senkrechte der jeweiligen Tangente, welche an dem gedachten Auftreffpunkt der Trocknungsluft entlang der jeweiligen Zuführrichtung 107 bzw. 109 an der Leitwalze 121 anliegt, schließt mit der jeweiligen Zuführrichtung einen Winkel ein, der größer als 0° ist. Diese Maßnahme unterstützt das Abführen der Trocknungsluft durch den Abströmkanal 115. - Der Schnittpunkt 125 liegt dabei auf einer gedachten Linie zwischen der Drehachse 130 und der Umfangsfläche 131 der Leitwalze 121. Vorteilhaft ist dabei, wenn sich die gedachte Linie in zwei gleiche Hälften teilen lässt und der Schnittpunkt 125 auf der Hälfte liegt, die der Umfangsfläche 131 näher liegt. Diese Hälfte der gedachten Linie 132 ist mit dem Bezugszeichen 133 in der
Figur 1 gekennzeichnet. Die Teilung der gedachten Linie in zwei Hälften ist durch den Strich 134 angedeutet. - Die
Figur 2 zeigt eine weitere schematische Darstellung einer Vorrichtung 100 zum Trocknen eines Bandmaterials 101. DieFigur 2 gibt hierbei exakte geometrische Abmessungen an, die sich als besonders vorteilhaft herausgestellt haben. So beträgt ein vertikaler Abstand a zwischen der ersten Trocknungsdüse 103 sowie der zweiten Trocknungsdüse 105 und Bandmaterial 101 3mm bis 20mm. Ein horizontaler Abstand b zwischen der ersten Trocknungsdüse 103 und der zweiten Trocknungsdüse 105 beträgt hingegen 10mm bis 100mm und ein Abstand c zwischen den Trocknungsdüsen 103, 105 und dem Bandmaterial in der jeweiligen Zuführrichtung 107, 109 beträgt 5mm bis 50mm. Diese geometrischen Verhältnisse versprechen eine optimale Trocknungswirkung der Vorrichtung 100 und gewährleisten einen stark verkürzten Bauraum. In derFigur 2 ist zudem der Umschlingungswinkel α wiedergegeben. Der Umschlingungswinkel ist dabei der Winkel in Umfangsrichtung der Leitwalze 121 zwischen dem Auftreffpunkt des Bandmaterials auf der Leitwalze und dem Ablösepunkt des Bandmaterials von der Leitwalze. Es ist zu betonen, dass auch bei einer eindimensionalen Beschreibung der Vorrichtung und des Verfahrens, in der gesamten vorliegenden Anmeldung auch die zweidimensionale Beschreibung umfasst sein soll. So ist das Bandmaterial insbesondere als flache Bahn ausgeprägt. Zudem hat beispielsweise die Leitwalze 121 eine Erstreckung entlang ihrer Drehachse, die vorzugsweise mindestens das Fünffache ihres Durchmessers beträgt. Auch die Trocknungsdüsen 103, 105 erstrecken sich parallel zur Leitwalze 121. - Die
Figur 3 zeigt eine derFigur 1 ähnliche Ansicht der Vorrichtung 100 zum Trocknen des Bandmaterials 101. Im Gegensatz zurFigur 1 wird mit dieser Figur die Verstellmöglichkeiten der Trocknungsdüsen 103 und 105 verdeutlicht. Relativ zu Leitwalze sind diese Trocknungsdüsen in der Höhe verstellbar, d.h. ihr Abstand ist relativ zur Leitwalze 121 einstellbar. Hierzu dient eine Verschiebeeinrichtung, wie beispielsweise die gezeigten Schienen 140, auf denen mit den Trocknungsdüsen verbundenen Schlitten in der Richtung des Doppelpfeils 141 - vorzugsweise vertikal zum Bandmaterial 101 - verschiebbar sind. Die Trocknungsdüsen können auch relativ zur Leitwalze 121 schwenkbar angeordnet sein. Ein Beispiel für eine Schwenkeinrichtung ist das Drehlager 142, mit welchem die betreffende Trocknungsdüse verschwenkt werden kann. Die Verschiebbarkeit und die Verschwenkbarkeit der Trocknungsdüse können miteinander kombiniert sein. So kann das Drehlager 142 an dem oben erwähnten Schlitten angeordnet sein. - Die
Figur 4 zeigt eine schematische Darstellung eines Trocknungsmoduls 200 mit drei in Reihe angeordneten Vorrichtungen 100. Die Vorrichtungen 100 sind ebenfalls schematisch dargestellt und sind jeweils entsprechend schematisch dargestellten Leitwalzen zugeordnet. Keinesfalls ist das Trocknungsmodul 200 jedoch auf drei in Reihe angeordnete Vorrichtungen 100 beschränkt. Ebenso kann die Anzahl der Trocknungsdüsen innerhalb einer Vorrichtung 100 zwei oder eine Vielzahl von Trocknungsdüsen umfassen, die jeweils Trocknungsluft auf das Bandmaterial 101 aufbringen. Das Abströmen der Trocknungsluft erfolgt durch entsprechend ausgebildete Abströmkanäle zwischen den Trocknungsdüsen. - Die
Figuren 5a bis 5c zeigen schematische Darstellungen von Mehrfachanordnungen von Trocknungsmodulen 200. In Abhängigkeit der Anzahl von Trocknungsmodulen 200, die zu einer Mehrfachanordnung zusammengefasst werden, lässt sich eine entsprechende Längenreduzierung realisieren. Ausgehend von einem Trocknungsmodulmaß von 1,3 m (sieheFigur 5b ) beträgt die Längenreduzierung inFigur 5a bei einer Mehrfachanordnung von drei Trocknungsmodulen 200 ca. 50 cm, da die Gesamtlänge durch die erfindungsgemäße Anordnung der Trocknungsdüsen von etwa 4,5 m auf 4 m reduziert werden kann. Gemäß derFigur 5b beträgt die Längenreduzierung bei einer Mehrfachanordnung von vier Trocknungsmodulen 200 ca. 70 cm, da die Gesamtlänge durch die erfindungsgemäße Anordnung der Trocknungsdüsen von etwa 6 m auf 5,3 m reduziert werden kann. Gemäß derFigur 4c beträgt die Längenreduzierung bei einer Mehrfachanordnung von fünf Trocknungsmodulen 200 ca. 140 cm, da die Gesamtlänge durch die erfindungsgemäße Anordnung der Trocknungsdüsen von etwa 8 m auf 6,6 m reduziert werden kann. - Alle in Verbindung mit einzelnen Ausführungsformen der Erfindung erläuterten und gezeigten Merkmale können in unterschiedlicher Kombination in dem erfindungsgemäßen Gegenstand vorgesehen sein, um gleichzeitig deren vorteilhafte Wirkungen zu realisieren.
-
- 100
- Vorrichtung
- 101
- Bandmaterial
- 103
- Erste Trocknungsdüse
- 105
- Zweite Trocknungsdüse
- 107
- Erste Zuführrichtung
- 109
- Zweite Zuführrichtung
- 111
- Erste Abführrichtung
- 113
- Zweite Abführrichtung
- 115
- Abströmkanal
- 117
- Gehäuseabschnitte
- 119
- Druckseite des Bandmaterials
- 121
- Leitwalze
- 123
- Rückseite des Bandmaterials
- 125
- Schnittpunkt
- 130
- Drehachse der Leitwalze 121
- 131
- Umfangsfläche der Leitwalze 121
- 132
- gedachte Linie zwischen Drehachse 130 und Umfangsfläche 131
- 133
- Hälfte der gedachten Linie 132
- 134
- Teilung der gedachten Linie 132 in zwei Hälften.
- 140
- Schiene
- 141
- Doppelpfeil
- 142
- Drehlager
- 200
- Trocknungsmodul
- α
- Umschlingungswinkel des Bandmaterials um die Leitwalze
- a
- Vertikaler Abstand zwischen Trocknungsdüse und Bandmaterial
- b
- Horizontaler Abstand zwischen erster und zweiter Trocknungsdüse
- c
- Abstand zwischen Trocknungsdüse und Bandmaterial in Zuführrichtung
- d
- Abstand zwischen zwei Vorrichtungen
- m
- Trocknungsmodulmaß
Claims (12)
- Druckmaschine, insbesondere Flexodruckmaschine, mit einem Trocknungsmodul (200), welches hinter dem letzten Färb- oder Druckwerk angeordnet ist, umfassend zumindest zwei in Reihe geschaltete Vorrichtungen (100) zum Trocknen eines Bandmaterials (101), wobei jede der Vorrichtungen (100) eine erste Trocknungsdüse (103) und eine zweite Trocknungsdüse (105) umfasst, wobei die erste Trocknungsdüse (103) und die zweite Trocknungsdüse (105) jeweils dazu ausgebildet sind, Trocknungsluft auf das Bandmaterial (101) aufzubringen, und wobei die erste Trocknungsdüse (103) derart ausgebildet ist, dass sie Trocknungsluft in einer ersten Zuführrichtung (107) auf das Bandmaterial (101) aufbringt und in einer ersten Abführrichtung (111) von dem Bandmaterial (101) abführt, und die zweite Trocknungsdüse (105) derart ausgebildet ist, dass sie Trocknungsluft in einer zweiten Zuführrichtung (109) auf das Bandmaterial (101) aufbringt und in einer zweiten Abführrichtung (113) von dem Bandmaterial (101) abführt, wobei die erste Abführrichtung (111) der ersten Trocknungsdüse (103) und die zweite Abführrichtung (113) der zweiten Trocknungsdüse (105) in einem Abströmkanal (115) zwischen der ersten Trocknungsdüse (103) und der zweiten Trocknungsdüse (105) verlaufend angeordnet sind, wobei der Abströmkanal (115) durch Gehäuseabschnitte (117) der ersten Trocknungsdüse (103) und der zweiten Trocknungsdüse (105) ausgebildet ist, dadurch gekennzeichnet, dass die erste Trocknungsdüse (103) und die zweite Trocknungsdüse (105) einer einzigen Leitwalze (121) zugeordnet sind, wobei die Leitwalze (121) zum Führen des Bandmaterials (101) von einer Rückseite (123) ausgebildet ist, wobei die Leitwalze (121) das Bandmaterial (101) mit einem Umschlingungswinkel (α) von höchstens 20 Grad unterstützt.
- Druckmaschine gemäß Anspruch 1, dadurch gekennzeichnet, dass der Abströmkanal (115) orthogonal zu dem Bandmaterial (101) angeordnet ist.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die erste Zuführrichtung (107) und die zweite Zuführrichtung (109) orthogonal zueinander angeordnet sind.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die erste Trocknungsdüse (103) und die zweite Trocknungsdüse (105) angeordnet sind, um Trocknungsluft auf eine Druckseite (119) des Bandmaterials (101) aufzubringen.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Leitwalze (121) verstellbar ausgebildet ist.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass ein geometrischer Schnittpunkt (125) der ersten Zuführrichtung (107) und der zweiten Zuführrichtung (109) auf einer der Rückseite (123) des Bandmaterials (101) zugewandten Seite angeordnet ist.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass ein geometrischer Schnittpunkt (125) der ersten Zuführrichtung (107) und der zweiten Zuführrichtung (109) auf einer gedachten Linie (132) zwischen der Drehachse (130) und der Umfangsfläche (131) der Leitwalze (121) liegt.
- Druckmaschine gemäß vorangehendem Anspruch, dadurch gekennzeichnet, dass der geometrische Schnittpunkt (125) auf der der Umfangsfläche (131) der Leitwalze (121) näher liegenden Hälfte der gedachten Linie (132) liegt.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die erste Trocknungsdüse (103) und die zweite Trocknungsdüse (105) verstellbar ausgebildet sind.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Vorrichtung (100) eine Steuerung aufweist, um die erste Trocknungsdüse (103) und die zweite Trocknungsdüse (105) in eine kontinuierliche Schwenkbewegung zu versetzen.
- Druckmaschine gemäß einem der vorangehenden Ansprüche, dadurch gekennzeichnet, dass die Vorrichtung (100) eine Vielzahl von Trocknungsdüsen (103, 105) aufweist, die jeweils Trocknungsluft auf das Bandmaterial (101) aufbringen und durch entsprechend ausgebildete Abströmkanäle (115) zwischen den Trocknungsdüsen (103, 105) ableiten.
- Verfahren zum Trocknen eines Bandmaterials (101) einer Druckmaschine mit einem Trocknungsmodul (200), welches hinter dem letzten Farb- oder Druckwerk angeordnet ist, umfassend zumindest zwei in Reihe geschaltete Vorrichtungen (100) zum Trocknen des Bandmaterials, wobei bei dem Verfahren jeweils mit einer ersten Trocknungsdüse (103) und mit einer zweiten Trocknungsdüse (105) Trocknungsluft auf das Bandmaterial (101) aufgebracht wird, wobei mit der ersten Trocknungsdüse (103) Trocknungsluft in einer ersten Zuführrichtung (107) auf das Bandmaterial (101) aufgebracht und in einer ersten Abführrichtung (111) von dem Bandmaterial (101) abgeführt wird, und mit der zweiten Trocknungsdüse (105) die Trocknungsluft in einer zweiten Zuführrichtung (109) auf das Bandmaterial (101) aufgebracht und in einer zweiten Abführrichtung (113) von dem Bandmaterial (101) abgeführt wird, wobei die Trocknungsluft der ersten Abführrichtung (111) der ersten Trocknungsdüse (103) und die Trocknungsluft der zweiten Abführrichtung (113) der zweiten Trocknungsdüse (105) in einem Abströmkanal (115) zwischen der ersten Trocknungsdüse (103) und der zweiten Trocknungsdüse (105) abgeführt wird, wobei der Abströmkanal (115) durch Gehäuseabschnitte (117) der ersten Trocknungsdüse (103) und der zweiten Trocknungsdüse (105) ausgebildet ist, dadurch gekennzeichnet, dass die erste Trocknungsdüse (103) und die zweite Trocknungsdüse (105) einer einzigen Leitwalze (121) zugeordnet sind, die Leitwalze (121) das Bandmaterials (101) von einer Rückseite (123) führt, wobei die Leitwalze (121) das Bandmaterial (101) mit einem Umschlingungswinkel (α) von höchstens 20 Grad unterstützt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102016201480.3A DE102016201480B4 (de) | 2016-02-01 | 2016-02-01 | Vorrichtung und Verfahren zum Trocknen eines Bandmaterials einer Druckmaschine |
| PCT/EP2017/052165 WO2017134114A1 (de) | 2016-02-01 | 2017-02-01 | Vorrichtung und verfahren zum trocknen eines bandmaterials einer druckmaschine |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3411236A1 EP3411236A1 (de) | 2018-12-12 |
| EP3411236B1 true EP3411236B1 (de) | 2019-12-11 |
Family
ID=57956304
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17702628.3A Active EP3411236B1 (de) | 2016-02-01 | 2017-02-01 | Druckmaschine und verfahren zum trocknen eines bandmaterials einer druckmaschine |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP3411236B1 (de) |
| DE (1) | DE102016201480B4 (de) |
| ES (1) | ES2769293T3 (de) |
| WO (1) | WO2017134114A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112020431B (zh) | 2018-04-30 | 2023-08-18 | 金伯利-克拉克环球有限公司 | 采用低温、高速空气的空气干燥器 |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB895655A (en) * | 1958-11-04 | 1962-05-02 | Halley & Sons Ltd James | Improved apparatus for drying printed webs of material |
| DE1124972B (de) * | 1959-05-21 | 1962-03-08 | Hesser Ag Maschf | Vorrichtung zum Trocknen bedruckter laufender Bahnen aus Papier oder aehnlichen Stoffen |
| CH377853A (de) * | 1959-11-14 | 1964-05-31 | Winkler Fallert & Co Maschf | Verfahren und Vorrichtung zum Trocknen bewegter Papierbahnen, insbesondere von Tiefdruckpapierbahnen |
| US3873013A (en) * | 1973-10-04 | 1975-03-25 | Tec Systems | High velocity web floating air bar having center exhaust means |
| IT1153853B (it) * | 1982-09-22 | 1987-01-21 | Cerutti Spa Off Mec | Dispositivo di ventilazione per macchine da stampa, in particolare per macchine rotative a rotocalco |
| US6293196B1 (en) * | 1993-10-06 | 2001-09-25 | Howard W. DeMoore | High velocity, hot air dryer and extractor |
| CA2156005A1 (en) * | 1994-08-16 | 1996-02-17 | John W. Bird | Multiple color offset press utilizing aqueous ink and waterless printing plates with interstation drying and extraction |
| DE102007042716A1 (de) * | 2006-10-04 | 2008-04-10 | Heidelberger Druckmaschinen Ag | Vorrichtung zum Trocknen eines Bedruckstoffs |
| DE102007035989A1 (de) * | 2007-08-01 | 2009-02-05 | Eastman Kodak Co. | System zum Trocknen eines Substrats |
| DE202009017898U1 (de) * | 2009-07-15 | 2010-07-15 | Deutsche Mechatronics Gmbh | Konvektionstrockner |
| DE102012220431B4 (de) | 2012-11-09 | 2022-12-01 | Koenig & Bauer Ag | Verfahren zur Trocknung eines Bedruckstoffs mittels einer Trocknungseinrichtung einer Druckmaschine |
| DE102013101350B4 (de) * | 2013-02-12 | 2018-11-08 | Windmöller & Hölscher Kg | Trocknungsvorrichtung, System mit einer Trocknungsvorrichtung sowie Verfahren zum Betrieb einer Trocknungsvorrichtung zur Zwischenfarbwerkstrocknung einer Druckmaschine |
-
2016
- 2016-02-01 DE DE102016201480.3A patent/DE102016201480B4/de active Active
-
2017
- 2017-02-01 EP EP17702628.3A patent/EP3411236B1/de active Active
- 2017-02-01 WO PCT/EP2017/052165 patent/WO2017134114A1/de not_active Ceased
- 2017-02-01 ES ES17702628T patent/ES2769293T3/es active Active
Non-Patent Citations (1)
| Title |
|---|
| None * |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3411236A1 (de) | 2018-12-12 |
| ES2769293T3 (es) | 2020-06-25 |
| DE102016201480A1 (de) | 2017-08-03 |
| WO2017134114A1 (de) | 2017-08-10 |
| DE102016201480B4 (de) | 2019-07-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0670215A1 (de) | Vorrichtung zum Trocknen von bedruckten Bogen oder Bahnen in Druckmaschinen | |
| DE102007010375A1 (de) | Vorrichtung zur Kühlung eines Metallbandes | |
| DE19921632B4 (de) | Rollenrotations-Druckmaschine mit einer Vorrichtung zum Umlenken einer nassen oder feuchten bedruckten Bahn | |
| EP0788878B1 (de) | Vorrichtung und Verfahren zum Führen einer Bahn zwischen zwei Zylinder einer Druckmaschine | |
| EP2197679A1 (de) | Druckwerk, druckmaschine sowie verfahren zum betreiben eines druckwerks | |
| DE4439615B4 (de) | Papierbahnzuführung zu einem Falzapparat | |
| EP0752495A1 (de) | Schuh-Presseinrichtung | |
| DE202005006412U1 (de) | Kühlvorrichtung | |
| WO2017134114A1 (de) | Vorrichtung und verfahren zum trocknen eines bandmaterials einer druckmaschine | |
| EP3115203B1 (de) | Bearbeitungswerk zur rotativen bearbeitung | |
| EP1862302A2 (de) | Rotationsdruckmaschine mit Trockner | |
| CH628285A5 (en) | Sheet-holding device of a sheet-fed rotary printing machine which is capable of slightly deforming the printing sheet | |
| DE102005046303A1 (de) | Druckeinheit | |
| DE4425199A1 (de) | Verfahren zum Bedrucken von Wellpappe sowie Einrichtung zur Durchführung des Verfahrens | |
| EP2168732B1 (de) | Vorrichtung zur Seitenregistrierung von Teilbahnen | |
| DE19802739A1 (de) | Kühlvorrichtung in einem Falzaufbau und Kühlverfahren | |
| EP2010445B1 (de) | Überbau eines falzapparates oder eines cutters | |
| DE102008042085B4 (de) | Verfahren und Vorrichtung zum Führen von Bahnen in einer Rollenrotationsdruckmaschine | |
| DE102006013954B4 (de) | Druckmaschine mit einer Einrichtung zum Zuführen einer Materialbahn | |
| EP1414649B1 (de) | Wiederbefeuchtungsanlage für eine materialbahn und verfahren zum verbessern der laufeigenschaften einer materialbahn | |
| EP3025862B1 (de) | Übereinander angeordnete falztrichter | |
| DE3014144B1 (de) | Vorrichtung zum Aufbringen einer Fluessigkeit auf den Plattenzylinder einer Rotationsdruckmaschine | |
| DE102015014715A1 (de) | Vorrichtung und Verfahren zur Bepuderung von Druckbogen | |
| DE10258855A1 (de) | Bogentransferzylinder | |
| DE102023004022A1 (de) | Maschine und Verfahren zum Aufbringen wenigstens einer Grafik auf einen Holzstab |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180903 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20190717 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1211790 Country of ref document: AT Kind code of ref document: T Effective date: 20191215 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502017003114 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20191211 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200311 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200312 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2769293 Country of ref document: ES Kind code of ref document: T3 Effective date: 20200625 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200506 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20200411 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502017003114 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20200229 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200201 Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| 26N | No opposition filed |
Effective date: 20200914 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200211 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20200229 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20191211 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1211790 Country of ref document: AT Kind code of ref document: T Effective date: 20220201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20220201 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20260317 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20260228 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20260220 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CZ Payment date: 20260116 Year of fee payment: 10 |