EP3431265B1 - Abdicht-/verbindungsverfahren von und abdicht-/verbindungsvorrichtung für stosskanten von fussbodenbelagselementen aus kunststoffmaterial - Google Patents
Abdicht-/verbindungsverfahren von und abdicht-/verbindungsvorrichtung für stosskanten von fussbodenbelagselementen aus kunststoffmaterial Download PDFInfo
- Publication number
- EP3431265B1 EP3431265B1 EP18183337.7A EP18183337A EP3431265B1 EP 3431265 B1 EP3431265 B1 EP 3431265B1 EP 18183337 A EP18183337 A EP 18183337A EP 3431265 B1 EP3431265 B1 EP 3431265B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- flooring
- floor covering
- layer
- lateral edges
- elements
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26B—HAND-HELD CUTTING TOOLS NOT OTHERWISE PROVIDED FOR
- B26B29/00—Guards or sheaths or guides for hand cutting tools; Arrangements for guiding hand cutting tools
- B26B29/02—Guards or sheaths for knives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26B—HAND-HELD CUTTING TOOLS NOT OTHERWISE PROVIDED FOR
- B26B5/00—Hand knives with one or more detachable blades
- B26B5/005—Hand knives with one or more detachable blades specially adapted for cutting cardboard, or wall, floor or like covering materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D3/00—Cutting work characterised by the nature of the cut made; Apparatus therefor
- B26D3/02—Bevelling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/26—Means for mounting or adjusting the cutting member; Means for adjusting the stroke of the cutting member
- B26D7/2614—Means for mounting the cutting member
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1403—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the type of electromagnetic or particle radiation
- B29C65/1412—Infrared [IR] radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1429—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface
- B29C65/1435—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface at least passing through one of the parts to be joined, i.e. transmission welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1429—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface
- B29C65/1454—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface scanning at least one of the parts to be joined
- B29C65/1458—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the way of heating the interface scanning at least one of the parts to be joined once, i.e. contour welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/4805—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by the type of adhesives
- B29C65/481—Non-reactive adhesives, e.g. physically hardening adhesives
- B29C65/4815—Hot melt adhesives, e.g. thermoplastic adhesives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/50—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like
- B29C65/5042—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like covering both elements to be joined
- B29C65/505—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding using adhesive tape, e.g. thermoplastic tape; using threads or the like covering both elements to be joined and placed in a recess formed in the parts to be joined, e.g. in order to obtain a continuous surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/56—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using mechanical means or mechanical connections, e.g. form-fits
- B29C65/562—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using mechanical means or mechanical connections, e.g. form-fits using extra joining elements, i.e. which are not integral with the parts to be joined
- B29C65/564—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using mechanical means or mechanical connections, e.g. form-fits using extra joining elements, i.e. which are not integral with the parts to be joined hidden in the joint, e.g. dowels or Z-pins
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/72—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by combined operations or combined techniques, e.g. welding and stitching
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/114—Single butt joints
- B29C66/1142—Single butt to butt joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/116—Single bevelled joints, i.e. one of the parts to be joined being bevelled in the joint area
- B29C66/1162—Single bevel to bevel joints, e.g. mitre joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/12—Joint cross-sections combining only two joint-segments; Tongue and groove joints; Tenon and mortise joints; Stepped joint cross-sections
- B29C66/128—Stepped joint cross-sections
- B29C66/1282—Stepped joint cross-sections comprising at least one overlap joint-segment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/12—Joint cross-sections combining only two joint-segments; Tongue and groove joints; Tenon and mortise joints; Stepped joint cross-sections
- B29C66/128—Stepped joint cross-sections
- B29C66/1284—Stepped joint cross-sections comprising at least one butt joint-segment
- B29C66/12841—Stepped joint cross-sections comprising at least one butt joint-segment comprising at least two butt joint-segments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/14—Particular design of joint configurations particular design of the joint cross-sections the joint having the same thickness as the thickness of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/72—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined
- B29C66/723—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined being multi-layered
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/739—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/7392—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic
- B29C66/73921—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the material of at least one of the parts being a thermoplastic characterised by the materials of both parts being thermoplastics
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/83—General aspects of machine operations or constructions and parts thereof characterised by the movement of the joining or pressing tools
- B29C66/836—Moving relative to and tangentially to the parts to be joined, e.g. transversely to the displacement of the parts to be joined, e.g. using a X-Y table
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/84—Specific machine types or machines suitable for specific applications
- B29C66/865—Independently movable welding apparatus, e.g. on wheels
- B29C66/8652—Independently movable welding apparatus, e.g. on wheels being pushed by hand or being self-propelling
- B29C66/86521—Independently movable welding apparatus, e.g. on wheels being pushed by hand or being self-propelling being self-propelling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/80—General aspects of machine operations or constructions and parts thereof
- B29C66/84—Specific machine types or machines suitable for specific applications
- B29C66/865—Independently movable welding apparatus, e.g. on wheels
- B29C66/8652—Independently movable welding apparatus, e.g. on wheels being pushed by hand or being self-propelling
- B29C66/86531—Independently movable welding apparatus, e.g. on wheels being pushed by hand or being self-propelling being guided
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/90—Measuring or controlling the joining process
- B29C66/91—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux
- B29C66/912—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux
- B29C66/9121—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux by measuring the temperature
- B29C66/91211—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux by measuring the temperature with special temperature measurement means or methods
- B29C66/91216—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux by measuring the temperature with special temperature measurement means or methods enabling contactless temperature measurements, e.g. using a pyrometer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/90—Measuring or controlling the joining process
- B29C66/91—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux
- B29C66/912—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux
- B29C66/9121—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux by measuring the temperature
- B29C66/91221—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by measuring the temperature, the heat or the thermal flux by measuring the temperature of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/90—Measuring or controlling the joining process
- B29C66/91—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux
- B29C66/914—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by controlling or regulating the temperature, the heat or the thermal flux
- B29C66/9141—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by controlling or regulating the temperature, the heat or the thermal flux by controlling or regulating the temperature
- B29C66/91411—Measuring or controlling the joining process by measuring or controlling the temperature, the heat or the thermal flux by controlling or regulating the temperature, the heat or the thermal flux by controlling or regulating the temperature of the parts to be joined, e.g. the joining process taking the temperature of the parts to be joined into account
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/90—Measuring or controlling the joining process
- B29C66/96—Measuring or controlling the joining process characterised by the method for implementing the controlling of the joining process
- B29C66/961—Measuring or controlling the joining process characterised by the method for implementing the controlling of the joining process involving a feedback loop mechanism, e.g. comparison with a desired value
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04F—FINISHING WORK ON BUILDINGS, e.g. STAIRS, FLOORS
- E04F21/00—Implements for finishing work on buildings
- E04F21/20—Implements for finishing work on buildings for laying flooring
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/1403—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation characterised by the type of electromagnetic or particle radiation
- B29C65/1412—Infrared [IR] radiation
- B29C65/1416—Near-infrared radiation [NIR]
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1603—Laser beams characterised by the type of electromagnetic radiation
- B29C65/1612—Infrared [IR] radiation, e.g. by infrared lasers
- B29C65/1616—Near infrared radiation [NIR], e.g. by YAG lasers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1629—Laser beams characterised by the way of heating the interface
- B29C65/1635—Laser beams characterised by the way of heating the interface at least passing through one of the parts to be joined, i.e. laser transmission welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/02—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure
- B29C65/14—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor by heating, with or without pressure using wave energy, i.e. electromagnetic radiation, or particle radiation
- B29C65/16—Laser beams
- B29C65/1629—Laser beams characterised by the way of heating the interface
- B29C65/1654—Laser beams characterised by the way of heating the interface scanning at least one of the parts to be joined
- B29C65/1658—Laser beams characterised by the way of heating the interface scanning at least one of the parts to be joined scanning once, e.g. contour laser welding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/43—Joining a relatively small portion of the surface of said articles
- B29C66/435—Making large sheets by joining smaller ones or strips together
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/71—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the composition of the plastics material of the parts to be joined
- B29C66/712—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the composition of the plastics material of the parts to be joined the composition of one of the parts to be joined being different from the composition of the other part
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/732—Floor coverings
Definitions
- the invention relates to a sealing/connecting method of at least two adjacent flat floor covering elements made of plastic material along their mutually facing, directly adjacent and at least partially touching side edges, which are arranged lying on a floor in a room of a building.
- the invention also relates to a sealing/connecting device for carrying out the sealing/connecting process.
- the invention also relates to single-layer or multi-layer, flat floor covering elements for assembly into a floor covering on a floor of a room in a building using the sealing bonding process.
- the individual floor covering elements are flat. This means that the basic shape of the floor covering elements only has a small height compared to their lateral dimensions.
- the flat floor covering elements can be designed in the form of tiles, planks, floorboards, boards or even strips, although this list is not exhaustive.
- the surface of the floor covering elements is flat, apart from any three-dimensional surface structure that may be present. Such a three-dimensional surface structure is then again small in comparison to the material thickness or thickness of a floor covering element.
- the surface of a floor covering element is located at the top of the floor covering element, which faces away from the floor and is typically aligned parallel to the floor.
- the underside is also flat and lies on this floor when the floor covering elements are arranged on a floor of a room in a building to form a floor covering from the floor covering elements and is not visible when a floor covering element is installed, in contrast to the surface or the top.
- the total surface of a floor or, for short, the floor surface of a floor composed of the floor covering elements results from the combination of the surfaces of the individual floor covering elements arranged and connected to one another in accordance with the design of the floor.
- Tile-shaped floor covering elements can be square with an edge length in the range of 0.5 m to 0.6 m.
- the floor covering elements can also have a rectangular tile shape with edge lengths of 0.5 m ⁇ 0.9 m or 0.3 m ⁇ 0.6 m.
- the currently most commonly used tile shape is square with an edge length of 0.61 m.
- Plank-shaped floor covering elements are typically elongated rectangular, that is, one of the lateral sides is significantly longer than the other side.
- the typical size of such floor covering elements is in the range of 0.2 m ⁇ 0.9 m.
- the thickness of the tile-shaped and plank-shaped floor covering elements is usually around 2 mm, sometimes up to 3 mm.
- tile or plank-shaped floor covering elements of around 10 mm are also available.
- the thickness of common web-shaped floor covering elements is around 2 mm with a width of around 2 m and lengths of 20 m to 30 m.
- web-shaped floor covering elements with widths of around 4 m are also available.
- Such flat floor covering elements are usually made essentially from polyvinyl chloride (PVC), less often essentially from polyethylene (PE).
- PVC polyvinyl chloride
- PE polyethylene
- the tile-like floor covering elements do not necessarily have to be rectangular or square; they can also be designed in the form of polygons, whereby different polygons can be combined with one another to form a floor covering.
- the floor covering elements can also be L-shaped, T-shaped, parallelogram-shaped or trapezoidal. All floor covering elements to form a floor covering can have the same color, the same decor and/or the same surface structure. However, floor covering elements with different colors, decor and/or surface structures can also be combined with one another as desired. In this way you can... form an almost infinite variety of differently designed floor coverings in a room in a building.
- the width and/or length of the floor covering elements is generally smaller than the floors to be covered, joints regularly occur during installation between the directly adjacent and at least partially touching side edges of directly adjacent floor covering elements
- the floor covering is not waterproof or can be injured by mechanical stress.
- floor covering elements made of plastic material laid adjacent to one another even if the joints are initially very small, dirt and cleaning water can penetrate the seam over time.
- a cold or warm welding process is typically used.
- the font DE 100 48 000 B4 discloses a device and a method for welding and/or sealing single-layer floor coverings. These make it possible to weld the floor covering elements so that the seams are not visible.
- the floor covering elements are welded from the underside so that the upper material can be laid seamlessly.
- the side edges are or are pre-shaped in such a way that a receiving channel for a welding cord is formed between the side edges of two floor covering elements, which is located on the underside of the elements facing away from the usable side.
- the welding cord is heated by a laser using a transmission welding process and is thus materially connected to the floor covering elements.
- the invention is based on the object of proposing a possibility, in particular multi-layered floor covering elements arranged on a floor of a room of a building to form a floor from these floor covering elements along their mutually facing, directly adjacent and at least partially touching
- the side edges are to be connected to one another in a sealing manner in such a way that the connecting seams are invisible are, whereby the floor covering elements should be welded efficiently and reliably below the surface on the floor surface or the visible side.
- two adjacent floor covering elements to be sealed and/or connected do not completely overlap, in particular in a connection area in the vicinity of their lateral, mutually facing and at least partially touching edges, in such a way that one floor covering element is a second, adjacent floor covering element covers this on its surface with its entire material thickness, whereby an edge, a step or a crack would be formed in the connection area.
- the floor covering elements have the same material thickness or thickness everywhere except for tolerances and/or a correspondingly structured surface, except in a certain area around the side edges.
- all floor covering elements that are assembled or can be assembled to form a floor all have the same material thickness or thickness, except for tolerances and / or a correspondingly structured surface, except in a certain area around the side edges.
- the resulting overall surface after sealing and/or connecting the two floor covering elements should be as undisturbed as possible. This means that in the case of a floor formed from such floor covering elements, after completion of the sealing and/or connection process, it can only be seen upon very close visual inspection by an expert that the floor has been assembled from several such floor covering elements.
- the floor covering resulting from the sealing and/or connection process must in particular not have any superficial edges, steps, cracks or the like, which would literally act as tripping hazards and would also reduce the overall aesthetic impression of the resulting floor.
- a partial overlap of two adjacent floor covering elements in a connection area in the vicinity of the lateral, mutually facing and at least partially touching edges of the two floor covering elements can therefore only take place on or below the overall surface resulting after sealing and / or connecting the two floor covering elements.
- the energy input can take place in a variety of ways, for example by heat conduction or heat transfer using electromagnetic radiation, in particular electromagnetic radiation from the near infrared range of the electromagnetic spectrum, as emitted by a halogen emitter or corresponding laser radiation sources.
- the energy input leads to an increase in temperature in the material in at least one layer of the floor covering elements.
- the energy can be introduced directly or indirectly into one, several or all layers of the floor covering elements and cause varying degrees of heating there. This essentially depends on the physical properties (e.g. reflection, transmission, absorption) of the carrier layer, the decorative layer and the wear cover layer.
- this intermediate piece is preferably chosen so that an efficient and high energy input is possible there, so that it can be at least partially melted, in particular by the action of heat, and the floor covering elements are thus indirectly locally melted near their mutually facing, directly adjacent and at least partially touching side edges can be used to create a cohesive connection between the layers of two adjacent floor covering elements and/or in a connection area the intermediate piece and the two adjacent floor covering elements.
- the floor covering elements used are preferably multi-layer floor covering elements with at least one carrier layer carrying a decorative layer and an uppermost wear cover layer protecting the decorative layer, the temperature of at least one of the adjacent floor covering elements along its side, to the side Edges of a further floor covering element adjoining edges, in an area surrounding its edges, are temporarily locally increased relative to room temperature by energy input to such an extent that at least one layer of the floor covering elements is locally in a connection area along their directly adjacent and at least partially touching side edges in an area of the side Edges are at least partially plasticized, with one floor covering element being directly or indirectly cohesively connected to the other floor covering element.
- the at least one heated layer can also be a further layer located in the multi-layer floor covering element.
- the wear cover layer is generally transparent at least in the visible range of the electromagnetic spectrum, ie to light, so that the decorative layer is visible.
- it must also be transparent at least to electromagnetic radiation from the infrared spectral range, provided that corresponding electromagnetic radiation is used as part of a sealing/connecting method according to the invention.
- it is possible to design the layers in terms of transparency for certain parts of the electromagnetic spectrum in such a way that, depending on the application process, the correct layers are transparent or absorbent.
- the method also allows the use of absorbent bridging profiles in a connection area of directly adjacent floor covering elements, so that no The layer extending through the entire lateral extent of a floor covering element must be designed to be absorbent in the floor covering elements to be connected.
- single-layer floor covering elements are preferably used as floor covering elements.
- the temperature of at least one of the adjacent floor covering elements in an environment along its lateral edges adjacent to the lateral edges of a further floor covering element is directly or indirectly temporarily increased locally compared to the room temperature to such an extent that the one layer of the floor covering elements along it directly adjacent and at least partially touching side edges in an area surrounding the side edges is at least partially plasticized, wherein one floor covering element is directly connected to the other floor covering element in a materially bonded manner.
- floor covering elements are used, of which at least one of two adjacent floor covering elements has at least one upper, transparent in the infrared spectral range along its lateral edges adjacent to the lateral edges of another floor covering element, at least in a connecting region in an area surrounding its edges.
- Layer as a wear cover layer and at least one lower layer that absorbs in the infrared spectral range as a carrier layer and that the lateral, directly adjacent and at least partially touching edges of the floor covering elements in the connection area are shaped or reshaped along the lateral edges in an area surrounding the edges in such a way that When assembling the floor covering elements to form a floor covering, the transparent layer of one floor covering element is arranged directly covering the absorbent layer of the other floor covering element and is cohesively connected to it.
- floor covering elements of the same design can be used, which are designed on one end face and on one long side in such a way that they have an upper transparent layer area protruding over the lower absorbent layer on the edge, and whose other end face and long side are designed to complement this, i.e. i.e., at these points have a lower absorbent layer area protruding from the upper transparent layer on the edge.
- identically designed floor covering elements can be lined up in a row and in a sealing manner, in particular welded, with a lateral overlap on the front or long sides.
- a connection area is designed in such a way that there are no edges, steps, cracks, bumps or the like in a finished floor covering made from floor covering elements according to the invention.
- an overlap of floor elements to be sealed and / or connected when forming a floor covering from these floor covering elements in a connection area of directly adjacent floor covering elements may only take place with a part of the total material thickness of a floor covering element.
- the total material thickness or the total thickness when the floor covering elements overlap one another must not exceed the total material thickness or thickness of the individual floor covering elements outside a connection area still below, so that the floor covering resulting from the connection of the floor covering elements has no edges, steps, cracks, unevenness or the like in the connection area of the floor covering elements after completion of the sealing/connection process.
- an overlap between directly adjacent floor covering elements is created using additional material introduced into a connection area.
- two floor covering elements that are designed to be different and complementary to one another can be used and with each other in alternating order be combined.
- One type of floor covering elements is designed in such a way that they have an upper transparent layer area protruding above the lower absorbent layer in the area of their lateral edges on both end faces and on both long sides.
- the other type of floor covering elements is designed to be complementary on the two end faces and on the two long sides, that is, at these points they have a lower absorbent layer area on their lateral edges that protrudes compared to the upper transparent layer.
- This means that the two different but complementary types of floor covering elements can be lined up in an alternating sequence in the longitudinal and transverse directions with lateral overlap on the front or long sides and sealingly connected to one another, in particular welded.
- the connection area is designed in particular in such a way that there are no edges, steps, cracks or other types of unevenness in a finished floor covering made from floor covering elements according to the invention.
- Floor covering elements can also be sealed and/or connected, which are shaped or reshaped in a connection area along their lateral edges in an area surrounding the lateral edges in such a way that a profile receiving space for an additional, plasticizable bridging profile made of plastic material is formed in at least one layer of the floor covering elements , wherein the at least one layer of adjacent floor covering elements is cohesively connected to one another via the bridging profile.
- a profile receiving space for an additional, plasticizable bridging profile made of plastic material is formed in at least one layer of the floor covering elements , wherein the at least one layer of adjacent floor covering elements is cohesively connected to one another via the bridging profile.
- the at least one layer of adjacent floor covering elements is cohesively connected to one another via the bridging profile.
- the shape of the profile receiving space is advantageously designed to adapt to the outer contour of the bridging profile.
- the bridging profile can be prefabricated, that is, its length can correspond to the width of the end faces or the long sides of a floor covering element and can thus be inserted directly into the profile receiving space.
- the bridging profile can be provided unassembled as rolls or strips and only cut to length during or shortly before the floor covering is formed from the corresponding floor covering elements.
- a profile receiving space in the floor covering elements and bridging profiles to be introduced there can be provided both for the floor covering elements that do not overlap one another in the area of their lateral, directly adjacent and mutually facing edges, as well as for the floor covering elements that overlap one another in the area of their lateral, directly adjacent and mutually facing edges become.
- a profile receiving space and bridging profiles can also be provided if identically designed floor covering elements or two types of differently designed floor covering elements are welded together in a sealing manner, which in the case of a floor covering element in a connection area along its lateral edges in a vicinity of the lateral edges has an upper one protruding beyond the lower absorbent layer have a transparent layer area and, in the adjacent floor covering element, have a lower absorbent layer area protruding from the upper transparent layer in a connection area along its lateral edges in a vicinity of the lateral edges, so that a lateral overlap of adjacent floor covering elements is ensured.
- the profile receiving space can be easily incorporated on the front side edges and/or the longitudinal lateral edges in order to ensure that such adjacent floor covering elements are securely durable along their mutually facing lateral edges to seal and connect together.
- a sealing/connecting method according to the invention can of course also be used with two-layer floor covering elements, in which the carrier layer only carries a wear layer and the decorative layer and the wear cover layer are combined to form a top layer in which coloring and/or structuring material particles are embedded in a plastic matrix.
- the edges of the floor covering elements are provided with a chamfer or a step in a connection area along their mutually facing, directly adjacent side edges in a vicinity of the side edges in order to ensure an overlap of the laid on the floor
- the lateral edges of the floor covering elements are provided with a groove in a connecting region along their lateral edges in a vicinity of the lateral edges.
- the bevels, steps or grooves can be implemented during the industrial production of the floor covering elements or can only be introduced later before the floor covering elements are laid.
- a cutting tool can be used to form a chamfer in a connection area along the side edges in a vicinity of the side edges of a floor covering element.
- a cutting tool comprises at least one elongated, cuboid base body which is beveled in a wedge shape on one side, with a partial surface of a first elongated side surface and a further second elongated side surface of the base body converging at an acute angle on a common narrow edge of the base body, the first and the second elongated side surface are directly opposite side surfaces of the base body and the partial surface is a wedge surface, wherein in the area of the wedge surface at least one blade is arranged lying flat on the wedge surface or is fixable or can be arranged on the base body, which is in a surroundings of the edge on which the Wedge surface and the second elongated side surface converge beyond the base body and the main longitudinal axis runs parallel to the two lateral edges of the wedge surface, on
- the blade of the cutting tool can be used as one Trapezoidal blade can be designed, as is known from carpet or cutter knives. Therefore, conventional commercially available blades can be used for the cutting tool.
- the acute angle at which the wedge surface and the second elongated side surface converge is preferably 20°. However, other designs of a cutting tool in which the acute angle is larger or smaller than 20° are also possible.
- a blade can preferably be fixed or fixed to the cutting tool in such a way that it can be easily replaced, for example by means of an easily releasable clamping device. This means that worn blades can be replaced in a time-efficient manner, even while floor covering elements that require appropriate chamfering are being laid.
- the cutting tool can also be part of a device for laying and/or sealing or connecting floor coverings according to the invention, so that chamfering, laying and sealing or connecting floor covering elements can be carried out in one operation.
- a cutting tool can be part of a production system for floor covering elements according to the invention, so that the floor covering elements are already provided with a corresponding chamfer during production.
- the floor covering elements are provided with a coating that is transparent or absorbent in the infrared spectral range in a connection area along their lateral edges in an area surrounding the lateral edges. This allows the connection area to be precisely defined. It is determined at which points on the floor covering elements, for example, electromagnetic radiation can act and in which areas the sealing and connection of the floor covering elements should take place.
- standard floor covering elements made of plastic material can also be processed, i.e. i.e., be connected to one another in a sealing manner.
- plug-in connection means are formed, which are slidably brought into engagement with one another when the floor covering elements are assembled to form a floor covering in order to provide a mechanical connection that protects the sealing connection from unwanted forces that damage the welded connection could.
- click connection means are formed in a connection area along their lateral edges in an area surrounding the lateral edges at least on one long side and/or at least on one head side of the floor covering elements, which are used when assembling the Floor covering elements are brought into engagement with one another to form a floor covering.
- This also provides a mechanical connection that protects the sealing connection from unwanted forces in order to prevent damage to the welded connection.
- a correspondingly designed sealing/connecting device is preferably used.
- a sealing/connecting device has a chassis for moving on a floor covering, means for introducing energy by means of electromagnetic radiation from the near infrared range into a connection area along the side edges in an area surrounding the side edges of the floor covering elements, a drive for independently moving the device on the Floor covering, control means for controlling the movement of the device on the floor covering and at least one sensor for directly or indirectly detecting the position of the chassis on the floor covering, a sensor for detecting the temperature at least in a connection area and / or control means for setting/controlling the temperature at least in a connection area.
- the means or means for introducing energy into a sealing/connecting device according to the invention are designed as halogen radiators.
- a single-layer or multi-layer, flat and thermoplastic floor covering element according to the invention which is intended to be assembled into a floor covering on a floor of a room in a building, is designed to carry out the sealing/connecting method described above.
- Two adjacent floor covering elements overlap in an area of their lateral edges in such a way that one of the floor covering elements only covers the other floor covering element on its surface with a part of its total material thickness or thickness.
- the resulting total material thickness in the area of overlap and overlap may neither be less nor greater than the total material thickness or thickness of the floor covering elements outside a connection area along their lateral edges in a vicinity of their lateral be edges.
- the floor covering element can be arranged lying on a floor.
- the floor covering element is designed in multiple layers and comprises at least one carrier layer carrying a decorative layer and an uppermost wear cover layer protecting the decorative layer and has at least one upper layer which is transparent in the infrared spectral range at least in a connecting region along its lateral edges in the vicinity of its lateral edges and at least one lower layer that absorbs in the infrared spectral range, wherein at least one of the layers of the floor covering element can be plasticized locally in a connection area directly and / or indirectly by energy input, and at least in a connection area along the side edges in a vicinity of the side edges lateral edges of the floor covering element are shaped or reshaped in such a way that when the floor covering elements are assembled into a floor covering, the transparent layer of a floor covering element can be arranged directly covering the absorbent layer of the adjacent floor covering element and can be connected to it in a materially bonded manner.
- a profile receiving space for an additional bridging profile can
- the floor covering element is designed in a single layer, wherein the one layer of the floor covering element can be at least partially plasticized locally in a connection area along its lateral edges in an environment of the lateral edges directly and / or indirectly by energy input and wherein the lateral edges of the floor covering element in Connection area are shaped or reshaped in such a way that when assembling the floor covering elements to form a floor covering, the layer of a floor covering element can be arranged directly covering the layer of an adjacent floor covering element and can be connected to it in a materially bonded manner.
- a profile receiving space for an additional bridging profile can also be formed in one layer of the floor covering elements, which can be connected to the layer in a materially bonded manner.
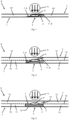
- the Figure 1 shows two single-layer floor covering elements 1, 1 ', which have only one carrier/decorative layer 10" as a single layer and are arranged side by side on the front or long side in an overlapping manner without forming an external step.
- the floor covering elements 1, 1' are also made of different Material manufactured
- the floor covering element 1 is for electromagnetic Radiation from the infrared spectral range is transparent, the floor covering element 1 'is absorbent for infrared radiation at least in the connection area 3.
- the floor covering elements 1 ' is shown hatched in the connection area 3.
- the hatching 4 is intended to illustrate the absorption capacity of the connection area 3.
- the connection area 3 is irradiated by a symbolically indicated beam 5 with electromagnetic radiation from the infrared spectral range.
- a weld seam 6 can be produced along the vertically inclined lateral edges 7, 7 'in a transmission process, which connects the two floor covering elements 1, 1' in a materially bonded and therefore sealing manner.
- the two floor covering elements 1, 1' are provided with chamfers 8, 8' in the connecting region 3, the chamfer 8 of the floor covering element 1 being designed and arranged in a complementary and mirror image to the chamfer 8' of the floor covering element 1'.
- This means that the mutually facing, directly adjacent and at least partially touching side edges 7, 7' of the two floor covering elements 1, 1' are wedge-shaped, with the bevels 8, 8' being able to be arranged one above the other in such a way that a flat floor covering 9 results.
- the Figure 2 represents two three-layer floor covering elements 1, 1', which are arranged next to each other to form a flat floor covering 9, overlapping laterally on a front side edge 7, 7' or a longitudinal side edge 7, 7'.
- the floor covering elements 1, 1' have an identical layer structure, with the layers each having different material.
- Each of the floor covering elements 1, 1' has a carrier layer 11 carrying a decorative layer 10 and an uppermost wear cover layer 12 that protects the decorative layer 10.
- At least the wear cover layer 12 is transparent for radiation from the infrared spectral range and the carrier layer 11 is absorbent for infrared radiation.
- the floor covering element 1 ' is shown hatched in the connection area 3.
- the hatching 4 is also intended to illustrate the absorption capacity of the connection area 3.
- connection area 3 is irradiated by a symbolically indicated beam 5 with electromagnetic radiation from the infrared spectral range. This allows in a radiographic process a weld seam 6 is created along the mutually facing, directly adjacent and at least partially touching side edges 7, 7', which are inclined with respect to the horizontal, and connects the two floor covering elements 1, 1' in a materially bonded and thus sealing manner.
- the two floor covering elements 1, 1' are provided with chamfers 8, 8' in the connecting region 3, the chamfer 8 of the floor covering element 1 being designed and arranged in a complementary and mirror image to the chamfer 8' of the floor covering element 1'.
- the mutually facing lateral edges 7, 7' of the two floor covering elements 1, 1' are therefore wedge-shaped, with the bevels 8, 8' being able to be arranged one above the other in such a way that a flat floor covering 9 results.
- the protruding part of the floor covering element 1, which is transparent to the (infrared) electromagnetic radiation, extends obliquely over the protruding part of the floor covering element 1' which absorbs the electromagnetic radiation.
- the Figure 3 shows two three-layer floor covering elements 1, 1 ', which are arranged next to each other to form a flat floor covering 9, overlapping laterally on a front side edge 7, 7' or a longitudinal side edge. Their layer structure is identical and as described above Figure 2 trained as described.
- the floor covering element 1 ' is shown hatched in the connection area 3, with the hatching 4 also intended to illustrate the absorption capacity of the connection area 3.
- the connection area 3 is irradiated by a symbolically indicated beam 5 with electromagnetic radiation from the infrared spectral range, so that a weld seam 6 is produced in a transmission process along the mutually facing, directly adjacent and at least partially touching side edges 7, 7 ', which the two Floor covering elements 1, 1 'cohesively and therefore sealingly connects.
- the two floor covering elements 1, 1' are provided with steps 13, 13' in the connecting area 3, the step 13 of the floor covering element 1 being designed and arranged in a complementary and mirror image to the step 13' of the floor covering element 1'.
- the mutually facing lateral edges 7, 7' of the two floor covering elements 1, 1' are thus step-shaped formed, wherein the steps 13, 13 'can be arranged one above the other in such a way that a flat floor covering 9 results.
- the protruding part of the floor covering element 1 that is transparent to the (infrared) electromagnetic radiation overlaps the protruding part of the floor covering element 1 'that absorbs the electromagnetic radiation.
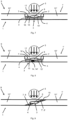
- the Figure 4 presents the two three-layer floor covering elements 1, 1 ' Figure 3 again, wherein on the floor covering element 1 and on the floor covering element 1 'in the connection area 3 plug connection means and / or click connection means 14, 14' are arranged, which are designed correspondingly and work together.
- the Figure 5 illustrates how that Figure 1 two single-layer floor covering elements 1, 1', which have a single carrier/decorative layer 10" and are arranged adjacent to one another in a connecting region 3 with front side edges or longitudinal side edges to form a flat floor covering 9.
- the floor covering elements 1, 1' have one identical single-layer layer structure, and in particular have material that is transparent to radiation.
- the two floor covering elements 1, 1 ' are provided with steps 15, 15' in the connecting area 3, the step 15 of the floor covering element 1 being identical and a mirror image of the step 15' of the Floor covering element 1 'is designed and arranged.
- the mutually facing, directly adjacent and at least partially touching side edges 7, 7' of the two floor covering elements 1, 1' are designed in a step-shaped manner, the steps 15, 15' being next to one another on an underside of the Floor covering elements 1, 1 'are arranged so that a recessed profile receiving space 16 is realized for a provided plasticizable bridging profile 17, and that a flat floor covering 9 results.
- the bridging profile 17 accommodated in the profile receiving space 16 is made of thermoplastic material that is absorbent for a certain electromagnetic radiation.
- connection area 3 is covered by a symbolically indicated beam 5 with electromagnetic radiation irradiated from the infrared spectral range, so that a weld seam 6 is produced in a transmission process along the horizontal sections of the mutually facing side edges 7, 7 'of the steps 15, 15' and the bridging profile 17, which connects the two floor covering elements 1, 1' over the bridging profile 17 sealingly connects together.
- the bridging profile 17 is shown hatched in the connection area 3, the hatching 4 being intended to illustrate the absorption capacity of the connection area 3.
- the Figure 6 again shows the two single-layer floor covering elements 1, 1 ' Figure 5 , wherein on the floor covering element 1 and on the floor covering element 1 'in the connection area 3 plug connection means and / or click connection means 14, 14' are arranged, which are designed correspondingly and work together.
- the Figure 7 illustrates how that Figure 5 two single-layer floor covering elements 1, 1 ', which are arranged adjacent to one another on front side edges or on longitudinal side edges to form a flat floor covering 9.
- the floor covering elements 1, 1' have an identical single-layer structure with a single carrier/decorative layer 10" and consist in particular of a material that is absorbent for certain electromagnetic radiation.
- the two floor covering elements 1, 1' are in the connecting area 3 with steps 15, 15', wherein the step 15 of the floor covering element 1 is designed and arranged identically and in mirror image to the step 15' of the floor covering element 1'.
- the side edges 7, 7' of the two floor covering elements 1 which face one another, are directly adjacent and at least partially touch each other , 1 'step-shaped, the steps 15, 15' being arranged side by side on an upper side of the floor covering elements 1, 1' in such a way that a recessed profile receiving space 16 for a provided plasticizable bridging profile 17 is realized on the upper side, and that a flat floor covering is formed 9 results in.
- the bridging profile 17 accommodated in the profile receiving space 16 is made of thermoplastic material, which is transparent to certain electromagnetic radiation and therefore not absorbent.
- connection area 3 is irradiated by a symbolically indicated beam 5 with electromagnetic radiation from the infrared spectral range, so that in a transmission process a weld seam 6 is formed along the horizontal sections of the mutually facing side edges 7, 7 ', the steps 15, 15' and the bridging profile 17 is generated, which sealingly connects the two floor covering elements 1, 1 'to one another via the bridging profile 17.
- the bridging profile 17 is shown hatched in the connection area 3, with the hatching 4 intended to illustrate the absorption capacity of the connection area.
- the Figure 8 again shows the two single-layer floor covering elements 1, 1 ' Figure 7 , wherein on the floor covering element 1 and on the floor covering element 1 'in the connection area 3 plug connection means and / or click connection means 14, 14' are arranged, which are designed correspondingly and work together.
- the Figure 9 poses like that Figure 1 two single-layer floor covering elements 1, 1 ', which are arranged adjacent to one another and overlapping without forming an external step on front side edges or longitudinal side edges.
- the floor covering elements 1, 1 ' are made from identical materials. They have a single carrier/decorative layer 10" which is transparent to electromagnetic radiation from the infrared spectral range.
- the two floor covering elements 1, 1' are provided with chamfers 8, 8' in the connecting region 3, the chamfer 8 of the floor covering element 1 being complementary and is designed and arranged in mirror image to the bevel 8 'of the floor covering element 1'.
- the mutually facing, directly adjacent and at least partially touching side edges 7, 7' of the two floor covering elements 1, 1' are thus wedge-shaped, with the bevels 8, 8 'are arranged one above the other in such a way that a flat floor covering 9 results.
- the side edges 7, 7' are provided in the connection area 3 with a coating 18 that absorbs electromagnetic radiation from the infrared spectral range, which is shown hatched in the connection area 3 to emphasize its absorption capacity.
- the connection area 3 is irradiated with infrared electromagnetic radiation by a symbolically indicated beam 5.
- a weld seam 6 can be produced in a transmission process along the oblique, mutually facing lateral edges 7, 7 ', which connects the two floor covering elements 1, 1' in a materially bonded and therefore sealing manner.
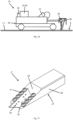
- the Figure 10 shows a sealing/connecting device 19 according to the invention for sealing/connecting mutually facing, directly adjacent and at least partially touching side edges 7, 7' of at least two web- or plate-shaped adjacent single-layer or multi-layer floor covering elements 1, 1' made of plastic material.
- the sealing/connecting device 19 has a chassis 20 for moving on a floor covering 9, means 21 for introducing energy into a connection area 3 along the lateral edges 7, 7 'in an area surrounding the edges 7, 7' of the floor covering elements 1, 1' Drive 22 for independently moving the device 19 on the floor covering 9, control means 23 for controlling the movement of the device 19 on the floor covering 9 and at least one sensor 24 for directly or indirectly detecting the position of the chassis 20 on the floor covering 9, a sensor 25 for Detecting the temperature of the floor covering elements 1, 1 'at least in a connection area 3 and / or control means 26 for setting/controlling the temperature at least in a connection area 3.
- a cutting tool 2 is shown as an example in an isometric view.
- the cutting tool 2 includes a cuboid base body 27 with four elongated, rectangular side surfaces and two square end surfaces.
- the base body 27 is made of metal in the exemplary embodiment shown.
- the cuboid base body 27 is modified in such a way that two opposite elongated side surfaces - one of these side surfaces is in Figure 11 marked with the reference number 28 - beveled in a triangular shape towards one of the square end faces of the cuboid base body 27 be that this end face is reduced to a narrow edge 32.
- the unmodified elongated side surface on the underside and part of the elongated, modified side surface on the top of the base body converge at an acute angle. In the exemplary embodiment shown here, this angle is 20°.
- the part of the top, elongated, modified side surface that converges on the edge 32 with the elongated side surface on the underside of the base body 27 is referred to as the wedge surface 29.
- a commercially available trapezoidal blade 30 (known from carpet or cutter knives) is arranged lying on the wedge surface 29 and is releasably fixed on both sides by four screws 31 placed equidistant from one another along the two side edges of the wedge surface 29.
- the base body 27 is provided with eight corresponding threaded holes for receiving the screws 31.
- the trapezoidal blade 30 can therefore be easily replaced if this is necessary due to wear.
- the trapezoidal blade 30 is arranged parallel to the side edges of the wedge surface 29 and extends a little way beyond the base body 27 in the area of the edge 32, at which the underside elongated side surface and the wedge surface 29 converge, in order to ensure a free cutting area.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Forests & Forestry (AREA)
- Electromagnetism (AREA)
- Life Sciences & Earth Sciences (AREA)
- Health & Medical Sciences (AREA)
- Thermal Sciences (AREA)
- Architecture (AREA)
- Toxicology (AREA)
- Structural Engineering (AREA)
- Civil Engineering (AREA)
- Floor Finish (AREA)
Description
- Die Erfindung betrifft ein Abdicht-/Verbindungsverfahren von mindestens zwei aneinander angrenzenden flächigen Fußbodenbelagselementen aus Kunststoffmaterial miteinander längs ihren einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern, die auf einem Boden in einem Raum eines Gebäudes liegend angeordnet werden.
- Die Erfindung betrifft außerdem eine Abdicht-/Verbindungsvorrichtung zur Durchführung des Abdicht-Nerbindungsverfahrens.
- Die Erfindung betrifft zudem ein- oder mehrschichtige, flächige Fußbodenbelagselemente zum Zusammensetzen zu einem Fußbodenbelag auf einem Boden eines Raums eines Gebäudes mittels des Abdicht-Nerbindungsverfahrens.
- Flächige ein- oder mehrschichtige Fußbodenbelagselemente aus Kunststoffmaterial, die aneinander angrenzend auf dem Boden eines Raums eines Gebäudes liegend verlegt werden, sodass sich daraus ein geschlossener Fußbodenbelag ergibt, sind allgemein bekannt. Aufgrund ihrer Strapazierfähigkeit und dekorativem Muster sind sie als Bodenbelag etwa in Wohnräumen, Arbeitsräumen wie auch Geschäftsräumen außerordentlich beliebt, da der Belag wasserdicht, wasserfest und leicht zu reinigen ist. Zudem tragen derartige Fußbodenbelagselemente maßgeblich zu einer individuellen ästhetische Gestaltung des Raums bei. Solche Fußbodenbelagselemente sind daher in eine kaum überschaubaren Anzahl an Varianten hinsichtlich ihrer Größe und Form, ihrer farblichen Gestaltung und Struktur, etwa mit Imitation von Holzfußbodenbelägen oder Steinfußbodenbelägen, auf dem Markt erhältlich.
- Die einzelnen Fußbodenbelagselemente sind flächig ausgebildet. Dies bedeutet, dass die Grundform der Fußbodenbelagselemente im Vergleich zu ihren lateralen Abmessungen nur eine geringe Höhe aufweist. Die flächigen Fußbodenbelagselemente können etwa in einer Form von Fliesen, Planken, Dielen, Brettern oder auch bahnförmig ausgestaltet sein, wobei diese Aufzählung nicht abschließend ist. Die Oberfläche der Fußbodenbelagselemente ist, abgesehen von einer gegebenenfalls vorhandenen dreidimensionalen Oberflächenstruktur, eben. Eine solche dreidimensionale Oberflächenstruktur ist dann wiederum im Vergleich zu der Materialstärke respektive Dicke eines Fußbodenbelagselements gering ausgeprägt. Die Oberfläche eines Fußbodenbelagselements befindet sich bei Anordnung des Fußbodenbelagselements auf einem Boden eines Raums eines Gebäudes zur Ausbildung eines Fußbodenbelags aus den Fußbodenbelagselementen an der Oberseite des Fußbodenbelagselements, die dem Boden abgewandt und typischerweise parallel zu dem Boden ausgerichtet ist. Die Unterseite ist ebenfalls eben und liegt bei Anordnung der Fußbodenbelagselemente auf einem Boden eines Raums eines Gebäudes zur Ausbildung eines Fußbodenbelags aus den Fußbodenbelagselementen auf diesem Boden auf und ist im verlegten Zustand eines Fußbodenbelagselements im Gegensatz zu der Oberfläche bzw. der Oberseite nicht sichtbar. Die Oberseite und die Unterseite bilden zusammen mit den Seitenflächen, in dieser Schrift als seitliche Ränder bezeichnet, die gesamte Oberfläche respektive die gesamte Berandung des Volumens eines Fußbodenbelagselements. Die Gesamtoberfläche eines Fußbodens oder kurz die Fußbodenoberfläche eines aus den Fußbodenbelagselementen zusammengesetzten Fußbodens ergibt sich aus der Kombination der Oberflächen der einzelnen, zu der Ausbildung des Fußbodens entsprechend angeordneten und miteinander verbundenen Fußbodenbelagselementen.
- Fliesenförmig ausgestaltete Fußbodenbelagselemente können dabei quadratisch mit einer Kantenlänge im Bereich von 0,5 m bis 0,6 m sein. Die Fußbodenbelagselemente könne aber auch eine rechteckige Fliesenform mit Kantenlängen von 0,5 m × 0,9 m oder von 0,3 m × 0,6 m aufweisen. Die derzeit am häufigsten verwendete Fliesenform ist quadratisch mit einer Kantenlänge von 0,61 m. Plankenförmige Fußbodenbelagselemente sind typischerweise länglich rechteckig, d. h., eine der lateralen Seiten ist deutlich länger als die andere Seite. Die typische Größe solcher Fußbodenbelagselemente liegt im Bereich von 0,2 m × 0,9 m. Die Dicke der fliesenförmigen wie auch der plankenförmigen Fußbodenbelagselemente beträgt zumeist etwa 2 mm, teilweise bis zu 3 mm. Allerdings sind auch mit um die 10 mm deutlich dickere fliesen- oder plankenförmige Fußbodenbelagselemente erhältlich. Die Dicke gebräuchlicher bahnförmiger Fußbodenbelagselemente beträgt um die 2 mm bei einer Breite von um die 2 m und Längen von 20 m bis 30 m. Jedoch sind auch bahnförmige Fußbodenbelagselemente mit Breiten von um die 4 m erhältlich. Derartige flächige Fußbodenbelagselemente werden zumeist im Wesentlichen aus Polyvinylchlorid (PVC) hergestellt, seltener im Wesentlichen aus Polyethylen (PE). Bei der Ausbildung eines Fußbodens aus Fußbodenbelagselementen können identische wie auch nicht identische Fußbodenbelagselemente miteinander kombiniert werden. Es können daher fliesenförmige Fußbodenbelagselemente unterschiedlicher Größe und Form ebenso miteinander kombiniert werden wie fliesenförmige Fußbodenbelagselemente mit plankenartigen Fußbodenbelagselementen. Insbesondere die fliesenartigen Fußbodenbelagselemente müssen auch nicht zwingend rechteckig bzw. quadratisch ausgestaltet sein, sie können etwa auch in Form von Vielecken ausgestaltet sein, wobei zur Ausbildung eines Fußbodenbelags verschiedene Vielecke miteinander kombiniert werden können. Die Fußbodenbelagselemente können etwa auch L-förmig, T-förmig, parallelogrammförmig oder trapezförmig ausgebildet sein. Alle Fußbodenbelagselemente zur Ausbildung eines Fußbodenbelags können die gleiche Farbe, das Gleiche Dekor und/oder die gleiche Oberflächenstruktur aufweisen. Es können aber auch Fußbodenbelagselemente mit unterschiedlicher Farbe, Dekor und/oder Oberflächenstruktur beliebig miteinander kombiniert werden. Auf diese Weise lässt sich eine nahezu unendliche Vielfalt von unterschiedlich ausgestalteten Fußbodenbelägen eines Raums eines Gebäudes ausbilden.
- Da aus fabrikationstechnischen und aus verlegungstechnischen Gründen die Breite und/oder die Länge der Fußbodenbelagselemente in der Regel kleiner ist als die zu belegenden Böden, treten beim Verlegen regelmäßig zwischen den direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern direkt benachbarter Fußbodenbelagselemente Fugen auf, an denen der Bodenbelag nicht wasserdicht ist bzw. bei mechanischer Beanspruchung verletzt werden kann. Bei solchen aneinander angrenzend verlegten Fußbodenbelagselementen aus Kunststoffmaterial kann auch bei anfänglich sehr geringen Ausmaßen der Fugen im Laufe der Zeit Schmutz und Putzwasser in die Naht eindringen. Um dies zu verhindern, ist es aus dem Stand der Technik bekannt und üblich, die Fugen derartiger Fußbodenbelagselemente nach dem Verlegen abzudichten, d. h., die seitlichen Ränder von flächigen, aneinander angrenzend verlegten Fußbodenbelagselementen aus Kunststoffmaterial miteinander in einem Verbindungsbereich in einer Umgebung längs ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder abdichtend zu verbinden. Dabei kommt typischerweise ein Kalt- oder ein Warmschweißverfahren zur Anwendung. Wesentlich ist dabei, dass die resultierende Gesamtoberfläche des aus einzelnen Fußbodenbelagselementen zusammengesetzten Fußbodenbelags einen harmonischen, ungestörten Eindruck hinterlässt, als wäre der gesamte Fußbodenbelag bildlich gesprochen "aus einem Guss" und eben nicht aus einzelnen Elementen zusammengesetzt. Die Tatsache, dass der Fußboden aus einzelnen Fußbodenbelagselementen zusammengefügt ist, sollte daher nach Abschluss der Ausbildung des vollständigen Fußbodenbelags auf einem Boden eines Raums eines Gebäudes aus den einzelnen Fußbodenbelagselementen möglichst nicht sichtbar sein.
- Abdicht-/Verbindungsverfahren und Abdicht-/Verbindungsvorrichtungen zum abdichtenden Verbinden von Stoßkanten von bahn- oder plattenförmigen Fußbodenbelagselementen aus Kunststoffmaterial miteinander längs ihrer direkt benachbarten, einander zugewandten und sich zumindest teilweise berührenden seitlichen Ränder mittels Warmverschweißung sind aus dem Stand der Technik in unterschiedlichsten Ausführungsformen bekannt. Beispielhaft wird auf die Druckschriften
DE 195 32 598 A1 undDE 100 48 000 B4 verwiesen. - Aus der
DE 195 32 598 A1 ist ein Verfahren bekannt, bei dem vorzugsweise einschichtige bahnförmige Bodenbelagselemente verwendet werden, deren seitliche Ränder an der die Nutzseite bildenden Oberseite so vorgeformt sind, dass sie einen Aufnahmekanal für einen thermoplastischen Kunststoffdraht bilden. Allerdings ermöglicht es dieses Verfahren nicht, die Bodenbelagselemente so zu verschweißen, dass die Nähte nicht sichtbar sind. Der Aufnahmekanal wird mit dem plastifizierten Kunststoffdraht aufgefüllt und damit stoffschlüssig mit den Bodenbelagselementen verbunden. - Die Schrift
DE 100 48 000 B4 offenbart eine Vorrichtung und ein Verfahren zum Verschweißen und/oder Abdichten von einschichtigen Bodenbelägen. Diese ermöglichen, die Bodenbelagselemente so zu verschweißen, dass die Nähte nicht sichtbar sind. Dabei erfolgt das Verschweißen der Bodenbelagselemente von der Unterseite her, sodass das Obermaterial fugenlos verlegt werden kann. Dazu werden oder sind die seitlichen Ränder derart vorgeformt, dass zwischen den seitlichen Rändern zweier Bodenbelagselemente ein Aufnahmekanal für eine Schweißschnur gebildet wird, der sich auf der der Nutzseite abgewandten Unterseite der Elemente befindet. Die Schweißschnur wird durch einen Laser im Durchstrahlschweißverfahren erwärmt und damit stoffschlüssig mit den Fußbodenbelagselementen verbunden. - Ausgehend von dem vorstehend beschriebenen Stand der Technik liegt der Erfindung die Aufgabe zugrunde, eine Möglichkeit vorzuschlagen, insbesondere mehrschichtig aufgebaute auf einem Boden eines Raums eines Gebäudes zur Ausbildung eines Fußbodens aus diesen Fußbodenbelagselementen angeordnete Fußbodenbelagselemente entlang ihrer einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder abdichtend stoffschlüssig derart miteinander zu verbinden, dass die Verbindungsnähte unsichtbar sind, wobei die Fußbodenbelagselemente unterhalb der an der Fußbodenoberfläche befindlichen Oberfläche respektive Sichtseite effizient und verlässlich verschweißt werden sollen.
- Diese Aufgabe wird erfindungsgemäß durch ein Abdicht-/Verbindungsverfahren mit den Merkmalen des unabhängigen Patentanspruchs 1, durch eine Abdicht-/Verbindungsvorrichtung mit den Merkmalen des nebengeordneten Patentanspruchs 8 sowie durch ein mehrschichtiges Fußbodenbelagselement mit den Merkmalen des nebengeordneten Patentanspruchs 9 gelöst. Weitere vorteilhafte Ausführungsformen sind den jeweils abhängigen Patentansprüchen zu entnehmen.
- Bei dem erfindungsgemäßen Abdicht-/Verbindungsverfahren von mindestens zwei aneinander angrenzenden flächigen Fußbodenbelagselementen aus Kunststoffmaterial miteinander längs ihrer einander zugewandten und sich zumindest teilweise berührenden seitlichen Rändern, wobei die Fußbodenbelagselemente auf einem Boden eines Raums eines Gebäudes liegend angeordnet werden, werden als Fußbodenbelagselemente einschichtige oder mehrschichtige Fußbodenbelagselemente verwendet, die sich in einem Bereich ihrer seitlichen Ränder derart überlappen, dass ein Fußbodenbelagselement ein anderes Fußbodenbelagselement an dessen Oberfläche lediglich mit einem Teil seiner gesamten Materialstärke überdeckt, wobei die Temperatur von zumindest einem der aneinander angrenzenden Fußbodenbelagselemente entlang seiner seitlichen, an die seitlichen Ränder eines weiteren Fußbodenbelagselements angrenzenden Ränder in einer Umgebung seiner Ränder durch Energieeintrag temporär lokal gegenüber der Raumtemperatur so weit erhöht wird, dass wenigstens eine Schicht der Fußbodenbelagselemente örtlich in einem Verbindungsbereich entlang ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern in einer Umgebung der Ränder mindestens teilweise plastifiziert wird, wobei das eine Fußbodenbelagselement mit dem anderen Fußbodenbelagselement stoffschlüssig verbunden wird und wobei die gemeinsame Oberfläche der Fußbodenbelagselemente nach Abschluss des Abdicht- und/oder Verbindungsverfahrens insbesondere im Verbindungsbereich keine Kanten, Stufen und/oder Sprünge aufweist.
- Im Rahmen dieser Erfindung wird also vorgesehen, dass zwei benachbarte abzudichtende und/oder zu verbindende Fußbodenbelagselemente sich insbesondere in einem Verbindungsbereich in der Umgebung ihrer seitlichen, einander zugewandten und sich zumindest teilweise berührender Ränder nicht vollständig in der Art überlappen, dass ein Fußbodenbelagselement ein zweites, benachbartes Fußbodenbelagselement dieses an dessen Oberfläche mit seiner gesamten Materialstärke überdeckt, wodurch im Verbindungsbereich eine Kante, eine Stufe oder ein Sprung gebildet würde. Des Weiteren wird erfindungsgemäß vorgesehen, dass die Fußbodenbelagselemente bis auf durch Toleranzen und/oder durch eine entsprechend strukturierte Oberfläche bedingt außer in einem gewissen Bereich um seitlichen Ränder herum überall die gleiche Materialstärke respektive Dicke aufweisen. Zudem wird vorgesehen, dass alle zu einem Fußboden zusammengesetzten oder zusammensetzbaren Fußbodenbelagselemente bis auf durch Toleranzen und/oder durch eine entsprechend strukturierte Oberfläche bedingt außer in einer gewissen Umgebung um die seitlichen Ränder herum alle die gleiche Materialstärke respektive Dicke aufweisen.
- Die resultierende Gesamtoberfläche nach dem Abdichten und/oder Verbinden der beiden Fußbodenbelagselemente soll möglichst ungestört sein. Das bedeutet, dass bei einem aus derartigen Fußbodenbelagselementen gebildeten Fußboden nach Abschluss des Abdichtung- und/oder Verbindungsverfahren bestenfalls bei sehr genauer Sichtprüfung durch einen Fachkundigen erkennbar ist, dass der Fußboden aus mehreren derartigen Fußbodenbelagselementen zusammengefügt worden ist. Der aus dem Abdicht- und/oder Verbindungsprozess resultierende Fußbodenbelag darf insbesondere keine oberflächlichen Kanten, Stufen, Sprünge oder Ähnliches aufweisen, die etwa regelrecht als Stolperfallen wirken und zudem den ästhetischen Gesamteindruck des resultierenden Fußbodens herabsetzen würden. Eine teilweise Überlappung zweier benachbarter Fußbodenbelagselemente in einem Verbindungsbereich in der Umgebung der seitlichen, einander zugewandten und sich zumindest teilweise berührenden Ränder der beiden Fußbodenbelagselemente kann daher lediglich an oder unterhalb der nach dem Abdichten und/oder Verbinden der beiden Fußbodenbelagselemente resultierenden Gesamtoberfläche erfolgen. Eine mehrfache teilweise Überdeckung bzw. ein mehrfacher teilweiser
- Überlapp ist dabei jedoch möglich. Ein zumindest teilweiser Überlapp oder eine zumindest teilweise Überdeckung eines Fußbodenbelagselements durch ein direkt benachbartes Fußbodenbelagselement mit dessen gesamter Materialstärke respektive Dicke, und sei es auch nur in einem Verbindungsbereich der benachbarten Fußbodenbelagselemente, ist daher notwendigerweise ausgeschlossen.
- Der Energieeintrag kann dabei auf unterschiedlichste Weise erfolgen, beispielsweise durch Wärmeleitung oder Wärmeübertragung mittels elektromagnetischer Strahlung, insbesondere elektromagnetische Strahlung aus dem nahen Infrarotbereich des elektromagnetischen Spektrums, wie sie von einem Halogenstrahler oder entsprechenden Laserstrahlungsquellen emittiert wird. Der Energieeintrag führt zu einer Temperaturerhöhung in dem Material in mindestens einer Schicht der Fußbodenbelagselemente. Die Energie kann dabei in direkter oder indirekter Weise in eine, mehrere oder alle Schichten der Fußbodenbelagselemente eingetragen werden und dort eine unterschiedlich starke Erwärmung bewirken. Dies hängt im Wesentlichen von den physikalischen Eigenschaften (etwa Reflexion, Transmission, Absorption) der Trägerschicht, der Dekorschicht und der Verschleißdeckschicht ab. Sofern in diesen Schichten aufgrund geringer Absorption nur eine geringe Energieaufnahme erfolgen kann, d. h., nicht wenigstens eine dieser Schichten eines Fußbodenbelagselements längs seiner seitlichen Ränder nicht in direkter Weise insbesondere durch Wärmeeinwirkung in einem Verbindungsbereich entlang seiner seitlichen Ränder in einer Umgebung der seitlichen Ränder zumindest partiell effizient aufgeschmolzen werden kann, ist eine indirekte Abdichtung/Verbindung möglich, indem der Energieeintrag über ein zusätzliches bahn- oder plattenförmiges Zwischenstück aus Kunststoffmaterial erfolgt, das in einem Verbindungsbereich direkt benachbarter Fußbodenbelagselemente optional anordenbar ist. Das Material dieses Zwischenstücks wird vorzugsweise so gewählt, dass dort ein effizienter und hoher Energieeintrag möglich ist, sodass dieses insbesondere durch Wärmeeinwirkung zumindest partiell aufgeschmolzen werden kann und die Fußbodenbelagselemente nahe ihren einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern somit indirekt örtlich angeschmolzen werden können, um in einem Verbindungsbereich eine stoffschlüssige Verbindung zwischen den Schichten zweier benachbarter Fußbodenbelagselemente und/oder dem Zwischenstück und den beiden aneinander angrenzenden Fußbodenbelagselementen zu ermöglichen.
- Bei einer Ausführungsform des erfindungsgemäßen Abdicht-/Verbindungsverfahrens werden als Fußbodenbelagselemente vorzugsweise mehrschichtige Fußbodenbelagselemente mit mindestens einer, eine Dekorschicht tragenden, Trägerschicht sowie einer die Dekorschicht schützenden obersten Verschleißdeckschicht verwendet, wobei die Temperatur von zumindest einem der aneinander angrenzenden Fußbodenbelagselemente entlang seiner seitlichen, an die seitlichen Ränder eines weiteren Fußbodenbelagselements angrenzenden Ränder, in einer Umgebung seiner Ränder durch Energieeintrag temporär lokal gegenüber der Raumtemperatur so weit erhöht wird, dass wenigstens eine Schicht der Fußbodenbelagselemente örtlich in einem Verbindungsbereich entlang ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder in einer Umgebung der seitlichen Ränder mindestens teilweise plastifiziert wird, wobei das eine Fußbodenbelagselement mit dem anderen Fußbodenbelagselement unmittelbar oder mittelbar stoffschlüssig verbunden wird.
- Bei der wenigstens einen erwärmten Schicht kann es sich auch um eine weitere, in dem mehrschichtigen Fußbodenbelagselement befindlichen, Schicht handeln. Die Verschleißdeckschicht ist in der Regel zumindest im sichtbaren Bereich des elektromagnetischen Spektrums, d. h., für Licht, transparent, damit die Dekorschicht sichtbar ist. Für die vorliegende Erfindung muss sie auch zumindest für elektromagnetische Strahlung aus dem infraroten Spektralbereich transparent sein, sofern im Rahmen eines erfindungsgemäßen Abdicht-/Verbindungsverfahrens mit einer entsprechenden elektromagnetischen Strahlung gearbeitet wird. Grundsätzlich ist es möglich, die Schichten bezüglich der Transparenz für gewisse Teile des elektromagnetischen Spektrums so auszugestalten, dass je nach Anwendungsverfahren die richtigen Schichten transparent bzw. absorbierend sind. Das Verfahren erlaubt auch die Verwendung von absorbierenden Überbrückungsprofilen in einem Verbindungsbereich direkt benachbarter Fußbodenbelagselemente, sodass dann keine sich durch die gesamte laterale Ausdehnung eines Fußbodenbelagselements erstreckende Schicht in den zu verbindenden Fußbodenbelagselementen absorbierend ausgestaltet sein muss.
- Bei einer anderen Ausführungsform des erfindungsgemäßen Abdicht-/Verbindungsverfahrens werden als Fußbodenbelagselemente vorzugsweise einschichtige Fußbodenbelagselemente verwendet. Dabei wird die Temperatur von zumindest einem der aneinander angrenzenden Fußbodenbelagselemente in einer Umgebung entlang seiner seitlichen, an die seitlichen Ränder eines weiteren Fußbodenbelagselements angrenzenden Ränder durch Energieeintrag direkt oder indirekt temporär lokal gegenüber der Raumtemperatur so weit erhöht, dass die eine Schicht der Fußbodenbelagselemente entlang ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder in einer Umgebung der seitlichen Ränder mindestens teilweise plastifiziert wird, wobei das eine Fußbodenbelagselement mit dem anderen Fußbodenbelagselement unmittelbar stoffschlüssig verbunden wird.
- Bei einer bevorzugten Ausführungsform der Erfindung werden Fußbodenbelagselemente verwendet, von denen mindestens eines von zwei aneinander angrenzenden Fußbodenbelagselementen entlang seiner seitlichen, an die seitlichen Ränder eines anderen Fußbodenbelagselements angrenzenden Ränder mindestens in einem Verbindungsbereich in einer Umgebung seiner Ränder zumindest eine obere, im infraroten Spektralbereich transparente, Schicht als Verschleißdeckschicht und mindestens eine untere, im infraroten Spektralbereich absorbierende, Schicht als Trägerschicht aufweist und dass die seitlichen, direkt benachbarten und sich zumindest teilweise berührenden Ränder der Fußbodenbelagselemente im Verbindungsbereich entlang der seitlichen Ränder in einer Umgebung der Ränder derart geformt oder nachgeformt werden, dass beim Zusammensetzen der Fußbodenbelagselemente zu einem Fußbodenbelag die transparente Schicht des einen Fußbodenbelagselements der absorbierenden Schicht des anderen Fußbodenbelagselements direkt überdeckend angeordnet und mit dieser stoffschlüssig verbunden wird.
- Zum einen können gleich ausgebildete Fußbodenbelagselemente genutzt werden, die an einer Stirnseite und an einer Längsseite derart ausgebildet sind, dass sie dort randseitig einen über die untere absorbierende Schicht vorstehenden oberen transparenten Schichtbereich besitzen, und deren andere Stirnseite und Längsseite dazu komplementär ausgebildet ist, d. h., an diesen Stellen randseitig eine gegenüber der oberen transparenten Schicht vorstehenden unteren absorbierenden Schichtbereich aufweisen. Damit können identisch ausgebildete Fußbodenbelagselemente in Längs- als auch in Querrichtung mit seitlicher Überlappung an den Stirn- bzw. Längsseiten aneinander gereiht und dichtend miteinander verbunden, insbesondere verschweißt werden. Dabei wird ein Verbindungsbereich derart gestaltet, dass keine Kanten, Stufen, Sprünge, Unebenheiten oder dergleichen einem fertigen, aus erfindungsgemäßen Fußbodenbelagselementen ausgebildeten Fußbodenbelag vorhanden sind. An dieser Stelle sei erneut betont, dass eine Überlappung von abzudichtenden und/oder zu verbindenden Fußbodenelementen bei der Ausbildung eines Fußbodenbelags aus diesen Fußbodenbelagselementen in einem Verbindungsbereich direkt benachbarter Fußbodenbelagselemente nur mit einem Teil der gesamten Materialstärke eines Fußbodenbelagselements erfolgen darf. Bei gegenseitigem mehrfachen Überlapp bzw. mehrfacher gegenseitiger Überdeckung (etwa bei gegenseitigem Überlapp mehrerer übereinanderliegender Schichten direkt benachbarter Fußbodenbelagselemente in einem Verbindungsbereich) darf die Gesamtmaterialstärke respektive die gesamte Dicke beim gegenseitigen Überlapp der Fußbodenbelagselemente die gesamte Materialstärke bzw. Dicke der einzelnen Fußbodenbelagselemente außerhalb eines Verbindungsbereiches weder überschreiten noch unterschreiten, damit der aus der Verbindung der Fußbodenbelagselemente resultierende Fußbodenbelag im Verbindungsbereich der Fußbodenbelagselemente nach Abschluss des Abdichtungs-/Verbindungsverfahren keinerlei Kanten, Stufen, Sprünge, Unebenheiten oder dergleichen aufweist. Gleiches gilt auch für den Fall, das ein Überlapp zwischen direkt benachbarten Fußbodenbelagselementen mittels zusätzlichem, in einen Verbindungsbereich eingebrachten, Material hergestellt wird.
- Zum anderen können zwei ungleichartig zueinander komplementär ausgebildete Fußbodenbelagselemente genutzt und miteinander in abwechselnder Reihenfolge kombiniert werden. Der eine Typ der Fußbodenbelagselemente ist derart ausgebildet, dass diese im Bereich ihrer seitlichen Ränder an beiden Stirnseiten und an beiden Längsseiten eine über die untere absorbierende Schicht vorstehenden oberen transparenten Schichtbereich besitzen. Der andere Typ der Fußbodenbelagselemente ist an den beiden Stirnseiten und an den beiden Längsseiten dazu komplementär ausgebildet ist, d. h., diese weisen an diesen Stellen an ihren seitlichen Rändern eine gegenüber der oberen transparenten Schicht vorstehenden unteren absorbierenden Schichtbereich auf. Damit können die beiden verschiedenen, aber komplementären Typen der Fußbodenbelagselemente in Längs- als auch in Querrichtung in abwechselnder Folge mit seitlicher Überlappung an den Stirn- bzw. Längsseiten aneinander gereiht und dichtend miteinander verbunden, insbesondere verschweißt werden. Auch hierbei wird der Verbindungsbereich insbesondere derart gestaltet, dass keine Kanten, Stufen, Sprünge oder sonstige Arten von Unebenheiten bei einem fertigen, aus erfindungsgemäßen Fußbodenbelagselementen ausgebildeten, Fußbodenbelag vorhanden sind.
- Es können auch Fußbodenbelagselemente abgedichtet und/oder verbunden werden, die ein einem Verbindungsbereich entlang ihrer seitlichen Ränder in einer Umgebung der seitlichen Ränder derart geformt oder nachgeformt werden, dass ein Profilaufnahmeraum für ein zusätzliches, plastifizierbares Überbrückungsprofil aus Kunststoffmaterial in mindestens einer Schicht der Fußbodenbelagselemente gebildet wird, wobei die mindestens eine Schicht von benachbarten Fußbodenbelagselementen über das Überbrückungsprofil stoffschlüssig miteinander verbunden wird. Vorzugsweise werden mehrere der Schichten benachbarter Fußbodenbelagselemente über das Überbrückungsprofil stoffschlüssig miteinander verbunden. Dabei wird der Profilaufnahmeraum in seiner Form vorteilhafterweise an die Außenkontur des Überbrückungsprofil angepasst ausgebildet. Das Überbrückungsprofil kann vorkonfektioniert sein, d. h., in seiner Länge der Breite der Stirnseiten bzw. der Längsseiten eines Fußbodenbelagselements entsprechen und so direkt in den Profilaufnahmeraum eingesetzt werden. Alternativ dazu kann das Überbrückungsprofil unkonfektioniert als Rollen- oder Streifenware bereitgestellt und erst bei oder kurz vor der Ausbildung des Fußbodenbelages aus den entsprechenden Fußbodenbelagselementen passend abgelängt werden.
- Ein Profilaufnahmeraum in den Fußbodenbelagselementen und dort einzubringende Überbrückungsprofile können sowohl bei an den im Bereich ihrer seitlichen, direkt benachbarten und einander zugewandten Ränder nicht überlappend aneinander angrenzenden Fußbodenbelagselementen wie auch bei den im Bereich ihrer seitlichen, direkt benachbarten und einander zugewandten Ränder überlappend aneinander angrenzenden Fußbodenbelagselementen vorgesehen werden. Ein Profilaufnahmeraum und Überbrückungsprofile können auch vorgesehen werden, wenn identisch ausgeführte Fußbodenbelagselemente oder zwei Typen von unterschiedlich ausgeführten Fußbodenbelagselementen miteinander dichtend verschweißt werden, die bei einem Fußbodenbelagselement in einem Verbindungsbereich entlang seiner seitlichen Ränder in einer Umgebung der seitlichen Ränder einen über die untere absorbierende Schicht vorstehenden oberen transparenten Schichtbereich besitzen und bei dem angrenzenden Fußbodenbelagselement in einem Verbindungsbereich entlang seiner seitlichen Ränder in einer Umgebung der seitlichen Ränder eine gegenüber der oberen transparenten Schicht vorstehenden unteren absorbierenden Schichtbereich aufweisen, sodass eine seitliche Überlappung benachbarter Fußbodenbelagselemente sichergestellt wird. Bei den im Bereich ihrer direkt benachbarten und einander zugewandten seitlichen Ränder nicht überlappend aneinander angrenzenden Fußbodenbelagselementen kann der Profilaufnahmeraum an den stirnseitigen seitlichen Rändern und/oder den längsseitigen seitlichen Rändern problemlos eingearbeitet werden, um auch derartige aneinander angrenzende Fußbodenbelagselemente längs ihrer einander zugewandten seitlichen Ränder sicher dauerhaft abzudichten und miteinander zu verbinden.
- Generell kann ein erfindungsgemäßes Abdicht-/Verbindungsverfahren natürlich auch bei zweischichtigen Fußbodenbelagselementen angewandt werden, bei der die Trägerschicht nur eine Nutzschicht trägt und die Dekorschicht sowie die Verschleißdeckschicht zu einer Oberschicht zusammengeführt sind, bei welcher farbgebende und/oder strukturgebende Materialpartikel in einer Kunststoffmatrix eingebettet sind.
- Bei einer Ausführungsform eines erfindungsgemäßen Abdicht-/Verbindungsverfahrens werden die die Ränder der Fußbodenbelagselemente in einem Verbindungsbereich entlang ihrer einander zugewandten, direkt benachbarten seitlichen Ränder in einer Umgebung der seitlichen Ränder mit einer Fase oder einer Stufe versehen, um so eine Überlappung der auf dem Boden verlegten Fußbodenbelagselemente zu erreichen, die eine stoffschlüssige Verbindung und damit Abdichtung der Fußbodenbelagselemente entlang ihrer einander zugewandten, sich zumindest teilweise berührenden, seitlichen Ränder mittels eines Durchstrahlverfahrens zu ermöglichen. Bei einer anderen Ausführungsform des vorstehend beschriebenen Abdicht-/Verbindungsverfahrens werden die seitlichen Ränder der Fußbodenbelagselemente in einem Verbindungsbereich entlang ihrer seitlichen Ränder in einer Umgebung der seitlichen Ränder mit einer Nut versehen. Die Fasen, Stufen oder Nuten können bereits bei der industriellen Fertigung der Fußbodenbelagselemente realisiert oder auch erst später vor dem Verlegen der Fußbodenbelagselemente in diese eingebracht werden.
- Werden die Fußbodenbelagselemente bei der Verlegung mit einer Fase versehen, dann kann ein Schneidwerkzeug zur Ausbildung einer Fase in einem Verbindungsbereich entlang der seitlichen Ränder in einer Umgebung der seitlichen Ränder eines Fußbodenbelagselements verwendet werden. Ein derartiges Schneidwerkzeug umfasst zumindest einen länglichen, quaderförmigen und an einer Seite keilförmig abgeschrägten Grundkörper, wobei eine Teilfläche einer ersten länglichen Seitenfläche und eine weitere zweite längliche Seitenfläche des Grundkörpers an einer gemeinsamen schmalen Kante des Grundkörpers unter einem spitzen Winkel zusammenlaufen, wobei die erste und die zweite längliche Seitenfläche direkt gegenüberliegende Seitenflächen des Grundkörpers sind und die Teilfläche eine Keilfläche ist, wobei im Bereich der Keilfläche eine mindestens Klinge flach auf der Keilfläche liegend angeordnet oder anordenbar an dem Grundkörper fixiert oder fixierbar ist, die in einer Umgebung der Kante, an der die Keilfläche und die zweite längliche Seitenfläche zusammenlaufen über den Grundkörper hinaus übersteht und deren Hauptlängsachse parallel zu den beiden seitlichen Kanten der Keilfläche verläuft, an denen die Keilfläche an jeweils eine weitere längliche Seitenfläche des Grundkörpers grenzt. Die Klinge des Schneidwerkzeugs kann dabei etwa als eine Trapezklinge ausgebildet sein, wie sie von Teppich- oder Cuttermessern bekannt ist. Daher können für das Schneidwerkzeug herkömmliche, im Handel erhältliche, Klingen verwendet werden. Der spitze Winkel, unter dem die Keilfläche und die zweite längliche Seitenfläche zusammenlaufen, beträgt vorzugsweise 20°. Es sind jedoch auch andere Ausgestaltungen eines Schneidwerkzeugs, bei denen der spitze Winkel größer oder kleiner als 20° ist, möglich. Eine Klinge ist vorzugsweise derart an dem Schneidwerkzug fixierbar oder fixiert, sodass diese leicht auswechselbar ist, etwa mittels einer einfach lösbaren Klemmvorrichtung. So können abgenutzte Klingen zeiteffizient auch während des Verlegens von entsprechend anzufasenden Fußbodenbelagselementen ersetzt werden. Das Schneidwerkzeug kann auch Bestandteil einer Vorrichtung zum Verlegen und/oder Abdichten respektive Verbinden erfindungsgemäßer Fußbodenbeläge sein, sodass Anfasen, Verlegen sowie Abdichten respektive Verbinden von Fußbodenbelagselementen in einem Arbeitsgang ausführbar ist. Alternativ kann ein Schneidwerkzeug Teil einer Produktionsanlage für erfindungsgemäße Fußbodenbelagselemente sein, so dass die Fußbodenbelagselemente bereits im Zuge der Produktion mit einer entsprechenden Fase versehen werden.
- Bei einer Variante des erfindungsgemäßen Abdicht-/Verbindungsverfahrens werden die Fußbodenbelagselemente in einem Verbindungsbereich entlang ihrer seitlichen Ränder in einer Umgebung der seitlichen Ränder mit einer im infraroten Spektralbereich transparenten oder absorbierenden Beschichtung versehen. Damit kann der Verbindungsbereich exakt definiert werden. Dabei wird festgelegt, an welchen Stellen der Fußbodenbelagselemente beispielsweise elektromagnetische Strahlung einwirken kann und in welchen Bereichen damit die Abdichtung und Verbindung der Fußbodenbelagselemente stattfinden soll. Außerdem können dadurch auch Standard-Fußbodenbelagselemente aus Kunststoffmaterial verarbeitet werden, d. h., abdichtend miteinander verbunden werden.
- Bei einer begünstigten Variante des vorgeschlagenen Abdicht-/Verbindungsverfahrens werden bei der Herstellung der Fußbodenbelagselemente in einem Verbindungbereich entlang ihrer seitlichen Ränder in einer Umgebung der seitlichen Ränder zumindest an einer Längsseite und/oder zumindest an einer Kopfseite der Fußbodenbelagselemente Steckverbindungsmittel ausgebildet, welche beim Zusammensetzen der Fußbodenbelagselemente zu einem Fußbodenbelag miteinander gleitend in Eingriff gebracht werden, um eine mechanische Verbindung bereitzustellen, die die abdichtende Verbindung vor unerwünschter Krafteinwirkung schützt, die die Schweißverbindung beschädigen könnte.
- Bei einer anderen vorteilhaften Variante des vorgeschlagenen Abdicht-/Verbindungsverfahrens werden bei der Herstellung der Fußbodenbelagselemente in einem Verbindungsbereich entlang ihrer seitlichen Ränder in einer Umgebung der seitlichen Ränder zumindest an einer Längsseite und/oder zumindest an einer Kopfseite der Fußbodenbelagselemente Klickverbindungsmittel ausgebildet, welche beim Zusammensetzen der Fußbodenbelagselemente zu einem Fußbodenbelag rastend miteinander in Eingriff gebracht werden. Auch damit wird eine mechanische Verbindung bereitgestellt, die die abdichtende Verbindung vor unerwünschter Krafteinwirkung schützt, um einer Beschädigung der Schweißverbindung vorzubeugen.
- Zur Durchführung des vorstehend beschriebenen Abdicht-Nerbindungsverfahrens wird vorzugsweise eine dazu entsprechend ausgebildete Abdicht-/Verbindungsvorrichtung verwendet. Eine derartige Abdicht-/Verbindungsvorrichtung weist ein Fahrgestell zum Bewegen auf einem Fußbodenbelag, Mittel zum Energieeintrag mittels elektromagnetischer Strahlung aus dem nahen Infrarotbereich in einen Verbindungsbereich entlang der seitlichen Ränder in einer Umgebung der seitlichen Ränder der Fußbodenbelagselemente, einen Antrieb zum selbständigen Bewegen der Vorrichtung auf dem Fußbodenbelag, Steuerungsmittel zur Steuerung der Bewegung der Vorrichtung auf dem Fußbodenbelag und mindestens einen Sensor zum direkten oder indirekten Erfassen der Position des Fahrgestells auf dem Fußbodenbelag, einen Sensor zum Erfassen der Temperatur zumindest in einem Verbindungsbereich und/oder Regelungsmittel zur Einstellung/Regelung der Temperatur zumindest in einem Verbindungsbereich auf. Dabei ist erfindungsgemäß vorgesehen, dass das oder die die Mittel zum Energieeintrag einer erfindungsgemäßen Abdicht-/Verbindungsvorrichtung als Halogenstrahler ausgebildet sind.
- Ein erfindungsgemäßes einschichtiges oder mehrschichtiges, flächiges und thermoplastisches Kunststoffmaterial aufweisendes Fußbodenbelagselement, das zum Zusammensetzen zu einem Fußbodenbelag auf einem Boden eines Raums eines Gebäudes vorgesehen ist, ist zur Durchführung des vorstehend beschriebenen Abdicht-/Verbindungsverfahrens ausgebildet. Dabei überlappen sich zwei aneinander angrenzende Fußbodenbelagselemente in einem Bereich ihrer seitlichen Ränder derart, dass eines der Fußbodenbelagselemente das jeweils andere Fußbodenbelagselement an dessen Oberfläche lediglich mit einem Teil seiner gesamten Materialstärke respektive Dicke überdeckt. Bei teilweiser Überlappung oder Überdeckung, die auch gegenseitig und mehrfach sein kann, darf die resultierende gesamte Materialstärke im Bereich der Überlappung und Überdeckung weder geringer noch größer als die gesamte Materialstärke bzw. Dicke der Fußbodenbelagselemente außerhalb eines Verbindungsbereichs entlang ihrer seitlichen Ränder in einer Umgebung ihrer seitlichen Ränder sein.
- Vorzugsweise ist das Fußbodenbelagselement auf einem Boden liegend anordenbar. Bei einer bevorzugten Ausführungsform ist das Fußbodenbelagselement mehrschichtig ausgebildet und umfasst mindestens eine, eine Dekorschicht tragende, Trägerschicht sowie eine die Dekorschicht schützende oberste Verschleißdeckschicht und weist zumindest in einem Verbindungsbereich entlang seiner seitlichen Ränder in einer Umgebung seiner seitlichen Ränder mindestens eine obere im infraroten Spektralbereich transparente Schicht und mindestens eine untere, im infraroten Spektralbereich absorbierende Schicht auf, wobei wenigstens eine der Schichten des Fußbodenbelagselements örtlich in einem Verbindungsbereich direkt und/oder indirekt durch Energieeintrag plastifizierbar ist, und wobei zumindest in einem Verbindungsbereich entlang der seitlichen Ränder in einer Umgebung der seitlichen Ränder die seitlichen Ränder des Fußbodenbelagselements derart geformt oder nachgeformt sind, dass beim Zusammensetzen der Fußbodenbelagselemente zu einem Fußbodenbelag die transparente Schicht eines Fußbodenbelagselements der absorbierenden Schicht des benachbarten Fußbodenbelagselements direkt überdeckend anordenbar und mit dieser stoffschlüssig verbindbar ist. In mindestens einer der Schichten der Fußbodenbelagselemente kann zudem ein Profilaufnahmeraum für ein zusätzliches Überbrückungsprofil gebildet sein, das mit einer oder mehreren der absorbierenden Schichten und/oder der transparenten Schicht stoffschlüssig verbindbar ist.
- Bei einer anderen bevorzugten Ausführungsform ist das Fußbodenbelagselement einschichtig ausgebildet, wobei die eine Schicht des Fußbodenbelagselements örtlich in einem Verbindungsbereich entlang seiner seitlichen Ränder in einer Umgebung der seitlichen Ränder direkt und/oder indirekt durch Energieeintrag mindestens teilweise plastifizierbar ist und wobei die seitlichen Ränder des Fußbodenbelagselements im Verbindungsbereich derart geformt oder nachgeformt sind, dass beim Zusammensetzen der Fußbodenbelagselemente zu einem Fußbodenbelag die Schicht eines Fußbodenbelagselements der Schicht eines benachbarten Fußbodenbelagselements direkt überdeckend anordenbar und mit dieser stoffschlüssig verbindbar ist. Es kann zudem in der einen Schicht der Fußbodenbelagselemente ein Profilaufnahmeraum für ein zusätzliches Überbrückungsprofil gebildet sein, das mit der Schicht stoffschlüssig verbindbar ist.
- Aus der Erfindung resultieren die folgenden Vorteile:
- Nahtloses Schweißen von thermoplastischen Bodenbelägen (Bahnen und insbesondere auch Platten), ohne Fugenvorbereitung und Schweißdraht
- Einfache Verlegung und Vorbereitung der thermoplastischen Bodenbeläge
- Dichte Verschweißung thermoplastischer Bodenbeläge
- Einfache und effiziente Verschweißung der thermoplastischen Bodenbeläge mithilfe von IR-Strahlung im Überlappschweißen
- Gewährleistung der Formstabilität der thermoplastischen Bodenbeläge mit Hilfe eines Steck- oder Klick-Systems verbunden oder durch Verkleben auf den Estrich fixiert
- Vorbereitung der Schweißkanten industriell vom Hersteller der Bodenbeläge
- Erweiterter Einsatzbereich von Design-Bodenbelägen, da diese nahtlos sowie nicht sichtbar verschweißt ausgebildet werden können
- Positive Hygiene-Effekte, da gründliche Nassreinigung möglich
- Verbessertes Verschmutzungsverhalten des Bodenbelags
- Saubere Verarbeitung des Bodenbelages beim Verlegen und Abdichten
- Die vorstehend in der Beschreibung genannten Merkmale und Merkmalskombinationen sowie die nachfolgend in der Figurenbeschreibung genannten und/oder in den Figuren alleine gezeigten Merkmale und Merkmalskombinationen sind nicht nur in der jeweils angegebenen Kombination, sondern auch in anderen Kombinationen oder in Alleinstellung verwendbar. Sämtliche aus den Ansprüchen, der Beschreibung oder der Zeichnung hervorgehenden Merkmale und/oder Vorteile, einschließlich konstruktive Einzelheiten, räumliche Anordnung und Verfahrensschritte können sowohl für sich als auch in den verschiedensten Kombinationen erfindungswesentlich sein. In den Figuren werden gleiche oder ähnliche Bauteile mit gleichen oder ähnlichen Bezugszeichen gekennzeichnet. Es zeigen in schematischer Querschnittdarstellung:
- Figur 1
- einen Fußbodenbelag aus einschichtigen Fußbodenbelagselementen, die ohne Bildung einer Stufe nebeneinander angeordnet sind, sodass der Fußbodenbelag eben ist, wobei der Verbindungsbereich an den Stoßkanten mit einer Faser versehen ist;
- Figur 2
- einen ebenen Fußbodenbelag aus dreischichtigen Fußbodenbelagselementen, wobei der Verbindungsbereich an den Stoßkanten eine interne Fase aufweist;
- Figur 3
- einen ebenen Fußbodenbelag aus dreischichtigen Fußbodenbelagselementen, wobei der Verbindungsbereich an den Stoßkanten eine interne Stufe aufweist;
- Figur 4
- den Bodenbelag aus der
Figur 4 , wobei im Verbindungsbereich zusätzlich Steck- oder Klickverbindungsmittel vorgesehen sind; - Figur 5
- einen ebenen Fußbodenbelag aus einschichtigen Fußbodenbelagselementen, wobei der Verbindungsbereich an den Stoßkanten unten einen Profilaufnahmeraum für ein zusätzliches absorbierendes Überbrückungsprofil aufweist;
- Figur 6
- den Bodenbelag aus der
Figur 5 , wobei im Verbindungsbereich zusätzlich Steck- oder Klickverbindungsmittel vorgesehen sind; - Figur 7
- einen ebenen Fußbodenbelag aus einschichtigen Fußbodenbelagselementen, wobei der Verbindungsbereich an den Stoßkanten oben einen Profilaufnahmeraum für ein zusätzliches transparentes Überbrückungsprofil aufweist;
- Figur 8
- den Bodenbelag aus der
Figur 7 , wobei im Verbindungsbereich zusätzlich Steck- oder Klickverbindungsmittel vorgesehen sind; - Figur 9
- einen ebenen Fußbodenbelag aus einschichtigen Fußbodenbelagselementen, wobei der Verbindungsbereich an den Stoßkanten eine interne Fase und dort eine absorbierende Beschichtung aufweist;
- Figur 10
- eine erfindungsgemäße Abdicht-/Verbindungsvorrichtung zum Abdichten/Verbinden von Stoßkanten von bahn- oder plattenförmigen aneinander angrenzenden einschichtigen oder mehrschichtigen Fußbodenbelagselementen aus Kunststoffmaterial; und
- Figur 11
- ein Schneidwerkzeug in einer isometrischen Ansicht.
- Die Zeichnungen veranschaulichen in der
Figur 1 sowie in denFiguren 5 bis 9 jeweils einen Fußbodenbelag 9, der aus einschichtigen Fußbodenbelagselementen 1, 1' zusammengesetzt ist, und in denFiguren 2 bis 4 jeweils einen Fußbodenbelag 9, der aus mehrschichtigen Fußbodenbelagselementen 1, 1' zusammengefügt ist, dessen Fußbodenbelagselemente 1, 1' nach dem erfindungsgemäßen Abdicht-/Verbindungsverfahren abgedichtet miteinander verbunden, insbesondere verschweißt sind. - Die Darstellungen in den
Figuren 5 bis 8 zeigen zum besseren Verständnis der Erfindung Ausgestaltungen, die selbst jedoch nicht zur Erfindung gehören. - Die
Figur 1 zeigt zwei einschichtige Fußbodenbelagselemente 1, 1', die als einzige Schicht nur eine Träger-/Dekorschicht 10" aufweisen und ohne Bildung einer externen Stufe nebeneinander seitlich an der Stirnseite oder Längsseite überlappend angeordnet sind. Die Fußbodenbelagselemente 1, 1', sind ebenfalls aus unterschiedlichen Material hergestellt. Das Fußbodenbelagselement 1 ist für elektromagnetische Strahlung aus dem infraroten Spektralbereich transparent, das Fußbodenbelagselement 1' ist zumindest in dem Verbindungsbereich 3 für infrarote Strahlung absorbierend. Das Fußbodenbelagselemente 1' ist im Verbindungsbereich 3 schraffiert abgebildet. Die Schraffur 4 soll die Absorptionsfähigkeit des Verbindungsbereichs 3 verdeutlichen. Der Verbindungsbereich 3 wird von einem symbolisch angedeuteten Strahl 5 mit elektromagnetischer Strahlung aus dem infraroten Spektralbereich bestrahlt. Dadurch kann in einem Durchstrahlverfahren eine Schweißnaht 6 entlang den vertikal geneigten seitlichen Rändern 7, 7' erzeugt werden, die die beiden Fußbodenbelagselemente 1, 1' stoffschlüssig und damit dichtend verbindet. Die beiden Fußbodenbelagselemente 1, 1` sind im Verbindungsbereich 3 mit Fasen 8, 8' versehen, wobei die Fase 8 des Fußbodenbelagselements 1 komplementär und spiegelbildlich zur Fase 8' des Fußbodenbelagselements 1' ausgebildet und angeordnet ist. Damit sind die einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder 7, 7' der beiden Fußbodenbelagselemente 1, 1' keilförmig ausgebildet, wobei die Fasen 8, 8' derart übereinander angeordnet werden können, dass sich ein ebener Fußbodenbelag 9 ergibt. - Die
Figur 2 stellt zwei dreischichtige Fußbodenbelagselemente 1, 1` dar, die zur Bildung eines ebenen Fußbodenbelages 9 nebeneinander seitlich an einem stirnseitigen seitlichen Rand 7, 7' oder einem längsseitigen seitlichen Rand 7, 7' überlappend angeordnet sind. Die Fußbodenbelagselemente 1, 1' besitzen einen identischen Schichtaufbau, wobei die Schichten jeweils unterschiedliches Material aufweisen. Jedes der Fußbodenbelagselemente 1, 1' weist eine Dekorschicht 10 tragende Trägerschicht 11 sowie einer die Dekorschicht 10 schützende obersten Verschleißdeckschicht 12 auf. Dabei ist zumindest die Verschleißdeckschicht 12 für Strahlung aus dem infraroten Spektralbereich transparent und die Trägerschicht 11 für infrarote Strahlung absorbierend. Das Fußbodenbelagselement 1' ist im Verbindungsbereich 3 schraffiert abgebildet. Die Schraffur 4 soll auch hier die Absorptionsfähigkeit der Verbindungsbereichs 3 verdeutlichen. Der Verbindungsbereich 3 wird von einem symbolisch angedeuteten Strahl 5 mit elektromagnetischer Strahlung aus dem infraroten Spektralbereich bestrahlt. Dadurch kann in einem Durchstrahlverfahren eine Schweißnaht 6 entlang den einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern 7, 7' erzeugt werden, die gegenüber der Horizontalen geneigt sind, und die beiden Fußbodenbelagselemente 1, 1' stoffschlüssig und damit dichtend verbindet. Die beiden Fußbodenbelagselemente 1, 1' sind im Verbindungsbereich 3 mit Fasen 8, 8' versehen, wobei die Fase 8 des Fußbodenbelagselements 1 komplementär und spiegelbildlich zur Fase 8' des Fußbodenbelagselements 1' ausgebildet und angeordnet ist. Damit sind die einander zugewandten seitlichen Ränder 7, 7' der beiden Fußbodenbelagselemente 1, 1' keilförmig ausgebildet, wobei die Fasen 8, 8' derart übereinander angeordnet werden können, dass sich ein ebener Fußbodenbelag 9 ergibt. Dabei übergreift der vorstehende für die (infrarote) elektromagnetische Strahlung transparent Teil des Fußbodenbelagselements 1 den überstehenden für die elektromagnetische Strahlung absorbierenden Teil des Fußbodenbelagselements 1' schräg. - Die
Figur 3 zeigt zwei dreischichtige Fußbodenbelagselemente 1, 1', die zur Bildung eines ebenen Fußbodenbelages 9 nebeneinander seitlich an einem stirnseitigen seitlichen Rand 7, 7' oder einem längsseitigen seitlichen Rand überlappend angeordnet sind. Deren Schichtaufbau ist identisch und wie vorstehend bezüglich derFigur 2 beschrieben ausgebildet. Das Fußbodenbelagselement 1' ist im Verbindungsbereich 3 schraffiert abgebildet, wobei die Schraffur 4 auch hier das Absorptionsvermögen des Verbindungsbereichs 3 verdeutlichen soll. Der Verbindungsbereich 3 wird von einem symbolisch angedeuteten Strahl 5 mit elektromagnetischer Strahlung aus dem infraroten Spektralbereich bestrahlt, sodass in einem Durchstrahlverfahren eine Schweißnaht 6 entlang den einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern 7, 7' erzeugt wird, die die beiden Fußbodenbelagselemente 1, 1` stoffschlüssig und damit dichtend verbindet. Die beiden Fußbodenbelagselemente 1, 1' sind im Verbindungsbereich 3 mit Stufen 13, 13' versehen, wobei die Stufe 13 des Fußbodenbelagselements 1 komplementär und spiegelbildlich zur Stufe 13' des Fußbodenbelagselements 1' ausgebildet und angeordnet ist. Damit sind die einander zugewandten seitlichen Ränder 7, 7' der beiden Fußbodenbelagselemente 1, 1' stufenförmig ausgebildet, wobei die Stufen 13, 13' derart übereinander angeordnet werden können, dass sich ein ebener Fußbodenbelag 9 ergibt. Dabei übergreift der vorstehende für die (infrarote) elektromagnetische Strahlung transparente Teil des Fußbodenbelagselements 1 den überstehenden für die elektromagnetische Strahlung absorbierenden Teil des Fußbodenbelagselements 1'. - Die
Figur 4 stellt die zwei dreischichtigen Fußbodenbelagselemente 1, 1' ausFigur 3 erneut dar, wobei an dem Fußbodenbelagselement 1 und an dem Fußbodenbelagselement 1' im Verbindungsbereich 3 jeweils Steckverbindungsmittel und/oder Klickverbindungsmittel 14, 14' angeordnet sind, die korrespondierend ausgebildet sind und zusammen wirken. - Die
Figur 5 veranschaulicht wie dieFigur 1 zwei einschichtige Fußbodenbelagselemente 1, 1', die eine einzige Träger-/Dekorschicht 10" aufweisen und zur Ausbildung eines ebenen Fußbodenbelages 9 in einem Verbindungsbereich 3 mit stirnseitigen seitlichen Rändern oder längsseitigen seitlichen Rändern aneinander angrenzend angeordnet sind. Die Fußbodenbelagselemente 1, 1' besitzen einen identischen einschichtigen Schichtaufbau, und weisen insbesondere Material auf, das für Strahlung transparent ist. Die beiden Fußbodenbelagselemente 1, 1' sind im Verbindungsbereich 3 mit Stufen 15, 15' versehen, wobei die Stufe 15 des Fußbodenbelagselements 1 identisch und spiegelbildlich zur Stufe 15' des Fußbodenbelagselements 1' ausgebildet und angeordnet ist. Damit sind die einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder 7, 7' der beiden Fußbodenbelagselemente 1, 1' stufenförmig ausgebildet, wobei die Stufen 15, 15' derart nebeneinander auf einer Unterseite der Fußbodenbelagselemente 1, 1' angeordnet sind, dass ein vertiefter Profilaufnahmeraum 16 für ein vorgesehenes plastifizierbares Überbrückungsprofil 17 realisiert ist, und dass sich ein ebener Fußbodenbelag 9 ergibt. In dem in derFigur 5 gezeigten Ausführungsbeispiel ist das in dem Profilaufnahmeraum 16 aufgenommene Überbrückungsprofil 17 aus thermoplastischem Kunststoffmaterial gefertigt, das für eine gewisse elektromagnetische Strahlung absorbierend ist. Der Verbindungsbereich 3 wird von einem symbolisch angedeuteten Strahl 5 mit elektromagnetischer Strahlung aus dem infraroten Spektralbereich bestrahlt,sodasss in einem Durchstrahlverfahren eine Schweißnaht 6 entlang den horizontalen Abschnitten der einander zugewandten seitlichen Ränder 7, 7' der Stufen 15, 15' und dem Überbrückungsprofil 17 erzeugt wird, die die beiden Fußbodenbelagselemente 1, 1' über das Überbrückungsprofil 17 dichtend miteinander verbindet. Das Überbrückungsprofil 17 ist im Verbindungsbereich 3 schraffiert abgebildet, wobei die Schraffur 4 die Absorptionsfähigkeit des Verbindungsbereichs 3 verdeutlichen soll. - Die
Figur 6 zeigt erneut die zwei einschichtigen Fußbodenbelagselemente 1, 1' ausFigur 5 , wobei an dem Fußbodenbelagselement 1 und an dem Fußbodenbelagselement 1' im Verbindungsbereich 3 jeweils Steckverbindungsmittel und/oder Klickverbindungsmittel 14, 14' angeordnet sind, die korrespondierend ausgebildet sind und zusammen wirken. - Die
Figur 7 veranschaulicht wie dieFigur 5 zwei einschichtige Fußbodenbelagselemente 1, 1', die zur Ausbildung eines ebenen Fußbodenbelages 9 an stirnseitigen seitlichen Rändern oder an längsseitigen seitlichen Rändern aneinander angrenzend angeordnet sind. Die Fußbodenbelagselemente 1, 1' besitzen einen identischen einschichtigen Schichtaufbau mit einer einzigen Träger-/Dekorschicht 10" und bestehen insbesondere aus einem Material, das für gewisse elektromagnetische Strahlung absorbierend ist. Die beiden Fußbodenbelagselemente 1, 1' sind im Verbindungsbereich 3 mit Stufen 15, 15' versehen, wobei die Stufe 15 des Fußbodenbelagselements 1 identisch und spiegelbildlich zur Stufe 15' des Fußbodenbelagselements 1' ausgebildet und angeordnet ist. Damit sind die einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder 7, 7' der beiden Fußbodenbelagselemente 1, 1' stufenförmig ausgebildet, wobei die Stufen 15, 15' derart nebeneinander auf einer Oberseite der Fußbodenbelagselemente 1, 1' angeordnet sind, dass an der Oberseite ein vertiefter Profilaufnahmeraum 16 für ein vorgesehenes plastifizierbares Überbrückungsprofil 17 realisiert ist, und dass sich ein ebener Fußbodenbelag 9 ergibt. In dem in derFigur 7 gezeigten Ausführungsbeispiel ist das in dem Profilaufnahmeraum 16 aufgenommene Überbrückungsprofil 17 aus thermoplastischem Kunststoffmaterial gefertigt, das für gewisse elektromagnetische Strahlung transparent und damit nicht absorbierend ist. Der Verbindungsbereich 3 wird von einem symbolisch angedeuteten Strahl 5 mit elektromagnetischer Strahlung aus dem infraroten Spektralbereich bestrahlt, sodass in einem Durchstrahlverfahren eine Schweißnaht 6 entlang der horizontalen Abschnitte der einander zugewandten seitlichen Ränder 7, 7', der Stufen 15, 15' und dem Überbrückungsprofil 17 erzeugt wird, die die beiden Fußbodenbelagselemente 1, 1' über das Überbrückungsprofil 17 dichtend miteinander verbindet. Das Überbrückungsprofil 17 ist im Verbindungsbereich 3 schraffiert abgebildet, wobei die Schraffur 4 das Absorptionsvermögen des Verbindungsbereichs verdeutlichen soll. - Die
Figur 8 zeigt erneut die zwei einschichtigen Fußbodenbelagselemente 1, 1' ausFigur 7 , wobei an dem Fußbodenbelagselement 1 und an dem Fußbodenbelagselement 1' im Verbindungsbereich 3 jeweils Steckverbindungsmittel und/oder Klickverbindungsmittel 14, 14' angeordnet sind, die korrespondierend ausgebildet sind und zusammen wirken. - Die
Figur 9 stellt wie dieFigur 1 zwei einschichtige Fußbodenbelagselemente 1, 1' dar, die ohne Bildung einer externen Stufe an stirnseitigen seitlichen Rändern oder längsseitigen seitlichen Rändern aneinander angrenzend und überlappend angeordnet sind. Die Fußbodenbelagselemente 1, 1', sind aus identischen Materialien hergestellt. Sie weisen eine einzige Träger-/Dekorschicht 10" auf, die für elektromagnetische Strahlung aus dem infraroten Spektralbereich transparent ist. Die beiden Fußbodenbelagselemente 1, 1' sind im Verbindungsbereich 3 mit Fasen 8, 8' versehen, wobei die Fase 8 des Fußbodenbelagselements 1 komplementär und spiegelbildlich zur Fase 8' des Fußbodenbelagselements 1' ausgebildet und angeordnet ist. Damit sind die einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder 7, 7' der beiden Fußbodenbelagselemente 1, 1' keilförmig ausgebildet, wobei die Fasen 8, 8' derart übereinander angeordnet sind, dass sich ein ebener Fußbodenbelag 9 ergibt. Die seitlichen Ränder 7, 7' sind im Verbindungsbereich 3 mit einer für elektromagnetische Strahlung aus dem infraroten Spektralbereich absorbierenden Beschichtung 18 versehen, die im Verbindungsbereich 3 zur Betonung ihrer Absorptionsfähigkeit schraffiert dargestellt ist. Der Verbindungsbereich 3 wird von einem symbolisch angedeuteten Strahl 5 mit infraroter elektromagnetischer Strahlung bestrahlt. Dadurch kann in einem Durchstrahlverfahren eine Schweißnaht 6 entlang den schräg verlaufenden, einander zugewandten seitlichen Rändern 7, 7' erzeugt werden, die die beiden Fußbodenbelagselemente 1, 1' stoffschlüssig und damit dichtend verbindet. - Die
Figur 10 zeigt eine erfindungsgemäße Abdicht-/Verbindungsvorrichtung 19 zum Abdichten/Verbinden von einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder 7, 7' von mindestens zwei bahn- oder plattenförmigen aneinander angrenzenden einschichtigen oder mehrschichtigen Fußbodenbelagselementen 1, 1' aus Kunststoffmaterial. Die Abdicht-/Verbindungsvorrichtung 19 weist ein Fahrgestell 20 zum Bewegen auf einem Fußbodenbelag 9, Mittel 21 zum Energieeintrag in einen Verbindungsbereich 3 entlang der seitlichen Ränder 7, 7' in einer Umgebung der Ränder 7, 7' der Fußbodenbelagselemente 1, 1', einen Antrieb 22 zum selbständigen Bewegen der Vorrichtung 19 auf dem Fußbodenbelag 9, Steuerungsmittel 23 zur Steuerung der Bewegung der Vorrichtung 19 auf dem Bodenbelag 9 und mindestens einen Sensor 24 zum direkten oder indirekten Erfassen der Position des Fahrgestells 20 auf dem Fußbodenbelag 9, einen Sensor 25 zum Erfassen der Temperatur der Fußbodenbelagselemente 1, 1' zumindest in einem Verbindungsbereich 3 und/oder Regelungsmittel 26 zur Einstellung/Regelung der Temperatur zumindest in einem Verbindungsbereich 3. - In
Figur 11 ist exemplarisch ein Schneidwerkzeug 2 einer isometrischen Ansicht dargestellt. Das Schneidwerkzeug 2 umfasst einen quaderförmigen Grundkörper 27 mit vier länglichen, rechteckförmigen Seitenflächen und zwei quadratischen Stirnflächen. Der Grundkörper 27 ist in dem gezeigten Ausführungsbeispiel aus Metall hergestellt. Der quaderförmige Grundkörper 27 wird derart modifiziert, dass zwei gegenüberliegende längliche Seitenflächen - eine dieser Seitenflächen ist inFigur 11 mit der Referenznummer 28 markiert - derart zu einer der quadratischen Stirnflächen des quaderförmigen Grundkörpers 27 hin dreieckförmig abgeschrägt werden, dass diese Stirnfläche zu einer schmalen Kante 32 reduziert wird. An dieser Kante 32 laufen die unmodifizierte längliche Seitenfläche an der Unterseite und ein Teil der länglichen, modifizierten Seitenfläche an der Oberseite des Grundkörpers unter einem spitzen Winkel zusammen. In dem hier gezeigten Ausführungsbeispiel beträgt dieser Winkel 20°. Der an der Kante 32 mit der länglichen Seitenfläche an der Unterseite des Grundkörpers 27 zusammenlaufende Teil der oberseitigen, länglichen, modifizierten Seitenfläche wird als Keilfläche 29 bezeichnet. An der Keilfläche 29 ist eine handelsübliche (etwa von Teppich- oder Cuttermessern bekannte) Trapezklinge 30 liegend angeordnet und wird beidseitig von je vier äquidistant voneinander entlang der beiden seitlichen Kanten der Keilfläche 29 platzierten Schrauben 31 klemmend lösbar fixiert. Der Grundkörper 27 ist dazu mit acht entsprechenden Gewindebohrungen zur Aufnahme der Schrauben 31 versehen. Die Trapezklinge 30 lässt sich daher leicht austauschen, sofern dies etwa in Folge von Abnutzung erforderlich ist. Die Trapezklinge 30 ist parallel zu den seitlichen Kanten der Keilfläche 29 angeordnet und steht im Bereich der Kante 32, an der die unterseitige längliche Seitenfläche und die Keilfläche 29 zusammenlaufen, ein Stück weit über den Grundkörper 27 hinaus, um einen freien Schnittbereich zu gewährleisten.
Claims (11)
- Abdicht-Nerbindungsverfahren von mindestens zwei aneinander angrenzenden flächigen Fußbodenbelagselementen (1, 1') aus Kunststoffmaterial miteinander längs ihren einander zugewandten, direkt benachbarten und sich zumindest teilweise berührenden seitlichen Rändern (7, 7'), wobei die Fußbodenbelagselemente auf einem Boden in einem Raum eines Gebäudes liegend angeordnet werden, dadurch gekennzeichnet, dass als Fußbodenbelagselemente (1, 1') einschichtige oder mehrschichtige Fußbodenbelagselemente (1, 1') verwendet werden, die sich in einem Bereich ihrer seitlichen Ränder (7, 7') derart überlappen, dass ein Fußbodenbelagselement (1, 1') ein anderes Fußbodenbelagselement (1', 1) an dessen Oberfläche lediglich mit einem Teil seiner gesamten Materialstärke überdeckt, wobei die Temperatur von zumindest einem der aneinander angrenzenden Fußbodenbelagselemente (1) entlang seiner seitlichen, an die seitlichen Ränder (7') eines anderen Fußbodenbelagselements (1') angrenzenden Ränder (7) in einer Umgebung seiner Ränder (7) durch Energieeintrag temporär lokal gegenüber der Raumtemperatur soweit erhöht wird, dass wenigstens eine Schicht der Fußbodenbelagselemente (1, 1') örtlich in einem Verbindungsbereich (3) entlang ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder (7, 7') in einer Umgebung der Ränder (7, 7') mindestens teilweise plastifiziert wird, wodurch das eine Fußbodenbelagselement (1) mit dem anderen Fußbodenbelagselement (1') stoffschlüssig verbunden wird, wobei zur lokalen Temperaturerhöhung elektromagnetische Strahlung aus dem infraroten Spektralbereich verwendet wird und wobei die gemeinsame Gesamtoberfläche der Fußbodenbelagselemente (1, 1') bei Abschluss des Abdicht-/Verbindungsverfahrens, insbesondere im Verbindungsbereich (3), keine Kanten, Stufen und/oder Sprünge aufweist.
- Abdicht-Nerbindungsverfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Fußbodenbelagselemente (1, 1') mehrschichtige Fußbodenbelagselemente (1, 1 `) mit mindestens einer eine Dekorschicht tragenden Trägerschicht (11) sowie einer die Dekorschicht (10) schützenden obersten Verschleißdeckschicht (12) verwendet werden, wobei die Temperatur von zumindest einem der aneinander angrenzenden Fußbodenbelagselemente (1) entlang seiner seitlichen, an die seitlichen Ränder (7') eines anderen Fußbodenbelagselements (1') angrenzenden Ränder (7) in einer Umgebung seiner Ränder (7) durch Energieeintrag temporär lokal gegenüber der Raumtemperatur soweit erhöht wird, dass wenigstens eine Schicht (10, 11, 12) der Fußbodenbelagselemente (1, 1') örtlich in einem Verbindungsbereich (3) entlang ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder (7, 7') in einer Umgebung der seitlichen Ränder (7, 7') mindestens teilweise plastifiziert wird, wobei das eine Fußbodenbelagselement (1) mit dem anderen Fußbodenbelagselement (1') unmittelbar oder mittelbar stoffschlüssig verbunden wird.
- Abdicht-/Verbindungsverfahren nach Anspruch 1, dadurch gekennzeichnet, dass als Fußbodenbelagselemente (1, 1') einschichtige Fußbodenbelagselemente (1, 1') verwendet werden, wobei die Temperatur von zumindest einem der aneinander angrenzenden Fußbodenbelagselemente (1) in einer Umgebung entlang seiner seitlichen, an die seitlichen Ränder (7') eines anderen Fußbodenbelagselementes (1') angrenzenden Ränder (7) durch Energieeintrag direkt oder indirekt temporär lokal gegenüber der Raumtemperatur soweit erhöht wird, dass die eine Schicht der Fußbodenbelagselemente (1, 1') entlang ihrer direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder (7, 7') in einer Umgebung der seitlichen Ränder (7, 7') mindestens teilweise plastifiziert wird, wobei das eine Fußbodenbelagselement (1) mit dem anderen Fußbodenbelagselement (1') unmittelbar stoffschlüssig verbunden wird.
- Abdicht-/Verbindungsverfahren nach Anspruch 2, dadurch gekennzeichnet, dass mindestens eines von zwei aneinander angrenzenden Fußbodenbelagselementen (1) entlang seiner seitlichen, an die seitlichen Ränder eines anderen Fußbodenbelagselements (1') angrenzenden Ränder (7) mindestens in einem Verbindungsbereich (3) in einer Umgebung seiner Ränder (7) zumindest eine obere, im infraroten Spektralbereich transparente, Schicht als Verschleißdeckschicht (12) und mindestens eine untere, im infraroten Spektralbereich absorbierende, Schicht als Trägerschicht (11) aufweist und dass die seitlichen, direkt benachbarten und sich zumindest teilweise berührenden Ränder (7, 7') der Fußbodenbelagselemente (1, 1 `) im Verbindungsbereich (3) entlang der seitlichen Ränder (7, 7') in einer Umgebung der Ränder (7, 7') derart geformt oder nachgeformt werden, dass beim Zusammensetzen der Fußbodenbelagselemente (1, 1') zu einem Fußbodenbelag (9) die transparente Schicht des einen Fußbodenbelagselements (1) der absorbierenden Schicht des anderen Fußbodenbelagselements (1') direkt überdeckend angeordnet und mit dieser stoffschlüssig verbunden wird.
- Abdicht-/Verbindungsverfahren nach Anspruch 2 oder 3, dadurch gekennzeichnet, dass die direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder (7, 7') der Fußbodenbelagselemente (1, 1') im Verbindungsbereich (3) entlang ihrer seitlichen Ränder (7, 7') in einer Umgebung der seitlichen Ränder (7, 7') mit einer Fase (8), einer Stufe (13, 15, 16) oder einer Nut versehen werden.
- Abdicht-/Verbindungsverfahren nach einem der vorstehenden Ansprüche 2 bis 5, dadurch gekennzeichnet, dass die direkt benachbarten und sich zumindest teilweise berührenden seitlichen Ränder (7, 7') der Fußbodenbelagselemente (1, 1') im Verbindungsbereich (3) entlang ihrer seitlichen Ränder (7, 7') in einer Umgebung der seitlichen Ränder (7, 7') mit einer im infraroten Spektralbereich transparenten oder absorbierenden Beschichtung (18) versehen werden.
- Abdicht-/Verbindungsverfahren nach einem der vorstehenden Ansprüche 1 bis 6, dadurch gekennzeichnet, dass bei der Herstellung der Fußbodenbelagselemente (1, 1') entlang der seitlichen Ränder (7, 7') zumindest an einer Längsseite und/oder zumindest an einer Kopfseite der Fußbodenbelagselemente (1, 1') Steckverbindungsmittel (14, 14') oder Klickverbindungsmittel (14, 14') ausgebildet werden, wobei beim Zusammensetzen der Fußbodenbelagselemente (1, 1') zu einem Fußbodenbelag (9) die Steckverbindungsmittel (14, 14') miteinander gleitend und die Klickverbindungsmittel (14, 14') rastend miteinander in Eingriff gebracht werden.
- Abdicht-/Verbindungsvorrichtung zur Durchführung des Verfahrens nach einem der vorstehenden Ansprüche 1 bis 7, umfassend ein Fahrgestell (20) zum Bewegen auf einem Fußbodenbelag (9), Mittel (21) zum Energieeintrag mittels elektromagnetischer Strahlung aus dem nahem Infrarotbereich in einen Verbindungsbereich (3) entlang der seitlichen Ränder (7, 7') in einer Umgebung der seitlichen Ränder (7, 7') der Fußbodenbelagselemente (1, 1'), einen Antrieb (22) zum selbständigen Bewegen der Vorrichtung (19) auf dem Fußbodenbelag (9), Steuerungsmittel (23) zur Steuerung der Bewegung der Vorrichtung (19) auf dem Fußbodenbelag (9) und mindestens einen Sensor (24) zum direkten oder indirekten Erfassen der Position des Fahrgestells (20) auf dem Fußbodenbelag (9), einen Sensor (25) zum Erfassen der Temperatur der Fußbodenbelagselemente (1, 1') zumindest in einem Verbindungsbereich (3) und/oder Regelungsmittel (26) zur Einstellung/Regelung der Temperatur zumindest in einem Verbindungsbereich (3), gekennzeichnet durch eine Ausbildung der Mittel zum Energieeintrag (21) als Halogenstrahler.
- Mehrschichtiges, flächiges und thermoplastisches Kunststoffmaterial aufweisendes Fußbodenbelagselement (1, 1') zum Zusammensetzen zu einem Fußbodenbelag (9) auf einem Boden eines Raums eines Gebäudes, dadurch kennzeichnet, dass zwei aneinander angrenzende Fußbodenbelagselemente (1, 1') sich in einem Bereich ihrer seitlichen Ränder (7, 7') derart überlappen, dass eines der Fußbodenbelagselemente (1, 1') das jeweils andere Fußbodenbelagselement (1, 1') an dessen Oberfläche lediglich mit einem Teil seiner gesamten Materialstärke überdeckt und dass das Fußbodenbelagselement (1, 1') zur Durchführung des Abdicht-/Verbindungsverfahrens nach einem der vorstehenden Ansprüche 1 bis 7 ausgebildet ist.
- Mehrschichtiges Fußbodenbelagselement (1, 1') nach Anspruch 9, gekennzeichnet durch mindestens eine, eine Dekorschicht (10) tragende Trägerschicht (11) eine die Dekorschicht (11) schützende oberste Verschleißdeckschicht (12), mindestens in einem Verbindungsbereich (3) entlang seiner seitlichen Ränder (7, 7') in einer Umgebung der seitlichen Ränder (7, 7') mindestens eine obere im infraroten Spektralbereich transparente Schicht (10, 11, 12) und mindestens eine untere, im infraroten Spektralbereich absorbierende Schicht (10, 11, 12), wobei wenigstens eine der Schichten (10, 11, 12) des Fußbodenbelagselements (1, 1') örtlich in einem Verbindungsbereich (3) des Fußbodenbelagselements (1, 1') direkt und/oder indirekt durch Energieeintrag mindestens teilweise plastifizierbar ist, und wobei die seitlichen Ränder (7, 7') des Fußbodenbelagselementes (1, 1') zumindest im Verbindungsbereich (3) entlang der seitlichen Ränder (7, 7') derart geformt oder nachgeformt sind, dass beim Zusammensetzen der Fußbodenbelagselemente (1, 1') zu einem Fußbodenbelag (9) die transparente Schicht (10, 11, 12) eines Fußbodenbelagselementes (1, 1') der absorbierenden Schicht (10, 11, 12) eines benachbarten Fußbodenbelagselementes (1', 1) direkt überdeckend anordenbar und mit dieser stoffschlüssig verbindbar ist.
- Einschichtiges, flächiges und thermoplastisches Kunststoffmaterial aufweisendes Fußbodenbelagselement (1, 1') zum Zusammensetzen zu einem Fußbodenbelag (9) auf einem Boden eines Raums eines Gebäudes, dadurch gekennzeichnet, dass zwei aneinander angrenzende Fußbodenbelagselemente (1, 1') sich in einem Bereich ihrer seitlichen Ränder (7, 7') derart überlappen, dass eines der Fußbodenbelagselemente (1, 1') das jeweils andere Fußbodenbelagselement (1, 1') an dessen Oberfläche lediglich mit einem Teil seiner gesamten Materialstärke überdeckt, die eine Schicht (10") des Fußbodenbelagselementes (1, 1') örtlich in einem Verbindungsbereich (3) entlang einer seitlichen Ränder (7, 7') in einer Umgebung seiner seitlichen Ränder (7, 7') direkt und/oder indirekt durch Energieeintrag mindestens teilweise plastifizierbar ist, wobei die seitlichen Ränder (7, 7') des Fußbodenbelagselementes (1, 1') im Verbindungsbereich (3) derart geformt oder nachgeformt sind, dass beim Zusammensetzen der Fußbodenbelagselemente (1, 1') zu einem Fußbodenbelag (9) die Schicht (10") eines Fußbodenbelagselementes (1, 1') der Schicht (10") eines benachbarten Fußbodenbelagselementes (1', 1) direkt überdeckend anordenbar und stoffschlüssig verbindbar ist und das Fußbodenbelagselement (1, 1') zur Durchführung des Abdicht-/Verbindungsverfahrens nach einem der vorstehenden Ansprüche 1 bis 7 ausgebildet ist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP17181902 | 2017-07-18 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| EP3431265A2 EP3431265A2 (de) | 2019-01-23 |
| EP3431265A3 EP3431265A3 (de) | 2019-04-17 |
| EP3431265B1 true EP3431265B1 (de) | 2024-02-14 |
Family
ID=59381127
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18183337.7A Active EP3431265B1 (de) | 2017-07-18 | 2018-07-13 | Abdicht-/verbindungsverfahren von und abdicht-/verbindungsvorrichtung für stosskanten von fussbodenbelagselementen aus kunststoffmaterial |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP3431265B1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112709412A (zh) * | 2020-12-24 | 2021-04-27 | 华睿企业管理咨询(衢州)有限公司 | 一种木塑地板生产用拼接成型设备 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4913772A (en) * | 1988-04-01 | 1990-04-03 | G.R. Systems, Inc. | Portable thermoplastic welding machine |
| DE19532598A1 (de) | 1995-09-04 | 1997-03-06 | Dlw Ag | Thermoplastischer Kunststoffdraht und Verfahren zu dessen Herstellung |
| DE10048000B4 (de) * | 1999-09-26 | 2004-04-22 | Bernd Kempkens | Vorrichtungen, Verfahren und Systemelemente zum Verschweißen und/oder Abdichten von Bodenbelägen |
| DE10359909B4 (de) * | 2003-12-18 | 2014-09-18 | Plasticon Germany Gmbh | Schweißvorrichtung |
| DE102008029007A1 (de) * | 2008-06-20 | 2009-12-24 | Plasticon Germany Gmbh | Handschweißgerät |
| FR2957841B1 (fr) * | 2010-03-24 | 2012-07-06 | Plasticell | Appareil de soudage de membranes thermoplastiques |
-
2018
- 2018-07-13 EP EP18183337.7A patent/EP3431265B1/de active Active
Also Published As
| Publication number | Publication date |
|---|---|
| EP3431265A3 (de) | 2019-04-17 |
| EP3431265A2 (de) | 2019-01-23 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2586929B1 (de) | Fußbodenbelag | |
| DE202010018550U1 (de) | Paneel | |
| EP2163708B1 (de) | Profil mit einem strangförmigen, z. B. im Weg der Extrusion aus WPC-Material gefertigten Profilkörper | |
| WO2010006684A2 (de) | Verfahren zum verlegen von fussbodenpaneelen | |
| EP1362947A2 (de) | Teppichbodenbelagselement | |
| EP2955296B1 (de) | Verfahren zum herstellen eines paneels und paneel | |
| EP1593795B1 (de) | Verfahren und Vorrichtung zur Herstellung von flächigen Elementen, insbesondere Bodenelementen | |
| DE102004023158A1 (de) | Flächiges Element sowie Verfahren zur Bildung von seitlichen Verbindungsmitteln an miteinander verbindbaren flächigen Elementen | |
| WO2017202486A1 (de) | Elemente zur bildung von flächen und deren verbindungen | |
| EP3431265A2 (de) | Abdicht-/verbindungsverfahren von und abdicht-/verbindungsvorrichtung für stosskanten von fussbodenbelagselementen aus kunststoffmaterial | |
| EP1683929B1 (de) | Verfahren zur Herstellung eines Paneels, insbesondere Fussbodenpaneels, und Paneel, insbesondere Fussbodenpaneel | |
| EP2017402A2 (de) | Bodenplatte | |
| DE202011107236U1 (de) | Fußbodenbelag | |
| DE202012011049U1 (de) | Vorrichtung zum Auftragen und Verteilen einer pastösen Masse | |
| DE10033495C2 (de) | Kork-Flächenverkleidung, insbesondere Kork-Bodenbelag, und Verfahren zu deren Herstellung | |
| DE19941284A1 (de) | Belagsystem sowie Verfahren zur Verlegung desselben | |
| EP2995929A2 (de) | Klima-prüfkammer | |
| EP1012425B1 (de) | Fussboden mit bodenbelag und verfahren zum verlegen des bodenbelags | |
| DE10302961B4 (de) | Wandabschlussleiste | |
| DE4016288C2 (de) | Verfahren zum Herstellen einer polygonalen Verbundplatte für Fußböden und durch das Verfahren hergestellte Verbundplatte | |
| EP3601694B1 (de) | Aktivierte holzbauelemente und verfahren zur herstellung solcher bauelemente | |
| DE102007036267A1 (de) | Flächenelastischer Boden und zugehörige Fußbodenplatte | |
| DE102011002149B4 (de) | Verfahren zur Herstellung von Paneelen | |
| AT517773A2 (de) | Wandverkleidungsplatte | |
| DE10112958B4 (de) | Fussbodenpaneel |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A2 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| PUAL | Search report despatched |
Free format text: ORIGINAL CODE: 0009013 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| AK | Designated contracting states |
Kind code of ref document: A3 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B29L 9/00 20060101ALN20190313BHEP Ipc: B26D 3/02 20060101ALI20190313BHEP Ipc: B29K 101/12 20060101ALN20190313BHEP Ipc: B29C 65/14 20060101AFI20190313BHEP Ipc: E04F 21/20 20060101ALI20190313BHEP Ipc: B26B 5/00 20060101ALI20190313BHEP Ipc: B26D 7/26 20060101ALI20190313BHEP |
|
| 17P | Request for examination filed |
Effective date: 20190329 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20210520 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B29L 9/00 20060101ALN20230825BHEP Ipc: B29K 101/12 20060101ALN20230825BHEP Ipc: B26B 5/00 20060101ALI20230825BHEP Ipc: B26D 7/26 20060101ALI20230825BHEP Ipc: B26D 3/02 20060101ALI20230825BHEP Ipc: E04F 21/20 20060101ALI20230825BHEP Ipc: B29C 65/14 20060101AFI20230825BHEP |
|
| INTG | Intention to grant announced |
Effective date: 20230913 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20231128 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018014096 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240614 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240515 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240514 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240514 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240514 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240614 Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240515 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240614 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240614 Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502018014096 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| 26N | No opposition filed |
Effective date: 20241115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240713 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20240713 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240713 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240731 Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240713 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20240731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240713 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1656693 Country of ref document: AT Kind code of ref document: T Effective date: 20240713 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250730 Year of fee payment: 8 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240713 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180713 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20180713 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20240214 |