EP3621794B1 - Vorrichtung zum fertigen eines dreidimensionalen verpackungserzeugnisses, wie eines polsterproduktes, aus einer ein- oder mehrlagigen papierbahn - Google Patents
Vorrichtung zum fertigen eines dreidimensionalen verpackungserzeugnisses, wie eines polsterproduktes, aus einer ein- oder mehrlagigen papierbahn Download PDFInfo
- Publication number
- EP3621794B1 EP3621794B1 EP18723806.8A EP18723806A EP3621794B1 EP 3621794 B1 EP3621794 B1 EP 3621794B1 EP 18723806 A EP18723806 A EP 18723806A EP 3621794 B1 EP3621794 B1 EP 3621794B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- profile
- attachment
- radial
- shaft
- paper web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D5/00—Multiple-step processes for making three-dimensional [3D] articles
- B31D5/0039—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads
- B31D5/0043—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads including crumpling flat material
- B31D5/0047—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads including crumpling flat material involving toothed wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D5/00—Multiple-step processes for making three-dimensional [3D] articles
- B31D5/0039—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads
- B31D5/006—Multiple-step processes for making three-dimensional [3D] articles for making dunnage or cushion pads including controlled deformation of flat material, e.g. pleating, corrugating or embossing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/01—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work
- B26D1/44—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cup or like cutting member
- B26D1/445—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor involving a cutting member which does not travel with the work having a cup or like cutting member for thin material, e.g. for sheets, strips or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/02—Perforating by punching, e.g. with relatively-reciprocating punch and bed
- B26F1/06—Perforating by punching, e.g. with relatively-reciprocating punch and bed with punching tools moving with the work
- B26F1/10—Roller type punches
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/04—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers from or with transverse cutters or perforators
- B65H35/08—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers from or with transverse cutters or perforators from or with revolving, e.g. cylinder, cutters or perforators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B31—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER; WORKING PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER
- B31D—MAKING ARTICLES OF PAPER, CARDBOARD OR MATERIAL WORKED IN A MANNER ANALOGOUS TO PAPER, NOT PROVIDED FOR IN SUBCLASSES B31B OR B31C
- B31D2205/00—Multiple-step processes for making three-dimensional articles
- B31D2205/0005—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads
- B31D2205/0011—Multiple-step processes for making three-dimensional articles for making dunnage or cushion pads including particular additional operations
- B31D2205/0058—Cutting; Individualising the final products
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2801/00—Application field
- B65H2801/63—Dunnage conversion
Definitions
- the attachment can be a hollow body with a full surface at least in the axial direction, the outer side of which can be profiled in sections, as described above, and is flat.
- the full-surface hollow body comprises an inner honeycomb structure, preferably with square honeycombs, in particular of identical shape.
- the cushioning product is shown schematically in the figures. In reality, it does not have an idealized shape, but rather varies in shape depending on the formability of the respective paper. Only the basic design of the cushioning product, with a dumbbell-shaped cross-section, is shown in the drawing.
- the cushioning product 3 according to the invention has a central deformation strip 5 flanked by two lateral crumple cavities 7 and 11, with the cushioning properties being formed primarily by the crumple cavities 7 and 11. Due to the crumple cavities, the cushioning product assumes a dumbbell shape with the two outer cushioning bulges 13, 15, which later determines the special profiling of the full-surface attachment according to the invention. Depending on the design of the cushioning product 3, one profile side of the attachment can be shaped accordingly.
- the device according to the invention has a preforming station, which is formed by a wrapping and/or rolling device (at 17) not shown in detail, as well as by a deformation device 21, which is arranged in the Figures 2 , 3 can be seen.
- the deformation device is assigned the reference number 21.
- the deformation device 21 has two opposing embossing wheels 23, 25, which define a conveying path F towards the rotary cutter 27 at their output.
- the rotary cutter 27 is arranged next in the conveying direction F and has a cutting blade 31 which defines the conveying path F in a cutting position (12 o'clock position (see Fig. 2 )) cuts.
- perforation tool used in the preferred embodiment of the invention which is to be formed by perforation noses 43 and perforation receptacles 41.
- This perforation tool is in DE 10 2013 015 875 A1 described in detail and is to be added to the disclosure content by reference here.
- the respective shafts 33, 37 are driven by a pair of gears 45, 47 to ensure the synchronization of the cutting pad 35 and the cutting blade 31.
- the separated preformed paper web section passes via the initially slightly rectangular conveyor channel 51 to the exit of the production device, which can be closed by a plate 53 to prevent intervention at the exit.
- an attachment 61 is attached to the countershaft 37.
- the attachment 61 is glued to the countershaft 37 and to a holder 63 which holds the cutting pad 35.
- the attachment comprises an outer profile 77 for the upholstery product, which is formed particularly in the area of the stronger gripping arm 71. Furthermore, the attachment has a flat channel outer wall 81 opposite the outer profile 77 for the upholstery product, which is assigned to the narrower gripping arm 67. The design of the attachment is described in detail in the Figures 4, 5 and 6 shown.
- the flat channel outer wall 81 is essentially flat and has only a slight change in inclination approximately at the level of the contact base 75 of the longitudinal slot 73.
- the cushioning product outer profile 77 is adapted to the cushioning product 3, which has a dumbbell-shaped cross-section, and has two profile indentations 85, 87, which are delimited in the axial direction X by three radial elevations 91, 93, 95 running in the circumferential direction.
- the radial distance r of the upholstery product outer profile decreases in the circumferential course both for the radial elevations 91-95 and for the profile indentations 85, 87 in a first section, whereby after about 90-120° after the first section the radial distance r increases again, which profile is particularly in Figure 2 is evident.
- the cushion product outer profile 77 starts adjacent to the holder 63 of the cutting cushion 35 and ends in a radial high point or high point line 101, which has the maximum radial distance r max , wherein the radial distance r max is highest at the radial elevations 91-93, which is particularly noticeable in the Figures 4, 5 and 6
- the area of the radial high point line 101 serves as a conveyor driver with respect to the cut paper web section when the cutting pad 35 is in a 12 o'clock position, compare Figure 2e , is brought. In the manner of a scoop, the attachment with the area of the radial high point line 101 and the flat channel outer wall 81 conveys the cut paper web section towards the exit of the production device 1.
- the radial high point line 101 is not located on the axis of the cutting blade or the center of the cutting pad, but offset in the direction of rotation by about 10-30° compared to a 180° position.
- the central radial elevation 93 comprises a cable recess 103, which can have a radius of 14 mm ⁇ 3 mm, for example.
- the cross-sectional area (see Figure 6 )
- the circular-segment-shaped profile recess 85, 87 is also circular-segment-shaped and has a radius of 40-50 mm.
- the preferred width in the axial direction X for the attachment 61 is between 50 and 1000 mm, in particular between about 100-200 mm, preferably between 140 and 160 mm.
- the attachment 61 according to the invention which is in full-surface contact with the preformed upholstery product 3 on the side of the upholstery product outer profile, is adapted thereto. Due to the wide upholstery product outer profile 77, the cut upholstery product 3 is easily guided out of the area of the rotary cutter without squeezing the sensitive crumple cavities 7, 11 of the upholstery product 3.
- the full-surface attachment 61 cannot form a dust barrier for the preformed paper web section because the latter can slide along the continuous curvature of the attachment's profile. Therefore, it may be preferable to also arrange an attachment 61 in the area of the cutting blade to prevent the paper web section from becoming caught or torn by the working disks 111. However, it has been shown that a significant improvement in paper jam prevention is already achieved through the use of at least one attachment 61.
- the full-surface attachment for example, is achieved by manufacturing it from a single piece of plastic, with BAL being preferred. Precise manufacturing using a 3D printer has been shown to be advantageous.
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Making Paper Articles (AREA)
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Description
- Die Erfindung betrifft eine Vorrichtung zum Fertigen eines dreidimensionalen Verpackungserzeugnisses, wie eines Polsterproduktes, aus einer ein- oder mehrlagigen Papierbahn. Eine derartige, erfindungsgemäße Fertigungsvorrichtung für Papierpolsterprodukte umfasst eine Vorformstation, in der die Papierbahn, die als Leporellostapelquelle zur Verfügung gestellt wird, zu einem dreidimensionalen Verpackungserzeugnis mit wenigstens einem sich in Bahnrichtung erstreckenden Knautschhohlraum umformt. Des Weiteren hat die gattungsgemäße, aber auch erfindungsgemäße Fertigungsvorrichtung einen an die Vorformstation in Förderrichtung der Papierbahn anschließenden Rotationsschneider, der einen vorgeformten Papierbahnabschnitt auf die gewünschte Länge des Verpackungserzeugnisses von der vorgeformten Papierbahn abschneidet. Hierzu hat der Rotationsschneider eine Schneidwelle, an der eine Schneide, die auf einer kreisförmigen Umlaufbahn rotiert, befestigt ist. Zur Verbesserung des Abschneidevorgangs kann der Rotationsschneider gegebenenfalls eine Gegenwelle umfassen, an der ein Schneidkissen befestigt ist, das insbesondere synchronisiert mit dem Schneidmesser oder der Schneide kontinuierlich rotiert, sodass die Schneide beim Abschnittvorgang in das Schneidkissen eingreifen kann.
- Diese gattungsgemäße, durch die vorliegende Erfindung zu verbessernde, Polsterfertigungsvorrichtung ist durch
DE 10 2012 018 867 A1 bekannt. Die gattungsgemäße Fertigungsvorrichtung hat den besonderen Effekt, dass der Papierumformprozess, der mittels zweier sich gegenüberliegender Prägezahnräder gebildet ist, nicht unterbrochen werden muss, um die gewünschten, vorgeformten Polsterpapierbahnabschnitte auf Länge zu konfektionieren. Beide Prozesse des Vorformens und des Abschneidens könnten kontinuierlich unterbrechungsfrei vorgenommen werden, sodass die Produktionseffektivität durch die bekannte Papierpolsterfertigungsvorrichtung gesteigert werden konnte. Durch den fehlenden Anhalte-Schneid-Prozess kann auch der Wartungsaufwand deutlich für die Fertigungsvorrichtung reduziert werden. - Im Detail umfasst der Rotationsschneider einen Schneidmesserhalter, der an einer Schneidwelle befestigt ist. Die dem Schneidmesser gegenüberliegende Schneidaufnahme umfasst ebenfalls eine Gegenwelle, an der über einen Halteträger ein Schneidkissen befestigt ist. Sowohl an der Schneidmesserwelle als auch an der Gegenwelle sind jeweils fünf Arbeitsscheiben vorgesehen, die in zur Förderrichtung F senkrecht liegenden Querrichtung oder zur Axialrichtung der jeweiligen Welle versetzt angeordnet sind, sodass die Arbeitsscheiben der Gegenwelle zwischen den Arbeitsscheiben der Schneidmesserwelle liegen. Die Arbeitsscheiben der Schneidmesserwelle besitzen benachbart der Schneide ein Perforationsnasenpaar, das dazu dient, in Förderrichtung vor und hinter dem Schneidrand Papier des vorgeformten Papierbahnabschnitts Perforationen zu setzen, um den Randbereich des vorgeformten Papierabschnitts gegen ein Entfalten zu fixieren. Die Arbeitsscheiben umfassen ausgehend von der einen Perforationsnase einen geradlinigen Scheibenrand, ausgehend von der anderen Perforationsnase einen gekrümmten Scheibenrand. Die jeweiligen Scheibenränder begrenzen den Durchlasskanal und je nach Rotationsstellung stellen sie einen breiten Durchlasskanal, dessen Durchlassquerschnitt im Verlauf des Eindrehens des gekrümmten Scheibenrands stetig abnimmt. Im Wesentlichen an der dem Schneidmesser diametral gegenüberliegenden Umfangsposition bzw. der dem Schneidkissen diametral gegenüberliegenden Umfangsposition umfasst die jeweilige Arbeitsscheibe ein radiales Extremum oder einen radialen Vorsprung oder einen radialen Rücksprung, der als Mitnehmer zum Weiterbefördern eines abgetrennten Papierbahnabschnitts dient. Die Arbeitsscheiben haben sich bewährt, insbesondere als die Masse im Hinblick auf die für die Funktionsweise notwendige Führung des vorgeformten Papierbahnabschnitts hin zum Rotationsschneider und daran vorbei mittels der Arbeitsscheiben gering gehalten werden kann. Es zeigte sich allerdings, dass die ineinandergreifenden Arbeitsscheiben insbesondere zum Rotationszeitpunkt der Mitnahme durch die radialen Hochpunkte eine Quetschung des Papierbahnmaterials verursachte, was die Dämpfungsfähigkeit des vorgeformten Papierbahnabschnitts reduzierte.
-
WO 2016/075001A1 offenbart eine Vorrichtung zum maschinellen Fertigen eines Füllmaterialerzeugnisses. - Es ist Aufgabe der Erfindung, die Nachteile des Stands der Technik zu überwinden, insbesondere eine Vorrichtung zum Fertigen eines Papier-Polsterproduktes der gattungsgemäßen Art derart zu verbessern, dass höhere Fördergeschwindigkeiten durch die Fertigungsvorrichtung erreicht werden, ohne dass das Risiko von Papierstau im Bereich der Vorformstation und des Rotationsschneiders erhöht wird, weil insbesondere der Wartungsaufwand gering gehalten werden kann und die Investitionskosten zur Bereitstellung der Rotationsschneidetechnik innerhalb der Fertigungsvorrichtung gering gehalten werden kann.
- Diese Aufgabe wird durch die Merkmale von Anspruch 1 gelöst.
- Danach ist eine Vorrichtung zur Fertigung eines dreidimensionalen Verpackungserzeugnisses, wie eines Polsterproduktes, aus einer ein- oder mehrlagigen Papierbahn vorgesehen. Die Fertigungsvorrichtung umfasst eine Vorformstation, die die Papierbahn zu einem dreidimensionalen Verpackungserzeugnis mit wenigstens einem sich in Bahnrichtung erstreckenden Knautschhohlraum umformt. Vorzugsweise umfasst die Vorformstation eine trichterartige Einschlag- oder Einrolleinrichtung, welche die Papierbahn in Querrichtung bei dessen Transportförderung in die Fertigungsvorrichtung seitlich einschlägt oder einrollt, sodass die Längsränder der Papierbahn, die beispielsweise mittels einer Leporellostapelquelle bereitgestellt werden, im Wesentlichen in der Mitte der Papierbahn übereinander geschlagen sind. In Förderrichtung an die Einschlag- oder Einrolleinrichtung schließt eine Deformationsstation mit zwei Trägerwalzen an, die in einem Deformationsbereich ineinander greifen, um die eingeschlagene oder eingerollte Papierbahn zu dem Polsterprodukt zu deformieren. Dieses spezifische Polsterprodukt umfasst einen im Wesentlichen mittigen sich in Längsrichtung erstreckenden Deformationsbereich, an dem in Querrichtung zwei Hohlraumknautschzonen anschließen, deren seitliches Ende auch das Ende des Polsterprodukts bildet. Insofern benötigt eine bevorzugte Ausführung der erfindungsgemäßen Fertigungsvorrichtung ein im Querschnitt im Wesentlichen hantelförmiges Papier-Polsterprodukt. Erfindungsgemäß schließt an die Vorformstation in Förderrichtung der Papierbahn ein Rotationsschneider an, der den vorgeformten Papierbahnabschnitt auf die gewünschte Länge des Verpackungserzeugnisses von der vorgeformten Papierbahn abschneidet. Der Rotationsschneider hat eine Schneidewelle oder Messerwelle, an der eine Schneide bzw. ein Messer des Rotationsschneiders befestigt ist. Der Rotationsschneider ist vorzugsweise mit einer Gegenwelle versehen, die insbesondere parallel zur Schneidmesserwelle und in Förderrichtung auf gleicher Höhe angeordnet ist. An der Gegenwelle ist ein Schneidkissen befestigt, in das die Schneide beim Abschnittvorgang eingreift. Vorzugsweise folgt die Schneide einer kreisförmigen Umlaufbahn, die derart angeordnet ist, dass sie einen Pfad des vorgeformten Papierbahnabschnitts durch den Rotationsschneider hindurch kreuzt, um den Abschnittvorgang zu realisieren. Auch das Schneidkissen kann einer kreisförmigen Umlaufbahn folgen und ist bezüglich der Umlaufbahn des Schneidmessers derart angeordnet, dass eine kreuzende Umlaufbahn für den notwendigen Eingriff des Schneidmessers in das Schneidkissen ermöglicht ist.
- Erfindungsgemäß ist an der Schneidwelle und/oder an der Gegenwelle ein Aufsatz zur Vergrößerung der flächigen Radialausdehnung der Welle zur Bildung eines vollflächigen Profilkanalwandabschnitts befestigt, dessen vollflächiger Profilverlauf sich in Axialrichtung der Welle über zumindest die Hälfte der Breite des vorgeformten Papierbahnabschnitts erstreckt. Es zeigte sich überraschenderweise, dass im Gegensatz zu den Arbeitsscheiben geringer Kontaktfläche eine deutliche Verbesserung des Förderdurchlaufs der vorgeformten Papierbahnabschnitte durch den Rotationsschneider erreicht wird, wenn anstatt der schmalen Arbeitsscheiben eine vollflächige Vergrößerung der flächigen Radialaufstellung der Welle hin zu dem Förderpfad des vorgeformten Papierbahnabschnitts bereitgestellt wird. Der damit gebildete vollflächige Profilkanalabschnitt erreicht einen vollflächigen Kontakt mit dem vorgeformten Papierbahnabschnitt vor und nach dem Abschneiden durch den Rotationsschneider, wodurch eine gleichmäßige Ergreifung des Papierbahnabschnitts, eine Führung des Papierbahnabschnitts und eine Mitnahme sowie eine Weiterbeförderung des Papierbahnabschnitts erreicht wird. Trotz der erhöhten Reibungsfläche durch die Vergrößerung des flächigen Kontaktbereichs zeigte sich, dass ein hackendes Eingreifen des vorgeformten Papierbahnabschnitts verhindert ist, sodass Papierstaus vermieden sind und weniger Förderkraft benötigt wird, um den Förderfluss des Papierbahnabschnitts durch den Rotationsschneider hindurch zu gewährleisten.
- Durch die erfindungsgemäße Maßnahme wird ein sich mit der Welle drehender Profilkanalwandabschnitt gebildet, der im Drehzeitpunkt oder in der Drehposition des Eingriffs des Schneidmessers in den vorgeformten Papierbahnabschnitt im Wesentlichen passiv ist, aber beim Verlassen des Schneidmessers des Rotationsschneiders aus dem Förderpfad des Papierbahnabschnitts in vollflächigen Eingriff mit dem Papierbahnabschnitt gelangt und diesen einerseits mitnimmt, insbesondere wenn ein dem Schneidkissen bzw. dem Schneidmesser gegenüberliegendes Hochprofil in Eingriff kommt und andererseits nach dem Schnittvorgang, insbesondere bei einer Weiterdrehung um 90°, ein im Wesentlichen Flachkanal für den Papierbahnabschnitt bereitgestellt ist, der für den nächsten Abschnittvorgang den Rotationsschneider belegt.
- Bei einer bevorzugten Ausführung der Erfindung ist der Aufsatz oder der vollflächige Aufsatzkörper insbesondere ausschließlich an der Gegenwelle befestigt.
- Vorzugsweise erstreckt sich der vollflächige Aufsatzkörper, der die Welle im Wesentlichen ganzheitlich aufnimmt, über die gesamte Breite des vorgeformten Papierbahnabschnitts und insbesondere darüber hinaus, um einen vollflächigen Kontakt zwischen dem Aufsatz und dem vorgeformten Papierbahnabschnitt zu gewährleisten. Das vollflächige Außenprofil des Aufsatzes erstreckt sich sowohl über zumindest die Hälfte der Breite des vorgeformten Papierbahnabschnitts als auch in Umfangsrichtung von einer Seite eines Halters der Schneide und/oder des Schneidkissens des Rotationsschneiders zur gegenüberliegenden Seite, sodass der Aufsatz die Welle in einer Umgreifsamplitude von über 270° umgibt. Die Größe des nicht angegriffenen Bereichs hängt von der Umfangsbreite des Halters der Schneide und/oder des Schneidkissens ab.
- Der Aufsatz oder der Aufsatzkörper ist im Gegensatz zu den in Axialabstand zueinander angeordneten Arbeitsscheiben in Axialrichtung sowie in Umfangsrichtung vollflächig und umfasst insbesondere einen kontinuierlichen, stetigen, sprungfreien Flächenverlauf sowohl in Axialrichtung als auch in Umfangsrichtung.
- Vorzugsweise weist der Rotationsschneider wenigstens eine Ausgleichsmasse auf, die insbesondere in dem Aufsatz untergebracht sein kann. Bei einer bevorzugten Ausführung der Erfindung ist die Schneidwelle und/oder die Gegenwelle derart mit einer Ausgleichsmasse ausgestattet, dass die Schneidwelle und/oder die Gegenwelle, insbesondere der Rotationsschneider, unwuchtfrei rotiert. Die Schneidwelle und/oder die Gegenwelle kann bzw. können mit den jeweils daran angeordneten Komponenten einschließlich einer jeweiligen Ausgleichsmasse radial massensymmetrisch ausgestaltet sein. Eine Ausgleichsmasse kann gegenüber der Schneide (bzw, dem Kissen) und/oder in dem Aufsatz vorgesehen sein.
- Bevorzugte Ausführungen sind in den Unteransprüchen angegeben.
- Bei einer Weiterbildung der Erfindung hat der Aufsatzkörper einen Längsschlitz, der sich insbesondere vollständig von einer in Querrichtung befindliche Querseite bis zur gegenüberliegenden Querseite in Axialrichtung erstreckt, wobei der Längsschlitz im Querschnitt im Verlauf der Axialrichtung unveränderlich ist. Über den Längsschlitz ist die Welle, je nachdem, ob der Aufsatz auf die Schneidewelle und/oder auf die Gegenwelle gesetzt wird, in Radialrichtung auf den Aufsatz eingesetzt. Der Längsschlitz umfasst einen sich in Axialrichtung erstreckenden Anlagenboden, gegen den die Welle im eingesetzten Zustand anliegt. Der Anlageboden des Längsschlitzes ist vorzugsweise und abschnittsweise im Wesentlichen formkomplementär zur zylindrischen Welle geformt, sodass der formkomplementäre Anlageboden formschlüssig an die Welle anliegen kann. Die Welle muss nicht notwendigerweise zylindrisch sein, kann abschnittsweise auch Federn aufweisen, die in Nuten des Anlagebodens oder umgekehrt eingreifen können. Der Anlageboden bestimmt die Position der Welle zumindest in Axialrichtung. Vorzugsweise umfasst der Anlageboden des Längsschlitzes eine oder mehrere Vertiefungen, um die Anbindung der Welle an den Aufsatzkörper innenseitig zu vereinfachen. Vorzugsweise ist zum Befestigen des Aufsatzes an der Welle und vorzugsweise an einem an der Welle befestigten Halter für die Schneide und/oder das Schneidkissen verklebt. Die oben genannten mehreren Vertiefungen können zur Aufnahme eines Verbundwerkstoffes, wie eines Klebstoffes, dienen.
- Um den Längsschlitz zu bilden, umfasst der Aufsatzkörper zwei den Längsschlitz in Umfangsrichtung begrenzende Greifarme, die sich im eingesetzten Zustand der Welle von dieser in Radialrichtung wegerstrecken, wobei der lichte Zugangsquerschnitt des Längsschlitzes durch die Greifarme im Wesentlichen unverändert bleibt. Die Greifarme dienen dazu, ausgehend von dem Anlageboden, die Welle sowie in deren Verlauf von dem Anlageboden auch den Halter für die Schneid und/oder für das Schneidkissen unter Ausbildung eines Formschlusses fest zu greifen. Besonders gute Ergebnisse werden erzielt, wenn für den Aufsatz ein Kunststoff verwendet wird und Klebstoff eingesetzt wird.
- Um die Funktionsweise des Schneidens des Rotationsschneiders nicht zu beeinträchtigen, ist die Radialerstreckung der Greifer geringer als die Radialerstreckung des Schneidkissens und/oder der Schneide des Rotationsschneiders.
- Es sei klar, dass der Einsatz des erfindungsgemäßen Aufsatzes an der jeweiligen Welle sowohl an der Schneidwelle als auch an der Gegenwelle eingesetzt werden kann.
- Bei einer Weiterbildung der Erfindung hat der Aufsatz ein vollflächiges, insbesondere in Axialrichtung und Umfangsrichtung kontinuierlich gekrümmtes Polsterproduktaußenprofil, das dreidimensional gekrümmt ist und insbesondere in deren Verlauf in Axialrichtung und Umfangsrichtung keine Profilsprünge aufweist. Das Polsterproduktaußenprofil ist insbesondere in Dreh-Umfangsrichtung der Welle gegenüber dem an der Welle befestigen Halter für die Schneide und/oder für das Schneidkissen des Rotationsschneiders aufwärtig angeordnet. Zusätzlich oder alternativ dazu umfasst das Polsterproduktaußenprofil wenigstens eine Profileinbuchtung, vorzugsweise zwei Profileinbuchtungen, im Falle eines hantelförmigen Polsterproduktes mit zwei außenseitigen Knautschhohlräumen, die eine Polsterwölbung bilden und einen mittigen Deformationsstreifen, an der Axialposition des wenigstens einen Knautschhohlraums des Verpackungserzeugnisses, sodass die Profileinbuchtung eine durch den Knautschhohlraum gebildete Polsterwölbung formangepasst ist. Es sei klar, dass die Anpassung der Profileinbuchtung an die Polsterwölbung nicht im Sinne einer Formidentität zu verstehen ist, da die Polsterwölbung des Polsterproduktes nicht gleichmäßig ist, sondern von der Verformung des Papierbereichs abhängt. Allerdings sei mit der Anpassung der Profileinbuchtung zu verstehen, dass die durch den Knautschhohlraum gebildete Polsterwölbung bei Aufnahme in der Profileinbuchtung nicht wesentlich verändert wird, insbesondere das Polster dort nicht irreversibel verformt wird.
- Vorzugsweise ist die wenigstens eine Profileinbuchtung in Axialrichtung von Radialerhebungen begrenzt. Es sei klar, dass eine mittige Radialerhebung die jeweils benachbarte Profileinbuchtung einseitig begrenzt. Vorzugsweise sind bei der Ausbildung zweier Profileinbuchtungen zwei außenseitige Radialerhebungen vorgesehen, die die jeweilig benachbarte Profileinbuchtung seitlich/axial begrenzen. Die Radialerhebungen sind derart auszugestalten, dass die Polsterwölbung längs des Umfangs des Polsterproduktaußenprofils gegen ein axiales Ausweichen gehalten wird.
- Vorzugsweise nimmt ein Radialabstand des Profilverlaufs des Polsterproduktaußenprofils längs der Axialrichtung von der wenigstens einen Profileinbuchtung und/oder der Radialerhebungen, insbesondere von dem gesamten Polsterproduktaußenprofil, ausgehend von einem an der Welle befestigten Halter für die Schneide und/oder das Schneidkissen des Rotationsschneiders in Umfangsrichtung, insbesondere in Drehrichtung der Welle, gemäß eines ersten Umfangsabschnitts kontinuierlich ab. Gemäß einem zweiten, in Drehrichtung an dem ersten Umfangsabschnitt anschließenden Umfangsabschnitt des Polsterproduktaußenprofils nimmt der Radialabstand des Profilverlaufs des Polsterproduktaußenprofils zu. Der Radialabstand des Profilverlaufs des Polsterproduktaußenprofils mündet insbesondere am Ende des zweiten Umfangsabschnitts in einen radialen Hochpunkt, dessen Profil in Axialrichtung wiederum an das Axialprofil mit den Einbuchtungen/Radialerhebungen angepasst ist. Die Radialerstreckung des radialen Hochpunkts in Bezug auf den gesamten Körper des Aufsatzes ist am größten. Alternativ oder zusätzlich dazu ist der radiale Hochpunkt in einem Umfangsabstand von 180° bis 225° von der Schneide und/oder von dem Schneidkissen angeordnet. Der radiale Hochpunkt sei nicht als physikalischer Punkt zu verstehen, sondern als Extremum, der längs der Axialrichtung eine Extremum-Linie bildet.
- Die wenigstens eine Profileinbuchtung erstreckt sich in Umfangsrichtung von dem Halter hin zu dem radialen Hochpunkt, wobei der Radialabstand sich ändert. Die Krümmung in Axialrichtung kann vorzugsweise im Verlauf der Umfangsrichtung der jeweiligen Einbuchtung im Wesentlichen konstant bleiben.
- Bei einer Weiterbildung der Erfindung ist ein Radialabstand der Greifarme gegenüber dem Radialabstand des den Greifarmen im Wesentlichen diametral gegenüberliegenden, insbesondere zu den Greifarmen in einem Umfangsabstand von etwa 125° bis 225° angeordneten, radialen Hochpunkt im Bereich der Radialerhebungen kleiner und/oder im Bereich der wenigstens einen Profileinbuchtung an der niedrigsten Stelle größer.
- Bei einer Weiterbildung der Erfindung ist die wenigstens eine Profileinbuchtung insbesondere größtenteils längs eines Axialquerschnitts kreisabschnittsförmig, insbesondere mit einem Radius von über 20 mm, vorzugsweise zwischen 40 mm und 50 mm, gestaltet. Vorzugsweise ist wenigstens eine Radialerhebung, vorzugsweise eine mittige Radialerhebung, umlaufend mit einer konkaven Vertiefung ausgebildet, deren Krümmung insbesondere kleiner als die der wenigstens einen Profileinbuchtung ist oder kreisförmig, insbesondere mit einem Radius von kleiner als 20 mm oder größer als 5 mm, vorzugsweise zwischen 10 mm und 20 mm, gestaltet. Die eben genannten Krümmungen beziehen sich auf den Verlauf der Profileinbuchtung in Axialrichtung.
- Bei einer Weiterbildung der Erfindung hat der Aufsatz neben dem Polsterproduktaußenprofil ein weiteres, flaches, ebenes Profil, nämlich eine vollflächige, insbesondere im Querschnitt in Axialrichtung und in Umfangsrichtung im Wesentlichen ebene Kanalaußenwand. Es sei klar, dass die ebene Kanalaußenwand durchaus kleine Neigungsänderungen aufweisen kann, die insbesondere kleiner als 5° oder 10° sind. Die Kanalaußenwand ist vorzugsweise in Dreh-Umfangsrichtung der Welle gegenüber dem an der Welle befestigten Halter für die Schneide und/oder für das Schneidkissen des Rotationsschneiders abwärtig angeordnet. Die ebene Kanalaußenwand kann sich insbesondere von einem an der Welle befestigten Halter der Schneide und/oder des Schneidkissens im Wesentlichen flach hin zu einem radialen Hochpunkt erstrecken, der bereits oben erwähnt ist. Die radiale Erstreckung des radialen Hochpunkts hängt insbesondere von der Betrachtung der Stelle in Axialrichtung ab und ist in Bezug auf den Aufsatz am größten und/oder in einem Umfangabstand von 125° bis 190° von der Schneide und/oder von dem Schneidkissen angeordnet.
- Des Weiteren kann die ebene Kanalaußenwand kontinuierlich in das Polsterproduktaußenprofil übergehen, insbesondere an der Umfangsposition des radialen Hochpunkts/der radialen Hochpunktlinie des Polsterproduktaußenprofils.
- Bei einer Weiterbildung der Erfindung hat der vollflächige Körper des Aufsatzes eine Axialausdehnung von zwischen 50 mm und 1000 mm, insbesondere zwischen 100 mm und 200 mm, vorzugsweise zwischen 120 mm und 180 mm. Selbstverständlich kann der vollflächige Körper auch auf andere Fertigungsvorrichtungen angepasst sein, die entweder größerer Axialausdehnungen haben oder kleinere. Es sei allerdings klar, dass der Aufsatzkörper in dessen Außenprofil vollflächig sein soll, um mindestens 50 % der maximalen Ausdehnung des vorgeformten Papierbahnabschnitts zu überdecken.
- Bei einer Weiterbildung der Erfindung ist der Aufsatzkörper aus einem vollflächigen Körperstück, insbesondere aus einem Kunststoffstück, beispielsweise aus Polylactid (PLA), gefertigt, insbesondere gespritzt oder mittels Additiver Fertigung, insbesondere einer 3-D-Drucktechnik, gefertigt. Vorzugsweise ist der vollflächige Aufsatzkörper rotationunsymmetrisch zur Längsachse der jeweiligen Welle und achsensymmetrisch zu einer Achse parallel zur Förderrichtung. Die soeben genannte Symmetrie und Unsymmetrie bezieht sich insbesondere auf das Polsterproduktaußenprofil des Aufsatzes.
- Des Weiteren kann der Aufsatz ein zumindest in Axialrichtung vollflächiger Hohlkörper sein, dessen Außenseite abschnittsweise, wie oben beschrieben, profiliert sein kann und eben ist. Vorzugsweise umfasst der vollflächige Hohlkörper eine innere Wabenstruktur, vorzugsweise mit quadratischen Waben, insbesondere identischer Form.
- Bei einer bevorzugten Ausführung der Erfindung ist der Aufsatz an der Gegenwelle aufgesetzt und daran befestigt, insbesondere verklebt, an der das Schneidkissen befestigt ist. Das Schneidkissen fährt simultan in eine der Drehrichtungen des Schneidmessers des Rotationsschneiders entgegengesetzten Richtung in den Förderapparat der vorgeformten Papierbahn, wobei die Schneidebetriebsgemäß mit dem sich drehenden Schneidkissen zusammenwirkt. Dabei ist der Aufsatz derart an der Gegenwelle befestigt, dass:
- in einer 12 Uhr-Position (siehe beiliegende Figuren mit Draufsichten auf den erfindungsgemäßen Rotationsschneider, in der 12 Uhr-Stellung des Schneidmessers befindet sich das Schneidkissen in einer 6 Uhr-Stellung, in der 12 Uhr-Stellung des Schneidmessers wird der Papierbahnabschnitt abgeschnitten) ist insbesondere das oben beschriebene ebene Wandprofil, nämlich die Kanalaußenwand, des vollflächigen Aufsatzes senkrecht zur Förderrichtung des vorgeformten Papierbahnabschnitts durch den Rotationsschneider hindurch, wobei die ebene Kanalaußenwand stromaufwärtig in Bezug auf das gegenüberliegenden Polsterproduktaußenprofil des Aufsatzes liegt;
- bei einer 9 Uhr-Position (um 90° nach dem Schneidvorgang gedrehtes Schneidmesser; das Schneidkissen befindet sich ebenfalls in der 9 Uhr-Position) bildet die ebene Kanalaußenwand eine den Freiraum, in dem die Gegenwelle angeordnet ist, abschließenden Kanalinnenwand, die sich parallel zur Förderrichtung erstreckt;
- bei einer 6 Uhr-Stellung des Schneidmessers (einer Position, die um 180° gegenüber der Schneidposition gedreht ist; das Schneidkissen befindet sich in einer 12 Uhr-Position) liegt die ebene Kanalaußenwand senkrecht zur Förderrichtung und stromabwärtig gegenüber dem Polsterproduktaußenprofil des Aufsatzes, das der ebenen Kanalaußenwand gegenüberliegt; und/oder
- bei einer 3 Uhr-Position des Schneidmessers (um 270° gegenüber der Schneidposition gedreht, das Schneidkissen befindet sich ebenfalls in einer 3 Uhr-Position) ist das Polsterproduktaußenprofil des Aufsatzes dem Förderpfad der vorgeformten Papierbahn zugewandt, während die ebene Kanalaußenwand (passiv) nach außen von dem Förderband abgewandt ist.
- Weitere Merkmale, Eigenschaften und Vorteile der Erfindung werden durch die folgende Beschreibung einer bevorzugten Ausführung der Erfindung anhand der beiliegenden Zeichnungen deutlich, in denen zeigen:
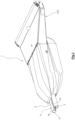
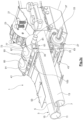
- Fig. 1
- eine perspektivische Ansicht von außen auf eine erfindungsgemäße Vorrichtung zum Fertigen eines dreidimensionalen Verpackungserzeugnisses aus einer ein- oder mehrlagigen Papierbahn, nämlich eines Polsterproduktes, wobei die Vorrichtung mit der Bezugsziffer 1 und das Polsterprodukt mit der Bezugsziffer 3 versehen ist.
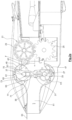
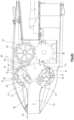
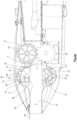
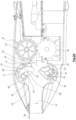
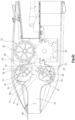
- Fig.2a-h
- eine seitliche Querschnittsansicht auf die Fertigungsvorrichtung zur eindeutigen Darstellung der Deformationsstation 21 und des Rotationsschneiders 27, wobei unterschiedliche Betriebssituationen des Rotationsschneiders 27 dargestellt sind und der Verlauf der Drehbewegung des Rotationsschneiders von dem eigentlichen Schnitt (
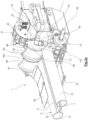
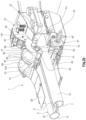
Fig. 2a ) bis zum Zeitpunkt kurz vor dem Schnitt (Fig. 2h ) (ca. 25° vor dem Schnitt); - Fig. 3a-h
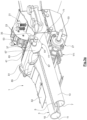
- eine perspektivische Ansicht der Fertigungsvorrichtung ohne die in
Fig. 1 dargestellten Gehäuseschutzteile sowie Lagerung für die jeweiligen Wellen des Rotationsschneiders, wobei unterschiedliche Eckpositionen ausgehend von dem Schnittvorgang (Fig. 3a ) bis zu dem Zeitpunkt kurz vor dem Schnitt (Fig. 3h (25° vor dem Schnitt)) dargestellt sind; - Fig. 4
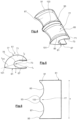
- eine perspektivische Ansicht des erfindungsgemäßen Aufsatzes zum Aufstecken auf eine der Wellen, nämlich Schneidmesserwelle oder Gegenwelle;
- Fig. 5
- eine Querschnittsansicht des Aufsatzes, wobei die Querschnittslinie durch die Mitte mit der radialen Erhebung umzogen ist;
- Fig. 6
- eine Stirnansicht auf den Aufsatz.
- In den Figuren ist das Polsterprodukt schematisch dargestellt. In der Realität hat es keine idealisierte Form, sondern ist abhängig von der Formbarkeit des jeweiligen Papiers unterschiedlich gut, lediglich die prinzipielle Ausgestaltung des Polsterprodukts als im Querschnitt hantelförmig sei durch die Zeichnung dargestellt. Das Polsterprodukt 3 gemäß der Erfindung hat einen mittigen Deformationsstreifen 5, der von zwei seitlichen Knautschhohlräumen 7 und 11 flankiert ist, wobei die Polstereigenschaft hauptsächlich durch die Knautschhohlräume 7 und 11 gebildet ist. Durch die Knautschhohlräume besetzt das Polsterprodukt die Hantelform mit den zwei außenseitigen Polsterwölbungen 13, 15, die später im Hinblick auf die besondere Profilierung des erfindungsgemäßen vollflächigen Aufsatzes bestimmend ist. Je nach Ausgestaltung des Polsterprodukts 3 kann eine Profilseite des Aufsatzes entsprechend geformt sein.
- Die erfindungsgemäße Vorrichtung hat eine Vorformstation, welche durch eine nicht näher dargestellte Einschlag- und/oder Einrolleinrichtung (bei 17) sowie durch eine Deformationseinrichtung 21 gebildet ist, die in den
Figuren 2 ,3 ersichtlich sind. Der Deformationseinrichtung ist die Bezugsziffer 21 zugeordnet. Die Deformationseinrichtung 21 hat zwei gegenüberliegende Prägeräder 23, 25, welche an deren Abgabe einen Förderpfad F hin zum Rotationsschneider 27 definiert. In Förderrichtung F anschließend ist der Rotationsschneider 27 angeordnet, der ein Schneidmesser 31 aufweist, das den Förderpfad F in einer Schneideposition (12 Uhr-Position (sieheFig. 2 )) schneidet. Der Aufbau des Schneidmessers 31, insbesondere die Anbringung an der Schneidmesserwelle 33 und deren Synchronisation mit dem Schneidkissen 35, die an einer der Schneidmesserwelle gegenüberliegenden Gegenwelle 37 befestigt ist. Die Gegenwelle 37 und die Schneidmesserwelle 33 liegen in Bezug auf die Förderrichtung F auf gleicher Höhe. In der Schneidposition befindet sich das Schneidkissen 35 in einer 6 Uhr-Stellung, wie inFig. 2a ersichtlich ist. Weitere Details zu dem Rotationsschneider 27 ist in der deutschen PatentanmeldungDE 10 2012 018 867 A1 angegeben, die im Hinblick auf die Offenbarung des Rotationsschneiders 27 sowie der zugeordneten Prägestellenstation als Referenz in diese Patentanmeldung eingearbeitet sein soll. Gleiches gilt für das in der bevorzugten Ausführung der Erfindung eingesetzte Perforationswerkzeug, das durch Perforationsnasen 43 und Perforationsaufnahmen 41 gebildet sein soll. Dieses Perforationswerkzeug ist inDE 10 2013 015 875 A1 im Detail beschrieben und soll mit Referenz hier dem Offenbarungsgehalt hinzugefügt sein. - Wie in der
Fig. 2 ersichtlich ist, werden die jeweiligen Wellen 33, 37 von einem Paar Zahnräder 45, 47 angetrieben, um die Synchronisation des Schneidkissens 35 und des Schneidmessers 31 sicher zu stellen. - Im Anschluss an den Rotationsschneider 27 gelangt der abgetrennte vorgeformte Papierbahnabschnitt über den anfänglich leicht rechteckförmig ausgebildeten Förderkanal 51 zum Ausgang der Fertigungsvorrichtung, welche durch eine Platte 53 verschließbar ist, um ein Eingreifen am Ausgang zu verhindern.
- Wie in den
Figuren 2 und3 ersichtlich ist, ist an der Gegenwelle 37 ein Aufsatz 61 aufgesteckt. Der Aufsatz 61 ist mit der Gegenwelle 37 sowie mit einem Halter 63 verklebt, der das Schneidkissen 35 hält. - Der Aufsatz hat einen mit einer 3D-Druckerform hergestellten Wabenkörper und umfasst eine Basis 65, von der aus sich zwei Greifarme, ein schmaler Greifarm 67 und ein stärkerer Greifarm 71 an der Gegenwelle 37 und dem Halter 63 vorbei erstrecken. Die Greifarme 67, 71 bilden einen Längsschlitz 73, über den die Gegenwelle 37 samt Halter 63 in den Aufsatz 61 eingeschoben ist. Dabei ist die lichte Breite der Greifarme 67, 71 des Längsschlitzes derart an den Halter 63 bzw. die Gegenwelle 37 angepasst, dass dort ein Formschluss gebildet ist. Der durch die Greifarme 67, 71 gebildete Längsschlitz hat einen Anlageboden 75, der teils zylinderabschnittsförmig entsprechend der Zylinderform der Gegenwelle 37 gebildet ist, um einen sicheren Sitz des Aufsatzes 61 an der Gegenwelle 37 zu gewährleisten.
- Wie vor allem in den
Figuren 3 ersichtlich ist, umfasst der Aufsatz ein Polsterproduktaußenprofil 77, das insbesondere im Bereich des stärkeren Greifarms 71 ausgebildet ist. Des Weiteren hat der Aufsatz eine dem Polsterproduktaußenprofil 77 gegenüberliegende ebene Kanalaußenwand 81, die dem schmäleren Greifarm 67 zugeordnet ist. Die Ausgestaltung des Aufsatzes ist im Detail in denFiguren 4, 5 und 6 dargestellt. - Die ebene Kanalaußenwand 81 ist im Wesentlichen flach und hat nur eine leichte Neigungsänderung ungefähr auf Höhe des Anlagebodens 75 des Längsschlitzes 73.
- Das Polsterproduktaußenprofil 77 ist an das im Querschnitt hantelförmige Polsterprodukt 3 angepasst und besitzt zwei Profileinbuchtungen 85, 87, die in Axialrichtung X durch drei in Umfangsrichtung verlaufende Radialerhebungen 91,93, 95 begrenzt sind.
- Mit Bezug auf die Längsachse X nimmt der Radialabstand r des Polsterproduktaußenprofils im Umfangsverlauf sowohl für die Radialerhebungen 91-95 als auch für die Profileinbuchtungen 85, 87 in einem ersten Abschnitt ab, wobei nach etwa 90-120° nach dem ersten Abschnitt der Radialabstand r wieder zunimmt, welches Profil insbesondere in
Figur 2 ersichtlich ist. - Auch bei der ebenen Kanalaußenwand 81 nimmt der Radialabstand rk erst ab, um wieder zuzunehmen.
- Das Polsterproduktaußenprofil 77 startet benachbart dem Halter 63 des Schneidkissens 35 und mündet in einen radialen Hochpunkt oder Hochpunktlinie 101, welche den maximalen Radialabstand rmax aufweist, wobei der Radialabstand rmax bei den Radialerhebungen 91-93 am höchsten ist, was insbesondere in den
Figuren 4, 5 und 6 ersichtlich ist. Der Bereich der radialen Hochpunktlinie 101 dient als Fördermitnehmer bezüglich des abgeschnittenen Papierbahnabschnitts, wenn das Schneidkissen 35 in eine 12 Uhr-Position, vergleicheFigur 2e , gebracht ist. In der Art einer Schaufel fördert der Aufsatz mit dem Bereich der radialen Hochpunktlinie 101 und der flachen Kanalaußenwand 81 den abgeschnittenen Papierbahnabschnitt hin zum Ausgang der Fertigungsvorrichtung 1. - Die radiale Hochpunktlinie 101 liegt nicht auf der Achse des Schneidmessers bzw. der Mitte des Schneidkissens, sondern in Drehrichtung versetzt, um etwa 10-30° gegenüber einer 180°-Position.
- Die mittige Radialerhebung 93 umfasst eine Kabelvertiefung 103, welche beispielsweise einen Radius von 14 mm ± 3 mm aufweisen kann. Die im Querschnitt (siehe
Figur 6 ) kreisabschnittsförmige Profileinbuchtung 85, 87 ist ebenfalls kreisabschnittsförmig und hat einen Radius von 40-50 mm. Die bevorzugte Breite in Axialrichtung X für den Aufsatz 61 liegt bei 50 bis 1000 mm, insbesondere bei etwa 100-200 mm, vorzugsweise zwischen 140 und 160 mm. - Wie insbesondere in
Figur 2f ,3f ,2g ,3g ,2h ,3h ersichtlich ist, ist der erfindungsgemäße Aufsatz 61, der auf der Seite des Polsterproduktaußenprofils im vollflächigen Kontakt mit dem vorgeformten Polsterprodukt 3 ist, daran angepasst. Durch das breite Polsterproduktaußenprofil 77 wird das abgeschnittene Polsterprodukt 3 gut aus dem Bereich des Rotationsschneiders herausgeführt, ohne die empfindlichen KnautschHohlräume 7, 11 des Polsterprodukts 3 zu quetschen. - Im Gegensatz zu den Arbeitsscheiben 111, die an der Schneidmesserwelle 33 befestigt sind, kann der vollflächige Aufsatz 61 keine Staubarriere für den vorgeformten Papierbahnabschnitt bilden, weil letzterer an der kontinuierlichen Wölbung der Profilierung des Aufsatzes entlanggleiten kann. Insofern kann es bevorzugt sein, einen Aufsatz 61 auch im Bereich des Schneidmessers anzuordnen, um ein Verhaken oder Einreißen des Papierbahnabschnitts durch die Arbeitsscheiben 111 zu vermeiden. Es zeigte sich allerdings, dass bereits deutliche Besserung der Papierstauvermeidung durch den Einsatz zumindest eines Aufsatzes 61 realisiert ist.
- Der vollflächige Aufsatz wird beispielsweise dadurch erreicht, dass er aus einem Kunststoffstück gefertigt ist, wobei BAL bevorzugt ist. Es zeigte sich, dass eine präzise Herstellung mittels eines 3D-Druckers von Vorteil ist.
-
- 1
- Fertigungsvorrichtung
- 3
- Polsterprodukt
- 5
- Deformationsstreifen
- 7, 11
- Knautschhohlraum
- 13, 15
- Polsterwölbung
- 21
- Deformationsstation / Deformationseinrichtung
- 23, 25
- Prägerad
- 27
- Rotationsschneider
- 31
- Schneidmesser
- 33
- Schneidmesserwelle
- 35
- Schneidkissen
- 37
- Gegenwelle
- 41
- Perforationsaufnahmen
- 43
- Perforationsnasen
- 45, 47
- Zahnrad
- 51
- Förderkanal
- 53
- Platte
- 61
- Aufsatz
- 63
- Halter
- 65
- Basis
- 67, 71
- Greifarm
- 73
- Längsschlitz
- 75
- Anlageboden
- 77
- Polsterproduktaußenprofil
- 81
- Kanalaußenwand
- 85, 87
- Profileinbuchtungen
- 91, 93, 95
- Radialerhebungen
- 101
- Radiale Hochpunktlinie
- 103
- Kabelvertiefung
- 111
- Arbeitsscheiben
- R
- Radialabstand
- F
- Förderpfad / Förderrichtung
- X
- Axialrichtung
Claims (11)
- Vorrichtung (1) zum Fertigen eines dreidimensionalen Verpackungserzeugnisses, wie eines Polsterproduktes, aus einer ein- oder mehrlagigen Papierbahn, umfassend:eine Vorformstation, die die Papierbahn zu einem dreidimensionalen Verpackungserzeugnis mit wenigstens einen sich in Bahnrichtung erstreckenden Knautsch-Hohlraum umformt, und einen an die Vorformstation in Förderrichtung (F) der Papierbahn anschließenden Rotationsschneider (27), der einen vorgeformten Papierbahnabschnitt auf die gewünschte Länge des Verpackungserzeugnisses von der vorgeformten Papierbahn abschneidet und eine Schneidewelle aufweist, an der eine Schneide des Rotationsschneiders (27) befestigt ist, und gegebenenfalls eine Gegenwelle (37), an der ein Schneidkissen (35) befestigt ist, in das die Schneide beim Abschnittvorgang eingreift,dadurchgekennzeichnet, dassan der Schneidwelle und/oder der Gegenwelle (37) ein Aufsatz (61) zur Vergrößerung der flächigen Radialausdehnung der Welle und Bildung eines vollflächigen Profilkanalwandabschnitts befestigt ist, dessen vollflächiger Profilverlauf sich in Axialrichtung (X) der Welle über zumindest die Hälfte der Breite des vorgeformten Papierbahnabschnitts erstreckt und der zur Bildung eines Kontakts mit dem vorgeformten Papierbahnabschnitt vor und nach dem Abschneiden durch den Rotationsschneider ausgebildet ist.
- Vorrichtung (1) nach Anspruch 1, dadurch gekennzeichnet, dass der Aufsatz (61) einen Längsschlitz aufweist, über den die Welle in Radialrichtung in den Aufsatz (61) eingesetzt ist, wobei insbesondere der Längsschlitz in einen Anlageboden mündet, der abschnittsweise im Wesentlichen formkomplementär zur zylindrischen Welle geformt ist und/oder an dem vorzugsweise mehrere Vertiefungen zur Aufnahme eines Verbundwerkstoffs, wie eines Klebstoffs, ausgebildet sind, und/oder der Aufsatz (61) insbesondere zur Bildung des Längsschlitzes zwei in Axialrichtung (X) erstreckende Greifarme umfasst, die sowohl die Welle als auch einen Halter (63) für die Schneide und/oder für das Schneidkissen (35) unter Ausbildung eines Formschlusses fest greift, wobei insbesondere der jeweilige Halter (63) radial über die Radialerstreckung der Greifarme hinaus ragen.
- Vorrichtung (1) nach einem der vorstehenden Ansprüche, dadurch gekenn-zeichnet, dass der Aufsatz (61) ein vollflächiges, insbesondere im Querschnitt in Axialrichtung (X) und in Umfangsrichtung kontinuierlich gekrümmtes Polsterproduktaußenprofil aufweist, das insbesondere in Dreh-Umfangsrichtung der Welle gegenüber einem Halter (63) für die Schneide und/oder für das Schneidkissen (35) des Rotationsschneiders (27) aufwärtig angeordnet ist und/oder das wenigstens eine Profileinbuchtung, vorzugsweise zwei Profileinbuchtungen (85, 87), an der Axialposition des wenigstens einen Knautsch-Hohlraums des Verpackungserzeugnisses aufweist, so dass die Profileinbuchtung (85, 87) eine durch den Knautsch-Hohlraum gebildete Polsterwölbung formangepasst ist, wobei insbesondere die wenigstens eine Profileinbuchtung (85, 87) in Axialrichtung (X) von Radialerhebungen begrenzt ist, insbesondere sodass die Radialerhebungen die Polsterwölbung längs des Umfangs des Polsterproduktaußenprofils gegen ein axiales Ausweichen halten, wobei insbesondere ein Radialabstand des Profilverlaufs des Polsterproduktaußenprofils längs der Axialrichtung (X) von der wenigstens einen Profileinbuchtung (85, 87) und/oder der Radialerhebungen, insbesondere von dem gesamten Polsterproduktaußenprofil, ausgehend von einem an der Welle befestigten Halter (63) für die Schneide und/oder des Schneidkissens des Rotationsschneiders (27) in Umfangsrichtung, insbesondere in Drehrichtung der Welle, gemäß eines ersten Umfangsabschnitts kontinuierlich abnimmt und gemäß einem zweiten, in Drehrichtung an dem ersten Umfangsabschnitt anschließenden Umfangsabschnitt kontinuierlich zunimmt und/oder in einen radialen Hochpunkt mündet, dessen Radialerstreckung in Bezug auf den Aufsatz (61) am größten ist und/oder in einem Umfangsabstand von 160° bis 225° von der Schneide und/oder des Schneidkissen (35) angeordnet ist.
- Vorrichtung (1) nach Anspruch 3, dadurch gekennzeichnet, dass ein Radialabstand der Greifarme gegenüber dem Radialabstand des den Greifarmen im Wesentlichen diametral gegenüberliegenden, insbesondere zu den Greifarmen in einem Umfangsabstand von etwa 125° bis 225° angeordneten, radialen Hochpunkt im Bereich der Radialerhebungen kleiner ist und/oder im Bereich der wenigstens einem Profileinbuchtung (85, 87) an deren niedrigsten Stelle größer ist.
- Vorrichtung (1) nach Anspruch 3 oder 4, dadurch gekennzeichnet, dass die wenigstens eine Profileinbuchtung (85, 87) insbesondere größtenteils längs eines Axialquerschnitts kreisabschnittsförmig insbesondere mit einem Radius von über 20 mm, vorzugsweise zwischen 40 und 50 mm, gestaltet ist, wobei insbesondere wenigstens eine Radialerhebung (91, 93, 95) (91, 93, 95), vorzugsweise eine mittige Radialerhebung (91, 93, 95) (91, 93, 95), umlaufend mit einer konkaven Vertiefung geformt ist, deren Krümmung insbesondere kleiner als die der wenigstens einen Profileinbuchtung (85, 87) ist und/oder kreisförmig insbesondere mit einem Radius von kleiner als 20 mm und größer als 5 mm, vorzugsweise zwischen zehn und 20 mm, gestaltet ist.
- Vorrichtung (1) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der Aufsatz (61) eine vollflächige, insbesondere im Querschnitt in Axialrichtung (X) und in Umfangsrichtung im Wesentliches ebene Kanalaußenwand aufweist, die insbesondere in Dreh-Umfangsrichtung der Welle gegenüber einem Halter (63) für die Schneide und/oder für das Schneidkissen (35) abwärtig angeordnet ist, wobei insbesondere sich die ebene Kanalaußenwand von einem an der Welle befestigten Halter (63) der Schneide und/oder des Schneidkissen (35) im Wesentlichen flach hin zu einem radialen Hochpunkt erstreckt, dessen Radialerstreckung in Bezug auf den Aufsatz (61) am größten ist und/oder in einem Umfangsabstand von 125° bis 190° von der Schneide und/oder des Schneidkissen (35) angeordnet ist.
- Vorrichtung (1) nach Anspruch 6, dadurch gekennzeichnet, dass die ebene Kanalaußenwand kontinuierlich in das Polsterproduktaußenprofil übergeht, insbesondere an der Umfangsposition des radialen Hochpunkts des Polsterproduktaußenprofils.
- Vorrichtung (1) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der vollflächige Körper des Aufsatzes eine Axialausdehnung von zwischen 50 mm und 1000 mm, insbesondere zwischen 100 mm und 200 mm, vorzugsweise zwischen 120 mm und 180 mm aufweist.
- Vorrichtung (1) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der Aufsatz (61) aus einem vollflächigen Körperstück, insbesondere aus einem Kunststoffstück beispielsweise aus Polylactid (PLA), gefertigt, insbesondere gespritzt oder mittels Additiver Fertigung, insbesondere einer 3-D-Drucktechnik, gefertigt, ist und/oder der vollflächige Aufsatzkörper rotationsunsymmetrisch zur Längsachse der jeweiligen Welle und achsensymmetrisch zu einer Achse parallel zur Förderrichtung (F) ist.
- Vorrichtung (1) nach einem der vorstehenden Ansprüche, dadurch gekennzeichnet, dass der Aufsatz (61) ein zumindest in Axialrichtung (X) und Umfangsrichtung vollflächiger Hohlkörper ist, dessen Außenseite abschnittsweise profiliert und eben ist und/oder dass der innenseitig eine Wabenstruktur vorzugsweise mit quadratischen Waben insbesondere identischer Form aufweist.
- Vorrichtung (1) nach einem der vorstehenden Ansprüche, dadurch gekennzeich net, dass der Profilkanalwandabschnitt im Drehzeitpunkt oder in der Drehposition des Eingriffs der Schneide in den vorgeformten Papierbahnabschnitt im Wesentlichen passiv ist und beim Verlassen der Schneide des Rotationsschneiders aus dem Förderpfad des Papierbahnabschnitts in vollflächigem Eingriff mit dem Papierbahnabschnitt gelangt, insbesondere diesen mitnimmt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102017109867.4A DE102017109867A1 (de) | 2017-05-08 | 2017-05-08 | Vorrichtung zum Fertigen eines dreidimensionalen Verpackungserzeugnisses, wie eines Polsterproduktes, aus einer ein- oder mehrlagigen Papierbahn |
| PCT/EP2018/061860 WO2018206571A1 (de) | 2017-05-08 | 2018-05-08 | Vorrichtung zum fertigen eines dreidimensionalen verpackungserzeugnisses, wie eines polsterproduktes, aus einer ein- oder mehrlagigen papierbahn |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3621794A1 EP3621794A1 (de) | 2020-03-18 |
| EP3621794B1 true EP3621794B1 (de) | 2025-07-02 |
Family
ID=62148367
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP18723806.8A Active EP3621794B1 (de) | 2017-05-08 | 2018-05-08 | Vorrichtung zum fertigen eines dreidimensionalen verpackungserzeugnisses, wie eines polsterproduktes, aus einer ein- oder mehrlagigen papierbahn |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US11370190B2 (de) |
| EP (1) | EP3621794B1 (de) |
| DE (1) | DE102017109867A1 (de) |
| PL (1) | PL3621794T3 (de) |
| WO (1) | WO2018206571A1 (de) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102021125147A1 (de) | 2021-09-28 | 2023-03-30 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Abförderband |
| WO2023250510A2 (en) * | 2022-06-24 | 2023-12-28 | Pregis Llc | Systems for producing dunnage |
| CN117601194B (zh) * | 2023-11-27 | 2026-03-17 | 江苏林格自动化科技有限公司 | 一种电缆护套切片冲裁装置 |
Family Cites Families (43)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5569146A (en) * | 1994-01-28 | 1996-10-29 | Ranpak Corp. | Cushioning conversion machine including a cutting/aligning assembly |
| EP0729407B1 (de) | 1993-11-19 | 2004-07-07 | Ranpak Corp. | Verpackungssystem und verpackungsverfahren |
| ES2093502T3 (es) | 1994-04-22 | 1996-12-16 | Naturembal Sa | Procedimiento y maquina de fabricacion de materiales de relleno por arrugado de papel. |
| US6190299B1 (en) | 1995-03-24 | 2001-02-20 | Ranpak Corporation | Cushion producing machine |
| DE19536367A1 (de) * | 1995-09-29 | 1997-04-03 | Hellmut Franz | Verfahren und Vorrichtung zum Herstellen einer Polsterpackung und damit hergestellte Polsterpackung |
| WO1997013097A1 (en) | 1995-10-04 | 1997-04-10 | Fls Automation A/S | Method and device for preventing formation of deposits in pipe systems |
| DE69700548T2 (de) | 1996-01-22 | 2000-04-27 | Naturembal, Bouxwiller | Maschine zur herstellung von polstermatten mit system zur messung der länge derhergestellten matten |
| CA2176282C (en) * | 1996-05-10 | 2006-07-11 | Michael Surina | Rotary cutoff device |
| EP1019245B1 (de) | 1997-10-02 | 2004-12-15 | Ranpak Corp. | System und verfahren zur überwachung von maschinen zur herstellung von verpackungsmaterial |
| WO2000021723A1 (de) | 1998-10-12 | 2000-04-20 | Schober Gmbh Werkzeug- Und Maschinenbau | Variable querschneideeinrichtung |
| US6179765B1 (en) * | 1998-10-30 | 2001-01-30 | Ft Acquisition, L.P. | Paper dispensing system and method |
| GB0003811D0 (en) | 2000-02-19 | 2000-04-05 | Ind Automation Systems Ltd | Packaging and processes and apparatus for its manufacture |
| DE10103040B4 (de) | 2000-05-16 | 2007-05-24 | Heidelberger Druckmaschinen Ag | Verfahren zur Bildung einer Folge von unterlappten Bögen |
| CA2385238A1 (en) * | 2000-06-19 | 2001-12-27 | Ranpak Corp. | Cushioning conversion machine and method |
| US6632165B1 (en) * | 2000-11-01 | 2003-10-14 | Guy Letourneau | Paper conversion dispenser machine |
| US6568705B2 (en) | 2001-10-29 | 2003-05-27 | Visteon Global Technologies, Inc. | Seamless door system for an airbag |
| AU2003225094B2 (en) | 2002-04-22 | 2009-02-19 | Ranpak Corp. | Dunnage converter system |
| US6918489B2 (en) * | 2002-04-22 | 2005-07-19 | Ranpak Corp. | Dunnage converter system |
| ITBO20040522A1 (it) * | 2004-08-09 | 2004-11-09 | Gd Spa | Unita' per l'alimentazione ed il taglio in spezzoni di un nastro di materiale d'incarto |
| WO2006047696A2 (en) * | 2004-10-25 | 2006-05-04 | Ranpak Corp. | Motor-free dunnage converting system and method |
| DE102007009809A1 (de) | 2007-02-28 | 2008-09-04 | Man Roland Druckmaschinen Ag | Querperforationseinheit eines Falzapparats einer Druckmaschine sowie Verfahren zum Betreiben einer Querperforationseinheit eines Falzapparats |
| US7799410B2 (en) | 2007-06-30 | 2010-09-21 | Serious Materials, Inc. | Acoustical sound proofing material with improved damping at select frequencies and methods for manufacturing same |
| WO2010078560A1 (en) * | 2009-01-02 | 2010-07-08 | Nuevopak International Limited | Off-set gears and methods of using off-set gears for producing cushioning material |
| US8376114B2 (en) * | 2009-09-14 | 2013-02-19 | Sealed Air Corporation | Dunnage discharge safety chute |
| US9321235B2 (en) * | 2010-02-15 | 2016-04-26 | Ranpak Corp. | Void-fill dunnage conversion machine, stock material support, and method |
| EP2655053B1 (de) * | 2010-12-23 | 2017-03-22 | Pregis Innovative Packaging LLC | Mittig gespeistes packmaterialsystem und schneidvorrichtung |
| FR2970921B1 (fr) | 2011-01-28 | 2013-02-08 | Faurecia Interieur Ind | Dispositif de support d'un boitier airbag, ensemble de planche de bord et procede de fabrication associe |
| CN103648760B (zh) * | 2011-06-07 | 2016-11-23 | 兰帕克公司 | 减少覆盖区的垫料转换系统及方法 |
| WO2012174027A1 (en) * | 2011-06-16 | 2012-12-20 | Ranpak Corp. | Dunnage conversion machine and method with downstream feed monitor |
| GB2501260A (en) | 2012-04-17 | 2013-10-23 | Easypack Ltd | Feeding paper to a dunnage forming machine |
| DE102012018941A1 (de) | 2012-09-25 | 2014-03-27 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Maschinell gefertigtes Verpackungserzeugnis, Verfahren und Vorrichtung zum maschinellen Fertigen des Verpackungserzeugnisses |
| DE102012018867A1 (de) * | 2012-09-25 | 2014-03-27 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Vorrichtung zum schnellen Fertigen eines dreidimensionalen Verpackungserzeugnisses |
| DE102012218679A1 (de) | 2012-10-12 | 2014-04-17 | Storopack Hans Reichenecker Gmbh | Vorrichtung zur Herstellung eines Polsters aus Papier |
| US9457982B2 (en) * | 2013-03-15 | 2016-10-04 | Pregis Innovative Packaging Llc | Tear-assist blade |
| DE102013015875A1 (de) * | 2013-09-23 | 2015-03-26 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Perforationswerkzeug für eine Vorrichtung zum maschinellen Fertigen eines Füllmaterialerzeugnisses und Vorrichtung zum maschinellen Fertigen eines Füllmaterialerzeugnisses |
| US20150119224A1 (en) * | 2013-10-24 | 2015-04-30 | Sealed Air Corporation (Us) | System For Producing Packaging Cushioning And Supply Structure Therefor |
| ES2690853T3 (es) | 2014-09-10 | 2018-11-22 | Fosber S.P.A. | Dispositivo para el corte transversal de un material en banda y máquina que contiene dicho dispositivo |
| DE102014016874A1 (de) * | 2014-11-14 | 2016-05-19 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Vorrichtung zum maschinellen Fertigen eines Füllmaterialerzeugnisses |
| US9636888B2 (en) | 2015-02-04 | 2017-05-02 | Ford Global Technologies, Llc | Injection molding of hollow articles |
| DE102015009653A1 (de) * | 2015-07-24 | 2017-01-26 | Sprick Gmbh Bielefelder Papier- Und Wellpappenwerke & Co. | Verpackungsstation |
| BR112018006581B1 (pt) * | 2015-10-02 | 2022-10-04 | Pregis Innovative Packaging Llc | Aparelho de conversão para processar material de amortecimento ao longo de trajeto |
| CN107215006A (zh) | 2016-03-21 | 2017-09-29 | 陈泽生 | 纸垫制作系统所需的纸材料、装置、系统和方法 |
| WO2018005902A1 (en) | 2016-06-30 | 2018-01-04 | Ranpak Corp. | Dunnage conversion machine and method and dunnage product |
-
2017
- 2017-05-08 DE DE102017109867.4A patent/DE102017109867A1/de not_active Withdrawn
-
2018
- 2018-05-08 WO PCT/EP2018/061860 patent/WO2018206571A1/de not_active Ceased
- 2018-05-08 EP EP18723806.8A patent/EP3621794B1/de active Active
- 2018-05-08 PL PL18723806.8T patent/PL3621794T3/pl unknown
-
2019
- 2019-11-08 US US16/678,791 patent/US11370190B2/en active Active
Also Published As
| Publication number | Publication date |
|---|---|
| DE102017109867A1 (de) | 2018-11-08 |
| US11370190B2 (en) | 2022-06-28 |
| PL3621794T3 (pl) | 2025-10-13 |
| US20200070458A1 (en) | 2020-03-05 |
| WO2018206571A1 (de) | 2018-11-15 |
| EP3621794A1 (de) | 2020-03-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP3711943B1 (de) | Perforationswerkzeug für eine vorrichtung zum maschinellen fertigen eines füllmaterialerzeugnisses und vorrichtung zum maschinellen fertigen eines füllmaterialerzeugnisses | |
| EP2799221B1 (de) | Vorrichtung und Verfahren zum schnellen Fertigen eines dreidimensionalen Verpackungserzeugnisses | |
| DE3814448C2 (de) | ||
| EP3218178B1 (de) | Vorrichtung zum maschinellen fertigen eines füllmaterialerzeugnisses | |
| EP2711168B1 (de) | Maschinell gefertigtes Verpackungserzeugnis, Verfahren und Vorrichtung zum maschinellen Fertigen des Verpackungserzeugnisses | |
| EP2886270A1 (de) | Vorrichtung und Verfahren zum Aufschneiden von Lebensmittelprodukten | |
| DE102008033776A1 (de) | Wellpappe-Anlage | |
| DE60203925T2 (de) | Stauförderer für längliche produkte, wie rohre und ähnliches | |
| EP1698554B1 (de) | Zuführrohr für Tabletten | |
| EP2844572B1 (de) | Packung für zigaretten | |
| WO2018206571A1 (de) | Vorrichtung zum fertigen eines dreidimensionalen verpackungserzeugnisses, wie eines polsterproduktes, aus einer ein- oder mehrlagigen papierbahn | |
| DE10356037A1 (de) | Schneid-Vorrichtung | |
| EP0440039A1 (de) | Verfahren und Vorrichtung zum Herstellen von Würsten in einer zusammenhängenden Kette und zum Trennen in einzelne Würste oder in Gruppen von zusammenhängenden Würsten | |
| EP2837590A1 (de) | Bogen-Brems-Vorrichtung, Anlage zum Bereitstellen von Bögen, und Bogen-Brems-Einrichtung | |
| DE102021125147A1 (de) | Abförderband | |
| EP2048094A2 (de) | Wellpappe-Streifen-Transport-Einrichtung | |
| EP3911590A1 (de) | Spreizeinrichtung sowie verfahren zum spreizen einer flächigen materialbahn, breitstreckwalze und verwendung eines einzelspreizelements an einer derartigen breitstreckwalze | |
| EP2522472B1 (de) | Perforationseinheit einer Verpackungsmaschine | |
| EP0492428A2 (de) | Vorrichtung zum Lochen von Bändern aus Folien oder Blech | |
| DE102010031668A1 (de) | Falt- und Stapel-Anlage für Wellpappebahnen | |
| EP3359478B1 (de) | Faltriemen für eine vorrichtung zum falten von faltschachtelzuschnitten | |
| DE19720419B4 (de) | Vorrichtung zum Herstellen von Filtersäcken bzw. -beuteln und Filterbeutel für Aufgussprodukte | |
| EP1258325A2 (de) | Verfahren und Vorrichtung zum Schneiden von Wurst, Käse oder ähnlichen Lebensmitteln in Scheiben | |
| EP3330070A2 (de) | Vorrichtung und verfahren zum rillen von wellpappe und vollpappe | |
| EP2251181A1 (de) | Vorrichtung zum Stapeln von Fertigartikeln aus thermoplastischem Kunststoff |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20191204 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20230215 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230526 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250103 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502018015920 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251103 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251102 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251002 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251003 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20251002 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250702 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |