EP4328376B1 - Schrägsiebformer - Google Patents
Schrägsiebformer Download PDFInfo
- Publication number
- EP4328376B1 EP4328376B1 EP23188826.4A EP23188826A EP4328376B1 EP 4328376 B1 EP4328376 B1 EP 4328376B1 EP 23188826 A EP23188826 A EP 23188826A EP 4328376 B1 EP4328376 B1 EP 4328376B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- wire
- horizontally extending
- former
- substantially horizontally
- web
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Classifications
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F1/00—Wet end of machines for making continuous webs of paper
- D21F1/48—Suction apparatus
- D21F1/50—Suction boxes with rolls
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21F—PAPER-MAKING MACHINES; METHODS OF PRODUCING PAPER THEREON
- D21F9/00—Complete machines for making continuous webs of paper
- D21F9/02—Complete machines for making continuous webs of paper of the Fourdrinier type
-
- D—TEXTILES; PAPER
- D21—PAPER-MAKING; PRODUCTION OF CELLULOSE
- D21H—PULP COMPOSITIONS; PREPARATION THEREOF NOT COVERED BY SUBCLASSES D21C OR D21D; IMPREGNATING OR COATING OF PAPER; TREATMENT OF FINISHED PAPER NOT COVERED BY CLASS B31 OR SUBCLASS D21G; PAPER NOT OTHERWISE PROVIDED FOR
- D21H13/00—Pulp or paper, comprising synthetic cellulose or non-cellulose fibres or web-forming material
- D21H13/10—Organic non-cellulose fibres
- D21H13/20—Organic non-cellulose fibres from macromolecular compounds obtained otherwise than by reactions only involving carbon-to-carbon unsaturated bonds
- D21H13/26—Polyamides; Polyimides
Definitions
- the present invention relates to an inclined wire former for producing a fibrous web, in particular a long-fiber paper or wet-laid nonwoven web, from at least one fibrous suspension, with a wire which runs over a circumferential region of a breast roll and then runs at least partially at an angle to the horizontal in the wire running direction before being deflected into a substantially horizontal direction at a deflection point, wherein in this inclined section of the wire at least one headbox applies at least a portion of the at least one fibrous suspension to the top of the wire, and at least one dewatering element is arranged on the bottom side for dewatering the at least a portion of the at least one fibrous suspension applied to the wire, wherein the headbox comprises a front wall which, together with the wire, defines an outlet gap for the at least one fibrous suspension.
- the invention further relates to the use of such an inclined wire former for producing a long fiber paper or wet-laid nonwoven web, in particular a battery separator paper web or an aramid paper web or a capacitor paper web.
- Such an inclined screen former is known, for example, from the German patent application DE 10 2004 047 518 A1 and is manufactured and marketed by the applicant under the name "hydroformer.” It is primarily used for the production of long-fiber papers and wet-laid nonwovens. This type of sheet formation utilizes fibers and fiber blends of various materials with a length of 1 to 40 mm.
- Some long-fiber paper or wet-laid nonwoven webs such as battery separator paper webs, aramid paper webs, or capacitor paper webs, have very high quality requirements. As a rule, they should have the lowest possible basis weight while being free of so-called "pinholes," i.e., small holes. This requires very good formation. Fiber agglomerations must be prevented, and the web should have as uniform a thickness and a cross-sectional area profile as possible. In this area, there is still potential for further improvement in the existing inclined wire formers.
- the problem is solved by a generic fourdrinier former as described above, in which the front wall of the headbox extends in the direction of wire travel beyond the deflection point of the wire, so that the outlet gap is arranged above the substantially horizontally extending section of the wire.
- the inventors are credited with recognizing that the quality of a long-fiber paper or wet-laid nonwoven web produced on a conventional inclined wire former is negatively affected by the fact that a portion of the fiber suspension exiting the outlet gap flows back along the inclined section of the wire due to gravity. By arranging the outlet gap above the essentially horizontally extending section of the wire, such backflow can be reliably prevented.
- substantially horizontally extending portion of the screen means that this portion of the screen either extends exactly horizontally or has only a small angle to the horizontal, namely an angle of less than 20°, preferably less than 10°, more preferably less than 5°. In any case, the angle to the horizontal of the "essentially horizontally extending section of the sieve" is smaller in magnitude than the angle to the horizontal of the inclined sieve section.
- the present invention is a special combination of an inclined wire former and a fourdrinier wire former, wherein the fiber suspension is applied to the wire by the special former largely in the region of the inclined wire section and only to a small extent in the substantially horizontally extending wire section.
- the at least one dewatering element arranged under the inclined section of the screen extends in the direction of screen travel beyond the deflection point of the screen, so that it ends below the substantially horizontally extending section of the screen. This ensures that dewatering by the at least one dewatering element through the screen also takes place in all areas where fiber suspension is applied to the screen.
- the front wall of the headbox has a curve or a kink or the like in the area of the wire deflection point, so that the distance between the front wall of the headbox and the wire tapers, preferably continuously, in the direction of wire travel. Due to the distance tapering in the direction of wire travel, the flow velocity of the fiber suspension to be applied to the wire can be kept approximately constant.
- a fixing suction device is arranged under the essentially horizontally extending sieve section, by means of which the The position of the waterline of the at least one fiber suspension on the essentially horizontally extending screen section can be determined.
- the fibers still possess turbulence energy from the headbox and can thus, while still in motion, be deposited in the sheet structures.
- the watery state in this sheet formation area is clearly illustrated by the side view of the essentially horizontally extending screen section, where a shiny, reflective surface can be seen. This phenomenon breaks off almost abruptly at the so-called "waterline,” and the surface subsequently appears relatively matte in the direction of screen travel.
- the position of the waterline can be adjusted using the fixing suction cup.
- At least one further dewatering element in particular a suction box, can be arranged downstream of the fixing suction device below the essentially horizontally extending screen section, by means of which the fibrous web can be further dewatered.
- the aim is to achieve a predetermined dry content of the fibrous web before it is removed from the screen.
- At least one steam blow box can be arranged above the essentially horizontally extending screen section.
- the steam can reduce the viscosity of the water in the fibrous web, which promotes dehumidification of the fibrous web, for example, by means of suction boxes arranged below the screen.
- At least one upper wire can be arranged above the essentially horizontally extending wire section for this purpose. This allows the fibrous web to be dewatered both downwards through the wire and upwards through the upper wire. This not only shortens the required dewatering distance but also improves the surface of the fibrous web.
- the fabric can have a low air permeability of less than 0.193 m3 /s (410 CFM) and/or a high retention value of more than 100 FSI. This allows even low-consistency fibrous webs to be reliably produced and transported.
- the essentially horizontally extending section of the screen is at least partially surrounded laterally by edge limiters.
- a further aspect of the present invention relates to the use of a previously described inclined wire former according to the invention for producing a long-fiber paper or wet-laid nonwoven web, in particular a battery separator paper web, an aramid paper web, or a capacitor paper web.
- the advantages of the inclined wire former according to the invention are particularly evident for these webs with their high quality requirements.
- the inclined screen former according to the invention is preferably operated such that the water line of the at least one fiber suspension is positioned on the substantially horizontally extending screen section. This prevents the fiber suspension from flowing back.
- the consistency of the at least one fiber suspension can be less than 0.3%, preferably less than 0.02%. Low consistency is particularly advantageous for battery separator paper webs, aramid paper webs, or capacitor paper webs. The same applies if the long-fiber paper or wet-laid nonwoven web has a basis weight of less than 20 g/ m2 .
- FIG 1 shows a schematic of an inclined wire former 10' known from the prior art with a headbox 20' and a wire 30'.
- the wire 30' designed as an endless wire loop, moves clockwise over a series of rollers.
- One of these rollers is designed as a breast roll 32'.
- the wire 30' moves upwards from the breast roll 32' at an angle oblique to the horizontal direction.
- the headbox 20' applies a fiber suspension to the top of the wire 30'.
- a dewatering element 40' is arranged on the bottom of the inclined wire section.
- the headbox 20' has a front wall 22', which, together with the wire 30', defines an outlet gap 24' for the fiber suspension.
- Behind the dewatering element 40' is a suction fixation device 50', by means of which the water line of the fiber suspension can be adjusted.
- Both the outlet gap 24' and the dewatering element 40' and the suction fixation device 50' are arranged here in the inclined region of the wire 30'. Only then is the wire 30' deflected in a substantially horizontal direction by means of a first deflection roller 34'. In the wire travel direction, in an area between the first deflection roller 34' and a second deflection roller 36', in which the wire 30' moves substantially horizontally, further dewatering elements 60' are arranged below the wire 30' to further dewater the fiber web.
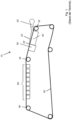
- FIG. 2 now schematically shows an embodiment of an inclined screen former 10 according to the invention. Similar or identical components as those shown in Figure 1 shown and described above, are provided with the same reference numerals, but without a prime. In the following, we will primarily focus on the differences between the two embodiments and otherwise refer to the explanations above regarding Figure 1 referred to.
- the inclined wire former 10 is particularly characterized in that the outlet gap 24 is already arranged above the essentially horizontally extending section of the wire 30.
- the front wall 22 of the headbox 20 extends over a deflection point at which the wire 30 transitions from an inclined wire section into the essentially horizontally extending wire section. This reliably prevents part of the fiber suspension emerging from the outlet gap from flowing back onto the wire 30, which is detrimental to the quality of the fibrous web to be produced.
- the front wall 22 is curved in the region of the deflection point such that its distance from the wire 30 tapers, preferably continuously, in the direction of wire travel.
- the dewatering element 40 located below the screen 30, also extends beyond the deflection point to below the essentially horizontally extending screen section. Since the upper side of the dewatering element 40 is curved, it guides the screen 30 and defines the deflection point. A deflection roller is therefore unnecessary here.
- the fixing suction device 50 which follows the dewatering element 40 in the direction of the screen travel, is thus arranged here below the substantially horizontally extending section of the screen 30. Consequently, the waterline of the fiber suspension emerging from the outlet gap 24 is also located on the substantially horizontally extending section of the screen 30.
- the screen 30 is preferably laterally supported by Figure 2 not shown, which prevent the fiber suspension from running down the side of the screen 30.
- a steam blow box 70 and/or an upper screen 80 can be arranged above the substantially horizontal screen section.
- the dehumidification of the fibrous web can be carried out efficiently downstream of the waterline, or the overall length of the inclined wire former 10 can be reduced, which is required to transfer the fibrous web with a predetermined dry content to a section of the production machine following the inclined wire former 10.
- further dewatering elements 60 are arranged in the area of the steam blow box 70 and/or the upper wire 80 below the wire.
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Paper (AREA)
Description
- Die vorliegende Erfindung betrifft einen Schrägsiebformer zur Herstellung einer Faserstoffbahn, insbesondere einer Langfaserpapier- oder Nassvliesbahn, aus mindestens einer Faserstoffsuspension, mit einem Sieb, welches über einen Umfangsbereich einer Brustwalze läuft und anschließend in Sieblaufrichtung zumindest streckenweise unter einem Winkel schräg zur Horizontalen verläuft, bevor es an einer Umlenkstelle in eine im Wesentlichen horizontale Richtung umgelenkt wird, wobei in diesem schrägen Streckenabschnitt des Siebs mindestens ein Stoffauflauf zumindest einen Teil der mindestens einen Faserstoffsuspension oberseitig auf das Sieb aufbringt, und unterseitig mindestens ein Entwässerungselement zur Entwässerung des zumindest einen Teils der mindestens einen auf das Sieb aufgebrachten Faserstoffsuspension angeordnet ist, wobei der Stoffauflauf eine Vorderwand umfasst, welche zusammen mit dem Sieb einen Auslaufspalt für die wenigstens eine Faserstoffsuspension definiert.
- Die Erfindung betrifft weiterhin die Verwendung eines solchen Schrägsiebformers zur Herstellung einer Langfaserpapier- oder Nassvliesbahn, insbesondere einer Batterieseparatorpapierbahn oder einer Aramidpapierbahn oder einer Kondensatorpapierbahn.
- Ein solcher Schrägsiebformer ist beispielsweise aus der deutschen Offenlegungsschrift
DE 10 2004 047 518 A1 bekannt und wird vom Anmelder unter der Bezeichnung "Hydroformer" hergestellt und vertrieben. Er dient primär zur Herstellung von Langfaserpapieren und Nassvliesen, wobei bei dieser Art der Blattbildung Fasern und Fasergemische verschiedener Materialien mit einer Länge von 1 bis 40 mm eingesetzt werden. - Einige Langfaserpapier- oder Nassvliesbahnen, wie zum Beispiel Batterieseparatorpapierbahnen oder Aramidpapierbahnen oder Kondensatorpapierbahnen, weisen sehr hohe Qualitätsanforderungen auf. In der Regel sollen sie ein möglichst geringes Flächengewicht haben und dabei aber frei von so-genannten "Pinholes", d.h. kleinen Löchern, sein. Dies setzt eine sehr gute Formation voraus. Agglomerationen von Fasern sind zu verhindern und die Bahn sollte eine möglichst gleichmäßige Dicke und ein möglichst gleichmäßiges Flächenmassequerprofil aufweisen. An dieser Stelle besteht bei den bekannten Schrägsiebformern noch weiter Verbesserungspotential.
- Es ist Aufgabe der vorliegenden Erfindung, einen Schrägsiebformer der eingangs genannten Art derart zu verbessern, dass auch die hohen Qualitätsanforderungen von bestimmten Langfaserpapier- oder Nassvliesbahnen, wie zum Beispiel Batterieseparatorpapierbahnen oder Aramidpapierbahnen oder einer Kondensatorpapierbahnen, erreicht werden können.
- Diese Aufgabe wird durch einen Schrägsiebformer gemäß dem unabhängigen Anspruch 1 und die Verwendung eines solchen Schrägsiebformers gemäß dem unabhängigen Anspruch 10 gelöst. Die Unteransprüche haben vorteilhafte Weiterbildungen der vorliegenden Erfindung zum Gegenstand.
- Konkret wird die Aufgabe durch einen gattungsgemäßen, eingangs beschriebenen Langsiebformer gelöst, bei welchem die Vorderwand des Stoffauflaufs sich in Sieblaufrichtung über die Umlenkstelle des Siebs hinaus erstreckt, so dass der Auslaufspalt über dem sich im Wesentlichen horizontal erstreckenden Abschnitts des Siebs angeordnet ist.
- Es ist das Verdienst der Erfinder, erkannt zu haben, dass die Qualität einer auf einem herkömmlichen Schrägsiebformer hergestellten Langfaserpapier- oder Nassvliesbahn dadurch negativ beeinträchtigt wird, dass ein Teil der Faserstoffsuspension, welche aus dem Auslaufspalt austritt, auf dem schrägen Streckenabschnitts des Siebs auf Grund der Schwerkraft zurückfließt. Indem der Auslaufspalt über dem sich im Wesentlichen horizontal erstreckenden Abschnitt des Siebs angeordnet ist, kann ein solches Zurückfließen zuverlässig verhindert werden.
- Mit "sich im Wesentlichen horizontal erstreckenden Abschnitt des Siebs" ist im Sinne der vorliegenden Erfindung gemeint, dass sich dieser Abschnitt des Siebs entweder genau horizontal erstreckt oder aber nur einen geringen Winkel zur Horizontalen aufweist, nämlich einen Winkel von weniger als 20°, vorzugweise von weniger als 10°, weiter bevorzugt von weniger als 5°. Auf jeden Fall ist der Winkel zur Horizontalen, den der "sich im Wesentlichen horizontal erstreckende Abschnitt des Siebs" aufweist, betragsmäßig kleiner als der Winkel zur Horizontalen, den der schräge Siebabschnitt aufweist.
- Man könnte auch sagen, dass es sich bei der vorliegenden Erfindung um eine spezielle Kombination aus einem Schrägsiebformer und einem Langsiebformer handelt, wobei welcher die Faserstoffsuspension durch den speziellen Former größtenteils im Bereich des schrägen Siebabschnitts und nur zu einem kleinen Teil in dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt auf das Sieb aufgebracht wird.
- Vorzugsweise erstreckt sich das unterseitig des schrägen Streckenabschnitts des Siebs angeordnete, mindestens eine Entwässerungselement in Sieblaufrichtung über die Umlenkstelle des Siebs hinaus, so dass es unter dem sich im Wesentlichen horizontal erstreckenden Abschnitt des Siebes endet. Auf diese Weise kann sichergestellt werden, dass in allen Bereichen, in denen Faserstoffsuspension auf das Sieb aufgebracht wird, auch eine Entwässerung durch das mindestens eine Entwässerungselement durch das Sieb hindurch stattfindet.
- Als günstig hat es sich erwiesen, wenn die Vorderwand des Stoffauflaufs im Bereich der Umlenkstelle des Siebs eine Krümmung oder einen Knick oder dergleichen aufweist, so dass sich der Abstand zwischen der Vorderwand des Stoffauflaufs und dem Sieb in Sieblaufrichtung, vorzugsweise kontinuierlich, verjüngt. Durch den sich in Sieblaufrichtung hin verjüngenden Abstand kann die Strömungsgeschwindigkeit der auf das Sieb aufzubringen Faserstoffsuspension annähernd konstant gehalten werden.
- Auch ist es von Vorteil, wenn unter dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt ferner ein Fixiersauger angeordnet ist, mittels welchem die Position der Wasserlinie der wenigstens einen Faserstoffsuspension auf dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt festlegbar ist. Unmittelbar nach dem Auslaufspalt ist so viel Faserstoffsuspension auf dem Sieb, dass sich auf dem sich bildenden Faservlies ein hoher Anteil Stoffsuspension weiterbewegen kann. Die Fasern besitzen noch Turbulenzenergie aus dem Stoffauflauf und können sich somit, noch in Bewegung befindlich, in den Blattgefügen ablegen. Den wässrigen Zustand in diesem Blattbildungsbereich verdeutlicht klar die seitliche Draufsicht auf den sich im Wesentlichen horizontal erstreckenden Siebabschnitt und man erkennt eine glänzende, spiegelnde Oberfläche. Dieses Phänomen bricht an der so genannten "Wasserlinie" fast abrupt ab und die Oberfläche wirkt anschließend in Sieblaufrichtung relativ matt. Mittels des Fixiersaugers lässt sich die Position der Wasserlinie einstellen.
- Dabei können nach dem Fixiersauger unter dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt wenigstens ein weiteres Entwässerungselement, insbesondere Saugkasten, angeordnet ist, mittels welchem die Faserstoffbahn weiter entwässerbar ist. Ziel ist es, einen vorgegebenen Trockengehalt der Faserstoffbahn zu erreichen, bevor selbige von dem Sieb abgenommen wird.
- Um den Trockengehalt möglichst schnell und effizient zu erreichen, kann es vorgesehen sein, dass über dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt wenigstens ein Dampfblaskasten angeordnet ist. Durch den Dampf kann die Viskosität des sich in der Faserstoffbahn befindlichen Wassers reduziert werden, was eine Entfeuchtung der Faserstoffbahn, beispielsweise mittels unterhalb des Siebs angeordneten Saugkästen, begünstigt.
- Zusätzlich oder alternativ kann zu diesem Zweck auch über dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt wenigstens ein Obersieb angeordnet ist. Dadurch kann die Faserstoffbahn sowohl nach unten durch das Sieb als auch nach oben durch das Obersieb hindurch entwässert werden. Dies verkürzt nicht nur die benötigte Entwässerungsstrecke, sondern führt auch zu einer Verbesserung der Oberfläche der Faserstoffbahn.
- Das Sieb kann eine geringe Luftdurchlässigkeit von weniger als 0,193 m3/s (410 CFM) und/oder einen hohen Retentionswert von mehr als 100 FSI aufweisen. Hierdurch können auch Faserstoffbahnen bei geringer Stoffdichte zuverlässig erzeugt und transportiert werden.
- Um zu verhindern, dass die aus dem Auslaufspalt austretende Faserstoffsuspension, welche bis zur Erreichung der Wasserlinie noch sehr beweglich ist, von dem sich im Wesentlichen horizontalen Siebabschnitt seitlich herunterfließt, ist es vorteilhaft, wenn der sich im Wesentlichen horizontal erstreckende Abschnitt des Siebs zumindest abschnittsweise seitlich von Randbegrenzern umgeben ist.
- Ein weiterer Aspekt der vorliegenden Erfindung betrifft die Verwendung eines zuvor beschriebenen, erfindungsgemäßen Schrägsiebformers zur Herstellung einer Langfaserpapier- oder Nassvliesbahn, insbesondere einer Batterieseparatorpapierbahn oder einer Aramidpapierbahn oder einer Kondensatorpapierbahn. Gerade für diese Bahnen mit ihren hohen Qualitätsanforderungen kommen die Vorteile des erfindungsgemäßen Schrägsiebformers zum Tragen.
- Der erfindungsgemäße Schrägsiebformer wird dabei vorzugsweise so betrieben, dass sich die Wasserlinie der wenigstens einen Faserstoffsuspension auf dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt einstellt. Damit wird ein Rücklauf der Faserstoffsuspension vermieden.
- Die Stoffdichte der wenigstens einen Faserstoffsuspension kann kleiner 0,3% sein, vorzugsweise kleiner 0,02%. Geringe Stoffdichten sind insbesondere für Batterieseparatorpapierbahnen oder einer Aramidpapierbahnen oder einer Kondensatorpapierbahnen von Vorteil. Selbiges gilt, wenn die Langfaserpapier- oder Nassvliesbahn ein Flächengewicht von weniger als 20 g/m2 aufweist.
- Die Erfindung wird nachfolgend anhand der schematischen und nicht maßstabsgetreuen Zeichnungen weiter erläutert. Es zeigen:
- Figur 1
- eine aus dem Stand der Technik bekannte Ausführungsform, und
- Figur 2
- eine Ausführungsform gemäß der vorliegenden Erfindung.
-
Figur 1 zeigt schematisch einen aus dem Stand der Technik bekannten Schrägsiebformer 10' mit einem Stoffauflauf 20' und einem Sieb 30'. Im bestimmungsgemäßen Betrieb bewegt sich das als endlose Siebschleife ausgebildete Sieb 30' im Uhrzeigersinn über eine Reihe von Walzen. Eine dieser Walzen ist als Brustwalze 32' ausgebildet. In Sieblaufrichtung bewegt sich das Sieb 30' von der Brustwalze 32' unter einem Winkel schräg zu der horizontalen Richtung nach oben. In diesem schrägen Siebabschnitt bringt der Stoffauflauf 20' eine Faserstoffsuspension oberseitig auf das Sieb 30' auf. Zur Entwässerung der Faserstoffsuspension ist in dem schrägen Siebabschnitt unterseitig ein Entwässerungselement 40' angeordnet. - Der Stoffauflauf 20' weist eine Vorderwand 22' auf, welche zusammen mit dem Sieb 30' einen Auslaufspalt 24' für die Faserstoffsuspension definiert. Hinter dem Entwässerungselement 40' befindet sich ein Fixiersauger 50', mittels welchem sich die Wasserlinie der Faserstoffsuspension einstellen lässt. Sowohl der Auslaufspalt 24', als auch das Entwässerungselement 40' und der Fixiersauger 50' sind hier in dem schrägen Bereich des Siebs 30' angeordnet. Erst anschließend wird das Sieb 30' mittels einer ersten Umlenkwalze 34' in einem im Wesentlichen horizontale Richtung umgelenkt. In Sieblaufrichtung in einem Bereich zwischen der ersten Umlenkwalze 34' und einer zweiten Umlenkwalze 36', in dem sich das Sieb 30' im Wesentlichen in horizontaler Richtung bewegt, sind unter dem Sieb 30' weitere Entwässerungselemente 60` angeordnet, um die Faserstoffbahn weiter zu entwässern.
-
Figur 2 zeigt nun schematisch eine erfindungsgemäße Ausführungsform eines Schrägsiebformers 10. Dabei sind ähnliche oder identische Bauteile wie jene, die inFigur 1 gezeigt und oben beschrieben wurden, mit denselben Bezugszeichen versehen, jedoch ohne einen Strich. Im Folgenden wir primär auf die Unterschiede zwischen den beiden Ausführungsformen eingegangen und ansonsten auf die Ausführungen oben zurFigur 1 verwiesen. - Der erfindungsgemäße Schrägsiebformer 10 zeichnet sich dadurch besonders aus, dass der Auslaufspalt 24 bereits über dem sich im Wesentlichen horizontal erstreckenden Abschnitt der Siebs 30 angeordnet ist. Hierzu erstreckt sich die Vorderwand 22 des Stoffauflaufs 20 über eine Umlenkstelle hinweg, an welcher das Sieb 30 von einem schrägen Siebabschnitt in den sich im Wesentlichen horizontal ersteckenden Siebabschnitt übergeht. So kann zuverlässig vermieden werden, dass ein Teil der aus dem Austrittsspalt austretenden Faserstoffsuspension auf dem Sieb 30 zurückfließen kann, was der Qualität der herzustellenden Faserstoffbahn abträglich ist. Dabei ist die Vorderwand 22 im Bereich der Umlenkstelle derart gebogen ausgebildet, dass sich ihr Abstand zum Sieb 30 in Sieblaufrichtung, vorzugsweise kontinuierlich, verjüngt.
- Auch das unter dem Sieb 30 angeordnete Entwässerungselement 40 erstreckt sich über die Umlenkstelle hinweg bis unter den sich im Wesentlichen horizontal erstreckenden Siebabschnitt. Indem die Oberseite des Entwässerungselements 40 gekrümmt ausgebildet ist, führt es das Sieb 30 und definiert die Umlenkstelle. Auf eine Umlenkwalze kann daher hier verzichtet werden.
- Der Fixiersauger 50, welcher dem Entwässerungselement 40 in Sieblaufrichtung folgt, ist somit hier unter dem sich im Wesentlichen horizontal erstreckenden Abschnitt des Siebs 30 angeordnet. Folglich befindet sich auch die Wasserline der aus dem Auslaufspalt 24 austretenden Faserstoffsuspension auf dem sich im Wesentlichen horizontal erstreckenden Abschnitt des Siebs 30. Das Sieb 30 wird vorzugsweise zumindest in dem Bereich zwischen dem Auslaufspalt 24 und der Wasserlinie seitlich von in
Figur 2 nicht darstellten Randbegrenzern begrenzt, welche verhindern, dass die Faserstoffsuspension seitlich vom Sieb 30 herunterläuft. - Optional können über dem sich im Wesentlichen horizontalen Siebabschnitt ein Dampfblaskasten 70 und/oder ein Obersieb 80 angeordnet sein. Auf diese Weise kann nach der Wasserlinie die Entfeuchtung der Faserstoffbahn effizient erfolgen, bzw. die Baulänge des Schrägsiebformers 10 verringert werden, die benötigt wird, um die Faserstoffbahn mit einem vorbestimmten Trockengehalt an eine sich dem Schrägsiebformer 10 anschließende Partie der Herstellungsmaschine übergeben zu können. Vorzugsweise sind im Bereich des Dampfblaskastens 70 und/oder des Obersiebs 80 unter dem Sieb weitere Entwässerungselemente 60 angeordnet.
-
- 10, 10'
- Schrägsiebformer
- 20, 20'
- Stoffauflauf
- 22, 22'
- Vorderwand
- 24, 24'
- Auslaufspalt
- 30, 30'
- Sieb
- 32, 32'
- Brustwalze
- 34'
- erste Umlenkwalze
- 36, 36'
- zweite Umlenkwalze
- 40, 40'
- Entwässerungselement
- 50, 50'
- Fixiersauger
- 60, 60'
- weitere Entwässerungselemente
- 70
- Dampfblaskasten
- 80
- Obersieb
Claims (13)
- Schrägsiebformer (10) zur Herstellung einer Faserstoffbahn, insbesondere einer Langfaserpapier- oder Nassvliesbahn, aus mindestens einer Faserstoffsuspension, mit einem Sieb (30), welches über einen Umfangsbereich einer Brustwalze (32) läuft und anschließend in Sieblaufrichtung zumindest streckenweise unter einem Winkel schräg zur Horizontalen verläuft, bevor es an einer Umlenkstelle in eine im Wesentlichen horizontale Richtung umgelenkt wird, wobei in diesem schrägen Streckenabschnitt des Siebs (30) mindestens ein Stoffauflauf (20) zumindest einen Teil der mindestens einen Faserstoffsuspension oberseitig auf das Sieb (30) aufbringt, und unterseitig mindestens ein Entwässerungselement (40) zur Entwässerung des zumindest einen Teils der mindestens einen auf das Sieb (30) aufgebrachten Faserstoffsuspension angeordnet ist, wobei der Stoffauflauf (20) eine Vorderwand (22) umfasst, welche zusammen mit dem Sieb (30) einen Auslaufspalt (24) für die wenigstens eine Faserstoffsuspension definiert,
dadurch gekennzeichnet, dass die Vorderwand (22) des Stoffauflaufs (20) sich in Sieblaufrichtung über die Umlenkstelle des Siebs (30) hinaus erstreckt, so dass der Auslaufspalt (24) über dem sich im Wesentlichen horizontal erstreckenden Abschnitts des Siebs (30) angeordnet ist. - Schrägsiebformer (10) nach Anspruch 1,
dadurch gekennzeichnet, dass sich das unterseitig des schrägen Streckenabschnitts des Siebs (30) angeordnete, mindestens eine Entwässerungselement (40) in Sieblaufrichtung über die Umlenkstelle des Siebs (30) hinaus erstreckt, so dass es unter dem sich im Wesentlichen horizontal erstreckenden Abschnitt des Siebes (30) endet. - Schrägsiebformer (10) nach Anspruch 1 oder 2,
dadurch gekennzeichnet, dass die Vorderwand (22) des Stoffauflaufs (20) im Bereich der Umlenkstelle des Siebs (30) eine Krümmung oder einen Knick aufweist, so dass sich der Abstand zwischen der Vorderwand (22) des Stoffauflaufs (20) und dem Sieb (30) in Sieblaufrichtung, vorzugsweise kontinuierlich, verjüngt. - Schrägsiebformer (10) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass unter dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt ferner ein Fixiersauger (50) angeordnet ist, mittels welchem die Position der Wasserlinie der wenigstens einen Faserstoffsuspension auf dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt festlegbar ist. - Schrägsiebformer (10) nach Anspruch 4,
dadurch gekennzeichnet, dass nach dem Fixiersauger (50) unter dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt wenigstens ein weiteres Entwässerungselement (60), insbesondere Saugkasten, angeordnet ist, mittels welchem die Faserstoffbahn weiter entwässerbar ist. - Schrägsiebformer (10) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass über dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt wenigstens ein Dampfblaskasten (70) angeordnet ist. - Schrägsiebformer (10) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass über dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt wenigstens ein Obersieb (80) angeordnet ist. - Schrägsiebformer (10) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass das Sieb (30) eine geringe Luftdurchlässigkeit von weniger als 0,193 m3/s und/oder einen hohen Retentionswert FSI (fiber support index) von mehr als 100 aufweist. - Schrägsiebformer (10) nach einem der vorhergehenden Ansprüche,
dadurch gekennzeichnet, dass der sich im Wesentlichen horizontal erstreckende Abschnitt des Siebs (30) zumindest abschnittsweise seitlich von Randbegrenzern umgeben ist. - Verwendung eines Schrägsiebformers (10) nach einem der vorhergehenden Ansprüche zur Herstellung einer Langfaserpapier- oder Nassvliesbahn, insbesondere einer Batterieseparatorpapierbahn oder einer Aramidpapierbahn oder einer Kondensatorpapierbahn.
- Verwendung nach Anspruch 10,
dadurch gekennzeichnet, dass der Schrägsiebformer (10) so betrieben wird, dass sich die Wasserlinie der wenigstens einen Faserstoffsuspension auf dem sich im Wesentlichen horizontal erstreckenden Siebabschnitt einstellt. - Verwendung nach Anspruch 10 oder 11,
dadurch gekennzeichnet, dass die Stoffdichte der wenigstens einen Faserstoffsuspension kleiner 0,3% ist, vorzugsweise kleiner 0,02% ist. - Verwendung nach einem der Ansprüche 10 bis 12,
dadurch gekennzeichnet, dass die Langfaserpapier- oder Nassvliesbahn ein Flächengewicht von weniger als 20 g/m2 aufweist.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102022121105.3A DE102022121105A1 (de) | 2022-08-22 | 2022-08-22 | Schrägsiebformer |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP4328376A1 EP4328376A1 (de) | 2024-02-28 |
| EP4328376B1 true EP4328376B1 (de) | 2025-05-21 |
Family
ID=87553848
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP23188826.4A Active EP4328376B1 (de) | 2022-08-22 | 2023-08-01 | Schrägsiebformer |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US20240060238A1 (de) |
| EP (1) | EP4328376B1 (de) |
| CN (1) | CN117604802B (de) |
| DE (1) | DE102022121105A1 (de) |
| FI (1) | FI4328376T3 (de) |
Family Cites Families (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3147115A1 (de) * | 1981-11-27 | 1983-06-01 | Hermann Wangner Gmbh & Co Kg, 7410 Reutlingen | Spiralgliederband und verfahren zu dessen herstellung |
| WO1992001113A1 (en) * | 1990-07-05 | 1992-01-23 | A. Ahlstrom Corporation | Method and apparatus for manufacturing multilayer filter material |
| FI925960A7 (fi) * | 1990-07-05 | 1992-12-31 | A Ahlstrom Corp | Menetelmä ja laite monikerroksisen suodatinmateriaalin valmistamiseksi |
| JP3064134B2 (ja) * | 1993-01-14 | 2000-07-12 | 三菱重工業株式会社 | 多層紙形成装置 |
| US20020029860A1 (en) * | 1998-01-16 | 2002-03-14 | Liberty Diversified Industries | Moisture barrier paper and process for making the same |
| DE102004047518A1 (de) | 2004-09-28 | 2006-03-30 | Voith Paper Patent Gmbh | Verfahren und Schrägsiebformer einer Maschine zur Herstellung einer Faserstoffbahn aus mindestens einer Faserstoffsuspension |
| DE102008000435A1 (de) * | 2008-02-28 | 2009-09-03 | Voith Patent Gmbh | Schrägsiebformer einer Maschine zur Herstellung einer Faserstoffbahn aus mindestens einer Faserstoffsuspension |
| US8236082B2 (en) * | 2009-06-19 | 2012-08-07 | Hollingsworth & Vose Company | Flutable fiber webs with high dust holding capacity |
| WO2012095928A1 (ja) * | 2011-01-12 | 2012-07-19 | セイコーエプソン株式会社 | 紙再生装置及び紙再生方法 |
| FI126055B (en) * | 2012-05-14 | 2016-06-15 | Upm Kymmene Corp | A method of making a film from fibril pulp and a fibril pulp film |
| DE102014107725A1 (de) * | 2014-06-02 | 2015-12-03 | TRüTZSCHLER GMBH & CO. KG | Verfahren zur Herstellung eines strukturierbaren mehrschichtigen Vlieses und mehrschichtiges Vlies |
| FI127630B (en) * | 2014-12-17 | 2018-10-31 | Valmet Technologies Inc | Forming section of a fiber web machine and a secondary forming unit for a multiply forming section of a fiber web machine |
-
2022
- 2022-08-22 DE DE102022121105.3A patent/DE102022121105A1/de active Pending
-
2023
- 2023-08-01 FI FIEP23188826.4T patent/FI4328376T3/fi active
- 2023-08-01 EP EP23188826.4A patent/EP4328376B1/de active Active
- 2023-08-18 CN CN202311047428.7A patent/CN117604802B/zh active Active
- 2023-08-22 US US18/453,449 patent/US20240060238A1/en active Pending
Also Published As
| Publication number | Publication date |
|---|---|
| US20240060238A1 (en) | 2024-02-22 |
| CN117604802B (zh) | 2026-05-12 |
| DE102022121105A1 (de) | 2024-02-22 |
| FI4328376T3 (fi) | 2025-08-21 |
| CN117604802A (zh) | 2024-02-27 |
| EP4328376A1 (de) | 2024-02-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0489094B2 (de) | Doppelsieb-former | |
| DE69308904T2 (de) | Blattbildungspartie für eine Papiermaschine | |
| DE69707256T2 (de) | DOPPELSIEBFORMER MIT ROLLE UND KLINGE FüR EINE PAPIERMASCHINE | |
| EP2739780B1 (de) | Blattbildungssystem für eine maschine zur herstellung einer zwei- oder mehrschichtigen faserstoffbahn | |
| EP1233105A2 (de) | Doppelsiebformer | |
| AT16049U1 (de) | Siebpartie, insbesondere eine umgebaute siebpartie | |
| DE69713104T2 (de) | Doppelsiebformer für eine papiermaschine | |
| DE112007000307T5 (de) | Bahnbildungspartie einer Papier-oder Pappemaschine | |
| DE102010030707A1 (de) | Blattbildungssystem für eine Maschine zur Herstellung einer zumindest einschichtigen Faserstoffbahn | |
| EP4328376A1 (de) | Schrägsiebformer | |
| DE102004047518A1 (de) | Verfahren und Schrägsiebformer einer Maschine zur Herstellung einer Faserstoffbahn aus mindestens einer Faserstoffsuspension | |
| EP1098035B1 (de) | Doppelsiebformer | |
| DE69923084T2 (de) | Doppelsiebformer | |
| DE9105797U1 (de) | Doppelsiebpartie einer Papier- oder Kartonmaschine | |
| DE1461179A1 (de) | Siebpartie einer Langsiebpapiermaschine mit Blattbildung unter Luftabschluss | |
| EP1953296B1 (de) | Verfahren zur Herstellung einer Faserstoffbahn und Doppelsiebformer zur Durchführung des Verfahrens | |
| AT507448B1 (de) | Blattbildungspartie | |
| EP1659211B1 (de) | Blattbildungssystem einer Maschine zur Herstellung einer Faserstoffbahn | |
| EP1586702B1 (de) | Doppelsiebformer für eine Maschine zur Herstellung einer Faserstoffbahn | |
| WO2010012676A2 (de) | Doppelsiebformer für eine maschine zur herstellung einer faserstoffbahn | |
| EP2072677B1 (de) | Doppelsiebformer für eine Maschine zur Herstellung einer Faserstoffbahn aus wenigstens einer Faserstoffsuspension | |
| DE102021113491A1 (de) | Formierpartie einer Faserbahn-Herstellungslinie | |
| DE102004051255A1 (de) | Blattbildungssystem | |
| DE202004021817U1 (de) | Blattbildungssystem | |
| DE202007003440U1 (de) | Former |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20240828 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20250121 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502023001027 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: FI Ref legal event code: FGE |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250922 Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FI Payment date: 20250822 Year of fee payment: 3 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250820 Year of fee payment: 3 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250821 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250822 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20250828 Year of fee payment: 3 Ref country code: AT Payment date: 20251020 Year of fee payment: 3 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250821 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250921 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502023001027 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250521 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260402 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250801 |
|
| 26N | No opposition filed |
Effective date: 20260224 |