EP4559826A1 - Vorrichtung zum schrumpfen einer um einen, vorzugsweise palettierten, gutstapel gelegten heissschrumpffolie und verfahren zum schrumpfen einer um einen, vorzugsweise palettierten, gutstapel gelegten heissschrumpffolie - Google Patents
Vorrichtung zum schrumpfen einer um einen, vorzugsweise palettierten, gutstapel gelegten heissschrumpffolie und verfahren zum schrumpfen einer um einen, vorzugsweise palettierten, gutstapel gelegten heissschrumpffolie Download PDFInfo
- Publication number
- EP4559826A1 EP4559826A1 EP24213828.7A EP24213828A EP4559826A1 EP 4559826 A1 EP4559826 A1 EP 4559826A1 EP 24213828 A EP24213828 A EP 24213828A EP 4559826 A1 EP4559826 A1 EP 4559826A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- shrink
- hood
- nozzle
- frame
- shrinking
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B53/00—Shrinking wrappers, containers, or container covers during or after packaging
- B65B53/02—Shrinking wrappers, containers, or container covers during or after packaging by heat
- B65B53/06—Shrinking wrappers, containers, or container covers during or after packaging by heat supplied by gases, e.g. hot-air jets
- B65B53/066—Mobile frames, hoods, posts or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B53/00—Shrinking wrappers, containers, or container covers during or after packaging
- B65B53/02—Shrinking wrappers, containers, or container covers during or after packaging by heat
- B65B53/06—Shrinking wrappers, containers, or container covers during or after packaging by heat supplied by gases, e.g. hot-air jets
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B9/00—Enclosing successive articles, or quantities of material, e.g. liquids or semiliquids, in flat, folded, or tubular webs of flexible sheet material; Subdividing filled flexible tubes to form packages
- B65B9/10—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs
- B65B9/13—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the preformed tubular webs being supplied in a flattened state
- B65B9/135—Enclosing successive articles, or quantities of material, in preformed tubular webs, or in webs formed into tubes around filling nozzles, e.g. extruded tubular webs the preformed tubular webs being supplied in a flattened state for palletised loads
Definitions
- the invention relates to a device for shrinking a heat-shrink film placed around a preferably palletized stack of goods, with a shrink frame which is movable on a frame in the vertical direction between an upper position and a lower position and forms a recess for the stack of goods, on which shrink frame at least one shrinking device is provided for shrinking the heat-shrink film by heating, wherein the device has a shrink hood which forms a shrink space above the shrink frame and is open downwards, comprising a circumferential side wall and a lid, wherein the shrink hood is movable in the vertical direction and wherein the device further has at least one blower which generates an air flow in the interior of the shrink hood, wherein the at least one blower has an impeller driven by a drive.
- Devices for shrinking a heat-shrink film wrapped around a stack of goods are known in practice. These devices include a shrink hood. A fan circulates the air inside the shrink hood to achieve a uniform temperature level within the shrink hood. The fan only allows for the circulation of the air inside the shrink hood.
- the object of the invention is to avoid the aforementioned disadvantage and to provide a device which enables a more targeted application of heat to individual areas of the heat shrink film inside the shrink hood.
- At least one air guide section is connected to the impeller of at least one fan, which air guide section has at least one nozzle at its end opposite the impeller, so that the air sucked in by the impeller in the shrink space enclosed by the shrink hood can be directed back into the shrink space enclosed by the shrink hood via the at least one nozzle.
- Each air duct section connected to the impeller and having at least one nozzle forms an air channel through which the heated air drawn in by the fan flows.
- the nozzle focuses the air flow generated by the respective fan onto a specific area of the heat shrink film.
- the heated air is taken by the fan from the heated shrink space above the stack of goods and, after flowing through the air duct section, is blown out in a targeted and therefore directed manner.
- the direction of the air flow is used specifically to heat individual areas of the heat shrink film on the surface of the stack of goods and thus shrink the corresponding area of the heat shrink film.
- the focus is particularly on areas where several film layers are to be joined. These could be areas where a jacket film and a cover sheet film overlap, for example. In this way, good packaging with high load stability of the packaged goods is achieved.
- the air is sucked in by the impeller from the area above the stack of goods and blown back into the shrinking space enclosed by the shrink hood via at least one nozzle.
- the shrink frame and thus also the shrink hood are in the upper position.
- the shrink chamber is heated by the shrink device(s).
- the stack of goods, along with the heat shrink film already in place and any cover film applied is transported forward using a conveyor, for example, until the stack of goods is centered beneath the shrink frame and shrink hood.
- the shrink frame and thus also the shrink hood are then moved vertically downwards to their lower position.
- the shrink hood, with its heated shrink chamber lowers over the stack of goods.
- An air stream, generated by the respective fan is directed through each nozzle onto the desired surface section of the stack of goods.
- the shrink frame and shrink hood have reached their lower position, the shrinking process is complete.
- the shrink frame and shrink hood are moved back to their upper position and the stack of goods, with the shrunk-out heat shrink film, is conveyed away.
- the shrink frame typically consists of four frame sections forming a square recess.
- the shrink space encompassed by the shrink hood is enlarged by the shrink frame arranged below the shrink hood.
- the shrink hood is preferably connected directly to the shrink frame, for example to the top of the shrink frame, or placed on top of the shrink frame.
- the shrink hood and shrink frame can be connected to one another in an airtight manner.
- the shrink hood preferably consists of a thermally insulated housing.
- the at least one shrink device can, for example, be designed as an electrically operated shrink device. Other types of shrink device are also possible.
- the shrink device can also be gas-operated.
- the drive of each fan is located outside the shrink-wrap hood, while the impeller is located inside the hood.
- This arrangement saves space inside the shrink-wrap hood.
- the drive is not exposed to the high operating temperatures inside the shrink-wrap hood.
- the entire fan it is also possible for the entire fan to be located inside the shrink hood. However, it is also conceivable for the fan to be located outside the shrink hood, and for the air to be extracted from the interior of the shrink hood through an opening in the cover. An air duct section can be located inside or outside the shrink hood.
- At least one nozzle can be designed as a slot nozzle.
- the slot nozzle preferably extends from one side to the opposite side of the shrink hood and thus over the entire edge of a stack of goods to be shrunk. This allows the edge to be heated evenly along its entire length.
- a slot nozzle creates a linear blow-out jet that can be optimally directed, for example, onto an edge. The heated air is not directed merely onto a specific area of the heat-shrink film, but rather over the entire length of the edge of the stack of goods.
- At least one fan can be designed as a radial fan. This design allows the fan, or at least the fan impeller, to be arranged inside the shrink hood, even when the available installation space is limited.
- the impeller of at least one fan and the air duct section extending from this impeller can be mounted below the cover of the shrink hood or directly or indirectly on the inside of the cover of the shrink hood.
- the impeller below the cover of the shrink hood, the particularly warm air in the upper area of the shrink hood, i.e., below the cover, can be extracted and then directed back into the air.
- At least one heating element can be provided in at least one air guide section for heating the air flowing through this air guide section.
- the heating element can heat the air flowing through this air guide section to the temperature required for shrinkage.
- the heating element connected to this air guide section connected nozzle, air with a higher temperature than the temperature generally present inside the shrink hood can be directed specifically onto the heat shrink film.
- the assembly consisting of the impeller, the air guide section, and the at least one nozzle can be designed to be horizontally movable. In such a configuration, the entire assembly is displaced horizontally.
- the at least one nozzle can be designed to be horizontally movable, and the length of the air guide section can be varied according to the respective position of the at least one nozzle.
- the nozzle can, for example, be arranged on a carriage that can be moved along at least one rail.
- a drive such as a linear drive, can be assigned to the carriage.
- the air guide section is either flexible, for example, as a hose, or at least length-flexible, for example, telescopic.
- At least one nozzle in at least one blower can be vertically movable.
- the nozzle can be arranged, for example, on a carriage that can be moved along a rail.
- a drive preferably a linear drive, can be assigned to the carriage.
- the air guide section and the impeller are not also vertically movable together with the nozzle, the air guide section can be flexible, for example, as a hose, or flexible in length, for example, telescopic.
- At least one nozzle can be arranged in at least one blower so that it can pivot about a horizontal axis.
- This nozzle can be pivoted by means of a drive, for example a pneumatic or electric drive. This allows the nozzle in question to be optimally aligned to an edge of a stack of goods, even with different dimensions. This proves to be advantageous when an increased amount of heat is required to shrink several layers at one edge.
- the device can have a closure surface whose contour and dimensions are adapted to the contour and dimensions of the recess in the shrink frame in such a way that the closure surface, on the one hand, and the shrink frame and the shrink hood, on the other hand, are movable relative to one another.
- the closure surface When the shrink frame is in its upper position, the closure surface is arranged within the recess, preferably in a stationary manner, so that the closure surface comes closer to the cover of the shrink hood as the shrink frame is increasingly moved into its lower position.
- the closure surface has feet, for example, and rests on the floor at its bottom. Alternatively, it can be attached to a crossbeam of the frame, for example by means of rods. In this case, the rods extend through the cover of the shrink hood.
- the closure surface is adapted to the recess in terms of its contour and dimensions in such a way that a gap remains between the outer edge of the closure surface and the inner edge of the recess, so that the closure surface can move relative to the recess, preferably without contact.
- the sealing surface reduces heat loss when the shrink frame is in its upper position.
- the sealing surface is positioned at a height that, on the one hand, is above the stack of goods and, on the other hand, essentially seals the shrink frame at its bottom.
- the sealing surface thus allows the recess of the shrink frame and thus the shrink space of the shrink hood to be almost completely sealed, except for the area of the previously described gap.
- the shrink hood can be connected to the shrink frame, preferably in an airtight manner.
- the shrink hood is vertically displaced together with the shrink frame.
- Connection is understood, for example, to mean a configuration in which the shrink hood is directly attached to the shrink frame, for example, by screwing, riveting, or welding.
- Connection is also understood, for example, to mean a variant in which, for example, sections of the shrink frame also form the side parts of the shrink hood.
- the shrink hood can advantageously be connected to the shrink frame in an airtight manner.
- the impeller can be surrounded by a housing having an intake opening, with at least one ventilation section adjoining the housing.
- the invention also relates to a method for shrinking a heat-shrink film placed around a preferably palletized stack of goods, preferably using a device with a shrink frame which is movable on a frame in the vertical direction between an upper position and a lower position and forms a recess for the stack of goods, on which shrink frame at least one shrink device is provided for shrinking the heat-shrink film by heating, wherein the device has a downwardly open shrink hood which forms a shrink space above the shrink frame and comprises a circumferential side wall and a lid, wherein the shrink hood is moved in the vertical direction, and wherein the device further has at least one blower which generates an air flow in the interior of the shrink hood, wherein the at least one blower has an impeller driven by a drive, particularly preferably using a device according to one of the previously described embodiments.
- Devices for shrinking a heat-shrink film wrapped around a stack of goods are known in practice. These devices include a shrink hood. A fan circulates the air inside the shrink hood to achieve a uniform temperature level within the shrink hood. The fan only allows for the circulation of the air inside the shrink hood.
- the object of the invention is to avoid the aforementioned disadvantage and to provide a method which enables a more targeted application of heat to individual areas of the heat shrink film inside the shrink hood.
- At least one air guide section is connected to the impeller of at least one fan, which air guide section has at least one nozzle at its end opposite the impeller, so that the air sucked in by the impeller in the shrink space enclosed by the shrink hood is directed back into the shrink space enclosed by the shrink hood via the at least one nozzle.
- the nozzle focuses the air flow generated by the respective fan onto a specific area of the heat-shrink film.
- the heated air is taken by the fan from the heated shrink space above the stack of goods and, after flowing through the air guide section, is blown out in a targeted and thus directed manner.
- the direction of the air flow is used specifically to heat individual areas of the heat-shrink film on the surface of the stack of goods and thus shrink the corresponding area of the heat-shrink film.
- the focus is particularly on areas where several film layers are to be joined. These can be, for example, areas where a jacket film and a cover sheet film overlap. In this way, good packaging with high load stability of the packaged goods is achieved.
- the air is drawn by the impeller from the area above the stack of goods. sucked in and blown back into the shrink space enclosed by the shrink hood via at least one nozzle.
- the shrink frame and thus also the shrink hood are in the upper position.
- the shrink chamber is heated by the shrink device(s).
- the stack of goods with the heat shrink film already provided and any cover film applied is transported forward, for example by means of a conveyor, until the stack of goods is centered below the shrink frame and the shrink hood.
- the shrink frame and thus also the shrink hood are then moved vertically downwards to their lower position.
- the shrink hood with the heated shrink chamber is lowered over the stack of goods.
- An air stream, generated by the respective fan is directed through each nozzle onto the desired surface section of the stack of goods.
- the shrink frame typically consists of four frame sections forming a square recess.
- the shrink space encompassed by the shrink hood is enlarged by the shrink frame arranged below the shrink hood.
- the shrink hood is preferably connected directly to the shrink frame, for example to the top of the shrink frame, or placed on top of the shrink frame.
- the shrink hood and shrink frame can be connected to one another in an airtight manner.
- the shrink hood preferably consists of a thermally insulated housing.
- the at least one shrink device can, for example, be designed as an electrically operated shrink device. Other types of shrink device are also possible.
- the shrink device can also be gas-operated.
- the drive of each fan is located outside the shrink-wrap hood, while the impeller is located inside the hood.
- This arrangement saves space inside the shrink-wrap hood.
- the drive is not exposed to the high operating temperatures inside the shrink-wrap hood.
- the entire fan it is also possible for the entire fan to be located inside the shrink hood. However, it is also conceivable for the fan to be located outside the shrink hood, and for the air to be extracted from the interior of the shrink hood through an opening in the cover. An air duct section can be located inside or outside the shrink hood.
- the air sucked in by the impeller in the shrink space enclosed by the shrink hood can be directed back into the shrink space enclosed by the shrink hood via the at least one nozzle designed as a slotted nozzle.
- the slotted nozzle preferably extends from one side to the opposite side of the shrink hood and thus over the entire edge of a stack of goods to be shrunk. This allows the edge to be heated evenly over its entire length.
- a slotted nozzle creates a linear blow-out jet that can be optimally directed, for example, onto an edge. The heated air is not just directed onto a specific area of the heat shrink film, but over the entire length of the edge of the stack of goods.
- the assembly consisting of the impeller, the air guide section, and the at least one nozzle can be moved horizontally. In such a configuration, the entire assembly is displaced horizontally.
- the at least one nozzle can be moved horizontally and the length of the air guide section can be varied according to the respective position of the at least one nozzle.
- the nozzle can, for example, be arranged on a carriage which is guided along at least one The carriage can be moved along a rail.
- a drive such as a linear drive, can be assigned to the carriage.
- the air guide section is either flexible, for example, as a hose, or at least flexible in length, for example, telescopic.
- At least one nozzle in at least one blower can be moved vertically.
- the nozzle can be arranged, for example, on a carriage that can be moved along a rail.
- a drive preferably a linear drive, can be assigned to the carriage. If the air guide section and the impeller cannot also be moved vertically together with the nozzle, the air guide section can be designed to be flexible, for example, as a hose, or to be length-flexible, for example, telescopic.
- At least one nozzle can be pivoted around a horizontal axis with at least one blower.
- This nozzle can be pivoted using a drive, such as a pneumatic or electric drive. This allows the nozzle in question to be optimally aligned to an edge of a stack of goods, even with different dimensions. This proves to be advantageous when a higher amount of heat is required in the area of an edge to shrink multiple layers.
- At least one heating element can be provided in at least one air guide section, and at least one heating element can heat the air flowing through this air guide section.
- the heating element can heat the air flowing through this air guide section to the temperature required for shrinking.
- air at a higher temperature than the temperature generally present inside the shrink hood can be directed specifically onto the heat-shrink film through the nozzle connected to this air guide section.
- the device can have a closure surface which is adapted in terms of its contour and dimensions to the contour and dimensions of the recess of the shrink frame in such a way that the The closure surface, on the one hand, and the shrink frame and the shrink hood, on the other hand, are moved relative to one another, the closure surface being arranged, preferably stationary, within the recess when the shrink frame is in its upper position, so that the closure surface comes closer to the cover of the shrink hood as the shrink frame is increasingly moved into its lower position.
- the closure surface has feet, for example, and rests on the floor at its bottom. Alternatively, it can be attached to a cross member of the frame, for example by means of rods. In this case, the rods extend through the cover of the shrink hood.
- the closure surface is adapted to the recess in terms of its contour and dimensions in such a way that a gap remains between the outer edge of the closure surface and the inner edge of the recess so that the closure surface can move relative to the recess, preferably without contact.
- the closure surface reduces heat losses when the shrink frame is in its upper position.
- the sealing surface is positioned at a height such that, on the one hand, it is above the stack of goods and, on the other hand, it essentially seals the underside of the shrink frame. The sealing surface thus allows the recess of the shrink frame and thus the shrink space of the shrink hood to be almost completely sealed, except for the area of the previously described gap. By closing the shrink hood or shrink frame, the energy consumption of the device can be significantly reduced.
- the distance A between the top of the stack of goods and the cover of the shrink hood can be at least 300 mm. Due to the remaining distance A of at least 300 mm between the top of the stack of goods and the underside of the cover in the lower position of the shrink frame and shrink hood, each impeller can easily suck in the air contained in the shrink space enclosed by the shrink hood and, via at least one nozzle, direct it back into the shrink space enclosed by the shrink hood by blowing it in.
- At least one nozzle preferably designed as a slotted nozzle, can be directed toward the adjacent upper edge of the stack of goods.
- heat can be applied specifically to the area of the heat-shrink film that extends along the respective edge. This enables, for example, optimal welding of the edge area of a heat-shrink band to a cover film placed on the stack of goods.
- an air stream is directed via at least two opposing nozzles onto two opposite upper edges of the stack of goods.
- This method applies heat simultaneously and in a targeted manner to the two opposite edges of a stack of goods. These edges are preferably the two long edges of a stack of goods. If the stacks of goods are conveyed to the device, for example, by a conveyor belt and away from it after shrinking, the two long edges are aligned parallel to the transport direction of the stack of goods.
- At least one nozzle can be set into a pendulum motion around its horizontal axis.
- This mode of operation is suitable, for example, when a heat-shrink hood is used as the heat-shrink film.
- the pendulum motion allows the air flow to be directed more evenly from the edge toward the opposite edge of the top of the stack of goods.
- the Fig. 1 shows a device 1 for shrinking a heat-shrink film 3 (not shown) placed around a stack of goods 2 (also not shown).
- the device 1 comprises a frame 4 with a shrink frame 5 which can be moved vertically between an upper position and a lower position.
- the shrink frame 5 consists of four frame parts forming a square recess 19.
- a shrinking device (not shown in this figure) for shrinking the heat-shrink film 3 by heating is provided on each frame part.
- the device 1 also comprises a downwardly open shrink hood 6 forming a shrink space above the shrink frame 5.
- the shrink hood 6 is designed with a circumferential side wall 7 and a cover 8.
- the shrink hood 6 is connected to the shrink frame 5 and thus forms a unit with the shrink frame 5.
- the device 1 further comprises two fans 9, each generating an air flow inside the shrink hood 6, each having an impeller 20 driven by a drive 10.
- each impeller 20 of each fan 9 is located inside the shrink-wrap hood 6, while the respective drive 10 is arranged on the outside of the shrink-wrap hood 6.
- each impeller 20 is surrounded by a housing 21, each housing 21 having an intake opening 22 on its underside.
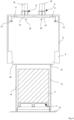
- Fig. 2 shows a sectional view of the object according to Fig. 1
- the shrink hood 6 is hermetically connected to the shrink frame 5.
- the shrink frame 5 is in its upper position.
- the shrink frame 5 forms the recess 19 for the stack of goods 2.
- the stack of goods 2 has a bottom side, by means of which the stack of goods 2 is placed on a pallet 23, four side surfaces, and a top side. Furthermore, the stack of goods 2 has an edge 17 at the transition from each side surface to the top side.
- the shrinking devices are arranged around the recess 19 and, in the illustrated embodiment, each has at least one obliquely downwardly directed slot-like blow-out nozzle 24 for blowing out heated air for shrinking the heat-shrink film 3.
- the frame 4 of the device 1 (not shown) is located behind the shrink hood 6 or the stack of goods 2 and rests on a base 15.
- the stack of goods 2 with the heat-shrink film 3 is shown centered under the shrink hood 6.
- the housings 21, each containing the impeller 20, are arranged on the inside of the cover 8.
- Each impeller 20, i.e., each housing 21, is connected to an air duct section 11.
- Each air duct section 11 has a nozzle 12 at its end opposite the impeller 20.
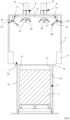
- Fig. 3 shows a further state of motion of the object according to Fig. 2
- the lower edge of the shrink frame 5 is now below the stack of goods 2 at the height of a pallet 23.
- the shrink frame 5 has been moved accordingly from its upper position to its lower position.
- the heated air blown out via the blower nozzles 24 shrinks the heat-shrink film 3 inside the shrink hood 6.
- the fans 9 simultaneously suck air in the direction of the arrows 25 from the upper area of the shrink space inside the shrink hood 6.
- the sucked-in air is then directed via the respective air guide section 11 through the nozzles 12 in the direction of the arrows 26 into the shrink space enclosed by the shrink hood 6.
- each of the two nozzles 12 is designed as a slot nozzle.
- the orientation of the slot nozzles is such that in the lower position of the shrink frame 5 the blown out air is blown in the direction of the arrows 26 onto the adjacent edges 17 of the stack of goods 2.
- the distance A between the top of the stack of goods 2 and the cover 8 of the shrink hood 6 is at least 300 mm.
- Fig. 4 shows a sectional view of a further embodiment of the device 1 according to the invention.
- the device 1 shown differs only in that it is Fig. 2
- the device 1 shown is characterized in that it has a closing surface 13 which, in terms of its contour and dimensions, is adapted to the contour and dimensions of the recess 19 of the shrink frame 5.
- the closing surface 13 on the one hand and the shrink frame 5 and the shrink hood 6 on the other hand are movable relative to one another.
- the shrink frame 5 forms the recess 19 for the stack of goods 2 and is in its upper position.
- the closing surface 13 is located within the recess 19 of the shrink frame 5 and is arranged such that the closing surface 13 comes closer to the cover 8 of the shrink hood 6 as the shrink frame 5 is increasingly moved into its lower position.
- the closing surface 13 has feet 14 and rests with these on the bottom 15.
- the closing surface 13 is adapted in terms of its contour and dimensions to the recess 19 such that a gap remains between the outer edge of the closing surface 13 and the inner edge of the recess 19.
- the closing surface 13 reduces heat losses when the shrink frame 5 is in its upper position.
- the closing surface 13 is also arranged at such a height that, on the one hand, it is above the stack of goods 2 and, on the other hand, essentially closes the shrink frame 5 on its underside. The closing surface 13 can thus almost completely close the recess 19 of the shrink frame 5 and thus the shrink space of the shrink hood 6, except in the area of the gap described above.
- each of the two nozzles 12 is designed as a slot nozzle.
- the alignment of the slot nozzles is such that, in the lower position of the shrink frame 5, the expelled air is blown in the direction of the arrows 26 onto the adjacent edges 17 of the stack of goods 2.
- the sealing surface 13 has shifted into the interior of the shrink hood 6.
- the feet 14 do not obstruct the air flow directed by the nozzles 12, as they are arranged such that they do not partially cover the respective slot nozzle.
- Fig. 6 shows a sectional view of a further embodiment of the device 1 according to the invention.
- the device 1 shown differs only in that it is Fig. 4 shown device 1, that the closing surface 13 is now suspended from rods 16, wherein the rods 16 are guided through the cover 8 of the shrink hood 6 and are in turn fastened to the frame 4.
- the frame 4 stands on the floor 15.
- the closing surface 13 on the one hand and the shrink frame 5 and the shrink hood 6 on the other hand are movable relative to one another.
- the shrink frame 5 forms the recess 19 for the stack of goods 2 and is in its upper position.
- the closing surface 13 is located within the recess 19 of the shrink frame 5 and is arranged such that the closing surface 13 comes closer to the cover 8 of the shrink hood 6 as the shrink frame 5 is increasingly moved into its lower position.
- Fig. 7 shows the position in which the lower edge of the shrink frame 5 is arranged lower than the underside of the stack of goods 2.
- the shrink frame 5 has been moved accordingly from its upper position to its lower position. This in turn is the start of the shrinking process in which the shrink frame 5 is moved vertically upwards.
- the air heated by the shrinking devices shrinks the heat-shrink film 3 inside the shrink hood 6.
- the fans 9 suck air from the upper area of the shrink space inside the shrink hood 6 in the direction of the arrow 25 and guide it via the respectively connected air guide section 11 to the nozzle 12.
- the warm air is blown back into the shrink space enclosed by the shrink hood 6 via the respective nozzle 12 in the direction of the arrows 26.
- each of the two nozzles 12 is designed as a slot nozzle.
- the alignment of the slot nozzles is such that in the lower position of the shrink frame 5 the blown-out air is blown in the direction of the arrows 26 onto the adjacent edges 17 of the stack of goods 2.
- Fig. 8 shows a sectional view of a further embodiment of the device 1 according to the invention.
- the device 1 shown differs only in that it is Fig. 4 that the nozzles 12 are arranged so as to be pivotable about a horizontal axis 18.
- Each nozzle 12 can be pivoted, for example, using an electric motor (not shown). Pivoting each nozzle 12 enables the precise alignment of each nozzle 12 to the respective edge 17 of a stack of goods 2. This adjustment can also take place during the vertical displacement of the shrink frame 5. This allows the edges 17 of stacks of goods 2 of different heights to be optimally shrunk.
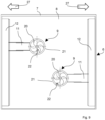
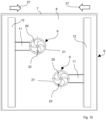
- Fig. 9 shows a view of the underside of the cover 8 of the shrink hood 6.
- Each of the two impellers 20 is surrounded by a housing 21, each housing 21 having the intake opening 22 on its underside.
- the air guide section 11 is connected to each impeller 20, i.e. to each housing 21.
- Each air guide section 11 has at its
- the nozzle 12 is located at the end opposite the impeller 20.
- Each nozzle 12 is designed as a slot nozzle.
- each air guide section 11 can be varied according to the respective position of the respective nozzle 12.
- each air guide section 11 can be designed to be telescopic. This allows the corresponding nozzle 12 to be moved horizontally in the direction of arrow 27, despite the fixed position of an impeller 20. This allows each nozzle 12 to be optimally positioned, for example, relative to the respective edge 17.
- the complete arrangement consisting of the impeller 20, the housing 21 located around it, the air guide section 11 and the nozzle 12 as a whole can be designed to be horizontally movable in the direction of the arrow 27.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Sealing Of Jars (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum Schrumpfen einer um einen, vorzugsweise palettierten, Gutstapel gelegten Heißschrumpffolie, mit einem an einem Gestell in vertikaler Richtung zwischen einer oberen Stellung und einer unteren Stellung verfahrbaren, eine Ausnehmung für den Gutstapel bildenden Schrumpfrahmen, an dem zumindest eine Schrumpfeinrichtung zum Schrumpfen der Heißschrumpffolie durch Erhitzen vorgesehen ist, wobei die Vorrichtung eine oberhalb des Schrumpfrahmens einen Schrumpfraum bildende, nach unten geöffnete Schrumpfhaube umfassend eine umlaufende Seitenwand sowie einen Deckel aufweist, wobei die Schrumpfhaube in vertikaler Richtung verfahrbar ist und wobei die Vorrichtung weiterhin zumindest ein einen Luftstrom im Inneren der Schrumpfhaube erzeugendes Gebläse aufweist, wobei das zumindest eine Gebläse ein durch einen Antrieb angetriebenes Laufrad aufweist.
- Aus der Praxis sind Vorrichtungen zum Schrumpfen einer um einen Gutstapel gelegten Heißschrumpffolie bekannt, die eine Schrumpfhaube umfassen. Mittels eines Gebläses wird die in der Schrumpfhaube befindliche Luft umgewälzt, um ein gleichmäßiges Temperaturniveau innerhalb der Schrumpfhaube zu erzielen. Das Gebläse erlaubt insoweit nur eine Umwälzung der in der Schrumpfhaube befindlichen Luft.
- Aufgabe der Erfindung ist es, den vorgenannten Nachteil zu vermeiden und eine Vorrichtung anzugeben, welche eine gezieltere Wärmebeaufschlagung einzelner Bereiche der Heißschrumpffolie im Inneren der Schrumpfhaube ermöglicht.
- Diese Aufgabe wird bei einer gattungsgemäßen Vorrichtung dadurch gelöst, dass sich an dem Laufrad zumindest eines Gebläses wenigstens ein Luftführungsabschnitt anschließt, der an seinem dem Laufrad gegenüberliegenden Ende wenigstens eine Düse aufweist, so dass die von dem Laufrad in dem von der Schrumpfhaube umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum einbringbar ist.
- Jeder sich an das Laufrad anschließende Luftführungsabschnitt mit der wenigstens einen Düse bildet einen Luftkanal, über den die erhitzte und mittels des Gebläses angesaugte Luft strömt. Die Düse fokussiert den von dem jeweiligen Gebläse erzeugten Luftstrom auf einen bestimmten Bereich der Heißschrumpffolie. Die erwärmte Luftmenge wird dabei von dem Gebläse aus dem erhitzten Schrumpfraum oberhalb des Gutstapels entnommen und insoweit nach Durchströmen des Luftführungsabschnitts gezielt und damit gerichtet ausgeblasen. Die Richtung des Luftstroms wird gezielt eingesetzt, um einzelne Bereiche der Heißschrumpffolie an der Oberfläche des Gutstapels zu erwärmen und damit den entsprechenden Bereich der Heißschrumpffolie auszuschrumpfen. Im Fokus stehen dabei insbesondere Bereiche, in denen mehrere Folienlagen verbunden werden sollen. Dies können zum Beispiel Bereiche sein, in denen sich eine Mantelfolie und eine Deckblattfolie überlappen. Auf diese Weise wird eine gute Verpackung mit einer hohen Ladungsstabilität des Packguts erzielt. Die Luft wird insoweit von dem Laufrad aus dem Bereich oberhalb des Gutstapels angesaugt und über die zumindest eine Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum eingeblasen.
- Bei einer möglichen Betriebsweise der Vorrichtung befindet sich der Schrumpfrahmen und damit auch die Schrumpfhaube in der oberen Stellung. Der Schrumpfraum wird mittels der Schrumpfeinrichtung(en) beheizt. Dann oder auch vorher wird zum Beispiel mittels eines Förderers der Gutstapel mit der bereits vorgesehenen Heißschrumpffolie und einer eventuell aufgelegten Deckblattfolie herantransportiert, bis sich der Gutstapel zentriert unterhalb des Schrumpfrahmens und der Schrumpfhaube befindet. Anschließend wird der Schrumpfrahmen und damit auch die Schrumpfhaube vertikal bis in seine untere Stellung nach unten verlagert. Infolgedessen senkt sich die Schrumpfhaube mit dem erhitzten Schrumpfraum über den Gutstapel ab. Durch jede Düse wird dabei ein Luftstrom, der von dem jeweiligen Gebläse generiert worden ist, gezielt und damit gerichtet auf die gewünschte Oberflächensektion des Gutstapels gerichtet. Wenn der Schrumpfrahmen und die Schrumpfhaube ihre untere Stellung erreicht haben, ist der Schrumpfprozess abgeschlossen. Der Schrumpfrahmen und die Schrumpfhaube werden wieder in ihre obere Stellung verlagert und der Gutstapel mit der ausgeschrumpften Heißschrumpffolie weggefördert.
- Der Schrumpfrahmen besteht üblicherweise aus vier eine viereckige Ausnehmung bildenden Rahmenteilen. Der von der Schrumpfhaube umfasste Schrumpfraum wird durch den unterhalb der Schrumpfhaube angeordneten Schrumpfrahmen vergrößert. Die Schrumpfhaube ist vorzugsweise unmittelbar mit dem Schrumpfrahmen, beispielsweise mit der Oberseite des Schrumpfrahmens, verbunden oder auf den Schrumpfrahmen aufgesetzt. Schrumpfhaube und Schrumpfrahmen können dabei luftdicht miteinander verbunden sein. Vorzugsweise besteht die Schrumpfhaube aus einem thermisch isolierten Gehäuse. Die zumindest eine Schrumpfeinrichtung kann beispielsweise als elektrisch betriebene Schrumpfeinrichtung ausgebildet sein. Auch andere Arten einer Schrumpfeinrichtung sind möglich. So kann die Schrumpfeinrichtung auch beispielsweise gasbetrieben sein.
- Vorteilhafterweise ist der Antrieb jedes Gebläses außerhalb der Schrumpfhaube angeordnet, während das Laufrad im Inneren der Schrumpfhaube angeordnet ist. Durch eine solche Anordnung kann einerseits Bauraum im Inneren der Schrumpfhaube gespart werden. Andererseits wird der Antrieb nicht den hohen Betriebstemperaturen im Inneren der Schrumpfhaube ausgesetzt.
- Es ist ferner möglich, dass das komplette Gebläse innerhalb der Schrumpfhaube angeordnet ist. Es ist jedoch auch denkbar, dass das Gebläse außerhalb der Schrumpfhaube angeordnet ist und die Luft über eine Öffnung im Deckel aus dem Inneren der Schrumpfhaube abgesaugt wird. Ein Luftführungsabschnitt kann innerhalb oder außerhalb der Schrumpfhaube angeordnet sein.
- Vorteilhafterweise kann zumindest eine Düse als Schlitzdüse ausgebildet sein. Vorzugsweise erstreckt sich die Schlitzdüse von der einen Seite bis zur gegenüberliegenden Seite der Schrumpfhaube und damit über die vollständige Kante eines zu schrumpfenden Gutstapels. Damit kann die Kante über ihre komplette Länge gleichmäßig erwärmt werden. Durch eine Schlitzdüse wird ein linienförmig ausgebildeter Ausblasstrahl erzielt, der optimal beispielsweise auf eine Kante gerichtet werden kann. Die erhitzte Luft wird nicht lediglich punktuell auf einen Bereich der Heißschrumpffolie, sondern über die gesamte Länge der Kante des Gutstapels, geleitet.
- Zudem kann zumindest ein Gebläse als Radialgebläse ausgebildet sein. Diese Ausführungsform ermöglicht die Anordnung des Gebläses oder zumindest des Laufrades des Gebläses im Inneren der Schrumpfhaube auch bei einem geringen zur Verfügung stehenden Bauraum.
- Weiterhin kann das Laufrad zumindest eines Gebläses sowie der von diesem Laufrad abgehende Luftführungsabschnitt unterhalb des Deckels der Schrumpfhaube befestigt sein oder aber mittelbar oder unmittelbar an der Innenseite des Deckels der Schrumpfhaube befestigt sein. Durch eine Anordnung des Laufrades unterhalb des Deckels der Schrumpfhaube kann die besonders warme Luft im oberen Bereich der Schrumpfhaube, d. h. unter dem Deckel, abgesaugt und anschließend wieder gerichtet zugeführt werden.
- Vorteilhafterweise kann in zumindest einem Luftführungsabschnitt wenigstens ein Wärmeelement zur Erwärmung der diesen Luftführungsabschnitt durchströmenden Luft vorgesehen sein. Durch das Wärmelement kann die diesen Luftführungsabschnitt durchströmende Luft auf die für die Schrumpfung benötigte Temperatur erwärmt werden. Insofern kann durch die an diesen Luftführungsabschnitt angeschlossene Düse Luft mit einer höheren Temperatur als die allgemein im Inneren der Schrumpfhaube vorliegende Temperatur gezielt auf die Heißschrumpffolie geleitet werden.
- Zudem kann bei zumindest einem Gebläse die Anordnung bestehend aus dem Laufrad, aus dem Luftführungsabschnitt und aus der zumindest einen Düse horizontal verfahrbar ausgebildet sein. Bei einer solchen Ausgestaltung wird insoweit die komplette Anordnung horizontal verschoben.
- Alternativ kann bei zumindest einem Gebläse die zumindest eine Düse horizontal verfahrbar ausgebildet sein und die Länge des Luftführungsabschnitts nach der jeweiligen Position der zumindest einen Düse variierbar sein. Die Düse kann beispielsweise an einem Wagen angeordnet sein, der entlang wenigstens einer Schiene verfahrbar ist. Auch andere konstruktive Ausgestaltungen sind denkbar. Dem Wagen kann ein Antrieb, wie beispielsweise ein Linearantrieb, zugeordnet sein. Der Luftführungsabschnitt ist entweder flexibel, beispielsweise als Schlauch, oder zumindest längenflexibel, beispielsweise teleskopierbar ausgebildet.
- Vorteilhafterweise kann bei wenigstens einem Gebläse zumindest eine Düse vertikal verfahrbar sein. Die Düse kann beispielsweise an einem entlang einer Schiene verfahrbaren Wagen angeordnet sein. Dem Wagen kann ein Antrieb, vorzugsweise ein Linearantrieb, zugeordnet sein. Sofern der Luftführungsabschnitt und das Laufrad nicht auch zusammen mit der Düse vertikal verfahrbar sind, kann der Luftführungsabschnitt flexibel, beispielsweise als Schlauch, oder längenflexibel, beispielsweise teleskopierbar, ausgebildet sein.
- Zudem kann bei wenigstens einem Gebläse zumindest eine Düse um eine horizontale Achse verschwenkbar angeordnet sein. Diese Düse kann mit einem Antrieb, beispielsweise einem pneumatischen oder elektrischen Antrieb, verschwenkbar ausgebildet sein. Damit kann die betreffende Düse beispielsweise auch bei anderen Abmessungen eines Gutstapels optimal auf eine Kante eines Gutstapels ausgerichtet werden. Dies erweist sich als Vorteil, wenn im Bereich einer Kante eine erhöhte Wärmemenge für das Schrumpfen mehrerer Lagen benötigt wird.
- Weiterhin kann die Vorrichtung eine Verschlussfläche aufweisen, die hinsichtlich ihrer Kontur und ihrer Abmessungen der Kontur und den Abmessungen der Ausnehmung des Schrumpfrahmens derart angepasst ist, dass die Verschlussfläche einerseits und der Schrumpfrahmen und die Schrumpfhaube andererseits relativ zu einander bewegbar sind, wobei die Verschlussfläche, wenn sich der Schrumpfrahmen in seiner oberen Stellung befindet, innerhalb der Ausnehmung, vorzugsweise ortsfest, angeordnet ist, so dass die Verschlussfläche mit zunehmender Verlagerung des Schrumpfrahmens in seine untere Stellung dem Deckel der Schrumpfhaube näher kommt. Die Verschlussfläche weist beispielsweise Füße auf und steht unterseitig auf dem Boden auf. Alternativ kann sie beispielsweise mittels Stangen an einer Quertraverse des Gestells befestigt sein. In diesem Fall reichen die Stangen durch den Deckel der Schrumpfhaube. Die Verschlussfläche ist hinsichtlich ihrer Kontur und Abmessungen so an die Ausnehmung angepasst, dass zwischen dem Außenrand der Verschlussfläche und dem Innenrand der Ausnehmung noch ein Spalt verbleibt, damit sich die Verschlussfläche gegenüber der Ausnehmung, vorzugsweise berührungsfrei, verlagern kann. Die Verschlussfläche reduziert die Wärmeverluste, wenn sich der Schrumpfrahmen in seiner oberen Stellung befindet. Die Verschlussfläche ist in einer solchen Höhe angeordnet, dass sie einerseits über dem Gutstapel ist und andererseits den Schrumpfrahmen an seiner Unterseite im Wesentlichen verschließt. Durch die Verschlussfläche kann insoweit die Ausnehmung des Schrumpfrahmens und somit der Schrumpfraum der Schrumpfhaube außer im Bereich des vorbeschriebenen Spalts nahezu verschlossen werden. Durch das Verschließen der Schrumpfhaube bzw. des Schrumpfrahmens kann insofern der Energieverbrauch der Vorrichtung erheblich reduziert werden.
- Vorteilhafterweise kann die Höhe des Schrumpfraumes mindestens 300 mm höher sein als die Höhe eines zu verpackenden Gutstapels. Der Schrumpfraum wird durch den unterhalb der Schrumpfhaube angeordneten Schrumpfrahmen vergrößert. Damit verbleibt ein Abstand von wenigstens 300 mm zwischen der Oberseite des Gutstapels und der Unterseite des Deckels, wenn sich der Schrumpfrahmen mit der Schrumpfhaube in seiner unteren Stellung befindet, so dass die von dem Laufrad in dem von der Schrumpfhaube umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum einbringbar ist.
- Zudem kann die Schrumpfhaube mit dem Schrumpfrahmen, vorzugsweise luftdicht, verbunden sein. Bei einer solchen Ausgestaltung wird die Schrumpfhaube zusammen mit dem Schrumpfrahmen vertikal verlagert. Unter Verbundensein wird beispielsweise eine Ausgestaltung verstanden, bei die Schrumpfhaube direkt an den Schrumpfrahmen beispielsweise angeschraubt, angenietet oder angeschweißt ist. Unter Verbundensein wird auch beispielsweise eine Variante verstanden, in der beispielsweise Abschnitte des Schrumpfrahmens auch die Seitenteile der Schrumpfhaube bilden. Die Schrumpfhaube kann vorteilhafterweise luftdicht mit dem Schrumpfrahmen verbunden sein.
- Bei zumindest einem Gebläse kann das Laufrad von einem eine Ansaugöffnung aufweisenden Gehäuse umgeben sein, wobei sich an das Gehäuse wenigstens ein Lüftungsabschnitt anschließt.
- Die Erfindung betrifft auch ein Verfahren zum Schrumpfen einer um einen, vorzugsweise palettierten, Gutstapel gelegten Heißschrumpffolie, vorzugsweise unter Verwendung einer Vorrichtung, mit einem an einem Gestell in vertikaler Richtung zwischen einer oberen Stellung und einer unteren Stellung verfahrbaren, eine Ausnehmung für den Gutstapel bildenden Schrumpfrahmen, an dem zumindest eine Schrumpfeinrichtung zum Schrumpfen der Heißschrumpffolie durch Erhitzen vorgesehen ist, wobei die Vorrichtung eine oberhalb des Schrumpfrahmens einen Schrumpfraum bildende, nach unten geöffnete Schrumpfhaube umfassend eine umlaufende Seitenwand sowie einen Deckel aufweist, wobei die Schrumpfhaube in vertikaler Richtung verfahren wird, und wobei die Vorrichtung weiterhin zumindest ein einen Luftstrom im Inneren der Schrumpfhaube erzeugendes Gebläse aufweist, wobei das zumindest eine Gebläse ein durch einen Antrieb angetriebenes Laufrad aufweist, besonders bevorzugt unter Verwendung einer Vorrichtung nach einer der vorbeschriebenen Ausführungsformen.
- Aus der Praxis sind Vorrichtungen zum Schrumpfen einer um einen Gutstapel gelegten Heißschrumpffolie bekannt, die eine Schrumpfhaube umfassen. Mittels eines Gebläses wird die in der Schrumpfhaube befindliche Luft umgewälzt, um ein gleichmäßiges Temperaturniveau innerhalb der Schrumpfhaube zu erzielen. Das Gebläse erlaubt insoweit nur eine Umwälzung der in der Schrumpfhaube befindlichen Luft.
- Aufgabe der Erfindung ist es, den vorgenannten Nachteil zu vermeiden und ein Verfahren anzugeben, welches eine gezieltere Wärmebeaufschlagung einzelner Bereiche der Heißschrumpffolie im Inneren der Schrumpfhaube ermöglicht.
- Diese Aufgabe wird bei einem gattungsgemäßen Verfahren dadurch gelöst, dass sich an dem Laufrad zumindest eines Gebläses wenigstens ein Luftführungsabschnitt anschließt, der an seinem dem Laufrad gegenüberliegenden Ende wenigstens eine Düse aufweist, so dass die von dem Laufrad in dem von der Schrumpfhaube umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum eingebracht wird.
- Jeder sich an das Laufrad anschließende Luftführungsabschnitt mit der wenigstens einen Düse bildet einen Luftkanal, über den die erhitzte und mittels des Gebläses angesaugte Luft strömt. Die Düse fokussiert den von dem jeweiligen Gebläse erzeugten Luftstrom auf einen bestimmten Bereich der Heißschrumpffolie. Die erwärmte Luftmenge wird dabei von dem Gebläse aus dem erhitzten Schrumpfraum oberhalb des Gutstapels entnommen und insoweit nach Durchströmen des Luftführungsabschnitts gezielt und damit gerichtet ausgeblasen. Die Richtung des Luftstroms wird gezielt eingesetzt, um einzelne Bereiche der Heißschrumpffolie an der Oberfläche des Gutstapels zu erwärmen und damit den entsprechenden Bereich der Heißschrumpffolie auszuschrumpfen. Im Fokus stehen dabei insbesondere Bereiche, in denen mehrere Folienlagen verbunden werden sollen. Dies können zum Beispiel Bereiche sein, in denen sich eine Mantelfolie und eine Deckblattfolie überlappen. Auf diese Weise wird eine gute Verpackung mit einer hohen Ladungsstabilität des Packguts erzielt. Die Luft wird insoweit von dem Laufrad aus dem Bereich oberhalb des Gutstapels angesaugt und über die zumindest eine Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum eingeblasen.
- Bei einer möglichen Betriebsweise der Vorrichtung befindet sich der Schrumpfrahmen und damit auch die Schrumpfhaube in der oberen Stellung. Der Schrumpfraum wird mittels der Schrumpfeinrichtung(en) beheizt. Dann oder auch vorher wird zum Beispiel mittels eines Förderers der Gutstapel mit der bereits vorgesehenen Heißschrumpffolie und einer eventuell aufgelegten Deckblattfolie herantransportiert, bis sich der Gutstapel zentriert unterhalb des Schrumpfrahmens und der Schrumpfhaube befindet. Anschließend wird der Schrumpfrahmen und damit auch die Schrumpfhaube vertikal bis in seine untere Stellung nach unten verlagert. Infolgedessen senkt sich die Schrumpfhaube mit dem erhitzten Schrumpfraum über den Gutstapel ab. Durch jede Düse wird dabei ein Luftstrom, der von dem jeweiligen Gebläse generiert worden ist, gezielt und damit gerichtet auf die gewünschte Oberflächensektion des Gutstapels gerichtet. Wenn der Schrumpfrahmen und die Schrumpfhaube ihre untere Stellung erreicht haben, ist der Schrumpfprozess abgeschlossen. Der Schrumpfrahmen und die Schrumpfhaube werden wieder in ihre obere Stellung verlagert und der Gutstapel mit der ausgeschrumpften Heißschrumpffolie weggefördert.
- Der Schrumpfrahmen besteht üblicherweise aus vier eine viereckige Ausnehmung bildenden Rahmenteilen. Der von der Schrumpfhaube umfasste Schrumpfraum wird durch den unterhalb der Schrumpfhaube angeordneten Schrumpfrahmen vergrößert. Die Schrumpfhaube ist vorzugsweise unmittelbar mit dem Schrumpfrahmen, beispielsweise mit der Oberseite des Schrumpfrahmens, verbunden oder auf den Schrumpfrahmen aufgesetzt. Schrumpfhaube und Schrumpfrahmen können dabei luftdicht miteinander verbunden sein. Vorzugsweise besteht die Schrumpfhaube aus einem thermisch isolierten Gehäuse. Die zumindest eine Schrumpfeinrichtung kann beispielsweise als elektrisch betriebene Schrumpfeinrichtung ausgebildet sein. Auch andere Arten einer Schrumpfeinrichtung sind möglich. So kann die Schrumpfeinrichtung auch beispielsweise gasbetrieben sein.
- Vorteilhafterweise ist der Antrieb jedes Gebläses außerhalb der Schrumpfhaube angeordnet, während das Laufrad im Inneren der Schrumpfhaube angeordnet ist. Durch eine solche Anordnung kann einerseits Bauraum im Inneren der Schrumpfhaube gespart werden. Andererseits wird der Antrieb nicht den hohen Betriebstemperaturen im Inneren der Schrumpfhaube ausgesetzt.
- Es ist ferner möglich, dass das komplette Gebläse innerhalb der Schrumpfhaube angeordnet ist. Es ist jedoch auch denkbar, dass das Gebläse außerhalb der Schrumpfhaube angeordnet ist und die Luft über eine Öffnung im Deckel aus dem Inneren der Schrumpfhaube abgesaugt wird. Ein Luftführungsabschnitt kann innerhalb oder außerhalb der Schrumpfhaube angeordnet sein.
- Vorteilhafterweise kann die von dem Laufrad in dem von der Schrumpfhaube umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine als Schlitzdüse ausgebildete Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum eingebracht werden. Dabei erstreckt sich vorzugsweise die Schlitzdüse von der einen Seite bis zur gegenüberliegenden Seite der Schrumpfhaube und damit über die vollständige Kante eines zu schrumpfenden Gutstapels. Damit kann die Kante über ihre komplette Länge gleichmäßig erwärmt werden. Durch eine Schlitzdüse wird ein linienförmig ausgebildeter Ausblasstrahl erzielt, der optimal beispielsweise auf eine Kante gerichtet werden kann. Die erhitzte Luft wird nicht lediglich punktuell auf einen Bereich der Heißschrumpffolie, sondern über die gesamte Länge der Kante des Gutstapels, geleitet.
- Zudem kann bei zumindest einem Gebläse die Anordnung bestehend aus dem Laufrad, aus dem Luftführungsabschnitt und aus der zumindest einen Düse horizontal verfahren werden. Bei einer solchen Ausgestaltung wird insoweit die komplette Anordnung horizontal verschoben.
- Alternativ kann bei zumindest einem Gebläse die zumindest eine Düse horizontal verfahren werden und die Länge des Luftführungsabschnitts kann nach der jeweiligen Position der zumindest einen Düse variiert werden. Die Düse kann beispielsweise an einem Wagen angeordnet sein, der entlang wenigstens einer Schiene verfahrbar ist. Auch andere konstruktive Ausgestaltungen sind denkbar. Dem Wagen kann ein Antrieb, wie beispielsweise ein Linearantrieb, zugeordnet sein. Der Luftführungsabschnitt ist entweder flexibel, beispielsweise als Schlauch, oder zumindest längenflexibel, beispielsweise teleskopierbar ausgebildet.
- Vorteilhafterweise kann bei wenigstens einem Gebläse zumindest eine Düse vertikal verfahren werden. Die Düse kann beispielsweise an einem entlang einer Schiene verfahrbaren Wagen angeordnet sein. Dem Wagen kann ein Antrieb, vorzugsweise ein Linearantrieb, zugeordnet sein. Sofern der Luftführungsabschnitt und das Laufrad nicht auch mit der Düse zusammen vertikal verfahrbar sind, kann der Luftführungsabschnitt flexibel, beispielsweise als Schlauch, oder längenflexibel, beispielsweise teleskopierbar, ausgebildet sein.
- Zudem kann bei wenigstens einem Gebläse zumindest eine Düse um eine horizontale Achse verschwenkt werden. Diese Düse kann mit einem Antrieb, beispielsweise einem pneumatischen oder elektrischen Antrieb, verschwenkbar ausgebildet sein. Damit kann die betreffende Düse beispielsweise auch bei anderen Abmessungen eines Gutstapels optimal auf eine Kante eines Gutstapels ausgerichtet werden. Dies erweist sich als Vorteil, wenn im Bereich einer Kante eine erhöhte Wärmemenge für das Schrumpfen mehrerer Lagen benötigt wird.
- Weiterhin kann in zumindest einem Luftführungsabschnitt wenigstens ein Wärmeelement vorgesehen sein und zumindest ein Wärmeelement kann die diesen Luftführungsabschnitt durchströmende Luft erwärmen. Durch das Wärmelement kann die diesen Luftführungsabschnitt durchströmende Luft auf die für die Schrumpfung benötigte Temperatur erwärmt werden. Insofern kann durch die an diesen Luftführungsabschnitt angeschlossene Düse Luft mit einer höheren Temperatur als die allgemein im Inneren der Schrumpfhaube vorliegende Temperatur gezielt auf die Heißschrumpffolie geleitet werden.
- Vorteilhafterweise kann die Vorrichtung eine Verschlussfläche aufweisen, die hinsichtlich ihrer Kontur und ihrer Abmessungen der Kontur und den Abmessungen der Ausnehmung des Schrumpfrahmens derart angepasst ist, dass die Verschlussfläche einerseits und der Schrumpfrahmen und die Schrumpfhaube andererseits relativ zueinander bewegt werden, wobei die Verschlussfläche, wenn sich der Schrumpfrahmen in seiner oberen Stellung befindet, innerhalb der Ausnehmung, vorzugsweise ortsfest, angeordnet ist, so dass die Verschlussfläche mit zunehmender Verlagerung des Schrumpfrahmens in seine untere Stellung dem Deckel der Schrumpfhaube näher kommt. Die Verschlussfläche weist beispielsweise Füße auf und steht unterseitig auf dem Boden auf. Alternativ kann sie beispielsweise mittels Stangen an einer Quertraverse des Gestells befestigt sein. In diesem Fall reichen die Stangen durch den Deckel der Schrumpfhaube. Die Verschlussfläche ist hinsichtlich ihrer Kontur und Abmessungen so an die Ausnehmung angepasst, dass zwischen dem Außenrand der Verschlussfläche und dem Innenrand der Ausnehmung noch ein Spalt verbleibt, damit sich die Verschlussfläche gegenüber der Ausnehmung, vorzugsweise berührungsfrei, verlagern kann. Die Verschlussfläche reduziert die Wärmeverluste, wenn sich der Schrumpfrahmen in seiner oberen Stellung befindet. Die Verschlussfläche ist in einer solchen Höhe angeordnet, dass sie einerseits über dem Gutstapel ist und andererseits den Schrumpfrahmen an seiner Unterseite im Wesentlichen verschließt. Durch die Verschlussfläche kann insoweit die Ausnehmung des Schrumpfrahmens und somit der Schrumpfraum der Schrumpfhaube außer im Bereich des vorbeschriebenen Spalts nahezu verschlossen werden. Durch das Verschießen der Schrumpfhaube bzw. des Schrumpfrahmens kann insofern der Energieverbrauch der Vorrichtung erheblich reduziert werden.
- Zudem kann in der unteren Stellung des Schrumpfrahmens der Abstand A zwischen der Oberseite des Gutstapels und des Deckels der Schrumpfhaube wenigstens 300 mm betragen. Durch den verbleibenden Abstand A von wenigstens 300 mm zwischen der Oberseite des Gutstapels und der Unterseite des Deckels in der unteren Stellung von Schrumpfrahmen und Schrumpfhaube kann jedes Laufrad gut die in dem von der Schrumpfhaube umschlossenen Schrumpfraum befindliche Luft ansaugen und über die zumindest eine Düse gerichtet wieder in den von der Schrumpfhaube umschlossenen Schrumpfraum durch Einblasen einbringen.
- Weiterhin kann während des Schrumpfens, vorzugsweise während des Oberschrumpfens, wenigstens eine, vorzugsweise als Schlitzdüse ausgebildete, Düse auf die angrenzende obere Kante des Gutstapels gerichtet werden. Auf diese Weise kann gezielt Wärme auf den Bereich der Heißschrumpffolie, der sich entlang der jeweilige Kante erstrecht, eingebracht werden. Dies ermöglicht beispielsweise ein optimales Verschweißen des Randbereiches einer Heißschrumpfbanderole mit einer auf dem Gutstapel aufgelegten Deckfolie.
- Dabei wird während des Schrumpfens, vorzugsweise während des Oberschrumpfens, über zumindest zwei gegenüberliegende Düsen auf zwei genüberliegende obere Kanten des Gutstapels jeweils ein Luftstrom gerichtet werden. Bei dieser Verfahrweise wird gezielt gleichzeitig Wärme auf die beiden gegenüberliegenden Kanten eines Gutstapel aufgebracht. Bei diesen Kanten handelt es sich vorzugsweise um die beiden Längskanten eines Gutstapels. Werden die Gutstapel beispielsweise mittels eines Förderbandes zur Vorrichtung hin und nach dem Schrumpfen von dieser weggefördert, sind die beiden Längskanten parallel zur Transportrichtung des Gutstapels ausgerichtet.
- Vorteilhafterweise kann während des Schrumpfens, vorzugsweise während des Oberschrumpfens, wenigstens eine Düse in eine Pendelbewegung um ihre horizontale Achse versetzt werden. Eine solche Fahrweise bietet sich beispielsweise an, wenn eine Heißschrumpfhaube als Heißschrumpffolie verwendet wird. Durch die Pendelbewegung kann der Luftstrom gleichmäßiger von der Kante in Richtung der gegenüberliegenden Kante der Oberseite des Gutstapels geleitet werden.
- Im Folgenden werden in den Zeichnungen dargestellte Ausführungsbeispiele der Erfindung erläutert. Es zeigen:
- Fig. 1
- eine Schrägansicht eines Ausführungsbeispiels einer erfindungsgemäßen Vorrichtung,
- Fig. 2
- eine Schnittdarstellung des Gegenstandes nach
Fig. 1 , wobei sich der Schrumpfrahmen und die Schrumpfhaube in der oberen Stellung befinden, - Fig. 3
- den Gegenstand nach
Fig. 2 , wobei sich der Schrumpfrahmen und die Schrumpfhaube in der unteren Stellung befinden, - Fig. 4
- eine Schnittdarstellung eines weiteren Ausführungsbeispiels der erfindungsgemäßen Vorrichtung mit einer Verschlussfläche, wobei sich der Schrumpfrahmen und die Schrumpfhaube in der oberen Stellung befinden,
- Fig. 5
- den Gegenstand nach
Fig. 4 , wobei sich der Schrumpfrahmen und die Schrumpfhaube in der unteren Stellung befinden, - Fig. 6
- eine Schnittdarstellung eines weiteren Ausführungsbeispiels der erfindungsgemäßen Vorrichtung mit einer Verschlussfläche, wobei sich der Schrumpfrahmen und die Schrumpfhaube in der oberen Stellung befinden,
- Fig. 7
- den Gegenstand nach
Fig. 6 , wobei sich der Schrumpfrahmen und die Schrumpfhaube in der unteren Stellung befinden, - Fig. 8
- eine Schnittdarstellung eines weiteren Ausführungsbeispiels der erfindungsgemäßen Vorrichtung mit einer Verschlussfläche und mit verschwenkbaren Schlitzdüsen, wobei sich der Schrumpfrahmen und die Schrumpfhaube in der oberen Stellung befinden,
- Fig. 9
- eine Ansicht auf die Innenseite eines Deckels einer Schrumpfhaube und
- Fig. 10
- den Gegenstand nach
Fig. 9 mit horizontal näher zusammengefahrenen Schlitzdüsen. - In allen Figuren werden für gleiche bzw. gleichartige Bauteile übereinstimmende Bezugszeichen verwendet.
- Die
Fig. 1 zeigt eine Vorrichtung 1 zum Schrumpfen einer nicht dargestellten, um einen, ebenfalls nicht dargestellten, Gutstapel 2 gelegten Heißschrumpffolie 3. Die Vorrichtung 1 umfasst ein Gestell 4 mit einem in vertikaler Richtung zwischen einer oberen Stellung und einer unteren Stellung verfahrbaren Schrumpfrahmen 5. Der Schrumpfrahmen 5 besteht aus vier eine viereckige Ausnehmung 19 bildenden Rahmenteilen. - An jedem Rahmenteil ist eine, in dieser Figur nicht dargestellte, Schrumpfeinrichtung zum Schrumpfen der Heißschrumpffolie 3 durch Erhitzen vorgesehen. Die Vorrichtung 1 umfasst zudem eine oberhalb des Schrumpfrahmens 5 einen Schrumpfraum bildende, nach unten geöffnete Schrumpfhaube 6. Die Schrumpfhaube 6 ist dabei mit einer umlaufenden Seitenwand 7 sowie einem Deckel 8 ausgebildet. In dem dargestellten Ausführungsbeispiel ist die Schrumpfhaube 6 mit dem Schrumpfrahmen 5 verbunden und bildet somit mit dem Schrumpfrahmen 5 eine Einheit. Bei vertikaler Verlagerung des Schrumpfrahmens 5 wird insoweit die Schrumpfhaube 6 mitbewegt. Die Vorrichtung 1 umfasst weiterhin zwei jeweils einen Luftstrom im Inneren der Schrumpfhaube 6 erzeugende Gebläse 9, welche jeweils ein durch einen Antrieb 10 angetriebenes Laufrad 20 aufweisen. Das Laufrad 20 jedes Gebläse 9 liegt im Inneren der Schrumpfhaube 6, während der jeweilige Antrieb 10 auf der Außenseite der Schrumpfhaube 6 angeordnet ist. In dem dargestellten Ausführungsbeispiel ist jedes Laufrad 20 von einem Gehäuse 21 umgeben, wobei jedes Gehäuse 21 auf seiner Unterseite eine Ansaugöffnung 22 aufweist.
-
Fig. 2 zeigt eine Schnittdarstellung des Gegenstandes nachFig. 1 . Die Schrumpfhaube 6 ist luftdicht mit dem Schrumpfrahmen 5 verbunden. Der Schrumpfrahmen 5 befindet sich seiner oberen Stellung. Der Schrumpfrahmen 5 bildet die Ausnehmung 19 für den Gutstapel 2. Der Gutstapel 2 weist eine Unterseite, mittels der der Gutstapel 2 auf einer Palette 23 abgestellt ist, vier Seitenflächen und eine Oberseite auf. Ferner weist der Gutstapel 2 im Übergang von jeder Seitenfläche zur Oberseite eine Kante 17 auf. - Um die Ausnehmung 19 herum sind die Schrumpfeinrichtungen angeordnet, die in dem dargestellten Ausführungsbeispiel jeweils zumindest eine schräg nach unten gerichtete schlitzartig ausgebildete Ausblasdüse 24 zum Ausblasen von erhitzter Luft zum Schrumpfen der Heißschrumpffolie 3 aufweisen.
- Das nicht abgebildete Gestell 4 der Vorrichtung 1 befindet sich hinter der Schrumpfhaube 6 bzw. dem Gutstapel 2 und steht auf einem Boden 15 auf. Zentriert unter der Schrumpfhaube 6 ist der Gutstapel 2 mit der Heißschrumpffolie 3 abgebildet. An der Innenseite des Deckels 8 sind die Gehäuse 21 mit dem jeweils darin befindlichen Laufrad 20 angeordnet. An jedes Laufrad 20, d. h, an jedes Gehäuse 21, schließt sich jeweils ein Luftführungsabschnitt 11 an. Jeder Luftführungsabschnitt 11 weist an seinem dem Laufrad 20 gegenüberliegenden Ende jeweils eine Düse 12 auf.
- Die von dem Laufrad 20 über die jeweilige Ansaugöffnung 22 aus dem von der Schrumpfhaube 6 umschlossenen Schrumpfraum angesaugte Luft wird über die jeweilige Düse 12 gerichtet wieder in den von der Schrumpfhaube 6 umschlossenen Schrumpfraum eingebracht. In der gezeigten Stellung ist der untere Rand des Schrumpfrahmens 5 höher als die Oberseite des Gutstapels 2. Insofern hat der Schrumpfvorgang in dem abgebildeten Bewegungszustand noch nicht begonnen.
-
Fig. 3 zeigt einen weiteren Bewegungszustand des Gegenstandes nachFig. 2 . Der untere Rand des Schrumpfrahmens 5 ist nunmehr unterhalb des Gutstapels 2 auf Höhe einer Palette 23. Der Schrumpfrahmen 5 ist entsprechend von seiner oberen Stellung in seine untere Stellung verlagert worden. Die über die Ausblasdüsen 24 ausgeblasene erhitzte Luft schrumpft im Inneren der Schrumpfhaube 6 die Heißschrumpffolie 3. Die Gebläse 9 saugen gleichzeitig Luft in Richtung der Pfeile 25 aus dem oberen Bereich des Schrumpfraumes im Inneren der Schrumpfhaube 6 ab. Über den jeweiligen Luftführungsabschnitt 11 wird die angesaugte Luft anschließend wieder über die Düsen 12 gerichtet in Richtung der Pfeile 26 den von der Schrumpfhaube 6 umschlossenen Schrumpfraum eingebracht. In dem dargestellten Ausführungsbeispiel ist jede der beiden Düsen 12 als Schlitzdüse ausgebildet. Die Ausrichtung der Schlitzdüsen ist derart, dass in der unteren Stellung des Schrumpfrahmens 5 die ausgeblasene Luft in Richtung der Pfeile 26 auf die angrenzenden Kanten 17 des Gutstapels 2 geblasen wird. - Wie
Fig. 3 zu entnehmen ist, beträgt in der unteren Stellung des Schrumpfrahmens 5 der Abstand A zwischen der Oberseite des Gutstapels 2 und des Deckels 8 der Schrumpfhaube 6 wenigstens 300 mm. -
Fig. 4 zeigt eine Schnittdarstellung eines weiteren Ausführungsbeispiels der erfindungsgemäßen Vorrichtung 1. Die gezeigte Vorrichtung 1 unterscheidet sich lediglich insofern von der inFig. 2 gezeigten Vorrichtung 1, dass sie eine Verschlussfläche 13 aufweist, die hinsichtlich ihrer Kontur und ihrer Abmessungen der Kontur und den Abmessungen der Ausnehmung 19 des Schrumpfrahmens 5 angepasst ist. Die Verschlussfläche 13 einerseits und der Schrumpfrahmen 5 und die Schrumpfhaube 6 andererseits sind relativ zu einander bewegbar. Der Schrumpfrahmen 5 bildet die Ausnehmung 19 für den Gutstapel 2 und befindet sich in seiner oberen Stellung. Die Verschlussfläche 13 befindet sich innerhalb der Ausnehmung 19 des Schrumpfrahmens 5 und ist so angeordnet, dass die Verschlussfläche 13 mit zunehmender Verlagerung des Schrumpfrahmens 5 in seine untere Stellung dem Deckel 8 der Schrumpfhaube 6 näher kommt. - Die Verschlussfläche 13 weist Füße 14 auf und steht mit diesen unterseitig auf dem Boden 15 auf. Die Verschlussfläche 13 ist hinsichtlich ihrer Kontur und Abmessungen so an die Ausnehmung 19 angepasst, dass zwischen dem Außenrand der Verschlussfläche 13 und dem Innenrand der Ausnehmung 19 noch ein Spalt verbleibt. Die Verschlussfläche 13 reduziert die Wärmeverluste, wenn sich der Schrumpfrahmen 5 in seiner oberen Stellung befindet. Die Verschlussfläche 13 ist zudem in einer solchen Höhe angeordnet, dass sie einerseits über dem Gutstapel 2 ist und andererseits den Schrumpfrahmen 5 an seiner Unterseite im Wesentlichen verschließt. Durch die Verschlussfläche 13 kann insoweit die Ausnehmung 19 des Schrumpfrahmens 5 und somit der Schrumpfraum der Schrumpfhaube 6 außer im Bereich des vorbeschriebenen Spalts nahezu verschlossen werden.
- In
Fig. 5 ist der untere Rand des Schrumpfrahmens 5 nunmehr niedriger angeordnet als die Unterseite des Gutstapels 2. Der Schrumpfrahmen 5 ist entsprechend von seiner oberen Stellung in seine untere Stellung verlagert worden. Die durch die Schrumpfeinrichtung erhitzte Luft schrumpft im Inneren der Schrumpfhaube 6 die Heißschrumpffolie 3. Die beiden Gebläse 9 saugen wiederum Luft aus dem oberen Bereich des Schrumpfraumes im Inneren der Schrumpfhaube 6 in Richtung der Pfeile 25 an und leiten diese über die jeweils angeschlossenen Luftführungsabschnitte 11 zu den Düsen 12. Über die Düsen 12 wird die warme Luft gerichtet wieder in Richtung der Pfeile 26 in den von der Schrumpfhaube 6 umschlossenen Schrumpfraum eingebracht. In dem dargestellten Ausführungsbeispiel ist jede der beiden Düsen 12 als Schlitzdüse ausgebildet. Die Ausrichtung der Schlitzdüsen ist derart, dass in der unteren Stellung des Schrumpfrahmens 5 die ausgeblasene Luft in Richtung der Pfeile 26 auf die angrenzenden Kanten 17 des Gutstapels 2 geblasen wird. Durch das Absenken des Schrumpfrahmens 5 und damit auch der Schrumpfhaube 6 hats sich die Verschlussfläche 13 in das Innere der Schrumpfhaube 6 verlagert. Die Füße 14 behindern den von den Düsen 12 gerichteten Luftstrom nicht, da sie so angeordnet sind, das sie die jeweilige Schlitzdüse nicht partiell verdecken. -
Fig. 6 zeigt eine Schnittdarstellung eines weiteren Ausführungsbeispiels der erfindungsgemäßen Vorrichtung 1. Die gezeigte Vorrichtung 1 unterscheidet sich lediglich insofern von der inFig. 4 gezeigten Vorrichtung 1, dass die Verschlussfläche 13 nunmehr an Stangen 16 aufgehangen ist, wobei die Stangen 16 durch den Deckel 8 der Schrumpfhaube 6 geführt sind und ihrerseits an dem Gestell 4 befestigt sind. Das Gestell 4 steht auf dem Boden 15. Die Verschlussfläche 13 einerseits und der Schrumpfrahmen 5 und die Schrumpfhaube 6 andererseits sind relativ zu einander bewegbar. Der Schrumpfrahmen 5 bildet die Ausnehmung 19 für den Gutstapel 2 und befindet sich in seiner oberen Stellung. Die Verschlussfläche 13 befindet sich innerhalb der Ausnehmung 19 des Schrumpfrahmens 5 und ist so angeordnet, dass die Verschlussfläche 13 mit zunehmender Verlagerung des Schrumpfrahmens 5 in seine untere Stellung dem Deckel 8 der Schrumpfhaube 6 näher kommt. -
Fig. 7 zeigt die Position, in der der untere Rand des Schrumpfrahmens 5 niedriger angeordnet ist als die Unterseite des Gutstapels 2. Der Schrumpfrahmen 5 ist entsprechend von seiner oberen Stellung in seine untere Stellung verlagert worden. Dies ist wiederum der Beginn des Schrumpfvorganges, bei dem der Schrumpfrahmen 5 vertikal nach oben verlagert wird. Die durch die Schrumpfeinrichtungen erhitzte Luft schrumpft im Inneren der Schrumpfhaube 6 die Heißschrumpffolie 3. Die Gebläse 9 saugen Luft aus dem oberen Bereich des Schrumpfraumes im Inneren der Schrumpfhaube 6 in Richtung der Pfeils 25 ab und leiten diese über den jeweils angeschlossene Luftführungsabschnitt 11 and die Düse 12. Über die jeweilige Düse 12 wird die warme Luft gerichtet wieder in Richtung der Pfeile 26 in den von der Schrumpfhaube 6 umschlossenen Schrumpfraum eingeblasen. In dem dargestellten Ausführungsbeispiel ist jede der beiden Düsen 12 als Schlitzdüse ausgebildet. Die Ausrichtung der Schlitzdüsen ist derart, dass in der unteren Stellung des Schrumpfrahmens 5 die ausgeblasene Luft in Richtung der Pfeile 26 auf die angrenzenden Kanten 17 des Gutstapels 2 geblasen wird. -
Fig. 8 zeigt eine Schnittdarstellung eines weiteren Ausführungsbeispiels der erfindungsgemäßen Vorrichtung 1. Die gezeigte Vorrichtung 1 unterscheidet sich lediglich insofern von Vorrichtung 1 nachFig. 4 , dass die Düsen 12 um eine horizontale Achse 18 verschwenkbar angeordnet sind. Jede Düse 12 kann beispielsweise mit einem nicht dargestellten Elektromotor verschwenkt werden. Das Verschwenken jeder Düse 12 ermöglicht die genaue Ausrichtung jeder Düse 12 an die jeweilige Kante 17 eines Gutstapels 2. Diese Anpassung kann auch während der vertikalen Verlagerung des Schrumpfrahmens 5 erfolgen. Damit können auch die Kanten 17 von Gutstapeln 2 unterschiedlicher Höhen optimal geschrumpft werden. -
Fig. 9 zeigt eine Ansicht auf die Unterseite des Deckels 8 der Schrumpfhaube 6. Jedes der beiden Laufräder 20 ist von einem Gehäuse 21 umgeben, wobei jedes Gehäuse 21 auf seiner Unterseite die Ansaugöffnung 22 aufweist. An jedes Laufrad 20, d. h, an jedes Gehäuse 21, schließt sich jeweils der Luftführungsabschnitt 11 an. Jeder Luftführungsabschnitt 11 weist an seinem dem Laufrad 20 gegenüberliegenden Ende jeweils die Düse 12 auf. Jede Düse 12 ist als Schlitzdüse ausgebildet. - In
Fig. 9 ist der Abstand zwischen den beiden Düsen 12 größer als inFig. 10 . Dies ist darin begründet, dass die beiden horizontal in Richtung des Pfeils 27 verfahrbaren Düsen 12 inFig. 10 aufeinander zu verlagert worden sind. Um diese Verlagerung der Düsen 12 zu ermöglichen, ist die Länge jedes Luftführungsabschnitts 11 nach der jeweiligen Position der jeweiligen Düse 12 variierbar. So kann jeder Luftführungsabschnitt 11 beispielsweise teleskopierbar ausgebildet sein. Damit kann trotz der festen Position eines Laufrades 20 die korrespondierende Düse 12 horizontal in Richtung des Pfeils 27 verfahren werden. Damit kann jede Düse 12 optimal beispielsweise zur jeweiligen Kante 17 positioniert werden. Zusätzlich ist es auch möglich, dass jede Düse 12 noch verschwenkbar um eine horizontale Achse ist. - Alternativ kann bei einem Gebläse 9 auch die vollständige Anordnung bestehend aus dem Laufrad 20, aus dem darum befindlichen Gehäuse 21, aus dem Luftführungsabschnitt 11 und aus der Düse 12 als Ganzes horizontal in Richtung des Pfeils 27 verfahrbar ausgebildet sein.
Claims (25)
- Vorrichtung (1) zum Schrumpfen einer um einen, vorzugsweise palettierten, Gutstapel (2) gelegten Heißschrumpffolie (3), mit einem an einem Gestell (4) in vertikaler Richtung zwischen einer oberen Stellung und einer unteren Stellung verfahrbaren, eine Ausnehmung (19) für den Gutstapel (2) bildenden Schrumpfrahmen (5), an dem zumindest eine Schrumpfeinrichtung zum Schrumpfen der Heißschrumpffolie (3) durch Erhitzen vorgesehen ist, wobei die Vorrichtung (1) eine oberhalb des Schrumpfrahmens (5) einen Schrumpfraum bildende, nach unten geöffnete Schrumpfhaube (6) umfassend eine umlaufende Seitenwand (7) sowie einen Deckel (8) aufweist, wobei die Schrumpfhaube (6) in vertikaler Richtung verfahrbar ist und wobei die Vorrichtung (1) weiterhin zumindest ein einen Luftstrom im Inneren der Schrumpfhaube (6) erzeugendes Gebläse (9) aufweist, wobei das zumindest eine Gebläse (9) ein durch einen Antrieb (10) angetriebenes Laufrad (20) aufweist, dadurch gekennzeichnet, dass sich an dem Laufrad zumindest eines Gebläses (9) wenigstens ein Luftführungsabschnitt (11) anschließt, der an seinem dem Laufrad (20) gegenüberliegenden Ende wenigstens eine Düse (12) aufweist, so dass die von dem Laufrad (20) in dem von der Schrumpfhaube (6) umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine Düse (12) gerichtet wieder in den von der Schrumpfhaube (6) umschlossenen Schrumpfraum einbringbar ist.
- Vorrichtung (1) nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass zumindest eine Düse (12) als Schlitzdüse ausgebildet ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass zumindest ein Gebläse (9) als Radialgebläse ausgebildet ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass das Laufrad (20) zumindest eines Gebläses (9) sowie der von diesem Laufrad (20) abgehende Luftführungsabschnitt (11) unterhalb des Deckels (8) der Schrumpfhaube (6) befestigt sind oder aber mittelbar oder unmittelbar an der Innenseite des Deckels (8) der Schrumpfhaube (6) befestigt sind.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass in zumindest einem Luftführungsabschnitt (11) wenigstens ein Wärmeelement zur Erwärmung der diesen Luftführungsabschnitt (11) durchströmenden Luft vorgesehen ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei zumindest einem Gebläse (9) die Anordnung bestehend aus dem Laufrad (20), aus dem Luftführungsabschnitt (11) und aus der zumindest einen Düse (12) horizontal verfahrbar ausgebildet ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei zumindest einem Gebläse (9) die zumindest eine Düse (12) horizontal verfahrbar ausgebildet ist und die Länge des Luftführungsabschnitts (11) nach der jeweiligen Position der zumindest einen Düse (12) variierbar ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei wenigstens einem Gebläse (9) zumindest eine Düse (12) vertikal verfahrbar ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei wenigstens einem Gebläse (9) zumindest eine Düse (12) um eine horizontale Achse (18) verschwenkbar angeordnet ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Vorrichtung (1) eine Verschlussfläche (13) aufweist, die hinsichtlich ihrer Kontur und ihrer Abmessungen der Kontur und den Abmessungen der Ausnehmung (19) des Schrumpfrahmens (5) derart angepasst ist, dass die Verschlussfläche (13) einerseits und der Schrumpfrahmen (5) und die Schrumpfhaube (6) andererseits relativ zueinander bewegbar sind, wobei die Verschlussfläche (13), wenn sich der Schrumpfrahmen (5) in seiner oberen Stellung befindet, innerhalb der Ausnehmung (19), vorzugsweise ortsfest, angeordnet ist, so dass die Verschlussfläche (13) mit zunehmender Verlagerung des Schrumpfrahmens (5) in seine untere Stellung dem Deckel (8) der Schrumpfhaube (6) näher kommt.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Höhe des Schrumpfraumes mindestens 300 mm höher ist als die Höhe eines zu verpackenden Gutstapels (2).
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass die Schrumpfhaube (6) mit dem Schrumpfrahmen (5), vorzugsweise luftdicht, verbunden ist.
- Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei zumindest einem Gebläse (9) das Laufrad (20) von einem eine Ansaugöffnung (22) aufweisenden Gehäuse (21) umgeben ist, wobei sich an das Gehäuse (21) wenigstens ein Lüftungsabschnitt (11) anschließt.
- Verfahren zum Schrumpfen einer um einen, vorzugsweise palettierten, Gutstapel (2) gelegten Heißschrumpffolie (3), vorzugsweise unter Verwendung einer Vorrichtung (1), mit einem an einem Gestell (4) in vertikaler Richtung zwischen einer oberen Stellung und einer unteren Stellung verfahrbaren, eine Ausnehmung (19) für den Gutstapel (2) bildenden Schrumpfrahmen (5), an dem zumindest eine Schrumpfeinrichtung zum Schrumpfen der Heißschrumpffolie (3) durch Erhitzen vorgesehen ist, wobei die Vorrichtung (1) eine oberhalb des Schrumpfrahmens (5) einen Schrumpfraum bildende, nach unten geöffnete Schrumpfhaube (6) umfassend eine umlaufende Seitenwand (7) sowie einen Deckel (8) aufweist, wobei die Schrumpfhaube (6) in vertikaler Richtung verfahren wird, und wobei die Vorrichtung (1) weiterhin zumindest ein einen Luftstrom im Inneren der Schrumpfhaube (6) erzeugendes Gebläse (9) aufweist, wobei das zumindest eine Gebläse (9) ein durch einen Antrieb (10) angetriebenes Laufrad (20) aufweist, besonders bevorzugt unter Verwendung einer Vorrichtung (1) nach einem der vorhergehenden Ansprüche, dadurch gekennzeichnet, dass sich an dem Laufrad (20) zumindest eines Gebläses (9) wenigstens ein Luftführungsabschnitt (11) anschließt, der an seinem dem Laufrad (20) gegenüberliegenden Ende wenigstens eine Düse (12) aufweist, so dass die von dem Laufrad (20) in dem von der Schrumpfhaube (6) umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine Düse (12) gerichtet wieder in den von der Schrumpfhaube (6) umschlossenen Schrumpfraum eingebracht wird.
- Verfahren nach dem vorhergehenden Anspruch, dadurch gekennzeichnet, dass die von dem Laufrad (20) in dem von der Schrumpfhaube (6) umschlossenen Schrumpfraum angesaugte Luft über die zumindest eine als Schlitzdüse ausgebildete Düse (12) gerichtet wieder in den von der Schrumpfhaube (6) umschlossenen Schrumpfraum eingebracht wird.
- Verfahren nach einem der beiden vorhergehenden Ansprüche, dadurch gekennzeichnet, dass bei zumindest einem Gebläse (9) die Anordnung bestehend aus dem Laufrad (20), aus dem Luftführungsabschnitt (11) und aus der zumindest einen Düse (12) horizontal verfahren wird.
- Verfahren nach einem der Ansprüche 14 bis 16, dadurch gekennzeichnet, dass bei zumindest einem Gebläse (9) die zumindest eine Düse (12) horizontal verfahren wird und die Länge des Luftführungsabschnitts (11) nach der jeweiligen Position der zumindest einen Düse (12) variiert.
- Verfahren nach einem der Ansprüche 14 bis 17, dadurch gekennzeichnet, dass bei wenigstens einem Gebläse (9) zumindest eine Düse (12) vertikal verfahren wird.
- Verfahren nach einem der Ansprüche 14 bis 18, dadurch gekennzeichnet, dass bei wenigstens einem Gebläse (9) zumindest eine Düse (12) um eine horizontale Achse (18) verschwenkbar ist.
- Verfahren nach einem der Ansprüche 14 bis 19, dadurch gekennzeichnet, dass in zumindest einem Luftführungsabschnitt (11) wenigstens ein Wärmeelement vorgesehen ist und zumindest ein Wärmeelement die diesen Luftführungsabschnitt (11) durchströmende Luft erwärmt.
- Verfahren nach einem der Ansprüche 14 bis 20, dadurch gekennzeichnet, dass die Vorrichtung (1) eine Verschlussfläche (13) aufweist, die hinsichtlich ihrer Kontur und ihrer Abmessungen der Kontur und den Abmessungen der Ausnehmung (19) des Schrumpfrahmens (5) derart angepasst ist, dass die Verschlussfläche (13) einerseits und der Schrumpfrahmen (5) und die Schrumpfhaube (6) andererseits relativ zueinander bewegt werden, wobei die Verschlussfläche (13), wenn sich der Schrumpfrahmen (5) in seiner oberen Stellung befindet, innerhalb der Ausnehmung (19), vorzugsweise ortsfest, angeordnet ist, so dass die Verschlussfläche (13) mit zunehmender Verlagerung des Schrumpfrahmens (5) in seine untere Stellung dem Deckel (8) der Schrumpfhaube (6) näher kommt.
- Verfahren nach einem der Ansprüche 14 bis 21, dadurch gekennzeichnet, dass in der unteren Stellung des Schrumpfrahmens (5) der Abstand A zwischen der Oberseite des Gutstapels (2) und des Deckels (8) der Schrumpfhaube (6) wenigstens 300 mm beträgt.
- Verfahren nach einem der Ansprüche 14 bis 22, dadurch gekennzeichnet, dass während des Schrumpfens, vorzugsweise während des Oberschrumpfens, wenigstens eine Düse (12) auf die angrenzende obere Kante (17) des Gutstapels (2) gerichtet wird.
- Verfahren nach einem der Ansprüche 14 bis 23, dadurch gekennzeichnet, dass während des Schrumpfens, vorzugsweise während des Oberschrumpfens, über zumindest zwei gegenüberliegende Düsen (12) auf zwei genüberliegende obere Kanten (17) des Gutstapels (2) jeweils ein Luftstrom gerichtet wird.
- Verfahren nach einem der Ansprüche 14 bis 24, dadurch gekennzeichnet, dass während des Schrumpfens, vorzugsweise während des Oberschrumpfens, wenigstens eine Düse (12) in eine Pendelbewegung um ihre horizontale Achse (18) versetzt wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE202023106879.0U DE202023106879U1 (de) | 2023-11-22 | 2023-11-22 | Vorrichtung zum Schrumpfen einer um einen, vorzugsweise palettierten, Gutstapel gelegten Heißschrumpffolie |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP4559826A1 true EP4559826A1 (de) | 2025-05-28 |
Family
ID=90054953
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP24213828.7A Pending EP4559826A1 (de) | 2023-11-22 | 2024-11-19 | Vorrichtung zum schrumpfen einer um einen, vorzugsweise palettierten, gutstapel gelegten heissschrumpffolie und verfahren zum schrumpfen einer um einen, vorzugsweise palettierten, gutstapel gelegten heissschrumpffolie |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US12686520B2 (de) |
| EP (1) | EP4559826A1 (de) |
| CN (1) | CN120024559A (de) |
| DE (1) | DE202023106879U1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN121084720B (zh) * | 2025-11-07 | 2026-01-09 | 常州市天方印刷有限公司 | 一种附带质量反馈功能的全自动打包装置 |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0285855B1 (de) * | 1987-03-11 | 1992-08-12 | Kurt Lachenmeier A/S | Verfahren und Vorrichtung zum Verpacken von Gegenständen mit einer bahnförmigen Kunststoffolie |
| EP2825468B1 (de) * | 2012-03-12 | 2016-11-02 | MSK - Verpackungs-Systeme GmbH | Vorrichtung und verfahren zum aufschrumpfen einer schrumpffolie auf einen gutstapel |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE6801652U (de) * | 1968-10-10 | 1969-01-23 | Nuetro Hirsch & Co | Vorrichtung zum verpacken von stueckguetern auf einem grundrahmen |
| EP0116124B2 (de) * | 1982-12-30 | 1992-11-04 | MSK-Verpackungs-Systeme Gesellschaft mit beschränkter Haftung | Verfahren und Vorrichtung zum Einschrumpfen einer Schrumpfhaube, die über einen insbesondere palettierten Gutstapel gezogen ist |
| DE3335790A1 (de) * | 1983-10-01 | 1985-04-18 | Kallfass Verpackungsmaschinen GmbH, 7440 Nürtingen | Schrumpftunnel |
| DE4423513C1 (de) * | 1993-10-26 | 1996-02-01 | Moellers Maschf Gmbh | Vorrichtung zum Einschrumpfen einer Schrumpffolienhaube |
| PT1147050E (pt) * | 1999-01-28 | 2003-01-31 | Msk Verpackunsg Systeme Gmbh | Dispositivo para o encolhimento de uma folha que encolhe por accao do calor |
| FI991020A0 (fi) * | 1999-05-04 | 1999-05-04 | United Packaging Plc | Käärintäpakkausmenetelmä ja käärintäpakkauskone |
| DE202005020192U1 (de) * | 2005-10-24 | 2006-05-24 | MSK-Verpackungs-Systeme Gesellschaft mit beschränkter Haftung | Vorrichtung zum Schrumpfen einer um einen, insbesondere palettierten, Gutstapel gelegten Heißschrumpffolie |
| EP2740673B1 (de) * | 2012-12-06 | 2015-07-08 | MSK - Verpackungs-Systeme GmbH | Verfahren und Vorrichtung zum Aufbringen einer Folie auf einen Gutstapel |
| ES2836191T3 (es) * | 2016-10-20 | 2021-06-24 | Msk Verpackung Syst Gmbh | Procedimiento y dispositivo de transferencia de una película enrollada sobre un mandril de enrollamiento orientado especialmente en sentido vertical y montado de preferencia exclusivamente en la zona de su extremo superior |
-
2023
- 2023-11-22 DE DE202023106879.0U patent/DE202023106879U1/de active Active
-
2024
- 2024-11-19 EP EP24213828.7A patent/EP4559826A1/de active Pending
- 2024-11-20 US US18/953,197 patent/US12686520B2/en active Active
- 2024-11-21 CN CN202411670496.3A patent/CN120024559A/zh active Pending
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0285855B1 (de) * | 1987-03-11 | 1992-08-12 | Kurt Lachenmeier A/S | Verfahren und Vorrichtung zum Verpacken von Gegenständen mit einer bahnförmigen Kunststoffolie |
| EP2825468B1 (de) * | 2012-03-12 | 2016-11-02 | MSK - Verpackungs-Systeme GmbH | Vorrichtung und verfahren zum aufschrumpfen einer schrumpffolie auf einen gutstapel |
Also Published As
| Publication number | Publication date |
|---|---|
| DE202023106879U1 (de) | 2024-02-06 |
| CN120024559A (zh) | 2025-05-23 |
| US12686520B2 (en) | 2026-07-21 |
| US20250162753A1 (en) | 2025-05-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE60201393T2 (de) | Tunnelofen zur Herstellung von Heissschrumpffolienpackungen und damit durchgeführtes Verpackungsverfahren | |
| EP1013884B1 (de) | Turbinenschaufel mit aktiv gekühltem Deckbandelememt | |
| DE3510241A1 (de) | Vorrichtung zum erhitzen von rohlingen aus thermoplastischem material zum zwecke der bildung von hohlkoerpern | |
| DE2441757B2 (de) | Steuereinrichtung zur Einstellung der Kühlmittelgasströmung in einer Gefriervorrichtung | |
| DE2614663C3 (de) | Vorrichtung zur Behandlung eines Werkstückes mit ultraviolettem Licht | |
| DE202018006536U1 (de) | Verschweißofen mit weiteren Anwendungsgebieten | |
| EP2825468B1 (de) | Vorrichtung und verfahren zum aufschrumpfen einer schrumpffolie auf einen gutstapel | |
| EP1361980B1 (de) | Vorrichtung und verfahren zum einbringen von folienüberständen | |
| DE69912667T2 (de) | Warmformstation und Verfahren mit einem Schnellkühlsystem zum Kühlen von warmgeformten Gegenständen | |
| DE202005020192U1 (de) | Vorrichtung zum Schrumpfen einer um einen, insbesondere palettierten, Gutstapel gelegten Heißschrumpffolie | |
| WO2016176701A1 (de) | Anordnung aus einem genset und einem container | |
| DE202023106879U1 (de) | Vorrichtung zum Schrumpfen einer um einen, vorzugsweise palettierten, Gutstapel gelegten Heißschrumpffolie | |
| DE102012007707B4 (de) | Kühlgerät für die Schaltschrankkühlung | |
| EP0200941B1 (de) | Vorrichtung zum Überziehen und Einschrumpfen von Gutstapeln mit Schrumpfhauben | |
| DE20104205U1 (de) | Heißlufttrockner für eine Beschichtungsanlage | |
| DE3020374A1 (de) | Backofen | |
| DE69207056T2 (de) | Verfahren und Vorrichtung für die Belüftung eines Behandlungsraumes | |
| DE29913361U1 (de) | Schuhtrockenanlage | |
| EP3819549B1 (de) | Dunstabzugsvorrichtung für ein küchengerät | |
| AT518104B1 (de) | Vorrichtung zur Trocknung von Trocknungsgut | |
| DE69716127T2 (de) | Vorrichtung zum verpacken von gegenständen mittels einer heissschrumpffolie | |
| EP0283541B1 (de) | Verfahren und Vorrichtung zum Aufschrumpfen einer auf einem palettierten Gutstapel befindlichen Folienhaube | |
| EP0205135B1 (de) | Verfahren zum Verpacken eines auf einer Palette angeordneten Gutstapels und Vorrichtung zur Durchführung des Verfahrens | |
| DE19634693C2 (de) | Verfahren und Vorrichtung zur Reduzierung bzw. zur Vermeidung des Luft- bzw. Gasaustausches im Bereich temperaturmäßig unterschiedlicher Zonen | |
| EP3162717B1 (de) | Schalenverschliessmaschine mit temperiervorrichtung |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC ME MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17P | Request for examination filed |
Effective date: 20251118 |
|
| 17Q | First examination report despatched |
Effective date: 20251219 |