ES2730576T3 - Fluido de tratamiento para tratamiento de superficie de metal y procedimiento para tratamiento de superficie - Google Patents
Fluido de tratamiento para tratamiento de superficie de metal y procedimiento para tratamiento de superficie Download PDFInfo
- Publication number
- ES2730576T3 ES2730576T3 ES03780727T ES03780727T ES2730576T3 ES 2730576 T3 ES2730576 T3 ES 2730576T3 ES 03780727 T ES03780727 T ES 03780727T ES 03780727 T ES03780727 T ES 03780727T ES 2730576 T3 ES2730576 T3 ES 2730576T3
- Authority
- ES
- Spain
- Prior art keywords
- compound
- treatment
- surface treatment
- ppm
- group
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C22/00—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C22/05—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions
- C23C22/06—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions using aqueous acidic solutions with pH less than 6
- C23C22/34—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions using aqueous acidic solutions with pH less than 6 containing fluorides or complex fluorides
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C22/00—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C22/05—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions
- C23C22/06—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions using aqueous acidic solutions with pH less than 6
- C23C22/40—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions using aqueous acidic solutions with pH less than 6 containing molybdates, tungstates or vanadates
- C23C22/44—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals using aqueous solutions using aqueous acidic solutions with pH less than 6 containing molybdates, tungstates or vanadates containing also fluorides or complex fluorides
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C22/00—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C22/73—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals characterised by the process
- C23C22/76—Applying the liquid by spraying
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C22/00—Chemical surface treatment of metallic material by reaction of the surface with a reactive liquid, leaving reaction products of surface material in the coating, e.g. conversion coatings, passivation of metals
- C23C22/82—After-treatment
- C23C22/83—Chemical after-treatment
-
- C—CHEMISTRY; METALLURGY
- C25—ELECTROLYTIC OR ELECTROPHORETIC PROCESSES; APPARATUS THEREFOR
- C25D—PROCESSES FOR THE ELECTROLYTIC OR ELECTROPHORETIC PRODUCTION OF COATINGS; ELECTROFORMING; APPARATUS THEREFOR
- C25D9/00—Electrolytic coating other than with metals
- C25D9/04—Electrolytic coating other than with metals with inorganic materials
- C25D9/08—Electrolytic coating other than with metals with inorganic materials by cathodic processes
Landscapes
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- General Chemical & Material Sciences (AREA)
- Mechanical Engineering (AREA)
- Inorganic Chemistry (AREA)
- Electrochemistry (AREA)
- Chemical Treatment Of Metals (AREA)
Abstract
Un procedimiento de tratamiento de superficie de metal que comprende poner en contacto con una solución de tratamiento de tratamiento de superficie, simultáneamente con dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero en la condición de estar unidos soldados o remachados, la solución de tratamiento comprende 5 a 5.000 ppm de por lo menos un compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio, calculado como elemento metálico, por lo menos un compuesto seleccionado del grupo que consiste en compuesto de calcio, compuesto de magnesio y compuesto de estroncio, en el que la concentración del compuesto calculado como elemento metálico es 5 a 100 ppm en el caso del compuesto de calcio, 10 a 5.000 ppm en el caso del compuesto de magnesio y 10 a 5.000 ppm en el caso del compuesto de estroncio y 0,1 a 100 ppm de ion flúor libre, y que tiene un pH de 2 a 6.
Description
DESCRIPCIÓN
Fluido de tratamiento para tratamiento de superficie de metal y procedimiento para tratamiento de superficie Campo técnico
La presente invención se refiere a un procedimiento de tratamiento de superficie de metal, que comprende poner en contacto simultáneamente con una solución de tratamiento para tratamiento de superficie de metal, que puede depositar una película de superficie tratada que tiene excelente resistencia a la corrosión, después de ser recubierta sobre la superficie de un material de metal de una construcción estructural, tal como el cuerpo de un automóvil que consiste en dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero, en la condición de estar unidos por soldadura o remachado.
Técnica amterior
Como el procedimiento para formar sobre una superficie metálica una película de superficie tratada que tiene excelente resistencia a la corrosión después de ser recubierta, actualmente se usan como los procedimientos ordinarios un tratamiento con fosfato de zinc y un tratamiento con cromato. De acuerdo con el tratamiento con fosfato de zinc, es posible depositar una película que tiene excelente resistencia a la corrosión sobre la superficie de acero, tal como chapas de acero laminado en frío, chapas de acero recubiertas con zinc y algunas de aleaciones de aluminio. Sin embargo, en el tratamiento con fosfato de zinc, no puede evitarse la generación de lodo que es el subproducto de la reacción y, dependiendo del tipo de aleación de aluminio, no puede obtenerse la suficiente resistencia a la corrosión después del recubrimiento. Entre tanto, en el caso de la aleación de aluminio, es posible obtener propiedades suficientes después del recubrimiento, mediante aplicación de tratamiento con cromato. Respecto a las recientes regulaciones ambientales, es más posible evitar el tratamiento con cromato que contiene cromo hexavalente peligroso en la solución de tratamiento. Como el procedimiento para el tratamiento de superficie de metal, que no contiene componente peligroso en la solución de tratamiento, se han propuesto diferentes procedimientos, como se describe posteriormente.
Por ejemplo, en el documento JP 2000-204485 A, se sugiere un compuesto que contiene un átomo de nitrógeno que tiene un par solitario de electrones y un agente de recubrimiento que no tiene cromo, para el tratamiento de superficie de metal, el cual contiene dicho compuesto y compuesto de zirconio. Este procedimiento puede obtener una película de superficie tratada que es excelente en resistencia a la corrosión y adhesividad después de ser recubierto, y no contiene cromo hexavalente peligroso por el recubrimiento con agente de recubrimiento mencionado anteriormente. Sin embargo, en el caso del procedimiento, el material de metal que puede ser tratado, está limitado solamente a aleaciones de aluminio, y es de difícil aplicación a una construcción estructural que tiene estructura compleja, tal como el cuerpo de un automóvil, porque la película de superficie tratada es formada por recubrimiento y secado.
Además dado que, debido a la reacción química, el procedimiento deposita una película de superficie metálica tratada que tiene excelente adhesividad y resistencia a la corrosión después de recubierta, se han sugerido diferentes procedimientos tales como aquellos divulgados en los documentos JP 56-136978 A, JP 8-176841 A, JP 9-25436 A y JP 9-31404 A. Sin embargo, en cualquiera de estos procedimientos, el material de metal que puede ser tratado está limitado solamente a la aleación de aluminio, que tienen originalmente excelente resistencia a la corrosión; estos procedimientos no pueden depositar una película de superficie tratada sobre la superficie de material ferrífero o material zincífero.
Además, se propone un procedimiento para formar una película de superficie metálica tratada que tiene excelente resistencia a la corrosión y adhesión después de recubierta, usando un agente de tratamiento de superficie compuesto por acetilacetonato y compuesto inorgánico de titanio soluble en agua o compuesto inorgánico de zirconio soluble en agua (véase el documento JP 2000-199077). Por este procedimiento, los materiales de metal que van a ser tratados pueden incluir magnesio, aleación de magnesio, zinc y aleaciones recubiertas con zinc diferentes a aleaciones de aluminio. Sin embargo, por este procedimiento es difícil formar una película de superficie tratada sobre una superficie de material ferrífero tal como acero laminado en frío, y no es posible tratar material ferrífero al mismo tiempo.
Todavía adicionalmente, un procedimiento para tratamiento de superficie de metal mediante composición ácida para recubrimiento libre de cromo, mediante componente que contiene solución acuosa de recubrimiento, que puede ser una película que tiene excelente resistencia a la corrosión sobre la superficie de metal, entonces cocer al horno y secar sin enjuague con agua, de modo que la película se fije (véase el documento JP 5-195244 A). Este procedimiento no involucra ninguna reacción química para formar una película, de modo que este procedimiento puede formar una película sobre la superficie de metal tal como chapa de acero recubierta con zinc, chapa de acero laminado en frío o aleación de aluminio. Sin embargo, de manera similar a la invención divulgada en el
documento JP 2000-204485 A, mencionado anteriormente, dado que la película se forma por recubrimiento y secado, es difícil formar una película uniforme sobre la superficie de una construcción estructural que tiene estructura compleja tal como el cuerpo de un automóvil.
Como se mencionó anteriormente, de acuerdo con las técnicas previas, era imposible ejecutar tratamiento de superficie excelente en resistencia a la corrosión y adhesión sobre el cuerpo de automóvils y similares, compuesto por dos a cuatro materiales de metal de material ferrífero tal como chapa de acero laminado en frío, material zincífero tal como chapa de acero recubierta con zinc, material aluminífero y material magnesífero, simultáneamente, con una solución de tratamiento que no contuviera componente peligroso para el ambiente y no genera lodo residual.
Además, los documentos GB 2 165 165 A, US 4.457.790 A, US 5.380.374 A, EP 0411 609 A2, US 4.338.140 A, EP 0 337 075 A2, EP 0411 606 A2, EP 0 774 535 A1, y EP 1405 933 A1 (que es un documento a tenor del artículo 54(3) EPC) describen una solución de tratamiento para tratamiento de superficie de metal y/o un procedimiento para tratamiento de superficie de metal.
Divulgación de la invención
El objeto de la presente invención es suministrar un procedimiento para el tratamiento de superficie de metal, usando una solución de tratamiento para tratamiento de superficie de metal, para formar una película de superficie tratada que tiene excelente resistencia a la corrosión después de recubierta sobre la superficie de material ferrífero, material zincífero, material aluminífero y material magnesífero, que no contiene componente peligroso para el ambiente y no genera lodo que deba ser perdido, lo cual no era logrado por las técnicas previas. Además, el objeto de la presente invención es suministrar un procedimiento para tratamiento de superficie de metal, usando una solución de tratamiento para tratamiento de superficie de metal, para formar una película de superficie tratada de un componente uniforme que tiene excelente resistencia a la corrosión después de recubierto sobre la superficie de un material de metal que compone una construcción estructural, tal como un cuerpo de automóvil, que consiste en dos a cuatro materiales seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero, por el mismo componente simultáneamente, bajo una condición uniforme. Los inventores han realizado intensos estudios para resolver el problema mencionado anteriormente y se ha logrado un procedimiento de tratamiento de superficie de metal usando una solución de tratamiento para tratamiento de superficie de metal y un procedimiento para tratamiento de superficie, que no eran suministrados por la técnica previa.
Esto es, la presente invención es el procedimiento de acuerdo con las reivindicaciones 1 y 8.
La solución de tratamiento usada en el procedimiento para tratamiento de superficie de metal contiene de 5 a 5.000 ppm de por lo menos un compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio calculado como elemento metálico, por lo menos un compuesto seleccionado del grupo que consiste en compuesto de calcio, compuesto de magnesio y compuesto de estroncio, en los que la concentración del compuesto calculado como elemento metálico es 5 a 100 ppm en el caso del compuesto de calcio, 10 a 5.000 ppm en el caso del compuesto de magnesio y 10 a 5.000 ppm en el caso del compuesto de estroncio y 0,1 a 100 ppm de ion flúor libre, y tiene un pH de 2 a 6. Es deseable que la solución de tratamiento para tratamiento de superficie de metal contenga además 1.000 a 50.000 ppm de grupo nitrato. Y es deseable que la solución de tratamiento para tratamiento de superficie de metal contenga además por lo menos un ácido de oxígeno y/o sal de ácido de oxígeno seleccionados del grupo que consiste en HCO3, HBrO3, HNO2, HNO3, HMnO4, HVO3, H2O2, H2WO4, H2MoO4 y sales de los mismos. La solución de tratamiento para tratamiento de superficie de metal puede contener además por lo menos un compuesto de polímero seleccionado del grupo que consiste en compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua, y puede contener además por lo menos un agente con actividad de superficie seleccionado del grupo que consiste en agentes no iónicos con actividad de superficie, agentes aniónicos con actividad de superficie y agentes catiónicos con actividad de superficie.
Y, la presente invención es el procedimiento para tratamiento de superficie de metal de acuerdo con la reivindicación 8.
En el procedimiento para tratamiento de superficie, después del tratamiento electrolítico en la solución de tratamiento para tratamiento de superficie, es posible poner en contacto adicionalmente los dos o más materiales de metal con solución acuosa ácida de compuesto que contiene por lo menos un elemento seleccionado del grupo que consiste en cobalto, níquel, estaño, cobre, titanio y zirconio, con o sin lavado con agua, o es posible poner en contacto adicionalmente los dos o más materiales de metal con solución de tratamiento que contiene por lo menos un compuesto de polímero seleccionado de compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua, con o sin lavado con agua.
Y, la presente invención es el procedimiento para tratamiento de superficie de metal de acuerdo con la reivindicación 5, en el que el paso de poner en contacto comprende poner en contacto de los dos o más materiales de metal, cuyas superficies no están desengrasadas y limpias. Preferiblemente, la solución de tratamiento para tratamiento de superficie contiene por lo menos un agente con actividad de superficie seleccionado del grupo que consiste en los agentes no iónicos con actividad de superficie, agentes aniónicos con actividad de superficie y agentes catiónicos con actividad de superficie descritos anteriormente.
Así, los procedimientos de la presente invención pueden ser usados para suministrar un material de metal que tiene una película de superficie tratada, que contiene por lo menos un elemento de metal seleccionado del grupo que consiste en titanio y zirconio, formada sobre una superficie de material de metal de hierro por el procedimiento para tratamiento de superficie, en el que una cantidad de adhesión de la película de superficie tratada calculada como el elemento de metal es 30 mg/m2 o más; en el caso en que se formen sobre una superficie de material de metal de zinc, una cantidad de adhesión de la película de superficie tratada calculada como el elemento de metal es 20mg/m2 o más; en el caso en que se forme sobre una superficie de material de metal y aluminio, una cantidad de adhesión de la película de superficie tratada calculada como el elemento de metal es 10mg/m2 o más; y en el caso en que se forme sobre una superficie de material de metal de magnesio, una cantidad de adhesión de la película de superficie tratada calculada como el elemento de metal es 10mg/m2 o más.
Breve descripción de los dibujos
La Fig.1 es una vista en plano de la chapa de prueba usada en los Ejemplos y Ejemplos Comparativos.
La Fig.2 es una vista elevada de la chapa de prueba. Mejor forma de llevar a cabo la invención
La presente invención se refiere a la técnica que se caracteriza por depositar una película de superficie tratada que tiene excelente resistencia a la corrosión después de recubierta, mediante tratamiento de superficie sobre simultáneamente dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero. En la presente invención, material ferrífero es un metal de hierro tal como chapa de acero laminado en frío, chapa de acero laminado en caliente, hierro colado o acero sinterizado. El material zincífero es un zinc fundido a presión o un recubrimiento que contiene zinc. Este recubrimiento que contiene zinc indica un recubrimiento metálico con zinc o aleación de zinc compuesta por zinc y otros metales (por ejemplo, por lo menos un metal seleccionado del grupo que consiste en níquel, hierro, aluminio, manganeso, cromo, magnesio, cobalto, plomo o antimonio) e impurezas inevitables, y los procedimientos para tal recubrimiento incluyen galvanizado en caliente, recubrimiento eléctrico y recubrimiento por deposición en vapor, y no están limitados a estos procedimientos. Además, el material aluminífero es un tablero de aleación de aluminio tal como aleación de aluminio de la serie JIS 5.000 o aleación de aluminio de la serie JIS 6000, o una aleación de aluminio fundida a presión representada por ADC-12. Aún más, el material magnesífero es un tablero de metal o un fundido a presión hecho de aleación de magnesio.
La presente invención puede ser aplicada a la construcción estructural que en las partes componentes contiene dos a cuatro materiales de metal mencionados anteriormente, y es posible tratar al mismo tiempo las superficies de dos a cuatro materiales de metal. Los diferentes metales están en la condición de estar unidos y puestos en contacto por medio de procedimientos de unión como soldadura o remachado. Otro procedimiento de unión divulgado aquí es la adhesión.
La solución de tratamiento para tratamiento de superficie de metal usada en la presente invención contiene 5 a 5.000 ppm de por lo menos un compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio, calculado como el elemento metálico. Aquí pueden mencionarse como el compuesto de zirconio usado en la presente invención, ZrCU, ZrOCh, Zr(SO4)2, ZrOSO4, Zr(NO3)4, ZrO(NO3)2, H2ZrF6, sal de H2ZrF6, ZrO2, ZrOBr2 y ZrF4. Y como el compuesto de titanio pueden mencionarse TiCU, Ti(SO4)2, TiOSO4, Ti(NO3)4, TiO(NO3)2, TO 2OC2O4, H2TiF6, sal de H2TiF6, TiO2 and TiF4. En la presente invención, se usa deseablemente el compuesto de zirconio.
La concentración de por lo menos un compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio es 5 a 5.000 ppm calculada como el elemento metálico (esto es, como zirconio y/o titanio), y la concentración más deseable es 10 a 3.000 ppm. La película obtenida usando la solución de tratamiento para tratamiento de superficie de metal en el procedimiento para tratamiento de superficie de la presente invención es oxido o hidróxido de zirconio o titanio. Por ello, cuando la concentración del compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio, calculada como zirconio y/o titanio, es inferior a 5 ppm, es difícil obtener suficiente cantidad de adhesión para lograr resistencia a la corrosión en un periodo de tiempo práctico para el tratamiento, porque la concentración del componente principal de la película es muy baja. Por el contrario, cuando la concentración es mayor a 5.000 ppm, puede obtenerse la cantidad de adición suficiente, pero no es efectiva para mejorar la resistencia a la corrosión y es desventajosa desde el punto de vista económico.
El compuesto de zirconio y el compuesto de titanio pueden ser disueltos fácilmente en la solución ácida, pero no son estables en la solución alcalina, y se depositan fácilmente como el óxido o el hidróxido de zirconio o titanio. El pH de la solución de tratamiento para tratamiento de superficie de metal de la presente invención es pH 2 a 6, de modo más deseable pH 3 a 6. Cuando el material metálico que va a ser tratado está en contacto con la solución de tratamiento para tratamiento de superficie de metal usada en el procedimiento de tratamiento de superficie de la presente invención en el intervalo de pH, ocurre en la reacción de disolución del material metálico que va a ser tratado. Y por la disolución del material metálico que va a ser tratado, el pH se torna más alto en la superficie del material metálico que va a ser tratado, y el óxido o el hidróxido de zirconio o titanio se depositan como una película sobre la superficie del material del material metálico que va a ser tratado.
La solución de tratamiento para tratamiento de superficie de metal de la presente invención tiene ion flúor libre existente en ella. Para permitir que exista el ion flúor libre, el compuesto de flúor es añadido a la solución de tratamiento para tratamiento de superficie de metal. Como fuentes de suministro del ion flúor libre, pueden mencionarse ácido fluorhídrico, H2ZrF6 y sal de H2ZrF6, H2TiF6, sal de H2TiF6, H2SiF6, sal de H2SiF6, HBF4 y sal de HBF4, NaHF2, KHF2, NH4HF2, NaF, KF y NH4F. El ion flúor libre tiene un efecto de mejora en la estabilidad del compuesto de zirconio y del compuesto de titanio en la solución de tratamiento para tratamiento de superficie de metal. Además, el ion flúor libre tiene la función de promover la reacción de disolución de cualquiera del material ferrífero, material zincífero, material aluminífero y material magnesífero, que son los materiales de metal que van a recibir tratamiento de superficie en la presente invención. Por ello, permitiendo que exista ion flúor libre en ella, mediante adición de compuesto de flúor, mejora la estabilidad de la solución de tratamiento para tratamiento de superficie de metal de la presente invención, y además puede mejorarse la reactividad con el material metálico que va a ser tratado.
En el documento WO02/103080 se ha sugerido previamente una composición para tratamiento de superficie y solución de tratamiento para tratamiento de superficie de metal, que contiene por lo menos uno de hierro y zinc, como sigue. Esto es, la composición para tratamiento de superficie y solución de tratamiento para tratamiento de superficie de metal usan compuesto de titanio o compuesto de zirconio y compuesto que contiene flúor, en la que la relación A/B es ajustada dentro del intervalo específico de 0,06 a 0,18, en la que A se refiere al peso molar total de elementos metálicos en la composición para tratamiento de superficie y solución de tratamiento para tratamiento de superficie de metal y B se refiere al peso molar, el cual cuando el átomo de flúor total en el compuesto que contiene flúor es calculado como HF. De acuerdo con la presente invención, es posible ejecutar tratamiento de superficie sobre simultáneamente dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero, incluso si está fuera del intervalo específico de la relación mencionado anteriormente, regulando la concentración de elemento metálico en el compuesto de titanio y compuesto de zirconio, el pH y la concentración de ion flúor libre.
En las técnicas previas fue imposible ejecutar al mismo tiempo el tratamiento de superficie sobre dos o más materiales de metal mencionados anteriormente, porque las respectivas reactividades de material ferrífero, material zincífero, material aluminífero y material magnesífero son diferentes. En la presente invención, es posible ejecutar el tratamiento de superficie simultáneamente sobre dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero, porque la estabilidad de la solución de tratamiento para tratamiento de superficie de metal y la reactividad pueden ser balanceadas arbitrariamente regulando la concentración de ion flúor libre.
En la presente invención, la concentración de ion flúor libre indica la concentración de ion flúor medida mediante un electrodo de ion que está en el mercado. La concentración de ion flúor libre en la solución de tratamiento para tratamiento de superficie de metal usada en el procedimiento de la presente invención es 0,1 a 100 ppm, y de modo más deseable 2 a 70 ppm. En el caso donde la concentración de ion flúor libre es mayor a 100 ppm, se promueve la reacción de disolución del material metálico que va a ser tratado. Sin embargo, dado que el compuesto de zirconio y compuesto de titanio en la solución de tratamiento para tratamiento de superficie de metal son muy estables, incluso si aumenta el pH de la superficie del material metálico que va a ser tratado, se torna difícil depositarlo como una película. Y, en el caso donde la concentración de ion flúor libre es menor a 0,1 ppm, el efecto para la mejora de la estabilidad de la solución de tratamiento para tratamiento de superficie de metal y la reactividad de ella es pequeña, y así para la solución de tratamiento ya no es ventajoso contener ion flúor libre. Además del efecto para la mejora en la estabilidad y reactivación de la solución de tratamiento para tratamiento de superficie de metal, el ion flúor libre de la presente invención tiene un papel para mantener el componente eluído por disolución del material metálico que va a ser tratado, estable en la solución de tratamiento para tratamiento de superficie de metal. En el caso de un tratamiento con fosfato de zinc de las técnicas previas, se genera lodo porque, por ejemplo, el ion hierro eluído del material metálico de hierro reacciona con ácido fosfórico y forma fosfato de hierro, que es una sal insoluble. La solución de tratamiento para tratamiento de superficie de metal de la presente invención puede contener también grupo ácido fosfórico, pero si la concentración de grupo ácido fosfórico excede 1,0g/litro, puede generarse lodo. Y, en el caso donde la cantidad de tratamiento del material metálico que
va a ser tratado es notablemente grande respecto al volumen del baño para tratamiento, pueden añadirse en la solución de tratamiento uno o más compuestos seleccionados del grupo, por ejemplo, que consiste en ácido inorgánico tal como ácido sulfúrico o clorhídrico; ácido orgánico tal como ácido acético, ácido oxálico, ácido tartárico, ácido cítrico, ácido succínico, ácido glucónico o ácido Itálico, agentes quelantes que puedan formar quelatos con el compuesto eluído, para solubilizar allí el componente eluído.
La solución de tratamiento para tratamiento de superficie de metal usada en el procedimiento de tratamiento de superficie de la presente invención contiene por lo menos un compuesto seleccionado del grupo que consiste en compuesto de calcio, compuesto de magnesio y compuesto de estroncio. La presente invención ejecuta el tratamiento de superficie simultáneamente sobre dos o más materiales seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero, regulando la concentración de ion flúor libre en la solución acuosa que contiene compuesto de zirconio y compuesto de titanio de concentración específica, dentro del intervalo especificado. Aquí, los elementos metálicos (calcio, magnesio o estroncio) contenidos en los compuestos de calcio, compuestos de magnesio o compuestos de estroncio mencionados anteriormente tienen una función de mantener la concentración de ion flúor libre en solución acuosa, en un cierto valor generando sal de flúor y compuesto fluorado en la solución acuosa. Debido a la función, cuando se trata al mismo tiempo la superficie de diferentes clases de materiales de metal, puede obtenerse la cantidad óptima de depósito de película sobre cada material metálico que va a ser tratado, porque puede mantenerse cierta concentración de ion flúor libre, independientemente de la relación entre los materiales usados.
Como el ejemplo de compuestos de calcio, compuestos de magnesio o compuestos de estroncio que pueden ser usados en la presente invención, pueden mencionarse por ejemplo óxido, hidróxido, cloruro, sulfato, nitrato y carbonato de estos elementos metálicos. Además, aparte de compuesto de calcio, compuesto de magnesio y compuesto de estroncio, el compuesto que tiene una función de mantener constante la concentración de ion flúor libre, puede ser usado independientemente de si es un compuesto orgánico o un compuesto inorgánico.
La concentración del compuesto de magnesio o el compuesto de estroncio que es usado en el procedimiento de tratamiento de superficie de la presente invención es 10 a 5.000 ppm como el elemento metálico, y de modo más deseable es 100 a 3.000 ppm. En el caso de compuesto de calcio, la concentración como calcio es 5 a 100 ppm y concentración más deseable es 5 a 50 ppm, porque la solubilidad de calcio es notablemente pequeña. Cuando la concentración de estos compuestos es mayor al límite superior, puede descender la estabilidad de la solución de tratamiento para tratamiento de superficie de metal, e interrumpirse el tratamiento continuo. Y, cuando la concentración de estos compuestos es inferior al límite inferior, la cantidad de depósito de película sobre el material ferrífero desciende particularmente.
En la solución de tratamiento usada en el procedimiento de tratamiento de superficie de metal de la presente invención, puede añadirse de modo deseable 1.000 a 50.000 ppm, de modo más deseable 1.000 a 30.000 ppm de grupo ácido nítrico. El grupo ácido nítrico actúa como un agente oxidante, y tiene una función de promoción de la reacción de deposición de la película de la presente invención y una función de mejora de la solubilidad de los compuestos de calcio, compuestos de magnesio o compuestos de estroncio mencionados anteriormente, en la solución de tratamiento para tratamiento de superficie de metal. Por ello, incluso si la concentración de grupo ácido nítrico es inferior a 1.000 ppm, puede depositarse la película que tiene excelente resistencia a la corrosión. Sin embargo, en el caso donde la concentración de los compuestos de calcio, compuestos de magnesio o compuestos de estroncio mencionados anteriormente es alta, puede descender la estabilidad de la solución de tratamiento para tratamiento de superficie de metal. La concentración de grupo ácido nítrico de 50.000 ppm es suficiente, y desde el punto de vista económico es desventajoso añadir más grupo ácido nítrico.
Además, en la solución de tratamiento usada en el procedimiento de tratamiento de superficie de metal de la presente invención, por lo menos un ácido con oxígeno y/o sal de ácido con oxígeno es seleccionado del grupo que consiste en HCO3, HBrO3, HNO3, HNO2, HMnO4, HVO3, H2O2, H2WO4, H2MoO4. El ácido de oxígeno o su sal actúa como agente oxidante para los materiales que van a ser tratados, y promueve la reacción de formación de película en la presente invención. La concentración de estos ácidos con oxígeno o sales de los mismos que van hacer añadidos no está restringida, pero la adición de una cantidad hasta 10 a 5.000 ppm exhibe efecto suficiente como el agente oxidante.
Aún adicionalmente, en la solución de tratamiento para tratamiento de superficie de metal de la presente invención, puede añadirse por lo menos un compuesto de polímero seleccionado del grupo que consiste en compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua. El elemento metálico cuya superficie es tratada usando la solución de tratamiento para tratamiento de superficie de metal de la presente invención tiene una resistencia a la corrosión suficiente, pero, si se requiere una función adicional tal como capacidad lubricante, es posible mejorar la propiedad física de la película añadiendo preferiblemente polímeros seleccionados de acuerdo con la función deseada. Como los ejemplos de compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua mencionados anteriormente, pueden usarse compuestos de polímero que son
usados generalmente para el tratamiento de superficie de metales, tales como polivinil alcohol, ácido poli(meta)acrílico, copolímero de ácido acrílico y ácido metacrílico, copolímero de etileno con monómero acrílico tal como ácido (meta)acrílico o (meta)acrilato, copolímero de etileno y vinil acetato, poliuretano, resina de fenol modificada con amino, resina de poliéster y resina epoxi.
El procedimiento para tratamiento de superficie de la presente invención puede ser ilustrado como sigue. Es decir, la superficie es tratada simplemente mediante tratamiento de desengrasado de acuerdo con un procedimiento ordinario, y el material metálico limpio que va a ser tratado es puesto en contacto con la solución de tratamiento para tratamiento de superficie de metal. De acuerdo con ello, se deposita la película compuesta de óxido y/o hidróxido de un elemento metálico seleccionado del grupo que consiste en zirconio y titanio y se forma la capa de película de superficie tratada que tiene buena adhesividad y resistencia a la corrosión. Como el procedimiento sustancial para este proceso de poner en contacto, puede usarse cualquier clase de tratamiento, por ejemplo tratamiento por atomización, tratamiento por inmersión o tratamiento por vertimiento, y las propiedades del producto no estarán influenciadas por el procedimiento de tratamiento. Desde el punto de vista químico, es difícil obtener el hidróxido del metal mencionado anteriormente, como un hidróxido puro, y en general, el óxido del metal mencionado anteriormente al cual se une agua hidratada es considerado como hidróxido. Por ello, el hidróxido del metal finalmente se convierte en el óxido, por calentamiento. Se considera que la estructura de la capa de superficie tratada de la presente invención está en un estado donde el óxido y el hidróxido están mezclados cuando se seca a una temperatura ordinaria o a una temperatura baja después del tratamiento de superficie. Y, cuando se seca a una temperatura alta después del tratamiento de superficie, se considera que la estructura de la capa de superficie tratada está en un estado de óxido sólo o rica en óxido.
En la presente invención, la condición para usar la solución de tratamiento para tratamiento de superficie de metal no está restringida. La reactividad de la solución de tratamiento para tratamiento de superficie de metal de la presente invención puede ser regulada a voluntad, cambiando la concentración de compuesto de zirconio o compuesto de titanio y la concentración de ion flúor libre en la solución de tratamiento para tratamiento de superficie de metal, de acuerdo con las reivindicaciones 1 y 8. Por ello, la temperatura de tratamiento y el periodo de tiempo de tratamiento pueden ser cambiados a voluntad, en combinación con la reactividad del baño de tratamiento.
Además, a la solución de tratamiento para tratamiento de superficie de metal, puede añadirse por lo menos un agente con actividad de superficie seleccionado del grupo que consiste en agente no iónico con actividad de superficie, agente aniónico con actividad de superficie y agente catiónico con actividad de superficie. En el caso donde la superficie de un material metálico es tratada con esta solución de tratamiento para tratamiento de superficie de metal, sobre el material metálico que va a ser tratado puede formarse una buena película sin tratamiento previo de desengrasado y limpieza. Esto es, esta solución de tratamiento para tratamiento de superficie de un metal puede ser usada también como un agente de tratamiento de superficie y un agente desengrasante.
Además, para el tratamiento de la superficie metálica usando la solución de tratamiento para tratamiento de superficie de metal, la invención suministra el procedimiento de la reivindicación 8 para llevar a cabo la electrólisis en la solución de tratamiento para tratamiento de superficie de metal que tiene dos o más materiales de metal, para ser tratados simultáneamente como un cátodo. Cuando el tratamiento de electrólisis es llevado a cabo usando como un cátodo el material metálico que va a ser tratado, la reducción ocurre en la superficie del cátodo y el pH sube. Junto con la elevación del pH, se deteriora la estabilidad del compuesto de zirconio y/o compuesto de titanio en la superficie del cátodo, y la película de superficie tratada es depositada como un óxido o un hidróxido que contiene agua.
Todavía adicionalmente, el efecto de la presente invención puede ser mejorado cuando, después de poner en contacto con solución de tratamiento para tratamiento de superficie de metal, o después de haber ocurrido la electrólisis en la solución de tratamiento para tratamiento de superficie de metal con o sin haber sido lavado con agua, los dos o más materiales de metal son puestos en contacto con la solución ácida del compuesto que contiene por lo menos un elemento seleccionado del grupo que consiste en cobalto, níquel, estaño, cobre, titanio y zirconio, o con la solución de tratamiento que contiene por lo menos un compuesto de polímero seleccionado del grupo que consiste en compuesto de polímero soluble en agua soluble en agua y polímero dispersable en agua. La capa de película de superficie tratada obtenida por el procedimiento de tratamiento de superficie de la presente invención está caracterizada en una película delgada y exhibe excelente propiedad de cobertura pero, dependiendo de la condición de superficie del material metálico que va a ser tratado, algunas veces pueden formarse defectos minúsculos sobre la capa de película de superficie tratada. Los defectos minúsculos se cubren y la resistencia a la corrosión puede ser mejorada adicionalmente poniendo en contacto la capa con la solución ácida del compuesto que contiene por lo menos un elemento seleccionado del grupo que consiste en cobalto, níquel, estaño, cobre, titanio y zirconio o con la solución de tratamiento que contiene por lo menos un compuesto de polímero
seleccionado del grupo que consiste en compuesto de polímero soluble en agua y polímero dispersable en agua. El compuesto que contiene por lo menos un elemento seleccionado del grupo que consiste en cobalto, níquel, estaño, cobre, titanio y zirconio no está restringido, y es posible usar óxido, hidróxido, fluoruro, fluoruro complejo, cloruro, nitrato, oxinitrato, sulfato, oxisulfato, carbonato, oxicarbonato, fosfato, oxifosfato, oxalato, oxioxalato, y compuestos metálicos orgánicos y similares. Además, de manera deseable el pH de la solución ácida que contiene el elemento metálico es 2 a 6, y puede ser ajustado con ácido tal como ácido fosfórico, ácido nítrico, ácido sulfúrico, ácido fluorhídrico, ácido clorhídrico, y ácido orgánico o álcali tal como hidróxido de sodio, hidróxido de potasio, hidróxido de litio, sales de metal alcalino, sal de amonio o aminas.
Además, como por lo menos un compuesto de polímero seleccionado del compuesto de polímero soluble en agua o compuesto de polímero dispersable en agua mencionados anteriormente, pueden usarse por ejemplo, polivinil alcohol, ácido poli(meta)acrílico, copolímero de ácido acrílico y ácido metacrílico, copolímero de etileno con monómero acrílico tal como ácido (meta)acrílico o (meta)acrilato, copolímero de etileno y vinil acetato, poliuretano, resina de fenol modificada con amino, resina de poliéster o resina epoxi, tanino y ácido tánico y sales del mismo, y ácido fítico.
La presente invención puede mejorar notablemente la resistencia a la corrosión del material metálico, suministrando una capa de película de superficie tratada compuesta de óxido y/o hidróxido de elementos metálicos seleccionados de zirconio y/o titanio, sobre la superficie del material metálico que va a ser tratado. El óxido e hidróxido de los elementos metálicos mencionados anteriormente tienen una propiedad física caracterizada por no ser dañados por ácido o álcali, y ser estabilizados químicamente. En el verdadero ambiente corrosivo para el metal, en el ánodo donde ocurre el fenómeno de elución del metal, el pH se torna más bajo, mientras en el cátodo donde ocurre la reducción, el pH se torna más alto. Por ello, la película de superficie tratada menos resistente al ácido y al álcali puede ser disuelta bajo el ambiente corrosivo y se perdería su efecto. Dado que el principal componente de la capa de película de superficie tratada de la presente invención es resistente al ácido o álcali, puede mantenerse el excelente efecto bajo el ambiente corrosivo.
Y dado que el óxido e hidróxido de elementos metálicos mencionados anteriormente forman una estructura de red, mediada por el metal y el óxido, se convierte en una muy buena película de barrera. La corrosión del material metálico, que puede variar dependiendo del ambiente de uso, en general, es corrosión de tipo que demanda oxígeno en la atmósfera en la cual existen agua y oxígeno, y la velocidad de corrosión es promovida por la presencia de los componentes tales como cloruro. Teniendo un efecto de barrera contra el agua, un ácido y un componente promotor de la corrosión, la capa de película de superficie tratada de la presente invención puede exhibir excelente resistencia a la corrosión.
A objeto de mejorar la resistencia a la corrosión de material metálico de hierro, tal como chapa de acero laminado en frío, chapa de acero laminado en caliente, hierro colado y acero sinterizado que usa el efecto de barrera mencionado anteriormente, es necesaria la cantidad de adhesión por encima de 30 mg/m2 calculada como el elemento metálico, de manera deseable por encima de 40 mg/m2 y de manera más deseable por encima de 50 mg/m2. Y a objeto de mejorar la resistencia a la corrosión de material metálico de zinc tal como zinc, chapa de acero recubierta con zinc y chapa de acero recubierta con zinc aleada por inmersión en caliente, es necesaria la cantidad de adhesión por encima de 20 mg/m2 calculada como el elemento metálico, de manera deseable por encima de 30 mg/m2. Además, a objeto de mejorar la resistencia a la corrosión de materiales aluminíferos tales como aluminio colado y chapa de aleación de aluminio, es necesaria la cantidad de adhesión por encima de 10 mg/m2 calculada como el elemento metálico, de manera deseable por encima de 20 mg/m2. A objeto de mejorar la resistencia a la corrosión de materiales magnesíferos tales como chapa de aleación de magnesio y magnesio colado, es necesaria la cantidad de adhesión por encima de 10 mg/m2 calculada como el elemento metálico, de manera deseable por encima de 20 mg/m2. Respecto a la cantidad de adhesión, no hay límite superior. Sin embargo, cuando la cantidad excede 1 g/m2, se generan fácilmente rupturas sobre la capa de película de superficie tratada y se torna difícil formar una película uniforme. Por ello, en cualquier caso de material metálico de hierro y material metálico de zinc y material aluminífero, el límite superior deseable de cantidad de adhesión es 1 g/m2, de modo más deseable 800 mg/m2.
Ejemplos
Los efectos del procedimiento para tratamiento de superficie de la presente invención serán ilustrados específicamente de acuerdo con los Ejemplos y Ejemplos Comparativos abajo. Y un material que va a ser tratado, un agente desengrasante y un recubrimiento usado allí, son seleccionados arbitrariamente de los materiales que están en el mercado.
Placa de pruebal
Como las chapas de prueba, en los Ejemplos y Ejemplos Comparativos se usan chapas de acero laminado en frío,
chapas de acero recubiertas con zinc por inmersión en caliente, chapas de aleación de aluminio y chapas de aleación de magnesio. A continuación se muestran las abreviaturas y especificaciones de estas chapas de prueba. Para la evaluación de la apariencia después del tratamiento de superficie, se usó la chapa de prueba preparada por unión de tres materiales de metal de SPC, GA y Al mediante una soldadura de punto. Para la evaluación de la cantidad de adhesión de la capa de película de superficie tratada, se usaron cada chapa de prueba de SPC, GA, Al y Mg, y la chapa de prueba preparada por unión de tres materiales de metal de SPC, GA y Al mediante una soldadura de punto. Para la evaluación de la propiedad de recubrimiento, se usó la chapa de prueba preparada mediante unión de tres materiales de metal de SPC, GA y Al mediante una soldadura de punto y las pruebas de tratamiento de superficie, recubrimiento y evaluación de la propiedad de recubrimiento, fueron llevadas a cabo en serie. La Fig.1 es la vista de plano de la chapa de prueba preparada mediante unión de tres materiales de metal de SPC, GA y Al mediante una soldadura de punto, y la Fig.2 es una vista elevada de la misma. El numeral 1 indica una porción con soldadura de puntos.
■ SPC: chapa de acero laminado en frío (JIS-G-3141)
■ GA: chapa de acero recubierta con zinc con aleación por ambos lados por inmersión en caliente (45 g/m2) ■ Al: chapa de aleación de aluminio (aleación de aluminio serie 6000)
■ Mg: chapa de aleación de magnesio (JIS-H-4201)
Proceso de tratamiento]
Los procesos de tratamiento del Ejemplos y Ejemplos Comparativos son mostrados como sigue.
Ejemplos 1-4, Ejemplo 7 y Ejemplos comparativo 1-4: desengrasado alcalino ^ enjuague con agua ^ tratamiento de formación de película enjuague con agua ^ enjuague con agua pura ^ secado
Ejemplo 5: desengrasado alcalino ^ enjuague con agua ^ tratamiento de formación por electrólisis ^ enjuague con agua ^ enjuague con agua pura ^ secado
Ejemplo 6: tratamiento de formación de película (usado también como desengrasado) ^ enjuague con agua ^ enjuague con agua pura ^ secado
Ejemplo 8: desengrasado alcalino ^ enjuague con agua ^ tratamiento de formación de película ^ enjuague con agua tratamiento posterior ^ enjuague con agua pura ^ secado
Ejemplo 9: tratamiento de formación de película (y desengrasado) ^ enjuague con agua ^ tratamiento posterior ^ enjuague con agua pura secado
Ejemplo comparativo 5: desengrasado alcalino ^ enjuague con agua ^ acondicionamiento de superficie ^ tratamiento con fosfato de zinc ^ enjuague con agua ^ enjuague con agua pura ^ secado
En los procesos mencionados anteriormente por Ejemplos y Ejemplos Comparativos, el desengrasado alcalino fue llevado a cabo como sigue. Esto es, se diluyó Fine Cleaner L4460 (marca comercial: Producto de Nihon Parkerizing) a concentración de 2% con agua de la ciudad, y se atomizó sobre una chapa que iba a ser tratada, a 40 °C por 120 seg. El enjuague con agua y enjuague con agua pura después del tratamiento de formación de película fueron ejecutados mediante atomización de agua y agua pura sobre la chapa que iba ser tratada, a temperatura ambiente por 30 seg, tanto en Ejemplos como en Ejemplos Comparativos.
Ejemplo 1 (referencia)
Se preparó solución acuosa de zirconio con concentración de 200 ppm usando reactivo de oxinitrato de zirconio y ácido nítrico. Después de calentar la solución acuosa a 45°C, se ajustó el pH a 3,0 usando ácido fluorhídrico y reactivo de hidróxido de sodio, y la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 1 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. La concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal, después del ajuste de ion flúor libre, fue 50 ppm.
La chapa de prueba enjuagada con agua después de desengrasado, fue sumergida en la solución de tratamiento para tratamiento de superficie de metal por 120 segundos, para llevar a cabo el tratamiento de superficie.
Ejemplo 2.
Se preparó solución acuosa de zirconio con concentración de 100 ppm, magnesio con concentración de 5.000 ppm, estroncio con concentración de 2.000 ppm y grupo de ácido nítrico con concentración de 28.470 ppm,
usando reactivo de oxinitrato de zirconio, reactivo de nitrato de magnesio y reactivo de nitrato de estroncio. Después de calentar la solución acuosa a 50°C, se ajustó el pH a 4,0 usando ácido fluorhídrico y reactivo de amoníaco acuoso, y la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 80 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. La concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal, después del ajuste de ion flúor libre, fue 2.000 ppm.
La chapa de prueba enjuagada con agua después de desengrasado, fue sumergida en la solución de tratamiento para tratamiento de superficie de metal por 60 segundos, para llevar a cabo el tratamiento de superficie.
Ejemplo 3
Se preparó solución acuosa de zirconio con concentración de 1.000 ppm, titanio con concentración de 2.000 ppm, calcio con concentración de 5 ppm y grupo de ácido nítrico con concentración de 1.000 ppm, usando solución acuosa de ácido hexafluorozircónico (IV), solución acuosa de sulfato de titanio (IV) y reactivo de sulfato de calcio. Después de calentar la solución acuosa a 40°C, se ajustó el pH a 5,0 usando ácido fluorhídrico y reactivo de hidróxido de potasio, y la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 25 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. La concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal, después del ajuste de ion flúor libre, fue 2.250 ppm.
La chapa de prueba enjuagada con agua después de desengrasado, fue sumergida en la solución de tratamiento para tratamiento de superficie de metal por 90 segundos, para llevar a cabo el tratamiento de superficie.
Ejemplo 4
Se preparó solución acuosa de titanio con concentración de 5.000 ppm, estroncio con concentración de 5.000 ppm, grupo de ácido nítrico con concentración de 7.080 ppm y grupo de ácido nitroso con concentración de 40 ppm, usando solución acuosa de ácido hexafluorotitanio (IV), reactivo de nitrato de estroncio, y reactivo de nitrito de sodio. Después de calentar la solución acuosa a 35°C, se ajustó el pH a 4,0 usando ácido fluorhídrico y reactivo de trietanol amine, y la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 10 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. La concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal, después del ajuste de ion flúor libre, fue 11.900 ppm.
Después de desengrasar, se enjuagó la chapa de prueba, entonces la solución de tratamiento para tratamiento de superficie de metal obtenida fue atomizada sobre la superficie de la misma por 120 seg., llevando a cabo así el tratamiento de superficie.
Ejemplo 5
Se preparó solución acuosa de zirconio con concentración de 5 ppm, titanio con concentración de 5 ppm, magnesio con concentración de 100 ppm, grupo de ácido nítrico con concentración de 30.520 ppm y grupo de ácido clórico con concentración de 100 ppm usando reactivo de oxinitrato de zirconio, solución acuosa de ácido hexafluorotitánico (IV), reactivo de nitrato de magnesio, ácido nítrico y reactivo de ácido clórico de sodio. Después de calentar la solución acuosa a 30°C, se ajustó el pH a 6,0 usando ácido fluorhídrico y reactivo de amoníaco acuoso, y la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 0,5 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. La concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal, después del ajuste de ion flúor libre, fue 12 ppm.
Usando la chapa de prueba enjuagada con agua después del desengrasado como un cátodo, y un electrodo de carbón como un ánodo, se realizó electrólisis a la chapa de prueba en la solución de tratamiento para tratamiento de superficie de metal por 5 segundos bajo la condición de 5A/dm2, llevando a cabo así el tratamiento de superficie.
Ejemplo 6
Se preparó solución acuosa de zirconio con concentración de 150 ppm, magnesio con concentración de 10 ppm, grupo de ácido nítrico con concentración de 5.200 ppm y concentración de peróxido de hidrógeno de 10 ppm, usando reactivo de oxinitrato de zirconio, reactivo de óxido de magnesio, ácido nítrico, y reactivo de peróxido de hidrógeno. Después de calentar la solución acuosa a 50°C, se ajustó el pH a 5,0 usando ácido fluorhídrico y reactivo de amoníaco acuoso, la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 50 ppm y se añadieron 2 g/litro de
polioxietilenenonilfeniléter (número de moles de adición de óxido de etileno: 12 mol), el cual es un agente no iónico con actividad de superficie, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. La concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal, después del ajuste de ion flúor libre, fue 170 ppm.
A la superficie de chapa de prueba no desengrasada sobre la cual hay aceite como recubrimiento, se aplicó mediante atomización por 90 seg la solución de tratamiento para tratamiento de superficie de metal mencionada anteriormente, llevándose así a cabo al mismo tiempo el desengrasado y tratamiento de superficie
Ejemplo 7
Se preparó solución acuosa de titanio con concentración de 100 ppm, calcio con concentración de 50 ppm, magnesio con concentración de 5.000 ppm, grupo de ácido nítrico con concentración de 25.660 ppm y permanganato con concentración de 10 ppm, usando solución acuosa de sulfato de titanio (IV), reactivo de nitrato de calcio, reactivo de nitrato de magnesio y reactivo de permanganato de potasio. Se añadió compuesto acrílico de polímero soluble en agua (Jurymer AC-10L: producto de Nihon Junyaku Co., Ltd.) en la solución acuosa de modo que la concentración de sólido fuera 1%, entonces se calentó la solución acuosa a 50°C. Después de ello, se ajustó el pH a 3,0 usando ácido fluorhídrico y reactivo de hidróxido de sodio, y la concentración total de ion flúor libre en la solución acuosa, que iba a ser medida con un medidor de ion flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 95 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. Después de ajustar la concentración de ion flúor libre, la concentración total de flúor en la solución de tratamiento para tratamiento de superficie de metal fue 2.000 ppm.
La chapa de prueba enjuagada con agua después de desengrasado, fue sumergida en la solución de tratamiento para tratamiento de superficie de metal por 60 segundos para llevar a cabo el tratamiento de superficie.
Ejemplo 8
Se preparó la solución acuosa con 1% de compuesto acrílico de polímero soluble en agua (Jurymer AC-10L: producto de Nihon Junyaku Co., Ltd.) en concentración de sólido y 2g/litro de reactivo de ácido fosfórico, como grupo ácido fosfórico. Se calentó esta solución acuosa 40°C, entonces se ajustó el pH a 4,5 usando reactivo de amoníaco acuoso, obteniendo así la solución de tratamiento posterior. La chapa de prueba sobre la cual se llevó a cabo la formación mediante el tratamiento de superficie del Ejemplo 5 y enjuagada con agua, fue sumergida por 30 segundos en la solución de tratamiento posterior mencionada anteriormente, para llevar a cabo el tratamiento. Ejemplo 9
Se preparó la solución acuosa de zirconio con concentración de 50 ppm y cobalto con concentración de 50 ppm, usando solución acuosa de ácido hexafluorozircónico (IV) y reactivo de nitrato de cobalto. Después de calentar la solución acuosa a 40°C, se ajustó el pH a 5,0 con reactivo de amoníaco acuoso, obteniendo así la solución de tratamiento posterior. La chapa de prueba sobre la cual se llevó a cabo la formación mediante el tratamiento de superficie del Ejemplo 6 y enjuagada con agua, fue sumergida por 30 segundos en la solución de tratamiento posterior mencionada anteriormente, para llevar a cabo el tratamiento posterior.
Ejemplo comparativo 1
Se preparó la solución acuosa de zirconio con concentración de 500 ppm, magnesio con concentración de 1.000 ppm y grupo de ácido nítrico con concentración de 6.780 ppm, usando reactivo de oxinitrato de zirconio, nitrato de magnesio y ácido nítrico. Después de calentar la solución acuosa a 45°C, se ajustó el pH a 4,0 con solución de hidróxido de sodio, obteniendo así la solución de tratamiento para tratamiento de superficie de metal. Se midió la concentración de ion flúor libre de la solución de tratamiento para tratamiento de superficie de metal, mediante un medidor de ion flúor del mercado (IM-55G; producto de Toa Denpa Industries Co., Ltd), y el resultado fue 0 ppm. La chapa de prueba que había sido enjuagada con agua después de desengrasar, fue sumergida en la solución de tratamiento para tratamiento de superficie de metal mencionada anteriormente, por 120 segundos para llevar a cabo el tratamiento de superficie.
Ejemplo comparativo 2
Se preparó la solución acuosa de titanio con concentración de 2.000 ppm usando solución acuosa de sulfato de titanio (IV). Después de calentar la solución acuosa a 50°C, se ajustó el pH a 3,5 usando ácido fluorhídrico y reactivo de amoníaco acuoso, y la concentración de ion flúor libre medida con un medidor de ión flúor (IM-55G; producto de Toa Denpa Industries Co., Ltd) fue ajustada a 400 ppm, obteniendo así la solución de tratamiento para tratamiento de superficie de metal.
La chapa de prueba que había sido enjuagada con agua después de desengrasar, fue sumergida en la solución de tratamiento para tratamiento de superficie de metal mencionada anteriormente, por 90 segundos para llevar a cabo el tratamiento de superficie.
Ejemplo comparativo 3
Se diluyó Alchrom 713 (marca comercial, producto de Nihon Parkerizing Co., Ltd ), que es el agente de tratamiento de cromato crómico en el mercado, con agua de la ciudad hasta la concentración de 3,6%, entonces se ajustaron la acidez total y acidez de ácido libre, al valor central descrito en el folleto.
Se enjuagó con agua la chapa de prueba después de desengrasar, después se sumergió en la solución de tratamiento de cromato calentada a la temperatura de 35°C y se llevó a cabo el tratamiento de cromato por 60 seg.
Ejemplo comparativo 4
Se diluyó Palcoat 3756 (marca comercial, producto de Nihon Parkerizing Co., Ltd ), que es el agente de tratamiento libre de cromo en el mercado, con agua de la ciudad hasta la concentración de 2%, entonces se ajustó la acidez total y acidez de ácido libre, al valor central descrito en el folleto. Se enjuagó con agua la chapa de prueba después de desengrasar, después se sumergió en la solución de tratamiento libre de cromo calentada a la temperatura de 40°C y se llevó a cabo el tratamiento libre de cromo, por 60 seg.
Ejemplo comparativo 5
Se enjuagó con agua la chapa de prueba después de desengrasar, entonces se atomizó sobre ella a temperatura ambiente durante 30 segundos la solución preparada diluyendo con agua de la ciudad hasta la concentración de 0,1%, Prepalene ZN (marca comercial, producto de Nihon Pakerizing Co., Ltd.), el cual es un agente de acondicionamiento de superficie. Se diluyó con agua de la ciudad hasta la concentración de 4,8%, Palbond L3020 (marca comercial, producto de Nihon Parkerizing Co., Ltd.). Además, como flúor se añadió a la solución reactivo de fluoruro de hidrógeno y sodio hasta 200 ppm, y entonces se ajustó la acidez total y acidez de ácido libre de la misma al valor central descrito en el folleto. Así se preparó la solución de tratamiento de fosfato de zinc. Se sumergió la chapa de prueba mencionada anteriormente, dentro de la solución química de tratamiento de fosfato de zinc, calentada a la temperatura de 42°C, y se depositó la película de fosfato de zinc.
[Evaluación de película de superficie tratadal
Mediante inspección visual se evaluó la apariencia de las chapas de superficie tratada de los Ejemplos y Ejemplos Comparativos. En la tabla 1 se resumen los resultados. Además, con un equipo de análisis de fluorescencia de rayos X (System 3270, producto de Rigaku Denki Kogyo Co., Ltd.) se midieron las cantidades de adhesión de película de las capas de superficie tratada. En la tabla 2 y la tabla 3 se resumen los resultados. La cantidad de adhesión de la capa de película de superficie tratada fue medida en el caso donde los materiales de metal no estaban unidos y fueron tratados respectivamente (en el caso sin unión) y en el caso donde los materiales fueron sometidos a tratamiento de unión por medio de soldadura de punto (en el caso con unión).
Tabla 1


(continuación)

En la tabla 1, se muestran los resultados de evaluación de apariencia de películas de superficie tratada obtenidas por los Ejemplos y Ejemplos Comparativos. En los Ejemplos, es claro que se obtuvieron películas uniformes sobre todos los materiales de metal en todas las chapas de prueba. Además, sobre la porción con soldadura de puntos de las chapas de prueba usadas en los Ejemplos, se observó también la deposición de película de superficie tratada. Por el contrario, en los Ejemplos Comparativos, no se forma una película uniforme sobre todas las chapas de prueba. En especial, en los Ejemplos comparativos 3, 4 y 5, no se observó en absoluto la deposición de película sobre porción con soldadura de punto. Además, el Ejemplo comparativo 5 usó la solución química de tratamiento de fosfato de zinc que se usó en el caso donde se tratan al mismo tiempo chapa de acero laminado en frío, chapa de acero recubierta con zinc y aleación de aluminio. Cuando las chapas de prueba fueron unidas mediante soldadura de punto, como se ilustra en la presente prueba, la porción donde el material metálico estaba expuesto, que es llamada "falta de ocultación", fue observada sobre la chapa de acero laminado en frío.
Tabla 2

(continuación)

Tabla 3
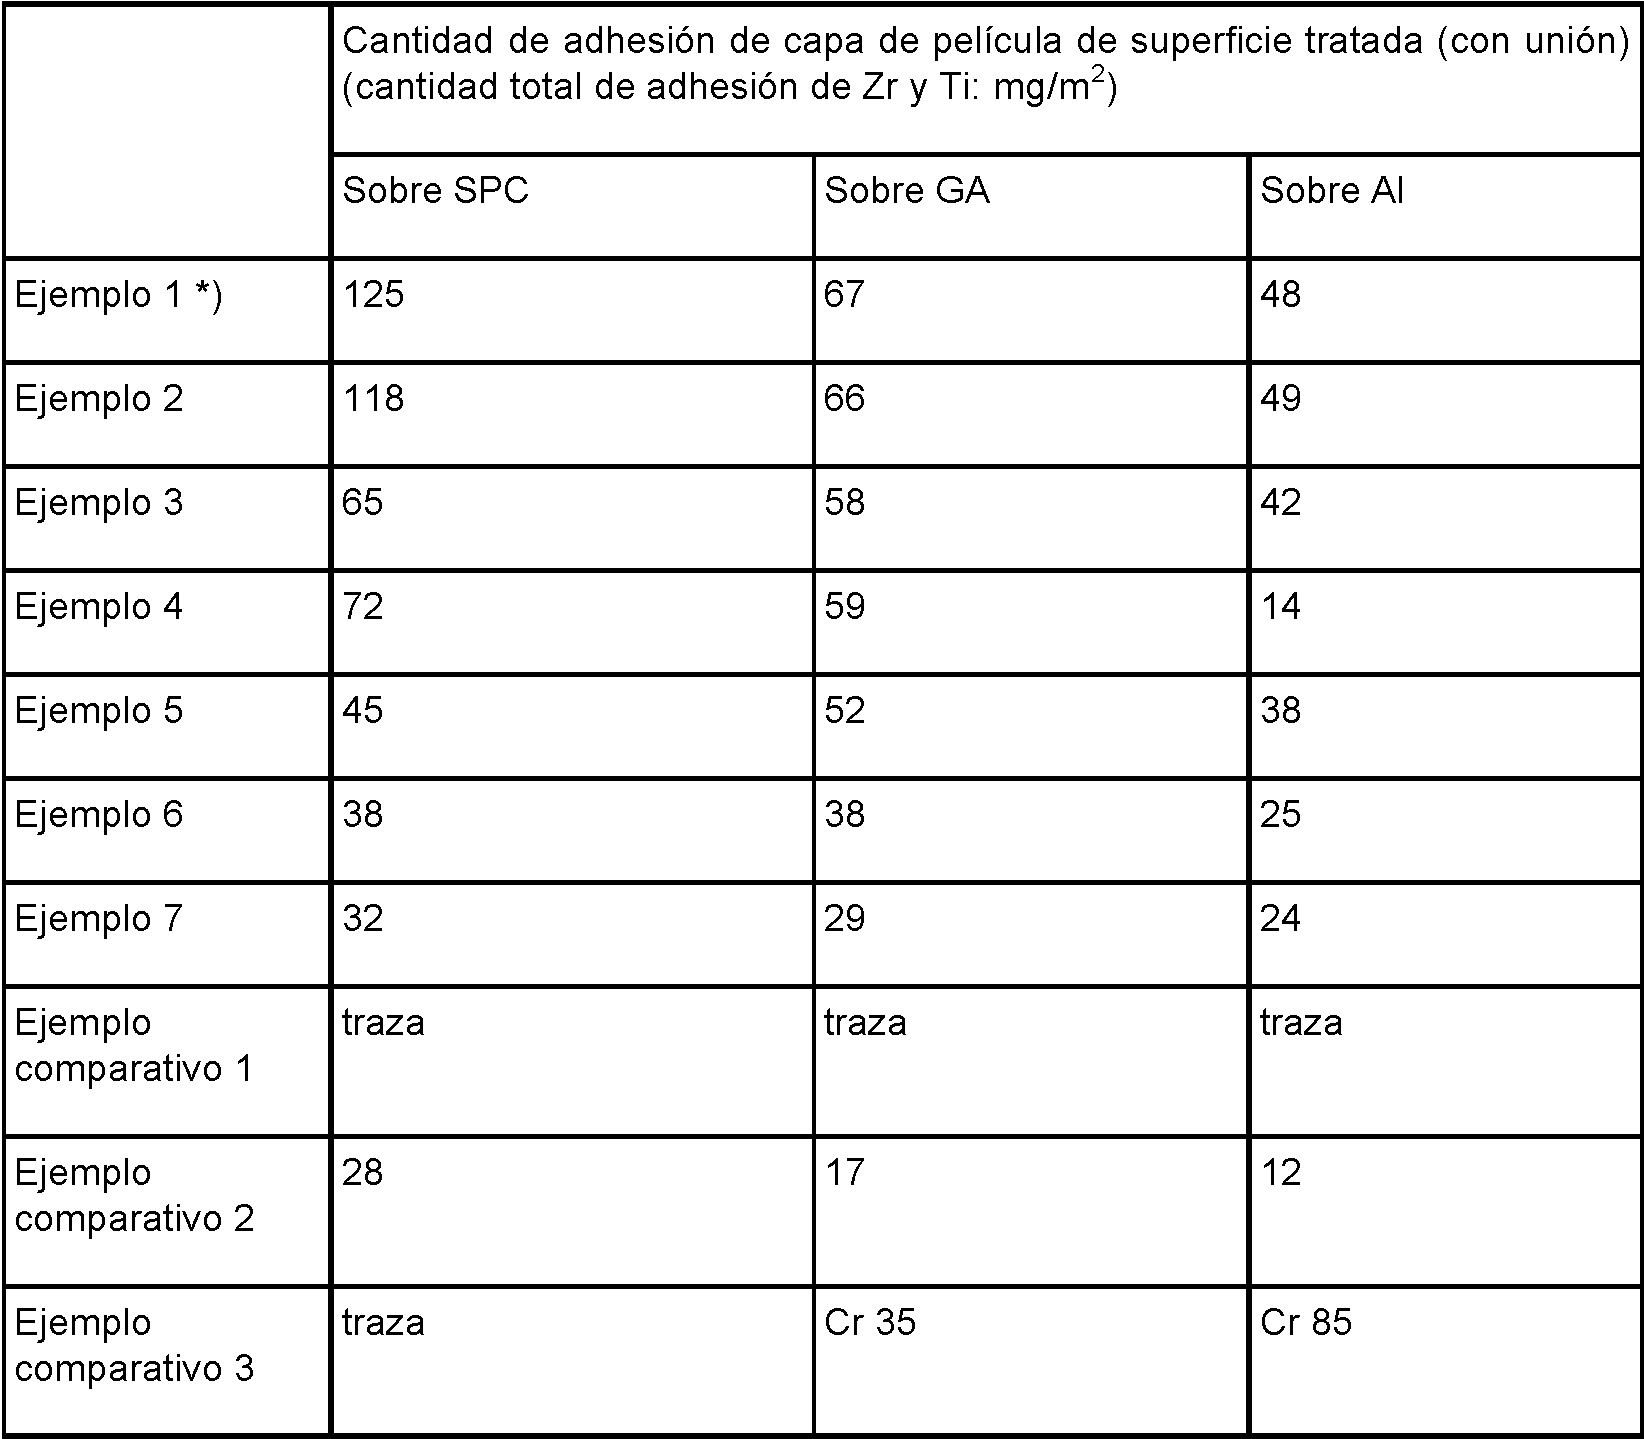
(continuación)

En la tabla 2 y la tabla 3, se muestran los resultados por la medición de la cantidad de adhesión de película de superficie tratada obtenidos en los Ejemplos y Ejemplos Comparativos. En los Ejemplos, las cantidades de adhesión pretendidas fueron obtenidas sobre todos los materiales de metal en todas las chapas de prueba. Además, la cantidad de adhesión de capa de película de superficie tratada en los Ejemplos fue constante, independientemente de si las chapas de prueba estaban unidas o no. Por el contrario, como se entendió claramente a partir de los resultados de evaluación para la apariencia de película en los Ejemplos Comparativos, no se depositó la película uniforme sobre todas las chapas de prueba.
[Evaluación del desempeño del recubrimiento!
(Preparación de la chapa de evaluación)
A objeto de evaluar las propiedades de recubrimiento de chapas con tratamiento de superficie obtenidas en los Ejemplos y Ejemplos Comparativos, se llevó a cabo el recubrimiento mediante el siguiente proceso: recubrimiento por electrodeposición catiónica ^ enjuague con agua pura ^ cocimiento en horno ^ tratamiento de superficie ^ cocimiento en horno ^ recubrimiento superior ^ cocimiento en horno.
Los detalles del recubrimiento por electrodeposición catiónica, tratamiento de superficie, y recubrimiento superior son como sigue:
■ recubrimiento por electrodeposición catiónica: recubrimiento por electrodeposición catiónica tipo epoxi (Elecron 9400, producto de Kansai Paint CO., LTD), voltaje eléctrico 200V, espesor de película 20|jm, cocimiento en horno a 175°C durante 20 minutos,
■ tratamiento de superficie: recubrimiento aminoalquídico (AmilacTP-37 gris: producto de Kansai Paint CO., LTD.), recubrimiento por atomización, espesor de película 35pm, cocimiento en horno a 140°C durante 20 minutos, y ■ recubrimiento superior: recubrimiento aminoalquídico (AmilacTM-13 blanco, producto de Kansai Paint CO., LTD.), recubrimiento por atomización, espesor de película 35pm, cocimiento en horno a 140°C durante 20 minutos.
[Evaluación de desempeño del recubrimiento!
Se evaluó la propiedad de recubrimiento en los Ejemplos y Ejemplos Comparativos, y en la tabla 4 y la tabla 5 se muestran los resultados de la misma. Abajo se describen los aspectos evaluados y las abreviaturas. En lo sucesivo, la película recubierta después del proceso de recubrimiento por electrodeposición es llamada película recubierta por electrodeposición y la película recubierta después del recubrimiento superior es llamada película de 3 recubrimientos.
(1) SST: prueba de atomización con agua salina (película recubierta por electrodeposición)
(2) SDT: prueba de inmersión en agua salina caliente (película recubierta por electrodeposición)
(3) ADH 1 ria: adhesión primaria (película de 3 recubrimientos)
(4) ADH 2ria: adhesión secundaria resistente al agua (película de 3 recubrimientos)
SST: Sobre la chapa con recubrimiento por electrodeposición se cortan muescas de líneas de corte cruzado, usando una cuchilla afilada, y se atomiza salmuera al 5% sobre la chapa por 840 horas (de acuerdo con JIS-Z
2371). Después de la atomización, se midieron los anchos máximos de ampolla en ambos lados de la línea de corte cruzado.
SDT: Se empapó la chapa con recubrimiento por electrodeposición, en solución acuosa de 5 % en peso de NaCl a 50°C por 840 horas. Después del empapamiento, se lavó la chapa de prueba con agua de la ciudad y se secó a temperatura ambiente. Se peló la totalidad de la superficie de la chapa de prueba, usando una cinta adhesiva, y se evaluó al ojo del inspector el área retirada de película recubierta, sobre cada material metálico.
ADH 1ria: Se marcaron líneas de inspección de 100 cuadrados con intervalos de 2 mm, usando un cuchillo afilado sobre una película de 3 recubrimientos. Se pelaron los cuadrados en las líneas de inspección usando una cinta de celofán, y se contaron los números de cuadrados pelados.
ADH 2ria: Se empapó una película de 3 recubrimientos en agua pura de 40 °C por 240 horas. Entonces, se marcaron 100 cuadrados de inspección con intervalos de 2mm, usando un cuchillo afilado sobre ella. Se pelaron los cuadrados de inspección, usando una cinta de celofán, y se contaron los números de cuadrados pelados.
Tabla 4

En la tabla 4 se resumen los resultados para evaluación de propiedad de recubrimiento de la película recubierta por electrodeposición. Los Ejemplos mostraron buena resistencia a la corrosión en todas las chapas de prueba. Por el contrario, en el Ejemplo comparativo 1, dado que en la solución de tratamiento para tratamiento de superficie de metal no había en absoluto iones flúor libres, la deposición de película de superficie tratada no fue suficiente y así la resistencia a la corrosión no fue tan buena. Además, en el Ejemplo comparativo 2, dado que la concentración de ion flúor libre en la solución de tratamiento para tratamiento de superficie de metal era alta, especialmente, la cantidad de adhesión de la película sobre SPC fue pequeña y la resistencia a la corrosión no fue tan buena. Las propiedades de recubrimiento de los Ejemplos 5 y 6 fueron superiores a las de los Ejemplos Comparativos, pero cuando se comparan con otros Ejemplos, la resistencia a la corrosión después del recubrimiento por electrodeposición fue inferior a la de otros Ejemplos. Sin embargo, como se muestra en los Ejemplos 8 y 9, la resistencia a la corrosión mejoró adicionalmente llevando a cabo el tratamiento posterior.
Dado que en el Ejemplo comparativo 3, se usó un agente de tratamiento con cromato para aleación de aluminio y en el Ejemplo comparativo 4 se usó un agente de tratamiento libre de cromo para aleación de aluminio, la resistencia a la corrosión de Al fue buena, pero la resistencia a la corrosión de otras chapas de prueba fue obviamente inferior a la de los Ejemplos. En el Ejemplo comparativo 5, se usó un agente de tratamiento de fosfato de zinc, que es usado normalmente como la base para recubrimiento. Sin embargo, el Ejemplo comparativo 5, en la condición donde cada una de las chapas de prueba estaba unida mediante soldadura, mostró los resultados de prueba inferiores a los de los Ejemplos.
Tabla 5


La tabla 5 muestra los resultados de evaluación de adhesión de una chapa de 3 recubrimientos. Los Ejemplos mostraron buena adhesión a todas las chapas de prueba. Respecto a la 1a ADH, se obtuvieron buenos resultados en todos los Ejemplos Comparativos. Sin embargo, respecto a la 2a ADH, los Ejemplos Comparativos no mostraron el buen nivel de adhesión a todas las chapas de prueba, igual para la resistencia a la corrosión del recubrimiento por electrodeposición. Además, en el Ejemplo comparativo 5, en el baño de tratamiento después del tratamiento de superficie se observó la generación de lodo, que es el subproducto de tratamiento con fosfato de zinc. Sin embargo, en los Ejemplos de la presente invención, no se observó la generación de lodo.
A partir de los resultados mencionados anteriormente, se entienden obviamente los siguientes hechos. Esto es, los tratamientos simultáneos de SPC, GA, y Al y la deposición de película de superficie tratada que tiene buena adhesión y resistencia a la corrosión, sobre la superficie de los mismos sin cambio en el baño de tratamiento y condiciones de tratamiento, son posibles sólo usando el procedimiento de tratamiento de superficie de la presente invención. De acuerdo con la presente invención, es posible depositar la película de superficie tratada que tiene buena resistencia a la corrosión, incluso sobre una porción soldada. Además, dado que el procedimiento para tratamiento de superficie de la presente invención requiere sólo poner en contacto el material metálico que va a ser tratado con la solución de tratamiento para tratamiento de superficie de metal, es posible depositar la película de superficie tratada y mejorar la resistencia a la corrosión en la porción donde la solución no puede ser agitada, tal como dentro de estructuras con forma de bolsa.
Aplicabilidad industrial
De acuerdo con la solución de tratamiento para tratamiento de superficie de metal y el procedimiento para tratamiento de superficie de la presente invención, es posible depositar una película de superficie tratada que tiene excelente resistencia a la corrosión después del recubrimiento sobre la superficie de una metal hecho de dos o más de material ferrífero, material zincífero, material aluminífero y material magnesífero, en el baño de tratamiento que no contiene componente peligroso para el ambiente y sin generación de lodo, lo cual no ha sido logrado en la técnica previa. Además, dado que la presente invención no necesita un proceso para acondicionamiento de superficie sobre el material metálico que va a ser tratado, es posible reducir el tiempo de tratamiento y reducir el espacio para el tratamiento.
Claims (11)
1. Un procedimiento de tratamiento de superficie de metal que comprende poner en contacto con una solución de tratamiento de tratamiento de superficie, simultáneamente con dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero en la condición de estar unidos soldados o remachados, la solución de tratamiento comprende 5 a 5.000 ppm de por lo menos un compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio, calculado como elemento metálico, por lo menos un compuesto seleccionado del grupo que consiste en compuesto de calcio, compuesto de magnesio y compuesto de estroncio, en el que la concentración del compuesto calculado como elemento metálico es 5 a 100 ppm en el caso del compuesto de calcio, 10 a 5.000 ppm en el caso
del compuesto de magnesio y 10 a 5.000 ppm en el caso del compuesto de estroncio y 0,1 a 100 ppm de ion flúor libre, y que tiene un pH de 2 a 6.
2. El procedimiento de tratamiento de superficie de acuerdo con la reivindicación 1, en el que la solución de tratamiento comprende además 1.000 a 50.000 ppm de grupo nitrato.
3. El procedimiento de tratamiento de superficie de acuerdo con las reivindicaciones 1 o 2, en el que la solución de tratamiento comprende además por lo menos un ácido con oxígeno y/o sal de ácido con oxígeno seleccionado del grupo que consiste en HCO3, HBrO3, HNO2, HNO3, HMnO4, HVO3, H2O2, H2WO4, H2MoO4 y sales de los mismos.
4. El procedimiento de tratamiento de superficie de acuerdo con una cualquiera de las reivindicaciones 1 a 3, en el que la solución de tratamiento comprende además por lo menos un compuesto de polímero seleccionado del grupo
que consiste en compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua.
5. El procedimiento de tratamiento de superficie de acuerdo con una cualquiera de las reivindicaciones 1 a 4, en el que la solución de tratamiento comprende además por lo menos un agente con actividad de superficie seleccionado del grupo que consiste en agentes no iónicos con actividad de superficie, agentes aniónicos con actividad de superficie y agentes catiónicos con actividad de superficie.
6. El procedimiento de tratamiento de superficie de acuerdo con una cualquiera de las reivindicaciones 1 a 5, que comprende además poner en contacto los dos o más materiales de metal con una solución acuosa ácida de un compuesto que contiene por lo menos un elemento seleccionado del grupo que consiste en cobalto, níquel, estaño, cobre, titanio y zirconio, después de poner en contacto con la solución de tratamiento de tratamiento de superficie, con o sin lavado con agua.
7. El procedimiento de tratamiento de superficie de acuerdo con una cualquiera de las reivindicaciones 1 a 6, que comprende además poner en contacto los dos o más materiales de metal con una solución de tratamiento que contiene por lo menos un compuesto de polímero seleccionado de compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua, después de poner en contacto con la solución de tratamiento de tratamiento de superficie, con o sin lavado con agua.
8. Un procedimiento de tratamiento de superficie de metal que comprende el tratamiento electrolítico en una solución de tratamiento de tratamiento de superficie, en el que simultáneamente dos o más materiales de metal seleccionados del grupo que consiste en material ferrífero, material zincífero, material aluminífero y material magnesífero en la condición de estar unidos por soldadura o remachado son un cátodo, donde la solución de tratamiento comprende 5 a 5.000 ppm de por lo menos un compuesto seleccionado del grupo que consiste en compuesto de zirconio y compuesto de titanio calculado como elemento metálico, por lo menos un compuesto seleccionado del grupo que consiste en compuesto de calcio, compuesto de magnesio y compuesto de estroncio, en el que la concentración del compuesto calculado como elemento metálico es 5 a 100 ppm en el caso del compuesto de calcio, 10 a 5.000 ppm en el caso del compuesto de magnesio y 10 a 5.000 ppm en el caso del compuesto de estroncio y 0,1 a 100 ppm de ion flúor libre, y que tiene un pH de 2 a 6.
9. El procedimiento de tratamiento de superficie de metal de acuerdo con la reivindicación 8, que comprende además poner en contacto los dos o más materiales de metal con una solución acuosa ácida de compuesto que contiene por lo menos un elemento seleccionado del grupo que consiste en cobalto, níquel, estaño, cobre, titanio y zirconio, después del tratamiento electrolítico en la solución de tratamiento de tratamiento de superficie, con o sin
lavado con agua.
10. El procedimiento de tratamiento de superficie de metal de acuerdo con la reivindicación 9, que comprende además poner en contacto de los dos o más materiales de metal con una solución de tratamiento que contiene por lo menos un compuesto de polímero seleccionado de compuestos de polímero solubles en agua y compuestos de polímero dispersables en agua, después del tratamiento electrolítico en la solución de tratamiento de tratamiento
de superficie, con o sin lavado con agua.
11. El procedimiento de tratamiento de superficie de acuerdo con la reivindicación 5, en el que el paso de poner en contacto comprende poner en contacto los dos o más materiales de metal, cuya superficie no está desengrasada ni limpiada.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002362640A JP4205939B2 (ja) | 2002-12-13 | 2002-12-13 | 金属の表面処理方法 |
| PCT/JP2003/015868 WO2004055237A1 (ja) | 2002-12-13 | 2003-12-11 | 金属の表面処理用処理液及び表面処理方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2730576T3 true ES2730576T3 (es) | 2019-11-12 |
Family
ID=32588165
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES03780727T Expired - Lifetime ES2730576T3 (es) | 2002-12-13 | 2003-12-11 | Fluido de tratamiento para tratamiento de superficie de metal y procedimiento para tratamiento de superficie |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US20060185769A1 (es) |
| EP (1) | EP1571237B1 (es) |
| JP (1) | JP4205939B2 (es) |
| KR (1) | KR100674778B1 (es) |
| CN (2) | CN101487115B (es) |
| AU (1) | AU2003289323A1 (es) |
| CA (1) | CA2509772A1 (es) |
| ES (1) | ES2730576T3 (es) |
| MX (1) | MXPA05006156A (es) |
| TW (1) | TW200416300A (es) |
| WO (1) | WO2004055237A1 (es) |
Families Citing this family (99)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7578921B2 (en) | 2001-10-02 | 2009-08-25 | Henkel Kgaa | Process for anodically coating aluminum and/or titanium with ceramic oxides |
| US7452454B2 (en) | 2001-10-02 | 2008-11-18 | Henkel Kgaa | Anodized coating over aluminum and aluminum alloy coated substrates |
| US7569132B2 (en) | 2001-10-02 | 2009-08-04 | Henkel Kgaa | Process for anodically coating an aluminum substrate with ceramic oxides prior to polytetrafluoroethylene or silicone coating |
| JP4205939B2 (ja) * | 2002-12-13 | 2009-01-07 | 日本パーカライジング株式会社 | 金属の表面処理方法 |
| CA2454029A1 (en) * | 2002-12-24 | 2004-06-24 | Nippon Paint Co., Ltd. | Chemical conversion coating agent and surface-treated metal |
| JP4067103B2 (ja) * | 2002-12-24 | 2008-03-26 | 日本ペイント株式会社 | 脱脂兼化成処理剤及び表面処理金属 |
| ITMO20040169A1 (it) * | 2004-07-02 | 2004-10-02 | Italtecno S R L | 'bagno per il rivestimento di conversione di manufatti in allluminio e sue leghe e relativo procedimenti'. |
| CA2594899A1 (en) * | 2005-01-14 | 2006-07-20 | Henkel Kommanditgesellschaft Auf Aktien | Stable, non-chrome, thin-film organic passivates |
| DE102005005858A1 (de) * | 2005-02-08 | 2006-08-17 | Henkel Kgaa | Verfahren zur Beschichtung von Metallblech, insbesondere Zinkblech |
| JP2006241579A (ja) * | 2005-03-07 | 2006-09-14 | Nippon Paint Co Ltd | 化成処理剤及び表面処理金属 |
| JP4510079B2 (ja) * | 2005-03-16 | 2010-07-21 | 日本パーカライジング株式会社 | 表面処理金属材料 |
| DE102005023728A1 (de) | 2005-05-23 | 2006-11-30 | Basf Coatings Ag | Lackschichtbildendes Korrosionsschutzmittel und Verfahren zu dessen stromfreier Applikation |
| DE102005059314B4 (de) | 2005-12-09 | 2018-11-22 | Henkel Ag & Co. Kgaa | Saure, chromfreie wässrige Lösung, deren Konzentrat, und ein Verfahren zur Korrosionsschutzbehandlung von Metalloberflächen |
| JP4748384B2 (ja) * | 2005-09-21 | 2011-08-17 | 日立金属株式会社 | サドル型継手 |
| US7815751B2 (en) * | 2005-09-28 | 2010-10-19 | Coral Chemical Company | Zirconium-vanadium conversion coating compositions for ferrous metals and a method for providing conversion coatings |
| JP5023468B2 (ja) * | 2005-10-28 | 2012-09-12 | Jfeスチール株式会社 | 缶又は缶蓋用表面処理金属板およびその製造方法、ならびに缶又は缶蓋用樹脂被覆金属板、金属缶および缶蓋 |
| WO2007061011A1 (ja) * | 2005-11-22 | 2007-05-31 | Nihon Parkerizing Co., Ltd. | 化成処理金属板およびその製造方法 |
| TWI340770B (en) | 2005-12-06 | 2011-04-21 | Nippon Steel Corp | Composite coated metal sheet, treatment agent and method of manufacturing composite coated metal sheet |
| JP2007182626A (ja) * | 2005-12-06 | 2007-07-19 | Nippon Steel Corp | 複合被覆金属板、複合被覆処理剤、及び複合被覆金属板の製造方法 |
| JP2007262577A (ja) * | 2006-03-01 | 2007-10-11 | Nippon Paint Co Ltd | 金属表面処理用組成物、金属表面処理方法、及び金属材料 |
| JP5092332B2 (ja) * | 2006-03-22 | 2012-12-05 | Jfeスチール株式会社 | 表面処理鋼板およびその製造方法 |
| EP2014783B1 (en) * | 2006-05-02 | 2013-01-16 | JFE Steel Corporation | Process for producing alloyed hot-dip zinc-plated steel sheet and alloyed hot-dip zinc-plated steel sheet |
| MY148014A (en) * | 2006-09-07 | 2013-02-28 | Jfe Steel Corp | Surface-treated steel shee t |
| US8916006B2 (en) | 2006-09-08 | 2014-12-23 | Nippon Paint Co., Ltd. | Method of treating surface of metal base metallic material treated by the surface treatment method and method of coating the metallic material |
| MX2009002467A (es) | 2006-09-08 | 2009-12-01 | Nippon Paint Co Ltd | Metodo para tratar una superficie de base metalica, material metalico tratado por el metodo de tratamiento de superficie, y metodo para recubrir el material metalico. |
| DE102006053291A1 (de) | 2006-11-13 | 2008-05-15 | Basf Coatings Ag | Lackschichtbildendes Korrosionsschutzmittel mit guter Haftung und Verfahren zu dessen stromfreier Applikation |
| EP2094880B1 (en) * | 2007-02-12 | 2012-09-05 | Henkel AG & Co. KGaA | Process for treating metal surfaces |
| DE102007012406A1 (de) * | 2007-03-15 | 2008-09-18 | Basf Coatings Ag | Verfahren zur Korrosionsschutzausrüstung metallischer Substrate |
| EP1978131B2 (de) * | 2007-03-29 | 2019-03-06 | ATOTECH Deutschland GmbH | Mittel zur Herstellung von Korrosionsschutzschichten auf Metalloberflächen |
| JP5571277B2 (ja) * | 2007-04-13 | 2014-08-13 | 日本パーカライジング株式会社 | 亜鉛系金属材料用表面処理液および亜鉛系金属材料の表面処理方法 |
| US8673091B2 (en) * | 2007-08-03 | 2014-03-18 | Ppg Industries Ohio, Inc | Pretreatment compositions and methods for coating a metal substrate |
| US9428410B2 (en) | 2007-09-28 | 2016-08-30 | Ppg Industries Ohio, Inc. | Methods for treating a ferrous metal substrate |
| US9574093B2 (en) * | 2007-09-28 | 2017-02-21 | Ppg Industries Ohio, Inc. | Methods for coating a metal substrate and related coated metal substrates |
| US8097093B2 (en) | 2007-09-28 | 2012-01-17 | Ppg Industries Ohio, Inc | Methods for treating a ferrous metal substrate |
| JP5470751B2 (ja) * | 2008-02-13 | 2014-04-16 | Tdk株式会社 | 活物質及び電極の製造方法、活物質及び電極 |
| CN102084021B (zh) | 2008-03-17 | 2014-07-23 | 汉高股份及两合公司 | 金属处理涂料组合物和用其处理金属的方法 |
| DE102008014465B4 (de) | 2008-03-17 | 2010-05-12 | Henkel Ag & Co. Kgaa | Mittel zur optimierten Passivierung auf Ti-/Zr-Basis für Metalloberflächen und Verfahren zur Konversionsbehandlung |
| KR20110020237A (ko) * | 2008-04-25 | 2011-03-02 | 헨켈 아게 운트 코 카게아아 | 아연 도금 강을 처리하기 위한 3가 크롬 부동태화제 |
| CN101629299B (zh) * | 2008-07-16 | 2011-03-30 | 宝山钢铁股份有限公司 | 用于二次冷轧材的电镀脱脂剂 |
| JP5338195B2 (ja) * | 2008-08-20 | 2013-11-13 | 新日鐵住金株式会社 | 表面処理亜鉛系めっき鋼板及びその製造方法 |
| EP2186928A1 (en) * | 2008-11-14 | 2010-05-19 | Enthone, Inc. | Method for the post-treatment of metal layers |
| JP5463652B2 (ja) * | 2008-11-14 | 2014-04-09 | Tdk株式会社 | 活物質及び電極の製造方法 |
| JP5407062B2 (ja) * | 2008-11-17 | 2014-02-05 | Tdk株式会社 | 活物質及び電極の製造方法、活物質、電極及びリチウムイオン二次電池 |
| US8282801B2 (en) * | 2008-12-18 | 2012-10-09 | Ppg Industries Ohio, Inc. | Methods for passivating a metal substrate and related coated metal substrates |
| JP5347522B2 (ja) | 2009-01-20 | 2013-11-20 | Tdk株式会社 | 活物質及び電極の製造方法、活物質及び電極 |
| DE102009007632A1 (de) | 2009-02-05 | 2010-08-12 | Basf Coatings Ag | Beschichtungsmittel für korrosionsstabile Lackierungen |
| US9701177B2 (en) | 2009-04-02 | 2017-07-11 | Henkel Ag & Co. Kgaa | Ceramic coated automotive heat exchanger components |
| JP5434278B2 (ja) * | 2009-05-29 | 2014-03-05 | Tdk株式会社 | 活物質及び電極の製造方法、活物質及び電極 |
| US20100316881A1 (en) * | 2009-06-16 | 2010-12-16 | Kaylo Alan J | Method of reducing mapping of an electrodepositable coating layer |
| PL2458031T3 (pl) | 2009-07-02 | 2020-01-31 | Henkel Ag & Co. Kgaa | Bezchromowy i bezfluorowy roztwór do chemicznej obróbki konwersyjnej powierzchni metalu, sposób obróbki powierzchni metalu i sposób powlekania powierzchni metalu |
| DE102009028025A1 (de) | 2009-07-27 | 2011-02-03 | Henkel Ag & Co. Kgaa | Mehrstufiges Verfahren zur Behandlung von Metalloberflächen vor einer Tauchlackierung |
| CN101603174B (zh) * | 2009-07-28 | 2010-12-08 | 武汉钢铁(集团)公司 | 彩色涂层钢板用无铬预处理剂 |
| FR2948690B1 (fr) * | 2009-07-30 | 2013-03-08 | Snecma | Piece comportant un substrat portant une couche de revetement ceramique |
| KR20120116459A (ko) * | 2009-12-28 | 2012-10-22 | 니혼 파커라이징 가부시키가이샤 | 지르코늄, 구리, 아연 및 니트레이트를 함유하는 금속 전처리 조성물 및 금속 기재 상의 관련된 코팅 |
| EP2551377B1 (en) * | 2010-03-23 | 2017-09-13 | Nippon Steel & Sumitomo Metal Corporation | Method for producing a steel sheet for a container |
| TW201139736A (en) * | 2010-05-13 | 2011-11-16 | Zen Material Technologies Inc | Color whitening processing method for stainless steel surface and processing liquid used thereby |
| WO2011149047A1 (ja) | 2010-05-28 | 2011-12-01 | 東洋製罐株式会社 | 表面処理浴、この表面処理浴を用いた表面処理鋼板の製造方法及びこの製造方法から成る表面処理鋼板 |
| JP5861249B2 (ja) * | 2010-09-15 | 2016-02-16 | Jfeスチール株式会社 | 容器用鋼板の製造方法 |
| CN103282547A (zh) * | 2011-02-08 | 2013-09-04 | 汉高股份有限及两合公司 | 用于改善氧化锆预处理的锌表面的腐蚀性能的方法和组合物 |
| JP5894576B2 (ja) | 2011-03-25 | 2016-03-30 | 日本ペイント・サーフケミカルズ株式会社 | 錫めっき鋼材用表面処理剤組成物及び表面処理された錫めっき鋼材 |
| WO2012133112A1 (ja) | 2011-03-25 | 2012-10-04 | 日本ペイント株式会社 | 表面処理剤組成物、表面処理鋼板の製造方法、表面処理鋼板、有機被覆表面処理鋼板、缶蓋、缶体及びシームレス缶 |
| JP5750013B2 (ja) * | 2011-09-07 | 2015-07-15 | 日本ペイント株式会社 | 電着塗料組成物および化成処理を施していない被塗物に電着塗膜を形成する方法 |
| JP6055263B2 (ja) * | 2011-10-14 | 2016-12-27 | 日本ペイント・サーフケミカルズ株式会社 | 自動車部品の製造方法 |
| CN104105822B (zh) * | 2011-11-30 | 2016-10-19 | 日本帕卡濑精株式会社 | 补给剂、表面处理钢板的制造方法 |
| WO2013089292A1 (ko) * | 2011-12-15 | 2013-06-20 | 대영엔지니어링 주식회사 | 마그네슘 강재 전착도장 방법 |
| SG11201501408RA (en) | 2012-08-29 | 2015-03-30 | Ppg Ind Ohio Inc | Zirconium pretreatment compositions containing molybdenum, associated methods for treating metal substrates, and related coated metal substrates |
| US10400337B2 (en) | 2012-08-29 | 2019-09-03 | Ppg Industries Ohio, Inc. | Zirconium pretreatment compositions containing lithium, associated methods for treating metal substrates, and related coated metal substrates |
| US9273399B2 (en) | 2013-03-15 | 2016-03-01 | Ppg Industries Ohio, Inc. | Pretreatment compositions and methods for coating a battery electrode |
| CN105579622B (zh) | 2013-09-25 | 2018-07-27 | 东洋钢钣株式会社 | 表面处理钢板、有机树脂覆层金属容器以及表面处理钢板的制造方法 |
| CN103540918A (zh) * | 2013-09-27 | 2014-01-29 | 宁波金恒机械制造有限公司 | 一种铸铁表面防腐处理剂 |
| CN103540919A (zh) * | 2013-09-27 | 2014-01-29 | 宁波金恒机械制造有限公司 | 一种铸铁表面防腐处理剂及处理方法 |
| CN103526250A (zh) * | 2013-09-27 | 2014-01-22 | 宁波金恒机械制造有限公司 | 一种铸铁表面处理剂及处理方法 |
| CN104549944B (zh) | 2013-10-16 | 2019-06-18 | 涂料外国Ip有限公司 | 制备多层涂层的方法 |
| JP6220226B2 (ja) | 2013-10-31 | 2017-10-25 | 東洋鋼鈑株式会社 | 表面処理鋼板の製造方法、表面処理鋼板、および有機樹脂被覆金属容器 |
| KR20150058859A (ko) * | 2013-11-21 | 2015-05-29 | 삼성전자주식회사 | 금속 대상체의 피막 형성 조성물, 피막 및 이의 제조방법. |
| JP6530885B2 (ja) | 2013-12-18 | 2019-06-12 | 東洋製罐株式会社 | 表面処理鋼板、有機樹脂被覆金属容器、及び表面処理鋼板の製造方法 |
| JP5886919B1 (ja) | 2014-09-12 | 2016-03-16 | 東洋製罐株式会社 | 表面処理鋼板及びその製造方法並びに樹脂被覆表面処理鋼板 |
| US9631281B2 (en) | 2014-12-04 | 2017-04-25 | Axalta Coating Systems Ip Co., Llc | Processes for producing a multilayer coating |
| DE102014225237B3 (de) * | 2014-12-09 | 2016-04-28 | Henkel Ag & Co. Kgaa | Verfahren zur nasschemischen Vorbehandlung einer Vielzahl von Eisen- und Aluminiumbauteilen in Serie |
| HUE036114T2 (hu) * | 2014-12-12 | 2018-06-28 | Henkel Ag & Co Kgaa | Optimalizált eljárási rendszer fluorid-tartalmú fürdõkön alapuló korrózióvédelmi fém-elõkezeléshez |
| CN104532225A (zh) * | 2014-12-15 | 2015-04-22 | 镁联科技(芜湖)有限公司 | 铝合金钝化剂及其制备方法和铝合金的钝化方法 |
| CN104532221B (zh) * | 2014-12-15 | 2017-10-17 | 镁联科技(芜湖)有限公司 | 无铬铝合金钝化剂及其制备方法和铝合金的钝化方法 |
| CN104532224A (zh) * | 2014-12-15 | 2015-04-22 | 镁联科技(芜湖)有限公司 | 无铬铝合金钝化剂及其制备方法和铝合金的钝化方法 |
| JP6495702B2 (ja) * | 2015-03-19 | 2019-04-03 | 株式会社神戸製鋼所 | 表面処理方法および表面処理装置 |
| WO2018039462A1 (en) | 2016-08-24 | 2018-03-01 | Ppg Industries Ohio, Inc. | Alkaline composition for treating metal substartes |
| US11879172B2 (en) * | 2017-11-24 | 2024-01-23 | Nippon Steel Corporation | Method for producing chemically treated alloy material, and chemical treatment solution regeneration apparatus used in method for producing chemically treated alloy material |
| US20210047737A1 (en) * | 2018-02-09 | 2021-02-18 | Ppg Industries Ohio, Inc. | System for Treating A Metal Substrate |
| JP6910543B2 (ja) * | 2018-03-29 | 2021-07-28 | 日本パーカライジング株式会社 | 表面処理剤、並びに表面処理皮膜を有するアルミニウム又はアルミニウム合金材料及びその製造方法 |
| CN108796578A (zh) * | 2018-05-30 | 2018-11-13 | 江苏寅凯照明科技有限公司 | 一种替代铝合金路灯杆阳极氧化的配方及工艺 |
| EP3924535A1 (en) * | 2019-02-11 | 2021-12-22 | PPG Industries Ohio Inc. | Systems for treating a metal substrate |
| CN110424039B (zh) * | 2019-09-16 | 2021-08-10 | 东北大学 | 基于水滑石纳米缓蚀微胶囊的镁合金耐蚀自修复微弧氧化涂层的制备方法 |
| TWI861353B (zh) * | 2020-01-31 | 2024-11-11 | 美商恩特葛瑞斯股份有限公司 | 用於研磨硬質材料之化學機械研磨(cmp)組合物 |
| KR102176895B1 (ko) | 2020-07-28 | 2020-11-10 | 주식회사 성진케미칼 | 금속면에 페인트 접착력이 우수한 금속산화막을 형성시키기 위한 화학조성물 및 그의 사용방법 |
| JP7438078B2 (ja) | 2020-10-20 | 2024-02-26 | 日本ペイント・サーフケミカルズ株式会社 | 鋼材用水性被覆剤、被膜、鋼材の被覆方法、及び鋼材 |
| CN112899664B (zh) * | 2021-01-27 | 2022-08-02 | 太原科技大学 | 一种镁合金表面氧化锆基膜层及制备方法 |
| CN113046813B (zh) * | 2021-02-19 | 2022-04-19 | 赣州有色冶金研究所有限公司 | 镁合金材料及其制备方法和焊接方法 |
| KR102747378B1 (ko) | 2021-10-13 | 2024-12-27 | 주식회사 성진케미칼 | 금속표면에 페인트 접착력이 우수한 금속산화막을 형성시키기 위한 친환경성 화학조성물 및 그 사용방법 |
| TWI812437B (zh) * | 2022-08-30 | 2023-08-11 | 中國鋼鐵股份有限公司 | 快速辨識熱浸鍍鋅鋼材缺陷黑化的方法 |
| CN116791072B (zh) * | 2023-08-14 | 2024-02-23 | 广东宏泰节能环保工程有限公司 | 一种金属表面处理钝化剂及其制备方法与应用 |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA1091914A (en) * | 1976-07-05 | 1980-12-23 | Hideo Kogure | Metal surface treatment liquid and rust preventive paint |
| FR2417537A1 (fr) * | 1978-02-21 | 1979-09-14 | Parker Ste Continentale | Composition a base d'hafnium pour inhiber la corrosion des metaux |
| US4273592A (en) * | 1979-12-26 | 1981-06-16 | Amchem Products, Inc. | Coating solution for metal surfaces |
| US4313769A (en) * | 1980-07-03 | 1982-02-02 | Amchem Products, Inc. | Coating solution for metal surfaces |
| US4457790A (en) * | 1983-05-09 | 1984-07-03 | Parker Chemical Company | Treatment of metal with group IV B metal ion and derivative of polyalkenylphenol |
| AU4751885A (en) * | 1984-10-09 | 1986-04-17 | Parker Chemical Company | Treating extruded aluminium metal surfaces |
| CA1333043C (en) * | 1988-02-15 | 1994-11-15 | Nippon Paint Co., Ltd. | Surface treatment chemical and bath for aluminium and its alloy |
| JPH0364484A (ja) * | 1989-08-01 | 1991-03-19 | Nippon Paint Co Ltd | アルミニウム又はその合金の表面処理剤及び処理浴 |
| JPH0364485A (ja) * | 1989-08-01 | 1991-03-19 | Nippon Paint Co Ltd | アルミニウム又はその合金の表面処理剤及び処理浴 |
| MD960309A (ro) * | 1991-08-30 | 1998-06-30 | Henkel Corporation | Procedeu de tratare a metalului cu o compoziţie acidă apoasă care nu conţine crom (VI) |
| US5143562A (en) * | 1991-11-01 | 1992-09-01 | Henkel Corporation | Broadly applicable phosphate conversion coating composition and process |
| JP3105322B2 (ja) * | 1991-12-27 | 2000-10-30 | 日産自動車株式会社 | 光輝性アルミホイールの無色クロメート皮膜形成方法 |
| DE4317217A1 (de) * | 1993-05-24 | 1994-12-01 | Henkel Kgaa | Chromfreie Konversionsbehandlung von Aluminium |
| US5380374A (en) * | 1993-10-15 | 1995-01-10 | Circle-Prosco, Inc. | Conversion coatings for metal surfaces |
| DE4401566A1 (de) * | 1994-01-20 | 1995-07-27 | Henkel Kgaa | Verfahren zur gemeinsamen Vorbehandlung von Stahl, verzinktem Stahl, Magnesium und Aluminium vor der Verbindung mit Gummi |
| US6059896A (en) * | 1995-07-21 | 2000-05-09 | Henkel Corporation | Composition and process for treating the surface of aluminiferous metals |
| JPH0982495A (ja) * | 1995-09-18 | 1997-03-28 | Toshiba Corp | プラズマ生成装置およびプラズマ生成方法 |
| US5935348A (en) * | 1995-11-14 | 1999-08-10 | Henkel Kommanditgesellschaft Auf Aktien | Composition and process for preventing corrosion and reducing friction on metallic surfaces |
| JP3437023B2 (ja) * | 1995-11-20 | 2003-08-18 | 日本ペイント株式会社 | アルミニウム系金属表面処理浴及び処理方法 |
| US6361833B1 (en) * | 1998-10-28 | 2002-03-26 | Henkel Corporation | Composition and process for treating metal surfaces |
| DE19857799A1 (de) * | 1998-12-15 | 2000-06-21 | Henkel Kgaa | Verfahren zum Steuern einer Behandlungslinie |
| JP4099307B2 (ja) * | 2000-04-20 | 2008-06-11 | 日本ペイント株式会社 | アルミニウム用ノンクロム防錆処理剤、防錆処理方法および防錆処理されたアルミニウム製品 |
| WO2002024344A2 (de) * | 2000-09-25 | 2002-03-28 | Chemetall Gmbh | Verfahren zur vorbehandlung und beschichtung von metallischen oberflächen vor der umformung mit einem lackähnlichen überzug und verwendung der derart beschichteten substrate |
| TWI268965B (en) * | 2001-06-15 | 2006-12-21 | Nihon Parkerizing | Treating solution for surface treatment of metal and surface treatment method |
| JP3820165B2 (ja) * | 2002-03-04 | 2006-09-13 | 日本ペイント株式会社 | 金属表面処理用組成物 |
| JP2003313678A (ja) * | 2002-04-23 | 2003-11-06 | Nippon Paint Co Ltd | ノンクロム金属表面処理剤、ノンクロム金属表面処理方法、及び、アルミニウム又はアルミニウム合金 |
| JP4205939B2 (ja) * | 2002-12-13 | 2009-01-07 | 日本パーカライジング株式会社 | 金属の表面処理方法 |
-
2002
- 2002-12-13 JP JP2002362640A patent/JP4205939B2/ja not_active Expired - Lifetime
-
2003
- 2003-12-03 TW TW092133808A patent/TW200416300A/zh unknown
- 2003-12-11 WO PCT/JP2003/015868 patent/WO2004055237A1/ja not_active Ceased
- 2003-12-11 MX MXPA05006156A patent/MXPA05006156A/es active IP Right Grant
- 2003-12-11 CN CN2008101849496A patent/CN101487115B/zh not_active Expired - Lifetime
- 2003-12-11 AU AU2003289323A patent/AU2003289323A1/en not_active Abandoned
- 2003-12-11 KR KR1020057010530A patent/KR100674778B1/ko not_active Expired - Lifetime
- 2003-12-11 US US10/537,329 patent/US20060185769A1/en not_active Abandoned
- 2003-12-11 ES ES03780727T patent/ES2730576T3/es not_active Expired - Lifetime
- 2003-12-11 CA CA002509772A patent/CA2509772A1/en not_active Abandoned
- 2003-12-11 CN CNB2003801059479A patent/CN100537845C/zh not_active Expired - Lifetime
- 2003-12-11 EP EP03780727.8A patent/EP1571237B1/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| CN100537845C (zh) | 2009-09-09 |
| EP1571237B1 (en) | 2019-03-20 |
| EP1571237A1 (en) | 2005-09-07 |
| MXPA05006156A (es) | 2005-12-05 |
| US20060185769A1 (en) | 2006-08-24 |
| KR20050097916A (ko) | 2005-10-10 |
| JP4205939B2 (ja) | 2009-01-07 |
| AU2003289323A8 (en) | 2004-07-09 |
| CN101487115A (zh) | 2009-07-22 |
| EP1571237A4 (en) | 2007-11-21 |
| TW200416300A (en) | 2004-09-01 |
| CN1726304A (zh) | 2006-01-25 |
| CN101487115B (zh) | 2013-05-22 |
| AU2003289323A1 (en) | 2004-07-09 |
| WO2004055237A1 (ja) | 2004-07-01 |
| CA2509772A1 (en) | 2004-07-01 |
| KR100674778B1 (ko) | 2007-01-25 |
| JP2004190121A (ja) | 2004-07-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1571237B1 (en) | Treating fluid for surface treatment of metal and method for surface treatment | |
| JP4242827B2 (ja) | 金属の表面処理用組成物、表面処理用処理液、表面処理方法、及び表面処理金属材料 | |
| JP4402991B2 (ja) | 金属表面処理用組成物、金属表面処理用処理液、金属表面処理方法および金属材料 | |
| KR100839744B1 (ko) | 금속의 표면처리용 처리액 및 표면처리 방법 | |
| US10227686B2 (en) | Pretreating zinc surfaces prior to a passivating process | |
| US8524323B2 (en) | Surface treatment liquid for zinc-based metal material and method for surface-treating zinc-based metal material | |
| JP5215043B2 (ja) | 金属の表面処理用処理液及び表面処理方法 | |
| US7575644B2 (en) | Solution for treating metal surface, surface treating method, and surface treated material | |
| KR100921116B1 (ko) | 표면처리 금속재료 | |
| MX2007011230A (es) | Material metalico tratado en la superficie. |