ES2813071T3 - Tintas para inyección de tinta para aplicación alimentaria - Google Patents
Tintas para inyección de tinta para aplicación alimentaria Download PDFInfo
- Publication number
- ES2813071T3 ES2813071T3 ES05790022T ES05790022T ES2813071T3 ES 2813071 T3 ES2813071 T3 ES 2813071T3 ES 05790022 T ES05790022 T ES 05790022T ES 05790022 T ES05790022 T ES 05790022T ES 2813071 T3 ES2813071 T3 ES 2813071T3
- Authority
- ES
- Spain
- Prior art keywords
- ink
- substrate
- printing
- edible
- water
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Classifications
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D11/00—Inks
- C09D11/30—Inkjet printing inks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41J—TYPEWRITERS; SELECTIVE PRINTING MECHANISMS, i.e. MECHANISMS PRINTING OTHERWISE THAN FROM A FORME; CORRECTION OF TYPOGRAPHICAL ERRORS
- B41J3/00—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed
- B41J3/407—Typewriters or selective printing or marking mechanisms characterised by the purpose for which they are constructed for marking on special material
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D11/00—Inks
- C09D11/30—Inkjet printing inks
- C09D11/36—Inkjet printing inks based on non-aqueous solvents
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09D—COATING COMPOSITIONS, e.g. PAINTS, VARNISHES OR LACQUERS; FILLING PASTES; CHEMICAL PAINT OR INK REMOVERS; INKS; CORRECTING FLUIDS; WOODSTAINS; PASTES OR SOLIDS FOR COLOURING OR PRINTING; USE OF MATERIALS THEREFOR
- C09D11/00—Inks
- C09D11/30—Inkjet printing inks
- C09D11/38—Inkjet printing inks characterised by non-macromolecular additives other than solvents, pigments or dyes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/0041—Digital printing on surfaces other than ordinary paper
- B41M5/0047—Digital printing on surfaces other than ordinary paper by ink-jet printing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/0041—Digital printing on surfaces other than ordinary paper
- B41M5/0064—Digital printing on surfaces other than ordinary paper on plastics, horn, rubber, or other organic polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B41—PRINTING; LINING MACHINES; TYPEWRITERS; STAMPS
- B41M—PRINTING, DUPLICATING, MARKING, OR COPYING PROCESSES; COLOUR PRINTING
- B41M5/00—Duplicating or marking methods; Sheet materials for use therein
- B41M5/0041—Digital printing on surfaces other than ordinary paper
- B41M5/0076—Digital printing on surfaces other than ordinary paper on wooden surfaces, leather, linoleum, skin, or flowers
Landscapes
- Chemical & Material Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Wood Science & Technology (AREA)
- Organic Chemistry (AREA)
- Inks, Pencil-Leads, Or Crayons (AREA)
- Ink Jet Recording Methods And Recording Media Thereof (AREA)
Abstract
Un método para imprimir imágenes legibles sobre un sustrato comestible en una línea de procesamiento de alta velocidad, que comprende: a) colocar el sustrato en la línea de procesamiento de alta velocidad a una velocidad superior a 15,24 m/min (50 pies/min) o más; b) transferir el sustrato a una estación de impresión de inyección de tinta; y c) imprimir una tinta comestible desde una o más impresoras piezoeléctricas de goteo por demanda localizadas dentro de la estación de impresión sobre el sustrato para formar una imagen legible, d) introducir el sustrato impreso en un dispositivo de cocción a alta temperatura; y e) cocer el sustrato impreso; en donde dicha tinta comprende: - un vehículo que es un líquido a base de glicol; - un tensioactivo a base de lecitina que comprende menos de aproximadamente el 50 % en peso de aceite; - un modificador de la viscosidad con menos del 10 % en peso de agua; y - al menos un principio activo seleccionado del grupo que consiste en un colorante, un aroma, un perfume, azúcar, aminoácido, proteín a y mezclas de los mismos; y en donde dicha tinta es líquida y fluida a 25 °C sin partículas sólidas de tensioactivo o aglomerados.
Description
DESCRIPCIÓN
Tintas para inyección de tinta para aplicación alimentaria
Sector de la técnica
La presente invención proporciona un método para imprimir texto/imágenes discernibles/legibles en aperitivos crujientes, que comprende un colorante comestible, un vehículo para el colorante (p. ej., propilenglicol) y al menos un tipo de tensioactivo comestible. Preferentemente, las composiciones de tinta del presente documento contienen un tinte colorante comestible alimentario y uno o más tipos de tensioactivos comestibles.
Estado de la técnica
La decoración de alimentos con colorantes alimentarios es una práctica común para mejorar la estética visual de los comestibles. La complejidad y la dificultad de tales decoraciones ha aumentado recientemente con la introducción de sistemas de inyección de tinta en los alimentos. Un ejemplo es el uso de tales sistemas para la decoración de artículos de panadería como pasteles, en donde un consumidor puede tener una imagen de su elección impresa en papel de arroz y colocarla en el glaseado del pastel.
Hasta hace poco, el sistema de inyección de tinta se consideraba lento para la producción de artículos de producción de gran volumen como masas laminadas y aperitivos. Russell et al., 3/18/2004, Printing Process With Edible Inks, US 2004/0050289A1, por ejemplo, propone una impresión litográfica para artículos alimentarios de gran volumen. Otros también han utilizado dispositivos de impresión rotativos. Por ejemplo, en las patentes de Estados Unidos números 5.534.281, publicada el 9 de julio de 1996 y la patente de Estados Unidos N.° 5.162.119, publicada el 10 de noviembre de 1992, ambas otorgadas a Pappas et al., se divulga el uso de una impresora rotatoria para imprimir imágenes sobre un sustrato de masa. Además, la solicitud US 2004/086603A1 describía una impresión por inyección de tinta de alta resolución sobre sustratos comestibles en la cual se usan tintas comestibles a base de grasa o cera, que contienen un colorante, un vehículo dispersable en grasa o cera, y una base de grasa o cera, para producir imágenes de alta resolución sobre comestibles. Los métodos del documento US 2004/086603A1 utilizan un cabezal de impresión piezoeléctrico; y los productos comestibles incluyen piezas de confitería que tienen superficies hidrófobas, no planas, con una imagen impresa sobre estas que tiene una resolución superior a 100 dpi.
Estos sistemas, sin embargo, están físicamente limitados en el número de imágenes que pueden imprimir. Una impresora rotatoria, por ejemplo, tiene imágenes en relieve en el área de la superficie limitada del rodillo. Una vez que se ha completado una revolución del rodillo, las mismas imágenes se imprimirán nuevamente en una revolución posterior. Dado que los consumidores buscan constantemente variedad, estos sistemas no serían satisfactorios. Estos sistemas también tienen la desventaja del contacto directo del equipo de impresión con el sustrato alimentario, lo que puede crear problemas de higiene, confiabilidad y calidad, y crear problemas al intentar registrar múltiples colores. Asimismo, surgen problemas cuando se imprime en sustratos o medios frágiles como aperitivos crujientes, galletas, patatas fritas de bolsa o galletas saladas fabricadas.
Las frecuencias de inyección a las que un cabezal de impresión de inyección de tinta puede inyectar tinta repetidamente desde una boquilla dependen de la tecnología de inyección de tinta específica en la que se basa el cabezal de impresión y las propiedades de la tinta utilizada en dichos cabezales de impresión. La inyección de tinta piezoeléctrica con goteo por demanda (DOD-PU) es una tecnología específica que es particularmente adecuada para la impresión de alimentos de gran volumen, sin embargo, su frecuencia de inyección hasta ahora se ha limitado a una frecuencia máxima de inyección de tinta de aproximadamente 20 kHz (miles de gotas por segundo). T ambién, el perfil de las características de la gotita (p. ej., velocidad, satélite, ligamento, tamaño, masa y forma) como función de la frecuencia de inyección para tintas convencionales limita la ventana operativa en todo el espectro de frecuencia de inyección que se encontraría al imprimir para una calidad de impresión uniforme y rendimiento de inyección fiable de diferentes imágenes. Una modificación de la tinta para proporcionar una característica de gotita uniforme sería valiosa para mejorar la calidad de la imagen de impresión.
La formación de gotas satélite (es decir, la aparición de una o más gotitas indeseables formadas junto a las gotas primarias o muy cerca de ellas, cada una de las cuales se origina en la misma boquilla de inyección de la tinta) se ha observado en tintas convencionales que producen imágenes irreconocibles, borrosidad intensa, escasa legibilidad y una importante reducción de la fiabilidad de la inyección. Así, dicha formación de gotas satélite no es deseable y debe limitarse.
A diferencia de la tinta de inyección térmica de burbujas que utiliza agua como componente principal de las tintas comestibles, el nivel de contenido de agua en las impresoras piezoeléctricas está muy limitado debido a las consideraciones de la interacción del agua con el campo eléctrico y el debilitamiento por el agua del adhesivo de unión utilizado. Por lo tanto, sería ventajoso desarrollar tintas para usar con cabezales de impresión DOD-PIJ para imprimir en sustratos de alimentos a alta velocidad con texto y/o imágenes legibles, ya que dicho sistema de inyección de tinta no está limitado a un número máximo de texto y/o imágenes diferentes por el equipo y porque se evita el contacto del equipo de impresión con el sustrato alimentario. También sería ventajoso desarrollar tintas con un tamaño de gotita y
una velocidad uniformes en todo el espectro de frecuencias de inyección hasta 150 kHz. Asimismo, sería ventajoso hacer que estas tintas fueran compatibles con un proceso alimentario para permitir la retención de imágenes legibles de alta calidad, incluso después de someter el sustrato impreso a un procesamiento adicional como horneado o fritura a alta temperatura.
Objeto de la invención
Por consiguiente, la presente divulgación proporciona un método para imprimir texto/imágenes discernibles/legibles en aperitivos crujientes, que comprende un colorante alimentario comestible, un vehículo para el colorante (p. ej., propilenglicol) y al menos un tipo de tensioactivo comestible. Las composiciones de tinta del presente documento contienen un colorante alimentario comestible y al menos un tipo de tensioactivo comestible.
En el presente documento se incluye un método para imprimir imágenes legibles/discernibles en una línea de procesamiento de alta velocidad (> 15,24 m/min (50 pies/minuto)), que comprende a) colocar un sustrato comestible en una línea de procesamiento de alta velocidad; b) transferir el sustrato a una estación de impresión de inyección de tinta; y c) imprimir una tinta que contiene tensioactivo desde una o más impresoras piezoeléctricas de goteo por demanda localizadas dentro de la estación de impresión sobre el sustrato. Adicionalmente, las etapas adicionales incluyen d) introducir el sustrato impreso en un dispositivo de cocción a alta temperatura; y e) cocer el sustrato impreso. De nuevo, la tinta comestible del presente documento contiene al menos un tensioactivo comestible y opcionalmente dos o más tipos de tensioactivos. Preferentemente, con la tinta comestible menos de aproximadamente el 50 % del área de la superficie impresa es el resultado de la formación de satélites para una superficie comestible dada (p. ej., sustrato comestible, aperitivo crujiente). Más preferentemente, con la tinta comestible menos de aproximadamente el 25 % del área de la superficie impresa es el resultado de la formación de satélites para una superficie comestible dada. Lo más preferentemente, con la tinta comestible menos de aproximadamente el 5 % del área de la superficie impresa es el resultado de la formación de satélites para una superficie comestible dada.
Descripción de las figuras
Si bien la presente solicitud concluye con reivindicaciones que definen claramente la presente invención, se cree que esta invención se entenderá mejor con referencia a los dibujos en los que:
La Figura 1 es una representación gráfica de la tensión superficial dinámica a lo largo del tiempo de determinadas formulaciones de tinta de acuerdo con la presente invención en comparación con una formulación de control; La Figura 2 es una ilustración de gotas de tinta impresas con Tinta A, La Tabla 1, que contiene un tensioactivo, específicamente, 0,5 % de lecitina, y en donde la impresión se produjo a una temperatura de 55 °C, y 25 mil gotas por segundo (kHz); y
La Figura 3 es una ilustración de gotas de tinta impresas con la Tinta B, La Tabla 1, que no contiene tensioactivo y en donde la impresión se produjo a una temperatura de 55 °C y 25 mil gotas por segundo (kHz).
Descripción detallada de la invención
Todos los niveles de componente o composición se refieren al nivel activo de ese componente o composición, y no incluyen impurezas, por ejemplo, disolventes residuales o subproductos, que pueden estar presentes en fuentes disponibles en el mercado.
En el presente documento se hace referencia a nombres comerciales para componentes que incluyen diversos ingredientes utilizados en la presente invención. Los inventores del presente documento no tienen la intención de estar limitados por materiales con un nombre comercial particular. Los materiales equivalentes (por ejemplo, los obtenidos de una fuente diferente con un nombre o número de catálogo diferente) a los referenciados por el nombre comercial pueden sustituirse y utilizarse en las composiciones, kits y métodos del presente documento.
Por el término "colorante" se entiende en el presente documento una composición que comprende tinte, pigmento, colorantes naturales y mezclas de los mismos.
Por el término "imágenes" se entiende en el presente documento todas las representaciones pictóricas que muestran una imagen en el sentido tradicional así como todas las formas de texto en todos los lenguajes conocidos o creados y en todas las fuentes y tamaños de letras posibles.
Por el término imágenes "legibles" o "discernibles" se entiende en el presente documento imágenes impresas y/o texto que es fácilmente legible y discernible a simple vista, que no tienen manchas, formación de satélites, dobles imágenes, falta de puntos, etc. significativos.
Por el término "tinte" se entiende en el presente documento uno o más de los colorantes usados en todos los tipos de tinta.
Por el término "menisco" se entiende en el presente documento la interfaz de un líquido con su recipiente. Es debido
al grado de atracción que tiene un líquido hacia el material del recipiente. La tensión superficial del líquido es el principal contribuyente a la forma y estabilidad de esta interfaz.
Por el término "boquilla" se entiende en el presente documento el área en algunos sistemas de inyección de tinta que dirigen el flujo de tinta inmediatamente antes de la abertura u orificio del cabezal de impresión. Actúa como un canal que la tinta utiliza cuando sale del depósito.
Por el término "piezo" o "piezoeléctrico" se entiende en el presente documento un cristal cerámico piezoeléctrico. Este material tiene la capacidad de expandirse y contraerse con la aplicación de corriente eléctrica.
Por el término "satélite" se entiende en el presente documento un punto extraño de tinta que se aleja de la gota primaria y que sale disparado desde una boquilla de inyección de tinta. Se denominan satélites porque viajan junto con la gota principal de tinta y se colocan sobre el sustrato como una gotita secundaria. Por el término "tensioactivo" se entiende en el presente documento un material añadido a una tinta para ajustar las propiedades de la tinta (p. ej., viscosidad, ángulo de contacto, humectación y tensión superficial).
En una realización del presente documento, un método para imprimir mediante inyección de tinta imágenes legibles/discernibles en una línea de procesamiento de alta velocidad comprende colocar un sustrato comestible en una línea de procesamiento de alta velocidad, transferir el sustrato a una estación de impresión de inyección de tinta, e imprimir desde una o más impresoras de inyección de tinta situadas dentro de la estación de impresión sobre el sustrato. Asimismo, el sustrato comestible se mueve desde la estación de impresión a un dispositivo de calentamiento de alta temperatura (p. ej., una freidora) donde el sustrato, o porciones individuales cortadas del sustrato, se fríen u hornean.
La decoración de grandes volúmenes de alimentos con sistemas de inyección de tinta presenta una serie de retos, ya que se deben satisfacer muchos requisitos para permitir la impresión por inyección de tinta sobres sustratos comestibles como, la impresión por inyección de tinta en líneas de procesamiento a alta velocidad (p. ej., 15,24 metros por minuto (50 pies por minuto) o más), composiciones de tinta compatibles tanto con un sustrato comestible como con los parámetros del proceso necesarios para imprimir, y para producir las imágenes impresas deseadas y/o texto que sea fácilmente legible y discernible a simple vista sin manchas, formación de satélites, dobles imágenes, falta de puntos significativos,y que no proporcione un sabor u olor indeseables.
En una realización de la presente invención, se proporciona una tinta que comprende un vehículo de base no acuosa, un tensioactivo y al menos un principio activo seleccionado del grupo que consiste en un colorante, un aroma, un perfume, azúcar, aminoácido, proteína y mezclas de los mismos. La tinta se imprime sobre un sustrato en una línea de procesamiento de alta velocidad a través de una o más impresoras piezoeléctricas de goteo por demanda. El tensioactivo se selecciona preferentemente del grupo que consiste en tensioactivos a base de polisorbato, tensioactivos a base de lecitina, tensioactivos a base de sorbitán y mezclas de los mismos, comprende menos de aproximadamente el 50 %, preferentemente, menos de aproximadamente el 30 %, aún más preferentemente menos de aproximadamente el 10 % y lo más preferentemente menos de aproximadamente el 5 %, en peso de aceite y preferentemente a base de lecitina. El punto de fusión de los tensioactivos se prefiere que sea menos de 70° C, más preferentemente menos de 50° C, lo más preferentemente menos de 40° C para mantener la tinta fluida a temperatura ambiente. Las tintas de la presente invención pueden comprender además un modificador de la viscosidad, p. ej., glicerina, y menos de aproximadamente el 50 %, preferentemente, menos de aproximadamente el 30 %, aún más preferentemente menos de aproximadamente el 10 % y lo más preferentemente menos de aproximadamente el 5 %, en peso de agua, y el vehículo de base no acuosa comprende un líquido a base de glicol. Las tintas de esta invención son comestibles al igual que los sustratos sobre los que están impresas.
Es importante que la tinta utilizada en la(s) impresora(s) de inyección de tinta 1) ofrezca una impresión eficiente sobre el sustrato, 2) que la tinta sea perfectamente compatible con la mecánica interna y los materiales de la(s) impresora(s) de inyección de tinta, 3) se pueda usar en el procesamiento de alta velocidad sin obstrucciones significativas (si las hay) de la maquinaria en la que se usa, 4) se fije y se seque rápidamente sobre el sustrato sin manchar ni emborronar las imágenes, y 5) cree imágenes y/o texto sistemáticamente discernibles y legibles desde el momento de la impresión real, pasando por la fase de calentamiento a alta temperatura y envasado, el transporte a un lugar de comercialización, y hasta que llega al hogar del consumidor. En otras palabras, las imágenes y/o el texto impreso en el presente documento serán sustancialmente las mismas imágenes y/o texto que se muestran desde su primera impresión hasta su punto final de consumo.
Las líneas de procesamiento de alta velocidad del presente documento operan a velocidades de 15,24 m/min (50 pies/minuto) o más. Los DPI (puntos por pulgada) de capacidad de impresión del presente documento varían de aproximadamente 50 a aproximadamente 1200. La tinta o tintas utilizadas en el presente documento comprenderán tensioactivos comestibles o materiales a base de tensioactivos comestibles.
Por lo tanto, la presente invención se refiere a un método para imprimir imágenes legibles sobre un sustrato comestible en una línea de procesamiento de alta velocidad, que comprende:
a) colocar el sustrato en la línea de procesamiento de alta velocidad a una velocidad superior a 15,24 m/min (50 pies/min) o más;
b) transferir el sustrato a una estación de impresión de inyección de tinta; y
c) imprimir una tinta comestible desde una o más impresoras piezoeléctricas de goteo por demanda localizadas dentro de la estación de impresión sobre el sustrato para formar una imagen legible,
d) introducir el sustrato impreso en un dispositivo de cocción a alta temperatura; y
e) cocer el sustrato impreso;
en donde dicha tinta comprende:
- un vehículo que es un líquido a base de glicol;
- un tensioactivo a base de lecitina que comprende menos de aproximadamente el 50 % en peso de aceite; - un modificador de la viscosidad con menos del 10 % en peso de agua; y
- al menos un principio activo seleccionado del grupo que consiste en un colorante, un aroma, un perfume, azúcar, aminoácido, proteína y mezclas de los mismos;
y en donde dicha tinta es líquida y fluida a 25 °C sin partículas sólidas de tensioactivo o aglomerados.
Las tintas comestibles de la presente invención también pueden comprender otros materiales opcionales para mejorar aún más el rendimiento de la tinta. Estos materiales incluyen espesantes, antiespumantes y agentes de acoplamiento. Un espesante que podría usarse con la presente invención es la glicerina. Este material ayuda a aumentar la viscosidad y sirve como humectante para evitar que se seque la tinta expuesta en la boquilla abierta. Podría usarse en el intervalo de aproximadamente 0 a aproximadamente 50 % de la composición de la tinta. Un antiespumante que podría usarse con la presente invención podría ser el alcohol isopropílico (IPA). Este material sirve para limpiar mejor las boquillas tras la expulsión de las gotitas, para mantener los chorros más rectos, como antiespumante, para mejorar la humectación y reducir la viscosidad. Podría usarse hasta aproximadamente el 2 % de la composición de la tinta. Se pueden usar niveles más altos de acuerdo con los límites reglamentarios en varios países. Se pueden utilizar como antiespumantes otros alcoholes de cadena corta como etanol o butanol. Los agentes antimicrobianos que podrían usarse con las tintas de la presente invención incluyen metilparabeno y propilparabeno. El alcohol isopropílico (IPA) y el propilenglicol (PG) (y, opcionalmente, etanol) también exhiben cierto nivel de actividad antimicrobiana.
La adición del tensioactivo comestible permite además el uso de concentraciones más altas de tinte en la tinta para aumentar la intensidad del color, a partir de una intensidad de color que de otro modo sería baja debido a la limitación de la solubilidad del tinte en la base de la tinta.
Los tensioactivos de la presente invención también reducen el tiempo de fijado de la tinta sobre los sustratos comestibles. Esto es importante si el sustrato comestible se va a someter a un procesamiento adicional como una etapa de calentamiento (por ejemplo, freír u hornear) que puede manchar o hacer que la imagen sea menos legible si la tinta no se fija en la superficie antes de esa etapa.
Si la tinta no se fija lo suficientemente rápido, es posible que el cabezal de impresión deba ubicarse más lejos de la etapa siguiente, lo que puede ser un inconveniente. Este problema puede agravarse si se imprimen varios colores sobre el sustrato que pueden requerir más tiempo para fijarse si se usa más tinta que en una aplicación de un solo color.
El ángulo de contacto es una medida que podemos usar para determinar la rapidez con la que se fija la tinta en el sustrato. El ángulo de contacto mide el ángulo de una gotita contra el sustrato en el punto de contacto. A lo largo del tiempo, el ángulo de contacto cambia porque la gotita se extiende sobre la superficie del sustrato y/o es absorbida por el sustrato.
Los tensioactivos específicos que varían en estructura y propiedades que podrían usarse con la presente invención incluyen, pero sin limitación, tensioactivos sintéticos, tensioactivos naturales que se aíslan y/o purifican y modificaciones de tensioactivos naturales. Los tensioactivos sintéticos incluyen, pero sin limitación, ésteres diacetiltartáricos de monoglicéridos [DATEM], monoglicérido acetilado [AcMG], monoglicérido lactilado [LacMG] y monoéster de propilenglicol [PGME]), derivados de sorbitán (p. ej., monoestearato de sorbitán, monooleato de sorbitán y triestearato de sorbitán), emulsionantes polihídricos (por ejemplo, ésteres de sacarosa y ésteres de poliglicerol como monoestearato de polioxietilen (20) sorbitán [polisorbato 60], triestearato de polioxietilen (20) sorbitán [polisorbato 65] y monoestearato de poliglicerol. 'Ryoto Sugar Ester' (ésteres de ácidos grasos de sacarosa) y 'Ryoto Polyglycerol Ester' (ésteres de ácidos grasos de poliglicerol) también son tensioactivos aceptables para su uso en el presente documento. Ambos son emulsionantes/tensioactivos seguros y excelentes, y se utilizan en una amplia gama de aplicaciones alimentarias. 'Ryoto Sugar Ester' se fabrica a partir de sacarosa natural y ésteres de ácidos grasos de origen vegetal, y 'Ryoto Polyglycerol Ester' se fabrica a partir de glicerol natural y ácidos grasos de origen vegetal. Otros tensioactivos adecuados para su uso en la presente invención incluyen emulsionantes aniónicos (p. ej., estearoil lactilato de sodio [SSL], estearilfumarato de sodio y dodecil sulfato de sodio [SDS]). Los tensioactivos naturales incluyen, pero sin limitación, lecitina que comprende componentes tensioactivos fosfatidiletanolamina (PE), fosfatidilinositol (PI) y fosfatidilcolina (PC). El PC y la PE son especies de tensioactivos anfóteros que pueden ser
catiónicos N+) o aniónicos (P=0-) dependiendo del pH de la solución. El PI es un tensioactivo aniónico que tiene una carga negativa en la parte activa de la molécula (P-O-). La lecitina normalmente también comprende triglicéridos. Se prefieren las lecitinas de triglicéridos bajos ya que los triglicéridos pueden separarse de la solución de tinta. La cantidad de lecitinas añadidas es preferentemente menos de aproximadamente 30 %, más preferentemente menos de aproximadamente 20 %, u aún más preferentemente menos de aproximadamente 10 % y lo más preferentemente menos de aproximadamente 5 % en peso. Los tensioactivos naturales modificados incluyen, pero sin limitación, lisolecitina (modificada con enzima) y lecitina acetilada.
La selección de un tensioactivo específico para una tinta en particular es una función de su dispersabilidad en la tinta, su impacto en la tensión superficial durante el tiempo limitado en el que la tinta es expulsada desde la boquilla hasta que se forma una gotita, su impacto en la viscoelasticidad, viscosidad y capacidad para mantener una tinta en estado líquido a temperatura ambiente (aproximadamente 25 °C).
Algunos tensioactivos como la lecitina pueden presentar problemas de dispersabilidad. La dispersabilidad es importante para evitar la separación del tensioactivo de la solución de tinta y evitar el bloqueo de las boquillas del cabezal de impresión. Se prefieren las lecitinas en forma líquida o sólida frente a los tipos granulares.
La tensión superficial de una tinta es un parámetro crítico para permitir una inyección adecuada y para formar gotitas uniformes al expulsar la tinta de la boquilla. Normalmente existe una variedad de materiales vehículos de colorantes que pueden usarse para aplicaciones no comestibles con características de tensión superficial variables. No existe una variedad tan grande de tintas comestibles en el contexto de la tecnología DOD-PIJ. De hecho, el propilenglicol es uno de los pocos ingredientes que cumple con los requisitos básicos de tensión superficial, viscosidad y aprobación para su uso actual en alimentos. El propilenglicol, sin embargo, exhibe una tensión superficial de aproximadamente 40 dinas/cm, valor que está en el extremo superior de la ventana de tensión superficial preferida para tintas para uso en la tecnología DOD-PIJ. Esta tensión superficial más alta es una razón clave para la necesidad del uso de tensioactivos para la invención del presente documento.
Una consideración a este respecto es la velocidad a la que puede actuar un tensioactivo para reducir la tensión superficial. La tensión superficial cambia constantemente a medida que la tinta se expulsa de la boquilla y la tinta se divide en gotitas, ya que estos procesos también crean nuevas superficies (por ejemplo, interfaz) entre la gotita de tinta y el entorno circundante (por ejemplo, aire). Dado que el tiempo que se tarda en expulsar la tinta y formar una gotita es tan pequeño, apenas hay tiempo suficiente para alcanzar la tensión superficial de equilibrio y debemos considerar la dinámica del proceso.
Por esta razón, y dado que los diferentes componentes de la tinta necesitarán una cantidad de tiempo diferente para reposicionarse en la nueva superficie, la velocidad a la que el tensioactivo puede reposicionarse por sí mismo sobre esa nueva superficie es muy importante. Una alta velocidad puede, por lo tanto, permitir que un tensioactivo reduzca la tensión superficial a tiempo para la formación adecuada de las gotitas de tinta. La Figura 1 muestra un gráfico de la tensión superficial (en mN/m o dinas/cm) a lo largo del tiempo (en milisegundos, escala logarítmica) comparando el cambio en la tensión superficial a lo largo del tiempo para la Tinta B (WHS-2422-46-1), la Tinta C (w Hs -2422-46-7), y las Tintas D (WHS-2422-46-2 a 6). La formulación de estas tintas se presenta en la Tabla 1. La Figura 1 muestra la funcionalidad de varias tintas en periodos de tiempo que son generalmente mayores que el tiempo para expulsar y luego formar una gotita de tinta. No obstante, la tasa de reducción de la tensión superficial es representativa de las características físicas de cada una de las tintas en lo que respecta a la reducción de la tensión superficial durante la expulsión y la formación de gotitas de tinta.
Tabla 1

Tabla 2

La Figura 1 es una representación gráfica de la tensión superficial a lo largo del tiempo de determinadas formulaciones de tinta de acuerdo con la presente invención en comparación con una formulación de control. Como se puede ver en la Figura 1, la Tinta C reduce la tensión superficial más rápido que la Tinta B, el Control y la Tinta D. La Tinta C también permite la inyección de tinta sin formación significativa de satélites y a frecuencias de inyección de hasta al menos 80 kHz en comparación con la Tinta B - Control que no se puede lanzar a frecuencias superiores a 20 a 25 kHz, y que da como resultado la formación de satélites en varias frecuencias de lanzamiento. Aunque la Tinta D también reduce la formación de satélites en comparación con la Tinta B, no los reduce tanto como la Tinta C.
La prueba de tensión superficial de equilibrio se realiza mediante el método de placa de Wilhelmy (en este caso en un tensiómetro de procesador Kruss K12. La prueba de tensión superficial dinámica se determina usando el tensiómetro de presión de burbuja Kruss BP2. El principio de la tensiometría de presión de burbuja es que el gas (generalmente aire o nitrógeno) se sopla a través de un pequeño tubo capilar que tiene un extremo sumergido en el líquido que se va a probar estando el otro extremo unido a un transductor de presión. El gas forma burbujas en el líquido que inicialmente crecen en el extremo del capilar y finalmente alcanzan un volumen en el que se desprenden. La presión máxima se alcanza cuando la burbuja es un hemisferio en el capilar, con un radio igual al radio de la punta del capilar. Al seleccionar un tensioactivo para una aplicación específica, se prefiere que la reducción de la tensión superficial en mN/m (o dinas/cm) dentro de 1000 milisegundos sea de 2 mN/m, preferentemente 3 mN/m, más preferentemente 4 mN/m, aún más preferentemente 6 mN/m, y lo más preferentemente 8 mN/m. Otro aspecto importante se refiere a la capacidad que tiene el tensioactivo para afectar a la viscoelasticidad de la tinta cuando es expulsada por la boquilla. A medida que se expulsa la tinta, se forma un ligamento de tinta largo y delgado que eventualmente se reorganizará para formar una gotita. Una tinta con suficiente viscoelasticidad (por ejemplo, viscosidad extensional) puede resistir el proceso de expulsión y formar gotitas uniformes. Una viscoelasticidad insuficiente puede hacer que este ligamento de tinta se divida antes de que pueda reorganizarse para formar una gotita única, y dar lugar a múltiples gotitas, en donde una puede considerarse la gotita principal si tiene el tamaño suficiente, siendo el resto satélites. Otro aspecto importante más en la selección de un tensioactivo es su capacidad para mantener la tinta que comprende dicho tensioactivo en estado líquido y fluido a temperatura ambiente (por ejemplo, aproximadamente 25 °C) sin partículas sólidas de tensioactivo o aglomerados. Esto es importante porque la solidificación accidental de una tinta dentro de un cabezal de impresión no es deseable, ya que puede provocar un mal funcionamiento o daños en el cabezal de impresión.
Las diferentes tecnologías de inyección de tinta, como la inyección de tinta de burbuja térmica de gota a demanda (DOD-TIJ), la inyección de tinta piezoeléctrica de gota a demanda (DOD-PIJ) y la inyección de tinta continua (CIJ), requieren diferentes requisitos de funcionamiento y compatibilidad de la tinta con el cabezal de impresión. El sustrato a imprimir, que puede ser un producto alimentario, también tiene requisitos de compatibilidad de la tinta con el producto y el proceso, la calidad de la imagen y, en relación con su fabricación, la velocidad de aplicación de la imagen. Todos los requisitos anteriores hacen que sea difícil encontrar tinta que se ajuste a todos los criterios.
La tecnología DOD-PIJ expulsa las gotitas de tinta por demanda y no requiere un surco. También disfruta de una larga vida útil del cabezal de impresión de al menos 2 litros/boquilla o 250 a 500 litros de tinta por cabezal de impresión, y
los cabezales de impresión, cada uno con cientos de boquillas, son más asequibles. La tecnología PIJ funciona moviendo un diafragma que soporta la cavidad de tinta detrás de la boquilla. Se hace que dicho diafragma se mueva activando un material piezoeléctrico ubicado detrás del diafragma, a través de una corriente eléctrica. Se puede hacer que el material piezoeléctrico desplace el diafragma de varias formas o modos, como doblando, empujando o por rozamiento. Anteriormente, la frecuencia de inyección para la tecnología DOD-PIJ se había limitado a aproximadamente 20 kHz, que es lenta para los sistemas de fabricación de alimentos de gran volumen; p. ej., los que operan a 15,24 m/min (50 pies/min) o más.
Hasta ahora, sin embargo, no se ha demostrado que la tecnología DOD-PIJ funcione por encima de 20 kHz de manera confiable para obtener imágenes legibles. La necesidad de que la tinta en la tecnología DOD-PIJ restablezca el menisco en la boquilla después de que se expulse cada gotita es una diferencia importante frente a la tecnología CIJ (inyección de tinta continua). El restablecimiento del menisco en la boquilla del cabezal de impresión es muy importante. En tal restablecimiento, el menisco de una boquilla del cabezal de impresión se forma después de que una gotita de tinta anterior sea empujada fuera de la boquilla. Sin la formación adecuada del menisco, puede producirse un "derramamiento" de la tinta; es decir, el goteo o la infiltración de la tinta fuera del cabezal de impresión sin control, o la formación indebida de las gotitas posteriores. Tal derramamiento puede conducir a una formación de satélites no deseada en una imagen y/o al lanzamiento indebido desde una boquilla, lo que puede originar un área sin imprimir dentro de una imagen.
Las tintas de la presente invención permiten que esta tecnología DOD-PIJ imprima tintas que son comestibles a frecuencias de inyección de hasta al menos 80 kHz, duplicando las velocidades anteriores, conservando la calidad de la imagen de impresión.
La tecnología DOD-PIJ no puede utilizar las tintas comestibles a base de agua de la tecnología DOD-TIJ porque están fuera de las principales especificaciones de tinta para los cabezales de impresión DOD-PIJ. Estas tintas a base de agua están compuestas de agua como vehículo principal para un tinte alimentario. El agua tiene una viscosidad muy baja y conduce a una viscosidad de la tinta final para estas tintas a base de agua de <5 centipoise (cp), frente a un requisito para los cabezales de impresión DOD-PIJ que oscila entre aproximadamente 8 y aproximadamente 20 cp.
También, el agua posee una tensión superficial alta de aproximadamente 72 dinas/cm frente a la tensión superficial requerida o ideal para los cabezales de impresión DOD-PIJ que es de entre aproximadamente 24 y aproximadamente 50 dinas/cm y preferentemente de aproximadamente 28 a aproximadamente 32 dinas/cm. Si la tensión superficial de un tinte de calidad alimentaria (por ejemplo, casi cualquier tinte de base acuosa) está por encima de este intervalo ideal, la superficie de impresión de una boquilla del cabezal de impresión no se mojará adecuadamente y dará como resultado una colocación incorrecta (es decir, dispersión) de la tinta sobre un sustrato causando así una mala calidad de impresión. Esta mala calidad de impresión puede conducir rápidamente a imágenes y/o texto ilegibles y también a un registro de imagen deficiente.
También, si estuviera por debajo del intervalo requerido, no formaría gotas uniformes. Asimismo, cantidades sustanciales de agua en la tinta podrían causar problemas en la vida útil del cabezal de impresión y en el resultado de la inyección. Esto se debe a que la membrana de cerámica piezoeléctrica está en contacto directo con el líquido de la tinta y el agua puede dañar el diafragma al interferir con los adhesivos que retienen el diafragma en su lugar, provocando el fallo de la boquilla específica implicada.
El propilenglicol (PG) es una base adecuada para las tintas comestibles de la presente invención para usar con cabezales de impresión DOD-PIJ, ya que proporciona los requisitos básicos de tensión superficial (-40 dinas/cm) y actúa como el vehículo de los colorantes o tintes alimentarios.
La glicerina es otro codisolvente adecuado para las tintas comestibles de la presente invención para usar con el cabezal de impresión DOD-PIJ, ya que proporciona una gran flexibilidad de ajuste de la viscosidad a varias temperaturas (intervalo de viscosidad de 1490 cps a 147 cps de 20 °C a 70 °C). El uso de glicerina como potenciador de la viscosidad (1490-147 cps/20 °C-70 °C) en combinación con propilenglicol (58,1 cps a 20 °C).
En la presente invención se usan colores alimentarios. Esto incluye, pero sin limitación tintes, colorantes naturales y pigmentos. Sin embargo, los tintes son normalmente deseables porque los tintes normalmente son sales de ácidos sulfúrico o carboxílico, lo que los hace solubles. Dado que son solubles, son ideales para aplicaciones de impresión por inyección, pero no proporcionan las características de resistencia que se desean para aplicaciones de envasado. Los pigmentos, a diferencia de los tintes, son colorantes insolubles en agua y en la mayoría de disolventes. La dispersión de pigmentos en la tinta (respecto a los inyectores de tinta DOD-PU) ha sido un desafío debido a su limitación en la selección de disolventes para tintas comestibles y a los requisitos de reducción del tamaño de las partículas.
Opcionalmente, un tinte alimentario se puede disolver previamente primero en agua y luego incorporarse como una solución de tinte acuoso en el propilenglicol (PG), ya que al menos algunos tintes alimentarios no se incorporan tan fácilmente en el PG como lo hacen en el agua. Si se usa agua para disolver previamente el tinte alimentario, se usará la cantidad mínima de agua para minimizar el impacto del agua sobre la reducción de la viscosidad final de la tinta y
minimizar cualquier aumento en la tensión superficial, los cuales impactan en el rendimiento de la inyección. También, como se ha indicado anteriormente, es deseable la menor cantidad de agua posible para minimizar cualquier interferencia del agua con los adhesivos del diafragma. En una realización, el tinte alimentario se disuelve previamente en agua a la máxima solubilidad del tinte en agua, y esta solución se incorpora a la base de PG en cantidad suficiente para cargar el nivel requerido de tinte deseado. En otra realización, se forma una solución de tinte alimentario al 20 % con 80 % de agua y se añade a la base de PG al 2 %. Se prefiere que el nivel de agua o humedad en la tinta final sea menos del 50 % en peso, más preferentemente menos del 35 % en peso, aún más preferentemente menos del 20 % en peso, incluso más preferentemente menos del 10 % en peso y lo más preferentemente menos del 5 % en peso. Son posibles niveles más altos de agua, pero eso puede reducir la vida útil del cabezal de impresión al debilitar el material de unión utilizado como adhesivos del diafragma.
Los tintes y pigmentos disponibles en el mercado usados en la formulación de la tinta, sin embargo, pueden provocar la agregación de la tinta, el crecimiento de cristales de tinta y el bloqueo de la boquilla durante y después de la inyección. Para minimizar y controlar estos problemas, los tintes se purifican a un nivel bajo de sal, tal como un nivel de contenido de sulfato de menos de 50 ppm (partes por millón).
El nivel de pH también se controla en el intervalo de 4 a 10, preferentemente de 5 a 8, lo que puede prevenir la formación de cristales de la sal a un pH bajo. Además, algunos tonos de tinte son sensibles al pH, con un intervalo de pH demasiado amplio y pueden provocar cambios en el tono del color del diseño original. Un pH demasiado alto también es una limitación para la solubilidad del tinte y puede hacer que el tinte se vuelva insoluble y precipite de la solución.
La tinta anterior se ha utilizado como base común para las tintas DOD-PIJ. Ni esta base de tinta ni otras para DOD-PIJ han podido inyectar a frecuencias por encima de 20 kHz, y ciertamente no tan altas como 80 kHz, lo cual es una limitación importante para los propósitos de impresión de los sustratos del presente documento. Sorprendentemente, la novedosa adición de un tensioactivo comestible permite inyectar hasta al menos 80 kHz a la vez que retiene de manera importante la integridad de las gotitas y, como resultado, la calidad de la imagen. Asimismo, la adición de un tensioactivo comestible también permite la obtención de un perfil de velocidad de gotita más uniforme en todo el espectro de frecuencias de inyección.
Una velocidad de gotita preferida es de al menos 5 metros/segundo (m/s) y preferentemente 8 m/s. Sin la adición del tensioactivo comestible, la velocidad de las gotitas en algunas partes del espectro de frecuencia de inyección puede estar por debajo de 5 m/s (p. ej., de 3 a 4 m/s entre 14 y 17 kHz) lo que es inconsistente con otras partes del espectro de frecuencia de inyección y puede provocar una pérdida de calidad de la imagen. Esto es relevante para la impresión de imágenes porque incluso si una imagen se imprime a una frecuencia de inyección máxima de 20 kHz, eso no significa que todas las boquillas estén inyectando todo el tiempo 20.000 veces por segundo, a menos que lo que se esté imprimiendo sea una tira. Lo más probable es que lo que se está imprimiendo requiera que algunas boquillas no inyecten en ninguna, inyecten en algunas o todas las 20.000 oportunidades de inyectar en un segundo determinado. Si durante ese 1 segundo una boquilla inyecta solo 5.000 veces de las 20.000 veces posibles, se dice que el % de carga de trabajo durante ese tiempo es de 5.000/20.000 = 25 %.
Lo más probable es que se requiera que una boquilla determinada inyecte solo una parte del tiempo, en función de la parte de la imagen que la boquilla específica debe imprimir. Como tal, la frecuencia de inyección real de una boquilla dada puede variar constantemente entre inyecciones posteriores y dar como resultado diferentes velocidades de gotita para diferentes inyecciones. Si el perfil de velocidad de la gotita no es uniforme y tiene porciones donde la velocidad es menor que la deseada, se puede producir una pérdida de calidad de imagen. Estas inconsistencias en el perfil de velocidad de las gotitas pueden ocurrir como resultado de las fluctuaciones del menisco en la boquilla después de la inyección, y de la forma del menisco en el momento de una inyección posterior. Tener un perfil de velocidad de gotita más uniforme es, por lo tanto, muy deseable para mantener la calidad de la imagen incluso si la frecuencia de inyección máxima utilizada no está por encima del máximo generalmente alcanzado en la tecnología DOD-PIJ antes de las tintas de la presente invención.
La capacidad de inyección a frecuencias de inyección por encima de 20 kHz permite la posibilidad de aumentar la resolución de una imagen impresa a una determinada velocidad del sustrato (por ejemplo, la velocidad a la que el sustrato se mueve debajo del cabezal de impresión) o, a la inversa, aumentar la velocidad del sustrato a una resolución determinada (DPI, puntos por pulgada). El aumento en la frecuencia de inyección también se puede utilizar tanto para aumentar parcialmente la resolución de una imagen impresa como para aumentar la velocidad a la que el sustrato (por ejemplo, la hoja de masa) se mueve debajo del cabezal de impresión.
En formulaciones de tintas de base acuosa se han utilizado comúnmente tensioactivos para reducir la tensión superficial de las tintas, lo que proporciona una mejor humectación y una reducción de la resistencia al flujo de la tinta. Las tintas con buena capacidad de humectación pueden mostrar un perfil de velocidad de flujo de tapón a través de un tubo o boquilla, en donde, la velocidad de la tinta cerca de las paredes del tubo es similar a la de la tinta en el centro del tubo. Las tintas con poca humectación muestran un perfil de velocidad más diferente, en donde la velocidad de la tinta cerca de las paredes es mucho menor que en el centro del tubo. En este caso, dicho perfil de velocidad diferente podría provocar que se quede tinta, bloqueando el tubo o la boquilla, e impactando en la formación de gotitas actuales
o futuras. Un defecto particular que se pudo observar es la formación de gotitas satélite.
Las gotitas satélite pueden formarse de dos formas. De una primera forma, las gotitas satélites se forman cuando en el proceso de expulsión de una gotita, la gotita no despeja la boquilla adecuadamente y no forma una gotita limpia, sino que más bien, se forma una gotita principal con una o más gotitas satélite más pequeñas muy cerca de la gotita principal. En otra forma, los satélites se forman cuando una gotita en la mitad de la trayectoria desde la boquilla hasta el sustrato se deforma en dos o más gotitas además de la gotita principal liberada por la boquilla.
Como se indicó anteriormente, el resultado de la formación de satélites a menudo conduce a imágenes fantasma, en donde las gotitas principales forman la base de la imagen deseada. Hay que recordar que para los fines de la presente invención, una imagen fantasma es aquella que el operador no desea. Un experto en la materia reconocerá, sin embargo, que un operador capacitado podría producir imágenes dobles o múltiples deseadas que no se forman a partir de satélites no deseados. La imagen fantasma aparecería como una copia de la imagen deseada, pero quizás de color más claro y desplazada en una dirección determinada. Estas imágenes fantasma dan lugar a una calidad de imagen deficiente y, en el caso de texto y/o detalles finos de la imagen, a una legibilidad deficiente.
Asimismo, las tintas de la presente invención también tienen un perfil de velocidad de gotita más uniforme a una frecuencia de inyección dada a través del espectro de frecuencias de inyección dando como resultado una velocidad de gotita uniforme, formándose muchos menos satélites, si es que se forman. Además, en comparación con la tinta comestible convencional (es decir, de base acuosa, sin tensioactivos), la presente invención también representa una mejora en cuanto a la rápida recuperación de la inyección de las burbujas de aire o del bloqueo de partículas aumentando el uso de las boquillas de impresión, además de una ventaja en cuanto al aumento de la densidad del color del tinte sin aumentar los dpi.
La ubicación del cabezal de impresión sobre el sustrato puede acentuar aún más los problemas de mala legibilidad o minimizarlos. En general, el cabezal de impresión se ubica lo más cerca posible del sustrato (por ejemplo, menos de 5 mm) para minimizar la distancia que tienen que recorrer las gotitas de tinta para alcanzar el sustrato. Si la distancia de recorrido es grande, entonces se ampliará cualquier desviación de una trayectoria recta de inyección entre la boquilla y el sustrato. Los satélites, por ejemplo, pueden terminar en el sustrato más separados de sus correspondientes gotitas principales que si la trayectoria fuera más corta.
T ambién, si la tinta no se elimina de una boquilla de manera adecuada después de una inyección, puede interferir con la inyección apropiada de las gotitas de tinta posteriores y hacer que su trayectoria se desvíe de la línea recta deseada. Ambos problemas pueden contribuir a que la imagen se vea borrosa a medida que aumenta la distancia de la trayectoria. Al imprimir sobre alimentos, sin embargo, esta proximidad puede exponer el cabezal de impresión a un entorno que puede provocar pérdidas de fiabilidad de impresión y otros problemas.
Por ejemplo, cuando el sustrato que se imprime es una hoja de masa que comprende agua y almidón, en donde se mezcla la masa, se lamina y se transporta, la humedad se evapora continuamente de la hoja de masa y crea un ambiente muy húmedo sobre la hoja de masa. La condensación de agua en el cabezal de impresión procedente de este entorno puede interferir con la inyección de tinta de las boquillas. Asimismo, pueden quedar trozos de masa sobre la hoja de masa incluso después de la formación de la hoja que podrían chocar con el cabezal de impresión y provocar el bloqueo de las boquillas del cabezal de impresión.
El uso de los tensioactivos de la presente invención, permite la ubicación del cabezal de impresión a una mayor distancia del sustrato (p. ej., más de 5 mm, como 10 o 20 mm), ya que se evitan los satélites. Esta mayor distancia puede evitar la colisión de materias extrañas que se desplazan sobre la hoja de masa con el cabezal de impresión. Asimismo, el uso de los tensioactivos de la presente invención también permite que las inyecciones de cada boquilla permanezcan rectas, minimizando así la borrosidad frente a las composiciones de tintas que no contienen los tensioactivos de esta invención. Una forma de medir la borrosidad es imprimir una línea de gotitas y medir su ancho. Idealmente, el ancho de la línea será el mismo que el ancho de una gotita en el sustrato.
La Tabla 3 muestra el ancho (micrómetros, p) de una línea de gotitas inyectadas con Tinta A que comprende el tensioactivo de esta invención y de la Tinta B-Control que es la misma tinta que la Tinta A sin el tensioactivo, a varias distancias entre el cabezal de impresión y el sustrato. Muestra cómo la Tinta A que comprende el tensioactivo de la presente invención proporciona una línea más definida que la Tinta B-Control a medida que aumenta la distancia entre el cabezal de impresión y el sustrato.
La Figura 2 es una ilustración de gotas de tinta impresas con Tinta A, La Tabla 1, que contiene un tensioactivo, específicamente, 0,5 % de lecitina, y en donde la impresión se produjo a una temperatura de 55 °C, y 25 mil gotas por segundo (kHz); y la Figura 3 es una ilustración de gotas de tinta impresas con la Tinta B-Control, La Tabla 1, que no contiene tensioactivo y en donde la impresión se produjo a una temperatura de 55 °C y 25 mil gotas por segundo (kHz).
Tabla 3

Otro requisito para las tintas de la presente invención está relacionado con cómo debe comportarse la tinta al entrar en contacto con el sustrato (p. ej., la hoja de masa) y durante el procesamiento adicional del producto alimenticio. Esto es particularmente importante cuando el sustrato impreso se somete a un procesamiento adicional como cocinado (por ejemplo, horneado o fritura) que puede poner en peligro la integridad de la tinta o la calidad de la imagen. Las tintas de la presente invención se fijan en la superficie del sustrato alimenticio al aplicarlas, evitando así que la imagen se manche al entrar en contacto con los dedos del consumidor, y son capaces de soportar la alta temperatura asociada con las etapas típicas de cocinado que van desde aproximadamente 150 °C hasta aproximadamente 210 °C.
La preparación de una tinta implica la combinación de todos los ingredientes y la mezcla durante el tiempo suficiente para lograr una dispersión uniforme. El tiempo de mezcla variará con el equipo utilizado desde unos segundos hasta 1 hora. También se pueden usar los mezcladores de alto cizallamiento con cuidado para no inducir una cantidad excesiva de espuma durante el mezclado. La tinta se filtra a través de una membrana de filtro con un tamaño de poro de menos de aproximadamente 5 micrómetros, preferentemente de menos de 0,2 micrómetros. El precalentamiento del tensioactivo y el vehículo de tinta principal a una temperatura superior a la temperatura de fusión del tensioactivo, particularmente para tensioactivos de alta viscosidad,
puede facilitar aún más la incorporación del tensioactivo en la tinta.
Aunque la presente divulgación se describe principalmente en términos de aplicación de las nuevas tintas a sustratos comestibles mediante la tecnología DOD-PIJ, se debe entender que la aplicación de estas nuevas tintas a sustratos no comestibles también está dentro del alcance de la presente invención, y que tales aplicaciones también podrían beneficiarse de las frecuencias de inyección mucho más altas.
Ejemplos
Ejemplo 1: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Rojo N.° 40 en agua a una concentración de 20 g/100 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 2: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Azul N.° 1 y FD&C Rojo N.° 40 en agua a una concentración de 10 g/100 ml de agua y 15 g/100 ml de agua, respectivamente. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 3: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Verde N.° 3 en agua a una concentración de 20 g/100 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 4: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Rojo N.° 40 en agua a una concentración de 20 g/100 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 5: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Azul N.° 1 en agua a una concentración de 18 g/100 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 6: En una realización de la presente invención, una tinta se prepara combinando los ingredientes según la siguiente tabla:

Ejemplo 7: En una realización de la presente invención, una tinta se prepara combinando los ingredientes según la siguiente tabla:
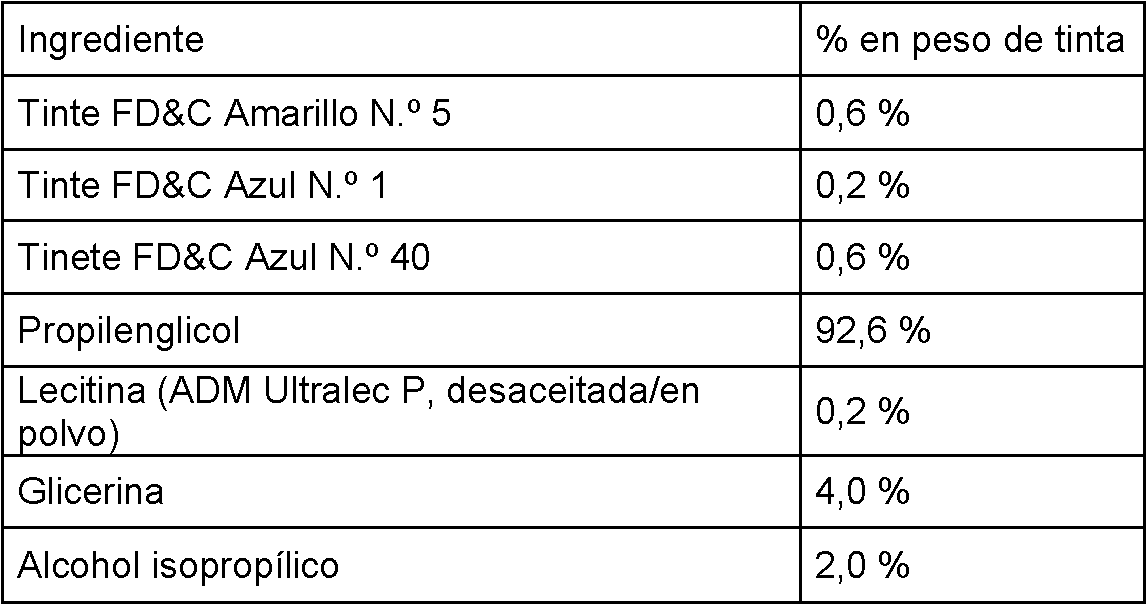
Ejemplo 8: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Rojo N.° 40 en agua a una concentración de 20 g/100 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:
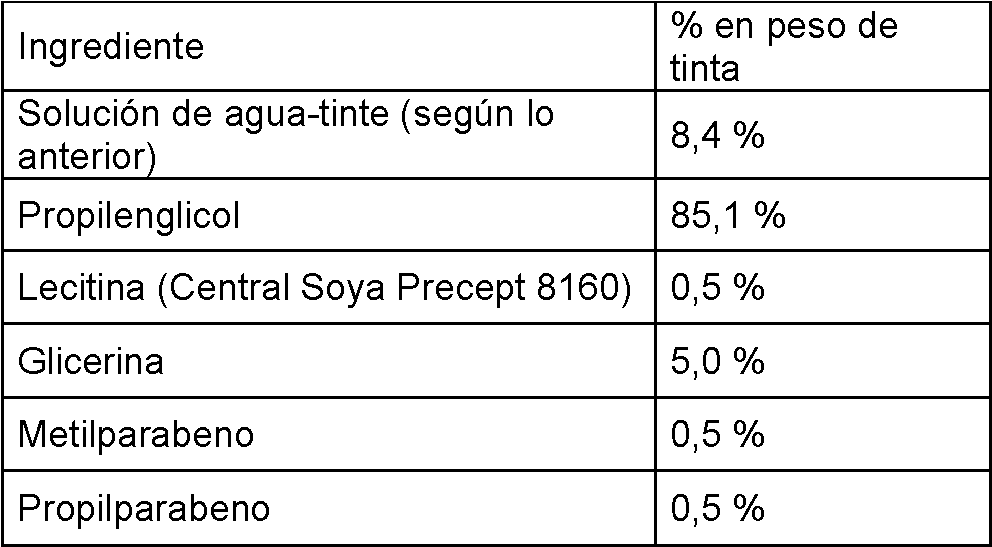
Ejemplo 9: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Rojo N.° 40 en agua a una concentración de 20 g/l00 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 10: En una realización de la presente invención, se prepara una tinta disolviendo tinte FD&C Rojo N.° 40 en agua a una concentración de 20 g/100 ml de agua. Esta solución de agua-tinte se combina con otros ingredientes según la siguiente tabla:

Ejemplo 11: Se usa una tinta de los Ejemplos 1 a 10 en un cabezal de impresión DOD-PIJ a una temperatura de 55 °C. El cabezal de impresión está situado 2 mm sobre una hoja de masa en movimiento para imprimir la hoja de masa con una resolución de 203 dpi (puntos por pulgada).
Ejemplo 12: La hoja de masa impresa del Ejemplo 11 se fríe adicionalmente en aceite a una temperatura de 200 °C.
Ejemplo 13: Se usa una tinta de los Ejemplos 1 a 10 en un cabezal de impresión DOD-PIJ a una temperatura de 55 °C. El cabezal de impresión está situado entre 5-10 mm sobre un aperitivo cocido en movimiento para imprimir el aperitivo cocido con una resolución de 203 dpi (puntos por pulgada).
Ejemplos 14 y 15: Caramelo, que es un colorante natural, se utiliza para formar tintas de color marrón (marrón) que se formulan de acuerdo con las fórmulas de la tabla siguiente.

Claims (13)
1. Un método para imprimir imágenes legibles sobre un sustrato comestible en una línea de procesamiento de alta velocidad, que comprende:
a) colocar el sustrato en la línea de procesamiento de alta velocidad a una velocidad superior a 15,24 m/min (50 pies/min) o más;
b) transferir el sustrato a una estación de impresión de inyección de tinta; y
c) imprimir una tinta comestible desde una o más impresoras piezoeléctricas de goteo por demanda localizadas dentro de la estación de impresión sobre el sustrato para formar una imagen legible,
d) introducir el sustrato impreso en un dispositivo de cocción a alta temperatura; y
e) cocer el sustrato impreso;
en donde dicha tinta comprende:
- un vehículo que es un líquido a base de glicol;
- un tensioactivo a base de lecitina que comprende menos de aproximadamente el 50 % en peso de aceite;
- un modificador de la viscosidad con menos del 10 % en peso de agua; y
- al menos un principio activo seleccionado del grupo que consiste en un colorante, un aroma, un perfume, azúcar, aminoácido, proteína y mezclas de los mismos;
y en donde dicha tinta es líquida y fluida a 25 °C sin partículas sólidas de tensioactivo o aglomerados.
2. El método de la reivindicación 1 en donde el vehículo es propilenglicol.
3. El método de la reivindicación 1 en donde dicha tinta además comprende glicerina como un modificador de la viscosidad.
4. El método de la reivindicación 3 en donde dicha tinta comprende de 0 a 50 % en peso de glicerina.
5. El método de la reivindicación 1 en donde dicha tinta además comprende un antiespumante que es alcohol isopropílico.
6. El método de la reivindicación 5 en donde dicha tinta comprende hasta 2 % en peso de alcohol isopropílico.
7. El método de la reivindicación 1 en donde dicha tinta además comprende un tinte.
8. El método de la reivindicación 7 en donde dicha tinta tiene un pH de 4 a 10, preferentemente de 5 a 8.
9. El método de la reivindicación 7 en donde dicho tinte está purificado a un nivel de sulfato de menos de 50 partes por millón.
10. El método de la reivindicación 1 en donde las frecuencias de inyección de impresión son de hasta 80 kHz.
11. El método de la reivindicación 1 en donde la velocidad de las gotitas de impresión es de al menos 5 metros/segundo.
12. El método de la reivindicación 1 en donde el cabezal de impresión está situado a una distancia superior a 5 mm, en particular 10 o 20 mm, del sustrato.
13. El método de la reivindicación 1 en donde la cocción se realiza a una temperatura de 150 °C a 210 °C.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US60247604P | 2004-08-18 | 2004-08-18 | |
| PCT/US2005/029343 WO2006023615A1 (en) | 2004-08-18 | 2005-08-18 | Ink jetting inks for food application |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2813071T3 true ES2813071T3 (es) | 2021-03-22 |
Family
ID=35482106
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES05790022T Expired - Lifetime ES2813071T3 (es) | 2004-08-18 | 2005-08-18 | Tintas para inyección de tinta para aplicación alimentaria |
Country Status (6)
| Country | Link |
|---|---|
| US (2) | US8137721B2 (es) |
| EP (1) | EP1781744B1 (es) |
| CN (1) | CN101006144B (es) |
| ES (1) | ES2813071T3 (es) |
| MX (1) | MX2007001936A (es) |
| WO (1) | WO2006023615A1 (es) |
Families Citing this family (49)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20030101902A1 (en) | 2001-12-04 | 2003-06-05 | Ann Reitnauer | Hot melt inks |
| US7431956B2 (en) * | 2003-06-20 | 2008-10-07 | Sensient Imaging Technologies, Inc. | Food grade colored fluids for printing on edible substrates |
| US7247199B2 (en) * | 2004-05-12 | 2007-07-24 | Baydo Robert A | Food grade ink jet inks for printing on edible substrates |
| JP2008502370A (ja) | 2004-06-10 | 2008-01-31 | センシエント イメージング テクノロジーズ インコーポレイテッド | 可食性基材への印刷に用いる食品用インクジェットインク液 |
| US8142005B2 (en) | 2005-05-09 | 2012-03-27 | Fujifilm Dimatix, Inc. | Ink jet printing system |
| US20060275532A1 (en) * | 2005-05-11 | 2006-12-07 | Dechert Gary J | Ink jet printing of snacks with high reliability and image quality |
| US20100047415A1 (en) * | 2005-07-01 | 2010-02-25 | Sensient Imaging Technologies Inc. | Ink-jettable flavored fluids for printing on edible substrates |
| US20080032011A1 (en) * | 2005-07-01 | 2008-02-07 | Sensient Colors Inc. | Flavored and Edible Colored Fluids for Printing on Edible Substrates and Precision Deposition Thereof |
| GB0519884D0 (en) * | 2005-09-29 | 2005-11-09 | Sugarfayre Ltd | Printed sugar plaques |
| WO2007109754A2 (en) * | 2006-03-22 | 2007-09-27 | Fujifilm Dimatix, Inc. | Printing images and flavors on substrates |
| CN107047903A (zh) * | 2006-03-29 | 2017-08-18 | Wm.雷格利 Jr.公司 | 非接触印刷的食用产品 |
| WO2007115050A2 (en) | 2006-03-29 | 2007-10-11 | Wm. Wrigley Jr. Company | Non-contact printed comestible products and apparatus and method for producing same |
| WO2007130983A2 (en) * | 2006-05-01 | 2007-11-15 | Sensient Colors Inc. | Modified edible substrates suitable for printing |
| WO2008003069A2 (en) * | 2006-06-28 | 2008-01-03 | Sensient Colors Inc. | Flavored and edible colored fluids for printing on edible substrate |
| EP2066184A2 (en) * | 2006-09-22 | 2009-06-10 | The Procter and Gamble Company | Flavor application on edible substrates |
| WO2008035314A2 (en) | 2006-09-22 | 2008-03-27 | The Procter & Gamble Company | Flavor application on edible substrates |
| DE102007012264A1 (de) * | 2007-03-06 | 2008-09-11 | Epple Druckfarben Ag | Druckfarbe oder Drucklack für Lebensmittel-Verpackungen |
| US20090074928A1 (en) * | 2007-09-17 | 2009-03-19 | Oleksiy Pikalo | Image creating apparatus and methods of use |
| US10531681B2 (en) * | 2008-04-25 | 2020-01-14 | Sensient Colors Llc | Heat-triggered colorants and methods of making and using the same |
| US20090298952A1 (en) * | 2008-05-07 | 2009-12-03 | Brimmer Karen S | Platable soluble dyes |
| US9113647B2 (en) * | 2008-08-29 | 2015-08-25 | Sensient Colors Llc | Flavored and edible colored waxes and methods for precision deposition on edible substrates |
| EP2549890B1 (en) * | 2010-03-23 | 2014-03-26 | Nestec S.A. | Enhancing the aroma of food products |
| GB2501748A (en) * | 2012-05-03 | 2013-11-06 | Domino Printing Sciences Plc | An inkjet ink composition comprising a saccharide |
| CN103408980B (zh) * | 2013-07-09 | 2016-01-13 | 南通市乐佳涂料有限公司 | 一种色泽稳定的黄色环保颜料 |
| EP3572572B1 (en) | 2013-12-09 | 2021-01-20 | The Procter & Gamble Company | Method for printing a graphic on a fibrous structure |
| KR102070041B1 (ko) | 2014-06-04 | 2020-01-29 | 휴렛-팩커드 디벨롭먼트 컴퍼니, 엘.피. | 안료계 잉크젯 잉크 |
| US10047233B2 (en) | 2014-06-04 | 2018-08-14 | Hewlett-Packard Development Company, L.P. | Magenta inks |
| US10294381B2 (en) | 2014-06-04 | 2019-05-21 | Hewlett-Packard Development Company, L.P. | Pigment-based inkjet inks |
| GB2532188A (en) * | 2014-10-03 | 2016-05-18 | Rainbow Dust Colours Ltd | Edible paint compositions and their uses |
| CN104708903B (zh) * | 2014-12-31 | 2016-08-24 | 上海孩子国科教设备有限公司 | 打印方法及其实现装置 |
| US10624362B2 (en) | 2015-01-07 | 2020-04-21 | The Lucks Company, Llc | Edible print substrates and methods of making and using the same |
| ES2869275T3 (es) * | 2015-04-24 | 2021-10-25 | Int Flavors & Fragrances Inc | Sistemas de suministro y procedimientos de preparación del mismo |
| US11173070B2 (en) | 2015-04-28 | 2021-11-16 | The Procter & Gamble Company | Heterogeneous foam materials having a graphic printed thereon |
| CN105346266A (zh) * | 2015-12-15 | 2016-02-24 | 苏州明锦机械设备有限公司 | 食用油墨和食品打印机 |
| US9944073B2 (en) | 2016-02-10 | 2018-04-17 | The Procter & Gamble Company | Method and apparatus for inkjet printing absorbent article components at desired print resolutions |
| US20190116807A1 (en) * | 2016-04-20 | 2019-04-25 | S2 PEG Limited | Apparatus And Method For The Application Of Images To Baked Products And Baked Products Formed Thereby |
| EP3519197B1 (en) | 2016-10-03 | 2022-05-18 | The Procter & Gamble Company | Method and apparatus for inkjet printing nonwoven absorbent article components |
| US10588783B2 (en) | 2017-01-18 | 2020-03-17 | The Procter & Gamble Company | Method and apparatus for weighted random pattern printing on absorbent article components |
| WO2018164865A1 (en) | 2017-03-07 | 2018-09-13 | The Procter & Gamble Company | Method for curing inks printed on heat sensitive absorbent article components |
| WO2018164864A1 (en) | 2017-03-07 | 2018-09-13 | The Procter & Gamble Company | Method and apparatus for curing inks printed on fibrous absorbent article components |
| HUE062480T2 (hu) | 2017-05-12 | 2023-11-28 | Procter & Gamble | Nõi higiéniai termék |
| WO2018209235A1 (en) | 2017-05-12 | 2018-11-15 | The Procter & Gamble Company | Feminine hygiene article |
| WO2019112641A1 (en) | 2017-05-12 | 2019-06-13 | The Procter & Gamble Company | Feminine hygiene article |
| EP3624747B1 (en) | 2017-05-17 | 2023-05-03 | The Procter & Gamble Company | Method and apparatus for drying inks printed on heat sensitive absorbent article components |
| US10369809B2 (en) | 2017-09-29 | 2019-08-06 | Tue Procter & Gamble Company | Method and apparatus for digitally printing absorbent article components |
| WO2021035251A1 (en) | 2019-08-21 | 2021-02-25 | The Procter & Gamble Company | Method and apparatus for inkjet printing absorbent article components |
| US20210148044A1 (en) | 2019-11-15 | 2021-05-20 | The Procter & Gamble Company | Graphic-Containing Soluble Articles and Methods for Making Same |
| US12503616B2 (en) * | 2020-05-16 | 2025-12-23 | Ripples Ltd. | Apparatus, method and article of manufacture for producing an edible multi-color ink-image |
| WO2023014694A1 (en) | 2021-08-02 | 2023-02-09 | The Procter & Gamble Company | Water insoluble fibrous articles comprising active agents |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5162119A (en) | 1991-04-09 | 1992-11-10 | Nabisco, Inc. | Printing and forming apparatus for making printed baked goods |
| GB9507881D0 (en) * | 1995-04-18 | 1995-05-31 | Domino Printing Sciences Plc | Printing inks |
| US5800601A (en) * | 1995-11-06 | 1998-09-01 | Videojet Systems International, Inc. | Food grade jet inks |
| US20010046535A1 (en) * | 2000-03-24 | 2001-11-29 | Stephen Bowling | Printing on foods |
| US7884953B1 (en) * | 2000-06-02 | 2011-02-08 | Mars Incorporated | High resolution ink-jet printing on edibles and products made |
| US20050061184A1 (en) * | 2001-04-20 | 2005-03-24 | Russell John R. | Printing process with edible inks |
| US6623553B2 (en) | 2001-04-20 | 2003-09-23 | John Russell | Printing process with edible inks |
| JP2004009582A (ja) | 2002-06-07 | 2004-01-15 | Konica Minolta Holdings Inc | インクジェット記録方法 |
| WO2004003089A1 (en) * | 2002-06-26 | 2004-01-08 | Mars, Incorporated | Edible inks for ink-jet printing on edible substrates |
| US7029112B2 (en) * | 2002-08-05 | 2006-04-18 | Mars, Incorporated | Ink-jet printing on surface modified edibles and products made |
| US6848777B2 (en) | 2002-09-27 | 2005-02-01 | Eastman Kodak Company | Aqueous inkjet ink and receiver combination |
| US7431956B2 (en) * | 2003-06-20 | 2008-10-07 | Sensient Imaging Technologies, Inc. | Food grade colored fluids for printing on edible substrates |
| US20050058753A1 (en) * | 2003-09-17 | 2005-03-17 | The Procter & Gamble Company | Method to increase image variety with limited image components |
| US7247199B2 (en) * | 2004-05-12 | 2007-07-24 | Baydo Robert A | Food grade ink jet inks for printing on edible substrates |
| JP2008502370A (ja) * | 2004-06-10 | 2008-01-31 | センシエント イメージング テクノロジーズ インコーポレイテッド | 可食性基材への印刷に用いる食品用インクジェットインク液 |
-
2005
- 2005-08-11 US US11/201,522 patent/US8137721B2/en active Active
- 2005-08-18 EP EP05790022.7A patent/EP1781744B1/en not_active Expired - Lifetime
- 2005-08-18 WO PCT/US2005/029343 patent/WO2006023615A1/en not_active Ceased
- 2005-08-18 ES ES05790022T patent/ES2813071T3/es not_active Expired - Lifetime
- 2005-08-18 MX MX2007001936A patent/MX2007001936A/es active IP Right Grant
- 2005-08-18 CN CN2005800277916A patent/CN101006144B/zh not_active Expired - Fee Related
-
2012
- 2012-02-10 US US13/370,442 patent/US20120156354A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| CN101006144B (zh) | 2010-10-13 |
| MX2007001936A (es) | 2008-10-24 |
| EP1781744A1 (en) | 2007-05-09 |
| US20060038866A1 (en) | 2006-02-23 |
| WO2006023615A1 (en) | 2006-03-02 |
| EP1781744B1 (en) | 2020-08-05 |
| US20120156354A1 (en) | 2012-06-21 |
| US8137721B2 (en) | 2012-03-20 |
| CN101006144A (zh) | 2007-07-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8137721B2 (en) | Ink jetting inks for food application | |
| AU2014230931B2 (en) | Inkjet printing with edible ink | |
| CN101005769B (zh) | 用于在食用基底上打印的食品级喷墨油墨 | |
| EP1601728B1 (en) | Water-based inks for printing on confectionery | |
| CA2489513C (en) | Edible inks for ink-jet printing on edible substrates | |
| US20080032011A1 (en) | Flavored and Edible Colored Fluids for Printing on Edible Substrates and Precision Deposition Thereof | |
| US20080075830A1 (en) | Flavor application on edible substrates | |
| KR20070001142A (ko) | 식용 기재에 대한 프린팅 방법 | |
| US20100166934A1 (en) | Edible inks | |
| JP4709314B2 (ja) | 食用基材へのフレーバ適用 | |
| US8142005B2 (en) | Ink jet printing system | |
| WO2008003069A2 (en) | Flavored and edible colored fluids for printing on edible substrate |