ES2833474T3 - Dispositivo para refinación y desgasificación ultrasónicas de grano para fundición de metal - Google Patents
Dispositivo para refinación y desgasificación ultrasónicas de grano para fundición de metal Download PDFInfo
- Publication number
- ES2833474T3 ES2833474T3 ES16845134T ES16845134T ES2833474T3 ES 2833474 T3 ES2833474 T3 ES 2833474T3 ES 16845134 T ES16845134 T ES 16845134T ES 16845134 T ES16845134 T ES 16845134T ES 2833474 T3 ES2833474 T3 ES 2833474T3
- Authority
- ES
- Spain
- Prior art keywords
- molten metal
- ultrasonic
- casting
- aluminum
- vibratory energy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000007670 refining Methods 0.000 title description 80
- 238000007872 degassing Methods 0.000 title description 51
- 238000005058 metal casting Methods 0.000 title description 14
- 229910052751 metal Inorganic materials 0.000 claims abstract description 319
- 239000002184 metal Substances 0.000 claims abstract description 318
- 238000005266 casting Methods 0.000 claims abstract description 131
- 238000001816 cooling Methods 0.000 claims abstract description 41
- 238000012545 processing Methods 0.000 claims abstract description 40
- 239000002826 coolant Substances 0.000 claims abstract description 34
- 239000007789 gas Substances 0.000 claims description 83
- 229910045601 alloy Inorganic materials 0.000 claims description 60
- 239000000956 alloy Substances 0.000 claims description 60
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 claims description 40
- 229910052802 copper Inorganic materials 0.000 claims description 39
- 239000010949 copper Substances 0.000 claims description 39
- 229910000831 Steel Inorganic materials 0.000 claims description 30
- 239000010959 steel Substances 0.000 claims description 30
- 229910052758 niobium Inorganic materials 0.000 claims description 24
- 239000010955 niobium Substances 0.000 claims description 24
- GUCVJGMIXFAOAE-UHFFFAOYSA-N niobium atom Chemical compound [Nb] GUCVJGMIXFAOAE-UHFFFAOYSA-N 0.000 claims description 24
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 18
- 239000010936 titanium Substances 0.000 claims description 14
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 claims description 13
- 229910052719 titanium Inorganic materials 0.000 claims description 13
- 239000000919 ceramic Substances 0.000 claims description 12
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 claims description 10
- 229910052710 silicon Inorganic materials 0.000 claims description 10
- 239000010703 silicon Substances 0.000 claims description 10
- 229910052757 nitrogen Inorganic materials 0.000 claims description 9
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 9
- 229910001338 liquidmetal Inorganic materials 0.000 claims description 7
- -1 silica nitride Chemical class 0.000 claims description 7
- 239000010935 stainless steel Substances 0.000 claims description 6
- 229910001220 stainless steel Inorganic materials 0.000 claims description 6
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 claims description 5
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims description 5
- 229910052750 molybdenum Inorganic materials 0.000 claims description 5
- 239000011733 molybdenum Substances 0.000 claims description 5
- 239000001301 oxygen Substances 0.000 claims description 5
- 229910052760 oxygen Inorganic materials 0.000 claims description 5
- 229910052702 rhenium Inorganic materials 0.000 claims description 5
- WUAPFZMCVAUBPE-UHFFFAOYSA-N rhenium atom Chemical compound [Re] WUAPFZMCVAUBPE-UHFFFAOYSA-N 0.000 claims description 5
- 229910052715 tantalum Inorganic materials 0.000 claims description 5
- GUVRBAGPIYLISA-UHFFFAOYSA-N tantalum atom Chemical compound [Ta] GUVRBAGPIYLISA-UHFFFAOYSA-N 0.000 claims description 5
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 claims description 5
- 229910052721 tungsten Inorganic materials 0.000 claims description 5
- 239000010937 tungsten Substances 0.000 claims description 5
- 229910000881 Cu alloy Inorganic materials 0.000 claims description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N silicon dioxide Inorganic materials O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 claims description 3
- 229910001182 Mo alloy Inorganic materials 0.000 claims description 2
- 229910001257 Nb alloy Inorganic materials 0.000 claims description 2
- 229910000691 Re alloy Inorganic materials 0.000 claims description 2
- 229910052581 Si3N4 Inorganic materials 0.000 claims description 2
- 229910001362 Ta alloys Inorganic materials 0.000 claims description 2
- 229910001069 Ti alloy Inorganic materials 0.000 claims description 2
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 claims description 2
- 239000002131 composite material Substances 0.000 claims description 2
- 229920000642 polymer Polymers 0.000 claims description 2
- 239000000377 silicon dioxide Substances 0.000 claims description 2
- HQVNEWCFYHHQES-UHFFFAOYSA-N silicon nitride Chemical compound N12[Si]34N5[Si]62N3[Si]51N64 HQVNEWCFYHHQES-UHFFFAOYSA-N 0.000 claims description 2
- 239000011819 refractory material Substances 0.000 claims 2
- QUQFTIVBFKLPCL-UHFFFAOYSA-L copper;2-amino-3-[(2-amino-2-carboxylatoethyl)disulfanyl]propanoate Chemical compound [Cu+2].[O-]C(=O)C(N)CSSCC(N)C([O-])=O QUQFTIVBFKLPCL-UHFFFAOYSA-L 0.000 claims 1
- 239000010705 motor oil Substances 0.000 claims 1
- 235000013339 cereals Nutrition 0.000 description 195
- 229910052782 aluminium Inorganic materials 0.000 description 110
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 110
- 238000000034 method Methods 0.000 description 82
- 239000000523 sample Substances 0.000 description 63
- 230000008569 process Effects 0.000 description 45
- 238000010926 purge Methods 0.000 description 44
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 41
- 239000000463 material Substances 0.000 description 41
- 239000000126 substance Substances 0.000 description 35
- 229910000838 Al alloy Inorganic materials 0.000 description 31
- 150000002739 metals Chemical class 0.000 description 29
- 239000000047 product Substances 0.000 description 28
- 239000012535 impurity Substances 0.000 description 27
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 22
- 239000000203 mixture Substances 0.000 description 21
- 230000007547 defect Effects 0.000 description 20
- 238000004519 manufacturing process Methods 0.000 description 20
- 230000015572 biosynthetic process Effects 0.000 description 19
- 238000004891 communication Methods 0.000 description 19
- 229910052742 iron Inorganic materials 0.000 description 19
- 238000005096 rolling process Methods 0.000 description 19
- 239000007787 solid Substances 0.000 description 18
- 238000007711 solidification Methods 0.000 description 17
- 230000008023 solidification Effects 0.000 description 17
- 210000001787 dendrite Anatomy 0.000 description 16
- 239000007788 liquid Substances 0.000 description 16
- 230000006911 nucleation Effects 0.000 description 16
- 238000010899 nucleation Methods 0.000 description 16
- 238000009749 continuous casting Methods 0.000 description 15
- 239000001257 hydrogen Substances 0.000 description 15
- 229910052739 hydrogen Inorganic materials 0.000 description 15
- 239000011777 magnesium Substances 0.000 description 13
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 12
- 239000004020 conductor Substances 0.000 description 12
- 229910052749 magnesium Inorganic materials 0.000 description 12
- UFHFLCQGNIYNRP-UHFFFAOYSA-N Hydrogen Chemical compound [H][H] UFHFLCQGNIYNRP-UHFFFAOYSA-N 0.000 description 11
- 238000012360 testing method Methods 0.000 description 11
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 10
- 238000010586 diagram Methods 0.000 description 10
- 229910001092 metal group alloy Inorganic materials 0.000 description 10
- 229910052759 nickel Inorganic materials 0.000 description 10
- 239000000155 melt Substances 0.000 description 9
- 238000002844 melting Methods 0.000 description 9
- 230000008018 melting Effects 0.000 description 9
- 239000012071 phase Substances 0.000 description 9
- KZBUYRJDOAKODT-UHFFFAOYSA-N Chlorine Chemical compound ClCl KZBUYRJDOAKODT-UHFFFAOYSA-N 0.000 description 8
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 description 8
- 230000000694 effects Effects 0.000 description 8
- 239000002245 particle Substances 0.000 description 8
- 229910052725 zinc Inorganic materials 0.000 description 8
- 239000011701 zinc Substances 0.000 description 8
- 238000005204 segregation Methods 0.000 description 7
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 6
- MUBKMWFYVHYZAI-UHFFFAOYSA-N [Al].[Cu].[Zn] Chemical compound [Al].[Cu].[Zn] MUBKMWFYVHYZAI-UHFFFAOYSA-N 0.000 description 6
- 229910052786 argon Inorganic materials 0.000 description 6
- 230000008901 benefit Effects 0.000 description 6
- 230000007423 decrease Effects 0.000 description 6
- 229910052734 helium Inorganic materials 0.000 description 6
- 238000005259 measurement Methods 0.000 description 6
- 230000007246 mechanism Effects 0.000 description 6
- 230000010355 oscillation Effects 0.000 description 6
- 229910052718 tin Inorganic materials 0.000 description 6
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 5
- 229910052692 Dysprosium Inorganic materials 0.000 description 5
- 229910000861 Mg alloy Inorganic materials 0.000 description 5
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 5
- 229910052771 Terbium Inorganic materials 0.000 description 5
- 230000005540 biological transmission Effects 0.000 description 5
- KBQHZAAAGSGFKK-UHFFFAOYSA-N dysprosium atom Chemical compound [Dy] KBQHZAAAGSGFKK-UHFFFAOYSA-N 0.000 description 5
- 239000001307 helium Substances 0.000 description 5
- SWQJXJOGLNCZEY-UHFFFAOYSA-N helium atom Chemical compound [He] SWQJXJOGLNCZEY-UHFFFAOYSA-N 0.000 description 5
- 229910052754 neon Inorganic materials 0.000 description 5
- GKAOGPIIYCISHV-UHFFFAOYSA-N neon atom Chemical compound [Ne] GKAOGPIIYCISHV-UHFFFAOYSA-N 0.000 description 5
- 229910052709 silver Inorganic materials 0.000 description 5
- 239000004332 silver Substances 0.000 description 5
- 238000003860 storage Methods 0.000 description 5
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 4
- ZAMOUSCENKQFHK-UHFFFAOYSA-N Chlorine atom Chemical compound [Cl] ZAMOUSCENKQFHK-UHFFFAOYSA-N 0.000 description 4
- 229910052777 Praseodymium Inorganic materials 0.000 description 4
- 229910052772 Samarium Inorganic materials 0.000 description 4
- RAHZWNYVWXNFOC-UHFFFAOYSA-N Sulphur dioxide Chemical compound O=S=O RAHZWNYVWXNFOC-UHFFFAOYSA-N 0.000 description 4
- 229910052796 boron Inorganic materials 0.000 description 4
- 229910052799 carbon Inorganic materials 0.000 description 4
- 238000006243 chemical reaction Methods 0.000 description 4
- 239000000460 chlorine Substances 0.000 description 4
- 229910052801 chlorine Inorganic materials 0.000 description 4
- 239000012634 fragment Substances 0.000 description 4
- 230000006870 function Effects 0.000 description 4
- 150000002431 hydrogen Chemical class 0.000 description 4
- 230000006872 improvement Effects 0.000 description 4
- 238000003475 lamination Methods 0.000 description 4
- 239000011133 lead Substances 0.000 description 4
- 239000002667 nucleating agent Substances 0.000 description 4
- 230000003287 optical effect Effects 0.000 description 4
- PUDIUYLPXJFUGB-UHFFFAOYSA-N praseodymium atom Chemical compound [Pr] PUDIUYLPXJFUGB-UHFFFAOYSA-N 0.000 description 4
- 239000002244 precipitate Substances 0.000 description 4
- 230000001681 protective effect Effects 0.000 description 4
- KZUNJOHGWZRPMI-UHFFFAOYSA-N samarium atom Chemical compound [Sm] KZUNJOHGWZRPMI-UHFFFAOYSA-N 0.000 description 4
- 239000002893 slag Substances 0.000 description 4
- 230000003068 static effect Effects 0.000 description 4
- GZCRRIHWUXGPOV-UHFFFAOYSA-N terbium atom Chemical compound [Tb] GZCRRIHWUXGPOV-UHFFFAOYSA-N 0.000 description 4
- 229910000906 Bronze Inorganic materials 0.000 description 3
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 3
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 3
- WHXSMMKQMYFTQS-UHFFFAOYSA-N Lithium Chemical compound [Li] WHXSMMKQMYFTQS-UHFFFAOYSA-N 0.000 description 3
- ZLMJMSJWJFRBEC-UHFFFAOYSA-N Potassium Chemical compound [K] ZLMJMSJWJFRBEC-UHFFFAOYSA-N 0.000 description 3
- 230000004888 barrier function Effects 0.000 description 3
- 239000010974 bronze Substances 0.000 description 3
- 238000004422 calculation algorithm Methods 0.000 description 3
- 229910052804 chromium Inorganic materials 0.000 description 3
- 239000011651 chromium Substances 0.000 description 3
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 238000010276 construction Methods 0.000 description 3
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 description 3
- 230000008878 coupling Effects 0.000 description 3
- 238000010168 coupling process Methods 0.000 description 3
- 238000005859 coupling reaction Methods 0.000 description 3
- 239000013078 crystal Substances 0.000 description 3
- 210000002257 embryonic structure Anatomy 0.000 description 3
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 3
- 229910052737 gold Inorganic materials 0.000 description 3
- 239000010931 gold Substances 0.000 description 3
- 230000001965 increasing effect Effects 0.000 description 3
- 229910052743 krypton Inorganic materials 0.000 description 3
- DNNSSWSSYDEUBZ-UHFFFAOYSA-N krypton atom Chemical compound [Kr] DNNSSWSSYDEUBZ-UHFFFAOYSA-N 0.000 description 3
- 229910052744 lithium Inorganic materials 0.000 description 3
- WPBNNNQJVZRUHP-UHFFFAOYSA-L manganese(2+);methyl n-[[2-(methoxycarbonylcarbamothioylamino)phenyl]carbamothioyl]carbamate;n-[2-(sulfidocarbothioylamino)ethyl]carbamodithioate Chemical compound [Mn+2].[S-]C(=S)NCCNC([S-])=S.COC(=O)NC(=S)NC1=CC=CC=C1NC(=S)NC(=O)OC WPBNNNQJVZRUHP-UHFFFAOYSA-L 0.000 description 3
- 230000000704 physical effect Effects 0.000 description 3
- 239000011591 potassium Substances 0.000 description 3
- 229910052700 potassium Inorganic materials 0.000 description 3
- 230000009257 reactivity Effects 0.000 description 3
- 239000011734 sodium Substances 0.000 description 3
- 229910052708 sodium Inorganic materials 0.000 description 3
- 239000007790 solid phase Substances 0.000 description 3
- 239000011135 tin Substances 0.000 description 3
- 238000012546 transfer Methods 0.000 description 3
- 238000002604 ultrasonography Methods 0.000 description 3
- 229910052724 xenon Inorganic materials 0.000 description 3
- FHNFHKCVQCLJFQ-UHFFFAOYSA-N xenon atom Chemical compound [Xe] FHNFHKCVQCLJFQ-UHFFFAOYSA-N 0.000 description 3
- 229910001369 Brass Inorganic materials 0.000 description 2
- 229910052691 Erbium Inorganic materials 0.000 description 2
- 229910052689 Holmium Inorganic materials 0.000 description 2
- 238000003723 Smelting Methods 0.000 description 2
- QCWXUUIWCKQGHC-UHFFFAOYSA-N Zirconium Chemical compound [Zr] QCWXUUIWCKQGHC-UHFFFAOYSA-N 0.000 description 2
- 238000004458 analytical method Methods 0.000 description 2
- 230000000712 assembly Effects 0.000 description 2
- 238000000429 assembly Methods 0.000 description 2
- 239000012298 atmosphere Substances 0.000 description 2
- 239000010951 brass Substances 0.000 description 2
- 230000015556 catabolic process Effects 0.000 description 2
- 229910010293 ceramic material Inorganic materials 0.000 description 2
- 229910017052 cobalt Inorganic materials 0.000 description 2
- 239000010941 cobalt Substances 0.000 description 2
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 2
- 238000010835 comparative analysis Methods 0.000 description 2
- 239000000470 constituent Substances 0.000 description 2
- 239000012809 cooling fluid Substances 0.000 description 2
- 238000005336 cracking Methods 0.000 description 2
- 238000006731 degradation reaction Methods 0.000 description 2
- 230000001627 detrimental effect Effects 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 230000005672 electromagnetic field Effects 0.000 description 2
- 238000010336 energy treatment Methods 0.000 description 2
- UYAHIZSMUZPPFV-UHFFFAOYSA-N erbium Chemical compound [Er] UYAHIZSMUZPPFV-UHFFFAOYSA-N 0.000 description 2
- 238000000605 extraction Methods 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 239000012530 fluid Substances 0.000 description 2
- KJZYNXUDTRRSPN-UHFFFAOYSA-N holmium atom Chemical compound [Ho] KJZYNXUDTRRSPN-UHFFFAOYSA-N 0.000 description 2
- 239000011261 inert gas Substances 0.000 description 2
- 235000000396 iron Nutrition 0.000 description 2
- 239000011159 matrix material Substances 0.000 description 2
- 238000005272 metallurgy Methods 0.000 description 2
- 238000012544 monitoring process Methods 0.000 description 2
- 230000009022 nonlinear effect Effects 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- BASFCYQUMIYNBI-UHFFFAOYSA-N platinum Chemical compound [Pt] BASFCYQUMIYNBI-UHFFFAOYSA-N 0.000 description 2
- 238000003908 quality control method Methods 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 239000003870 refractory metal Substances 0.000 description 2
- 150000003839 salts Chemical class 0.000 description 2
- 238000000926 separation method Methods 0.000 description 2
- 230000035939 shock Effects 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 230000032258 transport Effects 0.000 description 2
- 229910052726 zirconium Inorganic materials 0.000 description 2
- 229910000851 Alloy steel Inorganic materials 0.000 description 1
- QYEXBYZXHDUPRC-UHFFFAOYSA-N B#[Ti]#B Chemical compound B#[Ti]#B QYEXBYZXHDUPRC-UHFFFAOYSA-N 0.000 description 1
- OYPRJOBELJOOCE-UHFFFAOYSA-N Calcium Chemical compound [Ca] OYPRJOBELJOOCE-UHFFFAOYSA-N 0.000 description 1
- 229910000975 Carbon steel Inorganic materials 0.000 description 1
- 229910052684 Cerium Inorganic materials 0.000 description 1
- 229910000599 Cr alloy Inorganic materials 0.000 description 1
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- 229920002449 FKM Polymers 0.000 description 1
- 229910052779 Neodymium Inorganic materials 0.000 description 1
- 229920000459 Nitrile rubber Polymers 0.000 description 1
- 208000031481 Pathologic Constriction Diseases 0.000 description 1
- 229910052778 Plutonium Inorganic materials 0.000 description 1
- 229910001315 Tool steel Inorganic materials 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 239000002253 acid Substances 0.000 description 1
- 229910052783 alkali metal Inorganic materials 0.000 description 1
- 150000001340 alkali metals Chemical class 0.000 description 1
- 238000003491 array Methods 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 230000006399 behavior Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 229910052790 beryllium Inorganic materials 0.000 description 1
- ATBAMAFKBVZNFJ-UHFFFAOYSA-N beryllium atom Chemical compound [Be] ATBAMAFKBVZNFJ-UHFFFAOYSA-N 0.000 description 1
- 235000013361 beverage Nutrition 0.000 description 1
- 230000002457 bidirectional effect Effects 0.000 description 1
- 238000009954 braiding Methods 0.000 description 1
- 229910052791 calcium Inorganic materials 0.000 description 1
- 239000011575 calcium Substances 0.000 description 1
- 239000000969 carrier Substances 0.000 description 1
- ZMIGMASIKSOYAM-UHFFFAOYSA-N cerium Chemical compound [Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce][Ce] ZMIGMASIKSOYAM-UHFFFAOYSA-N 0.000 description 1
- 239000000788 chromium alloy Substances 0.000 description 1
- DYRBFMPPJATHRF-UHFFFAOYSA-N chromium silicon Chemical compound [Si].[Cr] DYRBFMPPJATHRF-UHFFFAOYSA-N 0.000 description 1
- 238000004140 cleaning Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000004590 computer program Methods 0.000 description 1
- 238000013500 data storage Methods 0.000 description 1
- 230000007123 defense Effects 0.000 description 1
- 230000000593 degrading effect Effects 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 230000001066 destructive effect Effects 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- HQQADJVZYDDRJT-UHFFFAOYSA-N ethene;prop-1-ene Chemical group C=C.CC=C HQQADJVZYDDRJT-UHFFFAOYSA-N 0.000 description 1
- 230000001747 exhibiting effect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 239000000835 fiber Substances 0.000 description 1
- 238000011049 filling Methods 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 235000011868 grain product Nutrition 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 239000010439 graphite Substances 0.000 description 1
- 229910002804 graphite Inorganic materials 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 239000000383 hazardous chemical Substances 0.000 description 1
- 238000010348 incorporation Methods 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 239000002054 inoculum Substances 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 239000003562 lightweight material Substances 0.000 description 1
- 230000009021 linear effect Effects 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 210000001161 mammalian embryo Anatomy 0.000 description 1
- 238000007726 management method Methods 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 239000012768 molten material Substances 0.000 description 1
- QEFYFXOXNSNQGX-UHFFFAOYSA-N neodymium atom Chemical compound [Nd] QEFYFXOXNSNQGX-UHFFFAOYSA-N 0.000 description 1
- 150000004767 nitrides Chemical class 0.000 description 1
- 150000002825 nitriles Chemical class 0.000 description 1
- 229910052756 noble gas Inorganic materials 0.000 description 1
- 238000009828 non-uniform distribution Methods 0.000 description 1
- 239000013307 optical fiber Substances 0.000 description 1
- TWNQGVIAIRXVLR-UHFFFAOYSA-N oxo(oxoalumanyloxy)alumane Chemical compound O=[Al]O[Al]=O TWNQGVIAIRXVLR-UHFFFAOYSA-N 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 239000012782 phase change material Substances 0.000 description 1
- 229910052697 platinum Inorganic materials 0.000 description 1
- OYEHPCDNVJXUIW-UHFFFAOYSA-N plutonium atom Chemical compound [Pu] OYEHPCDNVJXUIW-UHFFFAOYSA-N 0.000 description 1
- 229920001084 poly(chloroprene) Polymers 0.000 description 1
- 229920001343 polytetrafluoroethylene Polymers 0.000 description 1
- 239000004810 polytetrafluoroethylene Substances 0.000 description 1
- SKFYTVYMYJCRET-UHFFFAOYSA-J potassium;tetrafluoroalumanuide Chemical compound [F-].[F-].[F-].[F-].[Al+3].[K+] SKFYTVYMYJCRET-UHFFFAOYSA-J 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000000644 propagated effect Effects 0.000 description 1
- 230000010349 pulsation Effects 0.000 description 1
- 238000013442 quality metrics Methods 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 229910052761 rare earth metal Inorganic materials 0.000 description 1
- 150000002910 rare earth metals Chemical class 0.000 description 1
- 238000011946 reduction process Methods 0.000 description 1
- 230000004044 response Effects 0.000 description 1
- 229910052706 scandium Inorganic materials 0.000 description 1
- SIXSYDAISGFNSX-UHFFFAOYSA-N scandium atom Chemical compound [Sc] SIXSYDAISGFNSX-UHFFFAOYSA-N 0.000 description 1
- 238000013515 script Methods 0.000 description 1
- 239000003566 sealing material Substances 0.000 description 1
- 229920002379 silicone rubber Polymers 0.000 description 1
- 239000004945 silicone rubber Substances 0.000 description 1
- 238000000638 solvent extraction Methods 0.000 description 1
- 238000001228 spectrum Methods 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 229910001256 stainless steel alloy Inorganic materials 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 229910052712 strontium Inorganic materials 0.000 description 1
- CIOAGBVUUVVLOB-UHFFFAOYSA-N strontium atom Chemical compound [Sr] CIOAGBVUUVVLOB-UHFFFAOYSA-N 0.000 description 1
- 238000005211 surface analysis Methods 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 238000009864 tensile test Methods 0.000 description 1
- 238000009210 therapy by ultrasound Methods 0.000 description 1
- 230000009466 transformation Effects 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
- 229910052723 transition metal Inorganic materials 0.000 description 1
- 150000003624 transition metals Chemical class 0.000 description 1
- 238000005303 weighing Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 229910052727 yttrium Inorganic materials 0.000 description 1
- VWQVUPCCIRVNHF-UHFFFAOYSA-N yttrium atom Chemical compound [Y] VWQVUPCCIRVNHF-UHFFFAOYSA-N 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D27/00—Treating the metal in the mould while it is molten or ductile ; Pressure or vacuum casting
- B22D27/20—Measures not previously mentioned for influencing the grain structure or texture; Selection of compositions therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0611—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars formed by a single casting wheel, e.g. for casting amorphous metal strips or wires
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/06—Continuous casting of metals, i.e. casting in indefinite lengths into moulds with travelling walls, e.g. with rolls, plates, belts, caterpillars
- B22D11/0637—Accessories therefor
- B22D11/0648—Casting surfaces
- B22D11/0651—Casting wheels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/10—Supplying or treating molten metal
- B22D11/11—Treating the molten metal
- B22D11/114—Treating the molten metal by using agitating or vibrating means
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/12—Accessories for subsequent treating or working cast stock in situ
- B22D11/124—Accessories for subsequent treating or working cast stock in situ for cooling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D11/00—Continuous casting of metals, i.e. casting in indefinite lengths
- B22D11/14—Plants for continuous casting
- B22D11/144—Plants for continuous casting with a rotating mould
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22D—CASTING OF METALS; CASTING OF OTHER SUBSTANCES BY THE SAME PROCESSES OR DEVICES
- B22D21/00—Casting non-ferrous metals or metallic compounds so far as their metallurgical properties are of importance for the casting procedure; Selection of compositions therefor
- B22D21/002—Castings of light metals
- B22D21/007—Castings of light metals with low melting point, e.g. Al 659 degrees C, Mg 650 degrees C
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22B—PRODUCTION AND REFINING OF METALS; PRETREATMENT OF RAW MATERIALS
- C22B9/00—General processes of refining or remelting of metals; Apparatus for electroslag or arc remelting of metals
- C22B9/02—Refining by liquating, filtering, centrifuging, distilling, or supersonic wave action including acoustic waves
- C22B9/026—Refining by liquating, filtering, centrifuging, distilling, or supersonic wave action including acoustic waves by acoustic waves, e.g. supersonic waves
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/02—Making non-ferrous alloys by melting
- C22C1/026—Alloys based on aluminium
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22F—CHANGING THE PHYSICAL STRUCTURE OF NON-FERROUS METALS AND NON-FERROUS ALLOYS
- C22F3/00—Changing the physical structure of non-ferrous metals or alloys by special physical methods, e.g. treatment with neutrons
- C22F3/02—Changing the physical structure of non-ferrous metals or alloys by special physical methods, e.g. treatment with neutrons by solidifying a melt controlled by supersonic waves or electric or magnetic fields
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Acoustics & Sound (AREA)
- Physics & Mathematics (AREA)
- Crystallography & Structural Chemistry (AREA)
- Manufacturing & Machinery (AREA)
- Continuous Casting (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Eyeglasses (AREA)
- Manufacture And Refinement Of Metals (AREA)
- Treatment Of Steel In Its Molten State (AREA)
Abstract
Un dispositivo de procesamiento de metal fundido para una rueda de colada en un molino de colada, que comprende: una rueda (30) de colada que incluye una banda (36) configurada para confinar el metal fundido en un canal (32) de la rueda (30) de colada, un conjunto (42) montado en la rueda (30) de colada, que incluye al menos una fuente (40) de energía vibratoria configurada para suministrar energía vibratoria al metal fundido en la rueda (30) de colada mientras se enfría el metal fundido en la rueda (30) de colada, y un dispositivo (44) de soporte que sujeta dicha al menos una fuente (40) de energía vibratoria, caracterizado por que el dispositivo de soporte incluye un alojamiento (44) que comprende un canal (46) de enfriamiento para transportar un medio de enfriamiento a través del mismo, y por que la al menos una fuente (40) de energía vibratoria está configurada para suministrar energía vibratoria al metal fundido en la rueda (30) de colada a través del medio de enfriamiento.
Description
DESCRIPCIÓN
Dispositivo para refinación y desgasificación ultrasónicas de grano para fundición de metal
Campo
La presente invención se refiere a un dispositivo de procesamiento de metal fundido para una rueda de colada en un molino de colada.
Descripción de la técnica relacionada
En el campo de la metalurgia se ha invertido un esfuerzo considerable para desarrollar técnicas para vaciar metal fundido en varillas de metal o productos de fundición continuos. Tanto el vaciado por lotes como los vaciados continuos están bien desarrollados. El vaciado continuo tiene una serie de ventajas sobre el vaciado por lotes, aunque ambos se utilizan de forma destacada en la industria.
En la producción continua de vaciado de metal, el metal fundido pasa de un horno de retención a una serie de lavaderos y al molde de una rueda de colada, donde se vierte en una barra de metal. La barra de metal solidificada se retira de la rueda de colada y se dirige a tren de laminación, donde se lamina en una barra continua. Dependiendo del uso final pretendido del producto de barra metálica y la aleación, la barra puede someterse a enfriamiento durante el laminado o la barra puede enfriarse o templarse inmediatamente después de salir del tren de laminación para impartir a la misma las propiedades mecánicas y físicas deseadas. Técnicas tales como aquellas descritas en la patente de EE. UU. n° 3,395,560 de Cofer et al. se han usado para procesar de manera continua una barra de metal o producto de barra.
La patente de EE. UU. n° 3,938,991 de Sperry et al. muestra que ha existido un problema reconocido desde hace tiempo con la colada de productos metálicos "puros". Por colada de metales "puros", este término se refiere a un metal o una aleación metálica formada por los elementos metálicos primarios diseñados para una conductividad o resistencia a la tracción o ductilidad particulares sin inclusión de impurezas separadas agregadas con el fin de controlar el grano.
La refinación de grano es un proceso mediante el cual el tamaño de cristal de la fase recién formada se reduce por medios bien químicos, bien físicos/mecánicos. Los refinadores de grano generalmente se agregan a metal fundido para reducir significativamente el tamaño de grano de la estructura solidificada durante el proceso de solidificación o el proceso de transición de fase líquida a sólida.
De hecho, una solicitud de patente WIPO WO/2003/033750 de Boily et al. describe el uso especifico de "refinadores de grano". La solicitud WO/2003/033750 describe en su sección de antecedentes que, en la industria del aluminio, generalmente se incorporan en el aluminio diferentes refinadores de grano para formar una aleación maestra. Una aleación maestra típica para uso en fundición de aluminio comprende de un 1 a un 10% de titanio y de un 0,1 a un 5% de boro o carbono, consistiendo el resto esencialmente en aluminio o magnesio, con partículas de TiB2 o TiC dispersas por toda la matriz de aluminio. De acuerdo con la solicitud WO/2003/033750 se pueden producir aleaciones maestras que contienen titanio y boro mediante la disolución de las cantidades requeridas de titanio y boro en una masa fundida de aluminio. Esto se logra sometiendo a reacción aluminio fundido con KBF4 y K2TiF6 a temperaturas superiores a 800 °C. Estas sales de haluro complejas reaccionan rápidamente con el aluminio fundido y proporcionan titanio y boro a la masa fundida.
La solicitud WO/2003/033750 también describe que, a partir de 2002, esta técnica se utilizó para producir aleaciones maestras comerciales por casi todas las empresas de fabricación de refinadores de grano. Los refinadores de grano, designados con frecuencia como agentes de nucleación, todavía se usan en la actualidad. Por ejemplo, un proveedor comercial de una aleación maestra TIBOR describe que el control estrecho de la estructura de fundición es un requisito importante en la producción de productos de aleación de aluminio de alta calidad.
Antes de esta invención, los refinadores de grano eran reconocidos como la manera más eficaz de proporcionar una estructura de grano fundida fina y uniforme. Las siguientes referencias proporcionan detalles de este trabajo antecedente:
Abramov, O.V., (1998), "High-lntensity Ultrasonics", Gordon andBreach Science Publishers, Amsterdam, Países Bajos, páginas 523-552.
Alcoa, (2000), "New Process for Grain Refinement of Aluminum," DOE Project Final Report, Contrato n° DE-FC07- 981D13665, 22 de septiembre de 2000.
Cui, Y., Xu, C. L. y Han, Q., (2007), "Microstructure Improvement in Weld Metal Using Ultrasonic Vibrations, Advanced Engineering Materials, " v. 9, n° 3, pp.161-163.
Eskin, G. I., (1998), "Ultrasonic Treatment of Light Alloy Melts," Gordon and Breach Science Publishers, Amsterdam, Países Bajos.
Eskin, G. I. (2002) "Effect of Ultrasonic Cavitation Treatment of the Melt on the Microstructure Evolution during Solidification of Aluminum Alloy Ingots, " Zeitschrift Fur Metallkunde/Materials Research and Advanced Techniques, v. 93, n° 6, junio de 2002, pp. 502-507.
Greer, A. L , (2004), "Grain Refinement of Aluminum Alloys", en Chu, M. G., Granger, D. A., y Han, Q., (editores), "Solidification of Aluminum Alloys", Proceedings of a Symposium Sponsored by TMS (The Minerals, Metals & Materials Society), TMS, Warrendale, PA 15086-7528, pp. 131-145.
Han, Q., (2007), "The Use of Power Ultrasound for Material Processing", Han, Q , Ludtka, G , y Zhai, Q., (eds), (2007), "Materials Processing under the Influence of External Fields", Proceedings of a Symposium Sponsored by TMS (The Minerals, Metals & Materials Society), TMS, Warrendale, PA 15086-7528, pp. 97-106.
Jackson, K. A., Hunt, J. D., y Uhlmann, D. R., and Seward, T. P., (1966), "On Origin of EquiaxedZonein Castings", Trans. Metall. Soc. AlME, v.236, pp. 149-158.
Jian, X, Xu, H., Meek, T. T., y Han, Q., (2005), "Effect of Power Ultrasound on Solidification of Aluminum A356 Alloy", Materials Letters, v. 59, n° 2-3, pp. 190-193.
Keles, O. y Dundar, M., (2007). "Aluminum Foil: Its Typical Quality Problems and Their Causes", Journal of Materials Processing Technology, v. 186, pp. 125-137.
Liu, C , Pan, Y, y Aoyama, S., (1998), Proceedings of the 5th International Conference on Semi-Solid Processing of Alloys and Composites, Editores: Bhasin, A. K., Moore, J. J., Young, K. P., y Madison, S., Colorado School of Mines, Golden, c O, pp. 439-447.
Megy, J., (1999), "Molten Metal Treatment", patente de EE. UU. n° 5,935,295, agosto de 1999.
Megy, J., Granger, D. A., Sigworth, G. K , y Durst, C. R., (2000), "Effectiveness of In-Situ Aluminum Grain Refining Process", Light Metals, pp. 1-6.
Cui et al., "Microstructure Improvement in Weld Metal Using Ultrasonic Vibrations", Advanced Engineering Materials, 2007, vol. 9, n° 3, pp. 161-163.
Han et al., "Grain Refining of Pure Aluminum", Light Metals 2012, pp. 967-971.
Antes de esta invención, las patentes de EE.UU. n° 8,574,336 y 8,652,397 describieron métodos para reducir la cantidad de un gas disuelto (y/o varias impurezas) en un baño de metal fundido (por ejemplo, desgasificación ultrasónica) por ejemplo mediante la introducción de un gas de purga en el baño de metal fundido muy cerca del dispositivo ultrasónico. Estas patentes se designarán en lo sucesivo como la patente 8,574,336 y la patente 8,652,397. El documento US 3,153,820 A aplica una energía ultrasónica directamente a un lado de un molde que no es una rueda de colada. En el lado del molde que incluye el metal fundido están dispuestos unos agitadores mecánicos.
El documento EP 0497254 A2 utiliza una bocina ultrasónica situada cerca de ventanas para efectuar limpieza en el área de las ventanas.
El documento US 4,498,518 A describe vibradores ultrasónicos instalados en la superficie exterior de cada una de las paredes laterales de un molde.
El documento JP S5545558 A proporciona vibración ultrasónica directamente a un molde con el fin de que un polvo de fusión fluya uniformemente a un espacio libre entre una pared interior del molde y una vaina sólida de una pieza de colada.
El documento JP S56 11134 A aplica una oscilación de alta frecuencia a un metal con el fin de impedir la inclusión de burbujas de aire en el metal solidificado. La oscilación de alta frecuencia se genera mediante un oscilador de alta frecuencia y se transfiere a través de una bocina a una parte de un molde de colada.
El documento JP S56 114560 A aplica vibración ultrasónica directamente a un metal a través de rodillos después de que el metal salga de una sección de molde enfriada con agua.
El documento JP S61 23557 describe una rueda de colada y un vibrador utilizado para hacer vibrar el metal fundido dentro de una ranura de la rueda de colada.
Compendio
En una realización de la presente invención se proporciona un dispositivo de procesamiento de metal fundido para una rueda de colada en un molino de colada. EI dispositivo incluye una rueda de colada que comprende una banda configurada para confinar el metal fundido en un canal de la rueda de colada, un conjunto montado en la rueda de colada, que incluye al menos una fuente de energía vibratoria, configurada para suministrar energía vibratoria al metal fundido en la rueda de colada mientras se enfría el metal fundido en la rueda de colada, y un dispositivo de soporte que sujeta la fuente de energía vibratoria. El dispositivo de soporte incluye un alojamiento que comprende un canal de enfriamiento para transportar un medio de enfriamiento a través del mismo. La fuente de energía vibratoria está configurada para suministrar energía vibratoria al metal fundido en la rueda de colada a través del medio de enfriamiento.
El dispositivo de procesamiento de metal fundido se puede utilizar para formar un producto de metal. EI método proporciona metal fundido en una estructura de contención incluida como parte de un molino de colada. EI método enfría el metal fundido en la estructura de contención y acopla la energía vibratoria en el metal fundido en la estructura de contención.
El dispositivo de procesamiento de metal fundido también se puede utilizar en un sistema para formar un producto de metal. EI sistema incluye 1) el dispositivo de procesamiento de metal fundido arriba descrito y 2) un controlador que incluye entradas de datos y salidas de control y que está programado con algoritmos de control que permiten la operación de las etapas del método arriba descritas.
Se ha de entender que tanto la anterior descripción general de la invención como la siguiente descripción detallada son ejemplares, pero no son restrictivas de la invención.
Breve descripción de los dibujos
La invención y muchas de sus ventajas concomitantes se apreciarán fácilmente de forma más completa conforme la misma se comprenda mejor con referencia a la siguiente descripción detallada considerada en relación con los dibujos adjuntos, en donde:
la figura 1 es un esquema de un molino de colada continua de acuerdo con una realización de la invención;
la figura 2 es un esquema de una configuración de rueda de colada de acuerdo con una realización de la invención que utiliza al menos una fuente de energía vibratoria ultrasónica;
la figura 3 es un esquema de una configuración de rueda de colada de acuerdo con una realización de la invención que utiliza específicamente al menos una fuente de energía vibratoria accionada mecánicamente;
la figura 3A es un esquema de una configuración hibrida de rueda de colada de acuerdo con una realización de la invención que utiliza tanto al menos una fuente de energía vibratoria ultrasónica como al menos una fuente de energía vibratoria accionada mecánicamente;
la figura 4 es un esquema de una configuración de rueda de colada que muestra un dispositivo de sonda vibratoria acoplado directamente a la colad de metal fundido en la rueda de colada;
la figura 5 es un esquema de un molde estacionario que utiliza las fuentes de energía vibratoria de la invención; la figura 6A es un esquema en sección transversal de componentes seleccionados de un molino de colada vertical; la figura 6B es un esquema en sección transversal de otros componentes de un molino de colada vertical;
la figura 6C es un esquema en sección transversal de otros componentes de un molino de colada vertical;
la figura 6D es un esquema en sección transversal de otros componentes de un molino de colada vertical;
la figura 7 es un esquema de un sistema informático ilustrativo para los controles y controladores representados en la presente memoria;
la figura 8 es un diagrama de flujo que representa un método que puede ser utilizado en una realización de la invención; la figura 9 es un esquema que representa un ejemplo que utiliza tanto desgasificación ultrasónica como refinación de grano ultrasónica;
la figura 10 es un diagrama  de flujo del proceso de hilo de ACSR;
la figura 11 es un diagrama  de flujo del proceso de hilo de ACSS;
la figura 12 es un diagrama  de flujo del proceso de tira de aluminio;
la figura 13 es una vista lateral esquemática de una configuración de rueda de colada de acuerdo con una realización de la invención que utiliza un elemento magnetostrictivo para la al menos una fuente de energía vibratoria ultrasónica; la figura 14 es un esquema en sección del elemento magnetostrictivo de la figura 13;
la figura 15 es una comparación micrográfica de una aleación de aluminio 1350 EC que muestra la estructura de grano de coladas sin refinadores químicos de grano, con refinadores de grano y con solo refinación de grano ultrasónica; la figura 16 es una comparación tabular de una barra de aleación de aluminio 1350 EC convencional (con refinadores químicos de grano) con una barra de aleación de aluminio 1350 EC (con refinación de grano ultrasónica);
la figura 17 es una comparación tabular de un hilo de aluminio ACSR convencional de 3,302 mm (0,130") de diámetro
(con refinadores químicos de grano) con un hilo de aluminio ACSR de 3,302 mm (0,130") de diámetro (con refinación de grano ultrasónica);
la figura 18 es una comparación tabular de una barra de aleación de aluminio 8176 EEE convencional (con refinadores químicos de grano) con una barra de aleación de aluminio 8176 EEE (con refinación de grano ultrasónica);
la figura 19 es una comparación tabular de una barra de aleación de aluminio 5154 convencional (con refinadores químicos de grano) con una barra de aleación de aluminio 5154 (con refinación de grano ultrasónica);
la figura 20 es una comparación tabular de una tira de aleación de aluminio 5154 convencional (con refinadores químicos de grano) con una tira de aleación de aluminio 5154 (con refinación de grano ultrasónica); y
la figura 21 es una representación tabular de las propiedades de una barra de aleación de aluminio 5356 (con refinación de grano ultrasónica).
Descripción detallada
La refinación de grano de metales y aleaciones es importante por muchas razones, incluyendo maximizar la velocidad de colada de lingotes, mejorar la resistencia al rasgado en caliente, minimizar la segregación elemental, mejorar las propiedades mecánicas, particularmente la ductilidad, mejorar las características de acabado de productos forjados y aumentar las características de llenado del molde, y disminuir la porosidad de las aleaciones de fundición. Usualmente, la refinación de granos es una de las primeras etapas de procesamiento para la producción de productos de metal y de aleaciones, especialmente aleaciones de aluminio y aleaciones de magnesio, que son dos de los materiales ligeros cada vez más utilizados en la industria aeroespacial, de defensa, del automóvil, de construcción y de los embalajes. La refinación de grano también es una etapa de procesamiento importante para la fabricación de metales y aleaciones maleables mediante la eliminación de granos columnares y la formación de granos equiaxiales.
La refinación de grano es una etapa de procesamiento de solidificación mediante la cual el tamaño del cristal de las fases sólidas se reduce por medios químicos, físicos o mecánicos con el fin de producir aleaciones maleables y para reducir la formación de defectos. Actualmente, en la producción de aluminio el grano se refina utilizando TIBOR, lo que resulta en la formación de una estructura de grano equiaxial en el aluminio solidificado. Antes de esta invención, el uso de impurezas o "refinadores de grano" químicos era la única manera de tratar el problema reconocido desde hace mucho tiempo en la industria de la fundición de metales consistente en la formación de granos columnares en fundiciones de metal. Además, antes de esta invención no se había realizado una combinación de 1) desgasificación ultrasónica para eliminar impurezas del metal fundido (antes de la colada) junto con 2) la refinación de grano ultrasónica arriba mencionada (es decir, al menos una fuente de energía vibratoria). Sin embargo, existen grandes costos asociados con el uso de TIBOR y restricciones mecánicas debido a la entrada de esos inoculantes en la masa fundida. Algunas de las restricciones incluyen ductilidad, maquinabilidad y conductividad eléctrica.
A pesar del costo, aproximadamente el 68% del aluminio producido en Estados Unidos se vierte primero en lingotes antes de su posterior procesamiento en laminas, placas, extrusiones u hojas. EI proceso de colada semicontinua de enfriamiento directo (DC) y el proceso de colada continua (CC) han sido el pilar principal de la industria del aluminio debido principalmente a su naturaleza robusta y relativa simplicidad. Un problema con los procesos de DC y CC es la formación de rasgado en caliente o la formación de grietas durante la solidificación de los lingotes. Básicamente, casi todos los lingotes se agrietarían (o no se podrían colar) sin usar la refinación de grano.
Aun así, los regímenes de producción de estos procesos modernos están limitados por las condiciones para evitar la formación de grietas. La refinación de grano es una manera eficaz de reducir la tendencia al rasgado en caliente de una aleación y aumentar así los regímenes de producción. Como resultado de ello, una cantidad significativa de esfuerzo se ha concentrado en el desarrollo de refinadores de grano potentes que pueden producir tamaños de grano lo más pequeños posible. La superplasticidad puede lograrse si el tamaño de grano puede reducirse al nivel submicrométrico, lo que permite que las aleaciones no solo se moldeen a regímenes mucho más rápidos, sino que también se laminen/extruyan a temperaturas más bajas a regímenes mucho más rápidos que los lingotes actualmente procesados, lo que conduce a ahorros significativos en los costos y ahorros de energía.
En la actualidad, en casi todo el aluminio colado en el mundo a partir de escoria primaria (aproximadamente 20 mil millones de kg) o secundaria e interna (25 mil millones de kg), el grano se refina con núcleos heterogéneos de núcleos de TiB2 insolubles de aproximadamente unas pocas micras de diámetro, que nuclean una estructura de grano fino en aluminio. Un problema relacionado con el uso de refinadores de grano químicos consiste en la capacidad limitada de refinación de grano. De hecho, el uso de refinadores de grano químicos causa una disminución limitada en el tamaño de grano del aluminio, desde una estructura columnar con dimensiones de grano lineal de algo más de 2.500 gm, hasta granos equiaxiales de menos de 200 gm. Los granos equiaxiales de 100 gm en aleaciones de aluminio parecen ser el límite que se puede obtener con el uso de los refinadores de grano químicos comercialmente disponibles.
La productividad puede aumentarse significativamente si el tamaño de grano se puede reducir aún más. EI tamaño de grano en el nivel submicrométrico conduce a la superplasticidad que hace que la formación de aleaciones de aluminio sea mucho más fácil a temperatura ambiente.
Otro problema relacionado con el uso de refinadores de grano químicos consiste en la formación de defectos asociados con el uso de refinadores de grano. Aunque en la técnica anterior se considera que son necesarias para la refinación de grano, las partículas extrañas insolubles son por lo demás indeseables en el aluminio, particularmente en la forma de aglomerados de partículas ("racimos"). Los refinadores de grano actuales, que están presentes en forma de compuestos en aleaciones maestras a base de aluminio, se producen mediante una complicada cadena de procesos de extracción, reducción y fabricación. Las aleaciones maestras usadas actualmente contienen frecuentemente sal de fluoruro de potasio y aluminio (KAIF) e impurezas de óxido de aluminio (escoria) que surgen del proceso de fabricación convencional de refinadores de grano de aluminio. Esto da lugar a defectos locales en el aluminio (por ejemplo, "fugas" en latas de bebidas y "agujeros de alfiler" en hojas delgadas), abrasión de la máquina herramienta y problemas de acabado de la superficie en aluminio. Los datos de una de las compañías de cables de aluminio indican que un 25% de los defectos de producción se debe a aglomerados de partículas de TiB2 y otro 25% de los defectos se debe a la escoria que queda atrapada en el aluminio durante el proceso de fundición. Los aglomerados de partículas de TiB2 con frecuencia rompen los hilos durante la extrusión, especialmente cuando el diámetro de los hilos es menor de 8 mm.
Otro problema relacionado con el uso de refinadores de grano químicos es el costo de los refinadores de grano. Esto es rigurosamente cierto para la producción de lingotes de magnesio con el uso de refinadores de grano de Zr. La refinación de granos con el uso de refinadores de grano de Zr cuesta alrededor de $1 extra por kilogramo de colada de Mg producida. Los refinadores de grano para aleaciones de aluminio cuestan alrededor de $1,50 por kilogramo.
Otro problema relacionado con el uso de refinadores de grano químicos consiste en la conductividad eléctrica reducida. EI uso de refinadores de grano químicos introduce una cantidad excesiva de Ti en el aluminio, provoca una disminución sustancial de la conductividad eléctrica del aluminio puro para aplicaciones de cable. Con el fin de mantener cierta conductividad, las compañías tienen que pagar dinero extra para usar aluminio más puro para fabricar cables e hilos.
En el siglo pasado se ha explorado una serie de otros métodos de refinación de grano, además de los métodos químicos. Estos métodos incluyen el uso de campos físicos, tales como campos magnéticos y electromagnéticos, y el uso de vibraciones mecánicas. La vibración ultrasónica de alta intensidad y baja amplitud es uno de los mecanismos físicos/mecánicos que se ha demostrado para la refinación de metales y aleaciones sin usar partículas extrañas. Sin embargo, los resultados experimentales, tales como los de Cui et al., 2007, arriba mencionados, se obtuvieron en lingotes pequeños de hasta unas pocas libras de metal sometidas a un corto periodo de tiempo de vibración ultrasónica. Se ha realizado poco esfuerzo en la refinación de grano de lingotes/tochos de colada CC o DC con la utilización de vibraciones ultrasónicas de alta intensidad.
Algunos de los desafíos técnicos abordados en la presente invención para la refinación de grano son (1) el acoplamiento de la energía ultrasónica con el metal fundido durante tiempos prolongados, (2) el mantenimiento de las frecuencias de vibración naturales del sistema a temperaturas elevadas y (3) el aumento de la eficiencia de refinación de grano en la refinación de grano ultrasónica cuando la temperatura de la guía de ondas ultrasónicas es caliente. EI enfriamiento mejorado tanto para la guía de ondas ultrasónicas como para el lingote (tal como se describe a más abajo) es una de las soluciones presentadas en la presente memoria para abordar estos desafíos.
Además, otro desafío técnico abordado en la presente invención se refiere al hecho de que, cuanto más puro es el aluminio, más difícil es obtener granos equiaxiales durante el proceso de solidificación. Incluso con el uso de refinadores de grano externos tales como TiB (boruro de titanio) en aluminio puro, tal como las series 1000, 1100 y 1300 de aluminio, sigue siendo difícil obtener una estructura de grano equiaxial. Sin embargo, con el uso de la novedosa tecnología de refinación de grano descrita en la presente memoria, se ha obtenido una refinación de grano sustancial.
La presente invención suprime parcialmente la formación de granos columnares sin necesidad de introducir refinadores de grano. La aplicación de energía vibratoria al metal fundido conforme se vierte en una pieza fundida permite la obtención de tamaños de grano comparables o menores que los obtenidos con refinadores de grano del estado de la técnica, tal como la aleación maestra TIBOR.
Como se usan en la presente memoria, las realizaciones de la presente invención se describirán utilizando terminologías comúnmente empleadas por los expertos en la técnica para presentar su trabajo. Debe darse a estos términos el significado común tal como lo entienden los expertos en las técnicas de la ciencia de materiales, la metalurgia, la fundición de metales y el procesamiento de metales. Algunos términos que tienen un significado más especializado se describen más abajo en las realizaciones. Sin embargo, en la presente memoria se entiende que la expresión "configurado para" representa estructuras apropiadas (ilustradas en la presente memoria o conocidas o implícitas de la técnica) que permiten que un objeto del mismo realice la función que sigue a la expresión "configurado para". La expresión "acoplado a" significa que un objeto acoplado a un segundo objeto tiene las estructuras necesarias para soportar el primer objeto en una posición en relación con el segundo objeto (por ejemplo, colindante, adjunto, desplazado a una distancia predeterminada de, adyacente, contiguo, unidos entre sí, separables entre sí, desmontables entre sí, fijados juntos, en contacto deslizante, en contacto rodante) con o sin unión directa del primer y el segundo objetos juntos.
La patente de EE. UU. n° 4,066,475 de Chia et al. describe un proceso de colada continua. En general, la figura 1 representa un sistema de colada continua que tiene un molino 2 de colada que incluye un pico 11 de vertido que dirige el metal fundido a una ranura periférica incluida en un anillo 13 de molde rotativo. Una banda sin fin 14 de metal flexible
rodea una porción del anillo 13 de molde y también una porción de un conjunto de rodillos 15 de posicionamiento de banda de manera que se define un molde de colada continua mediante la ranura en el anillo 13 de molde y la banda 14 de metal superpuesta. Se proporciona un sistema de enfriamiento para enfriar el aparato y efectuar la solidificación controlada del metal fundido durante su transporte sobre el anillo 13 de molde rotativo. EI sistema de enfriamiento incluye una pluralidad de cabezales laterales 17, 18 y 19 dispuestos en el lado del anillo 13 de molde y cabezales 20 y 21 de banda interior y exterior, respectivamente, dispuestos en los lados interno y externo de la banda metálica 14 en un lugar donde rodea el anillo del molde. Una red 24 de conductos que tiene válvulas adecuadas está conectada para suministrar y expulsar refrigerante a los diversos cabezales para controlar el enfriamiento del aparato y la velocidad de solidificación del metal fundido.
Mediante dicha construcción, el metal fundido se alimenta desde el pico 11 de vertido al molde de fundición y se solidifica y se enfría parcialmente durante su transporte por circulación de refrigerante a través del sistema de enfriamiento. Se retira una barra de fundida sólida 25 de la rueda de colada y se alimenta a un transportador 27 que transporta la barra fundida a un tren de laminación 28. Se ha de señalar que la barra fundida 25 solo se ha enfriado una cantidad suficiente para solidificar la barra y la barra permanece a una temperatura elevada para permitir que se realice una operación de laminación inmediata sobre la misma. EI tren de laminación 28 puede incluir un conjunto ordenado en tándem de soportes rodantes que estiran sucesivamente la barra en una longitud continua de barra 30 de hilo que tiene una sección transversal circular, sustancialmente uniforme.
Las figuras 1 y 2 muestran el controlador 500 que controla las diversas partes del sistema de colada continua que se muestran en el mismo, tal como se analiza con mayor detalle más abajo. EI controlador 500 puede incluir uno o más procesadores con instrucciones programadas (es decir, algoritmos) para controlar la operación del sistema de colada continua y sus componentes.
En una realización de la invención, como se muestra en la figura 2, el molino 2 de colada incluye una rueda 30 de colada que tiene una estructura 32 de contención (por ejemplo, una artesa o un canal en la rueda 30 de colada) en la cual se vierte metal fundido (por ejemplo, vaciado) y un dispositivo 34 de procesamiento de metal fundido. Una banda 36 (por ejemplo, una banda de metal flexible de acero) confina el metal fundido en la estructura 32 de contención (es decir, el canal). Los rodillos 38 permiten que el dispositivo 34 de procesamiento de metal fundido permanezca en una posición estacionaria sobre la rueda de colada rotativa a medida que el metal fundido se solidifica en el canal de la rueda de colada y es transportado fuera del dispositivo 34 de procesamiento de metal fundido. En una realización de la invención, el dispositivo 34 de procesamiento de metal fundido incluye un conjunto 42 montado en la rueda 30 de colada. EI conjunto 42 incluye al menos una fuente de energía vibratoria (por ejemplo, vibrador 40), un alojamiento 44 (es decir, un dispositivo de soporte) que contiene la fuente 42 de energía vibratoria. EI conjunto 42 incluye al menos un canal 46 de enfriamiento para el transporte de un medio de enfriamiento a través del mismo. La banda flexible 36 esta sellada con el alojamiento 44 mediante un sello 44a unido al lado inferior del alojamiento, permitiendo de este modo que el medio de enfriamiento del canal de enfriamiento fluya a lo largo de un lado de la banda flexible opuesta al metal fundido en el canal de la rueda de colada. Un limpiador 52 de aire dirige aire (como precaución de seguridad) de manera que cualquier fuga de agua del canal de enfriamiento se dirigirá a lo largo de una dirección alejada de la fuente de fundición del metal fundido. EI sello 44a puede estar hecho de una serie de materiales que incluyen etileno propileno, Viton, buna-n (nitrilo), neopreno, caucho de silicona, uretano, fluorosilicona, politetrafluoroetileno así como también otros materiales sellantes conocidos. En una realización de la invención, un dispositivo de guía (por ejemplo, rodillos 38) guía el dispositivo 34 de procesamiento de metal fundido con respecto a la rueda 30 de colada giratoria. EI medio de enfriamiento proporciona enfriamiento al metal fundido en la estructura 32 de contención y/o la al menos una fuente 40 de energía vibratoria. En una realización de la invención, los componentes del dispositivo 34 de procesamiento de metal fundido que incluye el alojamiento pueden estar hechos de un metal tal como titanio, aleaciones de acero inoxidable, aceros bajos en carbono o acero H13, otros materiales para alta temperatura, una cerámica, un material compuesto o un polímero. Los componentes del dispositivo 34 de procesamiento de metal fundido pueden estar hechos de uno o más de niobio, una aleación de niobio, titanio, una aleación de titanio, tántalo, una aleación de tántalo, cobre, una aleación de cobre, renio, una aleación de renio, acero, molibdeno, una aleación de molibdeno, acero inoxidable y una cerámica. La cerámica puede ser una cerámica de nitruro de silicio, tal como, por ejemplo, un nitruro de sílice y alúmina o SIALON.
En una realización de la invención, conforme un metal fundido pasa por debajo de la banda 36 de metal bajo el vibrador 40, se suministra energía vibratoria al metal fundido a medida que el metal comienza a enfriarse y solidificarse. En una realización de la invención, la energía vibratoria se imparte con transductores ultrasónicos generados, por ejemplo mediante transductor ultrasónico de dispositivos piezoeléctricos. En una realización de la invención, la energía vibratoria se imparte con transductores ultrasónicos generados, por ejemplo, por un transductor magnetostrictivo. En una realización de la invención, la energía vibratoria se imparte con vibradores accionados mecánicamente (que se describirán más adelante). En una realización, la energía vibratoria permite la formación de múltiples semillas pequeñas, produciendo de este modo un producto de metal de grano fino.
En una realización de la invención, la refinación de grano ultrasónica implica la aplicación de energía ultrasónica (y/u otra energía vibratoria) para la refinación del tamaño de grano. Aunque la invención no está ligada a ninguna teoría a particular, una teoría consiste en que la inyección de energía vibratoria (por ejemplo, energía ultrasónica) en una aleación fundida o solidificante puede dar lugar a efectos no lineales tales como cavitación, transmisión acústica y presión de radiación. Estos efectos no lineales se pueden utilizar para nuclear nuevos granos y romper las dendritas
durante el proceso de solidificación de una aleación.
Bajo esta teoría, el proceso de refinación de grano puede dividirse en dos etapas: 1) nucleación y 2) crecimiento del sólido recién formado a partir del líquido. Los núcleos esféricos se forman durante la etapa de nucleación. Estos núcleos se convierten en dendritas durante la etapa de crecimiento. EI crecimiento unidireccional de las dendritas conduce a la formación de granos columnares que pueden causar rotura/agrietamiento en caliente y distribución no uniforme de las fases secundarias. Esto puede conducir a su vez a una deficiente capacidad de vaciado. Por otra parte, el crecimiento uniforme de las dendritas en todas las direcciones (tal como sea posible con la presente invención) conduce a la formación de granos equiaxiales. Las coladas/lingotes que contienen granos pequeños y equiaxiales tienen excelente capacidad de conformación.
Bajo esta teoría, cuando la temperatura en una aleación esta por debajo de la temperatura de liquidus; la nucleación se puede producir cuando el tamaño de los embriones sólidos es mayor que un tamaño crítico dado en la siguiente ecuación:

donde r* es el tamaño crítico, ssi es la energía de interfaz asociada con la interfaz sólido-líquido y DGv es la energía libre de Gibbs asociada con la transformación de un volumen unitario de líquido a sólido.
Bajo esta teoría, la energía libre de Gibbs, DG disminuye con el tamaño creciente de los embriones sólidos cuando sus tamaños son mayores que r*, lo que indica que el crecimiento del embrión sólido es termodinámicamente favorable. Bajo estas condiciones, los embriones sólidos se vuelven núcleos estables. Sin embargo, la nucleación homogénea de la fase sólida que tiene un tamaño mayor que r* ocurre solamente bajo condiciones extremas que requieren un gran subenfriamiento en la masa fundida.
Bajo esta teoría, los núcleos formados durante la solidificación pueden crecer en granos sólidos conocidos como dendritas. Las dendritas también se pueden romper en múltiples fragmentos pequeños mediante la aplicación de la energía vibratoria. Los fragmentos dendríticos así formados pueden crecer en nuevos granos y resultar en la formación de granos pequeños; creando así una estructura de grano equiaxial.
Aunque no está ligada a ninguna teoría particular, una cantidad relativamente pequeña de subenfriamiento del metal fundido (por ejemplo, menor que 2, 5, 10 o 15 °C) en la parte superior del canal de la rueda 30 de colada (por ejemplo, contra la parte inferior de la banda 36) da como resultado una capa de pequeños núcleos de aluminio puro (u otro metal o aleación) que se forma contra la banda de acero. La energía vibratoria (por ejemplo, las vibraciones ultrasónicas o accionadas mecánicamente) libera estos núcleos que después se usan como agentes de nucleación durante la solidificación, lo que resulta en una estructura de grano uniforme. Por consiguiente, en una realización de la invención, el método de enfriamiento empleado asegura que una pequeña cantidad de subenfriamiento en la parte superior del canal de la rueda 30 de colada contra la banda de acero da como resultado pequeños núcleos del material que se procesa en el metal fundido a medida que el metal fundido continúa enfriándose. Las vibraciones que actúan sobre la banda 36 sirven para dispersar estos núcleos en el metal fundido en el canal de la rueda 30 de colada y/o pueden servir para romper las dendritas que se forman en la capa subenfriada. Por ejemplo, la energía vibratoria impartida al metal fundido a medida que se enfría puede romper las dendritas mediante cavitación (véase más adelante) para formar nuevos núcleos. Estos núcleos y fragmentos de dendritas se pueden usar entonces para formar (promover) granos equiaxiales en el molde durante la solidificación, lo que resulta en una estructura de grano uniforme.
En otras palabras, las vibraciones ultrasónicas transmitidas al metal liquido subenfriado crean sitios de nucleación en los metales o aleaciones de metales para refinar el tamaño de grano. Los sitios de nucleación pueden generarse a través de la energía vibratoria que actúa tal como se describe más arriba para romper las dendritas creando en el metal fundido numerosos núcleos que no dependen de impurezas extrañas. En un aspecto, el canal de la rueda 30 de colada puede consistir en un metal refractario u otro material de alta temperatura tal como cobre, hierros y aceros, niobio, niobio y molibdeno, tántalo, tungsteno y renio, y aleaciones de los mismos que incluyen uno o más elementos tales como silicio, oxígeno o nitrógeno, que pueden ampliar los puntos de fusión de estos materiales.
En una realización de la invención, la fuente de vibraciones ultrasónicas para la fuente 40 de energía vibratoria proporciona una potencia de 1,5 kW con una frecuencia acústica de 20 kHz. Esta invención no está restringida a estas potencias y frecuencias. Mas bien, se puede usar un amplio rango de potencias y frecuencias ultrasónicas, aunque los siguientes rangos son de interés.
Potencia: En general, las potencias entre 50 y 5000 W por cada sonotrodo, que dependen de las dimensiones del sonotrodo o la sonda. Estas potencias se aplican típicamente al sonotrodo para asegurar que la densidad de potencia al final del sonotrodo sea superior a 100 W/cm2, que puede considerarse el umbral para causar cavitación en los metales fundidos dependiendo de la tasa de enfriamiento del metal fundido, el tipo de metal fundido y otros factores. Las potencias en esta área pueden fluctuar de 50 a 5.000 W, de 100 a 3.000 W, de 500 a 2.000 W, de 1.000 a 1.500 Wo cualquier rango intermedio o superpuesto. Son posibles mayores potencias para una sonda/sonotrodo más grande y menores potencias para una sonda más pequeña. En varias realizaciones de la invención, la densidad de potencia de energía vibratoria aplicada puede variar de 10 W/cm2 a 500 W/cm2,
o de 20 W/cm2 a 400 W/cm2, o de 30 W/cm2 a 300 W/cm2, o de 50 W/cm2 a 200 W/cm2, o de 70 W/cm2 a 150 W/cm2, o cualquier rango intermedio o superpuesto de los mismos.
Frecuencia: En general se pueden usar de 5 a 400 kHz (o cualquier rango intermedio). Alternativamente, se pueden usar 10 y 30 kHz (o cualquier rango intermedio). Alternativamente, se pueden usar 15 y 25 kHz (o cualquier rango intermedio). La frecuencia aplicada puede variar de 5 a 400 KHz, de 10 a 30 kHz, de 15 a 25 kHz, de 10 a 200 KHz o de 50 a 100 kHz o cualquier rango intermedio o superpuesto de los mismos.
De acuerdo con la invención, al menos un vibrador 40 está dispuesto acoplado con los canales 46 de enfriamiento que, en el caso de una sonda de ondas ultrasónicas (o sonotrodo, un transductor piezoeléctrico o radiador ultrasónico o elemento magnetostrictivo) de un transductor ultrasónico proporciona energía vibratoria ultrasónica a través del medio de enfriamiento así como a través del conjunto 42 y la banda 36 al metal líquido. En una realización de la invención, la energía ultrasónica se suministra desde un transductor que es capaz de convertir corrientes eléctricas en energía mecánica, creando así frecuencias vibratorias por encima de 20 kHz (por ejemplo, hasta 400 kHz), siendo suministrada la energía ultrasónica por elementos piezoeléctricos o por elementos magnetostrictivos, o por ambos.
En una realización de la invención, en el canal 46 de enfriamiento se inserta una sonda de ondas ultrasónicas para estar en contacto con un medio de enfriamiento líquido. En una realización de la invención, una distancia de separación desde una punta de la sonda de ondas ultrasónicas hasta la banda 36, si la hay, es variable. La distancia de separación puede ser, por ejemplo, inferior a 1 mm, inferior a 2 mm, inferior a 5 mm, inferior a 1 cm, inferior a 2 cm, inferior a 5 cm, inferior a 10 cm, inferior a 20 o inferior a 50 cm. En una realización de la invención, en el canal 46 de enfriamiento se puede insertar más de una sonda de ondas ultrasónicas o un conjunto ordenado de sondas de ondas ultrasónicas para estar en contacto con un medio de enfriamiento líquido. En una realización de la invención, la sonda de ondas ultrasónicas puede unirse a una pared del conjunto 42.
En un aspecto de la invención, los transductores piezoeléctricos que suministran la energía vibratoria pueden estar formados por un material cerámico intercalado entre electrodos que proporcionan puntos de unión para el contacto eléctrico. Una vez que se aplica un voltaje a la cerámica a través de los electrodos, la cerámica se expande y contrae a frecuencias ultrasónicas. En una realización de la invención, el transductor piezoeléctrico que sirve como fuente 40 de energía vibratoria esta unido a un reforzador, que transfiere la vibración a la sonda. La patente de EE. UU. n° 9.061.928 describe un conjunto de transductor ultrasónico que incluye un transductor ultrasónico, un reforzador ultrasónico, una sonda ultrasónica y una unidad de enfriamiento de refuerzo. EI reforzador ultrasónico en la patente 9.061.928 está conectado al transductor ultrasónico para amplificar la energía acústica generada por el transductor ultrasónico y transferir la energía acústica amplificada a la sonda ultrasónica. La configuración de refuerzo de la patente 9.061.928 puede ser útil aquí en la presente invención para proporcionar energía a las sondas ultrasónicas que están directa o indirectamente en contacto con el medio líquido de enfriamiento arriba descrito.
De hecho, en una realización de la invención se usa un reforzador ultrasónico en el ámbito de los dispositivos ultrasónicos para amplificar o intensificar la energía vibratoria creada por un transductor piezoeléctrico. EI reforzador no aumenta o disminuye la frecuencia de las vibraciones, sino que aumenta la amplitud de la vibración. (Cuando un reforzador se instala hacia atrás, también puede comprimir la energía vibratoria.) En una realización de la invención se conecta un reforzador entre el transductor piezoeléctrico y la sonda. En caso de usar un reforzador para la refinación de grano ultrasónica, a continuación se muestra una serie ejemplar de etapas del método que ilustran el uso de un reforzador con una fuente piezoeléctrica de energía vibratoria:
1) Se suministra una corriente eléctrica al transductor piezoeléctrico. Las piezas de cerámica dentro del transductor se expanden y contraen una vez que se aplica la corriente eléctrica, esto convierte la energía eléctrica en energía mecánica.
2) Esas vibraciones en una realización se transfieren después a un reforzador, el cual amplifica o intensifica esta vibración mecánica.
3) Las vibraciones amplificadas o intensificadas del reforzador en una realización se propagan después a la sonda. La sonda se hace vibrar entonces a las frecuencias ultrasónicas, creando así cavitaciones.
4) Las cavitaciones de la sonda vibratoria impactan en la banda de colada, que en una realización está en contacto con el metal fundido.
5) Las cavitaciones en una realización rompen las dendritas y crean una estructura de grano equiaxial.
Con referencia a la figura 2, la sonda se acopla al medio de enfriamiento que fluye a través del dispositivo 34 de procesamiento de metal fundido. Las cavitaciones, que se producen en el medio de enfriamiento a través de la sonda que vibra a frecuencias ultrasónicas, impactan en la banda 36 que está en contacto con el aluminio fundido en la estructura 32 de contención.
En una realización de la invención, la energía vibratoria puede ser suministrada por los transductores magnetostrictivos que sirven como fuente 40 de energía vibratoria. En una realización, un transductor magnetostrictivo que sirve como fuente 40 de energía vibratoria tiene la misma colocación que se utiliza con la unidad de transductor piezoeléctrico de la figura 2, con la única diferencia de que la fuente ultrasónica que impulsa la superficie que vibra a la frecuencia ultrasónica
es de al menos un transductor magnetostrictivo en lugar de al menos un elemento piezoeléctrico. La figura 13 representa una configuración de rueda de colada de acuerdo con una realización de la invención que utiliza para la al menos una fuente de energía vibratoria ultrasónica un elemento magnetostrictivo 40a. En esta realización de la invención, el (los) transductor(es) magnetostrictivo(s) 40a hace(n) vibrar una sonda (no mostrada en la vista lateral de la figura 13) acoplada al medio de enfriamiento a una frecuencia por ejemplo de 30 kHz, aunque se pueden usar otras frecuencias como se describe más abajo. En otra realización de la invención, el transductor magnetostrictivo 40a hace vibrar una placa 40b de fondo mostrada en el esquema en sección de la figura 14 dentro del dispositivo 34 de procesamiento de metal fundido con la placa 40b de fondo acoplada con el medio de enfriamiento (mostrado en la figura 14).
Los transductores magnetostrictivos se componen típicamente de una gran numero de placas de material que se expandirán y contraerán una vez que se aplique un campo electromagnético. Más específicamente, los transductores magnetostrictivos adecuados para la presente invención pueden incluir un gran número de placas o laminaciones de níquel (u otro material magnetostrictivo) dispuestas en paralelo con un borde de cada laminado unido al fondo de un recipiente de proceso u otra superficie para ser sometida a vibración. Una bobina de hilo se coloca alrededor del material magnetostrictivo para proporcionar el campo magnético. Por ejemplo, cuando se suministra un flujo de corriente eléctrica a través de la bobina de hilo, se crea un campo magnético. Este campo magnético hace que el material magnetostrictivo se contraiga o alargue, introduciendo de este modo una onda de sonido en un fluido en contacto con el material magnetostrictivo que se expande y contrae. Las frecuencias de ultrasonidos típicas de los transductores magnetostrictivos adecuados para la invención varían desde 20 hasta 200 kHz. Se pueden usar frecuencias más altas o más bajas dependiendo de la frecuencia natural del elemento magnetostrictivo.
Para los transductores magnetostrictivos, el níquel es uno de los materiales más comúnmente utilizados. Cuando se aplica un voltaje al transductor, el material de níquel se expande y se contrae a frecuencias ultrasónicas. Las placas de níquel están soldadas con plata directamente a una placa de acero inoxidable. Con referencia a la figura 2, la placa de acero inoxidable del transductor magnetostrictivo es la superficie que está vibrando a frecuencias ultrasónicas y es la superficie (o sonda) acoplada directamente al medio de enfriamiento que fluye a través del dispositivo 34 de procesamiento de metal fundido. Las cavitaciones que se producen en el medio de enfriamiento a través de la placa que vibra a frecuencias ultrasónicas impactan después en la banda 36 que está en contacto con el aluminio fundido en la estructura 32 de contención.
La patente de EE. UU. n° 7,462,960 describe un impulsor de transductor ultrasónico que tiene un elemento magnetostrictivo gigante. Por consiguiente, el elemento magnetostrictivo puede estar hecho de materiales basados en aleaciones de tierras raras tal como Terfenol-D y sus compuestos que tienen un efecto magnetostrictivo inusualmente grande en comparación con metales de transición tempranos, tales como hierro (Fe), cobalto (Co) y níquel (Ni). Alternativamente, el elemento magnetostrictivo puede estar hecho de hierro (Fe), cobalto (Co) y níquel (Ni).
Alternativamente, el elemento magnetostrictivo puede estar hecho a partir de una o más de las siguientes aleaciones: hierro y terbio; hierro y praseodimio; hierro, terbio y praseodimio; hierro y disprosio; hierro, terbio y disprosio; hierro, praseodimio y disprosio; hierro, terbio, praseodimio y disprosio; hierro y erbio; hierro y samario; hierro, erbio y samario; hierro, samario y disprosio; hierro y holmio; hierro, samario y holmio; o mezclas de los mismos.
La patente de EE. UU. n° 4,158,368 describe un transductor magnetostrictivo. Tal como se describe en dicho documento y de forma adecuada para la presente invención, el transductor magnetostrictivo puede incluir un émbolo de un material que presenta una magnetostricción negativa dispuesta dentro de un alojamiento. La patente de EE. UU. n° 5,588,466 describe un transductor magnetostrictivo. Tal como se describe en dicho documento y de forma adecuada para la presente invención, se aplica una capa magnetostrictiva a un elemento flexible, por ejemplo, una viga flexible. EI elemento flexible es desviado por un campo magnético externo. Tal como se describe en la patente 5,588,466 y de forma adecuada para la presente invención, se puede usar una capa delgada magnetostrictiva para el elemento magnetostrictivo que consiste de Tb(1-x) Dy(x) Fe2. La patente de EE. UU. n° 4,599,591 describe un transductor magnetostrictivo. Tal como se describe en dicho documento y de forma adecuada para la presente invención, el transductor magnetostrictivo puede utilizar un material magnetostrictivo y una pluralidad de devanados conectados a múltiples fuentes de corriente que tienen una relación de fase para establecer un vector de inducción magnética giratorio dentro del material magnetostrictivo. La patente de EE. UU. n° 4,986,808 describe un transductor magnetostrictivo. Tal como se describe en dicho documento y de forma adecuada para la presente invención, el transductor magnetostrictivo puede incluir una pluralidad de tiras alargadas de material magnetostrictivo, cada tira tiene un extremo proximal, un extremo distal y una sección transversal sustancialmente en forma de V, con cada brazo de la V formado por una longitud longitudinal de la tira y estando unida cada tira a una tira adyacente tanto en el extremo proximal como en el extremo distal para formar una columna integral sustancialmente rígida que tiene un eje central con aletas que se extienden radialmente con respecto a este eje.
La figura 3 es un esquema de otra realización de la invención que muestra una configuración de vibración mecánica para suministrar energía vibratoria de frecuencia más baja a metal fundido en un canal de la rueda 30 de colada. En una realización de la invención, la energía vibratoria proviene de una vibración mecánica generada por un transductor u otro agitador mecánico. Como se conoce por la técnica, un vibrador es un dispositivo mecánico que genera vibraciones. Con frecuencia, una vibración se genera mediante un motor eléctrico con una masa desequilibrada en su eje de transmisión. Algunos vibradores mecánicos consisten en un impulso electromagnético y un eje de agitador que agita por movimiento alternativo vertical. En una realización de la invención, la energía vibratoria se suministra desde
un vibrador (u otro componente) que es capaz de usar energía mecánica para crear frecuencias vibratorias de hasta, pero no limitadas a, 20 kHz y de preferencia en un rango de 5 a 10 kHz.
Independientemente del mecanismo de vibración, la unión de un vibrador (un transductor piezoeléctrico, un transductor magnetostrictivo o un vibrador impulsado mecánicamente) al alojamiento 44 significa que la energía vibratoria puede transferirse al metal fundido en el canal bajo el conjunto 42.
Los vibradores mecánicos útiles para la invención pueden operar de 8.000 a 15.000 vibraciones por minuto, aunque se pueden usar frecuencias más altas y más bajas. En una realización de la invención, el mecanismo de vibración está configurado para vibrar entre 565 y 5.000 vibraciones por segundo. En una realización de la invención, el mecanismo de vibración está configurado para vibrar a frecuencias incluso más bajas hasta una fracción de una vibración cada segundo hasta 565 vibraciones por segundo. Los rangos de vibraciones accionadas mecánicamente adecuadas para la invención incluyen, por ejemplo, de 6.000 a 9.000 vibraciones por minuto, de 8.000 a 10.000 vibraciones por minuto, de 10.000 a 12.000 vibraciones por minuto, de 12.000 a 15.000 vibraciones por minuto, y de 15.000 a 25.000 vibraciones por minuto. Los rangos de vibraciones accionadas mecánicamente adecuadas para la invención a partir de los informes de la literatura incluyen, por ejemplo, rangos de 133 a 250 Hz, de 200 Hz a 283 Hz (de 12.000 a 17.000 vibraciones por minuto) y de 4 a 250 Hz. Además, una gran variedad de oscilaciones accionadas mecánicamente puede impactar en la rueda 30 de colada o en el alojamiento 44 mediante un simple martillo o dispositivo de émbolo accionado periódicamente para golpear la rueda 30 de colada o el alojamiento 44. En general, las vibraciones mecánicas pueden fluctuar hasta 10 kHz. Por consiguiente, los rangos adecuados para las vibraciones mecánicas utilizadas en la invención incluyen: de 0 a 10 KHz, de 10 Hz a 4.000 Hz, de 20 Hz a 2.000 Hz, de 40 Hz a 1.000 Hz, de 100 Hz a 500 Hz y sus rangos intermedios y combinados, que incluyen un rango preferido de 565 a 5.000 Hz.
Aunque se ha descrito anteriormente con respecto a realizaciones accionadas ultrasónica y mecánicamente, la invención no está limitada a uno u otro de estos rangos, sino que puede usarse para un amplio espectro de energía vibratoria de hasta 400 KHz, incluyendo fuentes de frecuencia simple y de frecuencia múltiple. Adicionalmente se puede usar una combinación de fuentes (fuentes accionadas ultrasónica y mecánicamente, o diferentes fuentes ultrasónicas, o diferentes fuentes impulsadas mecánicamente o fuentes de energía acústica que se describirán más abajo).
Como se muestra en la figura 3, el molino 2 de colada incluye una rueda 30 de colada que tiene una estructura 32 de contención (por ejemplo, una artesa o canal) en la rueda 30 de colada en la que se vierte metal fundido y un dispositivo 34 de procesamiento de metal fundido. La banda 36 (por ejemplo, una banda de acero) confina el metal fundido en la estructura 32 de contención (es decir, el canal). Como se ha indicado más arriba, los rodillos 38 permiten que el dispositivo 34 de procesamiento de metal fundido permanezca estacionario a medida que el metal fundido 1) se solidifica en el canal de la rueda de colada y 2) es transportado fuera del dispositivo 34 de procesamiento de metal fundido.
Un canal 46 de enfriamiento transporta un medio de enfriamiento a través del mismo. Como antes, un limpiador 52 de aire dirige aire (como precaución de seguridad) de manera que cualquier fuga de agua del canal de enfriamiento se dirige a lo largo de una dirección alejada de la fuente de fundición del metal fundido. Como antes, un dispositivo de laminación (por ejemplo, rodillos 38) guía el dispositivo 34 de procesamiento de metal fundido con respecto a la rueda 30 de colada giratoria. EI medio de enfriamiento proporciona enfriamiento al metal fundido y a la al menos una fuente 40 de energía vibratoria (mostrada en la figura 3 como un vibrador mecánico 40).
A medida que el metal fundido pasa por debajo de la banda 36 de metal bajo el vibrador mecánico 40, se suministra energía vibratoria accionada mecánicamente al metal fundido a medida que el metal comienza a enfriarse y solidificarse. La energía vibratoria impulsada mecánicamente en una realización permite la formación de múltiples semillas pequeñas, produciendo de este modo un producto de metal de grano fino.
De acuerdo con la invención, al menos un vibrador 40 está dispuesto acoplado a los canales 46 de enfriamiento, que en el caso de vibradores mecánicos proporciona energía vibratoria impulsada mecánicamente a través del medio de enfriamiento así como a través del conjunto 42 y la banda 36 al metal líquido. En una realización de la invención, el cabezal de un vibrador mecánico se inserta en el canal 46 de enfriamiento para que esté en contacto con un medio de enfriamiento líquido. En una realización de la invención, en el canal 46 de enfriamiento se puede insertar más de un cabezal de vibrador mecánico o un conjunto ordenado de cabezales de vibrador mecánico para estar en contacto con un medio de enfriamiento líquido. En una realización de la invención, el cabezal de vibrador mecánico puede estar unido a una pared del conjunto 42.
Aunque no está sujeto a ninguna teoría particular, una cantidad relativamente pequeña de subenfriamiento (por ejemplo, menos de 10 °C) en el fondo del canal de la rueda 30 de colada resulta en la formación de una capa de núcleos pequeños de aluminio más puro (u otro metal o aleación). Las vibraciones impulsadas mecánicamente crean estos núcleos, que después se usan como agentes de nucleación durante la solidificación, lo que resulta en una estructura de grano uniforme. Por consiguiente, en una realización de la invención, el método de enfriamiento empleado asegura que una pequeña cantidad de subenfriamiento en el fondo del canal resulta en una capa de núcleos pequeños del material que se procesa. Las vibraciones impulsadas mecánicamente desde el fondo del canal dispersan estos núcleos y/o pueden servir para romper las dendritas que se forman en la capa subenfriada. Estos núcleos y fragmentos de dendritas se usan después para formar granos equiaxiales en el molde durante la solidificación, lo que resulta en una estructura de grano uniforme.
En otras palabras, en una realización de la invención, las vibraciones impulsadas mecánicamente transmitidas al metal líquido crean sitios de nucleación en los metales o aleaciones de metales para refinar el tamaño de grano. Como anteriormente, el canal de la rueda 30 de colada puede ser de un metal refractario u otro material para alta temperatura tal como cobre, hierros y aceros, niobio, niobio y molibdeno, tántalo, tungsteno y renio, y aleaciones de los mismos incluyendo uno o más elementos tales como como silicio, oxígeno o nitrógeno que pueden ampliar los puntos de fusión de estos materiales.
La figura 3A es un esquema de una configuración hibrida de rueda de colada de acuerdo con una realización de la invención, que utiliza al menos una fuente de energía vibratoria ultrasónica y al menos una fuente de energía vibratoria accionada mecánicamente (por ejemplo, un vibrador accionado mecánicamente). Los elementos mostrados en común con aquellos de la figura 3 son elementos similares que realizan funciones similares a las indicadas anteriormente. Por ejemplo, la estructura 32 de contención (por ejemplo, una artesa o un canal) que se observa en la figura 3A está en la rueda de colada representada en la que se vierte el metal fundido. Como anteriormente, una banda (no mostrada en la figura 3A) confina el metal fundido en la estructura 32 de contención. Aquí, en esta realización de la invención, tanto una(s) fuente(s) de energía vibratoria ultrasónica como una(s) fuente(s) de energía vibratoria impulsada mecánicamente son activables selectivamente y pueden accionarse por separado o conjuntamente entre sí para proporcionar vibraciones que, al ser transmitidas al metal líquido, crean sitios de nucleación en los metales o aleaciones de metales para refinar el tamaño de grano. En varias realizaciones de la invención se pueden disponer y utilizar diferentes combinaciones de fuente(s) de energía vibratoria ultrasónica y fuente(s) de energía vibratoria impulsada mecánicamente.
Aspecto de la invención
La energía vibratoria (procedente de vibradores de baja frecuencia accionados mecánicamente en el rango de 8.000 a 15.000 vibraciones por minuto o hasta 10 KHz y/o frecuencias ultrasónicas en el rango de 5 a 400 kHz) se puede aplicar a una contención de metal fundido durante el enfriamiento. En un aspecto de la invención, la energía vibratoria se puede aplicar en múltiples frecuencias distintas. En un aspecto de la invención, la energía vibratoria se puede aplicar a una variedad de aleaciones de metales que incluyen, pero no se limitan a, aquellos metales y aleaciones enumerados a continuación: aluminio, cobre, oro, hierro, níquel, platino, plata, zinc, magnesio, titanio, niobio, tungsteno, manganeso, hierro y aleaciones y combinaciones de los mismos; aleaciones de metales, que incluyen latón (cobre/zinc), bronce (cobre/estaño), acero (hierro/carbono), aleación de cromo (cromo), acero inoxidable (acero/cromo), acero para herramientas (carbono/tungsteno/manganeso, titanio (hierro/aluminio) y grados estandarizados de aleaciones de aluminio que incluyen 1100, 1350, 2024, 2224, 5052, 5154, 5356, 5183, 6101,6201, 6061, 6053, 7050, 7075, serie 8XXX; aleaciones de cobre que incluyen, bronce (indicado más arriba) y cobre aleado con una combinación de zinc, estaño, aluminio, silicio, níquel, plata; magnesio aleado con aluminio, zinc, manganeso, silicio, cobre, níquel, zirconio, berilio, calcio, cerio, neodimio, estroncio, estaño, itrio, tierras raras; hierro y hierro aleado con cromo, carbono, cromo silicio, níquel, potasio, plutonio, zinc, zirconio, titanio, plomo, magnesio, estaño, escandio y otras aleaciones y combinaciones de los mismos.
De acuerdo con la invención, la energía vibratoria (procedente de vibradores de baja frecuencia accionados mecánicamente en el rango de 8.000 a 15.000 vibraciones por minuto o hasta 10 KHz y/o frecuencias ultrasónicas en el rango de 5 a 400 kHz) se acopla a través de un medio líquido en contacto con la banda al metal que se solidifica bajo el dispositivo 34 de procesamiento de metal fundido. En un aspecto de la invención, la energía vibratoria se acopla mecánicamente entre 565 y 5.000 Hz. En un aspecto de la invención, la energía vibratoria se impulsa mecánicamente a frecuencias incluso más bajas hasta una fracción de una vibración cada segundo hasta las 565 vibraciones por segundo. En un aspecto de la invención, la energía vibratoria se impulsa ultrasónicamente a frecuencias a partir del rango de 5 kHz hasta 400 kHz. En un aspecto de la invención, la energía vibratoria se acopla a través del alojamiento 44 que contiene la fuente 40 de energía vibratoria. EI alojamiento 44 se conecta con los otros elementos estructurales tales como la banda 36 o los rodillos 38 que están en contacto con las paredes del canal o directamente con el metal fundido. En un aspecto de la invención, este acoplamiento mecánico transmite la energía vibratoria de la fuente de energía vibratoria al metal fundido a medida que el metal se enfría.
En un aspecto, el medio de enfriamiento puede ser un medio líquido tal como agua. En un aspecto, el medio de enfriamiento puede ser un medio gaseoso tal como uno de aire comprimido o nitrógeno. En un aspecto, el medio de enfriamiento puede ser un material de cambio de fase. Es preferible proporcionar el medio de enfriamiento en un régimen suficiente para subenfriar el metal adyacente a la banda 36 (menos de 5 a 10 °C por encima de la temperatura liquidus de la aleación o incluso menor que la temperatura liquidus).
En un aspecto de la invención se obtienen granos equiaxiales dentro del producto de colada sin necesidad de añadir partículas de impurezas, tales como boruro de titanio, en el metal o la aleación metálica para aumentar el número de granos y mejorar la solidificación heterogénea uniforme. En un aspecto de la invención, en lugar de usar los agentes de nucleación, la energía vibratoria se puede usar para crear sitios de nucleación.
Durante la operación, el metal fundido a una temperatura sustancialmente más alta que la temperatura liquidus de la aleación fluye por gravedad al canal de la rueda 30 de colada y pasa por debajo del dispositivo 34 de procesamiento de metal fundido, donde está expuesto a energía vibratoria (es decir, vibraciones impulsadas ultrasónica o mecánicamente). La temperatura del metal fundido que fluye al canal de la colada depende del tipo de aleación elegida,
el régimen de vertido, el tamaño del canal de la rueda de colada, entre otros. Para las aleaciones de aluminio, la temperatura de colada puede oscilar entre 660 °C y 732 °C (1220 °F y 1350 °F), con rangos preferidos entre, por ejemplo, 660 y 721 °C (1220 y 1300 °F), 660 y 693 °C (1220 y 1280 °F), 660 y 688 °C (1220 y 1270 F), 660 y 727 °C (1220 y 1340 °F), 671 y 716 °C (1240 y 1320 °F), 677 y 704 °C (1250 y 1300 °F), 682 y 710 °C (1260 y 1310 °F), 688 y 716 °C (1270 y 1320 °F), 716 y 721 °C (1320 y 1330 °F), siendo también adecuados rangos y variaciones superpuestos e intermedios de /- 12,2 grados C (10 grados F). EI canal de la rueda 30 de colada se enfría para asegurar que el metal fundido en el canal está cerca de la temperatura subliquidus (por ejemplo, menos de 5 a 10 °C por encima de la temperatura liquidus de la aleación o incluso más baja que la temperatura liquidus, aunque la temperatura de vertido puede ser mucho mayor que 10 °C). Durante la operación, la atmósfera alrededor del metal fundido se puede controlar por medio de una cubierta (no mostrada) que se llena o se purga, por ejemplo, con un gas inerte tal como Ar, He o nitrógeno. EI metal fundido en la rueda 30 de colada esta típicamente en un estado de arresto térmico en el cual el metal fundido se convierte de un líquido a un sólido.
Como resultado del subenfriamiento cerca de la temperatura subliquidus, los regímenes de solidificación no son lo suficientemente lentos para permitir el equilibrio a través de la interfaz solidus-liquidus, lo que a su vez resulta en variaciones en las composiciones a través de la barra colada. La falta de uniformidad de la composición química resulta en segregación. Además, la cantidad de segregación está directamente relacionada con los coeficientes de difusión de los diversos elementos en el metal fundido, así como con los regímenes de transferencia de calor. Otro tipo de segregación es el lugar donde los constituyentes con los puntos de fusión más bajos se congelarán primero.
En las realizaciones de vibración ultrasónica o impulsada mecánicamente de la invención, la energía vibratoria agita el metal fundido a medida que se enfría. En esta realización, la energía vibratoria se imparte con una energía que agita y mueve eficazmente el metal fundido. En una realización de la invención, la energía vibratoria impulsada mecánicamente sirve para agitar continuamente el metal fundido a medida que se enfría. En varios procesos de aleación de colada, es deseable tener altas concentraciones de silicio en una aleación de aluminio. Sin embargo, con mayores concentraciones de silicio se pueden formar precipitados de silicio. Al "remezclar" otra vez estos precipitados en el estado fundido, el silicio elemental puede regresar al menos parcialmente a la solución. Alternativamente, incluso si los precipitados permanecen, el mezclado no conducirá a la segregación de los precipitados de silicio, provocando un mayor desgaste abrasivo en la matriz y los rodillos de metal corriente abajo.
En varios sistemas de aleación de metal se produce el mismo tipo de efecto cuando un componente de la aleación (típicamente el componente de mayor punto de fusión) se precipita en forma pura "contaminando" de hecho la aleación con partículas del componente puro. En general, cuando se vacía una aleación se produce segregación, por lo que la concentración de soluto no es constante a lo largo de la colada. Esto puede ser causado por diversos de procesos. Se cree que la microsegregación, que ocurre en distancias comparables al tamaño del espaciamiento del brazo dendrítico, es el resultado de que el primer sólido formado está en una concentración menor que la concentración de equilibrio final, lo que resulta en la partición del exceso de soluto en el líquido, de manera que ese sólido formado más tarde tiene una mayor concentración. La macrosegregación se produce en distancias similares al tamaño de la colada. Esto puede ser causado por una serie de procesos complejos que implican efectos de contracción a medida que se solidifica la colada y una variación en la densidad del líquido a medida que se reparte el soluto. Es deseable evitar la segregación durante la colada, para proporcionar un tocho sólido que tenga propiedades uniformes por todas partes.
En consecuencia, algunas aleaciones que se beneficiarían del tratamiento con energía vibratoria de la invención incluyen las aleaciones arriba indicadas.
Otras configuraciones
La presente invención no se limita a la aplicación de uso de energía vibratoria meramente a las estructuras de canal arriba descritas. En general, la energía vibratoria (procedente de vibradores de baja frecuencia impulsados mecánicamente en el rango de hasta 10 KHz y/o frecuencias ultrasónicas en el rango de 5 a 400 kHz) puede inducir la nucleación en puntos en el proceso de fundición donde el metal fundido está comenzando a enfriarse desde el estado fundido y pasando al estado sólido (es decir, el estado de arresto térmico). Visto de otro modo, la invención, en varias realizaciones, combina la energía vibratoria de una amplia variedad de fuentes con gestión térmica de manera que el metal fundido adyacente a la superficie de enfriamiento está cerca de la temperatura liquidus de la aleación. En estas realizaciones, la temperatura del metal fundido en el canal o contra la banda 36 de la rueda 30 de colada es suficientemente baja para inducir la nucleación y el crecimiento de cristales (formación de dendritas), mientras que la energía vibratoria crea núcleos y/o rompe las dendritas que pueden formarse en la superficie del canal en la rueda 30 de colada.
Algunos procesos beneficiosos asociados con el proceso de colada se pueden obtener sin que se energicen las fuentes de energía vibratoria o energizándose éstas de forma continua. Las fuentes de energía vibratoria pueden energizarse durante los ciclos programados de encendido/apagado con latitud en cuanto al ciclo de trabajo en porcentajes que varían de un 0 a un 100%, de un 10 a un 50%, de un 50 a un 90%, de un 40% a un 60%, de un 45% a un 55% y todos los rangos intermedios a través del control de la potencia a las fuentes de energía vibratoria.
La energía vibratoria (accionada ultrasónica o mecánicamente) se puede inyectar directamente a la colada de aluminio fundido en la rueda de colada antes de que la banda 36 haga contacto con el metal fundido. La aplicación directa de
energía vibratoria produce presión alternante en la masa fundida. La aplicación directa de energía ultrasónica como la energía vibratoria al metal fundido puede causar cavitación en la masa fundida.
Aunque no está ligado a ninguna teoría particular, la cavitación consiste en la formación de pequeñas discontinuidades o cavidades en los líquidos, seguidas por su crecimiento, pulsación y colapso. Las cavidades aparecen como resultado de la tensión de tracción producida por una onda acústica en la fase de rarefacción. Si la tensión de tracción (o presión negativa) persiste después de haberse formado la cavidad, la cavidad se expandirá hasta varias veces el tamaño inicial. Durante la cavitación en un campo ultrasónico, muchas cavidades aparecen simultáneamente a distancias menores que la longitud de onda ultrasónica. En este caso, las burbujas de la cavidad retienen su forma esférica. EI comportamiento posterior de las burbujas de cavitación es muy variable: una pequeña fracción de las burbujas se fusiona para formar burbujas grandes, pero casi todas se colapsan por una onda acústica en la fase de compresión. Durante la compresión, algunas de estas cavidades pueden colapsar debido a tensiones de compresión. Por lo tanto, cuando estas cavitaciones colapsan, se producen altas ondas de choque en la masa fundida. Por consiguiente, las ondas de choque inducidas por la energía vibratoria sirven para romper las dendritas y otros núcleos en crecimiento, generando así nuevos núcleos, lo que a su vez resulta en una estructura de grano equiaxial. Además, la vibración ultrasónica continua puede homogeneizar eficazmente los núcleos formados que ayudan adicionalmente en una estructura equiaxial. Las vibraciones discontinuas ultrasónicas o accionadas mecánicamente pueden homogeneizar eficazmente los núcleos formados que ayudan adicionalmente en una estructura equiaxial.
La figura 4 es un esquema de una configuración de rueda de colada específicamente con un dispositivo 66 de sonda vibratoria que tiene una sonda (no mostrada) insertada directamente en la colada de metal fundido en una rueda 60 de colada. La sonda tendría una construcción similar a la conocida en la técnica para la desgasificación ultrasónica. La figura 4 representa un rodillo 62 que presiona la banda 68 sobre un borde de la rueda 60 de colada. EI dispositivo 66 de sonda vibratoria acopla energía vibratoria (energía accionada ultrasónica o mecánicamente) directa o indirectamente a la colada de metal fundido en un canal (no mostrado) de la rueda 60 de colada. A medida que la rueda 60 de colada gira en sentido contrario a las agujas del reloj, el metal fundido pasa por debajo el rodillo 62 y entra en contacto con el dispositivo opcional 64 de enfriamiento de metal fundido. Este dispositivo 64 puede ser similar al conjunto 42 de las figuras 2 y 3, pero sin los vibradores 40. Este dispositivo 64 puede ser similar al dispositivo 34 de procesamiento de metal fundido de la figura 3, pero sin los vibradores mecánicos 40.
Como se muestra en la figura 4, un dispositivo de procesamiento de metal fundido para un molino de colada utiliza al menos una fuente de energía vibratoria (es decir, dispositivo 66 de sonda vibratoria) que suministra energía vibratoria mediante una sonda insertada en la colada de metal fundido en la rueda de colada (de preferencia, pero no necesariamente, directamente en la colada de metal fundido en la rueda de colada) mientras el metal fundido en la rueda de colada se enfría. Un dispositivo de soporte mantiene la fuente de energía vibratoria (dispositivo 66 de sonda vibratoria) en su lugar.
La energía vibratoria puede acoplarse al metal fundido mientras éste se enfría a través de un aire o gas como medio mediante el uso de osciladores acústicos. Los osciladores acústicos (por ejemplo, amplificadores de audio) pueden usarse para generar y transmitir ondas acústicas al metal fundido. Los vibradores ultrasónicos o accionados mecánicamente anteriormente descritos serán reemplazados o complementados por los osciladores acústicos. Los amplificadores de audio adecuados para la invención proporcionarán oscilaciones acústicas de 1 a 20.000 Hz. Se pueden usar oscilaciones acústicas más altas o más bajas que este rango. Por ejemplo, se pueden utilizar oscilaciones acústicas de 0,5 a 20 Hz; de 10 a 500 Hz, de 200 a 2.000 Hz, de 1.000 a 5.000 Hz, de 2.000 a 10.000 Hz, de 5.000 a 14.000 Hz y de 10.000 a 16.000 Hz, de 14.000 a 20.000 Hz y de 18.000 a 25.000 Hz. Se pueden utilizar transductores electroacústicos para generar y transmitir la energía acústica.
La energía acústica se puede acoplar a través de un medio gaseoso directamente al metal fundido, en cuyo caso la energía acústica hace vibrar el metal fundido. La energía acústica se puede acoplar a través de un medio gaseoso indirectamente al metal fundido, en cuyo caso la energía acústica hace vibrar la banda 36 u otra estructura de soporte que contiene el metal fundido, que a su vez hace vibrar el metal fundido.
Además del uso del tratamiento de energía vibratoria en los sistemas de colada continua de tipo rueda arriba descritos, la presente invención también tiene utilidad en moldes estacionarios y en molinos de colada verticales.
En el caso de los molinos estacionarios, el metal fundido se vertería en un molde estacionario 62 tal como el que se muestra en la figura 5, que tiene a su vez un dispositivo 34 de procesamiento de metal fundido (mostrado esquemáticamente). De esta manera, la energía vibratoria (procedente de los vibradores de baja frecuencia accionados mecánicamente que operan hasta 10 KHz y/o frecuencias ultrasónicas en el rango de 5 a 400 kHz) puede inducir la nucleación en puntos en la colada estacionaria donde el metal fundido está empezando a enfriarse desde el estado fundido y pasa al estado sólido (es decir, el estado de arresto térmico).
Las figuras 6A a 6D representan componentes seleccionados de un molino de colada vertical. En la patente de EE.UU. n° 3,520,352 se encuentran más detalles de estos componentes y otros aspectos de un molino de colada vertical. Como se muestra en las figuras 6A a 6D, el molino de colada vertical incluye una cavidad 213 de colada de metal fundido, que generalmente es cuadrada en la realización ilustrada, pero que puede ser redonda, elíptica, poligonal o tener cualquier otra forma adecuada, y que está delimitada por porciones verticales 215 de la primera pared que se cortan mutuamente
y porciones 217 de la segunda pared o de esquina, situadas en la porción superior del molde. Una envolvente 219 de retención de fluido rodea las paredes 215 y los miembros 217 de esquina de la cavidad de colada en relación espaciada con la misma. La envolvente 219 está adaptada para recibir un fluido de enfriamiento, tal como agua, a través de un conducto 221 de entrada, y para descargar el fluido de enfriamiento a través de un conducto 223 de salida.
Aunque las primeras porciones 215 de pared están hechas de preferencia de un material altamente conductor térmico, como cobre, las segundas porciones 217 de pared o de esquina están construidas de un material menos conductor térmico, tal como, por ejemplo, un material cerámico. Como se muestra en las figuras 6A-6D, las porciones 217 de pared de esquina tienen una sección transversal generalmente en forma de L o angular, y los bordes verticales de cada esquina se inclinan hacia abajo y convergen uno hacia el otro. Por lo tanto, el miembro 217 de esquina termina en algún nivel conveniente en el molde por encima del extremo de descarga del molde que se encuentra entre las secciones transversales.
En funcionamiento, el metal fundido fluye desde un distribuidor 245 (tundish) de colada a un molde de colada que se mueve de forma alternativa verticalmente y un cordón de colada de metal se retira continuamente del molde. EI metal fundido se enfría primero en el molde al entrar en contacto con las paredes del molde más frías en lo que se puede considerar como una primera zona de enfriamiento. EI calor se elimina rápidamente del metal fundido en esta zona y se cree que se forma una piel de material completamente alrededor de un depósito central de metal fundido.
En una realización de la invención, las fuentes de energía vibratoria (vibradores 40 ilustrados esquemáticamente solo en la figura 6D por simplicidad) se dispondrían en relación con la envolvente 219 de retención de fluido y dentro del medio de enfriamiento que circula en la envolvente 219 de retención de fluido. La energía vibratoria (procedente de vibradores de baja frecuencia impulsados mecánicamente en el rango de 8.000 a 15.000 vibraciones por minuto y/o frecuencias ultrasónicas en el rango de 5 a 400 kHz y/o los osciladores acústicos arriba mencionados) induciría la nucleación en puntos en el proceso de colada donde el metal fundido comienza a enfriarse desde el estado fundido y pasa al estado sólido (es decir, el estado de arresto térmico) a medida que el metal fundido se convierte de un líquido a un sólido y a medida que el cordón de colada de metal se retira de forma continua de la cavidad 213 de colada de metal.
La refinación ultrasónica de grano arriba descrita se combina con la desgasificación ultrasónica arriba mencionada para eliminar impurezas del baño fundido antes de la colada del metal. La figura 9 es un esquema en el que se utiliza tanto desgasificación ultrasónica como refinación ultrasónica de grano. Como se muestra en la misma, un horno es una fuente de metal fundido. EI metal fundido se transporta a un lavadero desde el horno. Un desgasificador ultrasónico se dispone en la trayectoria de lavadero antes de proporcionar el metal fundido a una máquina de colada (por ejemplo, rueda de colada) que contiene un refinador ultrasónico de grano (no mostrado). No es necesario que la refinación de grano en la máquina de colada tenga lugar a frecuencias ultrasónicas, sino que más bien podría estar en una o más de las otras frecuencias accionadas mecánicamente descritas en otra parte.
Aunque no se limita a los siguientes desgasificadores ultrasónicos específicos, la patente 8,574,336 describe desgasificadores que son adecuados para utilizarlos en la presente invención. Un desgasificador adecuado sería un dispositivo ultrasónico que tiene un transductor ultrasónico; una sonda alargada que comprende un primer extremo y un segundo extremo, estando unido el primer extremo al transductor ultrasónico y comprendiendo el segundo extremo una punta; y un sistema de suministro de gas de purga, en donde el sistema de suministro de gas de purga puede comprender una entrada de gas de purga y una salida de gas de purga. La salida de gas de purga puede estar a una distancia de aproximadamente 10 cm (o 5 cm o 1 cm) de la punta de la sonda alargada, o la salida de gas de purga puede estar en la punta de la sonda alargada. Además, el dispositivo ultrasónico puede comprender múltiples conjuntos de sonda y/o múltiples sondas por transductor ultrasónico.
Aunque no se limita a los siguientes desgasificadores ultrasónicos específicos, la patente 8,652,397 describe desgasificadores que también son adecuados para utilizarlos en la presente invención. Un desgasificador adecuado sería un dispositivo ultrasónico que tiene un transductor ultrasónico; una sonda unida al transductor ultrasónico, comprendiendo la sonda una punta; y un sistema de suministro de gas, comprendiendo el sistema de suministro de gas una entrada de gas, una trayectoria de flujo de gas a través de la sonda y una salida de gas en la punta de la sonda. La sonda puede ser una sonda alargada que comprende un primer extremo y un segundo extremo, estando el primer extremo unido al transductor ultrasónico y comprendiendo el segundo extremo una punta. Además, la sonda puede comprender acero inoxidable, titanio, niobio, una cerámica y similares, o una combinación de cualesquiera de estos materiales. La sonda ultrasónica puede ser una sonda SIALON unitaria con el sistema de suministro de gas integrado a través de la misma. El dispositivo ultrasónico puede comprender múltiples conjuntos de sonda y/o múltiples sondas por transductor ultrasónico.
La desgasificación ultrasónica con el uso de, por ejemplo, las sondas ultrasónicas arriba descritas complementan la refinación ultrasónica de grano. En varios ejemplos de desgasificación ultrasónica se agrega un gas de purga al metal fundido, por ejemplo por medio de las sondas arriba descritas en un caudal en un rango de aproximadamente 1 a aproximadamente 50 l/min. Mediante una descripción de que el caudal está en un rango de aproximadamente 1 a aproximadamente 50 l/min, el caudal puede ser de aproximadamente 1, aproximadamente 2, aproximadamente 3, aproximadamente 4, aproximadamente 5, aproximadamente 6, aproximadamente 7, aproximadamente 8, aproximadamente 9, aproximadamente 10, aproximadamente 11, aproximadamente 12, aproximadamente 13, aproximadamente 14, aproximadamente 15, aproximadamente 16, aproximadamente 17, aproximadamente 18,
aproximadamente 19, aproximadamente 20, aproximadamente 21, aproximadamente 22, aproximadamente 23, aproximadamente 24, aproximadamente 25, aproximadamente 26, aproximadamente 27, aproximadamente 28, aproximadamente 29, aproximadamente 30, aproximadamente 31, aproximadamente 32, aproximadamente 33, aproximadamente 34, aproximadamente 35, aproximadamente 36, aproximadamente 37, aproximadamente 38, aproximadamente 39, aproximadamente 40, aproximadamente 41, aproximadamente 42, aproximadamente 43, aproximadamente 44, aproximadamente 45, aproximadamente 46, aproximadamente 47, aproximadamente 48, aproximadamente 49, o aproximadamente 50 l/min. Además, el caudal puede estar dentro de cualquier rango de aproximadamente 1 a aproximadamente 50 l/min (por ejemplo, el caudal está en un rango de aproximadamente 2 a aproximadamente 20 l/min) y esto también incluye cualquier combinación de rangos entre aproximadamente 1 y aproximadamente 50 l/min. Los rangos intermedios son posibles. De manera similar, todos los demás rangos descritos en la presente memoria deben interpretarse de una manera similar.
Algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano pueden proporcionar sistemas, métodos y/o dispositivos para la desgasificación ultrasónica de metales fundidos incluidos, pero no limitados a, aluminio, cobre, acero, zinc, magnesio y similares, o combinaciones de estos y otros metales (por ejemplo, aleaciones). EI procesamiento o la colada de artículos a partir de un metal fundido puede requerir un baño que contenga el metal fundido y este baño del metal fundido se puede mantener a temperaturas elevadas. Por ejemplo, el cobre fundido se puede mantener a temperaturas de alrededor de 1.100 °C, mientras que el aluminio fundido se puede mantener a temperaturas de alrededor de 750 °C.
Tal como se usan en la presente memoria, las expresiones "baño", "baño de metal fundido" y similares pretenden abarcar cualquier contenedor que pueda contener un metal fundido, incluyendo recipientes, crisol, cubeta, lavadero, horno, cucharón, etc. Las expresiones términos baño y baño de metal fundido se usan para abarcar operaciones por lotes, continuas, semicontinuas, etc., y, por ejemplo, en las que el metal fundido es generalmente estático (por ejemplo, con frecuencia asociado con un crisol) y en las que el metal fundido esta generalmente en movimiento (por ejemplo, con frecuencia asociado con un lavadero).
Se pueden usar muchos instrumentos o dispositivos para supervisar, probar o modificar las condiciones del metal fundido en el baño, así como también para la producción o colada final del artículo de metal deseado. Existe la necesidad de que estos instrumentos o dispositivos resistan mejor las temperaturas elevadas que se encuentran en los baños de metal fundido, que tengan beneficiosamente una vida útil más larga y una reactividad limitada o nula con el metal fundido, independientemente de que el metal sea (o que el metal comprenda) aluminio, o cobre, o acero, o zinc, o magnesio, etc.
Además, los metales fundidos pueden tener uno o más gases disueltos en ellos y estos gases pueden influir negativamente en la producción y la colada final del artículo de metal deseado y/o en las propiedades físicas resultantes del propio artículo de metal. Por ejemplo, el gas disuelto en el metal fundido puede comprender hidrógeno, oxígeno, nitrógeno, dióxido de azufre y similares, o combinaciones de los mismos. En algunas circunstancias, puede ser ventajoso eliminar el gas o reducir la cantidad de gas en el metal fundido. Como ejemplo, el hidrógeno disuelto puede ser perjudicial en la fundición de aluminio (o cobre, u otro metal o aleación) y, por lo tanto, las propiedades de los artículos terminados producidos a partir de aluminio (o cobre, u otro metal o aleación) pueden mejorarse mediante la reducción de la cantidad de hidrógeno arrastrado en el baño fundido de aluminio (o cobre, u otro metal o aleación). EI hidrógeno disuelto en más de 0,2 ppm, más de 0,3 ppm o más de 0,5 ppm, en una base en masa, puede tener efectos perjudiciales en los regímenes de colada y en la calidad de las barras de aluminio (o cobre, u otro metal o aleación) y otros artículos resultantes. EI hidrógeno puede entrar al baño de aluminio fundido (o cobre, u otro metal o aleación) por su presencia en la atmósfera por encima del baño que contiene el aluminio fundido (o cobre, u otro metal o aleación), o puede estar presente en el material de partida de alimentación de aluminio (o cobre, u otro metal o aleación) utilizado en el baño de aluminio fundido (o cobre, u otro metal o aleación).
Los intentos para reducir las cantidades de gases disueltos en baños de metal fundido no han sido completamente exitosos. Con frecuencia, en el pasado estos procesos involucraban equipos adicionales y costosos, así como materiales potencialmente peligrosos. Por ejemplo, un proceso utilizado en la industria de fundición de metales para reducir el contenido de gas disuelto de un metal fundido puede consistir en rotores hechos de un material tal como grafito, y estos rotores pueden colocarse dentro del baño de metal fundido. Adicionalmente se puede agregar gas de cloro al baño de metal fundido en posiciones adyacentes a los rotores dentro del baño de metal fundido. Aunque la adición de gas de cloro puede ser exitosa para reducir, por ejemplo, la cantidad de hidrógeno disuelto en un baño de metal fundido en algunas situaciones, este proceso convencional tiene desventajas notables, entre las que se incluyen el costo, la complejidad y el uso de gas de cloro potencialmente peligroso y potencialmente dañino para el medio ambiente.
Adicionalmente, los metales fundidos pueden tener impurezas presentes en ellos y estas impurezas pueden tener un impacto negativo en la producción y la colada final del artículo de metal deseado, y/o en las propiedades físicas resultantes del propio artículo de metal. Por ejemplo, la impureza en el metal fundido puede comprender un metal alcalino u otro metal que no se requiere ni se desea que esté presente en el metal fundido. Pequeños porcentajes de ciertos metales están presentes en varias aleaciones de metales y estos metales no serían considerados como impurezas. Como ejemplos no limitantes, las impurezas pueden comprender litio, sodio, potasio, plomo y similares, o combinaciones de los mismos. Varias impurezas pueden entrar en un baño de metal fundido (aluminio, cobre, u otro metal o aleación) por su presencia en el material de partida de alimentación del metal entrante utilizado en el baño de metal fundido.
Algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano pueden proporcionar métodos para reducir una cantidad de un gas disuelto en un baño de metal fundido o, en un lenguaje alternativo, métodos para desgasificar metales fundidos. Uno de estos métodos puede comprender operar un dispositivo ultrasónico en el baño de metal fundido e introducir un gas de purga en el baño de metal fundido muy cerca del dispositivo ultrasónico. EI gas disuelto puede ser o puede comprender oxígeno, hidrógeno, dióxido de azufre y similares, o combinaciones de los mismos. Por ejemplo, el gas disuelto puede ser o puede comprender hidrógeno. EI baño de metal fundido puede comprender aluminio, cobre, zinc, acero, magnesio y similares, o mezclas y/o combinaciones de los mismos (por ejemplo, incluyendo varias aleaciones de aluminio, cobre, zinc, acero, magnesio, etc.). En algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano, el baño de metal fundido puede comprender aluminio, mientras que en otros ejemplos, el baño de metal fundido puede comprender cobre. Por consiguiente, el metal fundido en el baño puede ser aluminio o, alternativamente, el metal fundido puede ser cobre.
Además, algunos ejemplos pueden proporcionar métodos para reducir una cantidad de una impureza presente en un baño de metal fundido o, en un lenguaje alternativo, métodos para eliminar impurezas. Uno de estos métodos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano puede comprender operar un dispositivo ultrasónico en el baño de metal fundido, e introducir un gas de purga en el baño de metal fundido muy cerca del dispositivo ultrasónico. La impureza puede ser o puede comprender litio, sodio, potasio, plomo y similares, o combinaciones de los mismos. Por ejemplo, la impureza puede ser o puede comprender litio o, alternativamente, sodio. EI baño de metal fundido puede comprender aluminio, cobre, zinc, acero, magnesio y similares, o mezclas y/o combinaciones de los mismos (por ejemplo, incluyendo varias aleaciones de aluminio, cobre, zinc, acero, magnesio, etc.). En algunos ejemplos, el baño de metal fundido puede comprender aluminio, mientras que, en otros ejemplos, el baño de metal fundido puede comprender cobre. Por consiguiente, el metal fundido en el baño puede ser aluminio o, alternativamente, el metal fundido puede ser cobre.
EI gas de purga relacionado con la desgasificación ultrasónica y la refinación ultrasónica de grano empleado en los métodos de desgasificación y/o métodos de eliminación de impurezas descritos en la presente memoria puede comprender uno o más de nitrógeno, helio, neón, argón, criptón y/o xenón, pero no está limitado a los mismos. Se contempla que se pueda usar cualquier gas adecuado como un gas de purga, siempre que el gas no reaccione de manera apreciable con, o se disuelva en, el(los) metal(es) especifico(s) en el baño de metal fundido. Adicionalmente se pueden emplear mezclas o combinaciones de gases. El gas de purga puede ser o puede comprender un gas inerte; alternativamente, el gas de purga puede ser o puede comprender un gas noble; alternativamente, el gas de purga puede ser o puede comprender helio, neón, argón o combinaciones de los mismos; alternativamente, el gas de purga puede ser o puede comprender helio; alternativamente, el gas de purga puede ser o puede comprender neón; o alternativamente, el gas de purga puede ser o puede comprender argón. Adicionalmente, la técnica de desgasificación convencional puede ser utilizada junto con procesos de desgasificación ultrasónica descritos en la presente memoria. Por consiguiente, el gas de purga puede comprender además gas de cloro, tal como el uso de gas cloro como gas de purga solo o en combinación con al menos uno de nitrógeno, helio, neón, argón, criptón y/o xenón.
Sin embargo, algunos métodos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano para desgasificar o reducir una cantidad de un gas disuelto en un baño de metal fundido se pueden realizar en ausencia sustancial de gas de cloro o sin gas de cloro gaseoso. Tal como se usa en la presente memoria, una ausencia sustancial significa que no se puede usar más de 5% en peso de gas de cloro, basado en la cantidad de gas de purga utilizado. Los métodos descritos en la presente memoria pueden comprender la introducción de un gas de purga, y este gas de purga se puede seleccionar del grupo que consiste de nitrógeno, helio, neón, argón, criptón, xenón y combinaciones de los mismos.
La cantidad de gas de purga introducida en el baño de metal fundido puede variar dependiendo de una serie de factores. Con frecuencia, la cantidad del gas de purga relacionado con la desgasificación ultrasónica y la refinación ultrasónica de grano introducida en un método de desgasificación de metales fundidos (y/o en un método para eliminar impurezas de metales fundidos) puede estar dentro de un rango de aproximadamente 0,1 a aproximadamente 150 litros estándar/minuto (l/min). La cantidad del gas de purga introducida puede estar en un rango de aproximadamente 0,5 a aproximadamente 100 l/min, de aproximadamente 1 a aproximadamente 100 l/min, de aproximadamente 1 a aproximadamente 50 l/min, de aproximadamente 1 a aproximadamente 35 l/min, de aproximadamente 1 a aproximadamente 25 l/min, de aproximadamente 1 a aproximadamente 10 l/min, de aproximadamente 1,5 a aproximadamente 20 l/min, de aproximadamente 2 a aproximadamente 15 l/min, o de aproximadamente 2 a aproximadamente 10 l/min. Estos caudales volumétricos son en litros estándar por minuto, es decir, a una temperatura estándar (21,1 °C) y una presión estándar (101 kPa).
En operaciones de metal fundido continuas o semicontinuas, la cantidad de gas de purga introducida en el baño de metal fundido puede variar sobre la base de la producción o el régimen de producción de metal fundido. Por consiguiente, la cantidad del gas de purga introducida en un método para desgasificar metales fundidos (y/o en un método para eliminar impurezas de metales fundidos) relacionada con la desgasificación ultrasónica y la refinación ultrasónica de grano puede estar dentro de un rango de aproximadamente 10 a aproximadamente 500 ml/hora de gas de purga por kg/hora de metal fundido (ml de gas de purga/kg de metal fundido). La relación del caudal volumétrico del gas de purga con respecto al régimen de producción del metal fundido puede estar en un rango de aproximadamente 10 a aproximadamente 400 ml/kg; alternativamente de aproximadamente 15 a aproximadamente
300 ml/kg; alternativamente de aproximadamente 20 a aproximadamente 250 ml/kg; alternativamente de aproximadamente 30 a aproximadamente 200 ml/kg; alternativamente de aproximadamente 40 a aproximadamente
150 ml/kg; o alternativamente de aproximadamente 50 a aproximadamente 125 ml/kg. Como anteriormente, el caudal volumétrico del gas de purga está a una temperatura estándar (21,1 °C) y una presión estándar (101 kPa).
Algunos métodos para desgasificar metales fundidos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano pueden ser eficaces para eliminar más de aproximadamente un 10 por ciento en peso del gas disuelto presente en el baño de metal fundido, es decir, la cantidad de gas disuelto en el baño de metal fundido puede reducirse en más de aproximadamente un 10 por ciento en peso con respecto a la cantidad de gas disuelto presente antes de emplear el proceso de desgasificación. La cantidad de gas disuelto presente puede reducirse en más de aproximadamente un 15 por ciento en peso, más de aproximadamente un 20 por ciento en peso, más de aproximadamente un 25 por ciento en peso, más de aproximadamente un 35 por ciento en peso, más de aproximadamente un 50 por ciento en peso, más de aproximadamente un 75 por ciento en peso o más de aproximadamente un 80 por ciento en peso de la cantidad de gas disuelto presente antes de emplear el método de desgasificación. Por ejemplo, si el gas disuelto es hidrógeno, los niveles de hidrógeno en un baño fundido que contiene aluminio o cobre en más de alrededor de 0,3 ppm o 0,4 ppm o 0,5 ppm (en una base en masa) pueden ser perjudiciales y, con frecuencia, el contenido de hidrógeno en el metal fundido puede ser de aproximadamente 0,4 ppm, de aproximadamente 0,5 ppm, de aproximadamente 0,6 ppm, de aproximadamente 0,7 ppm, de aproximadamente 0,8 ppm, de aproximadamente 0,9 ppm, de aproximadamente 1 ppm, de aproximadamente 1,5 ppm, de aproximadamente
2 ppm o más de 2 ppm. Se contempla que el empleo de los métodos descritos en la presente memoria pueda reducir la cantidad de gas disuelto en el baño de metal fundido a menos de aproximadamente 0,4 ppm; alternativamente, a menos de aproximadamente 0,3 ppm; alternativamente, a menos de aproximadamente 0,2 ppm; alternativamente, a dentro de un rango de aproximadamente 0,1 a aproximadamente 0,4 ppm; alternativamente, a dentro de un rango de aproximadamente 0,1 a aproximadamente 0,3 ppm; o alternativamente, a dentro de un rango de aproximadamente
0,2 a aproximadamente 0,3 ppm. El gas disuelto puede ser o puede comprender hidrógeno y el baño de metal fundido puede ser o puede comprender aluminio y/o cobre.
Algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano y dirigidos a métodos de desgasificación (por ejemplo, reducción de la cantidad de un gas disuelto en un baño que comprende un metal fundido) o a métodos para eliminar impurezas pueden comprender operar un dispositivo ultrasónico en el baño de metal fundido. EI dispositivo ultrasónico puede comprender un transductor ultrasónico y una sonda alargada, y la sonda puede comprender un primer extremo y un segundo extremo. EI primer extremo puede estar unido al transductor ultrasónico y el segundo extremo puede comprender una punta, y la punta de la sonda alargada puede comprender niobio. Más abajo se describen aspectos concretos sobre ejemplos ilustrativos y no limitantes de dispositivos ultrasónicos que se pueden emplear en los procesos y los métodos descritos en la presente memoria.
En lo que se refiere a un proceso de desgasificación ultrasónica o a un proceso para eliminar impurezas, el gas de purga puede introducirse en el baño de metal fundido, por ejemplo, en un lugar cerca del dispositivo ultrasónico. El gas de purga puede introducirse en el baño de metal fundido en un lugar cerca de la punta del dispositivo ultrasónico.
El gas de purga puede introducirse en el baño de metal fundido dentro de una distancia de aproximadamente 1 metro de la punta del dispositivo ultrasónico, tal como, por ejemplo, dentro de una distancia de aproximadamente 100 cm, dentro de una distancia de aproximadamente 50 cm, dentro de una distancia de aproximadamente 40 cm, dentro de una distancia de aproximadamente 30 cm, dentro de una distancia de aproximadamente 25 cm o dentro de una distancia de aproximadamente 20 cm, de la punta del dispositivo ultrasónico. El gas de purga puede introducirse en el baño de metal fundido dentro de una distancia de aproximadamente 15 cm de la punta del dispositivo ultrasónico; alternativamente, dentro de una distancia de aproximadamente 10 cm; alternativamente, dentro de una distancia de aproximadamente 8 cm; alternativamente, dentro de una distancia de aproximadamente 5 cm; alternativamente, dentro de una distancia de aproximadamente 3 cm; alternativamente, dentro de una distancia de aproximadamente 2 cm; o alternativamente, dentro de una distancia de aproximadamente 1 cm. El gas de purga puede introducirse en el baño de metal fundido junto a la punta del dispositivo ultrasónico o a través de la misma.
Aunque no se pretende estar limitado por esta teoría, el uso de un dispositivo ultrasónico y la incorporación de un gas de purga en estrecha proximidad resulta en una reducción dramática en la cantidad de gas disuelto en un baño que contiene metal fundido. La energía ultrasónica producida por el dispositivo ultrasónico puede crear burbujas de cavitación en la masa fundida, dentro de las cuales se puede difundir el gas disuelto. Sin embargo, en ausencia del gas de purga, muchas de las burbujas de cavitación pueden colapsar antes de alcanzar la superficie del baño de metal fundido. EI gas de purga puede disminuir la cantidad de burbujas de cavitación que colapsan antes de llegar a la superficie y/o puede aumentar el tamaño de las burbujas que contienen el gas disuelto y/o puede aumentar el número de burbujas en el baño de metal fundido y/o puede aumentar la tasa de transporte de las burbujas que contienen gas disuelto a la superficie del baño de metal fundido. EI dispositivo ultrasónico puede crear burbujas de cavitación muy cerca de la punta del dispositivo ultrasónico. Por ejemplo, para un dispositivo ultrasónico que tiene una punta con un diámetro de aproximadamente 2 a 5 cm, las burbujas de cavitación pueden estar dentro de una distancia de aproximadamente 15 cm, aproximadamente 10 cm, aproximadamente 5 cm, aproximadamente 2 cm o aproximadamente 1 cm de la punta del dispositivo ultrasónico antes de colapsar. Si el gas de purga se agrega a una distancia que está demasiado lejos de la punta del dispositivo ultrasónico, el gas de purga puede no ser capaz de difundirse en las burbujas de cavitación. Por lo tanto, en ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano, el gas de purga se introduce en el baño de metal fundido dentro de una distancia de
aproximadamente 25 cm o aproximadamente 20 cm de la punta del dispositivo ultrasónico y, más beneficiosamente, dentro de una distancia de aproximadamente 15 cm, dentro de una distancia de aproximadamente 10 cm, dentro de una distancia de aproximadamente 5 cm, dentro de una distancia de aproximadamente 2 cm, o dentro de una distancia de aproximadamente 1 cm, de la punta del dispositivo ultrasónico.
Los dispositivos ultrasónicos pueden estar en contacto con metales fundidos tales como aluminio o cobre, por ejemplo, tal como se describe en la publicación de patente de EE. UU. n° 2009/0224443. En un dispositivo ultrasónico para reducir el contenido de gas disuelto (por ejemplo, hidrógeno) en un metal fundido, se puede usar niobio o una aleación del mismo como una barrera protectora para el dispositivo cuando se expone al metal fundido, o como un componente del dispositivo con exposición directa al metal fundido.
Algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano pueden proporcionar sistemas y métodos para aumentar la vida de los componentes directamente en contacto con los metales fundidos. Por ejemplo, pueden usar niobio para reducir la degradación de materiales en contacto con metales fundidos, lo que resulta en mejoras significativas de la calidad en los productos finales. En otras palabras, pueden preservar o aumentar la vida de materiales o componentes en contacto con metales fundidos mediante la utilización de niobio como barrera protectora. EI niobio puede tener propiedades, por ejemplo, su alto punto de fusión, que pueden ayudar a proporcionar los ejemplos arriba mencionados. Además, el niobio también puede formar una barrera de óxido protector cuando se expone a temperaturas de aproximadamente 200 °C y superiores.
Además, algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano pueden proporcionar sistemas y métodos para aumentar la vida de los componentes directamente en contacto o en la interfaz con los metales fundidos. Debido a que el niobio tiene baja reactividad con ciertos metales fundidos, el uso de niobio puede evitar que un material de sustrato se degrade. En consecuencia, algunos ejemplos relacionados con la desgasificación ultrasónica y la refinación ultrasónica de grano pueden usar niobio para reducir la degradación de materiales de sustrato, lo que resulta en mejoras significativas de la calidad en los productos finales. En consecuencia, el niobio en asociación con metales fundidos puede combinar el alto punto de fusión del niobio y su baja reactividad con metales fundidos, tales como aluminio y/o cobre.
Se puede usar niobio o una aleación del mismo en un dispositivo ultrasónico que comprende un transductor ultrasónico y una sonda alargada. La sonda alargada puede comprender un primer extremo y un segundo extremo, en donde el primer extremo puede estar unido al transductor ultrasónico y el segundo extremo puede comprender una punta. La punta de la sonda alargada puede comprender niobio (por ejemplo, niobio o una aleación del mismo). EI dispositivo ultrasónico puede usarse en un proceso de desgasificación ultrasónica, tal como se ha descrito más arriba. EI transductor ultrasónico puede generar ondas ultrasónicas, y la sonda unida al transductor puede transmitir las ondas ultrasónicas a un baño que comprende un metal fundido, tal como aluminio, cobre, zinc, acero, magnesio y similares, o mezclas y/o combinaciones de los mismos (por ejemplo, incluyendo varias aleaciones de aluminio, cobre, zinc, acero, magnesio, etc.).
Se usa una combinación de desgasificación ultrasónica y refinación ultrasónica de grano. EI uso de la combinación de desgasificación ultrasónica y refinación ultrasónica de grano proporciona ventajas tanto por separado como en combinación, tal como se describe más abajo. Aunque no se limita a la siguiente discusión, la siguiente discusión proporciona una comprensión de los efectos únicos que acompañan a una combinación de desgasificación ultrasónica y refinación ultrasónica de grano, que conduce a mejora(s) en la calidad general de un producto de colada que no es (son) de esperar cuando se utiliza solo uno cualquiera de los dos métodos. Estos efectos han sido realizados por los inventores en su desarrollo de este procesamiento ultrasónico combinado.
En la desgasificación ultrasónica se eliminan los productos químicos de cloro (utilizados cuando no se usa desgasificación ultrasónica) del proceso de fundición de metales. Cuando el cloro como sustancia química está presente en un baño de metal fundido, puede reaccionar y formar fuertes enlaces químicos con otros elementos extraños en el baño, tales como álcalis que podrían estar presentes. Cuando los álcalis están presentes, se forman sales estables en el baño de metal fundido, lo que podría conducir a inclusiones en el producto de metal colado que deterioran su conductividad eléctrica y sus propiedades mecánicas. Sin la refinación ultrasónica de grano, se utilizan refinadores químicos de grano tales como boruro de titanio, pero estos materiales típicamente contienen álcalis.
Por consiguiente, con desgasificación ultrasónica que elimina cloro como un elemento de proceso y con refinación ultrasónica de grano que elimina los refinadores de grano (una fuente de álcalis), la probabilidad de formación de sal estable y la formación de inclusión resultante en el producto de metal colado se reduce sustancialmente. Además, la eliminación de estos elementos extraños como impurezas mejora la conductividad eléctrica del producto de metal colado. Por consiguiente, la combinación de desgasificación ultrasónica y refinación ultrasónica de grano significa que el producto de colada resultante tiene propiedades mecánicas y de conductividad eléctrica superiores, ya que dos de las principales fuentes de impurezas se eliminan sin sustituir una impureza extraña por otra.
Otra ventaja proporcionada por la combinación de desgasificación ultrasónica y refinación ultrasónica de grano se refiere al hecho de que tanto la desgasificación ultrasónica como la refinación ultrasónica de grano "agitan" eficazmente el baño fundido, homogeneizando el material fundido. Cuando una aleación del metal se funde y después se enfría hasta la solidificación, pueden existir fases intermedias de las aleaciones debido a las respectivas diferencias
en los puntos de fusión de las diferentes proporciones de aleación. Tanto la desgasificación ultrasónica como la refinación ultrasónica de grano agitan y mezclan las fases intermedias de vuelta a la fase fundida.
Todas estas ventajas permiten obtener un producto de grano pequeño, que tienen menos impurezas, menos inclusiones, mejor conductividad eléctrica, mejor ductilidad y mayor resistencia a la tracción de lo esperable cuando se ha utilizado bien la desgasificación ultrasónica, bien la refinación ultrasónica de grano, o cuando uno o ambos métodos han sido reemplazados con procesamiento de cloro convencional o cuando se han utilizado refinadores químicos de grano.
Demostración de refinación ultrasónica de grano
Se han utilizado las estructuras de contención mostradas en las figuras 2 y 3 y 3A con una profundidad de 10 cm y una anchura de 8 cm, que forman una artesa o canal rectangular en la rueda 30 de colada. EI espesor de la banda de metal flexible era de 6,35 mm. La anchura de la banda de metal flexible era de 8 cm. La aleación de acero utilizada para la banda consistía en acero 1010. Se usó una frecuencia ultrasónica de 20 KHz a una potencia de 120 W (por sonda), suministrada a uno o dos transductores que tenían las sondas vibratorias en contacto con agua en el medio de enfriamiento. Como molde se utilizó una sección de una rueda de colada de aleación de cobre. Como medio de enfriamiento se suministró agua a una temperatura cercana a la temperatura ambiente y que fluía a aproximadamente 15 litros/min a través de los canales 46.
Se vertió aluminio fundido en régimen de 40 kg/min, produciendo una colada de aluminio continua que muestra propiedades coherentes con una estructura de grano equiaxial aunque no se agregaron refinadores de grano. De hecho, utilizando esta técnica se han colado aproximadamente 4,082 millones de kilogramos de barra de aluminio y se han estirado a las dimensiones finales para aplicaciones de hilo y cable.
Productos de metal
En un canal de una rueda de colada o en las estructuras de colada arriba descritas se pueden formar productos que incluyen una composición metálica colada sin necesidad de refinadores de grano y que todavía tienen tamaños de grano submilimétricos. En consecuencia, las composiciones metálicas coladas se pueden producir con menos de un 5% de las composiciones que incluyen los refinadores de grano y aun así obtener tamaños de grano submilimétricos. Las composiciones metálicas coladas se pueden producir con menos de un 2% de las composiciones que incluyen los refinadores de grano y aun así obtener tamaños de grano submilimétricos. Las composiciones metálicas coladas se pueden producir con menos de un 1% de las composiciones que incluyen los refinadores de grano y aun así obtener tamaños de grano submilimétricos. En una composición preferida, los refinadores de grano constituyen menos de un 0,5% o menos de un 0,2% o menos de un 0,1%. Las composiciones metálicas coladas se pueden producir con las composiciones que no incluyen refinadores de grano y aun así obtener tamaños de grano submilimétricos.
Las composiciones metálicas coladas pueden tener una variedad de tamaños de grano submilimétricos dependiendo de una serie de factores que incluyen los constituyentes del metal "puro" o aleado, los regímenes de vertido, las temperaturas de vertido, la velocidad de enfriamiento. La lista de tamaños de grano disponibles para la presente invención incluye lo siguiente. Para aluminio y aleaciones de aluminio, los tamaños de grano varían de 200 a 900 micras, o de 300 a 800 micras, o de 400 a 700 micras, o de 500 a 600 micras. Para cobre y las aleaciones de cobre, los tamaños de grano varían de 200 a 900 micras, o de 300 a 800 micras, o de 400 a 700 micras, o de 500 a 600 micras. Para oro, plata o estaño o aleaciones de los mismos, los tamaños de grano varían de 200 a 900 micras, o de 300 a 800 micras, o de 400 a 700 micras, o de 500 a 600 micras. Para magnesio o aleaciones de magnesio, los tamaños de grano varían de 200 a 900 micras, o de 300 a 800 micras, o de 400 a 700 micras, o de 500 a 600 micras. Aunque se indican en intervalos, la invención también puede tener valores intermedios. En un aspecto de la presente invención se pueden agregar pequeñas concentraciones (menos del 5%) de los refinadores de grano para reducir aún más el tamaño de grano a valores entre 100 y 500 micras. Las composiciones metálicas coladas pueden incluir aluminio, cobre, magnesio, zinc, plomo, oro, plata, estaño, bronce, latón y aleaciones de los mismos.
Las composiciones metálicas coladas pueden ser estiradas o conformadas de otro modo en barras, varillas, láminas, hilos, tochos y gránulos.
Control informatizado
EI controlador 500 en las figuras 1,2, 3 y 4 puede implementarse por medio del sistema informático 1201 mostrado en la figura 7. EI sistema informático 1201 se puede usar como el controlador 500 para controlar los sistemas de colada arriba indicados o cualquier otro sistema o aparato de colada que emplee el tratamiento ultrasónico de la presente invención. Aunque en las figuras 1, 2, 3 y 4 se representa en particular como un controlador, el controlador 500 puede incluir procesadores discretos y separados en comunicación entre sí y/o dedicados a una función específica de control.
En particular, el controlador 500 puede programarse específicamente con algoritmos de control que llevan a cabo las funciones representadas por el diagrama de flujo en la figura 8.
La figura 8 representa un diagrama de flujo cuyos elementos se pueden programar o almacenar en un medio legible por ordenador o en uno de los dispositivos de almacenamiento de datos descritos más abajo. EI diagrama de flujo de la figura
8 representa un método para inducir sitios de nucleación en un producto de metal. En el elemento de etapa 1802, el elemento programado dirigiría la operación de vertido de metal fundido, en una estructura de contención de metal fundido. En el elemento de etapa 1804, el elemento programado dirigiría la operación de enfriamiento de la estructura de contención de metal fundido, por ejemplo, mediante el paso de un medio líquido a través de un canal de enfriamiento cerca de la estructura de contención de metal fundido. En el elemento de etapa 1806, el elemento programado dirigiría la operación de acoplamiento de energía vibratoria al metal fundido. En este elemento, la energía vibratoria tendría una frecuencia y potencia que induce sitios de nucleación en el metal fundido, tal como se describe más arriba.
Elementos tales como la temperatura del metal fundido, el régimen de vertido, el flujo de enfriamiento a través de los pasajes del canal de enfriamiento, y el enfriamiento del molde y elementos relacionados con el control y el estirado del producto colado a través del molino, incluyendo el control de la potencia y frecuencia de las fuentes de energía vibratoria, se programarían con lenguajes de software estándar (descritos más abajo) para producir procesadores de propósito especial que contienen instrucciones para aplicar el método para inducir sitios de nucleación en un producto de metal.
Mas específicamente, el sistema informático 1201 mostrado en la figura 7 incluye un bus 1202 u otro mecanismo de comunicación para comunicar información, y un procesador 1203 acoplado con el bus 1202 para procesar la información. EI sistema informático 1201 también incluye una memoria principal 1204, tal como una memoria de acceso aleatorio (RAM) u otro dispositivo de almacenamiento dinámico (por ejemplo, RAM dinámica (DRAM), RAM estática (SRAM) y DRAM sincrónica (SDRAM), acoplada al bus 1202 para almacenar información e instrucciones que han de ser ejecutadas por el procesador 1203. Además, la memoria principal 1204 se puede usar para almacenar variables temporales u otra información intermedia durante la ejecución de instrucciones por el procesador 1203. EI sistema informático 1201 incluye además una memoria de solo lectura (ROM) 1205 u otro dispositivo de almacenamiento estático (por ejemplo, memoria de solo lectura programable (PROM), PROM borrable (EPROM) y PROM borrable eléctricamente (EEPROM) acoplado al bus 1202 para almacenar información estática e instrucciones para el procesador 1203.
EI sistema informático 1201 también incluye un controlador 1206 de disco acoplado al bus 1202 para controlar uno o más dispositivos de almacenamiento para almacenar información e instrucciones, tales como un disco duro magnético 1207 y un controlador de medios extraíble 1208 (por ejemplo, unidad de disquete, unidad de disco compacto de solo lectura, unidad de disco compacto de lectura/escritura, jukebox de disco compacto, unidad de cintas y unidad magnetoóptica extraíble. Los dispositivos de almacenamiento pueden agregarse al sistema informático 1201 utilizando una interfaz de dispositivo apropiada (por ejemplo, interfaz reducida de sistemas de ordenador (SCSI), electrónica de dispositivo integrada (IDE), IDE mejorada (E-IDE), acceso directo a memoria (DMA) o ultra-DMA).
EI sistema informático 1201 también puede incluir dispositivos lógicos de propósito especial (por ejemplo, circuitos integrados de aplicación especifica (ASIC)) o dispositivos lógicos configurables (por ejemplo, dispositivos lógicos programables simples (SPLD), dispositivos lógicos programables complejos (CPLD) y matrices de puertas programables in situ (FPGA)).
EI sistema informático 1201 también puede incluir un controlador 1209 de pantalla acoplado al bus 1202 para controlar una pantalla, tal como un tubo de rayos catódicos (CRT) o una pantalla de cristal líquido (LCD), para mostrar información a un usuario de ordenador. EI sistema informático incluye dispositivos de entrada, tales como un teclado y un dispositivo señalador, para interactuar con un usuario de ordenador (por ejemplo, un usuario que interactúa con el controlador 500) y proporcionar información al procesador 1203.
EI sistema informático 1201 realiza una parte o la totalidad de las etapas de procesamiento de la invención (tal como, por ejemplo, los descritos en relación con la provisión de energía vibratoria a un metal líquido en un estado de arresto térmico) en respuesta a la ejecución por parte del procesador 1203 de una o más secuencias de una o más instrucciones contenidas en una memoria, tal como la memoria principal 1204. Dichas instrucciones se pueden leer en la memoria principal 1204 desde otro medio legible por ordenador, tal como un disco duro 1207 o un controlador de medios extraíble 1208. También se pueden emplear uno o más procesadores en una disposición de multiprocesamiento para ejecutar las secuencias de instrucciones contenidas en la memoria principal 1204. Alternativamente se pueden usar circuitos cableados en lugar de instrucciones de software o en combinación con las misma. Por lo tanto, los ejemplos no están limitados a ninguna combinación especifica de circuitos de hardware y software.
EI sistema informático 1201 incluye por lo menos un medio o memoria legible por ordenador para mantener instrucciones y contener estructuras de datos, tablas, registros u otros datos descritos en la presente memoria. Algunos ejemplos de medios legibles por ordenador son discos compactos, discos duros, disquetes, cintas, discos magnetoóticos, PROM (EPROM, EEPROM, flash EPROM), DRAM, SRAM, SDRAM o cualquier otro medio magnético, discos compactos (por ejemplo, CD-ROM) o cualquier otro medio óptico, u otro medio físico, una onda portadora (descrita más abajo) o cualquier otro medio que pueda ser leído por un ordenador.
Un software almacenado en uno cualquiera o en una combinación de medios legibles por ordenador puede ser utilizado para controlar el sistema informático 1201, para controlar un dispositivo o dispositivos para implementar la invención, y para permitir que el sistema informático 1201 interactúe con un usuario humano. Dicho software puede incluir, pero no está limitado a, controladores de dispositivo, sistemas operativos, herramientas de desarrollo y software de aplicaciones. Dichos medios legibles por ordenador incluyen además el producto de programa informático de la
invención para realizar todo o una parte (si se distribuye el procesamiento) del procesamiento realizado en la implementación de la invención.
Los dispositivos de código informático de la invención pueden ser cualquier mecanismo de código interpretable o ejecutable, que incluye, pero no está limitado a, scripts, programas interpretables, bibliotecas de enlace dinámico (OLL), clases de Java y programas ejecutables completos. Además, partes del procesamiento de la invención se pueden distribuir para mejor rendimiento, fiabilidad y/o costo.
La expresión "medio legible por ordenador", tal como se usa en la presente memoria, se refiere a cualquier medio que participe en la provisión de instrucciones al procesador 1203 para su ejecución. Un medio legible por ordenador puede adoptar muchas formas, que incluyen, pero no se limitan a, medios no volátiles, medios volátiles y medios de transmisión. Los medios no volátiles incluyen, por ejemplo, discos magnéticos ópticos y discos magneto-ópticos, tales como el disco duro 1207 o el disco de medios extraíble 1208. Los medios volátiles incluyen memoria dinámica, tal como la memoria principal 1204. Los medios de transmisión incluyen cables coaxiales, hilo de cobre y fibras ópticas, incluyendo los hilos que forman el bus 1202. Los medios de transmisión también pueden adoptar la forma de ondas acústicas o de luz, tales como las generadas durante las comunicaciones de datos de ondas de radio e infrarrojas.
EI sistema informático 1201 también puede incluir una interfaz 1213 de comunicación acoplada al bus 1202. La interfaz 1213 de comunicación proporciona un acoplamiento de comunicación de datos bidireccional a un enlace 1214 de red que está conectado, por ejemplo, a una red de área local (LAN) 1215 o a otra red 1216 de comunicaciones tal como Internet. Por ejemplo, la interfaz 1213 de comunicación puede consistir en una tarjeta de interfaz de red para conectarse a cualquier LAN conmutada por paquetes. Como otro ejemplo, la interfaz 1213 de comunicación puede consistir en una tarjeta de línea de abonado digital asimétrica (ADSL), una tarjeta de red digital de servicios integrados (ISDN) o un módem para proporcionar una conexión de comunicación de datos a un tipo correspondiente de línea de comunicaciones. También se pueden implementar enlaces inalámbricos. En cualquier implementación de este tipo, la interfaz 1213 de comunicación envía y recibe señales eléctricas, electromagnéticas u ópticas que transportan flujos de datos digitales que representan diversos tipos de información.
EI enlace 1214 de red proporciona típicamente comunicación de datos a través de una o más redes a otros dispositivos de datos. Por ejemplo, el enlace 1214 de red puede proporcionar una conexión con otro ordenador a través de una red local 1215 (por ejemplo, una LAN) o a través de un equipo operado por un proveedor de servicios, que proporciona servicios de comunicación a través de una red 1216 de comunicaciones. Esta capacidad permite disponer de múltiples de los controladores 500 arriba descritos conectados en red para propósitos tales como la automatización amplia de fabrica o control de calidad. La red local 1215 y la red 1216 de comunicaciones usan, por ejemplo, señales eléctricas, electromagnéticas u ópticas que transportan flujos de datos digitales, y la capa física asociada (por ejemplo, cable CAT 5, cable coaxial, fibra óptica, etc.). Las señales a través de varias redes y las señales en el enlace 1214 de red y a través de la interfaz 1213 de comunicación, que llevan los datos digitales hacia y desde el sistema 1201 informático pueden implementarse en señales de banda base, o señales basadas en ondas portadoras. Las señales de banda base transportan los datos digitales como pulsos eléctricos no modulados que son descriptivos de un flujo de bits de datos digitales, donde el término "bits" debe interpretarse en sentido amplio como símbolo, donde cada símbolo transporta al menos uno o más bits de información. Los datos digitales también se pueden usar para modular una onda portadora, por ejemplo con señales codificadas de amplitud, fase y/o desplazamiento de frecuencia que se propagan a través de medios conductores o se transmiten como ondas electromagnéticas a través de un medio de propagación. Por lo tanto, los datos digitales pueden enviarse como datos de banda base no modulados a través de un canal de comunicación "cableado" y/o enviarse dentro de una banda de frecuencia predeterminada, diferente de la banda de base, mediante modulación de una onda portadora. EI sistema 1201 informático puede transmitir y recibir datos, incluyendo el código de programa, a través de la(s) red(es) 1215 y 1216, el enlace 1214 de red y la interfaz 1213 de comunicación. Además, el enlace 1214 de red puede proporcionar una conexión a través de una LAN 1215 para un dispositivo móvil 1217 tal como un ordenador portátil con asistente digital personal (PDA) o un teléfono móvil.
Mas específicamente se proporciona un sistema continuo de colada y laminación (CCRS) que puede producir bobinas de barra de aluminio puro con calidad de conductor eléctrico y de barra de aleación de aluminio con calidad de conductor directamente a partir de metal fundido en una base continua. EI CCRS puede usar uno o más de los sistemas 1201 informáticos (arriba descritos) para implementar control, supervisión y almacenamiento de datos.
Para promover el rendimiento de una barra de aluminio de alta calidad, un sistema avanzado de supervisión informática y adquisición de datos (SCADA) supervisa y/o controla el tren de laminación (es decir, el CCRS). Se pueden mostrar, representar gráficamente, almacenar y analizar variables y parámetros adicionales de este sistema para control de calidad.
Uno o más de los siguientes procesos de ensayo de posproducción se capturan en el sistema de adquisición de datos.
Los detectores de defectos por corrientes parasitas se pueden utilizar en línea para supervisar continuamente la calidad de la superficie de la barra de aluminio. Se pueden detectar inclusiones, si están localizadas cerca de la superficie de la barra, ya que la inclusión de la matriz actúa como un defecto discontinuo. Durante la colada y la laminación de la barra de aluminio, los defectos en el producto terminado pueden provenir de cualquier parte en el proceso. Una química de fusión incorrecta y/o un exceso de hidrógeno en el metal pueden producir defectos durante
el proceso de laminación. EI sistema de corrientes parasitas es un ensayo no destructiva y el sistema de control para el CCRS puede alertar al operador o los operadores de cualquiera de los defectos arriba descritos. EI sistema de corrientes parasitas puede detectar defectos superficiales y clasificar los defectos como pequeños, medianos o grandes. Los resultados de las corrientes parasitas pueden registrarse en el sistema SCADA y se puede rastrear el lote de aluminio (u otro metal que procesado) y cuándo se ha producido.
Una vez que la barra se devana al final del proceso, las propiedades mecánicas y eléctricas generales del aluminio colado se pueden medir y registrar en el sistema SCADA. Los ensayos de calidad del producto incluyen: tracción, alargamiento y conductividad. La resistencia a la tracción es una medida de la resistencia de los materiales y es la fuerza máxima que el material puede soportar bajo tensión antes de romperse. Los valores de alargamiento son una medida de la ductilidad del material. Las mediciones de conductividad generalmente se notifican como un porcentaje del "estándar internacional de cobre recocido" (IACS). Estas métricas de calidad del producto pueden registrarse en el sistema SCADA y se puede rastrear el lote de aluminio y cuándo se ha producido.
Además de los datos de corrientes parasitas, el análisis de superficie se puede llevar a cabo utilizando ensayos de torsión. La barra de aluminio colado se somete a un ensayo de torsión controlada. Los defectos asociados con una solidificación inadecuada, inclusiones y defectos longitudinales creados durante el proceso de laminación se magnifican y se revelan en la barra retorcida. En general, estos defectos se manifiestan en forma de una costura que es paralela a la dirección de laminación. Una serie de líneas paralelas después de la torsión de la barra en el sentido de las agujas del reloj y en el sentido contrario a las agujas del reloj indica que la muestra es homogénea, mientras que las faltas de homogeneidad en el proceso de colada resultarán en líneas fluctuantes. Los resultados de los ensayos de torsión pueden registrarse en el sistema SCADA y se puede rastrear el lote de aluminio y cuándo se ha producido.
Análisis de muestras
Las muestras descritas más abajo se realizaron con el sistema CCR arriba indicado. EI proceso de colada y laminación que produjo las muestras comenzó como una corriente continua de aluminio fundido desde un sistema de hornos de fundición y mantenimiento, suministrada a través de un sistema de lavadero con revestimiento refractario a un sistema de refinación química de grano en línea o al sistema de refinación ultrasónica de grano arriba descrito. Además, el sistema CCR incluía el sistema de desgasificación ultrasónica arriba descrito, que usa ondas acústicas ultrasónicas y un gas de purga con el fin de eliminar el hidrógeno disuelto u otros gases del aluminio fundido. A partir del desgasificador, el metal fluía a un filtro de metal fundido con elementos de cerámica porosa que reducen aún más las inclusiones en el metal fundido. EI sistema de lavadero transportaba después el aluminio fundido al distribuidor. A partir del distribuidor, el aluminio fundido se vertía en un molde formado por la ranura periférica de un anillo de colada de cobre y una banda de acero, tal como se describe más arriba. EI aluminio fundido se enfriaba en una barra de colada sólida mediante agua distribuida a través de boquillas de rociado de colectores de agua de múltiples zonas con medidores magnéticos de flujo para zonas críticas. La barra de colada continua de aluminio salía del anillo de colada sobre un transportador de extracción de barras a un tren de laminación.
EI tren de laminación incluía soportes de laminación accionados individualmente que reducen el diámetro de la barra. La barra se enviaba después a un tren de estirado, donde las barras se estiraban a diámetros predeterminados y después se enrollaban. Una vez que la barra estaba enrollada al final del proceso, se medían las propiedades mecánicas y eléctricas generales del aluminio colado. Los ensayos de calidad incluyen: tracción, alargamiento y conductividad. La resistencia a la tracción es una medida de la resistencia de los materiales y es la fuerza máxima que el material puede soportar bajo tensión antes de romperse. Los valores de alargamiento son una medida de la ductilidad del material. Las mediciones de conductividad generalmente se notifican como un porcentaje del "estándar internacional de cobre recocido" (IACS).
1) La resistencia a la tracción es una medida de la resistencia de los materiales y es la fuerza máxima que el material puede soportar bajo tensión antes de romperse. Las mediciones de tracción y alargamiento se llevaron a cabo en la misma muestra. Se seleccionó una muestra con una longitud de calibre de 25,4 cm (10") para mediciones de tracción y alargamiento. La muestra de barra se insertó en la máquina de tracción. Los agarres se colocaron en marcas de calibre de 25,4 cm (10"). Resistencia a la Tracción = Fuerza de Ruptura (libras)/Área de la sección transversal (mí2) donde r (pulgadas) es el radio de la barra.
2) % de alargamiento = ((Li - L¿)/Lí) x 100. Li es la longitud de calibre inicial del material y L2 es la longitud final que se obtiene colocando las dos muestras rotas del ensayo de tracción juntas y midiendo el fallo que se produce. En general, cuanto más dúctil sea el material, más estricción se observará en la muestra en tensión.
3) Conductividad: las mediciones de conductividad generalmente se notifican como un porcentaje del "estándar internacional de cobre recocido" (IACS). Las mediciones de conductividad se llevan a cabo utilizando Kelvin Bridge y los detalles se proporcionan en ASTM B193-02. La IACS es una unidad de conductividad eléctrica para metales y aleaciones relativa a un conductor de cobre recocido estándar; un valor de IACS del 100% se refiere a una conductividad de 5,80 x 10⁷ siemens por metro (58,0 MS/m) a 20 °C.
EI proceso de barra continua tal como se describe más arriba se utilizó para producir no solo conductores de aluminio de calidad eléctrica, sino que también se puede usar para aleaciones de aluminio mecánicas que utilizan refinación
ultrasónica de grano y desgasificación ultrasónica. Para probar el proceso de refinación ultrasónica de grano se recogieron y atacaron con ácidos muestras de la barra de colada.
Se completó un análisis comparativo de las propiedades de la barra entre una barra colada utilizando un proceso de refinación ultrasónica de grano y una barra colada utilizando refinadores de grano TIBOR convencionales. La tabla 1 muestra los resultados de la barra procesada utilizando el refinador ultrasónico de grano frente a los resultados de la barra procesada utilizando refinadores de grano TIBOR.
Tabla 1: Ensayos de Calidad: refinación ultrasónica de grano frente a refinación química de grano1


1 a: 1000 libras por pulgada cuadrada; b: porcentaje de alargamiento; c: notificado como % de IACS; d: promedio de 13 bobinas de barra.
Los defectos asociados con la solidificación inadecuada, las inclusiones y los defectos longitudinales creados durante el proceso de laminación se magnificaron y se revelaron en la barra retorcida. En general, estos defectos se manifiestan en forma de una costura que es paralela a la dirección de laminación. Una serie de líneas paralelas después de la torsión de la barra en el sentido de las agujas del reloj y en el sentido contrario a las agujas del reloj indica que la muestra es homogénea, mientras que las faltas de homogeneidad en el proceso de colada resultarán en líneas fluctuantes.
Los datos en la siguiente tabla 2 indicaban que se produjeron muy pocos defectos con el uso de ultrasonido. Aunque no se han alcanzado conclusiones definitivas, al menos a partir de este conjunto de puntos de datos, parece que el número de defectos superficiales observados mediante un probador de corrientes parasitas era menor en el caso del material procesado con la utilización de ultrasonido.
Tabla 1: Análisis de defectos: refinación ultrasónica de grano frente a refinación química de grano


Los resultados del ensayo de torsión indicaban que la calidad de la superficie de la barra con refinación ultrasónica de grano era tan buena como la calidad de la superficie de la barra producida utilizando refinadores químicos de grano. Una vez instalado el refinador ultrasónico de grano en el proceso de barra continua (CR), el refinador químico de grano se redujo a cero mientras se producía una barra de colada de alta calidad. La barra laminada en caliente se estiró después a diversos tamaños de hilo que iban desde 0,267 cm (0,1052") a 0,477 cm (0,1878").
Después, los hilos fueron procesados en cables de transmisión aéreos.
Existen dos conductores independientes para los que se podría usar el producto: conductor de aluminio soportado con acero (ACSS) o conductor de aluminio reforzado con acero (ACSR). Una diferencia entre los dos procesos de fabricación de los conductores consiste en que el hilo de aluminio ACSS se recuece después del trenzado.
La figura 10 es un diagrama de flujo del proceso de hilo de ACSR. Muestra la conversión de aluminio puro fundido en hilo de aluminio que se utilizará en hilo ACSR. La primera etapa en el proceso de conversión consiste en convertir el aluminio fundido en barra de aluminio. En la siguiente etapa, la barra se estira a través de varias matrices y, dependiendo del diámetro final, esto se puede llevar a cabo a través de uno o varios estiramientos. Una vez que la barra está estirada a los diámetros finales, el hilo se enrolla en carretes de pesos que oscilan entre 90,72 y 226,80 kg (200 y 500 libras). Estos carretes individuales se trenzan alrededor de un cable trenzado de acero en cables ACSR que contienen varias trenzas de aluminio individuales. EI número de trenzas y el diámetro de cada trenza dependerá de los requisitos del cliente.
La figura 11 es un diagrama de flujo del proceso de hilo ACSS. Muestra la conversión de aluminio puro fundido en hilo de aluminio que se utilizará en hilo ACSS. La primera etapa en el proceso de conversión consiste en procesar el aluminio fundido en barra de aluminio. En la siguiente etapa, la barra se estira a través de varias matrices y, dependiendo del diámetro final, esto se puede llevar a cabo a través de uno o varios estiramientos. Una vez que la barra está estirada a los diámetros finales, el hilo se enrolla en carretes de pesos que oscilan entre 90,72 y 226,80 kg (200 y 500 libras). Estos carretes individuales se trenzan alrededor de un cable trenzado de acero en cables ACSS que contiene varias trenzas de aluminio individuales. EI número de trenzas y el diámetro de cada hilo dependerán de los requisitos del cliente. Una diferencia entre el cable ACSR y el cable ACSS consiste en que, una vez que el aluminio está trenzado alrededor del cable de acero, todo el cable se trata térmicamente en hornos para llevar el aluminio a una condición de recocido completo. Es importante señalar que en ACSR la resistencia del cable se deriva de la combinación de las resistencias debidas al cable de aluminio y acero, mientras que en el cable ACSS la mayor parte de la resistencia proviene del acero dentro del cable ACSS.
La figura 12 es un diagrama de flujo del proceso de tira de aluminio, en el que la tira finalmente se procesa en un cable revestido de metal. Muestra que la primera etapa consiste en convertir el aluminio fundido en barra de aluminio. A continuación, la barra se enrolla a través de varias matrices de laminación para convertirla en tira, generalmente de aproximadamente 0,9525 cm (0,375") de ancho y aproximadamente de 0,0381 a 0,0457 cm (de 0,015 a 0,018") de espesor. La tira enrollada se procesa en almohadillas en forma de rosquilla que pesan aproximadamente 272,4 kg (600 libras). Es importante señalar que también se pueden producir otros anchos y espesores utilizando el proceso de laminación, pero el ancho de 0,9525 cm (0,375") y el espesor de 0,0381 a 0,0457 cm (de 0,015 a 0,018") son los más comunes. Estas almohadillas se tratan después térmicamente en hornos para llevar las almohadillas a una condición de recocido intermedio. En esta condición, el aluminio no es completamente duro ni en una condición de recocido completo. La tira se usa después como una envoltura protectora ensamblada como una armadura de cinta (tira) de metal entrelazada que encierra uno o más conductores de circuito aislados.
EI análisis comparativo que se muestra a continuación basado en estos procesos se llevó a cabo en hilo estirado de aluminio procesado con el proceso de refinación ultrasónica de grano e hilo de aluminio procesado utilizando refinadores de grano TIBOR convencionales. En las muestras estiradas se cumplieron todas las especificaciones descritas en las normas ASTM para hilo conductor eléctrico 1350.
Propiedades de la barra convencional que incluye refinadores químicos de grano TIBOR


Propiedades de barra procesada ultrasónicamente


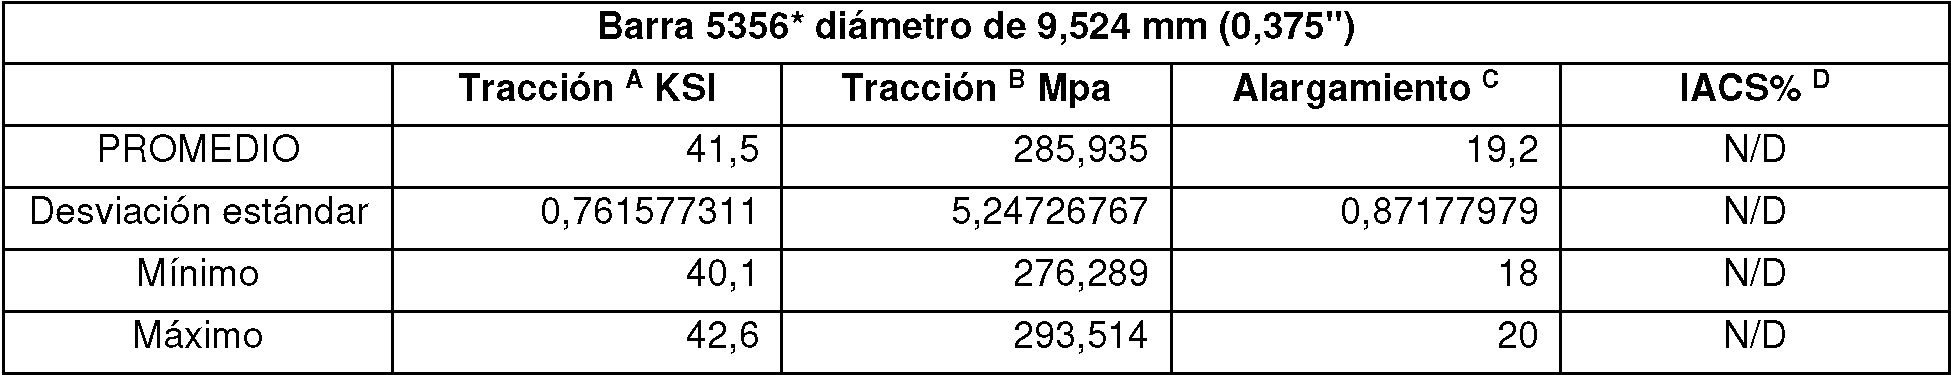
Condiciones de procesamiento para barras procesadas ultrasónicamente

* Las designaciones de las aleaciones son conforme a las Especificaciones de la Asociación del Aluminio
** Conductor de aluminio soportado con acero
*** Conductor de aluminio reforzado con acero
A. 1000 libras por pulgada cuadrada
B. Resistencia a la tracción
C. Porcentaje de alargamiento
D. Estándar internacional de cobre recocido
* Todas las dimensiones de longitud están en pulgadas
La figura 15 es una comparación micrográfica de una aleación de aluminio 1350 EC que muestra la estructura de grano de coladas sin refinadores químicos de grano, con refinadores de grano y con solo refinación de grano ultrasónica. La figura 16 es una comparación tabular de una barra de aleación de aluminio 1350 EC convencional (con refinadores químicos de grano) con una barra de aleación de aluminio 1350 EC (con refinación de grano ultrasónica).
La figura 17 es una comparación tabular de un hilo de aluminio ACSR convencional de 3,302 mm (0,130") de diámetro (con refinadores químicos de grano) con un hilo de aluminio ACSR de 3,302 mm (0,130") de diámetro (con refinación de grano ultrasónica).
La figura 18 es una comparación tabular de una barra de aleación de aluminio 8176 EEE convencional (con refinadores químicos de grano) con una barra de aleación de aluminio 8176 EEE (con refinación de grano ultrasónica).
La figura 19 es una comparación tabular de una barra de aleación de aluminio 5154 convencional (con refinadores químicos de grano) con una barra de aleación de aluminio 5154 (con refinación de grano ultrasónica).
La figura 20 es una comparación tabular de una tira de aleación de aluminio 5154 convencional (con refinadores químicos de grano) con una tira de aleación de aluminio 5154 (con refinación de grano ultrasónica).
La figura 21 es una representación tabular de las propiedades de una barra de aleación de aluminio 5356 (con refinación de grano ultrasónica).
Claims (13)
1. Un dispositivo de procesamiento de metal fundido para una rueda de colada en un molino de colada, que comprende:
una rueda (30) de colada que incluye una banda (36) configurada para confinar el metal fundido en un canal (32) de la rueda (30) de colada,
un conjunto (42) montado en la rueda (30) de colada, que incluye
al menos una fuente (40) de energía vibratoria configurada para suministrar energía vibratoria al metal fundido en la rueda (30) de colada mientras se enfría el metal fundido en la rueda (30) de colada, y
un dispositivo (44) de soporte que sujeta dicha al menos una fuente (40) de energía vibratoria,
caracterizado por que el dispositivo de soporte incluye un alojamiento (44) que comprende un canal (46) de enfriamiento para transportar un medio de enfriamiento a través del mismo, y por que la al menos una fuente (40) de energía vibratoria está configurada para suministrar energía vibratoria al metal fundido en la rueda (30) de colada a través del medio de enfriamiento.
2. El dispositivo según la reivindicación 1, en el que el canal (46) de enfriamiento está adaptado para incluir dicho medio de enfriamiento que comprende al menos uno de los siguientes: agua, gas, metal líquido y aceites de motor.
3. El dispositivo según cualquiera de las reivindicaciones precedentes, en el que la al menos una fuente (40) de energía vibratoria comprende al menos un transductor ultrasónico, al menos un vibrador accionado mecánicamente, o una combinación de los mismos.
4. El dispositivo según la reivindicación 3, en el que el transductor ultrasónico está configurado para proporcionar energía vibratoria en un rango de frecuencias de hasta 400 kHz.
5. El dispositivo según la reivindicación 3, en el que el vibrador accionado mecánicamente está configurado para proporcionar energía vibratoria en un rango de frecuencias de hasta 10 KHz.
6. El dispositivo según cualquiera de las reivindicaciones precedentes, en el que el conjunto (42) está posicionado por encima de la rueda (30) de colada, y en el que el alojamiento (44) tiene pasajes para la banda (36) que confina el metal fundido en el canal (32) de la rueda (30) de colada para que pase a través de la misma.
7. El dispositivo según la reivindicación 6, en el que
la banda (36), durante la operación, está adaptada para ser guiada a lo largo del alojamiento (44) para permitir que el medio de enfriamiento del canal (46) de enfriamiento fluya a lo largo de un lado de la banda (36) opuesto al metal fundido.
8. El dispositivo según cualquiera de las reivindicaciones precedentes, en el que el dispositivo (44) de soporte comprende al menos uno o más de niobio, una aleación de niobio, titanio, una aleación de titanio, tántalo, una aleación de tántalo, cobre, una aleación de cobre, renio, una aleación de renio, acero, molibdeno, una aleación de molibdeno, acero inoxidable, una cerámica, un material compuesto, o un polímero.
9. El dispositivo según la reivindicación 8, en el que la cerámica comprende una cerámica de nitruro de silicio, preferiblemente un nitruro de sílice y alúmina.
10. El dispositivo según cualquiera de las reivindicaciones precedentes, en el que
el alojamiento (44) comprende un material refractario.
11. El dispositivo según la reivindicación 10, en el que el material refractario comprende al menos uno de cobre, niobio, niobio y molibdeno, tántalo, tungsteno, y renio, y aleaciones de los mismos, y preferiblemente uno o más de silicio, oxígeno o nitrógeno.
12. El dispositivo según cualquiera de las reivindicaciones precedentes, que además comprende un dispositivo (38) de guía configurado para guiar el conjunto (42) con respecto al movimiento de la rueda (30) de colada.
13. El dispositivo según la reivindicación 12, en el que el dispositivo (38) de guía está dispuesto en la banda (36) sobre un borde de la rueda (30) de colada.
Applications Claiming Priority (5)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US201562216842P | 2015-09-10 | 2015-09-10 | |
| US201562267507P | 2015-12-15 | 2015-12-15 | |
| US201662295333P | 2016-02-15 | 2016-02-15 | |
| US201662372592P | 2016-08-09 | 2016-08-09 | |
| PCT/US2016/050978 WO2017044769A1 (en) | 2015-09-10 | 2016-09-09 | Ultrasonic grain refining and degassing proceures and systems for metal casting |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2833474T3 true ES2833474T3 (es) | 2021-06-15 |
Family
ID=58240200
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES16845134T Active ES2833474T3 (es) | 2015-09-10 | 2016-09-09 | Dispositivo para refinación y desgasificación ultrasónicas de grano para fundición de metal |
Country Status (17)
| Country | Link |
|---|---|
| US (3) | US10639707B2 (es) |
| EP (1) | EP3347150B1 (es) |
| JP (1) | JP7191692B2 (es) |
| KR (1) | KR102794794B1 (es) |
| CN (2) | CN114871418B (es) |
| AU (2) | AU2016319762A1 (es) |
| BR (1) | BR112018004747B1 (es) |
| DK (1) | DK3347150T3 (es) |
| ES (1) | ES2833474T3 (es) |
| LT (1) | LT3347150T (es) |
| MX (1) | MX2018003033A (es) |
| PL (1) | PL3347150T3 (es) |
| PT (1) | PT3347150T (es) |
| RU (1) | RU2729003C2 (es) |
| SI (1) | SI3347150T1 (es) |
| TW (2) | TWI739760B (es) |
| WO (1) | WO2017044769A1 (es) |
Families Citing this family (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| LT2556176T (lt) | 2010-04-09 | 2020-05-25 | Southwire Company, Llc | Išlydytų metalų ultragarsinis nuorinimas |
| DK3071718T3 (da) | 2013-11-18 | 2019-09-16 | Southwire Co Llc | Ultralydssonder med gasudgange til afgasning af smeltede metaller |
| ES2784936T3 (es) | 2015-02-09 | 2020-10-02 | Hans Tech Llc | Refinado de grano por ultrasonidos |
| US10233515B1 (en) | 2015-08-14 | 2019-03-19 | Southwire Company, Llc | Metal treatment station for use with ultrasonic degassing system |
| WO2017044769A1 (en) | 2015-09-10 | 2017-03-16 | Southwire Company | Ultrasonic grain refining and degassing proceures and systems for metal casting |
| WO2018207196A1 (en) | 2017-05-12 | 2018-11-15 | Shah Chirag Satish | An automated device for degassing and/or foaming of metals and their alloys and process thereof |
| US10718577B1 (en) * | 2018-06-20 | 2020-07-21 | Primary Weapons | Adjustable carrier |
| ES2974279T3 (es) * | 2018-07-25 | 2024-06-26 | Southwire Co Llc | Mejora ultrasónica de materiales de fundición por enfriamiento directo |
| PL429907A1 (pl) * | 2019-05-13 | 2020-11-16 | Łukasz Żrodowski | Sonotroda do pracy z ciekłymi metalami oraz sposób obróbki ciekłych metali |
| RU2725820C1 (ru) * | 2019-12-30 | 2020-07-06 | Федеральное государственное автономное образовательное учреждение высшего образования "Сибирский федеральный университет" | Установка для модифицирования алюминиевого расплава |
| CN113046586A (zh) * | 2020-12-23 | 2021-06-29 | 大连理工大学 | 一种Cu-Cr合金及其超声辅助熔炼方法 |
| CN114101332B (zh) * | 2021-11-19 | 2022-07-08 | 河南铜创有色金属科技有限公司 | 一种利用固态铜和液态铝制作铜铝复合带材的方法 |
| CN115193916B (zh) * | 2022-07-21 | 2024-06-11 | 天津一重电气自动化有限公司 | 一种宽幅镁合金热轧机组的过程控制系统及控制方法 |
Family Cites Families (150)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1318740A (en) | 1919-10-14 | Reginald a | ||
| US2419373A (en) | 1943-09-10 | 1947-04-22 | Metals & Controls Corp | Apparatus for vibrating metals during casting |
| US2408627A (en) | 1943-10-11 | 1946-10-01 | Lee B Green | Apparatus for extruding |
| US2514797A (en) | 1946-01-24 | 1950-07-11 | Raytheon Mfg Co | Heat exchanger |
| US2615271A (en) | 1948-01-30 | 1952-10-28 | Ulmer | Cast pigmented plastic sheet |
| US2820263A (en) | 1948-10-01 | 1958-01-21 | Fruengel Frank | Device for ultrasonic treatment of molten metal |
| US2763040A (en) | 1951-07-31 | 1956-09-18 | Jervis Corp | Method and apparatus for forming materials |
| DE933779C (de) | 1952-02-08 | 1955-10-06 | Hugo Dr Seemann | Vorrichtung zum Stranggiessen |
| US2897557A (en) | 1956-09-19 | 1959-08-04 | Blaw Knox Co | Metal casting |
| US2973564A (en) | 1957-05-02 | 1961-03-07 | Int Nickel Co | Method of graphitizing cast iron |
| US3045302A (en) | 1958-10-20 | 1962-07-24 | Int Nickel Co | Casting of metals and alloys |
| US3276082A (en) | 1961-09-22 | 1966-10-04 | Reynolds Metals Co | Methods and apparatus for making cylinder block constructions or the like |
| US3153820A (en) | 1961-10-09 | 1964-10-27 | Charles B Criner | Apparatus for improving metal structure |
| BE624437A (es) | 1961-11-04 | |||
| FR1373768A (fr) | 1963-08-16 | 1964-10-02 | Union Carbide Corp | Procédé et appareil pour le traitement des matières thermoplastiques |
| US3395560A (en) | 1964-06-15 | 1968-08-06 | Southwire Co | Apparatus for and process of coiling rods |
| CH443576A (de) | 1966-07-14 | 1967-09-15 | Concast Ag | Verfahren und Vorrichtung zum Ankoppeln von Ultraschall an heisse Metalle, insbesondere beim Stranggiessen |
| US3461942A (en) | 1966-12-06 | 1969-08-19 | Robert Hoffman | Method for promoting the flow of molten materials into a mold using ultrasonic energy via probe means |
| US3478813A (en) | 1967-06-05 | 1969-11-18 | Southwire Co | Vessel positioning means for continuous casting machines |
| US3596702A (en) | 1969-03-13 | 1971-08-03 | Southwire Co | Preliminary cooling of continuous casting machine |
| US3623535A (en) | 1969-05-02 | 1971-11-30 | Southwire Co | High-speed continuous casting method |
| US3678988A (en) | 1970-07-02 | 1972-07-25 | United Aircraft Corp | Incorporation of dispersoids in directionally solidified castings |
| FR2323988A1 (fr) | 1974-02-18 | 1977-04-08 | Siderurgie Fse Inst Rech | Procede de determination du niveau d'un liquide contenu dans un recipient et dispositif de mise en oeuvre |
| US3938991A (en) | 1974-07-15 | 1976-02-17 | Swiss Aluminium Limited | Refining recrystallized grain size in aluminum alloys |
| US4066475A (en) | 1974-09-26 | 1978-01-03 | Southwire Company | Method of producing a continuously processed copper rod |
| JPS5262130A (en) * | 1975-11-19 | 1977-05-23 | Nippon Steel Corp | Method of improving structure of continuously casted metal by super sonic wave |
| US4158368A (en) | 1976-05-12 | 1979-06-19 | The United States Of America As Represented By The Secretary Of The Navy | Magnetostrictive transducer |
| GB1515933A (en) | 1976-10-05 | 1978-06-28 | Hocking L | Method of casting |
| US4211271A (en) | 1977-12-14 | 1980-07-08 | Southwire Company | Continuous casting mold geometry improvement |
| DE2820281A1 (de) | 1978-05-10 | 1979-11-15 | Fresenius Chem Pharm Ind | Schlauchpumpe mit hoher dosiergenauigkeit |
| JPS596735B2 (ja) | 1978-09-28 | 1984-02-14 | 新日本製鐵株式会社 | 連続鋳造方法 |
| US4221257A (en) | 1978-10-10 | 1980-09-09 | Allied Chemical Corporation | Continuous casting method for metallic amorphous strips |
| JPS5611134A (en) | 1979-07-06 | 1981-02-04 | Nippon Steel Corp | Solidifying method for metal |
| JPS5689360A (en) | 1979-12-21 | 1981-07-20 | Nippon Kokan Kk <Nkk> | Oscillating device of mold for continuous casting |
| JPS56114560A (en) | 1980-02-14 | 1981-09-09 | Kawasaki Steel Corp | Ultrasonic treatment for unsolidified ingot in horizontal conditinous casting |
| SU908493A1 (ru) * | 1980-06-09 | 1982-02-28 | Государственный Научно-Исследовательский И Проектный Институт Сплавов И Обработки Цветных Металлов | Установка непрерывного лить |
| SU980937A1 (ru) * | 1981-01-06 | 1982-12-15 | Государственный научно-исследовательский и проектный институт сплавов и обработки цветных металлов "Гипроцветметобработка" | Установка непрерывного лить |
| JPS586754A (ja) * | 1981-07-06 | 1983-01-14 | Furukawa Electric Co Ltd:The | Al又はAl合金の連続鋳造方法 |
| US4582117A (en) | 1983-09-21 | 1986-04-15 | Electric Power Research Institute | Heat transfer during casting between metallic alloys and a relatively moving substrate |
| DE3342941C1 (de) | 1983-11-26 | 1984-12-06 | Fried. Krupp Gmbh, 4300 Essen | Pruefeinrichtung zur Feststellung von Beschaedigungen an den Giessbaendern einer Stranggiesskokille |
| JPS6123557A (ja) | 1984-07-11 | 1986-02-01 | Furukawa Electric Co Ltd:The | 連続鋳造機 |
| FR2570626B1 (fr) | 1984-09-26 | 1987-05-07 | Siderurgie Fse Inst Rech | Procede pour mettre en vibration une lingotiere de coulee continue afin de reduire le coefficient de frottement dans cette lingotiere et lingotiere pour la mise en oeuvre de ce procede |
| JPS6186058A (ja) | 1984-10-02 | 1986-05-01 | Kawasaki Steel Corp | 急冷薄帯の板厚測定方法 |
| US4599591A (en) | 1985-05-08 | 1986-07-08 | Westinghouse Electric Corp. | Magnetostrictive transducer |
| ATE53179T1 (de) | 1985-11-30 | 1990-06-15 | Akio Nakano | Form fuer hochschmelzende metalle und verfahren zur herstellung hochschmelzender metallgegenstaende. |
| US4733717A (en) | 1986-02-24 | 1988-03-29 | Southwire Company | Method of and apparatus for casting and hot-forming copper metal and the copper product formed thereby |
| JPS62259644A (ja) | 1986-05-02 | 1987-11-12 | Kawasaki Steel Corp | 端面形状に優れた金属急冷薄帯の製造方法および装置 |
| JPS62270252A (ja) | 1986-05-19 | 1987-11-24 | Mitsubishi Heavy Ind Ltd | 薄板連続鋳造方法 |
| JPS63140744A (ja) | 1986-12-02 | 1988-06-13 | Sumitomo Metal Ind Ltd | 連続鋳造方法 |
| JPS63160752A (ja) | 1986-12-24 | 1988-07-04 | Sumitomo Metal Ind Ltd | 鋳片表面割れ防止連続鋳造方法 |
| JPS63295061A (ja) | 1987-05-27 | 1988-12-01 | Mitsubishi Heavy Ind Ltd | 超音波加振による溶接欠陥防止方法 |
| US4986808A (en) | 1988-12-20 | 1991-01-22 | Valleylab, Inc. | Magnetostrictive transducer |
| FR2648063B1 (fr) * | 1989-06-12 | 1994-03-18 | Irsid | Procede et dispositif de mise en vibration d'une lingotiere de coulee continue des metaux |
| US5148853A (en) | 1989-06-14 | 1992-09-22 | Aluminum Company Of America | Method and apparatus for controlling the heat transfer of liquid coolant in continuous casting |
| JPH0381047A (ja) | 1989-08-23 | 1991-04-05 | Sky Alum Co Ltd | 連続鋳造鋳塊の製造方法 |
| CH682402A5 (de) | 1990-12-21 | 1993-09-15 | Alusuisse Lonza Services Ag | Verfahren zum Herstellen einer Flüssig-Fest-Metallegierungsphase mit thixotropen Eigenschaften. |
| DE69212157T2 (de) | 1991-05-31 | 1996-11-21 | Alcan Int Ltd | Verfahren und vorrichtung zum herstellen profilierter platten aus teilchenstabilisiertem metallschaum |
| DE4220226A1 (de) | 1992-06-20 | 1993-12-23 | Bosch Gmbh Robert | Magnetostrikiver Wandler |
| JPH062056A (ja) | 1992-06-24 | 1994-01-11 | Mitsubishi Heavy Ind Ltd | 発泡金属の製造法 |
| EP0583124A3 (en) | 1992-08-03 | 1995-02-01 | Cadic Corp | Method and device for shaping objects. |
| US5281251A (en) | 1992-11-04 | 1994-01-25 | Alcan International Limited | Process for shape casting of particle stabilized metal foam |
| US5547013A (en) * | 1993-03-17 | 1996-08-20 | Sherwood; William L. | Rotary wheel casting machine |
| JPH0741876A (ja) | 1993-07-28 | 1995-02-10 | Japan Energy Corp | 電子ビーム溶解による金属又は金属合金インゴットの製造方法 |
| JPH0797681A (ja) | 1993-09-30 | 1995-04-11 | Kao Corp | 成膜方法及び成膜装置 |
| US6245425B1 (en) | 1995-06-21 | 2001-06-12 | 3M Innovative Properties Company | Fiber reinforced aluminum matrix composite wire |
| JP3421535B2 (ja) | 1997-04-28 | 2003-06-30 | トヨタ自動車株式会社 | 金属基複合材料の製造方法 |
| JPH1192514A (ja) | 1997-07-25 | 1999-04-06 | Mitsui Chem Inc | オレフィン重合用触媒成分、オレフィン重合用触媒およびポリオレフィンの製造方法 |
| US5935295A (en) | 1997-10-16 | 1999-08-10 | Megy; Joseph A. | Molten aluminum treatment |
| DE69738657T2 (de) | 1997-12-20 | 2009-06-04 | Ahresty Corp. | Verfahren zur Bereitstellung eines Schusses aus breiartigem Metall |
| US6397925B1 (en) | 1998-03-05 | 2002-06-04 | Honda Giken Kogyo Kabushiki Kaisha | Agitated continuous casting apparatus |
| US6217632B1 (en) | 1998-06-03 | 2001-04-17 | Joseph A. Megy | Molten aluminum treatment |
| JP3555485B2 (ja) | 1999-03-04 | 2004-08-18 | トヨタ自動車株式会社 | レオキャスト法及びその装置 |
| US6808679B2 (en) * | 1999-12-15 | 2004-10-26 | Noranda, Inc. | Magnesium-based casting alloys having improved elevated temperature performance, oxidation-resistant magnesium alloy melts, magnesium-based alloy castings prepared therefrom and methods for preparing same |
| US6322644B1 (en) * | 1999-12-15 | 2001-11-27 | Norands, Inc. | Magnesium-based casting alloys having improved elevated temperature performance |
| US6342180B1 (en) * | 2000-06-05 | 2002-01-29 | Noranda, Inc. | Magnesium-based casting alloys having improved elevated temperature properties |
| US6455804B1 (en) | 2000-12-08 | 2002-09-24 | Touchstone Research Laboratory, Ltd. | Continuous metal matrix composite consolidation |
| DE10119355A1 (de) | 2001-04-20 | 2002-10-24 | Sms Demag Ag | Verfahren und Vorrichtung zum Stranggießen von Brammen, insbesondere von Dünnbrammen |
| CA2359181A1 (en) | 2001-10-15 | 2003-04-15 | Sabin Boily | Grain refining agent for cast aluminum products |
| JP2003326356A (ja) | 2002-05-10 | 2003-11-18 | Toyota Motor Corp | 超音波鋳造方法 |
| US20040086417A1 (en) * | 2002-08-01 | 2004-05-06 | Baumann Stephen F. | High conductivity bare aluminum finstock and related process |
| JP3549054B2 (ja) | 2002-09-25 | 2004-08-04 | 俊杓 洪 | 固液共存状態金属材料の製造方法、その装置、半凝固金属スラリの製造方法およびその装置 |
| JP3916577B2 (ja) * | 2003-03-12 | 2007-05-16 | 株式会社日軽テクノキャスト | 双ベルト鋳造用フィン用アルミニウム合金およびフィン材 |
| US7297238B2 (en) | 2003-03-31 | 2007-11-20 | 3M Innovative Properties Company | Ultrasonic energy system and method including a ceramic horn |
| KR100436118B1 (ko) | 2003-04-24 | 2004-06-16 | 홍준표 | 반응고 금속 슬러리 제조장치 |
| JP4123059B2 (ja) * | 2003-06-10 | 2008-07-23 | 日本軽金属株式会社 | 熱交換器用高強度アルミニウム合金フィン材の製造方法 |
| US7462960B2 (en) | 2004-01-05 | 2008-12-09 | The Hong Kong Polytechnic University | Driver for an ultrasonic transducer and an ultrasonic transducer |
| US7131308B2 (en) | 2004-02-13 | 2006-11-07 | 3M Innovative Properties Company | Method for making metal cladded metal matrix composite wire |
| JP2006102807A (ja) | 2004-10-08 | 2006-04-20 | Toyota Motor Corp | 金属組織改質方法 |
| KR100660223B1 (ko) | 2005-12-24 | 2006-12-21 | 주식회사 포스코 | 벌크 비정질 금속판재의 제조장치 및 그 제조방법 |
| US7837811B2 (en) | 2006-05-12 | 2010-11-23 | Nissei Plastic Industrial Co., Ltd. | Method for manufacturing a composite of carbon nanomaterial and metallic material |
| CN101230431B (zh) * | 2006-12-21 | 2011-08-03 | 三菱铝株式会社 | 制造用于汽车热交换器的高强度铝合金材料的方法 |
| JP4594336B2 (ja) | 2007-01-18 | 2010-12-08 | トヨタ自動車株式会社 | 凝固方法 |
| JP4984049B2 (ja) | 2007-02-19 | 2012-07-25 | 独立行政法人物質・材料研究機構 | 鋳造方法。 |
| JP4551995B2 (ja) | 2007-03-08 | 2010-09-29 | 独立行政法人物質・材料研究機構 | 鋳物用アルミニウム合金 |
| JP5051636B2 (ja) | 2007-05-07 | 2012-10-17 | 独立行政法人物質・材料研究機構 | 鋳造方法とそれに用いる鋳造装置。 |
| EP2679375A3 (en) | 2007-06-20 | 2014-04-23 | 3M Innovative Properties Company of 3M Center | Ultrasonic injection molding on a web |
| KR101449018B1 (ko) * | 2007-12-27 | 2014-10-08 | 주식회사 포스코 | 응고조직의 제어를 위한 초음파 발생장치 |
| WO2009111536A2 (en) | 2008-03-05 | 2009-09-11 | Rundquist Victor F | Niobium as a protective barrier in molten metals |
| RU2376108C1 (ru) | 2008-03-27 | 2009-12-20 | Олег Владимирович Анисимов | Способ изготовления отливок методом направленной кристаллизации из заданной точки расплава к периферии отливки |
| JP2010247179A (ja) | 2009-04-15 | 2010-11-04 | Sumitomo Light Metal Ind Ltd | アルミニウム合金鋳塊の製造方法及びアルミニウム合金鋳塊 |
| IT1395199B1 (it) | 2009-08-07 | 2012-09-05 | Sovema Spa | Macchina a colata continua per la formatura di un nastro in lega di piombo di grande spessore |
| JP5328569B2 (ja) | 2009-08-27 | 2013-10-30 | トヨタ自動車株式会社 | 微細結晶組織を有するAl−Si系合金、その製造方法、その製造装置及びその鋳物の製造方法 |
| CN101633035B (zh) | 2009-08-27 | 2011-10-19 | 绍兴文理学院 | 采用超声波空化强化的金属结晶器及其冷却方法 |
| BR112012013771B1 (pt) | 2009-12-10 | 2021-01-26 | Novelis Inc. | vaso para metal em fusão e método para fabricar um vaso refratário reforçado ou seção do vaso |
| CN101722288B (zh) | 2009-12-21 | 2011-06-29 | 重庆大学 | 半固态铸造技术制备局部颗粒增强铝合金气缸套的方法 |
| CN101829777A (zh) | 2010-03-18 | 2010-09-15 | 丁家伟 | 纳米颗粒增强金属基复合材料制备工艺及设备 |
| CN101775518A (zh) | 2010-04-02 | 2010-07-14 | 哈尔滨工业大学 | 利用超声波制备颗粒增强梯度复合材料的装置及方法 |
| LT2556176T (lt) | 2010-04-09 | 2020-05-25 | Southwire Company, Llc | Išlydytų metalų ultragarsinis nuorinimas |
| US8652397B2 (en) | 2010-04-09 | 2014-02-18 | Southwire Company | Ultrasonic device with integrated gas delivery system |
| CN101851716B (zh) | 2010-06-14 | 2014-07-09 | 清华大学 | 镁基复合材料及其制备方法,以及其在发声装置中的应用 |
| US9222151B2 (en) | 2010-07-16 | 2015-12-29 | Nippon Light Metal Company, Ltd. | Aluminum alloy excellent in high temperature strength and heat conductivity and method of production of same |
| WO2012011447A1 (ja) * | 2010-07-20 | 2012-01-26 | 古河電気工業株式会社 | アルミニウム合金導体及びその製造方法 |
| JP5413815B2 (ja) | 2010-08-25 | 2014-02-12 | 日本軽金属株式会社 | アルミニウム合金の製造方法及び鋳造装置 |
| JP5861254B2 (ja) | 2010-12-21 | 2016-02-16 | 株式会社豊田中央研究所 | アルミニウム合金製鋳物およびその製造方法 |
| FR2971793B1 (fr) | 2011-02-18 | 2017-12-22 | Alcan Rhenalu | Demi-produit en alliage d'aluminium a microporosite amelioree et procede de fabrication |
| US9061928B2 (en) | 2011-02-28 | 2015-06-23 | Corning Incorporated | Ultrasonic transducer assembly for applying ultrasonic acoustic energy to a glass melt |
| JP5831344B2 (ja) | 2011-04-27 | 2015-12-09 | 日本軽金属株式会社 | 剛性に優れたアルミニウム合金及びその製造方法 |
| FR2977817B1 (fr) | 2011-07-12 | 2013-07-19 | Constellium France | Procede de coulee semi-continue verticale multi-alliages |
| CN103060595A (zh) * | 2011-10-21 | 2013-04-24 | 清华大学 | 金属基纳米复合材料的制备方法 |
| US9278389B2 (en) | 2011-12-20 | 2016-03-08 | General Electric Company | Induction stirred, ultrasonically modified investment castings and apparatus for producing |
| JP2013215756A (ja) | 2012-04-05 | 2013-10-24 | Toyota Motor Corp | Al−Si系鋳造合金の製造方法 |
| GB201214650D0 (en) | 2012-08-16 | 2012-10-03 | Univ Brunel | Master alloys for grain refining |
| DE102012224132B4 (de) | 2012-12-21 | 2023-10-05 | Primetals Technologies Austria GmbH | Überwachungsverfahren für eine Stranggießkokille mit Aufbau einer Datenbank |
| CN102990046B (zh) * | 2012-12-26 | 2015-07-22 | 常州大学 | 一种Al-5%Ti-1%B中间合金细化纯铝的方法 |
| CN103331305B (zh) * | 2013-06-07 | 2015-06-17 | 中南大学 | 复合能场作用下非对称下沉式铸轧制备镁合金板带的方法 |
| CN103273026B (zh) | 2013-06-07 | 2015-04-08 | 中南大学 | 深冲用铝合金板带的多能场非对称下沉式铸轧制备方法 |
| CN103722139A (zh) | 2013-09-26 | 2014-04-16 | 河南科技大学 | 半固态制浆装置及使用该制浆装置的复合板制备设备 |
| CN103643052B (zh) | 2013-10-25 | 2016-04-13 | 北京科技大学 | 一种超磁致伸缩材料凝固组织均匀化的制备方法 |
| CN103498090B (zh) | 2013-10-25 | 2015-09-09 | 西南交通大学 | 铸态大块梯度材料的制备方法及其使用装置 |
| CN103894560A (zh) * | 2013-10-31 | 2014-07-02 | 中南大学 | 一种用于铝合金半连续铸造的超声变幅杆 |
| DK3071718T3 (da) * | 2013-11-18 | 2019-09-16 | Southwire Co Llc | Ultralydssonder med gasudgange til afgasning af smeltede metaller |
| CN103789599B (zh) | 2014-01-28 | 2016-01-06 | 中广核工程有限公司 | 连续铸轧制备B4C/Al中子吸收材料板材的方法 |
| JP2015167987A (ja) | 2014-03-10 | 2015-09-28 | トヨタ自動車株式会社 | 引上式連続鋳造装置及び引上式連続鋳造方法 |
| CN103949613A (zh) | 2014-03-12 | 2014-07-30 | 江苏时代华宜电子科技有限公司 | 大功率模块用铝碳化硅高导热基板材料的制备方法 |
| JP6340893B2 (ja) | 2014-04-23 | 2018-06-13 | 日本軽金属株式会社 | アルミニウム合金ビレットの製造方法 |
| CN104368779B (zh) * | 2014-10-29 | 2016-06-29 | 山东钢铁股份有限公司 | 以钢带为工具头的连铸结晶器用超声波处理的系统及方法 |
| CN104492812B (zh) | 2014-12-16 | 2018-03-20 | 广东省材料与加工研究所 | 一种电工铝杆的连铸连轧装置及方法 |
| JP2016117090A (ja) | 2014-12-24 | 2016-06-30 | 株式会社Uacj | アルミニウム合金の鋳造方法 |
| CN104451673B (zh) | 2015-01-14 | 2017-02-01 | 中国石油大学(华东) | 一种同步超声振动辅助激光技术制备超高硬度熔覆层方法 |
| ES2784936T3 (es) * | 2015-02-09 | 2020-10-02 | Hans Tech Llc | Refinado de grano por ultrasonidos |
| CN204639082U (zh) | 2015-05-29 | 2015-09-16 | 内蒙古汇豪镁业有限公司 | 合金连铸结晶区超声波搅拌装置 |
| CN105087993A (zh) | 2015-06-05 | 2015-11-25 | 刘南林 | 一种铝基复合材料制造方法与设备 |
| US9999921B2 (en) | 2015-06-15 | 2018-06-19 | Gm Global Technology Operatioins Llc | Method of making aluminum or magnesium based composite engine blocks or other parts with in-situ formed reinforced phases through squeeze casting or semi-solid metal forming and post heat treatment |
| CN205015875U (zh) | 2015-08-31 | 2016-02-03 | 敦泰电子有限公司 | 一种电子设备及其单层互容式触摸屏 |
| US9981310B2 (en) | 2015-09-01 | 2018-05-29 | GM Global Technology Operations LLC | Degassing and microstructure refinement of shape casting aluminum alloys |
| WO2017044769A1 (en) | 2015-09-10 | 2017-03-16 | Southwire Company | Ultrasonic grain refining and degassing proceures and systems for metal casting |
| CN205254086U (zh) | 2016-01-08 | 2016-05-25 | 广东工业大学 | 一种基于半固态法锡基合金的熔铸一体化设备 |
| CN105728462B (zh) | 2016-04-01 | 2017-10-20 | 苏州大学 | 一种镁合金板坯超声铸轧方法 |
| CN106244849A (zh) | 2016-10-13 | 2016-12-21 | 龙岩学院 | 一种超声波强化高性能铜合金的制备方法 |
| CN206172337U (zh) | 2016-11-15 | 2017-05-17 | 合肥佳田自动化工程科技有限公司 | 一种光缆穿梭车货架 |
-
2016
- 2016-09-09 WO PCT/US2016/050978 patent/WO2017044769A1/en not_active Ceased
- 2016-09-09 SI SI201630985T patent/SI3347150T1/sl unknown
- 2016-09-09 CN CN202210049283.3A patent/CN114871418B/zh active Active
- 2016-09-09 JP JP2018532517A patent/JP7191692B2/ja active Active
- 2016-09-09 PL PL16845134T patent/PL3347150T3/pl unknown
- 2016-09-09 CN CN201680065872.3A patent/CN108348993B/zh active Active
- 2016-09-09 BR BR112018004747-3A patent/BR112018004747B1/pt active IP Right Grant
- 2016-09-09 LT LTEP16845134.2T patent/LT3347150T/lt unknown
- 2016-09-09 DK DK16845134.2T patent/DK3347150T3/da active
- 2016-09-09 MX MX2018003033A patent/MX2018003033A/es unknown
- 2016-09-09 RU RU2018112458A patent/RU2729003C2/ru active
- 2016-09-09 US US15/337,645 patent/US10639707B2/en active Active
- 2016-09-09 EP EP16845134.2A patent/EP3347150B1/en active Active
- 2016-09-09 PT PT168451342T patent/PT3347150T/pt unknown
- 2016-09-09 KR KR1020187010038A patent/KR102794794B1/ko active Active
- 2016-09-09 ES ES16845134T patent/ES2833474T3/es active Active
- 2016-09-09 AU AU2016319762A patent/AU2016319762A1/en not_active Abandoned
- 2016-09-10 TW TW105129495A patent/TWI739760B/zh active
- 2016-09-10 TW TW110130200A patent/TWI816168B/zh active
-
2017
- 2017-06-19 US US15/627,045 patent/US10022786B2/en active Active
-
2020
- 2020-03-26 US US16/831,574 patent/US20200222975A1/en not_active Abandoned
-
2022
- 2022-04-26 AU AU2022202711A patent/AU2022202711A1/en not_active Abandoned
Also Published As
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7191692B2 (ja) | 金属鋳造のための超音波細粒化と脱気の手順およびシステム | |
| TWI796318B (zh) | 用於金屬鑄造包含增強振動耦合之超音波顆粒精製及除氣程序及系統 | |
| US11998975B2 (en) | Grain refining with direct vibrational coupling | |
| CA2998413C (en) | Ultrasonic grain refining and degassing procedures and systems for metal casting | |
| BR112019016999B1 (pt) | Dispositivo de acoplamento de energia para acoplar energia em metal fundido, método para formar um produto de metal, e moinho de fundição | |
| BR112019018435B1 (pt) | Refinamento de grão com acoplamento vibracional direto | |
| HK40019723A (en) | Grain refining with direct vibrational coupling | |
| HK40019723B (en) | Grain refining with direct vibrational coupling |