ES2842179T3 - Estructura tipo sándwich que contiene un vip y procedimiento para su fabricación - Google Patents
Estructura tipo sándwich que contiene un vip y procedimiento para su fabricación Download PDFInfo
- Publication number
- ES2842179T3 ES2842179T3 ES16778819T ES16778819T ES2842179T3 ES 2842179 T3 ES2842179 T3 ES 2842179T3 ES 16778819 T ES16778819 T ES 16778819T ES 16778819 T ES16778819 T ES 16778819T ES 2842179 T3 ES2842179 T3 ES 2842179T3
- Authority
- ES
- Spain
- Prior art keywords
- reaction mixture
- polyurethane foam
- hard polyurethane
- composite material
- cover layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000034 method Methods 0.000 title claims abstract description 57
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 32
- 239000011541 reaction mixture Substances 0.000 claims abstract description 107
- 229920005830 Polyurethane Foam Polymers 0.000 claims abstract description 50
- 239000002131 composite material Substances 0.000 claims abstract description 50
- 239000011496 polyurethane foam Substances 0.000 claims abstract description 50
- 238000009413 insulation Methods 0.000 claims abstract description 45
- 150000001875 compounds Chemical class 0.000 claims abstract description 24
- 238000002360 preparation method Methods 0.000 claims abstract description 22
- 239000000203 mixture Substances 0.000 claims abstract description 20
- 239000003054 catalyst Substances 0.000 claims abstract description 18
- 239000004604 Blowing Agent Substances 0.000 claims abstract description 16
- 239000004872 foam stabilizing agent Substances 0.000 claims abstract description 8
- 229920001228 polyisocyanate Polymers 0.000 claims abstract description 6
- 239000005056 polyisocyanate Substances 0.000 claims abstract description 6
- 239000002671 adjuvant Substances 0.000 claims abstract description 4
- 239000000463 material Substances 0.000 claims description 14
- 238000010276 construction Methods 0.000 claims description 13
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims description 11
- 229920005862 polyol Polymers 0.000 claims description 9
- 229920000570 polyether Polymers 0.000 claims description 8
- 150000003077 polyols Chemical class 0.000 claims description 8
- 239000004721 Polyphenylene oxide Substances 0.000 claims description 7
- 125000002887 hydroxy group Chemical group [H]O* 0.000 claims description 7
- 239000000654 additive Substances 0.000 claims description 5
- 239000003795 chemical substances by application Substances 0.000 claims description 3
- 239000004566 building material Substances 0.000 claims description 2
- 239000000126 substance Substances 0.000 abstract description 10
- 239000006260 foam Substances 0.000 description 50
- 229920002635 polyurethane Polymers 0.000 description 38
- 239000004814 polyurethane Substances 0.000 description 38
- WSFSSNUMVMOOMR-UHFFFAOYSA-N Formaldehyde Chemical compound O=C WSFSSNUMVMOOMR-UHFFFAOYSA-N 0.000 description 30
- 238000001816 cooling Methods 0.000 description 20
- 229910052751 metal Inorganic materials 0.000 description 17
- 239000002184 metal Substances 0.000 description 17
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerine Chemical compound OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 description 16
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 12
- 239000012948 isocyanate Substances 0.000 description 11
- 150000002513 isocyanates Chemical class 0.000 description 11
- 229920003023 plastic Polymers 0.000 description 11
- 239000004033 plastic Substances 0.000 description 11
- MTHSVFCYNBDYFN-UHFFFAOYSA-N diethylene glycol Chemical compound OCCOCCO MTHSVFCYNBDYFN-UHFFFAOYSA-N 0.000 description 10
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 9
- KWYUFKZDYYNOTN-UHFFFAOYSA-M Potassium hydroxide Chemical compound [OH-].[K+] KWYUFKZDYYNOTN-UHFFFAOYSA-M 0.000 description 9
- GOOHAUXETOMSMM-UHFFFAOYSA-N Propylene oxide Chemical compound CC1CO1 GOOHAUXETOMSMM-UHFFFAOYSA-N 0.000 description 9
- 210000004027 cell Anatomy 0.000 description 9
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 8
- 239000011162 core material Substances 0.000 description 8
- 230000007547 defect Effects 0.000 description 7
- 238000006243 chemical reaction Methods 0.000 description 6
- 238000005187 foaming Methods 0.000 description 6
- -1 for example Substances 0.000 description 6
- 235000011187 glycerol Nutrition 0.000 description 6
- 238000005057 refrigeration Methods 0.000 description 6
- 150000001298 alcohols Chemical class 0.000 description 5
- 239000007788 liquid Substances 0.000 description 5
- 239000007858 starting material Substances 0.000 description 5
- PAYRUJLWNCNPSJ-UHFFFAOYSA-N Aniline Chemical compound NC1=CC=CC=C1 PAYRUJLWNCNPSJ-UHFFFAOYSA-N 0.000 description 4
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 4
- IAYPIBMASNFSPL-UHFFFAOYSA-N Ethylene oxide Chemical compound C1CO1 IAYPIBMASNFSPL-UHFFFAOYSA-N 0.000 description 4
- CZMRCDWAGMRECN-UGDNZRGBSA-N Sucrose Chemical compound O[C@H]1[C@H](O)[C@@H](CO)O[C@@]1(CO)O[C@@H]1[C@H](O)[C@@H](O)[C@H](O)[C@@H](CO)O1 CZMRCDWAGMRECN-UGDNZRGBSA-N 0.000 description 4
- 229930006000 Sucrose Natural products 0.000 description 4
- ZJCCRDAZUWHFQH-UHFFFAOYSA-N Trimethylolpropane Chemical compound CCC(CO)(CO)CO ZJCCRDAZUWHFQH-UHFFFAOYSA-N 0.000 description 4
- 125000002947 alkylene group Chemical group 0.000 description 4
- 150000001412 amines Chemical class 0.000 description 4
- 125000004432 carbon atom Chemical group C* 0.000 description 4
- 150000001735 carboxylic acids Chemical class 0.000 description 4
- 238000002156 mixing Methods 0.000 description 4
- WXZMFSXDPGVJKK-UHFFFAOYSA-N pentaerythritol Chemical compound OCC(CO)(CO)CO WXZMFSXDPGVJKK-UHFFFAOYSA-N 0.000 description 4
- 229920000728 polyester Polymers 0.000 description 4
- 239000000377 silicon dioxide Substances 0.000 description 4
- 239000005720 sucrose Substances 0.000 description 4
- RZVAJINKPMORJF-UHFFFAOYSA-N Acetaminophen Chemical compound CC(=O)NC1=CC=C(O)C=C1 RZVAJINKPMORJF-UHFFFAOYSA-N 0.000 description 3
- ZMANZCXQSJIPKH-UHFFFAOYSA-N Triethylamine Chemical compound CCN(CC)CC ZMANZCXQSJIPKH-UHFFFAOYSA-N 0.000 description 3
- 125000001931 aliphatic group Chemical group 0.000 description 3
- IISBACLAFKSPIT-UHFFFAOYSA-N bisphenol A Chemical compound C=1C=C(O)C=CC=1C(C)(C)C1=CC=C(O)C=C1 IISBACLAFKSPIT-UHFFFAOYSA-N 0.000 description 3
- 238000005056 compaction Methods 0.000 description 3
- 238000009826 distribution Methods 0.000 description 3
- 239000003365 glass fiber Substances 0.000 description 3
- 125000004435 hydrogen atom Chemical group [H]* 0.000 description 3
- 230000002209 hydrophobic effect Effects 0.000 description 3
- RAXXELZNTBOGNW-UHFFFAOYSA-N imidazole Natural products C1=CNC=N1 RAXXELZNTBOGNW-UHFFFAOYSA-N 0.000 description 3
- 230000003287 optical effect Effects 0.000 description 3
- 239000011148 porous material Substances 0.000 description 3
- 125000002924 primary amino group Chemical group [H]N([H])* 0.000 description 3
- CXMXRPHRNRROMY-UHFFFAOYSA-N sebacic acid Chemical compound OC(=O)CCCCCCCCC(O)=O CXMXRPHRNRROMY-UHFFFAOYSA-N 0.000 description 3
- 150000003512 tertiary amines Chemical class 0.000 description 3
- KJCVRFUGPWSIIH-UHFFFAOYSA-N 1-naphthol Chemical compound C1=CC=C2C(O)=CC=CC2=C1 KJCVRFUGPWSIIH-UHFFFAOYSA-N 0.000 description 2
- HZAXFHJVJLSVMW-UHFFFAOYSA-N 2-Aminoethan-1-ol Chemical compound NCCO HZAXFHJVJLSVMW-UHFFFAOYSA-N 0.000 description 2
- KZMGYPLQYOPHEL-UHFFFAOYSA-N Boron trifluoride etherate Chemical compound FB(F)F.CCOCC KZMGYPLQYOPHEL-UHFFFAOYSA-N 0.000 description 2
- RGSFGYAAUTVSQA-UHFFFAOYSA-N Cyclopentane Chemical compound C1CCCC1 RGSFGYAAUTVSQA-UHFFFAOYSA-N 0.000 description 2
- FBPFZTCFMRRESA-FSIIMWSLSA-N D-Glucitol Natural products OC[C@H](O)[C@H](O)[C@@H](O)[C@H](O)CO FBPFZTCFMRRESA-FSIIMWSLSA-N 0.000 description 2
- FBPFZTCFMRRESA-KVTDHHQDSA-N D-Mannitol Chemical compound OC[C@@H](O)[C@@H](O)[C@H](O)[C@H](O)CO FBPFZTCFMRRESA-KVTDHHQDSA-N 0.000 description 2
- FBPFZTCFMRRESA-JGWLITMVSA-N D-glucitol Chemical compound OC[C@H](O)[C@@H](O)[C@H](O)[C@H](O)CO FBPFZTCFMRRESA-JGWLITMVSA-N 0.000 description 2
- VZCYOOQTPOCHFL-OWOJBTEDSA-N Fumaric acid Chemical compound OC(=O)\C=C\C(O)=O VZCYOOQTPOCHFL-OWOJBTEDSA-N 0.000 description 2
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 2
- 229930195725 Mannitol Natural products 0.000 description 2
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N Phenol Chemical compound OC1=CC=CC=C1 ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 2
- 239000004793 Polystyrene Substances 0.000 description 2
- DNIAPMSPPWPWGF-UHFFFAOYSA-N Propylene glycol Chemical compound CC(O)CO DNIAPMSPPWPWGF-UHFFFAOYSA-N 0.000 description 2
- WQDUMFSSJAZKTM-UHFFFAOYSA-N Sodium methoxide Chemical compound [Na+].[O-]C WQDUMFSSJAZKTM-UHFFFAOYSA-N 0.000 description 2
- KKEYFWRCBNTPAC-UHFFFAOYSA-N Terephthalic acid Chemical compound OC(=O)C1=CC=C(C(O)=O)C=C1 KKEYFWRCBNTPAC-UHFFFAOYSA-N 0.000 description 2
- WYURNTSHIVDZCO-UHFFFAOYSA-N Tetrahydrofuran Chemical compound C1CCOC1 WYURNTSHIVDZCO-UHFFFAOYSA-N 0.000 description 2
- 239000002253 acid Substances 0.000 description 2
- 150000007513 acids Chemical class 0.000 description 2
- 239000002390 adhesive tape Substances 0.000 description 2
- WNLRTRBMVRJNCN-UHFFFAOYSA-N adipic acid Chemical compound OC(=O)CCCCC(O)=O WNLRTRBMVRJNCN-UHFFFAOYSA-N 0.000 description 2
- 125000003118 aryl group Chemical group 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- WERYXYBDKMZEQL-UHFFFAOYSA-N butane-1,4-diol Chemical compound OCCCCO WERYXYBDKMZEQL-UHFFFAOYSA-N 0.000 description 2
- 239000001569 carbon dioxide Substances 0.000 description 2
- 229910002092 carbon dioxide Inorganic materials 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 239000007859 condensation product Substances 0.000 description 2
- POULHZVOKOAJMA-UHFFFAOYSA-N dodecanoic acid Chemical compound CCCCCCCCCCCC(O)=O POULHZVOKOAJMA-UHFFFAOYSA-N 0.000 description 2
- 238000011156 evaluation Methods 0.000 description 2
- 239000004795 extruded polystyrene foam Substances 0.000 description 2
- 239000011888 foil Substances 0.000 description 2
- 239000000499 gel Substances 0.000 description 2
- 239000011521 glass Substances 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- IPCSVZSSVZVIGE-UHFFFAOYSA-N hexadecanoic acid Chemical compound CCCCCCCCCCCCCCCC(O)=O IPCSVZSSVZVIGE-UHFFFAOYSA-N 0.000 description 2
- QQVIHTHCMHWDBS-UHFFFAOYSA-N isophthalic acid Chemical compound OC(=O)C1=CC=CC(C(O)=O)=C1 QQVIHTHCMHWDBS-UHFFFAOYSA-N 0.000 description 2
- 239000000594 mannitol Substances 0.000 description 2
- 235000010355 mannitol Nutrition 0.000 description 2
- BDAGIHXWWSANSR-UHFFFAOYSA-N methanoic acid Natural products OC=O BDAGIHXWWSANSR-UHFFFAOYSA-N 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- BDJRBEYXGGNYIS-UHFFFAOYSA-N nonanedioic acid Chemical compound OC(=O)CCCCCCCC(O)=O BDJRBEYXGGNYIS-UHFFFAOYSA-N 0.000 description 2
- 150000002989 phenols Chemical class 0.000 description 2
- XNGIFLGASWRNHJ-UHFFFAOYSA-N phthalic acid Chemical compound OC(=O)C1=CC=CC=C1C(O)=O XNGIFLGASWRNHJ-UHFFFAOYSA-N 0.000 description 2
- 229920000768 polyamine Polymers 0.000 description 2
- 229920001296 polysiloxane Polymers 0.000 description 2
- 229920002223 polystyrene Polymers 0.000 description 2
- SCVFZCLFOSHCOH-UHFFFAOYSA-M potassium acetate Chemical compound [K+].CC([O-])=O SCVFZCLFOSHCOH-UHFFFAOYSA-M 0.000 description 2
- 239000000047 product Substances 0.000 description 2
- HEMHJVSKTPXQMS-UHFFFAOYSA-M sodium hydroxide Inorganic materials [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 description 2
- 239000000600 sorbitol Substances 0.000 description 2
- TYFQFVWCELRYAO-UHFFFAOYSA-N suberic acid Chemical compound OC(=O)CCCCCCC(O)=O TYFQFVWCELRYAO-UHFFFAOYSA-N 0.000 description 2
- 150000005846 sugar alcohols Polymers 0.000 description 2
- DVKJHBMWWAPEIU-UHFFFAOYSA-N toluene 2,4-diisocyanate Chemical compound CC1=CC=C(N=C=O)C=C1N=C=O DVKJHBMWWAPEIU-UHFFFAOYSA-N 0.000 description 2
- 150000004992 toluidines Chemical class 0.000 description 2
- VZCYOOQTPOCHFL-UHFFFAOYSA-N trans-butenedioic acid Natural products OC(=O)C=CC(O)=O VZCYOOQTPOCHFL-UHFFFAOYSA-N 0.000 description 2
- IMNIMPAHZVJRPE-UHFFFAOYSA-N triethylenediamine Chemical compound C1CN2CCN1CC2 IMNIMPAHZVJRPE-UHFFFAOYSA-N 0.000 description 2
- 150000004072 triols Chemical class 0.000 description 2
- 239000003981 vehicle Substances 0.000 description 2
- DNIAPMSPPWPWGF-VKHMYHEASA-N (+)-propylene glycol Chemical compound C[C@H](O)CO DNIAPMSPPWPWGF-VKHMYHEASA-N 0.000 description 1
- OYHQOLUKZRVURQ-NTGFUMLPSA-N (9Z,12Z)-9,10,12,13-tetratritiooctadeca-9,12-dienoic acid Chemical compound C(CCCCCCC\C(=C(/C\C(=C(/CCCCC)\[3H])\[3H])\[3H])\[3H])(=O)O OYHQOLUKZRVURQ-NTGFUMLPSA-N 0.000 description 1
- WRIDQFICGBMAFQ-UHFFFAOYSA-N (E)-8-Octadecenoic acid Natural products CCCCCCCCCC=CCCCCCCC(O)=O WRIDQFICGBMAFQ-UHFFFAOYSA-N 0.000 description 1
- ZBBLRPRYYSJUCZ-GRHBHMESSA-L (z)-but-2-enedioate;dibutyltin(2+) Chemical compound [O-]C(=O)\C=C/C([O-])=O.CCCC[Sn+2]CCCC ZBBLRPRYYSJUCZ-GRHBHMESSA-L 0.000 description 1
- PCHXZXKMYCGVFA-UHFFFAOYSA-N 1,3-diazetidine-2,4-dione Chemical group O=C1NC(=O)N1 PCHXZXKMYCGVFA-UHFFFAOYSA-N 0.000 description 1
- YPFDHNVEDLHUCE-UHFFFAOYSA-N 1,3-propanediol Substances OCCCO YPFDHNVEDLHUCE-UHFFFAOYSA-N 0.000 description 1
- IWDFHWZHHOSSGR-UHFFFAOYSA-N 1-ethylimidazole Chemical compound CCN1C=CN=C1 IWDFHWZHHOSSGR-UHFFFAOYSA-N 0.000 description 1
- MCTWTZJPVLRJOU-UHFFFAOYSA-N 1-methyl-1H-imidazole Chemical compound CN1C=CN=C1 MCTWTZJPVLRJOU-UHFFFAOYSA-N 0.000 description 1
- RTBFRGCFXZNCOE-UHFFFAOYSA-N 1-methylsulfonylpiperidin-4-one Chemical compound CS(=O)(=O)N1CCC(=O)CC1 RTBFRGCFXZNCOE-UHFFFAOYSA-N 0.000 description 1
- RUFPHBVGCFYCNW-UHFFFAOYSA-N 1-naphthylamine Chemical compound C1=CC=C2C(N)=CC=CC2=C1 RUFPHBVGCFYCNW-UHFFFAOYSA-N 0.000 description 1
- CVFRFSNPBJUQMG-UHFFFAOYSA-N 2,3-bis(2-hydroxyethyl)benzene-1,4-diol Chemical compound OCCC1=C(O)C=CC(O)=C1CCO CVFRFSNPBJUQMG-UHFFFAOYSA-N 0.000 description 1
- OHKOAJUTRVTYSW-UHFFFAOYSA-N 2-[(2-aminophenyl)methyl]aniline Chemical compound NC1=CC=CC=C1CC1=CC=CC=C1N OHKOAJUTRVTYSW-UHFFFAOYSA-N 0.000 description 1
- LCZVSXRMYJUNFX-UHFFFAOYSA-N 2-[2-(2-hydroxypropoxy)propoxy]propan-1-ol Chemical compound CC(O)COC(C)COC(C)CO LCZVSXRMYJUNFX-UHFFFAOYSA-N 0.000 description 1
- GTEXIOINCJRBIO-UHFFFAOYSA-N 2-[2-(dimethylamino)ethoxy]-n,n-dimethylethanamine Chemical compound CN(C)CCOCCN(C)C GTEXIOINCJRBIO-UHFFFAOYSA-N 0.000 description 1
- LQJBNNIYVWPHFW-UHFFFAOYSA-N 20:1omega9c fatty acid Natural products CCCCCCCCCCC=CCCCCCCCC(O)=O LQJBNNIYVWPHFW-UHFFFAOYSA-N 0.000 description 1
- QDFXRVAOBHEBGJ-UHFFFAOYSA-N 3-(cyclononen-1-yl)-4,5,6,7,8,9-hexahydro-1h-diazonine Chemical compound C1CCCCCCC=C1C1=NNCCCCCC1 QDFXRVAOBHEBGJ-UHFFFAOYSA-N 0.000 description 1
- WADSJYLPJPTMLN-UHFFFAOYSA-N 3-(cycloundecen-1-yl)-1,2-diazacycloundec-2-ene Chemical compound C1CCCCCCCCC=C1C1=NNCCCCCCCC1 WADSJYLPJPTMLN-UHFFFAOYSA-N 0.000 description 1
- WAPWXMDDHHWKNM-UHFFFAOYSA-N 3-[2,3-bis[3-(dimethylamino)propyl]triazinan-1-yl]-n,n-dimethylpropan-1-amine Chemical compound CN(C)CCCN1CCCN(CCCN(C)C)N1CCCN(C)C WAPWXMDDHHWKNM-UHFFFAOYSA-N 0.000 description 1
- OSWFIVFLDKOXQC-UHFFFAOYSA-N 4-(3-methoxyphenyl)aniline Chemical compound COC1=CC=CC(C=2C=CC(N)=CC=2)=C1 OSWFIVFLDKOXQC-UHFFFAOYSA-N 0.000 description 1
- HVCNXQOWACZAFN-UHFFFAOYSA-N 4-ethylmorpholine Chemical compound CCN1CCOCC1 HVCNXQOWACZAFN-UHFFFAOYSA-N 0.000 description 1
- QSBYPNXLFMSGKH-UHFFFAOYSA-N 9-Heptadecensaeure Natural products CCCCCCCC=CCCCCCCCC(O)=O QSBYPNXLFMSGKH-UHFFFAOYSA-N 0.000 description 1
- KXDHJXZQYSOELW-UHFFFAOYSA-M Carbamate Chemical group NC([O-])=O KXDHJXZQYSOELW-UHFFFAOYSA-M 0.000 description 1
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- IMROMDMJAWUWLK-UHFFFAOYSA-N Ethenol Chemical compound OC=C IMROMDMJAWUWLK-UHFFFAOYSA-N 0.000 description 1
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- PIICEJLVQHRZGT-UHFFFAOYSA-N Ethylenediamine Chemical compound NCCN PIICEJLVQHRZGT-UHFFFAOYSA-N 0.000 description 1
- WQZGKKKJIJFFOK-GASJEMHNSA-N Glucose Natural products OC[C@H]1OC(O)[C@H](O)[C@@H](O)[C@@H]1O WQZGKKKJIJFFOK-GASJEMHNSA-N 0.000 description 1
- 239000005639 Lauric acid Substances 0.000 description 1
- 239000002841 Lewis acid Substances 0.000 description 1
- 229920000877 Melamine resin Polymers 0.000 description 1
- SVYKKECYCPFKGB-UHFFFAOYSA-N N,N-dimethylcyclohexylamine Chemical compound CN(C)C1CCCCC1 SVYKKECYCPFKGB-UHFFFAOYSA-N 0.000 description 1
- 239000005642 Oleic acid Substances 0.000 description 1
- ZQPPMHVWECSIRJ-UHFFFAOYSA-N Oleic acid Natural products CCCCCCCCC=CCCCCCCCC(O)=O ZQPPMHVWECSIRJ-UHFFFAOYSA-N 0.000 description 1
- 239000004435 Oxo alcohol Substances 0.000 description 1
- 235000021314 Palmitic acid Nutrition 0.000 description 1
- OFOBLEOULBTSOW-UHFFFAOYSA-N Propanedioic acid Natural products OC(=O)CC(O)=O OFOBLEOULBTSOW-UHFFFAOYSA-N 0.000 description 1
- 235000021355 Stearic acid Nutrition 0.000 description 1
- KDYFGRWQOYBRFD-UHFFFAOYSA-N Succinic acid Natural products OC(=O)CCC(O)=O KDYFGRWQOYBRFD-UHFFFAOYSA-N 0.000 description 1
- 235000019486 Sunflower oil Nutrition 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- ISKQADXMHQSTHK-UHFFFAOYSA-N [4-(aminomethyl)phenyl]methanamine Chemical compound NCC1=CC=C(CN)C=C1 ISKQADXMHQSTHK-UHFFFAOYSA-N 0.000 description 1
- GHVZOJONCUEWAV-UHFFFAOYSA-N [K].CCO Chemical compound [K].CCO GHVZOJONCUEWAV-UHFFFAOYSA-N 0.000 description 1
- CQQXCSFSYHAZOO-UHFFFAOYSA-L [acetyloxy(dioctyl)stannyl] acetate Chemical compound CCCCCCCC[Sn](OC(C)=O)(OC(C)=O)CCCCCCCC CQQXCSFSYHAZOO-UHFFFAOYSA-L 0.000 description 1
- UKLDJPRMSDWDSL-UHFFFAOYSA-L [dibutyl(dodecanoyloxy)stannyl] dodecanoate Chemical compound CCCCCCCCCCCC(=O)O[Sn](CCCC)(CCCC)OC(=O)CCCCCCCCCCC UKLDJPRMSDWDSL-UHFFFAOYSA-L 0.000 description 1
- 230000002378 acidificating effect Effects 0.000 description 1
- 239000001361 adipic acid Substances 0.000 description 1
- 235000011037 adipic acid Nutrition 0.000 description 1
- 238000013019 agitation Methods 0.000 description 1
- 229910001854 alkali hydroxide Inorganic materials 0.000 description 1
- 150000008044 alkali metal hydroxides Chemical class 0.000 description 1
- 150000008064 anhydrides Chemical class 0.000 description 1
- JFCQEDHGNNZCLN-UHFFFAOYSA-N anhydrous glutaric acid Natural products OC(=O)CCCC(O)=O JFCQEDHGNNZCLN-UHFFFAOYSA-N 0.000 description 1
- 238000010539 anionic addition polymerization reaction Methods 0.000 description 1
- 229910052787 antimony Inorganic materials 0.000 description 1
- WATWJIUSRGPENY-UHFFFAOYSA-N antimony atom Chemical compound [Sb] WATWJIUSRGPENY-UHFFFAOYSA-N 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- WQZGKKKJIJFFOK-VFUOTHLCSA-N beta-D-glucose Chemical compound OC[C@H]1O[C@@H](O)[C@H](O)[C@@H](O)[C@@H]1O WQZGKKKJIJFFOK-VFUOTHLCSA-N 0.000 description 1
- NUMHJBONQMZPBW-UHFFFAOYSA-K bis(2-ethylhexanoyloxy)bismuthanyl 2-ethylhexanoate Chemical compound [Bi+3].CCCCC(CC)C([O-])=O.CCCCC(CC)C([O-])=O.CCCCC(CC)C([O-])=O NUMHJBONQMZPBW-UHFFFAOYSA-K 0.000 description 1
- 229910052797 bismuth Inorganic materials 0.000 description 1
- NSPSPMKCKIPQBH-UHFFFAOYSA-K bismuth;7,7-dimethyloctanoate Chemical compound [Bi+3].CC(C)(C)CCCCCC([O-])=O.CC(C)(C)CCCCCC([O-])=O.CC(C)(C)CCCCCC([O-])=O NSPSPMKCKIPQBH-UHFFFAOYSA-K 0.000 description 1
- ZZUFUNZTPNRBID-UHFFFAOYSA-K bismuth;octanoate Chemical compound [Bi+3].CCCCCCCC([O-])=O.CCCCCCCC([O-])=O.CCCCCCCC([O-])=O ZZUFUNZTPNRBID-UHFFFAOYSA-K 0.000 description 1
- 238000004061 bleaching Methods 0.000 description 1
- 239000007767 bonding agent Substances 0.000 description 1
- CDQSJQSWAWPGKG-UHFFFAOYSA-N butane-1,1-diol Chemical compound CCCC(O)O CDQSJQSWAWPGKG-UHFFFAOYSA-N 0.000 description 1
- KDYFGRWQOYBRFD-NUQCWPJISA-N butanedioic acid Chemical compound O[14C](=O)CC[14C](O)=O KDYFGRWQOYBRFD-NUQCWPJISA-N 0.000 description 1
- 150000001718 carbodiimides Chemical group 0.000 description 1
- 150000001732 carboxylic acid derivatives Chemical class 0.000 description 1
- 150000001733 carboxylic acid esters Chemical class 0.000 description 1
- 239000004359 castor oil Substances 0.000 description 1
- 235000019438 castor oil Nutrition 0.000 description 1
- 238000006555 catalytic reaction Methods 0.000 description 1
- 238000010538 cationic polymerization reaction Methods 0.000 description 1
- 210000003850 cellular structure Anatomy 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 239000003240 coconut oil Substances 0.000 description 1
- 235000019864 coconut oil Nutrition 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 239000004567 concrete Substances 0.000 description 1
- 238000009833 condensation Methods 0.000 description 1
- 230000005494 condensation Effects 0.000 description 1
- 239000004035 construction material Substances 0.000 description 1
- 239000002285 corn oil Substances 0.000 description 1
- 235000005687 corn oil Nutrition 0.000 description 1
- FSDSKERRNURGGO-UHFFFAOYSA-N cyclohexane-1,3,5-triol Chemical compound OC1CC(O)CC(O)C1 FSDSKERRNURGGO-UHFFFAOYSA-N 0.000 description 1
- VKONPUDBRVKQLM-UHFFFAOYSA-N cyclohexane-1,4-diol Chemical compound OC1CCC(O)CC1 VKONPUDBRVKQLM-UHFFFAOYSA-N 0.000 description 1
- FOTKYAAJKYLFFN-UHFFFAOYSA-N decane-1,10-diol Chemical compound OCCCCCCCCCCO FOTKYAAJKYLFFN-UHFFFAOYSA-N 0.000 description 1
- JQZRVMZHTADUSY-UHFFFAOYSA-L di(octanoyloxy)tin Chemical compound [Sn+2].CCCCCCCC([O-])=O.CCCCCCCC([O-])=O JQZRVMZHTADUSY-UHFFFAOYSA-L 0.000 description 1
- PNOXNTGLSKTMQO-UHFFFAOYSA-L diacetyloxytin Chemical compound CC(=O)O[Sn]OC(C)=O PNOXNTGLSKTMQO-UHFFFAOYSA-L 0.000 description 1
- 239000012975 dibutyltin dilaurate Substances 0.000 description 1
- 235000014113 dietary fatty acids Nutrition 0.000 description 1
- IUNMPGNGSSIWFP-UHFFFAOYSA-N dimethylaminopropylamine Chemical compound CN(C)CCCN IUNMPGNGSSIWFP-UHFFFAOYSA-N 0.000 description 1
- XXBDWLFCJWSEKW-UHFFFAOYSA-N dimethylbenzylamine Chemical compound CN(C)CC1=CC=CC=C1 XXBDWLFCJWSEKW-UHFFFAOYSA-N 0.000 description 1
- 150000002009 diols Chemical class 0.000 description 1
- PYBNTRWJKQJDRE-UHFFFAOYSA-L dodecanoate;tin(2+) Chemical compound [Sn+2].CCCCCCCCCCCC([O-])=O.CCCCCCCCCCCC([O-])=O PYBNTRWJKQJDRE-UHFFFAOYSA-L 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- SHZIWNPUGXLXDT-UHFFFAOYSA-N ethyl hexanoate Chemical compound CCCCCC(=O)OCC SHZIWNPUGXLXDT-UHFFFAOYSA-N 0.000 description 1
- 239000003925 fat Substances 0.000 description 1
- 235000019197 fats Nutrition 0.000 description 1
- 239000000194 fatty acid Substances 0.000 description 1
- 229930195729 fatty acid Natural products 0.000 description 1
- 150000004665 fatty acids Chemical class 0.000 description 1
- 150000002191 fatty alcohols Chemical class 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 235000019253 formic acid Nutrition 0.000 description 1
- 238000009472 formulation Methods 0.000 description 1
- 239000001530 fumaric acid Substances 0.000 description 1
- 239000008103 glucose Substances 0.000 description 1
- ZEMPKEQAKRGZGQ-XOQCFJPHSA-N glycerol triricinoleate Natural products CCCCCC[C@@H](O)CC=CCCCCCCCC(=O)OC[C@@H](COC(=O)CCCCCCCC=CC[C@@H](O)CCCCCC)OC(=O)CCCCCCCC=CC[C@H](O)CCCCCC ZEMPKEQAKRGZGQ-XOQCFJPHSA-N 0.000 description 1
- 159000000011 group IA salts Chemical class 0.000 description 1
- DMEGYFMYUHOHGS-UHFFFAOYSA-N heptamethylene Natural products C1CCCCCC1 DMEGYFMYUHOHGS-UHFFFAOYSA-N 0.000 description 1
- FBPFZTCFMRRESA-UHFFFAOYSA-N hexane-1,2,3,4,5,6-hexol Chemical class OCC(O)C(O)C(O)C(O)CO FBPFZTCFMRRESA-UHFFFAOYSA-N 0.000 description 1
- XXMIOPMDWAUFGU-UHFFFAOYSA-N hexane-1,6-diol Chemical compound OCCCCCCO XXMIOPMDWAUFGU-UHFFFAOYSA-N 0.000 description 1
- 239000004619 high density foam Substances 0.000 description 1
- 229920001903 high density polyethylene Polymers 0.000 description 1
- 229930195733 hydrocarbon Natural products 0.000 description 1
- 150000002430 hydrocarbons Chemical class 0.000 description 1
- 229910052739 hydrogen Inorganic materials 0.000 description 1
- 239000003999 initiator Substances 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 239000012212 insulator Substances 0.000 description 1
- COPLXRFZXQINJM-UHFFFAOYSA-N isocyanic acid;hydrate Chemical compound O.N=C=O COPLXRFZXQINJM-UHFFFAOYSA-N 0.000 description 1
- ZFSLODLOARCGLH-UHFFFAOYSA-N isocyanuric acid Chemical group OC1=NC(O)=NC(O)=N1 ZFSLODLOARCGLH-UHFFFAOYSA-N 0.000 description 1
- QXJSBBXBKPUZAA-UHFFFAOYSA-N isooleic acid Natural products CCCCCCCC=CCCCCCCCCC(O)=O QXJSBBXBKPUZAA-UHFFFAOYSA-N 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 150000007517 lewis acids Chemical class 0.000 description 1
- VZCYOOQTPOCHFL-UPHRSURJSA-N maleic acid Chemical compound OC(=O)\C=C/C(O)=O VZCYOOQTPOCHFL-UPHRSURJSA-N 0.000 description 1
- 239000011976 maleic acid Substances 0.000 description 1
- OHZZTXYKLXZFSZ-UHFFFAOYSA-I manganese(3+) 5,10,15-tris(1-methylpyridin-1-ium-4-yl)-20-(1-methylpyridin-4-ylidene)porphyrin-22-ide pentachloride Chemical compound [Cl-].[Cl-].[Cl-].[Cl-].[Cl-].[Mn+3].C1=CN(C)C=CC1=C1C(C=C2)=NC2=C(C=2C=C[N+](C)=CC=2)C([N-]2)=CC=C2C(C=2C=C[N+](C)=CC=2)=C(C=C2)N=C2C(C=2C=C[N+](C)=CC=2)=C2N=C1C=C2 OHZZTXYKLXZFSZ-UHFFFAOYSA-I 0.000 description 1
- JDSHMPZPIAZGSV-UHFFFAOYSA-N melamine Chemical compound NC1=NC(N)=NC(N)=N1 JDSHMPZPIAZGSV-UHFFFAOYSA-N 0.000 description 1
- 150000002736 metal compounds Chemical class 0.000 description 1
- 239000011185 multilayer composite material Substances 0.000 description 1
- TXXWBTOATXBWDR-UHFFFAOYSA-N n,n,n',n'-tetramethylhexane-1,6-diamine Chemical compound CN(C)CCCCCCN(C)C TXXWBTOATXBWDR-UHFFFAOYSA-N 0.000 description 1
- WQEPLUUGTLDZJY-UHFFFAOYSA-N n-Pentadecanoic acid Natural products CCCCCCCCCCCCCCC(O)=O WQEPLUUGTLDZJY-UHFFFAOYSA-N 0.000 description 1
- KYTZHLUVELPASH-UHFFFAOYSA-N naphthalene-1,2-dicarboxylic acid Chemical class C1=CC=CC2=C(C(O)=O)C(C(=O)O)=CC=C21 KYTZHLUVELPASH-UHFFFAOYSA-N 0.000 description 1
- 150000002825 nitriles Chemical class 0.000 description 1
- QIQXTHQIDYTFRH-UHFFFAOYSA-N octadecanoic acid Chemical compound CCCCCCCCCCCCCCCCCC(O)=O QIQXTHQIDYTFRH-UHFFFAOYSA-N 0.000 description 1
- OQCDKBAXFALNLD-UHFFFAOYSA-N octadecanoic acid Natural products CCCCCCCC(C)CCCCCCCCC(O)=O OQCDKBAXFALNLD-UHFFFAOYSA-N 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 235000019198 oils Nutrition 0.000 description 1
- ZQPPMHVWECSIRJ-KTKRTIGZSA-N oleic acid Chemical compound CCCCCCCC\C=C/CCCCCCCC(O)=O ZQPPMHVWECSIRJ-KTKRTIGZSA-N 0.000 description 1
- 235000021313 oleic acid Nutrition 0.000 description 1
- 239000004006 olive oil Substances 0.000 description 1
- 235000008390 olive oil Nutrition 0.000 description 1
- AHHWIHXENZJRFG-UHFFFAOYSA-N oxetane Chemical compound C1COC1 AHHWIHXENZJRFG-UHFFFAOYSA-N 0.000 description 1
- 239000011049 pearl Substances 0.000 description 1
- UKODFQOELJFMII-UHFFFAOYSA-N pentamethyldiethylenetriamine Chemical compound CN(C)CCN(C)CCN(C)C UKODFQOELJFMII-UHFFFAOYSA-N 0.000 description 1
- RUOPINZRYMFPBF-UHFFFAOYSA-N pentane-1,3-diol Chemical compound CCC(O)CCO RUOPINZRYMFPBF-UHFFFAOYSA-N 0.000 description 1
- 150000004986 phenylenediamines Chemical class 0.000 description 1
- 229920000233 poly(alkylene oxides) Polymers 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 229920000166 polytrimethylene carbonate Polymers 0.000 description 1
- 235000011056 potassium acetate Nutrition 0.000 description 1
- WFIZEGIEIOHZCP-UHFFFAOYSA-M potassium formate Chemical compound [K+].[O-]C=O WFIZEGIEIOHZCP-UHFFFAOYSA-M 0.000 description 1
- WQKGAJDYBZOFSR-UHFFFAOYSA-N potassium;propan-2-olate Chemical compound [K+].CC(C)[O-] WQKGAJDYBZOFSR-UHFFFAOYSA-N 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 238000007127 saponification reaction Methods 0.000 description 1
- 229920006395 saturated elastomer Polymers 0.000 description 1
- 229910052708 sodium Inorganic materials 0.000 description 1
- 239000011734 sodium Substances 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 239000003549 soybean oil Substances 0.000 description 1
- 235000012424 soybean oil Nutrition 0.000 description 1
- 230000006641 stabilisation Effects 0.000 description 1
- 238000011105 stabilization Methods 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 239000008117 stearic acid Substances 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 229910052572 stoneware Inorganic materials 0.000 description 1
- 239000002600 sunflower oil Substances 0.000 description 1
- 239000003784 tall oil Substances 0.000 description 1
- YLQBMQCUIZJEEH-UHFFFAOYSA-N tetrahydrofuran Natural products C=1C=COC=1 YLQBMQCUIZJEEH-UHFFFAOYSA-N 0.000 description 1
- 150000003606 tin compounds Chemical class 0.000 description 1
- IUTCEZPPWBHGIX-UHFFFAOYSA-N tin(2+) Chemical class [Sn+2] IUTCEZPPWBHGIX-UHFFFAOYSA-N 0.000 description 1
- 150000004998 toluenediamines Chemical class 0.000 description 1
- ZIBGPFATKBEMQZ-UHFFFAOYSA-N triethylene glycol Chemical compound OCCOCCOCCO ZIBGPFATKBEMQZ-UHFFFAOYSA-N 0.000 description 1
- AVWRKZWQTYIKIY-UHFFFAOYSA-N urea-1-carboxylic acid Chemical group NC(=O)NC(O)=O AVWRKZWQTYIKIY-UHFFFAOYSA-N 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/02—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles for articles of definite length, i.e. discrete articles
- B29C44/12—Incorporating or moulding on preformed parts, e.g. inserts or reinforcements
- B29C44/1228—Joining preformed parts by the expanding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/35—Component parts; Details or accessories
- B29C44/351—Means for preventing foam to leak out from the foaming device during foaming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B13/00—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material
- B32B13/04—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material comprising such water setting substance as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B13/045—Layered products comprising a a layer of water-setting substance, e.g. concrete, plaster, asbestos cement, or like builders' material comprising such water setting substance as the main or only constituent of a layer, which is next to another layer of the same or of a different material of foam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B15/00—Layered products comprising a layer of metal
- B32B15/04—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B15/046—Layered products comprising a layer of metal comprising metal as the main or only constituent of a layer, which is next to another layer of the same or of a different material of foam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B21/00—Layered products comprising a layer of wood, e.g. wood board, veneer, wood particle board
- B32B21/04—Layered products comprising a layer of wood, e.g. wood board, veneer, wood particle board comprising wood as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B21/047—Layered products comprising a layer of wood, e.g. wood board, veneer, wood particle board comprising wood as the main or only constituent of a layer, which is next to another layer of the same or of a different material of foam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/065—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of foam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/30—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers
- B32B27/302—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers comprising aromatic vinyl (co)polymers, e.g. styrenic (co)polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/40—Layered products comprising a layer of synthetic resin comprising polyurethanes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B33/00—Layered products characterised by particular properties or particular surface features, e.g. particular surface coatings; Layered products designed for particular purposes not covered by another single class
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/14—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/18—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by features of a layer of foamed material
- B32B5/20—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by features of a layer of foamed material foamed in situ
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/24—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer
- B32B5/245—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer another layer next to it being a foam layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/30—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being formed of particles, e.g. chips, granules, powder
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/32—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed at least two layers being foamed and next to each other
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08G—MACROMOLECULAR COMPOUNDS OBTAINED OTHERWISE THAN BY REACTIONS ONLY INVOLVING UNSATURATED CARBON-TO-CARBON BONDS
- C08G18/00—Polymeric products of isocyanates or isothiocyanates
- C08G18/06—Polymeric products of isocyanates or isothiocyanates with compounds having active hydrogen
- C08G18/28—Polymeric products of isocyanates or isothiocyanates with compounds having active hydrogen characterised by the compounds used containing active hydrogen
- C08G18/40—High-molecular-weight compounds
- C08G18/48—Polyethers
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J9/00—Working-up of macromolecular substances to porous or cellular articles or materials; After-treatment thereof
- C08J9/04—Working-up of macromolecular substances to porous or cellular articles or materials; After-treatment thereof using blowing gases generated by a previously added blowing agent
- C08J9/12—Working-up of macromolecular substances to porous or cellular articles or materials; After-treatment thereof using blowing gases generated by a previously added blowing agent by a physical blowing agent
- C08J9/125—Water, e.g. hydrated salts
-
- E—FIXED CONSTRUCTIONS
- E04—BUILDING
- E04B—GENERAL BUILDING CONSTRUCTIONS; WALLS, e.g. PARTITIONS; ROOFS; FLOORS; CEILINGS; INSULATION OR OTHER PROTECTION OF BUILDINGS
- E04B1/00—Constructions in general; Structures which are not restricted either to walls, e.g. partitions, or floors or ceilings or roofs
- E04B1/62—Insulation or other protection; Elements or use of specified material therefor
- E04B1/74—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls
- E04B1/76—Heat, sound or noise insulation, absorption, or reflection; Other building methods affording favourable thermal or acoustical conditions, e.g. accumulating of heat within walls specifically with respect to heat only
- E04B1/78—Heat insulating elements
- E04B1/80—Heat insulating elements slab-shaped
- E04B1/803—Heat insulating elements slab-shaped with vacuum spaces included in the slab
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L59/00—Thermal insulation in general
- F16L59/06—Arrangements using an air layer or vacuum
- F16L59/065—Arrangements using an air layer or vacuum using vacuum
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F25—REFRIGERATION OR COOLING; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS; MANUFACTURE OR STORAGE OF ICE; LIQUEFACTION SOLIDIFICATION OF GASES
- F25D—REFRIGERATORS; COLD ROOMS; ICE-BOXES; COOLING OR FREEZING APPARATUS NOT OTHERWISE PROVIDED FOR
- F25D23/00—General constructional features
- F25D23/06—Walls
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2075/00—Use of PU, i.e. polyureas or polyurethanes or derivatives thereof, as moulding material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/0005—Condition, form or state of moulded material or of the material to be shaped containing compounding ingredients
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2995/00—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds
- B29K2995/0012—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds having particular thermal properties
- B29K2995/0015—Insulating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2995/00—Properties of moulding materials, reinforcements, fillers, preformed parts or moulds
- B29K2995/0037—Other properties
- B29K2995/0063—Density
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/762—Household appliances
- B29L2031/7622—Refrigerators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/776—Walls, e.g. building panels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B2038/0052—Other operations not otherwise provided for
- B32B2038/0084—Foaming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/05—5 or more layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/40—Symmetrical or sandwich layers, e.g. ABA, ABCBA, ABCCBA
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/10—Inorganic fibres
- B32B2262/101—Glass fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2264/00—Composition or properties of particles which form a particulate layer or are present as additives
- B32B2264/10—Inorganic particles
- B32B2264/102—Oxide or hydroxide
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2266/00—Composition of foam
- B32B2266/02—Organic
- B32B2266/0214—Materials belonging to B32B27/00
- B32B2266/0264—Polyester
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2266/00—Composition of foam
- B32B2266/02—Organic
- B32B2266/0214—Materials belonging to B32B27/00
- B32B2266/0278—Polyurethane
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2266/00—Composition of foam
- B32B2266/02—Organic
- B32B2266/0214—Materials belonging to B32B27/00
- B32B2266/0285—Condensation resins of aldehydes, e.g. with phenols, ureas, melamines
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2266/00—Composition of foam
- B32B2266/08—Closed cell foam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2305/00—Condition, form or state of the layers or laminate
- B32B2305/02—Cellular or porous
- B32B2305/022—Foam
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2305/00—Condition, form or state of the layers or laminate
- B32B2305/34—Inserts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/30—Properties of the layers or laminate having particular thermal properties
- B32B2307/302—Conductive
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/30—Properties of the layers or laminate having particular thermal properties
- B32B2307/304—Insulating
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/72—Density
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/732—Dimensional properties
- B32B2307/734—Dimensional stability
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2311/00—Metals, their alloys or their compounds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2419/00—Buildings or parts thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2439/00—Containers; Receptacles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2509/00—Household appliances
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2509/00—Household appliances
- B32B2509/10—Refrigerators or refrigerating equipment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2597/00—Tubular articles, e.g. hoses, pipes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2605/00—Vehicles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2607/00—Walls, panels
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08G—MACROMOLECULAR COMPOUNDS OBTAINED OTHERWISE THAN BY REACTIONS ONLY INVOLVING UNSATURATED CARBON-TO-CARBON BONDS
- C08G2110/00—Foam properties
- C08G2110/0025—Foam properties rigid
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08G—MACROMOLECULAR COMPOUNDS OBTAINED OTHERWISE THAN BY REACTIONS ONLY INVOLVING UNSATURATED CARBON-TO-CARBON BONDS
- C08G2110/00—Foam properties
- C08G2110/0083—Foam properties prepared using water as the sole blowing agent
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F25—REFRIGERATION OR COOLING; COMBINED HEATING AND REFRIGERATION SYSTEMS; HEAT PUMP SYSTEMS; MANUFACTURE OR STORAGE OF ICE; LIQUEFACTION SOLIDIFICATION OF GASES
- F25D—REFRIGERATORS; COLD ROOMS; ICE-BOXES; COOLING OR FREEZING APPARATUS NOT OTHERWISE PROVIDED FOR
- F25D2201/00—Insulation
- F25D2201/10—Insulation with respect to heat
- F25D2201/14—Insulation with respect to heat using subatmospheric pressure
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02A—TECHNOLOGIES FOR ADAPTATION TO CLIMATE CHANGE
- Y02A30/00—Adapting or protecting infrastructure or their operation
- Y02A30/24—Structural elements or technologies for improving thermal insulation
- Y02A30/242—Slab shaped vacuum insulation
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02B—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO BUILDINGS, e.g. HOUSING, HOUSE APPLIANCES OR RELATED END-USER APPLICATIONS
- Y02B80/00—Architectural or constructional elements improving the thermal performance of buildings
- Y02B80/10—Insulation, e.g. vacuum or aerogel insulation
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Chemical & Material Sciences (AREA)
- General Engineering & Computer Science (AREA)
- Architecture (AREA)
- Mechanical Engineering (AREA)
- Structural Engineering (AREA)
- Thermal Sciences (AREA)
- Combustion & Propulsion (AREA)
- Electromagnetism (AREA)
- Acoustics & Sound (AREA)
- Civil Engineering (AREA)
- Medicinal Chemistry (AREA)
- Organic Chemistry (AREA)
- Polymers & Plastics (AREA)
- Health & Medical Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Wood Science & Technology (AREA)
- Life Sciences & Earth Sciences (AREA)
- Materials Engineering (AREA)
- Polyurethanes Or Polyureas (AREA)
- Laminated Bodies (AREA)
- Building Environments (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Thermal Insulation (AREA)
- Refrigerator Housings (AREA)
Abstract
Procedimiento para la fabricación de elementos de material compuesto que comprenden una primera y una segunda capa de cubierta, un panel de aislamiento a vacío entre las dos capas de cubierta, espuma dura de poliuretano en contacto con la primera capa de cubierta y el lado inferior del panel de aislamiento a vacío así como espuma dura de poliuretano en contacto con la segunda capa de cubierta y el lado superior del panel de aislamiento a vacío, que comprende las siguientes etapas: (i) aplicar una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre la primera capa de cubierta, (ii) poner en contacto el lado inferior de un panel de aislamiento a vacío con la mezcla de reacción (R1) no curada, (iii) aplicar una mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano sobre el lado superior del panel de aislamiento a vacío, (iv) poner en contacto la segunda capa de cubierta con la capa de la mezcla de reacción (R2) no curada, (v) curar los dos sistemas de espuma dura de poliuretano (R1) y (R2) con obtención del elemento de material compuesto, en el que la mezcla de reacción (R1) y (R2) comprenden los siguientes componentes A) al menos un poliisocianato, B) al menos un compuesto reactivo frente a isocianatos polifuncional, C) al menos un agente expansor, D) al menos un catalizador, E) dado el caso estabilizadores de espuma y F) dado el caso otros coadyuvantes y/o sustancias de adición, y diferenciándose una de otra la composición de la mezcla de reacción (R1) y de la mezcla de reacción (R2) en relación a al menos uno de los componentes B) a F), y teniendo la mezcla de reacción (R1) un tiempo de fraguado más largo que la mezcla de reacción (R2).
Description
DESCRIPCIÓN
Estructura tipo sándwich que contiene un vip y procedimiento para su fabricación
La presente invención se refiere a un procedimiento para la fabricación de elementos de material compuesto que comprenden una primera y una segunda capa de cubierta, un panel de aislamiento a vacío entre las dos capas de cubierta, espuma dura de poliuretano en contacto con la primera capa de cubierta y el lado inferior del panel de aislamiento a vacío así como espuma dura de poliuretano en contacto con la segunda capa de cubierta y el lado superior del panel de aislamiento a vacío, que comprende la aplicación de una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre la primera capa de cubierta, la puesta en contacto del lado inferior de un panel de aislamiento a vacío con la mezcla de reacción (R1) no curada, la aplicación de una mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano sobre el lado superior del panel de aislamiento a vacío, la puesta en contacto de la segunda capa de cubierta con la capa de la mezcla de reacción (R2) no curada, y finalmente curado de los dos sistemas de espuma dura de poliuretano (R1) y (R2) con obtención del elemento de material compuesto. Además, la presente invención se refiere a elementos de material compuesto que pueden obtenerse de esta manera, así como al uso de un elemento de material compuesto de acuerdo con la invención o de un elemento de material compuesto que puede obtenerse según un procedimiento de acuerdo con la invención como piezas de construcción para aparatos de refrigeración o como material de construcción.
Las unidades de aislamiento a vacío, también designadas como paneles de aislamiento a vacío, se usan cada vez más para el aislamiento térmico. Se usan entre otras cosas para carcasas de aparatos de refrigeración, recipientes para vehículos frigoríficos, neveras portátiles, células frigoríficas o tubos de calefacción urbana. Debido a su conductividad térmica más baja, éstos ofrecen ventajas frente a termoaislantes habituales. Así se encuentra el potencial de ahorro energético en comparación con las espumas duras de poliuretano de célula cerrada habitualmente por encima del 40 %. Tales unidades de aislamiento a vacío están constituidas por regla general por un material de núcleo termoaislante, por ejemplo espuma dura de poliuretano (PUR) de célula abierta, espuma de poliestireno extruida de célula abierta, geles de sílice, fibras de vidrio, apilamientos de plástico, material molido prensado de espuma dura de PUR o bien espuma semidura de PUR, perlitas, que se envasa en una lámina hermética a gases, se evacúa y se plastifica de manera hermética al aire. El vacío debía ser inferior a 100 mbar. Con este vacío puede conseguirse una conductividad térmica de los paneles dependiendo de la estructura y tamaño de poros del material de núcleo inferior a 10 mW/(m*K).
Para el aislamiento térmico se introducen los paneles de aislamiento a vacío habitualmente en la pieza de construcción y allí se fijan. Las piezas de construcción allí descritas para el aislamiento térmico están constituidas en la mayoría de los casos por dos capas compactas, preferentemente chapas de metal o plásticos, tal como poliestireno.
En general, en la fabricación de frigoríficos se inyecta la mezcla de reacción de espuma dura de PUR líquida en una cavidad, que está constituida en general por paredes exteriores de metal, una pared trasera de plástico o de un material compuesto de múltiples capas a base de cartón así como una carcasa interna de plástico (revestimiento interior). Si se introducen los VIP en la carcasa del frigorífico o en la puerta, deben fijarse éstos antes de la introducción de la mezcla de reacción, para impedir un movimiento incontrolado de los elementos durante la formación de espuma en la cavidad. Un método habitual para la fijación lo representa el uso de banda adhesiva de doble lado, adhiriéndose los VIP o bien en el lado interno de las chapas externas (documento JP 2005-076966) o también en el revestimiento interior (documento EP-A-0434225). Cuando el VIP se ha fijado en el lado interno de las paredes externas de metal, se rodea éste durante la espumación de la cavidad por la mezcla de reacción de espuma dura de PUR que reacciona. Mediante el calor de reacción producido de la mezcla de reacción de espuma dura de PUR se produce un fuerte calentamiento de la espuma en el aparato. Durante el enfriamiento posterior puede producirse, debido a coeficientes de dilatación distintos de VIP y espuma dura de PUR, una deformación involuntaria de la carcasa. La deformación distinta resultante se observará sobre todo en las paredes laterales. Este es el caso en particular en el caso del uso de superficies de acero inoxidable y el uso de una banda adhesiva de doble lado para la fijación de VIP, dado que en este caso debido a la superficie brillante pueden distinguirse especialmente bien defectos y por motivos de costes se tiene como objetivo un espesor de metal delgado.
Pueden descartarse efectos negativos sobre la uniformidad de la superficie debido a que se usa una chapa fuerte adicional para la saponificación. Esta solución es cara y costosa, dado que no deben producirse cavidades o similares durante la unión de las chapas. Además es desventajoso que el peso del aparato de refrigeración se eleve claramente.
En el documento DE-A 19948361 se describe un procedimiento para la fijación de VIP en el revestimiento interior de la carcasa y de la puerta de un aparato de refrigeración mediante una capa intermedia de un material termoaislante. La capa intermedia puede ser una pieza moldeada o una espuma termoaislante no especificada en más detalle, que se aplica sobre el revestimiento interno en forma líquida y en este estado se coloca sobre ésta el VIP. Se menciona que las espumas termoaislantes son en general a base de poliuretano. En el documento EP-A 0822379 se describe la fijación de VIP de planchas rígidas mediante una mezcla de reacción de espuma dura de PUR habitual en la construcción de muebles de refrigeración o preferentemente mediante una espuma de un solo componente de PUR, por ejemplo Assil® de la empresa Henkel. La plancha rígida es por ejemplo una plancha de metal o plancha de plástico,
preferentemente una caseta de metal. De acuerdo con una forma de realización puede aplicarse la mezcla de reacción de espuma en primer lugar sobre la plancha y puede introducirse el VIP en la mezcla de reacción aún líquida.
Las espumas de un solo componente de PUR (por ejemplo Assil® de la empresa Henkel) tienen normalmente una densidad aparente libre entre 20 - 30 g/l y representan prepolímeros de isocianato, que contienen agentes expansores físicos bajo presión. Estos sistemas tienen el inconveniente de que curan mediante humedad del aire y requieren para ello varias horas. Un tiempo de curado largo de este tipo no es interesante por consideraciones económicas para una producción de frigoríficos, dado que se realizan en este caso habitualmente tiempos de ciclo de algunos minutos.
Las mezclas de reacción de espuma de PUR habituales usadas en la construcción de muebles frigoríficos presentan en general densidades libremente espumadas de 25 a 45 g/l. En un correspondiente ejemplo (documento EP-A 0822 379) se usa una mezcla de reacción de espuma de PUR que contiene ciclopentano de un polieterpoliol (índice de OH 400) y un difenilmetanodiisocianato polimérico. De acuerdo con el ejemplo, la formulación no contiene ningún estabilizador de espuma. Es desventajoso que debido a ello no permanezca la estructura de espuma, sino que la espuma colapse en una densidad de aprox. 60 g/l (determinada de acuerdo con la norma DIN EN ISO 845). Debido a la estructura de espuma de célula extremadamente gruesa y de poro abierto se obtiene tras la adhesión de los VIP una superficie de espuma que está caracterizada por grandes irregularidades, las denominadas cavidades. Estas cavidades se perfilan por la pared exterior de metal delgada claramente hacia fuera y reducen por consiguiente la calidad de la superficie. Para garantizar una buena distribución plana de la mezcla de reacción de espuma de PUR sobre una pared del aparato o bien por debajo del VIP, puede introducirse la mezcla de reacción en una determinada densidad de superficie mínima (g/m2). En el caso de los sistemas convencionales con densidades de 25 a 45 g/l pueden conseguirse en primer lugar densidades de superficie suficientes, cuando se conducen altas compactaciones (compactación = densidad de la pieza moldeada espumada/densidad aparente libre). El uso de altas compactaciones significa sin embargo que deben usarse moldes cerrados. En la práctica debía usarse entonces para cada tipo de dispositivo de refrigeración un molde cerrado adaptado distinto. Esto conduce a altos costes en la producción. Adicionalmente pueden realizarse con dificultad desde el punto de vista técnico altas compresiones, por ejemplo mayor de 3, dado que el rebosamiento del molde de la espuma de PUR formada pasa a ser un problema.
En el documento WO 2005/026605 se describen cuerpos moldeados de poliuretano compacto duro o una espuma dura de poliuretano con revestimiento externo compacto y núcleo alveolado (= espuma integral dura de poliuretano) que contiene al menos un panel de aislamiento a vacío, que se usan para la fabricación de dispositivos de refrigeración. El VIP se introduce en un molde, en el que se coloca el VIP, que entonces se llena con la mezcla de reacción para la espuma de PUR. El molde se cierra y tras el curado de la espuma de PUR se saca el cuerpo moldeado. Las piezas moldeadas son autoportantes, de modo que no es necesario un confinamiento en carcasas de metal o de plástico, tal como en el caso de depósitos refrigerantes habituales. Uno de los lados del cuerpo moldeado puede ser sin embargo una capa de metal o plástico, introduciéndose esta capa conjuntamente en el molde. La densidad libremente espumada de la espuma integral dura de poliuretano asciende a de 200 a 800 kg/m3; la del poliuretano compacto duro se encuentra en el intervalo de 700 a 1200 kg/m3. El poliuretano compacto duro no contiene de acuerdo con la definición ningún agente expansor en la fórmula. Debido al revestimiento externo compacto tienen tales sistemas un valor lambda más alto que las espumas duras de PUR. También los sistemas compactos presentan un alto valor lambda, que es desventajoso para la aplicación.
El documento WO 2012/038215 A1 divulga el uso de un sistema de reacción de espuma de poliuretano (PUR) específico para la fijación plana de paneles de aislamiento a vacío (VIP) en una pared de un dispositivo de refrigeración así como un procedimiento para la preparación de cuerpos de material compuesto, que contienen una pared de un dispositivo de refrigeración, una capa de espuma de PUR y al menos un VIP. Un procedimiento para la fabricación de un cuerpo de material compuesto de un panel de aislamiento a vacío y de una pared externa de aparato de un aparato refrigerante con el de una mezcla de reacción de espuma de PUR líquida se describe en el documento DE 102008 026 528 A1. La mezcla de reacción de espuma de p Ur se aplica como capa de agente adherente que puede curarse de manera plana sobre el lado interno de la pared externa de un dispositivo de refrigeración y/o sobre el lado externo de una pared del recipiente interno de un dispositivo de refrigeración y se introduce el VIP en ésta. La espumación se realiza en un molde cerrado para el curado completo de la mezcla de reacción. Se menciona que el sistema de espuma con densidad elevada puede procesarse. La mezcla de reacción de espuma de PUR usada es preferentemente un sistema de espuma de expansión lenta, que se caracteriza únicamente a través del tiempo de formación de hebras o de fraguado de aprox. 3 minutos.
Otro procedimiento se conoce por el documento WO 2015/153568 A1.
Los procedimientos conocidos por el estado de la técnica tienen con frecuencia el inconveniente de que deben espumarse las cavidades predeterminadas y así pueden fabricarse solo mal capas delgadas sin defectos. Además son necesarias con frecuencia construcciones de soporte, para proteger el VIP sensible durante el proceso de fabricación frente a la presión y cargas.
Un objetivo en el que se basa la presente invención era facilitar elementos de material compuesto estables y procedimientos simplificados para su fabricación. Un objetivo en el que se basa la presente invención era facilitar
elementos de material compuesto muy aislantes y procedimientos simplificados para su fabricación.
Este objetivo se soluciona de acuerdo con la invención mediante un procedimiento para la fabricación de un elemento de material compuesto que comprende una primera y una segunda capa de cubierta, un panel de aislamiento a vacío entre las dos capas de cubierta, espuma dura de poliuretano en contacto con la primera capa de cubierta y el lado inferior del panel de aislamiento a vacío así como espuma dura de poliuretano en contacto con la segunda capa de cubierta y el lado superior del panel de aislamiento a vacío, que comprende las siguientes etapas:
(i) aplicar una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre la primera capa de cubierta,
(ii) poner en contacto el lado inferior de un panel de aislamiento a vacío con la mezcla de reacción (R1) no curada, (iii) aplicar una mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano sobre el lado superior del panel de aislamiento a vacío,
(iv) poner en contacto la segunda capa de cubierta con la capa de la mezcla de reacción (R2) no curada, (v) curar los dos sistemas de espuma dura de poliuretano (R1) y (R2) con obtención del elemento de material compuesto.
Por el término "no curado" se entiende en el contexto de la presente invención que no se haya alcanzado aún el tiempo de fraguado. El tiempo de fraguado de un sistema de espuma dura es a este respecto el tiempo hasta el fraguado de la espuma de poliuretano, es decir hasta el momento en el que pueden sacarse filamentos de la masa de espuma con una barra de vidrio. Un método para la determinación del tiempo de fraguado se ha definido en los ejemplos.
El procedimiento de acuerdo con la invención tiene la ventaja de que se proporciona mediante la estructura a modo de capas un procedimiento de fabricación sencillo. No deben espumarse cavidades, de modo que se obtengan capas muy aislantes continuas, es decir sin defectos, que empeorarían la acción aislante.
De acuerdo con el procedimiento de acuerdo con la invención se aplica en primer lugar una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre una primera capa de cubierta. Con la mezcla de reacción (R1) no curada se lleva a contacto entonces el lado inferior de un panel de aislamiento a vacío, se aplica una mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano en el lado superior del panel de aislamiento a vacío. Finalmente se lleva a contacto la segunda capa de cubierta con la capa de la mezcla de reacción (R2) no curada y le sigue el curado de los dos sistemas de espuma dura de poliuretano (R1) y (R2) con obtención del elemento de material compuesto.
El procedimiento de acuerdo con la invención tiene por consiguiente la ventaja adicional de que el VIP se coloca en la mezcla de reacción (R1) no curada y por consiguiente se forma durante la formación de espuma la capa también en los bordes del VIP, que por consiguiente están bien protegidos.
La primera y segunda capa de cubierta usada de acuerdo con la invención pueden estar constituidas por los más diversos materiales, por ejemplo metal, plástico o madera. Para aplicaciones de construcción se tienen en cuenta también capas de cubierta de gres, hormigón o cerámica. La capa de cubierta puede ser a este respecto lisa o puede presentar una forma, en tanto que se garantice que la mezcla de reacción se adhiera bien. De acuerdo con la invención se prefieren capas de cubierta de metal.
De acuerdo con la invención se prefiere por consiguiente un procedimiento tal como se ha descrito anteriormente, fabricándose los elementos de material compuesto, sin que se introduzcan compuestos de partida aún con capacidad de flujo para poliuretano en un espacio intermedio entre la primera y segunda capa de cubierta.
En el caso del procedimiento de acuerdo con la invención se usan mezcla de reacción (R1) y (R2). La mezcla de reacción (R1) y (R2) son mezclas de reacción de acuerdo con la invención para la preparación de una espuma dura de poliuretano. Habitualmente contienen las mezclas de reacción (R1) y (R2) al menos un poliisocianato como componente A) y al menos un compuesto polifuncional reactivo frente a isocianatos como componente B). La mezcla de reacción (R1) y la mezcla de reacción (R2) contienen preferentemente otros componentes habituales para la preparación de espumas de poliuretano, tal como por ejemplo agentes expansores, catalizadores, estabilizadores de espuma y otros coadyuvantes y/o aditivos.
De acuerdo con la invención comprenden las mezclas de reacción (R1) y (R2) los siguientes componentes
A) al menos un poliisocianato,
B) al menos un compuesto reactivo frente a isocianatos polifuncional,
C) al menos un agente expansor,
D) al menos un catalizador,
E) dado el caso estabilizadores de espuma y
F) dado el caso otros coadyuvantes y/o aditivos.
La mezcla de reacción (R1) y la mezcla de reacción (R2) se obtienen de acuerdo con la invención mediante mezclado de los componentes en una relación de mezcla adecuada y se aplican, en tanto que la mezcla no se ha endurecido. A este respecto son adecuadas por ejemplo relaciones de mezcla del componente poliol con respecto al isocianato en el intervalo de 100:70 a 100:150, preferentemente entre 100:80 y 100:140.
La mezcla de reacción (R1) y la mezcla de reacción (R2) se aplican de acuerdo con la invención y comienza la formación de espuma. En primer lugar se aplica una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre la primera capa de cubierta. La mezcla de reacción (R1) se lleva a contacto entonces antes de alcanzar el tiempo de fraguado con el lado inferior de un panel de aislamiento a vacío, de modo que la espuma que se forma toca superficialmente el VIP. La mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano se aplica preferentemente sobre el lado superior del panel de aislamiento a vacío, preferentemente antes del tiempo de fraguado de la mezcla de reacción (R1).
Se encontró que durante la aplicación de la mezcla de reacción (R2) antes del fraguado completo de la mezcla de reacción (R1) se consigue una distribución mejor de la mezcla de reacción (R1), de modo que se forman pocos defectos. Esto conduce finalmente a un mejor aislamiento térmico y también a una mejor impresión óptica del elemento de material compuesto obtenido.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que la mezcla de reacción (R2) se aplica cuando la mezcla de reacción (R1) no se ha curado. De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, realizándose la etapa (iii) en tanto que la mezcla de reacción (R1) no se haya curado.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que los componentes A) a F) se seleccionan de modo que se obtiene una espuma de poliuretano de célula cerrada con una densidad aparente libremente espumada según la norma DIN 53420 en el intervalo de 30 a 400 g/l, preferentemente en el intervalo de 40 a 300 g/l, de manera especialmente preferente en el intervalo de 50 a 150 g/l y una resistencia a la presión según la norma DIN ISO 844 EN De (2014-11) superior a 140 kPa.
Preferentemente, la mezcla de reacción (R1) y la mezcla de reacción (R2) son mezclas para la preparación de una espuma dura de poliuretano, que preferentemente puede aplicarse en una capa delgada y a pesar de ello tiene una resistencia suficiente para la estabilización del elemento de material compuesto. La densidad aparente libremente espumada de la espuma de poliuretano usada de acuerdo con la invención se determina según la norma DIN 53420 y asciende preferentemente a de 30 a 400 g/l, en particular a de 40 a 300 g/l, más preferentemente a de 50 a 150 g/l.
La resistencia a la presión de la espuma se determina según la norma DIN ISO 844 EN DE (2014-11). En el caso de la espuma de poliuretano usada de acuerdo con la invención se trata según esto de una espuma semidura o una espuma dura (según la norma DIN 7726).
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que la densidad aparente espumada libremente según la norma DIN 53420 de la espuma dura de poliuretano obtenida de la mezcla de reacción (R1) o de la espuma dura de poliuretano obtenida de la mezcla de reacción (R2) en el elemento de material compuesto o de la espuma dura de poliuretano obtenida de la mezcla de reacción (R1) y la mezcla de reacción (R2) se encuentra en el intervalo de 30 a 400 g/l.
Además se prefiere que la mezcla de reacción (R1) y la mezcla de reacción (R2) se apliquen en capas delgadas. Una medida adecuada es la densidad por unidad de superficie. Por densidad por unidad de superficie se entiende la masa introducida de material, o sea la mezcla de reacción que contiene los componentes A) a G), por unidad de superficie. La densidad por unidad de superficie de la mezcla de reacción (R1) o bien (R2) usada de acuerdo con la invención se encuentra en el intervalo de 200 a 9600 g/m2, preferentemente de 230 a 6000 g/m2, de manera especialmente preferente de 260 a 4500 g/m2.
La espuma de poliuretano usada de acuerdo con la invención es preferentemente de célula cerrada (norma DIN 7726); la proporción de células abiertas asciende a como máximo el 15 %.
De acuerdo con la invención se usa como componente A) al menos un poliisocianato. Como isocianatos orgánicos pueden usarse todos los di- y/o poliisocianatos alifáticos, cicloalifáticos y preferentemente aromáticos habituales. Como isocianatos preferentes pueden usarse toluendiisocianato (TDI) y/o difenilmetandiisocianato (MDI), preferentemente MDI, y de manera especialmente preferente mezclas de MDI y difenilmetandiisocianato polimérico (PMDI). Estos isocianatos especialmente preferentes pueden modificarse total o parcialmente con grupos uretdiona,
carbamato, isocianurato, carbodiimida, alofanato y preferentemente uretano.
De acuerdo con la invención son especialmente adecuadas por ejemplo mezclas de MDI y difenilmetandiisocianato polimérico (PMDI), en particular difenilmetandiisocianato polimérico (PMDI), que puede obtenerse por ejemplo con el nombre comercial Lupranat M20 de BASF SE.
Además pueden usarse como componente isocianato prepolímeros así como mezclas de los isocianatos descritos anteriormente y prepolímeros. Estos prepolímeros se preparan a partir de los isocianatos descritos anteriormente así como los poliéteres, poliésteres o ambos descritos a continuación y presentan un contenido en NCO en el intervalo de habitualmente el 14 al 32 % en peso, preferentemente del 22 al 30 % en peso.
Como componente B) se usa al menos un compuesto reactivo frente a isocianatos polifuncional, pudiéndose usar también mezclas de varios de estos compuestos como componente B). Como compuestos de peso molecular superior con grupos reactivos frente a isocianatos pueden usarse todos los compuestos, que presentan al menos dos grupos reactivos frente a isocianatos, tal como grupos ácidos de OH, de s H , de NH y de CH. Habitualmente se usan polieterpolioles y/o poliesteroles con 2 a 8, preferentemente de 2 a 6, átomos de hidrógeno reactivos con isocianato. El índice de OH de estos compuestos se encuentra habitualmente en el intervalo de 30 a 850 mg de KOH /g, preferentemente en el intervalo de 100 a 500 mg de KOH/g medido según la norma DIN 53240 (1971-12).
En el caso de los compuestos con al menos dos átomos de hidrógeno reactivos con grupos isocianato se trata en la mayoría de los casos de alcoholes polifuncionales. La mayor importancia técnica la tienen a este respecto, además de los poliesteralcoholes, los polieteralcoholes.
La preparación de los polieteralcoholes se realiza a este respecto en la mayoría de los casos mediante adición de óxidos de alquileno, preferentemente óxido de etileno y/u óxido de propileno, a alcoholes polihidroxilados y/o aminas. La adición se realiza a este respecto habitualmente en presencia de catalizadores.
Todos estos procedimientos se conocen por el experto. Una visión general resumida de la preparación de espumas de PUR se publicó por ejemplo en Polyurethane, KunststoffHandbuch, tomo 7, 1a edición 1966, publicado por Dr. R. Vieweg y Dr. A. Hochtlen, y 2a edición 1983, publicado por Dr. Günter Oertel, Car1Hanser Verlag Múnich, Viena.
Los polieteroles se obtienen según procedimientos conocidos, por ejemplo mediante polimerización aniónica de óxidos de alquileno con adición al menos de una molécula iniciadora, que contiene unidos de 2 a 8, preferentemente de 2 a 6, átomos de hidrógeno reactivos, en presencia de catalizadores. Como catalizadores pueden usarse hidróxidos alcalinos, tal como hidróxido de sodio o de potasio o alcoholatos alcalinos, tales como metilato de sodio, etilato de sodio o de potasio o isopropilato de potasio, o en el caso de polimerización catiónica ácidos de Lewis, tales como pentacloruro de antimonio, eterato de trifluoruro de boro o tierra descolorante como catalizadores. Además pueden usarse como catalizadores también compuestos de cianuro de metal doble, los denominados catalizadores DMC. También es posible una catálisis con amina, por ejemplo con imidazol. Los catalizadores adecuados se describen por ejemplo en el documento EP 2563833 A1 o EP 2563860 A2.
Preferentemente se usan como óxidos de alquileno uno o varios compuestos con 2 a 4 átomos de carbono en el resto alquileno, tal como óxido de etileno, óxido de 1,2-propileno, tetrahidrofurano, óxido de 1,3-propileno, óxido de 1,2- o bien 2,3-butileno, en cada caso solos o en forma de mezclas, de manera especialmente preferente óxido de etileno y/u óxido de 1,2-propileno.
Como sustancias iniciadoras se usan en particular compuestos con al menos 2, preferentemente de 2 a 8 grupos hidroxilo o con al menos un grupo amino primario en la molécula. Como sustancias iniciadoras con al menos 2, preferentemente de 2 a 8 grupos hidroxilo en la molécula se tienen en cuenta por ejemplo etilenglicol, dietilenglicol, glicerol, trimetilolpropano, pentaeritritol, derivados de azúcar, tal como sacarosa, derivados de hexitol, tal como sorbitol o manitol, preferentemente trimetilolpropano, glicerol, pentaeritritol, compuestos de azúcar tal como por ejemplo glucosa, sorbitol, manitol y sacarosa, fenoles polihidroxilados, resoles, tal como por ejemplo productos de condensación oligoméricos de fenol y formaldehído y condensados de Mannich de fenoles, formaldehído y dialcanolaminas así como melamina.
Como sustancias iniciadoras con al menos un grupo amino primario en la molécula se usan preferentemente di- y/o poliaminas aromáticas, por ejemplo fenilendiaminas, y 4,4'-, 2,4'- y 2,2'-diamino-difenilmetano así como di- y poliaminas alifáticas, tal como etilendiamina. Son adecuadas también etanolamina o también toluendiaminas, preferentemente vic-toluilendiamina.
Se prefieren en el contexto de la presente invención compuestos que se basan en glicerina y óxido de propileno, sacarosa/pentaeritritol/dietilenglicol y óxido de propileno, monopropilenglicol y óxido de propileno, sacarosa/glicerina y óxido de propileno, toluilendiamina (TDA) y óxido de etileno y/u óxido de propileno.
Los poliesteralcoholes usados se preparan en la mayoría de los casos mediante condensación de alcoholes polihidroxilados con 2 a 12 átomos de carbono, tal como etilenglicol, dietilenglicol, butanodiol, trimetilolpropano, glicerol o pentaeritritol, con ácidos carboxílicos polifuncionales con 2 a 12 átomos de carbono, por ejemplo ácido succínico, ácido glutárico, ácido adípico, ácido subérico, ácido azelaico, ácido sebácico, ácido decanodicarboxílico, ácido maleico, ácido fumárico, ácido ftálico, ácido isoftálico, ácido tereftálico, los isómeros de ácidos naftalendicarboxílicos o los anhídridos de los ácidos mencionados.
Como otras sustancias de partida en la preparación de los poliésteres pueden usarse conjuntamente también sustancias hidrófobas. En el caso de las sustancias hidrófobas se trata de sustancias insolubles en agua, que contienen un resto orgánico no polar así como disponen de al menos un grupo reactivo, seleccionado de hidroxilo, ácido carboxílico, éster de ácido carboxílico o mezclas de los mismos. El peso equivalente de los materiales hidrófobos se encuentra preferentemente entre 130 y 1000 g/mol. Pueden usarse por ejemplo ácidos grasos, tales como ácido esteárico, ácido oleico, ácido palmítico, ácido láurico o ácido linoleico, así como grasas y aceites, tal como por ejemplo aceite de ricino, aceite de maíz, aceite de girasol, aceite de soja, aceite de coco, aceite de oliva o talol.
Los poliesteroles usados tienen preferentemente una funcionalidad en el intervalo de 1,5 a 5, de manera especialmente preferente de 1,8 a 3,5.
Además pueden usarse otros polioles, por ejemplo dioles alifáticos, cicloalifáticos y/o aromáticos con 2 a 14, preferentemente de 2 a 10 átomos de carbono, tal como etilenglicol, 1,2-, 1,3-propanodiol, 1,2-, 1,3-pentanodiol, 1,10-decanodiol, 1,2-, 1,3-, 1,4-dihidroxiciclohexano, di- y trietilenglicol, di- y tripropilenglicol, 1,4-butanodiol, 1,6-hexanodiol y bis-(2-hidroxietil)-hidroquinona, trioles, tal como 1,2,4-, 1,3,5-trihidroxiciclohexano, glicerol y trimetilolpropano, y poli(óxidos de alquileno) que contienen grupos hidroxilo de bajo peso molecular a base de óxido de etileno y/u óxido de 1,2-propileno y los dioles y/o trioles mencionados anteriormente como moléculas iniciadoras.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que el componente B) contiene al menos un polieterpoliol con una funcionalidad de 3 a 8 y un índice de hidroxilo en el intervalo de 300 a 500.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que el componente B) contiene al menos un polieterpoliol con una funcionalidad de 3 a 8 y un índice de hidroxilo en el intervalo de 130 a 200.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que el componente B) comprende al menos un agente alargador de cadena con una funcionalidad de dos.
Si se usan como isocianatos prepolímeros de isocianato, se calcula el contenido en compuestos con grupos reactivos frente a isocianatos, incluyendo los compuestos usados para la preparación de los prepolímeros de isocianato con grupos reactivos frente a isocianatos.
Como agente expansor se usa preferentemente una mezcla de agentes expansores, que contiene agua. A este respecto puede usarse agua sola o en combinación con otros agentes expansores. El contenido en agua en el agente expansor es preferentemente mayor del 40 % en peso, de manera especialmente preferente mayor del 60 % en peso y de manera muy especialmente preferente mayor del 80 % en peso, con respecto al peso total del agente expansor.
En particular se usa agua como único agente expansor. Si se usan además de agua otros agentes expansores, pueden usarse por ejemplo fluoroclorohidrocarburos, fluorohidrocarburos saturados e insaturados, hidrocarburos, ácidos y/o dióxido de carbono líquido o bien disuelto. Los fluorohidrocarburos insaturados se designan también como HFO, derivado de la denominación en inglés hydrofluoroolefin. En otra forma de realización puede usarse como agente expansor una mezcla de agua y ácido fórmico y/o dióxido de carbono.
El contenido en agente expansor, preferentemente el contenido en agua, con respecto al peso total de los componentes (B) a (F), en el intervalo del 0,05 al 4 % en peso, de manera especialmente preferente del 0,1 al 3 % en peso.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que se usa agua como único agente expansor C).
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el
que la cantidad usada de agua con respecto al peso total de los componentes B) a F) se encuentra en el intervalo del 0,05 al 4 % en peso.
Como catalizadores pueden usarse todos los compuestos que aceleran la reacción isocianato-agua o la reacción isocianato-poliol. Tales compuestos se conocen y por ejemplo se han descrito en "Kunststoffhandbuch, tomo 7, Polyurethane", Carl Hanser Verlag, 3a edición 1993, capítulo 3.4.1. Éstos comprenden catalizadores a base de amina y catalizadores a base de compuestos metálicos orgánicos.
Como catalizadores a base de compuestos metálicos orgánicos pueden usarse por ejemplo compuestos de estaño orgánicos, tal como sales de estaño (II) de ácidos carboxílicos orgánicos, tal como acetato de estaño (II), octoato de estaño (II), etilhexoato de estaño (II) y laurato de estaño (II) y las sales dialquilestaño (IV) de ácidos carboxílicos orgánicos, tal como diacetato de dibutilestaño, dilaurato de dibutilestaño, maleato de dibutilestaño y diacetato de dioctilestaño, así como carboxilatos de bismuto tal como neodecanoato de bismuto(III), etilhexanoato de bismuto-2 y octanoato de bismuto o sales alcalinas de ácidos carboxílicos, tal como acetato de potasio o formiato de potasio.
Preferentemente se usa como catalizador una mezcla, que contiene al menos una amina terciaria. En el caso de estas aminas terciarias puede tratarse también de compuestos que pueden llevar también grupos reactivos frente a isocianato, tal como grupos OH, NH o NH2. Algunos de los catalizadores usados con más frecuencia son bis(2-dimetilaminoetil)éter, N,N,N,N,N-pentametildietilentriamina, N,N,N-trietilamino-etoxietanol, dimetilciclohexilamina, dimetilbencilamina, trietilamina, trietilendiamina, pentametildipropilentriamina, dimetiletanolamina, N-metilimidazol, N-etilimidazol, tetrametilhexametilendiamina, tris-(dimetilaminopropil)hexahidrotriazina, dimetilaminopropilamina, N-etilmorfolina, diazabicicloundeceno y diazabiciclononeno. Preferentemente se usan como catalizadores (e) mezclas que contienen al menos dos aminas terciarias distintas.
Como estabilizadores de espuma se designan sustancias, que favorecen la formación de una estructura celular regular en la formación de espuma. Por ejemplo se mencionan: estabilizadores de espuma que contienen silicona, tal como polímero mixto de siloxano-oxalquileno y otros organopolisiloxanos. Además productos de alcoxilación de alcoholes grasos, oxoalcoholes, aminas grasas, alquilfenoles, dialquilfenoles, alquilcresoles, alquilresorcina, naftol, alquilnaftol, naftilamina, anilina, alquilanilina, toluidina, bisfenol A, bisfenol A alquilado, poli(alcohol vinílico), así como además productos de alcoxilación de productos de condensación de formaldehído y alquilfenoles, formaldehído y dialquilfenoles, formaldehído y alquilcresoles, formaldehído y alquilresorcina, formaldehído y anilina, formaldehído y toluidina, formaldehído y naftol, formaldehído y alquilnaftol así como formaldehído y bisfenol A o mezclas de dos o varios de estos estabilizadores de espuma.
Los estabilizadores de espuma se usan preferentemente en una cantidad del 0,5 al 4 % en peso, de manera especialmente preferente del 1 al 3 % en peso, con respecto al peso total de los componentes (B) a (F). Como otros aditivos pueden usarse cargas y otras sustancias de adición, tal como antioxidantes. El experto conoce sustancias de adición habituales.
De acuerdo con la invención se diferencian una de otra la composición de la mezcla de reacción (R1) y de la mezcla de reacción (R2) en relación a al menos uno de los componentes B) a F).
La mezcla de reacción (R1) y la mezcla de reacción (R2) pueden diferenciarse por ejemplo con respecto a la densidad, la composición de poliol y del agente expansor usado. De acuerdo con la invención, la mezcla de reacción (R1) tiene un tiempo de fraguado más largo que la mezcla de reacción (R2).
Los paneles de aislamiento a vacío (VIP) usados de acuerdo con la invención están compuestos por regla general por un material de núcleo, por ejemplo espuma dura de poliuretano (PUR) de célula abierta, espuma de poliestireno extruida de célula abierta, geles de sílice, fibras de vidrio, apilamientos de plástico, material molido prensado de espuma dura de PUR o bien espuma semidura de PUR, perlitas, que se envasa en una lámina hermética a gases, se evacúa y se plastifica de manera hermética al aire. El vacío es preferentemente inferior a 100 mbar. Con este vacío puede conseguirse una conductividad térmica de los paneles dependiendo de la estructura y tamaño de poros del material de núcleo inferior a 10 mW/mK. Los materiales de núcleo adecuados son por ejemplo sica, fibras de vidrio o también poliuretanos.
De acuerdo con la invención se prefieren como materiales de núcleo materiales resistentes a la presión tal como poliuretanos, poliestireno o sílice prensada, por ejemplo con una densidad superior a 180 g/l. Se ha mostrado de manera sorprendente que los materiales de núcleo con una resistencia a la presión más alta en el estado no evacuado, en particular aquellos con una resistencia a la presión superior a 160 kPa, conducen a una distribución del material mejor, más uniforme y por consiguiente mejoran la conducción del proceso, por ejemplo la introducción de los VIP o también una desaireación dirigida, para evitar defectos, y la calidad del cuerpo moldeado, por ejemplo la calidad de superficie.
De acuerdo con la invención se usan una primera y una segunda capa de cubierta, que pueden estar constituidos por
el mismo o distinto material y pueden presentar distintas formas. A este respecto puede estar constituida, por ejemplo, una capa de cubierta por plástico y la segunda por metal.
De acuerdo con la invención se aplica la mezcla de reacción (R1) sobre la primera capa de cubierta. A este respecto se realiza el procedimiento preferentemente de modo que impida un flujo hacia fuera de la mezcla de reacción. Por ejemplo puede usarse para ello un chasis.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que la aplicación de la mezcla de reacción (R1) no curada se realiza en un dispositivo que está configurado de modo que se impide el flujo hacia fuera de los compuestos de partida de la zona de la primera capa de cubierta.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que el dispositivo es una prensa.
De acuerdo con una forma de realización preferente, el dispositivo de fijación es una prensa. La limitación superior actúa en este caso como contrapeso. El contrapeso puede desplazarse a este respecto de manera definida, para poder ajustar una determinada distancia. Este dispositivo preferente se caracteriza por que la estructura en los lados está abierta. La primera capa de cubierta se coloca en la limitación inferior del dispositivo de fijación. Opcionalmente puede usarse adicionalmente un chasis de molde, que limita la superficie que va a llenarse en el lado interno. Entonces se aplica la mezcla de reacción (R1) usada de acuerdo con la invención (eventualmente en el chasis de molde) superficialmente sobre la primera capa de cubierta, habiendo resultado ventajosa una densidad por unidad de superficie en el intervalo de 200 a 9600 g/m2 Al menos un VIP se coloca sobre la mezcla de reacción (R1) no curada y el espesor de capa de la espuma de PUR se ajusta tal como se ha descrito anteriormente. Antes del curado de la mezcla de reacción (R1) se aplica la mezcla de reacción (R2) sobre el lado superior del VIP y finalmente la segunda capa de cubierta. A continuación se realiza el curado del sistema de espuma (R1) y (R2), realizándose para ello preferentemente un tratamiento con temperatura.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que la etapa (v) se realiza a una temperatura en el intervalo de 35 a 80 °C.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que la etapa (v) se realiza en una prensa. Preferentemente se realizan también las demás etapas del procedimiento de acuerdo con la invención en una prensa.
Los elementos de material compuesto de acuerdo con la invención son adecuados para distintas aplicaciones. Una posible aplicación es por ejemplo como pieza de construcción, en particular como puerta de un dispositivo de refrigeración. Por dispositivos de refrigeración se entiende de acuerdo con la invención entre otras cosas carcasas de aparatos refrigerantes (por ejemplo de frigoríficos), recipientes para vehículos frigoríficos, neveras portátiles, células frigoríficas o tubos de calefacción urbana. Además son adecuados los elementos de material compuesto para aplicaciones de construcción, por ejemplo como revestimientos termoaislantes en el acabado de interiores o como aislamiento de fachadas en la zona exterior.
La pared del dispositivo de refrigeración es o bien el lado interno de la pared externa de un dispositivo de refrigeración o el lado externo de una pared del recipiente interno. Como pared externa de un dispositivo de refrigeración se considera también la puerta de un dispositivo de refrigeración (por ejemplo de un frigorífico) y como pared del recipiente interno se considera también el revestimiento interno de una puerta de un dispositivo de refrigeración.
La pared externa es habitualmente de metal, mientras que los recipientes y revestimientos internos en general y en particular en el caso de frigoríficos son de un material de plástico.
De acuerdo con otra forma de realización, la fabricación de los cuerpos de material compuesto puede realizarse también en un molde habitual en la construcción de frigoríficos, completamente cerrado. Esta variante se prefiere cuando el VIP se aplica sobre la pared externa de la carcasa interna del dispositivo de refrigeración o sobre el revestimiento interno de la puerta del dispositivo de refrigeración.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que el elemento de material compuesto es una pieza de construcción de frigorífico.
De acuerdo con una forma de realización adicional, la presente invención se refiere por consiguiente a un
procedimiento para la producción de un elemento de material compuesto tal como se describe anteriormente, en el que el elemento de material compuesto es un elemento tipo sándwich.
Además, la presente invención se refiere a un elemento de material compuesto que puede obtenerse u obtenido de acuerdo con un procedimiento tal como se ha descrito anteriormente.
De acuerdo con esto, la presente invención se refiere a un elemento de material compuesto que puede obtenerse u obtenido de acuerdo con un procedimiento para la fabricación de un elemento de material compuesto que comprende una primera y una segunda capa de cubierta, un panel de aislamiento a vacío entre las dos capas de cubierta, espuma dura de poliuretano en contacto con la primera capa de cubierta y el lado inferior del panel de aislamiento a vacío así como espuma dura de poliuretano en contacto con la segunda capa de cubierta y el lado superior del panel de aislamiento a vacío, que comprende las siguientes etapas:
(i) aplicar una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre la primera capa de cubierta,
(ii) poner en contacto el lado inferior de un panel de aislamiento a vacío con la mezcla de reacción (R1) no curada, (iii) aplicar una mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano sobre el lado superior del panel de aislamiento a vacío,
(iv) poner en contacto la segunda capa de cubierta con la capa de la mezcla de reacción (R2) no curada, (v) curar los dos sistemas de espuma dura de poliuretano (R1) y (R2) con obtención del elemento de material compuesto.
Los elementos de material compuesto de acuerdo con la invención son dimensionalmente estables y pueden usarse para distintas aplicaciones, por ejemplo como materias de construcción aislantes. La presente invención se refiere también al uso de un elemento de material compuesto de acuerdo con la invención o de un elemento de material compuesto que puede obtenerse u obtenido según un procedimiento de acuerdo con la invención como piezas de construcción para aparatos refrigeradores o como material de construcción. A modo de ejemplo se mencionan planchas aislantes, estructuras de refrigeración en camiones, aislamiento de tubos, aplicaciones especiales para aislamiento en la construcción, por ejemplo perfiles de ventanas, aislamiento de cabio.
Formas de realización adicionales de la presente invención se desprenden de las reivindicaciones y los ejemplos. Se entiende que las características mencionadas anteriormente y las explicadas a continuación del objeto/procedimiento/usos de acuerdo con la invención no solo pueden usarse en la combinación indicada en cada caso, sino también en otras combinaciones, sin apartarse del marco de la invención. Entonces, por ejemplo, también la combinación de una característica preferida con una característica especialmente preferida, o de una característica no caracterizada adicionalmente con una característica especialmente preferida, etc., está implícitamente abarcada incluso si esta combinación no se menciona explícitamente.
Los siguientes ejemplos sirven para ilustrar la invención, sin embargo no son limitativos de ninguna manera con respecto al objeto de la presente invención.
EJEMPLOS
1. Descripción del ensayo
Tabla 1.: Detalles del sistema^ de es uma

En un molde se dispone un revestimiento interno de plástico. Entonces se aplica la primera mezcla de reacción (R1) para la preparación de una espuma de poliuretano sobre la primera capa de cubierta. A este respecto se introdujo de manera suficiente R1, para llenar un volumen de 12 l y obtener una densidad de pieza moldeada de ~158 g/l con un espesor de espuma de aprox. 5 mm. Inmediatamente tras finalizar la introducción de R1 (duración de introducción Te1 véase la tabla 2) se lleva a contacto un VIP de sílice con las medidas 1300x5600x15 mm con la mezcla de reacción R1 aún no fraguada. En el momento Ts se introduce, tal como se indica en la tabla 2, una segunda mezcla de reacción (R2 o R3), introduciéndose de manera suficiente para llenar un volumen de 71 l. Inmediatamente tras finalizar la introducción de la segunda mezcla de reacción (duración de introducción Te2 o Te3 véase la tabla 2) se coloca una capa de cubierta de metal y se cierra el molde. Durante todo el ensayo ascendía la temperatura del molde a por debajo de 43 °C y por encima de 41 °C. Tras 20 min se abre el molde, se saca la pieza de construcción y se evalúa ópticamente la uniformidad de la superficie. Una buena valoración óptica de la pieza de construcción se corresponde
con una alta uniformidad de la superficie.
Tabla 2. Detalles ex erimentales
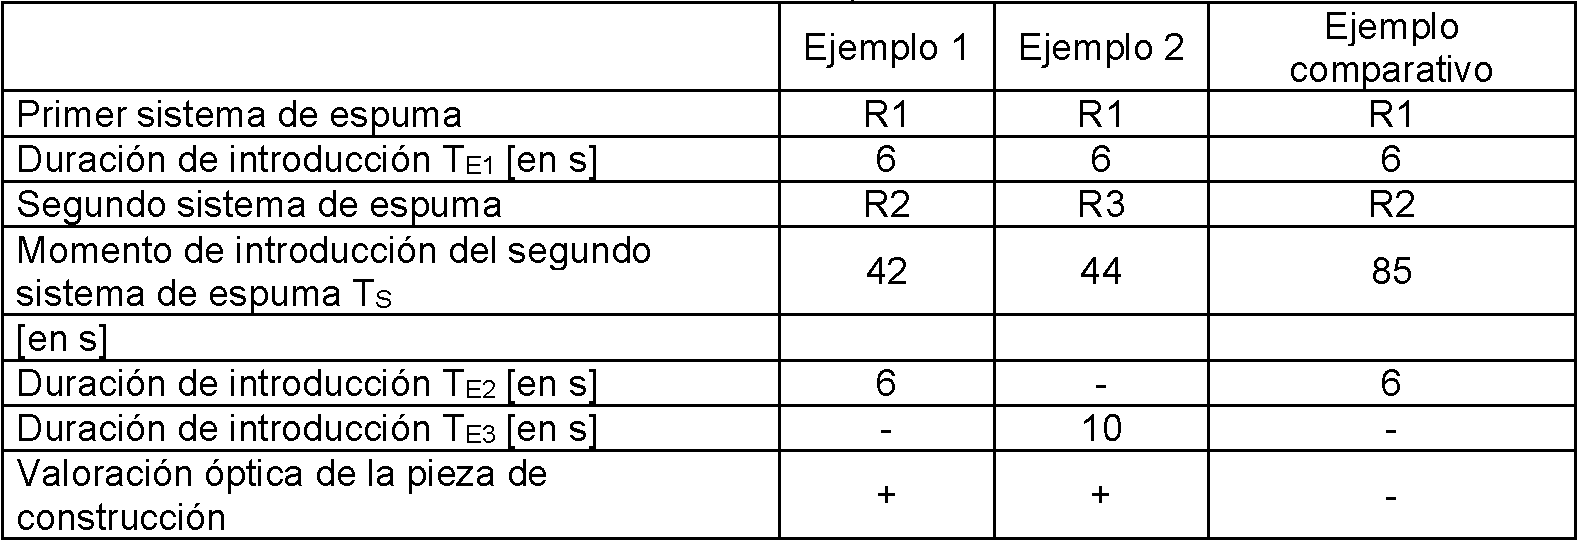
2. Resultados
En los ejemplos 1 y 2 de acuerdo con la invención se introduce el segundo sistema de espuma (R2 o bien R3) en el momento Ts (42 s o bien 44 s). El tiempo de fraguado de R2 y R3 asciende a 50 s. La suma del tiempo de fraguado del segundo sistema de espuma (R2 o bien R3) y el momento de introducción Ts es por consiguiente en los dos casos inferior al tiempo de fraguado de R1 (115 s, véase la tabla 1). Se obtuvo un elemento de material compuesto, que tras la valoración óptica no presentaba defectos.
En el ejemplo de comparación se introduce R2 en el momento Ts = 85 s. El tiempo de fraguado de R2 asciende a 50 s. La suma de tiempo de fraguado R2 y momento de introducción Ts asciende por consiguiente a 135 s. Esto es 20 s más largo que el tiempo de fraguado de R1 (115s, véase la tabla 1). Se obtiene un elemento de material compuesto con defectos y por consiguiente malas superficies.
3. Definiciones
3.1 Tiempo de inicio [s]
El tiempo de inicio se define como intervalo de tiempo entre el inicio de la agitación o bien inicio de la inyección y el inicio de la expansión de volumen de la mezcla de reacción mediante formación de espuma.
3.2 Tiempo de formación de hebras/de fraguado [s]
El tiempo desde el inicio del mezclado hasta el momento del proceso de reacción, en el que pueden sacarse hebras de la masa de espuma con una barra de vidrio.
3.3 Tiempo de ascenso [s]
El tiempo de ascenso se define como el intervalo de tiempo entre el inicio de la agitación y el final de la expansión de volumen. Se determina mediante observación de altura de ascenso de la corona de espuma.
Claims (14)
1. Procedimiento para la fabricación de elementos de material compuesto que comprenden una primera y una segunda capa de cubierta, un panel de aislamiento a vacío entre las dos capas de cubierta, espuma dura de poliuretano en contacto con la primera capa de cubierta y el lado inferior del panel de aislamiento a vacío así como espuma dura de poliuretano en contacto con la segunda capa de cubierta y el lado superior del panel de aislamiento a vacío, que comprende las siguientes etapas:
(i) aplicar una mezcla de reacción (R1) para la preparación de una espuma dura de poliuretano sobre la primera capa de cubierta,
(ii) poner en contacto el lado inferior de un panel de aislamiento a vacío con la mezcla de reacción (R1) no curada, (iii) aplicar una mezcla de reacción (R2) para la preparación de una espuma dura de poliuretano sobre el lado superior del panel de aislamiento a vacío,
(iv) poner en contacto la segunda capa de cubierta con la capa de la mezcla de reacción (R2) no curada, (v) curar los dos sistemas de espuma dura de poliuretano (R1) y (R2) con obtención del elemento de material compuesto,
en el que la mezcla de reacción (R1) y (R2) comprenden los siguientes componentes
A) al menos un poliisocianato,
B) al menos un compuesto reactivo frente a isocianatos polifuncional,
C) al menos un agente expansor,
D) al menos un catalizador,
E) dado el caso estabilizadores de espuma y
F) dado el caso otros coadyuvantes y/o sustancias de adición, y
diferenciándose una de otra la composición de la mezcla de reacción (R1) y de la mezcla de reacción (R2) en relación a al menos uno de los componentes B) a F), y
teniendo la mezcla de reacción (R1) un tiempo de fraguado más largo que la mezcla de reacción (R2).
2. Procedimiento de acuerdo con la reivindicación 1, en el que la mezcla de reacción (R2) se aplica cuando la mezcla de reacción (R1) no se ha curado.
3. Procedimiento de acuerdo con una de las reivindicaciones 1 o 2, en el que los componentes A) a F) se seleccionan de modo que se obtiene una espuma de poliuretano de célula cerrada con una densidad aparente espumada libremente según la norma DIN 53420 en el intervalo de 30 a 400 g/l y una resistencia a la presión según la norma DIN ISO 844 EN DE (2014-11) superior a 140 kPa.
4. Procedimiento de acuerdo con una de las reivindicaciones 1 a 3, en el que se usa agua como único agente expansor C).
5. Procedimiento de acuerdo con una de las reivindicaciones 1 a 4, en el que la cantidad usada de agua con respecto al peso total de los componentes B) a F) se encuentra en el intervalo del 0,05 al 4 % en peso.
6. Procedimiento de acuerdo con una de las reivindicaciones 1 a 5, en el que la densidad aparente espumada libremente según la norma DIN 53420 de la espuma dura de poliuretano obtenida de la mezcla de reacción (R1) o de la espuma dura de poliuretano obtenida de la mezcla de reacción (R2) en el elemento de material compuesto o de la espuma dura de poliuretano obtenida de la mezcla de reacción (R1) y la mezcla de reacción (R2) se encuentra en el intervalo de 30 a 400 g/l.
7. Procedimiento de acuerdo con una de las reivindicaciones 1 a 6, en el que el componente B) contiene al menos un polieterpoliol con una funcionalidad de 3 a 6 y un índice de hidroxilo en el intervalo de 300 a 500.
8. Procedimiento de acuerdo con una de las reivindicaciones 1 a 7, en el que la aplicación de la mezcla de reacción (R1) no curada se realiza en un dispositivo que está configurado de modo que se impide el flujo hacia fuera de los compuestos de partida de la zona de la primera capa de cubierta.
9. Procedimiento de acuerdo con la reivindicación 8, en el que el dispositivo es una prensa.
10. Procedimiento de acuerdo con una de las reivindicaciones 1 a 9, en el que la etapa (v) se realiza a una temperatura en el intervalo de 35 a 80 °C.
11. Procedimiento de acuerdo con una de las reivindicaciones 1 a 10, en el que la etapa (v) se realiza en una prensa.
12. Procedimiento de acuerdo con una de las reivindicaciones 1 a 11, en el que el elemento de material compuesto es una pieza de construcción de frigorífico o un elemento tipo sándwich.
13. Elemento de material compuesto que puede obtenerse u obtenido de acuerdo con un procedimiento de acuerdo con una de las reivindicaciones 1 a 12.
14. Uso de un elemento de material compuesto de acuerdo con la reivindicación 13 o de un elemento de material compuesto que puede obtenerse u obtenido de acuerdo con un procedimiento de acuerdo con una de las reivindicaciones 1 a 12 como pieza de construcción para aparatos refrigeradores o como material de construcción.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP15190365 | 2015-10-19 | ||
| PCT/EP2016/074158 WO2017067805A1 (de) | 2015-10-19 | 2016-10-10 | Sandwichaufbau enthaltend ein vip und verfahren zu dessen herstellung |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2842179T3 true ES2842179T3 (es) | 2021-07-13 |
Family
ID=54337152
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES16778819T Active ES2842179T3 (es) | 2015-10-19 | 2016-10-10 | Estructura tipo sándwich que contiene un vip y procedimiento para su fabricación |
Country Status (11)
| Country | Link |
|---|---|
| US (1) | US10946562B2 (es) |
| EP (1) | EP3365507B1 (es) |
| JP (1) | JP2018537624A (es) |
| KR (1) | KR102718662B1 (es) |
| CN (1) | CN108138482B (es) |
| ES (1) | ES2842179T3 (es) |
| HU (1) | HUE052826T2 (es) |
| MX (1) | MX388138B (es) |
| PL (1) | PL3365507T3 (es) |
| RU (1) | RU2018118386A (es) |
| WO (1) | WO2017067805A1 (es) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11511928B2 (en) | 2017-05-09 | 2022-11-29 | Cold Chain Technologies, Llc | Shipping system for storing and/or transporting temperature-sensitive materials |
| CN110549533B (zh) * | 2018-05-30 | 2021-07-30 | 杭州喆诺制冷设备有限公司 | 冷冻柜安装方法 |
| US11618235B2 (en) * | 2018-10-12 | 2023-04-04 | Holcim Technology Ltd | Encapsulated fragile insulation materials |
| US12378057B2 (en) | 2020-07-02 | 2025-08-05 | Cold Chain Technologies, Llc | Shipping system for storing and/or transporting temperature-sensitive materials |
| EP4015211A1 (en) * | 2020-12-15 | 2022-06-22 | Basf Se | Method to generate particle mats from reactive pu systems |
| WO2022187699A1 (en) | 2021-03-04 | 2022-09-09 | Cold Chain Technologies, Llc | Shipping system for storing and/or transporting temperature-sensitive materials |
| US20220314584A1 (en) * | 2021-03-31 | 2022-10-06 | Westlake Royal Building Products Inc. | Composite materials and methods of preparation thereof |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2859270B2 (ja) | 1987-06-11 | 1999-02-17 | 旭光学工業株式会社 | カメラの視線方向検出装置 |
| US5082335A (en) | 1989-12-18 | 1992-01-21 | Whirlpool Corporation | Vacuum insulation system for insulating refrigeration cabinets |
| JPH076966A (ja) | 1993-06-18 | 1995-01-10 | Kokusai Electric Co Ltd | 縦型拡散・cvd装置 |
| DE29613093U1 (de) | 1996-07-29 | 1997-11-27 | Bayer Ag, 51373 Leverkusen | Fixiertes Vakuumisolierpaneel sowie ein dieses fixierte Vakuumisolierpaneel enthaltendes Kühlmöbelelement |
| DE19948361A1 (de) | 1999-10-07 | 2001-04-12 | Bsh Bosch Siemens Hausgeraete | Kältegerät |
| DE10158491A1 (de) * | 2001-11-28 | 2003-06-12 | Bayer Ag | Metall-Polyurethan-Laminate |
| JP2005076966A (ja) | 2003-08-29 | 2005-03-24 | Sanyo Electric Co Ltd | 冷却貯蔵庫 |
| DE10342859A1 (de) | 2003-09-15 | 2005-04-21 | Basf Ag | Formkörper zur Wärmeisolation |
| NZ563627A (en) * | 2005-06-13 | 2010-08-27 | Kingspan Res & Dev Ltd | Interconnected vacuum insulated panels embedded in single body of expanded foam between facings |
| DE102008026528A1 (de) | 2008-06-03 | 2009-12-10 | BSH Bosch und Siemens Hausgeräte GmbH | Haushaltsgerät, insbesondere Kältegerät, sowie Verfahren zum Herstellen eines Verbundkörpers und Vorschäumform zur Durchführung des Verfahrens |
| KR101878503B1 (ko) | 2010-04-26 | 2018-07-13 | 바스프 에스이 | 경질 폴리우레탄 발포체의 제조 방법 |
| CN102858880B (zh) | 2010-04-26 | 2014-08-13 | 巴斯夫欧洲公司 | 生产聚醚醇的方法 |
| WO2012038215A1 (de) | 2010-09-22 | 2012-03-29 | Basf Se | Fixierung von vakuumisolationspaneelen in kühlvorrichtungen |
| CN104781315B (zh) * | 2012-09-07 | 2019-03-08 | 巴斯夫欧洲公司 | 减小收缩的硬质聚氨酯泡沫 |
| BR112015002086A2 (pt) * | 2012-09-28 | 2017-07-04 | Basf Se | processo para a produção de perfis compósitos, perfil compósito e uso de perfis compósitos |
| CN203126053U (zh) * | 2013-03-15 | 2013-08-14 | 可乐丽股份有限公司 | 真空隔热板 |
| CN103660446B (zh) * | 2013-12-11 | 2016-04-27 | 华南农业大学 | 冷藏运输车厢、复合保温板及其制造方法 |
| CA2943265C (en) * | 2014-03-31 | 2022-06-21 | Firestone Building Products Company, Llc | Process for encapsulating fragile insulation materials within polyisocyanurate |
-
2016
- 2016-10-10 EP EP16778819.9A patent/EP3365507B1/de active Active
- 2016-10-10 CN CN201680060959.1A patent/CN108138482B/zh active Active
- 2016-10-10 MX MX2018004864A patent/MX388138B/es unknown
- 2016-10-10 WO PCT/EP2016/074158 patent/WO2017067805A1/de not_active Ceased
- 2016-10-10 ES ES16778819T patent/ES2842179T3/es active Active
- 2016-10-10 JP JP2018520104A patent/JP2018537624A/ja not_active Withdrawn
- 2016-10-10 US US15/768,927 patent/US10946562B2/en active Active
- 2016-10-10 KR KR1020187014155A patent/KR102718662B1/ko active Active
- 2016-10-10 HU HUE16778819A patent/HUE052826T2/hu unknown
- 2016-10-10 RU RU2018118386A patent/RU2018118386A/ru not_active Application Discontinuation
- 2016-10-10 PL PL16778819T patent/PL3365507T3/pl unknown
Also Published As
| Publication number | Publication date |
|---|---|
| US10946562B2 (en) | 2021-03-16 |
| RU2018118386A (ru) | 2019-11-21 |
| CN108138482B (zh) | 2020-12-18 |
| PL3365507T3 (pl) | 2021-03-08 |
| RU2018118386A3 (es) | 2020-02-14 |
| JP2018537624A (ja) | 2018-12-20 |
| MX388138B (es) | 2025-03-19 |
| KR20180071329A (ko) | 2018-06-27 |
| CN108138482A (zh) | 2018-06-08 |
| KR102718662B1 (ko) | 2024-10-16 |
| US20190054669A1 (en) | 2019-02-21 |
| EP3365507B1 (de) | 2020-09-30 |
| WO2017067805A1 (de) | 2017-04-27 |
| EP3365507A1 (de) | 2018-08-29 |
| MX2018004864A (es) | 2018-08-01 |
| HUE052826T2 (hu) | 2021-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101955730B1 (ko) | 냉각 장치에서 진공 절연 패널의 고정 | |
| US10946562B2 (en) | Sandwich structure including a VIP and method for producing the same | |
| JP4671895B2 (ja) | 断熱パネル、断熱箱体及び断熱パネルの製造方法 | |
| US20150260331A1 (en) | Heat-insulating material and manufacturing process therefor, and insulating method | |
| CN101250281B (zh) | 生产具有低堆积密度的聚氨酯柔性发泡材料的方法 | |
| JP2002536516A (ja) | 微細気泡の水発泡硬質ポリウレタン発泡体 | |
| CN104619736B (zh) | 使用乳化发泡剂制备聚氨酯泡沫的方法 | |
| EP2825577B1 (en) | Low density full water blown polyurethane rigid foam | |
| ES2625883T3 (es) | Procedimiento para la preparación de espumas rígidas que contienen grupos uretano y grupos isocianurato | |
| CN104619759B (zh) | 制备聚氨酯泡沫的真空辅助式方法 | |
| ES2939727T3 (es) | Espumas de poliuretano con contenido reducido de aminas aromáticas | |
| US20120067499A1 (en) | Fixing of vacuum insulation panels in cooling apparatuses | |
| KR101544281B1 (ko) | 이중 보온관의 제조방법 및 이중 보온관용 폴리우레탄 발포체 조성물 | |
| JP3700499B2 (ja) | 冷蔵庫 | |
| ES2331473T3 (es) | Espumas duras de poliuretano de celulas abiertas. | |
| ES2932517T3 (es) | Componente poliol y su uso para la producción de espumas rígidas de poliuretano | |
| JPH07110097A (ja) | 断熱材 | |
| CN111372963B (zh) | 制备包含氨基甲酸酯基和异氰脲酸酯基的开孔硬质泡沫的方法 | |
| JPH11201375A (ja) | 真空断熱パネル挿入型箱体の冷蔵庫および冷凍庫 | |
| JP3982748B2 (ja) | 低熱伝導率性硬質ポリウレタンフォームの製造方法 | |
| JP2004331772A (ja) | 硬質ポリウレタンフォーム断熱成形体およびその製造方法 | |
| KR20160117603A (ko) | 저장 용기용 단열 어셈블리 및 이의 제조 방법 |