JP2004010357A - 粉粒体切出し装置 - Google Patents
粉粒体切出し装置 Download PDFInfo
- Publication number
- JP2004010357A JP2004010357A JP2003289578A JP2003289578A JP2004010357A JP 2004010357 A JP2004010357 A JP 2004010357A JP 2003289578 A JP2003289578 A JP 2003289578A JP 2003289578 A JP2003289578 A JP 2003289578A JP 2004010357 A JP2004010357 A JP 2004010357A
- Authority
- JP
- Japan
- Prior art keywords
- pressure
- powder
- granular material
- blowing
- hopper
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Filling Or Emptying Of Bunkers, Hoppers, And Tanks (AREA)
- Manufacture Of Iron (AREA)
- Blast Furnaces (AREA)
- Air Transport Of Granular Materials (AREA)
Abstract
【解決手段】粉粒体を気流搬送する搬送管10に、貯蔵容器3a,3b内の粉粒体を定量切り出しする粉粒体切出し装置において、貯蔵容器3a,3b内の圧力を検出する容器内圧力検知手段23a,23bと、搬送管10内の圧力を検出する搬送管圧力検知手段25a,25bと、容器内圧力検知手段23a,23bと搬送管圧力検知手段25a,25bの検知結果に基づいて貯蔵容器3a,3b内の圧力を搬送管10内の圧力よりも高くなるように調整する圧力調整手段27a,27bとを備えた。
【選択図】 図1
Description
一方、切り出し側圧力が粉体搬送管圧力よりもかなり高い場合には、粉体が粉体搬送管66へ押し出され、定量切り出しができない。
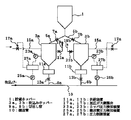
9a,9bは粉粒体吹込みホッパ3a,3bの排出口と搬送管10とを連結する切出し管、11a,11bは切出し管9a,9bに設置されて粉粒体を定量切出しする供給装置、13a,13bは切出し管9a,9bに設置した切出弁である。
なお、粉粒体吹込みホッパー3a,3b内の圧力は、搬送管10内の圧力よりも若干だけ(0.1〜0.5kg/cm2程度)高くなるように制御する。
なお、粉粒体の切出し中においては、圧力制御装置27aは前述の方法により、常に搬送管10内及び吹込みホッパー3a内の圧力を監視して、両者の圧力の関係を前述した通り、粉粒体吹込みホッパー3a内の圧力が搬送管10内の圧力よりも若干だけ(0.1〜0.5kg/cm2程度)高くなるように調整する。
吹込みホッパー3aからの切出し停止動作と共に、吹込みホッパー3bからの切出し動作を開始する。吹込みホッパー3bからの切出し動作は、前述した吹込みホッパー3aからの切出し動作と同様である。
以上のようにして、2台の吹込みホッパー3a,3bを順次切り替えて、連続的な切出しを行う。
3a,3b 吹込みホッパー
9a,9b 切出し管
10 搬送管
11a,11b 供給装置
17a,17b 加圧ガス調整弁
23a,23b ホッパー圧力検知装置
25a,25b 搬送管圧力検知装置
27a,27b 圧力制御装置
Claims (2)
- 粉粒体を気流搬送する搬送管に、貯蔵容器内の粉粒体を定量切り出しする粉粒体切出し装置において、
前記貯蔵容器内の圧力を検出する容器内圧力検知手段と、前記搬送管内の圧力を検出する搬送管圧力検知手段と、容器内圧力検知手段と搬送管圧力検知手段の検知結果に基づいて前記貯蔵容器内の圧力を前記搬送管内の圧力よりも高くなるように調整する圧力調整手段とを備えたことを特徴とする粉粒体切出し装置。 - 前記貯蔵容器は貯蔵ホッパーの下方に並列配置された複数の吹込みホッパーからなり、該複数の吹込みホッパーに前記貯蔵ホッパーから粉粒体を交互に充填して連続的に粉粒体を切り出すようにしたことを特徴とする請求項1記載の粉粒体切出し装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003289578A JP2004010357A (ja) | 2003-08-08 | 2003-08-08 | 粉粒体切出し装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003289578A JP2004010357A (ja) | 2003-08-08 | 2003-08-08 | 粉粒体切出し装置 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP21012199A Division JP3557954B2 (ja) | 1999-07-08 | 1999-07-26 | 粉粒体切出し装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004010357A true JP2004010357A (ja) | 2004-01-15 |
Family
ID=30438823
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003289578A Pending JP2004010357A (ja) | 2003-08-08 | 2003-08-08 | 粉粒体切出し装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004010357A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010055861A1 (ja) * | 2008-11-14 | 2010-05-20 | ジェイパワー・エンテック株式会社 | ロックホッパ |
| CN102910453A (zh) * | 2011-08-02 | 2013-02-06 | 天津英康科技发展有限公司 | 膨胀珍珠岩输送器 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5767422A (en) * | 1980-10-14 | 1982-04-24 | Kawasaki Steel Corp | Method and apparatus for supplying powder |
| JPH06115690A (ja) * | 1991-07-16 | 1994-04-26 | Daiyamondo Eng Kk | 微粉炭排出量制御装置 |
| JPH0733530B2 (ja) * | 1991-06-25 | 1995-04-12 | 新日本製鐵株式会社 | 粉体吹込方法 |
| JPH07117846A (ja) * | 1993-10-28 | 1995-05-09 | Sumitomo Metal Ind Ltd | 粉体のプラグ輸送方法 |
| WO1997014817A1 (de) * | 1995-10-19 | 1997-04-24 | Voest Alpine Industrieanlagenbau Gmbh | Verfahren zum fördern eines feinteiligen feststoffes |
| JPH1035886A (ja) * | 1996-07-26 | 1998-02-10 | Sintokogio Ltd | 粉体空気輸送装置 |
| JPH11130257A (ja) * | 1997-10-31 | 1999-05-18 | Akatake Engineering Kk | 粉粒体の気送装置 |
-
2003
- 2003-08-08 JP JP2003289578A patent/JP2004010357A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5767422A (en) * | 1980-10-14 | 1982-04-24 | Kawasaki Steel Corp | Method and apparatus for supplying powder |
| JPH0733530B2 (ja) * | 1991-06-25 | 1995-04-12 | 新日本製鐵株式会社 | 粉体吹込方法 |
| JPH06115690A (ja) * | 1991-07-16 | 1994-04-26 | Daiyamondo Eng Kk | 微粉炭排出量制御装置 |
| JPH07117846A (ja) * | 1993-10-28 | 1995-05-09 | Sumitomo Metal Ind Ltd | 粉体のプラグ輸送方法 |
| WO1997014817A1 (de) * | 1995-10-19 | 1997-04-24 | Voest Alpine Industrieanlagenbau Gmbh | Verfahren zum fördern eines feinteiligen feststoffes |
| JPH1035886A (ja) * | 1996-07-26 | 1998-02-10 | Sintokogio Ltd | 粉体空気輸送装置 |
| JPH11130257A (ja) * | 1997-10-31 | 1999-05-18 | Akatake Engineering Kk | 粉粒体の気送装置 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010055861A1 (ja) * | 2008-11-14 | 2010-05-20 | ジェイパワー・エンテック株式会社 | ロックホッパ |
| CN102209675A (zh) * | 2008-11-14 | 2011-10-05 | 电源开发工程技术株式会社 | 闭锁料斗 |
| JP5449187B2 (ja) * | 2008-11-14 | 2014-03-19 | ジェイパワー・エンテック株式会社 | ロックホッパ |
| US8790048B2 (en) | 2008-11-14 | 2014-07-29 | J-Power Entech, Inc. | Lock hopper |
| US9108808B2 (en) | 2008-11-14 | 2015-08-18 | J-Power Entech, Inc. | Lock hopper |
| CN102910453A (zh) * | 2011-08-02 | 2013-02-06 | 天津英康科技发展有限公司 | 膨胀珍珠岩输送器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5370951B2 (ja) | 流れの悪いバルク材の空気輸送方法および装置 | |
| US5489166A (en) | Method and device for removing solid residues from a gas purification installation | |
| US8491228B2 (en) | Vacuum conveying velocity control apparatus and method for particulate material | |
| JP7406303B2 (ja) | 真空コンベアシステム | |
| JP2742001B2 (ja) | 微粉炭吹込み制御方法 | |
| WO2000066466A1 (en) | Powder and granular material feeding device for closed system | |
| US5503198A (en) | Method and apparatus for filling containers with dry ice pellets | |
| CN102219120A (zh) | 管道助吹式防爆气力输送系统 | |
| JP2019167244A (ja) | コンベアシステム | |
| JP4849322B2 (ja) | ショット処理装置 | |
| JP3463188B2 (ja) | 粉粒体の気送装置 | |
| CN112744595A (zh) | 一种焚烧炉脱硫的石灰石输送装置及方法 | |
| JPH0733530B2 (ja) | 粉体吹込方法 | |
| JPH11139562A (ja) | 密閉系用粉粒体供給装置 | |
| JP2004035913A (ja) | 粉粒体吹込み制御方法及び装置 | |
| CN213622263U (zh) | 高硬度物料正压防堵管、低磨损气力输送装置 | |
| JP2009242004A (ja) | 貯蔵容器内原料の切出し方法及び装置 | |
| JP2001031246A (ja) | 粉粒体切出し装置 | |
| JP2000226124A (ja) | 粉粒体の空気輸送装置 | |
| JPH04365725A (ja) | 粉体供給装置 | |
| JP2001031245A (ja) | 粉粒体切出し搬送方法及び装置並びに粉粒体切出し装置 | |
| JPH06336602A (ja) | 粉粒体搬送制御方法 | |
| JP2742000B2 (ja) | 微粉炭吹込み制御方法 | |
| JPH0158085B2 (ja) | ||
| JPH0543051A (ja) | 高濃度空気輸送装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20060526 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20090818 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Effective date: 20091019 Free format text: JAPANESE INTERMEDIATE CODE: A523 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100309 |
|
| A521 | Written amendment |
Effective date: 20100507 Free format text: JAPANESE INTERMEDIATE CODE: A523 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20100525 |