JP2004017272A - 打ち抜き装置 - Google Patents
打ち抜き装置 Download PDFInfo
- Publication number
- JP2004017272A JP2004017272A JP2002180532A JP2002180532A JP2004017272A JP 2004017272 A JP2004017272 A JP 2004017272A JP 2002180532 A JP2002180532 A JP 2002180532A JP 2002180532 A JP2002180532 A JP 2002180532A JP 2004017272 A JP2004017272 A JP 2004017272A
- Authority
- JP
- Japan
- Prior art keywords
- product
- cutter
- rotary
- slitter
- strip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004080 punching Methods 0.000 title claims abstract description 18
- 239000000463 material Substances 0.000 claims abstract description 9
- 230000002093 peripheral effect Effects 0.000 claims description 10
- 239000002699 waste material Substances 0.000 claims description 6
- 238000004804 winding Methods 0.000 claims description 5
- 208000000112 Myalgia Diseases 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 208000013465 muscle pain Diseases 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
Images


Landscapes
- Nonmetal Cutting Devices (AREA)
- Details Of Cutting Devices (AREA)
Abstract
【課題】高速処理でき、かつ、抜きカスの処理が容易になる打ち抜き装置を提供すること。
【解決手段】長手方向に送られる帯状物1から、コーナ部にアールRを有する矩形状の製品2を複数列にわたって打ち抜く装置において、前記製品2は、相対向する第1辺3と第2辺4及び相対向する第3辺5と第4辺6を有し、前記製品2の第1辺3と第2辺4とを個別に形成すべく、帯状物1に切れ目を形成するスリッター装置8が配置され、該スリッター装置8は、製品2のコーナ部において、切れ目を形成しないように構成され、前記スリッター装置8の下流側に、前記製品2の第3辺5と第4辺6とを形成すると共に、コーナ部にアールRを形成するカッター装置9が配置されている。
【選択図】 図1
【解決手段】長手方向に送られる帯状物1から、コーナ部にアールRを有する矩形状の製品2を複数列にわたって打ち抜く装置において、前記製品2は、相対向する第1辺3と第2辺4及び相対向する第3辺5と第4辺6を有し、前記製品2の第1辺3と第2辺4とを個別に形成すべく、帯状物1に切れ目を形成するスリッター装置8が配置され、該スリッター装置8は、製品2のコーナ部において、切れ目を形成しないように構成され、前記スリッター装置8の下流側に、前記製品2の第3辺5と第4辺6とを形成すると共に、コーナ部にアールRを形成するカッター装置9が配置されている。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、長手方向に送られる帯状物から、コーナ部にアールを有する矩形状の製品を複数列にわたって打ち抜く装置に関する。
【0002】
【従来の技術】
この種の打ち抜き装置として、特開平9−300296号公報に記載のものが公知である。
この従来の装置は、長手方向に間欠的に送られてくる帯状物に、まず上下方向に移動するポンチにより、矩形状の製品のコーナ部を打ち抜き、次いで、スリッターで長手方向に沿って縦裁断し、その後、上下動するカッターで横方向に切断するものであった。
【0003】
【発明が解決しようとする課題】
前記従来の打ち抜き装置では、ポンチにより矩形状コーナ部を打ち抜くとき、星形の抜きカスの処理が困難になるという問題があった。特に、湿布剤などの場合、抜きカスが接着して詰まる問題があった。
また、ポンチやカッターは上下動するものであったので、打ち抜き部において、帯状物を間欠送りしなければならないので、処理速度が低速であった。
そこで、本発明は、高速処理でき、かつ、抜きカスの処理が容易な打ち抜き装置を提供することを目的とする。
【0004】
【課題を解決するための手段】
前記目的を達成するため、本発明は、次の手段を講じた。即ち、本発明の特徴とするところは、長手方向に送られる帯状物から、コーナ部にアールを有する矩形状の製品を複数列にわたって打ち抜く装置において、前記製品は、相対向する第1辺と第2辺及び相対向する第3辺と第4辺を有し、前記製品の第1辺と第2辺とを個別に形成すべく、帯状物に切れ目を形成するスリッター装置が配置され、該スリッター装置は、製品のコーナ部において、切れ目を形成しないように構成され、前記スリッター装置の下流側に、前記製品の第3辺と第4辺とを形成すると共に、コーナ部にアールを形成するカッター装置が配置された点にある。
【0005】
前記スリッター装置は、帯状物の一面側に配置された円板状の回転刃と、他面側に配置された円筒状の回転ダイとを有し、前記回転ダイの外周面で、前記製品のコーナ部に対応する位置に凹部が形成されているのが好ましい。
前記カッター装置は、円筒体の外周面に軸心方向に沿って形成された凸刃を有する回転カッターと、該回転カッターに対向して配置された回転ダイとを有し、前記凸刃の長手方向両端部は、二股アール部に形成されているのが好ましい。
前記帯状物を前記スリッター装置に連続供給する供給装置と、前記製品の第1辺と第2辺間のカスを巻き取る巻取装置が設けられているのが好ましい。
【0006】
【発明の実施の形態】
以下、本発明の実施の形態を図面に基づき説明する。
本発明の打ち抜き装置は、図1に示すような長手方向に送られる帯状物1から、矩形状の製品2を複数列(図例では3列)にわたって打ち抜くものである。
前記帯状物1は、例えば、ネルの裏面に湿布剤層が形成され、その湿布剤層に剥離紙が添設されて、帯状に形成されたものである。この帯状物1から打ち抜かれる前記製品2は、筋肉痛などのときに患部に貼る、湿布剤とされる。
【0007】
前記製品2は、相対向する第1辺3と第2辺4(送り方向に沿った辺)、及び、相対向する第3辺5と第4辺6(送り方向上流側と下流側の辺)を有する。そして、各辺3,4,5,6の交差部のコーナ部に所定の半径を有するアールRが形成されている。
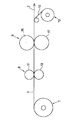
図2に示すように、前記帯状物1は、ロール状に巻き取られており、供給装置7に装着される。この供給装置7は、帯状物1をその長手方向に連続的に繰り出すものである。
【0008】
前記帯状物1が連続的に移動する経路に、スリッター装置8が配置され、該スリッター装置8の下流側に、カッター装置9が配置されている。カッター装置9の下流側にカス巻取装置10が配置されている。
前記スリッター装置8は、前記製品2の第1辺3と第2辺4とを個別に形成するものである。
前記スリッター装置8は、帯状物1の一面側に配置された円板状の回転刃11と、他面側に配置された円筒状の回転ダイ12とを有する。この実施の態様では、ネル側に回転刃11が配置され、剥離紙側に回転ダイ12が配置されている。
【0009】
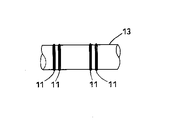
図3,4に示すように、回転刃11は、シリンダ13の外周に一体成形されたもの、又は、円盤をシリンダ13で軸方向に挟持したものであって良い。
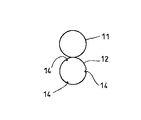
前記回転ダイ12は、円筒形に形成された外周面を有し、その外周面で、前記回転刃11に対応する位置で、且つ、前記製品2のコーナ部に対応する位置に凹部14が形成されている。
前記回転刃11及び回転ダイ12は、帯状物1の搬送速度と同じ周速になるように、回転駆動されている。
【0010】
図5に示すように、前記カッター装置9は、円筒体の外周面に軸心方向に沿って形成された凸刃15を有する回転カッター16と、該回転カッター16に対向して配置された回転ダイ17とを有する。この実施の態様では、ネル側に回転カッター16が配置され、剥離紙側に回転ダイ17が配置されている。
回転カッター16の凸刃15は、製品の第3,4辺5,6を同時に形成するもので、その長手方向両端部は、二股アール部18に形成されている。そして、軸方向に相隣接する凸刃15は、周方向に位置がずれている。
【0011】
カッター装置の9回転ダイ17の外周面は、円筒面に形成されている。回転カッター16と回転ダイ17は、帯状物1の搬送速度と同じ周速になるように、回転駆動されている。
前記構成の打ち抜き装置によれば、供給装置7から連続的に供給される帯状物1は、スリッター装置8によりその送り方向に沿って切断され、製品の第1,2辺3,4が個別に形成される。このとき、帯状物1の幅方向に相隣接する製品2間には所定の間隙が形成される。
【0012】
このとき、回転刃11による切断は、連続したものとならず、回転ダイ12の凹部14において、切断されない部分が残る。
カッター装置9において、製品2の第3,4辺5,6が同時に形成される。このとき、凸刃15の両端に二股アール部18が形成されているので、製品2のコーナ部に所定半径のアールRが形成される。そして、帯状物1の幅方向に相隣接する製品2間に形成された所定の間隙は、連続した紐状のカス19として残ることになる。
【0013】
このカス19は、カス巻取装置10により巻き取られる。製品2は、カッター装置9の下流において集積される。
前記凸刃15は周方向に約2mm位置がずれているので、回転カッター16に作用する負荷が順次的になり、一直線状に配置したものに比べ、負荷の軽減が図られる。
前記実施の形態によれば、帯状物1の搬送速度は、16m/分を達成できた。なお、帯状物1の幅は480mm、第1辺3の長さは102mm、第3辺5の長さは141mm、カス19の間隔は9mm、Rの半径は12.5mmであった。
【0014】
尚、本発明は、前記実施の形態に示すものに限定されない。例えば、回転カッター16の凸刃15は、軸方向に僅か傾斜したものであっても良い。カッター装置9は、回転カッターに限らず、上下動するカッターであっても良い。またスリッター装置において、回転ダイに凹部を形成しないで、回転刃に凹部を形成してもよい。
【0015】
【発明の効果】
本発明によれば、高速処理でき、かつ、抜きカスの処理が容易になる。
【図面の簡単な説明】
【図1】図1は、帯状物とその帯状物から打ち抜かれる製品を示す平面図である。
【図2】図2は、本発明に係る打ち抜き装置の概略構成図である。
【図3】図3は、スリッターの回転刃を示す正面図である。
【図4】図4は、スリッター装置の回転刃と回転ダイを示す断面図である。
【図5】図5は、カッター装置の回転カッターを示す正面図である。
【符号の説明】
1 帯状物
2 製品
3 第1辺
4 第2辺
5 第3辺
6 第4辺
7 供給装置
8 スリッター装置
9 カッター装置
10 カス巻取装置
11 回転刃
12 回転ダイ
14 凹部
15 凸刃
16 回転カッター
17 回転ダイ
18 アール部
19 カス
Claims (4)
- 長手方向に送られる帯状物から、コーナ部にアールを有する矩形状の製品を複数列にわたって打ち抜く装置において、
前記製品は、相対向する第1辺と第2辺及び相対向する第3辺と第4辺を有し、前記製品の第1辺と第2辺とを個別に形成すべく、帯状物に切れ目を形成するスリッター装置が配置され、該スリッター装置は、製品のコーナ部において、切れ目を形成しないように構成され、
前記スリッター装置の下流側に、前記製品の第3辺と第4辺とを形成すると共に、コーナ部にアールを形成するカッター装置が配置されたことを特徴とする打ち抜き装置。 - 前記スリッター装置は、帯状物の一面側に配置された円板状の回転刃と、他面側に配置された円筒状の回転ダイとを有し、前記回転ダイの外周面で、前記製品のコーナ部に対応する位置に凹部が形成されていることを特徴とする請求項1記載の打ち抜き装置。
- 前記カッター装置は、円筒体の外周面に軸心方向に沿って形成された凸刃を有する回転カッターと、該回転カッターに対向して配置された回転ダイとを有し、
前記凸刃の長手方向両端部は、二股アール部に形成されていることを特徴とする請求項1又は2記載の打ち抜き装置。 - 前記帯状物を前記スリッター装置に連続供給する供給装置と、前記製品の第1辺と第2辺間のカスを巻き取る巻取装置が設けられていることを特徴とする請求項1〜3の何れか一つに記載の打ち抜き装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002180532A JP2004017272A (ja) | 2002-06-20 | 2002-06-20 | 打ち抜き装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002180532A JP2004017272A (ja) | 2002-06-20 | 2002-06-20 | 打ち抜き装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004017272A true JP2004017272A (ja) | 2004-01-22 |
Family
ID=31177626
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002180532A Pending JP2004017272A (ja) | 2002-06-20 | 2002-06-20 | 打ち抜き装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004017272A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005288598A (ja) * | 2004-03-31 | 2005-10-20 | Kaei Kikai Kogyo Kk | 打ち抜き装置 |
| JP2008229006A (ja) * | 2007-03-20 | 2008-10-02 | Oji Nepia Kk | 伸縮材切断ロール、使い捨ておむつの製造方法及び使い捨ておむつ |
| JP2008229007A (ja) * | 2007-03-20 | 2008-10-02 | Oji Nepia Kk | 伸縮材切断ロール、使い捨ておむつの製造方法及び使い捨ておむつ |
| JP2022019975A (ja) * | 2016-11-28 | 2022-01-27 | 東洋製罐株式会社 | 切込方法及び切込装置 |
-
2002
- 2002-06-20 JP JP2002180532A patent/JP2004017272A/ja active Pending
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005288598A (ja) * | 2004-03-31 | 2005-10-20 | Kaei Kikai Kogyo Kk | 打ち抜き装置 |
| JP2008229006A (ja) * | 2007-03-20 | 2008-10-02 | Oji Nepia Kk | 伸縮材切断ロール、使い捨ておむつの製造方法及び使い捨ておむつ |
| JP2008229007A (ja) * | 2007-03-20 | 2008-10-02 | Oji Nepia Kk | 伸縮材切断ロール、使い捨ておむつの製造方法及び使い捨ておむつ |
| JP2022019975A (ja) * | 2016-11-28 | 2022-01-27 | 東洋製罐株式会社 | 切込方法及び切込装置 |
| JP7582930B2 (ja) | 2016-11-28 | 2024-11-13 | 東洋製罐株式会社 | 切込方法及び切込装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6394330B1 (en) | Method for slitting and processing a web into plural use supply forms | |
| PT1250220E (pt) | Metodo proprio para a formacao de linhas de corte em folhas | |
| US4613321A (en) | Diecutting roll system with improved scrap disposal capability | |
| EP2633993B1 (en) | Stretchable sheet manufacturing method | |
| JPH02140162A (ja) | 接着絆創膏の製造・包装機械 | |
| JP4372912B2 (ja) | フレキシブルアンビルダイによるハーフカット方法 | |
| JP2008000888A (ja) | 打抜き方法、柔軟な研磨製品及びその製造装置 | |
| JP2005193322A (ja) | ロータリー式打抜装置 | |
| JP2003135518A (ja) | 紙おむつの製品カッターユニット、及び紙おむつの切断方法 | |
| CN104582871A (zh) | 金属板穿孔装置 | |
| JP2013095005A (ja) | ラベル型抜き方法及びその装置 | |
| JP5059698B2 (ja) | 加工対象シートの加工方法およびフレキシブルダイ | |
| JP2005288598A (ja) | 打ち抜き装置 | |
| JP4978333B2 (ja) | 裁断方法 | |
| JP2008055553A (ja) | 打ち抜き方法ならびに打ち抜き装置および切断装置 | |
| JP2007144543A (ja) | 切断装置 | |
| JP2006021312A (ja) | 薄帯状材料のスリット加工方法及び装置 | |
| JP2002210845A (ja) | ラベル連続体の製造方法及び装置 | |
| JPS5811518Y2 (ja) | シ−ト状連続帯の切断装置 | |
| JPH06278099A (ja) | 包装袋裁断装置及び該装置のロータリーダイロール | |
| JP4074107B2 (ja) | フレキシブルアンビルダイ | |
| JP3629477B2 (ja) | 包装袋裁断装置及び該装置のロータリーダイロール | |
| JP2002336295A (ja) | 絆創膏製造装置および絆創膏の製法 | |
| CN218428534U (zh) | 一种加工低涡流损耗铁基磁性材料用的刀具 | |
| JP5614169B2 (ja) | ミシン目加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20050418 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070823 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20071113 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20080701 Free format text: JAPANESE INTERMEDIATE CODE: A02 |